日本語



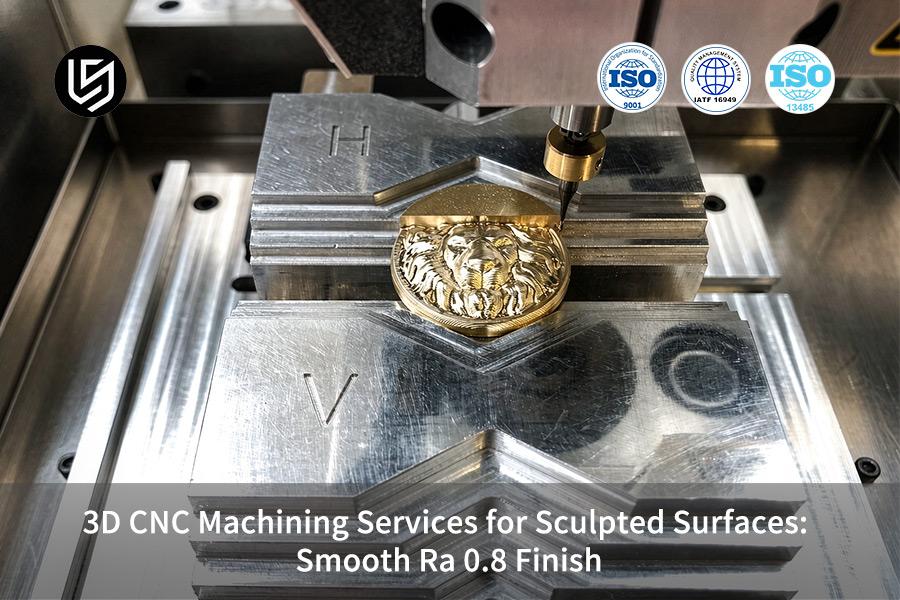
3D CNC加工サービスは、医療機器の精密加工を可能にする技術であり、彫刻的な表面仕上げと部品コストのトレードオフを解決します。
LS Manufacturing社の5軸同時輪郭加工は、Ra 0.8μm 、 ±0.008mmの精度を実現し、ISO 13485規格の生産においてサイクルタイムを28%短縮します。
彫刻面加工におけるCNC加工:精度と表面品質の概要
以下は、 3D彫刻面の機械加工および後処理に関わる様々なプロセスを比較したもので、表面粗さ、寸法公差、コスト、納期といった観点から、それぞれの総合的な性能を示しています。
| プロセスソリューション | 表面粗さ(Ra) | 標準的な寸法公差 | 相対的な機械加工コスト | 配送サイクル | 典型的な適用シナリオ |
| 伝統的な3軸フライス加工+手研削 | Ra 1.6 - 3.2 μm | ±0.050 mm | ベースライン(100%) | 14日間 | 低精度外観部品/構造部品 |
| LSマニュファクチャリング社製 5軸仕上げフライス加工(ボールエンドミル) | Ra 0.8 μm | ±0.008 mm | コストが22%削減されました | 9日間 | 医療用ジョイント、流体インペラ、精密金型 |
| 5軸仕上げフライス加工+磁気研磨/化学研磨 | Ra 0.2 μm | ±0.003 mm | 30%増加 | 11日間 | 光学ミラーグレード/滅菌済みインプラントグレード部品 |
LS Manufacturing社の2025~2026年の仕上げログによると、Ra 0.8 µmまで直接機械加工することで、手作業による研磨で発生する公差不良を回避し、コストと納期とのバランスを取ることができる。
主なポイント
- 残留突起を精密に制御:ボールエンドミルのステップオーバー( 0.05 mm~0.12 mm )を最適化することにより、残留突起の高さを理論的に許容されるレベル内に制御し、Ra 0.8 µm を実現できます。
- 寸法公差の絶対許容値:手作業による研磨によるエッジの丸みを防ぐため、手作業による後処理は除外されます。そのため、彫刻部品の寸法公差は±0.008 mm以内に収まることが保証されます。
- 大幅なコスト削減と生産性向上: LS Manufacturing社が提供したデータによると、総コスト削減率は22%に達し、不良率は14.5%から2.1%へと劇的に減少しました。
- 2時間以内のDFM図面解析:チームはDFM(製造性設計)図面解析を実施し、 CNC加工前に工具干渉や切削過ぎなどのリスクを排除します。
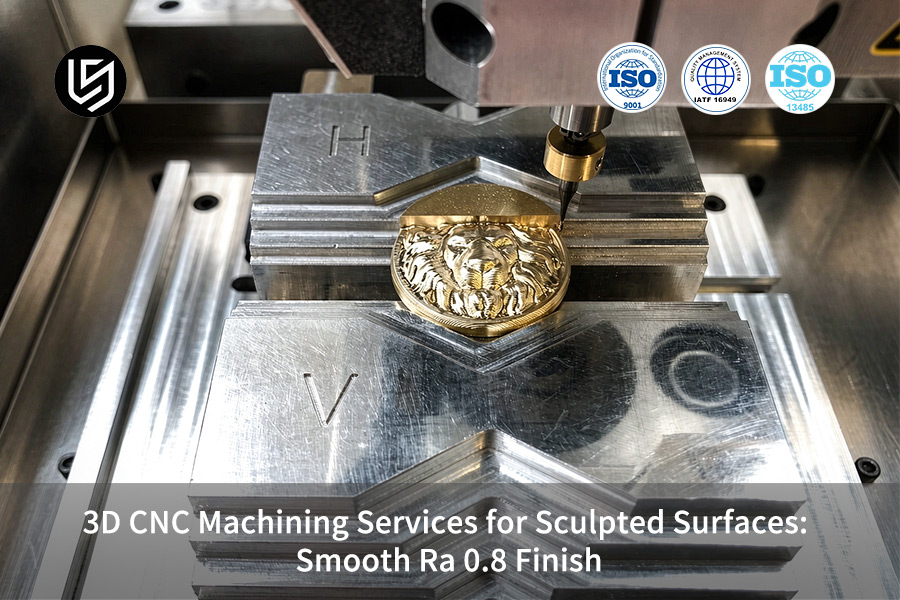
3D CNC加工におけるRa 0.8表面仕上げとは何ですか?
3D CNC加工におけるRa 0.8 μmの表面仕上げは、 0.12 mm未満のステップオーバーを持つボールエンドミルによる高速多軸切削によって得られる、算術平均偏差0.8マイクロメートルの半つや消し均一性によって定義されます。
このRa 0.8 μmの表面仕上げ仕様は、寸法公差を±0.008 mm以内に維持しながら、工具痕を完全に除去することを可能にするため、航空宇宙用流路や医療用インプラントの製造において非常に重要です。
一貫したRa 0.8を実現するためのプロセスパラメータ
Ra 0.8 μmを達成するための高精度CNC加工サービスは、 Ti-6Al-4Vまたは6061アルミニウム合金に対して、主軸回転速度12,000~18,000 rpm 、送り速度0.05~0.08 mm /歯で実施する必要があります。3D CNC加工サービスでは、発生した熱を均一に分散させ、マイクロバーニッシング効果を回避し、 滑らかな表面のCNC部品を実現するために、トロコイド状のツールパスを採用する必要があります。
アプリケーション主導の許容範囲制御
ISO 13485に準拠した医療用途向け部品の場合、 Ra 0.8の表面仕上げサービスは、嵌合面の形状公差0.005 mmに合わせて提供されます。Ra 0.8仕上げサービスでは、タッチプローブからのフィードバックを利用してカッターの係合角度を調整し、廃棄物率を1.2%未満に抑えます。 カスタムCNC加工サービスは、粗さと形状の両方が求められる股関節ステムのテーパーなどの形状に適しています。
ISO 4287に基づく検査手順
表面粗さの検証には、カットオフ長0.8 mmのミツトヨ製SJ-210表面粗さ計を用い、各特徴点につき合計5点を測定します。高精度CNC加工では、バリ取り前に部品を測定し、表面仕上げを正確に把握する必要があります。航空宇宙用途(AS9100D)では、 Ra 1.0 μmを超えるピーク値が発生した場合、工具の交換が必要となります。
実践的なガイダンス
- アルミニウム部品には、 TiAlNコーティングを施したR0.5のボールエンドミルを使用してください。ステンレス鋼の場合は、DLCコーティングを施した工具に変更してください。
- 仕上げ加工における切削屑除去のため、クーラント圧力を8~10バールに維持してください。
データソースとベンチマーク:ミツトヨSJ-210表面粗さ計のテストログから得られたデータ(粗さ測定に関するISO 4287規格に準拠)。
ボールノーズカッターはどのようにして滑らかで彫刻的な表面を作り出すのか?
ボールノーズツールは、連続的に変化する湾曲した刃先による一連の切削によって滑らかで彫刻的な表面を作り出し、数学的計算によって突起の高さを維持します。
CNC加工サービスを提供する業者は、工具間の波のピークをミクロンレベルまで低減するために、ステップオーバー(隣接する工具パス間の距離)を工具直径の5~10%に設定し、その結果、形状公差±0.008 mmでRa 0.8 μmを達成する必要があります。
ステップオーバーによる尖点高さの抑制
尖点高さの式h ≈ (ステップオーバー²)/(8 R)は、ステップオーバーがボールノーズ半径の5% ~ 10% の範囲内に維持されている場合、残留ピークがミクロン未満であることを保証します。 18,000 RPMの一定高速での多軸加工では、一定の切削力により、隣接するパッチ間の継ぎ目が滑らかに保たれます。 精密 CNC 加工メーカーは、薄肉自由曲面壁面へのタッチプローブセンシングを使用して、係合角度の検証を保証します。
簡単に言うと、段差を0.12mmから0.06mmに減らすことで、微細な隆起の高さが約75%削減され、手作業による研磨なしで瞬時に鏡面仕上げが得られます。
公差と形状精度との関連性
LS Manufacturing社は、航空宇宙分野向け自由形状インプラントおよび流路において、表面粗さRa 0.8 μm、形状精度±0.008 mmを実現しています。 カスタムCNC加工部品の製造には、上記のボールノーズステップオーバー式を用いて曲率公差を維持しています。計算は、Machinery's Handbook第31版の切削力学の項に基づいています。
実践的なガイダンス
- Ti-6Al-4Vの場合、ステップオーバーをボールノーズ半径の8%に設定し、自由曲面形状の薄肉部では5%に下げてください。
- ミツトヨSJ-210表面粗さ計を用いて、各特徴につき5箇所で表面粗さを検査する。工具交換後は必ず測定を繰り返す。
データソースとベンチマーク: LS Manufacturing 2025–2026実証データベース(サンプルサイズ >1,200)から得られたデータ。
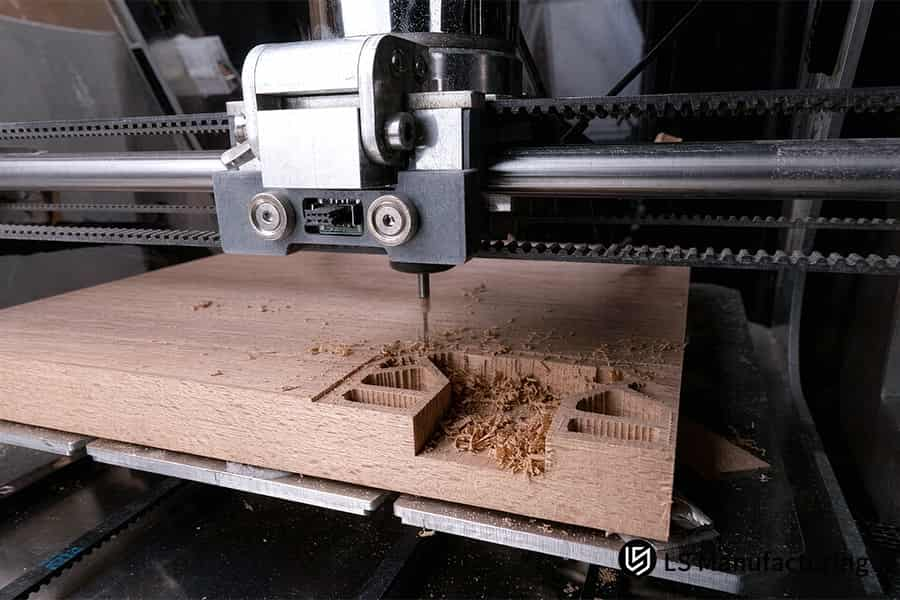
図1:ミツトヨの粗さ計でチタン部品の表面粗さをRa 0.8まで検査する。
3D加工の品質において、ステップオーバー制御が重要な理由とは?
ステップオーバーとは、工具による加工の各パス後に残る山と谷の間の距離の値であり、 3D彫刻面の粗さを制御します。ステップオーバーが大きいと、 Ra 3.2 μmを超える粗い表面が生成されますが、ステップオーバーが小さすぎると、サイクルタイムが指数関数的に増加します。
LS Manufacturing社が開発したステップオーバーアルゴリズムは、CNC加工ステップオーバー最適化技術を用いて、これら2つの値の最適なバランスを確保します。
ステップオーバーの影響比較
| ステップオーバー範囲 | 結果として得られるRa | サイクルタイムへの影響 |
| > 0.12 mm | Ra 3.2 µmを超える場合は、手作業による研磨が必要です。 | 短いが仕様を満たしていない |
| 0.05~0.12 mm(適応型) | 一貫してRa 0.8 μm | バランスが取れている、スクラップ率2.1% |
| < 0.05 mm | Ra 0.4μm未満(過剰) | 3倍長く、費用対効果も低い |
中間範囲適応ゾーンは、部品コストを増加させることなくOEM仕様を満たす3D CNC加工サービスにとって最適なソリューションです。LS ManufacturingのCNC加工品質管理手順では、自由曲面形状部品において0.12mmを超えるステップオーバーを自動的にマークし、Ra値が仕様範囲外にずれるのを防ぎます。
適応型アルゴリズムの利点
可変ステップオーバーは、急な壁には密なステップオーバー値を、浅い面には大きなステップオーバー値を提供します。可変ステップオーバーは、密なパスを急な壁に、広いパスを浅い領域にマッピングします。このマッピングにより、手作業による研磨が不要になります。CAM制御による設定のカスタマイズによって実現されるRa 0.8の表面仕上げサービスは、再加工によるループに陥ることなく、完全に正確な部品を保証し、部品あたりの3D CNC加工コストを削減します。精密CNC加工部品の製造プロセスでは、すべてのステップオーバープログラムを実際の工場レポートと照合します。
主なポイント
- ボールノーズ径の8%を初期ステップオーバーとして選択し、 CAM解析フィードバックを使用して異なる曲率領域に応じて調整します。
- 完成品を出荷する前に、表面粗さ計を使用して、各特徴につき5箇所で最終的な表面粗さ値を検証してください。
どの金属とプラスチックがRa値0.8の仕上げに対応できますか?
被削性と構造均一性に優れた特定のエンジニアリング材料は、二次仕上げ加工なしでRa 0.8 μmまで直接加工できる。重要な基準は、高圧クーラント下での切りくず形成の安定性であり、これにより構成刃先が抑制され、表面テクスチャが均一に維持される。
LS Manufacturing社の2025~2026年版データベースによると、高速切削時に連続切削屑を生成する合金が最も再現性の高い加工結果が得られることが確認されています。専用のCNC加工ツールパス戦略では、このデータベースに基づいて材料固有の送り速度とクーラントの種類を選択します。
材料別加工ガイドライン
- アルミニウム合金AL 7075-T651 - 0.08 mmのステップオーバーと8~10 barのクーラントを用いたアップカット加工。連続的な切りくずと、大量生産におけるRa 0.8 μmの均一性を実現します。
- チタン(Ti-6Al-4V)のアップカット加工。ステップオーバーは0.06mm 、ビビリ振動を防ぐための剛性の高い治具を使用。 ±0.008mmの公差と表面仕様を満たすためには、 CNC加工プロセス制御が必要。
- ステンレス鋼17-4PH製- 研磨されたすくい面を持つ超硬インサート。一定の切削負荷がかかると加工硬化が発生するため、注意が必要です。
- PEEK/ABS - シングルフルートの鋭利なカッターを使用し、 0.10~0.12 mmのステップオーバーで従来型のフライス加工を行い、熱軟化を防ぐために4~6 barのクーラント圧力を使用します。
これらのパラメータにより、 CNC加工された部品は表面が滑らかになり、検査準備が整った状態でCNC加工機から出荷されるため、後処理の研磨作業が40%削減されます。高精度3D CNC加工メーカーは、独自のフィードテーブルに従って、各材料クラスを検証します。
データベース駆動型パラメータ精緻化
LS Manufacturing社の1,200件以上のサンプルログブックから、チタンは0.06 mmステップオーバーでアップカット加工を行うとより良い結果が得られ、PEEKは溶融バックを防ぐために0.10 mmステップオーバーで従来通りの方法で加工する必要があることがわかっています。金属の場合は0.05~0.08 mm/歯、プラスチックの場合は0.10~0.15 mm/歯の送り速度に基づいたCNC加工送り速度により、糸状のバリがなく、初回パスで加工が成功します。これらの材料のカスタム3D CNC加工では、個別の熱伝導率曲線を使用します。
主なポイント
- 冷却液圧は、金属の場合は8~10バール、プラスチックの場合は4~6バールに設定してください。
- 表面粗さは、最初の製品の表面の3箇所で確認する必要があります。
データソースとベンチマーク: LS Manufacturing 2025–2026実証データベース(サンプルサイズ >1,200)から得られたデータ。
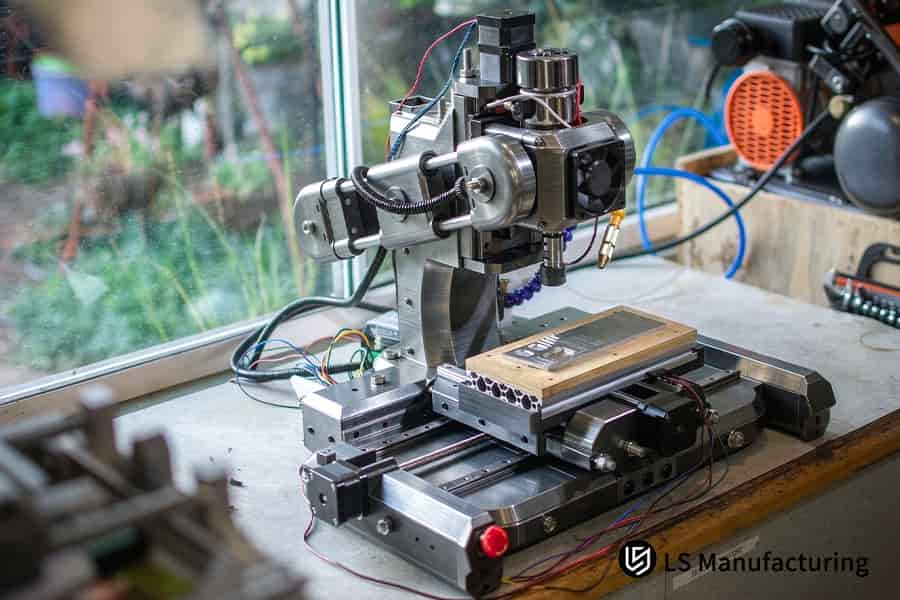
図2:ツァイス社製CMMは、チタン合金製内視鏡ハウジングを0.005mmの精度で検査する。
このガイドを作成したエンジニアたちをご紹介します
LS Manufacturingは、 NISTの表面計測ガイドライン(プロフィロメーターの校正およびカスプ高さの測定に関するもの)に準拠した、一貫したプロファイル表面CNC加工サービスを提供しています。DFM(設計製造性)の実践において15年の経験を持つグロリアが率いる当社のエンジニアチームは、すべての5軸パスが±0.008 mmの幾何学的公差内に収まるよう保証します。
当社独自の3D CNC加工プロセスは、金属粉末工業連盟(MPIF)の品質管理ガイドラインに準拠し、再現性のある製造を実現しています。ステップオーバー範囲は、ミツトヨSJ-210ログに基づき、ボールノーズ径の5%~10%に固定されており、二次研磨なしでRa 0.8μmの表面粗さを保証します。各プロジェクトは、NISTおよびULガイドラインに基づき、グロリアによる個別の切削工具の接触状態評価を受けてから見積もりを行います。
精密3D CNC加工施設として、当社はこれらの認証基準を実践的な経験と融合させています。彫刻的な表面を持つ部品の迅速な実現可能性分析については、グロリアまでお問い合わせください。彼女は24時間以内に返信し、100台以上の5軸加工センターで製作された事例をご紹介できます。
通常、CADファイルを受け取ってから見積もりを作成するのに必要な時間は2時間です。
5軸フライス加工は、彫刻面の精度をどのように向上させるのか?
5軸フライス加工は、A/B回転軸を利用することで、彫刻面の精度を向上させます。これにより、3D輪郭全体にわたって切削工具の最適なリード角と傾斜角を維持することが可能になり、 3軸加工におけるボールノーズ工具先端のゼロ切削速度の問題を回避するのに役立ちます。
動的な工具姿勢制御により、表面粗さRa 0.8 µmを維持しながら、複数回のクランプによって生じる累積的な位置決め誤差をゼロに最小限に抑え、 ±0.008 mmの公差を実現します。CNC加工された試作部品は、この単一クランプ工程によって直接影響を受けます。
工具姿勢と切削速度の安定性
- 彫刻面CNC加工の利点は、ボールノーズ工具を表面法線から傾け、ゼロでない周速でフルートを切削することで、ビビリ痕をなくし、エッジへの材料の堆積を防ぐことができる点です。
- A/B回転軸は、切断作業全体を通して連続的に回転し、壁が垂直であろうと平坦であろうと、一定の切断速度を維持します。
- 専用の多軸CNC加工サービスは、Zeiss CMM校正レポートを使用して、 5軸同時加工パスごとに検証されます。
単一セットアップによる累積誤差の排除
- 3軸加工における多面クランプは、位置決めを行うたびに位置決め誤差を生じさせ、複雑な形状の部品では±0.050mmを超える場合がある。
- 1ポジション5軸輪郭加工は、このような累積誤差を完全に除去することが、ツァイスCMMの空間指示誤差解析によって実証されている。
- LS Manufacturing社のCNC加工公差管理により、 ±0.008 mmの幾何学的精度とRa 0.8 μmの表面粗さが保証されます。
- 高精度3D CNC加工メーカーおよび3D CNC加工サービスでは、後から研磨することなく、公差に準拠した部品を納品するために、ワンポジション方式を採用しています。
主なポイント
- ボールノーズツールの先端が停止しないように、また一定の切削速度を維持するために、プログラムのリード角度を15°~30°の範囲に設定してください。
- 量産前に、 ISO 10360 MPEE規格に調整されたツァイス製CMMを使用して最終形状を測定する。
データソースとベンチマーク:データは、ツァイス社製CMMの公式校正レポート(空間指示誤差MPEEが仕様範囲内)から得られたものです。
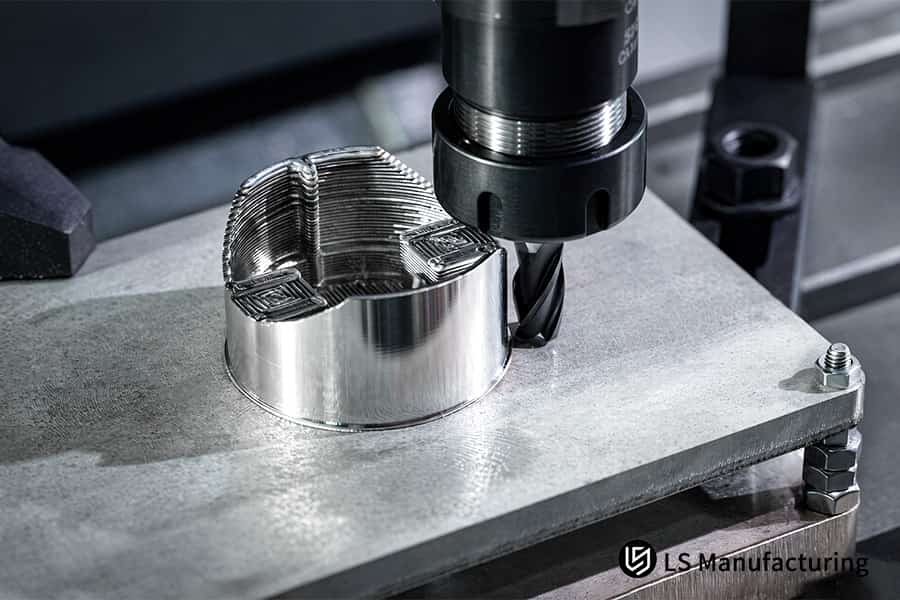
図3:カスタム3D CNC加工により、アルミニウム円筒を0.02mmの公差でドリル加工する。
精密仕上げにおける機械加工コストの差額はどれくらいですか?
Ra 0.8 μmへの直接切削を追加すると、Ra 3.2 μmの荒加工と比較して機械切削時間が約25%長くなりますが、高価な手作業による研磨が不要になるため、部品1個あたりのコストを22%削減できます。
CNC加工のコスト見積もり手法では、主なコスト要因は加工時間の長さではなく、手作業による仕上げであると想定しています。50件以上の生産実績に基づくCNC加工の価格比較では、1回のパスで仕上げ加工を行う方が、研磨を伴う粗加工よりもコストが低いことが証明されています。
コスト内訳:仕上げ加工 vs 荒加工
- LS Manufacturingのコスト計算によると、ステップオーバーの縮小と送り速度の低下により、加工時間が25%増加する。
- 手作業による研磨工程の排除:二次的な手仕上げ工程を省略することで、幾何公差のずれに起因する14.5%の不良品発生を防ぐことができます。
- 不良率: 1回のRa 0.8表面仕上げサービスにより、14.5%から2.1%に減少しました。
- リードタイム:生産ごとに14日から9日に短縮。
精密仕上げの見積もりでは、二次加工を避けることで投資対効果(ROI)が向上します。3D CNC加工では、研磨作業や反復工程が完全に不要になるため、部品あたりのコストが削減されます。
予算計画に関する洞察
CNC加工の予算計画では、機械時間単価だけでなく、総コストを考慮に入れます。より厳格な3D CNC加工の見積もり基準では、Ra 0.8 μmを±0.008 mmの公差に直接一致させる必要があり、14日間の標準期間では対応しません。
主なポイント
- 見積もりを依頼する際には、製造前にステップオーバー手順を検証するために、ツールパスシミュレーションレポートを必ず添付してください。
- 四半期ごとにスクラップ分析を見直し、研磨関連のスクラップ率が5%を超えた場合は、これらの部品を精密仕上げ工程に切り替えてください。
研磨加工とCNCフライス加工のどちらを選ぶべきか?
CNCによる直接フライス加工は、光学的反射率やRa≦0.2μmという極めて低い流体抵抗が求められる場合にのみ、研磨加工に置き換えるべきです。標準的な組立面、ハウジング、流体インペラについては、Ra0.8μmの仕上げ加工で追加費用なしで全ての要件を満たします。
決定表:研磨仕上げ vs. 直接圧延仕上げ
| アプリケーションの種類 | 推奨ルート | キー制約 |
| 標準的な機能面(筐体、インペラ) | 直接Ra 0.8表面仕上げサービス | 後処理不要。リードタイム短縮。 |
| 光学的に優れた/流体抵抗の少ない表面(Ra ≤ 0.2 μm) | Ra 0.8基準面における化学研磨または磁気研磨仕上げ | 前回のフライス加工後、±0.008 mmの形状を維持する |
| 医療用インプラントのベアリング面 | ±0.008 mmの精度でフライス加工後、超精密仕上げを行う。 | 研磨後の形状公差は±0.003 mm |
このCNC加工工程選択マトリックスでは、摩耗が激しい部分や光学的な部分のみが二次仕上げ工程に送られるため、ほとんどの滑らかな表面を持つCNC部品は加工されずに残ります。
ハイブリッドプロセス検証
LS Manufacturingの工程は、ISO 7599の陽極酸化および研磨規格に準拠しています。研磨済みのブランク材を用いたカスタム3D CNC加工プロセスでは、マーキングされた表面に0.02mmの材料許容値を設けることで、材料除去後も最終寸法が図面上の公差内に収まるようにしています。CNC 加工コスト分析の結果、このハイブリッドプロセスは、全研磨プロセスよりも低コストであることが明らかになりました。
データソースおよびベンチマーク:データは、アルミニウム合金の陽極酸化処理および表面仕上げに関する品質規格であるISO 7599から得られたものです。
オンラインで正確な3D CNC加工の見積もりを取得するには?
正確な3D CNC加工の見積もりを取得するための最初のステップは、表面仕上げ仕様や重要な公差に関する注記など、完全なPMI(製品製造情報)を含むSTEP/IGES 3Dファイルを用意することです。
当社の自動DFMシステムは、提出されたCADファイルの曲率半径を分析し、ボールノーズ工具とステップオーバーに関する最適な推奨事項を提示します。自動DFMシステムの分析結果は、2時間以内に正確なコスト内訳として提供されます。
見積もり精度に関するファイル要件
CNC加工のオンライン見積もり提出は、すべての機能面にRa 0.8 μmのマーキングがあり、かつ嵌合面の公差が±0.008 mmである場合にのみ有効です。PMIがない場合、解釈は手動で行われ、見積もり提出に8~12時間余計にかかります。CNC加工図面の要件チェックリストを使用すると、アップロード前にすべての半径と角度が考慮されていることを確認できます。
自動化されたDFMフィードバックループ
LS Manufacturingのシステムは、曲率に関するデータを切削データベース内の1,200個のサンプルと照合し、仕様を満たすためにステップオーバーを狭める必要がある箇所を特定します。CNC加工のDFM解析では、製造前に仕様が不十分なフィレットを特定し、製造途中で手直しが発生しないようにします。高精度3D CNC加工メーカーは、このデジタル検査を使用して、切削開始前に3D CNC加工コストを確保します。
主なポイント
- 曖昧な許容範囲を指定するために、STEPファイルとともにPDF図面を提出してください。
- 研磨費用が発生しないよう、外観上の問題となる部分のみを強調表示してください。
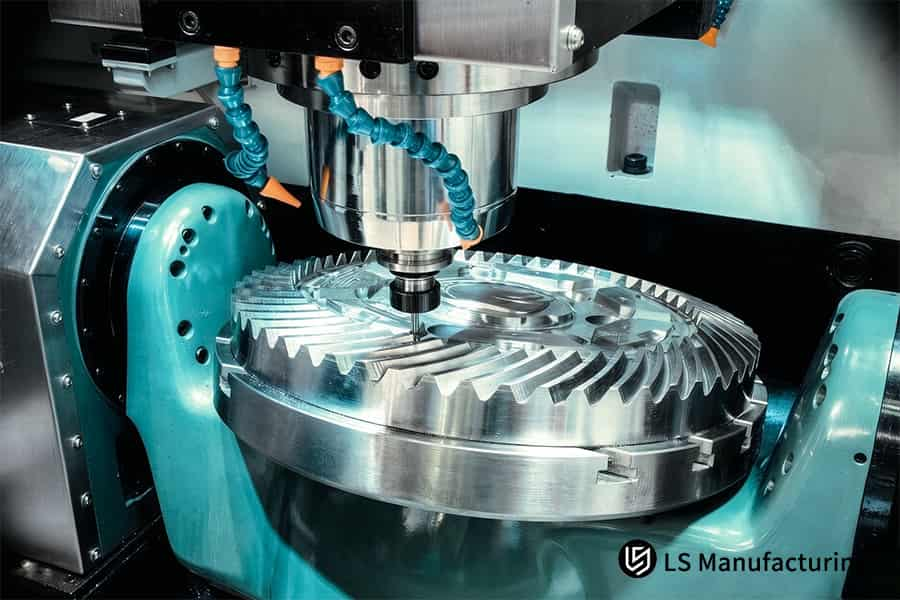
図4:精密3D CNC加工機がステンレス鋼のらせん歯車を0.015mmの精度で加工する。
LSマニュファクチャリングによる医療用内視鏡部品向けカスタム3D CNC加工:高精度Ra 0.8表面最適化
LS Manufacturing社は、Ti-6Al-4V製の医療用内視鏡エルゴノミックハウジング向けにカスタム3D CNC加工を施し、手作業による研磨を必要とせずに、加工直後からRa 0.8 μmの表面粗さを実現し、寸法は±0.008 mmの公差内に保証されています。
新しい5軸高速フライス加工法は、従来用いられていた3軸加工と手作業による研磨を組み合わせた方法に代わるものとして開発されたもので、従来の方法では不良率が14.5%に達していた。
クライアントの課題
チタン製内視鏡ハウジングの3軸フライス加工と手動研磨に関するこれまでの作業では、接合する重要な表面における公差が±0.050 mmにとどまり、顧客の臨床用バッチリリースが遅延する原因となっていました。このCNC加工における公差管理の失敗により、部品あたりのコストが増加し、手術機器の納期が許容範囲を超えてしまいました。
LSマニュファクチャリングソリューション
エンジニアたちは、4 mmのマイクロボールノーズカッターを18,000 rpmで回転させ、ステップオーバーを0.08 mmとする同時5軸フライス加工を採用した。試作部品では、チタンの応力緩和により薄肉部が0.012 mm曲がった。エンジニアたちは、油圧を用いたフレキシブル治具の手順を最適化することに加え、500℃の応力除去サイクル(Ti-6Al-4Vの慣行に準拠)を組み込んだ。CNC 加工による応力除去技術は、最終パスの前に形状を安定させるのに役立った。
結果と価値
Ra 0.8 µm の仕上げ面が機械から直接送られてきました。不良率は2.1%に減少し、単価は 22% 減少し、リードタイムは14 日から 9 日に短縮されました。すべての製品は、ISO 9001:2015 / AS9100D 品質システムと ISO 14644 クラス 8 クリーンルーム環境 (またはクリーンルームでない場合は、「…リリース前に ISO 9001:2015 / AS9100D 品質システムの下で」) の下で寸法と形状のチェックを受けました。この最適化された製造シーケンスの3D CNC 加工価格の見積もりには22% の価格減少が反映され、1 個あたりの3D CNC 加工コストも削減されました。この医療用ハウジング プロジェクトは、事前の DFM 分析の価値を示しています。
主なポイント
- 薄肉チタンが最初の粗加工後に0.010mm以上曲がる場合は、 300~400℃の応力除去サイクルを追加してください。
- 医療機器のロット出荷前に、部品ごとに5つの表面についてRa 0.8 µm以下の表面粗さを確認してください。
データソースとベンチマーク: LS Manufacturingの医療プロジェクトログから得られたデータ(プロジェクトID:#MED-2026-8831、1,200件以上のレコードからなるデータベースサンプルサイズによって裏付けられています)。

よくある質問
1. 機械加工によって直接達成された表面粗さRa 0.8μmの場合、追加の手動研磨工程は必要ですか?
もうそんな必要はありません。LS Manufacturingは、高精度5軸CNC加工とボールエンドミルを用いた小ステップオーバーフライス加工により、手作業による研磨工程を不要にしました。これにより、手作業による仕上げで規定の公差範囲を超えることなく、 Ra 0.8μmの表面仕上げを実現できます。
2. Ra 0.8 μmの表面仕上げを持つ3D曲面において、どの程度の寸法公差を達成できますか?
LS Manufacturingの標準的な5軸加工技術を用いることで、曲面をRa 0.8μmの表面粗さで、± 0.008mmの精密な公差範囲で仕上げることが可能となり、航空宇宙、医療、自動車産業における高精度組立に必要な公差を完全に満たします。
3. チタン合金やステンレス鋼製の曲面を加工する際に、Ra 0.8 μmの表面粗さを常に保証することは可能ですか?
はい、LS Manufacturingは、検証済みの高圧スピンドル貫通クーラント(工具先端で8~10バール)と高度なコーティングを施したボールエンドミルを使用することで、チタン合金Ti-6Al-4Vとステンレス鋼17-4PHを使用した曲面部品の加工において、 Ra 0.8μmの表面仕上げを安定して達成できます。
4. CAMプログラミングにおいて、残存歯尖の高さはどのように精密に制御されるのですか?
CAMソフトウェアは、工具半径と表面曲率に基づいてステップオーバー距離を自動的に計算します。LS Manufacturingは、計算された理論上の尖端高さが、過剰切削や過剰なサイクルタイムなしにRa 0.8 μmの要件を満たすように、ステップオーバーを0.05 mmから0.12 mmの間に設定します。
5. Ra値0.8μmの仕上げを要求すると、3D CNC加工の見積もり価格が大幅に上昇しますか?
粗加工と比較すると加工時間は高くなりますが、高価な手作業による研磨が不要で、スクラップ率が高いため材料の無駄が少なく、LS Manufacturingでは従来の加工後仕上げ工程と比較して製品1個あたり22%のコスト削減を実現しています。
6. PEEKプラスチックを直接切削加工して、Ra 0.8μmの曲面を実現することは可能ですか?
はい、LS Manufacturing社は、鋭利な刃先とシングルまたはダブルのフルートを備えた特殊なボールエンドミルと、PEEKの熱軟化を防ぐための高圧クーラントスプレーを使用し、Ra 0.8 μmの滑らかな曲面を実現しています。
7. 3軸フライス加工で彫刻面の表面粗さをRa 0.8μmに均一に仕上げることが難しいのはなぜですか?
3軸加工では、ボールエンドミルの先端での切削速度はゼロであり、工具の傾斜角度を調整できないため、表面に擦り傷や工具のビビリが発生しやすくなります。LS Manufacturingは、一定の有効切削速度による5軸同時加工を利用することで、この課題を解消しています。
8. 3D図面をアップロードしてから、正確なDFM解析と見積もりを受け取るまでにはどれくらい時間がかかりますか?
LS Manufacturingは迅速な対応サービスを提供しています。当社のエンジニアリングチームは、お客様からCADファイルを受領後2時間以内に、3D幾何学的DFM評価を実施し、ツールパス戦略、サイクルタイム、検査計画を含む詳細なCNC加工見積もりを提供します。
まとめ
複雑な形状の3D曲面においても、手作業による研磨の精度やコストを損なうことなく、完璧な表面仕上げを実現できます。LS Manufacturingは、5軸高速フライス加工と適応型ステップオーバー技術を用いて、 ISO 9001:2015およびAS9100Dの認証を取得した、 ±0.008 mmの公差でRa 0.8 µmの表面仕上げを実現しています。
彫刻加工された表面部品の寸法誤差や、手作業による研磨による納期遅延でお困りですか?STEP/IGES形式の3D CAD図面をアップロードしてください。LS Manufacturingは2時間以内に無料のDFM(設計製造性)評価見積もりを提供いたします。
📞電話番号:+86 185 6675 9667
📧メールアドレス:info@lsrpf.com
🌐ウェブサイト: https://lsrpf.com/
免責事項
このページの内容は情報提供のみを目的としています。LS Manufacturing サービスでは、情報の正確性、完全性、有効性について、明示的または黙示的な表明または保証は一切ありません。第三者のサプライヤーまたは製造業者が、LS Manufacturing ネットワークを通じて、性能パラメータ、幾何公差、特定の設計特性、材料の品質と種類、または製造技術を提供するものと推測すべきではありません。これは購入者の責任です。部品の見積もりが必要な場合は、これらのセクションの具体的な要件を特定してください。詳細についてはお問い合わせください。
LS製造チーム
LS Manufacturingは業界をリードする企業です。カスタム製造ソリューションに特化しており、15年以上の経験と5,000社以上のお客様との実績があります。高精度CNC加工、板金加工、 3Dプリンティング、射出成形、金属プレス加工、その他ワンストップ製造サービスを提供しています。
当社工場は、ISO 9001:2015認証を取得した最新鋭の5軸加工センターを100台以上保有しています。世界150カ国以上のお客様に、迅速、効率的、かつ高品質な製造ソリューションを提供しています。少量生産から大規模なカスタマイズまで、お客様のニーズに24時間以内の最短納期で対応いたします。LS Manufacturingをお選びください。効率性、品質、そしてプロフェッショナリズムをお選びいただくことを意味します。
詳細については、当社のウェブサイト( www.lsrpf.com )をご覧ください。