 日本語



要約: 7075-T6とTi -6Al-4VのCNC加工は、質量と耐熱性の差で決まります。ピーク使用温度で選択し、サイクルタイムで予算を決めます。7075-T6アルミニウムは±0.005mmの公差を保持でき、Ti-6Al-4Vも±0.005mmの公差を保持できます。決定要因は強度ではなく動作温度です。7075-T6アルミニウム合金は、周囲温度にさらされる部分に適しています。
エンジニアや購買担当者は、熱負荷を確認せずに工具に資金を割り当て、後になって加熱領域に近づいたブラケットの修正費用が発生することがよくあります。原材料は多軸工具によって飛行準備完了の形に加工され、熱伝導率と弾性率がサイクルの完了速度を決定します。5つのノードを持つ4×4グリッドにより、7075-T6とTi-6Al-4VのCNC加工の意思決定が4つの要素で迅速かつ容易になります。簡単に言うと、動作熱によって合金が決まり、サイクル時間によって予算が決まります。
この初心者向けガイドを信頼する理由とは?
迅速なプロトタイピングと迅速な製造の専門家であり、15 年以上にわたり飛行グレードの部品を製造してきたベテランである著者グロリアが、この論文のすべての材料推奨事項を執筆しました。データ更新については、四半期ごとに LinkedIn でグロリアのエンジニアリングに関する洞察をフォローしてください。まず、 ASM International のハンドブックを参照して、基準値を確認してください。7075 -T6 アルミニウムは 2.81 g/cm³、 Ti-6Al-4V は 4.43 g/cm³であり、該当する場合はブラケットを 36.5% 軽量化できます。LS Manufacturing のシニア DFM 精密機械加工スペシャリストによって承認されています。LS Manufacturing は両方の合金を毎日機械加工しています。この比較は、好みではなく、プロセス挙動を反映しています。
航空電子機器用ブラケットの設計テスト #AERO-2026-T881 では、7075-T6 がどのような条件下で故障するかを示しています。アルミニウム製ブラケットは 165℃ のモーターの近くにありましたが、Ti-6Al-4V は 80 bar のクーラントでVc = 60 m/min の加工を行い、 ISO 286 公差クラスに従って正しい穴位置を確保しました。これにより、サイクルタイムが 18.2% 短縮され、セットアップと工具コストが 11.8% 削減され、不良率が 16.5% から 4.2% に削減されるというメリットが得られます。
寸法指定のない要素の公差は、ISO 2768-m および ISO 286 規格に基づくISO公差となります。2026 年 3 月に実施される AS9100D プロセスの更新により、両方の材料で ±0.005 mm の穴径が保証されます。これには、Ti-6Al-4V が陽極酸化処理なしで塩水噴霧に耐えられる場合、Ti-6Al-4V の代わりに 7075-T6 材料に MIL-A-8625 陽極酸化処理を施すことも含まれます。CMM レポートは各出荷に添付されます。DFM 解析用の STEP ファイルをご提供ください。
主なポイント
- 重量削減は密度差に依存します。7075 -T6アルミニウムはTi-6Al-4Vと比較して密度が約36.5%低く(2.81g/cm³対4.43g/cm³)、十分な外形寸法であれば7075-T6アルミニウムはTi-6Al-4Vを凌駕します。
- 熱伝導率の違いは、耐摩耗性と切削速度にボトルネック効果をもたらします。7075 -T6アルミニウムの熱伝導率は130 W/(m·K)であるのに対し、Ti-6Al-4Vの熱伝導率は6.7 W/(m·K)です。その差は約20倍です。
- 剛性制御は、精密な嵌合寸法を実現する上で非常に重要になります。対称的なツールパスと応力除去工程を用いて変形を除去した後、7075-T6アルミニウムとTi-6Al-4Vは同じ嵌合クラスの公差範囲を提供します。
- 動作温度範囲は、材料の代替可能性を明確に示す唯一の要素です。7075 -T6アルミニウムは120℃で劣化が始まりますが、Ti-6Al-4Vは400℃の動作温度で高い比強度を示します。
CNC フレームの 7075-T6 アルミニウムは Ti-6Al-4V よりも軽いですか?
7075-T6合金は、同じ部品体積で密度が4.43 g/cm³であるTi-6Al-4Vと比較して密度が36.5%低く、2.81 g/cm³です。質量のみを考慮して決定される機体部品は7075-T6合金を好みますが、空間的に制約があり、構造的な負荷の極限にさらされる部品はTi-6Al-4Vを使用します。7075 -T6アルミニウムがTi-6Al-4Vよりも軽いかどうかを尋ねる購入者は、次に引張強度を考慮する必要があります。それぞれ570 MPaと950 MPaです。7075-T6合金とTi-6Al-4Vの両方の公差は±0.05 mmであるため、材料の選択を決定するのは精度ではなく質量です。 7075-T6合金は、筐体内部に十分なスペースがある場合、航空電子機器の筐体に適しています。一方、Ti-6Al-4Vは、比強度(引張強度/密度)が耐久性に重要な薄肉筐体に適しています。簡単に言えば、スペースが限られている場合は、密度が低いよりも肉厚が厚い方が有利です。
構造設計における密度と降伏強度の比率
チタンとアルミニウムのCNC加工では、フレームの材料を選択する前に、以下の計算を行う必要があります。
- 7075-T6アルミニウムは密度が2.81 g/cm³で、Ti-6Al-4Vの重量の63.4%(密度4.43 g/cm³)を維持している。
- 強度対重量比の交差: 7075-T6アルミニウムは1g/cm³あたり約203MPa(570÷2.81)を達成するのに対し、Ti-6Al-4Vは1g/cm³あたり約214MPa(950÷4.43)を達成する。
- クロスオーバーシナリオ:壁厚に体積の制限がない限り、7075-T6とTi-6Al-4VのCNC加工が望ましい。空間的な制約により壁厚が制限される場合は、Ti-6Al-4Vが優位となる。
- 加工範囲の評価:航空宇宙分野のCNC材料選定ガイドでは、加工範囲が広い7075-T6アルミニウムと、加工範囲が狭いTi-6Al-4Vを比較している。
軽量アルミニウムのCNC加工は、肉厚によって密度低下による剛性低下を補える場合にのみ有効である。
出典:ASM International、材料特性ハンドブック:チタン合金およびアルミニウム系(2024年)。
関連キーワード:7075-T6 vs Ti-6Al-4V CNC加工 / チタン vs アルミニウム CNC加工 / 軽量アルミニウム CNC加工

高負荷下における7075-T6アルミニウムの機械加工挙動とは?
7075-T6アルミニウム合金は、航空宇宙機械加工用の析出硬化合金で、Vc = 600 m/minで加工でき、構造用合金の他のどのグレードよりも速く素材からバルク材を剥離できます。Ti-6Al-4Vは40~80 m/minで切削できます。サイクルタイムは7075-T6アルミニウムの加工に適していますが、アルミニウムの限界を超える熱負荷はTi-6Al-4Vの加工に適しています。荒加工では、7075-T6アルミニウムから異方性圧延応力(結晶粒の配向に沿った応力)が除去され、7075-T6アルミニウムの壁が変形します。
応力除去ツールパスと時効処理により、合金はASME Y14.5-2018規格の±0.005 mmの範囲内に戻ります。7075-T6アルミニウムはフレームに適していますが、Ti-6Al-4Vはアルミニウムの制限を超えるベイに適しています。7075 -T6とTi-6Al-4VのCNC加工を比較検討する購入者は、仕上げ加工の前に追加の時効サイクルを設ける必要があります。7075-T6アルミニウムの薄肉CNC加工は、切削深さ全体にわたってミラーリングされたツールパスを使用することで成功します。
7075-T6 アルミニウム板は圧延方向に応力を保持し、バルク除去が停止すると、結晶粒の配列によってポケット壁の経路が決まります。負荷がかかった状態での7075-T6 アルミニウムの加工挙動を研究しているエンジニアは、切削中ではなくバルク除去後にコーナーリフトが発生することに気づきます。機械加工者は、反対側の壁を交互に切り替える対称荒加工サイクルと、結晶粒を緩和する後続の時効サイクルを使用して、コーナーリフトの問題を克服します。タイト ボアの前に Ti-6Al-4V の残留応力も制御する必要があります。
薄肉7075-T6アルミニウムの主軸回転速度を速くすると、高速なバルク除去により1分あたりのフライス加工応力が増加するため、最終的な公差が低下する傾向があります。プロセスエンジニアは、応力除去を航空宇宙CNC材料選択ガイドの緊急対策ではなく、生産スケジュール上の項目として考慮します。5軸CNC加工では、荒加工と仕上げ加工を1つの工程に統合し、バルク除去と時効サイクル間の間隔を短縮します。
出典:Groover著『現代製造業の基礎』第7版(第26章)。
関連キーワード:7075-T6アルミニウムの加工挙動/薄肉CNC加工/CNC加工における残留応力
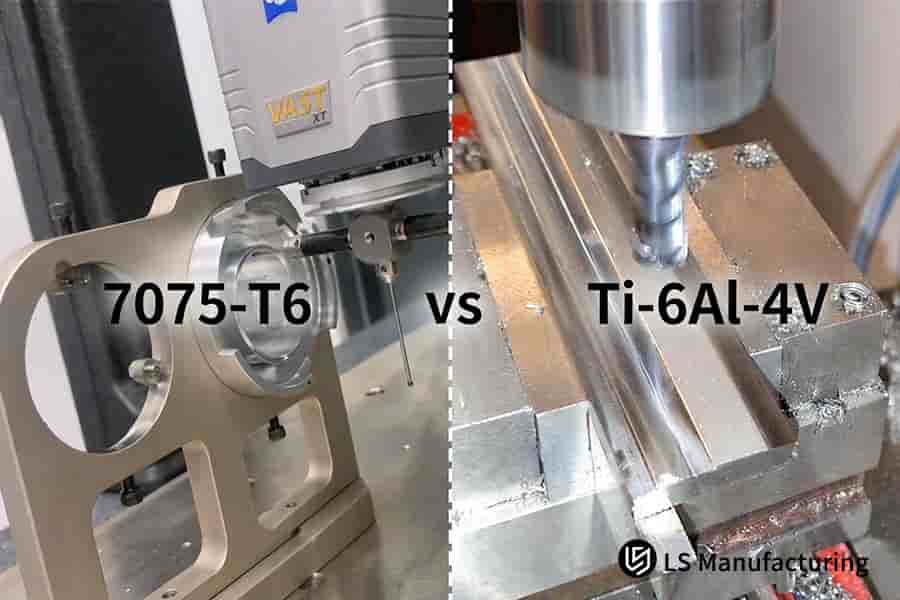
図1:機械プローブが7075-T6アルミニウム部品の端を測定し、クランプがTi-6Al-4Vチタンをカッターの下に保持している。
基本工学特性の比較表:7075-T6とTi-6Al-4V
経験的特性基準は、4つの工学分野における航空宇宙材料の初期選定の指針となります。航空宇宙グレードの7075-T6アルミニウムとTi-6Al-4V(グレード5)チタンは、 ISO 2768-1:1989クラスmに準拠した同等の値を提供します。顧客は、初期材料選定のために、密度、熱伝導率、切削速度、許容限界を1つの表で確認できます。
| 寸法 | オプションA:航空宇宙グレードの7075-T6アルミニウム | オプションB:航空宇宙グレードのTi-6Al-4V(グレード5)チタン | デザインガイドライン |
| 密度 | 2.81 g/cm³ | 4.43 g/cm³ | より広いスペースが必要な場合はアルミニウムが適しており、より狭い高負荷ベイの場合はチタンが適している。 |
| 熱伝導率 | 130 W/(m·K) | 6.7 W/(m·K) | アルミニウムは熱を急速に放散するが、チタンは局所的な熱を吸収する。 |
| 標準切削速度(Vc) | 500 ~ 800 m/min (Vc = 600 m/min) | 40~80 m/分(Vc = 60 m/分) | アルミニウムは加工時間が短く、チタンは加工時間が長い。 |
| 達成可能な許容範囲 | 精密等級 ±0.005 mm、一般等級 ±0.05 mm | 精密等級 ±0.005 mm、一般等級 ±0.05 mm | ISO 2768-1:1989 クラスmは精密工作機械の両方を規定する |
7075-T6アルミニウムは量産と迅速な機械加工により軽量化を実現する一方、 Ti-6Al-4VはISO 2768-1に従って10ミクロン未満のタービン関連の熱ゾーンに使用されている。
モバイル端末での注意事項:横方向にスワイプすると全ての列が表示されます。または、カードレイアウトに切り替えることもできます。
データソースとベンチマーク:LS Manufacturing社によって検証された経験的特性ベースライン
7075-T6 対 Ti-6Al-4V 航空宇宙用合金の決定パス
最上位ノードから開始し、各質問には仮定値ではなく実測値で回答してください。各ノードにつき1つの分岐をたどり、終点カードに到達してください。経路を決定する入力は、ピーク使用温度、塩水噴霧暴露量、外壁空間、最小壁厚の4つです。
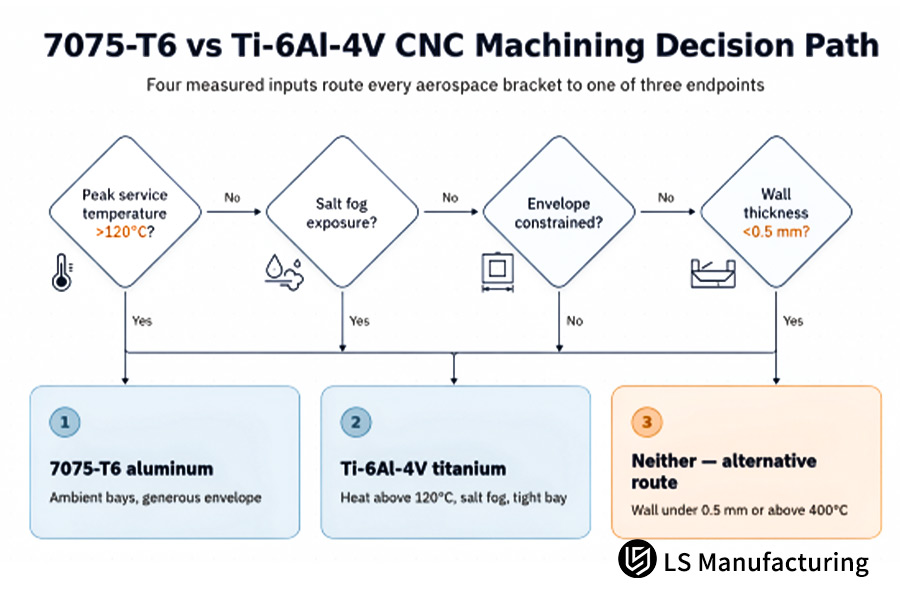
図2:7075-T6とTi-6Al-4VのCNC加工の決定経路は、最高温度から塩水噴霧を経て3つの終点まで続きます。
- 設計凍結前に測定またはシミュレーションされたピーク使用温度を使用してください。周囲のベイ温度では、熱負荷を過小評価することになります。
- 制約のある空間内で壁厚が0.5mmを下回る場合、どちらのグレードも専用の治具が必要となるため、非金属材料を用いる方法と添加剤を用いる方法を比較検討してください。
- 400℃を超えると、どちらのグレードも剛性を失います。このツリー以外の耐熱性のある代替品を検討してください。
放熱はチタン加工速度にどのような影響を与えるのか?
Ti-6Al-4V は切削熱を 6.7 W/(mK) で除去し、これは 7075-T6 アルミニウムの値の 1/20 です。熱は工具先端の微小領域に閉じ込められます。Ti-6Al -4V を切削すると工具先端の温度が 800 °C を超え、コーティングが剥がれますが、7075-T6 アルミニウムは熱を切り屑に放散できるため、より低い温度に保たれます。チタンとアルミニウムの加工性を検討する際には、購入者は Ti-6Al-4V の工具監視と 7075-T6 アルミニウムの加工時間を予算に組み込む必要があります。サイクルタイムの観点からは、大量生産の CNC 加工では 7075-T6 アルミニウムが有利ですが、設計で使用熱が重要な場合は Ti-6Al-4V の方が適しています。チタンと 7075 アルミニウムの工具摩耗が、Ti-6Al-4V で各部品を製造するコストを決定します。 Ti-6Al-4V材は薄い壁から熱を逃がすのに優れているのに対し、7075-T6アルミニウムは加工材料に熱を伝えやすい。
熱遮断材と工具摩耗の進行
チタン加工における放熱の影響を調査する技術者は、最先端の技術において、相互に関連する3つの現象に直面する。
- 熱分配– Ti-6Al-4Vの切削屑は切削熱の20%未満しか放散しないため、工具先端部は800℃を超える温度になります。一方、7075-T6アルミニウムは切削熱の大部分を切削屑に放散します。
- コーティングの損傷– エッジの熱によって構成エッジ(ワークピースの材料がすくい面に溶着する)が発生しますが、7075-T6アルミニウムは、約10倍の高速で動作しながら、これら両方を防ぎます。
- 冷却剤の作用– 工具本体を通して70バール以上の圧力で冷却剤を供給する(高圧内部冷却剤)と、Ti-6Al-4Vの熱バリアが破壊されます。7075-T6アルミニウムは、標準的なフラッドクーラントで加工できます。
Ti-6Al-4Vボアの工具摩耗は、オペレーターが側面摩耗が深刻だと感じる前に、ISO 2768-1:1989クラスmバンドを超えます。CNC 加工の公差基準は、スピンドル速度よりも不良品の発生を左右します。Vcを安定したTi-6Al-4Vバンドを超えて押し上げると、70バール以上のクーラントによる冷却よりも速く熱が蓄積され、サイクルタイムの短縮効果が工具の消耗に転じます。
出典:機械加工ハンドブック第30版(セクション:チタン合金の加工速度と送り)。
関連キーワード:チタンの熱伝導率、機械加工、超硬工具の摩耗、チタン、7075とチタンの切削速度
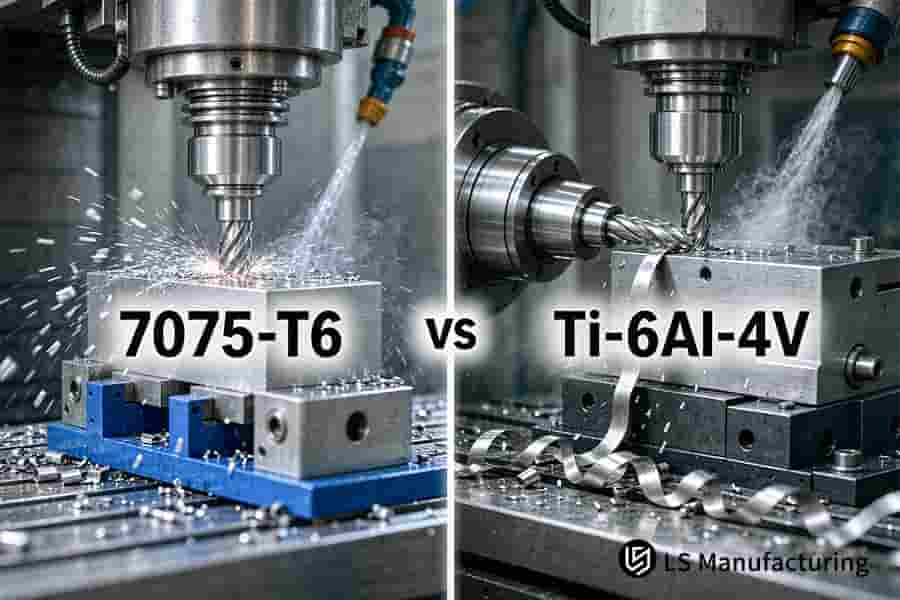
図3:冷却液が7075-T6アルミニウムに噴射され、細かい明るい切りくずが飛び散る一方、Ti-6Al-4Vチタンからは長いリボン状の切りくずがカールして剥がれ落ちる。
チタンとアルミニウムの被削性が大きく異なるのはなぜか?
チタンとアルミニウムの加工性は、Ti-6Al-4Vが114 GPaの弾性率と合金の高温親和性を兼ね備えているため異なります。言い換えれば、7075-T6アルミニウムの加工は、工具寿命が数時間で約10 m/sで行われますが、Ti-6Al-4Vは、 Ra 0.8 μmを維持するためにホーニングとバックエンゲージメントの低減が必要で、1 m/sに近い速度で切削されます。チタンと7075アルミニウムの工具摩耗に基づいて材料を選択する場合、Ti-6Al-4Vを使用すると、ワークピースが切削刃から弾性的に跳ね返るため、側面摩耗とビビリが発生します。7075-T6アルミニウムは、鋭利な切りくずを生成し、加工中に刃先を低温に保ちます。 グレード5チタンのCNC加工では、サイクルタイムを犠牲にして表面の完全性を確保し、安定した切削範囲は馬力ではなく剛性によって決定されます。Ti-6Al-4Vでは、鋭利なコーナーと剛性が重要であり、トルクの増加は重要ではありません。
Ti-6Al-4VのCNC加工プロセスの説明は、硬度ではなく弾性率から始まります。Ti-6Al-4Vの弾性率が低いとスプリングバックが発生し、側面摩擦によってびびり振動が発生します。一方、7075-T6アルミニウムの高い剛性により、スプリングバックの影響が軽減されます。スプリングバックを制御するための加工方法には、鋭利なエッジのホーニング、ポジティブレーキ、および低バックエンゲージメントなどがあります。多軸CNC加工では、切削力を一定に保つために、コーナーに留まるのではなく、工具を傾ける必要があります。Ti-6Al-4Vの高速加工では、材料除去率を上げるのではなくびびり振動が増加します。パス速度を遅くすると、仕上げが速くなる可能性があります。
7075-T6アルミニウムは、工具寿命とサイクルタイムが重要な要素となる常温環境下での使用に最適です。一方、Ti-6Al-4Vは、弾性率と表面仕上げがより重要な基準となる加熱ベイでの使用に適しています。肉厚が0.5mm未満になる場合は、どちらの合金でも特殊な治具が必要になりますが、非金属加工法や積層造形法の方が安価な代替手段となる場合があります。ISO 286-1に準拠した嵌合等級は、どちらの材料の穴にも適用されます。
出典: ISO 286-1 幾何製品仕様 (GPS) — 限界および嵌め合い。
関連キーワード:Ti-6Al-4Vの弾性率加工/チタン加工におけるスプリングバック/アルミニウムとチタンの工具寿命比較
Ti-6Al-4VのCNC加工プロセスは、どのような場合に部品製造に不可欠となるのか?
航空機のハードウェアが150℃まで連続加熱され、かつ腐食性の塩水噴霧環境にさらされる場合、Ti-6Al-4VのCNC加工は絶対に必要です。7075-T6アルミニウムは動作温度が120℃に達すると軟化しますが、Ti-6Al-4Vはタービン近傍の350~400℃の温度範囲で剛性を保つため、このような状況では代替不可能な材料となります。 タービンケーシングのCNC加工プログラムは、これら両方の条件を同時に満たします。
7075-T6 アルミニウムは、120 ℃ を超えると過時効により強化析出物が粗大化し、引張強度が急激に低下しますが、Ti-6Al-4V は 400 ℃ の空気流でも剛性を維持します。腐食もグレードを分けます。7075-T6 アルミニウムは MIL-A-8625 陽極酸化処理が必要ですが、Ti-6Al-4V は塩水噴霧に耐える酸化チタン皮膜を形成します。Ti -6Al-4V の CNC 加工プロセスの説明ガイドラインに従う購入者は、熱サイクル全体にわたって ±0.005 mm のファスナー穴を保護します。
Ti-6Al-4V は、タービン、抽気ダクト、塩水噴霧にさらされるデッキ付近のベイに適しています。7075-T6 アルミニウムは、質量とサイクルタイムが支配的な 120℃ 未満では適切な状態を維持します。7075 -T6 と Ti-6Al-4V の CNC 加工レビューでは、密度や価格よりも先にピーク使用温度を記録する必要があります。航空宇宙 CNC 材料選択ガイドの表では、腐食への曝露に対して両方のグレードをランク付けできます。簡単に言うと、熱と塩水噴霧によってチタンが強制され、周囲のベイはアルミニウムのままです。
環境温度と腐食閾値
航空宇宙用合金においては、使用温度と塩水噴霧への曝露という2つの厳しい制約条件が存在する。以下の表は、ASTM B117(中性塩水噴霧腐食試験)に基づき、両合金を比較した4行のデータを示している。
| しきい値 | 7075-T6アルミニウム | Ti-6Al-4V |
| 使用温度制限 | 120℃ | 400℃ |
| 腐食防止 | MIL-A-8625陽極酸化処理 | 自己形成酸化膜 |
| ファスナー穴公差 | ±0.005 mm | ±0.005 mm |
| 使用前のコーティング | 必須 | 免除 |
120℃を超える使用温度や塩水噴霧環境下では、 Ti-6Al-4Vが最適な合金となります。一方、常温保管の場合は、 7075-T6アルミニウムの方がコストが低く、処理速度も速いため適しています。
400℃では、どちらの合金も剛性を失ってしまうため、耐熱性のある代替材料が研究の焦点となる。少量生産のCNC加工サービスでは、チタン合金の価格上昇により、120℃以下の温度では熱コストに基づく区分が生じる。
出典:MIL-A-8625 / ASTM B117 環境規格評価。
関連キーワード:Ti-6Al-4V使用温度限界/チタン塩水噴霧腐食耐性/7075-T6陽極酸化処理要件
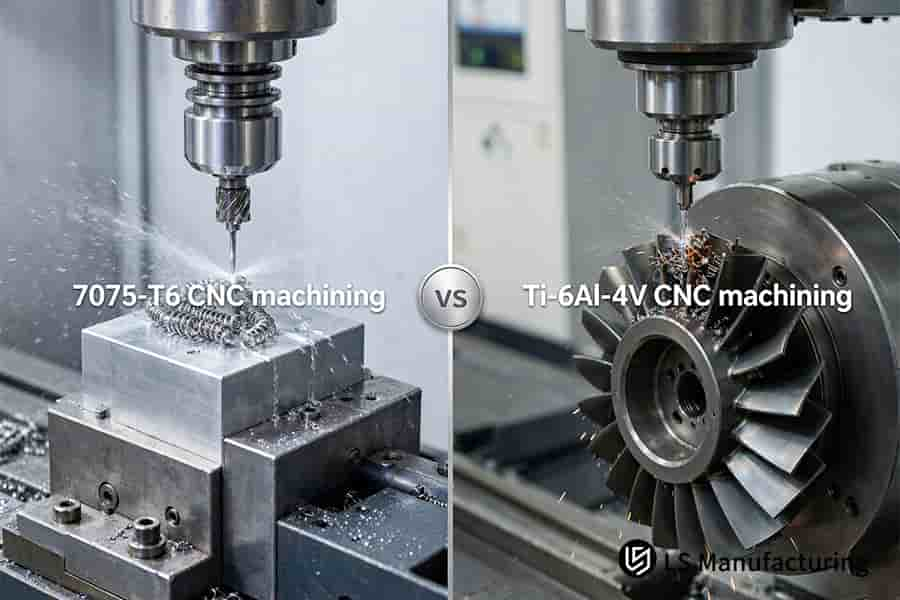
図4:冷却液噴霧下の7075-T6アルミニウムブロックからはカールした切削屑が排出され、Ti-6Al-4Vインペラブレードからは短い破片が放出される。
Ti-6Al-4Vの機械加工の実際:LS Manufacturingによる航空電子機器取り付け例
精密航空電子機器分野では、Ti-6Al-4V CNC加工への切り替えは、7075-T6アルミニウムからの単なるアップグレードではなく、120℃を超える局所的なモーター熱に対する必須の対応策です。120℃を超える温度では、7075-T6アルミニウムはクリープによって幾何学的精度が低下し、トルクによって穴の位置ずれが生じます。一方、Ti-6Al-4Vは400℃まで剛性を維持し、穴の位置ずれを防止します。サイクルタイムと質量では7075-T6アルミニウムが優位ですが、加熱領域における寸法安定性ではTi-6Al-4Vが優位です。最終的な選択は、持続的な使用温度のみに基づいて行われます。どちらのアプローチにおいても、両合金の穴はISO 286-1:2010の公差および嵌め合い規則に適合し、剛性と応力の条件を満たせば、どちらも精密クラスの穴となります。
初期ルートと課題
新興のマイクロサテライト研究開発グループは、熱安定性と比較して低密度と高速サイクルタイムを理由に、アンテナターンテーブルの駆動ベースに7075-T6アルミニウム合金を使用することを選択しました。トルク負荷と太陽熱サイクルの組み合わせにより、局所ベイの温度が165℃まで上昇しました。熱クリープ(熱と負荷への長期暴露による徐々に寸法が変化すること)により、既存設計のブッシング穴が±0.1 mm移動し、ベアリングの嵌合がロックされました。アルミニウムベースの薄肉CNC加工では、熱が上昇したときに剛性を回復するための残留肉厚がありません。組み立て干渉により、アンテナ指向テストが不可能になりました。
ルート切り替えとプロセス修正
材料特性の比較では、密度2.81 g/cm³、熱伝導率130 W/(m·K)の7075-T6アルミニウムと、密度4.43 g/cm³、熱伝導率6.7 W/(m·K)のTi-6Al-4Vを比較した。切削速度は600 m/minと60 m/minに分け、公差は従来の±0.1 mmと±0.005 mmに分けた。LS Manufacturingのチタン加工では、5軸マイクロフィード加工を使用し、切削速度はVc = 60 m/minに制限した。チタン部品の穴あけ加工を初めて試みたところ、低弾性率のためドリフトが発生し、切削力によって壁が動いた。
測定された成果
チタンは1パスあたりの切削速度は遅いものの、クリープによる再加工やスクラップをなくすことで、全体の納期を18.2%短縮できた。
プロジェクト#AERO-2026-T881Bでは、アルミニウムをチタンに置き換えたことにより、納期が18.2%短縮されました。バッチ試作における不良品率は16.5%から4.2%に減少し、個々の部品コストとセットアップ消費量は11.8%削減されました。コアベアリングの公差嵌合は、Ra 0.4 µmで5ミクロンの嵌合範囲内で製造されました。組み立て時の干渉は解消され、アンテナの向きテストは初回で合格しました。フライス加工前にCNC加工のDFMガイドラインに従ったことで、測定可能な大幅なコスト削減が実現しました。調達グループはスケジュールバッファを回復し、受入検査グループはボアの不良品が減少したと報告しました。
検証と教訓
AS9100D に基づく検査文書とISO 2768-1:1989クラス m に基づく幾何公差が、最初の製品からバッチリリースまで両方のプロセスの検証に使用されました。最初の製品のボアに関するレポートは、アンテナの組み立て前に形状を検証しました。アルミニウムは、質量と納品サイクル時間が重要な場合、環境ベイで適切な選択です。チタンは、熱にさらされる場合にのみコスト削減に見合う価値があります。プロジェクト #AERO-2026-T881A の調査結果は、記録された 800 を超えるビルドの環境ベイに適用できます。簡単に言えば、使用温度で合金を選択し、サイクル時間で予算を決定します。
「Ti-6Al-4Vへの切り替えにより組み立て時の干渉が解消され、熱サイクルを経てもボアの嵌合が維持されたため、アンテナ指向性テストは初回実行で合格しました。」— マイクロサテライト研究開発スタートアップ企業、機械設計責任者、プロジェクト番号AERO-2026-T881
データソースとベンチマーク:プロジェクト追跡番号AERO-2026-T881A(7075-T6アルミニウムルート)およびAERO-2026-T881B(Ti-6Al-4Vチタンルート)。データベース参照:LS Manufacturing 2025~2026年測定データベース(サンプルサイズ >800)。

よくある質問
1. 7075-T6アルミニウムは、一般的な市販合金よりも強度が高いと考えられているのはなぜですか?
7075-T6 アルミニウム合金は、固溶化処理と時効処理後に 570 MPa の引張強度を達成しますが、 Ti-6Al-4Vは 950 MPa の引張強度を達成し、6061 合金はそれよりも低い値になります。亜鉛析出硬化により、調達部門は2.81 g/cm³の炭素鋼強度を得ます。常温ブラケットは 1 つの強度範囲を使用しますが、加熱ゾーンは Ti-6Al-4V に切り替わります。LS Manufacturing および ASM International (2024) の材料証明書は、ISO 6892-1:2019 に基づく7075-T6 アルミニウムとチタンのCNC 加工を支持しています。
2. Ti-6Al-4Vチタンは、アルミニウム合金と同等の精度を実現できますか?
Ti-6Al-4Vは、LS Manufacturing社の空調管理された室内にある5軸加工センターにおいて、7075-T6アルミニウムと完全な公差等価性を実現します。Ti -6Al-4Vと7075-T6アルミニウムの穴位置は±0.005 mmの公差内に収まり、両グレードともISO 286-2:2010規格に基づく嵌め合い等級は同等です。LS Manufacturing社の2025-2026年度の工程間測定データセット(測定回数800回以上)では、両グレードとも単一の穴公差帯を維持しています。受入検査担当者は、アルミニウム部品とチタン部品の両方に単一の穴公差を使用できます。
3. チタンを加工する際に、切削工具の摩耗が著しく加速するのはなぜですか?
Ti-6Al-4Vは工具先端を800℃以上に加熱し、工具寿命を早めます。一方、7075-T6アルミニウムは切削熱を切りくずへ逃がし、工具刃先の温度を低く保ちます。ISO 3685:1993は、両材料タイプの単点工具寿命試験の基準を定めており、LS Manufacturingの切削データによると、高圧内部クーラントはTi-6Al-4V工具刃先の寿命を延ばします。下流工程の工具予算では、アルミニウム加工に比べてチタンへの支出が多くなっています。
4. CNC加工されたTi-6Al-4V航空宇宙部品には、表面陽極酸化処理は必須ですか?
Ti-6Al-4Vは空気中で自己修復酸化皮膜を形成するため、無塗装で出荷されます。一方、7075-T6アルミニウムは腐食防止のため、MIL-A-8625タイプIIまたはIIIの陽極酸化処理を施す必要があります。ISO 7599:2018はアルミニウムの陽極酸化皮膜を標準化していますが、Ti-6Al-4Vは無塗装で出荷されます。Ti-6Al-4V製の航空宇宙部品は、メッキ処理を経ずに品質監査員の承認を得られますが、アルミニウム部品はコーティングのコストとスケジュールを考慮する必要があります。
5. 初心者は材料費とCNC加工時間をどのようにバランスさせるべきでしょうか?
Ti-6Al-4Vはビレットあたりのコストが高く、切削速度も遅い。チタン加工では、部品あたりのスピンドル稼働時間と工具刃先の使用時間が長くなる。Ti-6Al-4Vの航空宇宙CNC加工コストは、120℃以上の温度でのみ採算が取れる。両グレードの切削速度は、Machinery's Handbook第30版に記載されている。LS ManufacturingのCNC加工時間サイクルによると、アルミニウム材料の加工スケジュールは短くなる。
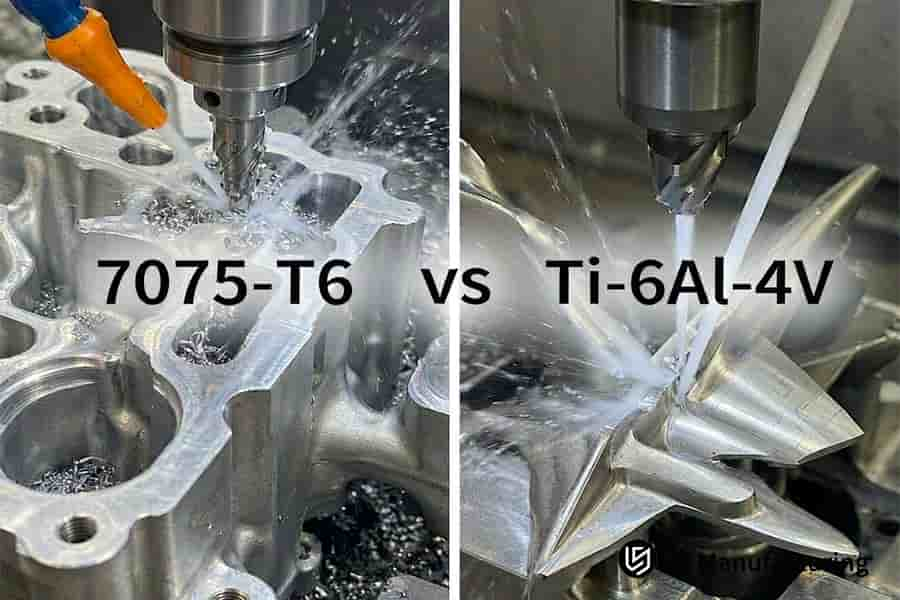
図5:7075-T6とTi-6Al-4VのCNC加工では、カッターが7075-T6の壁を削り出すのに対し、ツールはブラケット用のTi-6Al-4Vのフィンを成形するため、加工方法が異なります。
まとめ
航空宇宙用部品の設計プロセスでは、合金の種類( 7075-T6アルミニウムまたはTi-6Al-4Vチタン)の選択が重要となります。常温部品は7075-T6アルミニウムの方がサイクルタイムが短く、完成品の質量も少なくて済みますが、高温部品はTi-6Al -4Vの方が熱剛性が高くなります。設計プロセスを開始する前に、使用温度範囲によって使用する合金が決まります。
航空宇宙合金加工に関する洞察デスク
LS Manufacturing のエンジニアが、複雑な薄肉航空宇宙部品の機械加工におけるGD&T (幾何寸法公差) 、びびり振動除去技術、高温制限について議論します。ジュニア R&D スタッフは、電話: +86 185 6675 9667、メール: info@lsrpf.com、ウェブサイト: https://lsrpf.com/を通じて、機械加工パラメータと公差チェーンを確認します。
さらに詳しく知りたい場合は、航空宇宙産業サービスページをご覧ください。

