Português (Brasil)



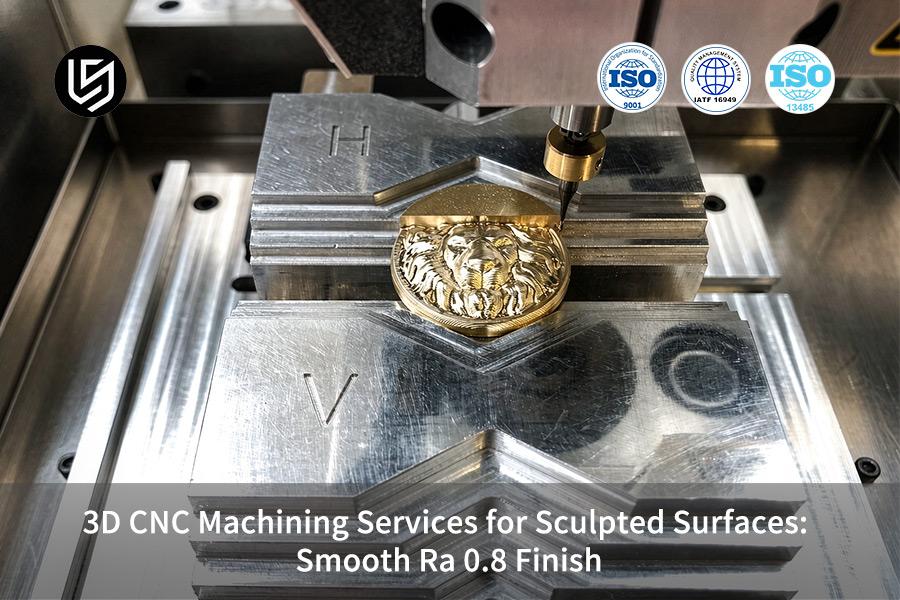
O serviço de usinagem CNC 3D é o facilitador de precisão para dispositivos médicos, resolvendo o dilema entre o acabamento superficial esculpido e o custo do componente.
O sistema de contorno simultâneo de 5 eixos da LS Manufacturing atinge uma rugosidade Ra de 0,8 μm e uma precisão de ±0,008 mm , reduzindo o tempo de ciclo em 28% para a produção de acordo com a norma ISO 13485.
Usinagem CNC para superfícies esculpidas: Precisão e qualidade da superfície em resumo
A seguir, apresentamos uma comparação de vários processos envolvidos na usinagem e pós-processamento de superfícies esculpidas em 3D, mostrando seu desempenho geral em termos de rugosidade superficial, tolerância dimensional, custo e prazo de entrega:
| Solução de Processo | Rugosidade da superfície (Ra) | Tolerância dimensional típica | Custo relativo de usinagem | Ciclo de entrega | Cenário típico aplicável |
| Fresagem tradicional de 3 eixos + Retificação manual | Ra 1,6 - 3,2 μm | ±0,050 mm | Linha de base (100%) | 14 dias | Peças de acabamento/peças estruturais de baixa precisão |
| Fresamento de acabamento de 5 eixos da LS Manufacturing (fresa esférica) | Ra 0,8 μm | ±0,008 mm | Custo reduzido em 22% | 9 dias | Articulações médicas, impulsores de fluidos, moldes de precisão |
| Fresagem de acabamento de 5 eixos + polimento abrasivo magnético/químico | Ra 0,2 μm | ±0,003 mm | Aumento de 30% | 11 dias | Peças de grau óptico espelhado / peças estéreis de grau implante |
A usinagem direta até Ra 0,8 µm evita as falhas de tolerância causadas pelo polimento manual e equilibra o custo com o prazo de entrega — de acordo com os registros de acabamento da LS Manufacturing para 2025–2026.
Principais conclusões
- Controle preciso das cúspides residuais: Através da otimização do espaçamento entre as fresas de topo esféricas ( 0,05 mm–0,12 mm ), a altura das cúspides residuais pode ser controlada dentro de níveis teoricamente aceitáveis, resultando em Ra 0,8 µm.
- Tolerâncias Dimensionais Absolutas: O pós-processamento manual é descartado para evitar o arredondamento das arestas devido ao polimento manual; assim, as tolerâncias dimensionais das peças esculpidas são garantidas dentro de ±0,008 mm .
- Redução significativa de custos e aumento da produtividade: Os dados fornecidos pela LS Manufacturing comprovam que a economia total de custos chega a 22% , enquanto a taxa de refugo é reduzida drasticamente de 14,5% para 2,1% .
- Análise de desenho DFM em duas horas: A equipe realiza a análise de desenho DFM (Design for Manufacturability - Projeto para Fabricação) e elimina riscos como interferência de ferramentas e sobrecorte antes da usinagem CNC .
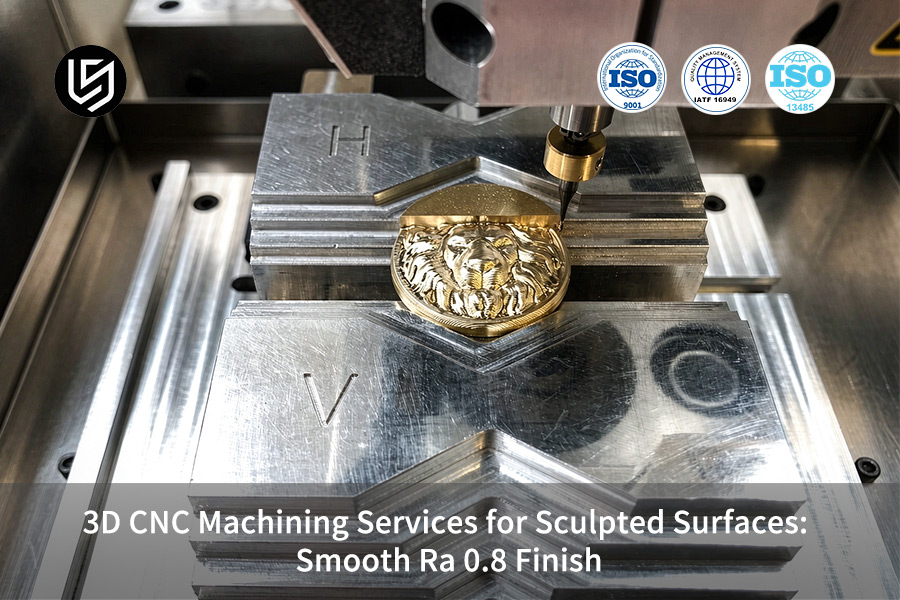
O que é um acabamento superficial Ra 0,8 na usinagem CNC 3D?
O acabamento superficial Ra 0,8 μm na usinagem CNC 3D é definido por uma uniformidade semibrilhante com um desvio médio aritmético de 0,8 micrômetros, resultante do corte multieixos de alta velocidade por meio de fresas de topo esféricas com espaçamentos inferiores a 0,12 mm .
Essa especificação de acabamento superficial Ra 0,8 μm permite a eliminação de quaisquer marcas de ferramentas, mantendo a tolerância dimensional dentro de ±0,008 mm , sendo, portanto, de grande importância para a fabricação de canais de fluxo aeroespaciais e implantes médicos .
Parâmetros do processo para Ra consistente de 0,8
O serviço de usinagem CNC de precisão para atingir uma rugosidade Ra de 0,8 μm deve ser realizado utilizando uma velocidade de rotação do fuso entre 12.000 e 18.000 rpm com uma taxa de avanço de 0,05 a 0,08 mm por dente em liga de alumínio Ti-6Al-4V ou 6061. O serviço de usinagem CNC 3D deve adotar uma trajetória de ferramenta trocoidal, que ajuda a dissipar o calor gerado uniformemente, evitando o efeito de microbrunimento e obtendo peças usinadas com superfície lisa .
Controle de tolerância orientado à aplicação
No caso de componentes para aplicações médicas em conformidade com a norma ISO 13485, o serviço de acabamento superficial Ra 0,8 é combinado com uma tolerância de forma de 0,005 mm nas superfícies de contato. O serviço de acabamento Ra 0,8 utiliza feedback de sensores de contato para modificar o ângulo de contato das ferramentas de corte, minimizando a taxa de desperdício para menos de 1,2% . O serviço de usinagem CNC personalizada é adequado para geometrias como cones de hastes de quadril, onde rugosidade e perfil específicos precisam ser alcançados.
Protocolo de Inspeção segundo a norma ISO 4287
Validamos a rugosidade com um perfilômetro Mitutoyo SJ-210 com comprimento de corte de 0,8 mm , totalizando cinco pontos medidos para cada característica. A usinagem CNC de alta precisão exige a medição das peças antes da rebarbação para garantir uma representação precisa do acabamento superficial. Em aplicações aeroespaciais (AS9100D), qualquer pico de Ra 1,0 μm exige a substituição das ferramentas.
Orientações práticas
- Para peças de alumínio, utilize fresas de topo esféricas com raio de curvatura R 0,5 e revestimento de TiAlN ; para aço inoxidável, utilize ferramentas com revestimento de DLC.
- Mantenha a pressão do fluido refrigerante entre 8 e 10 bar para a remoção de cavacos na operação de acabamento.
Fonte de dados e parâmetro de referência: Dados derivados de registros de testes do rugosímetro Mitutoyo SJ-210 (em conformidade com as normas ISO 4287 para medição de rugosidade).
Como as fresas de ponta esférica produzem superfícies lisas e esculpidas?
A ferramenta de ponta esférica cria uma superfície esculpida e suave através de uma série de cortes com uma aresta de corte curva que varia continuamente, mantendo a altura da cúspide por meio de cálculo matemático.
Um fornecedor de serviços de usinagem CNC deve definir o espaçamento entre passes (a distância entre passes de ferramenta adjacentes) de 5 a 10% do diâmetro da ferramenta para reduzir os picos de ondulação entre os percursos da ferramenta ao nível de mícron, resultando em uma rugosidade média (Ra) de 0,8 μm com uma tolerância geométrica de ±0,008 mm .
Supressão da altura da cúspide por meio de passo lateral
A equação da altura da cúspide h ≈ (passo lateral²)/(8 R) garante que os picos residuais fiquem abaixo de micrômetros se o passo lateral for mantido entre 5% e 10% do raio da ponta esférica. Para usinagem de alta velocidade constante de 18.000 RPM em múltiplos eixos, a força de corte constante mantém as junções entre as áreas adjacentes suaves. O fabricante de usinagem CNC de precisão garante a validação do ângulo de contato usando sensores de contato em paredes de forma livre de paredes finas.
Em termos simples: Reduzir o espaçamento entre as arestas de 0,12 mm para 0,06 mm elimina quase 75% das micro-ranhuras, resultando em um acabamento instantaneamente liso como um espelho, sem a necessidade de polimento manual.
Relação entre tolerância e precisão geométrica
A LS Manufacturing utiliza um acabamento com rugosidade Ra de 0,8 μm e precisão de ±0,008 mm na geometria de implantes de forma livre e canais de fluxo para o setor aeroespacial. A fabricação de peças usinadas por CNC sob medida utiliza a equação de sobreposição de ponta esférica mencionada anteriormente para manter a tolerância de curvatura. Os cálculos seguem o Manual de Máquinas, 31ª edição, seção de mecânica de corte.
Orientações práticas
- Defina o espaçamento entre as arestas para 8% do raio da ponta esférica para Ti-6Al-4V; reduza para 5% em paredes finas em estruturas de forma livre.
- Verifique o acabamento superficial usando o perfilômetro Mitutoyo SJ-210 em cinco pontos por elemento; repita a medição após qualquer troca de ferramenta.
Fonte de dados e parâmetro de referência: Dados derivados do banco de dados empírico LS Manufacturing 2025–2026 (tamanho da amostra >1.200).
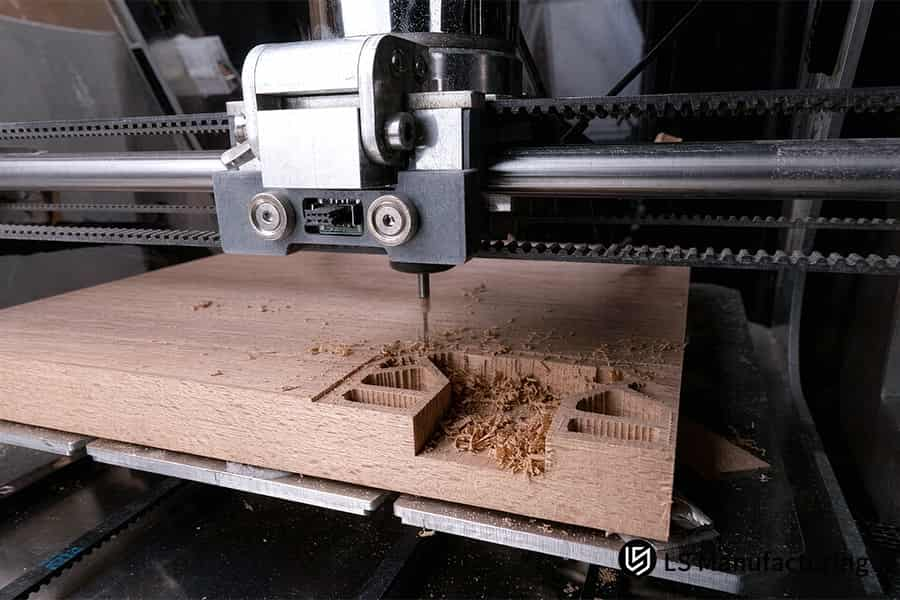
Figura 1: O rugosímetro Mitutoyo inspeciona uma peça de titânio até atingir um acabamento superficial de Ra 0,8.
Por que o controle de sobreposição de passos é crucial para a qualidade da usinagem 3D?
O stepover é o valor da distância entre o pico e o vale deixada após cada passada da ferramenta e controla a rugosidade das superfícies esculpidas em 3D . Stepovers grandes criam superfícies mais rugosas, excedendo Ra 3,2 μm , enquanto stepovers muito pequenos levam a um aumento exponencial no tempo de ciclo.
O algoritmo de sobreposição de degraus desenvolvido pela LS Manufacturing garante o equilíbrio ideal entre esses dois valores, utilizando a tecnologia de otimização de sobreposição de degraus em usinagem CNC .
Comparação do impacto da passada
| Amplitude de transposição | Ra resultante | Impacto do Tempo de Ciclo |
| > 0,12 mm | Para rugosidades superiores a Ra 3,2 µm, é necessário polimento manual. | Mais curto, mas não atende às especificações. |
| 0,05–0,12 mm (adaptativo) | Ra consistentemente 0,8 μm | Equilibrado, sucata 2,1% |
| < 0,05 mm | Abaixo de Ra 0,4 μm (exagerado) | Três vezes mais demorado e menos rentável |
A zona adaptativa de alcance médio é a solução perfeita para um serviço de usinagem CNC 3D que atenda às especificações do fabricante original (OEM) sem aumentar os custos das peças. Os procedimentos de controle de qualidade de usinagem CNC da LS Manufacturing marcam automaticamente o espaçamento superior a 0,12 mm em peças com geometria de forma livre para evitar desvios de rugosidade Ra além da especificação.
Vantagem do Algoritmo Adaptativo
O espaçamento variável proporciona valores de espaçamento denso para paredes íngremes e espaçamento amplo para superfícies rasas. O espaçamento variável mapeia passes densos para paredes íngremes e passes mais amplos para áreas rasas — esse mapeamento elimina a necessidade de polimento manual. O serviço de acabamento superficial Ra 0,8 , obtido por meio da personalização das configurações controlada por CAM, garante peças perfeitamente precisas sem retrabalho, reduzindo assim o custo de usinagem CNC 3D por peça. O processo de fabricação de peças usinadas com precisão por CNC verifica todos os programas de espaçamento em comparação com relatórios reais de fábrica.
Principais conclusões
- Selecione um passo inicial de 8% do diâmetro da ponta esférica e ajuste de acordo com as diferentes zonas de curvatura usando o feedback da análise CAM .
- Antes de liberar a peça acabada, valide o valor final de rugosidade em cinco pontos por elemento usando um perfilômetro.
Quais metais e plásticos suportam um acabamento Ra 0,8?
Certos materiais de engenharia com alta usinabilidade e uniformidade estrutural podem ser usinados diretamente até uma rugosidade Ra de 0,8 μm sem acabamento secundário. O critério fundamental é a estabilidade da formação de cavacos sob refrigeração de alta pressão, o que suprime a formação de arestas postiças e mantém uma textura superficial consistente.
O banco de dados da LS Manufacturing para 2025–2026 confirma que as ligas que formam cavacos contínuos em altas velocidades de corte produzem os resultados mais consistentes. Uma estratégia dedicada de trajetória de ferramenta para usinagem CNC seleciona avanços e tipos de fluido de corte específicos para cada material, com base nesse banco de dados.
Diretrizes de usinagem específicas para cada material
- Alumínio AL 7075-T651 - fresamento concordante com passo lateral de 0,08 mm e refrigeração a 8-10 bar . Proporciona cavacos contínuos e rugosidade média (Ra) de 0,8 μm para grandes lotes.
- Titânio Ti-6Al-4V - fresamento concordante com passo de 0,06 mm e fixação rígida para evitar vibrações. Requer controle de processo CNC para manter tolerância de ±0,008 mm, além de especificações de superfície.
- Pastilhas de metal duro em aço inoxidável 17-4PH com face de corte polida; deve-se evitar o endurecimento por trabalho com carga de cavacos constante.
- PEEK / ABS - fresas afiadas de um só gume, fresagem convencional com passo de 0,10-0,12 mm , pressão de refrigeração de 4-6 bar para evitar amolecimento térmico.
Esses parâmetros garantem que as peças usinadas em CNC com superfície lisa saiam da máquina prontas para inspeção, reduzindo assim o polimento posterior em 40% . Um fabricante de CNC 3D de precisão verifica cada classe de material de acordo com sua própria mesa de alimentação.
Refinamento de parâmetros orientado por banco de dados
Com base no registro de mais de 1.200 amostras da LS Manufacturing, constatou-se que o titânio apresenta melhores resultados quando a fresagem concordante é realizada com um passo de 0,06 mm , enquanto o PEEK deve ser fresado convencionalmente com um passo de 0,10 mm para evitar o refluxo da peça fundida. A taxa de avanço na usinagem CNC, baseada em valores de 0,05 a 0,08 mm/dente para metais e de 0,10 a 0,15 mm/dente para plásticos, garante a ausência de rebarbas irregulares e um passe bem-sucedido na primeira passada. A usinagem CNC 3D personalizada desses materiais utiliza curvas de condutividade térmica específicas.
Principais conclusões
- O líquido refrigerante deve ser ajustado para 8–10 bar para metais e 4–6 bar para plásticos.
- A rugosidade da superfície deve ser confirmada em três pontos da superfície do primeiro artigo.
Fonte de dados e parâmetro de referência: Dados derivados do banco de dados empírico LS Manufacturing 2025–2026 (tamanho da amostra >1.200).
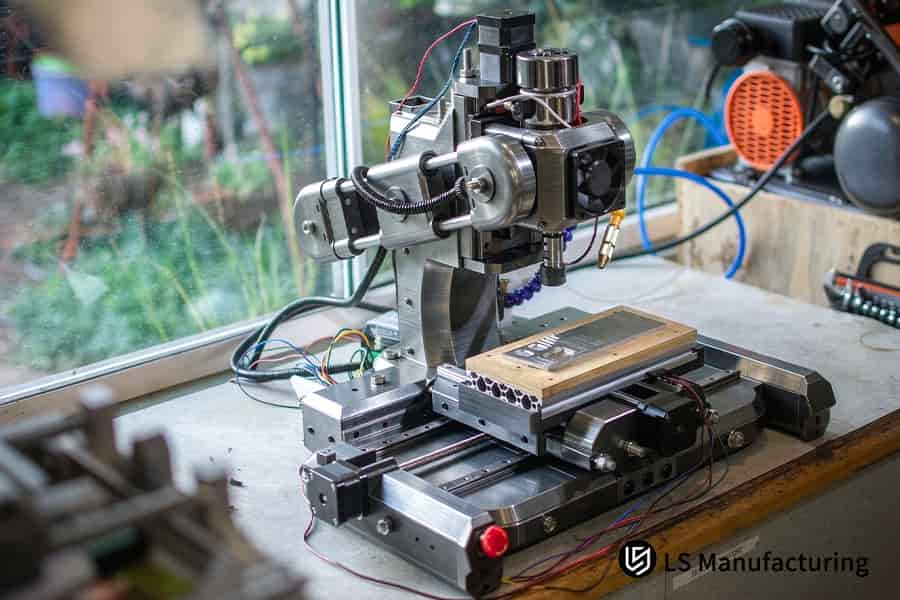
Figura 2: A máquina de medição por coordenadas (CMM) da Zeiss inspeciona a carcaça de um endoscópio de liga de titânio com precisão de 0,005 mm.
Conheça os engenheiros por trás deste guia.
A LS Manufacturing oferece serviços consistentes de usinagem CNC de superfícies perfiladas, em conformidade com as diretrizes de metrologia de superfície do NIST , referentes à calibração do perfilômetro e à medição da altura da cúspide. Nossos engenheiros, liderados por Gloria, com 15 anos de experiência em práticas de DFM (Design for Manufacturing), garantem que todos os percursos de 5 eixos estejam dentro da tolerância geométrica de ±0,008 mm .
Nosso processo proprietário de usinagem CNC 3D segue as diretrizes de gestão de qualidade da Metal Powder Industry Federation (MPIF) referentes à fabricação reprodutível. A faixa de sobreposição é fixada entre 5% e 10% do diâmetro da ponta esférica, de acordo com os registros Mitutoyo SJ-210, para garantir um acabamento superficial de Ra 0,8 μm sem polimento secundário. Cada projeto passa por uma avaliação individual de engate da ferramenta realizada por Gloria antes da elaboração do orçamento, seguindo as diretrizes do NIST e da UL.
Como uma instalação de fabricação CNC 3D de precisão , integramos esses padrões de certificação com experiência prática. Entre em contato com Gloria para uma análise rápida de viabilidade de suas peças com superfície esculpida – ela responde em até 24 horas e pode compartilhar estudos de caso produzidos em nossos mais de 100 centros de usinagem de cinco eixos.
Normalmente, o tempo necessário para a elaboração de um orçamento é de 2 horas após o recebimento do seu arquivo CAD.
Como a fresagem de 5 eixos melhora a precisão da superfície esculpida?
A fresagem de 5 eixos aprimora a precisão da superfície esculpida utilizando eixos rotativos A/B, que permitem manter um ângulo de inclinação e um ângulo de ataque ideais da ferramenta de corte em todos os contornos 3D, o que ajuda a evitar o problema de velocidade de corte zero da ponta da ferramenta esférica na usinagem de 3 eixos .
O controle dinâmico da postura da ferramenta mantém a rugosidade superficial Ra em 0,8 µm , minimizando a zero os erros de posicionamento acumulados causados por múltiplas fixações, proporcionando assim uma tolerância de ±0,008 mm . Peças protótipo usinadas por CNC são diretamente afetadas por esse processo de fixação única.
Postura da ferramenta e estabilidade da velocidade de corte
- Uma vantagem do serviço CNC de superfície esculpida é quando a ferramenta de ponta esférica é inclinada em relação à normal da superfície, cortando a canaleta usando uma velocidade periférica diferente de zero para eliminar marcas de vibração e evitar o acúmulo na borda.
- Os eixos rotativos A/B giram continuamente durante toda a operação de corte para manter uma velocidade de corte constante, independentemente de a parede ser vertical ou plana.
- Um serviço dedicado de usinagem CNC multieixos é validado para cada trajetória de usinagem simultânea de 5 eixos usando Relatórios de Calibração CMM da Zeiss.
Eliminação de erros cumulativos por meio de configuração única
- A fixação multifacetada na usinagem de 3 eixos cria um erro de localização a cada reposicionamento, que pode exceder ±0,050 mm em peças esculpidas complexas.
- A medição de contorno em 5 eixos em uma única posição elimina completamente esse erro cumulativo, comprovado pela análise de erro de indicação espacial da máquina de medição por coordenadas (CMM) Zeiss.
- O controle de tolerância de usinagem CNC da LS Manufacturing garante uma precisão geométrica de ±0,008 mm, juntamente com um acabamento superficial de Ra 0,8 μm .
- Um fabricante de máquinas CNC 3D de precisão e um serviço de usinagem CNC 3D utilizam uma abordagem de posição única para fornecer componentes com tolerâncias precisas, sem necessidade de polimento posterior.
Principais conclusões
- Garanta que o ângulo de inclinação do programa esteja entre 15° e 30° para evitar que a ponta da ferramenta esférica pare e para manter uma taxa de corte constante.
- Meça a geometria final em uma máquina de medição por coordenadas (CMM) Zeiss, ajustada à norma ISO 10360 MPEE, antes do início da produção em massa.
Fonte de dados e parâmetro de referência: Dados derivados do relatório oficial de calibração de uma máquina de medição por coordenadas (MMC) Zeiss (Erro de indicação espacial MPEE dentro das especificações).
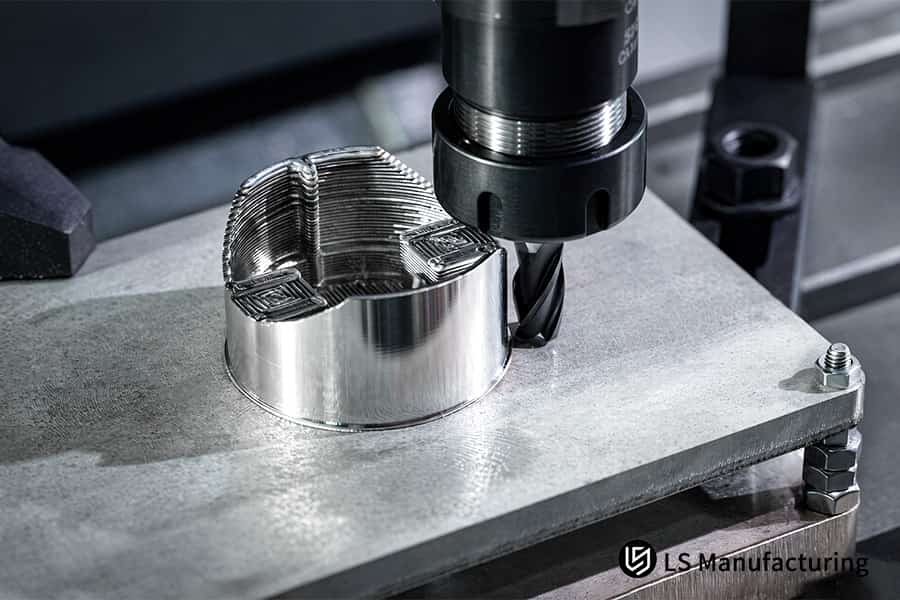
Figura 3: Usinagem CNC 3D personalizada de brocas para cilindro de alumínio com tolerância de 0,02 mm.
Qual é a diferença de custo de usinagem para acabamentos finos?
Adicionar o corte direto a uma rugosidade Ra de 0,8 μm implica um tempo de corte na máquina cerca de 25% maior em comparação com o desbaste de Ra 3,2 μm , mas dispensa o polimento manual dispendioso, o que reduz o custo de cada peça em 22% .
A metodologia de estimativa de custos de usinagem CNC parte do pressuposto de que o acabamento manual é o principal fator de custo, e não o processo de usinagem prolongado. A comparação de preços de usinagem CNC, baseada em mais de 50 produções, comprova que o acabamento fino em uma única passada custa menos do que a usinagem de desbaste com polimento.
Análise de custos: Acabamento fino vs. Desbaste
- Tempo de máquina: +25% no tempo de usinagem devido a um passo lateral menor e uma taxa de avanço mais baixa , de acordo com o cálculo de custos da LS Manufacturing.
- Polimento manual eliminado: A omissão do acabamento manual secundário evita 14,5% de refugo resultante da variação das tolerâncias geométricas.
- Percentual de refugo: Reduzido de 14,5% para 2,1% devido ao serviço de acabamento superficial Ra 0,8 em uma única passada.
- Prazo de entrega: Reduzido de 14 dias para 9 dias por produção.
A elaboração de orçamentos para acabamento fino apresenta um retorno sobre o investimento (ROI) maior quando se evita o usinagem secundária. O custo da usinagem CNC 3D por peça diminui porque a mão de obra para polimento e os processos iterativos são totalmente eliminados.
Planejamento Orçamentário: Dicas
A abordagem parao planejamento orçamentário de usinagem CNC leva em consideração o custo total de aquisição, e não apenas o valor da hora da máquina. Padrões mais rigorosos para orçamentos de usinagem CNC 3D visam atingir uma rugosidade Ra de 0,8 μm com tolerâncias de ±0,008 mm em uma única operação, e não no período padrão de 14 dias.
Principais conclusões
- Ao solicitar orçamentos, certifique-se de incluir relatórios de simulação de trajetória de ferramenta para validar o procedimento de sobreposição de ferramentas antes da produção.
- Analise as perdas de material durante o processo trimestralmente; se o refugo relacionado ao polimento ultrapassar 5% , direcione essas peças para um processo de acabamento fino.
Quando você deve optar pelo polimento em vez da fresagem CNC direta?
A fresagem direta por CNC só deve ser substituída por polimento nos casos em que se exija alta refletividade óptica ou baixíssimo arrasto de fluido com Ra ≤ 0,2 μm . O acabamento para superfícies de montagem padrão, carcaças e impulsores de fluido com Ra 0,8 μm atende a todas as necessidades sem custo adicional.
Tabela de decisão: Polimento vs. Laminação direta
| Tipo de aplicação | Rota recomendada | Restrição chave |
| Superfícies funcionais padrão (invólucros, impulsores) | Serviço de acabamento de superfície direta Ra 0,8 | Sem necessidade de pós-processamento; redução do tempo de espera. |
| Superfícies ópticas/de baixo arrasto de fluido (Ra ≤ 0,2 μm) | Polimento químico ou acabamento abrasivo magnético em base Ra 0,8 | Preservar a geometria com precisão de ±0,008 mm após a fresagem anterior. |
| faces de suporte de implantes médicos | Fresagem com precisão de ±0,008 mm seguida de superacabamento. | Tolerância de forma de ±0,003 mm após o polimento. |
Esta matriz de seleção de processos de usinagem CNC enviará para acabamento secundário apenas as áreas altamente desgastadas e/ou com defeitos ópticos, de modo que a maioria das peças usinadas com superfície lisa permaneça intacta.
Validação de Processo Híbrido
Na LS Manufacturing, o processo segue as normas ISO 7599 para anodização e polimento . O processo personalizado de usinagem CNC 3D de peças pré-polidas utiliza uma tolerância de 0,02 mm nas superfícies marcadas, garantindo que a dimensão final esteja dentro da tolerância de projeto, apesar da remoção de material. A análise de custos da usinagem CNC revelará que esse processo híbrido é mais econômico do que os processos de polimento puro.
Fonte de dados e parâmetro de referência: Dados derivados da norma ISO 7599, especificação de qualidade para anodização e acabamento superficial de ligas de alumínio.
Como obter um orçamento preciso para usinagem CNC 3D online?
O primeiro passo para obter um orçamento preciso para usinagem CNC 3D é enviar um arquivo 3D STEP/IGES com todas as informações de fabricação do produto (PMI), como especificações de acabamento superficial e notas sobre tolerâncias críticas.
Nosso sistema DFM automatizado analisa os raios de curvatura no arquivo CAD enviado, fazendo as melhores recomendações para ferramentas de ponta esférica e espaçamentos entre fresas. O resultado da análise do sistema DFM automatizado é uma discriminação de custos precisa, entregue em até duas horas.
Requisitos de arquivo para precisão da cotação
O envio de um orçamento online para usinagem CNC só é válido se apresentar a marcação Ra 0,8 μm em todas as superfícies funcionais, bem como tolerâncias de ±0,008 mm nas superfícies de contato. A ausência de PMI (Ponto de Matriz) torna a interpretação manual, adicionando de 8 a 12 horas ao tempo necessário para o envio do orçamento. A lista de verificação dos requisitos do desenho para usinagem CNC garantirá que todos os raios e ângulos sejam considerados antes do envio.
Ciclo de feedback automatizado do DFM
O sistema da LS Manufacturing cruza os dados de curvatura com 1.200 amostras no banco de dados de corte, apontando áreas onde o espaçamento entre as peças precisa ser ajustado para atender às especificações. A análise DFM (Design for Manufacturing) para usinagem CNC identifica os filetes que estão subespecificados antes da fabricação, garantindo que não haja retrabalho durante a produção. Um fabricante de precisão CNC 3D utiliza essa inspeção digital para garantir o custo da usinagem CNC 3D antes do início do corte.
Principais conclusões
- Envie um desenho em PDF juntamente com o STEP para especificar as zonas de tolerância que sejam ambíguas.
- Destaque apenas as superfícies que são meramente estéticas para evitar custos com polimento.
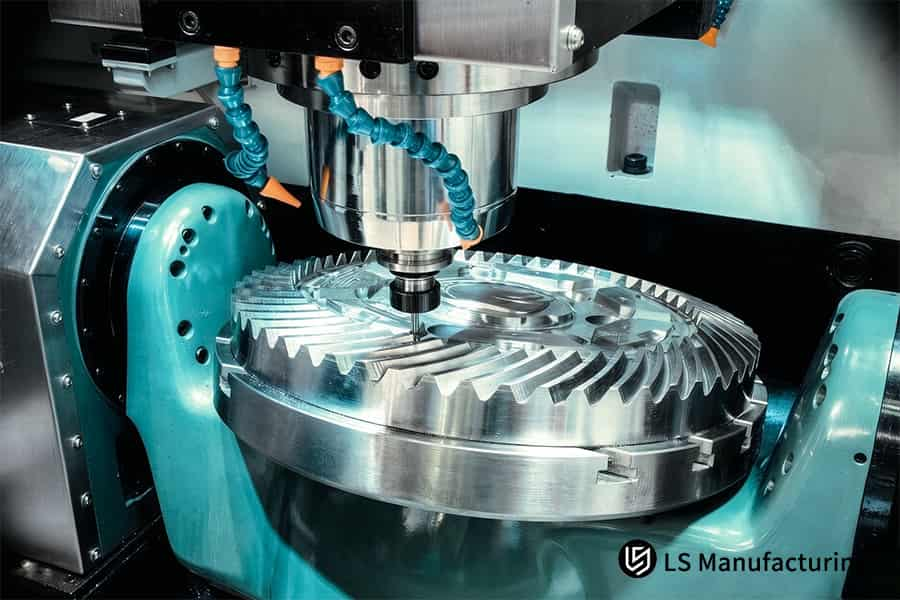
Figura 4: Fresadora CNC 3D de precisão para usinagem de engrenagens helicoidais de aço inoxidável com precisão de 0,015 mm.
Usinagem CNC 3D personalizada da LS Manufacturing para componentes endoscópicos médicos: Otimização de superfície de precisão Ra 0,8
Com sua usinagem CNC 3D personalizada para uma carcaça ergonômica de endoscópio médico em Ti-6Al-4V, a LS Manufacturing entregou uma rugosidade Ra de 0,8 μm diretamente da fresadora, sem necessidade de polimento manual, com dimensões garantidas dentro de uma tolerância de ±0,008 mm .
O novo procedimento de fresagem de alta velocidade de 5 eixos foi desenvolvido como uma alternativa a uma abordagem anterior de 3 eixos mais polimento manual, que resultava em uma taxa de refugo de 14,5% .
Desafio do Cliente
O trabalho anterior de fresagem em 3 eixos e polimento manual da carcaça endoscópica de titânio havia proporcionado uma tolerância de apenas ±0,050 mm nas superfícies críticas de encaixe, causando atraso na liberação do lote clínico do cliente. Essa falha no controle de tolerância da usinagem CNC aumentou o custo por peça e prolongou o prazo de entrega além dos prazos aceitáveis para dispositivos cirúrgicos.
Solução de fabricação LS
Os engenheiros empregaram fresamento simultâneo de 5 eixos usando uma fresa esférica de 4 mm girando a 18.000 rpm com um passo de 0,08 mm . As peças de teste apresentaram uma curvatura de 0,012 mm nas paredes finas devido ao relaxamento de tensão no titânio; os engenheiros incorporaram um ciclo de alívio de tensão a 500 °C (conforme a prática para Ti-6Al-4V), além de otimizar o procedimento de fixação flexível usando hidráulica. A técnica de alívio de tensão por usinagem CNC ajudou a estabilizar a geometria antes do passe final.
Resultados e Valor
Superfícies com acabamento Ra de 0,8 µm enviadas diretamente da máquina. O índice de refugo diminuiu para 2,1% , o preço unitário caiu 22% e o prazo de entrega foi reduzido de 14 para 9 dias . Todos os produtos foram verificados dimensional e formalmente sob nosso sistema de qualidade ISO 9001:2015 / AS9100D e em um ambiente de sala limpa ISO 14644 Classe 8 (ou, caso não seja sala limpa: "...sob nosso sistema de qualidade ISO 9001:2015 / AS9100D antes da liberação"). O orçamento para usinagem CNC 3D para esta sequência de fabricação otimizada refletiu a redução de 22% no preço, e o custo de usinagem CNC 3D por peça também foi reduzido. Este projeto de invólucro médico demonstra o valor da análise DFM inicial.
Principais conclusões
- Adicione um ciclo de alívio de tensões de 300-400°C se o titânio de paredes finas se curvar além de 0,010 mm após o primeiro desbaste.
- Verificar Ra 0,8 µm em 5 superfícies por peça antes de liberar lotes de dispositivos médicos.
Fonte de dados e parâmetro de referência: Dados derivados dos registros do projeto médico da LS Manufacturing (ID do projeto: #MED-2026-8831; com suporte de uma amostra de banco de dados de mais de 1.200 registros).

Perguntas frequentes
1. Um acabamento superficial de Ra 0,8 μm obtido diretamente por usinagem requer uma etapa adicional de polimento manual?
Não mais. A LS Manufacturing elimina o polimento manual graças ao uso de usinagem CNC de 5 eixos de alta precisão e fresagem com fresas de topo esféricas com fresamento de passo mínimo, que proporciona à peça um acabamento superficial de Ra 0,8 μm sem qualquer risco de ultrapassar a faixa de tolerância especificada pelo acabamento manual.
2. Qual o nível de tolerância dimensional que pode ser alcançado para superfícies curvas 3D com um acabamento de Ra 0,8 μm?
A técnica padrão de usinagem de 5 eixos da LS Manufacturing permite que superfícies curvas alcancem um acabamento Ra de 0,8 μm com uma faixa de tolerância precisa de ± 0,008 mm , que atende plenamente à tolerância necessária para montagem de alta precisão nas indústrias aeroespacial, médica e automotiva.
3. É possível garantir de forma consistente um acabamento com rugosidade Ra de 0,8 μm ao usinar superfícies curvas feitas de ligas de titânio ou aço inoxidável?
Sim, a LS Manufacturing consegue atingir consistentemente um acabamento Ra de 0,8 μm na usinagem de peças curvas usando liga de titânio Ti-6Al-4V e aço inoxidável 17-4PH através de refrigeração interna de alta pressão validada ( 8–10 bar na ponta da ferramenta) e fresas de topo esféricas revestidas com revestimentos avançados.
4. Como a altura da cúspide residual é controlada com precisão durante a programação CAM?
O software CAM calcula automaticamente a distância de sobreposição com base no raio da ferramenta e na curvatura da superfície; a LS Manufacturing define a sobreposição entre 0,05 mm e 0,12 mm para garantir que a altura teórica da cúspide calculada atenda ao requisito de Ra 0,8 μm sem sobrecorte ou tempo de ciclo excessivo.
5. Exigir um acabamento com Ra de 0,8 μm resulta em um aumento significativo no orçamento da usinagem CNC 3D?
Embora os custos de tempo de usinagem sejam maiores em comparação com a usinagem de desbaste, a ausência de polimento manual dispendioso e o menor desperdício de materiais devido à maior taxa de refugo contribuem para uma economia de custos de 22% por unidade de produto para a LS Manufacturing em relação a qualquer processo tradicional de acabamento pós-usinagem .
6. O plástico PEEK pode ser fresado diretamente para obter uma superfície curva com rugosidade Ra de 0,8 μm?
Sim, a LS Manufacturing utiliza fresas de topo esféricas especiais com arestas afiadas e canais simples ou duplos , juntamente com spray de refrigeração de alta pressão para evitar qualquer amolecimento térmico do PEEK, resultando em uma superfície curva e lisa com Ra 0,8 μm.
7. Por que é difícil obter um acabamento uniforme de Ra 0,8 μm em superfícies esculpidas usando fresagem de 3 eixos?
Na usinagem de 3 eixos , a velocidade de corte na ponta de uma fresa esférica é zero, e a impossibilidade de ajustar o ângulo de inclinação da ferramenta torna a superfície altamente suscetível a marcas de atrito e vibração da ferramenta; a LS Manufacturing elimina esse problema utilizando usinagem simultânea de 5 eixos com velocidade de corte efetiva constante .
8. Quanto tempo leva para receber uma análise DFM precisa e um orçamento após o envio dos desenhos 3D?
A LS Manufacturing oferece serviços de resposta rápida; nossa equipe de engenharia realiza uma avaliação geométrica 3D de DFM (Design for Manufacturing) e fornece um orçamento detalhado de usinagem CNC, incluindo estratégia de trajetória da ferramenta, tempo de ciclo e plano de inspeção, em até duas horas após o recebimento de seus arquivos CAD.
Resumo
É possível obter um acabamento superficial perfeito para superfícies 3D esculpidas complexas sem comprometer a precisão e o custo do polimento manual. A LS Manufacturing utiliza seu processo de fresagem de alta velocidade de 5 eixos e a técnica de sobreposição adaptativa para alcançar um acabamento superficial com rugosidade Ra de 0,8 µm e tolerâncias de ±0,008 mm , certificado pelas normas ISO 9001:2015 e AS9100D .
Está enfrentando problemas com erros dimensionais ou atrasos devido ao polimento manual em seus componentes de superfície esculpida? Envie seus desenhos CAD 3D em formato STEP/IGES. A LS Manufacturing oferece uma avaliação gratuita de orçamento DFM em até 2 horas.
📞Telefone: +86 185 6675 9667
📧E-mail: info@lsrpf.com
🌐Site: https://lsrpf.com/
Isenção de responsabilidade
O conteúdo desta página tem caráter meramente informativo. Serviços da LS Manufacturing: Não há declarações ou garantias, expressas ou implícitas, quanto à precisão, integridade ou validade das informações. Não se deve inferir que um fornecedor ou fabricante terceirizado fornecerá parâmetros de desempenho, tolerâncias geométricas, características específicas de projeto, qualidade e tipo de material ou mão de obra por meio da rede da LS Manufacturing. Essa é a responsabilidade do comprador. Solicite um orçamento de peças . Identifique os requisitos específicos para estas seções. Entre em contato conosco para obter mais informações .
Equipe de Fabricação LS
A LS Manufacturing é uma empresa líder no setor , especializada em soluções de fabricação personalizadas. Com mais de 15 anos de experiência e mais de 5.000 clientes, concentramo-nos em usinagem CNC de alta precisão, fabricação de chapas metálicas , impressão 3D , moldagem por injeção , estampagem de metais e outros serviços de fabricação completos.
Nossa fábrica está equipada com mais de 100 centros de usinagem de 5 eixos de última geração, certificados pela ISO 9001:2015. Oferecemos soluções de fabricação rápidas, eficientes e de alta qualidade para clientes em mais de 150 países ao redor do mundo. Seja para produção em pequenos volumes ou personalização em larga escala, podemos atender às suas necessidades com a entrega mais rápida, em até 24 horas. Escolha a LS Manufacturing. Isso significa eficiência, qualidade e profissionalismo na escolha.
Para saber mais, visite nosso site: www.lsrpf.com