日本語


医療機器
薬剤投与ペン:薬剤投与における安全性と精度
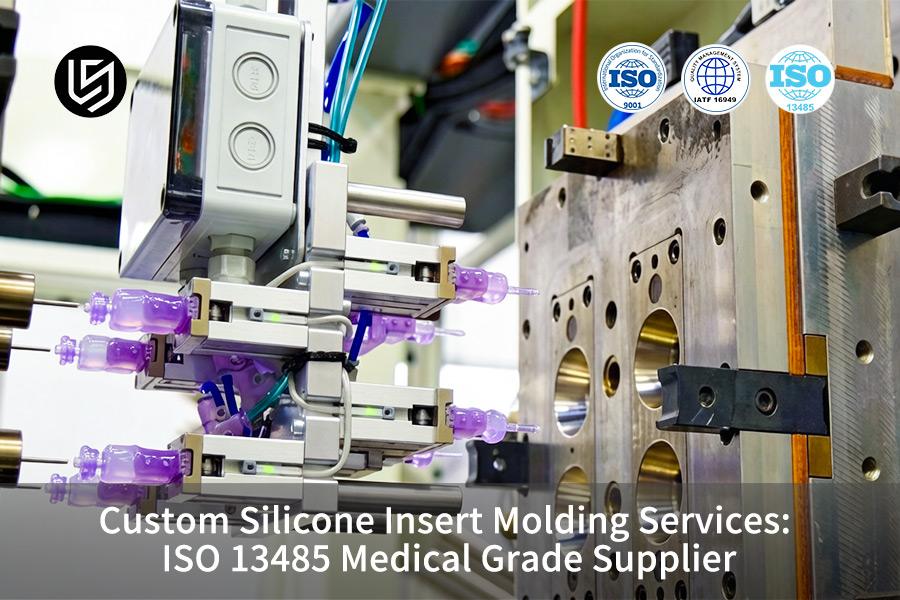
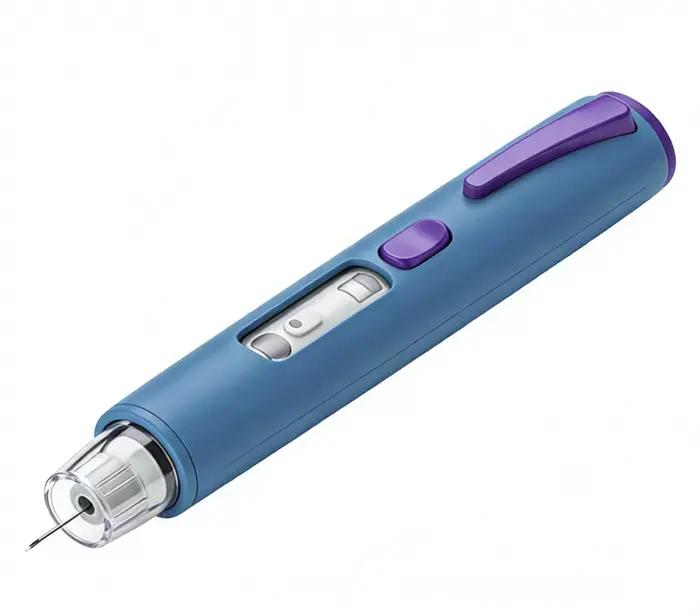
医療機器メーカーは、投与量の正確性と患者の安全性を確保する自動注射器を必要としていました。そこで当社は、医療グレードのポリカーボネート製ハウジング内にステンレス鋼製の針アセンブリと内部部品を永久的に封入するインサート成形機構を設計しました。このソリューションは、改ざん防止機能、精密な針の位置合わせ、生体適合性を備え、FDAおよびISO 13485の厳しい要件を満たしています。
100%検証精度
0現場での故障事例
カスタム試作部品の即時価格を取得
CADファイルをここにドロップするか、クリックして参照してください。
対応フォーマット: STEP、STP、IGES、STL、OBJ、3MF、SAT、SLDPRT、X_T
最大ファイルサイズ: 15MB
世界で最も成功している企業のエンジニアや購買責任者から信頼されています



LSマニュファクチャリングは、25万点を超えるカスタム部品設計を実現することで、2,000社以上のお客様に信頼性の高いソリューションを提供してきました。
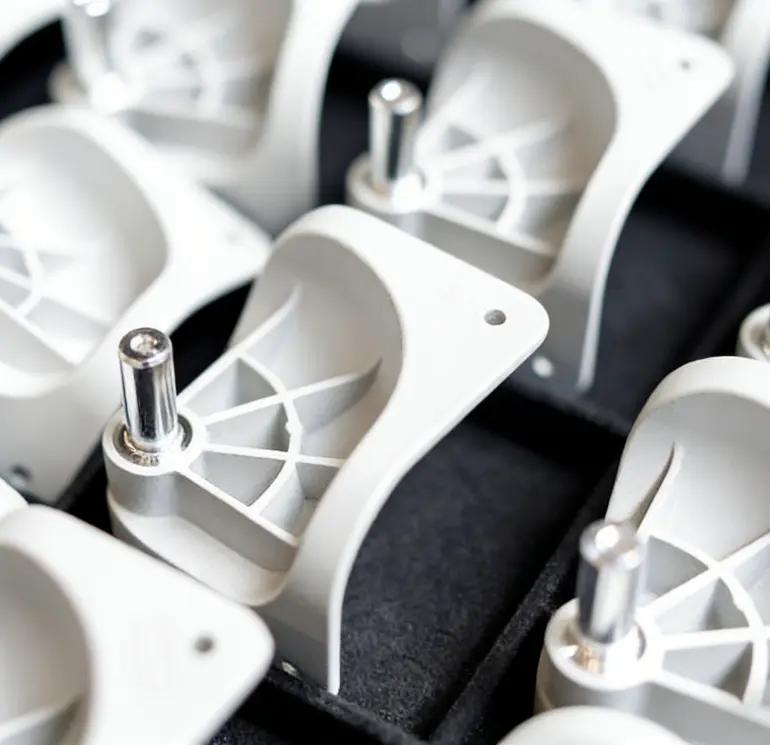
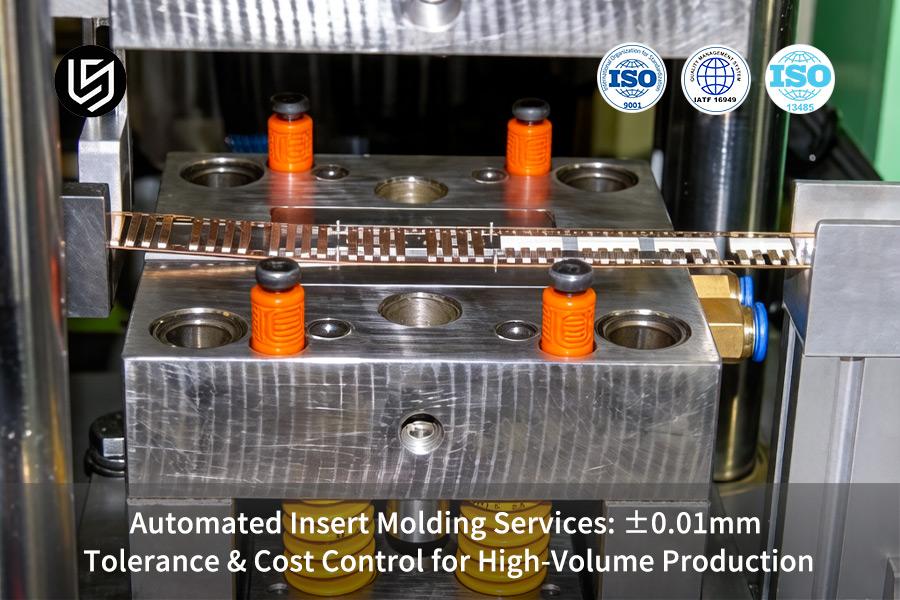
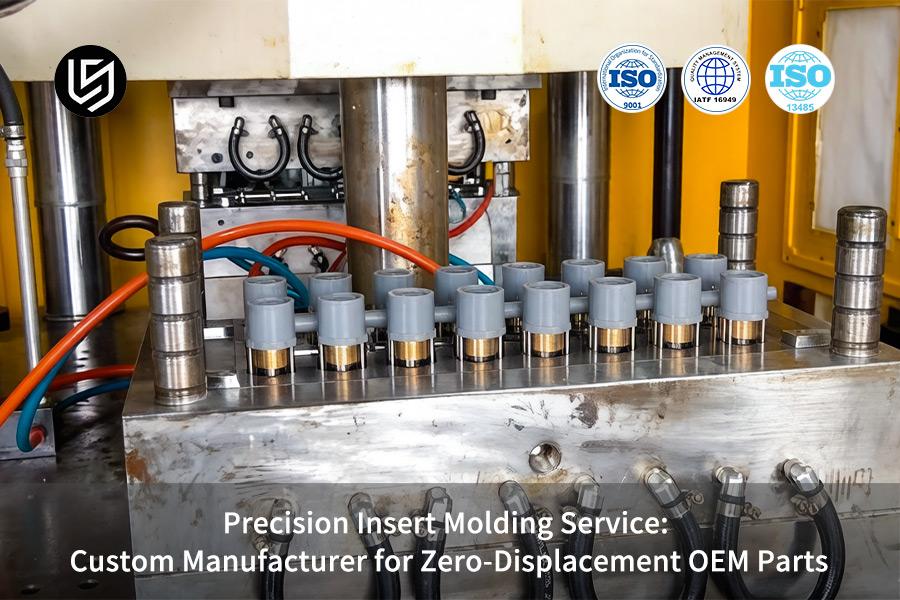
インサート成形は、信頼性に欠ける多部品アセンブリという重大な課題を解決します。これは、金属製ファスナー、電子コネクタ、センサーなどの既製部品を、単一のサイクルで射出成形プラスチック内に永久的に封入する精密製造プロセスです。これにより、緩みやすい部品を排除し、サプライチェーンを簡素化し、製品の耐久性を向上させる、堅牢で一体型の部品が実現します。
LSマニュファクチャリングでは、故障を防ぐインサート成形ソリューションを開発しています。金属、セラミック、複合材などのインサートを選定・配置することで、必要な箇所に的確な強度、導電性、熱特性を付与します。その結果、材料同士が完璧かつ一体化し、自動車、電子機器、医療機器など、最も要求の厳しい用途においても高い信頼性を実現します。
当社は、部品の緩みや組み立て不良を排除する、信頼性の高いインサート成形ソリューションを開発しています。金属、セラミック、センサーなどをプラスチックに完全かつ永続的に接合することで、性能を確保し、サプライチェーンを簡素化し、試作品から量産への移行を加速させる当社のパートナーとして、ぜひご活用ください。
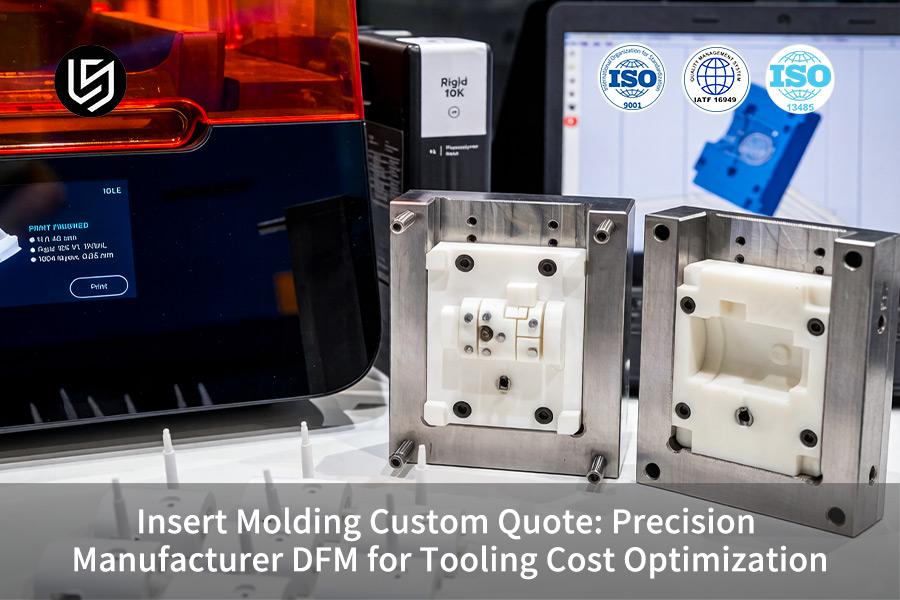
精密成形プロトタイプを数日で作成することで、設計リスクを軽減し、市場適合性を検証できます。当社の迅速なアルミニウム金型は、高コストな量産金型に投資する前に、インサートの完全性、材料の接合性、ユーザーエクスペリエンスをテストできる、実際に機能する部品を製造します。これは、設計を実証し、関係者の賛同を得るための、最も迅速かつ費用対効果の高い方法です。
LS Manufacturingは、特定の熱可塑性樹脂と熱硬化性ポリマーを、耐久性、性能、コスト効率といったお客様の用途における重要なニーズと組み合わせることで、高性能な材料ソリューションを設計します。
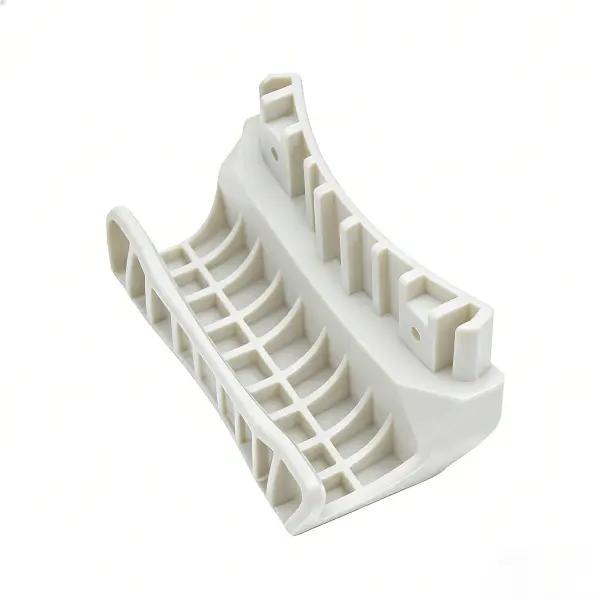
ABS樹脂は耐衝撃性、構造強度、加工の容易さを備えているため、耐久性とコスト効率が求められる筐体、試作品、機能部品に最適です。
専門家による材料に関するアドバイスを受けましょう!
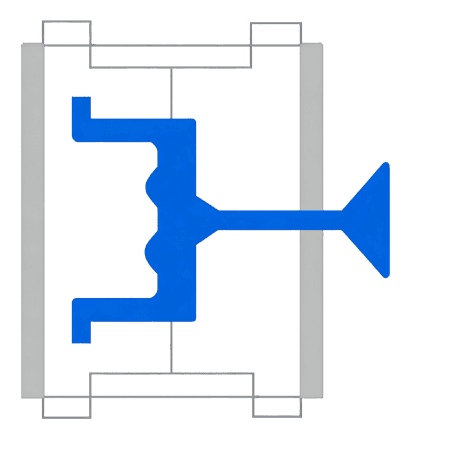
ファイルをアップロードしてください組み立てミスや部品の不具合を解消します。当社のインサート成形ソリューションは、材料を恒久的に一体化することで、信頼性の高い機能的な部品を生み出します。これらの設計パラメータに従うことで、製造性を確保し、納期を短縮し、堅牢で生産準備の整った部品を提供できます。
| 基準 | 説明 |
|---|---|
| 最大部品サイズ | 800 × 1000 × 400 mm 31.50 × 39.37 × 15.75 インチ |
| 最小部品サイズ | 2 × 2 × 2 mm 0.08 × 0.08 × 0.08 インチ |
| 基材壁厚 | 0.5~3.0mm 0.020~0.118インチ |
| 許容範囲 | ±0.025 mm ±0.00098 インチ |
| 挿入物 | 雌雄両方のインサートに対応 (ねじ山、コネクタ、補強用) |
| 金型検証 | 量産前に提供されたT0、T1、T2サンプル |
| 検査および認証 | 最初の物品検査 (FAI) ISO 9001:2015、IATF 16949 |
| リードタイム | 15~45営業日 (金型製作開始からサンプル納品まで) |
インサート成形部品の製造性、性能、コスト効率を最適化するために、これらのガイドラインを遵守してください。これらの基準に従うことで、よくある設計上の落とし穴を回避し、市場投入までの時間を短縮できます。
| 私たち | メトリック | |
|---|---|---|
| 最大部品サイズ | 20インチ x 32インチ x 8.5インチ | 508 mm x 812.8 mm x 216 mm |
| 音量 | 65立方インチ | 1,065,400立方ミリメートル |
| 深さ | パーティングラインから4.5インチ パーティングラインが部品を二等分する場合、最大8.5インチ。 | パーティングラインから114mm パーティングラインが部品を二等分する場合、最大216mm |
| 予測される成形領域 | 180平方インチ(熱可塑性樹脂) 50平方インチ(シリコーン/LSR) | 116,100平方ミリメートル(熱可塑性樹脂) 32,260平方ミリメートル(シリコーン/LSR) |
20インチ x 32インチ x 8.5インチ
508 mm x 812.8 mm x 216 mm
65立方インチ
1,065,400立方ミリメートル
パーティングラインから4.5インチ
パーティングラインが部品を二等分する場合、最大8.5インチ。
パーティングラインから114mm
パーティングラインが部品を二等分する場合、最大216mm
180平方インチ(熱可塑性樹脂)
50平方インチ(シリコーン/LSR)
116,100平方ミリメートル(熱可塑性樹脂)
32,260平方ミリメートル(シリコーン/LSR)
• 最小部品体積: プロセス安定性と材料性能を維持するために、0.03立方インチ(49.2立方ミリメートル)
•標準許容差: 熱可塑性基板の加工公差は±0.003インチ(0.076mm)です。
• LSR固有の許容誤差: 収縮率が高いため、0.025インチ/インチ(0.025 mm/mm)
・材料適合性: 包括的な試験により、基材とオーバーモールド材料間の最適な接着が保証されます。
• 挿入位置: 高精度ロボットシステムにより、±0.001インチ(0.025mm)の位置決め精度が保証されます。
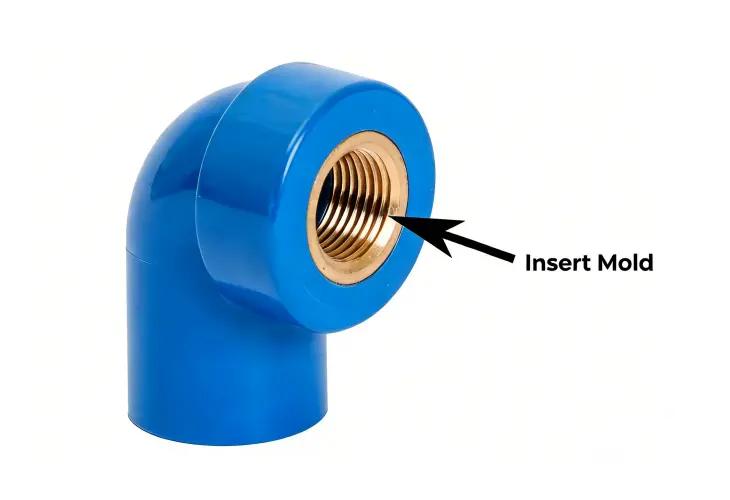
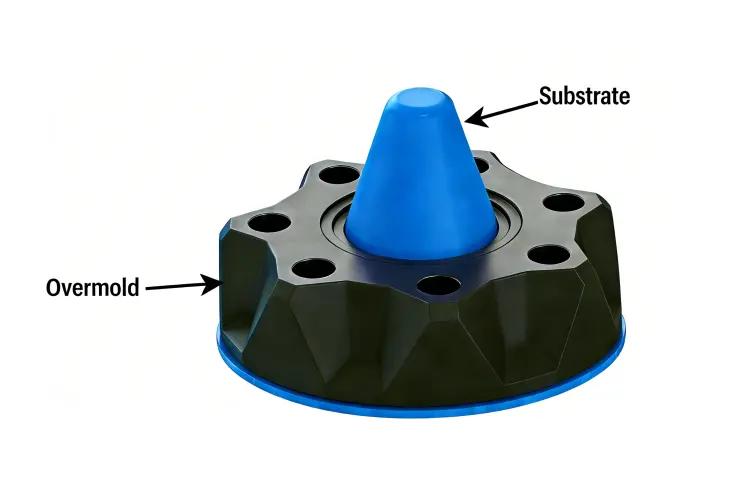
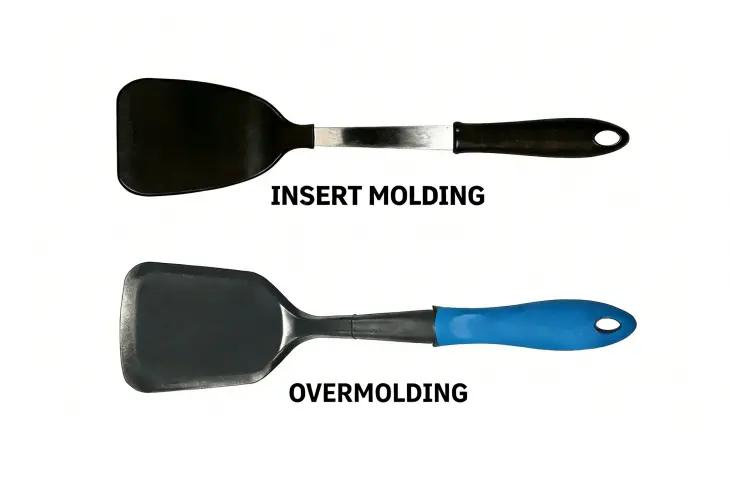
| 側面 | インサート成形 | オーバーモールディング |
|---|---|---|
| プロセス | 金属/電子部品を封入する単発成形プロセス | 軟質材料を硬質基板上に多段階成形する |
| 体幹の強さ | 弱い接合部やアセンブリを交換します | 堅牢な構造とソフトタッチの表面を兼ね備えています。 |
| 主な利点 | 部品統合と信頼性 | マルチマテリアルによる性能と人間工学 |
| 最適な用途 | 電気部品、強化部品 | グリップ、シール、消費者向け製品 |
LS Manufacturingは、医療、エレクトロニクス、自動車、産業機器、消費財、エネルギーといった幅広い分野の革新的な企業と提携し、性能、信頼性、そして価値を高める精密インサート成形ソリューションを提供しています。以下の各事例は、当社がいかに複雑な課題を生産可能な成功へと導いてきたかを示しています。
医療機器メーカーは、投与量の正確性と患者の安全性を確保する自動注射器を必要としていました。そこで当社は、医療グレードのポリカーボネート製ハウジング内にステンレス鋼製の針アセンブリと内部部品を永久的に封入するインサート成形機構を設計しました。このソリューションは、改ざん防止機能、精密な針の位置合わせ、生体適合性を備え、FDAおよびISO 13485の厳しい要件を満たしています。
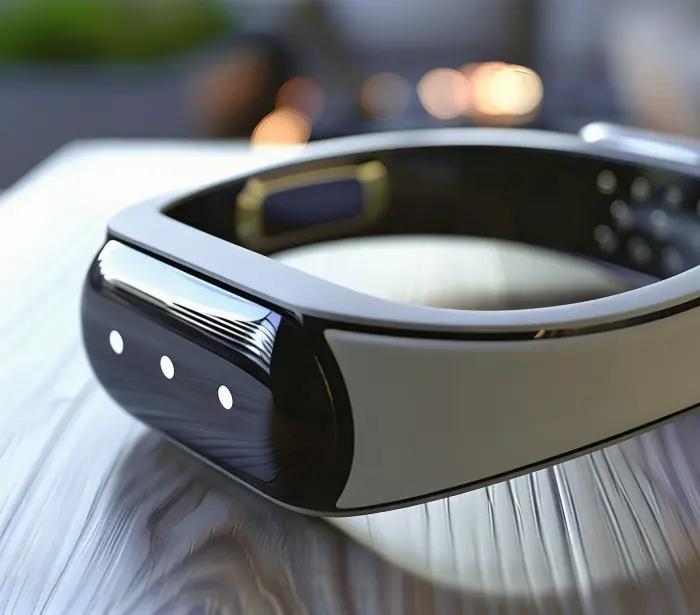
ある家電メーカーは、健康モニタリング機器の小型化と、連続装着時のIP68規格への準拠を維持する必要性に迫られました。そこで当社は、ステンレス鋼製のセンサー接点とナイロン複合材製のハウジングを組み合わせたインサート成形アセンブリを開発し、信頼性の高い生体データ収集と患者の快適性を維持しながら、サイズを40%削減することに成功しました。
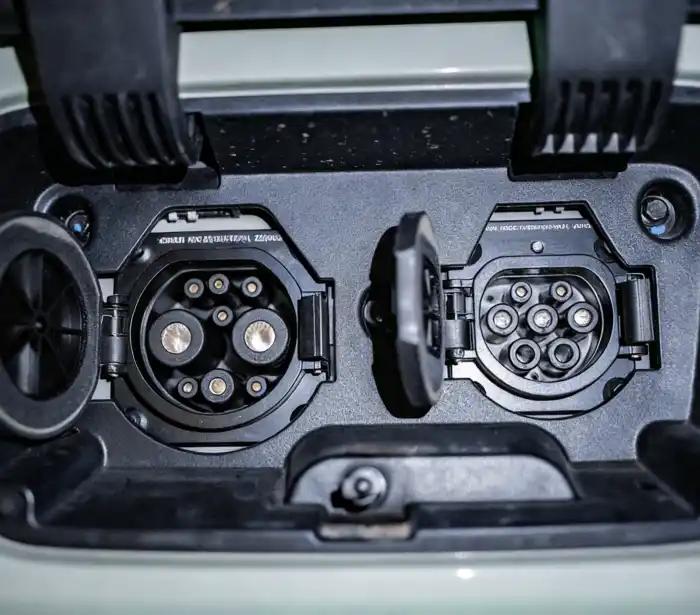
ある自動車部品メーカーは、従来の配電ユニットの過熱問題に直面していました。そこで当社は、銅製バスバーを耐熱性の高いPPS製ハウジングに直接組み込むインサート成形ソリューションを採用しました。これにより、接続箇所をなくし、電気抵抗を低減することができました。その結果、最大150℃のエンジンルーム内温度に耐えながら、電流容量を25%向上させることができました。
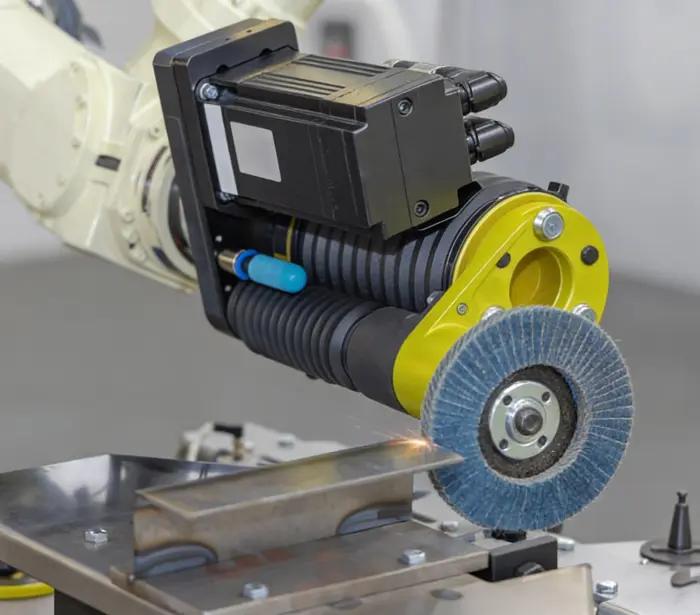
産業用ロボットメーカーは、数百万回の動作サイクルに耐えうる耐久性の高い電気接続部を必要としていました。そこで当社は、金メッキコネクタを繊維強化ポリマーにインサート成形することで、高振動環境下で500万回の連続動作サイクルにおいても信号の完全性を維持する一体型エンドエフェクタを開発しました。
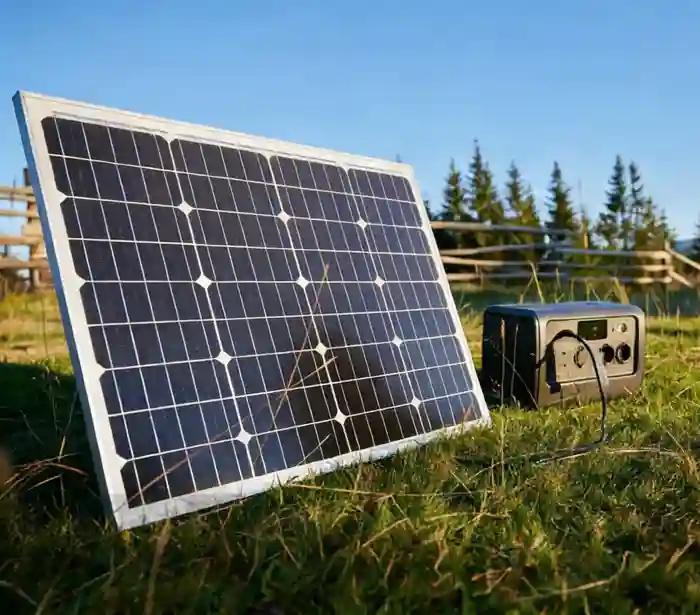
ある太陽光発電会社は、最新のマイクロインバーター用に25年間信頼性の高い屋外筐体を必要としていました。当社は、アルミニウム製ヒートシンクと銅製コネクタの上にUV安定化ポリカーボネートをインサート成形することで、効率的な放熱を実現し、過酷な気象条件や紫外線にも耐える一体型筐体を設計しました。
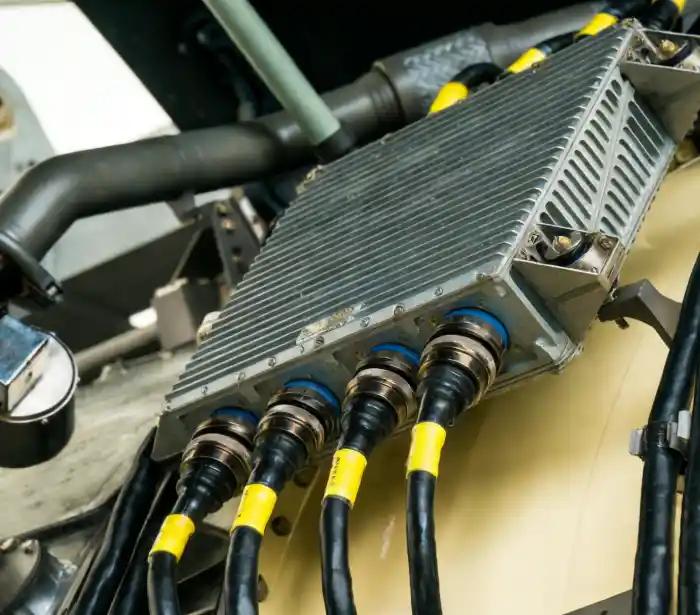
航空宇宙関連企業は、飛行制御システムの確実な接続を維持しながら軽量化を図る必要がありました。そこで当社は、アルミニウム構造部材と高強度熱可塑性樹脂を組み合わせたインサート成形コネクタを開発し、従来の金属製ハウジングと比較して45%の軽量化を実現しながら、DO-160航空規格に適合させました。
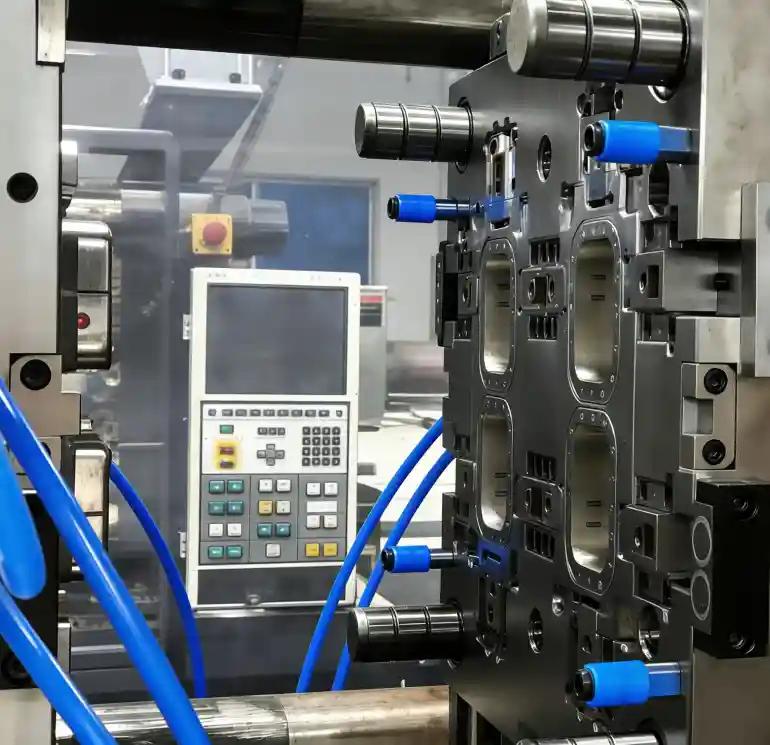
インサート成形は、金属、セラミック、電子部品などのインサートを単一の成形サイクルでプラスチック基板に永久的に組み込むことで、部品製造に革命をもたらします。この高度なプロセスにより、従来の組立方法では実現できない、比類のない構造的完全性、機能的統合性、および生産効率が実現します。
緩んだ留め具や接続不良を、恒久的な材料接着によって解消します。
自動化された部品統合により、組み立て工程と人件費を削減します。
ロボットによるインサート配置システムにより、±0.05mmの公差を実現します。
接点、シールド、ねじ山を単一部品設計に組み込む。
堅牢な構造性能、統合された機能、そして製造効率が求められる設計においては、インサート成形は、重要な産業や用途において優れた性能を発揮するエンジニアリングソリューションを提供します。
EMIシールドを内蔵したコネクタ、センサー、および回路基板。
金属部品が埋め込まれた手術器具および診断機器。
過酷な環境に対応する高温センサーおよび電源ユニット。
過酷な環境下でも使用できる堅牢なコネクタと制御インターフェース。
耐久性に優れた操作部と、金属補強を施した人間工学に基づいたハンドル。
厳しい性能基準を満たす軽量構造部品。
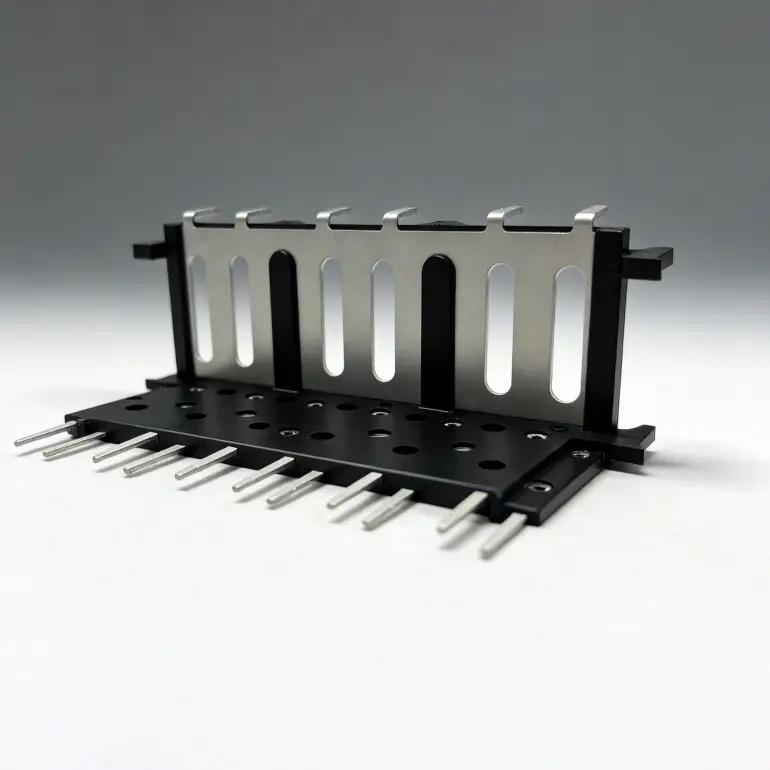
LSマニュファクチャリングでは、精密インサート成形において、部品統合特有の課題に対応するために特別に設計された厳格な品質管理システムを採用しています。この包括的なアプローチにより、インサートの完璧な位置合わせ、確実な接合、そして生産サイクル全体にわたる長期的な信頼性を保証します。
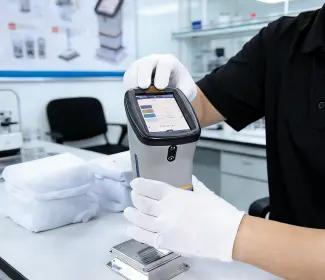
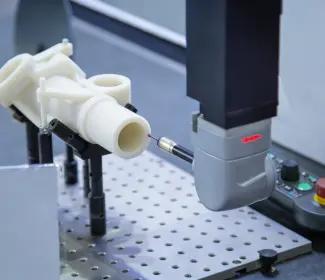
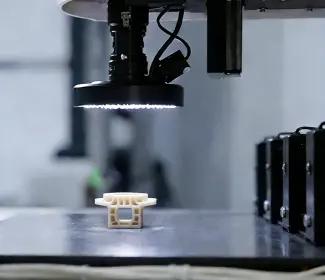
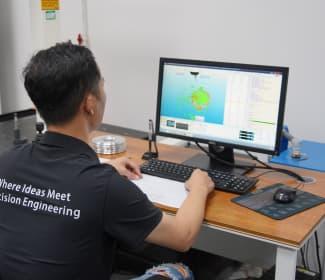
品質は、科学的なインサート選定とプロセス最適化から始まります。当社のエンジニアは、インサートと基材との最適な接合を確保するために、徹底的な適合性試験を実施します。製造前に、インサートの位置決め精度、引き抜き強度、熱膨張適合性などの重要なパラメータを検証し、耐久性の高い多材料部品の基盤を築きます。
インサート成形工程では、リアルタイムモニタリングにより厳格な基準が維持されます。インサートの配置精度、射出圧力、温度プロファイルなどの重要なパラメータは、精密な制御によって追跡されます。自動画像システムによりインサートの位置と向きが検証され、定期的な機械的試験によって生産工程全体を通して接合強度と構造的完全性が確認されます。
インサート成形部品はすべて、性能仕様を保証するために厳格な最終検査を受けます。当社の品質管理チームは、インサートの位置合わせ、接合部の完全性、および機能性能について詳細な評価を実施します。引抜き試験、熱サイクル試験、寸法検証などの高度な試験方法により認証データが得られ、出荷前に部品が最も厳しい用途要件を満たしていることを保証します。
LSマニュファクチャリングのインサート成形品質保証は、精密工学と高度な製造管理を統合し、信頼性、性能、耐久性に優れた一体型部品を提供します。
2000人以上のお客様にご満足いただいています
ISO 9001
2015年認定
LSマニュファクチャリングでは、インサート成形部品すべてに信頼性を組み込んでいます。お客様と緊密に連携し、複雑な設計課題を高性能な生産ソリューションへと変革します。構造的完全性、製造効率、そして試作品から量産までの納期を最適化することで、お客様のニーズに最適なソリューションを提供します。
インサートの緩みや機械的故障のリスクを解消します。当社のインサート成形プロセスは、極度の振動、熱サイクル、機械的ストレスに耐える、恒久的な材料結合を持つ一体型部品を製造し、最も要求の厳しい用途においても長期的な信頼性を保証します。
公差の累積や位置ずれの問題を解消します。当社のロボット挿入システムと精密な金型設計により、インサートの位置決め精度を±0.05mm以内に保証し、手作業による取り扱いとばらつきを低減しながら、部品ごとに一貫した品質を実現します。
複数の部品と組み立て工程を単一の自動化サイクルに統合します。当社のインサート成形技術は、最高品質基準を維持しながら、製造プロセスを効率化し、人件費を削減し、リードタイムを短縮します。
製造における確実性を確保しながら、前進しましょう。IATF 16949およびISO 9001認証を取得した当社の品質システムは、材料適合性試験から最終性能検証まで、すべてのインサート成形部品の厳格な検証を保証します。
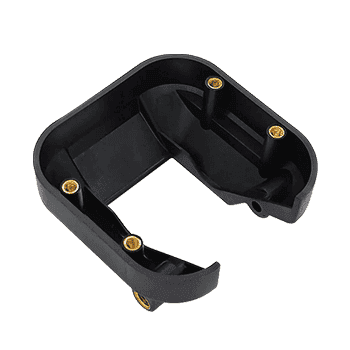
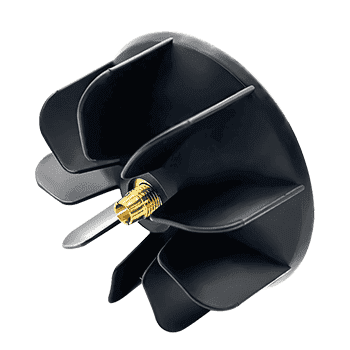
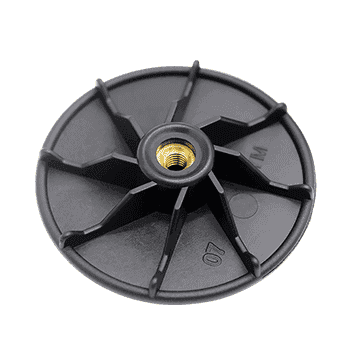
インサート成形とは、射出成形時に溶融プラスチックの中に予め成形された部品(インサート)を封入し、一体化した部品を成形する技術です。材料を積層するオーバーモールディングとは異なり、インサート成形は金属のねじ山をプラスチック製のハウジングに永久的に接合するため、優れた構造的完全性と部品の一体化を実現します。
当社では、金属ねじ、真鍮継手、電気接点、センサー、セラミック部品など、多様なインサートに対応しています。当社のエンジニアは、各用途において最適な材料接合と機能性能を確保するために、適合性分析を実施しています。
当社の金型は、ロボット挿入システムと光学式位置決めセンサーを統合し、±0.05mmの位置決め精度を維持しています。各金型は、生産工程全体を通して一貫した挿入位置を保証するために、三次元測定機(CMM)による検証を受けています。
当社では、エンジニアリンググレードの熱可塑性樹脂(PA、PBT、PC)、耐熱樹脂(PEEK、LCP)、およびエラストマー(TPE、TPU)を加工しています。当社の材料科学チームは、剥離試験および熱サイクル評価を通じて、接着適合性を検証します。
インサート成形は、二次組立工程を排除し、部品点数を削減し、労働力を最小限に抑えることで、従来型の組立方法と比較して通常25~40%のコスト削減を実現し、同時に製品の信頼性を向上させます。
当社はIATF 16949およびISO 9001認証を取得した品質システムに基づき、厳格な検証手順を義務付けています。すべての製造バッチにおいて、引張強度試験、断面解析、および機能試験を実施しています。
はい、当社の高キャビティ金型は、自動供給システムと、インサートの欠落や位置ずれをリアルタイムで検出する金型内センシング技術により、8個以上のインサートを持つ部品を問題なく成形できます。
設計レビューから初品製作まで:標準金型の場合は3~5週間、複雑な多インサート金型の場合は5~7週間。当社の統合製造アプローチにより、サプライヤーとの調整による遅延を排除します。
当社では、機械的引抜き試験、熱衝撃サイクル試験、振動耐性検証を含む多段階プロトコルを用いて、接着強度を検証しています。すべての試験方法は、認定を受けた当社の研究所で実施され、完全なトレーサビリティと安心のために、認証済みの試験報告書が提供されます。
当社のDFM解析には、インサート選定ガイダンス、肉厚最適化、ゲート位置計画、およびMoldflowシミュレーションソフトウェアを使用した応力解析が含まれており、ウェルドラインの発生を防ぎ、インサート周辺の最適な材料の流れを確保します。