 日本語



要約:電子機器における高精度CNC部品とは、CNC(コンピュータ数値制御)加工、別名切削加工によって製造される構造部品(筐体、シールド、放熱ブロックなど)のことです。コンピュータによる製造は、材料を積み重ねるのではなく削り出すため、高い精度が保証されます。また、接合面の公差は±0.008mm以内であり、繊細な回路から熱を効率的に放散します。
エンジニアや若手調達担当者は、機械加工現場に入る前に、デバイスのアーキテクチャについて学ぶ機会を得ます。彼らが陥りがちな最初のよくある間違いは、金属そのものがEMI(電磁干渉、つまり近くの回路を妨害する不要な放射エネルギー)を防ぐと考えることです。実際には、完全に密閉された継ぎ目だけがEM干渉を防ぐことができ、金属塊だけでは防ぐことはできません。
主なポイント
- 精密なCNC電子部品構造は、機械加工によって製造されます。CNC機械加工機は、材料を固体から除去するだけで、材料を堆積させることはありません。筐体は、むき出しの回路基板を破損させる可能性のある負荷に耐えなければならず、金属製の壁は電磁干渉の遮蔽を妨げます。
- 金属製の筐体は、ポリマー製の筐体よりもプロセッサから熱を効率的に逃がします。表面仕上げは厳しい熱的制約を課します。Ra 0.8 μm を超える突起は、断熱効果のある空気の微小な隙間を作り出します。表面が Ra 0.8 μm (Ra は表面突起の平均高さ)に仕上げられている場合、熱は薄い空気の隙間を通ってしか伝わりません。
- ハードウェアの公差は2つのクラスに分けられます。構造穴の公差は±0.02 mmです。RFキャビティの嵌合面は、RFエネルギーが体積ではなく連続した継ぎ目によって閉じ込められるため、上記で述べたより厳しいクラスの公差が求められます。
- 薄肉筐体は、切削熱が工作物に伝わる速度が、排出される切りくずが熱を運び去る速度よりも速い場合に歪みます。7075 -T6(T6=固溶化熱処理および人工時効処理)アルミニウム合金をVc 60 m/min(Vc(切削速度))でフライス加工すると、熱入力が低く抑えられます。この場合、切削速度が歪みを左右します。
この初心者向けガイドを信頼できる理由とは?
グロリアは、電子ハードウェアの指導において、精密工学とラピッドプロトタイピングに関する15年以上の経験を誇ります。彼女のDFM(製造性設計)に関するアドバイスは、図面を作成する前に、部品の形状が使用する工具に適合している必要がある理由を明確に示しています。LinkedInのグロリアのEngineering Insightsでは、初心者ハードウェアチーム向けの加工ガイドが掲載されていますので、ぜひフォローしてください。
製造技術者協会(SME)の教育リソース2024年版では、コンピュータ数値制御(CNC)による金属切削加工に関する指導が行われており、 ISO 286:2010では嵌合寸法の公差クラスが規定されています。寸法に関する記述は、ISO 9001認証取得施設が発行する検査報告書および材料証明書によって裏付けられています。
見習いエンジニアや初級レベルの購買担当者は、よりタイトなバンドを使用すれば自動的に電子機器の性能が向上すると考えがちです。しかし、タイトなバンドを使用するたびに検査時間と必要な治具が増加し、表面仕上げにタイトなバンドが必要となることはほとんどありません。簡単に言えば、タイトなバンドは熱が発生する場所や電子機器が使用されている場所で使用されるべきものです。
電子機器におけるCNC加工とは何か、そしてどのように機能するのか?
電子機器向けCNC加工は、筐体、空洞、マウントなどを、あらかじめプログラムされたツールパスに沿って固体材料から削り出す材料除去加工です。機械制御システムにプログラムされた指示に従って、フライス工具や旋削工具が金属またはエンジニアリングプラスチックの材料上を移動します。多軸動作により、一度のクランプ操作で複数の面を加工できるため、深い空洞、微細な溝、スナップフィットの基準点などを単一の原点から加工することが可能です。
グルーバー著『現代製造の基礎』(第7版、第21章)によると、共通の起源を持つ特徴は20ミクロンの範囲内に収まる。多軸CNC加工は少量生産の試作品やハイエンド機器に適しているが、大量生産の薄肉プラスチックプレス加工は経済的に採算が合わない。
電子機器向けCNC加工とは何でしょうか? 電子機器向けCNC加工とは、切削加工プロセスと工作機械の動作の両方を網羅する分野です。この工作機械の動作は、軸数に応じて3軸、4軸、5軸に分類されます。
- 3軸加工センターはX、Y、Z方向に切削加工を行います。側壁の加工には2回目のセットアップ(ワークピースのクランプ)が必要となり、そのたびに新しい基準点が定義されます。
- 多軸加工機は、1回の段取りでスピンドルやテーブルの角度を変更することで、アンダーカットされた壁面へのアクセスを可能にします。
- 電子機器ハードウェアの精密CNC部品は、 CADウォールとして始まり、CAMソフトウェアがGコード(軸位置、送り、スピンドル状態に関する番号付き命令)に変換します。
GコードはCADジオメトリとは異なり、CADジオメトリは部品の形状を記述するのに対し、Gコードは切削工具の動きを記述します。CNC加工の動作は、モデルではなく、指示ファイルに依存します。
経験の浅いエンジニアは、5軸あれば十分な精度が得られると誤解しがちです。軸の数が増えることで、可動範囲、剛性、たわみ、熱膨張などが精度を左右します。
電子機器ハードウェアのCNC加工における公差には共通点が1つあります。それは、厳しい公差は高周波接合面と熱接触面にのみ適用されるということです。
薄型プラスチッククリップの製造においては、射出成形は多軸CNC加工よりもコスト面で優れています。しかし、射出成形金型の壁面は均一に収縮しません。簡単に言えば、動作制御によって加工可能な面が決まり、剛性によって切削加工がどれだけ正確にその面に到達するかが決まります。
覚えておくべきこと
- 機械加工された筐体は無垢のビレットから作られ、板材や成形材の場合は別の方法が用いられる。
- 単一の起点を用いることで、複数の設定を用いる場合よりも高い精度が確保される。
- 軸の数が増えると可動範囲が広がり、剛性とたわみによって寸法公差が決まります。
学術原理の出典:グルーバー著『現代製造の基礎』の金属切削加工における精密加工のメカニズムに関する章。
関連キーワード:電子機器、CNC加工の基礎/多軸加工の説明/CNC加工の精度限界
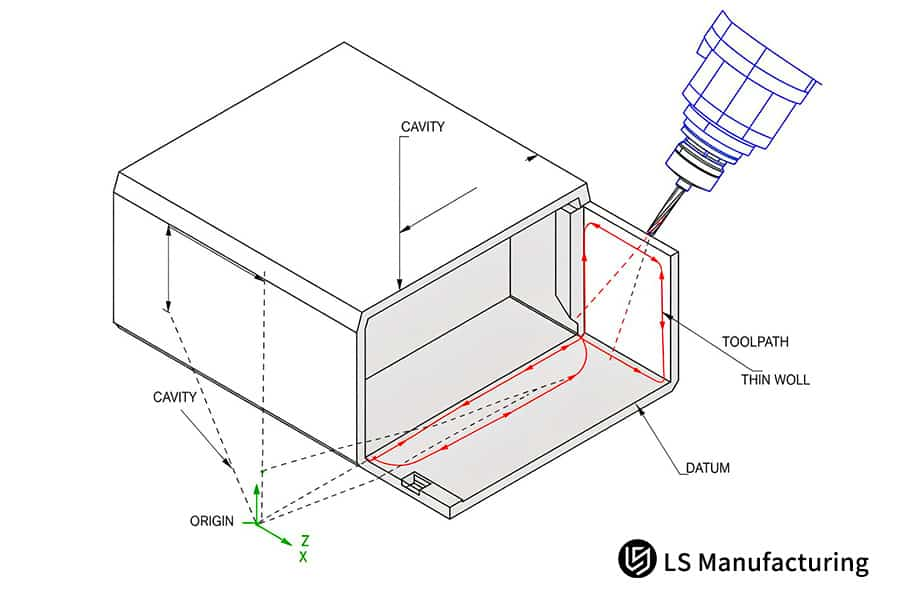
図1:多軸フライス加工された筐体の断面図と内部ツールパスベクトル
現代の電子機器ハードウェアに精密なCNC加工が必要な理由とは?
電子機器グレードの精密CNC加工とは、信号や熱に必要な寸法に金属壁を加工し、導電経路の連続性によって継ぎ目からのRF漏洩を解決することです。チップ電力の増加と搬送周波数の増加により、筐体に許容される寸法公差は小さくなります。電子機器ハードウェアにCNC加工が必要な理由は、 2つの物理的な限界によって説明できます。
無線周波数における遮蔽継ぎ目
シールドは、質量ではなく導電回路を完成させることで機能します。RF (無線周波数)エネルギーは、継ぎ目の公差から漏れ出し、継ぎ目の長さが信号波長の数分の1に近づくと、継ぎ目から放射線が放出されます。CNC薄肉加工は、工具の圧力に耐えられないほど薄い壁を扱います。
電子機器ハードウェアのCNC加工における公差は用途によって異なります。一般的な表面には標準規格が適用され、RFキャビティ表面にはより厳しい公差が適用されます。フライス加工されたフランジは、継ぎ目間の隙間を1桁ミクロン単位で維持します。
熱がパッケージから放出される場所
プロセッサダイは、アルミニウムに比べて空気の熱伝導効率が低いため、金属接触点でのみベースに熱を伝達します。フライス加工された接触面の表面の凹凸は、マイクロメートル単位で平坦化されています。電子機器ハードウェアにおける高精度CNC部品は、フィールドシールと熱伝達の両方の役割を果たします。
関連キーワード:電子機器、CNC加工限界/RF筐体の継ぎ目公差/熱接触面の平面度基礎
基本比較表
成形プロセスと物理的機能によって、一般的に見られる4種類の電子構造が区別されます。材料の選択は用途によって決まります。つまり、 CNCフライス加工では、RFシールド部品と熱部品を異なる金属で組み合わせます。初心者エンジニアは、各部品の精度範囲を、継ぎ目シールや熱伝達といった対応する物理的用途に合わせることができます。
| コンポーネントタイプ | 代表的な材料 | 中核となる物理原理 | 標準的な機械加工精度 |
| RFシールド空洞 | 6061-T6アルミニウム | 連続導電性バリアブロック | EMI放射精度グレード±0.008 mm |
| 高効率冷却プレート | C11000純銅 | 高い熱伝導率で接合部の熱が移動する | 精密グレード Ra 0.8 μm |
| 外部保護筐体 | 7075-T6アルミニウム | 高い降伏強度により、衝撃やねじれに強い | 標準グレード ±0.02 mm |
| コネクタ絶縁 | スタンドオフ POM ポリオキシメチレンプラスチック | 低い誘電率によりピンの短絡を防ぐ | 標準グレード ±0.02 mm |
内部の遮蔽部と熱伝導部は、 ±0.008 mmの精度で精密加工する必要があります。一方、外側のフレームは強度に関して±0.02 mmの公差が許容されます。つまり、バンドの締め付けが強いほど、電界と熱が強くなります。
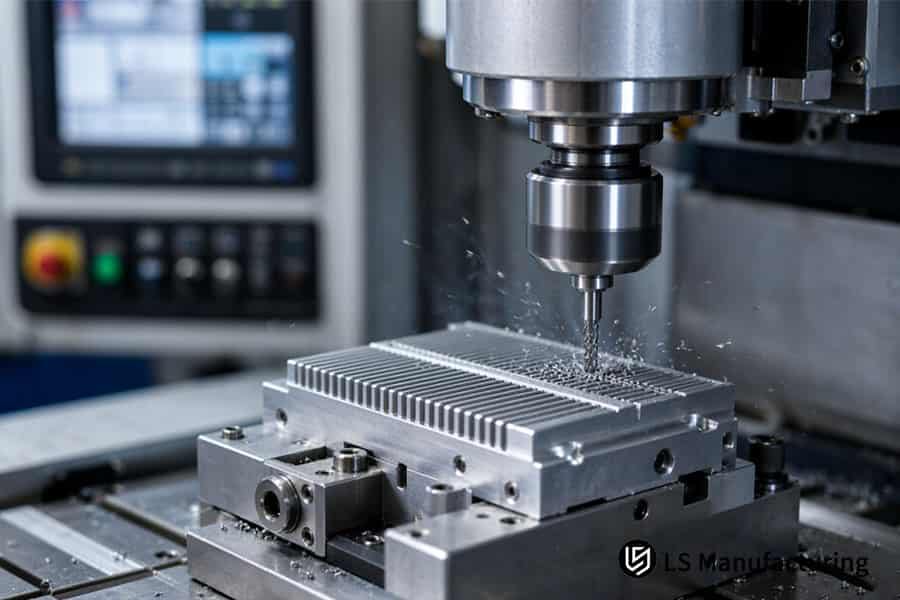
図2:精密機械加工により、金属製のヒートシンクブロックに平行なフィンが切削され、細かい切削屑が治具を通過して排出される。
精密CNCフライス加工は、電子機器の筐体やシールドをどのように成形するのか?
電子機器筐体のCNC加工、すなわちコンピュータ数値制御切削は、プログラムされたツールパスに沿って材料を段階的に除去する加工方法です。回転するエンドミルは、プログラムされた空間軌道に従って移動します。各パスで一層ずつ材料が除去されるため、壁の形状はその空間軌道に沿って形成されます。精密なCNCフライス加工によって電子機器筐体の形状がどのように形成されるかは、切削方向と層の順序によって決まります。
回転工具が送り速度に合わせて移動する切削方式であるクライムフライス加工は、RFシールドハウジング(非常に薄い)の加工に用いられ、切削圧力をワークテーブルに押し付けます。均一な圧力により、壁の両側に均等な残留応力が発生し、クランプを解放した後に壁が跳ね返らないことが保証されます。
キャビティの粗加工と応力許容値
CNC加工された電子機器筐体には、様々な深さの空洞があります。深いRF空洞は荒加工に段差が必要ですが、浅いカバー空洞は正面フライス加工のみで済みます。CNC加工における変形制御はここから始まります。なぜなら、加工後の部品は形状を維持したまま仕上げ加工を行うことができるからです。
仕上げ用ユニフォームウォール
仕上げ加工で壁厚が決まります。マルチフルートエンドミルは軽い送りで加工できるため、チャタリングマークなしで最大0.8 mm の厚さの均一な壁を実現できます。電子機器ハードウェアの精密 CNC 部品では、均一な壁が均一な切りくずを生み出すため、ここで重要な要件となります。検査は次の規格に従って行われます。寸法公差についてはISO 2768-m (ISO 2768-1:1989)が、幾何公差については ASME Y14.5-2018 が規定されています。寸法公差と形状公差は異なる問題であるため、シールド図面には両方が必要です。
新米エンジニアは、仕上げ加工を一度行えば壁の精度が決まると思い込みがちです。しかし、精度は材料の均一性によって決まります。粗加工時の加工代が不均一だと、片側で切削される切りくずがもう片側よりも大きくなり、カッターのたわみが生じます。見習いエンジニアは、仕上げ加工よりも材料の均一性の方が重要であることを理解する必要があります。CNC 加工の基本は荒加工から始まり、その後、シールド図面に精通した見習いエンジニアは、壁の均一性または公差帯のどちらが指示の原因であるかを判断できるようになります。
応用可能な教訓
- 荒削りは形状を決定する工程であり、仕上げ加工は既存の素材を微調整する工程に過ぎない。
- クライムフライス加工は薄肉加工に安定性をもたらしますが、プレスブレーキは大量の平板金属の加工に適しています。
- ISO 2768-mとASME Y14.5-2018は、寸法と幾何学的問題を別々に扱っている。
採用された規格参照:寸法公差および幾何学的特性の検査は、ISO 2768-mおよびASME Y14.5に基づいています。
関連キーワード:電子機器筐体フライス加工/CNCシールドボックス加工/薄肉フライス加工限界
小型ハードウェア内部におけるCNC加工ヒートシンクの仕組みとは?
CNC加工ヒートシンクの基本原理は、熱が空気中よりも金属中をはるかに速く伝わるため、表面積の拡大と底面の平坦化にあります。フライス加工されたフィンは、空気流または液体が接触する表面積を増加させます。底面を平坦化することで、金型と金属を分離する突起が除去されます。
CNC加工やフライス加工では、フィンとベースは一度のクランプで切削されるため、フィンは取り付け面に対して垂直になります。機械加工されたヒートシンクは、強制空冷速度が速く、フィン内の流路が狭い、小型で高出力のコンピューティングモジュールに適しています。
CNC加工されたヒートシンクの仕組みは、抵抗経路を3つのセグメントに分解すると明らかになります。
- 伝導抵抗― ベースの厚さと合金の伝導率によって、ダイからフィンへ熱が伝達されます。
- 接触抵抗― 界面にあるマイクロメートル単位の深さの溝が空気を保持し、空気は熱を保持する。
- 対流抵抗― フィン表面積と空気速度によって冷却材に熱が伝達されます。
接触抵抗が過渡応答を支配する。ベースを研磨すると、谷間に絶縁層がなくなるため、起動パルスが減少する。
CNC電子機器に使用される材料によって、各抵抗器の位置が決まります。C11000銅はアルミニウムよりも熱伝導率が高く、高密度のピンフィンに加工できます。アルミニウム6061-T6ははるかに軽量で、重量が重要なフレームに適しています。電子機器ハードウェアの精密CNC部品は、これら2つの材料を共通の取り付け面に組み合わせています。
銅製ピンフィンのフライス加工には、歯当たりの最小送り量が必要です。 『機械ハンドブック』(第31版)では、銅合金製ピンフィンのフライス加工について解説しています。C11000金属は、切削工具に擦り付けられたときに削れ、せん断されたときには削れません。擦り付けられた側面は、新たに形成されたピンを加熱します。ピンを厚くするのは、熱伝導ではなく対流によって熱伝導が制限される場合にのみ有効です。
若いエンジニアは、熱仕様書を精査することで、制限要因がベース部分なのか、それとも空気の流れなのかを判断できるようになります。分かりやすく言うと、フィンは熱を空気に伝え、平面度が高いほど熱がフィンに伝わります。
結論
- フィンは対流抵抗を克服し、平面は接触抵抗を克服する。
- 銅は熱伝導率が高く、アルミニウムは軽量化に貢献する。
- 小型高出力モジュールは、他のタイプのモジュールよりも、機械加工されたヒートシンクの恩恵をより大きく受ける。
出典:『機械ハンドブック』(第31版)―銅合金製ヒートシンクフィンのフライス加工における送り速度に関するガイドライン。
関連キーワード:CNCヒートシンク加工/機械加工フィン熱経路/銅製ヒートシンクフライス加工
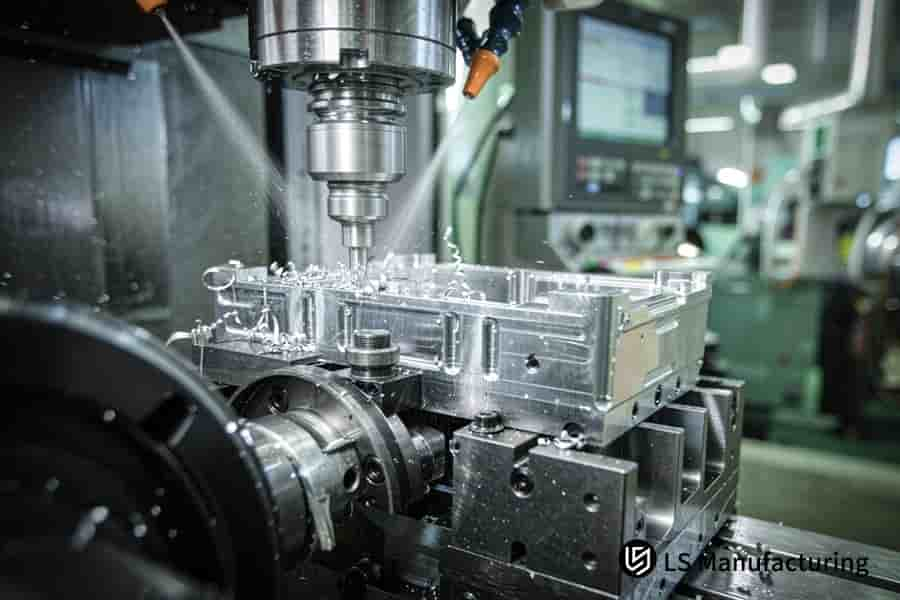
図3:コンピュータ数値制御(CNC)フライス盤が、固定された金属ハウジングに溝を加工する様子。冷却液が切削屑を洗い流す。
CNC電子機器において、最適な安定性を実現するためにどのような材料が使用されていますか?
電子機器のCNC加工における材料選定は、熱伝導性、遮蔽性、熱安定性のバランスを取る作業です。構造筐体には、アルミニウム6061-T6と7075-T6が主流です。どちらのタイプのアルミニウムも、強度対重量比に優れ、腐食からも保護します。POMやPEEKなどのポリマーエンジニアリングプラスチックは、活線ピンの絶縁ハウジングを形成します。熱膨張の不一致によって、最大異種金属嵌合が決まります。CNC電子機器で使用される材料は、強度ではなく熱膨張の不一致によって決まります。
アルミニウムおよび銅ロール
6061-T6 は軽量で加工性に優れ、効果的な EMI 反射特性を備えています。RF キャビティやブラケットには 6061-T6 が使用されます。アルミニウム 7075-T6 は薄肉シェルでより高い降伏強度を提供します。C11000 銅は、アルミニウムの両グレードよりも熱伝導率が高いため、コールドプレートやバスバーによく使用されます。CNC加工用合金の選択は、習慣ではなく、負荷経路と熱経路から始めます。積層合金間の熱膨張の不一致が、 電子機器のハードウェアに鋳造ではなく CNC 加工が必要な理由です。
ポリマーと熱膨張
POMとPEEKは、異なる電位でピンを絶縁し、穴の密着性を維持します。ポリマービレットは金属よりも温度変化に対する膨張率がはるかに大きいため、圧入時の許容値は、嵌合部品間の熱膨張の不一致を考慮して設定されています。電子機器ハードウェアの精密CNC部品は、金属フレームとプラスチック製スペーサーを1つの取り付け面に組み合わせています。
切断速度の向上とストレス解消
LS Manufacturingのアプリケーションエンジニアリング情報によると、薄い7075-T6シェルでは、適度な切削速度で壁への熱の流入を制限します。7075-T6の析出硬化ゾーンは切削工具に耐性があるため、クーラントを流し込んだ状態での切削速度の範囲によってBUE(構成刃先、切削刃に溶接されたワーク材料)の発生を防ぎます。溶接された塊はすくい角と壁面の破壊に影響します。高速加工では、熱が切りくずではなく薄い壁に集中し、保持された熱によって以前に作成された焼き戻し効果が低下します。CNC加工の熱安定性は、スピンドルの速度ではなく、加工シーケンスに依存します。
- 粗加工 – 最初、応力除去焼鈍 – 2番目、仕上げ加工 – 最後。
- 複合スタックはアルミニウムフレームと銅板で構成されているため、嵌合許容値は動作温度によって異なります。
エンジニアは初心者の頃は、応力緩和を必ず工程の後半に回す傾向がある。仕上げ後に応力緩和を行うと、せっかく仕上げた壁がずれてしまう。
覚えておくべきポイント
- アルミニウムは構造材として機能し、銅は熱を伝達し、プラスチックは断熱材として機能する。
- 応力除去は、荒削りと仕上げの間に行うべきであり、仕上げ後に行うべきではない。
- 異なる金属の多層構造における嵌合許容値は、熱膨張率の差によって決まる。
関連キーワード: 電子機器、CNC加工材料 / CNC加工熱膨張 / CNC加工合金安定性
7075合金の機械加工の実際:LS Manufacturing社の半製品製造事例
7075-T6アルミニウムのCNC加工は、事前に延伸された棒材を電子機器用の薄肉筐体に変換する制御された除去プロセスです。ある新興のエッジコンピューティング企業は、高周波基板をコンパクトなパッケージに収めた堅牢な車載用制御ボックスを必要としていました。事前に延伸された7075-T6を使用することで、加工前に延伸による応力緩和により、歪みなく7075-T6のCNC加工が可能になります。仕上げ工程におけるミクロンレベルの薄肉部品の耐久性は、スピンドル速度ではなく、応力シーケンスによって決まります。
薄肉電子機器におけるCNC加工の仕組みは、まず材料の状態から始まります。小型の高出力制御ボックスには機械加工された筐体が必要であり、大量生産される薄型制御ボックスにはプレスブレーキが必要です。
アプリケーションシナリオ
自動車用制御ボックスの深空洞壁の厚さは1.0mmに設定されました。RFキャビティカバーの継ぎ目は、厳しい電磁保護要件のため、±0.008mmの範囲内に収まる必要がありました。若いエンジニアたちは、スピンドル回転速度だけで壁の形状が決まると確信しています。寸法制御は応力除去後に行われます。
原則の実践
Vc = 60 m/min は、析出相が切削刃を急速に摩耗させるため、7075-T6 には適していました。送り速度が高いと熱が壁面に浸透し、残留熱によって切削直後の焼き戻しが低下します。荒加工を最初に行い、自然時効 (応力を低減するための室温保持) により応力が緩和された後、ダイヤモンドコーティングされた工具を使用して Ra 0.8 μm の仕上げ加工を行いました。CNC 加工公差規格では、寸法制御と形状制御が別々に規定されています。
結果と考察
深穴部品の反りは、仕上げ加工後の残留応力の解放に起因します。簡単に言えば、スピンドルの回転速度ではなく、応力の蓄積順序が、マイクロメートル級の壁の形状を維持するかどうかを決定づけるのです。
データソース:LS Manufacturingの製造データベース記録(プロジェクト番号SEMI-2026-804、サンプルサイズ800個以上の電子構造部品)。統計範囲:2025~2026年の工場全体の測定記録。

よくある質問
1. CNC加工された電子部品とプレス加工された板金部品の主な違いは何ですか?
CNC加工された電子部品は、無垢のビレットから削り出され、材料除去によって、深いポケット、厚い壁、剛性の高いフィンを同じ部品に収めることができます。板金プレス加工では、均一な薄いブランクを曲げ加工し、LS Manufacturingのプロセス文書およびISO 2768-1:1989に従って、成形寸法の公差を±0.1 mm以内に抑えます。若手エンジニアは、部品の形状に合わせてCNC加工アプリケーションを選択します。深いポケットにはフライス加工が必要であり、薄いブランクはプレスブレーキ加工に最適です。
2. 電子機器の筐体にどの公差を指定するかは、どのように決定しますか?
寸法バンドは、形状を指定する形状制御とは別に、1つのフィーチャーに対して許容されるサイズ範囲です。各タイトバンドは、治具および検査のステップを増加させます。チップとハウジング間のRF嵌合面および熱接触面、ハウジングの外面には±0.02 mmが必要であり、 ISO 2768-1:1989に基づくLS Manufacturingプロセス文書に記載されています。調達部門は、電界または熱が通過する面にタイトバンドを割り当てます。
3. 6061アルミニウムは電子機器の筐体にどのように適していますか?
ASMハンドブック第2巻の特性データによると、アルミニウム6061は電気伝導性によって入射EMIを反射し、熱伝導率も高い。LS Manufacturingのプロセスノートによると、ISO 2768-1:1989の一般公差とこのような公差を併用している。設計レビュー担当者は、CNC加工材料全体の質量、遮蔽、熱流のバランスを考慮して、合金を1つ指定する。
4. CNC加工は、回路用の低誘電率プラスチック絶縁体に対応できますか?
低誘電率絶縁体は、寄生容量とクロストークを低減するポリマーで構成されており、POMとPTFEは、異なる電位で動作するピンを絶縁する役割を果たします。LS Manufacturingでは、プロセスガイドラインに従って、切削加工されたPOMとPTFEの寸法精度は±0.02 mmであり、ASTM D150-18は、これらのプラスチックの誘電率測定を規定しています。簡単に言えば、若手エンジニアは、絶縁性に基づくポリマーと適合性に基づくポリマーを区別するようになります。
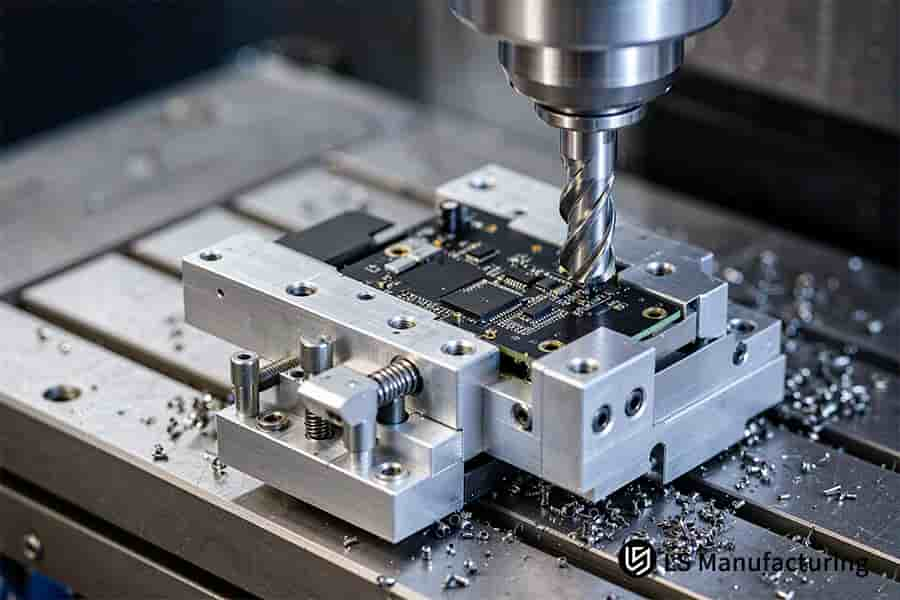
図4:ボルトで固定された黒色の回路基板にドリルビットで穴を開け、クランプの周りに切り屑を残している。
まとめ
電子部品において、金属加工された部品は、導電経路を漏洩電界から遮断し、アクティブダイからの放熱を促進するために使用されます。外装筐体は寸法規格に基づいて製造されますが、RFコネクタはより厳しい公差範囲が用いられ、結晶粒径、切削応力、表面仕上げによって寸法変化が決定されます。
精密電子機器加工に関する洞察デスク
マルチキャビティ筐体の公差帯割り当てと薄肉クランプ剛性は、若手エンジニアにとって効果的な復習の機会となります。薄肉クランプ、公差帯、および微細な熱に関するご質問は、LS Manufacturing( +86 185 6675 9667 または info@lsrpf.com)までお問い合わせください。また、当社の公式エンジニアリング知識ハブにアクセスして、GD&T(幾何寸法公差)の詳細な適用規格をご確認いただくこともできます。
さらに詳しく知りたい方は: 電子機器向けCNCフライス加工サービス:精度と速度の課題解決

