العربية



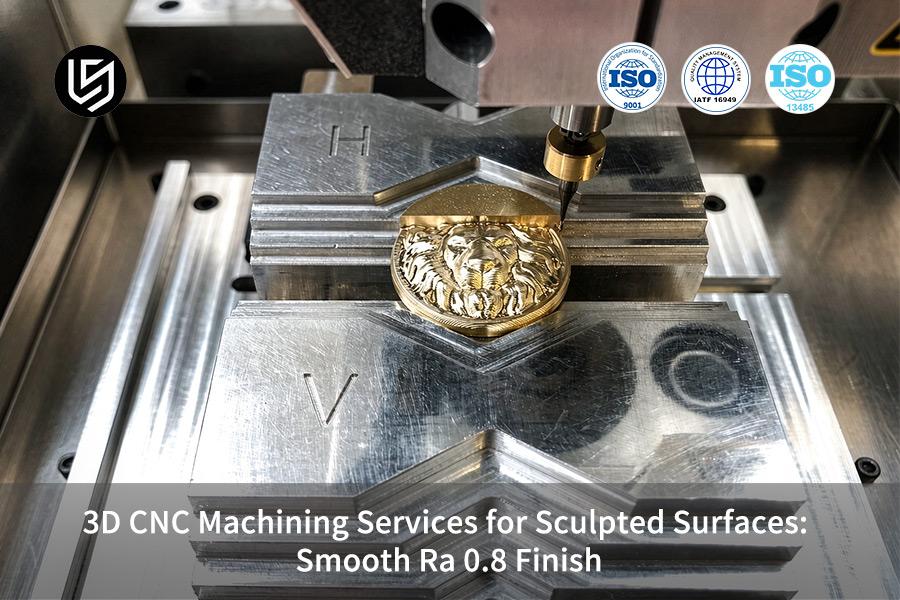
تُعد خدمة التصنيع باستخدام الحاسوب ثلاثي الأبعاد عاملاً تمكينياً دقيقاً للأجهزة الطبية، حيث تحل المفاضلة بين تشطيب السطح المنحوت وتكلفة المكونات.
تحقق تقنية التشكيل المتزامن خماسي المحاور من LS Manufacturing دقة Ra 0.8 ميكرومتر و ±0.008 مم ، مما يقلل وقت الدورة بنسبة 28٪ لإنتاج ISO 13485.
التصنيع باستخدام الحاسوب (CNC) للأسطح المنحوتة: نظرة عامة على الدقة وجودة السطح
فيما يلي مقارنة بين العمليات المختلفة المستخدمة في تشكيل ومعالجة الأسطح المنحوتة ثلاثية الأبعاد، توضح أداءها العام من حيث خشونة السطح، والتفاوتات البعدية، والتكلفة، ووقت التسليم:
| حلول العمليات | خشونة السطح (Ra) | التفاوتات البعدية النموذجية | تكلفة التشغيل النسبية | دورة التسليم | السيناريو النموذجي القابل للتطبيق |
| الطحن التقليدي ثلاثي المحاور + الطحن اليدوي | Ra 1.6 - 3.2 ميكرومتر | ±0.050 مم | خط الأساس (100%) | 14 يومًا | أجزاء المظهر منخفضة الدقة / الأجزاء الهيكلية |
| شركة LS Manufacturing لتصنيع آلات التشطيب ذات الخمسة محاور (ذات الأنف الكروي) | Ra 0.8 ميكرومتر | ±0.008 مم | انخفضت التكلفة بنسبة 22% | 9 أيام | المفاصل الطبية، والمراوح السائلة، والقوالب الدقيقة |
| التشطيب النهائي بخمسة محاور + التلميع المغناطيسي/الكيميائي | Ra 0.2 ميكرومتر | ±0.003 مم | زيادة بنسبة 30% | 11 يومًا | أجزاء من الدرجة البصرية للمرايا / أجزاء معقمة من الدرجة المستخدمة في الزرع |
إن التشغيل المباشر إلى Ra 0.8 ميكرومتر يتجنب حالات فشل التفاوت الناتجة عن التلميع اليدوي ويوازن التكلفة مقابل التسليم - وفقًا لسجلات التشطيب LS Manufacturing 2025-2026.
أهم النقاط
- التحكم في النتوءات المتبقية بدقة: من خلال تحسين خطوة الطحن الكروي ( 0.05 مم - 0.12 مم )، يمكن التحكم في ارتفاع النتوءات المتبقية ضمن مستويات مقبولة نظريًا وينتج عنه Ra 0.8 ميكرومتر.
- التفاوتات المطلقة للتفاوتات البعدية: يتم استبعاد المعالجة اليدوية اللاحقة لمنع تقريب الحواف بسبب التلميع اليدوي؛ وبالتالي، فإن التفاوتات في أبعاد الأجزاء المنحوتة مضمونة للبقاء في حدود ±0.008 مم .
- توفير كبير في التكاليف وتحسين الإنتاجية: تثبت البيانات المقدمة من شركة LS Manufacturing أن إجمالي وفورات التكاليف يصل إلى 22٪ ، بينما انخفض معدل الخردة بشكل كبير من 14.5٪ إلى 2.1٪ .
- تحليل رسومات DFM في غضون ساعتين: يقوم الفريق بتحليل رسومات DFM (التصميم من أجل قابلية التصنيع) ويزيل مخاطر مثل تداخل الأدوات والقطع الزائد قبل عملية التصنيع باستخدام الحاسوب (CNC ).
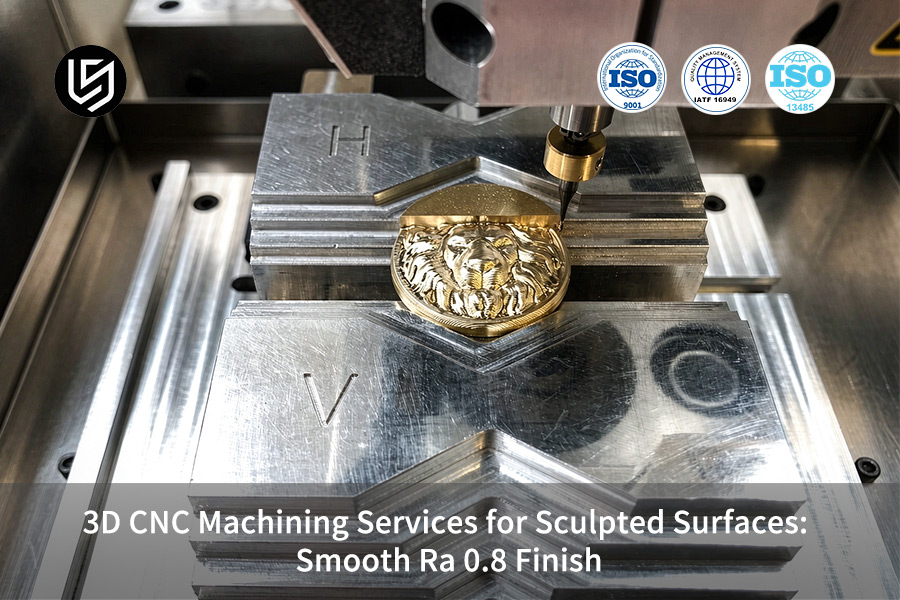
ما هو تشطيب السطح Ra 0.8 في التصنيع باستخدام الحاسوب ثلاثي الأبعاد؟
يتم تعريف تشطيب السطح Ra 0.8 ميكرومتر في التصنيع ثلاثي الأبعاد باستخدام الحاسوب من خلال توحيد شبه لامع مع انحراف متوسط حسابي قدره 0.8 ميكرومتر ناتج عن القطع متعدد المحاور عالي السرعة عبر قواطع نهاية كروية الشكل مع خطوات أقل من 0.12 مم .
تسمح مواصفات تشطيب السطح Ra 0.8 ميكرومتر بإزالة أي علامات للأدوات مع الحفاظ على التفاوت في الأبعاد في حدود ±0.008 مم ، وبالتالي فهي مهمة للغاية لتصنيع قنوات تدفق الفضاء الجوي والغرسات الطبية .
معلمات العملية للحصول على قيمة Ra ثابتة تبلغ 0.8
يجب تنفيذ خدمة التصنيع الدقيق باستخدام الحاسوب (CNC) لتحقيق خشونة سطحية ( Ra) تبلغ 0.8 ميكرومتر، وذلك باستخدام سرعة دوران للمغزل تتراوح بين 12000 و18000 دورة في الدقيقة، ومعدل تغذية يتراوح بين 0.05 و0.08 مليمتر لكل سن، على سبائك التيتانيوم Ti-6Al-4V أو سبائك الألومنيوم 6061. ويجب أن تعتمد خدمة التصنيع ثلاثي الأبعاد باستخدام الحاسوب (CNC) مسار أداة حلزوني، مما يساعد على توزيع الحرارة المتولدة بالتساوي لتجنب تأثير التلميع الدقيق والحصول على أجزاء CNC ذات سطح أملس .
التحكم في التسامح الموجه بالتطبيق
في حالة المكونات المستخدمة في التطبيقات الطبية والمتوافقة مع معيار ISO 13485، يتم توفير خدمة تشطيب سطحي بدقة Ra 0.8 مع تفاوت في الشكل يبلغ 0.005 مم بين الأسطح المتلامسة. تستخدم خدمة التشطيب Ra 0.8 بيانات من مجسات اللمس لتعديل زاوية تلامس أدوات القطع، مما يقلل نسبة الفاقد إلى أقل من 1.2% . تُعدّ خدمة التصنيع باستخدام الحاسوب (CNC) المخصصة مناسبة للأشكال الهندسية، مثل مخاريط ساق مفصل الورك، حيث يجب تحقيق خشونة وشكل محددين.
بروتوكول التفتيش بموجب معيار ISO 4287
نتحقق من خشونة السطح باستخدام جهاز قياس الملامح Mitutoyo SJ-210 بطول قطع 0.8 مم ، حيث يتم قياس خمس نقاط لكل ميزة. تتطلب عمليات التصنيع باستخدام الحاسوب (CNC) عالية الدقة قياس الأجزاء قبل إزالة النتوءات لضمان تمثيل دقيق لتشطيب السطح. في تطبيقات صناعة الطيران (AS9100D)، أي قيمة لخشونة السطح Ra تزيد عن 1.0 ميكرومتر تستدعي استبدال الأدوات.
إرشادات عملية
- بالنسبة لأجزاء الألومنيوم، استخدم قواطع كروية ذات رأس كروي R 0.5 مطلية بـ TiAlN ؛ أما بالنسبة للفولاذ المقاوم للصدأ، فقم بالتغيير إلى أدوات مطلية بـ DLC.
- حافظ على ضغط سائل التبريد من 8 إلى 10 بار لإزالة الرقائق في عملية التشطيب.
مصدر البيانات والمعيار: البيانات مستمدة من سجلات اختبار جهاز اختبار خشونة السطح Mitutoyo SJ-210 (متوافق مع معايير ISO 4287 لقياس الخشونة).
كيف تُنتج قواطع ذات رأس كروي أسطحًا منحوتة ناعمة؟
تُنشئ أداة الأنف الكروي سطحًا منحوتًا أملسًا من خلال سلسلة من القطع بحافة أداة منحنية متغيرة باستمرار، مع الحفاظ على ارتفاع الحدبة من خلال الحساب الرياضي.
ينبغي على مورد خدمة التصنيع باستخدام الحاسب الآلي ضبط خطوة التداخل (المسافة بين تمريرات الأداة المتجاورة) بنسبة 5-10% من قطر الأداة لتقليل قمم الموجة بين مسار الأداة إلى مستوى الميكرون، مما ينتج عنه Ra 0.8 ميكرومتر عند ±0.008 مم من التفاوت الهندسي.
كبح ارتفاع الحدبة عبر التداخل
تضمن معادلة ارتفاع الحدبة h ≈ (خطوة التجاوز²)/(8 R) أن تكون القمم المتبقية أقل من الميكرونات إذا تم الحفاظ على خطوة التجاوز بين 5% و10% من نصف قطر رأس الكرة. في عمليات التشغيل عالية السرعة الثابتة التي تبلغ 18000 دورة في الدقيقة على محاور متعددة، تحافظ قوة القطع الثابتة على نعومة الفواصل بين الأجزاء المتجاورة. يضمن مصنّع آلات CNC الدقيقة التحقق من صحة زاوية التلامس باستخدام مستشعر اللمس على الجدران الرقيقة ذات الشكل الحر.
بعبارة أخرى: إن تقليل التداخل من 0.12 مم إلى 0.06 مم يزيل ارتفاعات الحواف الدقيقة بنسبة 75% تقريبًا، مما ينتج عنه لمسة نهائية ناعمة كالمرآة على الفور دون الحاجة إلى التلميع اليدوي.
العلاقة بين التسامح ودقة الهندسة
تستخدم شركة LS Manufacturing تشطيبًا بسمك 0.8 ميكرومتر ودقة ±0.008 مم في هندسة الغرسات الحرة وقنوات التدفق المستخدمة في صناعة الطيران. وتعتمد عملية تصنيع الأجزاء المخصصة باستخدام آلات CNC على معادلة الخطوة الكروية المذكورة أعلاه للحفاظ على دقة الانحناء. وتستند الحسابات إلى قسم ميكانيكا القطع في دليل الآلات، الطبعة 31.
إرشادات عملية
- اضبط قيمة التداخل على 8% من نصف قطر رأس الكرة لـ Ti-6Al-4V؛ قللها إلى 5% على الجدران الرقيقة في الأشكال الحرة.
- قم بفحص تشطيب السطح باستخدام مقياس التضاريس Mitutoyo SJ-210 في خمس نقاط لكل ميزة؛ كرر القياس بعد أي تغيير في الأداة.
مصدر البيانات والمعيار: البيانات مستمدة من قاعدة البيانات التجريبية LS Manufacturing 2025-2026 (حجم العينة >1200).
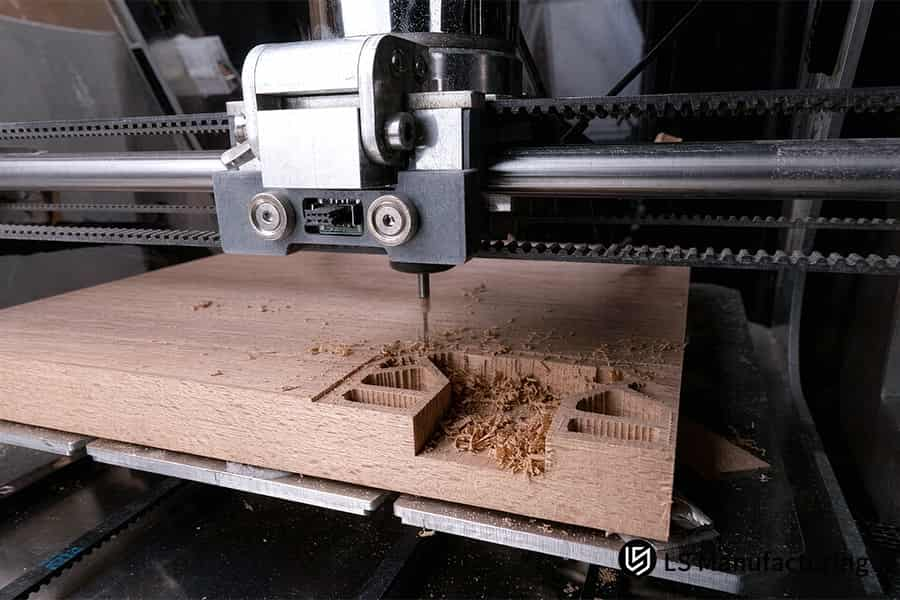
الشكل 1: جهاز اختبار خشونة السطح من ميتوتويو يفحص قطعة من التيتانيوم للحصول على تشطيب سطح Ra 0.8.
لماذا يُعد التحكم في التداخل أمرًا بالغ الأهمية لجودة التصنيع ثلاثي الأبعاد؟
يمثل التداخل قيمة المسافة بين القمة والقاع المتبقية بعد كل تمريرة للأداة، ويتحكم في خشونة الأسطح المنحوتة ثلاثية الأبعاد . يؤدي التداخل الكبير إلى إنشاء أسطح أكثر خشونة تتجاوز Ra 3.2 ميكرومتر ، بينما يؤدي التداخل الصغير جدًا إلى زيادة وقت الدورة بشكل كبير.
تضمن خوارزمية التجاوز التي طورتها شركة LS Manufacturing التوازن الأمثل بين هاتين القيمتين باستخدام تقنية تحسين التجاوز في التصنيع باستخدام الحاسوب (CNC) .
مقارنة تأثير الخطوة
| نطاق الخطوة | الناتج عن | تأثير وقت الدورة |
| > 0.12 مم | أكثر من Ra 3.2 ميكرومتر، يلزم التلميع اليدوي | أقصر لكنه لا يفي بالمواصفات |
| 0.05–0.12 مم (قابل للتكيف) | Ra 0.8 ميكرومتر بشكل ثابت | متوازن، خردة 2.1% |
| < 0.05 مم | أقل من Ra 0.4 ميكرومتر (مبالغة) | أطول بثلاث مرات وأقل فعالية من حيث التكلفة |
تُعدّ منطقة التكيف متوسطة المدى الحل الأمثل لخدمات التصنيع باستخدام الحاسوب ثلاثية الأبعاد، حيث تُمكّن من تلبية مواصفات الشركات المصنعة الأصلية دون زيادة تكاليف القطع. وتقوم إجراءات مراقبة جودة التصنيع باستخدام الحاسوب لدى شركة LS Manufacturing بتحديد نقاط التداخل التي تتجاوز 0.12 مم تلقائيًا على القطع ذات الأشكال الهندسية الحرة، وذلك لمنع انحراف خشونة السطح (Ra) عن المواصفات المحددة.
ميزة الخوارزمية التكيفية
توفر خاصية التداخل المتغير قيم تداخل كثيفة للجدران شديدة الانحدار وقيم تداخل واسعة للأسطح الضحلة. وتُستخدم هذه الخاصية لرسم خرائط تمرير كثيفة للجدران شديدة الانحدار وتمرير أوسع للمناطق الضحلة، مما يُغني عن التلميع اليدوي. وتضمن خدمة تشطيب السطح Ra 0.8 ، التي يتم تحقيقها من خلال تخصيص الإعدادات بواسطة نظام CAM، الحصول على أجزاء دقيقة تمامًا دون الحاجة إلى إعادة العمل، مما يقلل تكلفة التصنيع ثلاثي الأبعاد باستخدام الحاسوب (CNC) لكل قطعة. وتتحقق عملية تصنيع أجزاء التصنيع الدقيق باستخدام الحاسوب (CNC) من جميع برامج التداخل مقابل تقارير المصنع الفعلية.
أهم النقاط
- حدد خطوة أولية بنسبة 8% من قطر رأس الكرة وقم بالتعديل وفقًا لمناطق الانحناء المختلفة باستخدام التغذية الراجعة لتحليل CAM .
- تحقق من قيمة الخشونة النهائية عند خمس نقاط لكل ميزة باستخدام مقياس التضاريس قبل إصدار الجزء النهائي.
ما هي المعادن والبلاستيك التي تدعم تشطيب Ra 0.8؟
يمكن تشكيل بعض المواد الهندسية ذات قابلية التشغيل العالية والتجانس الهيكلي مباشرةً إلى خشونة سطحية (Ra) تبلغ 0.8 ميكرومتر دون الحاجة إلى عمليات تشطيب ثانوية. ويكمن المعيار الأساسي في استقرار تشكّل الرقائق تحت ضغط سائل التبريد العالي، مما يمنع تراكم الحواف ويحافظ على نسيج سطحي متجانس.
تؤكد قاعدة بيانات شركة LS Manufacturing للفترة 2025-2026 أن السبائك التي تُشكّل رقائق متصلة بسرعات قطع عالية تُعطي نتائج قابلة للتكرار بشكل أفضل. وتعتمد استراتيجية مسار أداة التصنيع باستخدام الحاسوب (CNC) على هذه القاعدة لاختيار معدلات التغذية وأنواع سائل التبريد المناسبة لكل مادة.
إرشادات التشغيل الآلي الخاصة بالمواد
- الألومنيوم AL 7075-T651 - عملية طحن تصاعدية بخطوة 0.08 مم ومبرد بضغط 8-10 بار . ينتج رقائق متواصلة وتجانس Ra 0.8 ميكرومتر للكميات الكبيرة.
- تيتانيوم Ti-6Al-4V - عملية طحن تصاعدي مع خطوة جانبية 0.06 مم وتثبيت صلب لمنع الاهتزاز. تتطلب عملية التصنيع باستخدام الحاسوب (CNC) تحكمًا دقيقًا للحفاظ على دقة ±0.008 مم بالإضافة إلى مواصفات السطح.
- الفولاذ المقاوم للصدأ 17-4PH - حشوات الكربيد ذات وجه الجرف المصقول؛ يجب تجنب التصلب الناتج عن العمل مع حمل رقائق ثابت.
- PEEK / ABS - قواطع حادة ذات شفرة واحدة، طحن تقليدي مع خطوة 0.10-0.12 مم ، ضغط سائل تبريد 4-6 بار لمنع التليين الحراري.
تضمن هذه المعايير أن تخرج قطع CNC ذات الأسطح الملساء من آلة CNC جاهزة للفحص، مما يقلل من عمليات التلميع اللاحقة بنسبة 40% . ويقوم مصنع CNC ثلاثي الأبعاد عالي الدقة بالتحقق من كل فئة من المواد وفقًا لجدول التغذية الخاص به.
تحسين المعلمات باستخدام قواعد البيانات
استنادًا إلى سجل عينات شركة LS Manufacturing الذي يضم أكثر من 1200 عينة، تبيّن أن التيتانيوم يحقق نتائج أفضل عند استخدام تقنية الطحن الصاعد بخطوة 0.06 مم ، بينما يُنصح بطحن مادة PEEK بالطريقة التقليدية بخطوة 0.10 مم لتجنب ارتداد الانصهار. يضمن معدل تغذية آلة CNC، الذي يتراوح بين 0.05 و0.08 مم/سن للمعادن وبين 0.10 و0.15 مم/سن للبلاستيك، عدم وجود نتوءات طويلة ونجاح العملية من المحاولة الأولى. تستخدم عملية التصنيع ثلاثية الأبعاد المخصصة باستخدام آلة CNC لهذه المواد منحنيات توصيل حراري منفصلة.
أهم النقاط
- يجب ضبط سائل التبريد على 8-10 بار للمعادن و4-6 بار للبلاستيك.
- ينبغي التأكد من خشونة السطح من خلال ثلاثة مواقع سطحية في القطعة الأولى.
مصدر البيانات والمعيار: البيانات مستمدة من قاعدة البيانات التجريبية LS Manufacturing 2025-2026 (حجم العينة >1200).
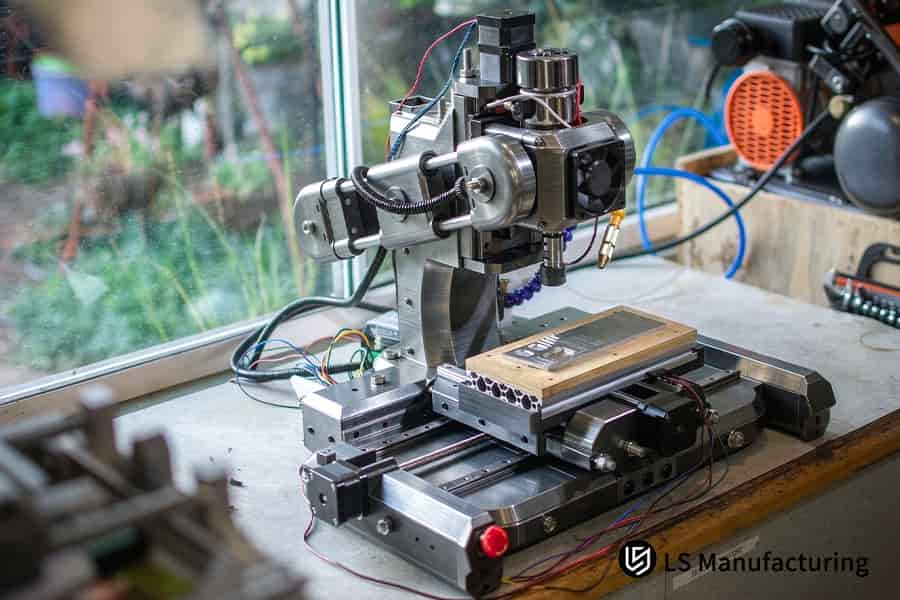
الشكل 2: يقوم جهاز قياس الإحداثيات ثلاثية الأبعاد من شركة زايس بفحص غلاف المنظار المصنوع من سبائك التيتانيوم بدقة تصل إلى 0.005 مم.
تعرّف على المهندسين الذين يقفون وراء هذا الدليل
تُقدّم شركة LS Manufacturing خدمات تصنيع الأسطح باستخدام الحاسوب (CNC) وفقًا لمعايير المعهد الوطني للمعايير والتكنولوجيا (NIST) فيما يتعلق بمعايرة أجهزة قياس الملامح وقياس ارتفاع النتوءات. ويضمن مهندسونا، بقيادة غلوريا التي تتمتع بخبرة 15 عامًا في مجال التصميم للتصنيع (DFM)، أن تكون جميع مسارات المحاور الخمسة ضمن هامش خطأ هندسي قدره ±0.008 مم .
تتبع عملية التصنيع ثلاثية الأبعاد باستخدام الحاسوب (CNC) الخاصة بنا إرشادات إدارة الجودة الصادرة عن اتحاد صناعة مساحيق المعادن (MPIF) فيما يتعلق بالتصنيع القابل للتكرار. يتم تحديد نطاق التداخل بين 5% و10% من قطر رأس الكرة وفقًا لسجلات Mitutoyo SJ-210 لضمان تشطيب سطحي بدقة Ra 0.8 ميكرومتر دون الحاجة إلى تلميع ثانوي. يخضع كل مشروع لتقييم فردي لتداخل أداة القطع من قبل شركة Gloria قبل تقديم عرض السعر، وذلك وفقًا لإرشادات NIST وUL.
بصفتنا منشأة تصنيع دقيقة ثلاثية الأبعاد باستخدام تقنية CNC ، فإننا ندمج معايير الاعتماد هذه مع الخبرة العملية. تواصل مع غلوريا لإجراء تحليل سريع لجدوى تصنيع أجزائك ذات الأسطح المنحوتة - فهي ترد خلال 24 ساعة ويمكنها مشاركة دراسات حالة تم إنتاجها عبر أكثر من 100 مركز تصنيع خماسي المحاور لدينا.
عادةً، يستغرق وقت تقديم عرض الأسعار ساعتين بعد استلام ملف CAD الخاص بك.
كيف تُحسّن عملية الطحن خماسية المحاور دقة الأسطح المنحوتة؟
تعمل عملية الطحن بخمسة محاور على تحسين دقة السطح المنحوت باستخدام محاور الدوران A/B، مما يتيح الحفاظ على زاوية ميل مثالية وزاوية ميل لأداة القطع في جميع أنحاء الخطوط ثلاثية الأبعاد، مما يساعد في تجنب مشكلة سرعة القطع الصفرية لطرف أداة القطع الكروية في التصنيع بثلاثة محاور .
يحافظ نظام التحكم الديناميكي في وضعية الأداة على خشونة السطح Ra عند 0.8 ميكرومتر، مع تقليل أخطاء تحديد المواقع المتراكمة الناتجة عن عمليات التثبيت المتعددة إلى الصفر، مما يوفر دقة تصل إلى ±0.008 مم . وتتأثر أجزاء النماذج الأولية المصنعة باستخدام آلات CNC بشكل مباشر بعملية التثبيت هذه.
استقرار وضعية الأداة وسرعة القطع
- تتمثل إحدى مزايا خدمة CNC للأسطح المنحوتة في ميل أداة الأنف الكروي بعيدًا عن العمودي على السطح، مما يؤدي إلى القطع في الأخدود باستخدام سرعة محيطية غير صفرية للتخلص من علامات الاهتزاز ومنع التراكم على الحافة.
- تدور المحاور الدوارة A/B باستمرار طوال عملية القطع للحفاظ على سرعة قطع ثابتة بغض النظر عما إذا كان الجدار عموديًا أم مسطحًا.
- يتم التحقق من صحة خدمة التصنيع باستخدام الحاسوب متعددة المحاور المخصصة لكل مسار تصنيع متزامن بخمسة محاور باستخدام تقارير معايرة آلة قياس الإحداثيات ثلاثية الأبعاد من Zeiss.
التخلص التراكمي من الأخطاء من خلال إعداد واحد
- يؤدي التثبيت متعدد الأوجه في التصنيع ثلاثي المحاور إلى حدوث خطأ في تحديد الموقع مع كل عملية إعادة تموضع، والذي يمكن أن يتجاوز ±0.050 مم في الأجزاء المنحوتة المعقدة.
- يؤدي تحديد المحيط بخمسة محاور في موضع واحد إلى إزالة هذا الخطأ التراكمي تمامًا، كما أثبت ذلك تحليل خطأ المؤشر المكاني لآلة قياس الإحداثيات ثلاثية الأبعاد من شركة زايس.
- تضمن تقنية التحكم في التفاوتات في التصنيع باستخدام الحاسوب (CNC) من شركة LS Manufacturing دقة هندسية تبلغ ±0.008 مم بالإضافة إلى تشطيب سطحي Ra 0.8 ميكرومتر .
- تستخدم شركة تصنيع آلات CNC ثلاثية الأبعاد عالية الدقة وخدمة تصنيع آلات CNC ثلاثية الأبعاد نهجًا أحادي الموضع لتقديم مكونات متوافقة مع التفاوتات دون الحاجة إلى التلميع لاحقًا.
أهم النقاط
- تأكد من أن زاوية تقدم البرنامج تتراوح من 15 درجة إلى 30 درجة حتى لا تتوقف رأس أداة القطع الكروية وللحفاظ على معدل قطع ثابت.
- قم بقياس الشكل الهندسي النهائي على جهاز قياس إحداثيات ثلاثي الأبعاد من نوع Zeiss CMM مضبوط وفقًا لمعيار ISO 10360 MPEE قبل الإنتاج الضخم.
مصدر البيانات والمعيار: البيانات مستمدة من تقرير المعايرة الرسمي لجهاز قياس الإحداثيات المكانية من شركة زايس (خطأ المؤشر المكاني MPEE ضمن المواصفات).
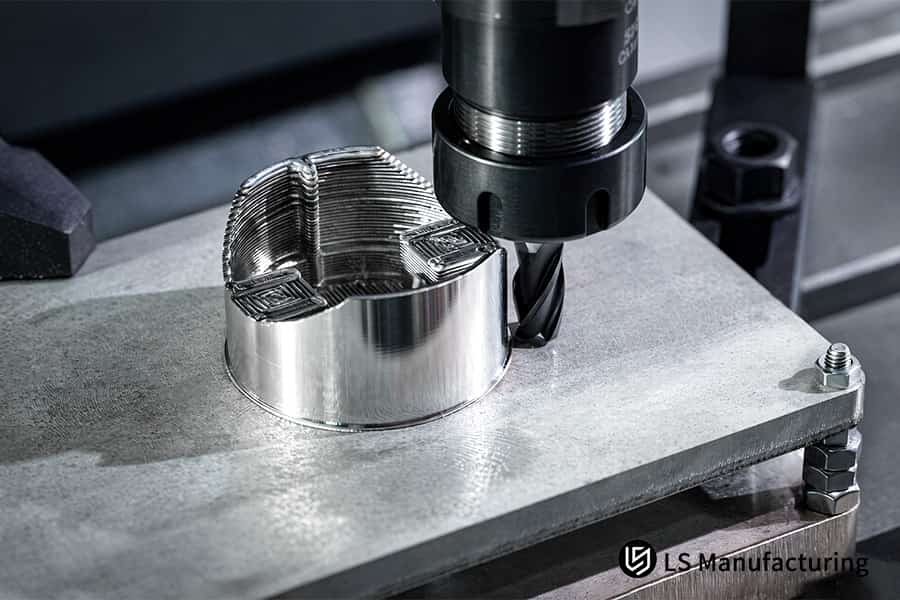
الشكل 3: عملية تصنيع CNC ثلاثية الأبعاد مخصصة تقوم بحفر أسطوانة من الألومنيوم بدقة تصل إلى 0.02 مم.
ما هو الفرق في تكلفة التصنيع للتشطيبات الدقيقة؟
إن إضافة القطع المباشر إلى Ra 0.8 ميكرومتر يستلزم حوالي 25٪ وقت قطع أطول للآلة مقارنة بالخشونة Ra 3.2 ميكرومتر ولكنه يتجنب التلميع اليدوي المكلف مما يقلل من تكلفة كل جزء بنسبة 22٪ .
تعتمد منهجية تقدير تكلفة التصنيع باستخدام الحاسوب (CNC) على افتراض أن التشطيب اليدوي هو العامل الرئيسي في التكلفة، وليس عملية التصنيع المطولة. وتُثبت مقارنة أسعار التصنيع باستخدام الحاسوب، استنادًا إلى أكثر من 50 عملية إنتاج، أن التشطيب الدقيق في تمريرة واحدة أقل تكلفة من التصنيع الخشن مع التلميع.
تفصيل التكاليف: التشطيب الدقيق مقابل التشطيب الخشن
- وقت التشغيل: +25% وقت التشغيل بسبب خطوة أصغر ومعدل تغذية أقل ، وفقًا لحساب تكلفة التصنيع LS.
- تم الاستغناء عن التلميع اليدوي: إن الاستغناء عن التشطيب اليدوي الثانوي يمنع 14.5% من الخردة الناتجة عن تغير التفاوتات الهندسية.
- نسبة الخردة: انخفضت من 14.5% إلى 2.1% بسبب خدمة تشطيب السطح Ra 0.8 في تمريرة واحدة.
- مدة الإنتاج: تم تقليصها من 14 يومًا إلى 9 أيام لكل عملية إنتاج.
تُظهر عروض الأسعار ذات التشطيب الدقيق عائدًا أعلى على الاستثمار عند تجنب عمليات التشغيل الثانوي. تنخفض تكلفة التصنيع ثلاثي الأبعاد باستخدام الحاسوب (CNC) لكل قطعة نظرًا للاستغناء التام عن عمالة التلميع والعمليات التكرارية.
رؤى تخطيط الميزانية
يأخذ نهجتخطيط ميزانية التصنيع باستخدام الحاسوب (CNC) في الاعتبار إجمالي التكاليف النهائية، وليس فقط معدلات ساعات تشغيل الآلة. وتتوافق معايير تسعير التصنيع ثلاثي الأبعاد باستخدام الحاسوب (CNC) الأكثر دقة مع دقة Ra 0.8 ميكرومتر مباشرةً مع تفاوتات ±0.008 مليمتر في عملية تشغيل واحدة، وليس خلال فترة 14 يومًا القياسية.
أهم النقاط
- تأكد من تضمين تقارير محاكاة مسار الأدوات عند طلب عروض الأسعار للتحقق من صحة إجراءات التجاوز قبل الإنتاج.
- قم بمراجعة تحليل الخردة على أساس ربع سنوي؛ إذا تجاوزت نسبة الخردة المتعلقة بالتلميع 5٪ ، فقم بتحويل هذه الأجزاء إلى مسار التشطيب الدقيق.
متى يجب عليك اختيار التلميع بدلاً من الطحن المباشر باستخدام الحاسوب؟
لا يُستعاض عن الصقل بالطحن المباشر باستخدام الحاسوب إلا في الحالات التي تتطلب انعكاسية ضوئية عالية أو مقاومة منخفضة للغاية للسوائل (بقيمة Ra ≤ 0.2 ميكرومتر) . أما التشطيب القياسي لأسطح التجميع، والهياكل، والمراوح السائلة بقيمة Ra 0.8 ميكرومتر فيُلبي جميع الاحتياجات دون أي تكلفة إضافية.
جدول القرار: التلميع مقابل الطحن المباشر
| نوع التطبيق | المسار الموصى به | القيد الرئيسي |
| الأسطح الوظيفية القياسية (الأغلفة، والمراوح) | خدمة تشطيب السطح المباشر Ra 0.8 | لا حاجة للمعالجة اللاحقة؛ تم توفير وقت التسليم |
| الأسطح البصرية/الأسطح ذات مقاومة السوائل المنخفضة (Ra ≤ 0.2 ميكرومتر) | التلميع الكيميائي أو التشطيب الكاشط المغناطيسي على أساس Ra 0.8 | حافظ على دقة هندسية ±0.008 مم بعد عملية الطحن السابقة |
| وجوه حاملة للزرعات الطبية | عملية طحن بدقة ±0.008 مم متبوعة بعملية تشطيب فائقة. | تفاوت في الشكل ±0.003 مم بعد التلميع |
سترسل مصفوفة اختيار عملية التصنيع باستخدام الحاسوب هذه المناطق شديدة التآكل و/أو البصرية فقط إلى التشطيب الثانوي، وبالتالي تظل معظم أجزاء التصنيع باستخدام الحاسوب ذات الأسطح الملساء دون تغيير.
التحقق من صحة العملية الهجينة
تلتزم شركة LS Manufacturing بمعايير ISO 7599 للطلاء الأنودي والتلميع . وتعتمد عملية التصنيع ثلاثية الأبعاد المخصصة باستخدام الحاسوب (CNC) للقطع المصقولة مسبقًا على هامش سماحية 0.02 مم على الأسطح المحددة، مما يضمن أن يكون البعد النهائي ضمن هامش التفاوت المسموح به في التصميم، بغض النظر عن كمية المواد المُزالة. وسيُظهر تحليل تكلفة التصنيع باستخدام الحاسوب (CNC) أن هذه العملية الهجينة أقل تكلفة من عمليات التلميع الكاملة.
مصدر البيانات والمعيار: البيانات مستمدة من ISO 7599، وهي مواصفات الجودة لعملية الأنودة والتشطيب السطحي لسبائك الألومنيوم.
كيفية الحصول على عرض أسعار دقيق لخدمات التصنيع باستخدام الحاسوب ثلاثي الأبعاد عبر الإنترنت؟
تبدأ الخطوة الأولى في الحصول على عرض أسعار دقيق لتصنيع CNC ثلاثي الأبعاد بملف STEP/IGES ثلاثي الأبعاد يحتوي على معلومات تصنيع المنتج الكاملة (PMI) مثل مواصفات تشطيب السطح وملاحظات التفاوتات الحرجة.
يقوم نظامنا الآلي للتصميم من أجل التصنيع (DFM) بتحليل أنصاف أقطار الانحناء في ملف التصميم بمساعدة الحاسوب (CAD) المُقدّم، ويُقدّم أفضل التوصيات لأدوات القطع ذات الرؤوس الكروية والقطع المتدرجة. وتُقدّم نتيجة تحليل نظام DFM الآلي تفصيلاً دقيقاً للتكاليف في غضون ساعتين.
متطلبات الملف لضمان دقة عرض الأسعار
لا يُعتبر طلب عرض أسعار خدمات التصنيع باستخدام الحاسوب (CNC) عبر الإنترنت صالحًا إلا إذا تضمن علامة Ra 0.8 ميكرومتر على جميع الأسطح الوظيفية، بالإضافة إلى تفاوتات ±0.008 مم على أسطح التلامس. يؤدي عدم وجود معلومات تعريف المنتج (PMI) إلى تفسير يدوي، مما يستغرق من 8 إلى 12 ساعة إضافية لتقديم عرض الأسعار. تضمن قائمة التحقق من متطلبات رسومات التصنيع باستخدام الحاسوب (CNC) مراعاة جميع أنصاف الأقطار والزوايا قبل التحميل.
حلقة التغذية الراجعة الآلية للتصميم من أجل التصنيع
يقوم النظام في شركة LS Manufacturing بمقارنة بيانات الانحناء مع 1200 عينة في قاعدة بيانات القطع، مُشيرًا إلى المناطق التي تحتاج فيها خطوة القطع إلى تحسين لضمان الالتزام بالمواصفات. يُحدد تحليل DFM في عمليات التصنيع باستخدام الحاسوب (CNC) الحواف غير المطابقة للمواصفات قبل التصنيع، مما يضمن عدم الحاجة إلى إعادة العمل أثناء عملية الإنتاج. يستخدم مُصنِّع آلات CNC ثلاثية الأبعاد عالية الدقة هذا الفحص الرقمي لتحديد تكلفة التصنيع باستخدام الحاسوب ثلاثي الأبعاد قبل بدء عملية القطع.
أهم النقاط
- قم بتقديم رسم بصيغة PDF مع ملف STEP لتحديد مناطق التفاوت غير الواضحة.
- قم بتسليط الضوء فقط على الأسطح ذات الطابع التجميلي لتجنب تكبد تكاليف التلميع.
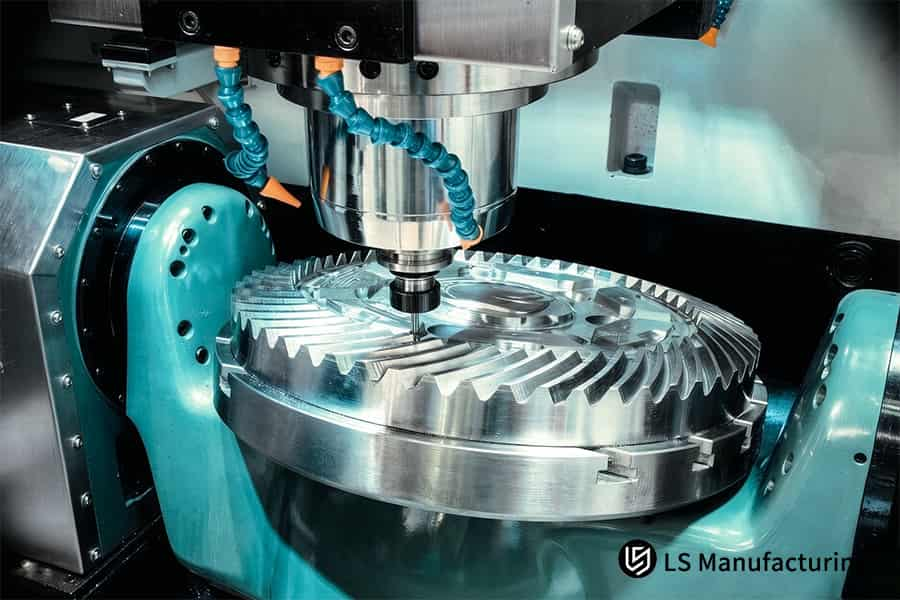
الشكل 4: آلات CNC ثلاثية الأبعاد دقيقة تقوم بطحن التروس الحلزونية المصنوعة من الفولاذ المقاوم للصدأ بدقة تصل إلى 0.015 مم.
تصنيع LS Manufacturing ثلاثي الأبعاد باستخدام الحاسوب (CNC) حسب الطلب لمكونات المناظير الطبية: تحسين دقيق للسطح Ra 0.8
بفضل التصنيع المخصص ثلاثي الأبعاد باستخدام الحاسوب (CNC) لهيكل مريح للتنظير الداخلي الطبي من سبيكة Ti-6Al-4V، قدمت شركة LS Manufacturing قيمة Ra 0.8 ميكرومتر مباشرة من المصنع دون الحاجة إلى التلميع اليدوي، مع ضمان الأبعاد ضمن هامش خطأ ±0.008 مم .
تم تطوير إجراء الطحن عالي السرعة الجديد ذو 5 محاور كبديل لنهج التلميع اليدوي السابق ذي 3 محاور والذي أدى إلى معدل خردة بنسبة 14.5٪ .
تحديات العميل
لم تُحقق الأعمال السابقة التي أُجريت على طحن ثلاثي المحاور وتلميع يدوي لغلاف المنظار المصنوع من التيتانيوم سوى هامش خطأ لا يتجاوز ±0.050 مم عند الأسطح الحرجة التي تتلامس فيها الأجزاء، مما تسبب في تأخير إطلاق الدفعة السريرية للعميل. وقد أدى هذا القصور في التحكم في دقة التصنيع باستخدام الحاسوب إلى زيادة تكلفة القطعة الواحدة وتجاوز فترات التسليم المقبولة للأجهزة الجراحية.
حلول التصنيع LS
استخدم المهندسون تقنية الطحن المتزامن خماسي المحاور باستخدام قاطع كروي دقيق بقطر 4 مم يدور بسرعة 18000 دورة في الدقيقة مع خطوة جانبية قدرها 0.08 مم . أظهرت الأجزاء التجريبية انحناءً بمقدار 0.012 مم في الجدران الرقيقة نتيجةً لتخفيف الإجهاد في التيتانيوم؛ ولذلك، قام المهندسون بتطبيق دورة تخفيف الإجهاد عند 500 درجة مئوية (وفقًا لممارسات سبيكة Ti-6Al-4V) بالإضافة إلى تحسين إجراءات التثبيت المرنة باستخدام النظام الهيدروليكي. ساعدت تقنية تخفيف الإجهاد في التصنيع باستخدام الحاسوب (CNC) على استقرار الشكل الهندسي قبل المرحلة النهائية.
النتائج والقيمة
تم إرسال أسطح نهائية بمعامل خشونة Ra 0.8 ميكرومتر مباشرةً من الآلة. انخفضت نسبة الخردة إلى 2.1% ، وانخفض سعر الوحدة بنسبة 22%، وانخفضت مدة التسليم من 14 يومًا إلى 9 أيام . خضعت جميع المنتجات لفحص الأبعاد والشكل وفقًا لنظام الجودة ISO 9001:2015 / AS9100D الخاص بنا، وفي بيئة غرفة نظيفة من الفئة 8 وفقًا لمعيار ISO 14644 (أو، في حال عدم توفر غرفة نظيفة: "...وفقًا لنظام الجودة ISO 9001:2015 / AS9100D الخاص بنا قبل التسليم"). عكس عرض سعر التصنيع ثلاثي الأبعاد باستخدام الحاسوب (CNC) لهذا التسلسل التصنيعي المُحسَّن انخفاض السعر بنسبة 22% ، كما انخفضت تكلفة التصنيع ثلاثي الأبعاد باستخدام الحاسوب (CNC) للقطعة الواحدة. يُبرز مشروع الإسكان الطبي هذا أهمية تحليل التصميم للتصنيع (DFM) المُسبق.
أهم النقاط
- أضف دورة تخفيف الإجهاد عند درجة حرارة 300-400 درجة مئوية إذا انحنى التيتانيوم ذو الجدران الرقيقة بما يتجاوز 0.010 مم بعد عملية التخشين الأولى.
- تحقق من قيمة Ra 0.8 ميكرومتر على 5 أسطح لكل جزء قبل إصدار دفعات الأجهزة الطبية.
مصدر البيانات والمعيار: البيانات مستمدة من سجلات المشاريع الطبية لشركة LS Manufacturing (معرف المشروع: #MED-2026-8831؛ مدعومة بحجم عينة قاعدة بيانات يزيد عن 1200 سجل).

الأسئلة الشائعة
1. هل يتطلب الحصول على تشطيب سطحي بقيمة Ra 0.8 ميكرومتر يتم تحقيقه مباشرة عن طريق التشغيل الآلي خطوة تلميع يدوية إضافية؟
لم يعد الأمر كذلك. فقد استغنت شركة LS Manufacturing عن التلميع اليدوي من خلال استخدامها لآلات CNC عالية الدقة خماسية المحاور وآلات الطحن باستخدام رؤوس كروية مع طحن بخطوات صغيرة، مما يوفر للجزء سطحًا نهائيًا بدقة Ra 0.8 ميكرومتر دون أي احتمال للخروج عن نطاق التفاوت المحدد من خلال التشطيب اليدوي.
2. ما هو مستوى التفاوت البُعدي الذي يمكن تحقيقه للأسطح المنحنية ثلاثية الأبعاد ذات تشطيب Ra 0.8 ميكرومتر؟
ستتيح تقنية التصنيع القياسية ذات المحاور الخمسة لشركة LS Manufacturing للأسطح المنحنية تحقيق تشطيب Ra 0.8 ميكرومتر مع نطاق تفاوت دقيق يبلغ ± 0.008 مم والذي يلبي تمامًا التفاوت المطلوب للتجميع عالي الدقة في صناعات الطيران والفضاء والطب والسيارات.
3. هل يمكن ضمان الحصول على تشطيب Ra 0.8 ميكرومتر بشكل متسق عند تشكيل الأسطح المنحنية المصنوعة من سبائك التيتانيوم أو الفولاذ المقاوم للصدأ؟
نعم، يمكن لشركة LS Manufacturing أن تحقق باستمرار تشطيب Ra 0.8 ميكرومتر في تشغيل الأجزاء المنحنية باستخدام سبائك التيتانيوم Ti-6Al-4V والفولاذ المقاوم للصدأ 17-4PH من خلال سائل تبريد عالي الضغط تم التحقق منه عبر المغزل ( 8-10 بار عند طرف الأداة) وقواطع كروية مطلية بطبقات متطورة.
4. كيف يتم التحكم بدقة في ارتفاع الحدبة المتبقية أثناء برمجة CAM؟
يقوم برنامج CAM تلقائيًا بحساب مسافة التداخل بناءً على نصف قطر الأداة وانحناء السطح؛ تقوم شركة LS Manufacturing بضبط مسافة التداخل بين 0.05 مم و 0.12 مم لضمان أن ارتفاع الحدبة النظري المحسوب يلبي متطلبات Ra 0.8 ميكرومتر دون قطع زائد أو وقت دورة مفرط.
5. هل يؤدي اشتراط الحصول على تشطيب Ra 0.8 ميكرومتر إلى زيادة كبيرة في تكلفة التصنيع باستخدام الحاسوب ثلاثي الأبعاد؟
على الرغم من أن تكاليف وقت التشغيل الآلي أعلى مقارنة بالتشغيل الخشن، إلا أن عدم وجود تلميع يدوي مكلف وتقليل هدر المواد بسبب ارتفاع معدل الخردة يساهم في توفير 22٪ من التكاليف لشركة LS Manufacturing لكل وحدة منتج مقارنة بأي عملية تشطيب تقليدية بعد التشغيل الآلي .
6. هل يمكن طحن بلاستيك PEEK مباشرة لتحقيق سطح منحني Ra 0.8 ميكرومتر؟
نعم، تستخدم شركة LS Manufacturing قواطع كروية خاصة ذات حواف حادة وشفرات إما مفردة أو مزدوجة ، بالإضافة إلى رذاذ تبريد عالي الضغط لتجنب أي تليين حراري لمادة PEEK لإعطاء سطح منحني أملس بمعامل Ra 0.8 ميكرومتر.
7. لماذا يصعب تحقيق تشطيب Ra 0.8 ميكرومتر موحد على الأسطح المنحوتة باستخدام الطحن ثلاثي المحاور؟
في عمليات التصنيع ثلاثية المحاور ، تكون سرعة القطع عند طرف قاطع الطحن الكروي صفرًا، وعدم القدرة على ضبط زاوية ميل الأداة يجعل السطح عرضة بشكل كبير لعلامات الاحتكاك واهتزاز الأداة؛ تتغلب شركة LS Manufacturing على هذا التحدي من خلال استخدام التصنيع المتزامن خماسي المحاور بسرعة قطع فعالة ثابتة .
8. كم من الوقت يستغرق الحصول على تحليل دقيق للتصميم من أجل التصنيع (DFM) وعرض سعر بعد تحميل الرسومات ثلاثية الأبعاد؟
تقدم شركة LS Manufacturing خدمات استجابة سريعة؛ حيث يقوم فريقنا الهندسي بإكمال تقييم هندسي ثلاثي الأبعاد للتصنيع وتقديم عرض أسعار مفصل لتصنيع CNC يغطي استراتيجية مسار الأداة ووقت الدورة وخطة الفحص في غضون ساعتين من استلام ملفات CAD الخاصة بك.
ملخص
يُمكن الحصول على سطح نهائي مثالي للأسطح ثلاثية الأبعاد المنحوتة والمعقدة دون المساس بدقة وتكلفة التلميع اليدوي. تستخدم شركة LS Manufacturing عملية الطحن عالية السرعة خماسية المحاور وتقنية التداخل التكيفي لتحقيق سطح نهائي بخشونة سطحية (Ra) تبلغ 0.8 ميكرومتر مع تفاوتات تصل إلى ±0.008 مم ، معتمدة بشهادتي ISO 9001:2015 و AS9100D .
هل تواجهون مشاكل في الأبعاد أو تأخيرات بسبب التلميع اليدوي لمكوناتكم ذات الأسطح المنحوتة؟ حمّلوا رسوماتكم ثلاثية الأبعاد بصيغة STEP/IGES. تقدم لكم شركة LS Manufacturing تقييمًا مجانيًا لتكلفة التصنيع (DFM) خلال ساعتين.
📞الهاتف: +86 185 6675 9667
📧 البريد الإلكتروني: info@lsrpf.com
🌐الموقع الإلكتروني: https://lsrpf.com/
تنصل
محتوى هذه الصفحة لأغراض إعلامية فقط. خدمات LS Manufacturing: لا توجد أي ضمانات، صريحة أو ضمنية، بشأن دقة المعلومات أو اكتمالها أو صحتها. لا يُفترض أن يوفر مورد أو مصنّع طرف ثالث معايير الأداء، أو التفاوتات الهندسية، أو خصائص التصميم المحددة، أو جودة المواد ونوعها، أو جودة التصنيع من خلال شبكة LS Manufacturing. تقع هذه المسؤولية على عاتق المشتري. اطلب عرض أسعار للأجزاء. حدد المتطلبات الخاصة بهذه الأقسام. يرجى التواصل معنا لمزيد من المعلومات .
فريق التصنيع LS
شركة LS Manufacturing شركة رائدة في مجالها ، متخصصة في حلول التصنيع حسب الطلب. لدينا خبرة تزيد عن 15 عامًا مع أكثر من 5000 عميل، ونركز على التصنيع عالي الدقة باستخدام آلات CNC، وتصنيع الصفائح المعدنية ، والطباعة ثلاثية الأبعاد ، والقولبة بالحقن ، وختم المعادن ، وغيرها من خدمات التصنيع المتكاملة.
يضم مصنعنا أكثر من 100 مركز تصنيع متطور بخمسة محاور، حاصل على شهادة ISO 9001:2015. نقدم حلول تصنيع سريعة وفعالة وعالية الجودة لعملائنا في أكثر من 150 دولة حول العالم. سواءً كان الإنتاج بكميات صغيرة أو التخصيص على نطاق واسع، نلبي احتياجاتكم بأسرع وقت ممكن، مع ضمان التسليم خلال 24 ساعة. اختر LS Manufacturing، فهذا يعني الكفاءة والجودة والاحترافية.
للمزيد من المعلومات، تفضل بزيارة موقعنا الإلكتروني: www.lsrpf.com