한국어



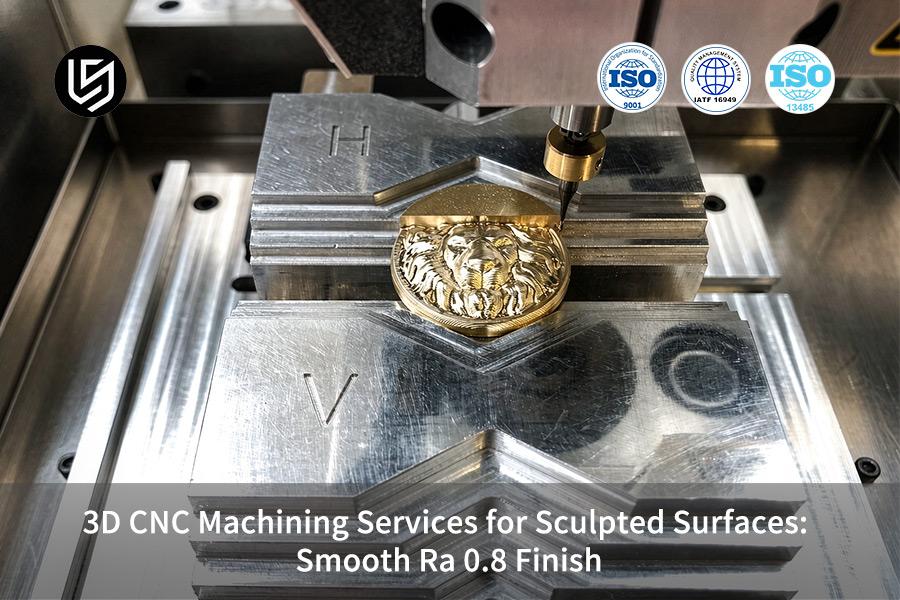
3D CNC 가공 서비스 는 의료 기기의 정밀도를 극대화하는 핵심 기술로서, 정밀한 표면 마감과 부품 비용 간의 균형 문제를 해결합니다.
LS Manufacturing의 5축 동시 윤곽 가공 기술은 Ra 0.8 μm 및 ±0.008 mm의 정밀도를 달성하여 ISO 13485 생산 주기 시간을 28% 단축합니다.
CNC 가공을 이용한 조각 표면 가공: 정확도 및 표면 품질 한눈에 보기
아래는 3D 조형 표면의 가공 및 후처리 과정 에 사용되는 다양한 공정을 비교하여 표면 거칠기, 치수 공차, 비용 및 납기 측면에서 전반적인 성능을 보여주는 표입니다.
| 프로세스 솔루션 | 표면 거칠기(Ra) | 일반적인 치수 공차 | 상대적 가공 비용 | 배송 주기 | 일반적인 적용 시나리오 |
| 전통적인 3축 밀링 + 수동 연삭 | Ra 1.6 - 3.2 μm | ±0.050 mm | 기준치(100%) | 14일 | 저정밀 외관 부품/구조 부품 |
| LS Manufacturing 5축 정밀 밀링(볼노즈) | Ra 0.8 μm | ±0.008 mm | 비용이 22% 절감되었습니다. | 9일 | 의료용 관절, 유체 임펠러, 정밀 금형 |
| 5축 정밀 밀링 + 자성 연마/화학 연마 | Ra 0.2 μm | ±0.003 mm | 30% 증가 | 11일 | 광학 거울 등급 / 멸균 임플란트 등급 부품 |
LS Manufacturing의 2025~2026년 마감 작업 계획에 따르면, Ra 0.8 µm로 직접 가공하면 수작업 연마로 인한 공차 불량을 방지하고 비용 대비 납기를 확보할 수 있습니다.
핵심 요약
- 정밀한 잔존 교두 제어: 볼 엔드 밀 스텝오버( 0.05mm~0.12mm ) 최적화를 통해 잔존 교두의 높이를 이론적으로 허용 가능한 수준 내에서 제어하여 Ra 0.8µm를 달성할 수 있습니다.
- 치수 공차의 절대 허용 오차: 수작업 연마로 인한 모서리 둥글림을 방지하기 위해 수동 후처리는 배제되었습니다. 따라서 조형 부품의 치수 공차는 ±0.008mm 이내로 유지됩니다.
- 상당한 비용 절감 및 생산성 향상: LS Manufacturing에서 제공한 데이터에 따르면 총 비용 절감액은 22% 에 달하며, 불량률은 14.5%에서 2.1%로 크게 감소했습니다.
- 2시간 이내 DFM 도면 분석: 저희 팀은 DFM(제조 용이성 설계) 도면 분석을 수행하여 CNC 가공 전에 공구 간섭 및 과절삭과 같은 위험 요소를 제거합니다.
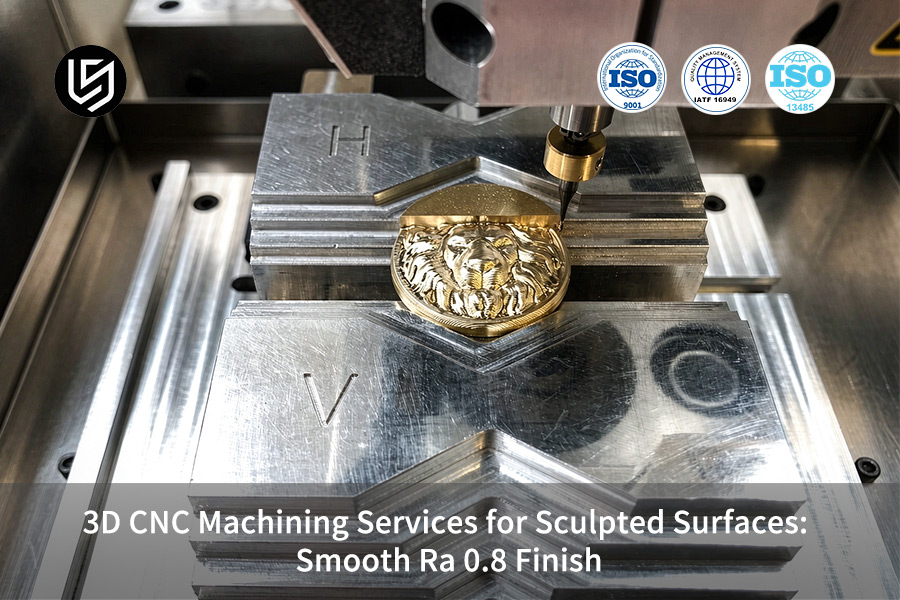
3D CNC 가공에서 Ra 0.8 표면 조도란 무엇인가요?
3D CNC 가공 에서 Ra 0.8 μm 표면 조도는 0.12 mm 미만 의 스텝오버를 갖는 볼 노즈 엔드밀을 사용한 고속 다축 절삭을 통해 얻어지는 산술 평균 편차 0.8 마이크로미터의 반광택 균일성으로 정의됩니다.
Ra 0.8 μm의 표면 조도 사양은 치수 공차를 ±0.008 mm 이내로 유지하면서 공구 자국을 완전히 제거할 수 있도록 해주므로 항공우주 유체 채널 및 의료용 임플란트 제작에 매우 중요합니다.
Ra 0.8의 균일한 결과를 위한 공정 매개변수
Ra 0.8 μm의 표면 조도(Ra)를 달성하기 위한 정밀 CNC 가공 서비스는 Ti-6Al-4V 또는 6061 알루미늄 합금 소재에 대해 스핀들 속도 12,000~18,000 rpm , 이송률 0.05~0.08 mm /날로 수행해야 합니다. 3D CNC 가공 서비스는 트로코이드형 공구 경로를 채택하여 발생된 열을 고르게 분산시켜 미세 연마 현상을 방지하고 매끄러운 표면의 CNC 부품을 가공해야 합니다.
응용 프로그램 기반 허용 오차 제어
ISO 13485 규격을 준수하는 의료용 부품의 경우, Ra 0.8 표면 조도 서비스는 접합면에서 0.005mm 의 형상 공차와 일치합니다. Ra 0.8 조도 서비스는 터치 프로브의 피드백을 활용하여 절삭 공구의 접촉 각도를 조정함으로써 불량률을 1.2% 미만으로 최소화합니다. 맞춤형 CNC 가공 서비스는 고관절 스템 테이퍼와 같이 표면 조도와 프로파일을 정밀하게 구현해야 하는 형상에 적합합니다.
ISO 4287에 따른 검사 프로토콜
우리는 0.8mm 의 차단 길이를 가진 Mitutoyo SJ-210 프로파일로미터를 사용하여 각 형상에 대해 총 5개의 측정 지점을 통해 표면 거칠기를 검증합니다. 고정밀 CNC 가공에서는 표면 마감을 정확하게 나타내기 위해 디버링 전에 부품을 측정해야 합니다. 항공우주 분야(AS9100D)에서는 Ra 1.0μm 이상의 피크가 발생할 경우 공구를 교체해야 합니다.
실질적인 지침
- 알루미늄 부품에는 TiAlN 코팅이 된 R 0.5 볼 노즈 엔드밀을 사용하고, 스테인리스강에는 DLC 코팅 공구로 교체하십시오.
- 마무리 작업 시 칩 제거를 위해 냉각수 압력을 8~10bar로 유지하십시오.
데이터 출처 및 기준: 미쓰토요 SJ-210 표면 거칠기 측정기(ISO 4287 거칠기 측정 표준 준수)의 테스트 로그에서 얻은 데이터.
볼 노즈 커터는 어떻게 매끄럽고 조각된 표면을 만들어낼까요?
볼 노즈 공구는 연속적으로 변화하는 곡선형 공구 날을 이용한 일련의 절삭을 통해 매끄럽고 조형적인 표면을 만들어내며, 수학적 계산을 통해 뾰족한 부분의 높이를 일정하게 유지합니다.
CNC 가공 서비스 제공업체는 공구 직경의 5~10%로 스텝오버(인접한 공구 통과 사이의 거리)를 설정하여 공구 통과 간 파형 피크를 마이크론 수준으로 줄여야 하며, 이를 통해 ±0.008mm 의 형상 공차에서 Ra 0.8μm를 달성할 수 있습니다.
스텝오버를 통한 첨점 높이 억제
첨점 높이 방정식 h ≈ (스텝오버²)/(8 R) 은 스텝오버가 볼 노즈 반경의 5%~10% 사이로 유지될 경우 잔류 피크가 마이크론 미만임을 보장합니다. 18,000 RPM 의 일정한 고속 다축 가공에서 일정한 절삭력은 인접한 패치 사이의 이음매를 매끄럽게 유지합니다. 정밀 CNC 가공 제조업체는 얇은 벽의 자유형 벽에서 터치 프로브 센싱을 사용하여 접촉 각도를 검증합니다.
쉽게 말해서, 스텝오버를 0.12mm에서 0.06mm로 줄이면 미세한 요철 높이가 거의 75% 감소하여 수동 연마 없이도 즉시 거울처럼 매끄러운 마감을 얻을 수 있습니다.
공차와 형상 정확도의 연관성
LS Manufacturing은 항공우주 분야의 자유형 임플란트 및 유동 채널에 대해 Ra 0.8 μm의 표면 조도와 ±0.008 mm 의 형상 정밀도를 요구합니다. 맞춤형 CNC 가공 부품 제작에는 곡률 공차를 유지하기 위해 위의 볼 노즈 스텝오버 방정식이 사용됩니다. 계산은 Machinery's Handbook 제31판의 절삭 역학 부분을 따릅니다.
실질적인 지침
- Ti-6Al-4V의 경우 스텝오버를 볼 노즈 반경의 8% 로 설정하고, 자유형 형상의 얇은 벽에서는 5% 로 줄이십시오.
- Mitutoyo SJ-210 프로파일로미터를 사용하여 각 형상당 5개 지점에서 표면 조도를 확인하십시오. 공구 교체 후에는 측정을 반복하십시오.
데이터 출처 및 기준: LS Manufacturing 2025–2026 실증 데이터베이스(표본 크기 >1,200)에서 추출한 데이터.
그림 1: 미쓰토요 표면 거칠기 측정기가 티타늄 부품의 Ra 0.8 표면 조도를 검사합니다.
3D 가공 품질에 있어 스텝오버 제어가 중요한 이유는 무엇일까요?
스텝오버는 툴링의 각 패스 후 남는 피크-밸리 거리 값으로, 3D 조형 표면 의 거칠기를 제어합니다. 스텝오버가 크면 Ra 3.2 μm를 초과하는 거친 표면이 생성되고, 스텝오버가 너무 작으면 사이클 시간이 기하급수적으로 증가합니다.
LS Manufacturing에서 개발한 스텝오버 알고리즘은 CNC 가공 스텝오버 최적화 기술을 사용하여 이 두 값 사이의 최적 균형을 보장합니다.
스텝오버 충격 비교
| 스텝오버 범위 | 결과적인 Ra | 사이클 타임 영향 |
| > 0.12 mm | Ra 3.2 µm 이상, 수동 연마 필요 | 더 짧지만 사양을 충족하지 못합니다. |
| 0.05~0.12mm (적응형) | Ra 값은 일관적으로 0.8 μm입니다. | 균형, 스크랩 2.1% |
| < 0.05 mm | Ra 0.4 μm 미만 (과잉보호) | 세 배 더 오래 걸리고 비용 효율성은 떨어집니다. |
중간 범위 적응형 영역은 부품 비용 증가 없이 OEM 사양을 충족하는 3D CNC 가공 서비스 에 이상적인 솔루션입니다. LS Manufacturing의 CNC 가공 품질 관리 절차는 자유형 형상 부품에서 0.12mm 이상의 스텝오버를 자동으로 표시하여 Ra 값이 사양을 벗어나는 것을 방지합니다.
적응형 알고리즘의 장점
가변 스텝오버 기능은 가파른 벽면에는 좁은 스텝오버 값을, 완만한 표면에는 넓은 스텝오버 값을 적용합니다. 이 기능은 가파른 벽면에는 좁은 패스를, 완만한 영역에는 넓은 패스를 매핑하여 수작업 연마를 없애줍니다. CAM 제어 방식으로 설정을 맞춤 조정하여 Ra 0.8의 표면 조도를 구현함으로써 재작업으로 인한 반복 작업 없이 완벽하게 정밀한 부품을 생산할 수 있어, 3D CNC 가공 비용을 절감합니다. 정밀 CNC 가공 부품 제조 공정은 모든 스텝오버 프로그램을 실제 공장 보고서와 비교하여 검증합니다.
핵심 요약
- 볼 노즈 직경의 8% 를 초기 스텝오버로 선택하고 CAM 분석 피드백을 사용하여 다양한 곡률 영역에 따라 조정하십시오.
- 완성품을 출하하기 전에 프로파일로미터를 사용하여 각 형상별로 5개 지점에서 최종 표면 조도 값을 검증하십시오.
Ra 0.8 마감을 지원하는 금속 및 플라스틱은 무엇입니까?
가공성이 우수하고 구조적 균일성이 뛰어난 특정 엔지니어링 소재는 2차 가공 없이 Ra 0.8 μm 까지 직접 가공할 수 있습니다. 핵심 기준은 고압 냉각수 환경에서 칩 형성이 안정적이어야 한다는 점이며, 이는 구성날 발생을 억제하고 일관된 표면 질감을 유지하는 데 중요합니다.
LS Manufacturing의 2025~2026년 데이터베이스에 따르면, 높은 절삭 속도에서 연속적인 칩을 형성하는 합금이 가장 재현성 높은 결과를 제공하는 것으로 나타났습니다. 이 데이터베이스를 기반으로, 전용 CNC 가공 공구 경로 전략은 재질별 이송 속도와 냉각수 종류를 선택합니다.
재질별 가공 지침
- 알루미늄 AL 7075-T651 - 0.08mm 스텝오버 및 8-10bar 의 냉각수 압력으로 클라임 밀링 가공. 연속적인 칩 발생 및 대량 생산에 적합한 Ra 0.8μm의 균일한 표면 조도를 제공합니다.
- 티타늄(Ti-6Al-4V) 소재에 대해 0.06mm 스텝오버와 견고한 고정 장치를 사용하여 채터링을 방지하는 클라임 밀링 가공을 수행합니다. ±0.008mm의 공차와 표면 사양을 유지하기 위해 CNC 가공 공정 제어가 필요합니다.
- 연마된 경사면을 가진 스테인리스 17-4PH 초경 인서트; 일정한 칩 부하 조건에서 가공 경화를 방지해야 합니다.
- PEEK/ABS 재질에 사용 가능하며, 단일 날의 날카로운 절삭 공구를 사용하고, 0.10~0.12mm 스텝오버의 일반적인 밀링 가공 방식을 적용하며, 열 연화를 방지하기 위해 4~6bar의 냉각수 압력을 사용합니다.
이러한 매개변수를 통해 CNC 가공 부품은 표면이 매끄러 워 검사 준비가 완료된 상태로 CNC 기계에서 출고되므로 후처리 연마 작업이 40% 감소합니다. 정밀 3D CNC 가공 제조업체는 자체 이송 테이블에 따라 각 재질 등급을 검증합니다.
데이터베이스 기반 매개변수 정제
LS Manufacturing의 1,200개 이상의 샘플 기록에 따르면, 티타늄은 0.06mm 스텝오버로 클라임 밀링을 할 때 더 나은 결과를 얻을 수 있으며, PEEK는 용융 현상을 방지하기 위해 0.10mm 스텝오버로 기존 밀링을 해야 합니다. CNC 가공 시 이송 속도는 금속의 경우 0.05~0.08mm/tooth , 플라스틱의 경우 0.10~0.15mm/tooth를 기준으로 설정하면 실처럼 늘어지는 버(burr)가 발생하지 않고 첫 번째 패스에서 성공적인 가공을 보장할 수 있습니다. 이러한 재료의 맞춤형 3D CNC 가공에는 각각 다른 열전도율 곡선이 사용됩니다.
핵심 요약
- 금속의 경우 냉각수 압력은 8~10bar , 플라스틱의 경우 4~6bar 로 설정해야 합니다.
- 첫 번째 제품의 표면 세 곳에서 표면 거칠기를 확인해야 합니다.
데이터 출처 및 기준: LS Manufacturing 2025–2026 실증 데이터베이스(표본 크기 >1,200)에서 추출한 데이터.
그림 2: Zeiss CMM은 티타늄 합금 내시경 하우징을 0.005mm의 정확도로 검사합니다.
이 가이드 제작에 참여한 엔지니어들을 만나보세요
LS Manufacturing은 프로파일로미터 교정 및 첨점 높이 측정과 관련하여 NIST 표면 계측 지침에 따라 일관된 프로파일 표면 CNC 가공 서비스를 제공합니다. 15년 경력의 DFM 전문가인 글로리아를 중심으로 한 저희 엔지니어 팀은 모든 5축 가공 경로가 ±0.008mm의 기하학적 공차를 준수하도록 보장합니다.
당사의 독자적인 3D CNC 가공 공정은 재현 가능한 제조와 관련하여 금속 분말 산업 연맹 (MPIF)의 품질 관리 지침을 준수합니다. 스텝오버 범위는 Mitutoyo SJ-210 규격에 따라 볼 노즈 직경의 5%~10%로 고정되어 있어 2차 연마 없이 Ra 0.8μm의 표면 조도를 보장합니다. 각 프로젝트는 견적 산출 전에 NIST 및 UL 지침에 따라 Gloria가 개별적으로 커터 접촉 상태를 평가합니다.
정밀 3D CNC 제조 시설로서, 당사는 이러한 인증 기준을 실무 경험과 결합합니다. 조각된 표면 부품에 대한 신속한 타당성 분석을 원하시면 글로리아에게 문의하십시오. 그녀는 24시간 이내에 답변을 드리며, 100대 이상의 5축 가공 센터에서 제작된 사례 연구를 공유해 드릴 수 있습니다.
일반적으로 견적 산출에는 CAD 파일을 받은 후 2시간이 소요됩니다.
5축 밀링은 어떻게 조형 표면의 정밀도를 향상시키는가?
5축 밀링은 A/B 회전축을 활용하여 조각된 표면의 정밀도를 향상시킵니다. 이를 통해 3D 윤곽 전체에 걸쳐 절삭 공구의 최적 리드 각도와 틸트 각도를 유지할 수 있으며, 3축 가공 에서 볼 노즈 공구 끝단의 절삭 속도가 0이 되는 문제를 방지하는 데 도움이 됩니다.
동적 공구 자세 제어는 여러 번의 클램핑으로 인한 누적 위치 오차를 최소화하면서 표면 조도 Ra 0.8 µm를 유지하여 ±0.008 mm 의 공차를 제공합니다. CNC 가공 시제품 부품은 이 단일 클램핑 공정의 영향을 직접적으로 받습니다.
공구 자세 및 절삭 속도 안정성
- CNC 가공 시 볼 노즈 공구가 표면 법선에서 기울어진 상태로, 0이 아닌 주변 속도를 사용하여 홈을 절삭함으로써 채터 자국을 제거하고 모서리에 공구가 쌓이는 것을 방지하는 것이 CNC 가공의 장점입니다.
- A/B 회전축은 절단 작업 내내 지속적으로 회전하여 벽이 수직이든 평평하든 관계없이 일정한 절단 속도를 유지합니다.
- 전용 다축 CNC 가공 서비스는 Zeiss CMM 교정 보고서를 사용하여 각 5축 동시 가공 경로에 대해 검증됩니다.
단일 설정을 통한 누적 오류 제거
- 3축 가공 에서 다면 클램핑은 위치를 재조정할 때마다 위치 오차를 발생시키며, 복잡한 조형 부품의 경우 이 오차가 ±0.050mm를 초과할 수 있습니다.
- 단일 위치 5축 윤곽 가공은 이러한 누적 오차를 완전히 제거하며, 이는 Zeiss CMM 공간 표시 오차 분석을 통해 입증되었습니다.
- LS Manufacturing의 CNC 가공 공차 제어는 기하학적 정확도 ±0.008mm 와 표면 조도 Ra 0.8μm를 보장합니다.
- 정밀 3D CNC 제조 및 3D CNC 가공 서비스는 후처리 연마 없이 공차를 준수하는 부품을 제공하기 위해 단일 위치 방식을 사용합니다.
핵심 요약
- 볼 노즈 공구 끝이 멈추지 않고 일정한 절삭 속도를 유지하려면 프로그램의 리드 각도가 15°~30° 범위 내에 있는지 확인하십시오.
- 대량 생산에 앞서 ISO 10360 MPEE 표준에 맞춰 조정된 Zeiss CMM을 사용하여 최종 형상을 측정하십시오.
데이터 출처 및 기준: 데이터는 Zeiss CMM의 공식 교정 보고서(공간 표시 오차 MPEE가 사양 범위 내에 있음)에서 가져왔습니다.
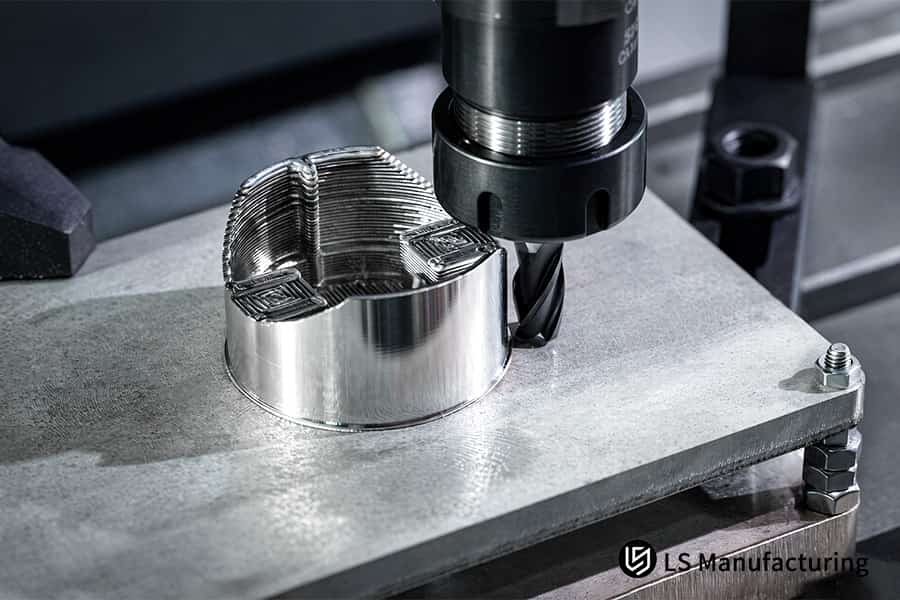
그림 3: 맞춤형 3D CNC 가공으로 알루미늄 원통을 0.02mm 공차로 가공합니다.
정밀 가공 시 가공 비용 차이는 얼마인가요?
Ra 0.8 μm 에 직접 절삭을 추가하면 Ra 3.2 μm 황삭에 비해 기계 절삭 시간이 약 25% 더 길어지지만, 비용이 많이 드는 수작업 연마를 생략할 수 있어 부품당 비용을 22% 절감할 수 있습니다.
CNC 가공 비용 산정 방식은 가공 공정 자체보다는 수작업 마무리가 주요 비용 요소라는 가정하에 수립되었습니다. 50건 이상의 생산 사례를 기반으로 한 CNC 가공 가격 비교 결과 , 한 번의 가공으로 정밀한 마무리를 하는 것이 연마 작업을 포함한 황삭 가공보다 비용이 적게 드는 것으로 나타났습니다.
비용 분석: 정밀 가공 vs. 황삭 가공
- 가공 시간: LS Manufacturing의 비용 계산에 따르면 스텝오버 감소 및 이송 속도 저하 로 인해 가공 시간이 25% 증가합니다.
- 수동 연마 공정 제거: 2차 수작업 마무리를 생략함으로써 기하학적 공차 변화로 인한 불량률 14.5% 를 방지합니다.
- 불량률: 1회 Ra 0.8 표면 마감 서비스 로 인해 14.5%에서 2.1%로 감소했습니다.
- 생산 소요 기간: 생산당 14일에서 9일로 단축되었습니다.
정밀 가공 견적은 2차 가공을 피할 경우 투자 수익률(ROI)이 더 높게 나타납니다. 3D CNC 가공은 연마 작업과 반복 공정이 완전히 제거되므로 부품당 비용이 절감됩니다.
예산 계획에 대한 통찰력
CNC 가공 예산 계획 수립 방식은 시간당 요금뿐 아니라 총 비용을 고려합니다. 더욱 엄격한 3D CNC 가공 견적 기준은 표준 14일 기간이 아닌 단 한 번의 작업으로 Ra 0.8μm를 ±0.008mm 공차로 직접 맞춥니다.
핵심 요약
- 견적 요청 시 생산 전 스텝오버 절차를 검증하기 위해 툴패스 시뮬레이션 보고서를 반드시 첨부하십시오.
- 분기별로 불량률 분석을 검토하고 , 연마 관련 불량률이 5%를 초과하는 경우 해당 부품을 정밀 마무리 공정으로 전환하십시오.
언제 연마 공정을 선택해야 할까요, 아니면 CNC 직접 밀링을 선택해야 할까요?
CNC 직접 밀링은 광학 반사율이나 Ra ≤ 0.2 μm 의 극히 낮은 유체 저항이 요구되는 경우에만 연마로 대체해야 합니다. 표준 조립 표면, 하우징 및 유체 임펠러의 경우 Ra 0.8 μm 의 마감 처리로 모든 요구 사항을 추가 비용 없이 충족할 수 있습니다.
의사결정표: 연마 vs 직접 제분
| 애플리케이션 유형 | 추천 경로 | 주요 제약 조건 |
| 표준 기능 표면(외장재, 임펠러) | Ra 0.8 표면 마감 서비스 직접 제공 | 후처리 작업이 필요 없으므로 소요 시간을 절약할 수 있습니다. |
| 광학적/낮은 유체 저항 표면(Ra ≤ 0.2 μm) | Ra 0.8 기준면에서의 화학적 연마 또는 자성 연마 마감 | 이전 밀링 후 ±0.008mm의 형상을 유지합니다. |
| 의료용 임플란트 베어링 페이스 | ±0.008mm 정밀도 로 밀링 가공 후 초정밀 가공을 실시합니다. | 연마 후 형상 공차는 ±0.003mm입니다. |
이 CNC 가공 공정 선택 매트릭스는 마모가 심하거나 광학적으로 문제가 있는 부분만 2차 가공으로 보내고, 표면이 매끄러운 대부분의 CNC 부품은 가공하지 않고 그대로 남겨둡니다.
하이브리드 공정 검증
LS Manufacturing의 공정은 ISO 7599 양극 산화 및 연마 표준을 준수합니다. 사전 연마된 블랭크를 사용하는 맞춤형 3D CNC 가공 공정은 표시된 표면에 0.02mm 의 재료 여유를 적용하여 재료 제거에도 불구하고 최종 치수가 도면 공차 내에 있도록 보장합니다. CNC 가공 비용 분석 결과, 이러한 하이브리드 공정이 모든 공정을 연마하는 것보다 비용 효율적이라는 것을 알 수 있습니다.
데이터 출처 및 기준: 데이터는 알루미늄 합금의 양극 산화 및 표면 처리 품질 규격인 ISO 7599에서 발췌했습니다.
온라인에서 정확한 3D CNC 가공 견적을 받는 방법은 무엇일까요?
정확한 3D CNC 가공 견적을 받기 위한 첫 번째 단계는 표면 마감 사양 및 중요 공차 관련 참고 사항과 같은 완전한 PMI(제품 제조 정보)가 포함된 STEP/IGES 3D 파일을 확보하는 것입니다.
당사의 자동화된 DFM 시스템은 제출된 CAD 파일의 곡률 반경을 분석하여 최적의 볼 노즈 툴 및 스텝오버를 제안합니다. 자동화된 DFM 시스템의 분석 결과는 2시간 이내에 정확한 비용 분석표로 제공됩니다.
견적 정확도 향상을 위한 파일 요구 사항
CNC 가공 견적 온라인 제출은 모든 기능면에 Ra 0.8 μm 표시가 되어 있고 접합면의 공차가 ±0.008 mm 인 경우에만 유효합니다. PMI가 없는 경우 수동으로 해석해야 하므로 견적 제출에 8~12시간 이 추가로 소요됩니다. CNC 가공 도면 요구 사항 체크리스트를 통해 업로드 전에 모든 반경과 각도를 고려했는지 확인하십시오.
자동화된 DFM 피드백 루프
LS Manufacturing의 시스템은 곡률 데이터를 절삭 데이터베이스의 1,200개 샘플과 상호 참조하여 사양을 유지하기 위해 스텝오버를 조정해야 하는 영역을 찾아냅니다. CNC 가공 DFM 분석을 통해 제조 전에 사양에 미달하는 필렛을 식별하여 생산 과정 중 재작업을 방지합니다. 정밀 3D CNC 제조업체는 이러한 디지털 검사를 통해 절삭 시작 전에 3D CNC 가공 비용을 확정합니다.
핵심 요약
- 모호한 허용 오차 영역을 명시하기 위해 STEP 파일과 함께 PDF 도면을 제출하십시오.
- 광택 작업 비용이 발생하지 않도록 미관상 중요한 부분만 강조 표시하십시오.
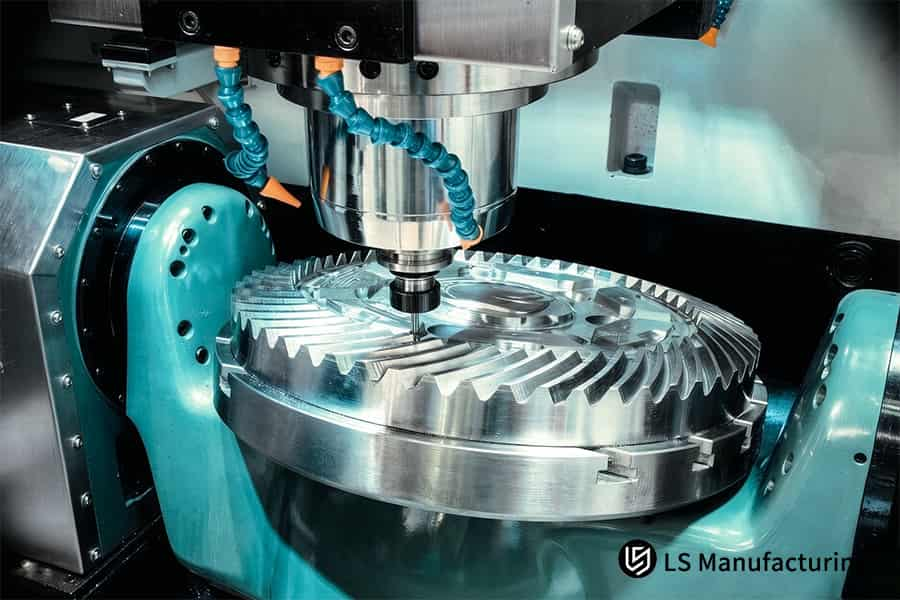
그림 4: 정밀 3D CNC 가공으로 스테인리스강 나선형 기어를 0.015mm의 정확도로 가공합니다.
LS Manufacturing의 맞춤형 3D CNC 가공을 통한 의료용 내시경 부품 제작: 정밀 Ra 0.8 표면 최적화
LS Manufacturing은 Ti-6Al-4V 소재로 의료용 내시경 인체공학적 하우징을 맞춤형 3D CNC 가공 하여 수동 연마 없이 바로 Ra 0.8μm 의 표면 조도를 달성했으며, 치수는 ±0.008mm 의 공차 범위 내에서 보장되었습니다.
새로운 5축 고속 밀링 공정은 기존의 3축 가공 후 수작업 연마 방식에서 발생하는 14.5%의 불량률을 대체하기 위해 개발되었습니다.
고객 과제
이전에 진행된 티타늄 내시경 하우징의 3축 밀링 및 수동 연마 작업에서는 접합면의 허용 오차가 ±0.050mm 에 불과하여 고객사의 임상 배치 출시가 지연되었습니다. 이러한 CNC 가공 허용 오차 관리 실패는 개당 비용을 증가시키고 수술 기기 납기를 허용 가능한 수준을 초과하게 만들었습니다.
LS 제조 솔루션
엔지니어들은 4mm 마이크로 볼 노즈 커터를 18,000rpm 으로 회전시키고 0.08mm 의 스텝오버를 적용하여 5축 동시 밀링 가공을 수행했습니다. 시험 부품에서는 티타늄의 응력 완화로 인해 얇은 벽면에 0.012mm 의 굽힘 현상이 나타났습니다. 이에 엔지니어들은 유압을 이용한 유연한 고정 장치 제작 절차를 최적화하는 것 외에도 (Ti-6Al-4V 제조 방식에 따라) 500°C 응력 완화 공정을 적용했습니다. CNC 가공 응력 완화 기술은 최종 가공 전에 형상을 안정화하는 데 도움이 되었습니다.
결과 및 가치
Ra 0.8 µm의 표면 조도를 달성하여 기계에서 직접 출하했습니다. 불량률은 2.1% 로 감소했고, 단가는 22% 인하되었으며, 리드 타임은 14일에서 9일로 단축되었습니다. 모든 제품은 ISO 9001:2015/AS9100D 품질 시스템과 ISO 14644 Class 8 클린룸 환경(클린룸이 아닌 경우: "...출고 전 ISO 9001:2015/AS9100D 품질 시스템 하에서")에서 치수 및 형상 검사를 거쳤습니다. 최적화된 제조 공정에 따른 3D CNC 가공 견적은 22%의 가격 인하를 반영했으며, 개당 3D CNC 가공 비용 또한 절감되었습니다. 이 의료용 하우징 프로젝트는 사전 DFM(설계 제조성 분석)의 중요성을 입증합니다.
핵심 요약
- 얇은 벽의 티타늄이 1차 황삭 후 0.010mm 이상 휘어지는 경우 300~400°C의 응력 완화 공정을 추가하십시오.
- 의료기기 로트 출하 전 부품당 5개 표면의 Ra 값이 0.8µm 이상인지 확인하십시오.
데이터 출처 및 기준: LS Manufacturing 의료 프로젝트 로그에서 추출한 데이터(프로젝트 ID: #MED-2026-8831, 1,200개 이상의 레코드로 구성된 데이터베이스 샘플 기준).

자주 묻는 질문
1. 기계 가공을 통해 Ra 0.8 μm의 표면 조도를 직접 얻으려면 추가적인 수동 연마 단계가 필요한가요?
더 이상 그렇지 않습니다. LS Manufacturing은 고정밀 5축 CNC 가공 및 밀링을 통해 수작업 연마를 없앴습니다. 볼 엔드 밀과 작은 스텝오버 밀링을 사용하여 Ra 0.8μm 의 표면 조도를 구현함으로써 수작업 연마로 인한 허용 오차 범위 이탈 가능성을 완전히 제거했습니다.
2. Ra 0.8 μm 표면 조도를 갖는 3D 곡면에서 달성할 수 있는 치수 공차 수준은 어느 정도입니까?
LS Manufacturing의 표준 5축 가공 기술을 통해 곡면은 Ra 0.8 μm의 표면 조도와 ± 0.008 mm 의 정밀한 공차 범위를 달성할 수 있으며, 이는 항공우주, 의료 및 자동차 산업에서 요구되는 고정밀 조립에 필요한 공차를 완벽하게 충족합니다.
3. 티타늄 합금이나 스테인리스강으로 만들어진 곡면을 가공할 때 Ra 0.8 μm의 표면 조도를 일관되게 보장할 수 있습니까?
네, LS Manufacturing은 검증된 고압 스핀들 관통 냉각수(공구 끝단에서 8~10bar )와 고급 코팅이 적용된 볼 엔드 밀을 사용하여 티타늄 합금 Ti-6Al-4V 및 스테인리스강 17-4PH 로 곡면 부품을 가공할 때 Ra 0.8μm의 조도(평면도)를 꾸준히 달성할 수 있습니다.
4. CAM 프로그래밍 중 잔여 치첨 높이는 어떻게 정밀하게 제어됩니까?
CAM 소프트웨어는 공구 반경과 표면 곡률을 기반으로 스텝오버 거리를 자동으로 계산합니다. LS Manufacturing은 계산된 이론적인 첨점 높이가 과도한 절삭이나 사이클 시간 증가 없이 Ra 0.8μm 요구 사항을 충족하도록 스텝오버 거리를 0.05mm 에서 0.12mm 사이로 설정합니다.
5. Ra 0.8 μm 표면 조도를 요구하는 것이 3D CNC 가공 견적에 상당한 증가를 가져오나요?
정밀 가공에 비해 가공 시간 비용은 더 높지만, 값비싼 수작업 연마가 필요 없고 불량률 감소로 인한 재료 낭비가 적어 LS Manufacturing은 기존의 후가공 공정 보다 제품 단위당 22%의 비용 절감 효과를 얻고 있습니다.
6. PEEK 플라스틱을 직접 밀링하여 Ra 0.8 μm의 곡면을 얻을 수 있습니까?
네, LS Manufacturing은 PEEK의 열 연화를 방지하고 Ra 0.8 μm의 매끄러운 곡면을 얻기 위해 날카로운 모서리와 단일 또는 이중 플루트를 가진 특수 볼 엔드밀과 고압 냉각수 스프레이를 사용합니다.
7. 3축 밀링을 사용하여 조형된 표면에서 Ra 0.8 μm의 균일한 조도를 얻기 어려운 이유는 무엇입니까?
3축 가공 에서 볼 엔드 밀의 끝단 절삭 속도는 0이며, 공구 기울기 각도를 조절할 수 없기 때문에 표면에 마찰 자국과 공구 떨림이 발생하기 쉽습니다. LS Manufacturing은 일정한 유효 절삭 속도를 유지하는 5축 동시 가공을 통해 이러한 문제를 해결합니다.
8. 3D 도면을 업로드한 후 정확한 DFM 분석 및 견적을 받는 데 얼마나 걸립니까?
LS Manufacturing은 신속한 대응 서비스를 제공합니다. 당사의 엔지니어링 팀은 CAD 파일을 접수한 후 2시간 이내에 3D 기하학적 DFM 평가를 완료하고 공구 경로 전략, 사이클 시간 및 검사 계획을 포함한 상세한 CNC 가공 견적을 제공합니다.
요약
LS Manufacturing은 수동 연마의 정밀도와 비용 부담 없이 복잡하게 조형된 3D 표면에 완벽한 표면 마감을 구현할 수 있습니다. LS Manufacturing은 5축 고속 밀링 공정과 적응형 스텝오버 기술을 사용하여 ISO 9001:2015 및 AS9100D 인증을 획득한 Ra 0.8µm의 표면 조도와 ±0.008mm의 공차를 달성합니다 .
조각된 표면 부품의 치수 오류나 수작업 연마로 인한 지연 문제로 어려움을 겪고 계십니까? STEP/IGES 형식의 3D CAD 도면을 업로드해 주세요. LS Manufacturing에서 2시간 이내에 무료 DFM 견적 평가를 제공해 드립니다.
📞전화: +86 185 6675 9667
📧이메일: info@lsrpf.com
🌐웹사이트: https://lsrpf.com/
부인 성명
이 페이지의 내용은 정보 제공 목적으로만 작성되었습니다. LS Manufacturing 서비스는 이 정보의 정확성, 완전성 또는 유효성에 대해 명시적이든 묵시적이든 어떠한 진술이나 보증도 하지 않습니다. 제3자 공급업체 또는 제조업체가 LS Manufacturing 네트워크를 통해 성능 매개변수, 기하 공차, 특정 설계 특성, 재료 품질 및 유형 또는 제조 기술을 제공할 것이라고 추론해서는 안 됩니다. 이는 구매자의 책임입니다. 부품 견적이 필요하시면 해당 항목에 대한 구체적인 요구 사항을 명시해 주십시오. 자세한 내용은 당사에 문의하십시오 .
LS 제조팀
LS Manufacturing은 업계를 선도하는 기업으로 , 맞춤형 제조 솔루션에 집중하고 있습니다. 15년 이상의 경험과 5,000개 이상의 고객사를 보유하고 있으며, 고정밀 CNC 가공, 판금 제조 , 3D 프린팅 , 사출 성형 , 금속 스탬핑 등 원스톱 제조 서비스를 제공합니다.
저희 공장은 ISO 9001:2015 인증을 획득한 100대 이상의 최첨단 5축 가공 센터를 갖추고 있습니다. 전 세계 150여 개국 고객에게 빠르고 효율적이며 고품질의 제조 솔루션을 제공합니다. 소량 생산이든 대규모 맞춤 제작이든, 24시간 이내 최단 시간 내 납품으로 고객의 요구를 충족시켜 드립니다. LS Manufacturing을 선택하십시오. 이는 효율성, 품질 및 전문성을 의미합니다.
더 자세한 내용을 알아보시려면 저희 웹사이트 www.lsrpf.com 을 방문하세요.