Deutsch



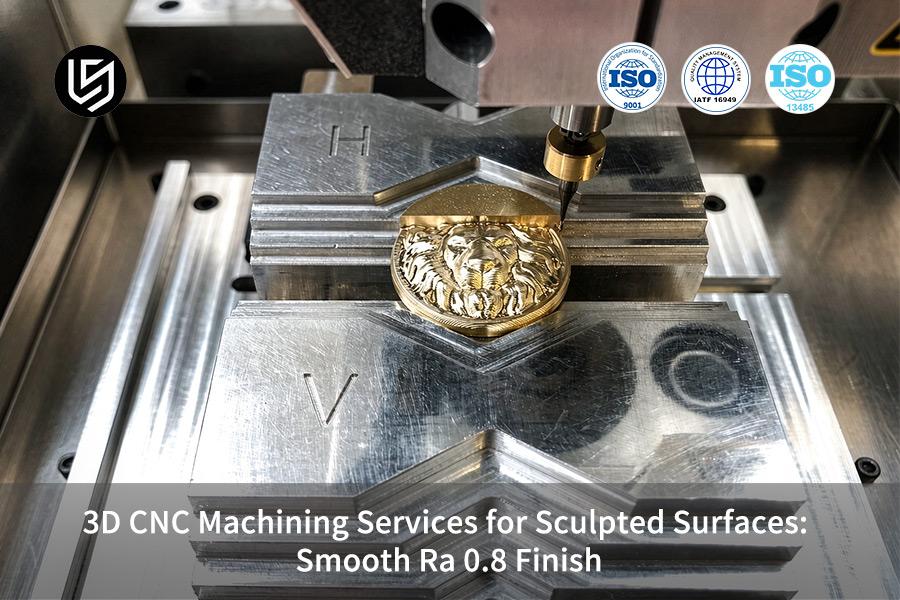
Die 3D-CNC-Bearbeitung ermöglicht höchste Präzision bei medizinischen Geräten und löst den Zielkonflikt zwischen Oberflächengüte und Bauteilkosten.
Die simultane 5-Achs-Konturierung von LS Manufacturing erreicht eine Ra-Ra von 0,8 μm und eine Genauigkeit von ±0,008 mm und reduziert die Zykluszeit um 28 % für die Produktion nach ISO 13485.
CNC-Bearbeitung für geformte Oberflächen: Genauigkeit und Oberflächenqualität auf einen Blick
Nachfolgend ein Vergleich verschiedener Verfahren zur Bearbeitung und Nachbearbeitung von 3D-geformten Oberflächen. Dargestellt wird die Gesamtleistung hinsichtlich Oberflächenrauheit, Maßtoleranz, Kosten und Lieferzeit:
| Prozesslösung | Oberflächenrauheit (Ra) | Typische Maßtoleranz | Relative Bearbeitungskosten | Lieferzyklus | Typisches anwendbares Szenario |
| Traditionelles 3-Achs-Fräsen + Handschleifen | Ra 1,6 - 3,2 μm | ±0,050 mm | Ausgangswert (100 %) | 14 Tage | Teile mit geringer Präzision, die optisch ansprechend sind/strukturell verbaut sind |
| LS Manufacturing 5-Achs-Feinfräsen (Kugelkopffräsen) | Ra 0,8 μm | ±0,008 mm | Die Kosten wurden um 22 % gesenkt. | 9 Tage | Medizinische Gelenke, Flüssigkeitslaufräder, Präzisionsformen |
| 5-Achs-Feinfräsen + Magnetisches Schleifen / Chemisches Polieren | Ra 0,2 μm | ±0,003 mm | Erhöhung um 30 % | 11 Tage | Optische Spiegelqualität / sterile Implantatteile |
Durch die direkte Bearbeitung auf Ra 0,8 µm werden die Toleranzfehler vermieden, die durch das manuelle Polieren entstehen, und die Kosten werden im Verhältnis zur Lieferzeit ausgeglichen – gemäß den Fertigungsprognosen von LS Manufacturing für 2025–2026.
Wichtigste Erkenntnisse
- Kontrolle von Restspitzen mit Präzision: Durch die Optimierung des Fräsvorschubs ( 0,05 mm–0,12 mm ) kann die Höhe der Restspitzen innerhalb theoretisch akzeptabler Grenzen kontrolliert werden, was zu einem Ra von 0,8 µm führt.
- Absolute Toleranzen der Maßtoleranz: Eine manuelle Nachbearbeitung wird ausgeschlossen, um ein Abrunden der Kanten durch Handpolieren zu vermeiden; somit wird garantiert, dass die Toleranzen der Abmessungen der geformten Teile innerhalb von ±0,008 mm bleiben.
- Deutliche Kosteneinsparungen und Produktivitätssteigerungen: Daten von LS Manufacturing belegen, dass die Gesamtkosteneinsparungen 22 % erreichen, während die Ausschussquote drastisch von 14,5 % auf 2,1 % gesenkt wird.
- DFM-Zeichnungsanalyse innerhalb von zwei Stunden: Das Team führt eine DFM-Zeichnungsanalyse (Design for Manufacturability) durch und beseitigt Risiken wie Werkzeugkollisionen und Überbearbeitung vor der CNC-Bearbeitung .
Was versteht man unter einer Oberflächengüte von Ra 0,8 bei der 3D-CNC-Bearbeitung?
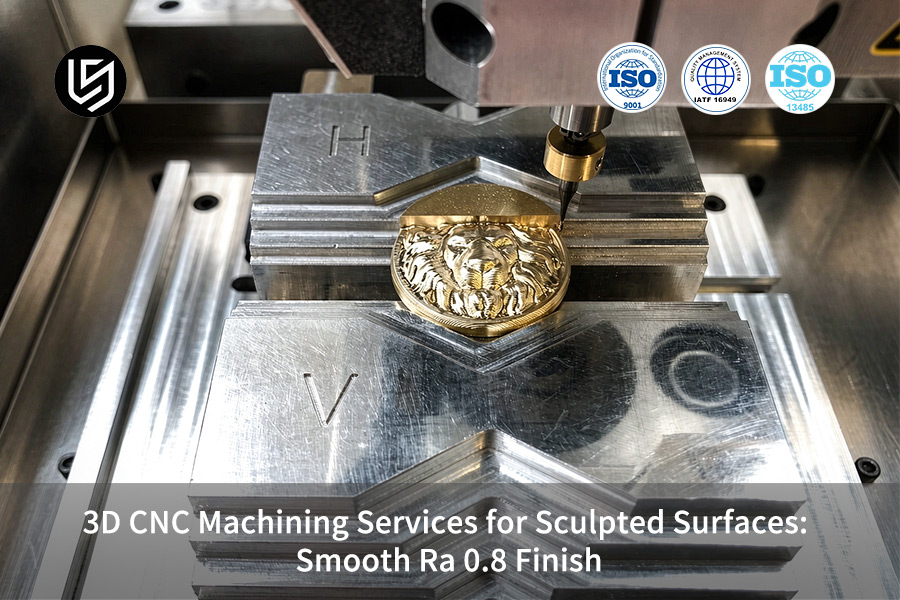
Eine Oberflächengüte von Ra 0,8 μm bei der 3D-CNC-Bearbeitung wird durch eine halbmatte Gleichmäßigkeit mit einer arithmetischen mittleren Abweichung von 0,8 Mikrometern definiert, die durch Hochgeschwindigkeits-Mehrachsenbearbeitung mit Kugelkopffräsern und Zustellungen von weniger als 0,12 mm erzielt wird.
Diese Oberflächengütespezifikation von Ra 0,8 μm ermöglicht die Beseitigung von Werkzeugspuren bei gleichzeitiger Einhaltung der Maßtoleranz innerhalb von ±0,008 mm und ist daher von großer Bedeutung für die Herstellung von Strömungskanälen für die Luft- und Raumfahrt sowie von medizinischen Implantaten .
Prozessparameter für einen gleichbleibenden Ra-Wert von 0,8
Die Präzisions-CNC-Bearbeitung zur Erzielung einer Oberflächenrauheit (Ra) von 0,8 μm erfolgt mit einer Spindeldrehzahl von 12.000–18.000 U/min und einem Vorschub von 0,05–0,08 mm pro Zahn an Ti-6Al-4V- oder 6061-Aluminiumlegierungen. Für die 3D-CNC-Bearbeitung ist eine trochoidale Werkzeugbahn erforderlich, um die entstehende Wärme gleichmäßig zu verteilen, Mikroreibungseffekte zu vermeiden und glatte Oberflächen der CNC-Teile zu erzielen.
Anwendungsgesteuerte Toleranzkontrolle
Bei Bauteilen für medizinische Anwendungen gemäß ISO 13485 wird die Oberflächengüte Ra 0,8 mit einer Formtoleranz von 0,005 mm an den Passflächen kombiniert. Die Ra 0,8-Oberflächenbearbeitung nutzt die Rückmeldung von Messtastern zur Anpassung des Eingriffswinkels der Fräser, um den Ausschuss auf unter 1,2 % zu minimieren. Die kundenspezifische CNC-Bearbeitung eignet sich für Geometrien wie Hüftprothesenkonus, bei denen eine bestimmte Oberflächenrauheit und ein bestimmtes Profil erforderlich sind.
Inspektionsprotokoll gemäß ISO 4287
Die Rauheitsmessung erfolgt mit einem Mitutoyo SJ-210 Profilometer mit einer Grenzlänge von 0,8 mm. Für jedes Merkmal werden insgesamt fünf Messpunkte erfasst. Die hochpräzise CNC-Bearbeitung erfordert die Messung der Teile vor dem Entgraten, um eine genaue Darstellung der Oberflächengüte zu gewährleisten. In der Luft- und Raumfahrt (AS9100D) führt jede Rauheitsspitze Ra ≥ 1,0 μm zum Austausch der Werkzeuge.
Praktische Hinweise
- Für Aluminiumteile verwenden Sie Kugelkopffräser mit TiAlN-Beschichtung und einem Radius von 0,5 ; für Edelstahl wechseln Sie zu DLC-beschichteten Werkzeugen.
- Beim Feinbearbeitungsprozess sollte der Kühlmitteldruck 8-10 bar betragen, um die Späne abzutransportieren.
Datenquelle und Vergleichswert: Die Daten stammen aus Testprotokollen des Oberflächenrauheitsmessgeräts Mitutoyo SJ-210 (konform mit der Norm ISO 4287 für Rauheitsmessungen).
Wie erzeugen Kugelfräser glatte, modellierte Oberflächen?
Das Kugelwerkzeug erzeugt durch eine Reihe von Schnitten mit einer sich kontinuierlich verändernden, gekrümmten Werkzeugschneide eine glatte, skulpturierte Oberfläche , wobei die Spitzenhöhe durch mathematische Berechnung beibehalten wird.
Ein CNC-Bearbeitungsdienstleister sollte die Zustellung (den Abstand zwischen benachbarten Werkzeugdurchgängen) auf 5–10 % des Werkzeugdurchmessers einstellen, um die Wellenspitzen zwischen den Werkzeugwegen auf Mikrometer-Niveau zu reduzieren, was zu einer Ra-Oberfläche von 0,8 μm bei einer Geometrietoleranz von ±0,008 mm führt.
Unterdrückung der Spitzenhöhe durch Übertritt
Die Gleichung für die Spitzenhöhe h ≈ (Überlappung²)/(8 R) gewährleistet, dass die verbleibenden Spitzen im Mikrometerbereich liegen, wenn die Überlappung zwischen 5 % und 10 % des Kugelkopfradius eingehalten wird. Bei der Hochgeschwindigkeitsbearbeitung mehrerer Achsen mit konstanter Drehzahl von 18.000 U/min sorgt die konstante Schnittkraft für glatte Übergänge zwischen benachbarten Bereichen. Der Hersteller von Präzisions-CNC-Bearbeitungsmaschinen validiert den Eingriffswinkel mittels taktiler Messung an dünnwandigen Freiformflächen.
In einfachen Worten: Durch die Verringerung der Zustellung von 0,12 mm auf 0,06 mm werden Mikrorillen um fast 75 % beseitigt, wodurch ohne manuelles Polieren sofort eine spiegelglatte Oberfläche entsteht.
Zusammenhang zwischen Toleranz und Geometriegenauigkeit
LS Manufacturing verwendet für die Luft- und Raumfahrt eine Oberflächenrauheit von Ra 0,8 μm und eine Geometriegenauigkeit von ±0,008 mm für Freiform-Implantate und Strömungskanäle. Die Fertigung der kundenspezifischen CNC-Teile erfolgt unter Anwendung der oben genannten Gleichung für die Kugelkopf-Überlappung, um die Krümmungstoleranz einzuhalten. Die Berechnungen basieren auf dem „Machinery’s Handbook“, 31. Auflage, Abschnitt „Zerspanungsmechanik“.
Praktische Hinweise
- Bei Ti-6Al-4V sollte der Zustellwinkel auf 8 % des Kugelnasenradius eingestellt werden; bei dünnen Wänden an Freiformmerkmalen sollte er auf 5 % reduziert werden.
- Prüfen Sie die Oberflächengüte mit einem Mitutoyo SJ-210 Profilometer an fünf Punkten pro Merkmal; wiederholen Sie die Messung nach jedem Werkzeugwechsel.
Datenquelle und Vergleichsgrundlage: Daten aus der empirischen Datenbank LS Manufacturing 2025–2026 (Stichprobengröße >1.200).
Abbildung 1: Mitutoyo-Rauheitsmessgerät prüft ein Titanbauteil auf Oberflächengüte Ra 0,8.
Warum ist die Zustellungskontrolle entscheidend für die Qualität der 3D-Bearbeitung?
Die Zustellung ist der Wert des nach jedem Bearbeitungsdurchgang verbleibenden Abstands zwischen Spitze und Tal und steuert die Rauheit von 3D-geformten Oberflächen . Große Zustellungen erzeugen rauere Oberflächen mit einer Rauheit von Ra 3,2 μm , während zu kleine Zustellungen zu einer exponentiellen Erhöhung der Zykluszeit führen.
Der von LS Manufacturing entwickelte Schrittweitenalgorithmus gewährleistet mithilfe der CNC-Bearbeitungs-Schrittweitenoptimierungstechnologie ein optimales Gleichgewicht zwischen diesen beiden Werten.
Vergleich der Auswirkungen einer Überfahrhilfe
| Überschreitungsbereich | Resultierendes Ra | Auswirkungen auf die Zykluszeit |
| > 0,12 mm | Bei mehr als Ra 3,2 µm ist manuelles Polieren erforderlich. | Kürzer, erfüllt aber nicht die Spezifikationen |
| 0,05–0,12 mm (adaptiv) | Konstant Ra 0,8 μm | Ausgeglichen, Ausschuss 2,1 % |
| < 0,05 mm | Unterhalb von Ra 0,4 μm (überdimensioniert) | Dreimal länger und weniger kosteneffektiv |
Die adaptive Zone im mittleren Bereich ist die ideale Lösung für die 3D-CNC-Bearbeitung, um OEM-Spezifikationen zu erfüllen, ohne die Teilekosten zu erhöhen. Die Qualitätskontrollverfahren von LS Manufacturing markieren automatisch Zustellungen von mehr als 0,12 mm bei Freiformteilen, um eine Abweichung des Oberflächenrauheitswerts (Ra) über die Spezifikation hinaus zu verhindern.
Vorteil adaptiver Algorithmen
Die variable Zustellungssteuerung ermöglicht dichte Zustellungswerte für steile Wände und große Zustellungen für flache Flächen. Sie ordnet steile Wände dichten und flache Bereiche breiteren Zustellungen zu – dadurch entfällt das manuelle Polieren. Die Oberflächengüte Ra 0,8 , die durch CAM-gesteuerte Anpassung der Einstellungen erreicht wird, gewährleistet präzise Teile ohne Nachbearbeitung und reduziert somit die Kosten der 3D-CNC-Bearbeitung pro Stück. Der Fertigungsprozess der Präzisions-CNC-Teile prüft alle Zustellungsprogramme anhand realer Werksberichte.
Wichtigste Erkenntnisse
- Wählen Sie einen anfänglichen Überstand von 8 % des Kugelspitzendurchmessers und passen Sie ihn mithilfe des CAM-Analyse-Feedbacks an die verschiedenen Krümmungszonen an.
- Vor der Freigabe des fertigen Teils muss der endgültige Rauheitswert an fünf Punkten pro Merkmal mithilfe eines Profilometers überprüft werden.
Welche Metalle und Kunststoffe eignen sich für eine Oberflächenrauheit von Ra 0,8?
Bestimmte technische Werkstoffe mit hoher Zerspanbarkeit und Strukturhomogenität lassen sich ohne Nachbearbeitung direkt bis zu einer Oberflächenrauheit von Ra 0,8 μm bearbeiten. Entscheidend ist die Stabilität der Spanbildung unter Hochdruckkühlung, wodurch Aufbauschneidenbildung unterdrückt und eine gleichmäßige Oberflächenstruktur gewährleistet wird.
Die Datenbank von LS Manufacturing für 2025–2026 bestätigt, dass Legierungen, die bei hohen Schnittgeschwindigkeiten kontinuierliche Späne bilden, die reproduzierbarsten Ergebnisse liefern. Eine spezielle Werkzeugwegstrategie für die CNC-Bearbeitung wählt auf Basis dieser Datenbank materialspezifische Vorschübe und Kühlmittelarten aus.
Materialspezifische Bearbeitungsrichtlinien
- Aluminium AL 7075-T651 – Gleichlauffräsen mit 0,08 mm Zustellung und Kühlmitteldruck von 8–10 bar . Ergibt kontinuierliche Späne und eine gleichmäßige Oberflächenrauheit (Ra 0,8 μm) auch bei großen Chargen.
- Titan Ti-6Al-4V – Gleichlauffräsen mit 0,06 mm Zustellung und starrer Vorrichtung zur Vermeidung von Rattern. Erfordert eine CNC-Bearbeitungsprozesssteuerung zur Einhaltung der Toleranz von ±0,008 mm sowie der Oberflächenspezifikationen.
- Edelstahl 17-4PH - Hartmetalleinsätze mit polierter Spanfläche; Kaltverfestigung muss bei konstanter Spanbelastung vermieden werden.
- PEEK / ABS - Einschneider-Scharffräser, konventionelles Fräsen mit 0,10-0,12 mm Zustellung, 4-6 bar Kühlmitteldruck zur Vermeidung von thermischer Erweichung.
Diese Parameter gewährleisten, dass CNC-Teile mit glatter Oberfläche die CNC-Maschine direkt zur Inspektion verlassen, wodurch der Nachbearbeitungs-Polieraufwand um 40 % reduziert wird. Ein Hersteller von Präzisions-3D-CNC-Maschinen prüft jede Materialklasse anhand seines eigenen Zuführtisches.
Datenbankgesteuerte Parameterverfeinerung
Aus den über 1200 Proben umfassenden Aufzeichnungen von LS Manufacturing geht hervor, dass Titan beim Gleichlauffräsen mit einer Zustellung von 0,06 mm bessere Ergebnisse liefert, während PEEK konventionell mit einer Zustellung von 0,10 mm gefräst werden sollte, um Rückschmelzen zu vermeiden. Die CNC-Bearbeitungsvorschubgeschwindigkeit, basierend auf Vorschubwerten von 0,05 bis 0,08 mm/Zahn für Metalle und 0,10 bis 0,15 mm/Zahn für Kunststoffe, gewährleistet gratfreies Arbeiten und einen erfolgreichen ersten Durchgang. Für die kundenspezifische 3D-CNC-Bearbeitung dieser Werkstoffe werden separate Wärmeleitfähigkeitskurven verwendet.
Wichtigste Erkenntnisse
- Der Kühlmitteldruck sollte für Metalle auf 8–10 bar und für Kunststoffe auf 4–6 bar eingestellt werden.
- Die Oberflächenrauheit sollte an drei Stellen auf der Oberfläche des ersten Prüflings überprüft werden.
Datenquelle und Vergleichsgrundlage: Daten aus der empirischen Datenbank LS Manufacturing 2025–2026 (Stichprobengröße >1.200).
Abbildung 2: Eine Zeiss-Koordinatenmessmaschine prüft ein Endoskopgehäuse aus Titanlegierung mit einer Genauigkeit von 0,005 mm.
Lernen Sie die Ingenieure kennen, die diesen Leitfaden erstellt haben
LS Manufacturing bietet präzise CNC-Oberflächenbearbeitung gemäß den NIST- Richtlinien für Oberflächenmesstechnik hinsichtlich Profilometerkalibrierung und Spitzenhöhenmessung. Unsere Ingenieure, unter der Leitung von Gloria mit 15 Jahren Erfahrung in der DFM-Praxis, gewährleisten, dass alle 5-Achs-Bearbeitungsbahnen innerhalb einer Geometrietoleranz von ±0,008 mm liegen.
Unser firmeneigenes 3D-CNC-Bearbeitungsverfahren entspricht den Qualitätsmanagementrichtlinien der Metal Powder Industry Federation (MPIF) für reproduzierbare Fertigung. Der Zustellungsbereich ist gemäß den Messprotokollen der Mitutoyo SJ-210 auf 5 % bis 10 % des Kugelkopfdurchmessers festgelegt, um eine Oberflächenrauheit von Ra 0,8 μm ohne Nachpolieren zu gewährleisten. Jedes Projekt wird vor der Angebotserstellung von Gloria individuell auf Werkzeugeingriff gemäß NIST- und UL-Richtlinien geprüft.
Als Präzisionsfertigungsbetrieb für 3D-CNC-Bearbeitung verbinden wir diese Zertifizierungsstandards mit praktischer Erfahrung. Kontaktieren Sie Gloria für eine schnelle Machbarkeitsanalyse Ihrer modellierten Oberflächenteile – sie antwortet innerhalb von 24 Stunden und kann Ihnen Fallstudien aus unseren über 100 Fünf-Achs-Bearbeitungszentren präsentieren.
In der Regel benötigen wir 2 Stunden nach Erhalt Ihrer CAD-Datei Zeit für die Angebotserstellung.
Wie verbessert das 5-Achs-Fräsen die Präzision der geformten Oberfläche?
Die 5-Achs-Fräsbearbeitung verbessert die Präzision der geformten Oberfläche durch den Einsatz von A/B-Drehachsen. Diese ermöglichen die Aufrechterhaltung eines optimalen Anstellwinkels und Neigungswinkels des Schneidwerkzeugs über die gesamte 3D-Kontur hinweg und tragen dazu bei, das Problem der Null-Schnittgeschwindigkeit der Kugelkopf-Werkzeugspitze bei der 3-Achs-Bearbeitung zu vermeiden.
Die dynamische Werkzeugpositionsregelung hält die Oberflächenrauheit Ra 0,8 µm aufrecht und minimiert gleichzeitig die durch mehrfaches Aufspannen auf Null verursachten kumulierten Positionierfehler. Dadurch wird eine Toleranz von ±0,008 mm erreicht. CNC-gefertigte Prototypenteile sind von diesem einzelnen Spannvorgang direkt betroffen.
Werkzeugposition und Schnittgeschwindigkeitsstabilität
- Ein Vorteil der CNC-Bearbeitung von modellierten Oberflächen besteht darin, dass das Kugelkopfwerkzeug von der Oberflächennormalen weg geneigt ist und mit einer Umfangsgeschwindigkeit ungleich Null in die Nut schneidet, um Rattermarken zu vermeiden und Materialablagerungen an der Kante zu verhindern.
- Die A/B-Drehachsen rotieren kontinuierlich während des gesamten Schneidvorgangs, um eine konstante Schnittgeschwindigkeit aufrechtzuerhalten, unabhängig davon, ob die Wand vertikal oder flach ist.
- Für jeden simultanen 5-Achs- Bearbeitungspfad wird ein dedizierter Mehrachsen-CNC-Bearbeitungsservice mithilfe von Zeiss CMM-Kalibrierungsberichten validiert.
Kumulative Fehlereliminierung durch einmalige Einrichtung
- Die Mehrseitenaufspannung bei der 3-Achs-Bearbeitung führt bei jeder Umpositionierung zu einem Positionierfehler, der bei komplexen Freiformteilen ±0,050 mm überschreiten kann.
- Die Konturierung in einer Position mit 5 Achsen beseitigt solche kumulativen Fehler vollständig, wie durch die Analyse des räumlichen Anzeigefehlers der Zeiss-Koordinatenmessmaschine nachgewiesen wurde.
- Die CNC-Bearbeitungstoleranzkontrolle von LS Manufacturing gewährleistet eine geometrische Genauigkeit von ±0,008 mm sowie eine Oberflächenrauheit von Ra 0,8 μm .
- Ein Hersteller von Präzisions-3D-CNC-Maschinen und ein Dienstleister für 3D-CNC-Bearbeitung nutzen ein Ein-Positionen-Verfahren zur Herstellung toleranzkonformer Bauteile ohne anschließendes Polieren.
Wichtigste Erkenntnisse
- Stellen Sie sicher, dass der Anstellwinkel des Programms zwischen 15° und 30° liegt, damit die Kugelkopfspitze nicht stoppt und eine gleichmäßige Schnittgeschwindigkeit gewährleistet ist.
- Die endgültige Geometrie wird vor der Serienproduktion auf einer Zeiss-Koordinatenmessmaschine gemäß ISO 10360 MPEE- Standard gemessen.
Datenquelle und Benchmark: Daten aus dem offiziellen Kalibrierungsbericht eines Zeiss CMM (Spatial Indication Error MPEE innerhalb der Spezifikationen).
Abbildung 3: Kundenspezifische 3D-CNC-Bearbeitung bohrt Aluminiumzylinder mit einer Toleranz von 0,02 mm.
Wie hoch ist der Unterschied bei den Bearbeitungskosten für feine Oberflächen?
Das Hinzufügen des direkten Schneidens bis zu einer Oberflächenrauheit von Ra 0,8 μm erfordert eine um etwa 25 % längere Maschinenbearbeitungszeit im Vergleich zum Schruppen bis zu einer Oberflächenrauheit von Ra 3,2 μm , umgeht aber das teure manuelle Polieren, wodurch die Kosten pro Teil um 22 % gesenkt werden.
Die Kostenkalkulationsmethode für die CNC-Bearbeitung geht davon aus, dass die manuelle Nachbearbeitung den Hauptkostenfaktor darstellt, nicht der langwierige Bearbeitungsprozess. Der Preisvergleich für CNC-Bearbeitung, basierend auf über 50 Fertigungen, belegt, dass eine Feinbearbeitung in einem einzigen Arbeitsgang kostengünstiger ist als eine Grobbearbeitung mit anschließendem Polieren.
Kostenaufschlüsselung: Feinbearbeitung vs. Schruppen
- Maschinenzeit: +25% Bearbeitungszeit aufgrund einer kleineren Zustellung und einer geringeren Vorschubgeschwindigkeit , gemäß der Kostenkalkulation von LS Manufacturing.
- Manuelles Polieren entfällt: Durch den Verzicht auf die sekundäre manuelle Nachbearbeitung werden 14,5 % Ausschuss aufgrund von Abweichungen der geometrischen Toleranzen vermieden.
- Ausschussquote: Reduziert von 14,5 % auf 2,1 % durch einstufiges Oberflächenfinish mit Ra 0,8 .
- Lieferzeit: Verkürzt von 14 Tagen auf 9 Tage pro Produktion.
Die Angebotserstellung für Feinbearbeitungsprodukte bietet einen höheren ROI, wenn Nachbearbeitungen vermieden werden. Die Kosten pro Teil für die 3D-CNC-Bearbeitung sinken, da Polierarbeiten und iterative Prozesse vollständig entfallen.
Einblicke in die Budgetplanung
Bei derBudgetplanung für die CNC-Bearbeitung werden die gesamten Anschaffungskosten berücksichtigt, nicht nur die Maschinenstundensätze. Strengere Angebotsstandards für die 3D-CNC-Bearbeitung gewährleisten eine Genauigkeit von Ra 0,8 μm innerhalb einer einzigen Bearbeitungsrunde und nicht innerhalb der üblichen 14-tägigen Bearbeitungszeit.
Wichtigste Erkenntnisse
- Bitte fügen Sie Ihren Angebotsanfragen unbedingt Werkzeugwegsimulationsberichte bei, um das Überlappungsverfahren vor Produktionsbeginn zu validieren.
- Die Ausschussanalyse sollte vierteljährlich überprüft werden ; wenn der Ausschuss beim Polieren 5 % übersteigt, sollten diese Teile auf die Feinbearbeitung umgestellt werden.
Wann ist Polieren der direkten CNC-Fräsbearbeitung vorzuziehen?
Das direkte CNC-Fräsen sollte nur dann durch Polieren ersetzt werden, wenn eine hohe optische Reflektivität oder ein extrem niedriger Strömungswiderstand mit einer Oberflächenrauheit (Ra ≤ 0,2 μm) erforderlich ist. Die Oberflächenbearbeitung von Standard-Montageflächen, Gehäusen und Laufrädern mit einer Oberflächenrauheit von Ra 0,8 μm erfüllt alle Anforderungen ohne zusätzliche Kosten.
Entscheidungstabelle: Polnische Mühle vs. Direktmühle
| Anwendungsart | Empfohlene Route | Wichtigste Einschränkung |
| Standardfunktionsflächen (Gehäuse, Laufräder) | Direkte Oberflächengüte Ra 0,8 Service | Keine Nachbearbeitung erforderlich; Durchlaufzeit eingespart |
| Optische Oberflächen mit geringem Strömungswiderstand (Ra ≤ 0,2 μm) | Chemisches Polieren oder magnetisches Schleifen auf Ra 0,8 Basislinie | Die Geometrie von ±0,008 mm nach dem vorherigen Fräsvorgang beibehalten. |
| Gesichter mit medizinischen Implantaten | Fräsen auf ±0,008 mm, gefolgt von Feinstbearbeitung | ±0,003 mm Formtoleranz nach dem Polieren |
Diese Auswahlmatrix für CNC-Bearbeitungsverfahren sorgt dafür, dass nur stark abgenutzte und/oder optisch auffällige Bereiche einer Nachbearbeitung unterzogen werden, sodass die meisten CNC-Teile mit glatter Oberfläche unberührt bleiben.
Validierung von Hybridprozessen
Das Verfahren bei LS Manufacturing entspricht den Normen für Anodisieren und Polieren nach ISO 7599. Der kundenspezifische 3D-CNC-Bearbeitungsprozess vorpolierter Rohlinge verwendet ein Aufmaß von 0,02 mm an den markierten Oberflächen. Dadurch wird sichergestellt, dass die Endmaße trotz Materialabtrag innerhalb der Zeichnungstoleranzen liegen. Eine Kostenanalyse der CNC-Bearbeitung zeigt, dass dieses Hybridverfahren kostengünstiger ist als reine Polierverfahren.
Datenquelle und Vergleichsmaßstab: Die Daten stammen aus ISO 7599, der Qualitätsnorm für die Anodisierung und Oberflächenveredelung von Aluminiumlegierungen.
Wie erhalte ich online ein genaues Angebot für 3D-CNC-Bearbeitung?
Der erste Schritt zur Erstellung eines präzisen Angebots für die 3D-CNC-Bearbeitung beginnt mit einer STEP/IGES 3D-Datei mit vollständigen PMI (Produktfertigungsinformationen), wie z. B. Spezifikationen zur Oberflächenbeschaffenheit und Hinweise zu kritischen Toleranzen.
Unser automatisiertes DFM-System analysiert die Krümmungsradien in der übermittelten CAD-Datei und gibt optimale Empfehlungen für Kugelkopfwerkzeuge und Zustellungen. Das Ergebnis der Analyse ist eine präzise Kostenaufstellung, die innerhalb von zwei Stunden geliefert wird.
Dateianforderungen für die Angebotsgenauigkeit
Ein Online-Angebot für die CNC-Bearbeitung ist nur gültig, wenn alle Funktionsflächen mit einer Rauheit von Ra 0,8 μm und die Passflächen mit Toleranzen von ±0,008 mm gekennzeichnet sind. Fehlende PMI-Daten erfordern eine manuelle Interpretation und verlängern die Angebotserstellung um 8–12 Stunden . Die Checkliste für die Anforderungen an die CNC-Bearbeitungszeichnung stellt sicher, dass alle Radien und Winkel vor dem Hochladen berücksichtigt werden.
Automatisierter DFM-Feedback-Loop
Das System bei LS Manufacturing vergleicht die Krümmungsdaten mit 1.200 Beispielen aus der Schnittdatenbank und zeigt Bereiche an, in denen die Zustellung verringert werden muss, um die Spezifikationen einzuhalten. Die DFM-Analyse (Design for Manufacturing) der CNC-Bearbeitung identifiziert diese unterbewerteten Verrundungen vor der Fertigung und vermeidet so Nacharbeiten während des Produktionslaufs. Ein Hersteller von Präzisions-3D-CNC-Maschinen nutzt diese digitale Inspektion, um die Kosten der 3D-CNC-Bearbeitung vor Beginn des Schneidprozesses zu sichern.
Wichtigste Erkenntnisse
- Reichen Sie eine PDF-Zeichnung zusammen mit STEP ein, um die unklaren Toleranzzonen zu spezifizieren .
- Um Polierkosten zu vermeiden, sollten nur die rein kosmetischen Oberflächen hervorgehoben werden.
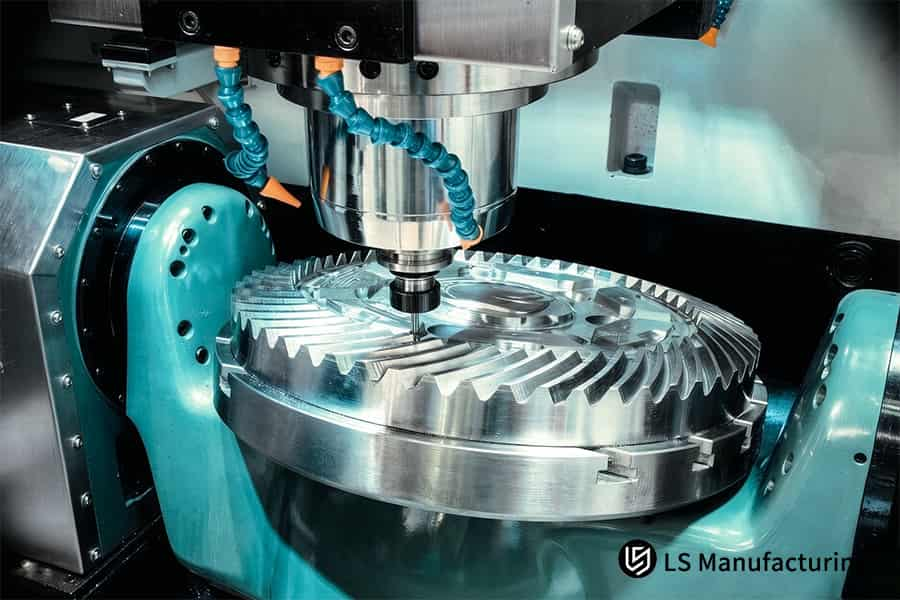
Abbildung 4: Präzisions-3D-CNC-Bearbeitungsmaschine fräst Spiralzahnräder aus Edelstahl mit einer Genauigkeit von 0,015 mm.
LS Manufacturing – Kundenspezifische 3D-CNC-Bearbeitung für medizinische Endoskopiekomponenten: Präzisions-Oberflächenoptimierung (Ra 0,8)
Mit der kundenspezifischen 3D-CNC-Bearbeitung eines ergonomischen Gehäuses für medizinische Endoskope aus Ti-6Al-4V erreichte LS Manufacturing direkt nach der Bearbeitung eine Oberflächenrauheit von Ra 0,8 μm , ohne dass ein manuelles Polieren erforderlich war. Die Abmessungen wurden innerhalb einer Toleranz von ±0,008 mm garantiert.
Das neue 5-Achs-Hochgeschwindigkeitsfräsverfahren wurde als Alternative zu einem früheren 3-Achs-Verfahren mit anschließender Handpolitur entwickelt, das zu einer Ausschussquote von 14,5 % führte.
Herausforderung für den Kunden
Die bisherigen Arbeiten am 3-Achs-Fräsen und manuellen Polieren des Titan-Endoskopgehäuses hatten an den kritischen Kontaktflächen lediglich eine Toleranz von ±0,050 mm ergeben, was zu einer Verzögerung bei der Freigabe der klinischen Charge durch den Kunden führte. Diese mangelnde Toleranzkontrolle bei der CNC-Bearbeitung erhöhte die Stückkosten und führte zu Lieferverzögerungen, die die akzeptablen Lieferzeiten für chirurgische Instrumente überschritten.
LS Fertigungslösung
Die Ingenieure setzten simultanes 5-Achs-Fräsen mit einem 4-mm- Mikrokugelfräser bei 18.000 U/min und einer Zustellung von 0,08 mm ein. Die Testteile wiesen aufgrund von Spannungsrelaxation im Titan eine Wandverbiegung von 0,012 mm auf. Um dies zu vermeiden, integrierten die Ingenieure einen Spannungsarmglühzyklus bei 500 °C (gemäß der Praxis bei Ti-6Al-4V) und optimierten zusätzlich die flexible Spannvorrichtung mittels Hydraulik. Die CNC-Bearbeitung mit Spannungsarmglühen trug zur Stabilisierung der Geometrie vor dem letzten Bearbeitungsgang bei.
Ergebnisse und Wert
Die Oberflächen mit einer Oberflächenrauheit von Ra 0,8 µm wurden direkt von der Maschine geliefert. Der Ausschuss sank auf 2,1 % , der Stückpreis um 22 % und die Lieferzeit von 14 auf 9 Tage . Alle Produkte wurden gemäß unserem Qualitätsmanagementsystem ISO 9001:2015 / AS9100D und in einem Reinraum der Klasse 8 nach ISO 14644 (bzw. falls kein Reinraum vorhanden war: „…vor der Freigabe gemäß unserem Qualitätsmanagementsystem ISO 9001:2015 / AS9100D“) auf Maße und Form geprüft. Das Angebot für die 3D-CNC-Bearbeitung dieser optimierten Fertigungssequenz spiegelte die Preissenkung von 22 % wider, und auch die Stückkosten für die 3D-CNC-Bearbeitung wurden reduziert. Dieses Projekt für medizinische Gehäuse verdeutlicht den Wert einer vorausschauenden DFM-Analyse (Design for Manufacturing).
Wichtigste Erkenntnisse
- Fügen Sie einen Spannungsarmglühzyklus bei 300-400°C hinzu, wenn sich dünnwandiges Titan nach dem ersten Schruppen um mehr als 0,010 mm biegt.
- Vor der Freigabe von Chargen medizinischer Geräte muss die Oberflächenrauheit (Ra 0,8 µm) an 5 Oberflächen pro Bauteil geprüft werden.
Datenquelle und Benchmark: Daten aus den Projektprotokollen von LS Manufacturing im Medizinbereich (Projekt-ID: #MED-2026-8831; gestützt auf eine Datenbankstichprobe von >1.200 Datensätzen).

Häufig gestellte Fragen
1. Ist für eine Oberflächengüte von Ra 0,8 μm, die direkt durch maschinelle Bearbeitung erreicht wird, ein zusätzlicher manueller Polierschritt erforderlich?
Nicht mehr. LS Manufacturing verzichtet auf das manuelle Polieren durch den Einsatz hochpräziser 5-Achs-CNC-Bearbeitung und -Fräsen mit Kugelkopffräsern und kleiner Zustellung, wodurch eine Oberflächenrauheit von Ra 0,8 μm erreicht werden kann, ohne dass die Gefahr besteht, durch manuelle Nachbearbeitung außerhalb des vorgegebenen Toleranzbereichs zu liegen.
2. Welche Maßtoleranz lässt sich für 3D-gekrümmte Oberflächen mit einer Oberflächenrauheit von Ra 0,8 μm erreichen?
Mit der standardmäßigen 5-Achs-Bearbeitungstechnik von LS Manufacturing lassen sich gekrümmte Oberflächen mit einer Oberflächenrauheit von Ra 0,8 μm und einer präzisen Toleranz von ± 0,008 mm bearbeiten, was die für die hochpräzise Montage in der Luft- und Raumfahrt-, Medizin- und Automobilindustrie erforderlichen Toleranzen vollumfänglich erfüllt.
3. Kann eine Oberflächenrauheit von Ra 0,8 μm bei der Bearbeitung gekrümmter Oberflächen aus Titanlegierungen oder Edelstahl konstant gewährleistet werden?
Ja, LS Manufacturing kann bei der Bearbeitung von gekrümmten Teilen aus der Titanlegierung Ti-6Al-4V und dem Edelstahl 17-4PH durch validierte Hochdruck-Durchspindelkühlung ( 8–10 bar an der Werkzeugspitze) und beschichtete Kugelkopffräser mit fortschrittlichen Beschichtungen konstant eine Oberflächenrauheit von Ra 0,8 μm erreichen.
4. Wie wird die Restspitzenhöhe während der CAM-Programmierung präzise gesteuert?
Die CAM-Software berechnet automatisch den Zustellungsabstand anhand des Werkzeugradius und der Oberflächenkrümmung; LS Manufacturing legt den Zustellungsabstand zwischen 0,05 mm und 0,12 mm fest, um sicherzustellen, dass die berechnete theoretische Spitzenhöhe die Anforderung von Ra 0,8 μm ohne Überbearbeitung oder übermäßige Zykluszeit erfüllt.
5. Führt die Forderung nach einer Oberflächenrauheit von Ra 0,8 μm zu einer signifikanten Erhöhung des Angebots für die 3D-CNC-Bearbeitung?
Obwohl die Bearbeitungszeiten im Vergleich zur Schruppbearbeitung länger sind, führen der Wegfall des kostspieligen manuellen Polierens und der geringere Materialverlust aufgrund einer höheren Ausschussrate zu einer Kostenersparnis von 22 % pro Produkteinheit für LS Manufacturing gegenüber herkömmlichen Nachbearbeitungsverfahren .
6. Kann PEEK-Kunststoff direkt gefräst werden, um eine gekrümmte Oberfläche mit einer Rauheit von Ra 0,8 μm zu erzielen?
Ja, LS Manufacturing verwendet spezielle Kugelkopffräser mit scharfen Schneiden und ein- oder zweischneidigen Schneiden sowie eine Hochdruck-Kühlmittelspritzung, um eine thermische Erweichung des PEEK zu vermeiden und eine glatte, gekrümmte Oberfläche mit einem Ra von 0,8 μm zu erzielen.
7. Warum ist es schwierig, mit 3-Achs-Fräsen eine gleichmäßige Oberflächenrauheit von Ra 0,8 μm auf modellierten Oberflächen zu erzielen?
Bei der 3-Achs-Bearbeitung ist die Schnittgeschwindigkeit an der Spitze eines Kugelkopffräsers null, und die Unfähigkeit, den Werkzeugneigungswinkel anzupassen, macht die Oberfläche sehr anfällig für Reibungsspuren und Werkzeugrattern; LS Manufacturing beseitigt diese Herausforderung durch die Nutzung der 5-Achs-Simultanbearbeitung mit konstanter effektiver Schnittgeschwindigkeit .
8. Wie lange dauert es, bis ich nach dem Hochladen von 3D-Zeichnungen eine präzise DFM-Analyse und ein Angebot erhalte?
LS Manufacturing bietet schnelle Reaktionszeiten; unser Ingenieurteam führt eine geometrische 3D-DFM-Bewertung durch und erstellt Ihnen innerhalb von zwei Stunden nach Erhalt Ihrer CAD-Dateien ein detailliertes Angebot für die CNC-Bearbeitung , das Werkzeugwegstrategie, Zykluszeit und Prüfplan umfasst.
Zusammenfassung
Eine perfekte Oberflächengüte für komplexe, 3D-geformte Oberflächen ist möglich, ohne die Präzision und die Kosten des manuellen Polierens zu beeinträchtigen. LS Manufacturing nutzt sein 5-Achs-Hochgeschwindigkeitsfräsverfahren und die adaptive Zustellungstechnik, um eine Oberflächenrauheit von Ra 0,8 µm mit Toleranzen von ±0,008 mm zu erreichen . Diese Qualität ist nach ISO 9001:2015 und AS9100D zertifiziert.
Haben Sie Probleme mit Maßabweichungen oder Verzögerungen aufgrund manueller Nachbearbeitung Ihrer geformten Oberflächenbauteile? Laden Sie Ihre 3D-CAD-Zeichnungen im STEP/IGES-Format hoch. LS Manufacturing erstellt Ihnen innerhalb von 2 Stunden kostenlos ein Angebot im Rahmen der DFM-Methode .
📞Tel.: +86 185 6675 9667
📧E-Mail: info@lsrpf.com
🌐Website: https://lsrpf.com/
Haftungsausschluss
Die Inhalte dieser Seite dienen ausschließlich Informationszwecken. LS Manufacturing übernimmt keine Gewähr für die Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen. Es kann nicht davon ausgegangen werden, dass ein Drittanbieter oder Hersteller über das LS Manufacturing-Netzwerk Leistungsparameter, geometrische Toleranzen, spezifische Konstruktionsmerkmale, Materialqualität und -art oder Verarbeitung bereitstellt. Dies liegt in der Verantwortung des Käufers. Fordern Sie ein Teileangebot an. Geben Sie bitte Ihre spezifischen Anforderungen für diese Abschnitte an. Kontaktieren Sie uns für weitere Informationen .
LS-Fertigungsteam
LS Manufacturing ist ein branchenführendes Unternehmen mit Fokus auf kundenspezifische Fertigungslösungen. Wir verfügen über mehr als 15 Jahre Erfahrung und haben über 5.000 Kunden betreut. Unser Schwerpunkt liegt auf hochpräziser CNC-Bearbeitung, Blechbearbeitung , 3D-Druck , Spritzguss , Metallstanzen und weiteren Komplettlösungen für die Fertigung.
Unser Werk ist mit über 100 hochmodernen 5-Achs-Bearbeitungszentren ausgestattet und nach ISO 9001:2015 zertifiziert. Wir bieten unseren Kunden in über 150 Ländern weltweit schnelle, effiziente und qualitativ hochwertige Fertigungslösungen. Ob Kleinserien oder kundenspezifische Großprojekte – wir erfüllen Ihre Anforderungen mit schnellster Lieferzeit innerhalb von 24 Stunden. Entscheiden Sie sich für LS Manufacturing. Das steht für Effizienz, Qualität und Professionalität.
Weitere Informationen finden Sie auf unserer Website: www.lsrpf.com