 日本語




要約:板金加工と CNC 加工による電子機器ハウジングの比較は、2 つの限界に集約されます。CNC フライス加工では接合面の精度が ±0.008 mm であるのに対し、精密板金加工ではスプリングバック補正後に ±0.02 mm となります。85 個を超える寿命ユニットでは、1,200 ドルの成形ツールを使用することで、板金加工の方が 1 個あたり 32.1% 安くなります (500 個で 28.50 ドル対 42.00 ドル)。シール溝と段付き壁は CNC 加工で対応し、85 個を超える均一な 0.8~3.0 mm のカバーは板金加工で対応します。
工具予算に制約のある電子機器の研究開発エンジニアは、筐体の形状が板金加工やCNC加工を不可能にするため、設計変更を余儀なくされることが多い。見積もりを出す前に、壁厚の均一性とガスケットシール用のランド面によって筐体製造工程のルートが決定される。4×4マトリックスと決定木を用いることで、5分以内に最適な方法を特定できる。要するに、部品の数量と適合性を一つの工程に合わせることで、予期せぬ工具コストの発生を防ぐことができる。
なぜこの製造比較を信頼できるのか?LS Manufacturingからの実践的な洞察
グロリア・ウーは、LS Manufacturingのラピッドプロトタイピングおよびラピッドマニュファクチャリングのエキスパートであり、マルチプロセスプロトタイピングに15年以上の経験を持つ。以下の比較はすべてグロリアが執筆したものである。彼女のプロセス横断的なアプローチを文書化した、彼女のエンジニアリング意思決定フレームワークを検証してください。LS Manufacturingは、多軸CNC加工、3Dプリンティング、板金加工を社内で実施している。
ASME Y14.5-2018は、両方の加工プロセスにおけるGD&T(幾何寸法公差)の要件をすべて規定しています。板金加工とCNC加工に関しては、標準バージョン、セットアップ、ウィンドウはそれぞれ1つずつしかありません。
ISO 9001:2015は、ツァイス社製CMMとミツトヨ社製表面粗さ測定装置による両工程の試験を規定しています。すべての監査において、すべての報告書は機器と特定の規格に紐づけられています。LS Manufacturing社は、多軸CNC加工、3Dプリンティング、板金加工を社内で実施しています。
データソースと参照元:LS Manufacturingのシニアプロセスエンジニアによるレビューにはすべての数値が含まれており、両方のプロセスは1つの標準バージョン、1つのセットアップ、および1つのウィンドウで指定されています。
クイックリファレンス 4×4比較マトリックス
精密板金加工と、電子回路を収容するアルミニウム筐体の精密CNCフライス加工を区別する4つの明確なエンジニアリング上の側面があります。筐体はAL 5052製で、ハウジングはAL 6061-T6製です。1,500を超えるクロスプロセスデータベースサンプルからペアを選択します。14.5%の成形不良率を予算に計上する必要があります。これは、1.9%のフライス加工不良率よりもスケジュール上のリスクが高くなります。
| 寸法 | オプションA:精密板金 | オプションB:精密CNCフライス加工 | しきい値/推奨シナリオ |
| 嵌合精度と公差 | 精度等級±0.02mm、曲げ角度±0.5° | 精度等級 ±0.008 mm、輪郭 ±0.003 mm | 嵌合面のCNC加工精度は±0.01mm以下、またはシール溝の加工精度も含む。 |
| 材料の使用と壁の形状 | 均一な肉厚、公称0.8mm~3.0mm、AL 5052 | 可変壁構造、段付き壁、放熱フィン、AL 6061-T6 | 壁厚1.5mm以上または放熱フィン用のCNC加工 |
| 単位コストと数量コスト | 500個生産の場合、基本価格1個あたり28.50ドル、金型費用1,200ドル | 板金は85個以上注文すると32.1%安くなります(28.50ドル対42.00ドル)。 | 85ユニットクロスオーバー:CNC加工(下部)、板金加工(上部)は28%安価 |
| リードタイムと反復速度 | 7日間で試作品を作成。ブランキングおよび曲げ加工用金型のセットアップ。 | 試作品を4日間で製作。CAM駆動切削、工具不要。 | 設計変更にはCNC加工、冷凍製品には板金加工 |
CNCフライス加工により、 ±0.01mmの公差で接合面が得られます。精密板金加工では、500個の生産で1個あたり13.50ドルのコスト削減が実現します。
モバイル端末での注意事項:マトリックスは左にスクロールするか、狭い画面表示の場合はカードモードに切り替わります。
主なポイント
- コスト効率の閾値:少量生産の場合、工具が不要なため、機械加工のコスト効率が向上します。生産量が増加するにつれて、工具の償却がコストに影響を与え、筐体の成形は単位当たりでより安価になります。
- 壁厚と形状の制限:段差のある壁厚や深い盲空洞があるため、一枚の板材から切り出す必要があります。均一な薄肉の筐体は、1枚の板材を曲げて筐体に成形できるため、製作可能です。
- 研究開発および検証ワークフロー:設計変更の段階では、工具のセットアップなしで切削加工を行う必要があります。形状が確定した場合は、機械加工のサイクルタイムよりも短いサイクルタイムでプレスブレーキを使用して筐体を成形する必要があります。
図1:左:曲げスプリングバックの図解 + ±0.02 mm;右:フライス加工面 Ra 0.4 µm
筐体の精度をより高めるには、どちらのプロセスが適していますか?
密閉ラベット付き±0.01 mmの嵌合要件を持つ筐体寸法は、単位コスト要因を考慮する前に、板金とCNC精密公差の結果を区別します。CNC加工の精密公差は±0.008 mmです。精密板金公差は、スプリングバック補正(曲げ後の弾性回復)後に±0.02 mmの公差に制限されます。密閉型筐体はCNC加工に有利で、非密閉型カバーは精密板金に有利です。従来の加工では、成形部品で±0.05 mm、フライス加工部品で±0.03 mmの精度が維持されます。超精密キャビティ位置決めは、フライス加工で±0.003 mmに達します。フライス加工面のRa(算術平均粗さ)は、冷間圧延シートの0.8 μmと比較して0.4 μmです。結晶粒の配向は、あらゆる曲げに異方性をもたらします。切削加工技術はこの制限を排除します。マイクロ波シールドキャビティは、フライス加工プロセスに基づいて、機械加工または板金電子機器筐体を選択します。 ASME Y14.5-2018とZeiss CMM MPEE 0.7 + L/400 µmは、両方の測定技術を制御します。
4つの生産レベルにおける許容誤差等級
- 従来の公差等級:精密板金加工では±0.05mm、CNC加工では±0.03mm。
- 精密嵌合公差等級:精密板金加工の場合は±0.02mm、CNC加工の場合は±0.008mm。
- 超精密キャビティ:二次仕上げ後±0.01mm、CNC加工では±0.003mm。
- 表面仕上げ:冷間圧延板金の場合、Ra 0.8 µm、フライス加工面の場合、Ra 0.4 µm。
ASME Y14.5-2018に基づくCNC加工の公差基準では、両方の技術は類似している。
成形された囲いが依然として優位に立つ場所
カバーとガードの両方において、表面のRa値が0.8µmで十分であるため、CNC加工による電子機器筐体よりも板金加工の方が好ましい。つまり、それぞれの見積もりには独自の公差と校正済みの機械が必要となる。
関連キーワード:板金 vs CNC公差等級 / エンクロージャシーリングラベット精度 / CNC加工Ra表面仕上げ
データソースとベンチマーク:ASME Y14.5幾何寸法公差仕様およびZeiss CMM測定検証レポートによる指示誤差MPEE:0.7+L/400 μm。

板金加工は、総生産コストにおいてCNC加工を上回るのはどのような場合か?
板金成形は、生産数量が 85 個を超え、筐体の壁の形状が一定である場合、単位当たりで CNC 加工よりも経済的なプロセスです。公差による工具コストが支配的になるまでは、生産量によって板金成形と CNC 加工のコスト差が決まります。500 個を超える成形用の工具コストが 1,200 ドルの場合、成形された筐体のコストは 28.50 ドルになりますが、機械加工された筐体のコストは 42.00 ドルになります。板金加工は、85 個を超える均一な壁の筐体に適していますが、85 個未満の段差のある壁の筐体には CNC 加工の方が適しています。機械時間単価ではなく、切削損失が、量産レベルで機械加工された筐体の固定コストを決定します。
材料歩留まりと機械稼働時間
CNC加工では、購入したビレットの重量の大部分を除去するために機械加工時間が課金されますが、板金成形では代わりにブランク面積を購入します。少量生産のCNC加工では、CAMソフトウェアがCAD図面から直接工具を制御するため、工具費用は発生しません。試作品製作においては、修正作業が工具不要のフライス加工に有利となるため、板金加工とCNC加工のどちらが優れているかは逆になります。
4段階のコンバージョンレビュー
- 生涯販売量を計算し、需要が85ユニットを超えることを確認してください。
- 各ユニットに1,200ドルを分配し、1ユニットあたりの償却費が15ドルを超えないようにしてください。
- 除去された材料が元のビレット質量の50%以上であるハウジングを選び出す。
- すべての条件が満たされたら、切断から打ち抜き、曲げ加工へと進みます。
段差のある壁面とシーリングランドにより、初期段階での切削コストを削減できます。CNC加工のDFMガイドラインは、量産体制に入るまでのサイクルタイムを短縮し、形状が安定した後は、板金加工とCNC加工のどちらを使用するかは量によって決まります。購入者にとって、生涯生産量の予測は、単価よりもコスト曲線をより大きく押し下げます。
関連キーワード:板金加工 vs CNC加工単価 / CNC加工における切削損失 vs 材料歩留まり / 100ユニット変換レビュー
データソースとベンチマーク:LS Manufacturing 2025–2026 クロスプロセス測定データベース(サンプルサイズ >1,500)に基づき、プロジェクト番号 #MED-2026-084A および #MED-2026-084B の下で計算されました。
図2:板金打ち抜き加工によりAL 5052に穴配列が形成され、CNC加工によりAL 6061-T6に取付ボスがドリル加工される。
壁の形状と内部構造の複雑さは、実現可能性にどのような影響を与えるのか?
壁の形状と内部構造のトポロジーは、アルミニウム筐体の板金加工またはCNC加工の決定において、サプライヤーの好みではなく、物理的な制約となります。厚さ0.8 mm~3.0 mmの均一なAL 5052-H32板は曲げ加工が必要ですが、6.0 mmの底壁から1.5 mmの側壁へと段差のある壁は、ソリッドAL 6061-T6ブロックの多軸フライス加工が必要です。成形では内側の曲げ半径がゲージの1.0倍以上しか得られないため、ブラインドスロットやシール溝を成形することはできません。ボスやゲージの変化があるため、CNC加工が必要となります。均一性のため、カバーや通気孔もCNC加工となる場合があります。
ゲージ連続性と曲げ限界
板金加工とCNC加工の精度公差は、切削工具が回転を始める前から壁の長さに依存します。厚さ1.0mm~3.0mmの一定厚のカバーには成形材が使用され、6.0mm~1.5mmの段差のある壁にはフライス加工材が使用されます。AL 5052-H32の割れを防ぐには、H32の歪み処理が必要です。
内部機能ルーティング
- 内部形状は、壁の長さよりも早く、機械加工製か板金製かの電子機器筐体を決定する要因となる。
- 段付きスロットとOリング溝:フライス加工された根元がシール深さを保護しますが、成形ではどちらも形成されません。
- 皿穴とボス: 1つのフライス加工で両方に対応できます。成形にはファスナーが必要です。
ハイブリッド分割ライン
アルミニウムのCNC加工は熱容量が大きく、成形は空気の流れが大きい。つまり、コストよりも形状の連続性が優先されるということだ。
関連キーワード:筐体壁形状の実現可能性/CNCフライス加工による内部ボス/板金製通気口のピッチ制限
板金製ハウジングとCNC加工ハウジングでは、なぜ故障率が異なるのか?
CNC加工と板金筐体の不良率の違いは、検査ゲートではなく欠陥の発生源によるものです。CNC加工された部品は、加工後にロック応力が解放されることで生じる歪みが原因で不良となります。加工されたハウジングの不良率は11.2%です。板金筐体は、穴の位置ずれによる曲げ角度のずれやセルフクリンチングファスナーの取り付け不良が原因で不良となり、不良率は14.5%です。薄肉部品の加工と部品の成形に必要な曲げ加工では、不良率を減らすために、事前に上流工程での管理が必要です。応力除去焼き戻し(荒加工と仕上げ加工の間の2回目の加熱工程)と段階的な荒加工により、加工部品の不良率は1.9%に減少します。レーザー曲げ角度補正とトルク制御の設置により、成形部品の不良率は2.8%に減少します。板金とCNCの精密公差は、降伏面を通して明らかになり、シール面はこの投資を正当化します。
機械加工されたハウジングのポケット加工による体積除去は、薄い底面を平坦に保つ応力平衡を崩します。成形ハウジングの角度誤差は、木目の方向によって生じます。5軸CNC加工により、段取り回数が1回に減り、再クランプ誤差が減少します。成形エンクロージャは、形状が単純であるにもかかわらず、不良率の基準値が高くなっています。
両方のレートを収束させるプロセス制御
- 荒削りは段階的に行う:仕上げ代を残しておき、最終切削後に焼き戻しを行う。
- 工程内レーザー角度測定:各曲げ加工ごとに角度を調整し、次の曲げ加工に進みます。
- トルク制御機能付きプレス機:インサート仕様ごとにトルク制限値を設定してください。
- クランプの手順:まず応力緩和面をクランプし、その後仕上げを行う。
多軸CNC加工は再クランプエラーを低減しますが、 2.8%まで低減するには成形時の角度フィードバックが必要です。ファスナーとシールランドの数が増えるにつれて、板金加工とCNC加工のどちらを使用するかは歩留まりの問題になります。購買の観点からは、 14.5%の不良率ベースは1.9%よりもスケジュール上のリスクが高くなります。
関連キーワード:ハウジングの欠陥率比較/応力緩和と角度補正/締結トルクの破損モード
図3:板金加工でAL 5052パネルを切断し、CNCフライス加工でAL 6061-T6チップを除去して電子機器筐体を製作する。
2つの方法におけるプロトタイプ作成のリードタイムはどのように異なるのか?
1~5 ユニットの製造では、CAM プログラムが工具を必要とせずに AL 6061-T6 素材を加工するため、CNC 加工は板金加工と比較して納期を30%~45%短縮できます。成形されたプロトタイプは、ブランキング、バリ取り、曲げ設定、ファスナー取り付け手順を経るため、フライス加工されたプロトタイプの 4 日に対して 7 日かかります。CNC加工はインターフェースが凍結されていない間プロトタイプのスケジュールを管理し、板金加工は工具が存在する後の繰り返し実行を管理します。最終検査は CMM とビジョン投影で行われます。プロトタイプの板金加工と CNC加工の決定は、カレンダーのリスクから始まります。
Unfrozen Designsがカットを好む理由
スタートアップの研究開発プロセスでは、適合性が確認されるまで回路を固定しないため、板金加工とCNC加工による電子機器筐体の選択においては、切削加工が有利となる。
工具不要のCNC加工により、 4日間かかるサイクルから各修正作業が不要になるため、設計者は各反復作業ごとに待ち時間を42.8%削減できる。
板金加工とCNC加工のコスト比較は、すべてのインターフェースが確定してから初めて意味を持ちます。簡単に言えば、試作工程はスケジュール上のリスクによって左右されるのです。
関連キーワード:試作品リードタイム比較/CNC試作品ターンアラウンド日数/板金曲げ加工セットアップ時間
板金加工とCNC加工の利点を組み合わせたハイブリッド戦略とは?
ハイブリッド構造は、CNCフライス加工された耐荷重コアと成形された板金カバーを組み合わせることで、医療機器や自動化機器の筐体において、アルミニウム筐体が板金製かCNC製かという選択肢がもはや排他的ではなくなった。CNCフライス加工により、センサーの基準面、Oリングの溝、放熱用のボスが平面度≤0.01 mmに維持され、一方、成形された1.5 mm AL 5052パネルが空気の流れ領域を形成する。特定の領域でシール性と剛性が両立する場合はハイブリッド構造が好まれ、形状が均一な場合はシングルパス構造が好まれる。プログラムは、純粋なフライス加工設計よりも低い構造コストでIP65(IEC 60529防塵およびウォータージェット保護等級)の目標を達成する。シールと通気領域が同じ筐体にある場合、板金とCNCのどちらを使用するかは部品数に基づくトレードオフとなる。ASME B1.1-2019は、カバーを固定する1/4-20 UNCネジを規定している。
2つの期間にわたる機能の所有権
CNCフライス加工されたコアには、センサー、Oリング溝、およびサーマルボス用の基準面が設けられています。成形されたカバーには、通気ルーバー、底部トレイ、およびI/Oパネルが設けられています。CNC加工されたセンサーマウントにより、基準面は10ミクロン未満に維持され、成形された1.5 mm厚のAL 5052パネルにより、±0.05 mmの位置基準面が確保されます。機械加工された電子機器筐体と板金製の電子機器筐体は機能によって異なり、ダウエルピンによって位置合わせが行われます。
許容誤差を吸収する接合インターフェース
ダウエルピンは、ファスナーによる締め付け前にカバーの位置を固定し、ずれがシールランドに影響を与えないようにします。PEMファスナーは、締め付け荷重下でわずかに浮動し、フライス加工されたボス部の歪みを防止します。これにより、組立作業員は、2つの公差スタックではなく、1つの再現性のあるスタックアップを使用できるようになります。
ハイブリッドビルドが利益を生む場所
ハイブリッド構造では、接合作業とファスナー費用が別途発生します。少量生産の場合は、追加の組み立て工程によって材料費の節約効果が相殺されるため、単一の製造工程が推奨されます。IP65規格では、 1/4-20ネジのCNC加工によりシールランドへのクランプ荷重が軽減されるため、成形カバー内にCNCフライス加工されたコアを使用する構造が好まれます。
関連キーワード:ハイブリッド筐体構造/切削加工コア成形カバー分割/PEMファスナー公差吸収
意思決定ツリーフレームワーク
板金加工とCNC加工による電子機器筐体の評価は、まず嵌合公差から始まり、次に壁形状、耐用容積、ハイブリッド構造の要件へと進みます。物理的および幾何学的要件は、すべての分野において経済的考慮事項に先行します。
4つのノードがすべてのエンクロージャをルーティングします。
- ノード 0 – 有機的または格子状の内部形状を持つユニットが 20 個未満の場合: どちらのプロセスよりも 3D プリンティングを選択します。これは、工具不要の積層造形により、1,200 ドルの成形工具や CNC フライス加工の最低加工時間(機械時間)を回避できるためです。
- ノード 1 –嵌合面は±0.01 mm以下の嵌合精度が必要ですか、それともシール溝がありますか? はい → 精密CNC加工。 いいえ → ノード 2。
- ノード2 –壁の厚さが急激に変化しているか、または放熱フィン付きの深い空洞があるか? はい → 精密CNC加工。 いいえ → ノード3。
- ノード3 –生涯生産量が85個を超える場合? いいえ、85個以下の場合 → CNCラピッドプロトタイピング。 はい、85個を超える場合 → 精密板金加工。
- ノード4 –大型外装ケースは、内部の精密センサーデータムと連携して動作しますか? はい → CNCコアと板金シェルによるハイブリッドプロセス。 いいえ → 通常の精密板金成形。
CNC加工アプリケーションには、公差だけでなく大量生産も含まれるため、基準面と換気エリアが同一の筐体内で一致する限り、ハイブリッドルーティングは引き続き利用可能です。
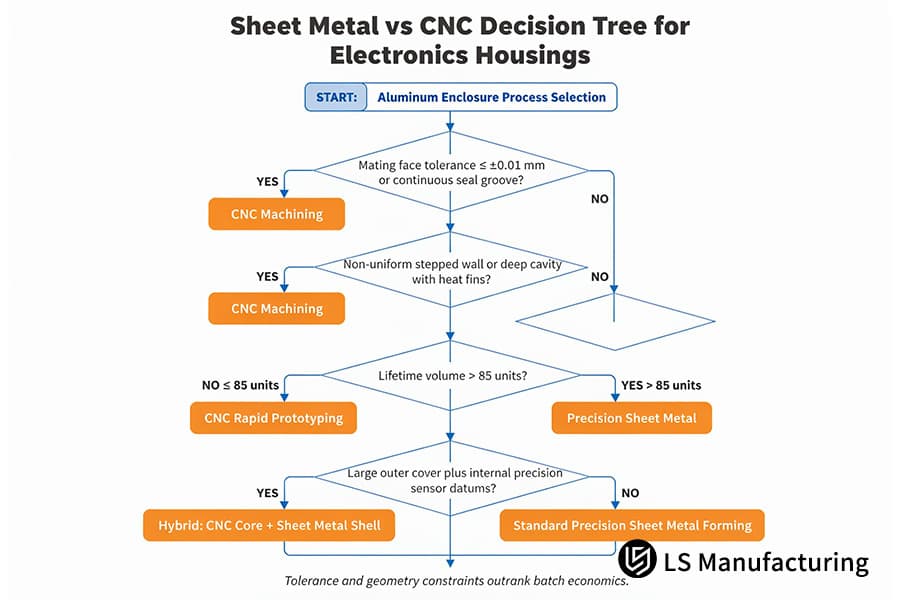
図4:電子機器筐体における板金加工とCNC加工の意思決定ツリー。
LSマニュファクチャリング社における医療診断用筐体のCNC加工と板金加工の比較:精度とコストの最適化
携帯型血液分析装置の筐体では、CNC加工プロセスと板金加工プロセスが競合し、筐体の各面における機能の配置によってどちらのプロセスを採用するかが決まります。ソリッドAL 6061-T6のCNC加工プロセスでは、平らなサーマルパッドと連続シールドシームの製造が可能ですが、300個の試作生産では、ビレットの大部分をくり抜く必要があり、部品1個あたり165.00ドルのコストがかかります。板金加工では、最小限の材料コストでカバーとI/Oパネルを作成でき、フライス加工されたベースプレートに巻き付けた後、カバーを成形するのに部品1個あたり118.80ドルのコストがかかります。熱機能と基準機能が局所化されている場合はハイブリッド構造がより良い選択肢であり、すべての面に基準機能またはシーリング機能がある場合はシングルルート構造が好ましい選択肢です。
初期ルートと課題
体外診断会社向けに320mm×210mm×95mmのアナライザーの本体を設計する際、すべての部品が一体成形されるため、シールドの連続性と組み立て位置合わせが確保できると期待して、モノリシック5軸CNC加工プロセスを採用しました。試作コストは見合わず、薄肉ベースは応力除去時に反ってしまいました。本体の14.5%はマザーボードが収まりませんでした。
プロセス比較と意思決定
フィーチャーマッピングにより、1つのビレットが2つのピースに分割されました。医療用CNC加工によりセンサーベースプレート、サーマルパッド、ダウエル基準面が保持され、板金成形によりカバーとI/Oパネルが加工されました。
測定された成果
ハイブリッドルーティングにより、筐体コストは一体型フライス加工に比べて28.0%削減されました。納期は38.6%短縮され、 14日から8.6日に短縮されました。組立不良率は14.5%から2.8%に低下しました。製造工程に補正と面取りを導入したことで、ダボの干渉はなくなりました。入荷検査における組立干渉による不良品はゼロになり、切削待ちで失われていたスケジュール上の日数を取り戻すことができました。
検証と教訓
ハイブリッドの遮蔽安定性に関する1,000時間の試験は成功裏に完了し、プロジェクト#MED-2026-084Aおよびプロジェクト#MED-2026-084BのISO 13485監査に合格しました。精密CNC部品は、すべてのアナライザーにおいて熱および基準部品として引き続き機能するため、ハイブリッド化により部品の機能領域のみを切断することが可能になります。すべての継ぎ目で遮蔽の連続性が必要な場合、単一ルート切断の精度は維持されます。簡単に言えば、筐体のコストは、プロセスの忠実性ではなく、形状の冗長性によって決まります。
「1つのビレットを成形カバーとフライス加工ベースプレートに分割することで、遮蔽の連続性を維持しながら筐体コストを28.0%削減できました。」— 体外診断部門、機械設計リーダー、プロジェクト番号MED-2026-084A
データソースとベンチマーク:LS Manufacturingのプロセス間測定データベース、プロジェクト番号MED-2026-084A(板金カバー)/プロジェクト番号MED-2026-084B(CNC熱ベースプレート)、サンプルサイズ>1,500。

よくある質問
1. 電子機器筐体に対して、優れたRFおよびEMIシールド性能を提供するプロセスはどれですか?
シールドの連続性を確保するため、一体型のCNC加工が採用されています。一方、通気孔付きカバーの材料コストを抑えるため、成形板金が採用されています。曲げ加工された接合部は、導電性ガスケットとボルトピッチの縮小によって隙間が密閉されるまで、 ±0.02 mmまで拡張されます。接合部の嵌合はISO 286-1:2010に準拠しており、品質管理担当者はLS Manufacturing社において、プロジェクト番号MED-2026-084Aに基づき、 CNC加工によるRFシールドの結果を監査しています。
2. アルミ製ボックスの場合、板金加工とCNC加工の正確なコスト損益分岐点はいくつですか?
板金加工は85単位以上の分岐点を超えるとコスト効率が高くなる一方、それ以下の場合はCNC加工の方がコスト効率が高くなる。工具コストがかからないため、検証プロセス全体を通してCNC加工の単位コストは安くなる。後段のネスティングブランクにより、単位コストは4分の1以上削減される。
データソース:LSマニュファクチャリングの見積もりデータベース。
3. 板金は屋外用電子機器においてIP67の防水性能を実現できますか?
CNC加工では再加工が少なくIP67規格が達成され、板金加工では材料コストが低く抑えられます。フライス加工されたガスケット溝には、10ミクロン未満の範囲にシールランドが存在します。ISO 2768-1:1989では成形公差が規定されており、OEM組立ラインではフライス加工されたシールランドに関する保証請求が少なくなります。
4. 新しい筐体を作る際に、板金加工とCNC加工のどちらを素早く選択すればよいですか?
筐体のルーティングは、2つの基準で決定されます。1つは嵌合精度が±0.01 mm以下であること、もう1つは耐用年数が85ユニットを基準としていることです。公差が厳しい嵌合や段差のある壁構造はCNC加工に適しています。一方、85ユニットを超える薄肉構造は板金加工が必要です。どちらの図面もASME Y14.5-2018に準拠しており、LS Manufacturing 2025-2026のプロジェクトスケジュールデータ(サンプルサイズ1,500以上)には、これらの基準が反映されています。
5. 板金プレス加工とCNCフライス加工で、アルミニウム材料は同一ですか?
AL 5052-H32は成形性に優れているため板金プレス加工に、AL 6061-T6は切削屑の流れと剛性に優れているためCNCフライス加工に使用されます。プレス加工されたパネルは0.8mm~3.0mmの均一な肉厚を持ち、CNCフライス加工されたビレットは6.0mmのベースプレートから1.5mmの側壁までが一体成形されています。
データソース:ASMハンドブック第2巻
6. 厳しい公差が薄板金属の寸法歪みを引き起こすリスクはどのくらいですか?
成形パネルの曲げによる1~2%のスプリングバックにより、穴ピッチのばらつきは±0.05mmの範囲に収まり、二次CNCリーマ加工により穴ピッチは10ミクロン以内に抑えられます。組立チームは、リーマ加工工程を成形工程の後に行うことで、手直しにかかる時間を短縮しています。ISO 2768-m: 1989規格は成形パネルの公差を規定しており、LS Manufacturingの2025~2026年のサンプルサイズ1,500以上が両方の数値を文書化しています。
データソース:ISO 2768-1:1989、一般公差-第1部
まとめ
繰り返し注文される薄肉で均一な筐体は、精密板金加工に適しています。段付き壁やガスケットシール式の筐体は、 CNC加工で加工する必要があります。ハイブリッドルーティングプロセスは、シール機能と換気機能を分離した筐体に対応します。
公差と予算に関する判断は設計段階から始まります。3D/2D図面をアップロードしていただければ、LS Manufacturingのツーリングエンジニアが2時間以内にルーティング評価をお送りします。お問い合わせは+86 185 6675 9667またはinfo@lsrpf.comまで。また、クロスプロセス選択に関する資料はhttps://lsrpf.com/で入手できます。簡単に言うと、1つのルーティングプロセスでどの筐体が最適かが決定され、板金筐体とCNC筐体のRFQチェックリストがその後の購入プロセスをガイドします。

