 日本語



要約:鋳鉄とCNC鋼の油圧マニホールドは、鋳造によるニアネットフローパスと、ソリッド材料からの機械加工のどちらを選択するかによって決まります。CNC鋼は±0.003 mmの公差に対応でき、最大70 MPaの圧力に耐えることができますが、鋳鉄は±0.004 mmの公差に対応でき、損益分岐点を超えると1個あたりのコストがCNC鋼より39.3%安くなります。45個を超えるとパターンコストが完全に償却されるため、鋳鉄の方が低コストになります。45個未満の場合、鋼は工具が不要なため、1個あたりのコストは安くなります。
流体動力エンジニアリングおよび調達チームは、マニホールド設計をリリースする前にパターンコストを検討し、間違ったルート選択は再設計とスケジュール遅延を引き起こします。 25 MPa を超える使用圧力とギャラリー形状によって、鋳鉄または CNC 鋼ブロックがシールの漏れを防止できるかどうかが決まります。 4 つの要素、4x4 マトリックス、および決定木により、数分で答えが得られます。 25 MPaを超える高圧サイクルと流路形状により、鋳鉄または CNC 鋼マニホールドが漏れのないシールを保証するかどうかが示されます。 4 つの要素、4x4 マトリックス、および決定木により、数分で答えが得られます。つまり、ツール投資の前に、容量と圧力制限によって鋳鉄と CNC 鋼のどちらを選択するかが決まります。
なぜこの製造工程比較を信頼できるのか?
LS Manufacturingのシニアプロセスエンジニアであるグロリアは、試作と精密機械加工において15年以上の経験を持ち、グロリアのクロスプロセスエンジニアリング意思決定フレームワークを設計しました。両方のルートは同じ図面セットで見積もられています。シニア流体動力工具エンジニアによるレビューが完了しました。すべての数値は1つのデータベースに遡って追跡できます。
許容差は、 ISO 2768-1:1989 、クラス m (中)、表 1に基づいています。機械的特性データは、 ASM ハンドブック Vol.2 、Properties and Selection: Nonferrous Alloys and Special-Purpose Materials (ASM International、第 10 版、1990 年)、p. 1455 (ASM デジタル ライブラリ)から収集されています。このハンドブックは、鋳鉄と鋼の両方について 1 つの巻のみです。鋳鉄とビレット鋼のデータは、同じ測定機器、改訂番号、および試験期間で測定されています。調達担当者は、すべての数値を 1 つの特定の条項と照合して二重チェックします。
ISO 9001:2015に基づく圧力保持漏れ試験と、ツァイス社製CMMによる幾何形状測定を、すべてのマニホールド出荷品に対して実施しています。ラピッドプロトタイピングステーションは、鋳鉄およびビレット鋼のステーションと同じフロアに設置されています。受入検査担当者は、各ブロックの試験報告書の履歴を確認できます。試験対象数は1,500個以上です。
データソースおよびベンチマーク:LS Manufacturingの社内機械加工測定データベース、最終更新日:2026年9月。
主なポイント
- 高圧、迅速な試作、納期厳守が求められる場合は、CNC加工鍛造鋼(オプションB)を選択してください。ソリッドストック加工による気孔除去により、最初の製品バッチを7日以内に納品することが可能です。
- 損益分岐点を超える定期的な注文があり、かつ交差する流路がオプション A を正当化する場合、ダクタイル鋳鉄 (オプション A) を選択してください。
- 極めて高い精度が求められる場合:鋼ブロックの高精度研削・穴あけ加工(オプションB)では、穴径公差は1桁ミクロン、カートリッジキャビティの表面粗さはRa 0.4μmです。連続鋳鉄加工(オプションA)では、穴径公差はより大きく、カートリッジキャビティの表面粗さはRa 0.8μmです。
- 衝撃吸収と漏洩防止:連続鋳造黒鉛鋳鉄は、油圧衝撃波のエネルギーを吸収する能力があります。薄肉構造のため、端部の欠けを防ぐための一定の要件を満たす必要があります。鍛造鋼は疲労に強く、大幅な材料除去が必要です。
クイックリファレンス:4×4エンジニアリング比較マトリックス
連続鋳造鋳鉄とビレットCNC鋼は、4つの技術的考慮事項によって区別されます。公差、耐圧性能、単価、および納期は、どちらのマニホールドタイプにもそれぞれ割り当てられています。これらの組み合わせにより、購買担当者は各指標について1つの閾値を特定できます。
| 寸法 | オプションA:連続鋳鉄 | オプションB:ビレットCNCスチール | しきい値/推奨シナリオ |
| 公差と表面 | 精度 ±0.008 mm、限界 ±0.004 mm、Ra 0.8 μm | 精度 ±0.006 mm、限界 ±0.003 mm、Ra 0.4 μm | サーボバルブのスプール内径が±0.005 mm以下の場合は、オプションBが推奨されます。 |
| 圧力定格 | 使用圧力 ≤25 MPa | 35 MPa~70 MPaの作動圧力 | 25 MPaを超える負荷にはオプションBが必要です |
| コストのトレードオフ | 試作品:金型代込みで420ドル、量産品:1個あたり68ドル | 試作品:金型なし260ドル、量産品:1個あたり112ドル | 損益分岐点は45ユニット。その後、ボリュームはオプションAを選択します。 |
| 納期 | 24日間のサンプリング期間(パターン、鋳造、経年変化、量産安定性を含む) | 7日間のサンプル採取期間。迅速な生産スケジュール調整。 | 迅速な研究開発と45個未満の量産反復には、オプションBを使用してください。 |
このマニホールドシリーズの型紙およびコアボックスのコストは1,980ドルです。1個あたり44ドルの単価差は、45個で回収できます。低圧・大容量が必要なマニホールドプログラムでは鋳鉄が使用され、単価は68ドルです。一方、 25MPaを超える高圧が必要なマニホールドプログラムでは、CNC加工された鋼材が使用されます。
モバイルユーザーへの注意:マトリックス表は、モバイル端末では左右にスクロールしたり、カード表示モードに切り替えたりできます。どの列がブロックに該当するか分からない場合は、2D図面をアップロードしてください。LS Manufacturingのエンジニアリングチームが、2時間以内に両方の材料について無料の経路比較レポートをお届けします。
データソースおよびベンチマーク:LS Manufacturingの社内機械加工測定データベース、最終更新日:2026年9月。
鋳鉄製およびCNC加工鋼製マニホールドの圧力定格は、繰り返し応力下でどのように異なるのか?
鋳鉄と鋼のマニホールドの圧力定格の違いは、1つの数値に依存します。鋳鉄は周期的な運転で動作するのに対し、CNC鋼鍛造品は35 MPaから70 MPaの圧力で動作します。鋳鉄は25 MPaまでの圧力での周期的な運転で良好に動作し、CNC鋼鍛造品は高圧で動作します。CNC鋼ビレットインゴットは鍛造後に微細な気孔がなく、ASTM A108規格に基づくと降伏強度は550 MPaです。ダクタイル鋳鉄はASTM A536に適合し、引張強度は500 MPaから700 MPaですが、これは降伏強度とは異なりテストされた別の値です。CNC 加工公差規格を確認した後、マニホールドの選択は引張強度ではなく圧力クラスによって決まります。
疲労寿命は、繰り返し使用条件下における鋳鉄製油圧マニホールドとCNC加工鋼製油圧マニホールドとの違いを示す。
職務に基づく選考規則
- 低デューティサイクル圧力:ダクタイル鋳鉄は脈動衝撃に耐える。
- 高負荷圧力:鍛造鋼により、多孔性による漏れ経路が除去されます。
損益分岐点を超える大量生産のCNC加工も、圧力クラスによって分類されます。ダクタイル鋳鉄製とアルミニウム製の油圧マニホールドでは、異なる破裂疲労値が必要となります。顧客にとって、油圧マニホールドの材質は、引張強度チャートよりも先に、使用圧力によって決定されます。
データソースとベンチマーク:引張強度と降伏強度のデータは、ASMハンドブックVol.2の機械的特性データベースとMatWeb材料特性データベース(ダクタイル鋳鉄グレード80-55-06、2026年9月アクセス)に対して検証済み。
関連キーワード:油圧マニホールド圧力定格/鋳鉄製マニホールド疲労限界/鍛造鋼製マニホールド破裂圧力

鋳鉄は、鋼材のCNC加工よりも費用対効果が高くなるのはどのような場合か?
鋳鉄とCNC鋼製マニホールドのコストは、材料費ではなく工具の償却費に依存します。これは、パターンコストが多くの注文後に有利になるためです。鋳鉄は、損益分岐点を超えると、ビレットCNC鋼に比べて部品あたり39.3%安価になります。初期数量は、工具不要の鋼製部品にとって有利なままです。鋳鉄の試作にはパターンコストと鋳造コストが必要です。量産では、各鋳造品にパターンコストの一部が発生します。バルブ穴のみを仕上げ加工する鋳造ブランクを使用するニアネットシェイプ鋳造では、溶融金属の85%が使用されるのに対し、ソリッドビレットから穴を切り出すと、金属の65%がスクラップとして無駄になります。興味深いことに、パターンコストは一度支払うだけなので、試作コストが高くても量産コストは低くなります。油圧マニホールドの試作と量産は、多軸CNC加工サービスのスケジュールに先行します。
建設段階別の単価
- 初期試作品:鋳鉄のコストは420ドル、鋼鉄のコストは260ドルで、いずれも金型費用は含まれていなかった。
- 損益分岐点後の注文の繰り返し:鋳鉄のコストは68ドルに上昇する一方、鋼材のコストは112ドルで変化しない。これは、在庫除去量が減少しないためである。
ハイブリッドルートプランニング
鋳鉄製油圧マニホールドを選択するタイミングは、設計の安定性に基づきます。注文の繰り返しが多い場合はパターンコストが高くなりますが、設計の変更はそれほどコストがかかりません。鋼材による検証の後、鋳鉄製の金型を使用することで、パターン作成前に形状変更を行う方が安価であるため、ライフサイクルコストを削減できます。自動車用CNC加工サービスプログラムを使用して実行される安定したバージョンは、金型を使用せずに鋼材による検証を行うことで最も大きなメリットを得られます。
関連キーワード:鋳鉄製マニホールド単価/CNC鋼製マニホールド金型償却費/油圧マニホールド損益分岐点量
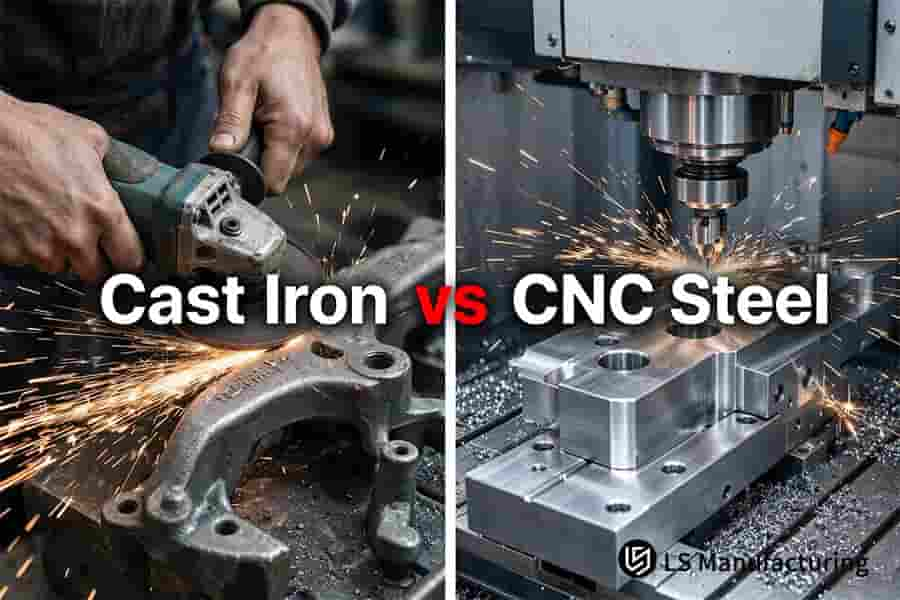
図1:手作業による研削で粗い鋳鉄の表面を滑らかにする一方、CNC加工により鋼製マニホールドの表面粗さはRa 0.4μmに仕上げられる。
迅速なプロトタイピングのために、CNC加工された鋼製油圧マニホールドはいつ使用すべきか?
CNC鋼製油圧マニホールドの使用時期は、単価ではなくスケジュールリスクによって決まります。鍛造鋼製マニホールドは7日で入手可能ですが、鋳鉄製マニホールドはパターン製作、鋳造、焼きなましに24日かかり、サンプリングループ時間を70.8%短縮します。砂型鋳造とロストフォーム鋳造(鋳造中にフォームパターンが焼却される)では、サンプル出荷前にパターンの準備、成形、焼きなまし、表面処理が必要です。ビレットAISI 1045鋼はツーリング開発が不要で、設計完了後すぐに5軸加工が開始されます。チャンネルルーティングの変更やセンサーポートの追加があった場合、修正サンプルは48時間以内に届きます。
鋳鉄は、大量生産時に形状変更が不要な場合に優れた性能を発揮します。一方、鋼は形状変更時のスケジュール調整の柔軟性を維持するのに役立ちます。新モデル設計における利点は、設計確定前の金型費用が高額になるため、原理開発および実地試験段階での試作油圧マニホールドの試作と量産管理との比較から生まれます。
設計反復全体にわたるリスクのスケジュール管理
高精度CNC加工により、各工程における工具のリードタイムが不要になります。これにより、設計変更を48時間以内に処理して製造工程に統合することが可能になり、1回のスプリントサイクルで検証ループを完了できます。
コスト境界と引き渡しポイント
鋳鉄製マニホールドとCNC加工鋼製マニホールドのコストは、設計が確定すると逆転します。鋼製は1個あたりのコストは高くなる可能性がありますが、金型コストのリスクはありません。鋳造では、繰り返し注文の際に型を使用します。CNC加工では、加工前にDFM(設計製造性)を考慮することで、加工時間の増加につながる不要な部品が除去されます。
- 事前設計済み:鋼材は、工具を変更することなく、チャンネルの経路変更やセンサーの追加に対応できます。
- 損益分岐点を超える生産量における形状固定後:鋳鉄は、1個あたりのコストを低く抑えることで、型作りのコストを回収する。
関連キーワード:CNC鋼製マニホールドのリードタイム/油圧マニホールドの設計反復/鋳鉄製マニホールドの金型製作サイクル
両方の工程において、内部チャネルの清浄度とバリ取りがなぜ重要なのでしょうか?
内部の清浄度はスプールの寿命に影響し、鋳鉄とCNC鋼の油圧マニホールドでは故障モードが異なります。これは、延性鋼ではクロスドリル加工後にバリが発生してくっつくのに対し、鋳鉄では黒鉛の微粒子が止まり穴に閉じ込められるためです。ビレットCNC鋼ではクロスドリル加工されたギャラリーの再加工率が12.8%でしたが、連続鋳鉄では9.6%でした。どちらも同じデータベース改訂版で測定されました。マニホールド本体には、直角に交差する斜め穴、深穴、オイルギャラリーが含まれています。そのため、ドリル加工によりポートの交差部分に二次的な逆バリが発生します。
鍛造鋼のバリは延性があり、穴の内壁に付着するため、高圧水洗浄では除去できません。そのため、 TEM(熱エネルギーバリ取り)またはAFM(研磨流体加工)のいずれかが必要となります。CNC加工の表面仕上げ範囲では、材料ごとに1つのバリ取りプロセスを指定する必要があります。
クロスドリル加工された通路内部における欠陥発生メカニズム
バリの特性は除去方法の選択に影響を与えます。鋼鉄製のバリは曲がって付着するのに対し、鋳鉄製のバリは粉塵となって崩れます。鋳鉄と鋼鉄のマニホールド加工公差はバリの付着に影響を与え、ボアバンドが狭いほどエッジブレイクアウトのクリアランスが少なくなります。チップの形状だけでは組み立ての可能性を予測できないため、金属ごとに全く異なるクリーニング戦略が必要となります。
検査および清掃管理
マニホールドの内視鏡検査と多段階超音波洗浄を組み合わせることで、不良品の割合を鋳鉄製で2.4% 、鍛造鋼製で1.2%にまで低減できます。CNC 加工部品はバリ取り時に変形しやすいため、薄いリブ付近ではサイクル設定を控えめにする必要があります。ミツトヨ製サーフテストSJ-410による表面粗さ測定とNAS 1638洗浄等級により、各ロットの品質を検証します。
鋳鉄製油圧マニホールドを選択するタイミングは、圧力や流量だけでなく、清浄度にも基づいています。鋳鉄は冷却液のろ過が必要ですが、鍛造鋼は熱洗浄または研磨洗浄で済むからです。
データソースおよびベンチマーク:ミツトヨサーフテストSJ-410粗さ測定器の検証手順およびNAS 1638流体清浄度規格に基づいて実施された内壁清浄度検査および微細粗さ測定。
関連キーワード:鋳鉄製マニホールド vs CNC鋼製マニホールド / 内部チャンネルの清浄度 / マニホールドスプールの焼き付き防止
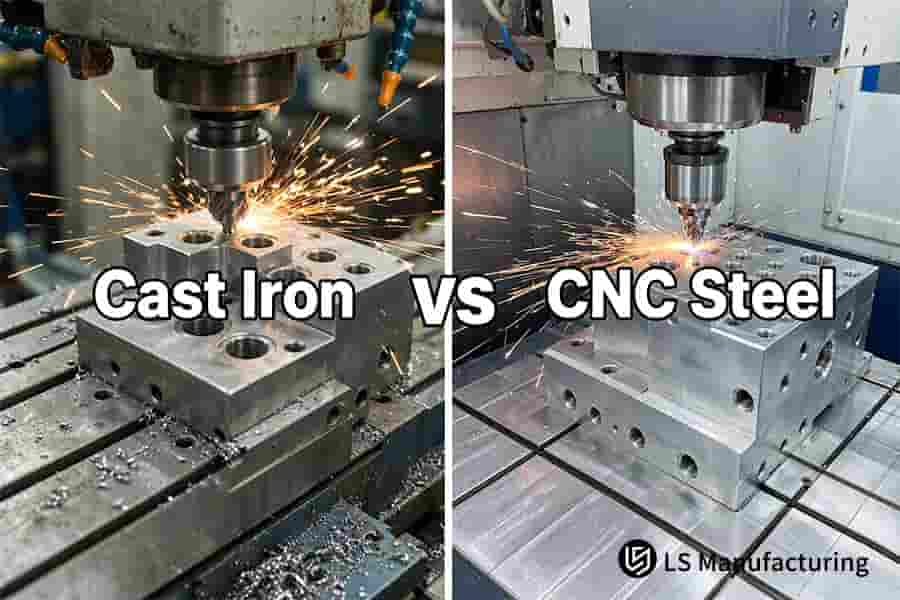
図2:鋳鉄製のマニホールドはドリル加工時に密な切りくずを飛ばすが、CNC加工された鋼鉄製のポートはより明るい色合いになる。
鉄ブロックと鋼ブロックの環境面および重量面でのトレードオフとは?
鋳鉄とCNC鋼の油圧マニホールドの重量のトレードオフは密度から始まります。ダクタイル鋳鉄の密度は7.1 g/cm³、炭素合金鋼は7.85 g/cm³です。機械の振動低減と軽量化が求められる用途では、ダクタイル鋳鉄が使用されます。黒鉛構造は減衰能力を2.5~4倍に高め、ブロックの重量を9.5%削減するのに役立ちます。ポンプのリップルとウォーターハンマー(バルブ閉鎖後の圧力上昇)は、黒鉛と相互作用するとエネルギーを失います。鉄スクラップは完全に製鉄所にリサイクルできますが、ソリッドビレットのフライス加工では、負荷のないスクラップの処理に電力と冷却剤が使用されます。ニアネットコア鋳造では、ストックのフライス加工が最小限で済み、切削屑の発生を60%以上削減できますが、ソリッドビレットのフライス加工では切削屑が65%発生します。
運用中の質量と騒音の挙動
ポンプのリップル排出とスプールバルブの急激な閉鎖により、衝撃波がオイル通路のすべてのギャラリーに伝わります。ダクタイル鋳鉄は、ポンプのリップル効果のエネルギーの一部をグラファイトに散逸させます。鍛造鋼はより大きな振動を伝達しますが、同じ寸法のダクタイル鋳鉄と比較して優れた疲労強度を示します。軽量化を目的とした アルミニウムCNC加工サービスプログラムは、アルミニウム合金の重量と圧力制限の変化により、異なる密度になります。ダクタイル鋳鉄とアルミニウムの油圧マニホールドの比較には、鉄と鋼のテストから得られた数値ではなく、異なるテストデータが必要です。
エネルギー消費量とチップ放電
切削屑のリサイクル性の違いは、材料の密度よりもはるかに重要です。鋳鉄の切削屑には黒鉛粒子が含まれており、冷却液のろ過が必要ですが、鋼鉄の切削屑はろ過なしで製鉄所で完全にリサイクル可能です。鋳鉄と鋼鉄のマニホールド圧力定格は、はるかに難しい障壁となります。ロボットアームのインテグレーターは両方の特性を重視するため、ロボットは加速するサイクルごとにマニホールドの質量に対してコストを支払い、ポンプのリップルがアームに到達するたびに減衰に対してコストを支払うため、 ロボットCNC加工サービスの購入者は両方の特性を考慮します。
関連キーワード:油圧マニホールド重量比較/鋳鉄製マニホールド vs CNC鋼製マニホールド/マニホールド切粉排出低減
選択決定木:油圧マニホールド処理経路の迅速な決定(決定木フレームワーク)
油圧マニホールドの配管ルートは、単位コストではなく、システムの最高圧力に基づいて決定されます。圧力分岐の終端処理が最初に行われ、次にバッチ分岐、最後にツーリングおよび流路分岐が行われます。鋳鉄製とCNC加工鋼製の油圧マニホールドのどちらを選択するかは、経済的なメリットを考慮する前に、物理的な安全上の制約を考慮した上で決定されます。端子ボックスには、各分岐に対して固定ルートが1つあります。
- ピークシステム圧力が25MPaを超える場合は、Bを選択し、定格35MPaから70MPaまでの鋼材のCNC鍛造加工プロセスの選択を完了します。
- システムの最大圧力が25MPa以下の場合は、バッチサイズに進みます。バッチが45個以下の場合は、Bオプションを選択してください。Bオプションでは、金型費用なしで7日間でCNC鍛造鋼のラピッドプロトタイピングが可能です。
- 通常の流路で45個以上のバッチ生産の場合:鋳鉄製金型を選択してください。1個あたり68ドルです。
- 穴あけ加工(ブラインドドリル加工)では実現できない3D曲面内部通路を持つ45個未満のバッチについては、金属3Dプリンティング(積層造形)または鋳造プリフォームのオプションが利用可能だが、深穴加工は不可。
どちらの方法も、ある一点においては不利となる。それは、単一のブロックに3つ以上の交差するギャラリーがあり、かつ注文数が20個未満の場合である。穴あけ加工された鋼材では在庫の65%が無駄になり、鋳鉄製の工具は償却できない。このような場合、17-4PHステンレス鋼でブロックを積層造形する方が安価となるが、そのRa 6.3μmのキャビティ仕上げではサーボスプール用の穴加工は不可能である。
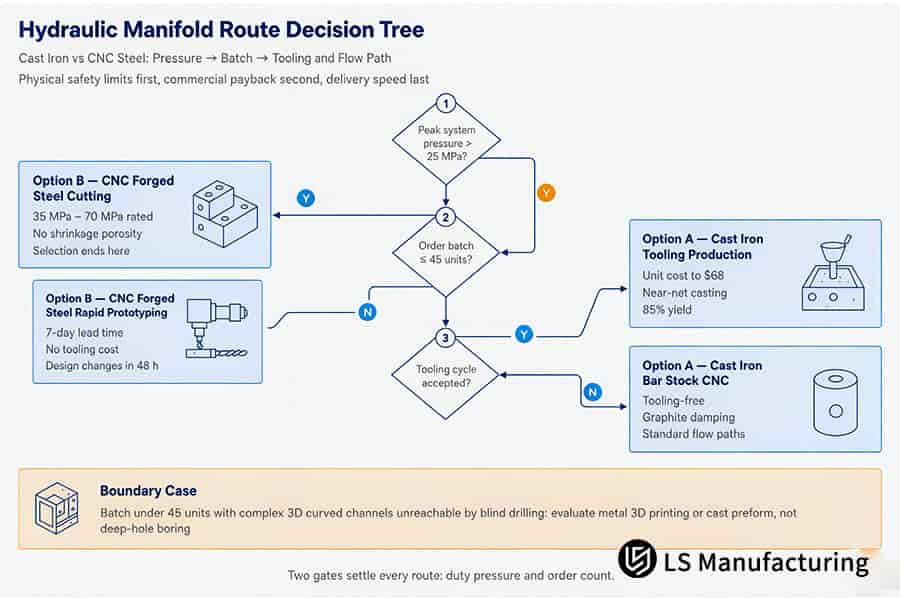
図3:油圧マニホールド圧力、バッチ数、およびツーリングサイクルに関して、鋳鉄ルートとCNC鋼材ルートを比較した決定木。
- 高圧用途:経済的な考慮事項を一切考慮する前に、システム内の最大圧力を25MPaと比較します。25MPaを超える場合は、体積に関係なくCNC鍛造鋼を検討することが可能になります。
- 数量税の検討:経済的な考慮事項を一切考慮する前に、45ユニット程度の数量を比較します。45ユニットを超えない数量であれば、工具不要のCNC鋼材を検討できますが、45ユニットを超える数量では、68ドルの鋳鉄工具を使用することが可能になります。
- 内部形状:貫通の可能性があるため、ボーリングを検討する前に、すべての3Dチャネルのブラインドドリル加工が成功したことを確認します。
関連キーワード:油圧マニホールド決定木/鋳鉄対CNC鋼の選択ルート/マニホールド圧力バッチ閾値
LSマニュファクチャリング社製 [鋳鉄 vs CNC鋼] 産業用ロボット油圧マニホールド:加工応力緩和と漏れ低減
鋳鉄とCNC鋼の油圧マニホールドの選択は、圧力の安全許容値と工具投資価値に基づいています。QT500-7連続鋳鉄はコストを削減し、ポンプのリップルを抑制しますが、その収縮多孔性は仕上げ加工パスで露出するまで隠れたままになる可能性があります。ビレットCNC鋼は、35 MPaから70 MPaの作動圧力をカバーします。少量生産と高圧用途には鍛造鋼マニホールドが適しており、成熟した大量生産と低圧には鋳鉄工具が適しています。工具アプローチの変更により、リークスクラップを12.8%から1.2%に削減しました。ニアネット鋳造は、圧力が25 MPaまでで、パターンのコストをカバーするのに十分なバッチサイズの場合に選択する必要があります。加工前のCNC薄肉加工評価により、破裂圧力レベルを超える薄肉の完全性が確保されます。
初期ルートと課題
ロボットの研究開発に携わる大学は、低コストとグラファイトの減衰特性を理由に、マルチサーキットサーボアームバルブブロックにQT500-7連続鋳鉄を選定した。最大28MPaのピーク圧力は鋳鉄の耐圧限界を超えた。収縮に伴う気孔欠陥は5軸加工に耐えることができたが、30MPaの圧力でスプールボアから入口ギャラリーへの薄肉部を通してオイル漏れを引き起こした。
ルート切り替えとプロセス修正
プロジェクト #ROBOT-2026-042B 鍛造品による鋳鉄の代替基準には、25 MPa に対して 35 MPa ~ 70 MPa の圧力範囲、 ±0.003 mm ~ ±0.004 mm の穴精度公差、パターン作成と焼きなましを含む 24 日に対して 1 週間のサイクルタイム、鋳造歩留まりの 85% に対して65% のチップ率が含まれます。粗加工により応力が除去され、1 つのスプール穴の真円度が 0.008 mm になりました。560 °Cでのリリーフ焼きなましと適切なクランプにより、真円度は ±0.003 mm の公差に戻りました。
測定された成果
ルート変更の結果、5個のテストブロックが納品されました。サンプリング期間は24日から7日に短縮されました。プロトタイプのコストは420ドルから260ドルに減少しました(プロジェクト資料によると-38.1%) 。200個を超えるテストブロックの生産では、定格圧力が低い鋳鉄製の金型が使用され、1個あたり68ドルのコストで製造されました。
検証と教訓
5つのテストブロックすべてに対し、 ISO 9001:2015に基づく耐圧試験および漏れ試験、ならびにZeiss CMM 3Dによる形状測定を実施しました。ブロックは、検査のために生産ラインを停止することなく、OEMラインで組み立てられます。精密CNC加工部品は、保証請求の際に役立つよう、ボア情報が利用可能な状態で購入されます。
「鍛造により、スプールボアは30MPaまでの圧力でも漏れがなくなり、わずか7日間で5つのテストブロックが製造されました。」— ロボット研究開発研究所、機械設計エンジニア、プロジェクト番号ROBOT-2026-042B
データソースおよびベンチマーク:LS Manufacturingのプロセス間測定データベース、プロジェクト#ROBOT-2026-042Aおよびプロジェクト#ROBOT-2026-042B、サンプルサイズ>1,500。

よくある質問
1. 油圧マニホールドにおいて、より高い作動圧力に耐えられる材料はどれですか?
高負荷用途では、鍛造鋼は鋳鉄よりも好ましい。鍛造鋼は35MPaから70MPaの使用圧力下で使用できるのに対し、鋳鉄は25MPaまでしか使用できない。強度試験結果によると、鋼の降伏強度は550MPa、鋳鉄の引張強度は500~700MPaである。材料の選択は、引張強度ではなく、負荷容量と疲労寿命に基づいて行うべきである。
データソース:ASMハンドブック第2巻。
2. 鋳鉄製マニホールドとCNC加工鋼製マニホールドのコストはどのように異なりますか?
試作品のコスト面では、鍛造鋼(1ブロックあたり260ドル)がASTM A536鋳鉄(1ブロックあたり420ドル)よりも有利です。これは、鍛造鋼では工具が不要で、型を作る費用が不要になるためです。45個以上の数量になると、鋳鉄の方が経済的になり、1個あたり68ドルに対し、鋼は1個あたり112ドルとなり、 39.3%の差が生じます。工具代は調達部門からの注文が確定した場合にのみ支払われ、 CNC加工された鋼製マニホールドのコストは常に損益分岐点を下回ります。
データソース:LS Manufacturing 2025~2026年プロセス間比較データベース、サンプルサイズ1,500以上。
3. 油圧ブロックにアルミニウムではなくダクタイル鋳鉄を選ぶべきなのはどのような場合ですか?
ダクタイル鋳鉄とアルミニウムの比較に関して、ダクタイル鋳鉄はシステム圧力が21 MPaを超える油圧ブロックに適しています。アルミニウムブロックは21 MPaを超えない使用に使用できますが、これは鋳鉄や鋼から選択する場合に使用される25 MPaの圧力とは異なります。鉄は弾性率が大きいため、圧力によるボアの膨張が少なくなり、スプールの固着も少なくなります。コンパクトな設計と圧力サイクル下でのISO 286-1:2010の適合公差への準拠により、ねじの引き抜きに対する耐性が向上します。ポートねじの剥離の可能性によってプロジェクトスケジュールが影響を受けることはありません。
データソース:ISO 286-1:2010、表1 穴径公差等級(2026年9月アクセス)。
4. どちらのプロセスが優れた内部振動減衰性能を提供しますか?
ASTM A536 ダクタイル鋳鉄は、鋼ブロックに比べて2.5倍以上の遊離黒鉛を含むため、振動減衰性能が優れています。ブロックの質量は鉄が7.1 g/cm³、鋼が7.85 g/cm³と、鉄の方が優れています。外形寸法がタイトな場合、鋼は壁厚1mmあたりでより多くの荷重を支えることができるため、コンパクトな設計に適しています。一方、鉄は同じ荷重を支えるにはより厚い壁が必要です。
データソース:MatWeb物理特性データベース。
5. 鋳鉄製マニホールドと鋼製マニホールドの一般的な機械加工公差はどのくらいですか?
鍛造鋼はスプール穴を±0.003 mm、Ra 0.4 μmに維持し、鋳鉄はスプール穴を±0.004 mm、Ra 0.8 μmに維持します。標準外部取り付け穴は、ASME Y14.5-2018に従って両方の経路で±0.020 mmになり、位置公差はMMCです。品質監査担当者はロットごとにZeiss CMMレポートを受け取り、組立リリース前に検証が行われます。サーボフィットには鋼が、一般ギャラリーには鉄が好まれます。
データソース:ツァイス社製CMM校正レポート。
6. プロジェクトで使用する鋳鉄とCNC加工鋼材のどちらを素早く選ぶべきか、どうすればよいでしょうか?
2 つのゲートによってマニホールドの経路が決定されます。25 MPa を超える圧力または 45 ユニット未満の注文は ASTM A108 鍛造鋼に送られ、45 ユニットを超える中程度の圧力は ASTM A536 鋳鉄工具に送られます。LS Manufacturing 2025-2026 のプロセス間比較データ (サンプル サイズ >1,500) によって、両方のしきい値が決定されます。CNC鋼を使用するタイミングは、まず使用クラスによって決まり、次にフリート試運転チームが工具コストと疲労寿命を比較検討します。
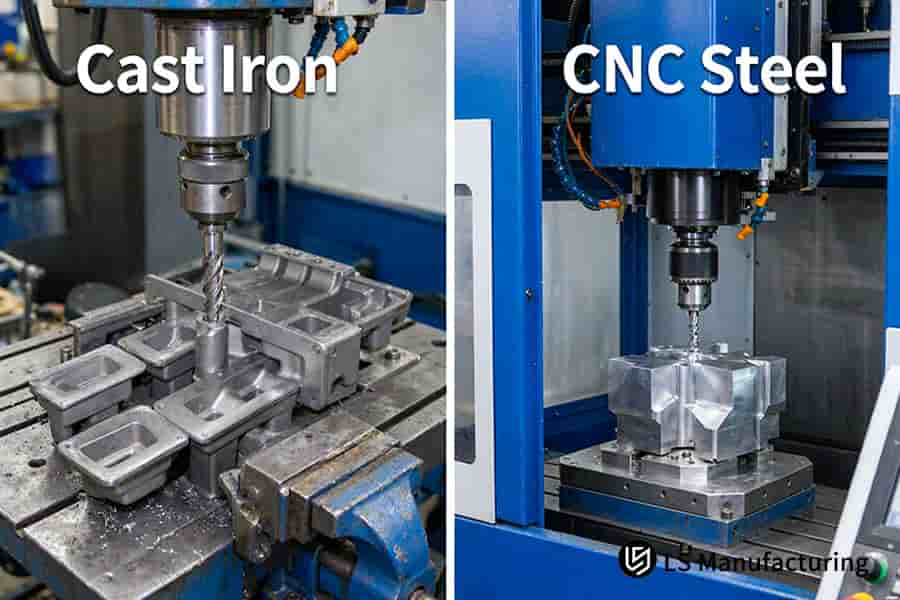
図4:鋳鉄製のブランク材に複数の穴を開け、CNC加工機で鋼鉄の塊を無垢材から削り出す。
まとめ
まず圧力クラスで選定し、次に数量で選定します。25 MPaを超える場合は、注文数量に関わらず、ビレットCNC鋼を使用します。25 MPa以下で45個未満の場合は、金型不要の鋼材を使用します。25 MPa以下で45個以上の固定設計の場合は、鋳鉄金型を使用する方がコスト効率が良いです。
技術的なご相談およびプロセスに関するお問い合わせ: +86 185 6675 9667
設計図面に関するお問い合わせ: info@lsrpf.com
公式製造技術ウェブサイト: https://lsrpf.com/

