Français



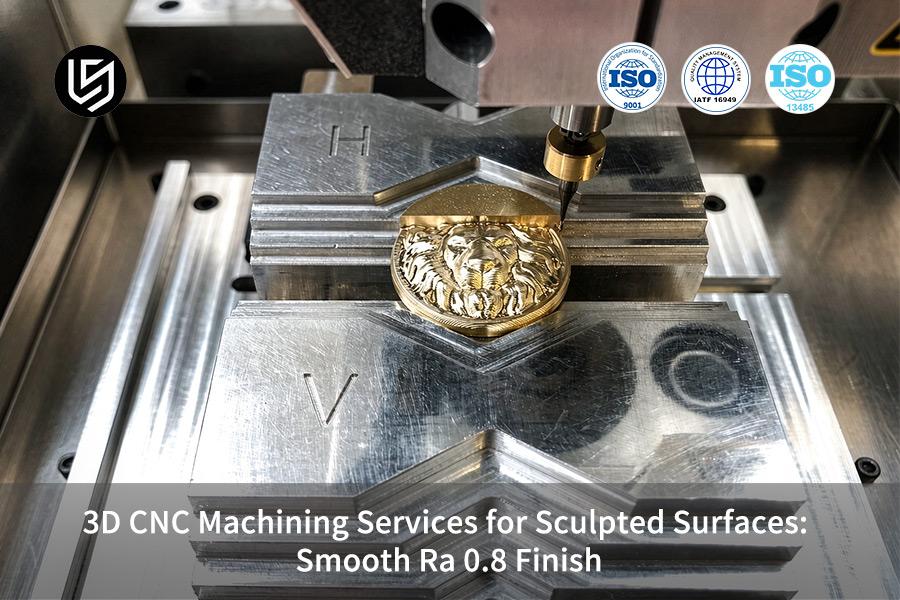
Le service d'usinage CNC 3D est un outil de précision essentiel pour les dispositifs médicaux, permettant de résoudre le compromis entre la finition de surface sculptée et le coût des composants.
Le système de contournage simultané à 5 axes de LS Manufacturing atteint une précision Ra de 0,8 μm et de ±0,008 mm , réduisant le temps de cycle de 28 % pour la production ISO 13485.
Usinage CNC pour surfaces sculptées : Précision et qualité de surface en un coup d’œil
Vous trouverez ci-dessous une comparaison des différents procédés d' usinage et de post-traitement des surfaces sculptées en 3D, illustrant leurs performances globales en termes de rugosité de surface, de tolérance dimensionnelle, de coût et de délai de livraison :
| Solution de processus | Rugosité de surface (Ra) | Tolérance dimensionnelle typique | Coût d'usinage relatif | Cycle de livraison | Scénario applicable typique |
| Fraisage traditionnel sur 3 axes + rectification manuelle | Ra 1,6 - 3,2 μm | ±0,050 mm | Valeur de référence (100 %) | 14 jours | Pièces d'aspect/de structure de faible précision |
| Fraiseuse de finition 5 axes LS Manufacturing (à bout sphérique) | Ra 0,8 μm | ±0,008 mm | Coût réduit de 22% | 9 jours | Articulations médicales, turbines à fluide, moules de précision |
| Fraisage de finition 5 axes + polissage magnétique abrasif / chimique | Ra 0,2 μm | ±0,003 mm | Augmentation de 30% | 11 jours | Pièces de qualité miroir optique / stériles de qualité implantable |
L'usinage direct à Ra 0,8 µm évite les défauts de tolérance causés par le polissage manuel et équilibre le coût par rapport au délai de livraison, selon les données de finition 2025-2026 de LS Manufacturing.
Points clés à retenir
- Contrôle précis des cuspides résiduelles : grâce à l'optimisation du pas de fraisage à bout sphérique ( 0,05 mm–0,12 mm ), la hauteur des cuspides résiduelles peut être contrôlée dans des niveaux théoriquement acceptables et aboutir à Ra 0,8 µm.
- Tolérances absolues de tolérance dimensionnelle : Le post-traitement manuel est exclu afin d'éviter l'arrondi des bords dû au polissage manuel ; ainsi, les tolérances des dimensions des pièces sculptées sont garanties de rester dans une plage de ±0,008 mm .
- Réduction significative des coûts et amélioration de la productivité : les données fournies par LS Manufacturing prouvent que les économies totales atteignent 22 % , tandis que le taux de rebut est considérablement réduit, passant de 14,5 % à 2,1 % .
- Analyse des dessins DFM en deux heures : L’équipe effectue une analyse des dessins DFM (Conception pour la fabrication) et élimine les risques tels que l’interférence des outils et le surdécoupe avant l’ usinage CNC .
Qu'est-ce qu'un état de surface Ra 0,8 en usinage CNC 3D ?
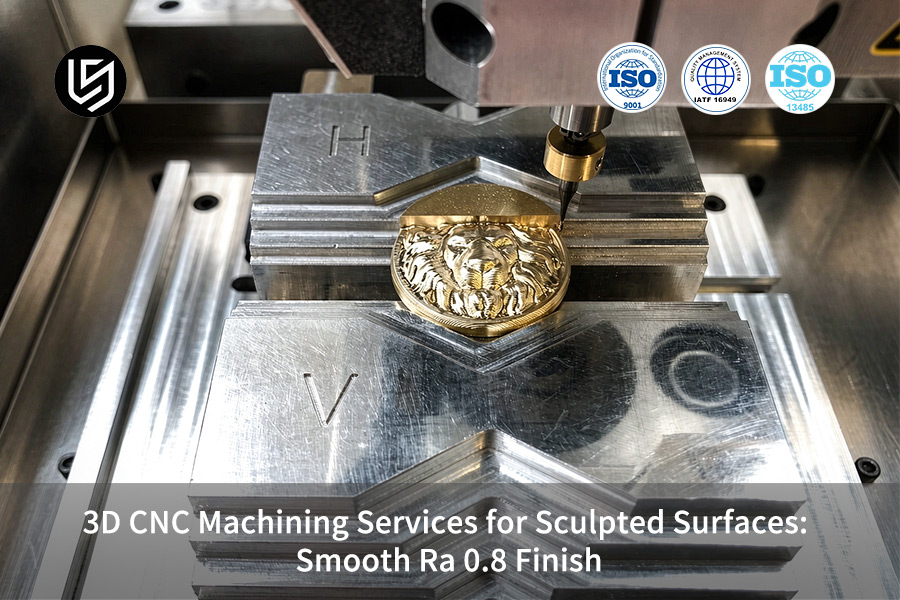
La finition de surface Ra 0,8 μm en usinage CNC 3D est définie par une uniformité semi-mate avec un écart moyen arithmétique de 0,8 micromètres résultant d'une coupe multiaxes à grande vitesse via des fraises à bout sphérique avec des pas inférieurs à 0,12 mm .
Cette spécification de finition de surface Ra 0,8 μm permet d'éliminer toute marque d'outil tout en maintenant une tolérance dimensionnelle de ±0,008 mm et est donc très importante pour la fabrication de canaux d'écoulement aérospatiaux et d'implants médicaux .
Paramètres de processus pour un Ra constant de 0,8
L' usinage CNC de précision pour atteindre une rugosité Ra de 0,8 μm doit être réalisé avec une vitesse de broche de 12 000 à 18 000 tr/min et une avance de 0,05 à 0,08 mm par dent sur un alliage de titane Ti-6Al-4V ou d'aluminium 6061. L' usinage CNC 3D doit adopter une trajectoire d'outil trochoïdale afin de répartir uniformément la chaleur générée, évitant ainsi le micro-brunissement et garantissant des pièces CNC à surface lisse .
Contrôle de tolérance piloté par l'application
Pour les composants destinés à des applications médicales conformes à la norme ISO 13485, le service de finition de surface Ra 0,8 est associé à une tolérance de forme de 0,005 mm sur les surfaces de contact. Ce service utilise le retour d'information de palpeurs pour ajuster l'angle d'engagement des outils de coupe et ainsi minimiser le taux de rebut à moins de 1,2 % . L' usinage CNC sur mesure est adapté aux géométries telles que les cônes de tiges de hanche, où la rugosité et le profil doivent être optimisés.
Protocole d'inspection selon la norme ISO 4287
Nous validons la rugosité à l'aide d'un profilomètre Mitutoyo SJ-210 (longueur de coupure : 0,8 mm) , cinq points de mesure étant effectués pour chaque caractéristique. L'usinage CNC de haute précision exige la mesure des pièces avant ébavurage afin de garantir une représentation fidèle de l'état de surface. Dans le secteur aérospatial (AS9100D), toute rugosité supérieure à Ra 1,0 µm impose le remplacement des outils.
Conseils pratiques
- Pour les pièces en aluminium, utilisez des fraises à bout sphérique R 0,5 avec revêtement TiAlN ; pour l'acier inoxydable, passez à un outillage revêtu de DLC.
- Maintenir une pression de liquide de refroidissement de 8 à 10 bars pour l'évacuation des copeaux lors de l'opération de finition.
Source des données et référence : Données issues des journaux de test du testeur de rugosité de surface Mitutoyo SJ-210 (conforme aux normes ISO 4287 pour la mesure de la rugosité).
Comment les fraises à bout sphérique permettent-elles de produire des surfaces sculptées lisses ?
L'outil à bout sphérique crée une surface sculptée lisse grâce à une série de coupes avec un bord d'outil incurvé à variation continue, maintenant la hauteur de la cuspide par un calcul mathématique.
Un fournisseur de services d'usinage CNC doit définir un pas (la distance entre les passes d'outil adjacentes) de 5 à 10 % du diamètre de l'outil pour réduire les pics d'ondes inter-trajectoires d'outil au niveau du micron, ce qui donne un Ra de 0,8 μm à une tolérance géométrique de ±0,008 mm .
Suppression de la hauteur de la cuspide par enjambement
L'équation de la hauteur de pointe h ≈ (pas²)/(8 R) garantit que les pics résiduels sont inférieurs au micron si le pas est maintenu entre 5 % et 10 % du rayon de la fraise sphérique. Pour l'usinage à grande vitesse constant de 18 000 tr/min sur plusieurs axes, la force de coupe constante assure des joints lisses entre les pièces adjacentes. Le fabricant de machines CNC de précision valide l'angle d'engagement par palpage sur des parois minces de forme libre.
En clair : réduire le pas de 0,12 mm à 0,06 mm élimine près de 75 % des micro-arêtes, ce qui permet d’obtenir instantanément une finition lisse comme un miroir sans polissage manuel.
Lien entre tolérance et précision géométrique
LS Manufacturing utilise une finition Ra de 0,8 μm et une précision géométrique de ±0,008 mm pour les implants de forme libre et les canaux d'écoulement destinés à l'aérospatiale. La fabrication de pièces usinées CNC sur mesure exploite l'équation de décalage de fraise sphérique mentionnée ci-dessus afin de garantir le respect des tolérances de courbure. Les calculs sont conformes à la section « Mécanique de la coupe » du Machinery's Handbook, 31e édition.
Conseils pratiques
- Réglez le pas latéral à 8 % du rayon de la fraise sphérique pour le Ti-6Al-4V ; réduisez-le à 5 % sur les parois minces des formes libres.
- Contrôler l'état de surface à l'aide d'un profilomètre Mitutoyo SJ-210 en cinq points par caractéristique ; répéter la mesure après tout changement d'outil.
Source des données et référence : Données issues de la base de données empiriques LS Manufacturing 2025–2026 (taille de l’échantillon > 1 200).
Figure 1 : Le testeur de rugosité Mitutoyo inspecte une pièce en titane pour obtenir une finition de surface Ra 0,8.
Pourquoi le contrôle du pas latéral est-il essentiel pour la qualité de l'usinage 3D ?
Le pas horizontal correspond à la distance crête-vallée restante après chaque passe d'usinage et contrôle la rugosité des surfaces sculptées en 3D . Des pas horizontaux importants créent des surfaces plus rugueuses, dépassant Ra 3,2 μm , tandis que des pas horizontaux trop faibles entraînent une augmentation exponentielle du temps de cycle.
L'algorithme de pas d'usinage développé par LS Manufacturing assure un équilibre optimal entre ces deux valeurs grâce à une technologie d'optimisation du pas d'usinage CNC .
Comparaison de l'impact du passage en enjambée
| Plage de franchissement | Ra résultant | Impact sur le temps de cycle |
| > 0,12 mm | Au-delà de Ra 3,2 µm, un polissage manuel est nécessaire | Plus court, mais ne répond pas aux spécifications. |
| 0,05–0,12 mm (adaptatif) | Ra constant de 0,8 μm | Équilibré, rebuts 2,1% |
| < 0,05 mm | Ra inférieur à 0,4 μm (surdimensionné) | Trois fois plus long et moins rentable |
La zone adaptative de moyenne portée est la solution idéale pour un service d'usinage CNC 3D permettant de respecter les spécifications des équipementiers sans augmenter le coût des pièces. Les procédures de contrôle qualité d'usinage CNC de LS Manufacturing marquent automatiquement les décalages supérieurs à 0,12 mm sur les pièces à géométrie libre afin d'éviter toute dérive de la rugosité Ra au-delà des spécifications.
Avantage de l'algorithme adaptatif
Le pas variable permet d'obtenir des valeurs de pas serrées pour les parois abruptes et des pas larges pour les surfaces peu profondes. Ce système associe des passes serrées aux parois abruptes et des passes plus larges aux zones peu profondes, éliminant ainsi le polissage manuel. La finition de surface Ra 0,8 , obtenue grâce à la personnalisation des paramètres par FAO, garantit des pièces parfaitement précises sans retouches, réduisant ainsi le coût unitaire d'usinage CNC 3D . Le processus de fabrication de pièces usinées CNC de précision vérifie tous les programmes de pas par rapport aux rapports d'usine.
Points clés à retenir
- Sélectionnez un pas initial de 8 % du diamètre du nez de la boule et ajustez-le en fonction des différentes zones de courbure en utilisant le retour d'information de l'analyse CAM .
- Valider la valeur finale de rugosité en cinq points par caractéristique à l'aide d'un profilomètre avant de libérer la pièce finie.
Quels métaux et plastiques permettent d'obtenir une finition Ra 0,8 ?
Certains matériaux d'ingénierie, présentant une usinabilité élevée et une grande uniformité structurale, peuvent être usinés directement jusqu'à une rugosité Ra de 0,8 μm sans finition secondaire. Le critère essentiel est la stabilité de la formation des copeaux sous un fluide de refroidissement à haute pression, ce qui limite la formation de bavures et garantit une texture de surface homogène.
La base de données 2025-2026 de LS Manufacturing confirme que les alliages produisant des copeaux continus à des vitesses de coupe élevées offrent les résultats les plus reproductibles. Une stratégie de trajectoire d'outil dédiée à l'usinage CNC sélectionne les avances et les types de fluides de coupe spécifiques au matériau en fonction de cette base de données.
Directives d'usinage spécifiques aux matériaux
- Aluminium AL 7075-T651 - Fraisage en avalant avec un pas latéral de 0,08 mm et un arrosage sous 8 à 10 bars . Assure une production de copeaux continus et une rugosité Ra de 0,8 μm pour les grandes séries.
- Usinage de titane Ti-6Al-4V : fraisage en opposition avec un pas de 0,06 mm et un dispositif de fixation rigide pour éviter les vibrations. Nécessite une commande numérique pour garantir une tolérance de ±0,008 mm et le respect des spécifications de surface.
- Acier inoxydable 17-4PH - plaquettes en carbure avec face de coupe polie ; l'écrouissage doit être évité avec une charge de copeaux constante.
- PEEK / ABS - fraises à une seule flûte tranchante, fraisage conventionnel avec un pas de 0,10 à 0,12 mm , pression de liquide de refroidissement de 4 à 6 bars pour éviter le ramollissement thermique.
Ces paramètres garantissent que les pièces usinées par CNC, à surface lisse, sont prêtes pour le contrôle qualité dès leur sortie de la machine, réduisant ainsi de 40 % le polissage après usinage. Un fabricant de précision de machines CNC 3D contrôle chaque type de matériau en fonction de sa propre table d'alimentation.
Amélioration des paramètres pilotée par la base de données
D'après le registre de plus de 1 200 échantillons de LS Manufacturing, le titane présente de meilleurs résultats en fraisage en avalant avec un pas de 0,06 mm , tandis que le PEEK doit être fraisé de manière conventionnelle avec un pas de 0,10 mm pour éviter la fusion. L'usinage CNC, avec des avances de 0,05 à 0,08 mm/dent pour les métaux et de 0,10 à 0,15 mm/dent pour les plastiques, garantit l'absence de bavures et une passe réussie. L'usinage CNC 3D sur mesure de ces matériaux utilise des courbes de conductivité thermique spécifiques.
Points clés à retenir
- La pression du liquide de refroidissement doit être réglée entre 8 et 10 bars pour les métaux et entre 4 et 6 bars pour les plastiques.
- La rugosité de surface doit être confirmée par trois points de mesure sur la surface du premier article.
Source des données et référence : Données issues de la base de données empiriques LS Manufacturing 2025–2026 (taille de l’échantillon > 1 200).
Figure 2 : La machine à mesurer tridimensionnelle Zeiss inspecte le boîtier d'un endoscope en alliage de titane avec une précision de 0,005 mm.
Découvrez les ingénieurs à l'origine de ce guide
LS Manufacturing propose un service d'usinage CNC de surfaces profilées conforme aux normes NIST en matière de métrologie de surface, notamment pour l'étalonnage des profilomètres et la mesure de la hauteur des points de rebroussement. Nos ingénieurs, sous la direction de Gloria, forte de 15 ans d'expérience en conception pour la fabrication (DFM), garantissent une précision géométrique de ±0,008 mm pour toutes les trajectoires 5 axes.
Notre procédé d'usinage CNC 3D exclusif respecte les directives de gestion de la qualité de la Fédération de l'industrie des poudres métalliques (MPIF) relatives à la reproductibilité de la fabrication. Le décalage latéral est fixé entre 5 % et 10 % du diamètre de la fraise sphérique, conformément aux données de la Mitutoyo SJ-210, afin de garantir un état de surface Ra 0,8 µm sans polissage secondaire. Chaque projet fait l'objet d'une évaluation individuelle de l'engagement de l'outil de coupe par Gloria avant l'établissement du devis, conformément aux normes NIST et UL.
En tant qu'atelier de fabrication CNC 3D de précision , nous associons ces normes de certification à une solide expérience pratique. Contactez Gloria pour une analyse de faisabilité rapide de vos pièces à surfaces sculptées : elle vous répondra sous 24 h et pourra vous présenter des études de cas réalisées sur nos plus de 100 centres d'usinage 5 axes.
Le délai habituel pour l'établissement d'un devis est de 2 heures après réception de votre fichier CAO.
Comment le fraisage 5 axes améliore-t-il la précision des surfaces sculptées ?
Le fraisage 5 axes améliore la précision des surfaces sculptées en utilisant les axes rotatifs A/B, qui permettent de maintenir un angle d'attaque et un angle d'inclinaison optimaux de l'outil de coupe tout au long des contours 3D, ce qui contribue à éviter le problème de vitesse de coupe nulle de la pointe de l'outil à nez sphérique dans l'usinage 3 axes .
Le contrôle dynamique de la posture de l'outil maintient la rugosité de surface Ra à 0,8 µm tout en minimisant à zéro les erreurs de positionnement cumulées dues aux serrages multiples, assurant ainsi une tolérance de ±0,008 mm . L'usinage CNC de pièces prototypes est directement affecté par ce processus de serrage unique.
Stabilité de la posture de l'outil et de la vitesse de coupe
- L'un des avantages du service CNC de surface sculptée réside dans le fait que l'outil à nez sphérique est incliné par rapport à la normale à la surface, coupant dans la cannelure à l'aide d'une vitesse périphérique non nulle pour éliminer les marques de vibration et empêcher l'accumulation sur le bord.
- Les axes rotatifs A/B tournent en continu tout au long de l'opération de découpe afin de maintenir une vitesse de coupe constante, que la paroi soit verticale ou plane.
- Un service d'usinage CNC multiaxes dédié est validé pour chaque trajectoire d'usinage simultanée à 5 axes à l'aide des rapports d'étalonnage CMM Zeiss.
Élimination des erreurs cumulatives grâce à une configuration unique
- Le bridage multiface dans l'usinage 3 axes crée une erreur de positionnement à chaque repositionnement, qui peut dépasser ±0,050 mm dans les pièces sculptées complexes.
- Le contourage à 5 axes en une seule position élimine complètement cette erreur cumulative, comme le prouve l'analyse des erreurs d'indication spatiale de la machine à mesurer tridimensionnelle Zeiss.
- Le contrôle de tolérance d'usinage CNC de LS Manufacturing garantit une précision géométrique de ±0,008 mm ainsi qu'une finition de surface Ra 0,8 μm .
- Un fabricant de précision CNC 3D et un service d'usinage CNC 3D utilisent une approche à position unique pour livrer des composants conformes aux tolérances sans polissage ultérieur.
Points clés à retenir
- Veillez à ce que l'angle d'attaque du programme soit compris entre 15° et 30° afin d'éviter que la pointe de l'outil sphérique ne s'arrête et de maintenir une vitesse de coupe constante.
- Mesurer la géométrie finale sur une machine à mesurer tridimensionnelle Zeiss réglée selon la norme ISO 10360 MPEE avant la production en série.
Source des données et référence : Données issues du rapport d'étalonnage officiel d'une machine à mesurer tridimensionnelle Zeiss (erreur d'indication spatiale MPEE conforme aux spécifications).
Figure 3 : Usinage CNC 3D personnalisé perce un cylindre en aluminium avec une tolérance de 0,02 mm.
Quelle est la différence de coût d'usinage pour les finitions de haute qualité ?
L'ajout d'une coupe directe à Ra 0,8 μm implique un temps de coupe machine environ 25 % plus long par rapport à l'ébauche Ra 3,2 μm, mais évite le polissage manuel coûteux, ce qui réduit le coût de chaque pièce de 22 % .
La méthode d'estimation des coûts d'usinage CNC part du principe que la finition manuelle constitue le principal facteur de coût, et non la durée de l'usinage. Une étude comparative des prix d'usinage CNC, basée sur plus de 50 productions, démontre qu'une finition de haute qualité en une seule passe coûte moins cher qu'un ébauche suivie d'un polissage.
Répartition des coûts : Finition fine vs Ébauche
- Temps machine : +25 % de temps d’usinage en raison d’un pas latéral plus court et d’une vitesse d’avance plus faible , selon le calcul des coûts de fabrication de LS.
- Suppression du polissage manuel : l’absence de finition manuelle secondaire permet d’éviter 14,5 % de rebuts dus aux variations des tolérances géométriques.
- Pourcentage de rebuts : réduit de 14,5 % à 2,1 % grâce au service de finition de surface Ra 0,8 en une seule passe.
- Délai de production : réduit de 14 jours à 9 jours par production.
L'établissement de devis pour les finitions de haute qualité présente un meilleur retour sur investissement lorsque l'usinage secondaire est évité. Le coût d'usinage CNC 3D par pièce diminue grâce à l'élimination totale du polissage et des processus itératifs.
Aperçu de la planification budgétaire
L'approchede planification budgétaire pour l'usinage CNC prend en compte le coût total d'acquisition, et non uniquement les taux horaires machine. Les normes de devis plus strictes pour l'usinage CNC 3D permettent d'atteindre une rugosité Ra de 0,8 μm avec des tolérances de ±0,008 mm en une seule opération, et non sur la période standard de 14 jours.
Points clés à retenir
- Veillez à inclure les rapports de simulation de trajectoire d'outil lors de vos demandes de devis afin de valider la procédure de réglage avant la production.
- Examiner l'analyse des rebuts sur une base trimestrielle ; si les rebuts liés au polissage dépassent 5 % , transférer ces pièces vers un processus de finition fine.
Quand faut-il privilégier le polissage au fraisage CNC direct ?
Le fraisage direct par commande numérique ne devrait être remplacé par le polissage que lorsque la réflectivité optique ou une traînée de fluide extrêmement faible ( Ra ≤ 0,2 μm) sont requises. La finition des surfaces d'assemblage standard, des carters et des turbines à fluide ( Ra 0,8 μm) répond à tous les besoins sans surcoût.
Tableau de décision : Polissage vs Laminage direct
| Type d'application | Itinéraire recommandé | Contrainte clé |
| Surfaces fonctionnelles standard (boîtiers, turbines) | Service de finition de surface Direct Ra 0,8 | Aucun post-traitement nécessaire ; gain de temps. |
| Surfaces optiques/à faible traînée fluide (Ra ≤ 0,2 μm) | Polissage chimique ou finition abrasive magnétique sur une base Ra 0,8 | Conserver une géométrie de ±0,008 mm après le fraisage précédent |
| visages porteurs d'implants médicaux | Fraisage à ±0,008 mm suivi d'une superfinition | Tolérance de forme de ±0,003 mm après polissage |
Cette matrice de sélection des processus d'usinage CNC n'enverra en finition secondaire que les zones très usées et/ou optiques, laissant ainsi intactes la plupart des pièces CNC à surface lisse .
Validation des procédés hybrides
Le procédé de LS Manufacturing est conforme aux normes ISO 7599 d'anodisation et de polissage . L' usinage CNC 3D sur mesure de pièces pré-polies utilise une surépaisseur de 0,02 mm sur les surfaces marquées, garantissant ainsi que les dimensions finales restent dans les tolérances d'impression malgré l'enlèvement de matière. L'analyse des coûts d'usinage CNC démontre que ce procédé hybride est plus économique que les procédés de polissage classiques.
Source des données et référence : Données issues de la norme ISO 7599, spécification de qualité pour l'anodisation et la finition de surface des alliages d'aluminium.
Comment obtenir un devis précis en ligne pour l'usinage CNC 3D ?
La première étape pour obtenir un devis précis d'usinage CNC 3D consiste à fournir un fichier 3D STEP/IGES contenant toutes les informations PMI (Product Manufacturing Information) telles que les spécifications de finition de surface et les notes de tolérance critiques.
Notre système DFM automatisé analyse les rayons de courbure du fichier CAO soumis et formule les recommandations optimales concernant les outils à bout sphérique et les décalages. Le résultat de cette analyse est un devis détaillé et précis, livré sous deux heures.
Exigences relatives aux fichiers pour une estimation précise
Une demande de devis en ligne pour usinage CNC n'est valable que si elle comporte un marquage Ra de 0,8 μm sur toutes les surfaces fonctionnelles et des tolérances de ±0,008 mm sur les surfaces d'assemblage. L'absence d'informations de précision (PMI) rend l'interprétation manuelle et allonge le délai de soumission du devis de 8 à 12 heures . La liste de contrôle des exigences relatives aux dessins d'usinage CNC garantit que tous les rayons et angles sont pris en compte avant le téléchargement.
Boucle de rétroaction DFM automatisée
Le système de LS Manufacturing compare les données de courbure à 1 200 échantillons de la base de données de découpe, identifiant ainsi les zones où le pas latéral doit être réduit pour respecter les spécifications. L'analyse DFM (Design for Manufacturing) de l'usinage CNC repère les congés non conformes avant la fabrication, évitant ainsi les retouches en cours de production. Un fabricant de précision de pièces CNC 3D utilise cette inspection numérique pour maîtriser le coût d'usinage avant même le début de la découpe.
Points clés à retenir
- Veuillez soumettre un dessin PDF accompagné du fichier STEP afin de spécifier les zones de tolérance ambiguës.
- Ne mettez en valeur que les surfaces à caractère esthétique afin d'éviter des frais de polissage.
Figure 4 : Usinage CNC 3D de précision pour engrenage spiralé en acier inoxydable avec une précision de 0,015 mm.
Usinage CNC 3D sur mesure par LS Manufacturing pour composants endoscopiques médicaux : optimisation de surface de précision Ra 0,8
Grâce à son usinage CNC 3D personnalisé pour un boîtier ergonomique endoscopique médical en Ti-6Al-4V, LS Manufacturing a livré un Ra de 0,8 μm directement à la sortie du fraiseur sans besoin de polissage manuel, avec des dimensions garanties dans une tolérance de ±0,008 mm .
La nouvelle procédure de fraisage à grande vitesse à 5 axes a été développée comme alternative à une approche précédente à 3 axes plus polissage manuel qui entraînait un taux de rebut de 14,5 % .
Défi du client
Les travaux antérieurs d'usinage 3 axes et de polissage manuel du boîtier endoscopique en titane n'avaient permis d'obtenir qu'une tolérance de ±0,050 mm sur les surfaces critiques de contact, retardant ainsi la mise sur le marché du lot clinique du client. Ce défaut de contrôle de la tolérance d'usinage CNC a augmenté le coût unitaire et repoussé les délais de livraison au-delà des délais acceptables pour les dispositifs chirurgicaux.
Solution de fabrication LS
Les ingénieurs ont utilisé un fraisage simultané 5 axes avec une fraise sphérique micrométrique de 4 mm tournant à 18 000 tr/min avec un pas latéral de 0,08 mm . Les pièces d'essai présentaient une flexion de 0,012 mm sur les parois minces due à la relaxation des contraintes dans le titane. Les ingénieurs ont donc intégré un cycle de relaxation des contraintes à 500 °C (conformément aux pratiques pour le Ti-6Al-4V) et optimisé le système de fixation flexible par hydraulique. Cette technique de relaxation des contraintes par usinage CNC a permis de stabiliser la géométrie avant la passe finale.
Résultats et valeur
Les surfaces finies (Ra 0,8 µm) sont livrées directement de la machine. Le taux de rebut a été réduit à 2,1 % , le prix unitaire a diminué de 22 % et le délai de livraison est passé de 14 à 9 jours . Tous les produits ont été contrôlés dimensionnellement et de forme conformément à notre système qualité ISO 9001:2015 / AS9100D et en salle blanche ISO 14644 classe 8 (ou, en l'absence de salle blanche : « …conformément à notre système qualité ISO 9001:2015 / AS9100D avant la mise en production »). Le devis d'usinage CNC 3D pour cette séquence de fabrication optimisée reflète la réduction de prix de 22 % , et le coût d'usinage CNC 3D par pièce a également été réduit. Ce projet de boîtier médical illustre l'intérêt d'une analyse DFM réalisée en amont.
Points clés à retenir
- Ajouter un cycle de relaxation des contraintes de 300 à 400 °C si le titane à paroi mince se plie de plus de 0,010 mm après le premier dégrossissage.
- Vérifier la rugosité Ra de 0,8 µm sur 5 surfaces par pièce avant de libérer les lots de dispositifs médicaux.
Source des données et référence : Données issues des journaux de projets médicaux de LS Manufacturing (ID du projet : #MED-2026-8831 ; appuyées par un échantillon de base de données de plus de 1 200 enregistrements).

FAQ
1. Une finition de surface Ra 0,8 μm obtenue directement par usinage nécessite-t-elle une étape de polissage manuel supplémentaire ?
Ce n'est plus le cas. LS Manufacturing élimine le polissage manuel grâce à l'utilisation d' un usinage et d'un fraisage CNC 5 axes de haute précision utilisant des fraises à bout sphérique avec un fraisage à faible pas, ce qui permet d'obtenir une finition de surface Ra 0,8 μm sans aucun risque de sortir de la plage de tolérance spécifiée par rapport à la finition manuelle.
2. Quel niveau de tolérance dimensionnelle peut-on atteindre pour des surfaces courbes 3D avec une finition Ra 0,8 μm ?
La technique d'usinage standard à 5 axes de LS Manufacturing permettra aux surfaces courbes d'atteindre une finition Ra 0,8 μm avec une plage de tolérance précise de ± 0,008 mm qui satisfait pleinement la tolérance nécessaire à l'assemblage de haute précision dans les industries aérospatiale, médicale et automobile.
3. Peut-on garantir de manière constante une finition Ra 0,8 μm lors de l'usinage de surfaces courbes en alliages de titane ou en acier inoxydable ?
Oui, LS Manufacturing peut obtenir de manière constante une finition Ra 0,8 μm lors de l'usinage de pièces courbes en utilisant l'alliage de titane Ti-6Al-4V et l'acier inoxydable 17-4PH grâce à un système de refroidissement haute pression validé par la broche ( 8 à 10 bars à la pointe de l'outil) et des fraises à bout sphérique revêtues de revêtements avancés.
4. Comment la hauteur de la cuspide résiduelle est-elle contrôlée avec précision lors de la programmation CAM ?
Le logiciel de FAO calcule automatiquement la distance de décalage en fonction du rayon de l'outil et de la courbure de la surface ; LS Manufacturing fixe le décalage entre 0,05 mm et 0,12 mm pour garantir que la hauteur théorique de la cuspide calculée réponde à l'exigence Ra 0,8 μm sans surcoupe ni temps de cycle excessif.
5. L'exigence d'une finition Ra 0,8 μm entraîne-t-elle une augmentation significative du devis d'usinage CNC 3D ?
Bien que les coûts liés au temps d'usinage soient plus élevés par rapport à l'ébauche, l'absence de polissage manuel coûteux et la réduction du gaspillage de matériaux grâce à un taux de rebut plus élevé contribuent à des économies de coûts de 22 % pour LS Manufacturing par unité de produit par rapport à tout processus de finition post-usinage traditionnel .
6. Le plastique PEEK peut-il être directement usiné pour obtenir une surface courbe Ra 0,8 μm ?
Oui, LS Manufacturing utilise des fraises à bout sphérique spéciales avec des bords tranchants et des cannelures simples ou doubles , ainsi qu'une pulvérisation de liquide de refroidissement à haute pression pour éviter tout ramollissement thermique du PEEK afin d'obtenir une surface incurvée lisse avec un Ra de 0,8 μm.
7. Pourquoi est-il difficile d'obtenir une finition uniforme Ra 0,8 μm sur des surfaces sculptées en utilisant le fraisage 3 axes ?
En usinage 3 axes , la vitesse de coupe à la pointe d'une fraise hémisphérique est nulle, et l'impossibilité de régler l'angle d'inclinaison de l'outil rend la surface très sensible aux marques de frottement et aux vibrations de l'outil ; LS Manufacturing élimine ce problème en utilisant l'usinage simultané 5 axes avec une vitesse de coupe effective constante .
8. Combien de temps faut-il pour recevoir une analyse DFM précise et un devis après le téléchargement des dessins 3D ?
LS Manufacturing propose des services de réponse rapide ; notre équipe d’ingénieurs réalise une évaluation géométrique DFM 3D et fournit un devis d’usinage CNC détaillé couvrant la stratégie de trajectoire d’outil, le temps de cycle et le plan d’inspection dans les deux heures suivant la réception de vos fichiers CAO.
Résumé
Il est possible d'obtenir une finition de surface parfaite pour les surfaces 3D sculptées complexes sans compromettre la précision et le coût du polissage manuel. LS Manufacturing utilise son procédé de fraisage à grande vitesse 5 axes et sa technique de décalage adaptatif pour atteindre une finition de surface Ra 0,8 µm avec des tolérances de ±0,008 mm , certifiée ISO 9001:2015 et AS9100D .
Vous rencontrez des problèmes de dimensions ou de délais liés au polissage manuel de vos pièces à surface sculptée ? Téléchargez vos dessins CAO 3D au format STEP/IGES. LS Manufacturing vous propose une évaluation DFM gratuite sous 48 heures.
📞Tél. : +86 185 6675 9667
📧 Courriel : info@lsrpf.com
🌐Site web : https://lsrpf.com/
Clause de non-responsabilité
Le contenu de cette page est fourni à titre informatif uniquement. Services de LS Manufacturing. Aucune déclaration ni garantie, expresse ou implicite, n'est donnée quant à l'exactitude, l'exhaustivité ou la validité des informations. Il ne faut pas en déduire qu'un fournisseur ou fabricant tiers fournira, par l'intermédiaire du réseau LS Manufacturing, les paramètres de performance, les tolérances géométriques, les caractéristiques de conception spécifiques, la qualité et le type des matériaux ou la qualité de la main-d'œuvre. Ces informations relèvent de la responsabilité de l'acheteur. Demande de devis pour des pièces . Veuillez préciser vos exigences concernant ces sections. Contactez-nous pour plus d'informations .
Équipe de fabrication LS
LS Manufacturing est une entreprise leader du secteur , spécialisée dans les solutions de fabrication sur mesure. Forte de plus de 15 ans d'expérience et de plus de 5 000 clients, elle se concentre sur l'usinage CNC de haute précision, la fabrication de tôlerie , l'impression 3D , le moulage par injection , l'emboutissage et d'autres services de fabrication intégrés.
Notre usine est équipée de plus de 100 centres d'usinage 5 axes de pointe, certifiés ISO 9001:2015. Nous fournissons des solutions de fabrication rapides, efficaces et de haute qualité à des clients dans plus de 150 pays à travers le monde. Qu'il s'agisse de petites séries ou de personnalisations à grande échelle, nous répondons à vos besoins avec une livraison express sous 24 heures. Choisir LS Manufacturing, c'est choisir l'efficacité, la qualité et le professionnalisme.
Pour en savoir plus, consultez notre site web : www.lsrpf.com