Español



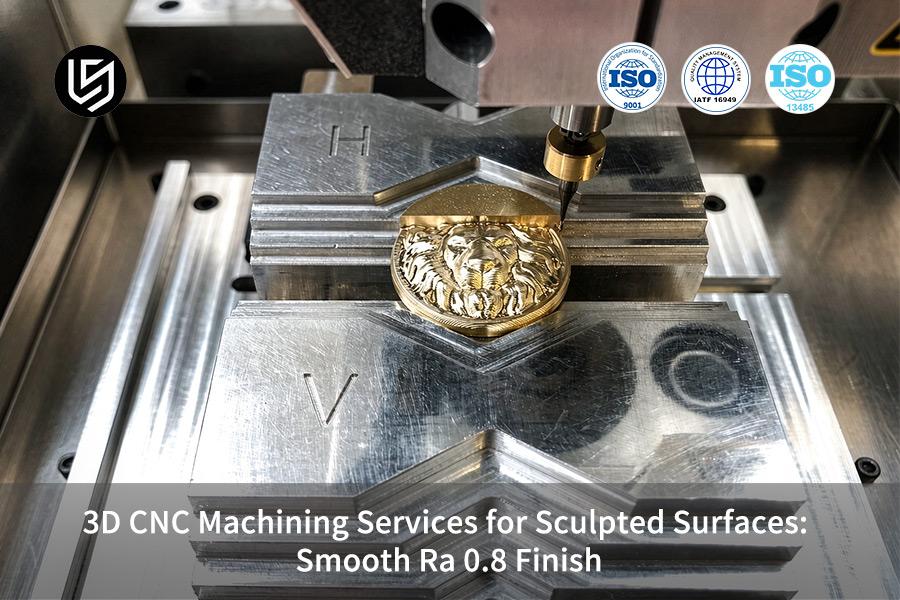
El servicio de mecanizado CNC 3D es el elemento clave para la precisión en los dispositivos médicos, ya que resuelve el dilema entre el acabado superficial esculpido y el coste del componente.
El sistema de contorneado simultáneo de 5 ejes de LS Manufacturing logra una precisión Ra de 0,8 μm y ±0,008 mm , lo que reduce el tiempo de ciclo en un 28 % para la producción según la norma ISO 13485.
Mecanizado CNC para superficies esculpidas: precisión y calidad de la superficie de un vistazo
A continuación se presenta una comparación de los diversos procesos involucrados en el mecanizado y el postprocesamiento de superficies esculpidas en 3D, mostrando su rendimiento general en términos de rugosidad superficial, tolerancia dimensional, costo y tiempo de entrega:
| Solución de proceso | Rugosidad superficial (Ra) | Tolerancia dimensional típica | Costo relativo de mecanizado | Ciclo de entrega | Escenario típico aplicable |
| Fresado tradicional de 3 ejes + rectificado manual | Ra 1,6 - 3,2 μm | ±0,050 mm | Línea de base (100%) | 14 días | Piezas de apariencia/estructurales de baja precisión |
| Fresadora de acabado de 5 ejes LS Manufacturing (con fresa de punta esférica) | Ra 0,8 μm | ±0,008 mm | Coste reducido en un 22% | 9 días | Articulaciones médicas, impulsores de fluidos, moldes de precisión |
| Fresado de acabado de 5 ejes + Pulido abrasivo magnético/químico | Ra 0,2 μm | ±0,003 mm | Aumentó un 30% | 11 días | Piezas de grado óptico para espejos / piezas estériles de grado para implantes |
El mecanizado directo a Ra 0,8 µm evita los fallos de tolerancia causados por el pulido manual y equilibra el coste con el plazo de entrega, según los registros de acabado de LS Manufacturing para el periodo 2025-2026.
Conclusiones clave
- Control preciso de las cúspides residuales: Mediante la optimización del avance de la fresa de punta esférica ( 0,05 mm–0,12 mm ), la altura de las cúspides residuales se puede controlar dentro de niveles teóricamente aceptables y dar como resultado un Ra de 0,8 µm.
- Tolerancias absolutas de tolerancia dimensional: Se descarta el procesamiento posterior manual para evitar el redondeo de los bordes debido al pulido manual; por lo tanto, se garantiza que las tolerancias de las dimensiones de las piezas esculpidas se mantengan dentro de ±0,008 mm .
- Ahorro significativo de costes y mejora de la productividad: Los datos proporcionados por LS Manufacturing demuestran que el ahorro total de costes alcanza el 22% , mientras que la tasa de desperdicio se reduce drásticamente del 14,5% al 2,1% .
- Análisis de planos DFM en dos horas: El equipo realiza un análisis de planos DFM (Diseño para la Fabricación) y elimina riesgos como la interferencia de herramientas y el sobrecorte antes del mecanizado CNC .
¿Qué es el acabado superficial Ra 0.8 en el mecanizado CNC 3D?
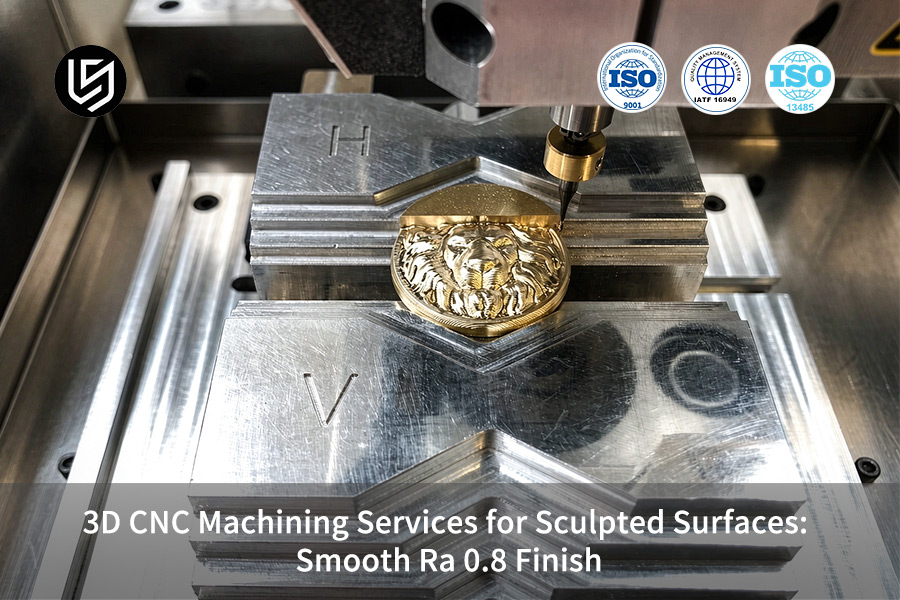
El acabado superficial Ra 0,8 μm en el mecanizado CNC 3D se define por una uniformidad semimate con una desviación media aritmética de 0,8 micrómetros, resultado del corte multieje de alta velocidad mediante fresas de punta esférica con pasos inferiores a 0,12 mm .
Esta especificación de acabado superficial Ra 0,8 μm permite eliminar cualquier marca de herramienta manteniendo una tolerancia dimensional dentro de ±0,008 mm y, por lo tanto, es de suma importancia para la fabricación de canales de flujo aeroespaciales e implantes médicos .
Parámetros del proceso para un Ra 0,8 consistente
El servicio de mecanizado CNC de precisión para lograr una rugosidad superficial Ra de 0,8 μm debe realizarse utilizando una velocidad de husillo de 12 000 a 18 000 rpm con una velocidad de avance de 0,05 a 0,08 mm por diente en aleación de aluminio Ti-6Al-4V o 6061. El servicio de mecanizado CNC 3D debe adoptar una trayectoria de herramienta trocoidal que ayuda a distribuir uniformemente el calor generado para evitar el efecto de microbruñido y lograr piezas CNC con superficies lisas .
Control de tolerancias basado en la aplicación
En el caso de componentes para aplicaciones médicas que cumplen con la norma ISO 13485, el servicio de acabado superficial Ra 0.8 se combina con una tolerancia de forma de 0.005 mm en las superficies de contacto. El servicio de acabado Ra 0.8 utiliza la retroalimentación de las sondas táctiles para modificar el ángulo de contacto de las fresas y minimizar el desperdicio a menos del 1.2 % . El servicio de mecanizado CNC personalizado es adecuado para geometrías como los conos de vástagos de cadera, donde se requiere lograr rugosidad y perfil específicos.
Protocolo de inspección según la norma ISO 4287
Validamos la rugosidad con un perfilómetro Mitutoyo SJ-210 con una longitud de corte de 0,8 mm , midiendo un total de cinco puntos para cada característica. El mecanizado CNC de alta precisión requiere la medición de las piezas antes del desbarbado para garantizar una representación precisa del acabado superficial. En aplicaciones aeroespaciales (AS9100D), cualquier pico de Ra 1,0 μm exige el reemplazo de las herramientas.
Guía práctica
- Para piezas de aluminio, utilice fresas de punta esférica R 0.5 con recubrimiento de TiAlN ; para acero inoxidable, cambie a herramientas con recubrimiento de DLC.
- Mantenga una presión de refrigerante de 8 a 10 bares para la eliminación de virutas en la operación de acabado.
Fuente de datos y punto de referencia: Datos obtenidos de los registros de pruebas del medidor de rugosidad superficial Mitutoyo SJ-210 (que cumple con las normas ISO 4287 para la medición de la rugosidad).
¿Cómo consiguen las fresas de punta esférica superficies lisas y esculpidas?
La herramienta de punta esférica crea una superficie lisa y esculpida mediante una serie de cortes con un filo curvo que varía continuamente, manteniendo la altura de la cúspide mediante un cálculo matemático.
Un proveedor de servicios de mecanizado CNC debe establecer un avance lateral (la distancia entre pasadas de herramienta adyacentes) del 5 al 10 % del diámetro de la herramienta para reducir los picos de onda entre trayectorias de herramienta a nivel micrométrico, lo que resulta en un Ra de 0,8 μm con una tolerancia geométrica de ±0,008 mm .
Supresión de la altura de la cúspide mediante paso lateral
La ecuación de altura de cúspide h ≈ (paso lateral²)/(8 R) garantiza que los picos residuales estén por debajo de las micras si el paso lateral se mantiene entre el 5 % y el 10 % del radio de la punta esférica. Para el mecanizado de alta velocidad constante de 18 000 RPM en múltiples ejes, la fuerza de corte constante mantiene las uniones entre parches adyacentes lisas. El fabricante de mecanizado CNC de precisión garantiza la validación del ángulo de acoplamiento mediante la detección por sonda táctil en paredes delgadas de forma libre.
En pocas palabras: Reducir el paso lateral de 0,12 mm a 0,06 mm elimina las microcrestas en casi un 75%, lo que proporciona un acabado liso como un espejo al instante sin necesidad de pulido manual.
Relación entre tolerancia y precisión geométrica
LS Manufacturing utiliza un acabado Ra de 0,8 μm junto con una precisión de ±0,008 mm en la geometría de implantes de forma libre y canales de flujo para la industria aeroespacial. La fabricación de piezas mecanizadas CNC a medida utiliza la ecuación de avance de punta esférica mencionada anteriormente para mantener la tolerancia de curvatura. Los cálculos se basan en la sección de mecánica de corte del Manual de Maquinaria, 31.ª edición.
Guía práctica
- Ajuste el paso lateral al 8 % del radio de la punta esférica para Ti-6Al-4V; redúzcalo al 5 % en paredes delgadas en características de forma libre.
- Compruebe el acabado superficial utilizando el perfilómetro Mitutoyo SJ-210 en cinco puntos por cada elemento; repita la medición después de cualquier cambio de herramienta.
Fuente de datos y punto de referencia: Datos derivados de la base de datos empírica LS Manufacturing 2025–2026 (tamaño de la muestra >1200).
Figura 1: El probador de rugosidad Mitutoyo inspecciona una pieza de titanio con un acabado superficial Ra 0,8.
¿Por qué es fundamental el control del paso lateral para la calidad del mecanizado 3D?
El paso lateral es el valor de la distancia entre el pico y el valle que queda después de cada pasada de la herramienta y controla la rugosidad de las superficies esculpidas en 3D . Los pasos laterales grandes crean superficies más rugosas que superan Ra 3,2 μm , mientras que los pasos laterales demasiado pequeños provocarán un aumento exponencial del tiempo de ciclo.
El algoritmo de paso lateral desarrollado por LS Manufacturing garantiza un equilibrio óptimo entre estos dos valores mediante la tecnología de optimización del paso lateral en el mecanizado CNC .
Comparación del impacto del paso lateral
| Gama Stepover | Ra resultante | Impacto del tiempo de ciclo |
| > 0,12 mm | Más de Ra 3,2 µm, se requiere pulido manual | Más corto, pero no cumple con las especificaciones. |
| 0,05–0,12 mm (adaptativo) | Ra consistentemente 0,8 μm | Equilibrado, chatarra 2,1% |
| < 0,05 mm | Por debajo de Ra 0,4 μm (excesivo) | Tres veces más largo y menos rentable. |
La zona adaptativa de rango medio es la solución perfecta para que un servicio de mecanizado CNC 3D cumpla con las especificaciones del fabricante sin aumentar los costos de las piezas. Los procedimientos de control de calidad de mecanizado CNC de LS Manufacturing marcarán automáticamente los pasos superiores a 0,12 mm en piezas de geometría libre para evitar desviaciones de Ra fuera de las especificaciones.
Ventaja del algoritmo adaptativo
El paso variable proporciona valores de paso densos para paredes pronunciadas y pasos amplios para superficies poco profundas. Este paso variable asigna pasadas densas a paredes pronunciadas y pasadas más amplias a áreas poco profundas, eliminando así el pulido manual. El acabado superficial Ra 0.8 , logrado mediante la personalización de la configuración controlada por CAM, garantiza piezas perfectamente precisas sin entrar en bucles debido a retrabajos, reduciendo así el costo de mecanizado CNC 3D por pieza. El proceso de fabricación de piezas de mecanizado CNC de precisión verifica todos los programas de paso con informes reales de fábrica.
Conclusiones clave
- Seleccione un paso lateral inicial del 8 % del diámetro de la punta esférica y ajústelo según las diferentes zonas de curvatura utilizando la retroalimentación del análisis CAM .
- Antes de entregar la pieza terminada, valide el valor final de rugosidad en cinco puntos por cada característica utilizando un perfilómetro.
¿Qué metales y plásticos admiten un acabado Ra 0,8?
Ciertos materiales de ingeniería con alta maquinabilidad y uniformidad estructural pueden mecanizarse directamente hasta alcanzar una rugosidad superficial Ra de 0,8 μm sin necesidad de un acabado secundario. El criterio clave es la estabilidad de la formación de virutas bajo refrigeración a alta presión, lo que suprime la acumulación de material en los bordes y mantiene una textura superficial uniforme.
La base de datos de LS Manufacturing para 2025-2026 confirma que las aleaciones que generan virutas continuas a altas velocidades de corte ofrecen los resultados más repetibles. Una estrategia específica de trayectoria de herramienta para mecanizado CNC selecciona avances y tipos de refrigerante específicos para cada material basándose en esta base de datos.
Directrices de mecanizado específicas para cada material
- Aluminio AL 7075-T651 : fresado en concordancia con un avance de 0,08 mm y refrigerante a 8-10 bar . Proporciona virutas continuas y una consistencia Ra de 0,8 μm para lotes grandes.
- Titanio Ti-6Al-4V : fresado en ascenso con avance de 0,06 mm y fijación rígida para evitar vibraciones. Requiere control de proceso CNC para mantener una tolerancia de ±0,008 mm, además de cumplir con las especificaciones de la superficie.
- Acero inoxidable 17-4PH : insertos de carburo con cara de ataque pulida; debe evitarse el endurecimiento por deformación con una carga de viruta constante.
- PEEK / ABS - fresas afiladas de una sola ranura, fresado convencional con avance lateral de 0,10-0,12 mm , presión de refrigerante de 4-6 bar para evitar el ablandamiento térmico.
Estos parámetros garantizan que las piezas mecanizadas por CNC con superficie lisa salgan de la máquina listas para la inspección, reduciendo así el pulido posterior en un 40 % . Un fabricante de máquinas CNC 3D de precisión verifica cada tipo de material según su propia tabla de alimentación.
Refinamiento de parámetros basado en bases de datos
Según el registro de más de 1200 muestras de LS Manufacturing, se ha comprobado que el titanio ofrece mejores resultados cuando el fresado ascendente se realiza con un avance de 0,06 mm , mientras que el PEEK debe fresarse convencionalmente con un avance de 0,10 mm para evitar la fusión. La velocidad de avance del mecanizado CNC, basada en velocidades de 0,05 a 0,08 mm/diente para metales y de 0,10 a 0,15 mm/diente para plásticos, garantiza la ausencia de rebabas filamentosas y una primera pasada exitosa. El mecanizado CNC 3D personalizado de estos materiales utiliza curvas de conductividad térmica independientes.
Conclusiones clave
- La presión del refrigerante debe ajustarse a 8-10 bares para metales y a 4-6 bares para plásticos.
- La rugosidad de la superficie debe confirmarse mediante tres puntos de la superficie del primer artículo.
Fuente de datos y punto de referencia: Datos derivados de la base de datos empírica LS Manufacturing 2025–2026 (tamaño de la muestra >1200).
Figura 2: La máquina de medición por coordenadas Zeiss inspecciona la carcasa de un endoscopio de aleación de titanio con una precisión de 0,005 mm.
Conozca a los ingenieros que crearon esta guía.
LS Manufacturing ofrece un servicio CNC de perfilado de superficies consistente, conforme a las directrices de metrología de superficies del NIST en lo que respecta a la calibración del perfilómetro y la medición de la altura de las cúspides. Nuestros ingenieros, liderados por Gloria, con 15 años de experiencia en diseño para la fabricación (DFM), garantizan que todas las trayectorias de 5 ejes se encuentren dentro de una tolerancia geométrica de ±0,008 mm .
Nuestro proceso patentado de mecanizado CNC 3D sigue las directrices de gestión de calidad de la Federación de la Industria del Polvo Metálico (MPIF) en lo que respecta a la fabricación reproducible. El rango de avance lateral se fija entre el 5 % y el 10 % del diámetro de la punta esférica según los registros Mitutoyo SJ-210 para garantizar un acabado superficial de Ra 0,8 μm sin pulido secundario. Gloria realiza una evaluación individual del contacto de la herramienta de corte para cada proyecto antes de la cotización, de acuerdo con las directrices NIST y UL.
Como centro de fabricación CNC 3D de precisión , combinamos estas certificaciones con experiencia práctica. Contacte con Gloria para un análisis rápido de viabilidad de sus piezas con superficies esculpidas; le responderá en menos de 24 horas y podrá compartir casos prácticos de nuestros más de 100 centros de mecanizado de cinco ejes.
Por lo general, el tiempo necesario para obtener un presupuesto es de 2 horas después de recibir su archivo CAD.
¿Cómo mejora el fresado de 5 ejes la precisión de las superficies esculpidas?
El fresado de 5 ejes mejora la precisión de la superficie esculpida mediante la utilización de ejes rotatorios A/B, que permiten mantener un ángulo de ataque y un ángulo de inclinación óptimos de la herramienta de corte a lo largo de los contornos 3D, lo que ayuda a evitar el problema de la velocidad de corte cero de la punta de la herramienta de punta esférica en el mecanizado de 3 ejes .
El control dinámico de la postura de la herramienta mantiene la rugosidad superficial Ra 0,8 µm , minimizando a cero los errores de posicionamiento acumulados por múltiples sujeciones, lo que proporciona una tolerancia de ±0,008 mm . Las piezas prototipo mecanizadas por CNC se ven directamente afectadas por este proceso de sujeción único.
Estabilidad de la postura de la herramienta y la velocidad de corte
- Una ventaja del servicio CNC para superficies esculpidas se da cuando la herramienta de punta esférica está inclinada con respecto a la normal de la superficie, cortando la ranura con una velocidad periférica distinta de cero para eliminar las marcas de vibración y evitar la acumulación de material en el borde.
- Los ejes rotatorios A/B giran continuamente durante toda la operación de corte para mantener una velocidad de corte constante, independientemente de si la pared es vertical o plana.
- Se valida un servicio de mecanizado CNC multieje especializado para cada trayectoria de mecanizado simultáneo de 5 ejes utilizando los informes de calibración de la máquina de medición por coordenadas (CMM) de Zeiss.
Eliminación de errores acumulativos mediante una única configuración.
- La sujeción multifacética en el mecanizado de 3 ejes genera un error de posicionamiento con cada reposicionamiento, que puede superar los ±0,050 mm en piezas complejas con formas elaboradas.
- El contorneado de 5 ejes en una sola posición elimina por completo dicho error acumulativo, como lo demuestra el análisis de errores de indicación espacial de la máquina de medición por coordenadas Zeiss.
- El control de tolerancia del mecanizado CNC de LS Manufacturing garantiza una precisión geométrica de ±0,008 mm junto con un acabado superficial Ra de 0,8 μm .
- Un fabricante de máquinas CNC 3D de precisión y un servicio de mecanizado CNC 3D utilizan un enfoque de una sola posición para entregar componentes que cumplen con las tolerancias sin necesidad de pulido posterior.
Conclusiones clave
- Asegúrese de que el ángulo de avance del programa oscile entre 15° y 30° para evitar que la punta esférica de la herramienta se detenga y para mantener una velocidad de corte constante.
- Antes de la producción en masa, mida la geometría final con una máquina de medición por coordenadas Zeiss ajustada a la norma ISO 10360 MPEE .
Fuente de datos y punto de referencia: Datos derivados del informe oficial de calibración de una máquina de medición por coordenadas Zeiss (error de indicación espacial MPEE dentro de las especificaciones).
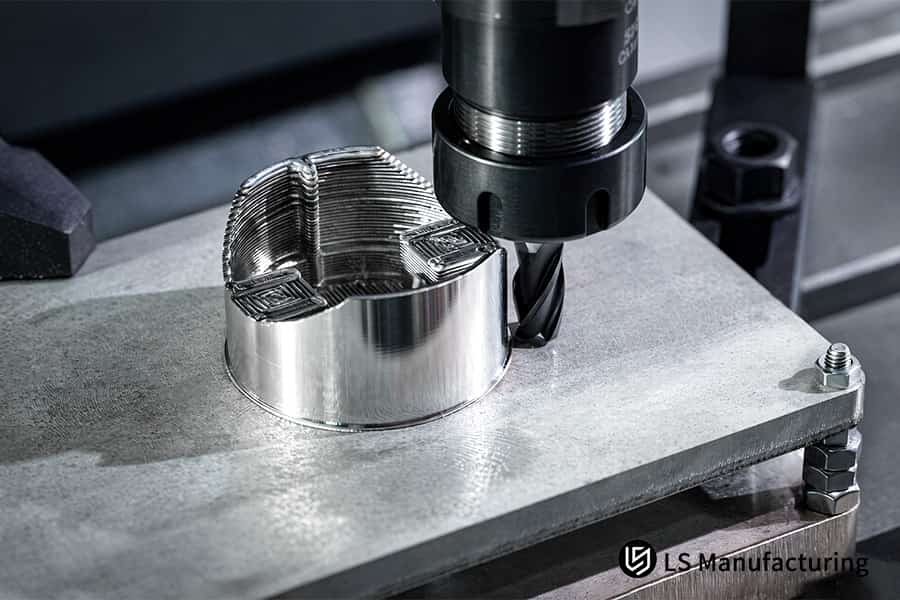
Figura 3: Perforación de un cilindro de aluminio mediante mecanizado CNC 3D personalizado con una tolerancia de 0,02 mm.
¿Cuál es la diferencia en el costo de mecanizado para acabados finos?
Agregar el corte directo a Ra 0,8 μm implica un tiempo de corte de máquina aproximadamente un 25 % mayor en comparación con el desbaste a Ra 3,2 μm, pero evita el costoso pulido manual, lo que reduce el costo de cada pieza en un 22 % .
La metodología de estimación de costos del mecanizado CNC parte de la base de que el acabado manual es el principal factor de costo, y no el proceso de mecanizado prolongado. La comparación de precios del mecanizado CNC, basada en más de 50 producciones, demuestra que un acabado fino en una sola pasada cuesta menos que un mecanizado basto con pulido.
Desglose de costos: Acabado fino vs. Desbaste
- Tiempo de mecanizado: +25% de tiempo de mecanizado debido a un paso lateral menor y una velocidad de avance menor , según el cálculo de costes de LS Manufacturing.
- Se elimina el pulido manual: la omisión del acabado manual secundario evita un 14,5 % de desperdicio resultante de la variación de las tolerancias geométricas.
- Porcentaje de desperdicio: Se redujo del 14,5% al 2,1% debido al servicio de acabado superficial Ra 0,8 en una sola pasada.
- Plazo de entrega: Se ha reducido de 14 días a 9 días por unidad de producción.
La cotización de acabados finos muestra un mayor retorno de la inversión cuando se evita el mecanizado secundario. El costo por pieza del mecanizado CNC 3D disminuye porque se eliminan por completo la mano de obra de pulido y los procesos iterativos.
Perspectivas sobre la planificación presupuestaria
El enfoque parala planificación presupuestaria del mecanizado CNC considera los costos totales de adquisición, en lugar de solo las tarifas por hora de máquina. Los estándares de cotización más estrictos para el mecanizado CNC 3D coinciden directamente con tolerancias de ±0,008 mm para una sola operación, en lugar del período estándar de 14 días.
Conclusiones clave
- Asegúrese de incluir informes de simulación de trayectoria de herramienta al solicitar presupuestos para validar el procedimiento de avance lateral antes de la producción.
- Revise el análisis de desperdicios trimestralmente; si el desperdicio relacionado con el pulido supera el 5% , cambie estas piezas al proceso de acabado fino.
¿Cuándo conviene optar por el pulido en lugar del fresado CNC directo?
El fresado directo mediante CNC solo debe sustituirse por pulido en los casos en que se requiera reflectividad óptica o una resistencia al flujo extremadamente baja con Ra ≤ 0,2 μm . El acabado para superficies de montaje estándar, carcasas e impulsores de fluido con Ra 0,8 μm satisface todas las necesidades sin coste adicional.
Tabla de decisiones: Pulido vs. Molienda directa
| Tipo de aplicación | Ruta recomendada | Restricción clave |
| Superficies funcionales estándar (carcasas, impulsores) | Servicio de acabado superficial directo Ra 0.8 | No se requiere posprocesamiento; se ahorra tiempo de entrega. |
| Superficies ópticas/de baja resistencia al flujo (Ra ≤ 0,2 μm) | Pulido químico o acabado abrasivo magnético sobre una base Ra 0,8 | Conservar la geometría de ±0,008 mm después del fresado anterior. |
| caras de apoyo de implantes médicos | Fresado a ±0,008 mm seguido de superacabado. | Tolerancia de forma de ±0,003 mm después del pulido |
Esta matriz de selección de procesos de mecanizado CNC enviará únicamente las áreas muy desgastadas y/o con imperfecciones ópticas al acabado secundario, por lo que la mayoría de las piezas mecanizadas por CNC con superficies lisas permanecerán intactas.
Validación de procesos híbridos
El procedimiento en LS Manufacturing cumple con las normas ISO 7599 de anodizado y pulido . El proceso de mecanizado CNC 3D personalizado de piezas prepulidas utiliza un margen de material de 0,02 mm en las superficies marcadas, lo que garantiza que la dimensión final se ajuste a la tolerancia del plano a pesar de la eliminación de material. El análisis de costos del mecanizado CNC revelará que este proceso híbrido es menos costoso que los procesos de pulido tradicionales.
Fuente de datos y punto de referencia: Datos derivados de la norma ISO 7599, la especificación de calidad para el anodizado y el acabado superficial de aleaciones de aluminio.
¿Cómo obtener un presupuesto preciso de mecanizado CNC 3D en línea?
El primer paso para obtener un presupuesto preciso de mecanizado CNC 3D comienza con un archivo 3D STEP/IGES que contenga información completa sobre la fabricación del producto (PMI, por sus siglas en inglés), como especificaciones de acabado superficial y notas sobre tolerancias críticas.
Nuestro sistema DFM automatizado analiza los radios de curvatura en el archivo CAD enviado, ofreciendo las mejores recomendaciones para herramientas de punta esférica y pasos laterales. El resultado del análisis del sistema DFM automatizado es un desglose de costos preciso que se entrega en dos horas.
Requisitos de archivo para la exactitud de la cotización
La solicitud de presupuesto en línea para mecanizado CNC solo es válida si incluye marcado Ra 0,8 μm en todas las superficies funcionales y tolerancias de ±0,008 mm en las superficies de contacto. La falta de información del producto (PMI) dificulta la interpretación manual, lo que conlleva un retraso de 8 a 12 horas en la presentación del presupuesto. La lista de verificación de requisitos del plano de mecanizado CNC garantiza que se tengan en cuenta todos los radios y ángulos antes de la carga.
Bucle de retroalimentación DFM automatizado
El sistema de LS Manufacturing compara los datos de curvatura con 1200 muestras de la base de datos de corte, señalando las áreas donde se debe ajustar el paso para cumplir con las especificaciones. El análisis DFM del mecanizado CNC identifica los filetes que no cumplen con las especificaciones antes de la fabricación, lo que garantiza que no haya retrabajo durante el proceso. Un fabricante de mecanizado CNC 3D de precisión utiliza esta inspección digital para asegurar el costo del mecanizado CNC 3D antes de comenzar el corte.
Conclusiones clave
- Envíe un dibujo en formato PDF junto con el archivo STEP para especificar las zonas de tolerancia que sean ambiguas.
- Resalte únicamente aquellas superficies que sean estéticas para evitar gastos de pulido.
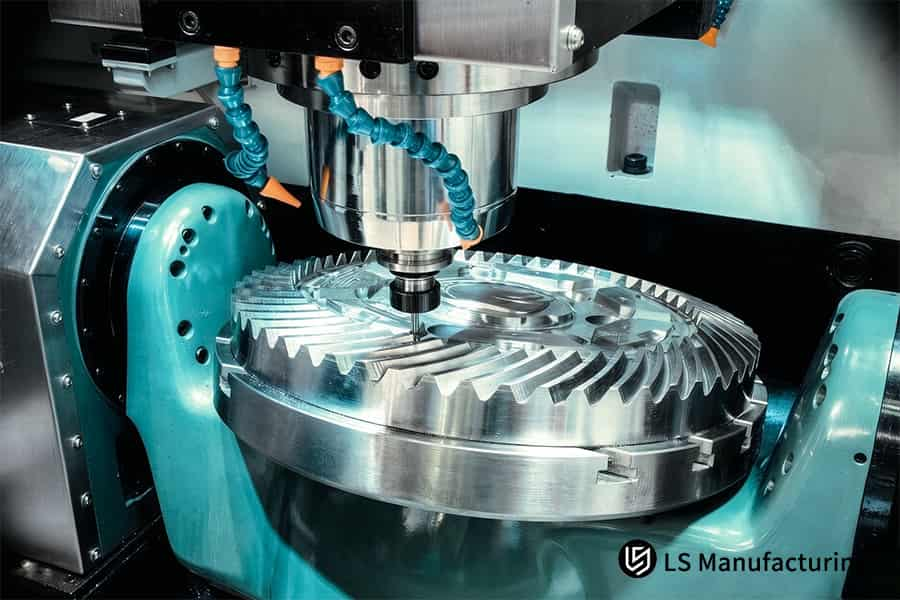
Figura 4: Fresado CNC 3D de precisión que mecaniza engranajes espirales de acero inoxidable con una exactitud de 0,015 mm.
LS Manufacturing: Mecanizado CNC 3D personalizado para componentes endoscópicos médicos: Optimización de superficie de precisión Ra 0.8.
Gracias a su mecanizado CNC 3D personalizado para una carcasa ergonómica endoscópica médica en Ti-6Al-4V, LS Manufacturing logró una rugosidad superficial (Ra) de 0,8 μm directamente de la fresadora, sin necesidad de pulido manual, con dimensiones garantizadas dentro de una tolerancia de ±0,008 mm .
El nuevo procedimiento de fresado de alta velocidad de 5 ejes se desarrolló como una alternativa a un método anterior de 3 ejes más pulido manual que resultaba en una tasa de desperdicio del 14,5 % .
Desafío del cliente
Los trabajos previos de fresado en 3 ejes y pulido manual de la carcasa endoscópica de titanio solo habían proporcionado una tolerancia de ±0,050 mm en las superficies críticas de unión, lo que provocó un retraso en la entrega del lote clínico del cliente. Este fallo en el control de tolerancias del mecanizado CNC elevó el coste por pieza y provocó que la entrega superara los plazos de entrega aceptables para dispositivos quirúrgicos.
Solución de fabricación LS
Los ingenieros emplearon fresado simultáneo de 5 ejes con una fresa de punta esférica de 4 mm que giraba a 18 000 rpm con un avance de 0,08 mm . Las piezas de prueba mostraron una flexión de 0,012 mm en las paredes delgadas debido a la relajación de tensiones en el titanio; los ingenieros incorporaron un ciclo de alivio de tensiones a 500 °C (según la práctica del Ti-6Al-4V) además de optimizar el procedimiento de sujeción flexible mediante hidráulica. La técnica de alivio de tensiones del mecanizado CNC ayudó a estabilizar la geometría antes de la pasada final.
Resultados y valor
Superficies con acabado Ra 0,8 µm enviadas directamente desde la máquina. El desperdicio se redujo al 2,1 % , el precio unitario disminuyó un 22 % y el plazo de entrega se redujo de 14 días a 9 días . Todos los productos se verificaron dimensional y formalmente bajo nuestro sistema de calidad ISO 9001:2015 / AS9100D y un entorno de sala limpia ISO 14644 Clase 8 (o, si no era una sala limpia: "...bajo nuestro sistema de calidad ISO 9001:2015 / AS9100D antes de su liberación"). El presupuesto de mecanizado CNC 3D para esta secuencia de fabricación optimizada reflejó la disminución del precio del 22 % , y el costo de mecanizado CNC 3D por pieza también se redujo. Este proyecto de carcasa médica demuestra el valor del análisis DFM inicial.
Conclusiones clave
- Si el titanio de paredes delgadas se dobla más de 0,010 mm después del primer desbaste, añada un ciclo de alivio de tensiones a 300-400 °C .
- Verifique que la rugosidad superficial (Ra) sea de 0,8 µm en 5 superficies por pieza antes de liberar los lotes de dispositivos médicos.
Fuente de datos y punto de referencia: Datos derivados de los registros de proyectos médicos de LS Manufacturing (ID del proyecto: #MED-2026-8831; respaldados por un tamaño de muestra de base de datos de >1200 registros).

Preguntas frecuentes
1. ¿Un acabado superficial de Ra 0,8 μm logrado directamente mediante mecanizado requiere un paso adicional de pulido manual?
Ya no es necesario. LS Manufacturing elimina el pulido manual mediante el uso de mecanizado CNC de 5 ejes de alta precisión y fresado con fresas de punta esférica con un pequeño paso de fresado que puede proporcionar a la pieza un acabado superficial Ra de 0,8 μm sin que exista ninguna posibilidad de salirse del rango de tolerancia especificado por el acabado manual.
2. ¿Qué nivel de tolerancia dimensional se puede lograr para superficies curvas 3D con un acabado Ra de 0,8 μm?
La técnica de mecanizado estándar de 5 ejes de LS Manufacturing permitirá que las superficies curvas alcancen un acabado Ra de 0,8 μm con un rango de tolerancia preciso de ± 0,008 mm que satisface plenamente la tolerancia necesaria para el ensamblaje de alta precisión en las industrias aeroespacial, médica y automotriz.
3. ¿Se puede garantizar de forma consistente un acabado Ra de 0,8 μm al mecanizar superficies curvas hechas de aleaciones de titanio o acero inoxidable?
Sí, LS Manufacturing puede lograr de forma consistente un acabado Ra de 0,8 μm en el mecanizado de piezas curvas utilizando aleación de titanio Ti-6Al-4V y acero inoxidable 17-4PH mediante un sistema validado de refrigeración a través del husillo de alta presión ( 8-10 bar en la punta de la herramienta) y fresas de extremo esférico recubiertas con recubrimientos avanzados.
4. ¿Cómo se controla con precisión la altura de la cúspide residual durante la programación CAM?
El software CAM calcula automáticamente la distancia de avance en función del radio de la herramienta y la curvatura de la superficie; LS Manufacturing ajusta el avance entre 0,05 mm y 0,12 mm para garantizar que la altura teórica de la cúspide calculada cumpla con el requisito de Ra 0,8 μm sin sobrecorte ni tiempos de ciclo excesivos.
5. ¿El requisito de un acabado Ra de 0,8 μm conlleva un aumento significativo en el presupuesto de mecanizado CNC 3D?
Aunque los costes de tiempo de mecanizado son mayores en comparación con el mecanizado en bruto, la ausencia de un costoso pulido manual y un menor desperdicio de materiales debido a una mayor tasa de desechos contribuyen a un ahorro de costes del 22 % para LS Manufacturing por unidad de producto en comparación con cualquier proceso de acabado posterior al mecanizado tradicional .
6. ¿Se puede fresar directamente el plástico PEEK para obtener una superficie curva con una rugosidad superficial Ra de 0,8 μm?
Sí, LS Manufacturing emplea fresas especiales de punta esférica con bordes afilados y ranuras simples o dobles , junto con un sistema de pulverización de refrigerante a alta presión para evitar cualquier ablandamiento térmico del PEEK y obtener una superficie curva lisa con una rugosidad superficial Ra de 0,8 μm.
7. ¿Por qué es difícil lograr un acabado uniforme de Ra 0,8 μm en superficies esculpidas mediante fresado de 3 ejes?
En el mecanizado de 3 ejes , la velocidad de corte en la punta de una fresa de punta esférica es cero, y la imposibilidad de ajustar el ángulo de inclinación de la herramienta hace que la superficie sea muy susceptible a marcas de roce y vibraciones de la herramienta; LS Manufacturing elimina este problema mediante el uso de mecanizado simultáneo de 5 ejes con velocidad de corte efectiva constante .
8. ¿Cuánto tiempo se tarda en recibir un análisis DFM preciso y un presupuesto después de subir los dibujos 3D?
LS Manufacturing ofrece servicios de respuesta rápida; nuestro equipo de ingeniería realiza una evaluación DFM geométrica en 3D y proporciona un presupuesto detallado de mecanizado CNC que abarca la estrategia de trayectoria de la herramienta, el tiempo de ciclo y el plan de inspección en un plazo de dos horas desde la recepción de sus archivos CAD.
Resumen
Es posible lograr un acabado superficial perfecto para superficies 3D complejas y esculpidas sin comprometer la precisión ni el costo del pulido manual. LS Manufacturing utiliza su proceso de fresado de alta velocidad de 5 ejes y la técnica de avance adaptativo para lograr un acabado superficial Ra de 0,8 µm con tolerancias de ±0,008 mm , certificado por ISO 9001:2015 y AS9100D .
¿Tiene problemas con errores dimensionales o retrasos debido al pulido manual en sus componentes de superficie esculpida? Suba sus dibujos CAD 3D en formato STEP/IGES. LS Manufacturing le ofrece una evaluación de presupuesto DFM gratuita en 2 horas.
📞Tel: +86 185 6675 9667
📧Correo electrónico: info@lsrpf.com
🌐Sitio web: https://lsrpf.com/
Descargo de responsabilidad
El contenido de esta página es solo para fines informativos. Servicios de LS Manufacturing. No se ofrecen garantías, expresas ni implícitas, sobre la exactitud, integridad o validez de la información. No debe inferirse que un proveedor o fabricante externo proporcionará parámetros de rendimiento, tolerancias geométricas, características de diseño específicas, calidad y tipo de material o mano de obra a través de la red de LS Manufacturing. Es responsabilidad del comprador. Solicitar cotización de piezas. Identificar los requisitos específicos para estas secciones. Contáctenos para obtener más información .
Equipo de fabricación de LS
LS Manufacturing es una empresa líder en el sector . Nos especializamos en soluciones de fabricación a medida. Contamos con más de 15 años de experiencia y más de 5000 clientes. Nos especializamos en mecanizado CNC de alta precisión, fabricación de chapa metálica , impresión 3D , moldeo por inyección , estampado de metales y otros servicios integrales de fabricación.
Nuestra fábrica cuenta con más de 100 centros de mecanizado de 5 ejes de última generación, con certificación ISO 9001:2015. Ofrecemos soluciones de fabricación rápidas, eficientes y de alta calidad a clientes en más de 150 países. Ya sea para producción en pequeñas cantidades o personalización a gran escala, podemos satisfacer sus necesidades con la entrega más rápida en 24 horas. Elija LS Manufacturing. Esto significa eficiencia, calidad y profesionalismo.
Para obtener más información, visite nuestro sitio web: www.lsrpf.com