日本語


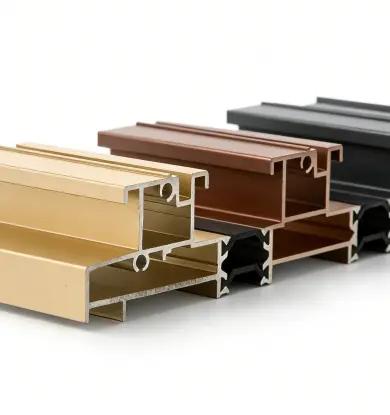
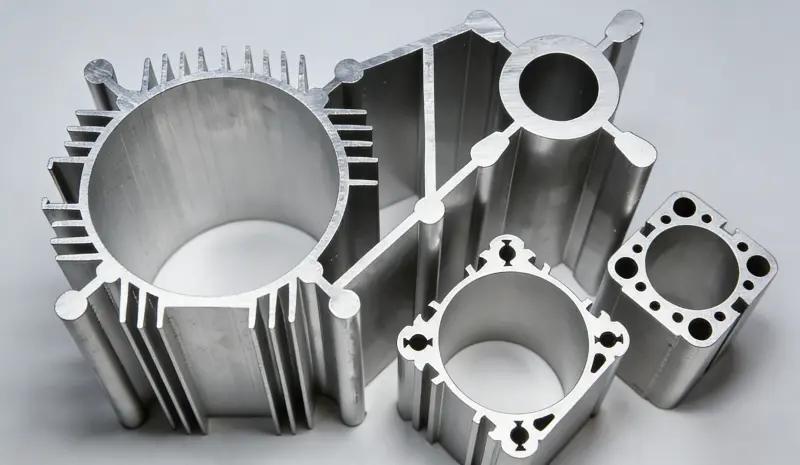
陽極酸化処理
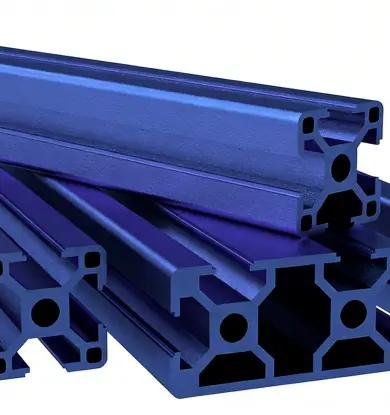
耐腐食性と電気絶縁性を備えた緻密で硬い酸化皮膜を形成します。ナチュラルカラー、ブラックカラー、カスタムカラーに対応し、高級建築や精密電子機器に最適です。
±0.02mmまでの精度で高性能なカスタムアルミニウム押出成形品を提供し、専門的な生産ラインを通じて7日間の迅速な納品を実現します。ハイエンドの産業用途向けに、構造強度とロットの一貫性のバランスを取ります。
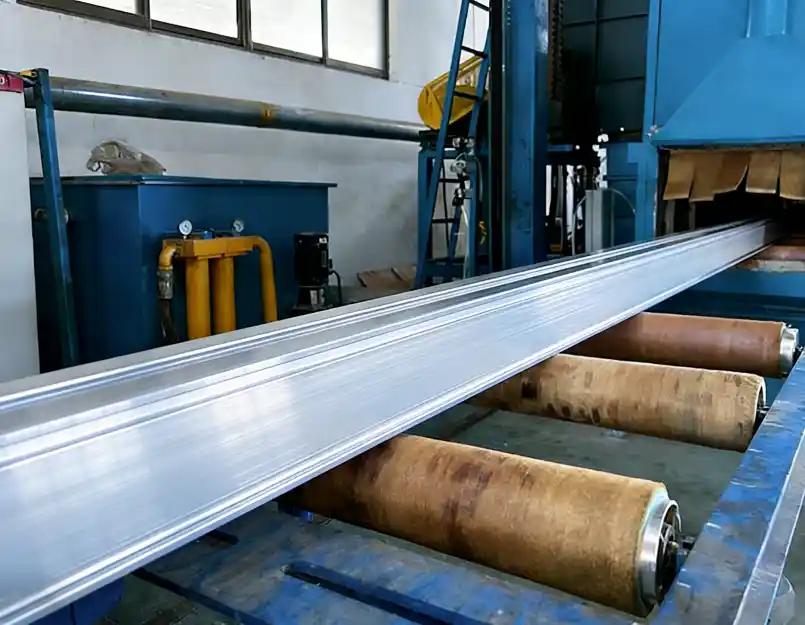
LS Manufacturingは、超精密なアルミニウム押出成形ソリューションを提供しています。サンプルは3~7日で準備でき、公差は±0.01mmです。80台以上の機械で50万個以上の部品を生産してきた実績と、ISO 9001:2015認証取得済みの品質が、その品質を支えています。
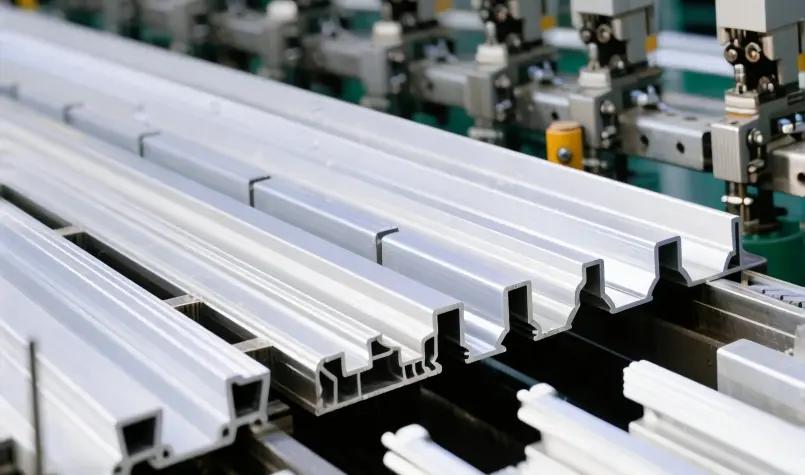
試作品製作、少量生産から量産まで対応可能な、カスタマイズされたアルミニウム押出成形サービスを提供し、多種多様な仕様や複雑な断面形状のアルミニウムプロファイルの精密成形を可能にします。
製造センターには80のインテリジェント押出ライン(450トン~4000トン)の押出成形能力を備え、複雑さやバッチ数が異なる様々なニーズに効率的に対応できます。すべてのラインはISO 9001:2015認証を取得しており、安定した一貫した品質を保証します。
形状や仕様をカスタマイズ可能で、産業オートメーション機器のフレームや精密電子放熱部品などのシナリオ、および次のような一般的な分野に適応します。ドアや窓のプロファイル、家電製品の支持構造、倉庫の棚枠など。
LS Manufacturingは、お客様のプロジェクト向けにカスタムおよび標準のアルミニウムプロファイルを提供し、高品質とプロセス適応性性能とコストのニーズのバランスを取るため。
当社の標準合金システムは、段階的な強度レベル、異なる耐食性、そして多様な加工技術との互換性を備えており、ハイエンド建築システム、自動車精密部品、高信頼性電子構造物にとって最適なソリューションです。押出成形用の他のアルミニウム合金グレードが必要な場合は、性能指標の要件をお知らせください。
析出硬化型の高強度アルミニウム合金で、優れた耐応力腐食性とCNC精密加工との適合性を備え、ハイエンド機器の構造部品、自動車シャーシの耐荷重部品、強度と耐腐食性のバランスが求められる用途に適しています。溶接部の強度減衰率が低く、優れた組立適合性を有します。
表面仕上げは、押出成形アルミニウム部品の耐腐食性、耐摩耗性、および美観を向上させます。以下にLSマニュファクチャリングの主要な仕上げ工程を示します。お客様の高精度なニーズに合わせて、カスタムソリューションもご提供いたします。
耐腐食性と電気絶縁性を備えた緻密で硬い酸化皮膜を形成します。ナチュラルカラー、ブラックカラー、カスタムカラーに対応し、高級建築や精密電子機器に最適です。
高温で硬化する高密着性の乾燥粉末塗料。耐擦傷性、耐紫外線性、耐薬品性に優れ、屋外の過酷な気象条件下に適した幅広いカラーバリエーションを取り揃えています。
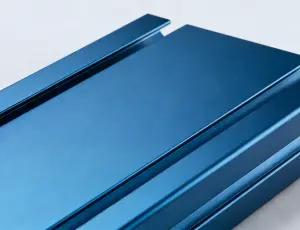
電界を利用した複雑な構造物への均一なコーティング。滑らかな表面と優れた耐食性を備え、ハイエンドの自動車精密部品に最適です。
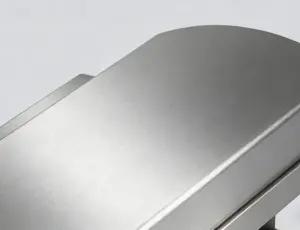
微細な機械的方向性ブラッシングにより、傷や指紋を目立たなくする質感を生み出し、高級家電製品、電化製品、建築装飾材に最適です。
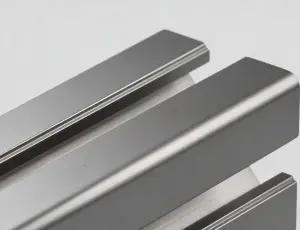
高圧ガラスビーズは均一なマット表面を作り出し、機械加工痕を除去するため、精密部品や高品質の装飾部品に最適です。
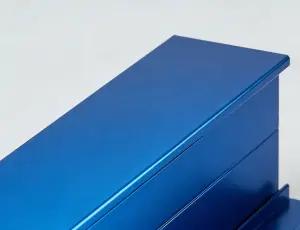
特注の液体塗料は、正確な色合わせを可能にし、少量生産の試作品や多色カスタムニーズに対して費用対効果に優れています。

高密着インクは、精細なロゴ、テキスト、グラフィックを印刷でき、高級コントロールパネル、ネームプレート、ブランド製品に最適です。
高精度レーザーで材料を除去し、永久的なマーキングを施します。シャープなエッジは、精密部品のシリアル番号やパターンに最適です。
品質は、当社のアルミニウム押出成形プロセスのあらゆる段階に組み込まれています。ISO認証を取得した生産設備と100台以上の精密押出成形機および検査機により、精度と表面仕上げにおいてハイエンドな業界基準を満たす部品をお届けします。
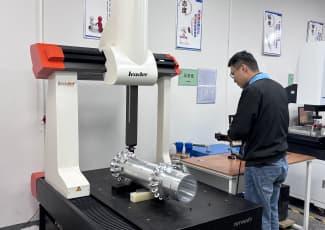
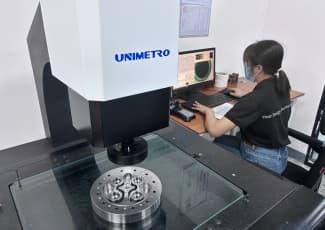
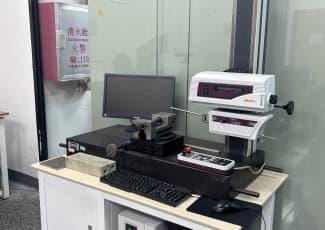
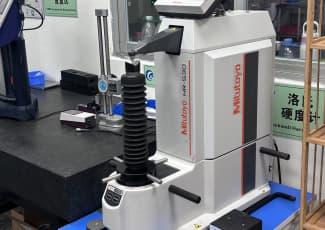
断面幅、高さ、肉厚、全長、真直度、平面度、穴/スロットの嵌合精度など、主要な寸法を測定します。検査ツールには、ノギス、マイクロメーター、ハイトゲージ、高精度座標測定機(CMM)などがあり、±0.02mmまでの精度で公差管理を保証します。
傷、へこみ、ひび割れ、気泡、バリ、押し出し痕などの表面欠陥について、全量検査を実施します。微細な表面の問題を特定するために、プロ仕様の照明システムと高倍率の機器を使用します。
ご要望に応じて、強度と硬度の試験結果、RoHS指令適合報告書、材料証明書を提供いたします。また、ハイエンドプロジェクトの要件を満たすためのカスタマイズされた性能試験も承ります。
中心となるのは高精度なカスタマイズ機能、エンドツーエンドの品質管理、効率的な配送システムLSマニュファクチャリングのアルミニウム押出成形サービスは、様々な複雑な形状のニーズに対応する、プロフェッショナルで信頼性の高いソリューションを提供します。
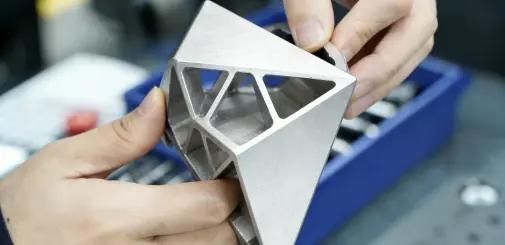
/01
表面仕上げの完全な制御(最大Ra0.8μm)、複雑で不規則な形状、幅広い合金材料グレード、およびカスタマイズされた配色により、さまざまなシナリオにおける独自の精密な仕様ニーズを正確に満たし、多様な用途の異なるプロセス要件に適応します。
/02
主要寸法公差は±0.02mm以内、標準寸法公差は±0.05mm以下と厳密に管理されており、断面、肉厚、幾何公差などを含む全寸法検査を実施することで、高精度な組み立てと機能性能の要件を常に満たす精度を確保しています。
/03
迅速な金型開発と材料の精密なマッチングシステムにより、標準的なカスタマイズプロセスは7日以内に完了します。複雑な形状のプロファイルは追加の金型変更を必要とせず、10日以内に製造可能です。インテリジェントな生産ラインスケジューリングにより、納期の安定性が確保されます。
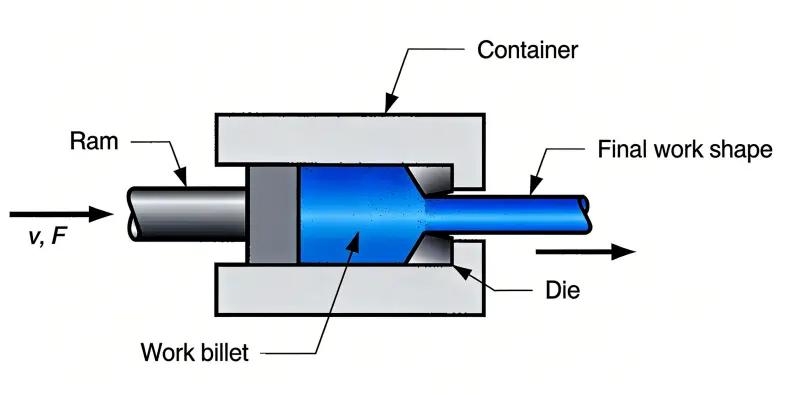
アルミニウム押出成形は、加工温度に予熱されたアルミニウムビレットを専用の成形金型で塑性変形させ、最終的に特定の断面形状を持つプロファイルを得るプラスチック加工技術です。LS Manufacturingでは、高精度で標準化された専門的な生産プロセスを採用しています。
まず、高精度カスタム金型の製造(ソリッド、中空、半中空、その他の断面形状の金型を含む)が完了し、次にアルミニウムビレットが精密に温度制御され、400~500℃のプロセス範囲に予熱されます。その後、アルミニウム合金のグレードと完成品のハイエンド用途シナリオに応じて、適切な押出成形プロセス(直接/間接押出成形プロセス、または熱間/冷間押出成形プロセスを含む)が選択され、プロファイルの材料特性と断面精度が基準を満たすことが保証されます。
押出成形後、プロファイルはオンライン精密冷却、引張延伸矯正、固定長精密切断の順に処理され、目標寸法の半製品が得られます。性能および外観の要件に応じて、時効強化(強度と硬度を精密に向上させるため)、表面精密加工(外観の質感と機能特性を最適化するため)、または部品組立などの工程がさらに実施される場合があります。納品前に、各カスタムアルミニウムプロファイルは全品精密品質検査と標準化された保護梱包工程を経る必要があります。
アプリケーション
あらゆる産業分野において、カスタムアルミニウム押出成形品は、優れた強度対重量比と柔軟な設計特性を理由に活用されており、精密構造から軽量化のニーズまで、多様な用途に対応しています。以下に、その主な用途を示します。
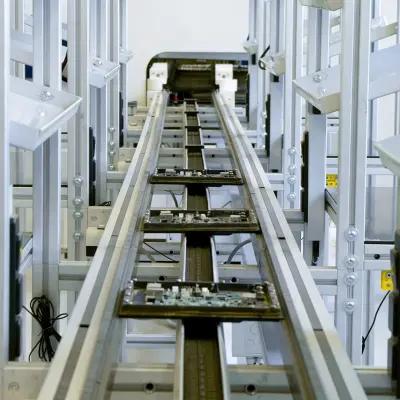
精密機器フレーム、自動生産ライン向けカスタムワークステーション、インテリジェントデバイス専用構造部品
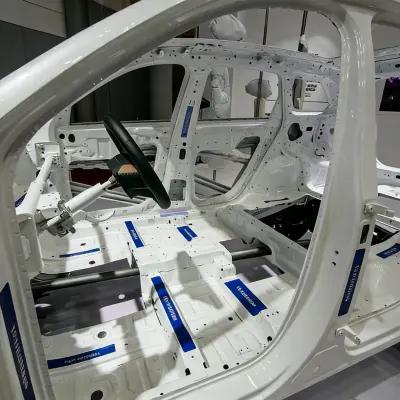
新エネルギー車向け軽量構造部品、鉄道輸送向け精密内装プロファイル、特殊車両向けカスタム耐荷重フレーム
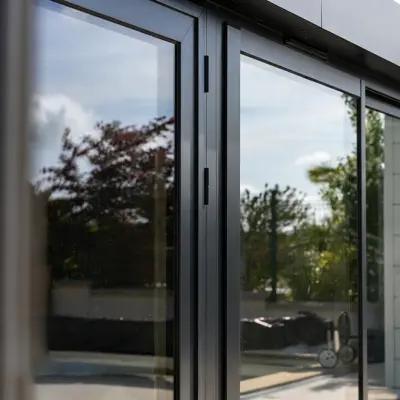
ユニット式カーテンウォール用カスタムプロファイル、スマートドア&ウィンドウシステム用構造フレーム、建築装飾用精密断面部品
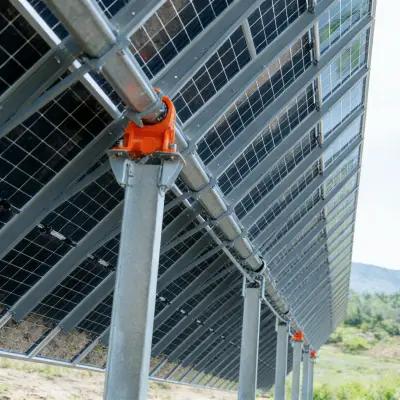
太陽光発電追尾システム専用支持フレーム、風力発電設備用軽量構造部品、新エネルギー施設用耐腐食性プロファイル
精密電子機器用密閉型筐体、高出力LED用カスタムヒートシンク、半導体製造装置用専用構造フレーム
手術用ロボット向け精密構造部品、ハイエンド画像診断装置向け軽量フレーム、医療診断機器向け密閉筐体
new-aluminum-extrusion.howWorksPressureDesc
押出成形されたプロファイルは、密閉型温度制御冷却テーブル上で均一に冷却され、顧客の要求に応じてレーザーで正確な長さに切断されます。航空宇宙や軍事などの高強度用途では、時効熱処理によってアルミニウムプロファイルの硬度と機械的安定性をさらに向上させることができます。
アルミニウム押出成形は、熱間押出成形と冷間押出成形に分けられ、それぞれ異なるハイエンドな用途要件に対応している。
熱間押出成形: 大量のアルミニウムビレットを連続的に供給し、低圧で効率的な成形を可能にする。ハイエンド設備における大型で複雑な断面形状のバッチ生産に適している。
冷間押出成形: 表面粗さRa0.8μmまでの精密部品を製造でき、優れた耐酸化性と機械的特性を備えているため、半導体や医療分野における高精度構造部品に最適です。
熱間押出成形プロセスでは、まずアルミニウムビレットをミクロンレベルの公差寸法に精密に切断し、次に専用の温度制御炉で350~580℃に予熱します(金属を軟化させながら固体状態を維持し、結晶粒の粗大化を防ぎます)。
高強度軽量: 優れた強度対重量比により、ハイエンド機器の構造負荷を大幅に軽減します。
自然な腐食防止: 緻密な天然酸化皮膜は、過酷な作業環境下においても腐食性媒体に対する長期的な耐性を提供します。
複合断面成形の統合: 複数の空洞を持つ不規則な断面形状を単一の工程で形成することで、その後の組み立て工程を削減する。
効率的な材料利用: アルミニウムの無垢材加工に比べて材料利用率が30%向上し、全体的なコストを最適化します。
モジュール式互換アセンブリ: 高精度Tスロットインターフェースに対応しており、インテリジェントデバイスの迅速なモジュール式組み立てとアップグレードが可能です。
低炭素クローズドループリサイクル: 100%リサイクル可能で再生可能な素材を使用することは、ハイエンド製造における持続可能性目標に合致する。
高精度金型への事前投資: 特注の精密金型は専門家による設計が必要であり、少量生産には費用対効果が低い。
断面反復のための金型再構築: 輪郭の変更には新しい金型が必要となるため、頻繁な反復作業における柔軟性が制限される。
精密加工におけるスクラップ発生: 高精度なトリミング作業中に発生する少量の端材は、専門的なリサイクルシステムを必要とする。
トン数に応じたサイズ制限: 最大断面サイズは機器のトン数によって制限されます。特大サイズの場合は、特注のラインが必要になります。
マルチライン表面変動制御: ライン間の微妙な表面テクスチャの違いは、高品質な一貫性を保つために後処理を必要とする。
高温強度減衰: 合金の強度は高温下で低下するため、状況に応じた性能補正が必要となる。
当社の公差管理はISO 9001+AS9100の二重認証規格に準拠しており、重要寸法公差は±0.02mm、通常寸法公差は±0.05mm以内に安定して維持されます。高精度公差を実現するには、精密金型と徹底した検査工程が必要となり、生産投資が増加します。当社はお客様の実際の組立ニーズに基づき、最適な公差設定をご提案することで、不必要な精密コストを削減いたします。
当社では、ハイエンド機器のフレーム要件に適した、溶接不要のコーナーブラケット、金属ねじ、または特殊な機械式コネクタ/クランプによる鋼材プロファイルの機械的接合ソリューションを提供しています。さらに、機械的締結具と構造用接着剤を組み合わせたソリューションで溶接を代替することも可能です。鋼材プロファイルは強度が高い反面、組み立てがやや複雑になりますが、アルミニウム押出材は組み立ての容易さにおいて依然として大きな利点があります。
肉厚の決定には、包括的な専門的検討が必要です。 • 合金の種類:軟質合金は強度を確保するために肉厚を厚くする必要がありますが、高強度合金は薄肉設計に対応できます。 • 形状設計:深い溝、曲線、または支持のないスパンを持つ構造は、安定性を向上させるために肉厚を厚くする必要があります。 • プレス能力:押出成形装置のトン数とサイズは、断面の成形限界を制限します。 • 表面処理:陽極酸化処理やコーティング処理では、変形を防ぐために最低限の肉厚が必要となる場合があります。 • 寸法公差:厳しい公差制限では、通常、加工の一貫性を確保するために肉厚を厚くする必要があります。 設計段階では、強度、重量、コストを最適にバランスさせます。
推奨される一般的な肉厚は1.0mm~3.0mmです。 ・構造部品または耐荷重部品:強度と剛性を確保するため、肉厚は2.0mm以上を推奨します。 ・軽量部品または装飾部品:肉厚は約1.0mmで十分です。 最小肉厚は、合金の種類、断面形状の複雑さ、および設備能力によって制限されます。最終的な肉厚は、実際の使用状況に基づいて、機械的要件、重量、およびコストのバランスを考慮して決定する必要があります。
当社は、高精度なプロトタイピングと少量生産の試作サービスを提供しており、量産前にテストや検証を行うためのサンプル部品を製作できます。プロトタイピングサービスは、以下のようなメリットをもたらします。 • 大量生産に着手する前に、適合性と機能性を検証できます。 • 寸法と公差が技術要件を満たしていることを確認します。 • 表面仕上げと材料特性を評価します。 • 開発の初期段階で設計ソリューションを最適化し、後々のリスクを軽減します。
コストは、以下の主要要因によって決定されます。 • 材料の種類:アルミニウム合金のグレードによってコストに大きな差が生じます。6061/6063などの一般的な合金は、特殊金属よりも安価です。 • 部品サイズ:大型のプロファイルは、より多くの材料と大型の加工設備を必要とするため、コストが高くなります。 • 設計の複雑さ:複雑な断面形状には、特注の精密金型が必要となり、厳しい公差は検査と加工時間の増加につながります。 • その他価格に影響を与える要因:注文量(注文量が多いほど単価は低くなります)、表面仕上げの種類、新規プロファイルの金型費用。 図面と仕様書をご提供いただければ、お客様の実際のニーズに基づいた正確な見積もりをご提示いたします。
コスト管理は、専門的な設計と計画によって効果的に実現できます。 • 構造設計の最適化:肉厚を均一に保ち(肉厚のばらつきは金型コストを増加させます)、鋭角ではなく丸みを帯びた角を使用し、可能な限り左右対称に設計し、深く狭い溝やその他の成形困難な構造を避けます。 • 標準材料の選択:特殊金属よりも6061/6063などの標準合金を優先します。 • 発注量の適切な計画:発注量を増やして金型コストを分散させ、必要な場合にのみ厳しい公差を選択します。 • 表面処理の簡素化:標準化された表面処理を優先し、既存の金型形状の再利用を検討します。 • 設計の早期確定:金型完成後に設計を変更するとコストが大幅に増加します。リスクを事前に特定するために、設計段階の早い段階で当社と連携することをお勧めします。
アルミニウム押出材は、強度や品質を損なうことなく、クローズドループで100%リサイクル可能です。リサイクルアルミニウムの二酸化炭素排出量は、一次アルミニウムのわずか5%であり、二酸化炭素排出量を大幅に削減できます。当社のリサイクルシステムは複数回のリサイクルサイクルに対応し、環境ニーズを満たしながら、安定した製品性能を保証します。
主な金型タイプは以下のとおりです。 • ソリッド金型:中空部や内部空洞のないシンプルな形状の成形に使用され、コストが最も低く、効率が最も高いです。 • 中空金型:内部空洞を形成するためのマンドレルを必要とする、内部が閉じた中空部や管状の形状に使用され、ソリッド金型と中空金型の中間の複雑さとコストがかかります。 • 半中空金型:部分的に閉じた断面を持つ形状(例:C型チャンネル、スロットアングル)に使用され、ソリッド金型と中空金型の中間の複雑さとコストがかかります。 お客様の断面形状要件に基づいて、最適な金型ソリューションをご提案いたします。
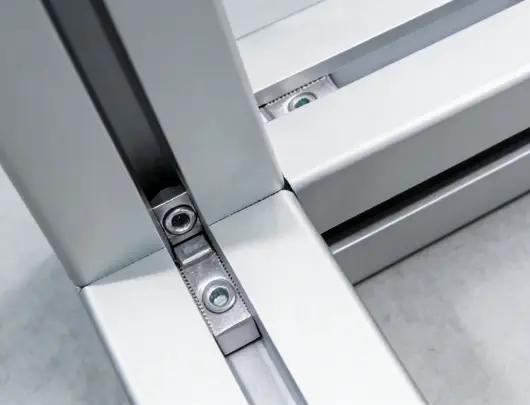
当社では、10×10mm、20×20mm、30×30mm、40×40mm、45×45mm、50×50mm、60×60mm、80×80mm、100×100mm、160×160mmといった標準サイズを含む、幅広い種類の精密Tスロットプロファイルをご用意しております。これらのサイズは、ハイエンドのラックやアセンブリ用途に適しており、用途に応じて構造上のニーズに合わせた仕様をお選びいただけます。
納期はプロジェクトの種類によって異なります。 • 試作品/少量生産:3~5日(迅速な金型開発と試作を含む) • 量産:7~15日(金型検証と安定生産を含む) • 複雑なカスタムプロジェクト:金型開発サイクルに基づいて評価を行い、正確な納期をお知らせいたします。
当社は、お客様のニーズに合わせた後処理ソリューションをご提供いたします。 • 時効強化:合金の強度と硬度を向上させ、航空宇宙や軍事などの高強度用途に適しています。 • 超微細表面処理:Ra≤0.8μmの表面粗さを実現し、半導体製造装置の無塵要件を満たします。 • 特殊コーティング:耐食性または絶縁性を向上させ、過酷な作業環境に適しています。 お客様の性能ニーズに基づき、最適な後処理プロセスをご提案いたします。