Русский



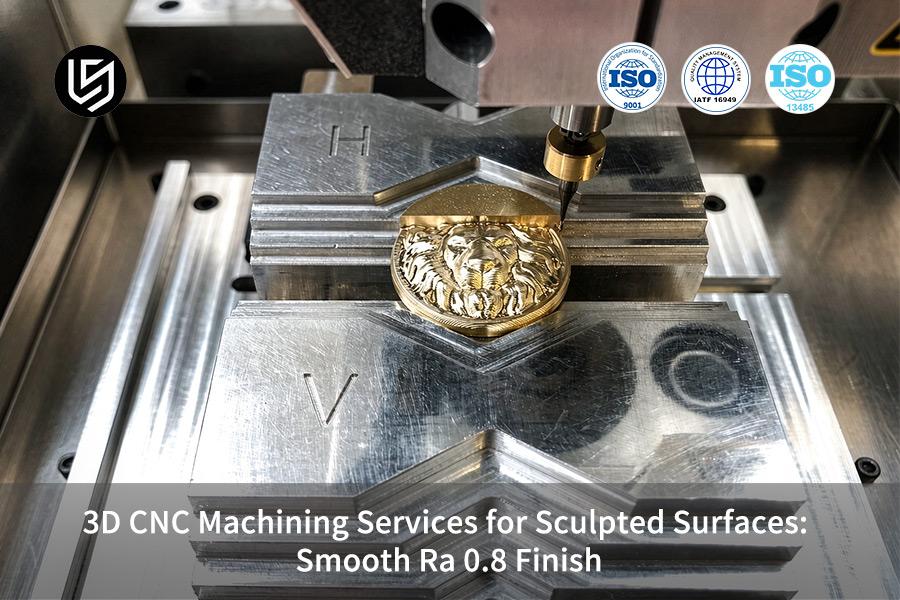
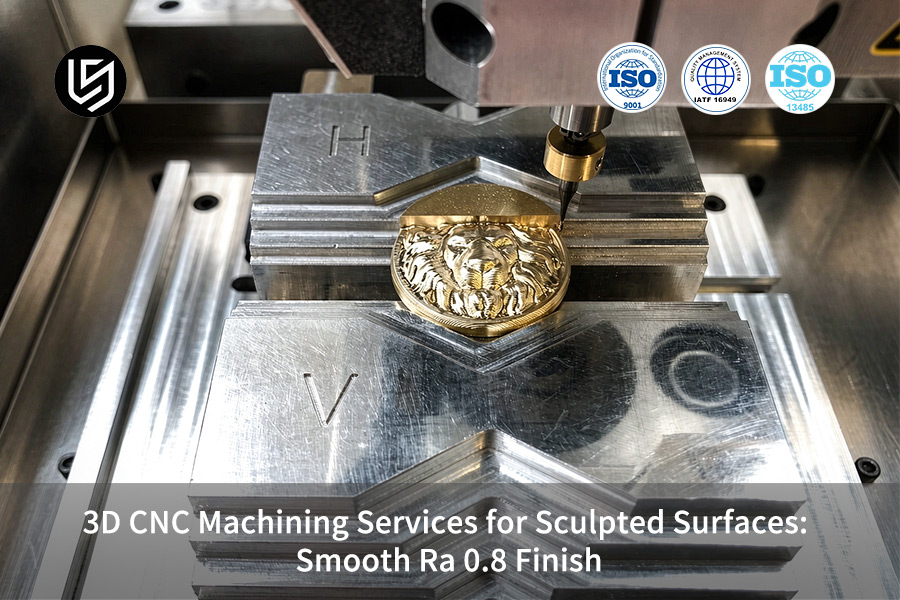
Услуги 3D-обработки на станках с ЧПУ обеспечивают высокую точность изготовления медицинских изделий, решая проблему компромисса между качеством обработки поверхности и стоимостью компонентов.
Технология одновременной контурной обработки по 5 осям от компании LS Manufacturing обеспечивает точность Ra 0,8 мкм и ±0,008 мм , сокращая время цикла на 28% для производства в соответствии со стандартом ISO 13485.
Обработка поверхностей с ЧПУ: точность и качество поверхности вкратце.
Ниже приведено сравнение различных процессов, используемых при механической обработке и постобработке трехмерных скульптурных поверхностей, с указанием их общей эффективности с точки зрения шероховатости поверхности, допусков на размеры, стоимости и сроков поставки:
| Технологическое решение | Шероховатость поверхности (Ra) | Типичные допуски на размеры | Относительная стоимость обработки | Цикл доставки | Типичный применимый сценарий |
| Традиционное 3-осевое фрезерование + ручная шлифовка | Ra 1,6 - 3,2 мкм | ±0,050 мм | Исходный уровень (100%) | 14 дней | Детали с низкой точностью исполнения/конструктивные элементы |
| 5-осевое чистовое фрезерование (шарообразный фрезерный станок) производства LS Manufacturing | Ra 0,8 мкм | ±0,008 мм | Стоимость снижена на 22%. | 9 дней | Медицинские соединения, гидравлические импеллеры, прецизионные пресс-формы. |
| 5-осевое чистовое фрезерование + магнитоабразивная/химическая полировка | Ra 0,2 мкм | ±0,003 мм | Увеличено на 30% | 11 дней | Оптические зеркальные / стерильные имплантационные детали |
Согласно отчетам компании LS Manufacturing за 2025–2026 годы, прямая механическая обработка с шероховатостью Ra 0,8 мкм позволяет избежать нарушений допусков, вызванных ручной полировкой, и обеспечивает баланс между стоимостью и сроками поставки.
Основные выводы
- Точный контроль остаточных бугорков: Благодаря оптимизации шага фрезы с шаровым наконечником ( 0,05–0,12 мм ) высоту остаточных бугорков можно контролировать в пределах теоретически допустимых значений, что приводит к шероховатости Ra 0,8 мкм.
- Абсолютные допуски на размеры: Ручная постобработка исключена во избежание скругления кромок в результате ручной полировки; таким образом, гарантируется, что допуски на размеры выточенных деталей остаются в пределах ±0,008 мм .
- Значительная экономия затрат и повышение производительности: данные, предоставленные компанией LS Manufacturing, доказывают, что общая экономия затрат достигает 22% , а процент брака резко снижается с 14,5% до 2,1% .
- Анализ чертежей с учетом технологичности производства (DFM) в течение двух часов: Команда проводит анализ чертежей с учетом технологичности производства (DFM) и устраняет такие риски, как помехи от инструмента и перерезание, до начала обработки на станке с ЧПУ .
Что такое шероховатость поверхности Ra 0,8 при 3D-обработке на станках с ЧПУ?
Чистота поверхности Ra 0,8 мкм при 3D-обработке на станках с ЧПУ определяется полуматовой однородностью со средним арифметическим отклонением 0,8 микрометра, достигаемой при высокоскоростной многоосевой резке с помощью концевых фрез с шаровым наконечником и шагом менее 0,12 мм .
Данная спецификация чистоты поверхности Ra 0,8 мкм позволяет исключить любые следы от инструмента, сохраняя при этом допуск на размеры в пределах ±0,008 мм , что крайне важно для изготовления аэрокосмических каналов и медицинских имплантатов .
Параметры процесса для обеспечения стабильного значения Ra 0,8
Для обеспечения точности обработки на станках с ЧПУ с шероховатостью Ra 0,8 мкм необходимо использовать скорость вращения шпинделя 12 000–18 000 об/мин и подачу 0,05–0,08 мм на зуб при обработке алюминиевых сплавов Ti-6Al-4V или 6061. При 3D-обработке на станках с ЧПУ необходимо использовать трохоидальную траекторию движения инструмента, которая способствует равномерному распределению тепла, предотвращая эффект микрополировки и обеспечивая гладкую поверхность деталей .
Контроль допусков, определяемый областями применения
В случае компонентов для медицинского применения, соответствующих стандарту ISO 13485, услуга обработки поверхности с шероховатостью Ra 0,8 сочетается с допуском формы 0,005 мм на сопрягаемых поверхностях. Услуга обработки с шероховатостью Ra 0,8 использует обратную связь от контактных датчиков для изменения угла зацепления резцов, чтобы минимизировать процент отходов до менее 1,2% . Услуга обработки на станках с ЧПУ подходит для таких геометрических форм, как конусные соединения стержней тазобедренных суставов, где необходимо обеспечить шероховатость и профиль.
Протокол проверки в соответствии со стандартом ISO 4287
Мы проверяем шероховатость с помощью профилометра Mitutoyo SJ-210 с длиной отсечки 0,8 мм , измеряя в общей сложности пять точек для каждого элемента. Высокоточная обработка на станках с ЧПУ требует измерения деталей перед снятием заусенцев для обеспечения точного представления качества поверхности. В аэрокосмической отрасли (AS9100D) любое пиковое значение Ra 1,0 мкм требует замены инструмента.
Практическое руководство
- Для алюминиевых деталей используйте концевые фрезы с шаровым наконечником R 0,5 и покрытием TiAlN ; для нержавеющей стали перейдите на инструменты с DLC-покрытием.
- Для эффективного удаления стружки в процессе чистовой обработки необходимо поддерживать давление охлаждающей жидкости на уровне 8-10 бар .
Источник данных и эталон: Данные получены из протоколов испытаний измерителя шероховатости поверхности Mitutoyo SJ-210 (соответствующего стандартам ISO 4287 для измерения шероховатости).
Как фрезы с шаровидным наконечником позволяют получать гладкие, рельефные поверхности?
Инструмент с шаровидным наконечником создает гладкую рельефную поверхность посредством серии срезов с непрерывно изменяющейся кривизной кромки, поддерживая высоту острых выступов с помощью математических расчетов.
Поставщик услуг по обработке на станках с ЧПУ должен установить шаг обработки (расстояние между соседними проходами инструмента) в 5–10% от диаметра инструмента, чтобы уменьшить пики волн между траекториями инструмента до микронного уровня, что обеспечит шероховатость Ra 0,8 мкм при допуске геометрии ±0,008 мм .
Подавление высоты бугорков путем шагового движения
Уравнение высоты выступа h ≈ (шаг²)/(8 R) гарантирует, что остаточные пики будут меньше микрон, если шаг поддерживается в пределах от 5% до 10% радиуса шарового наконечника. При постоянной высокоскоростной обработке со скоростью 18 000 об/мин по нескольким осям постоянная сила резания обеспечивает гладкость швов между соседними участками. Производитель прецизионных станков с ЧПУ обеспечивает проверку угла зацепления с помощью контактного датчика на тонкостенных деформированных поверхностях.
Проще говоря: уменьшение шага обработки с 0,12 мм до 0,06 мм устраняет микрорельеф почти на 75%, обеспечивая мгновенно зеркально гладкую поверхность без ручной полировки.
Допуск связан с точностью геометрии.
Компания LS Manufacturing использует чистовую обработку с шероховатостью поверхности Ra 0,8 мкм и точность геометрии имплантатов свободной формы и каналов потока ±0,008 мм для аэрокосмической отрасли. При изготовлении деталей на станках с ЧПУ используется вышеупомянутое уравнение шага шарового наконечника для поддержания допуска на кривизну. Расчеты выполняются в соответствии с разделом «Механика резки» 31-го издания «Справочника по машиностроению».
Практическое руководство
- Установите шаг обработки на уровне 8% от радиуса шарового сочленения для сплава Ti-6Al-4V; уменьшите его до 5% для тонких стенок на элементах произвольной формы.
- Проверьте качество поверхности с помощью профилометра Mitutoyo SJ-210 в пяти точках на каждом элементе; повторите измерение после любой смены инструмента.
Источник данных и эталон: Данные получены из эмпирической базы данных LS Manufacturing 2025–2026 (размер выборки >1200).
Рисунок 1: Измеритель шероховатости Mitutoyo проверяет поверхность титановой детали до уровня чистоты Ra 0,8.
Почему контроль шага обработки имеет решающее значение для качества 3D-обработки?
Шаг обработки — это величина расстояния между пиками и впадинами, остающегося после каждого прохода инструмента, и он определяет шероховатость трехмерных скульптурных поверхностей . Большие шаги обработки создают более шероховатые поверхности с шероховатостью Ra, превышающей 3,2 мкм , тогда как слишком малые шаги приводят к экспоненциальному увеличению времени цикла.
Разработанный компанией LS Manufacturing алгоритм шагового перемещения обеспечивает оптимальный баланс между этими двумя значениями с помощью технологии оптимизации шагового перемещения при обработке на станках с ЧПУ .
Сравнение ударной нагрузки при перешагивании
| Диапазон шага | В результате Ra | Влияние на время цикла |
| > 0,12 мм | При шероховатости более Ra 3,2 мкм требуется ручная полировка. | Короче, но не соответствует спецификации. |
| 0,05–0,12 мм (адаптивный) | Стабильно Ra 0,8 мкм | Сбалансированный, отходы 2,1% |
| < 0,05 мм | При Ra ниже 0,4 мкм (избыточное значение) | В три раза дольше и менее экономично. |
Адаптивная зона среднего диапазона — идеальное решение для услуг 3D-обработки на станках с ЧПУ, позволяющее соответствовать спецификациям OEM-производителей без увеличения стоимости деталей. Процедуры контроля качества обработки на станках с ЧПУ от LS Manufacturing автоматически отмечают шаг обработки, превышающий 0,12 мм, на деталях со свободной геометрией, чтобы предотвратить отклонение Ra за пределы допустимых значений.
Преимущество адаптивного алгоритма
Функция переменного шага обеспечивает плотные значения шага для крутых стенок и большие шаги для неглубоких поверхностей. Она позволяет выполнять плотные проходы для крутых стенок и более широкие проходы для неглубоких участков — это исключает ручную полировку. Качество обработки поверхности Ra 0,8 , достигаемое за счет настройки параметров с помощью CAM-управления, гарантирует идеально точные детали без необходимости повторной обработки, что снижает стоимость 3D-обработки на станках с ЧПУ на единицу детали. Процесс изготовления деталей на станках с ЧПУ проверяет все программы шага на соответствие реальным заводским отчетам.
Основные выводы
- Выберите начальный шаг в 8% от диаметра шарообразного носа и отрегулируйте его в соответствии с различными зонами кривизны, используя обратную связь анализа CAM .
- Перед выпуском готовой детали проверьте окончательное значение шероховатости в пяти точках на каждом элементе с помощью профилометра.
Какие металлы и пластмассы обеспечивают покрытие с шероховатостью Ra 0,8?
Некоторые конструкционные материалы с высокой обрабатываемостью и структурной однородностью могут быть обработаны непосредственно до шероховатости Ra 0,8 мкм без дополнительной чистовой обработки. Ключевым критерием является стабильность образования стружки под высоким давлением охлаждающей жидкости, что подавляет образование наростов на кромке и поддерживает однородную текстуру поверхности.
База данных LS Manufacturing за 2025–2026 годы подтверждает, что сплавы, образующие непрерывную стружку при повышенных скоростях резания, обеспечивают наиболее воспроизводимые результаты. Специальная стратегия выбора траектории движения инструмента на станках с ЧПУ подбирает параметры подачи и типы охлаждающей жидкости в зависимости от материала на основе этой базы данных.
Рекомендации по механической обработке конкретных материалов
- Фрезерование алюминия AL 7075-T651 методом попутного фрезерования с шагом 0,08 мм и подачей охлаждающей жидкости под давлением 8-10 бар . Обеспечивает непрерывную стружку и однородность шероховатости Ra 0,8 мкм для больших партий.
- Титан Ti6Al-4V — фрезерование с попутным движением, шагом 0,06 мм и жестким зажимом для предотвращения вибрации. Требуется контроль процесса обработки на станке с ЧПУ для обеспечения допуска ±0,008 мм и соответствия заданным параметрам поверхности.
- Нержавеющая сталь 17-4PH - твердосплавные вставки с полированной передней поверхностью; необходимо избегать упрочнения при постоянной нагрузке стружкой.
- PEEK/ABS - однолезвийные острые фрезы, традиционное фрезерование с шагом 0,10-0,12 мм , давление охлаждающей жидкости 4-6 бар для предотвращения термического размягчения.
Эти параметры обеспечивают гладкую поверхность деталей, изготовленных на станке с ЧПУ, и их готовность к проверке, что позволяет сократить последующую полировку на 40% . Производитель высокоточных 3D-станков с ЧПУ проверяет каждый класс материала в соответствии со своим собственным столом подачи.
Уточнение параметров на основе базы данных
Согласно данным журнала учета более чем 1200 образцов компании LS Manufacturing, лучшие результаты при обработке титана достигаются при попутном фрезеровании с шагом 0,06 мм , а PEEK следует обрабатывать традиционным способом с шагом 0,10 мм , чтобы предотвратить обратное расплавление. Скорость подачи при обработке на станках с ЧПУ, рассчитанная на основе значений от 0,05 до 0,08 мм/зуб для металлов и от 0,10 до 0,15 мм/зуб для пластмасс, гарантирует отсутствие заусенцев и успешный первый проход. Для 3D-обработки этих материалов на станках с ЧПУ используются отдельные кривые теплопроводности.
Основные выводы
- Для охлаждения металлических деталей давление охлаждающей жидкости следует установить на уровне 8–10 бар , а для пластмасс — на уровне 4–6 бар .
- Шероховатость поверхности следует подтвердить по трем участкам поверхности первого изделия.
Источник данных и эталон: Данные получены из эмпирической базы данных LS Manufacturing 2025–2026 (размер выборки >1200).
Рисунок 2: КИМ Zeiss проверяет корпус эндоскопа из титанового сплава с точностью до 0,005 мм.
Познакомьтесь с инженерами, стоящими за этим руководством.
Компания LS Manufacturing предоставляет услуги по обработке профилей на станках с ЧПУ в соответствии с рекомендациями NIST по метрологии поверхностей, касающимися калибровки профилометров и измерения высоты выступов. Наши инженеры, возглавляемые Глорией, имеющей 15-летний опыт работы в области проектирования с учетом технологичности производства (DFM), гарантируют, что все 5-осевые траектории соответствуют геометрическому допуску ±0,008 мм .
Наша запатентованная технология 3D-обработки на станках с ЧПУ соответствует рекомендациям Федерации производителей порошковых металлов (MPIF) по управлению качеством, касающимся воспроизводимости производства. Диапазон шага обработки установлен в пределах от 5% до 10% от диаметра шарового наконечника в соответствии с данными Mitutoyo SJ-210, чтобы гарантировать чистоту поверхности Ra 0,8 мкм без дополнительной полировки. Перед составлением сметы компания Gloria проводит индивидуальную оценку зацепления режущего инструмента в соответствии с рекомендациями NIST и UL.
Как предприятие, специализирующееся на высокоточной 3D-обработке на станках с ЧПУ , мы сочетаем эти сертификационные стандарты с практическим опытом. Свяжитесь с Глорией для быстрого анализа осуществимости ваших деталей с рельефной поверхностью — она ответит в течение 24 часов и сможет предоставить примеры выполненных работ на наших более чем 100 пятиосевых обрабатывающих центрах.
Как правило, на составление коммерческого предложения требуется 2 часа после получения вашего CAD-файла.
Как 5-осевое фрезерование повышает точность обработки рельефных поверхностей?
Пятиосевое фрезерование повышает точность обработки рельефных поверхностей за счет использования вращательных осей A/B, что позволяет поддерживать оптимальный угол наклона и угол ведущего инструмента по всей трехмерной траектории, что помогает избежать проблемы нулевой скорости резания шарообразного наконечника инструмента при трехосевой обработке .
Динамическое управление положением инструмента поддерживает шероховатость поверхности Ra 0,8 мкм, минимизируя при этом суммарные ошибки позиционирования, вызванные многократным зажимом, до нуля, обеспечивая таким образом допуск ±0,008 мм . Процесс однократного зажима напрямую влияет на детали прототипов, обрабатываемых на станках с ЧПУ .
Положение инструмента и стабильность скорости резки
- Преимущество обработки поверхностей на станках с ЧПУ заключается в том, что инструмент с шаровидным наконечником наклонен в сторону, противоположную нормали к поверхности, и врезается в канавку с ненулевой периферийной скоростью, что исключает вибрацию и предотвращает образование налета на кромке.
- Вращательные оси A/B непрерывно вращаются на протяжении всего процесса резки, поддерживая постоянную скорость резки независимо от того, вертикальная стена или плоская.
- Для каждого из 5-осевых путей одновременной обработки проводится валидация специализированной многоосевой обработки на станках с ЧПУ с использованием отчетов о калибровке координатно-измерительных машин Zeiss.
Устранение кумулятивных ошибок за одну настройку
- Многогранное зажимание при 3-осевой обработке создает погрешность позиционирования при каждом перемещении, которая может превышать ±0,050 мм в сложных скульптурных деталях.
- Однопозиционная 5-осевая контурная обработка полностью устраняет подобную кумулятивную ошибку, что подтверждено анализом погрешности пространственной индикации координатно-измерительной машины Zeiss.
- Контроль допусков при обработке на станках с ЧПУ от компании LS Manufacturing обеспечивает геометрическую точность ±0,008 мм и чистоту поверхности Ra 0,8 мкм .
- Производитель высокоточных 3D-станков с ЧПУ и компания, предоставляющая услуги 3D-обработки на станках с ЧПУ, используют однопозиционный подход для изготовления компонентов с требуемыми допусками без последующей полировки.
Основные выводы
- Обеспечьте угол наклона инструмента в диапазоне от 15° до 30°, чтобы не допустить остановки шарообразного наконечника и поддерживать стабильную скорость резки.
- Перед началом серийного производства окончательную геометрию необходимо измерить на координатно-измерительной машине Zeiss, настроенной в соответствии со стандартом ISO 10360 MPEE .
Источник данных и эталон: Данные получены из официального отчета о калибровке координатно-измерительной машины Zeiss (погрешность пространственной индикации MPEE находится в пределах технических характеристик).
Рисунок 3: Специальная 3D-обработка на станке с ЧПУ сверлит алюминиевый цилиндр с допуском 0,02 мм.
В чём разница в стоимости механической обработки для получения высококачественной отделки?
Добавление прямой резки до Ra 0,8 мкм влечет за собой увеличение времени механической обработки примерно на 25% по сравнению с черновой обработкой до Ra 3,2 мкм, но позволяет избежать дорогостоящей ручной полировки, что снижает стоимость каждой детали на 22% .
Методология оценки стоимости обработки на станках с ЧПУ предполагает, что основным фактором затрат является ручная чистовая обработка, а не длительный процесс обработки. Сравнение цен на обработку на станках с ЧПУ, основанное на более чем 50 производственных циклах, доказывает, что высококачественная чистовая обработка за один проход обходится дешевле, чем черновая обработка с полировкой.
Разбивка затрат: чистовая обработка против черновой обработки
- Время обработки: увеличение времени обработки на 25% за счет меньшего шага обработки и более низкой скорости подачи , согласно расчетам себестоимости LS Manufacturing.
- Исключение ручной полировки: отказ от вторичной ручной обработки предотвращает образование 14,5% брака, вызванного смещением геометрических допусков.
- Процент брака: снижен с 14,5% до 2,1% благодаря обработке поверхности за один проход с шероховатостью Ra 0,8 .
- Срок выполнения заказа: сокращен с 14 до 9 дней на производство.
Расчет стоимости высококачественной обработки показывает более высокую рентабельность инвестиций при исключении вторичной механической обработки. Стоимость обработки деталей на 3D-станках с ЧПУ снижается, поскольку полностью исключаются трудозатраты на полировку и итеративные процессы.
Анализ планирования бюджета
Припланировании бюджета на обработку на станках с ЧПУ учитывается общая стоимость доставки, а не только почасовая ставка. Более жесткие стандарты ценообразования для 3D-обработки на станках с ЧПУ обеспечивают соответствие допуска Ra 0,8 мкм допускам ±0,008 мм за один цикл обработки, а не за стандартный 14-дневный период.
Основные выводы
- При запросе коммерческих предложений обязательно приложите отчеты о моделировании траектории движения инструмента, чтобы проверить процедуру пошагового перемещения инструмента перед началом производства.
- Проводите ежеквартальный анализ брака ; если количество брака, связанного с полировкой, превышает 5% , переведите обработку этих деталей на чистовую обработку.
В каких случаях следует отдать предпочтение полировке, а не прямому фрезерованию на станке с ЧПУ?
Прямую фрезеровку на станках с ЧПУ следует заменять полировкой только в тех случаях, когда требуется оптическая отражательная способность или чрезвычайно низкое сопротивление жидкости с шероховатостью Ra ≤ 0,2 мкм . Чистовая обработка стандартных сборочных поверхностей, корпусов и рабочих колес с шероховатостью Ra 0,8 мкм удовлетворяет всем требованиям без дополнительных затрат.
Таблица решений: Польское или прямое прокатывание
| Тип приложения | Рекомендуемый маршрут | Ключевое ограничение |
| Стандартные функциональные поверхности (корпуса, рабочие колеса) | Прямая обработка поверхности с шероховатостью Ra 0,8. | Не требуется постобработка; экономия времени выполнения заказа. |
| Поверхности с оптическим/низким сопротивлением жидкости (Ra ≤ 0,2 мкм) | Химическая полировка или обработка магнитным абразивом при базовом значении Ra 0,8. | Сохраните геометрию с точностью ±0,008 мм после предыдущей фрезеровки. |
| Рабочие поверхности подшипников медицинских имплантатов | Фрезерование с точностью до ±0,008 мм с последующей сверхточной обработкой. | Допуск на форму ±0,003 мм после полировки |
Данная матрица выбора процесса обработки на станках с ЧПУ позволит отправлять на вторичную чистовую обработку только сильно изношенные и/или оптически дефектные участки, благодаря чему большинство деталей с гладкой поверхностью, обработанных на станках с ЧПУ, останутся нетронутыми.
Гибридная валидация процессов
В компании LS Manufacturing используется технология анодирования и полировки, соответствующая стандартам ISO 7599. В процессе 3D-обработки на станках с ЧПУ предварительно отполированных заготовок применяется зазор 0,02 мм на отмеченных поверхностях, что гарантирует соответствие конечных размеров допускам печати, несмотря на удаление материала. Анализ стоимости обработки на станках с ЧПУ покажет, что этот гибридный процесс обходится дешевле, чем обработка только полировкой.
Источник данных и эталон: Данные получены из стандарта ISO 7599, регламентирующего качество анодирования и обработки поверхности алюминиевых сплавов.
Как получить точную онлайн-оценку стоимости 3D-обработки на станках с ЧПУ?
Первый шаг к получению точной сметы на 3D-обработку на станках с ЧПУ начинается с 3D-файла в формате STEP/IGES, содержащего полную информацию о производстве продукции (PMI), такую как характеристики качества поверхности и примечания к критическим допускам.
Наша автоматизированная система DFM анализирует радиусы кривизны в предоставленном CAD-файле, предлагая оптимальные рекомендации по выбору шаровых наконечников и шаговых соединений. Результатом анализа автоматизированной системы DFM является точная смета затрат, предоставляемая в течение двух часов.
Требования к файлам для обеспечения точности ценовых предложений
Онлайн-заявка на расчет стоимости обработки на станке с ЧПУ действительна только при наличии маркировки Ra 0,8 мкм на всех функциональных поверхностях, а также допусков ±0,008 мм на сопрягаемых поверхностях. Отсутствие PMI делает интерпретацию ручной, что занимает дополнительно 8-12 часов на отправку заявки. Контрольный список требований к чертежу для обработки на станке с ЧПУ гарантирует учет всех радиусов и углов перед загрузкой.
Автоматизированная петля обратной связи DFM
Система компании LS Manufacturing сопоставляет данные о кривизне с 1200 образцами из базы данных раскроя, указывая на области, где необходимо уменьшить шаг обработки для соответствия техническим требованиям. Анализ DFM (проектирование для производства) на станках с ЧПУ выявляет те скругления, которые не соответствуют требованиям, еще до начала производства, гарантируя отсутствие доработок в процессе работы. Производитель высокоточных 3D-станков с ЧПУ использует этот цифровой контроль для определения стоимости 3D-обработки на станках с ЧПУ до начала резки.
Основные выводы
- Приложите чертеж в формате PDF вместе с файлом STEP для указания неоднозначных зон допуска .
- Выделяйте только те поверхности, которые носят декоративный характер, чтобы избежать расходов на полировку.
Рисунок 4: Высокоточная 3D-обработка на станках с ЧПУ спиральных шестерен из нержавеющей стали с точностью до 0,015 мм.
Компания LS Manufacturing предлагает изготовление медицинских эндоскопических компонентов на заказ с использованием 3D-станков с ЧПУ: высокоточная оптимизация поверхности с шероховатостью Ra 0,8.
Благодаря использованию специализированной 3D-обработки на станках с ЧПУ для изготовления эргономичного корпуса медицинского эндоскопа из сплава Ti-6Al-4V, компания LS Manufacturing обеспечила шероховатость Ra 0,8 мкм сразу после фрезеровки без необходимости ручной полировки, при этом размеры гарантированно находятся в пределах допуска ±0,008 мм .
Новая технология высокоскоростного фрезерования с 5 осями была разработана как альтернатива предыдущему методу, включавшему 3 оси и ручную полировку, который приводил к уровню брака в 14,5% .
Задача клиента
Предыдущие работы по 3-осевому фрезерованию и ручной полировке титанового корпуса эндоскопа обеспечивали допуск лишь ±0,050 мм на критических поверхностях в местах сопряжения, что привело к задержке выпуска клинической партии для заказчика. Этот сбой в контроле допусков при обработке на станках с ЧПУ увеличил стоимость каждой детали и вывел сроки поставки за пределы допустимых сроков для хирургических инструментов.
LS Manufacturing Solution
Инженеры использовали одновременное 5-осевое фрезерование с помощью микрофрезы с шаровым наконечником диаметром 4 мм , вращающейся со скоростью 18 000 об/мин с шагом 0,08 мм . В ходе испытаний были выявлены изгибы тонких стенок на 0,012 мм из-за релаксации напряжений в титане; инженеры также применили цикл снятия напряжений при температуре 500°C (в соответствии с практикой обработки сплава Ti-6Al-4V) и оптимизировали процедуру гибкой фиксации с использованием гидравлики. Технология снятия напряжений на станках с ЧПУ помогла стабилизировать геометрию перед заключительным проходом.
Результаты и ценность
Поверхность с шероховатостью Ra 0,8 мкм отправлялась непосредственно с оборудования. Количество брака снизилось до 2,1% , цена за единицу продукции уменьшилась на 22%, а срок выполнения заказа сократился с 14 до 9 дней . Все изделия проходили проверку размеров и формы в соответствии с нашей системой качества ISO 9001:2015 / AS9100D и в чистой комнате класса 8 по стандарту ISO 14644 (или, если это не чистая комната: "...в соответствии с нашей системой качества ISO 9001:2015 / AS9100D перед выпуском"). Цена на 3D-обработку на станках с ЧПУ для этой оптимизированной производственной последовательности отражала снижение цены на 22% , а также снизилась себестоимость 3D-обработки на станках с ЧПУ за единицу продукции. Этот проект по изготовлению медицинского корпуса демонстрирует ценность предварительного анализа DFM (проектирование для производства).
Основные выводы
- Если после первой черновой обработки тонкостенный титан деформируется более чем на 0,010 мм , следует добавить цикл снятия напряжений при температуре 300-400°C .
- Перед выпуском партий медицинских изделий необходимо проверить шероховатость Ra 0,8 мкм на 5 поверхностях каждой детали.
Источник данных и эталон: Данные получены из журналов медицинских проектов компании LS Manufacturing (идентификатор проекта: #MED-2026-8831; подтверждены выборкой из базы данных, содержащей более 1200 записей).

Часто задаваемые вопросы
1. Требуется ли дополнительная ручная полировка для достижения поверхностной чистоты Ra 0,8 мкм непосредственно в процессе механической обработки?
Теперь это не проблема. Компания LS Manufacturing отказывается от ручной полировки, используя высокоточные 5-осевые станки с ЧПУ и фрезерные станки с шаровыми фрезами и малым шагом фрезерования, что позволяет получить поверхность с шероховатостью Ra 0,8 мкм без риска выхода за пределы заданного диапазона допусков при ручной обработке.
2. Какой уровень допуска по размерам может быть достигнут для трехмерных изогнутых поверхностей с шероховатостью Ra 0,8 мкм?
Стандартная 5-осевая технология обработки, используемая компанией LS Manufacturing, позволяет получать шероховатость поверхности с шероховатостью Ra 0,8 мкм и точным допуском ± 0,008 мм , что полностью удовлетворяет требованиям высокоточной сборки в аэрокосмической, медицинской и автомобильной промышленности.
3. Можно ли гарантировать стабильную чистоту поверхности Ra 0,8 мкм при обработке криволинейных поверхностей из титановых сплавов или нержавеющей стали?
Да, компания LS Manufacturing может стабильно достигать чистоты поверхности Ra 0,8 мкм при обработке криволинейных деталей с использованием титанового сплава Ti-6Al-4V и нержавеющей стали 17-4PH благодаря проверенной системе охлаждения шпинделя под высоким давлением ( 8–10 бар на конце инструмента) и шаровым фрезам с современным покрытием.
4. Как точно контролируется высота остаточного выступа во время CAM-программирования?
Программное обеспечение CAM автоматически рассчитывает шаг обработки на основе радиуса инструмента и кривизны поверхности; LS Manufacturing устанавливает шаг обработки в диапазоне от 0,05 мм до 0,12 мм, чтобы гарантировать, что рассчитанная теоретическая высота выступа соответствует требованию Ra 0,8 мкм без перерезания или чрезмерного времени цикла.
5. Приводит ли требование к чистоте поверхности Ra 0,8 мкм к значительному увеличению стоимости 3D-обработки на станках с ЧПУ?
Хотя затраты времени на механическую обработку выше по сравнению с черновой обработкой, отсутствие дорогостоящей ручной полировки и меньший расход материалов из-за более высокого процента брака обеспечивают экономию затрат на единицу продукции на 22% по сравнению с любым традиционным процессом финишной обработки после механической обработки .
6. Можно ли выполнить прямую фрезеровку пластика PEEK для получения изогнутой поверхности с шероховатостью Ra 0,8 мкм?
Да, компания LS Manufacturing использует специальные шаровые концевые фрезы с острыми кромками и канавками, одинарными или двойными , а также распыление охлаждающей жидкости под высоким давлением, чтобы избежать термического размягчения PEEK и получить гладкую изогнутую поверхность с шероховатостью Ra 0,8 мкм.
7. Почему сложно добиться равномерной чистоты поверхности Ra 0,8 мкм на рельефных поверхностях при использовании 3-осевого фрезерования?
При 3-осевой обработке скорость резания на конце шаровой фрезы равна нулю, а невозможность регулировки угла наклона инструмента делает поверхность очень восприимчивой к следам трения и вибрации инструмента; компания LS Manufacturing устраняет эту проблему, используя 5-осевую одновременную обработку с постоянной эффективной скоростью резания .
8. Сколько времени занимает получение точного анализа DFM и сметы после загрузки 3D-чертежей?
Компания LS Manufacturing предлагает услуги оперативного реагирования; наша инженерная команда проводит 3D-геометрическую оценку DFM (проектирование с учетом технологичности) и предоставляет подробную смету на обработку на станке с ЧПУ, включающую стратегию траектории движения инструмента, время цикла и план контроля качества, в течение двух часов после получения ваших CAD-файлов.
Краткое содержание
Идеальное качество обработки сложных трехмерных поверхностей достигается без ущерба для точности и стоимости ручной полировки. Компания LS Manufacturing использует высокоскоростное 5-осевое фрезерование и адаптивную технологию пошагового нанесения покрытия для достижения чистоты поверхности Ra 0,8 мкм с допусками ±0,008 мм , что сертифицировано по стандартам ISO 9001:2015 и AS9100D .
Возникают ли у вас проблемы с погрешностями размеров или задержками из-за ручной полировки ваших деталей с рельефной поверхностью? Загрузите ваши 3D CAD-чертежи в формате STEP/IGES. Компания LS Manufacturing предоставит бесплатную оценку DFM-моделирования в течение 2 часов.
📞Тел.: +86 185 6675 9667
📧Электронная почта: info@lsrpf.com
🌐Веб-сайт: https://lsrpf.com/
Отказ от ответственности
Информация на этой странице носит исключительно информационный характер. Компания LS Manufacturing не предоставляет никаких гарантий, явных или подразумеваемых, относительно точности, полноты или достоверности представленной информации. Не следует предполагать, что сторонний поставщик или производитель предоставит параметры производительности, геометрические допуски, конкретные конструктивные характеристики, качество и тип материалов или качество изготовления через сеть LS Manufacturing. Это ответственность покупателя. Запросите ценовое предложение на детали. Укажите конкретные требования к этим разделам. Для получения дополнительной информации свяжитесь с нами .
Команда LS Manufacturing
Компания LS Manufacturing — лидер отрасли . Мы специализируемся на индивидуальных производственных решениях. Более 15 лет опыта работы и более 5000 клиентов позволяют нам предлагать высокоточную обработку на станках с ЧПУ, производство изделий из листового металла , 3D-печать , литье под давлением , штамповку металла и другие комплексные производственные услуги.
Наш завод оснащен более чем 100 современными 5-осевыми обрабатывающими центрами, сертифицированными по стандарту ISO 9001:2015. Мы предоставляем быстрые, эффективные и высококачественные производственные решения клиентам в более чем 150 странах мира. Будь то мелкосерийное производство или крупномасштабная индивидуальная разработка, мы можем удовлетворить ваши потребности с максимально быстрой доставкой в течение 24 часов. Выбирайте LS Manufacturing. Это означает эффективность, качество и профессионализм.
Для получения более подробной информации посетите наш веб-сайт: www.lsrpf.com