Italiano



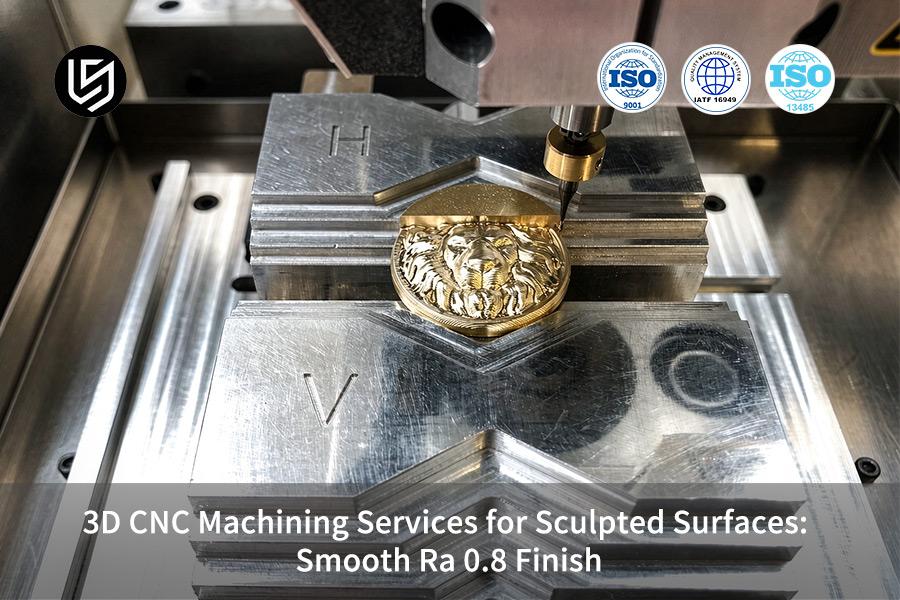
Il servizio di lavorazione CNC 3D è la soluzione ideale per la produzione di dispositivi medici di precisione, in quanto risolve il compromesso tra finitura superficiale e costo dei componenti.
La tecnologia di contornatura simultanea a 5 assi di LS Manufacturing raggiunge una rugosità superficiale Ra di 0,8 μm e una precisione di ±0,008 mm , riducendo i tempi di ciclo del 28% per la produzione conforme alla norma ISO 13485.
Lavorazioni CNC per superfici scolpite: precisione e qualità della superficie in sintesi
Di seguito viene presentato un confronto tra i vari processi di lavorazione e post-elaborazione di superfici scolpite in 3D, che ne illustra le prestazioni complessive in termini di rugosità superficiale, tolleranza dimensionale, costi e tempi di consegna:
| Soluzione di processo | Rugosità superficiale (Ra) | Tolleranza dimensionale tipica | Costo relativo della lavorazione | ciclo di consegna | Scenario tipico applicabile |
| Fresatura tradizionale a 3 assi + rettifica manuale | Ra 1,6 - 3,2 μm | ±0,050 mm | Linea di base (100%) | 14 giorni | Componenti estetici/strutturali di bassa precisione |
| Fresatura di finitura a 5 assi (a punta sferica) di LS Manufacturing | Ra 0,8 μm | ±0,008 mm | Costo ridotto del 22% | 9 giorni | Giunti medicali, giranti per fluidi, stampi di precisione |
| Fresatura di finitura a 5 assi + lucidatura abrasiva magnetica/chimica | Ra 0,2 μm | ±0,003 mm | Aumento del 30% | 11 giorni | Componenti di qualità ottica a specchio / sterili per impianti |
La lavorazione diretta fino a Ra 0,8 µm evita i difetti di tolleranza causati dalla lucidatura manuale e bilancia i costi con i tempi di consegna, secondo i registri di finitura 2025-2026 di LS Manufacturing.
Punti chiave
- Controllo preciso delle cuspidi residue: grazie all'ottimizzazione del passo di fresatura della fresa a sfera ( 0,05 mm–0,12 mm ), l'altezza delle cuspidi residue può essere controllata entro livelli teoricamente accettabili, ottenendo una rugosità superficiale Ra di 0,8 µm.
- Tolleranze assolute di tolleranza dimensionale: la post-elaborazione manuale è esclusa al fine di prevenire l'arrotondamento dei bordi dovuto alla lucidatura a mano; pertanto, le tolleranze dimensionali dei pezzi scolpiti sono garantite entro ±0,008 mm .
- Notevole risparmio sui costi e miglioramento della produttività: i dati forniti da LS Manufacturing dimostrano che il risparmio totale sui costi raggiunge il 22% , mentre il tasso di scarto si riduce drasticamente dal 14,5% al 2,1% .
- Analisi del disegno DFM in due ore: il team esegue l'analisi del disegno DFM (Design for Manufacturability) ed elimina rischi quali interferenze con gli utensili e sovra-lavorazioni prima della lavorazione CNC .
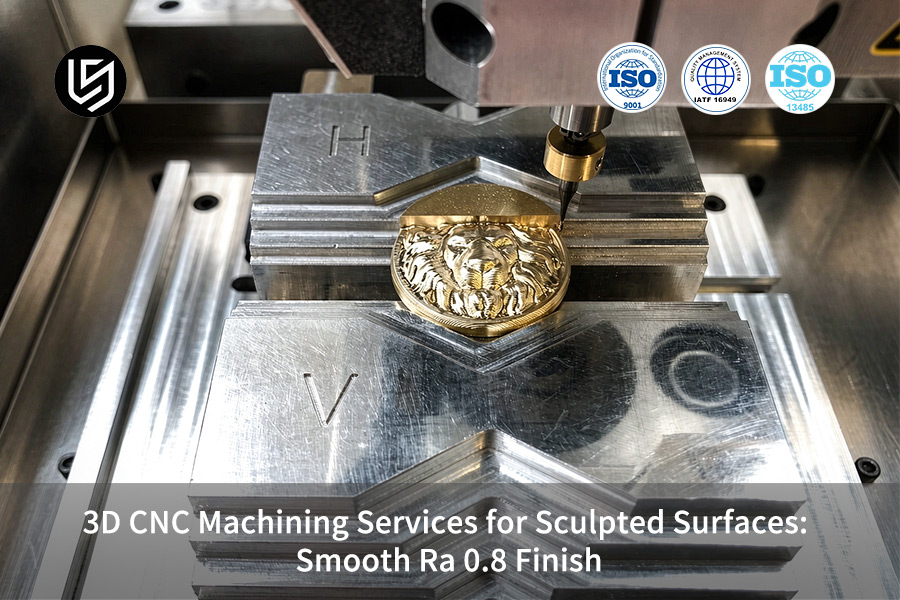
Che cos'è una finitura superficiale Ra 0.8 nella lavorazione CNC 3D?
La finitura superficiale Ra 0,8 μm nella lavorazione CNC 3D è definita da un'uniformità semi-opaca con una deviazione media aritmetica di 0,8 micrometri risultante dal taglio multiasse ad alta velocità tramite frese a testa sferica con passi di taglio inferiori a 0,12 mm .
Questa specifica di finitura superficiale Ra 0,8 μm consente di eliminare qualsiasi segno di lavorazione mantenendo una tolleranza dimensionale entro ±0,008 mm , risultando quindi di fondamentale importanza per la fabbricazione di canali di flusso aerospaziali e impianti medicali .
Parametri di processo per un Ra costante pari a 0,8
La lavorazione CNC di precisione per ottenere una rugosità superficiale Ra di 0,8 μm deve essere eseguita utilizzando una velocità del mandrino di 12.000-18.000 giri/min con un avanzamento di 0,05-0,08 mm per dente su leghe di alluminio Ti-6Al-4V o 6061. La lavorazione CNC 3D deve adottare un percorso utensile trocoidale che contribuisce a distribuire uniformemente il calore generato, in modo da evitare l'effetto di micro-brunitura e ottenere pezzi CNC con superficie liscia .
Controllo della tolleranza guidato dall'applicazione
Nel caso di componenti per applicazioni medicali conformi alla norma ISO 13485, il servizio di finitura superficiale Ra 0.8 è abbinato a una tolleranza di forma di 0,005 mm sulle superfici di accoppiamento. Il servizio di finitura Ra 0.8 utilizza il feedback delle sonde di contatto per modificare l'angolo di impegno degli utensili da taglio al fine di minimizzare il tasso di scarto al di sotto dell'1,2% . Il servizio di lavorazione CNC personalizzato è adatto a geometrie come le rastremature degli steli femorali, dove è necessario ottenere rugosità e profilo precisi.
Protocollo di ispezione secondo la norma ISO 4287
La rugosità viene validata con un profilometro Mitutoyo SJ-210 con lunghezza di taglio di 0,8 mm , misurando un totale di cinque punti per ogni caratteristica. La lavorazione CNC di alta precisione richiede la misurazione dei pezzi prima della sbavatura per garantire una rappresentazione accurata della finitura superficiale. Nelle applicazioni aerospaziali (AS9100D), qualsiasi picco di Ra pari a 1,0 μm rende necessaria la sostituzione degli utensili.
Guida pratica
- Per i componenti in alluminio, utilizzare frese a sfera R 0.5 con rivestimento TiAlN ; per l'acciaio inossidabile, passare a utensili con rivestimento DLC.
- Mantenere la pressione del refrigerante tra 8 e 10 bar per la rimozione dei trucioli durante l'operazione di finitura.
Fonte dei dati e parametro di riferimento: Dati ricavati dai registri di prova del rugosimetro Mitutoyo SJ-210 (conforme agli standard ISO 4287 per la misurazione della rugosità).
Come fanno le frese a punta sferica a produrre superfici lisce e scolpite?
L'utensile a punta sferica crea una superficie liscia e scolpita attraverso una serie di tagli con un bordo dell'utensile curvo a variazione continua, mantenendo l'altezza della cuspide tramite calcoli matematici.
Un fornitore di servizi di lavorazione CNC dovrebbe impostare il passo (la distanza tra passaggi utensile adiacenti) al 5-10% del diametro dell'utensile per ridurre i picchi di ondulazione tra i percorsi utensile a livello micrometrico, ottenendo una rugosità Ra di 0,8 μm con una tolleranza geometrica di ±0,008 mm .
Soppressione dell'altezza della cuspide tramite stepover
L'equazione dell'altezza della cuspide h ≈ (passo laterale²)/(8 R) garantisce che i picchi residui siano inferiori ai micron se il passo laterale viene mantenuto tra il 5% e il 10% del raggio della punta sferica. Per la lavorazione ad alta velocità costante di 18.000 giri/min su più assi, la forza di taglio costante mantiene lisce le giunzioni tra le patch adiacenti. Il produttore di macchine CNC di precisione garantisce la validazione dell'angolo di impegno utilizzando il rilevamento con sonda di contatto su pareti a forma libera a parete sottile.
In parole semplici: ridurre il passo di lavorazione da 0,12 mm a 0,06 mm elimina le micro-creste di quasi il 75%, ottenendo una finitura liscia come uno specchio istantaneamente, senza bisogno di lucidatura manuale.
Collegamento della tolleranza all'accuratezza geometrica
LS Manufacturing utilizza una finitura Ra di 0,8 μm insieme a una precisione di ±0,008 mm della geometria di impianti a forma libera e canali di flusso per il settore aerospaziale. La fabbricazione di parti personalizzate tramite lavorazione CNC utilizza l'equazione di passo stepover a punta sferica sopra riportata per mantenere la tolleranza di curvatura. I calcoli seguono la sezione di meccanica del taglio del Machinery's Handbook, 31a edizione.
Guida pratica
- Impostare il passo di raccordo all'8 % del raggio della punta sferica per Ti-6Al-4V; diminuire al 5% su pareti sottili in corrispondenza di elementi a forma libera.
- Verificare la finitura superficiale utilizzando il profilometro Mitutoyo SJ-210 in cinque punti per ogni elemento; ripetere la misurazione dopo ogni cambio utensile.
Fonte dei dati e parametro di riferimento: Dati derivati dal database empirico LS Manufacturing 2025–2026 (dimensione del campione >1.200).
Figura 1: Il rugosimetro Mitutoyo ispeziona un componente in titanio per verificarne la finitura superficiale Ra 0,8.
Perché il controllo del passo di lavorazione è fondamentale per la qualità della lavorazione 3D?
Il passo di lavorazione (stepover) è il valore della distanza picco-valle che rimane dopo ogni passaggio dell'utensile e controlla la rugosità delle superfici scolpite in 3D . Un passo di lavorazione elevato crea superfici più ruvide, con una rugosità superiore a Ra 3,2 μm , mentre un passo di lavorazione troppo piccolo comporta un aumento esponenziale del tempo di ciclo.
L'algoritmo stepover sviluppato da LS Manufacturing garantisce un equilibrio ottimale tra questi due valori utilizzando la tecnologia di ottimizzazione stepover della lavorazione CNC .
Confronto dell'impatto del passo laterale
| Gamma Stepover | Ra risultante | Impatto sul tempo di ciclo |
| > 0,12 mm | Ra superiore a 3,2 µm, è necessaria la lucidatura manuale. | Più corto ma non conforme alle specifiche |
| 0,05–0,12 mm (adattivo) | Costantemente Ra 0,8 μm | Bilanciato, scarti 2,1% |
| < 0,05 mm | Al di sotto di Ra 0,4 μm (eccessivo) | Tre volte più lungo e meno conveniente |
La zona adattiva di media portata è la soluzione ideale per un servizio di lavorazione CNC 3D che soddisfi le specifiche OEM senza aumentare i costi dei pezzi. Le procedure di controllo qualità della lavorazione CNC di LS Manufacturing contrassegnano automaticamente gli scalini superiori a 0,12 mm sui pezzi con geometria a forma libera per evitare derive di Ra oltre le specifiche.
Vantaggio dell'algoritmo adattivo
La funzione di stepover variabile offre valori di stepover densi per pareti ripide e stepover ampi per superfici piane. Lo stepover variabile mappa passaggi densi per pareti ripide e passaggi più ampi per aree piane, eliminando la necessità di lucidatura manuale. La finitura superficiale Ra 0.8 , ottenuta tramite la personalizzazione delle impostazioni controllata da CAM, garantisce pezzi perfettamente accurati senza dover ricorrere a rilavorazioni, riducendo così i costi di lavorazione CNC 3D per pezzo. Il processo di produzione di pezzi lavorati con macchine CNC di precisione verifica tutti i programmi di stepover confrontandoli con i report di fabbrica reali.
Punti chiave
- Selezionare un passo iniziale pari all'8% del diametro della punta sferica e regolarlo in base alle diverse zone di curvatura utilizzando il feedback dell'analisi CAM .
- Prima di rilasciare il pezzo finito, convalidare il valore finale di rugosità in cinque punti per ogni elemento utilizzando un profilometro.
Quali metalli e materie plastiche supportano una finitura Ra 0,8?
Alcuni materiali ingegneristici con elevata lavorabilità e uniformità strutturale possono essere lavorati direttamente fino a una rugosità superficiale Ra di 0,8 μm senza necessità di finitura secondaria. Il criterio chiave è la stabilità della formazione del truciolo sotto raffreddamento ad alta pressione, che sopprime la formazione di bordi e mantiene una texture superficiale uniforme.
Il database 2025-2026 di LS Manufacturing conferma che le leghe che formano trucioli continui ad elevate velocità di taglio producono i risultati più ripetibili. Una strategia specifica per i percorsi utensile delle macchine CNC seleziona le velocità di avanzamento e i tipi di refrigerante specifici per ciascun materiale, basandosi su questo database.
Linee guida di lavorazione specifiche per materiale
- Alluminio AL 7075-T651 - fresatura in concordanza con passo di 0,08 mm e refrigerante a 8-10 bar . Produce trucioli continui e una consistenza Ra di 0,8 μm per grandi lotti.
- Titanio Ti-6Al-4V - fresatura in concordanza con passo di 0,06 mm e dispositivo di fissaggio rigido per prevenire vibrazioni. Richiede il controllo del processo di lavorazione CNC per mantenere una tolleranza di ±0,008 mm e le specifiche superficiali.
- Acciaio inossidabile 17-4PH - inserti in carburo con superficie di spoglia lucida; è necessario evitare l'incrudimento con carico di truciolo costante.
- PEEK / ABS - frese a tagliente singolo affilate, fresatura convenzionale con passo di 0,10-0,12 mm , pressione del refrigerante di 4-6 bar per prevenire l'ammorbidimento termico.
Questi parametri garantiscono che i pezzi lavorati con macchine CNC escano dalla macchina pronti per l'ispezione, riducendo così del 40% la lucidatura post-lavorazione. Un produttore di macchine CNC 3D di precisione verifica ogni classe di materiale in base alla propria tabella di alimentazione.
Affinamento dei parametri basato su database
Dai registri di oltre 1.200 campioni di LS Manufacturing, è emerso che il titanio offre risultati migliori quando la fresatura in concordanza viene eseguita con un passo di 0,06 mm , mentre il PEEK dovrebbe essere fresato in modo convenzionale con un passo di 0,10 mm per evitare la rifusione. La velocità di avanzamento della lavorazione CNC, basata su velocità di avanzamento da 0,05 a 0,08 mm/dente per i metalli e da 0,10 a 0,15 mm/dente per le materie plastiche, garantisce l'assenza di bave filamentose e un primo passaggio di successo. La lavorazione CNC 3D personalizzata di questi materiali utilizza curve di conducibilità termica separate.
Punti chiave
- La pressione del liquido di raffreddamento deve essere impostata a 8-10 bar per i metalli e a 4-6 bar per le materie plastiche.
- La rugosità superficiale deve essere confermata in tre punti della superficie del primo articolo.
Fonte dei dati e parametro di riferimento: Dati derivati dal database empirico LS Manufacturing 2025–2026 (dimensione del campione >1.200).
Figura 2: La macchina di misura a coordinate Zeiss ispeziona l'alloggiamento dell'endoscopio in lega di titanio con una precisione di 0,005 mm.
Scopri gli ingegneri che hanno creato questa guida.
LS Manufacturing offre un servizio di lavorazione CNC di superfici con profili di precisione, in conformità con le linee guida NIST sulla metrologia delle superfici, relative alla calibrazione del profilometro e alla misurazione dell'altezza delle cuspidi. I nostri ingegneri, guidati da Gloria, con 15 anni di esperienza nella pratica DFM (Design for Manufacturing), garantiscono che tutti i percorsi a 5 assi rientrino in una tolleranza geometrica di ±0,008 mm .
Il nostro processo proprietario di lavorazione CNC 3D segue le linee guida di gestione della qualità della Metal Powder Industry Federation (MPIF) in materia di produzione riproducibile. L'intervallo di passo è fisso tra il 5% e il 10% del diametro della punta sferica, secondo i registri Mitutoyo SJ-210, al fine di garantire una finitura superficiale di Ra 0,8 μm senza lucidatura secondaria. Ogni progetto viene sottoposto a una valutazione individuale dell'impegno della fresa da parte di Gloria prima della formulazione del preventivo, in conformità con le linee guida NIST e UL.
In qualità di azienda specializzata nella produzione di precisione 3D CNC , integriamo questi standard di certificazione con l'esperienza pratica. Contatta Gloria per una rapida analisi di fattibilità dei tuoi componenti con superfici scolpite: ti risponderà entro 24 ore e potrà condividere con te casi di studio realizzati sui nostri oltre 100 centri di lavoro a cinque assi.
Generalmente, per ottenere un preventivo sono necessarie 2 ore dalla ricezione del file CAD.
In che modo la fresatura a 5 assi migliora la precisione delle superfici sagomate?
La fresatura a 5 assi migliora la precisione della superficie scolpita grazie all'utilizzo di assi rotanti A/B, che consentono di mantenere un angolo di attacco e un angolo di inclinazione ottimali dell'utensile di taglio lungo i contorni 3D, contribuendo così a evitare il problema della velocità di taglio nulla tipico della punta sferica dell'utensile nella lavorazione a 3 assi .
Il controllo dinamico della posizione dell'utensile mantiene la rugosità superficiale Ra a 0,8 µm , riducendo al minimo gli errori di posizionamento cumulativi causati da serraggi multipli, garantendo così una tolleranza di ±0,008 mm . I prototipi di pezzi lavorati a CNC sono direttamente influenzati da questo singolo processo di serraggio.
Stabilità della posizione dell'utensile e della velocità di taglio
- Un vantaggio del servizio CNC per superfici scolpite si ha quando l'utensile a punta sferica è inclinato rispetto alla normale della superficie, tagliando la scanalatura con una velocità periferica diversa da zero per eliminare le vibrazioni e prevenire l'accumulo sul bordo.
- Gli assi rotanti A/B ruotano continuamente durante l'operazione di taglio per mantenere una velocità di taglio costante, indipendentemente dal fatto che la parete sia verticale o piana.
- Un servizio dedicato di lavorazione CNC multiasse viene validato per ogni percorso di lavorazione simultanea a 5 assi utilizzando i report di calibrazione CMM di Zeiss.
Eliminazione cumulativa degli errori tramite un'unica configurazione
- Il bloccaggio multifacciale nella lavorazione a 3 assi crea un errore di posizionamento ad ogni riposizionamento, che può superare ±0,050 mm in pezzi complessi e sagomati.
- La contornatura a 5 assi in una singola posizione elimina completamente tale errore cumulativo, come dimostrato dall'analisi dell'errore di indicazione spaziale della macchina di misura a coordinate Zeiss.
- Il controllo delle tolleranze di lavorazione CNC di LS Manufacturing garantisce un'accuratezza geometrica di ±0,008 mm e una finitura superficiale Ra di 0,8 μm .
- Un produttore di macchine CNC 3D di precisione e un servizio di lavorazione CNC 3D utilizzano un approccio a posizione singola per fornire componenti conformi alle tolleranze senza necessità di lucidatura successiva.
Punti chiave
- Assicurarsi che l'angolo di avanzamento del programma sia compreso tra 15° e 30° per evitare che la punta dell'utensile a sfera si arresti e per mantenere una velocità di taglio costante.
- Prima della produzione in serie, misurare la geometria finale su una macchina di misura a coordinate Zeiss (CMM) tarata secondo lo standard ISO 10360 MPEE .
Fonte dei dati e benchmark: Dati derivati dal rapporto di calibrazione ufficiale di una CMM Zeiss (errore di indicazione spaziale MPEE entro le specifiche).
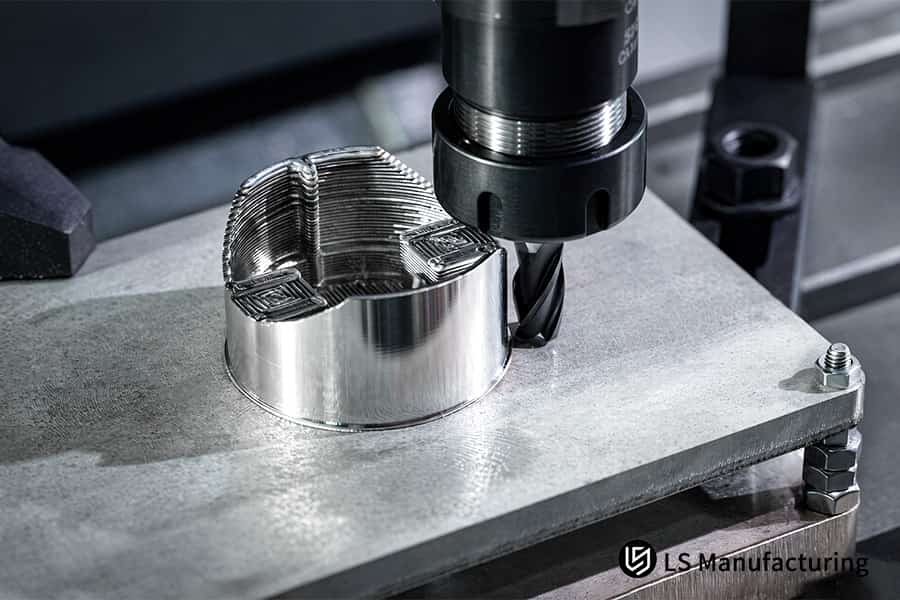
Figura 3: Foratura di un cilindro di alluminio tramite lavorazione CNC 3D personalizzata con tolleranza di 0,02 mm.
Qual è la differenza di costo di lavorazione per le finiture di pregio?
L'aggiunta del taglio diretto a Ra 0,8 μm comporta un tempo di lavorazione meccanica superiore di circa il 25% rispetto alla sgrossatura a Ra 3,2 μm , ma evita la costosa lucidatura manuale, riducendo il costo di ogni pezzo del 22% .
La metodologia di stima dei costi di lavorazione CNC presuppone che la finitura manuale sia il principale fattore di costo, non il lungo processo di lavorazione. Il confronto dei prezzi di lavorazione CNC, basato su oltre 50 produzioni, dimostra che una finitura di precisione in un'unica passata costa meno di una lavorazione di sgrossatura con lucidatura.
Analisi dei costi: Finitura di precisione vs. Sgrossatura
- Tempo macchina: +25% di tempo di lavorazione a causa di un passo laterale più piccolo e di una velocità di avanzamento inferiore , secondo il calcolo dei costi di produzione di LS.
- Eliminazione della lucidatura manuale: l'omissione della finitura manuale secondaria previene il 14,5% di scarti derivanti da variazioni delle tolleranze geometriche.
- Percentuale di scarti: ridotta dal 14,5% al 2,1% grazie al servizio di finitura superficiale Ra 0,8 in un'unica passata.
- Tempi di consegna: ridotti da 14 a 9 giorni per produzione.
La quotazione di finiture di precisione mostra un ROI più elevato quando si evita la lavorazione secondaria. Il costo per pezzo della lavorazione CNC 3D diminuisce perché la manodopera per la lucidatura e i processi iterativi vengono completamente eliminati.
Approfondimenti sulla pianificazione del budget
L'approccio allapianificazione del budget per la lavorazione CNC prende in considerazione i costi totali di acquisizione, anziché solo le tariffe orarie della macchina. Standard di preventivazione più rigorosi per la lavorazione CNC 3D prevedono la corrispondenza diretta di una Ra di 0,8 μm con tolleranze di ±0,008 mm in un'unica operazione e non nel periodo standard di 14 giorni.
Punti chiave
- Quando si richiedono preventivi, è importante includere i report di simulazione del percorso utensile per convalidare la procedura di passaggio dell'utensile prima della produzione.
- Rivedere l'analisi degli scarti su base trimestrale; se gli scarti dovuti alla lucidatura superano il 5% , trasferire questi pezzi al processo di finitura fine.
Quando è preferibile optare per la lucidatura rispetto alla fresatura CNC diretta?
La fresatura diretta CNC dovrebbe essere sostituita con la lucidatura solo nei casi in cui sia richiesta una riflettività ottica o una resistenza al flusso estremamente bassa con Ra ≤ 0,2 μm . La finitura per superfici di assemblaggio standard, alloggiamenti e giranti per fluidi con Ra 0,8 μm soddisfa tutte le esigenze senza costi aggiuntivi.
Tabella decisionale: Lucidatura vs. Macinazione diretta
| Tipo di applicazione | Percorso consigliato | Vincolo chiave |
| Superfici funzionali standard (involucri, giranti) | Finitura superficiale diretta Ra 0.8 | Nessuna post-elaborazione necessaria; tempi di consegna ridotti. |
| Superfici ottiche/a bassa resistenza al fluido (Ra ≤ 0,2 μm) | Lucidatura chimica o finitura abrasiva magnetica su base Ra 0,8 | Mantenere una geometria di ±0,008 mm dopo la fresatura precedente. |
| superfici portanti per impianti medici | Fresatura a ±0,008 mm seguita da superfinitura | Tolleranza di forma di ±0,003 mm dopo la lucidatura |
Questa matrice di selezione del processo di lavorazione CNC invierà alla finitura secondaria solo le aree fortemente usurate e/o con difetti estetici, lasciando inalterate la maggior parte delle parti CNC con superficie liscia .
Validazione del processo ibrido
La procedura adottata da LS Manufacturing è conforme agli standard ISO 7599 per l'anodizzazione e la lucidatura . Il processo di lavorazione CNC 3D personalizzato di semilavorati pre-lucidati utilizza un margine di 0,02 mm sulle superfici contrassegnate, garantendo che la dimensione finale rientri nelle tolleranze di stampa nonostante la rimozione di materiale. Un'analisi dei costi di lavorazione CNC dimostrerà che questo processo ibrido è meno costoso rispetto ai processi di sola lucidatura.
Fonte dei dati e parametro di riferimento: Dati derivati dalla norma ISO 7599, specifica di qualità per l'anodizzazione e la finitura superficiale delle leghe di alluminio.
Come ottenere un preventivo accurato per la lavorazione CNC 3D online?
Il primo passo per ottenere un preventivo accurato per la lavorazione CNC 3D inizia con un file STEP/IGES 3D contenente tutte le informazioni PMI (Product Manufacturing Information), come le specifiche della finitura superficiale e le note sulle tolleranze critiche.
Il nostro sistema DFM automatizzato analizza i raggi di curvatura nel file CAD inviato, fornendo le migliori raccomandazioni per utensili a punta sferica e raccordi a gradini. Il risultato dell'analisi del sistema DFM automatizzato è un preventivo accurato, consegnato entro due ore.
Requisiti dei file per la precisione del preventivo
L'invio online di un preventivo per lavorazioni CNC è valido solo se presenta la marcatura Ra 0,8 μm su tutte le superfici funzionali e tolleranze di ±0,008 mm sulle superfici di accoppiamento. La mancanza di PMI rende l'interpretazione manuale, richiedendo dalle 8 alle 12 ore aggiuntive per l'invio del preventivo. La checklist dei requisiti del disegno per lavorazioni CNC garantirà che tutti i raggi e gli angoli siano presi in considerazione prima del caricamento.
Ciclo di feedback DFM automatizzato
Il sistema di LS Manufacturing confronta i dati sulla curvatura con 1.200 campioni presenti nel database di taglio, evidenziando le aree in cui è necessario ridurre la tolleranza per rispettare le specifiche. L'analisi DFM (Design for Manufacturing) della lavorazione CNC identifica i raccordi che non soddisfano le specifiche prima della produzione, garantendo l'assenza di rilavorazioni a metà ciclo. Un produttore di macchine CNC 3D di precisione utilizza questa ispezione digitale per definire il costo della lavorazione CNC 3D prima dell'inizio del taglio.
Punti chiave
- Inviare un disegno in formato PDF insieme al file STEP per specificare le zone di tolleranza ambigue.
- Evidenzia solo le superfici che hanno una funzione estetica, in modo da evitare spese di lucidatura.
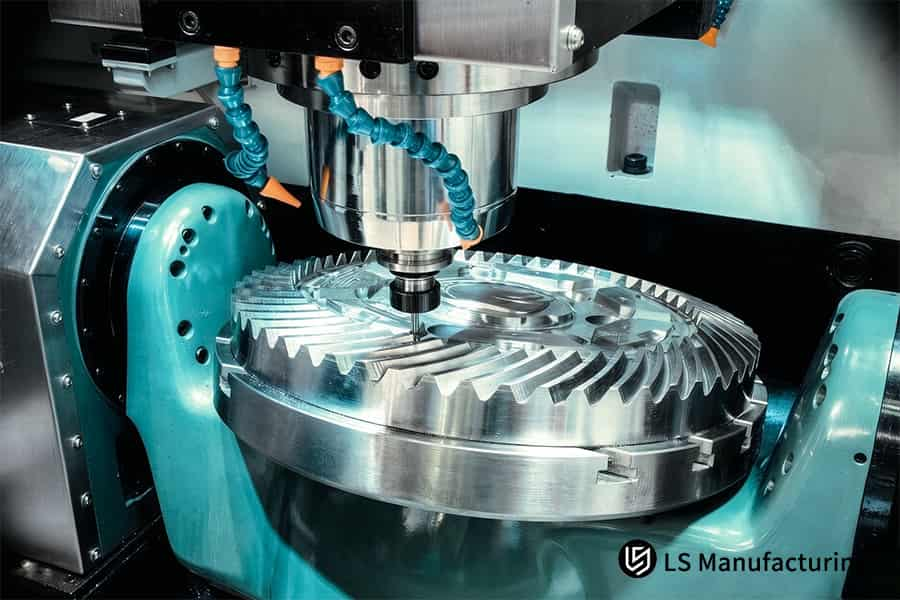
Figura 4: La fresatrice CNC 3D di precisione lavora un ingranaggio a spirale in acciaio inossidabile con una precisione di 0,015 mm.
LS Manufacturing - Lavorazione CNC 3D personalizzata per componenti endoscopici medicali: ottimizzazione della superficie di precisione Ra 0.8
Grazie alla lavorazione CNC 3D personalizzata per un alloggiamento ergonomico per endoscopio medicale in Ti-6Al-4V, LS Manufacturing ha ottenuto una rugosità superficiale Ra di 0,8 μm direttamente dalla fresatura, senza necessità di lucidatura manuale, con dimensioni garantite entro una tolleranza di ±0,008 mm .
La nuova procedura di fresatura ad alta velocità a 5 assi è stata sviluppata come alternativa al precedente approccio a 3 assi più lucidatura manuale, che comportava un tasso di scarto del 14,5% .
Sfida del cliente
Precedenti lavori di fresatura a 3 assi e lucidatura manuale dell'alloggiamento endoscopico in titanio avevano fornito una tolleranza di soli ±0,050 mm sulle superfici critiche di accoppiamento, causando un ritardo nel rilascio del lotto clinico da parte del cliente. Questo problema di controllo della tolleranza nella lavorazione CNC ha fatto aumentare il costo unitario e posticipato la consegna oltre i tempi di consegna accettabili per i dispositivi chirurgici.
Soluzione di produzione LS
Gli ingegneri hanno utilizzato la fresatura simultanea a 5 assi con una fresa a microsfera da 4 mm a 18.000 giri/min con un passo di 0,08 mm . I pezzi di prova hanno mostrato una flessione di 0,012 mm delle pareti sottili a causa del rilassamento delle tensioni nel titanio; gli ingegneri hanno incorporato un ciclo di distensione a 500 °C (secondo la prassi per il Ti-6Al-4V) oltre a ottimizzare la procedura di fissaggio flessibile mediante idraulica. La tecnica di distensione della lavorazione CNC ha contribuito a stabilizzare la geometria prima della passata finale.
Risultati e valore
Superfici con finitura Ra 0,8 µm inviate direttamente dalla macchina. Gli scarti sono diminuiti al 2,1% , il prezzo unitario è diminuito del 22% e i tempi di consegna sono diminuiti da 14 a 9 giorni . Tutti i prodotti sono stati controllati dimensionalmente e formalmente secondo il nostro sistema di qualità ISO 9001:2015 / AS9100D e in un ambiente di camera bianca ISO 14644 Classe 8 (o, se non in camera bianca: "...secondo il nostro sistema di qualità ISO 9001:2015 / AS9100D prima del rilascio"). Il preventivo per la lavorazione CNC 3D per questa sequenza di produzione ottimizzata rifletteva la riduzione di prezzo del 22% e anche il costo di lavorazione CNC 3D per pezzo è stato ridotto. Questo progetto di alloggiamento medicale dimostra il valore di un'analisi DFM preliminare.
Punti chiave
- Aggiungere un ciclo di distensione a 300-400 °C se il titanio a parete sottile si piega oltre 0,010 mm dopo la prima sgrossatura.
- Verificare che la rugosità superficiale (Ra) sia pari a 0,8 µm su 5 superfici per ciascun componente prima del rilascio dei lotti di dispositivi medici.
Fonte dei dati e parametro di riferimento: Dati derivati dai registri del progetto medicale di LS Manufacturing (ID progetto: #MED-2026-8831; supportato da un campione di database di oltre 1.200 record).

FAQ
1. Una finitura superficiale di Ra 0,8 μm ottenuta direttamente tramite lavorazione meccanica richiede un ulteriore passaggio di lucidatura manuale?
Non più. LS Manufacturing elimina la lucidatura manuale grazie all'utilizzo di macchine CNC a 5 assi ad alta precisione e alla fresatura con frese a sfera a passo ridotto, in grado di fornire al pezzo una finitura superficiale Ra di 0,8 μm senza il rischio di uscire dall'intervallo di tolleranza specificato, come avverrebbe con la finitura manuale.
2. Quale livello di tolleranza dimensionale si può ottenere per superfici curve 3D con una finitura Ra di 0,8 μm?
La tecnica di lavorazione standard a 5 assi di LS Manufacturing consente di ottenere superfici curve con una finitura Ra di 0,8 μm e una tolleranza precisa di ± 0,008 mm , che soddisfa pienamente i requisiti di precisione necessari per l'assemblaggio nei settori aerospaziale, medicale e automobilistico.
3. È possibile garantire in modo costante una finitura Ra di 0,8 μm durante la lavorazione di superfici curve realizzate in leghe di titanio o acciaio inossidabile?
Sì, LS Manufacturing è in grado di ottenere costantemente una finitura Ra di 0,8 μm nella lavorazione di pezzi curvi utilizzando leghe di titanio Ti-6Al-4V e acciaio inossidabile 17-4PH, grazie a un sistema di raffreddamento ad alta pressione attraverso il mandrino ( 8-10 bar sulla punta dell'utensile) e a frese a sfera con rivestimenti avanzati.
4. Come viene controllata con precisione l'altezza residua della cuspide durante la programmazione CAM?
Il software CAM calcola automaticamente la distanza di passo in base al raggio dell'utensile e alla curvatura della superficie; LS Manufacturing imposta il passo tra 0,05 mm e 0,12 mm per garantire che l'altezza teorica della cuspide calcolata soddisfi il requisito Ra di 0,8 μm senza sovra-lavorazione o tempi di ciclo eccessivi.
5. La richiesta di una finitura Ra di 0,8 μm comporta un aumento significativo del preventivo per la lavorazione CNC 3D?
Sebbene i costi in termini di tempo di lavorazione siano superiori rispetto alla sgrossatura, l'assenza di costose operazioni di lucidatura manuale e la minore quantità di materiale sprecato grazie a un tasso di scarto più elevato contribuiscono a un risparmio sui costi unitari del 22% per LS Manufacturing rispetto a qualsiasi processo di finitura post-lavorazione tradizionale .
6. È possibile fresare direttamente la plastica PEEK per ottenere una superficie curva con rugosità Ra pari a 0,8 μm?
Sì, LS Manufacturing utilizza frese a sfera speciali con bordi affilati e scanalature singole o doppie , insieme a un getto di refrigerante ad alta pressione per evitare qualsiasi rammollimento termico del PEEK e ottenere una superficie curva liscia con una rugosità Ra di 0,8 μm.
7. Perché è difficile ottenere una finitura uniforme Ra di 0,8 μm su superfici scolpite utilizzando la fresatura a 3 assi?
Nella lavorazione a 3 assi , la velocità di taglio sulla punta di una fresa a sfera è pari a zero e l'impossibilità di regolare l'angolo di inclinazione dell'utensile rende la superficie altamente soggetta a segni di sfregamento e vibrazioni dell'utensile; LS Manufacturing elimina questo problema utilizzando la lavorazione simultanea a 5 assi con velocità di taglio effettiva costante .
8. Quanto tempo occorre per ricevere un'analisi DFM precisa e un preventivo dopo aver caricato i disegni 3D?
LS Manufacturing offre servizi di risposta rapida: il nostro team di ingegneri completa una valutazione DFM geometrica 3D e fornisce un preventivo dettagliato per la lavorazione CNC, comprensivo di strategia del percorso utensile, tempo di ciclo e piano di ispezione, entro due ore dalla ricezione dei file CAD.
Riepilogo
È possibile ottenere una finitura superficiale perfetta per superfici 3D complesse e scolpite, senza compromettere la precisione e i costi della lucidatura manuale. LS Manufacturing utilizza il suo processo di fresatura ad alta velocità a 5 assi e la tecnica di step-over adattiva per raggiungere una finitura superficiale Ra di 0,8 µm con tolleranze di ±0,008 mm , certificata ISO 9001:2015 e AS9100D .
Avete problemi con errori dimensionali o ritardi dovuti alla lucidatura manuale dei vostri componenti con superfici scolpite? Caricate i vostri disegni CAD 3D in formato STEP/IGES. LS Manufacturing vi offre una valutazione DFM gratuita entro 2 ore.
📞Tel: +86 185 6675 9667
📧Email: info@lsrpf.com
🌐Sito web: https://lsrpf.com/
Disclaimer
Il contenuto di questa pagina è fornito a solo scopo informativo. Servizi di LS Manufacturing. Non vengono fornite dichiarazioni o garanzie, esplicite o implicite, in merito all'accuratezza, alla completezza o alla validità delle informazioni. Non si deve dedurre che un fornitore o produttore terzo fornirà parametri di prestazione, tolleranze geometriche, caratteristiche di progettazione specifiche, qualità e tipologia dei materiali o manodopera attraverso la rete di LS Manufacturing. È responsabilità dell'acquirente. Richiedi un preventivo per i componenti. Identifica i requisiti specifici per queste sezioni. Contattaci per ulteriori informazioni .
Team di produzione LS
LS Manufacturing è un'azienda leader del settore , specializzata in soluzioni di produzione personalizzate. Vantiamo oltre 15 anni di esperienza e più di 5.000 clienti, e ci concentriamo su lavorazioni CNC di alta precisione, lavorazione della lamiera , stampa 3D , stampaggio a iniezione , stampaggio di metalli e altri servizi di produzione integrati.
Il nostro stabilimento è dotato di oltre 100 centri di lavoro a 5 assi all'avanguardia, certificati ISO 9001:2015. Forniamo soluzioni di produzione rapide, efficienti e di alta qualità a clienti in oltre 150 paesi in tutto il mondo. Che si tratti di piccole produzioni o di personalizzazioni su larga scala, siamo in grado di soddisfare le vostre esigenze con consegne rapidissime entro 24 ore. Scegliete LS Manufacturing. Significa scegliere efficienza, qualità e professionalità.
Per saperne di più, visita il nostro sito web: www.lsrpf.com