 日本語



要約: 5種類の医療グレードのプラスチックがほぼすべての CNC加工 仕事: PEEK、UHMWPE、POM MT、ポリカーボネート、PTFE。これら5つはすべてISO 10993-1:2018の生体適合性を満たしていますが、いずれもデフォルトでは寸法安定性がありません。加工された穴がバンドを保持するかどうかは、認証ではなく、切削熱と残留応力によって決まります。PEEKは焼きなまし後、±0.008 mmの精度で加工できます。剛性を犠牲にして摩擦を低減するUHMWPEは、 ±0.05 mm。
ISO 10993認証を受けた2種類の樹脂でも、同じ機械で加工しても全く異なる挙動を示すことがあります。結晶性によって切削屑の形成、許容範囲、そしてどの滅菌サイクルに耐えられるかが決まるため、認証済みの樹脂であっても、加工穴が許容範囲から外れてしまう可能性があるのです。
このガイドの著者について
LS Manufacturingの経験豊富なラピッドプロトタイピングコンサルタントであるグロリアは、医療用ポリマー加工の機械工学において15年以上の経験を持っています。グロリアのエンジニアリングインサイトのメモは、 DFM(製造性を考慮した設計 - 切削加工のセットアップが簡素化されるように部品を設計する)これは、設計形状が早い段階で決定され、切削加工が始まるずっと前に治具が決定されるため、重要なトピックである。 グロリアのエンジニアリングに関する洞察をLinkedInでフォローしてください。。
ISO 13485:2016 (医療機器の品質m管理システム) 医療機器製造管理を規定する。以下のすべての主張は、ISO 10993-1:2018、ISO 13485:2016 7.5.1項、または Machinery's Handbook (第30版、プラスチック加工) のいずれかの出典に基づいている。
生体適合性証明書は寸法安定性も対象としていると解釈されることが多いが、そうではない。ポリマーブランクは熱伝導率が低いが膨張率が高いため、摩擦によって発生する熱によりスプリングバックが発生する。寸法許容値は以下の通りである。 ISO 2768-m また、図面の公差範囲も規定されています。初回品のCMM(三次元測定機)検査を実施する試験機関は、ISO/IEC 17025の認定を受けています。
主なポイント
- 生体適合性と構造的不活性: ポリマーの使用例 医療用途 生物学的評価基準を満たす必要があります。蒸気を用いた高圧滅菌は、分子が破壊されることなくこの圧力に耐える能力を評価するものです。
- 熱管理: ポリマーは金属に比べて電気伝導率がごくわずかであるため、切削箇所に摩擦熱が残ります。そのため、ワークピースのクランプを解除した後にワークピースが跳ね返らないように、公差バンドは十分に締め付けておく必要があります。 つまり、可能な範囲を決定するのは機械のトルクではなく、熱制御である。
- 材料の選択: PEEK(ポリエーテルエーテルケトン、硬質な埋め込み型熱可塑性樹脂) クリープ耐性を好む一方、 UHMWPE(超高分子量ポリエチレン、高強度な滑り性ポリマー) 低摩擦を好む。どちらの材料から削り出した表面も、ほぼ精密な仕上げとなる。埋め込み用グレードと工業用押出成形グレードを混同すると、認証上の問題が生じる。
- 変形防御: 焼きなまし処理をしていないブランク材は、連続的なフライス加工によって残留応力により変形し、平面度を失います。荒加工後の均質化処理は、仕上げ加工前の形状安定性を確保します。
精密機械加工における医療グレードプラスチックとは?
CNC加工用医療グレードプラスチック エンジニアリング熱可塑性樹脂であり、生体適合性があり、組織接触が承認されています。精密機械加工された医療グレードのプラスチックは、生物学的評価のための ISO 10993-1:2018 と、 USP <88> クラスVI (a クラス (全身性エンドポイントと移植エンドポイントの両方の基準を満たすプラスチック) 薬理学的試験用。LS Manufacturingの医療用ポリマー試験バッチ(プロジェクト番号MED-2026-804、n > 800)の内部記録によると、焼きなまし棒材の通常の適合バンドは±0.05 mmです。 医療グレードのプラスチックは、筐体、手術用ガイド、流体コネクタなどに使用されます。 低いガラス転移温度は、 Tg(ポリマーが軟化し始める点)きれいなせん断切断と、エッジがぼやけた切断の間には狭い隙間しか残らないため、ガラス転移温度(Tg)が143℃のPEEKは、冷却液で濡らすのではなく、空気噴射で乾式切断されます。初心者が質問する 医療用プラスチックとは 資格認定に関する質問に直面する。
認証の背後にある3つの生物学的エンドポイント
ISO 10993-1:2018 で組織接触前に検査される 3 つのエンドポイントには以下が含まれます。 細胞毒性、感作、およびh溶血。 同じ3つのエンドポイントは、アクリルなどの非埋め込み型樹脂にも適用されるため、アクリル部品にもISO 10993-1データが必要となる。
- 細胞毒性 この試験は、溶出性化学物質による細胞への損傷を測定するものであり、この試験に合格しない抽出物は臨床的に使用できない。
- 感作 繰り返し曝露された後のアレルギー反応を測定する。
- 溶血とは、装置が血液に接触した後に起こる赤血球の溶解、つまり赤血球膜の破裂を測定するものです。
これら3つのエンドポイントは食品接触に関する規制では考慮されておらず、食品グレードの樹脂は医療用樹脂の代わりにはなり得ない。
熱によってプロセスウィンドウが閉じられる場所
データシートにはTgよりもはるかに高い融点が記載されており、Tgを超える温度でカッターを回すと、樹脂が切断されるのではなく、むしろ塗り広げられてしまう。 CNC加工材料ガイド 各樹脂のTg値と融点を一覧表示します。
生体適合性認証は、寸法安定性認証と読み替えられることが多い。 前者は生物学のみに関係し、後者は熱と応力の制御に依存します。粗削りしたブランクを焼きなまし、同じ基準を再測定します。寸法的に安定したブランクは、浸漬中もそのサイズを維持します。
このセクションの要点
- 認証は生物学に関するものであり、規模管理に関するものではない。
- 切断閾値温度 融点ではなく、Tg(ガラス転移温度)です。
- フィットバンドは、認証ではなく、製造工程の要件を満たしています。
関連キーワード:医療用プラスチックとは/CNC加工用医療用プラスチック/医療用プラスチック加工規格
出典:ISO 10993-1:2018「医療機器の生物学的評価-第1部」の概念条項。

医療用プラスチックの加工によく使われる種類にはどのようなものがありますか?
CNC加工用医療用プラスチック は、その 結晶性(分子構造の秩序度合いを表し、剛性や耐薬品性を決定する)医療用プラスチックの加工には以下が含まれます。 PEEK、UHMWPE、POM MT(医療グレードのポリオキシメチレン、すなわち硬質アセタール)、ポリカーボネート、およびPTFE。クリープ耐性により、PEEKとUHMWPEを区別することが可能であり、通常は ピーク対UHMWPE 医療機器 比較対象は剛性のみに限られる。切削屑の排出が不十分だと局所的な軟化が生じるため、軟質プラスチックは荷重がかかる嵌合部よりもシール材として適している。
以下の表は、5種類の樹脂を、機械的特性、達成可能な許容範囲、滅菌および耐薬品性、および一般的な臨床用途という4つの側面から比較したものです。
| 樹脂 | 物理的および機械的特性 | 公差等級 | 滅菌と耐薬品性 | 典型的な臨床使用例 |
| ピーク | 高い引張強度、高いガラス転移温度、自己潤滑性 | 精度 ±0.008 mm | 非常に良好。134℃の蒸気と放射線を繰り返し照射。 | インプラント試験用スリーブ、低侵襲性ハンドル |
| UHMWPE | 超低摩擦、高耐衝撃性 | ルーチン±0.05 mm | 良好;ガンマ線滅菌済み、中程度の耐熱性 | 人工関節ライナー、位置決めブロック |
| PTFE | ほぼ普遍的な耐薬品性、低い誘電率 | ルーチン±0.05 mm | 非常に優れている。ほとんどすべての洗浄剤に耐性がある。 | ガスケットバルブシート、カテーテル接続ジョイント |
| POM MT | 高い剛性、寸法安定性、吸水性が極めて低い | 許容範囲狭帯域 | 中程度の耐薬品性;化学薬品への浸漬は可。高温の酸溶液による洗浄は避けてください。 | 試作部品、駆動ギア |
| ポリカーボネート | 高い透明度、高い耐衝撃性 | 標準公差 標準バンド | 中程度。EtOと低周波蒸気 | 透明な液体チャンバー、診断ユニットハウジング |
許容範囲は、プロジェクト番号MED-2026-804の焼きなまし棒材(n > 800)の代表値です。許容範囲は、肉厚と治具の剛性に応じて狭くなったり広くなったりします。
硬質プラスチックなど PEEKとPOM MT 嵌合公差が良好である一方、UHMWPEとPTFEは摺動材およびシール材として優れた性能を発揮する。
樹脂グレード間の結晶化度の違い
樹脂の剛性は、グルーバーの原理に従って分子構造が整列することによって生じる。 現代製造業(第7版、2020年)半結晶性樹脂 PEEK CNC加工 切削によって発生する熱がTgに近づくと、アモルファス樹脂はきれいな切りくずを生成するが、アモルファス樹脂は、切削作用によって発生する熱がTgに近づくと、にじみが生じる。
- ポリカーボネート(透明な非晶質樹脂) 視界確保のために、視認性を高める。アクリルも透明だが、はるかに割れやすい。
- PTFE(ポリテトラフルオロエチレン、フッ素化樹脂) 耐薬品性に優れ、UHMWPEは滑らかに滑り、荷重がかかってもクリープ現象を起こさない。
- 半結晶性樹脂で作られた切削屑は脆さを保ち、最終加工時に一定の切削負荷を維持する。
滅菌と負荷境界
医療機器の初心者は、樹脂の認証が完了すれば、すべての滅菌サイクルが実現可能になると考えるのが一般的です。 ポリカーボネートは、水分による劣化のため、134℃での複数回の蒸気滅菌に耐えることができない。 炭酸塩結合の樹脂供給業者のデータシート(グレードPEEK 450G、2024年改訂版)に基づき、ASMハンドブック第16巻(機械加工)のポリマーの章と照合した。樹脂のデータシートには滅菌能力に関する情報が含まれているため、調達チームは仕様を決定する前にサイクル制限を確認する。 CNC加工材料チャート 示す 並ぶ (低温ガス滅菌) 代替案として、USPクラスVIまたはISO 10993-1:2018認証は生物学的安全性を証明するものです。ただし、樹脂がどの蒸気サイクルや放射線サイクルに耐えられるかについては何も記載されていません。
このセクションの要点
- チップの形成は、認証グレードではなく結晶性によって決まる。
- PEEKとPOM MT 理想的な選択肢ですが、 UHMWPEとPTFE スライド機能とシーリング機能を提供する。
- 滅菌サイクルは樹脂の化学組成によって異なります。
関連キーワード:医療用プラスチックの加工性に関する種類/医療機器におけるPEEKとUHMWPEの比較/医療用ポリマーの加工性に関する基礎知識
出典引用: Groover, M. P. (2020). Fundamentals of Modern Manufacturing: Materials, Processes, and Systems (7th ed.).
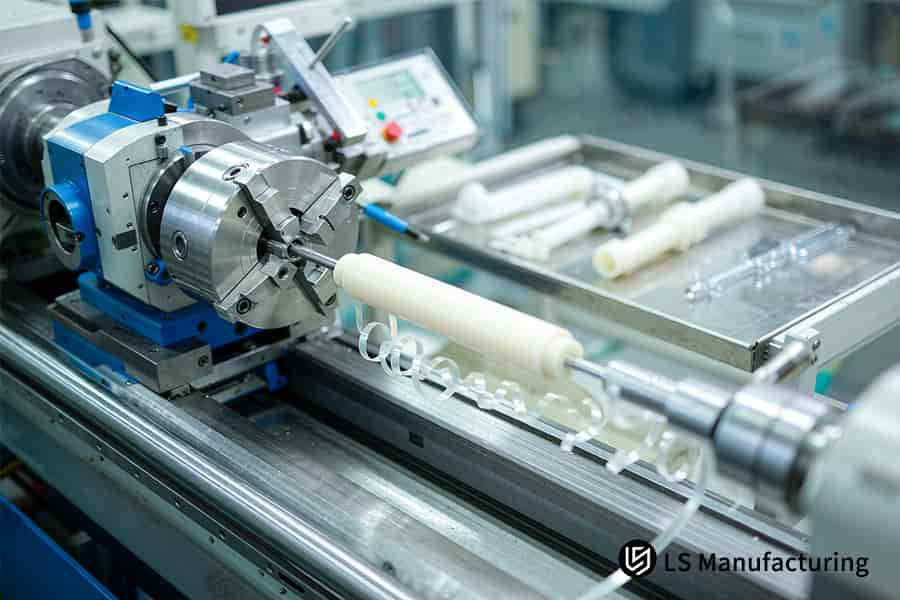
図1:CNC加工により、整形外科用途の±0.05mmの精度を持つUHMWPEロッド材が成形される。
医療用プラスチックは、機械加工中に変形する理由は何ですか?
CNC加工における医療用塑性変形 クランプ解除後に発生する寸法ずれは、熱膨張と非対称応力緩和が組み合わさった現象によるものです。摩擦熱により加工領域が膨張し、部品は機械テーブルに固定されたままになるため、加工中の測定値は自由状態の測定値とは異なります。 医療用プラスチックが加工中に変形する理由 熱と応力を同時に処理する必要がある。摩擦せん断熱によりその領域の温度は軟化温度に近づくが、温度単位上昇あたりのポリマー成長率はアルミニウム合金よりもはるかに高い。 機械加工ハンドブック(第30版、プラスチック加工のセクション)。
図2は、摩擦せん断熱が143℃のガラス転移点を超える際のPEEKブランクの界面温度を示し、クランプ解除後に発生するスプリングバックを示しています。
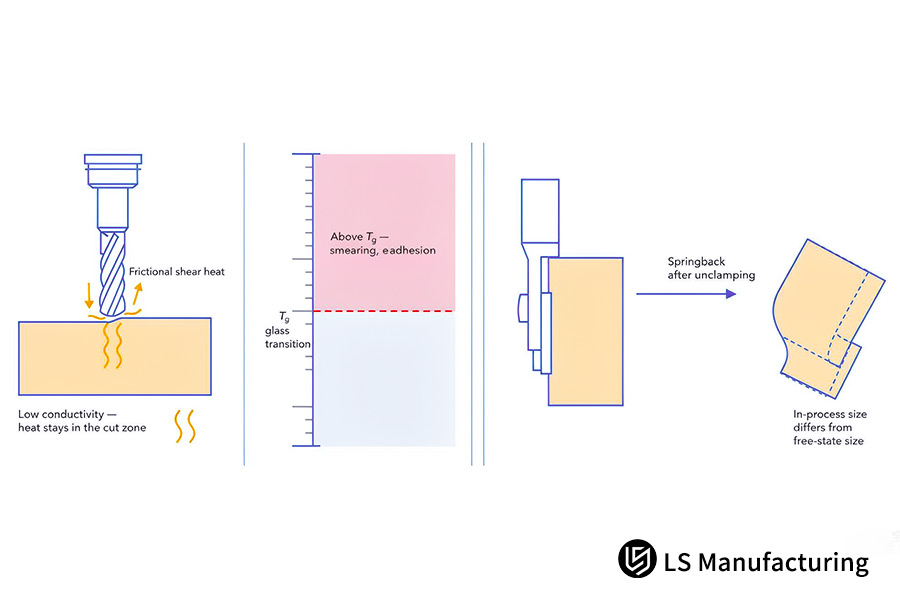
図2:医療用プラスチックのCNC加工において、摩擦せん断熱がTg閾値を超え、クランプ解除後にスプリングバックを引き起こす様子を示す模式図。
加工可能な範囲を決定するのは、機械のトルクではなく、加工界面の温度です。そのため、熱制御は検査台ではなく、切断箇所から開始する必要があります。
金属片が剥離する際にエネルギーが失われますが、ポリマーの導電率は金属の導電率のごく一部に過ぎないため、このエネルギーは樹脂ブランク内に留まります。 CTE(熱膨張係数、温度変化あたりの膨張率で、スプリングバックを制御する)熱を運動に変換する。 CNC薄肉加工 これらの構造物は、解放された応力に対抗するのに十分な剛性を備えていないため、この問題の影響を最も受けやすい。
押出成形された材料は、製造工程自体から応力がかかった状態で製造され、不規則な切断は内部応力の平衡を崩します。アニーリングは、凍結したセグメントが緩和するための可動性を獲得するTgまたはTgのすぐ上の温度での保持処理です。 医療用プラスチックの加工方法焼きなましは初期段階として扱い、これを怠ると、標準を超える反りのある粗削りブランク材が生じる。 ±0.05 mm 範囲。
直感的には、しっかりと締め付ければすべてが固定されると考えられている。 締め付け力は弾性エネルギーを蓄積し、その蓄積されたエネルギーが解放された際に、切削力よりも形状を大きく変化させる。 CNCプラスチック加工における一般的な欠陥 溶融痕やスプリングバックといった現象は、蓄積されたエネルギーに直接関係します。ドリフトの原因がクランプ力ではなく応力緩和であることは、荒加工後に同じ基準面を測定し、ブランクを焼きなまし、再度測定することで確認できます。
CNC加工公差規格 金属については説明されているが、ポリマーについては、測定後も熱によって形状が変化し続けるため、説明されていない。ポリマー部品の穴公差は、界面温度と残留応力解放という2つの変数によって決まる。
覚えておくべき3つのポイント
- ひずみエネルギー(熱) ほとんどのポリマーにおいてサイズ変化を引き起こす。
- 粗加工と仕上げ加工の間に焼きなましを行うことで、蓄積された歪みが除去される。
- 締め付けによって歪みエネルギーが発生し、それは解放後に現れる。
関連キーワード:医療用プラスチックが加工中に変形する理由 / CNCプラスチック加工における一般的な欠陥 / 医療用プラスチックの加工方法
出典:機械加工ハンドブック(第30版、プラスチック加工の章)。
医療用プラスチックを欠陥リスクなく加工するにはどうすればよいか?
欠陥のない医療用プラスチック加工 これは、ポジティブレーキシングルフルートツールとオイルフリーのエアストリームを使用した低熱加工プロセスです。ポジティブレーキ形状とチップリフティングフック角度により、樹脂は削り取られるのではなくせん断されます。切削力は低く抑えられ、 医療用プラスチックの加工方法 バリのない状態を実現するには、工具の形状から始める必要がある。 CNC加工用医療グレードプラスチック 同一プロジェクトバッチ(n>800)に従って、60 m/minから90 m/minの速度範囲で加工されます。1歯あたりの送り量は、 0.05 mm/z ~ 0.12 mm/z渦巻き状の跡を除去し、Ra(加工面の算術平均粗さ)0.4μmからRa 0.8μmの表面仕上げのシール面を実現します。
低切削抵抗を実現する工具形状
シングルフルート工具では切削屑の排出経路が広く、再切削された切削屑が樹脂を再加熱します。すくい角は、カッターが切削するか削り取るかを決定し、負のすくい角はカッターが樹脂に擦れて熱を発生させます。 CNC加工公差規格 のような ISO 2768-1:1989(線形寸法の一般公差) CNC工作機械における金属計測を定義する。
よくある3つの不具合とその対処法
CNCプラスチック加工 一般的な欠陥は、以下の3つのカテゴリーに分類されます。
- バリが裂ける: チップ負荷がより大きい鋭利なシングルフルート 0.05 mm/z 繊維の引っ張りを防ぐ。
- 熱による軟化接着性: Vc(切削速度 - 樹脂に対する工具の表面速度)が以下のオイルフリーエアスプレー 90メートル/マイルn 端の部分を冷たく保ちます。
- クランプのクリープ: 幅広のソフトクランプは荷重を分散させ、樹脂の横方向への流れを防ぎます。
冷却経路とよくある誤解
油分を含まない空気は熱を運び、切りくずを排出する一方、エマルジョン冷却液はポリマーの細孔内に残留物を残すリスクがある。 CNC加工の仕組み冷却剤の使用はオプションとして提示されています。
スピンドル回転数が低いと切削が冷えるように感じますが、そうではありません。スピンドル回転数が低く送り速度が軽い場合、刃先は切削するよりも擦れることが多いのです。管理された工場での試験では、POM MTを3つの送り速度で切削しました。 0.05、0.08、0.12 mm/z スピンドル回転数を一定に保ったまま、送り速度が上昇するにつれてバリの高さは0.18mmから0.06mmに低下した。
覚えておくべきポイント
- 工具の形状が切削力を決定し、油分を含まない空気が切削温度を決定する。
- 半結晶性の樹脂は、 低温切断一方、焼きなまし処理されていない押出樹脂は焼きなまし処理されません。
関連キーワード:医療用プラスチック切削パラメータ/ポリマーフライス加工バリ制御/樹脂CNC加工耐熱限界
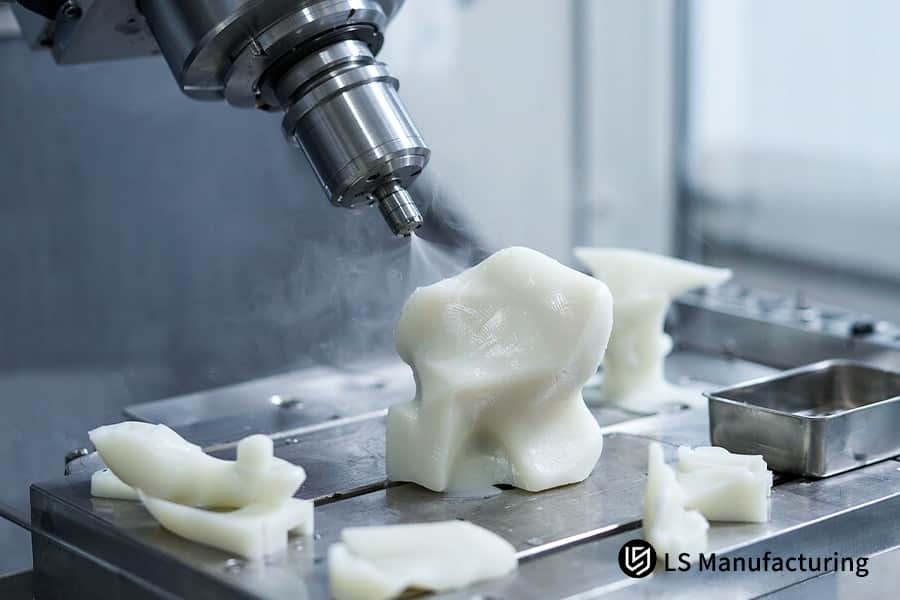
図3:CNC加工スピンドルが、インプラント用途に適した微細な表面を持つ医療用ポリマー製トライアルスリーブを仕上げている。
医療用部品には、どの機械加工規格が適用されますか?
医療用プラスチック加工規格 ISO 13485:2016製造プロセスとISO 2768-m一般公差に基づいた管理されたチェーンを形成する。ISO 13485:2016は7.5.1項で製造プロセス管理を規定しており、ISO 2768-mはISO 2768-1:1989の中程度の一般公差であり、無次元サイズの枠組みとなる。 油分を含まない圧縮空気と脱イオン水が金属加工油の代わりとなる。乳化油はプラスチックマトリックス内で架橋を形成し、腐食を阻害する可能性がある。意味。 医療機器の初心者で、 医療用プラスチックとは 確立されたプロセスに遭遇するのであって、単一の証明書に遭遇するわけではない。したがって、ポリマー図面の許容範囲には、数値的な限界だけでなく、アニーリング工程を明記する必要がある。
ISO 13485 医療用CNC加工 樹脂は金属よりも液体を速く吸収するため、セルはポリマー原料と金属ラインを分離する役割を果たします。 医療用プラスチックの加工方法の種類 共通の作業ルールが一つある。それは、専用工具の使用、専用の切りくず除去装置の使用、そしてクーラントを使わない加工である。
- 冷却システム: 残留物がうまく洗い流せないため、乳化液の代わりにオイルフリーの圧縮空気または認証済みの脱イオン水が使用されます。
- 機械の清潔さ: 専用のポリマーセルが、金属粒子が軟質プラスチック部品に侵入するのを防ぎます。
- フィットテスト: ゲージ測定とCMM測定により機械的な適合性が保証され、樹脂純度に関する文書には毒性データが記載されている。
初心者は、 ISO 13485認証 プロセス制御の問題を解決し、さらに1つの証明書で長期埋め込み型医療機器の毒性学もカバーします。 品質監査はプロセスを管理するしかし、毒性試験は事前に提供される樹脂材料の純度に依存しますが、加工図面ではその純度を確認することはできません。調達担当者は、樹脂のロット番号と加工指示書を比較することで、分離状況を容易に確認できます。 CNC加工におけるDFMルール 純度に関する文書を図面リリースとしてリストアップする。言い換えれば、証明書は製造工程を管理するのに対し、原材料に関する文書は生物学的側面を管理する。
持ち帰るもの
- ISO 13485:2016 生産管理を規制する。 ISO 2768-m 寸法のないサイズを規制する。
- 液体を使わない切削により樹脂を節約専用セルは表面積を節約する。
- 毒性学は原材料データから得られるものであり、加工認証から得られるものではない。
関連キーワード:医療用プラスチック加工規格/医療用CNC加工コンプライアンス規則/ポリマー切削の清浄度要件
出典:ISO 13485:2016「医療機器-品質マネジメントシステム」の7.5.1項。
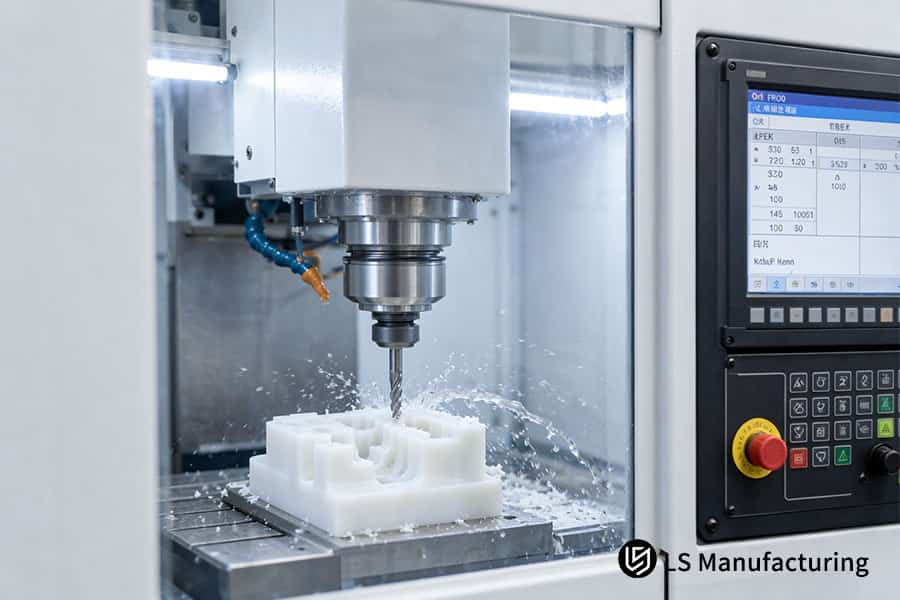
図4:CNC加工によりPEEK製手術用ガイドブランクが切削され、整形外科用試着のために切りくずが除去される。
PEEKポリマーの実際の使用例:LS Manufacturing社による外科用位置決めガイドの事例
PEEKのCNC加工は、焼きなまし処理によって、手術用ガイドの穴の嵌合公差を±0.008mm以内に維持します。 外科用機器チームは、医療グレードのPEEK棒材から機械加工された、低侵襲膝骨切り術用位置決めガイドを要求した。この種の整形外科用途では、ガイドピンをクリアランスなしで受け入れる位置決め穴を備えたポリマー製ガイドが使用される。嵌合面の表面粗さはRa 0.4~0.8μmで、これはシール面に必要な範囲である。寸法公差は別途±0.008mmの仕様であった。
アプリケーションシナリオ
低侵襲膝手術の普及に伴い、PEEKブランク材から作製される骨切りガイドに対する要求水準が高まっている。穴径はガイドピンが隙間なく挿入できるものでなければならず、図面で要求される公差は精密嵌合バンドの精度に相当する。 初心者は、ポリマー素材が切断後に変形する理由についてよく質問します。
原則の実践
160℃でのアニーリング均質化は、PEEKのガラス転移温度よりも高い温度で行われるため、凍結した部品でも後工程に進む前に十分な可動性を確保できます。LS Manufacturing社の半結晶性樹脂用加工データ表には、肉厚ごとの浸漬時間が記載されています。 L浸漬温度が低いと、応力が固定された状態になり、クランプから取り外した後にブランクが変形する原因となる。
測定結果
初期段階では、調整を行わなかったため、通常の±0.05mmの範囲を超えていたが、焼きなまし処理を施した部品は寸法を維持した。 最初の未焼鈍ロットのスクラップ率は16%でしたが、粗加工と仕上げ加工の間に浸漬工程を挿入したところ、4%にまで低下しました。 重要なポイント:PEEKの穴径公差は、機械の位置決め精度ではなく、残留応力解放によって決まります。焼きなまし工程を指定せずに公差を規定している仕様は不完全です。
焼きなましを行わなかった場合、スプリングバックが発生し、穴径が±0.05mmの範囲を超えた。
データソース:LS Manufacturing 2025~2026年医療用低侵襲試験ログ(プロジェクト番号MED-2026-804、サンプルサイズ>800)。

よくある質問
1. CNC切削加工において、PEEKとUHMWPEの主な違いは何ですか?
ISO 10993-1:2018認証取得済みのPEEKおよびUHMWPE用インプラント樹脂ですが、PEEKチップは粉砕し、UHMWPEチップは変形します。 同一プロジェクトバッチ(サンプル数800以上)において、PEEKの寸法精度は±0.008mm以内であるのに対し、UHMWPEの寸法精度は±0.05mmに近い。そのため、若手エンジニアは、ISO認証を受けたポリマーであればどれも同様の性能を発揮すると考えるのではなく、組み立て時の剛性に基づいて樹脂を選択するようになる。
2. 医療用プラスチックの切削加工において、液体冷却剤の使用が避けられることが多いのはなぜですか?
エマルジョンクーラントは金属加工液であり、油相が浸透して 自由体積(ポリマー鎖の分子間の隙間)ISO 13485:2016の7.5.1項はクリーン生産管理について規定しており、LS Manufacturing社はオイルフリーのエアブラストを同速度範囲で採用しています。残留物は目視では検出できないため、品質監査員は生物学的試験の前に冷却液の報告書を確認します。
3.CNC加工されたプラスチックは、金属製インプラントを完全に置き換えることができるか?
PEEKは皮質骨と同等の剛性を持つが、チタン合金は繰り返し荷重下で優れた疲労強度を持つ。 ASMハンドブック第2巻(非鉄合金情報)設計評価において、審査担当者は検討対象の医療機器のリスククラスと周期的な荷重を比較してからポリマーを選択します。簡単に言えば、荷重条件によって材料の種類が決まります。
4. 薄肉部の塑性変形を防ぐ上で最も重要な要素は何ですか?
応力除去焼鈍では、押出材をTgまたはTgよりわずかに高い温度に浸します。LS Manufacturingはブランクを 160℃ 続いて、オイルフリーの空気を使用して対称的な浅いパスで薄肉加工を行う。標準的な説明では、 CNC加工の仕組み 焼きなましについては言及されていない。ISO 13485:2016の7.5.1項では、浸漬サイクルを監査することが求められているため、この省略は問題となる。
まとめ
医療用ポリマーの加工では、デバイスの生体不活性と適合精度とのバランスを取る必要があり、それぞれ異なる制御方法が求められます。樹脂の熱特性と最適な切削条件によって可能なサイズ範囲が決まり、焼きなまし処理によって、クランプから取り外した後もブランクがその範囲を維持できるかどうかが決まります。 簡単に言うと、駆け出しのエンジニアは、ポリマーが製造に適している箇所と、金属や成形品を使用すべき箇所を判断する。
医療用ポリマー加工に関する洞察デスク
供給ウィンドウ、最小肉厚、滅菌条件下での変形に関するプロセス上の問い合わせは、3つの連絡先を通じて行うことができます。医療用ポリマーのデータは、LS Manufacturingのナレッジベースで入手できます。 https://lsrpf.com/電子メール info@lsrpf.com 電話 +86 185 6675 9667 これらはスケッチのチェックに使用されます。初心者エンジニアは、図面の寸法を基準データと比較します。
さらに読む: 精密医療用CNC加工サービスおよびデバイスソリューション

