日本語


金属プレス加工サービス精密に加工されたハードウェアの大量生産を目的とした基本的な製造技術の 1 つを構成します。金属プレス加工サービス方式は、大規模調達におけるいくつかの主要な問題を解決できます。たとえば、問題の 1 つは、初期金型投資と単体加工コストには大きな差があるそれは数十万元にも及ぶ可能性があり、深絞り加工部品の内部応力変形の問題も伴う。
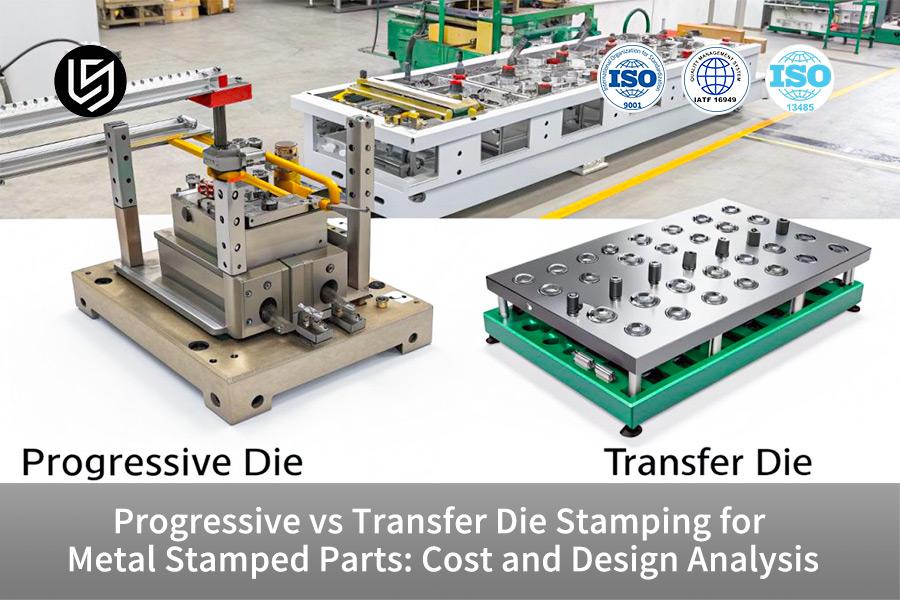
連続プレス加工とコンベアプレス加工の選択問題に対処するため、LS Manufacturingの金型設計専門家は、次のようなパラメータに関して両者の徹底的な技術比較研究を実施する。限界公差管理、深絞り比、およびストリップ損失率これにより、研究開発チームと調達チームがプロジェクトの品質と全体的なコストバランスを実施するために、直接実行可能なDFM(金属設計)意思決定のための定量化可能な指標が提供されます。この記事を読み終えると、高度な機能を利用できるようになります。プレス加工DFM評価お客様の要件に合わせたハードウェアプロジェクトにおいて、品質とコストの最適なバランスを見極めるための手法。
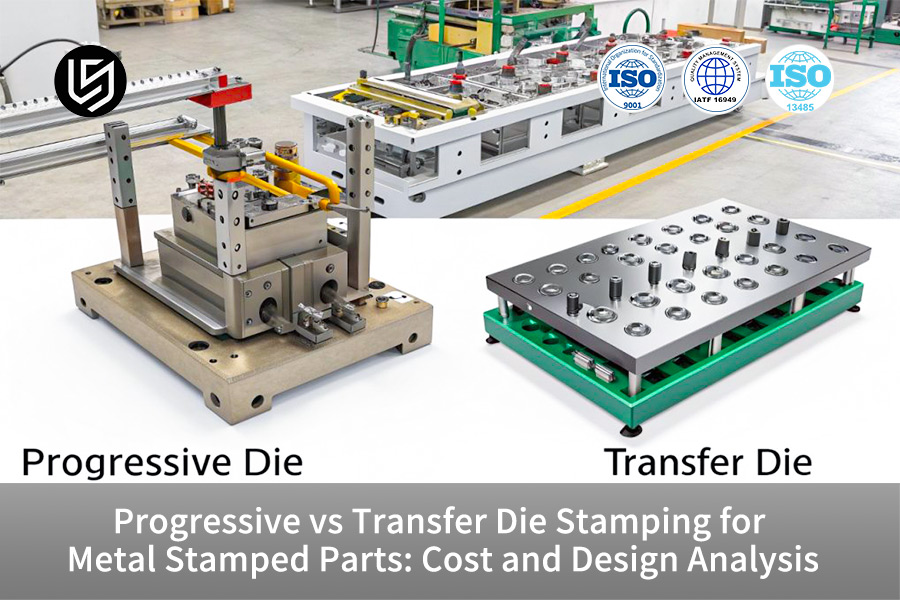
プログレッシブプレス加工とトランスファープレス加工:主な選定基準の概要
| 比較対象寸法 | プログレッシブダイスタンピング | トランスファーダイスタンピング |
| 適用可能なLDR範囲 | ≤0.6 | >0.6 |
| 材料利用 | 65%~85% | 85%~95% |
| 典型的な生産用SPM | 100~300 | 20-80 |
| 金型費用前払い割合 | 100%(基準値) | 50%~70% |
| 標準的な穴の公差 | ±0.02 mm | ±0.03 mm |
主なポイント:
- 描画比率の決定:通常、部品の絞り深さ対直径比(LDR)が0.6を超え、エッジフリーノッチ応力が要件の1つである場合、転写ダイの選択は必須ですこれにより、ストリップ制約を解除することが可能になります。
- 材料利用率:互いに独立した段差レイアウトで動作する二次ダイは、高価な合金の調達コストを削減できる。20%以上。一方で、順送金型では、ストリップの重なりによって約15%~35%のエンジニアリングロスが発生する。
- 損益分岐点:従来の精密小型ハードウェアの年間生産量が8万個を超える場合にのみ、プログレッシブダイの使用はコストの観点から正当化される。優れたコストパフォーマンスを実現します自動化された生産能力によるものです。
LSマニュファクチャリングの精密金属プレス加工部品に関する専門知識を信頼する理由とは?
10年以上にわたる精密プレス金型の研究開発と量産の経験を持つLS Manufacturingは、IATF 16949:2016標準規格。技術サポートも提供しています。製造設計最適化(DFM)からバッチ納品までの各段階において3ヶ月にわたるチタン合金のプレス加工摩耗試験の結果、貴金属の低損失ネスティング方法を導き出すことができ、これにより貴金属のスクラップ率を8%削減することが可能になりました。
このエンジニアリングソリューションは、航空宇宙構造部品プロジェクトにおける当社のチームの現場での実装と、その物理的な製造です。当社は、クライアントを支援し、ダイ寿命を300万サイクルから500万サイクルに延長する- 金型償却費の単位当たりの大幅削減。当社のエンジニアリング部門のスタッフは、少なくとも8年間現場での運用に加え、複雑な構造部品に対するプロセスリスクに関する事前警告を提供する。
私たちが提供するソリューションは単なる理論上のものではなく、当社の提案はすべて、量産ラインの実際の検証データに基づいています。そうすることで、お客様に提供するソリューションが直接導入され、本番環境に投入されるようになります。
10年以上の実務経験と体系的な品質管理システムを遵守し、ISO 13485:2016医療用途の基準により、大量生産による損失を回避するのに役立ちますプロセス選択の誤りが原因です。
プロセス選択に関して混乱が生じている場合は、無料のDFM評価については、当社のエンジニアリングチームにお問い合わせください。お客様の部品図面に基づき、お客様のニーズに合わせた金属プレス加工サービスをご提供いたします。
大量生産のプレス加工サービスにおいて、プログレッシブダイスタンピングが最適な選択肢である理由は?
プログレッシブダイスタンピングサーボフィーダーを使用して、コイル状の金属を単一のプレス機内のマルチステーションダイセットに連続的に引き込みます。100~300 SPMの高速で、高速往復運動中に複数の操作が同時に実行されるこれは、年間生産能力が10万個を超える精密小型ハードウェアの製造における全体コストを大幅に削減する最も効果的な方法です。
サーボ送りシステムのピッチ精度制御
プログレッシブダイスタンピングにおける適切な送り込みは、部品の寸法均一性にとって不可欠です。高精度プレス位置決めシステムはサーボフィーダー内の閉ループフィードバック機構送りピッチを調整してピッチ誤差を±0.01mm以内に抑えます。さらに簡単に言うと、高精度プリンターの給紙システムのようなもので、各ステップが完全に整列されているため、このステーションでの位置ずれが防止されます。さらに、金型内部のガイドピンによる二次的な位置合わせ、ミクロンレベルの精度を持つ閉ループ制御これはプロセスのあらゆる段階で達成可能であり、その結果、厳格な品質要件を満たす精密金属プレス部品の安定的な生産が実現する。
無人運転生産モードのコスト面での利点
この大量プレス加工サービスは、24時間365日無人生産が可能であり、人件費と管理費を大幅に削減できます。主なコスト面でのメリットは、以下の3つの点に表れています。
- 材料の取り扱いと工程間の移動を行わないため、直接労働コストが削減されます。5%未満。
- 1台の機械で全ての工程を処理できるため、複数の機械を使用する場合に比べて設置面積とメンテナンス費用を削減できる。
- 高速プレス加工により生産サイクルが短縮され、急激な配送需要に迅速に対応することが可能。
高速生産ラインの導入を通じて蓄積された経験を活かし、各業界の特定のニーズに基づいたカスタム金属プレス加工サービスも提供可能です。
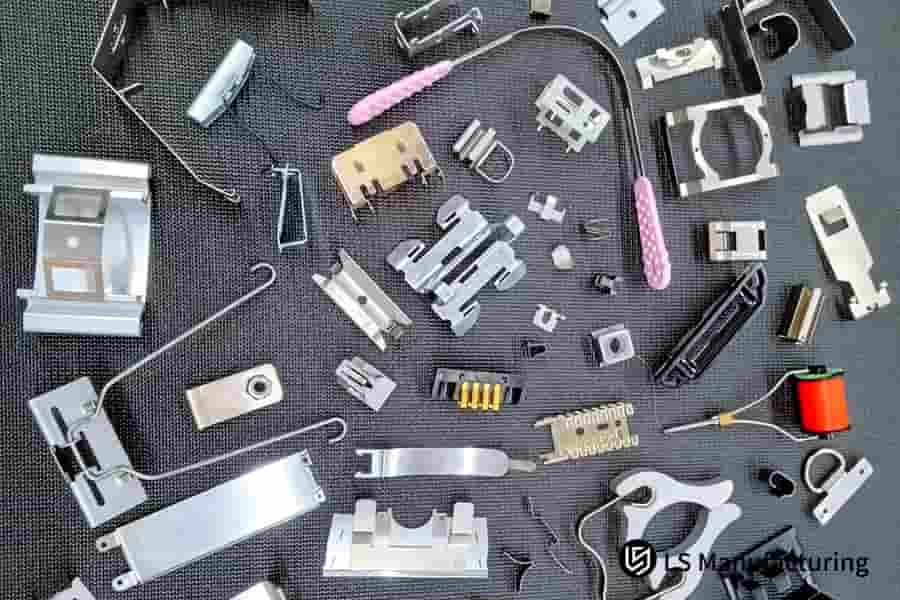
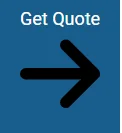
図1:バネやコネクタなど、小型で高精度な金属プレス加工部品の配列。
プログレッシブダイスタンピングにおける材料利用率を決定する上で、キャリアストリップのレイアウトはどのように影響するのか?
プログレッシブダイスタンピングにおける材料ストリップの配置は、材料利用率に直接影響を与える主要因の1つです。生産ラインは部品の前方移動を確実にするため、常にストリップと重なり部分をしっかりと保持してください。残念ながら、固定スクラップ材料の 15%~35% が無駄になる結果となる。高価な金属プレス加工。
3種類のストリップ構造の機械的特性
中間ストリップ、片面ストリップ、両面ストリップは、プログレッシブダイスタンピングで一般的に使用される3種類のストリップ構造です。さまざまな構造物のせん断応力抵抗と成形安定性の違いを知る合理的なキャリアウェブスタンピングレイアウト設計の活用に役立つ。このような設計は、材料利用率と部品歩留まりに直接的な影響を与える。
| ストリップタイプ | せん断抵抗 | 適用可能な部品の複雑さ | 典型的な材料利用 |
| 中間ストリップ | 強い | 単純な対称部品 | 70%~80% |
| 片面ストリップ | 中くらい | 片面成形部品 | 75%~85% |
| 両面ストリップ | 非常に強い | 複雑な多方向成形 | 60%~70% |
| キャリアフリーのシングルリンクブリッジ | 中くらい | 平らで不規則な部分 | 85%~94% |
エッジ幅の定量的設計ロジック
スタンプツールの刃幅を材料の厚さと必要な力に合わせることで、パンチを繰り出すことは絶対に必要だ実際、これは最適化における主要なパラメータの1つになります。ストリップレイアウトスタンピングプロセス高速プレス加工中にストリップが不安定になったり、破れたりしないようにするため。例として、厚さ0.8mmの無酸素銅電子ばねのプレス加工では、重ね合わせ幅は材料の厚さの1.5~2倍にする必要があります。ピッチ伝達の安定性を維持するため。
簡単に言うと、重なり部分は鉄道のレールのようなもので、幅が足りないと「脱線」につながり、ひいては部品のずれや金型の損傷を引き起こす可能性があります。レイアウトを効果的に活用するための鍵は、以下の3つの主要原則に従うことです。
- 対称的なレイアウトを優先するパンチング負荷のバランスを取り、エッジの摩耗を最小限に抑える。
- ピッチ間隔を狭くすることで、単位部品あたりの重なり率を低減できます。
- 不規則な形状の部品には、板金面積を最大限に活用するために、入れ子構造のレイアウトを採用してください。
適切なオーバーラップ設計は主にプロセス中の欠陥形成を減らすのに役立ちますそして最終的には、高精度金属プレス部品の量産における一貫性を保証する。
深絞り加工において、トランスファーダイスタンピングに切り替えるべきタイミングはいつですか?
転写金型プレス加工は、非常に深い絞り加工 (LDR > 0.6) や複雑な 3D 反転成形を必要とするカスタム ハードウェア パーツの製造に最適な選択肢です。この技術では、ブランクは完全に別々に作られ、最初の工程で独立して切り出される。これにより、材料のレオロジー的制約が完全に除去される。
深絞り加工における材料流量制御
トランスファーダイスタンピングでは、ブランクは最初のステーションでコイルから完全に分離されます。スタンピングにおける正確な材料流量制御により、板金は絞り加工中にダイキャビティに自然かつ均一に流れ込むため、連続ダイストリップの伸張により、その領域が過度に薄くなったり(25%以上)、裂けたりしない。成形プロセス中に材料の均一な分布を実現するためには、材料の硬化指数(n)と異方性(r)を考慮して、プロセス設計で絞り加工のパラメータを変更する必要があります。
3Dロボットアームの拡張する能力
3Dサーボロボットアームは、多次元の独立した部品搬送が可能である。サーボトランス刻印用システムは非常に複雑な形状加工操作を処理できます。主な利点は以下のとおりです。
- 部品を90°回転させ、高く傾けることができるため、重いサイドパンチウェッジ構造は不要そして、複雑なカスタム金属プレス加工サービスの要件に完全に適合します。
- 部品は成形面に触れることなく搬送されるため、高光沢面や繊細な機能面を非常に効果的に保護できます。
- 複数印刷ラインレイアウトでの作業能力、工程数や生産リズムを容易に変更できる。
この全く新しいプロセス統合により、金属プレス加工サービスが適用可能な状況の範囲が大幅に拡大します。
製品に深絞り加工や複雑な成形構造が含まれる場合、深絞り加工に関するホワイトペーパーをダウンロードできます。トランスファーダイスタンピングの適用シナリオと設計ポイントを体系的に理解し、初期段階の研究開発の参考資料として活用できます。
図2:複雑な深絞り加工用の精密設計されたトランスファープレス金型。
プレス金型の設計の複雑さは、初期投資リスクにどのような影響を与えるのか?
統合のレベルプレス加工用金型の設計金型の初期投資コストに直接影響します。プログレッシブダイは、複数のワークステーションを含む単一の高強度金型ベースです。通常、金型の初期コストは、独立したトランスファーダイのコストよりも30%~50%高くなります。それでも、これは後の段階で、製品1個あたりの生産時間と設備稼働コストを償却するのに大いに役立ちます。
プログレッシブダイの高コスト部品
プレス金型設計の統合レベルは、金型の全体的な製造コストを決定する上で重要な要素です。順送金型の統合度が高いほど、設計および製造コストが高くなります。主なコスト項目は以下のとおりです。高精度のミスフィード検出センサー、高速窒素スプリング、および高級金型鋼材例えば、HRC 60~62の範囲に硬化可能なDC53金型鋼を選択することで、工具鋼のプレス加工の耐久性標準金型寿命は500万ストロークに設計されており、高速大量生産における疲労摩耗に強い。
| コスト/寿命の側面 | プログレッシブダイスタンピング | トランスファーダイスタンピング |
| 金型設計サイクル | 4~6週間 | 2~3週間 |
| 金型製造コスト | 100%(基準値) | 50%~70% |
| ダイス鋼の硬度 | HRC 60-62 | HRC 58-60 |
| 標準スタンピング寿命 | 500万サイクル | 300万サイクル |
| 単一ステーション改造費用 | 高難易度(金型の完全分解が必要) | 低(単一ステーションの変更のみ) |
トランスファーダイにおける別タイプの利点
プログレッシブダイスタンピングとトランスファーダイスタンピングの投資を比較する場合、実際にはトランスファーダイは複数の別々のエンジニアリングダイで構成されています。議論の根本的なポイント損傷が発生した場合、1 つのステーションのみに加えられた変更は、一般的に金型ベースには反映されません。コストと時間のリスクを軽減する後期の金型変更について。B2B購買担当者が懸念する金型ROIについては、専門家がサポートいたします。金型コストのプレス加工評価そして、ライフサイクル全体にわたるコスト計算モデル。
カビリスクへの投資は、主に以下の3つの要素によって評価できます。
- 年間購入台数と金型費用の償却期間。
- 部品設計が変更される速度。
- 総生産コストに占める原材料費の割合。
私たちは最も適切なプロセスを特定し、非常に競争力のある価格でカスタム金属プレス加工サービスの見積もりを提供します顧客の年間調達量および部品の特性に応じて。
プロジェクトにおける金型への投資対効果を評価したい場合は、無料の全工程コスト計算についてお問い合わせください。最も費用対効果の高い生産計画を見つけるお手伝いもいたします。プレス金型の設計オプションの違いを考慮することによって。
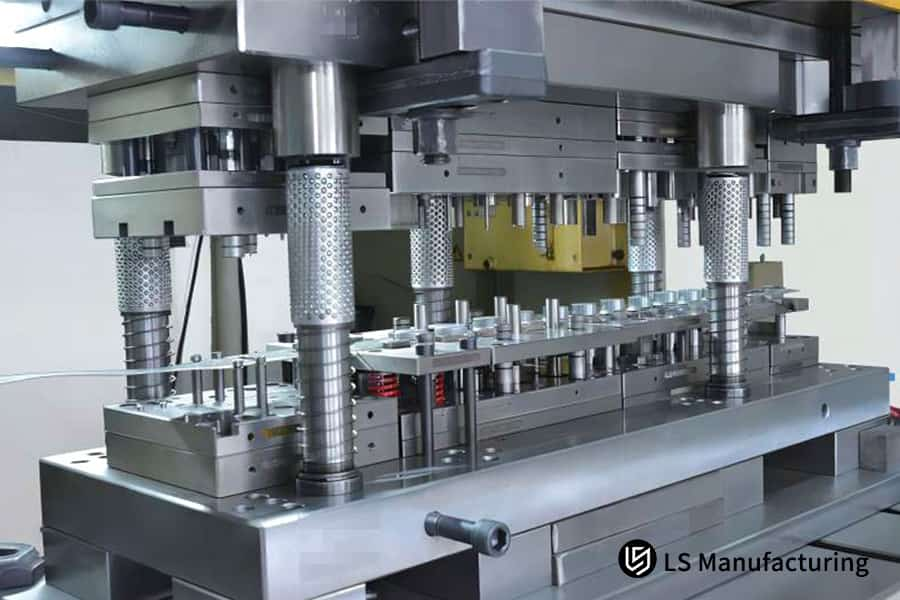
図3:精密部品を備えた複雑な多キャビティプレス金型のクローズアップ。
プログレッシブプレス加工とトランスファーダイプレス加工:どちらのシステムがより厳しい寸法公差を実現できるのか?
進歩的対トランスファーダイスタンピングこれらは基本的に寸法公差を制御する2つの異なる方法です。プログレッシブダイは穴の間隔と輪郭の公差を±0.02 mm以内に容易に維持できます。精密ガイドピンと連続ストリップの統合されたロックおよび位置決め機構のおかげで、高い精度を実現しています。しかしながら、トランスファーダイは、ロボットハンドによるハンドオーバーと二次位置決めを行うため、一般的にミクロンレベルでの累積公差が大きくなります。
プログレッシブダイの精度機構
プログレッシブダイの主な特徴は、ハードポジショニング機構であり、精度に関して言えば、転写ダイに比べて大きな利点がある。連続プレス加工では、ストリップ上の高精度ガイド穴と金型内のガイドピンが機械的にしっかりと位置合わせされ、これが、寸法公差プレス加工管理各送りのステップ誤差は、ミクロンレベルの許容誤差でループ内で制御され、工程能力指数Cpkは1.67を超える場合もある。簡単に言うと、鍵がぴったり合うようなものです。ロック穴により、オフセット誤差なく、毎回正確な位置合わせが実現します。
| 許容誤差の種類 | プログレッシブダイスタンピング | トランスファーダイスタンピング(最適化版) |
| 穴位置公差 | ±0.02 mm | ±0.03 mm |
| 輪郭許容値 | ±0.03 mm | ±0.04 mm |
| 平坦性 | ±0.04 mm | ±0.05 mm |
| 投球の安定性 | ±0.01 mm | ±0.015 mm |
| 大量生産Cpk指数 | 1.67 | ≥1.33 |
トランスファーダイの公差最適化スキーム:
プロセスの最適化により、転写ダイの精度を大幅に向上させることができるLS Manufacturingは、高精度でバックラッシュのない位置決めピンを金型に取り付け、レーザーアライメント検出とレーザーアライメントスタンピング校正プロセスを使用することで、転写ダイの位置決め誤差を±0.015 mm以内に維持するこれは業界標準に非常に近く、高精度金属プレス部品の安定的な量産にも役立ちます。
転写金型の精度を向上させるための3つの主要なステップ:
- 各ステーションに円錐形の位置決めピンを取り付け、ブランクを強制的にかつ正確に位置合わせできるようにします。
- サーボロボットアームを使用して閉ループ位置決めを行い、偏差を最小限に抑えるそれは輸送の慣性によって生じる。
- レーザー検査ステーションをオンラインで装備して、リアルタイムのフィードバックを提供するだけでなく、寸法誤差を修正する。
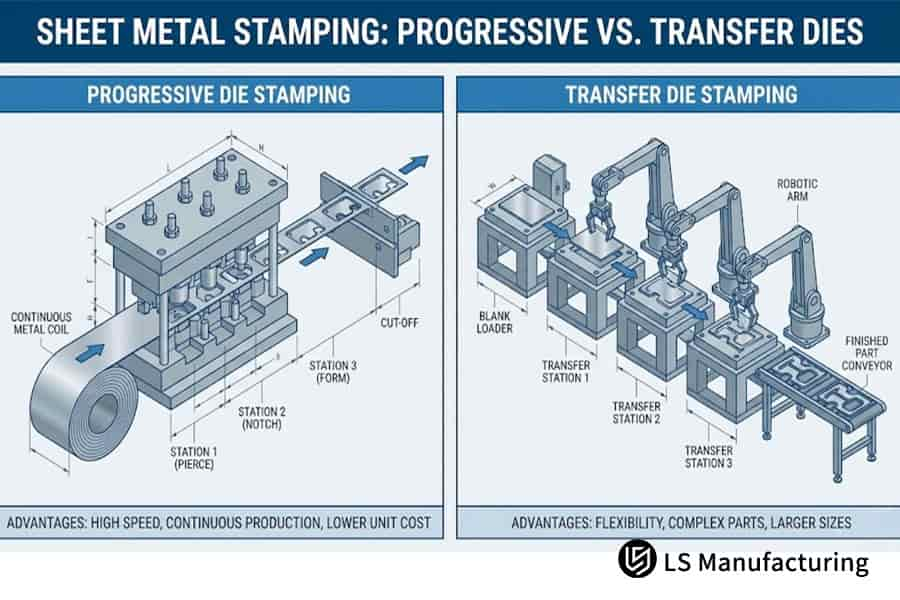
図4:プログレッシブダイスタンピングとトランスファーダイスタンピングのワークフローとレイアウトを比較した図。
複雑なプレス金型設計における偏心荷重と転倒モーメントの解決方法とは?
プレス金型の設計においては、偏心荷重に関連する問題に対処することが主な目標となるべきである。例えば、パンチング(低トン数で済む)と成形(高トン数が必要)は、非常にアンバランスになる可能性がある。連続ダイにおいて同じスライドブロックに沿って荷重が分散されると、プレス機にかかる偏心荷重が大きくなり、スライドが傾く可能性があります。そのため、設計段階でトン数と圧力中心バランスの詳細な計算を行う必要があります。
偏心荷重の破壊経路
プレス金型の設計は、偏心荷重の問題を解決することに重点を置くべきです。複数のステーションがあるレイアウトの場合、前部のパンチング力がわずか 5T であるのに対し、後部の曲げおよび成形力が 80T に達する場合、その結果生じるプレススライドには、非常に強力な傾斜モーメントが加わる。. A転倒モーメントの刻印解析専門家が行う検査により、摩耗したガイドピラーやブッシングの故障リスク、および部品の非対称な傾きや反りを予測できます。ダイ圧力中心オフセットは、LS Manufacturing の中央独自の校正基準によって規定されています。スライドの中心から5mm以内に保持するこの仕様は業界平均よりもはるかに厳しく、多くの場合、金型寿命の大幅な向上につながります。
圧力中心補正のための工学的ソリューション
エンジニアが金型全体の圧力中心を調整し、非常に正確な刻印調整圧力中心に基づいて、大量プレス加工サービスの長期安定運転が可能であることを確認する。主な方法は以下のとおりです。
- 空いているワークステーションの改修横方向の荷重分布を変化させ、それによって偏心量を低減させるようにする。
- 段差パンチ高さタイプの構造を利用して上部せん断荷重を分散させ、瞬間的な傾斜モーメントを低減する。
- 片側の荷重の不均衡を相殺し、全体的な荷重の中央配置を実現するために、バランス調整用のパンチを取り付ける。
負荷分散を適切に設計することで、量産時の寸法変動のリスク最小限に抑えることで、精密金属プレス部品のバッチ間の一貫性を向上させる。
事例研究:LS Manufacturing社はどのようにして、スクラップゼロの段階的ワークフローでカスタム医療用遮蔽筐体を設計したのか?
フォーチュン500にランクインする医療機器メーカー(年間需要12万個)向けの精密ステンレス鋼製シールド筐体について、カスタム金属プレス加工サービスオーダーメイドのソリューションを提供しました連続ダイストリップレイアウトを革新して キャリアフリー境界重なり設計を実現するこれにより、顧客は純粋な材料費を28%削減できる。
クライアントの当初の問題
クライアントの当初の計画は、従来の連続プレス加工により厚さ0.4mmの医療グレードSUS316Lシールド部品を製造することでした。医療機器のプレス加工必要な設定傷のない表面だけでなく、十分な平坦性もしかし、部品の非対称性が非常に高かったため、他のサプライヤーが設計した両面ストリップレイアウトでは、ステンレス鋼の34.5%がスクラップになってしまいました。さらに、内部応力の解放により部品の平面度が0.15mmを超え、この常に高い組立不良率を招いた従来のカスタム金属プレス加工サービスでは、コストと精度の両方の要求を満たすことができませんでした。残金。
LSマニュファクチャリングソリューション
理論的な仮定に頼らず、不規則な形状、平面部品は、標準的なレイアウトよりも構造的に優れている可能性がある。ベテランのビストールズエンジニアリングチームが主導し、有限要素解析を用いて材料の流れをシミュレーションすることで、「キャリアフリー中央シングルチェーンブリッジ」プログレッシブダイスタンピング設計を考案し、長年の課題を解消することに成功した。
同時に、逆方向の局所応力補償レベリングパンチが最後から2番目に導入されました駅応力緩和プレス加工の校正また、金型内部には多点式光ファイバー赤外線変位検出システムを設置した。ストリップ張力の変動を±2Nレベルに抑えることで、キャリアフリー構造の高速伝送安定性を確保した。
プロジェクトの成果と価値
- 最初の金型試作では、傷が一切発生しないワークフローが実現した。これは業界では珍しいことだ。材料利用率は65.5%から93.8%に上昇した。そして、これによって端の無駄が完全に解消されました。
- T部品の平面度は定期的に±0.04mmで測定され、厳密な±0.05mmをはるかに下回る医療用グレードの刻印が許可された。
- 生産効率は140 SPM(1分あたりのストローク数)で安定しており、これは金属プレス加工サービスにおけるコスト削減と効率改善の可能性を完全に証明するものであった。
- このプロジェクトから得られたメリットは、クライアントが原材料調達コストを年間42,000ドル節約できること、そして100%オンラインでの品質検査と、部品のロットごとの検査なしでの納品。
最終的に、顧客はこの製品ラインについて、長期にわたる独占的な大量生産を発注することを決定した。
高コストで高精度のプレス加工プロジェクトも抱えている場合、3D図面をアップロードして、カスタマイズされた見積もりを受け取ることができます。レイアウトプランや費用詳細を含む包括的なソリューションを提供し、高品質な製品を手に入れるお手伝いをいたします。精密金属プレス加工部品大量に。
中国におけるB2B契約カスタム金属プレス加工サービスメーカーとして、LS Manufacturingを選ぶべき理由とは?
東莞市虎門に位置する当社は、製造元であり、本拠地は工業および民生製造業です。当社のカスタム金属プレス加工サービスは、25トン~400トンの高精度高速プレス機マトリックスとIATF 16949システム複雑なプレス加工技術におけるあらゆる課題を克服できるよう、全力でサポートいたします。
量産前金属プレス加工(DFM)コラボレーションのコスト価値
LS Manufacturingは低価格でコストを削減するつもりはありません。代わりに、試作段階のDFM(製造性設計)と共同研究開発、プロフェッショナルな取り組みの組み合わせに重点を置いています。DFMプレス加工の最適化設計段階では、金型流動解析は顧客を支援します。壁厚、曲げ半径、および伸長深さを最適化するこれにより、金型を開いた後の潜在的な変更を防ぎ、プロジェクトの試行錯誤のコストと期間を削減できます。プラットフォームベースのサービスプロバイダーと比較して、当社の物理的な工場は技術ソリューションの直接実装を可能にし、解決策と生産の乖離という問題を解消し、有効性を保証するカスタム金属プレス加工サービスについて。
エンドツーエンドの品質管理による配送保証
数百万個の生産部品の寸法の一貫性を維持するために、当社は座標測定機、高精度デジタルプロジェクター、および完全自動化されたオンラインSPCプレス加工品質監視装置を備えています。当社は元の製造工場であるため、当社の主な強みは以下のとおりです。
- 現地に常駐する技術サポートチーム:技術的な問い合わせへの対応時間はプラットフォームサービスプロバイダーよりも40%速く、これによりプレス金型設計の迅速な反復が可能になります。
- 全ての工程を社内で実施:製品ライフサイクル全体を通して、コストをより正確かつ透明性高く管理できるようになる。
- 大規模なプロセス間の連携:表面処理だけでなく、その後の組み立て工程にも利用できます。
当社の確立された生産ライン設備は、以下の納期要件を確実に満たします。大量プレス加工サービスまた、当社の顧客の大規模な調達計画も生産能力で満たしています。全工程における品質トレーサビリティが確立されており、必要に応じて、製品バッチを原材料や生産拠点まで遡って追跡できるようにする包括的な技術と品質管理で構成されたオペレーティングシステムにより、金属プレス加工サービスのプロセスはあらゆる段階で管理されます。
業界における量産導入事例についてさらに詳しく知りたい場合は、お願いしますお問い合わせ精密金属プレス加工部品に関するプロジェクト事例集を入手するまた、類似製品のプロセスソリューションやコスト削減結果についても言及する。
よくある質問
Q1:プログレッシブプレス加工とトランスファープレス加工における、正確な経済的損益分岐点となる生産量はどれくらいですか?
従来型の精密プレス加工部品を3万個未満購入する場合年間生産量が5万個から8万個という重要な閾値を超えると、トランスファーダイスタンピングの方が連続して高い投資収益率が得られます。プログレッシブダイを使用した場合の部品コストは大幅に低下するだろう。 あなたはできる図面を提出してください価格をお見積もりいたしますので、ご注文数量に応じた正確な価格を算出いたします。
Q2:標準的なトランスファーダイの金型構造を、単一の順送金型プレス機内で実行することは可能ですか?
プレステーブルの全長と全閉鎖高さストロークに制約がない場合、マルチステーション3次元サーボロボットを追加することで、複数の独立した単一操作エンジニアリングダイを同じロングベッドプレスに設置できます。完全かつ効率的なトランスファーダイプレス加工生産ラインの稼働をシミュレーションする。
Q3:材料ストリップの厚さは、プログレッシブダイキャリアウェブの機械的性能をどのように制限しますか?
金属コイルの厚さが 0.15mm 未満の場合、連続プレス加工で高速の引き抜きまたは曲げストロークを行うと、極薄ストリップの重なりが不安定になり、局所的にねじれ、最悪の場合は、実際にはパンチの交互のせん断応力と引張応力に耐えられないそのため、連続的なフィードが完全に中断されます。
Q4:チタンや金属合金材料の利用において、トランスファーダイがプログレッシブダイよりもはるかに優れた性能を発揮するのはなぜですか?
プログレッシブダイは、長いストリップ全体に沿って各ステーションで回復不可能な接続オーバーラップ厚さを維持する必要があるが、トランスファースタンピングでは非常に高精度のネスティングカッターを使用する高価なチタン合金板を最初の工程で個々のブランクに切断することで、高価な原材料の廃棄率をほぼゼロに抑えることができる。
Q5:大量生産の順送金型プレス加工ラインが大型自動車部品を加工する際に、具体的にどのような部品寸法が制約となるのでしょうか?
片面寸法が金属プレス部品の長さが400mmを超え、全絞り深さが100mmを超える場合、大型の順送金型を用いると、従来の装置では自重、曲げ剛性、プレステーブルの長さといった点で過剰な負荷がかかる。そのため、分割ライン式のトランスファー金型プレスシステムを導入する必要がある。
Q6:金属部品の激しいスプリングバックは、プログレッシブダイプレスシステムとトランスファーダイプレスシステムのどちらの設計を選択するかにどのような影響を与えますか?
DP980のような最悪のスプリングバックを持つ高強度鋼部品の場合、トランスファーダイステーションはそれぞれ非常に高い空間調整機能を備えているため、単一の成形プロセスに対して、複数の微調整補正を実行するプログレッシブダイのステーションはコンパクトであるため、設計の難易度が高く、後々の変更に伴う金型改造のリスクも高まります。
Q7:トランスファーダイステーション内にシームレスに直接統合できる二次自動化機能にはどのようなものがありますか?
トランスファースタンピングでは、各ステーションの部品は連続材料ストリップに縛られていないため、自由な状態になります。これにより、金型内サーボタッピングマシン、リベット留め用スタッドおよびスライダー、または3D光学式全方位検査装置また、二次組立工場での工程が不要になるため、生産統合が効果的に強化されます。
Q8:給紙ミス検出電子センサーは、どのようにして高級プログレッシブプレス金型セットを致命的な金型破損から保護するのですか?
高感度センサーがプログレッシブダイのメインガイドピンに取り付けられています。材料ストリップが正しく配置されていない場合、システムはプレスクラッチにブレーキコマンドを送信できます。5ミリ秒以内スライダーをロックすることで、プレス加工中に積み重ねられた材料によって金型が破損したり損傷したりするのを防ぎます。
まとめ
連続プレス加工またはロボットによるトランスファープレス加工を決定する際には、製品の形状、損益分岐点となる最小発注数量、および原材料のライフサイクルコスト全体を考慮する必要がある複雑なエンジニアリング上の課題となります。プログレッシブダイは、100~300 SPMという超高速生産速度で、非常に低い変動コストで、小型で大量生産される精密部品の主力となっています。一方、トランスファーダイは、より柔軟な形状により、深絞り加工、大型で不規則な形状の部品加工、高価な合金の材料ロスを最小限に抑えることに非常に優れている。。
部品の製造性設計(DFM)を行わずに金型設計を無作為に選択すると、後々高額な修正費用が発生する可能性があります。LS Manufacturingの主要エンジニアリングチームは、いつでも無料で詳細な技術評価を提供いたします。3Dプレス加工部品の設計図面を提供してください。(STEP/IGS/CAD Apple互換フォーマット)をエンジニアリングチームに送っていただければ、24時間以内に完全なソリューションを提供します。ストリップレイアウトの実現可能性、トン数計算、金型予算などを含むお客様の新製品が最高品質かつコスト競争力をもって迅速に市場に投入されるよう支援します。
📞電話番号:+86 185 6675 9667
📧メールアドレス:info@lsrpf.com
🌐ウェブサイト:https://lsrpf.com/
免責事項
このページの内容は情報提供のみを目的としています。LSマニュファクチャリングサービス本情報の内容の正確性、完全性、妥当性に関して、明示的または黙示的な表明または保証は一切ありません。LS Manufacturingネットワークを通じて、第三者のサプライヤーまたは製造業者が性能パラメータ、幾何公差、特定の設計特性、材料の品質と種類、または製造技術を提供するものと推測すべきではありません。これらはすべて購入者の責任です。必要な部品引用:これらのセクションの具体的な要件を特定してください。詳細についてはお問い合わせください。
LS製造チーム
LSマニュファクチャリングは業界をリードする企業ですカスタム製造ソリューションに注力しています。20年以上の経験と5,000社以上のお客様との実績があり、高精度に重点を置いています。CNC加工、板金加工3Dプリンティング、射出成形。金属プレス加工その他、ワンストップの製造サービスも提供しています。
当社工場は、ISO 9001:2015認証を取得した最新鋭の5軸加工センターを100台以上保有しています。世界150カ国以上のお客様に、迅速、効率的、かつ高品質な製造ソリューションを提供しています。少量生産から大規模なカスタマイズまで、お客様のニーズに24時間以内の最短納期で対応いたします。LS Manufacturingをお選びください。効率性、品質、そしてプロフェッショナリズムをお選びいただくことを意味します。
詳細については、当社のウェブサイトをご覧ください。www.lsrpf.com