العربية


خدمة ختم المعادنتُعدّ تقنية ختم المعادن إحدى التقنيات التصنيعية الأساسية الموجهة نحو الإنتاج واسع النطاق للأجهزة المصنعة بدقة. ويمكن لطريقة خدمة ختم المعادن أن تحل العديد من المشكلات الرئيسية في عمليات الشراء واسعة النطاق، على سبيل المثال، إحدى المشكلات هيفرق شاسع بين تكلفة الاستثمار الأولي في القالب وتكاليف معالجة القطعة الواحدةقد تصل التكلفة إلى مئات الآلاف من اليوانات، بالإضافة إلى مشكلة تشوه الإجهاد الداخلي للأجزاء المسحوبة بعمق.
لمعالجة مسائل اختيار التشكيل المستمر والتشكيل باستخدام ناقل، سيقوم خبراء تصميم القوالب في شركة LS Manufacturing بإجراء دراسة فنية مقارنة شاملة بين الطريقتين فيما يتعلق بمعايير مثل:التحكم في حدود التفاوت، ونسبة السحب العميق، ومعدل فقدان الشريطوبالتالي توفير مؤشرات كمية قابلة للتنفيذ مباشرة لاتخاذ القرارات في مجال تصميم المعادن (DFM) لفرق البحث والتطوير والمشتريات لتمكينهم من إجراء موازنة الجودة والتكلفة الإجمالية للمشروع.بعد الانتهاء من قراءة هذا المقال، ستتمكن من استخدام التقنيات المتقدمةتقييم DFM للختمتقنيات لتحديد الحل الأمثل بين الجودة والتكلفة في مشاريع الأجهزة المصممة خصيصًا لتلبية متطلباتك.
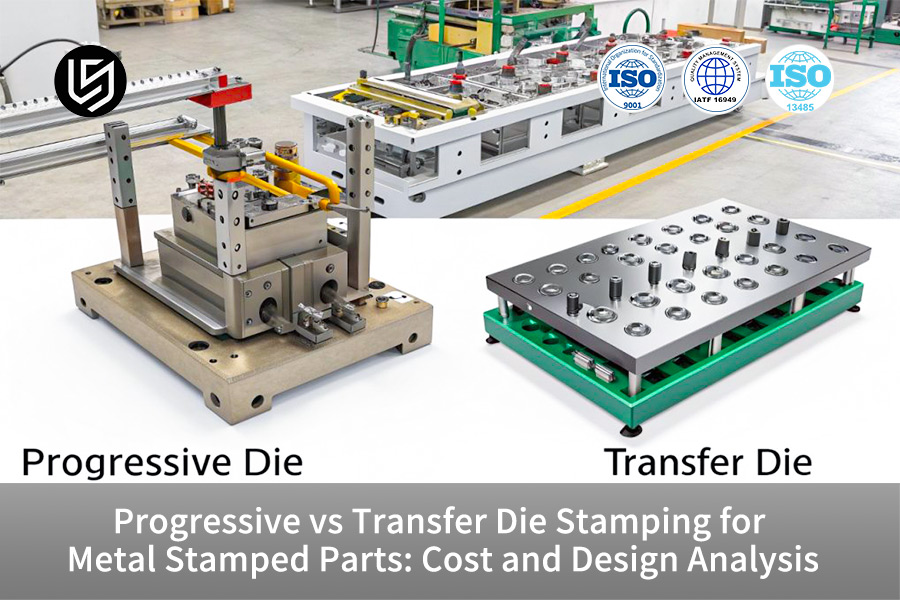
التشكيل التدريجي مقابل التشكيل بالقوالب النقلية: نظرة عامة على معايير الاختيار الرئيسية
| أبعاد المقارنة | تقنية التشكيل التدريجي بالقوالب | ختم القوالب بالنقل |
| نطاق LDR القابل للتطبيق | ≤0.6 | >0.6 |
| استخدام المواد | 65%-85% | 85%-95% |
| آلة الإنتاج النموذجية | 100-300 | 20-80 |
| نسبة تكلفة القالب الأولية | 100% (الخط الأساسي) | 50%-70% |
| التفاوت النموذجي للثقوب | ±0.02 مم | ±0.03 مم |
أهم النقاط الرئيسية:
- قرار نسبة السحب:عادةً، إذا تجاوزت نسبة عمق السحب إلى القطر (LDR) للمكون 0.6 وكان إجهاد الشق الخالي من الحواف أحد المتطلبات، فإنيُعد اختيار قالب النقل أمرًا ضروريًالأنه يسمح بتحرير قيود الشريط.
- استخدام المواد:يمكن للقوالب الثانوية التي تعمل بتصميم متدرج مستقل عن بعضها البعض أن تقلل من تكلفة شراء السبائك باهظة الثمن عن طريقأكثر من 20%.ومع ذلك، فإن القوالب التقدمية تنتج حوالي 15٪ - 35٪ من النفايات الهندسية بسبب تداخل الشرائح.
- نقطة التعادل:لا يُبرر استخدام القوالب التدريجية من منظور التكلفة إلا عندما يتجاوز الإنتاج السنوي للأجهزة الصغيرة الدقيقة التقليدية 80,000 قطعة،إنها توفر قيمة ممتازة مقابل السعروذلك بفضل القدرة الإنتاجية الآلية.
لماذا تثق بخبرة شركة LS Manufacturing في مجال تصنيع الأجزاء المعدنية المختومة بدقة؟
بفضل خبرتها التي تزيد عن عقد من الزمان في مجال البحث والتطوير والإنتاج الضخم لقوالب التشكيل الدقيقة، فإن شركة LS Manufacturing مجهزة تجهيزًا جيدًا لتصنيع خطوط الإنتاج بما يتوافق معIATF 16949:2016معياري. كما يقدم الدعم الفني.في كل مرحلة بدءًا من تحسين التصميم للتصنيع (DFM) وحتى تسليم الدفعاتبعد اختبار تآكل ختم سبائك التيتانيوم لمدة ثلاثة أشهر، تمكنا من استنباط طريقة تعشيش منخفضة الخسارة للمعادن عالية القيمة، والتي يمكن أن تقلل من معدل خردة المواد الثمينة بنسبة 8٪.
يمثل هذا الحل الهندسي تطبيقًا ميدانيًا لفريقنا في مشاريع مكونات الهياكل الفضائية وإنتاجها الفعلي. وقد ساعدنا عملاءنا علىزيادة عمر رقائقها من 3 ملايين دورة إلى 5 ملايين دورة- انخفاض كبير في تكلفة استهلاك القالب لكل قطعة. يتمتع فريقنا الهندسي بخبرة متراكمة فيثماني سنوات على الأقلفي الميدان وتقديم تنبيهات استباقية بشأن مخاطر العمليات للمكونات الهيكلية المعقدة.
إن الحلول التي نقدمها ليست مجرد حلول نظرية، بل هي...جميع مقترحاتنا مستمدة من بيانات التحقق الفعلية لخطوط الإنتاج الضخمةبحيث يتم تنفيذ الحلول المقدمة لعملائنا مباشرة ووضعها في حيز الإنتاج.
بفضل خبرتنا العملية التي تزيد عن عشر سنوات ونظامنا المنهجي لمراقبة الجودة، والتزامنا بـISO 13485:2016وفقًا للمعايير الخاصة بالتطبيقات الطبية، يمكننا بشكل فعاليساعدك على تجنب خسائر الإنتاج الضخمنتيجة لاختيار عملية غير صحيحة.
إذا كنت تواجه حيرة بشأن اختيار العملية،تواصل مع فريقنا الهندسي للحصول على تقييم مجاني للتصميم من أجل التصنيع (DFM).سنقدم حلولاً مخصصة وموجهة لخدمات تشكيل المعادن بناءً على رسومات الأجزاء الخاصة بك.
لماذا يعتبر التشكيل التدريجي بالقوالب الخيار الأمثل لخدمات التشكيل بكميات كبيرة؟
التشكيل التدريجي بالقوالبتستخدم وحدة تغذية مؤازرة لسحب المعدن الملفوف باستمرار إلى مجموعة قوالب متعددة المحطات داخل مكبس ختم واحد. بسرعات عالية تتراوح بين 100 و300 ضربة في الدقيقة،تُنفذ عدة عمليات في وقت واحد أثناء الحركة الترددية السريعةهذه هي الطريقة الأكثر فعالية لتقليل التكلفة الإجمالية لإنتاج الأجهزة الصغيرة الدقيقة بشكل كبير، مع قدرة إنتاج سنوية تزيد عن 100000 قطعة.
نظام تغذية مؤازر للتحكم الدقيق في درجة الميل
يُعدّ التغذية السليمة أثناء عملية التشكيل التدريجي بالقوالب أمرًا بالغ الأهمية لضمان تجانس أبعاد الأجزاء. ويُعتبر هذا أساسًا لـتحديد المواقع بدقة عاليةالنظام هوآلية تغذية راجعة ذات حلقة مغلقة في وحدة التغذية المؤازرةيقوم ذلك بضبط خطوة التغذية بحيث يبقى خطأ الخطوة أقل من ±0.01 مم.لتبسيط الأمر أكثر، تخيل الأمر كنظام تغذية ورق في طابعة عالية الدقة، حيث تتم محاذاة كل خطوة بدقة متناهية لمنع أي انحرافات في المحاذاة عند هذه المحطات. بالإضافة إلى محاذاة ثانوية باستخدام دبابيس توجيه داخل القالب.تحكم ذو حلقة مغلقة بدقة تصل إلى مستوى الميكرونيمكن تحقيق ذلك في جميع مراحل العملية، مما يؤدي إلى إنتاج مستقر لأجزاء معدنية مختومة بدقة تتوافق مع متطلبات الجودة الصارمة.
مزايا التكلفة لنمط الإنتاج بدون إضاءة
توفر خدمة الختم عالية الحجم هذه إمكانية الإنتاج على مدار الساعة طوال أيام الأسبوع دون الحاجة إلى مراقبة، مما يقلل بشكل كبير من تكاليف العمالة والإدارة.تتجلى المزايا الرئيسية من حيث التكلفة في هذه الجوانب الثلاثة:
- عدم التعامل مع المواد ونقلها بين العمليات، مما يؤدي إلى ارتفاع تكاليف العمالة المباشرةأقل من 5%.
- تستطيع آلة واحدة إنتاج جميع العمليات، مما يقلل من المساحة التي تستخدمها عدة آلات ونفقات الصيانة.
- يؤدي التشكيل بالضغط بسرعة عالية إلى تقليل دورة الإنتاج ومما يتيح تلبية الطلب الهائل والمفاجئ على التوصيل بسرعة.
باستخدام الخبرة المتراكمة من خلال تنفيذ خطوط الإنتاج عالية السرعة، يمكننا أيضًا تقديم خدمة ختم المعادن المخصصة لمختلف الصناعات بناءً على متطلباتها الخاصة.
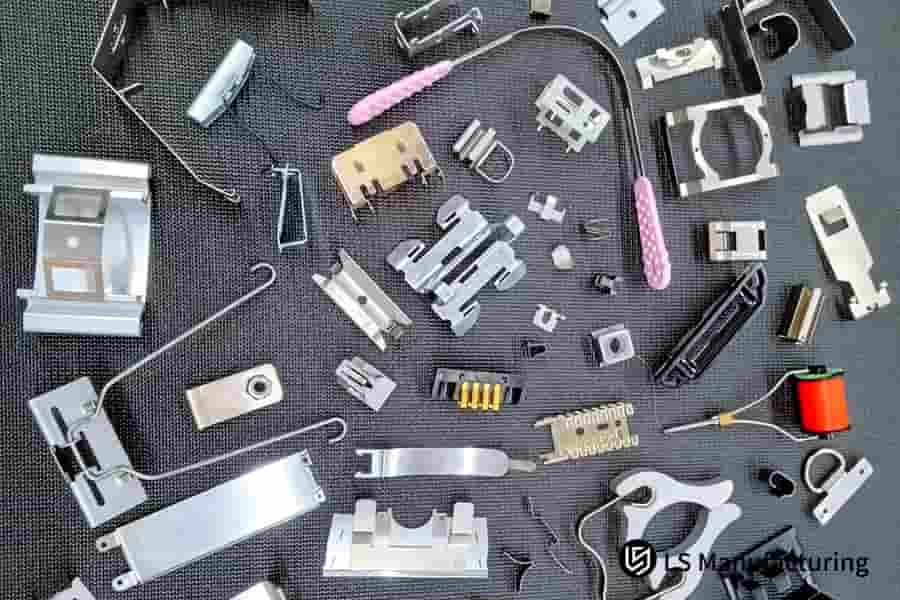
الشكل 1: مجموعة من المكونات المعدنية الصغيرة عالية الدقة المختومة، بما في ذلك النوابض والموصلات.
كيف يؤثر تصميم شريط الحامل على استخدام المواد في عملية التشكيل التدريجي بالقوالب؟
يُعدّ تصميم شريط المواد في عملية التشكيل التدريجي أحد العوامل الرئيسية التي تؤثر بشكل مباشر على معدل استخدام المواد. يجب أن يكون خط الإنتاجقم بتثبيت الشرائط والتداخلات في جميع الأوقات لتأمين الحركة الأمامية للأجزاءمما يؤدي للأسف إلى هدر ما بين 15% و35% من المواد الخردة الثابتة فيختم المعادن المكلف.
الخواص الميكانيكية لثلاثة أنواع من الهياكل الشريطية
الشريط الوسيط، والشريط أحادي الجانب، والشريط ثنائي الجانب هي هياكل الشرائط الثلاثة المستخدمة بشكل عام في عملية التشكيل التدريجي بالقوالب.معرفة الاختلافات في مقاومة إجهاد القص واستقرار تشكيل الهياكل المختلفةيساعد ذلك على استغلال تصميم تخطيط ختم شبكة الحامل بشكل معقول. ويؤثر هذا التصميم بشكل مباشر على استخدام المواد وإنتاجية الأجزاء.
| نوع الشريط | مقاومة القص | تعقيد الجزء القابل للتطبيق | الاستخدام النموذجي للمواد |
| شريط وسيط | قوي | أجزاء متناظرة بسيطة | 70%-80% |
| شريط أحادي الجانب | واسطة | أجزاء تشكيل أحادية الجانب | 75%-85% |
| شريط مزدوج الجوانب | قوي للغاية | تشكيل معقد متعدد الاتجاهات | 60%-70% |
| جسر أحادي الوصلة بدون حامل | واسطة | أجزاء مسطحة غير منتظمة | 85%-94% |
منطق التصميم الكمي لعرض الحافة
مطابقة عرض حافة أداة الختم مع سمك المادة والقوة المطلوبة لـيُعدّ ثقبها أمرًا لا غنى عنه.في الواقع، سيكون هذا أحد المعايير الرئيسية في تحسينعملية ختم تخطيط الشريطحتى لا يصبح الشريط غير مستقر أو يتمزق أثناء عمليات التشكيل بالضغط عالية السرعة. على سبيل المثال، بالنسبة للزنبركات الإلكترونية المصنوعة من النحاس الخالي من الأكسجين بسمك 0.8 مم، فإن عملية التشكيل بالضغط...يجب أن يكون عرض التداخل من 1.5 إلى 2 ضعف سمك المادةللحفاظ على استقرار نقل درجة الصوت.
بكل بساطة، التداخل هو السكة الحديدية، ونقص العرض سيؤدي إلى "خروج القطار عن مساره"، مما يتسبب بدوره في إزاحة جزئية أو حتى تلف العفن.إن اتباع هذه المبادئ الرئيسية الثلاثة هو مفتاح الاستخدام الأمثل للتصميم:
- أعط الأولوية للتصميم المتناظر لـموازنة حمل التثقيب وتقليل هدر الحواف.
- قم بتقليل تباعد الخطوة لتقليل نسبة التداخل لكل جزء من الوحدة.
- استخدم تصميمًا متداخلًا للأجزاء ذات الأشكال غير المنتظمة لتحقيق أقصى استفادة من مساحة الصفائح المعدنية.
قد يؤدي التصميم المتداخل المناسب إلىتساعد بشكل أساسي في تقليل تشكل العيوب أثناء العمليةوفي النهاية، ضمان اتساق الإنتاج الضخم للأجزاء المعدنية المختومة عالية الدقة.
متى يجب عليك التحول إلى تقنية نقل القوالب لعمليات السحب العميق؟
ختم القوالب بالنقليُعد هذا خيارًا ممتازًا لتصنيع قطع الأجهزة المخصصة التي تتطلب سحبًا عميقًا جدًا (نسبة السحب العميق > 0.6) أو التي تتضمن تشكيلًا ثلاثي الأبعاد معقدًا. في هذه التقنية،يتم صنع القطعة الفارغة بشكل منفصل تمامًا وقصها بشكل مستقل في العملية الأولى، وذلك بسبب إزالة القيود الريولوجية المادية تمامًا.
التحكم في تدفق المواد في عمليات السحب العميق
في عملية التشكيل بالختم النقل، يتم فصل القطعة المعدنية الخام تمامًا عن اللفة في المحطة الأولى. وبفضل التحكم الدقيق في تدفق المواد أثناء التشكيل، يمكن للصفائح المعدنية أن تتدفق بشكل طبيعي ومتساوٍ إلى تجويف القالب أثناء عمليات السحب، بحيثلا تتعرض المنطقة للترقق المفرط (>25%) أو التمزق بسبب تمدد شريط القالب المستمرسيتعين على تصميم العملية تغيير معلمات الرسم بالنظر إلى مؤشر تصلب المادة (n) والتباين (r) لإنتاج انتشار متسق للمادة أثناء عملية التشكيل.
القدرات المتنامية للأذرع الروبوتية ثلاثية الأبعاد
تتميز الأذرع الروبوتية ثلاثية الأبعاد بقدرتها على نقل الأجزاء بشكل مستقل في أبعاد متعددة.ناقل الحركة المؤازرختميستطيع النظام التعامل مع عمليات التشكيل المعقدة للغاية،وتشمل المزايا الأساسية ما يلي:
- يمكن تدوير الأجزاء بزاوية 90 درجة وإمالتها لأعلى، مما ينتج عنهلا حاجة إلى هياكل إسفينية جانبية ثقيلةوتلبية كاملة لمتطلبات خدمة ختم المعادن المخصصة المعقدة.
- يتم نقل الأجزاء دون لمس أسطح تشكيلها، مما يوفر حماية جيدة جدًا للأسطح الوظيفية عالية اللمعان أو الحساسة.
- القدرة على العمل في تخطيط خطوط الطباعة المتعددة،تغيير عدد العمليات وإيقاع الإنتاج بسهولة.
يؤدي هذا التكامل الجديد للعمليات إلى زيادة نطاق الحالات التي يمكن فيها تطبيق خدمة ختم المعادن بشكل كبير.
إذا كان منتجك يتضمن عمليات سحب عميقة أو هياكل تشكيل معقدة،يمكنك تحميل ورقتنا البيضاء حول عملية الرسم العميقلفهم السيناريوهات القابلة للتطبيق ونقاط التصميم الخاصة بختم القوالب النقلية بشكل منهجي، مما يوفر مرجعًا لمرحلة البحث والتطوير المبكرة.
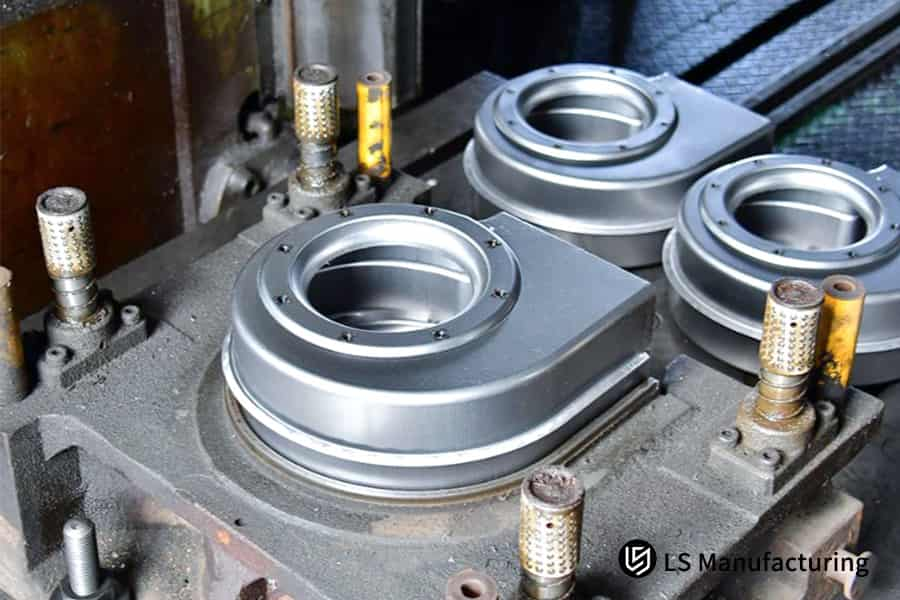
الشكل 2: قوالب ختم النقل المصممة بدقة لعمليات السحب العميق المعقدة.
كيف تؤثر تعقيدات تصميم أدوات التشكيل بالضغط على مخاطر الاستثمار الأولي؟
مستوى التكامل فيتصميم أدوات التشكيل بالضغطيؤثر ذلك بشكل مباشر على تكلفة الاستثمار الأولي في القوالب. القوالب التدريجية، وهي عبارة عن قاعدة قالب واحدة عالية القوة تحتوي على عدة محطات عمل،عادة ما تكون تكلفة القالب الأولي أعلى بنسبة 30٪ - 50٪ من تكلفة قوالب النقل المستقلةومع ذلك، فإن هذا يساعد بشكل كبير في استهلاك وقت الإنتاج لكل قطعة وتكاليف إشغال المعدات في المرحلة اللاحقة.
مكونات القوالب التقدمية عالية التكلفة
يُعد مستوى تكامل تصميم أدوات التشكيل بالضغط عاملاً هاماً في تحديد التكلفة الإجمالية لتصنيع القالب. ويؤدي التكامل العالي للقوالب التدريجية إلى ارتفاع تكاليف التصميم والتصنيع. وتشمل بنود التكلفة الرئيسية ما يلي:مستشعرات عالية الدقة للكشف عن التغذية الخاطئة، ونوابض نيتروجين عالية السرعة، ومواد فولاذية عالية الجودة للقوالبعلى سبيل المثال، يؤدي اختيار فولاذ القوالب DC53، الذي يمكن تقويته إلى نطاق صلابة يتراوح بين 60 و62 على مقياس روكويل C، إلى تحسين كبير فيمتانة عملية ختم الفولاذ المستخدم في صناعة الأدواتتم تصميم العمر الافتراضي القياسي للقالب لخمسة ملايين ضربة، مما يجعله مقاومًا للتآكل الناتج عن الإجهاد في الإنتاج الضخم عالي السرعة.
| التكلفة/العمر الافتراضي | تقنية التشكيل التدريجي بالقوالب | ختم القوالب بالنقل |
| دورة تصميم القوالب | 4-6 أسابيع | 2-3 أسابيع |
| تكلفة تصنيع القوالب | 100% (الخط الأساسي) | 50%-70% |
| صلابة الفولاذ المستخدم في القوالب | HRC 60-62 | HRC 58-60 |
| العمر الافتراضي القياسي للختم | 5 ملايين دورة | 3 ملايين دورة |
| تكلفة تعديل محطة واحدة | مستوى عالٍ (يتطلب تفكيك القالب بالكامل) | تعديل منخفض (تعديل محطة واحدة فقط) |
مزايا الأنواع المنفصلة في قوالب النقل
عند مقارنة الاستثمار في التشكيل التدريجي مقابل التشكيل بالقوالب النقلية، فإن القوالب النقلية في الواقع تتكون من عدة قوالب هندسية منفصلة.نقطة نقاش أساسيةفي حالة حدوث تلف، لن تنعكس التغييرات التي تُجرى على محطة واحدة فقط على قاعدة القالب بشكل عام، وذلك بسبب هذاتقليل التكلفة ومخاطر الوقتفيما يتعلق بتعديلات القوالب اللاحقة. بالنسبة لعائد الاستثمار في القوالب الذي يهتم به مديرو المشتريات في قطاع الأعمال، يمكننا تقديم خبرة متخصصة.تقييم تكلفة ختم القوالبونموذج حساب تكلفة دورة الحياة الكاملة.
يمكن قياس الاستثمار في مخاطر العفن من خلال هذه العوامل الرئيسية الثلاثة:
- عدد الوحدات المشتراة سنوياً وفترة استهلاك تكاليف القوالب.
- معدل تغير تصميم الجزء.
- نسبة تكاليف المواد الخام إلى إجمالي تكاليف الإنتاج.
سنحدد العملية الأنسب ونقدم عرض أسعار تنافسي للغاية لخدمة ختم المعادن حسب الطلببحسب حجم مشتريات العميل السنوية وميزات الأجزاء.
إذا كنت ترغب في تقييم العائد على الاستثمار في القوالب لمشروعك، فيرجى الاتصال بنا للحصول على حساب مجاني لتكلفة الدورة الكاملة.يمكننا أيضاً مساعدتك في إيجاد خطة الإنتاج الأكثر فعالية من حيث التكلفةمن خلال مراعاة الاختلافات في خيارات تصميم أدوات التشكيل بالضغط.
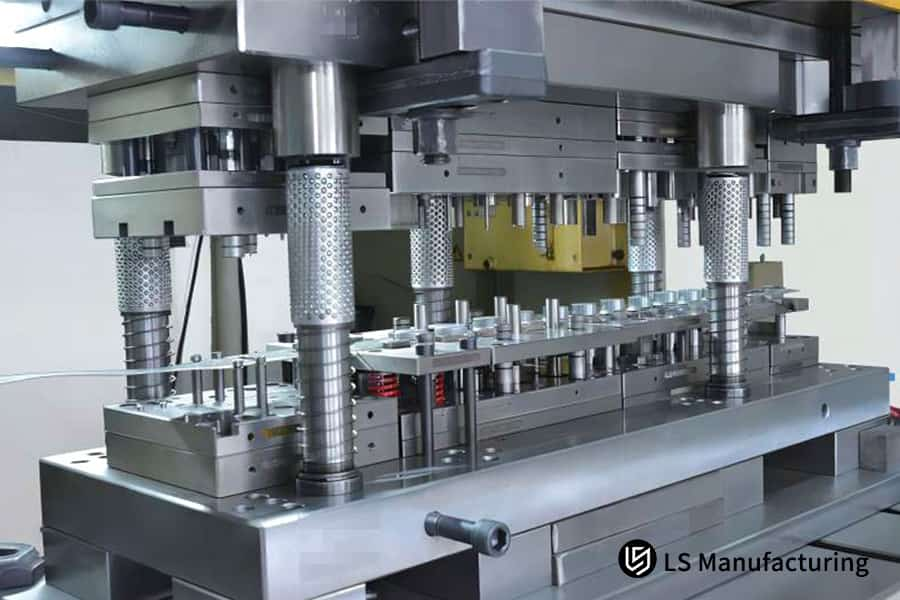
الشكل 3: صورة مقربة لقالب أدوات ختم معقد متعدد التجاويف مع مكونات دقيقة.
التشكيل التدريجي مقابل التشكيل بالقوالب النقلية: أي نظام يوفر دقة أبعاد أدق؟
التقدمي مقابل التقدميختم القوالب بالنقلهما في الأساس طريقتان مختلفتان للتحكم في التفاوتات البُعدية. يمكن للقوالب التدريجيةسهولة الحفاظ على تباعد الثقوب وتفاوتات المحيط ضمن نطاق ±0.02 ممبفضل نظام القفل والتحديد المتكامل لدبابيس التوجيه الدقيقة والشريط المتواصل. ومع ذلك، فإن قوالب النقل، مع عملية التسليم الآلية والتحديد الثانوي للموقع، تعاني عمومًا من تراكم أكبر للتفاوتات على مستوى الميكرون.
آلية دقة القوالب التقدمية
تتمثل السمة الرئيسية للقوالب التقدمية في آلية تحديد المواقع الصلبة، والتييمنحها ذلك ميزة كبيرة على قوالب النقل عندما يتعلق الأمر بالدقةفي عملية التشكيل المستمر، يتم وضع فتحات التوجيه عالية الدقة على الشريط ودبابيس التوجيه داخل القالب ميكانيكيًا في محاذاة دقيقة، وهو الأساس الرئيسي للقدرة علىالتحكم في التفاوتات البُعدية في عملية التشكيليتم التحكم في خطأ الخطوة لكل تغذية ضمن حلقة تحكم بمستوى ميكرون من التفاوت، ويمكن أن يصل مؤشر قدرة العملية Cpk إلى ما يزيد عن 1.67ببساطة، الأمر أشبه بمفتاح يدخل فيفتحة القفل - يتم تحقيق المحاذاة الدقيقة في كل مرة، دون أي خطأ في الإزاحة.
| أنواع التسامح | تقنية التشكيل التدريجي بالقوالب | ختم القوالب بالنقل (المُحسَّن) |
| تفاوت موضع الثقب | ±0.02 مم | ±0.03 مم |
| تفاوت الملامح | ±0.03 مم | ±0.04 مم |
| التسطيح | ±0.04 مم | ±0.05 مم |
| ثبات درجة الصوت | ±0.01 مم | ±0.015 مم |
| مؤشر Cpk للإنتاج الضخم | 1.67 | ≥1.33 |
مخطط تحسين التفاوتات لقوالب النقل:
مع تحسين العمليات،يمكن تحسين دقة قوالب النقل بشكل كبيرتستطيع شركة LS Manufacturing، من خلال تزويد القالب بدبابيس تحديد المواقع عالية الدقة والخالية من الارتداد، واستخدام تقنية الكشف عن المحاذاة بالليزر، وعملية معايرة ختم المحاذاة بالليزر،يجب الحفاظ على خطأ تحديد موضع قالب النقل في حدود ±0.015 مم، وهو قريب جدًا من معيار الصناعة، ويساعد أيضًا في الإنتاج الضخم المستقر للأجزاء المعدنية المختومة عالية الدقة.
ثلاث خطوات رئيسية لزيادة دقة قوالب النقل:
- قم بتركيب دبابيس تحديد المواقع المخروطية في كل محطة بحيث يمكن محاذاة القطعة الخام بالقوة وبدقة.
- استخدم أذرعًا روبوتية مؤازرة لتحديد المواقع في حلقة مغلقة لـتقليل الانحرافاتوالتي تنتج عن قصور النقل.
- قم بتجهيز محطات فحص الليزر عبر الإنترنت ليس فقط لتوفير ملاحظات فورية ولكن أيضًا لـتصحيح الانحرافات البُعدية.
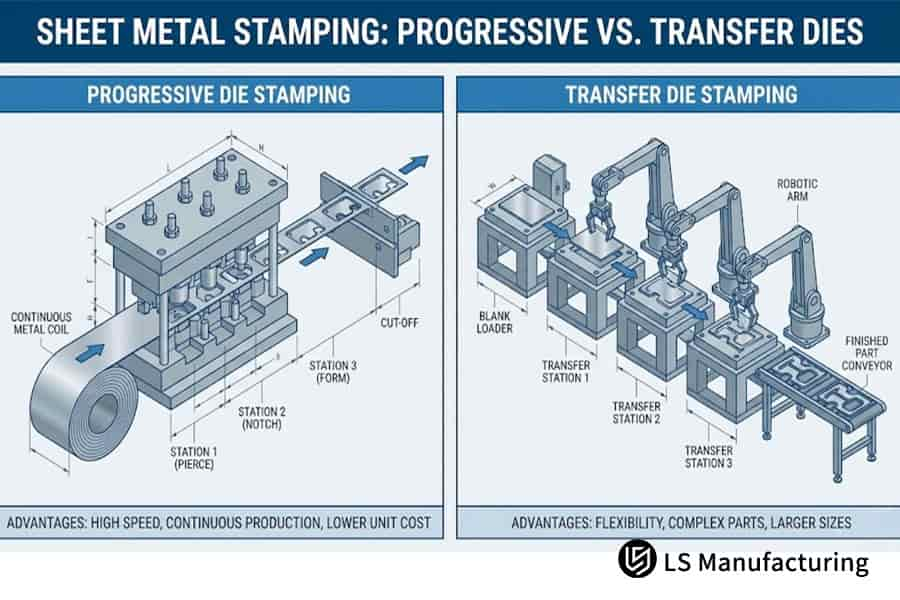
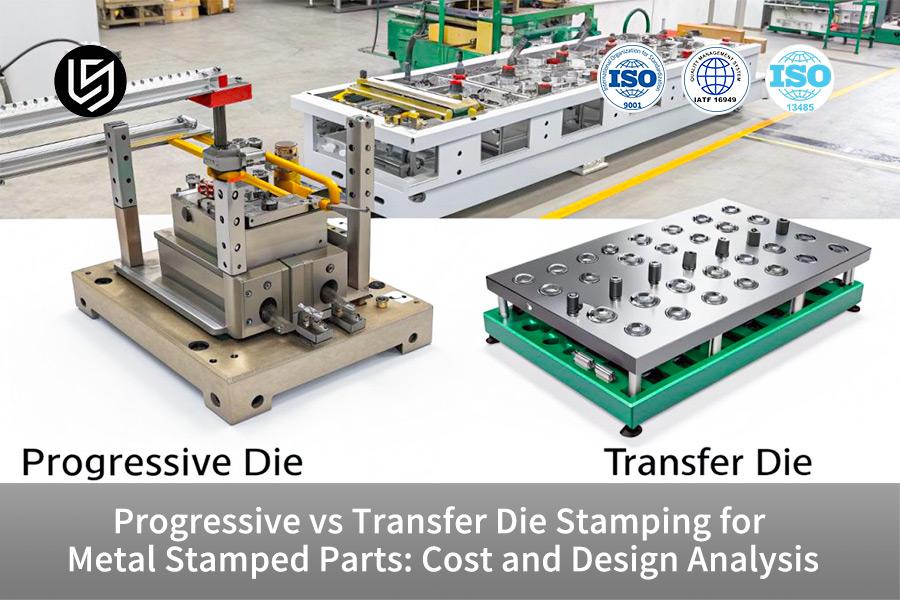
الشكل 4: رسم توضيحي يقارن بين سير العمل والتخطيطات الخاصة بالختم التدريجي والختم بالنقل.
كيفية حل مشكلة الحمل غير المركزي وعزوم الانقلاب في هندسة أدوات التشكيل المعقدة؟
في تصميم أدوات التشكيل بالضغط، ينبغي أن يكون الهدف الرئيسي هو معالجة المشكلات المتعلقة بالتحميل اللامركزي. على سبيل المثال،قد يكون التثقيب (الذي يتطلب قوة ضغط منخفضة) والتشكيل (الذي يتطلب قوة ضغط عالية) غير متوازنين للغاية.وتتوزع هذه الأحمال اللامركزية على نفس كتلة الانزلاق في القوالب المتصلة، مما يجعل الضغط الناتج على المكبس كبيرًا بما يكفي لإمالة المنزلق. ولذلك، ينبغي إجراء حسابات دقيقة للحمولة وتوازن مركز الضغط في مرحلة التصميم.
مسار فشل التحميل اللامركزي
ينبغي أن يركز تصميم أدوات التشكيل بالضغط بشكل أساسي على حل مشكلة الأحمال غير المتمركزة. بالنسبة للتصميمات التي تحتوي على محطات متعددة، إذا كانت قوة التثقيب في الأمام 5 أطنان فقط بينما تصل قوة الثني والتشكيل في الخلف إلى 80 طنًا،ستتعرض شريحة الضغط الناتجة لعزم إمالة قوي للغايةأ.تحليل لحظة التحول في عملية الختميمكن للفحص الذي يجريه المختصون التنبؤ بمخاطر فشل أعمدة التوجيه والبطانات المتآكلة، بالإضافة إلى الميلان والتشوه غير المتماثلين للأجزاء. ويُحدد معيار المعايرة المركزي الحصري لشركة LS Manufacturing إزاحة مركز ضغط القالب.يجب أن تبقى على مسافة لا تتجاوز 5 مم من مركز الشريحة. هذه المواصفات أكثر دقة من متوسط الصناعة وغالبًا ما تعني زيادة كبيرة في عمر القالب.
حلول هندسية لتصحيح مركز الضغط
هناك عدد من التقنيات التي يمكن للمهندسين استخدامها لضبط مركز الضغط في القالب بأكمله وتنفيذ عمليات دقيقة للغايةتعديلات دقيقة للختمبناءً على مركز الضغط للتأكد من إمكانية التشغيل المستقر طويل الأمد لخدمة الختم ذات الحجم الكبير.الطرق الرئيسية هي:
- تجديد محطات العمل غير المشغولةبطريقة من شأنها تعديل توزيع الحمل الجانبي وبالتالي تقليل اللامركزية.
- استخدام نوع من البناء ذي ارتفاع ثقب متدرج لـتوزيع أحمال القص العلوية وتقليل عزوم الميلان اللحظية.
- تركيب مثاقب موازنة لتحييد عدم المساواة في الأحمال على جانب واحد وبالتالي تحقيق تمركز الحمل الكلي.
من خلال تصميم توازن الأحمال بشكل صحيح، يمكن للمرء أن يأخذخطر حدوث تقلبات في الأبعاد أثناء الإنتاج الضخمإلى الحد الأدنى وبالتالي تحسين اتساق الدفعات من الأجزاء المعدنية المختومة بدقة.
دراسة حالة: كيف صممت شركة LS Manufacturing حاوية حماية طبية مخصصة باستخدام سير عمل متطور خالٍ من الهدر؟
بالنسبة لصندوق حماية دقيق من الفولاذ المقاوم للصدأ لشركة تصنيع معدات طبية مدرجة ضمن قائمة فورتشن 500 (بطلب سنوي يبلغ 120,000 قطعة)، فإنخدمة ختم المعادن حسب الطلبتم توفير حل مصمم خصيصًا بواسطةابتكار تصميم شريط القالب المستمر لـ تحقيق تصميم تداخل حدودي خالٍ من الناقلوبذلك يساعد العميل على توفير 28% من تكاليف المواد الخام.
المشكلة الأصلية للعميل
كانت الخطة الأصلية للعميل هي تصنيع مكون حماية طبي من الفولاذ المقاوم للصدأ SUS316L بسماكة 0.4 مم باستخدام عملية التشكيل المستمر التقليدية.تصنيع الأجهزة الطبية بالختمالإعداد الذي يتطلبليس فقط سطحًا خاليًا من الخدوش، بل أيضًا سطحًا مستويًا بشكل كافٍومع ذلك، كان المكون غير متماثل لدرجة أن تصميمات الشرائح المزدوجة التي صممها موردون آخرون أدت إلى تحويل 34.5% من الفولاذ المقاوم للصدأ إلى خردة. علاوة على ذلك، تجاوزت نسبة استواء الجزء 0.15 مم بسبب تحرر الإجهاد الداخلي، وهذاوقد أدى ذلك إلى ارتفاع معدل الخردة في عمليات التجميع، والذي كان دائمًا مرتفعًا.لم تستطع خدمة ختم المعادن التقليدية حسب الطلب تلبية متطلبات التكلفة والدقة معًا.ريمنتس.
حلول التصنيع LS
دون الاعتماد على أي افتراضات نظرية، قمنا بدراسة الأشكال غير المنتظمة،قد تكون المكونات المسطحة أفضل هيكليًا من التصميمات القياسيةبقيادة فريق الهندسة العليا للزوار، ساعد استخدام تحليل العناصر المحدودة لمحاكاة تدفق المواد في تجاهل المشكلة القائمة منذ فترة طويلة من خلال ابتكار تصميم التشكيل التدريجي "جسر السلسلة المفردة المركزي الخالي من الحامل".
وفي الوقت نفسه،تم إدخال أداة تسوية تعويض الإجهاد الموضعي العكسي في المرحلة قبل الأخيرةمحطة لـمعايرة ختم تخفيف الإجهادوتم تركيب نظام كشف إزاحة بالأشعة تحت الحمراء متعدد النقاط يعمل بالألياف الضوئية داخل القالب. وحافظنا على تذبذب شد الشريط عند مستوى ±2 نيوتن. وهذا يضمن استقرار نقل البيانات عالي السرعة للهيكل الخالي من الحامل.
نتائج المشروع وقيمته
- أسفرت التجربة الأولى للقالب عن سير عمل خالٍ من أي خدوش، وهو أمر نادر في هذه الصناعة.ارتفع معدل استخدام المواد من 65.5% إلى 93.8%وهذا قضى تماماً على الهدر على الحواف.
- تيتم قياس استواء المكون بانتظام عند ±0.04 مم، وهو ماأقل بكثير من الحد الصارم ±0.05 مممسموح به لأغراض الختم الطبي.
- تم الحفاظ على كفاءة الإنتاج بثبات عند 140 ضربة في الدقيقة، وكان هذا دليلاً كاملاً في سياق خدمات ختم المعادن على إمكانية خفض التكاليف وتحسين الكفاءة.
- تتمثل الفوائد التي نتجت عن المشروع في توفير العميل 42000 دولار سنويًا في تكاليف شراء المواد الخام، وأيضًافحص الجودة بنسبة 100% عبر الإنترنت والتسليم بدون فحص دفعات من الأجزاء.
وفي النهاية، اتخذ العميل قراراً بتقديم طلب إنتاج ضخم وحصري طويل الأجل لهذا الخط الإنتاجي.
إذا كانت لديك أيضًا مشاريع ختم عالية التكلفة وعالية الدقة،يمكنك تحميل رسوماتك ثلاثية الأبعاد للحصول على عرض سعر مخصصسنقدم لكم حلاً متكاملاً يشمل مخططات التصميم وتفاصيل التكلفة، مما يساعدكم على الحصول على جودة عاليةأجزاء معدنية مختومة بدقةبكميات كبيرة.
لماذا تختار شركة LS Manufacturing كشركة مصنعة لخدمات ختم المعادن المخصصة بعقود B2B في الصين؟
يقع مصنعنا الرئيسي في هومين، دونغقوان، وهو موطننا الأصلي، ويعتمد قطاعا التصنيع الصناعي والمدني لدينا على خدمات ختم المعادن المخصصة.مصفوفة مكبس ختم عالية السرعة ودقيقة تتراوح قوتها بين 25 و400 طن، ونظام IATF 16949، نعمل بجد لمساعدتك في التغلب على جميع تحديات هندسة التشكيل المعقدة.
القيمة التكلفة للتعاون في مجال تشكيل المعادن قبل الإنتاج (DFM)
لن تلجأ شركة LS Manufacturing إلى خفض الأسعار. بل ستركز على الجمع بين التصميم للتصنيع قبل الإنتاج، والبحث والتطوير التعاوني، والاحترافية.تحسين عملية ختم DFMفي مرحلة التصميم، يساعد تحليل تدفق القوالب العملاء فيتحسين سمك الجدار ونصف قطر الانحناء وعمق التمددوبالتالي، يمنع ذلك حدوث تغييرات محتملة بعد فتح القالب ويقلل من تكلفة تجربة المشروع وخطأه، بالإضافة إلى تقليل مدته. وبالمقارنة مع مزودي الخدمات القائمين على المنصات، يتيح مصنعنا الفعلي التنفيذ المباشر للحلول التقنية، مما يساعد علىالقضاء على مشكلة الانفصال بين الحل والإنتاج وضمان الفعاليةخدمات ختم المعادن حسب الطلب.
ضمان التسليم مع مراقبة الجودة الشاملة
للحفاظ على اتساق الأبعاد في ملايين قطع الإنتاج، نمتلك آلات قياس إحداثيات، وأجهزة عرض رقمية دقيقة، ومعدات مراقبة جودة ختم SPC مؤتمتة بالكامل عبر الإنترنت. وبصفتنا المصنع الأصلي،تتمثل مزايانا الرئيسية فيما يلي:
- فريق الدعم الفني في الموقع:إن وقت الاستجابة للطلبات الفنية أسرع بنسبة 40٪ من مزودي خدمات المنصات، مما يسمح بالتكرار السريع لتصميم أدوات التشكيل.
- يتم تنفيذ جميع عمليات الإنتاج داخلياً:يمكن التحكم في التكاليف بدقة أكبر وبشفافية أكبر طوال دورة حياة المنتج بأكملها.
- التعاون بين العمليات على نطاق واسع:يمكن استخدامه لمعالجة الأسطح وكذلك عمليات التجميع اللاحقة.
يضمن نظام خط الإنتاج الراسخ لدينا تلبية متطلبات التسليم بشكل موثوق لـخدمة ختم بكميات كبيرةكما يتم تلبية خطط الشراء واسعة النطاق لعملائنا من حيث الطاقة الإنتاجية. وقد تم تطبيق نظام تتبع الجودة للعملية بأكملها، والذييُمكّن من تتبع دفعات المنتجات وصولاً إلى المواد الخام ومحطات الإنتاج عند الضرورة. يضمن نظام التشغيل، الذي يتألف من تكنولوجيا شاملة ومراقبة جودة دقيقة، السيطرة على عملية خدمة ختم المعادن في كل مرحلة.
إذا كنت ترغب في معرفة المزيد عن حالات تطبيق الإنتاج الضخم في الصناعة،لو سمحتاتصل بناللحصول على مجموعة من دراسات حالة المشاريع المتعلقة بالأجزاء المعدنية المختومة بدقة، والإشارة إلى حلول العمليات ونتائج خفض التكاليف للمنتجات المماثلة.
الأسئلة الشائعة
س1: ما هو حجم الإنتاج الاقتصادي اللازم لتحقيق التعادل بين التشكيل التدريجي والتشكيل بالقوالب النقلية؟
إذا اشتريت أقل من 30,000 قطعة مصبوبة بدقة تقليديةستمنحك عملية ختم القوالب بالنقل عائدًا أعلى بشكل متواصل سنويًا. ومع ذلك، بمجرد أن يتجاوز حجم الإنتاج السنوي العتبة الحرجة التي تتراوح بين 50,000 و80,000 قطعة،ستنخفض تكلفة القطعة باستخدام القوالب التدريجية بشكل كبير. أنت تستطيعأرسل رسوماتكللحصول على السعر، وسنحدد السعر الدقيق لحجم دفعتك.
س2: هل يمكنك تشغيل هياكل أدوات نقل القوالب القياسية داخل آلة ضغط ختم متدرجة واحدة؟
إذا لم يكن الطول الإجمالي لطاولة الضغط وارتفاع شوط الإغلاق الإجمالي يمثلان أي قيد، فإنه يمكن تركيب العديد من قوالب الهندسة المستقلة ذات العملية الواحدة في نفس مكبس السرير الطويل عن طريق إضافة روبوت مؤازر ثلاثي الأبعاد متعدد المحطات، والذي من شأنهمحاكاة تشغيل خط إنتاج كامل وفعال لختم القوالب النقلية.
س3: كيف يحد سمك شريط المادة من الأداء الميكانيكي لشبكات حامل القوالب التدريجية؟
عندما يقل سمك اللفائف المعدنية عن 0.15 مم، ومع عمليات السحب أو الثني عالية السرعة في عملية التشكيل المستمر، يصبح تداخل الشريط الرقيق للغاية غير مستقر، ويتعرض للالتواء الموضعي، وفي أحسن الأحوال، ينقسم وينكسر بسبب...لا يمكنها تحمل الإجهاد المتناوب بين القص والشد الناتج عن المثقبمما أدى إلى انقطاع البث المستمر بشكل كامل.
س4: لماذا تتفوق قوالب النقل بشكل كبير على القوالب التدريجية في استخدام مواد التيتانيوم أو سبائك المعادن؟
لأن القوالب التدريجية تحتاج إلى الحفاظ على سمك تداخل توصيل غير قابل للاسترداد لكل محطة على طول الشريط الطويل بأكمله، إلا أن عملية نقل الختم يمكن أناستخدم قاطعًا متداخلًا بدقة عالية جدًالتقطيع صفائح سبائك التيتانيوم باهظة الثمن إلى قطع فردية في العملية الأولى، فإن معدل الخردة للمواد الخام باهظة الثمن يكاد يكون معدوماً.
س5: ما هي أبعاد الأجزاء المحددة التي تحد من قدرة خطوط التشكيل التدريجي ذات الحجم الكبير على معالجة أجزاء السيارات واسعة النطاق؟
عندما تكون الأبعاد أحادية الجانب لـيتجاوز طول جزء التشكيل المعدني 400 مم، ويبلغ عمق السحب الكلي أكثر من 100 مم.ستؤدي مجموعة القوالب الكبيرة والمتطورة إلى تحميل المعدات التقليدية بشكل مفرط بسبب وزنها الذاتي وصلابتها الانحنائية وطول طاولة الضغط. لذا، يجب تطبيق نظام ختم القوالب ذي الخط المنفصل.
س6: كيف يؤثر ارتداد الأجزاء المعدنية الشديد على اختيار التصميم بين أنظمة التشكيل التدريجي وأنظمة التشكيل بالقوالب النقلية؟
إذا كان الجزء مصنوعًا من فولاذ عالي القوة ذي ارتداد شديد، مثل DP980، فإن محطات قالب النقل تتميز بدرجة عالية جدًا من إمكانية التعديل المكاني بحيث يكون من الممكنقم بإجراء عدد من عمليات الضبط الدقيق لعملية تشكيل واحدة. نظرًا لأن محطات القوالب التقدمية صغيرة الحجم، فإنها تزيد من صعوبة الهندسة وخطر تعديل القالب لإجراء تغييرات لاحقة.
س7: ما هي أنواع ميزات الأتمتة الثانوية التي يمكن دمجها بسلاسة مباشرة داخل محطات نقل القوالب؟
في عملية التشكيل بالختم النقل، تكون الأجزاء في كل محطة في حالة حرة لأنها لم تعد مرتبطة بشريط المادة المستمر. وهذا يساعد على دمجآلات التثقيب المؤازرة داخل القوالب، أو مسامير التثبيت والمنزلقات المعدنية، أو معدات الفحص البصري ثلاثي الأبعاد الكاملكما أن عمليات ورشة التجميع الثانوية ليست ضرورية، مما يعزز تكامل الإنتاج بشكل فعال.
س8: كيف تحمي أجهزة الاستشعار الإلكترونية للكشف عن التغذية الخاطئة مجموعات أدوات التشكيل التدريجي الممتازة من حوادث تحطم القوالب الكارثية؟
تُثبّت مستشعرات عالية الحساسية على دبابيس التوجيه الرئيسية للقالب التدريجي. في حال عدم وضع شريط المادة بشكل صحيح، يمكن للنظام إرسال أمر كبح إلى قابض الضغط.في غضون 5 مللي ثانية، وقفل المنزلق لمنع كسر القالب والتلف الناتج عن المواد المتراكمة أثناء عملية الختم.
ملخص
عند اتخاذ قرار بشأن التشكيل المستمر أو التشكيل الآلي بالنقل، يُمثل ذلك تحديًا هندسيًا معقدًا يشمل شكل المنتج، والحد الأدنى لكمية الطلب اللازمة لتحقيق نقطة التعادل، والتكلفة الإجمالية لدورة حياة المواد الخام. تُعد القوالب التدريجية الخيار الأمثل لإنتاج أجزاء دقيقة صغيرة الحجم بكميات كبيرة وبمعدلات إنتاج فائقة السرعة تتراوح بين 100 و300 قطعة في الدقيقة، مع تكاليف متغيرة منخفضة جدًا للقطعة الواحدة. في المقابل، تتميز قوالب النقل، بفضل هندستها الأكثر مرونة، بـممتاز في السحب العميق، والأجزاء الكبيرة غير المنتظمة الشكل، وتقليل هدر المواد من السبائك باهظة الثمن.
قد يؤدي اختيار تصميم القالب عشوائيًا دون إجراء تصميم مناسب للتصنيع (DFM) للجزء إلى تكاليف تصحيح باهظة لاحقًا. فريق الهندسة الرئيسي في شركة LS Manufacturing على استعداد دائم لتقديم تقييمات فنية مفصلة ومجانية. فقطقم بإعطاء رسومات تصميم جزء الختم ثلاثي الأبعاد الخاص بك(تنسيقات STEP/IGS/CAD المتوافقة مع أجهزة Apple) إلى فريق الهندسة، وسنقدم حلاً كاملاً في غضون 24 ساعة.بما في ذلك جدوى تخطيط الشريط، وحساب الحمولة، وميزانية القالب، مما يساعد منتجاتك الجديدة على الوصول إلى السوق بسرعة وبجودة عالية وتنافسية من حيث التكلفة.
📞الهاتف: +86 185 6675 9667
📧 البريد الإلكتروني: info@lsrpf.com
🌐الموقع الإلكتروني:https://lsrpf.com/
تنصل
محتويات هذه الصفحة هي لأغراض إعلامية فقط.خدمات التصنيع LSلا توجد أي إقرارات أو ضمانات، صريحة أو ضمنية، بشأن دقة المعلومات أو اكتمالها أو صحتها. ولا يُفترض أن يُقدّم مورد أو مصنّع طرف ثالث معايير الأداء، أو التفاوتات الهندسية، أو خصائص التصميم المحددة، أو جودة المواد ونوعها، أو جودة التصنيع من خلال شبكة LS Manufacturing. تقع هذه المسؤولية على عاتق المشتري.يتطلب قطع غيارحدد المتطلبات المحددة لهذه الأقسام.يرجى الاتصال بنا للحصول على مزيد من المعلومات.
فريق التصنيع LS
شركة LS Manufacturing هي شركة رائدة في مجالهانركز على حلول التصنيع حسب الطلب. لدينا خبرة تزيد عن 20 عامًا مع أكثر من 5000 عميل، ونركز على الدقة العالية.التصنيع باستخدام الحاسوب (CNC)،تصنيع الصفائح المعدنيةالطباعة ثلاثية الأبعادقولبة الحقن.تشكيل المعادنوغيرها من خدمات التصنيع المتكاملة.
يضم مصنعنا أكثر من 100 مركز تصنيع متطور بخمسة محاور، حاصل على شهادة ISO 9001:2015. نقدم حلول تصنيع سريعة وفعالة وعالية الجودة لعملائنا في أكثر من 150 دولة حول العالم. سواءً كان الإنتاج بكميات صغيرة أو التخصيص على نطاق واسع، نلبي احتياجاتكم بأسرع وقت ممكن، مع ضمان التسليم خلال 24 ساعة. اختر LS Manufacturing، فهذا يعني الكفاءة والجودة والاحترافية.
للمزيد من المعلومات، تفضل بزيارة موقعنا الإلكتروني:www.lsrpf.com