Italiano


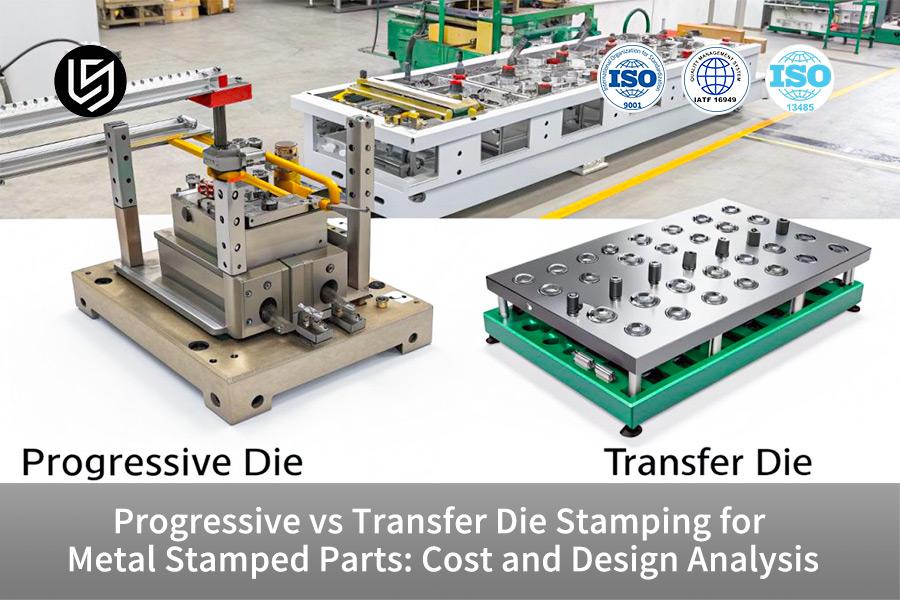
Servizio di stampaggio metallicostituiscono una delle tecniche di produzione fondamentali orientate alla produzione su larga scala di hardware lavorato con precisione. Il metodo di servizio di stampaggio dei metalli può risolvere diversi problemi importanti dell'approvvigionamento su larga scala, ad esempio, uno dei problemi è ilenorme differenza tra l'investimento iniziale per lo stampo e i costi di lavorazione del singolo pezzoche può essere nell'ordine di centinaia di migliaia di yuan, così come il problema della deformazione da stress interno dei pezzi stampati a freddo.
Per affrontare le problematiche di selezione tra stampaggio continuo e stampaggio a nastro trasportatore, gli esperti di progettazione stampi di LS Manufacturing condurranno uno studio comparativo tecnico approfondito dei due su parametri quali:limite di controllo della tolleranza, rapporto di imbutitura profonda e tasso di perdita del nastroIn tal modo, i team di ricerca e sviluppo e di approvvigionamento possono accedere a indicatori quantificabili e direttamente applicabili per il processo decisionale DFM (Design for Metal), al fine di valutare la qualità e il bilancio complessivo dei costi del progetto.Dopo aver terminato la lettura di questo articolo, sarai in grado di utilizzare strumenti avanzativalutazione DFM della stampaTecniche per individuare il compromesso ottimale tra qualità e costo nei progetti hardware, personalizzate in base alle vostre esigenze.
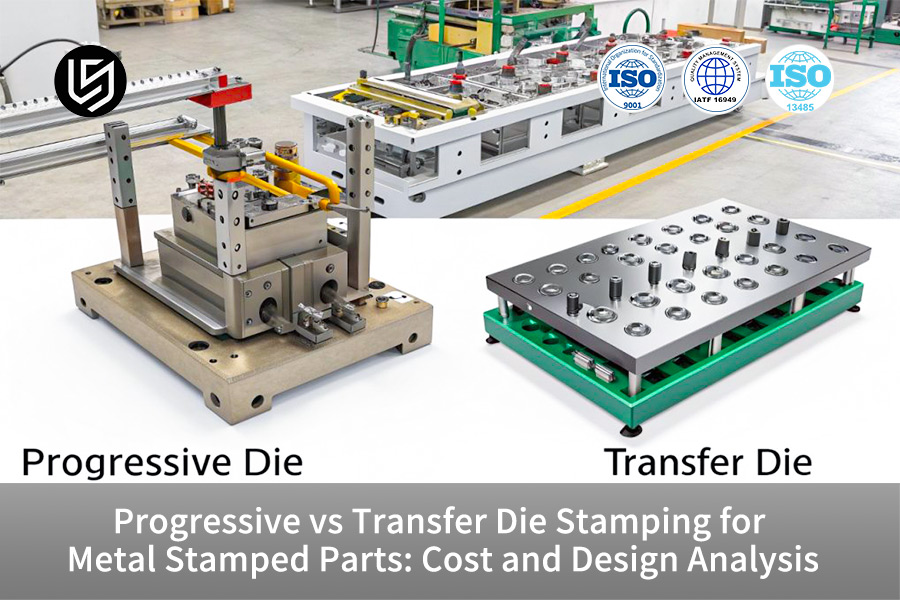
Stampaggio progressivo vs. stampaggio a trasferimento: panoramica dei principali criteri di selezione
| Dimensioni di confronto | Stampaggio progressivo | Stampaggio a trasferimento |
| Intervallo LDR applicabile | ≤0,6 | >0,6 |
| Utilizzo dei materiali | 65%-85% | 85%-95% |
| Produzione tipica SPM | 100-300 | 20-80 |
| Percentuale del costo iniziale dello stampo | 100% (Valore di riferimento) | 50%-70% |
| Tolleranza tipica del foro | ±0,02 mm | ±0,03 mm |
Punti chiave:
- Decisione sul rapporto di prelievo:In genere, se il rapporto tra profondità di stampaggio e diametro (LDR) del componente supera 0,6 e la sollecitazione di intaglio senza bordi è uno dei requisiti, allorala selezione di una matrice di trasferimento è fondamentalepoiché consente di rilasciare i vincoli della striscia.
- Utilizzo dei materiali:Gli stampi secondari che operano con una configurazione a gradini indipendente l'uno dall'altro possono ridurre il costo di approvvigionamento di leghe costoseoltre il 20%.D'altra parte, gli stampi progressivi generano circa il 15%-35% di scarti di progettazione a causa della sovrapposizione delle strisce.
- Punto di pareggio:Solo quando la produzione annua di piccoli componenti di precisione convenzionali supera gli 80.000 pezzi, l'uso di stampi progressivi è giustificato dal punto di vista dei costi comeoffre un eccellente rapporto costo-efficaciagrazie alla capacità produttiva automatizzata.
Perché affidarsi all'esperienza di LS Manufacturing nella produzione di componenti metallici stampati di precisione?
Con oltre un decennio di esperienza nella ricerca e sviluppo e nella produzione di massa di stampi di precisione, LS Manufacturing è ben attrezzata per l'industrializzazione delle linee di prodotto in conformità conIATF 16949:2016standard. Offre anche supporto tecnicoin ogni fase, dall'ottimizzazione della progettazione per la produzione (DFM) alla consegna del lottoDopo un test di usura di tre mesi sulla stampatura di leghe di titanio, siamo riusciti a sviluppare un metodo di nesting a bassa perdita per metalli di alto valore, in grado di ridurre il tasso di scarto dei materiali preziosi dell'8%.
Questa soluzione ingegneristica è l'implementazione sul campo del nostro team in progetti di componenti strutturali aerospaziali e la sua produzione fisica. Abbiamo assistito i clienti aaumentare la durata dei loro chip da 3 milioni di cicli a 5 milioni di cicli- una riduzione significativa del costo di ammortamento dello stampo per singolo pezzo. Il nostro personale di ingegneria ha maturato un'esperienza pluriennale.almeno 8 annisul campo e offrire avvisi proattivi sui rischi di processo per componenti strutturali complessi.
Le soluzioni che offriamo non sono solo teoriche, bensìTutte le nostre proposte derivano da dati di verifica reali provenienti da linee di produzione di massa.in modo che le soluzioni fornite ai nostri clienti vengano implementate e messe in produzione immediatamente.
Con oltre dieci anni di esperienza pratica e un sistema sistematico di controllo qualità, e aderendo aISO 13485:2016standard per applicazioni mediche, possiamo efficacementeaiutarvi a evitare perdite di produzione su larga scalacausato da una selezione errata del processo.
Se hai dubbi sulla selezione del processo,Contatta il nostro team di ingegneri per una valutazione DFM gratuita.Forniremo soluzioni di stampaggio metalli personalizzate e mirate, basate sui disegni dei vostri componenti.
Perché la tranciatura progressiva è la scelta ideale per i servizi di tranciatura ad alto volume?
Stampaggio progressivoutilizza un alimentatore servoassistito per tirare continuamente il metallo avvolto in una matrice a più stazioni all'interno di una singola pressa per stampaggio. Ad alte velocità di 100-300 SPM,Durante il rapido movimento alternato vengono eseguite simultaneamente diverse operazioni.Questo è il modo più efficace per ridurre notevolmente il costo complessivo di produzione di piccoli componenti hardware di precisione con una capacità produttiva annua superiore a 100.000 pezzi.
Controllo di precisione del passo del sistema di alimentazione servoassistito
Un'alimentazione corretta durante la stampatura progressiva è essenziale per l'uniformità dimensionale dei pezzi. La base di unposizionamento di stampaggio ad alta precisioneil sistema èun meccanismo di feedback a circuito chiuso nell'alimentatore servoassistitoche regola il passo di alimentazione in modo che l'errore di passo sia mantenuto al di sotto di ±0,01 mm. Per farePer semplificare ulteriormente, pensatelo come un sistema di alimentazione della carta in una stampante ad alta precisione: ogni passaggio è perfettamente allineato in modo da prevenire deviazioni di allineamento in queste stazioni. Inoltre, un allineamento secondario con perni di guida all'interno dello stampo,controllo a circuito chiuso con precisione a livello di micronÈ realizzabile in tutte le fasi del processo, garantendo una produzione stabile di componenti metallici stampati di precisione che soddisfano rigorosi requisiti di qualità.
Vantaggi in termini di costi della modalità di produzione "a luci spente"
Questo servizio di stampaggio ad alto volume offre la possibilità di una produzione non presidiata 24 ore su 24, 7 giorni su 7, riducendo drasticamente i costi di manodopera e di gestione.I principali vantaggi in termini di costi si riflettono in questi tre aspetti:
- Non gestire i materiali e trasferirli tra i processi, il che comporta costi di manodopera direttameno del 5%.
- Una singola macchina è in grado di eseguire tutti i processi, riducendo così lo spazio occupato da più macchine e le spese di manutenzione.
- La stampatura ad alta velocità riduce il ciclo di produzione econsente di soddisfare rapidamente l'enorme e improvvisa domanda di consegna.
Grazie all'esperienza maturata con l'implementazione di linee di produzione ad alta velocità, siamo in grado di offrire anche un servizio di stampaggio metalli personalizzato per diversi settori, in base alle loro specifiche esigenze.
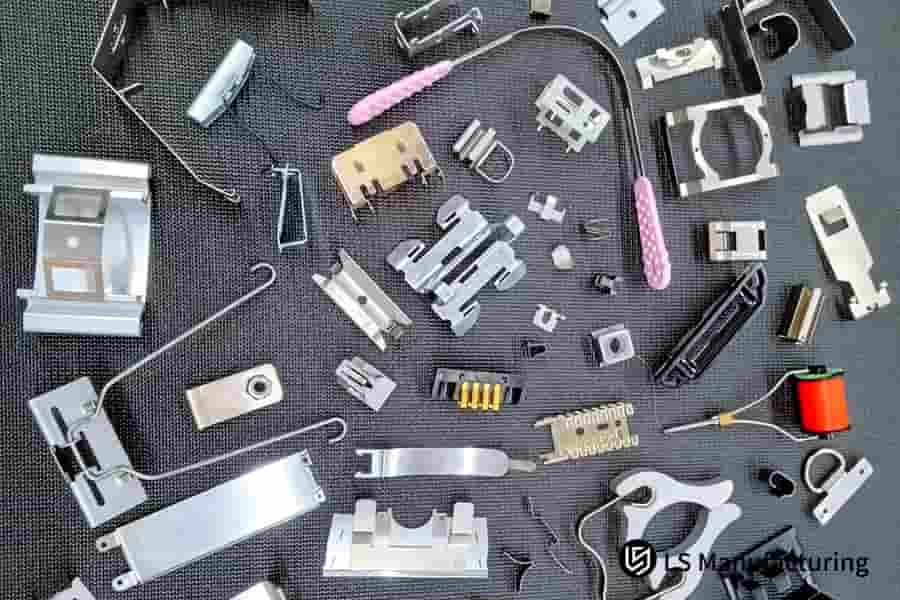
Figura 1: Una serie di piccoli componenti metallici stampati ad alta precisione, tra cui molle e connettori.
In che modo la disposizione del nastro di supporto determina l'utilizzo del materiale nella stampatura progressiva?
La disposizione della striscia di materiale in una stampatura progressiva è uno dei fattori principali che incidono direttamente sul tasso di utilizzo del materiale. La linea di produzione devetenere sempre ferme le strisce e le sovrapposizioni per assicurare il movimento in avanti delle parti, il che purtroppo si traduce in uno spreco del 15%-35% del materiale di scarto fisso nelstampaggio di metalli costoso.
Proprietà meccaniche di tre tipi di strutture a strisce
Le tre strutture di nastro generalmente utilizzate nella stampa progressiva sono: nastro intermedio, nastro a lato singolo e nastro a doppio lato.Conoscere le differenze nella resistenza allo stress di taglio e nella stabilità di formazione delle varie struttureAiuta a sfruttare al meglio un design di stampaggio a nastro portante che sia ragionevole. Tale design ha un impatto diretto sull'utilizzo del materiale e sulla resa dei pezzi.
| Tipo a striscia | Resistenza al taglio | Complessità della parte applicabile | Utilizzo tipico dei materiali |
| Striscia intermedia | Forte | Parti semplici e simmetriche | 70%-80% |
| Striscia monofacciale | Mezzo | Parti formate su un solo lato | 75%-85% |
| Striscia bifacciale | Estremamente forte | Formatura complessa multidirezionale | 60%-70% |
| Ponte a collegamento singolo senza supporto | Mezzo | parti piatte e irregolari | 85%-94% |
Logica di progettazione quantitativa della larghezza del bordo
Abbinare la larghezza del bordo di uno stampo allo spessore di un materiale e alla forza necessaria perè assolutamente necessario sfondare la porta. Infatti, questo sarà uno dei parametri principali nell'ottimizzazione delprocesso di stampaggio a striscein modo che la striscia non diventi instabile o si strappi durante le operazioni di stampaggio ad alta velocità. Ad esempio, per molle elettroniche in rame privo di ossigeno spesse 0,8 mm, uno stampaggio,la larghezza della sovrapposizione dovrebbe essere 1,5-2 volte lo spessore del materialeper mantenere la stabilità della trasmissione del tono.
In parole semplici, la sovrapposizione è come la rotaia di una ferrovia; una larghezza insufficiente porterà al deragliamento, che a sua volta causerà lo spostamento di parti o persino danni allo stampo.Seguire questi tre principi fondamentali è la chiave per un buon utilizzo del layout:
- Dare priorità al layout simmetrico abilanciare il carico di punzonatura e ridurre al minimo lo spreco dei bordi.
- Ridurre la spaziatura del passo per diminuire il rapporto di sovrapposizione per singolo componente.
- Per i pezzi di forma irregolare, utilizzare una disposizione a incastro per sfruttare al massimo la superficie della lamiera.
Una corretta progettazione della sovrapposizione puòaiutano soprattutto a ridurre la formazione di difetti durante il processoe, in definitiva, garantendo la coerenza della produzione in serie di componenti metallici stampati di alta precisione.
Quando è opportuno passare alla stampatura a trasferimento per le operazioni di imbutitura profonda?
Stampaggio a trasferimentoè un'ottima scelta per la produzione di componenti hardware personalizzati che richiedono una stampatura molto profonda (LDR > 0,6) o che implicano una complessa formatura 3D. In questa tecnica,Il grezzo viene realizzato completamente separato e tagliato indipendentemente durante la prima operazione., per questo motivo vengono completamente eliminati i vincoli reologici del materiale.
Controllo del flusso di materiale nei processi di imbutitura profonda
Con la stampatura a trasferimento, il grezzo viene completamente separato dalla bobina nella prima stazione. Con un controllo accurato del flusso del materiale nella stampatura, la lamiera può fluire in modo naturale e uniforme nella cavità dello stampo durante le operazioni di imbutitura in modo cheL'area non si assottiglia eccessivamente (>25%) né si lacera a causa dello stiramento della striscia continua della fustella.La progettazione del processo dovrà modificare i parametri di stampaggio in base all'indice di incrudimento del materiale (n) e all'anisotropia (r) per produrre una distribuzione uniforme del materiale durante il processo di formatura.
Le crescenti capacità dei bracci robotici 3D
I bracci robotici servoassistiti 3D sono in grado di trasferire parti indipendenti multidimensionali.trasmissione servoper la stampail sistema è in grado di gestire operazioni di modellazione molto complesse,e i principali vantaggi includono:
- Le parti possono essere ruotate di 90° e inclinate verso l'alto, il che si traduce innon sono necessarie strutture a cuneo con punzoni laterali pesantie soddisfa pienamente i requisiti di adattamento ai complessi requisiti dei servizi di stampaggio metalli personalizzati.
- I componenti vengono trasferiti senza toccare le superfici di formatura, il che rappresenta un'ottima protezione per le superfici funzionali lucide o delicate.
- Capacità di lavorare su layout di linea multi-pressa,modificando facilmente il numero di processi e il ritmo di produzione.
Questa nuovissima integrazione di processo amplia notevolmente la gamma di situazioni in cui i servizi di stampaggio dei metalli risultano applicabili.
Se il tuo prodotto prevede stampaggio profondo o strutture di formatura complesse,È possibile scaricare il nostro white paper sul processo di disegno profondo.per comprendere sistematicamente gli scenari applicabili e i punti di progettazione della stampa a trasferimento termico, fornendo un riferimento per le vostre attività di ricerca e sviluppo iniziali.
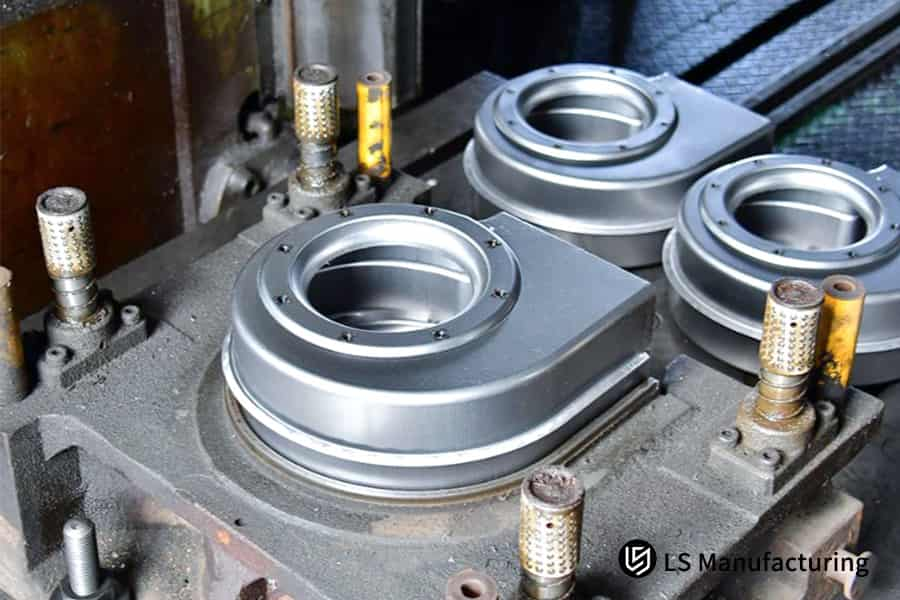
Figura 2: Matrici di stampaggio a trasferimento di precisione per operazioni di imbutitura profonda complesse.
In che modo la complessità della progettazione degli stampi per la tranciatura influisce sul rischio dell'investimento iniziale?
Il livello di integrazione nelprogettazione di stampi per la tranciaturaha un impatto diretto sul costo iniziale dell'investimento nello stampo. Gli stampi progressivi, che sono una singola base di stampo ad alta resistenza contenente diverse postazioni di lavoro,In genere, il costo iniziale dello stampo è superiore del 30%-50% rispetto a quello degli stampi di trasferimento indipendenti.Tuttavia, questo contribuisce notevolmente ad ammortizzare i costi di produzione per singolo pezzo e i costi di utilizzo delle attrezzature in una fase successiva.
Componenti ad alto costo degli stampi progressivi
Il livello di integrazione della progettazione degli stampi è un fattore importante per determinare il costo complessivo di produzione dello stampo. Un'elevata integrazione degli stampi progressivi comporta costi di progettazione e produzione più elevati. Le principali voci di costo sono:Sensori di rilevamento dell'alimentazione errata ad alta precisione, molle ad azoto ad alta velocità e materiali in acciaio per stampi di alta qualità. Ad esempio, scegliendo l'acciaio per stampi DC53, che può essere temprato fino a un intervallo HRC 60-62, si ottiene un miglioramento significativo didurata della stampatura dell'acciaio per utensiliLo stampo standard ha una durata prevista di 5 milioni di cicli, risultando resistente all'usura da fatica nella produzione di massa ad alta velocità.
| Dimensione Costo/Durata | Stampaggio progressivo | Stampaggio a trasferimento |
| Ciclo di progettazione degli stampi | 4-6 settimane | 2-3 settimane |
| Costo di produzione degli stampi | 100% (Valore di riferimento) | 50%-70% |
| Durezza dell'acciaio per stampi | HRC 60-62 | HRC 58-60 |
| Durata standard della timbratura | 5 milioni di cicli | 3 milioni di cicli |
| Costo di modifica della singola stazione | Elevato (richiede lo smontaggio completo dello stampo) | Basso (modifica di una sola stazione) |
Vantaggi dei diversi tipi di matrici di trasferimento
Quando si tratta di confrontare l'investimento dello stampaggio progressivo rispetto allo stampaggio a trasferimento, in realtà gli stampi a trasferimento sono costituiti da diversi stampi ingegneristici separati.un punto fondamentale di discussione. In caso di danni, le modifiche apportate a una sola stazione non si rifletteranno generalmente sulla base dello stampo, per questo motivoriduzione dei costi e dei tempi di gestione del rischiodi successive modifiche dello stampo. Per il ROI dello stampo che interessa ai responsabili acquisti B2B, possiamo offrire espertivalutazione del costo dello stampo per la stampaturae un modello completo per il calcolo dei costi dell'intero ciclo di vita.
L'investimento nella gestione del rischio di muffa può essere misurato in base a questi tre fattori principali:
- Il numero di unità acquistate annualmente e il periodo di ammortamento dei costi degli stampi.
- La frequenza con cui cambia il design del componente.
- La quota dei costi delle materie prime sul totale dei costi di produzione.
Individueremo il processo più appropriato eOffriamo preventivi molto competitivi per servizi di stampaggio metalli personalizzati.in base al volume di approvvigionamento annuale del cliente e alle caratteristiche dei componenti.
Se desiderate valutare il ritorno sull'investimento negli stampi per il vostro progetto, contattateci per un calcolo gratuito dei costi dell'intero ciclo di vita.Possiamo anche aiutarvi a trovare il piano di produzione più convenienteconsiderando le differenze nelle opzioni di progettazione degli stampi.
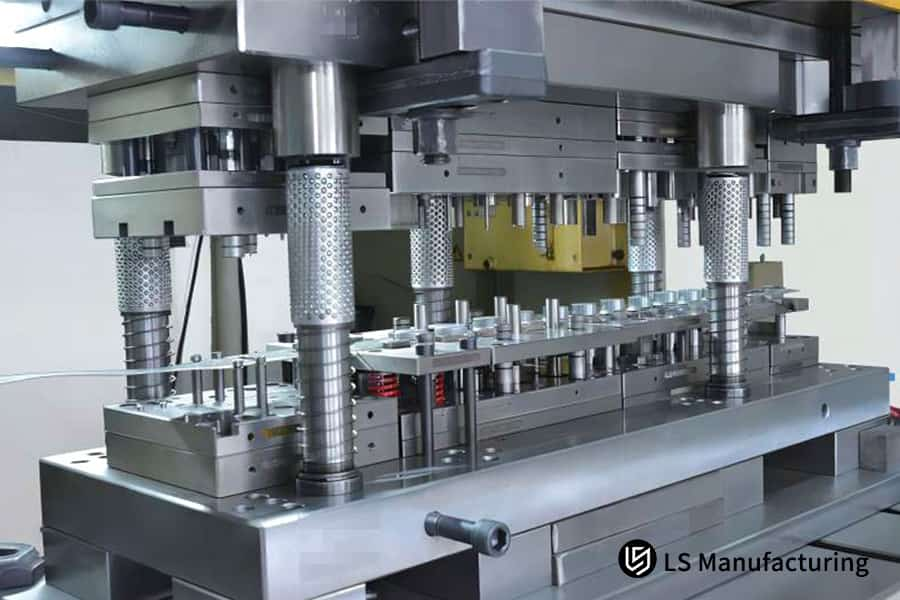
Figura 3: Primo piano di uno stampo complesso per stampaggio a cavità multiple con componenti di precisione.
Stampaggio progressivo o a trasferimento: quale sistema garantisce tolleranze dimensionali più precise?
Progressivo vs.stampaggio a trasferimentosono essenzialmente due metodi diversi per controllare la tolleranza dimensionale. Gli stampi progressivi possonoMantenere facilmente la spaziatura dei fori e le tolleranze di contorno entro ±0,02 mm, grazie al loro bloccaggio e posizionamento integrati di perni guida di precisione e nastro continuo. Tuttavia, le matrici di trasferimento, con il loro passaggio manuale robotizzato e il posizionamento secondario, presentano generalmente un accumulo cumulativo di tolleranza più elevato a livello di micron.
Meccanismo di precisione degli stampi progressivi
La caratteristica principale degli stampi progressivi è il meccanismo di posizionamento rigido, cheCiò conferisce loro un vantaggio significativo rispetto alle matrici di trasferimento in termini di precisione.. Nella stampatura continua, i fori guida ad alta precisione sulla striscia e i perni guida all'interno della matrice vengono messi meccanicamente in allineamento rigido, che è la base principale per poter incontrollo della tolleranza dimensionale nella stampatura. L'errore di passo per ogni avanzamento è controllato all'interno di un ciclo con una tolleranza a livello di micron el'indice di capacità del processo Cpk può addirittura superare 1,67In parole semplici, è come una chiave che si incastra inUn foro di bloccaggio: l'allineamento preciso si ottiene ogni volta, senza alcun errore di offset.
| Tipi di tolleranza | Stampaggio progressivo | Stampaggio a trasferimento (ottimizzato) |
| Tolleranza di posizione del foro | ±0,02 mm | ±0,03 mm |
| Tolleranza di contorno | ±0,03 mm | ±0,04 mm |
| Piattezza | ±0,04 mm | ±0,05 mm |
| Coerenza del tono | ±0,01 mm | ±0,015 mm |
| Indice Cpk della produzione di massa | 1,67 | ≥1,33 |
Schema di ottimizzazione delle tolleranze per matrici di trasferimento:
Con l'ottimizzazione del processo,La precisione degli stampi di trasferimento può essere notevolmente migliorataLS Manufacturing, grazie all'installazione di perni di posizionamento ad alta precisione e senza gioco, al rilevamento dell'allineamento laser e a un processo di calibrazione della stampa con allineamento laser, è in grado dimantenere l'errore di posizionamento della matrice di trasferimento entro ±0,015 mmche è molto vicina allo standard del settore e contribuisce anche alla produzione di massa stabile di componenti metallici stampati di alta precisione.
Tre passaggi principali per aumentare la precisione degli stampi di trasferimento:
- Montare perni di posizionamento conici su ciascuna stazione in modo che il pezzo grezzo possa essere allineato con forza e precisione.
- Utilizzare bracci robotici servoassistiti per il posizionamento a circuito chiuso perminimizzare le deviazioniche derivano dall'inerzia del trasporto.
- Dotare le stazioni di ispezione laser online non solo di feedback in tempo reale, ma anche dicorreggere le deviazioni dimensionali.
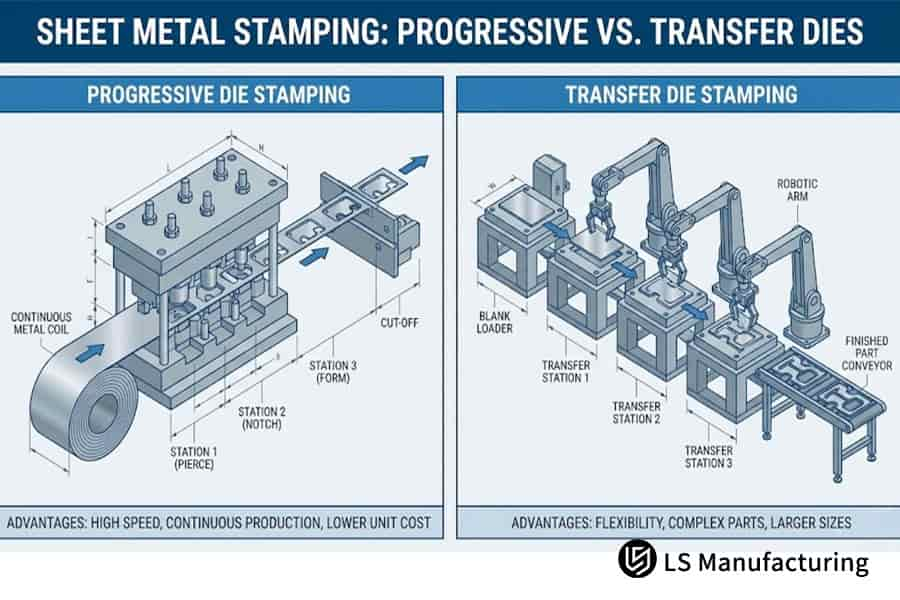
Figura 4: Illustrazione che confronta i flussi di lavoro e le configurazioni di stampaggio progressivo e a trasferimento.
Come risolvere i problemi di carico decentrato e momenti di ribaltamento nella progettazione di stampi complessi?
Per la progettazione degli utensili di stampaggio, l'obiettivo principale dovrebbe essere quello di affrontare i problemi relativi al carico eccentrico. Ad esempio,la punzonatura (che richiede un basso tonnellaggio) e la formatura (che richiede un alto tonnellaggio) possono essere estremamente sbilanciatee distribuiti lungo lo stesso blocco scorrevole in stampi continui, i carichi eccentrici risultanti sulla pressa saranno sufficientemente consistenti da provocare l'inclinazione del carrello. Per questo motivo, calcoli accurati del tonnellaggio e dell'equilibrio del centro di pressione dovrebbero essere eseguiti in fase di progettazione.
Percorso di rottura del carico eccentrico
La progettazione degli utensili di stampaggio dovrebbe concentrarsi principalmente sulla risoluzione del problema dei carichi eccentrici. Per i layout con più stazioni, se la forza di punzonatura nella parte anteriore è solo 5T mentre la forza di piegatura e formatura nella parte posteriore raggiunge 80T,La slitta di stampa risultante sarà soggetta a un momento di ribaltamento molto potente. UNanalisi del momento di svoltaLe misurazioni effettuate da professionisti possono prevedere il rischio di guasto di pilastri e boccole di guida usurati, nonché l'inclinazione asimmetrica e la deformazione delle parti. L'offset del centro di pressione dello stampo è imposto dallo standard di calibrazione centrale esclusivo di LS Manufacturing perdeve essere mantenuto entro 5 mm dal centro del vetrinoQuesta specifica è molto più restrittiva rispetto alla media del settore e spesso comporta un notevole aumento della durata del chip.
Soluzioni ingegneristiche per la correzione del centro di pressione
Esistono numerose tecniche che gli ingegneri possono impiegare per regolare il centro di pressione dell'intero stampo ed eseguire moltoregolazioni di stampaggio precisebasato sul centro di pressione per garantire che sia possibile un funzionamento stabile a lungo termine del servizio di stampaggio ad alto volume.I metodi principali sono:
- Riorganizzazione delle postazioni di lavoro non occupatein modo tale da modificare la distribuzione del carico laterale e quindi ridurre l'eccentricità.
- Utilizzando una costruzione di tipo a gradini di altezza del punzone perdisperdere i carichi di taglio superiori e ridurre i momenti di ribaltamento istantanei.
- Installazione di punzoni di bilanciamento per neutralizzare le disuguaglianze di carico su un lato e ottenere così un centraggio complessivo del carico.
Progettando correttamente un bilanciamento del carico si può ottenere ilrischio di fluttuazioni dimensionali durante la produzione di massaridurre al minimo e quindi migliorare la consistenza del lotto di pezzi stampati in metallo di precisione.
Caso di studio: come LS Manufacturing ha progettato un involucro di schermatura medicale personalizzato con un flusso di lavoro progressivo a zero scarti?
Per un involucro di schermatura di precisione in acciaio inossidabile di un produttore di apparecchiature mediche Fortune 500 (domanda annuale di 120.000 pezzi), il nostroservizio di stampaggio metalli personalizzatoha fornito una soluzione su misurainnovando il layout continuo della striscia di fustelle per realizzare una progettazione di sovrapposizione di confine senza portante, consentendo così al cliente di risparmiare il 28% sui costi dei materiali.
Problema originale del cliente
Il piano originale del cliente era quello di produrre un componente di schermatura in SUS316L di grado medicale con uno spessore di 0,4 mm tramite stampaggio continuo convenzionale. Questo era unproduzione di dispositivi medici mediante stampaggioimpostazione richiestanon solo una superficie priva di graffi ma anche una planarità adeguataTuttavia, il componente era così asimmetrico che le configurazioni a strisce su entrambi i lati progettate da altri fornitori hanno portato il 34,5% dell'acciaio inossidabile a trasformarsi in scarto. Oltre a ciò, la planarità del pezzo superava 0,15 mm a causa del rilascio di tensioni interne, e questoha dato origine al tasso di scarto di assemblaggio che è sempre stato elevatoIl tradizionale servizio di stampaggio di metalli personalizzato non poteva soddisfare sia i requisiti di costo che di precisionecommenti.
Soluzione di produzione LS
Senza fare affidamento su alcun presupposto teorico, abbiamo considerato forme irregolari,I componenti piatti potrebbero essere strutturalmente migliori rispetto alle configurazioni standard.Guidati dal team di ingegneri senior, l'utilizzo dell'analisi agli elementi finiti per simulare il flusso del materiale ha permesso di superare il problema di lunga data, giungendo alla progettazione dello stampo progressivo a "ponte centrale a catena singola senza supporto".
Allo stesso tempo,un punzone di livellamento per compensazione dello stress locale inverso è stato introdotto nel penultimo. Stazione percalibrazione della stampa di scarico delle tensioniAll'interno dello stampo è stato installato un sistema di rilevamento dello spostamento a infrarossi con fibra ottica multipunto. Abbiamo mantenuto la fluttuazione della tensione della striscia a un livello di ±2 N. Ciò ha garantito la stabilità della trasmissione ad alta velocità della struttura senza portante.
Risultati e valore del progetto
- La prima prova di stampaggio ha prodotto un flusso di lavoro senza alcun graffio, una rarità nel settore.Il tasso di utilizzo dei materiali è stato aumentato dal 65,5% al 93,8%.e questo ha eliminato completamente gli sprechi sui bordi.
- Tla planarità del componente è stata misurata regolarmente a ±0,04 mm, che èben al di sotto del rigoroso ±0,05 mmconsentita la timbratura di grado medicale.
- L'efficienza produttiva si è mantenuta costante a 140 SPM (colpi al minuto), e ciò ha rappresentato una prova inequivocabile, nel contesto dei servizi di stampaggio dei metalli, del potenziale di riduzione dei costi e di miglioramento dell'efficienza.
- I vantaggi derivanti dal progetto sono che il cliente risparmia 42.000 dollari all'anno sui costi di approvvigionamento delle materie prime e ancheControllo qualità online al 100% e consegna senza ispezione dei lotti di componenti.
Alla fine, il cliente ha deciso di effettuare un ordine esclusivo a lungo termine per la produzione in serie di questa linea di prodotti.
Se anche tu hai progetti di stampaggio ad alto costo e alta precisione,Puoi caricare i tuoi disegni 3D per ricevere un preventivo personalizzato.Vi forniremo una soluzione completa, inclusi piani di layout e dettagli sui costi, aiutandovi a ottenere un risultato di alta qualità.parti metalliche stampate di precisionein grandi quantità.
Perché scegliere LS Manufacturing come fornitore di servizi di stampaggio metalli personalizzato B2B in Cina?
Situato a Humen, Dongguan come produttore di origine e la nostra città natale è nei settori manifatturieri industriali e civili, il nostro servizio di stampaggio di metalli personalizzato si basa suuna matrice di presse per stampaggio ad alta velocità di precisione da 25T a 400T e il sistema IATF 16949, lavorando sodo per aiutarvi a superare tutte le complesse sfide ingegneristiche di stampaggio.
Il valore dei costi della collaborazione per la pre-produzione di stampaggio dei metalli (DFM)
LS Manufacturing non intende risparmiare sui prezzi bassi. Al contrario, si concentra sulla combinazione di DFM pre-produzione, R&S collaborativa, professionaleOttimizzazione della stampatura DFM. Nella fase di progettazione, l'analisi del flusso dello stampo aiuta i clienti aottimizzazione dello spessore della parete, del raggio di curvatura e della profondità di allungamento, prevenendo così potenziali modifiche dopo l'apertura dello stampo e riducendo il costo di prove ed errori del progetto, nonché la durata. Rispetto ai fornitori di servizi basati su piattaforme, la nostra fabbrica fisica consente l'implementazione diretta di soluzioni tecniche, che aiuta aeliminare il problema della disconnessione tra soluzione e produzione e garantire l'efficaciadi servizi di stampaggio metalli personalizzato.
Garanzia di consegna con controllo qualità end-to-end
Per mantenere la coerenza dimensionale in milioni di pezzi di produzione, disponiamo di macchine di misura a coordinate, proiettori digitali di precisione e apparecchiature di monitoraggio della qualità di stampaggio SPC online completamente automatizzate. Essendo lo stabilimento di produzione originale,I nostri principali vantaggi sono:
- Team di supporto tecnico in loco:Il tempo di risposta alle richieste tecniche è del 40% più veloce rispetto ai fornitori di servizi di piattaforma, il che consente una rapida ripetizione della progettazione degli stampi.
- Produzione interamente interna per tutti i processi:I costi possono essere controllati con maggiore precisione e trasparenza durante l'intero ciclo di vita del prodotto.
- Collaborazione tra processi su larga scala:Può essere utilizzato sia per il trattamento superficiale che per i successivi processi di assemblaggio.
La nostra consolidata configurazione della linea di produzione copre in modo affidabile i requisiti di consegna diservizio di stampaggio ad alto volumee anche i piani di approvvigionamento su larga scala dei nostri clienti vengono soddisfatti a livello di capacità. È stata messa in atto la tracciabilità della qualità per l'intero processo, checonsente di risalire, se necessario, alle materie prime e alle stazioni di produzione dei lotti di prodotto.Il sistema operativo, che comprende tecnologie complete e un rigoroso controllo qualità, mantiene sotto controllo il processo di stampaggio dei metalli in ogni fase.
Se desideri saperne di più sui casi di implementazione della produzione di massa nel settore,Per favorecontattaciper ottenere una raccolta di casi studio di progetti su componenti metallici stampati di precisionee fare riferimento alle soluzioni di processo e ai risultati di riduzione dei costi di prodotti simili.
FAQ
D1: Qual è l'esatto volume di produzione di pareggio economico tra la stampa a stampo progressivo e quella a stampo a trasferimento?
Se acquisti meno di 30.000 pezzi stampati di precisione convenzionalis all'anno, la stampa a trasferimento termico ti darà un tasso di rendimento più elevato e consecutivo. Tuttavia, una volta che il volume di produzione annuale supera la soglia critica di 50.000-80.000 pezzi,il costo unitario con stampi progressivi diminuirà notevolmente. Puoiinvia i tuoi disegniPer ottenere un preventivo, calcoleremo il prezzo esatto in base alla quantità richiesta.
D2: È possibile utilizzare strutture di stampi a trasferimento standard all'interno di un'unica pressa progressiva per stampaggio?
Se solo la lunghezza totale del piano della pressa e la corsa totale in altezza chiusa non rappresentano un vincolo, diversi stampi ingegneristici indipendenti a singola operazione potrebbero essere installati nella stessa pressa a letto lungo mediante l'aggiunta di un robot servo tridimensionale multistazione, cheSimulare il funzionamento di una linea di produzione completa ed efficiente per la stampa a trasferimento termico.
D3: In che modo lo spessore della striscia di materiale limita le prestazioni meccaniche delle membrane portamatrice progressive?
Quando lo spessore della bobina di metallo è inferiore a 0,15 mm, con corse di trazione o piegatura ad alta velocità nella stampatura continua, la sovrapposizione della striscia ultrasottile diventerà instabile, si torcerà localmente e, nella migliore delle ipotesi, si spaccherà e si romperà a causa di ciò in realtànon può resistere allo sforzo alternato di taglio e trazione del punzone, interrompendo così completamente l'alimentazione continua.
D4: Perché gli stampi a trasferimento superano di gran lunga gli stampi progressivi nell'utilizzo di titanio o leghe metalliche?
Poiché gli stampi progressivi devono mantenere uno spessore di sovrapposizione di collegamento non recuperabile per ogni stazione lungo l'intera striscia lunga, tuttavia la stampa a trasferimento puòutilizzare una fresa a nido con altissima precisionetagliare la costosa lastra di lega di titanio in singoli pezzi durante la prima operazione, riducendo al minimo gli scarti di materie prime costose.
D5: Quali dimensioni specifiche dei componenti impediscono alle linee di stampaggio progressivo ad alto volume di lavorare componenti automobilistici di grandi dimensioni?
Quando le dimensioni unilaterali diuna parte stampata in metallo va oltre i 400 mm e la profondità totale di stampaggio è superiore a 100 mm,L'ampio set complessivo di stampi progressivi sovraccaricherebbe eccessivamente le attrezzature convenzionali in termini di peso proprio, rigidità flessionale e lunghezza del piano della pressa. Pertanto, è necessario implementare un sistema di stampaggio a trasferimento a linea divisa.
D6: In che modo il forte ritorno elastico dei pezzi metallici influenza la scelta progettuale tra sistemi di stampaggio progressivo e a trasferimento?
Se si tratta di un pezzo in acciaio ad alta resistenza con il ritorno elastico del peggior tipo, come il DP980, le stazioni dello stampo di trasferimento presentano ciascuna un grado molto elevato di regolazione spaziale in modo che sia possibileeffettuare una serie di compensazioni di precisione per un singolo processo di formaturaLe stazioni di stampaggio progressivo, essendo compatte, aumentano la difficoltà di progettazione e il rischio di modifiche dello stampo per successive variazioni.
D7: Quali tipi di funzioni di automazione secondaria possono essere integrate senza problemi direttamente all'interno delle stazioni di trasferimento degli stampi?
Nella stampa a trasferimento, i pezzi in ogni stazione sono in uno stato libero poiché non sono più legati alla striscia di materiale continua. Ciò facilita l'integrazione dimacchine per maschiatura servoassistita in-die, rivettatura di prigionieri e cursori, o apparecchiature di ispezione ottica 3D completa.Inoltre, non sono necessari i processi di assemblaggio secondario, il che migliora efficacemente l'integrazione della produzione.
D8: In che modo i sensori elettronici di rilevamento dell'alimentazione errata proteggono i set di utensili per stampaggio progressivo di alta qualità da incidenti catastrofici dello stampo?
Sensori ad alta sensibilità sono installati sui perni di guida principali della matrice progressiva. Nel caso in cui la striscia di materiale non sia posizionata correttamente, il sistema può inviare un comando di frenatura alla frizione della pressa.entro 5 millisecondibloccando il cursore per evitare la rottura dello stampo e i danni causati dal materiale impilato durante la stampatura.
Riepilogo
Quando si decide tra stampaggio continuo e stampaggio a trasferimento robotizzato, si tratta di una sfida ingegneristica complessa che coinvolge la forma del prodotto, la quantità minima d'ordine di pareggio e il costo complessivo del ciclo di vita delle materie prime. Gli stampi progressivi sono il pilastro per parti di precisione minuscole e ad alto volume con velocità di produzione elevatissime di 100-300 SPM con costi variabili per pezzo molto bassi. Al contrario, gli stampi a trasferimento, grazie alla loro geometria più flessibile, sonoEccellente nella stampatura profonda, nella lavorazione di pezzi di grandi dimensioni e di forma irregolare e nella minimizzazione dello spreco di materiale di leghe costose..
Scegliere a caso un progetto di stampo senza effettuare la progettazione per la produzione (DFM) del pezzo può comportare costose correzioni in seguito. Il team di ingegneri principali di LS Manufacturing è sempre disponibile a fornirvi valutazioni tecniche dettagliate e gratuite.fornisci i disegni di progettazione del tuo componente stampato in 3D(formati STEP/IGS/CAD compatibili con Apple) al team di ingegneri e offriremo una soluzione completa entro 24 ore,compresa la fattibilità del layout a strisce, il calcolo del tonnellaggio e il budget degli stampi, aiutando i vostri nuovi prodotti a raggiungere rapidamente il mercato con la massima qualità e competitività di prezzo.
📞Tel: +86 185 6675 9667
📧Email: info@lsrpf.com
🌐Sito web:https://lsrpf.com/
Disclaimer
Il contenuto di questa pagina è fornito a solo scopo informativo.Servizi di produzione LSNon vengono fornite dichiarazioni o garanzie, esplicite o implicite, in merito all'accuratezza, alla completezza o alla validità delle informazioni. Non si deve dedurre che un fornitore o produttore terzo fornirà parametri di prestazione, tolleranze geometriche, caratteristiche di progettazione specifiche, qualità e tipologia dei materiali o manodopera attraverso la rete di LS Manufacturing. È responsabilità dell'acquirente.Sono necessari i pezziPreventivo Identificare i requisiti specifici per queste sezioni.Vi preghiamo di contattarci per ulteriori informazioni..
Team di produzione LS
LS Manufacturing è un'azienda leader del settore.Ci concentriamo su soluzioni di produzione personalizzate. Abbiamo oltre 20 anni di esperienza con oltre 5.000 clienti e ci concentriamo sull'alta precisione.Lavorazione CNC,Produzione di lamiere, stampa 3D,Stampaggio a iniezione.Stampaggio dei metallie altri servizi di produzione integrati.
Il nostro stabilimento è dotato di oltre 100 centri di lavoro a 5 assi all'avanguardia, certificati ISO 9001:2015. Forniamo soluzioni di produzione rapide, efficienti e di alta qualità a clienti in oltre 150 paesi in tutto il mondo. Che si tratti di piccole produzioni o di personalizzazioni su larga scala, siamo in grado di soddisfare le vostre esigenze con consegne rapidissime entro 24 ore. Scegliete LS Manufacturing. Significa scegliere efficienza, qualità e professionalità.
Per saperne di più, visita il nostro sito web:www.lsrpf.com