Español


Servicio de estampado de metalesConstituyen una de las técnicas de fabricación fundamentales orientadas a la producción a gran escala de hardware mecanizado con precisión. El método de servicio de estampado de metal puede resolver varios problemas importantes de la adquisición a gran escala, por ejemplo, uno de los problemas es elgran diferencia entre la inversión inicial en el molde y los costos de procesamiento de una sola pieza.que pueden ascender a cientos de miles de yuanes, así como el problema de la deformación por tensión interna de las piezas embutidas.
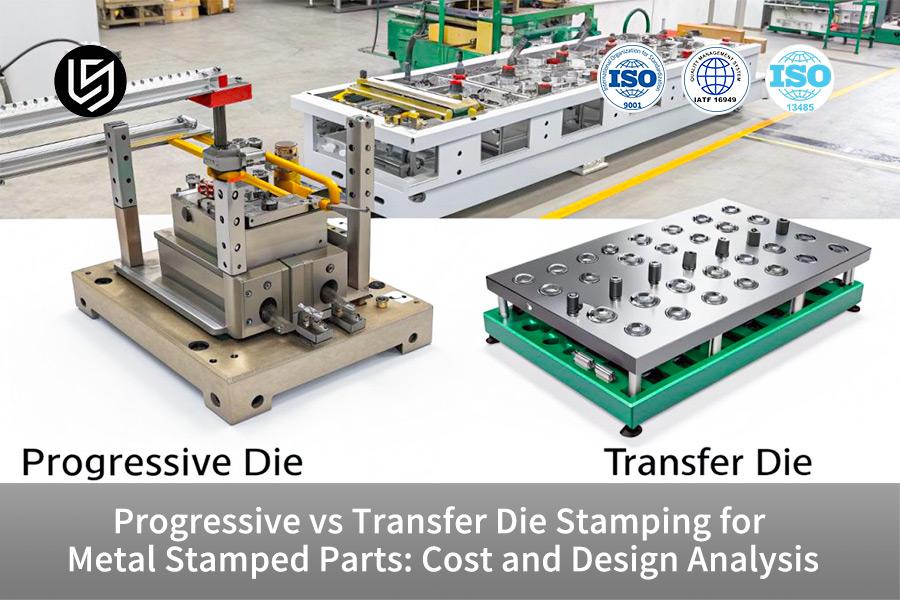
Para abordar los problemas de selección entre el estampado continuo y el estampado en cinta transportadora, los expertos en diseño de moldes de LS Manufacturing llevarán a cabo un estudio comparativo técnico exhaustivo de ambos sobre parámetros como:control de tolerancia límite, relación de embutición profunda y tasa de pérdida de tiraDe este modo, se proporcionan indicadores cuantificables para la toma de decisiones de DFM (Diseño para Metal) directamente implementables a los equipos de I+D y de compras para que puedan evaluar la calidad y el equilibrio general de costes del proyecto.Al finalizar este artículo, podrá utilizar herramientas avanzadas.Evaluación DFM de estampadoTécnicas para identificar el equilibrio óptimo entre calidad y coste en proyectos de hardware adaptados a sus necesidades.
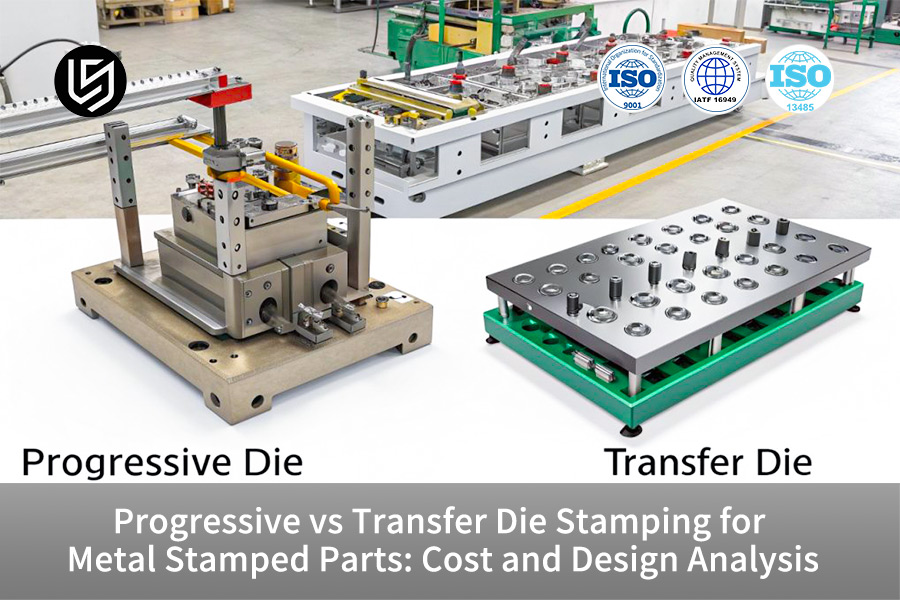
Estampado progresivo frente a estampado por transferencia: descripción general de los criterios clave de selección.
| Dimensiones de comparación | Estampación con troquel progresivo | Estampado por transferencia de troquel |
| Rango LDR aplicable | ≤0,6 | >0,6 |
| Utilización de materiales | 65%-85% | 85%-95% |
| Producción típica de SPM | 100-300 | 20-80 |
| Porcentaje del costo inicial del troquel | 100% (línea de base) | 50%-70% |
| Tolerancia típica de orificio | ±0,02 mm | ±0,03 mm |
Conclusiones clave:
- Decisión sobre la proporción de retiros:Por lo general, si la relación profundidad de embutición a diámetro (LDR) del componente supera 0,6 y la tensión de entalla libre de bordes es uno de los requisitos, entoncesLa selección de un troquel de transferencia es imprescindibleya que permite liberar las restricciones de la tira.
- Utilización de materiales:Los troqueles secundarios que operan con un diseño de pasos independiente entre sí pueden reducir el costo de adquisición de aleaciones costosas mediantemás del 20%.Por otro lado, los troqueles progresivos generan entre un 15 % y un 35 % de desperdicio de ingeniería debido a la superposición de las tiras.
- Punto de equilibrio:Solo cuando la producción anual de piezas pequeñas de ferretería de precisión convencionales supera las 80.000 piezas, el uso de troqueles progresivos se justifica desde la perspectiva de los costos.Ofrece una excelente relación calidad-precio.debido a la capacidad de producción automatizada.
¿Por qué confiar en la experiencia de LS Manufacturing en piezas metálicas estampadas de precisión?
Con más de una década de experiencia en investigación y desarrollo y producción en masa de troqueles de estampado de precisión, LS Manufacturing está bien equipada para la industrialización de líneas de productos en cumplimiento con la normativa.IATF 16949:2016estándar. También ofrece soporte técnico.en cada etapa, desde la optimización del diseño para la fabricación (DFM) hasta la entrega del lote.Tras una prueba de desgaste de tres meses en el estampado de aleación de titanio, hemos podido desarrollar un método de anidamiento de baja pérdida para metales de alto valor, que puede reducir la tasa de desecho de materiales preciosos en un 8 %.
Esta solución de ingeniería es la implementación en campo de nuestro equipo en proyectos de componentes estructurales aeroespaciales y su producción física. Hemos ayudado a clientes aaumentar la vida útil de sus chips de 3 millones de ciclos a 5 millones de ciclos.- una reducción importante en el costo de amortización del troquel por pieza. Nuestro personal de ingeniería tiene una experiencia acumulada deal menos 8 añosen el terreno y ofrecer alertas proactivas sobre riesgos de procesos para componentes estructurales complejos.
Las soluciones que ofrecemos no son solo teóricas, sino queTodas nuestras propuestas se derivan de datos de verificación reales de líneas de producción en masa.para que las soluciones que ofrecemos a nuestros clientes se implementen directamente y se pongan en producción.
Con más de diez años de experiencia práctica y un sistema de control de calidad sistemático, y adhiriéndose aISO 13485:2016estándares para aplicaciones médicas, podemos de manera efectivale ayudamos a evitar pérdidas en la producción en masa.causado por una selección de proceso incorrecta.
Si tiene dudas sobre la selección del proceso,Póngase en contacto con nuestro equipo de ingeniería para una evaluación DFM gratuita.Le proporcionaremos soluciones de estampado de metal personalizadas y específicas, basadas en los planos de sus piezas.
¿Por qué el estampado con troqueles progresivos es la opción ideal para servicios de estampado de alto volumen?
Estampado de troqueles progresivosutiliza un alimentador servo para tirar continuamente del metal en bobina hacia un conjunto de troqueles de múltiples estaciones dentro de una sola prensa de estampado. A altas velocidades de 100-300 SPM,Varias operaciones se realizan simultáneamente durante el rápido movimiento alternativo.Esta es la forma más eficaz de reducir considerablemente el coste total de producción de piezas pequeñas de precisión con una capacidad de producción anual de más de 100.000 piezas.
Control de precisión de paso del sistema de alimentación servo
Una alimentación adecuada durante el estampado con troquel progresivo es esencial para la uniformidad dimensional de las piezas. La base de unaPosicionamiento de estampado de alta precisiónEl sistema esun mecanismo de retroalimentación de bucle cerrado en el alimentador servoque ajusta el paso de alimentación para que el error de paso se mantenga por debajo de ±0,01 mm. Para hacerEs aún más sencillo, piénselo como un sistema de alimentación de papel en una impresora de alta precisión, cada paso está perfectamente alineado para evitar desviaciones de alineación en estas estaciones. Además de una alineación secundaria con pasadores guía dentro del molde,control de bucle cerrado con precisión a nivel micrométricoEsto se puede lograr en todas las etapas del proceso, lo que da como resultado la producción estable de piezas metálicas estampadas de precisión que cumplen con los estrictos requisitos de calidad.
Ventajas económicas del modo de producción sin iluminación
Este servicio de estampado de alto volumen ofrece la posibilidad de producción ininterrumpida las 24 horas del día, los 7 días de la semana, lo que reduce drásticamente los costes laborales y de gestión.Las principales ventajas en cuanto a costes se reflejan en estos tres aspectos:
- No manipular los materiales y transferirlos entre procesos, lo que conlleva costos de mano de obra directa.menos del 5%.
- Una sola máquina es capaz de realizar todos los procesos, lo que reduce el espacio utilizado por varias máquinas y los gastos de mantenimiento.
- El estampado a alta velocidad reduce el ciclo de producción ypermite satisfacer rápidamente la enorme y repentina demanda de entrega..
Gracias a la experiencia acumulada mediante la implementación de líneas de producción de alta velocidad, también podemos ofrecer un servicio de estampado de metales a medida para diferentes industrias, en función de sus necesidades específicas.
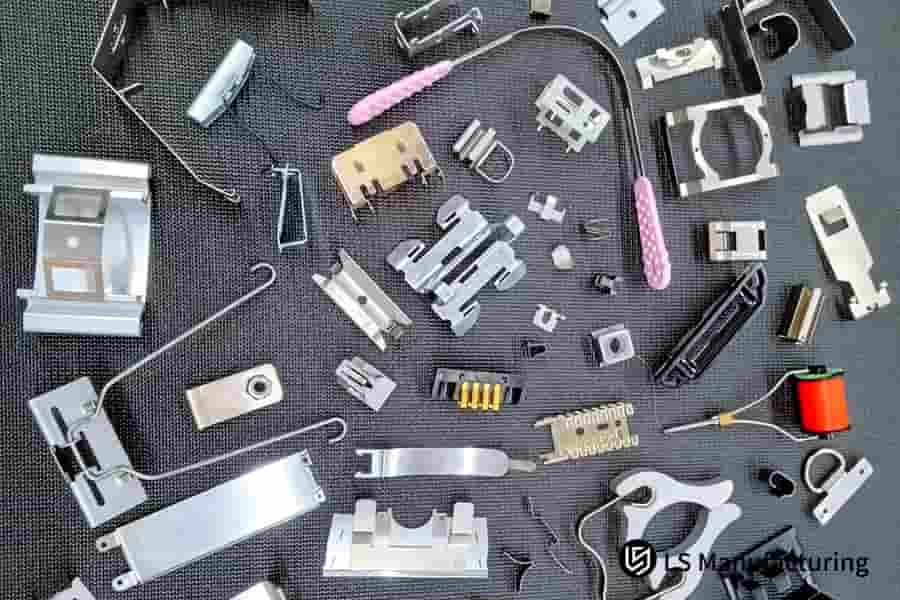
Figura 1: Conjunto de pequeños componentes metálicos estampados de alta precisión, que incluyen resortes y conectores.
¿Cómo influye la disposición de la tira portadora en la utilización del material en el estampado con troqueles progresivos?
La disposición de la tira de material en un estampado de troquel progresivo es uno de los principales factores que impactan directamente en la tasa de utilización del material. La línea de producción tiene queSujete las tiras y las superposiciones en todo momento para asegurar el movimiento hacia adelante de las piezas., lo que lamentablemente resulta en un desperdicio del 15% al 35% del material de desecho fijo en elcostoso estampado de metales.
Propiedades mecánicas de tres tipos de estructuras de tiras
La tira intermedia, la tira de una sola cara y la tira de doble cara son las tres estructuras de tira que se utilizan generalmente en el estampado con troquel progresivo.Conocer las diferencias en la resistencia al esfuerzo cortante y la estabilidad de formación de las distintas estructuras.Ayuda a aprovechar un diseño de estampado de banda portador que sea razonable. Dicho diseño influye directamente en la utilización del material y el rendimiento de las piezas.
| Tipo de tira | Resistencia al corte | Complejidad de la pieza aplicable | Utilización típica de materiales |
| Tira intermedia | Fuerte | Partes simétricas simples | 70%-80% |
| Tira de una sola cara | Medio | Piezas de conformado de una sola cara | 75%-85% |
| Tira de doble cara | Extremadamente fuerte | Formación multidireccional compleja | 60%-70% |
| Puente de enlace único sin portador | Medio | Partes planas irregulares | 85%-94% |
Lógica de diseño cuantitativo del ancho de borde
Adaptar el ancho del borde de una herramienta de estampado al grosor del material y a la fuerza requerida paraAtravesarlo es absolutamente imprescindibleDe hecho, este será uno de los parámetros principales en la optimización delproceso de estampado de diseño de tiraspara que la tira no se vuelva inestable o se rompa durante las operaciones de estampado a alta velocidad. Como ejemplo, para resortes electrónicos de cobre libre de oxígeno de 0,8 mm de espesor, un estampado,El ancho de solapamiento debe ser de 1,5 a 2 veces el espesor del material.para mantener la estabilidad de la transmisión del tono.
En pocas palabras, la superposición es como el riel de una vía férrea; una falta de anchura provocará un "descarrilamiento", lo que a su vez causará el desplazamiento de la pieza o incluso daños en el molde.La clave para una buena utilización del diseño reside en seguir estos tres principios fundamentales:
- Dar prioridad al diseño simétricoequilibrar la carga de punzonado y minimizar el desperdicio de los bordes.
- Disminuya la distancia entre pasos para reducir la relación de solapamiento por pieza unitaria.
- Utilice una disposición anidada para piezas de forma irregular con el fin de obtener la máxima utilización del área de la chapa metálica.
Un diseño de solapamiento adecuado puedeAyudan principalmente a reducir la formación de defectos durante el proceso.y, en definitiva, garantizando la uniformidad de la producción en masa de piezas metálicas estampadas de alta precisión.
¿Cuándo conviene optar por el estampado con troqueles de transferencia para operaciones de embutición profunda?
Estampado por transferencia de troqueles una excelente opción para fabricar piezas de hardware personalizadas que requieren embutición muy profunda (LDR > 0,6) o que implican un intrincado conformado por volteo 3D. En esta técnica,La pieza en bruto se fabrica completamente separada y se corta de forma independiente en la primera operación., debido a esto se eliminan por completo las restricciones reológicas del material.
Control del flujo de material en procesos de embutición profunda
Con el estampado por transferencia de matriz, la pieza en bruto se separa completamente de la bobina en la primera estación. Con un control preciso del flujo de material en el estampado, la chapa metálica puede fluir de forma natural y uniforme hacia la cavidad de la matriz durante las operaciones de embutición, de modo queLa zona no se adelgaza excesivamente (>25%) ni se desgarra debido al estiramiento de la tira de troquelado continua.El diseño del proceso tendrá que modificar los parámetros de estirado en función del índice de endurecimiento del material (n) y la anisotropía (r) para producir una distribución uniforme del material durante el proceso de conformado.
Las crecientes capacidades de los brazos robóticos 3D
Los brazos robóticos servo 3D son capaces de transferir piezas independientes multidimensionales.servotranspara estampadoEl sistema puede manejar operaciones de modelado muy complejas,y las principales ventajas incluyen:
- Las piezas se pueden girar 90° e inclinar hacia arriba, lo que resulta enNo se necesitan estructuras de cuña de punzón lateral pesadasy satisface completamente los requisitos de servicio de estampado de metales complejos y personalizados.
- Las piezas se transfieren sin tocar sus superficies de conformado, lo que supone una excelente protección para superficies funcionales delicadas o de alto brillo.
- Capacidad para trabajar en una línea de producción con múltiples prensas.Permite cambiar fácilmente el número de procesos y el ritmo de producción.
Esta novedosa integración de procesos aumenta considerablemente el abanico de situaciones en las que se puede aplicar el servicio de estampado de metales.
Si su producto implica embutición profunda o estructuras de conformado complejas,Puedes descargar nuestro documento técnico sobre el proceso de embutición profunda.Comprender sistemáticamente los escenarios aplicables y los puntos de diseño del estampado por transferencia, proporcionando una referencia para su I+D en etapa inicial.
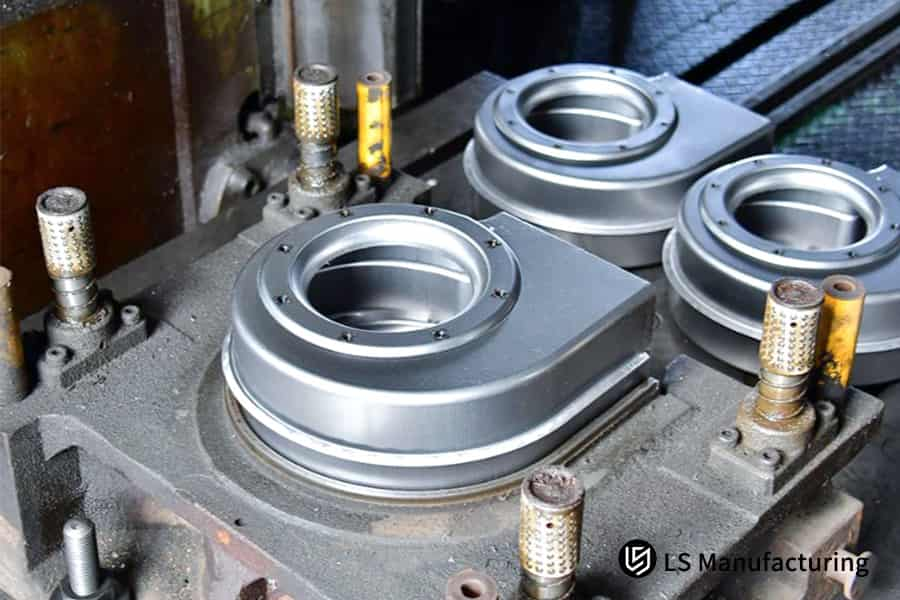
Figura 2: Troqueles de estampado por transferencia de ingeniería de precisión para operaciones complejas de embutición profunda.
¿Cómo afectan las complejidades del diseño de las herramientas de estampado al riesgo de la inversión inicial?
El nivel de integración en eldiseño de herramientas de estampadotiene un impacto directo en el costo de inversión inicial del molde. Los troqueles progresivos, que son una única base de molde de alta resistencia que contiene varias estaciones de trabajo,Por lo general, el costo inicial del molde es entre un 30 % y un 50 % mayor que el de los troqueles de transferencia independientes.Aun así, esto ayuda enormemente a amortizar el tiempo de producción por pieza y los costes de ocupación del equipo en la etapa posterior.
Componentes de alto costo de los troqueles progresivos
El nivel de integración del diseño de las herramientas de estampado es algo importante para determinar el costo total de fabricación del molde. Una alta integración de los troqueles progresivos resulta en mayores costos de diseño y fabricación. Los principales elementos de costo son:sensores de detección de alimentación errónea de alta precisión, resortes de nitrógeno de alta velocidad y materiales de acero para moldes de alta calidad.Por ejemplo, al elegir el acero para moldes DC53, que se puede endurecer a un rango de HRC 60-62, se logra una mejora significativa deDurabilidad del estampado de acero para herramientasLa vida útil estándar del molde está diseñada para 5 millones de ciclos, lo que lo hace resistente al desgaste por fatiga en la producción en masa a alta velocidad.
| Dimensión costo/vida útil | Estampación con troquel progresivo | Estampado por transferencia de troquel |
| Ciclo de diseño de troqueles | 4-6 semanas | 2-3 semanas |
| Costo de fabricación de troqueles | 100% (línea de base) | 50%-70% |
| Dureza del acero para matrices | HRC 60-62 | HRC 58-60 |
| Vida útil estándar del estampado | 5 millones de ciclos | 3 millones de ciclos |
| Costo de modificación de una sola estación | Alto (requiere desmontaje completo del molde) | Bajo (modificación de una sola estación) |
Ventajas de los diferentes tipos de matrices de transferencia
Cuando se trata de comparar la inversión en estampado con troqueles progresivos frente a troqueles de transferencia, en realidad los troqueles de transferencia constan de varios troqueles de ingeniería separados.un punto fundamental de discusión. En caso de daños, los cambios realizados en una sola estación generalmente no se reflejarán en la base del molde, debido a estoreduciendo el costo y el riesgo de tiempode modificaciones posteriores del molde. Para el retorno de la inversión en matrices que preocupa a los gerentes de compras B2B, podemos ofrecer expertos.evaluación del costo del troquel de estampadoy un modelo completo de cálculo de costes del ciclo de vida.
La inversión en riesgos de moho se puede medir mediante estos tres factores principales:
- El número de unidades compradas anualmente y el período de amortización de los costos del molde.
- La velocidad a la que cambia el diseño de la pieza.
- La proporción de los costes de las materias primas en los costes totales de producción.
Identificaremos el proceso más apropiado yOfrecemos presupuestos muy competitivos para servicios de estampado de metales personalizados.como el volumen de compras anual del cliente y las características de las piezas.
Si desea evaluar el retorno de la inversión en moldes para su proyecto, póngase en contacto con nosotros para obtener un cálculo gratuito del coste total del ciclo.También podemos ayudarle a encontrar el plan de producción más rentable.al considerar las diferencias en las opciones de diseño de herramientas de estampado.
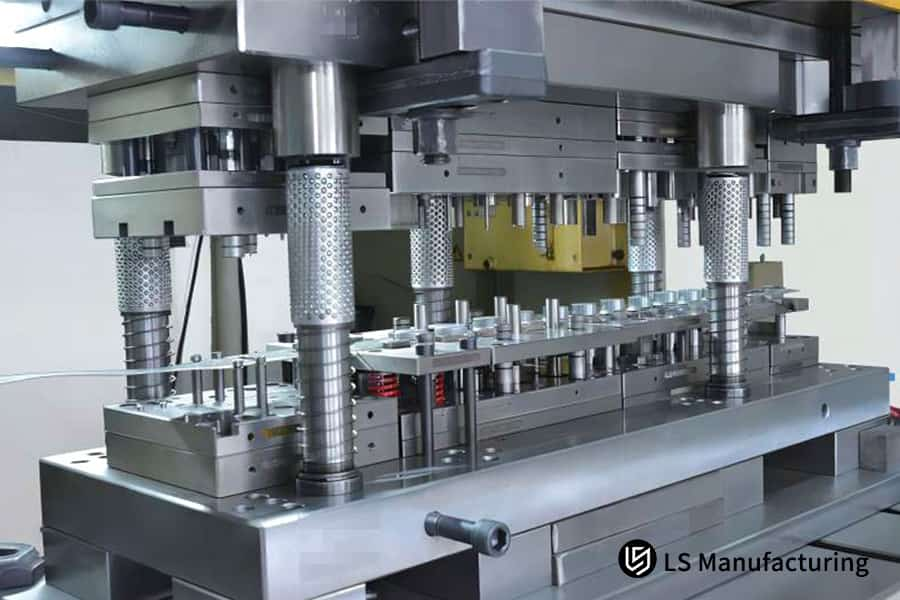
Figura 3: Primer plano de un molde de estampado multicavidad complejo con componentes de precisión.
Estampado progresivo frente a estampado por transferencia: ¿Qué sistema ofrece tolerancias dimensionales más estrictas?
Progresivo vs.estampado por transferencia de troquelson esencialmente dos métodos diferentes de control de la tolerancia dimensional. Los troqueles progresivos puedenPermite mantener fácilmente el espaciado de los orificios y las tolerancias del contorno dentro de ±0,02 mm.Gracias a su sistema integrado de bloqueo y posicionamiento de pasadores guía de precisión y tira continua, las matrices de transferencia, con su manipulación robótica y posicionamiento secundario, suelen presentar una mayor acumulación de tolerancia a nivel micrométrico.
Mecanismo de precisión de los troqueles progresivos
La característica principal de los troqueles progresivos es el mecanismo de posicionamiento duro, queEsto les confiere una ventaja significativa sobre los troqueles de transferencia en lo que respecta a la precisión.En el estampado continuo, los orificios guía de alta precisión en la tira y los pasadores guía dentro de la matriz se colocan mecánicamente en una alineación rígida, que es la base principal para poder encontrol de tolerancia dimensional del estampado. El error de paso para cada alimentación se controla dentro de un bucle con una tolerancia de nivel micrométrico, yEl índice de capacidad del proceso Cpk puede incluso superar 1,67.En pocas palabras, es como una llave que encaja enun orificio de bloqueo: se logra una alineación exacta en cada ocasión, sin ningún error de desplazamiento.
| Tipos de tolerancia | Estampación con troquel progresivo | Estampado por transferencia (optimizado) |
| Tolerancia de posición del orificio | ±0,02 mm | ±0,03 mm |
| Tolerancia de contorno | ±0,03 mm | ±0,04 mm |
| Llanura | ±0,04 mm | ±0,05 mm |
| Consistencia del tono | ±0,01 mm | ±0,015 mm |
| Índice Cpk de producción en masa | 1,67 | ≥1,33 |
Esquema de optimización de tolerancias para matrices de transferencia:
Con la optimización de procesos,La precisión de los troqueles de transferencia puede mejorarse drásticamente.LS Manufacturing, al equipar el troquel con pasadores de posicionamiento de alta precisión y sin holgura, y al utilizar la detección de alineación láser y un proceso de calibración de estampado de alineación láser, es capaz demantener el error de posicionamiento del troquel de transferencia dentro de ±0,015 mm, lo cual se ajusta muy bien al estándar de la industria y también contribuye a la producción en masa estable de piezas metálicas estampadas de alta precisión.
Tres pasos principales para aumentar la precisión de los troqueles de transferencia:
- Coloque pasadores de posicionamiento cónicos en cada estación para que la pieza en bruto pueda alinearse de forma precisa y con fuerza.
- Emplee brazos robóticos servo para posicionamiento de bucle cerrado.minimizar las desviacionesque resultan de la inercia del transporte.
- Equipar estaciones de inspección láser en línea para no solo proporcionar retroalimentación en tiempo real, sino también paracorregir las desviaciones dimensionales.
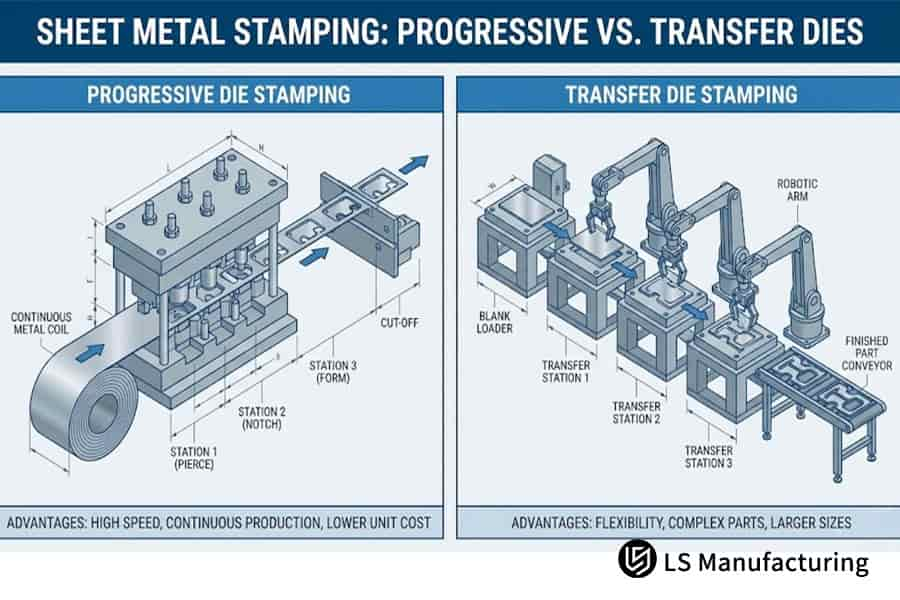
Figura 4: Ilustración que compara los flujos de trabajo y la disposición de los troqueles progresivos y de transferencia.
¿Cómo solucionar cargas descentradas y momentos de vuelco en la ingeniería de herramientas de estampado complejas?
Para el diseño de herramientas de estampado, el objetivo principal debe ser abordar los problemas relacionados con la carga excéntrica. Por ejemplo,El punzonado (que requiere poco tonelaje) y el conformado (que requiere mucho tonelaje) pueden estar extremadamente desequilibrados.y distribuidas a lo largo del mismo bloque deslizante en matrices continuas, las cargas excéntricas resultantes en la prensa serán lo suficientemente sustanciales como para provocar la inclinación del carro. Por ello, es necesario realizar cálculos exhaustivos del tonelaje y del equilibrio del centro de presión en la fase de diseño.
Trayectoria de falla de carga excéntrica
El diseño de las herramientas de estampado debe centrarse principalmente en resolver el problema de las cargas excéntricas. Para diseños con múltiples estaciones, si la fuerza de punzonado en la parte delantera es de solo 5T mientras que la fuerza de doblado y conformado en la parte trasera alcanza las 80T,La corredera de prensa resultante estará sometida a un momento de inclinación muy potente.. Aanálisis del momento de inflexiónRealizado por profesionales puede predecir el riesgo de falla de pilares guía y bujes desgastados, así como la inclinación asimétrica y la deformación de las piezas. El desplazamiento del centro de presión del troquel es obligatorio según el estándar de calibración exclusivo central de LS Manufacturing.debe mantenerse a menos de 5 mm del centro de la diapositiva.Esta especificación es mucho más estricta que el promedio de la industria y, a menudo, implica un aumento importante en la vida útil del chip.
Soluciones de ingeniería para la corrección del centro de presión
Hay varias técnicas que los ingenieros pueden emplear para ajustar el centro de presión de todo el molde y realizar muyajustes de estampado precisosbasado en el centro de presión para asegurar que sea posible el funcionamiento estable a largo plazo del servicio de estampado de alto volumen.Los métodos principales son:
- Remodelación de puestos de trabajo desocupadosde tal manera que se modifique la distribución de la carga lateral y, por lo tanto, se reduzca la excentricidad.
- Utilizando un tipo de construcción de altura de punzón escalonada paradispersar las cargas cortantes superiores y reducir los momentos de inclinación instantáneos.
- Instalar punzones de equilibrado para neutralizar las desigualdades de carga en un lado y así lograr el centrado general de la carga.
Al diseñar un equilibrio de carga correctamente, se puede tomar lariesgo de fluctuaciones dimensionales durante la producción en masareduciéndolo al mínimo y, por lo tanto, mejorando la uniformidad de los lotes de piezas metálicas estampadas de precisión.
Caso práctico: ¿Cómo diseñó LS Manufacturing una cabina de protección médica a medida con un flujo de trabajo progresivo sin desperdicios?
Para una carcasa de protección de acero inoxidable de precisión de un fabricante de equipos médicos Fortune 500 (demanda anual de 120.000 piezas), nuestraServicio de estampado de metales a medidaproporcionó una solución a medida porinnovando el diseño de la tira de troquel continuo para lograr un diseño de superposición de límites sin portadorDe esta forma, el cliente ahorra un 28% en costes de materiales.
Problema original del cliente
El plan original del cliente era fabricar un componente de blindaje SUS316L de grado médico de 0,4 mm de espesor mediante estampado continuo convencional. Este era unfabricación por estampado de dispositivos médicosconfiguración que requeríaNo solo una superficie libre de arañazos, sino también una planitud adecuada.Sin embargo, el componente era tan asimétrico que los diseños de tiras de doble cara que otros proveedores habían diseñado provocaron que el 34,5% del acero inoxidable se convirtiera en chatarra. Además, la planitud de la pieza superaba los 0,15 mm debido a la liberación de tensiones internas, y estodio lugar a una tasa de desperdicio en el ensamblaje que siempre fue alta.El servicio tradicional de estampado de metal a medida no podía satisfacer los requisitos de costo y precisión.rementos.
Solución de fabricación LS
Sin basarnos en ninguna suposición teórica, consideramos formas irregulares,Los componentes planos podrían ser estructuralmente mejores que los diseños estándar.Bajo la dirección del equipo sénior de ingeniería visitante, el uso del análisis de elementos finitos para simular el flujo del material ayudó a obviar el problema de larga data al dar con el diseño de estampado de matriz progresiva de "puente de cadena única central sin portador".
Al mismo tiempo,Se introdujo un punzón de nivelación de compensación de tensión local inversa en el penúltimoEstación para .Calibración del estampado de alivio de tensiónDentro del molde se instaló un sistema de detección de desplazamiento infrarrojo por fibra óptica multipunto. Mantuvimos la fluctuación de la tensión de la tira en un nivel de ±2 N. Esto garantizó la estabilidad de la transmisión de alta velocidad de la estructura sin portador.
Resultados y valor del proyecto
- La primera prueba del molde dio como resultado un flujo de trabajo sin ningún tipo de rayadura, algo poco común en la industria.La tasa de utilización de materiales aumentó del 65,5% al 93,8%.y esto eliminó por completo el desperdicio en los bordes.
- TLa planitud del componente se midió regularmente en ±0,04 mm, lo cual esmuy por debajo del estricto ±0,05 mmPermitido para el estampado de grado médico.
- La eficiencia de producción se mantuvo constante en 140 SPM (golpes por minuto), lo que constituyó una prueba fehaciente, en el contexto de los servicios de estampado de metales, del potencial de reducción de costes y mejora de la eficiencia.
- Los beneficios que surgieron del proyecto son que el cliente ahorró $42,000 anuales en costos de adquisición de materia prima, y tambiénControl de calidad 100% online y entrega sin inspección de lotes de piezas.
Finalmente, el cliente decidió realizar un pedido exclusivo de producción en masa a largo plazo para esta línea de productos.
Si también tiene proyectos de estampado de alta precisión y alto costo,Puedes subir tus dibujos 3D para recibir un presupuesto personalizado.Le proporcionaremos una solución completa que incluye planos de distribución y detalles de costos, ayudándole a obtener alta calidad.piezas metálicas estampadas de precisióna granel.
¿Por qué elegir a LS Manufacturing como su fabricante de servicios de estampado de metal personalizados B2B en China?
Ubicados en Humen, Dongguan como fabricante de origen y nuestra ciudad natal son los sectores de fabricación industrial y civil, nuestro servicio de estampado de metal personalizado se basa enuna matriz de prensa de estampado de alta velocidad y precisión de 25T-400T y el sistema IATF 16949., trabajando arduamente para ayudarle a superar todos los desafíos complejos de la ingeniería de estampado.
El valor económico de la colaboración en el estampado de metales de preproducción (DFM)
LS Manufacturing no va a escatimar en precios bajos. En cambio, se centra en la combinación de I+D colaborativa DFM de preproducción, profesionalOptimización del estampado DFMEn la etapa de diseño, el análisis del flujo del molde ayuda a los clientes a:Optimización del espesor de la pared, el radio de curvatura y la profundidad de estiramiento., evitando así posibles cambios después de abrir el molde y reduciendo el costo de prueba y error del proyecto, así como la duración. En comparación con los proveedores de servicios basados en plataformas, nuestra fábrica física permite la implementación directa de soluciones técnicas, lo que ayuda aeliminar el problema de la desconexión entre solución y producción y garantizar la eficaciade servicios de estampado de metal a medida.
Garantía de entrega con control de calidad integral.
Para mantener la consistencia dimensional en millones de piezas de producción, contamos con máquinas de medición por coordenadas, proyectores digitales de precisión y equipos de monitoreo de calidad de estampado SPC en línea totalmente automatizados. Siendo la planta de fabricación original,Nuestras principales ventajas son:
- Equipo de soporte técnico en las instalaciones:El tiempo de respuesta a las solicitudes técnicas es un 40 % más rápido que el de los proveedores de servicios de plataforma, lo que permite una rápida repetición del diseño de las herramientas de estampado.
- La producción se realiza internamente para todos los procesos:Los costes pueden controlarse con mayor precisión y transparencia a lo largo de todo el ciclo de vida del producto.
- Colaboración entre procesos a gran escala:Puede utilizarse tanto para el tratamiento de superficies como para los procesos de ensamblaje posteriores.
Nuestra línea de producción bien establecida cubre de manera confiable los requisitos de entrega deServicio de estampado de alto volumeny los planes de adquisición a gran escala de nuestros clientes también se satisfacen en cuanto a capacidad. Se ha implementado la trazabilidad de calidad para todo el proceso, lo quePermite rastrear los lotes de productos hasta las materias primas y las estaciones de producción, si es necesario.El sistema operativo, que comprende tecnología integral y control de calidad, mantiene el proceso de servicio de estampado de metales bajo control en cada etapa.
Si desea obtener más información sobre casos de implementación de producción en masa en la industria,por favorContáctanospara obtener una colección de estudios de casos de proyectos sobre piezas metálicas estampadas de precisióny remitirse a las soluciones de proceso y a los resultados de reducción de costes de productos similares.
Preguntas frecuentes
P1: ¿Cuál es el volumen exacto de producción de equilibrio económico entre el estampado con troqueles progresivos y el estampado con troqueles de transferencia?
Si compra menos de 30.000 piezas estampadas de precisión convencionaless por año, el estampado por transferencia le dará una tasa de retorno más alta consecutiva. Sin embargo, una vez que el volumen de producción anual supera el umbral crítico de 50 000 a 80 000 piezas,El costo por pieza con troqueles progresivos va a bajar mucho. PuedeEnvía tus dibujosPara obtener un presupuesto, calcularemos el precio exacto para el tamaño de su lote.
P2: ¿Es posible utilizar estructuras de matrices de transferencia estándar dentro de una sola máquina de estampado progresivo?
Si tan solo la longitud total de la mesa de la prensa y la carrera de altura cerrada total no suponen una restricción, se podrían instalar varios troqueles de ingeniería independientes de una sola operación en la misma prensa de bancada larga mediante la adición de un robot servo tridimensional de múltiples estaciones, lo que permitiría...Simular el funcionamiento de una línea de producción de estampado por transferencia completa y eficiente.
P3: ¿Cómo limita el grosor de la tira de material el rendimiento mecánico de las bandas portadoras de troqueles progresivos?
Cuando el espesor de la bobina de metal es menor a 0,15 mm, con carreras de estirado o doblado de alta velocidad en el estampado continuo, la superposición de la tira ultrafina se volverá inestable, se torcerá localmente y, en el mejor de los casos, se partirá y se romperá debido a que en realidadno puede soportar la tensión de corte y tracción alternada del punzón, interrumpiendo así por completo la alimentación continua.
P4: ¿Por qué las matrices de transferencia superan con creces a las matrices progresivas en la utilización de materiales de titanio o aleaciones metálicas?
Debido a que los troqueles progresivos necesitan mantener un espesor de superposición de conexión no recuperable para cada estación a lo largo de toda la tira larga, sin embargo, el estampado por transferencia puedeUtilice una fresa de anidamiento de muy alta precisión.cortar la costosa lámina de aleación de titanio en piezas individuales en la primera operación, de modo que la tasa de desperdicio de materias primas costosas sea prácticamente nula.
P5: ¿Qué dimensiones específicas de las piezas limitan el procesamiento de piezas de automoción a gran escala en las líneas de estampado progresivo de alto volumen?
Cuando las dimensiones de un solo lado deuna pieza de estampado de metal supera los 400 mm y la profundidad total de embutición supera los 100 mm,El gran tamaño del conjunto de troqueles progresivos sobrecargará excesivamente los equipos convencionales debido a su propio peso, rigidez a la flexión y longitud de la mesa de la prensa. Por lo tanto, es necesario implementar un sistema de estampado con troqueles de transferencia de línea dividida.
P6: ¿Cómo afecta la recuperación elástica severa de las piezas metálicas a la elección de diseño entre los sistemas de estampado con troqueles progresivos y de transferencia?
Si se trata de una pieza de acero de alta resistencia con el peor tipo de recuperación elástica, como el DP980, las estaciones de troquelado de transferencia cuentan cada una con un grado muy alto de ajuste espacial para que sea posiblerealizar una serie de compensaciones de ajuste fino para un único proceso de conformadoDebido a que las estaciones de troquelado progresivo son compactas, aumentan la dificultad de la ingeniería y el riesgo de tener que modificar el molde para cambios posteriores.
P7: ¿Qué tipos de funciones de automatización secundaria se pueden integrar sin problemas directamente en las estaciones de transferencia de troqueles?
En el estampado por transferencia, las piezas en cada estación están en un estado libre ya que ya no están unidas a la tira de material continuo. Esto ayuda a la integración deMáquinas de roscado servoaccionadas en matriz, remachado de pernos y deslizadores de hardware, o equipos de inspección óptica 3D completa.Además, no se necesitan los procesos del taller de ensamblaje secundario, lo que mejora eficazmente la integración de la producción.
P8: ¿Cómo protegen los sensores electrónicos de detección de fallos de alimentación los juegos de herramientas de estampado progresivo de alta gama contra fallos catastróficos de la matriz?
Se han instalado sensores de alta sensibilidad en los pasadores guía principales de la matriz progresiva. En caso de que la tira de material no esté correctamente posicionada, el sistema puede enviar una orden de frenado al embrague de la prensa.en 5 milisegundos, bloqueando el deslizador para evitar la rotura del troquel y los daños causados por el material apilado durante el estampado.
Resumen
Al decidir entre el estampado continuo y el estampado por transferencia robótica, se presenta un complejo desafío de ingeniería que involucra la forma del producto, la cantidad mínima de pedido para alcanzar el punto de equilibrio y el costo total del ciclo de vida de las materias primas. Los troqueles progresivos son la base para piezas de precisión pequeñas y de alto volumen a tasas de producción súper altas de 100-300 SPM con costos variables por pieza muy bajos. En contraste, los troqueles de transferencia, a través de su geometría más flexible, sonExcelente en embutición profunda, piezas grandes de formas irregulares y minimización del desperdicio de material de aleaciones costosas..
Elegir un diseño de molde al azar sin realizar el Diseño para la Fabricación (DFM) de la pieza puede ocasionar costosas correcciones posteriormente. El equipo principal de ingeniería de LS Manufacturing siempre está dispuesto a brindarle evaluaciones técnicas detalladas y gratuitas. SoloEntregue sus planos de diseño de piezas de estampado 3D(formatos compatibles con Apple STEP/IGS/CAD) al equipo de ingeniería y le ofreceremos una solución completa en 24 horas.incluyendo la viabilidad del diseño de la tira, el cálculo del tonelaje y el presupuesto del molde., ayudando a que sus nuevos productos lleguen rápidamente al mercado con la máxima calidad y precios competitivos.
📞Tel: +86 185 6675 9667
📧Correo electrónico: info@lsrpf.com
🌐Sitio web:https://lsrpf.com/
Descargo de responsabilidad
El contenido de esta página tiene únicamente fines informativos.Servicios de fabricación LSNo se ofrecen garantías, ni expresas ni implícitas, sobre la exactitud, integridad o validez de la información. No debe inferirse que un proveedor o fabricante externo proporcionará parámetros de rendimiento, tolerancias geométricas, características de diseño específicas, calidad y tipo de material o mano de obra a través de la red de LS Manufacturing. Es responsabilidad del comprador.Requiere piezasCita: Identifique los requisitos específicos para estas secciones.Póngase en contacto con nosotros para obtener más información..
Equipo de fabricación de LS
LS Manufacturing es una empresa líder en el sector.Nos centramos en soluciones de fabricación a medida. Contamos con más de 20 años de experiencia y más de 5000 clientes, y nos enfocamos en la alta precisión.Mecanizado CNC,Fabricación de chapa metálicaimpresión 3D,Moldeo por inyección.Estampado de metalesy otros servicios de fabricación integrales.
Nuestra fábrica cuenta con más de 100 centros de mecanizado de 5 ejes de última generación, con certificación ISO 9001:2015. Ofrecemos soluciones de fabricación rápidas, eficientes y de alta calidad a clientes en más de 150 países. Ya sea para producción en pequeñas cantidades o personalización a gran escala, podemos satisfacer sus necesidades con la entrega más rápida en 24 horas. Elija LS Manufacturing. Esto significa eficiencia, calidad y profesionalismo.
Para obtener más información, visite nuestro sitio web:www.lsrpf.com