 日本語



要約: 根本的な違いは CNC加工と3Dプリンティング 電気自動車用バッテリー筐体の場合、材料除去方式と積層造形方式のどちらが優れているかという点が重要になります。 CNC加工か3Dプリンティングかを選択するかどうかは、次の3つの基準によって決まります。 単位体積が約10以上、嵌合面公差が±0.008 mm以下、シール溝表面粗さがRa 0.8 µm以下。
工具費と不良リスクは、部品が1つも出荷される前にEV筐体の予算を圧迫します。剛性要件とIP67規格が、EV筐体プロジェクトが検証段階を通過できるかどうかを決定づけます。 許容誤差、材料、熱伝導率、単位コストという4つの要素が、1つの4×4マトリックスと5分間の意思決定ツリーに入力される。 調達チームは事前に決定を下すことで、工具に関する問題や予期せぬ無駄を回避できます。予算チームは、2社のサプライヤーからの提案ではなく、1つの比較情報を得ることができます。
主なポイント
- 研究開発の反復作業に3Dプリンティングを活用する コンフォーマル冷却機能を備えた1~5ユニット。積層造形により、以下のサイズの部品が製造されます。 3日間 また、初期段階のコストを32.8%削減します。購入者は設計確定期間中に予算を確保できます。
- CNC加工への移行 適合面の精度が±0.008 mmの場合。量産により単価が下がります。 1,280ドルから320ドル調達担当者は、工具評価の前に予算を確認する。
- 熱およびIP67シール用途向けには、6061-T651のCNC加工を指定してください。 鍛造アルミニウム合金は、276MPaの降伏強度と溝付き表面を備えています。プリントメタルは、圧力試験の前に仕上げ加工が必要です。
なぜこの製造比較を信頼できるのか?LS Manufacturingからの実践的な洞察
LSマニュファクチャリング社のシニアプロセスエンジニアであり、精密筐体の製造に15年以上の経験を持つグロリアが、各セクションを執筆しました。 2回目の検証は製造現場から行われた。主任プロセスエンジニアが、公表前にすべての数値を検証した。 グロリアのエンジニアリング意思決定フレームワークを検証する 調達基準に関して。公表されている許容範囲とコストごとに、2段階の検証を受けることができます。
制限と適合クラス ISO 286 すべての寛容声明の根底にあり、 ASMハンドブック第2巻 6061-T651アルミニウム合金の機械的特性と熱特性を示します。ツァイスの三次元測定機は、すべてのシール面の寸法をまとめて検証します。エンジニアは、公表されているすべての数値を標準データと照合して独自に検証できます。
検証は、1,000時間のASTM B117塩水噴霧試験やISO 16750-3振動疲労試験サイクルを含む、1,500を超える工程間試験で構成されています。CNC加工と3Dプリンティングは同一の治具を使用して検証され、筐体タイプの選択は試験データに基づいて行われます。
音量レベルが最初のフィルターになります。 CNC加工 単価とIP67規格の防水・防塵性能の両方を保護します。 LSマニュファクチャリングは 5軸CNC加工 社内に、工業用金属およびエンジニアリングポリマーの3Dプリンティングシステム、精密板金加工ライン、および各種加工センターを完備。
クイックリファレンス:4×4エンジニアリング比較マトリックス
CNC加工と3Dプリンティング EVバッテリー筐体の製造における4つの主要分野で違いが見られます。以下の比較はすべて、業界標準の検査基準と実際の生産環境に基づいています。
| 寸法 | オプションA:CNC加工(6061-T651) | オプションB:3Dプリンティング(PBF-LB/M、AlSi10Mg) | しきい値/推奨シナリオ |
| 寸法公差および嵌合公差 | 精密なフィット感 ±0.008 mm超精密な穴位置 ±0.003 mm | 精密嵌合精度±0.010 mm、超精密穴位置精度±0.005 mm | 嵌合面公差≤±0.008 mmまたはIP67シールにはCNC加工が必要です |
| 単位コストとバッチコスト | プロトタイピング 1個あたり1,280ドル100個以上のロット:1個あたり320ドル | 試作品:1個あたり860ドル、100個以上のロット:1個あたり680ドル | 損益分岐点 ≈ 10ユニット:10ユニット未満は3Dプリンティングが有利、10ユニット以上はCNC加工が有利 |
| 表面粗さ | 加工後の表面粗さ Ra 0.8 μm、仕上げ加工後の溝の表面粗さ Ra 0.4 μm | 焼結後表面粗さ Ra 6.3 μm、研磨仕上げ Ra 1.6 μm | Ra ≤0.8 μmのシール溝または端子面にはCNC加工が必要です |
| 試作品製作および納品までのリードタイム | 試作品製作(1~5個):6日間、100個ロット:14日間 | 試作品製作(1~5個):3日間、100個ロット:26日間 | 72時間ハーネスとパッケージングスペースの検証において、3Dプリンティングが勝利を収めた。 |
約10個以下の数量では、3Dプリンティングが価格面で優位に立ちます。約20個以下の数量では、納期面でも3Dプリンティングが優位に立ちます。しかし、両方の数量を超えると、CNC加工が公差の一貫性、シール性能、および部品あたりのコストにおいて圧倒的に優位になります。
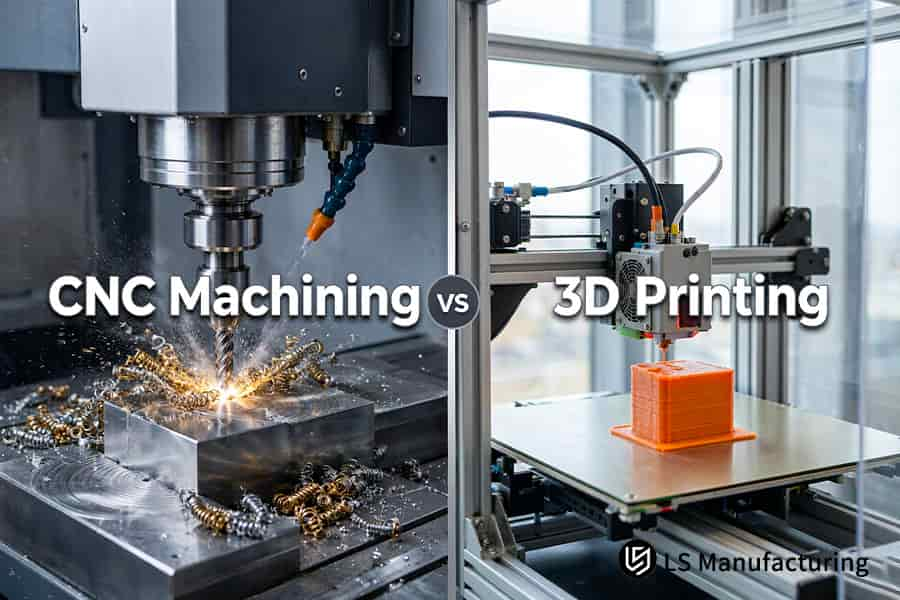
図1:3Dプリントされた筐体の軽量化により格子状の壁が構築され、CNC切削によりRa 0.8 μmの6061-T651材が除去される。
筐体の公差をより厳密にするプロセスはどちらですか?
CNC加工は、接合面とセル取り付け穴の公差が±0.008mmであるため、EV筐体に対してより小さな公差範囲を提供できます。 厳密なツールパスとオンマシンプローブ校正により、ISO 286-1:2010 嵌合クラスに準拠した嵌合公差範囲が確実に達成されます。粉末床フレーム焼結では熱が均一に分散されないため、公差が大きくなり、高電圧シールからの漏電リスクが高まります。
嵌合面における剛性切削とプローブ校正
剛性切削とオンマシンプロービングの組み合わせにより、端子穴は ±0.003 mm 精度。機械上でのプロービングからのフィードバックにより、穴と穴の間の工具の摩耗が補正され、すべての穴が超精密範囲内に収まります。 0.002~0.005 mm。 ツァイス社製CMM(三次元測定機) 出荷前に各穴を検査します。
- 5軸同時切断 単一のセットアップでシール溝へのアクセスを可能にする。
- 機械上でのプロービングにより、仕上げ切削のたびに穴の基準点が再較正されます。
CNC加工と3DプリントによるEV筐体の比較 検討事項はボア基準面に依存します。3軸フライス盤ではドリフトした部品を修正できません。 3Dプリンティング 各応力除去工程後の基準点の変更によるものです。
粉体床エンクロージャーフレームを横切る飛散源
PBF-LB/M(レーザー粉末床溶融金属)技術によるフレームには公差があります ±0.010~0.050mmの範囲 焼結温度の違いにより、0.005~0.01mmの範囲をはるかに超え、長い部分が曲がる。 EVバッテリー筐体の選択 スタックアップ許容範囲を考慮する必要がある。
- 形状適合冷却チャネルには、印刷された部品を使用してください。
- EV部品にCNC加工を選ぶべきタイミング: 表面にIP67規格のシーリングを施した後、仕上げ切りを行ってください。
アクションアイテム
- 嵌合面の公差は 8ミクロンの許容範囲より厳しい公差要件を満たすには、追加の加工時間が必要となります。
- プリント筐体フレームの見積もりを作成する前に、焼結の方向についてお問い合わせください。
データソースおよびベンチマーク:ISO 286-1:2010 限界適合規格およびツァイスCMM座標測定機の空間指示誤差校正レポート。
CNC加工と3Dプリンティングでは、熱特性はどのように異なるのか?
6061-T651鍛造アルミニウムの熱伝導率は167 W/(m·K)であるのに対し、プリントされたAlSi10Mgの熱伝導率はわずか120 W/(m·K)である。 鍛造ビレット内部の結晶粒の流れが等方性である場合、充電速度は冷却能力によって制限されます。
鍛造6061-T651トレイの等方性導電率
鍛造ビレット 6061-T651は167 W/(m·K)の熱伝導率を持つ。 熱伝導率と降伏強度は全方向で276MPaです。固体ビレットにより、トレイ表面全体にわたって熱伝導経路の連続性が確保され、セルピークの局所的な過熱を防ぎます。
- 鍛造合金の結晶粒構造は、面直方向の伝導を阻害する気孔がないことを保証する。
- フライス加工されたトレイ表面の平坦性により、モジュールのクランプ圧力下でギャップパッドが確実に接触する。
- 熱管理: CNC加工と3Dプリンティングの比較 検討事項は、導電方向から始まる。
印刷されたマイクロチャネル内部における表面粗さによるペナルティ
AlSi10Mgは120W/(m·K)で印刷され、降伏強度は195MPaである。 レーザー粉末床溶融法で製造されたコンフォーマルチャネルは、部品内部の曲線部分で直線的な工具経路を作成することが不可能なため、3軸CNC加工機では加工できません。 熱管理:CNC加工と3Dプリンティングの比較 チャネルが閉鎖されたときに作用する。
- 印刷直後の壁面粗さは6.3ミクロンです。
- 圧力降下試験の前に仕上げ作業を割り当てる。
EVバッテリー筐体の選択 形状の入手可能性よりも、流れに対する抵抗に依存する。 CNC加工によるEVバッテリートレイ Ra値0.4ミクロンの熱伝導性表面仕上げを提供します。簡単に言うと、プリントされた壁面が形状を、切削加工された床面が熱を伝達します。
結論
- すべての熱量について定常状態の熱伝導率証明書を要求してください。 6061-T651 見積もり時点での費用。
- トレイの材質を選定する前に、モデル化された最大放電ホットスポットを開発してください。
データソースとベンチマーク:ASMハンドブック第2巻鍛造アルミニウム合金の機械的特性の章、およびASTM E1461に準拠、社内、2026。
図2:CNC加工によるEVバッテリートレイは、冷却液の下で6061-T651チップを除去しながら、ヘッドがAlSi10Mg層を積層していく。
EVバッテリー筐体のコストは、生産量によってどのように変動するのか?
単位コストは数量によって決まり、加工能力によって決まるわけではない。単位数量を超えると、よりコスト効率の良い方法が印刷から切断へと切り替わる。 プログラミングとセットアップは最初の見積もりに含まれていますが、 EVバッテリー筐体のコスト 数量が増えるにつれてコストは減少します。切断は5個から100個までで75%減少(1,280ドルから320ドル)しますが、印刷はレーザー加工の1時間あたりのコストが変わらないため、わずか21%の減少(860ドルから680ドル)にとどまります。
初期見積もりにおける固定プログラミング費用
プログラミング作業と 最初の記事の証明(パート1の最初のプログラムの検証) まず、切削加工の見積もりを設定します。印刷は金型を使用せず、部品1~5個あたり860ドルかかります。
単発実行の場合、プログラム費用は実行量が増えるにつれて単位当たりで減少します。
- 実績のある切削プログラムは、数時間にわたって独立して機能します。
- ビレット材はガスよりも1kgあたりのコストが低い 噴霧粉末(球形)。
大量生産CNC加工 単位当たりの固定費の削減につながる。 ISO 2768-1:1989 重要度の低い寸法については一般的な公差を採用しているため、仕上げ工程は不要です。100個のご注文は、当初の見積もりの約4分の1の費用で済みます。
積層造形におけるレーザー加工時間と粉末コストの線形比較
レーザー照射時間当たりのコストと粉末請求書当たりのコストは、追加ユニットごとに直線的に増加する。
EV部品にCNC加工を選ぶべきタイミング: EVバッテリー筐体の選択 パイロット段階での実施は、この閾値を超えた後の印刷よりも望ましい。
3Dプリンティングは、プロトタイプ製作速度において、どのような場合にCNC加工を上回るのか?
コンセプトの1~3個のユニットチェックがより迅速化:機械加工の場合の6日間に対し、72時間で完了。 金属部品とナイロン部品はどちらもCADファイルから直接出力され、治具設計が完了する前に加工工程の確認を開始できます。100台を超えるユニットでは粉末床造形に時間がかかり、26日間の造形・脱粉サイクルは14日間の多軸切削に次いで2番目に時間がかかります。
EVバッテリー筐体のプロトタイプ製作 Aサンプル段階では、 3Dプリントされたナイロン製または金属製のハウジング粉末床溶融積層造形は、CAD形状から直接造形されるため、ブランキングや反転、再固定といった工程は不要です。粉末床溶融積層造形は、治具、ブランク、ツールライブラリを必要としないため、最初の部品の納品時にすべての工具準備工程が省略されます。
- 冷却ラインのプロトタイプは、アーキテクチャの最終決定前に納品される。
- 高電圧コネクタのクリアランスは物理的に確認されます。
3Dプリント製筐体の軽量化 クラッシュターゲットの前に壁の薄肉化のバリエーションを評価できます。3ユニットと100ユニットのリードタイムを問い合わせる必要があります。 CNC加工見積依頼チェックリスト。
パイロットバッチ規模でのスケジュール逆転
CNC加工と3DプリントによるEV筐体の比較 納期は部品の複雑さではなく、数量によって決まります。粉末床式造形の場合、複数の造形プレートを使用するため、100個の製造には26日間かかります。
- パッケージのクリアランスを確保するため、Aサンプルハウジングをナイロンで印刷する。
- 基準点が安定したら、Bサンプル部品を切削工程に移行してください。
CNC加工による表面仕上げ 漏れ検査に備えて、印刷後の表面の粗さを除去します。 治具設計とツールパス検証 3軸フライス盤の加工速度が、印刷されたサンプルと同じにならないようにするため。購入者のスケジュールでは、ナイロンの印刷は早期に行い、アルミニウムの切削はBサンプルで行うよう求められている。
パイロットバッチルール
- 治具なしの初期コンセプト筐体の見積もりを依頼してください。
- Bサンプル作成前に、単位あたりの除粉時間と時間当たりの料金を比較して見積もってください。
図3:CNCと3DプリンティングによるEV筐体のプロトタイプ製作。CNCは火花で金属を成形するのに対し、3Dプリンティングは粉末でナイロン製の筐体を成形する。
構造剛性と衝突安全性において、どちらのプロセスが優れているか?
ソリッドブロックの切断が衝突保護の役割を担う: 一体成型の6061-T651アルミニウム製トレイは内部密度が高く、一方、積層造形されたアルミニウムは層ごとに異方性特性を持つ。鍛造ビレットは、連続的な結晶粒構造全体に衝撃力を分散させる。
一体成形トレイにおける連続的な結晶構造
一体成形された6061-T651ブランク材は、切削加工前に内部の気孔を除去します。数十kJの衝撃エネルギーが未破壊の結晶粒を通過するため、気泡の崩壊を防ぎます。
- 途切れのない結晶粒は、亀裂が発生する前に空隙を排除する。
- 車体下部にかかる擦過荷重は、荷台の床面全体に影響を与える。
- CNC薄肉加工 サポート 2~3mm 振動のないリブ。
強制的な穀物の流れ 3方向すべてにおいて一貫した降伏強度を確保します。つまり、金属は構造的に強く、印刷時の質量効率が向上します。
印刷金属における異方性と多孔性のリスク
レーザー粉末床造形部品は、XY平面とZ軸方向で強度にばらつきが生じる。造形された金属壁の多孔性は、シャーシの振動によって疲労亀裂を引き起こす。 3Dプリント製筐体の軽量化 非構造用途には引き続き適しています。
- EVバッテリー筐体の選択 印刷された金属は、表紙レベルの切り抜きにのみ使用すべきである。
- 細胞近傍のCT多孔度レベルは制限されなければならない。
Z方向の結合 プリントされた金属は、シャーシの繰り返し荷重に対して最初に破損するが、切削加工されたビレット材には弱面がない。 CNC加工設計上のエラー 通常は、プリントされた金属に割り当てられた荷重経路から始まります。
緊急時の勤務規則
- 各耐荷重トレイごとに、製鉄所の証明書付きの鍛造ビレット。
- 衝撃性能認証済み ISO 16750-3:2012 PV承認前の振動プロファイル。
データソースおよびベンチマーク:MatWebデータベース6061-T651鍛造品の機械的引張破壊限界仕様。
EVバッテリー筐体製造に関する意思決定ツリー
電気自動車用バッテリーパックの筐体は、特定の製造工程に到達するまでに、5つの連続したゲートを通過する。 形状、シール面の質感、ロット番号、適合クラス、納期。プログラム設計者と調達担当役員は、サプライヤーの推測に頼ることなく、理解しやすい製造ソリューションのルートを利用できます。納期 72時間未満 これらが最終的な差別化基準となります。ハイブリッドソリューションでは、チャネルコアの印刷とシール面のフライス加工を組み合わせたものとなります。
形状とシール面ゲート
形状適合(細胞の形状に沿った内部チャネル) ゲート2にプログラムを送信します。面を溝状の表面加工にする必要がある場合は、印刷されたチャネルコアとシール面のフライス加工を組み合わせる必要があります。より粗い壁面は完全に印刷できます。
- 見積もりを依頼する前に、チャネルの形状をハイライト表示してください。
- 溝の表面仕上げを指定し、ミツトヨのSurftest SJ-210表面粗さ計で検証してください。
- CNC加工アプリケーション ハイブリッドルートと純粋なカッティングルートの両方を含む。
3軸CNC加工機では、切削工具が固定された一方向からしか進入できないため、形状に沿った内部溝を加工することはできません。
ボリューム、フィットクラス、およびデリバリーゲート
- 見積もりを出す前に、バッチサイズを確認してください。
- 小ロットCNC加工 最大35個までです。
- チェックしてください 高圧ダイカスト(溶融アルミニウムを高速で射出成形) 500個分の金型。
ルートロックアクション
- 考慮に入れる 1.5~2.0mm 印刷された接合面上の材料を機械加工する。
- ダイカスト金型の検査は、100個ではなく500個で行ってください。
図4:CNCと3DプリンティングによるEV筐体加工では、ノズルがポリマー層を押し出しながら、冷却液の下で6061-T651を切削します。
LSマニュファクチャリング社による自動車用EVバッテリー筐体のCNC加工と3Dプリンティングの比較:公差と熱シール最適化
精密CNC加工 6061-T651素材を使用することで、大型EVバッテリー筐体における熱による反りやシール漏れの問題を解決しました。製造工程の変更により、40個のバッチ生産におけるトレイ1個あたりのコストを51%削減しました。 第三者機関の検査報告書により、IP67の防水性能とAS9100D規格への準拠が検証されました。 調達担当者は、新たな工具費用を調達することなく、パイロットプログラムの予算超過を回避した。衝突安全性能と軽量化の目標は、プロセス変更にも耐え抜いた。
| アイテム | 3Dプリンティングルート(プロジェクト番号:AUTO-2026-041B) | CNC加工(プロジェクト番号:AUTO-2026-041A) |
| 950mmのスパンにわたる熱歪み | 0.45 mm | 二次人工老化により除去 |
| シール溝の粗さ | Ra 6.3 μm | Ra 0.8 μm |
| 0.3 MPaでの圧力試験 | 深刻な漏れ | 合格した |
| 40セットの場合のトレイ1枚あたりのコスト | 860ドル | 420ドル |
| バッチリードタイム | 22日間 | 14日間 |
| 不良率 | 12.5% | 1.8% |
クライアントの課題
一体型液冷エンクロージャーの寸法 950 mm 小型商用トラックプログラムに必要だった。 PBF-LB/M(レーザー粉末床溶融法)で印刷されたAlSi10Mgトレイは、合計で0.45mm反りが発生した。 シール溝の壁は 6.3μm; 0.3 MPa 圧力試験では深刻な漏れが判明した。試作予算は1トレイあたり860ドルの見積もりを上回り、積層造形プロセスの22日間という期間は検証目的にはタイトだった。
LSマニュファクチャリングソリューション
審査委員会は、すべての筐体を航空機用アルミニウムブランクに変更しました。試作カットの変形は 0.12 mm 中央部では、壁厚が2.5mmであるため残留応力が解放された。二次人工時効処理によりブランク材が固定された。 LSマニュファクチャリングのプロセスエンジニアは、剛性クランプを多点式真空吸引に置き換えた。 工具の突き出し量が減少 85mmから45mmまで 浅い切削深さによる多重切削のため。
結果と価値
経路変更後、トレイ1枚あたりのコストは420ドルになった。シール面は幾何公差の範囲内であった。不良率は減少した。 12.5%から1.8%へバッチ配送時間は14日間に短縮され、積層造形計画と比較して36.3%短縮されました。 ISO 16750-3 振動疲労試験およびASTM B117規格に基づく1,000時間の塩水噴霧暴露試験に合格した。 CNC加工と3Dプリンティングの比較 判決は削減を承認する。
「圧力試験に失敗するまでは、工具不要の印刷は低価格で提供されていました。6061-T651から機械加工されたトレイは、PVアセンブリにおいてIP67のシール等級を満たしていました。」— 新エネルギー小型商用トラックプログラム、プロジェクト番号AUTO-2026-041Aの機械設計リーダー
データソースとベンチマーク:LS Manufacturingのクロスプロセス測定データベース、プロジェクト#AUTO-2026-041A(CNCルート)および#AUTO-2026-041B(3Dプリンティングルート)、サンプルサイズ>1,500。

よくある質問
1. バッテリー筐体のIP67規格準拠の密閉性をより良く実現できるのは、どちらのプロセスですか?
シール溝は機械加工されており、 0.8ミクロン仕上げ組み立て前に漏洩経路をすべて遮断します。3Dプリントされた壁は、加圧試験時に膨張する層間多孔性を捉えます。明確に定義された溝基準のおかげで、入荷した材料は初回検査でIP67保護等級試験に合格します。
データソース:ASME Y14.5-2018幾何寸法公差(GD&T)規格および機械内気密性圧力試験規格。
2. CNC加工と3Dプリンティングのコスト損益分岐点はどれですか?
コストパリティは10ユニット付近で発生します。5ユニットでは、印刷の方が部品あたり32.8%安く(860ドル対1,280ドル)、100ユニットでは機械加工の方が52.9%安くなります(320ドル対680ドル)。LS Manufacturingは、損益分岐点を超えてセットアップ時間を償却し、 52.9% 単位コストを低く抑える 100ユニット購入担当者は、数量が増える前に単価を設定し、 ISO 9001:2015 ドキュメントは引用された各行を追跡します。
データソース:LS Manufacturing 2025~2026 クロスプロセス実証データベース。プロジェクト #AUTO-2026-041A (CNC ルート) および #AUTO-2026-041B (3D プリンティング ルート) を網羅。
3. 薄肉アルミニウム製冷却トレイの製造において、3DプリンティングはCNC加工の代替となり得るか?
メタリックプリントは、耐荷重トレイでの切断の代わりにはなりません。 2.5 mm 残留熱応力によって薄い壁は曲がるため、壁の厚さは必要となる。 マイクロコンフォーマルチャネルコア 印刷は可能ですが、熱面と負荷フレームは仕上げ加工が必要です 276 MPa 降伏強度。組立作業者はまっすぐな取付面を得ることができ、ASME Y14.5-2018規格の指示により、機械加工された基準面と図面通りの形状が区別されます。
4.両方の方法における寸法再現性はどのように異なりますか?
機械加工されたバッチは、 3ミクロン帯しかし、プリントされたビルドは成長して 10ミクロン 長距離にわたって。 多層レーザースキャン 熱ドリフトが蓄積されるため、定温加工により各バッチにおける熱ドリフト誤差の蓄積を排除します。OEMによる筐体組立ラインではシム調整は不要で、その他の工程にはISO 2768-1:1989の一般公差が適用されます。
データソース:ツァイス社製CMM(三次元測定機)の空間測定精度に関する承認記録。
5. バッテリーパックの製造にCNC加工と3Dプリントのどちらを迅速に選択すればよいか?
調達段階では2段階のチェックが行われます。まず、嵌合公差が0.01mm未満の部品5個のサンプルが印刷工程に送られます。約10個以上のバッチは切断工程に進みます。 非ツールオプションを最初に検討すると、タイムラインが短縮され、 精密CNC加工サービス AS9100Dプロセス制御に使用されます。
6. 構造用衝突防止トレイに6061-T651のCNC加工が好まれるのはなぜですか?
鍛造6061-T651材は、高度に整列した繊維の流れ線を有し、引張特性および衝撃特性が全方向において100%一貫していることが保証されています。 金属格子構造は、高速衝突荷重時にZ方向の接合部に沿って破壊されます。衝突時においても保証は有効であり、鍛造アルミニウムに関するASMハンドブック第2巻の疲労データは、この材料選択の妥当性を裏付けています。
データソース:ASMハンドブック第2巻、鍛造アルミニウム合金の疲労パラメータ。
まとめ
EVバッテリー開発における筐体の成功は、ランキングではなく、プロセスの適合性によって左右される。 積層造形は設計プロセスの流動性においてトポロジーの自由度を提供するが、多軸加工は荷重が構造的なものになった後もシール効果を維持することを保証する。量産ゲート後にルート切り替えが行われる場合、設備投資予算は確保される。
3D/2Dデザインファイルを送信してください info@lsrpf.comまたは、LS Manufacturingのシニアエンジニアに連絡してください。 +86 185 6675 96672時間以内に無料のプロセス経路比較とDFM分析を実施します。

