 العربية



TL;DR: الفرق الأساسي بين التصنيع باستخدام الحاسوب والطباعة ثلاثية الأبعاد بالنسبة لأغلفة بطاريات السيارات الكهربائية، يتمثل الفرق في إزالة المواد مقابل البناء التراكمي طبقة تلو الأخرى. يعتمد اختيار الطباعة باستخدام الحاسوب (CNC) أو الطباعة ثلاثية الأبعاد على ثلاثة معايير: حجم الوحدة أعلى من حوالي 10، وتفاوت سطح التركيب أقل من ±0.008 مم، وخشونة أخدود الختم عند أو أقل من Ra 0.8 ميكرومتر.
تستنزف تكاليف الأدوات ومخاطر الهدر ميزانيات تصنيع حاويات المركبات الكهربائية قبل شحن أي قطعة. وتُحدد متطلبات الصلابة ومواصفات IP67 ما إذا كان مشروع حاوية المركبات الكهربائية سيجتاز مرحلة التحقق. أربعة أبعاد - التسامح، والمادة، والتوصيل الحراري، وتكلفة الوحدة - تغذي مصفوفة 4x4 واحدة بالإضافة إلى شجرة قرار مدتها خمس دقائق. تتخذ فرق التوريد قراراتها مسبقًا، ما يجنبها مشاكل الأدوات والمفاجآت غير المتوقعة. ويحصل فريق الميزانية على مقارنة واحدة فقط، وليس على عرضين من موردين مختلفين.
أهم النقاط
- استخدم الطباعة ثلاثية الأبعاد في عمليات البحث والتطوير المتكررة من وحدة واحدة إلى خمس وحدات مزودة بميزات تبريد متوافقة. تُنتج تقنية التصنيع الإضافي أجزاءً ضمن 3 أيام ويخفض تكاليف المراحل المبكرة بنسبة 32.8%. ويضمن المشترون ميزانيتهم خلال فترة الالتزام بالتصميم.
- الانتقال إلى التصنيع باستخدام الحاسوب (CNC) إذا كانت أسطح التركيب تتطلب دقة ±0.008 مم. يؤدي الإنتاج بكميات كبيرة إلى خفض سعر الوحدة. من 1280 دولارًا إلى 320 دولارًايحرص مديرو التوريد على ضمان الميزانية قبل تقييم الأدوات.
- حدد عملية التصنيع باستخدام الحاسوب (CNC) لسبائك 6061-T651 للاستخدام الحراري وخدمة منع التسرب IP67. تتميز سبائك الألومنيوم المطروقة بقوة خضوع تبلغ 276 ميجا باسكال وأسطح ذات أخاديد. يتطلب المعدن المطبوع تشطيبًا قبل اختبار الضغط.
لماذا نثق بهذه المقارنة التصنيعية؟ رؤى عملية من شركة LS Manufacturing
قامت غلوريا، وهي مهندسة عمليات أولى في شركة LS Manufacturing ولديها أكثر من 15 عامًا من الخبرة في صناعة العلب الدقيقة، بتأليف كل قسم. وجاءت المراجعة الثانية من أرضية المصنع: حيث قام كبير مهندسي العمليات بالتحقق من كل رقم قبل النشر. قم بدراسة إطار عمل غلوريا لاتخاذ القرارات الهندسية فيما يخص معايير التوريد، ستستفيد من جولتين من التحقق لكل هامش خطأ وتكلفة معلنة.
حصص اللياقة البدنية واللياقة البدنية من ISO 286 تُشكّل هذه العناصر أساس كل بيان للتسامح، و دليل الجمعية الأمريكية لعلم المعادن، المجلد الثاني يُقدّم هذا البرنامج القيم الميكانيكية والحرارية لسبائك الألومنيوم 6061-T651. وتتحقق آلات قياس الإحداثيات من زايس من أبعاد جميع أسطح منع التسرب معًا. ويمكن للمهندسين التحقق بشكل مستقل من كل رقم منشور بالرجوع إلى مصدر قياسي.
تتضمن عملية التحقق أكثر من 1500 اختبارًا متقاطعًا بين العمليات، بما في ذلك اختبار التعرض لرذاذ الملح لمدة 1000 ساعة وفقًا لمعيار ASTM B117، ودورات اختبار إجهاد الاهتزاز وفقًا لمعيار ISO 16750-3. يتم التحقق من صحة عمليات التصنيع باستخدام الحاسوب (CNC) والطباعة ثلاثية الأبعاد باستخدام نفس أدوات التثبيت، ويتم اختيار نوع الغلاف بناءً على بيانات الاختبار.
يصبح مستوى الصوت هو المرشح الأول: التصنيع باستخدام الحاسوب (CNC) يضمن ذلك تكاليف الوحدة وختم IP67. تتولى شركة LS Manufacturing إدارة عملياتها التصنيع باستخدام الحاسوب خماسي المحاور مراكز، وأنظمة طباعة ثلاثية الأبعاد للمعادن الصناعية والبوليمرات الهندسية، وخطوط إنتاج الصفائح المعدنية الدقيقة داخل الشركة.
مرجع سريع: مصفوفة مقارنة هندسية 4×4
التصنيع باستخدام الحاسوب والطباعة ثلاثية الأبعاد تختلف هذه المنتجات في أربعة مجالات رئيسية لتصنيع أغلفة بطاريات السيارات الكهربائية. وتدعم معايير الفحص القياسية في الصناعة وبيئة الإنتاج الواقعية جميع المقارنات أدناه.
| الأبعاد | الخيار أ: التصنيع باستخدام الحاسوب (6061-T651) | الخيار ب: الطباعة ثلاثية الأبعاد (PBF-LB/M، AlSi10Mg) | الحد الأدنى / السيناريو الموصى به |
| التفاوتات في الأبعاد والملاءمة | ملاءمة دقيقة ±0.008 ممموضع الثقب فائق الدقة ±0.003 مم | دقة تركيب ±0.010 مم؛ دقة فائقة في تحديد موضع الثقب ±0.005 مم | يتطلب التفاوت في سطح التركيب ≤ ± 0.008 مم أو مانع التسرب IP67 استخدام آلات CNC. |
| تكلفة الوحدة والدفعة | النموذج الأولي 1280 دولارًا للقطعة الواحدةالدفعة ≥ 100 قطعة: 320 دولارًا للقطعة | تكلفة النماذج الأولية 860 دولارًا للقطعة الواحدة؛ تكلفة الدفعة ≥ 100 قطعة: 680 دولارًا للقطعة الواحدة | نقطة التعادل ≈ 10 وحدات: أقل من ذلك يفضل الطباعة ثلاثية الأبعاد، وأكثر من ذلك يفضل التصنيع باستخدام الحاسوب (CNC) |
| خشونة السطح | خشونة السطح بعد التشغيل 0.8 ميكرومتر؛ خشونة القناة بعد التشطيب 0.4 ميكرومتر | خشونة السطح بعد التلبيد Ra 6.3 ميكرومتر؛ خشونة السطح بعد الصقل Ra 1.6 ميكرومتر | تتطلب أخاديد الختم أو الأسطح الطرفية ذات خشونة سطحية Ra ≤ 0.8 ميكرومتر عملية تصنيع باستخدام الحاسوب (CNC). |
| مدة إعداد النماذج الأولية والتسليم | مدة تصنيع النماذج الأولية (من 1 إلى 5 قطع): 6 أيام؛ مدة تصنيع دفعة من 100 قطعة: 14 يومًا | مدة تصنيع النماذج الأولية (من 1 إلى 5 قطع): 3 أيام؛ مدة تصنيع دفعة من 100 قطعة: 26 يومًا | الطباعة ثلاثية الأبعاد تفوز في التحقق من صحة مساحة التغليف والأحزمة خلال 72 ساعة |
عند طلب ما يقل عن 10 وحدات، تتفوق الطباعة ثلاثية الأبعاد من حيث السعر؛ وعند طلب ما يقل عن 20 وحدة، تتفوق من حيث الجدول الزمني. أما عند طلب ما يزيد عن هذين الحدين، فتتفوق عمليات التصنيع باستخدام الحاسوب (CNC) من حيث دقة القياس، وأداء منع التسرب، وتكلفة الوحدة.
الشكل 1: تعمل عملية الطباعة ثلاثية الأبعاد على تبسيط تصميم الهيكل من خلال بناء جدران شبكية، بينما تقوم عملية القطع باستخدام الحاسوب بإزالة مخزون 6061-T651 عند Ra 0.8 ميكرومتر.
أي عملية توفر دقة أعلى في تصنيع الهياكل؟
توفر عملية التصنيع باستخدام الحاسوب نطاق تحمل أصغر لأغلفة المركبات الكهربائية لأنها تأتي بتفاوت ±0.008 مم على أسطح التزاوج وفتحات تثبيت الخلايا. يضمن مسار الأداة الصلب ومعايرة المجس على الماكينة الوصول إلى نطاق التفاوت المسموح به وفقًا لفئات التوافق ISO 286-1:2010. ينتج عن تلبيد إطار طبقة المسحوق تفاوتات أعلى نظرًا لعدم توزيع الحرارة بالتساوي، مما يزيد من خطر تسرب موانع التسرب عالية الجهد.
القطع الصلب ومعايرة المجس على الأسطح المتزاوجة
يضمن الجمع بين القطع الصلب والفحص الآلي الحفاظ على فتحات الأطراف ضمن ±0.003 مم الدقة. تعمل التغذية الراجعة من جهاز الفحص الموجود على الماكينة على تعويض تآكل الأداة بين عمليات التثقيب، مما يسمح لجميع عمليات التثقيب بالبقاء ضمن نطاق الدقة الفائقة. 0.002–0.005 مم. آلة قياس الإحداثيات (CMM) من زايس يتم فحص كل تجويف قبل الشحن.
- القطع المتزامن بخمسة محاور يُتيح الوصول إلى أخاديد الختم في عملية إعداد واحدة.
- يقوم جهاز الفحص الموجود على الآلة بإعادة معايرة نقطة مرجع الحفر بعد كل عملية قطع نهائية.
مقارنة بين التصنيع باستخدام الحاسوب والطباعة ثلاثية الأبعاد لهيكل السيارة الكهربائية تعتمد الاعتبارات على بيانات التجويف. لا يمكن لآلة الطحن ثلاثية المحاور إصلاح الجزء المنحرف من الطباعة ثلاثية الأبعاد بسبب تغير البيانات بعد كل جلسة لتخفيف التوتر.
مصادر الانجراف عبر إطارات حاويات طبقة المسحوق
تتميز الإطارات المصنعة بتقنية PBF-LB/M (دمج مسحوق المعادن بالليزر) بتفاوتات دقيقة. نطاق ±0.010-0.050 مم تتجاوز بكثير نطاق 0.005-0.01 مم بسبب اختلاف درجات حرارة التلبيد، وتنحني الأجزاء الطويلة. اختيار حاوية بطارية السيارة الكهربائية ينبغي مراعاة مدى تحمل التراكم.
- احتفظ بالأجزاء المطبوعة لقنوات التبريد المطابقة.
- متى يتم اختيار تقنية CNC لتصنيع قطع غيار السيارات الكهربائية؟: استخدم القطع النهائي بعد تطبيق مانع التسرب IP67 على السطح.
بنود العمل
- التفاوتات المسموح بها على أسطح التزاوج وفقًا لـ نطاق التفاوت 8 ميكرونتتطلب التفاوتات الأكثر صرامة وقتاً إضافياً للتصنيع.
- اطلب تحديد اتجاه عملية التلبيد قبل تقديم عرض سعر لإطارات التغليف المطبوعة.
مصدر البيانات والمعيار المرجعي: معيار ISO 286-1:2010 للحدود والملاءمات وتقرير معايرة خطأ المؤشر المكاني لآلة قياس الإحداثيات CMM من Zeiss.
كيف تختلف الخصائص الحرارية بين التصنيع باستخدام الحاسوب والطباعة ثلاثية الأبعاد؟
يتمتع الألومنيوم المطروق 6061-T651 بموصلية حرارية تبلغ 167 واط/(م·ك)، بينما يتمتع AlSi10Mg المطبوع بموصلية حرارية تبلغ 120 واط/(م·ك) فقط. مع تدفق حبيبي متساوي الخواص في السبيكة المطروقة، فإن سرعة الشحن لديك محدودة بقدرة التبريد لديك.
الموصلية المتساوية في الصواني المصنوعة من سبائك الألومنيوم 6061-T651
سبائك مزورة من 6061-T651 لها معامل انتقال حراري 167 واط/(م·ك) تتميز هذه القوالب الصلبة بموصلية حرارية عالية وقوة خضوع تبلغ 276 ميجا باسكال في جميع الاتجاهات. كما تضمن استمرارية مسارات الحرارة على كامل سطح الصينية، مما يمنع ارتفاع درجة حرارة قمم الخلايا بشكل موضعي.
- يضمن التركيب الحبيبي للسبائك المطروقة عدم وجود مسامية، مما يمنع التوصيل عبر المستويات.
- يضمن استواء سطح الصينية المطحونة تلامس وسادة الفجوة تحت ضغط مشبك الوحدة.
- إدارة الحرارة: التصنيع باستخدام الحاسوب مقابل الطباعة ثلاثية الأبعاد تبدأ الاعتبارات بتوجيه الموصلية.
عقوبات الخشونة داخل القنوات الدقيقة المطبوعة
تتم طباعة AlSi10Mg عند 120 واط/(م·ك) ولها قوة خضوع تبلغ 195 ميجا باسكال. القنوات المطابقة المنتجة بتقنية دمج مسحوق الليزر لا يمكن تشكيلها باستخدام جهاز CNC ثلاثي المحاور بسبب استحالة عمل مسار أداة مستقيم داخل المنحنيات داخل الأجزاء. إدارة الحرارة: التحكم الرقمي بالحاسوب مقابل الطباعة ثلاثية الأبعاد تدخل هذه المسألة حيز التنفيذ عندما يتم إغلاق القنوات.
- يبلغ متوسط خشونة الجدار بعد الطباعة 6.3 ميكرون.
- قم بتخصيص التشطيب قبل اختبار انخفاض الضغط.
اختيار حاوية بطارية السيارة الكهربائية يعتمد الأمر بشكل أكبر على مقاومة التدفق أكثر من اعتماده على توافر الأشكال. تصنيع صواني بطاريات السيارات الكهربائية باستخدام آلات CNC نقدم سطحًا حراريًا بلمسة نهائية Ra 0.4 ميكرون. باختصار: الجدران المطبوعة تُعطي الشكل، والأرضية المصقولة تُعطي الحرارة.
الخلاصة
- اطلب شهادات التوصيل الحراري في حالة الاستقرار لجميع أنواع الحرارة 6061-T651 في وقت تقديم عرض الأسعار حسب التكلفة.
- قم بتطوير نموذج لنقاط التفريغ القصوى الساخنة قبل اختيار مادة الصينية.
مصدر البيانات والمعيار: دليل ASM المجلد 2 فصل الخصائص الميكانيكية لسبائك الألومنيوم المطروقة ووفقًا لمعيار ASTM E1461، داخلي، 2026.
الشكل 2: تقوم آلة CNC بتصنيع صواني بطاريات السيارات الكهربائية، حيث تزيل رقائق 6061-T651 تحت سائل التبريد بينما يقوم رأس بتكديس طبقات AlSi10Mg.
ما الذي يؤثر على تكلفة حاويات بطاريات السيارات الكهربائية باختلاف الأحجام؟
يتم تحديد تكلفة الوحدة من خلال الكمية وليس من خلال قدرة العملية - إن تجاوز علامة الوحدة يحول الطريقة الأقل تكلفة من الطباعة إلى القطع. تم احتساب تكاليف البرمجة والإعداد في عروض الأسعار الأولى، ولكن تكلفة حاوية بطارية السيارة الكهربائية ينخفض السعر مع زيادة الكميات. ينخفض سعر القص بنسبة 75% من 5 إلى 100 قطعة (من 1280 دولارًا إلى 320 دولارًا)؛ بينما ينخفض سعر الطباعة بنسبة 21% فقط (من 860 دولارًا إلى 680 دولارًا)، لأن تكلفة ساعة الليزر ثابتة.
تكلفة برمجة ثابتة ضمن عروض أسعار القطع المبكر
برمجة العمالة و إثبات المقالة الأولى (إثبات البرنامج الأول في الجزء الأول) حدد الأسعار الأولية للقص. الطباعة لا تتطلب أدوات وتكلفتها 860 دولارًا لكل قطعة إلى خمس قطع.
يتم تخفيض تكلفة البرنامج لتشغيله لمرة واحدة لكل وحدة مع زيادة الحجم.
- تعمل طرق القطع المجربة بشكل مستقل لعدة ساعات.
- تكلفة مادة البليت أقل لكل كيلوغرام من تكلفة الغاز. مسحوق مُذرّر (على شكل دائري).
التصنيع باستخدام الحاسب الآلي بكميات كبيرة يؤدي ذلك إلى انخفاض التكلفة الثابتة لكل وحدة. ISO 2768-1:1989 لا تتطلب التفاوتات العامة للأبعاد غير الحرجة أي عملية تشطيب. وبالتالي، يصبح طلبك المكون من 100 قطعة ربع التقدير الأولي تقريبًا.
تكلفة الليزر الخطي - الساعات وتكلفة المسحوق في عمليات الطباعة ثلاثية الأبعاد
تظل تكلفة كل ساعة ليزر وتكلفة كل فاتورة مسحوق ثابتة لكل وحدة إضافية.
متى يتم اختيار تقنية CNC لتصنيع قطع غيار السيارات الكهربائية؟: اختيار حاوية بطارية السيارة الكهربائية يُفضل الطباعة خلال المرحلة التجريبية على الطباعة بعد تجاوز هذه العتبة.
متى تتفوق الطباعة ثلاثية الأبعاد على تقنية CNC من حيث سرعة النماذج الأولية؟
أسرع لإجراء فحص المفهوم من وحدة إلى ثلاث وحدات: 72 ساعة مقابل 6 أيام في التصنيع الآلي. تُصنع الأجزاء المعدنية والنايلونية مباشرةً من ملف التصميم بمساعدة الحاسوب (CAD)، ويمكن البدء بفحص المسار قبل اكتمال تصميم التركيب. يؤدي إنتاج أكثر من 100 وحدة إلى إبطاء عملية بناء طبقة المسحوق؛ حيث تأتي دورة البناء وإزالة المسحوق التي تستغرق 26 يومًا في المرتبة الثانية بعد عمليات القطع متعددة المحاور التي تستغرق 14 يومًا.
تصميم نموذج أولي لعلبة بطارية السيارة الكهربائية في مرحلة العينة A يكون الوضع أفضل مع غلاف مطبوع بتقنية الطباعة ثلاثية الأبعاد من النايلون أو المعدنتُصنع نماذج الطباعة ثلاثية الأبعاد بتقنية الطباعة ثلاثية الأبعاد باستخدام مسحوق المعادن مباشرةً من تصميمات CAD دون الحاجة إلى عمليات التشكيل والقلب وإعادة التثبيت. لا تتطلب هذه التقنية أي تجهيزات أو قوالب أو مكتبات أدوات، إذ يتم تسليم الجزء الأول مباشرةً دون الحاجة إلى أي تحضيرات مسبقة.
- يتم تسليم نماذج خطوط التبريد قبل تجميد التصميم المعماري.
- يتم فحص خلوص موصل الجهد العالي فعلياً.
تخفيف وزن الغلاف المطبوع ثلاثي الأبعاد يُتيح لك ذلك تقييم خيارات ترقيق الجدران قبل تحديد أهداف التصادم. لا يزال يتعين عليك طلب فترات توريد لـ 3 وحدات و100 وحدة في قائمة التحقق من طلبات عروض الأسعار الخاصة بالتصنيع باستخدام الحاسوب.
عكس الجدول الزمني على نطاق الدفعة التجريبية
مقارنة بين التصنيع باستخدام الحاسوب والطباعة ثلاثية الأبعاد لهيكل السيارة الكهربائية يعتمد التوقيت على الكمية، وليس على مدى تعقيد القطعة. يستغرق تصنيع 100 وحدة بتقنية الطباعة ثلاثية الأبعاد باستخدام مسحوق المعادن 26 يومًا نظرًا لوجود عدة منصات بناء.
- اطبع نماذج أغلفة من النايلون لتوفير مساحة كافية للعبوة.
- قم بنقل أجزاء العينة B إلى قسم القطع بمجرد استقرار البيانات المرجعية.
تشطيب الأسطح باستخدام آلات CNC يزيل الخشونة بعد الطباعة استعدادًا لاختبار التسرب. تصميم التثبيت وإثبات مسار الأداة تمنع آلات الطحن ثلاثية المحاور من أن تكون بنفس سرعة العينات المطبوعة. تتطلب جداول المشتري طباعة النايلون مبكراً وقطع الألومنيوم عند العينة الثانية.
قواعد الدفعة التجريبية
- اطلب عروض أسعار لتصميمات أولية للمساكن بدون تجهيزات.
- تقدير وقت إزالة المسحوق لكل وحدة مقابل المعدل بالساعة قبل الالتزام بعينة B.
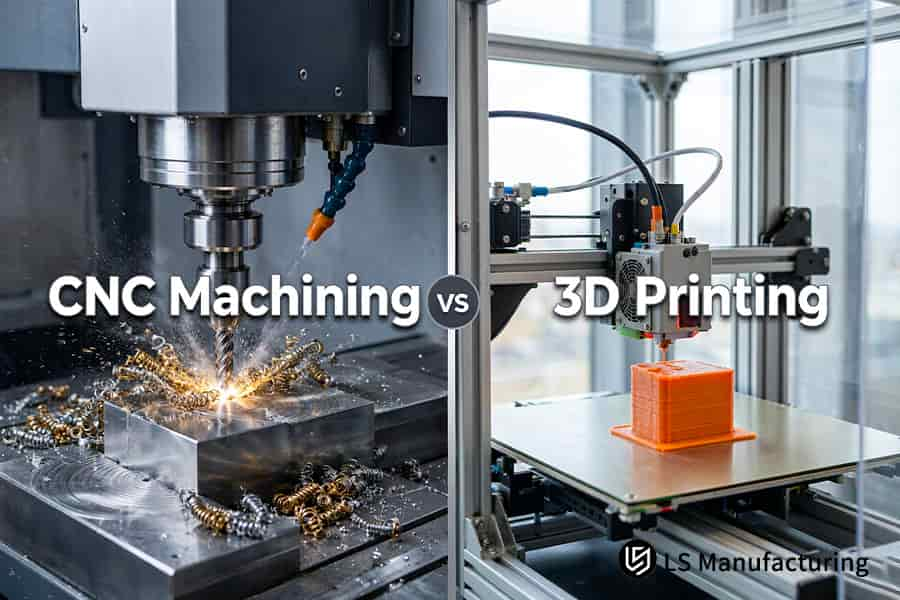
الشكل 3: مقارنة بين التصنيع باستخدام الحاسوب والطباعة ثلاثية الأبعاد في تصنيع نماذج أولية لهياكل المركبات الكهربائية، حيث يتم تشكيل المعدن باستخدام الشرر بينما يتم تشكيل غلاف من النايلون باستخدام المسحوق.
أي عملية توفر صلابة هيكلية فائقة وأمانًا عاليًا في حالة الاصطدام؟
يتولى قطع الكتل الصلبة مهمة الحماية من الصدمات: توفر صينية الألمنيوم المتجانسة 6061-T651 كثافة داخلية، بينما يتميز الألمنيوم المطبوع بخصائص متباينة الخواص طبقة تلو الأخرى. تعمل قطعة الألمنيوم المطروقة على توزيع قوى الصدم عبر بنية الحبيبات المتصلة.
بنية حبيبية متصلة في الصواني المتجانسة
تُزيل القطع المتجانسة المصنوعة من سبيكة الألومنيوم 6061-T651 المسامية الداخلية قبل عملية القطع. وتمر طاقة الصدم التي تتراوح في حدود عشرات الكيلوجول عبر الحبيبات غير المكسورة، مما يمنع انهيار الخلايا.
- تؤدي الحبيبات المتصلة إلى القضاء على المسامية قبل حدوث بدء التشققات.
- تؤثر أحمال الاحتكاك على الجزء السفلي من الهيكل على أرضية الصندوق بأكملها.
- تشكيل الجدران الرقيقة باستخدام الحاسوب يدعم 2-3 مم الأضلاع بدون اهتزاز.
تدفق الحبوب القسري يضمن ذلك قوة خضوع ثابتة في جميع الاتجاهات الثلاثة. بعبارة أخرى، يتميز المعدن بقوة هيكلية عالية بينما تحقق الطباعة كفاءة عالية في الإنتاج.
مخاطر التباين والمسامية في المعادن المطبوعة
تُظهر الأجزاء المصنعة بتقنية الطباعة ثلاثية الأبعاد باستخدام مسحوق الليزر تباينات في القوة على المستويين XY و Z. وتؤدي المسامية في الجدران المعدنية المطبوعة إلى بدء تشققات الإجهاد نتيجة لاهتزاز الهيكل. تخفيف وزن الغلاف المطبوع ثلاثي الأبعاد لا يزال مناسبًا للتطبيقات غير الإنشائية.
- اختيار حاوية بطارية السيارة الكهربائية ينبغي استخدام المعدن المطبوع فقط في القطع التي تصل إلى مستوى الغطاء.
- يجب الحد من مستويات المسامية في التصوير المقطعي المحوسب بالقرب من الخلية.
الروابط في اتجاه المحور Z في المعادن المطبوعة، تفشل أولاً في أحمال الهيكل الدورية؛ أما في سبائك البليت المطحونة، فلا يوجد مستوى ضعيف. أخطاء في تصميم التصنيع باستخدام الحاسوب تبدأ عادةً بمسارات التحميل المخصصة للمعدن المطبوع.
قواعد واجبات التصادم
- قطعة معدنية مطروقة مع شهادات المصنع لكل صينية تحمل الأحمال.
- أداء مؤثر معتمد من ISO 16750-3:2012 ملفات تعريف الاهتزاز قبل الموافقة النهائية على نظام الطاقة الشمسية الكهروضوئية.
مصدر البيانات والمعيار: قاعدة بيانات MatWeb 6061-T651 مواصفات حد الكسر الميكانيكي للشد في عملية التشكيل.
شجرة قرارات تصنيع حاويات بطاريات السيارات الكهربائية
أي غلاف لحزمة بطاريات السيارات الكهربائية يمر عبر خمس بوابات متتالية للوصول إلى مسار تصنيع محدد واحد: الهندسة، وملمس سطح الختم، ورقم الدفعة، وفئة الملاءمة، والإطار الزمني للتسليم. يمتلك مصممو البرامج ومديرو التوريد مسارًا واضحًا لحل التصنيع دون الاعتماد على أي تخمينات من الموردين. أوقات التسليم أقل من 72 ساعة تُعدّ هذه المعايير النهائية للتمييز. تتضمن الحلول الهجينة مزيجًا من طباعة قلب القناة وطحن سطح الختم.
الهندسة والبوابات ذات الوجه المختوم
هندسة متوافقة (قنوات داخلية على طول شكل الخلايا) يرسل البرنامج إلى البوابة رقم 2. إذا كان يجب أن يكون السطح خشنًا بما يكفي لتشكيل أخاديد، فسيلزم استخدام مزيج من قلب قناة مطبوع وطحن سطح مانع للتسرب. يمكن طباعة أسطح الجدران الخشنة بالكامل.
- يرجى تحديد هندسة القناة قبل طلب عروض الأسعار.
- حدد نسيج الأخاديد وتحقق منه باستخدام جهاز اختبار الخشونة Mitutoyo Surftest SJ-210.
- تطبيقات التصنيع باستخدام الحاسوب (CNC) يشمل مسارات القطع الهجينة والقطع النقية.
لا تستطيع آلات CNC ثلاثية المحاور إنتاج قنوات داخلية متوافقة، لأن أداة القطع لا يمكنها الاقتراب إلا على طول اتجاه ثابت واحد.
الحجم، وفئة اللياقة، وبوابات التسليم
- تحقق من حجم الدفعة قبل تحديد سعر اثنين.
- التصنيع باستخدام الحاسوب على دفعات صغيرة يصل العدد إلى 35 قطعة.
- اطلع على الصب بالقالب عالي الضغط (حقن الألومنيوم المنصهر بسرعة) أدوات تصنيع لـ 500 قطعة.
إجراءات قفل المسار
- اسمح بـ من 1.5 إلى 2.0 ملم تشكيل المواد الخام على أسطح التزاوج المطبوعة.
- يتم فحص أدوات صب القوالب عند 500 قطعة، وليس عند 100 قطعة.
الشكل 4: مقارنة بين التصنيع باستخدام الحاسوب والطباعة ثلاثية الأبعاد لهيكل السيارة الكهربائية، حيث يتم قطع 6061-T651 تحت سائل التبريد بينما تقوم فوهة ببثق طبقات البوليمر.
مقارنة بين التصنيع باستخدام الحاسوب (CNC) والطباعة ثلاثية الأبعاد في تصنيع أغلفة بطاريات السيارات الكهربائية: تحسين التفاوتات والعزل الحراري
التصنيع الدقيق باستخدام الحاسوب (CNC) يُساهم استخدام مادة 6061-T651 في حل مشكلات التشوّه الحراري وتسربات المواد العازلة في حاويات بطاريات السيارات الكهربائية الكبيرة. وقد أدى تغيير عملية التصنيع إلى خفض تكلفة كل صينية بنسبة 51% لدفعة مكونة من 40 وحدة. أكدت تقارير مختبرات الطرف الثالث صحة معيار IP67 للحماية من التسرب ومعيار AS9100D. تجنّب فريق التوريد تجاوز ميزانية البرنامج التجريبي دون تكبّد تكاليف أدوات جديدة. ونجحت أهداف تقليل الاصطدام والوزن في تجاوز تغييرات العمليات.
| غرض | مسار الطباعة ثلاثية الأبعاد (المشروع رقم AUTO-2026-041B) | مسار CNC (المشروع رقم AUTO-2026-041A) |
| تشوه حراري على امتداد 950 مم | 0.45 مم | تمت إزالته عن طريق الشيخوخة الاصطناعية الثانوية |
| خشونة أخدود الختم | Ra 6.3 ميكرومتر | Ra 0.8 ميكرومتر |
| اختبار الضغط عند 0.3 ميجا باسكال | تسرب شديد | اجتاز |
| تكلفة الصينية الواحدة عند 40 مجموعة | 860 دولارًا | 420 دولارًا |
| مهلة الدُفعة | 22 يومًا | 14 يومًا |
| معدل العيوب | 12.5% | 1.8% |
تحديات العميل
غلاف تبريد سائل من قطعة واحدة بقياس 950 مم كان ذلك ضرورياً لبرنامج الشاحنات التجارية الخفيفة. انحرفت صواني AlSi10Mg المطبوعة بتقنية PBF-LB/M (دمج مسحوق المعادن بالليزر) بمقدار 0.45 مم في المدى الكلي. كانت جدران أخاديد الختم 6.3 ميكرومتر؛ 0.3 ميجا باسكال أظهر اختبار الضغط تسربًا شديدًا. تجاوزت ميزانية المشروع التجريبي التقديرات البالغة 860 دولارًا لكل صينية؛ وكانت الجداول الزمنية لعملية التصنيع الإضافي التي استغرقت 22 يومًا ضيقة لأغراض التحقق.
حلول التصنيع LS
أعادت لجان المراجعة توجيه جميع الحاويات إلى قطع الألمنيوم المستخدمة في صناعة الطائرات. وبلغت التشوهات الناتجة عن القطع التجريبي ما يلي: 0.12 مم أدى استخدام جدران بسمك 2.5 مم في منتصف المسافة إلى تخفيف الإجهاد المتبقي. وقد عززت عملية التقادم الاصطناعي الثانوية من فعالية القطع. قام مهندسو عمليات التصنيع في شركة LS باستبدال التثبيت الصلب بالشفط الفراغي متعدد النقاط. تقليل بروز الأدوات من 85 مم إلى 45 مم بسبب القطع متعدد المراحل ذي العمق الخفيف.
النتائج والقيمة
ارتفعت تكلفة الصينية الواحدة إلى 420 دولارًا بعد إعادة التوجيه. وكانت أسطح الختم متوافقة مع التفاوتات الهندسية. وانخفضت نسبة العيوب. من 12.5% إلى 1.8%تم تقليص وقت تسليم الدفعات إلى 14 يومًا أو أسرع بنسبة 36.3٪ مقارنة بخطط التصنيع الإضافي. ISO 16750-3 تم اجتياز اختبار الإجهاد الناتج عن الاهتزاز واختبار التعرض لرذاذ الملح لمدة 1000 ساعة وفقًا لمعيار ASTM B117. التصنيع باستخدام الحاسوب مقابل الطباعة ثلاثية الأبعاد الأحكام القضائية تُجيز التخفيض.
كان سعر الطباعة بدون أدوات أقل حتى فشل اختبار الضغط. صُنعت الصواني من سبيكة 6061-T651 وحصلت على تصنيف IP67 لمقاومة التسرب في تجميع الألواح الكهروضوئية. — رئيس قسم التصميم الميكانيكي، برنامج الشاحنات التجارية الخفيفة العاملة بالطاقة الجديدة، المشروع رقم AUTO-2026-041A
مصدر البيانات والمعيار: قاعدة بيانات LS Manufacturing المقاسة عبر العمليات، المشروع رقم AUTO-2026-041A (مسار CNC) ورقم AUTO-2026-041B (مسار الطباعة ثلاثية الأبعاد)، حجم العينة >1500.

الأسئلة الشائعة
1. أي عملية تحقق إحكامًا أفضل وفقًا لمعيار IP67 لأغلفة البطاريات؟
يتم تشكيل أخاديد الختم باستخدام طبقة نهائية بسمك 0.8 ميكرونيتم إغلاق أي منافذ للتسرب قبل التجميع. تلتقط الجدران المطبوعة بتقنية الطباعة ثلاثية الأبعاد المسامات بين الطبقات التي تتمدد عند اختبارها تحت ضغط ثابت. وبفضل بيانات الأخدود المحددة بدقة، تجتاز المواد الواردة اختبار فئة الحماية IP67 من أول مرة تُرسل فيها للفحص.
مصدر البيانات: معيار ASME Y14.5-2018 للأبعاد الهندسية والتفاوتات (GD&T) ومعايير اختبار ضغط منع تسرب الهواء داخل الآلة.
2. ما هي نقطة التعادل في التكلفة بين التصنيع باستخدام الحاسوب والطباعة ثلاثية الأبعاد؟
تتقارب تكلفة الإنتاج عند حوالي 10 وحدات. عند 5 وحدات، تكون تكلفة الطباعة أقل بنسبة 32.8% لكل قطعة (860 دولارًا مقابل 1280 دولارًا)؛ وعند 100 وحدة، تكون تكلفة التصنيع أقل بنسبة 52.9% (320 دولارًا مقابل 680 دولارًا). تقوم شركة LS Manufacturing باستهلاك ساعات الإعداد بعد تجاوز نقطة التعادل، لتصل إلى 52.9% انخفاض تكلفة الوحدة عند 100 وحدةيُحدد متخصصو المشتريات سعر القطعة قبل زيادة الكمية، و ISO 9001:2015 تتضمن الوثائق توثيقاً لكل سطر مقتبس.
مصدر البيانات: قاعدة بيانات LS Manufacturing 2025-2026 التجريبية متعددة العمليات، والتي تغطي المشروع #AUTO-2026-041A (مسار CNC) و #AUTO-2026-041B (مسار الطباعة ثلاثية الأبعاد).
3. هل يمكن للطباعة ثلاثية الأبعاد أن تحل محل تقنية CNC في صناعة صواني التبريد المصنوعة من الألومنيوم ذي الجدران الرقيقة؟
لا يمكن للطباعة المعدنية أن تحل محل القطع في الصواني الحاملة للوزن التي تحتوي على 2.5 مم سُمك الجدار لأن الإجهادات الحرارية المتبقية تُثني الجدران الرقيقة. نوى قنوات دقيقة متطابقة يمكن طباعتها بينما تتطلب الأسطح الحرارية وإطارات التحميل عملية طحن نهائية للوصول إلى 276 ميجا باسكال قوة الخضوع. يحصل المُجمِّعون على أسطح تثبيت مستقيمة، وتفصل تسميات ASME Y14.5-2018 البيانات المُشَكَّلة عن الهندسة المطبوعة.
4. كيف تتم مقارنة قابلية تكرار الأبعاد بين الطريقتين؟
تتكرر الدفعات المصنعة آليًا خلال فترة زمنية محددة. شريط 3 ميكرونلكن النماذج المطبوعة تنمو لتصل إلى 10 ميكرون على مسافات طويلة. المسح الليزري متعدد الطبقات يؤدي تراكم الانحراف الحراري إلى انخفاض درجة الحرارة؛ بينما تعمل عمليات التصنيع بدرجة حرارة ثابتة على التخلص من أخطاء الانحراف الحراري المتراكمة في كل دفعة. لا يتطلب خط تجميع العلب من قِبل الشركة المصنعة الأصلية استخدام حشوات، وتُطبق التفاوتات العامة الواردة في معيار ISO 2768-1:1989 على باقي الأجزاء.
مصدر البيانات: سجلات قبول دقة القياس المكاني لآلات القياس الإحداثية من شركة زايس.
5. كيف يمكن اتخاذ قرار سريع بين استخدام تقنية CNC والطباعة ثلاثية الأبعاد لحزمة البطارية الخاصة بك؟
تخضع عملية التوريد لفحصين: يتم إرسال عينات من خمس قطع ذات تفاوتات تركيب أقل من 0.01 مم للطباعة. أما الدفعات التي يزيد حجمها عن 10 قطع فتنتقل إلى مرحلة التقطيع. تتقلص الجداول الزمنية إذا تم النظر أولاً في الخيارات غير المتعلقة بالأدوات، و خدمات التصنيع الدقيق باستخدام الحاسوب (CNC) تُستخدم للتحكم في العمليات وفقًا لمعيار AS9100D.
6. لماذا يُفضل استخدام التصنيع باستخدام الحاسوب (CNC) لألواح الحماية الهيكلية المصنوعة من سبيكة 6061-T651؟
يحتوي مخزون 6061-T651 المطروق على خطوط تدفق ألياف عالية المحاذاة مع سلوك شد وتأثير مضمون بنسبة 100٪ متسق في جميع الاتجاهات. ستتفكك الهياكل الشبكية المعدنية على طول روابط الاتجاه Z أثناء التحميل السريع الناتج عن الصدمات. ويبقى الضمان ساريًا أثناء حوادث التصادم، وتؤكد بيانات الإجهاد في المجلد الثاني من دليل ASM للألمنيوم المطروق صحة اختيار المادة.
مصدر البيانات: دليل ASM المجلد 2، معلمات الإجهاد لسبائك الألومنيوم المطروقة.
ملخص
إن مطابقة العملية، وليس الترتيب، هي التي تحدد نجاح تصميم الغلاف في جميع مبادرات بطاريات السيارات الكهربائية. تتيح المعالجة الإضافية حرية في تصميم الهيكل أثناء مراحل التصميم، بينما تضمن المعالجة متعددة المحاور الحفاظ على فعالية منع التسرب عند تطبيق الأحمال الهيكلية. ويبقى رأس المال آمناً عند تغيير المسار بعد بوابات الحجم.
أرسل ملفات التصميم ثلاثية الأبعاد/ثنائية الأبعاد إلى info@lsrpf.comأو اتصل بكبار مهندسي شركة LS Manufacturing على +86 185 6675 9667، للحصول على مقارنة مجانية لمسار العملية وتحليل DFM في غضون ساعتين.

