 Русский



Вкратце: Основное различие между Обработка на станках с ЧПУ и 3D-печать В случае корпусов для электромобильных батарей используется метод удаления материала, а не послойное аддитивное наращивание. Выбор между ЧПУ-печатью и 3D-печатью зависит от трех критериев: Объем детали превышает примерно 10, допуск на посадку ниже ±0,008 мм, а шероховатость уплотнительной канавки составляет Ra 0,8 мкм или меньше.
Затраты на оснастку и риск брака истощают бюджеты на корпуса для электромобилей еще до отгрузки первой детали. Требования к жесткости и спецификации IP67 определят, пройдет ли проект корпуса для электромобиля этап валидации. Четыре параметра — допуск, материал, теплопроводность и себестоимость единицы продукции — используются для построения матрицы 4x4, а также для построения дерева решений, которое занимает пять минут. Команды по закупкам принимают решение заранее, избегая проблем с оснасткой и неожиданных потерь. Команда по бюджету получает возможность сравнить предложения одного поставщика, а не двух.
Основные выводы
- Используйте 3D-печать для итераций в НИОКР. от 1 до 5 блоков с конформным охлаждением. Аддитивное производство позволяет изготавливать детали внутри... 3 дня и снижает затраты на ранних этапах на 32,8%. Покупатели обеспечивают себе сохранение бюджета в период утверждения проекта.
- Переход к обработке на станках с ЧПУ если для сопрягаемых поверхностей требуется допуск ±0,008 мм. Массовое производство снижает себестоимость единицы продукции. от 1280 до 320 долларовМенеджеры по закупкам проверяют бюджет до начала оценки оснастки.
- Для обеспечения термостойкости и степени защиты IP67 необходимо заказать обработку сплава 6061-T651 на станках с ЧПУ. Кованый алюминиевый сплав обладает пределом текучести 276 МПа и имеет рифленую поверхность. Металл, используемый для печати, требует предварительной обработки перед испытанием под давлением.
Почему этому сравнению производственных показателей можно доверять? Практические выводы от LS Manufacturing.
Глория, старший инженер-технолог компании LS Manufacturing с более чем 15-летним опытом производства прецизионных корпусов, является автором каждого раздела. Вторая проверка проводилась непосредственно в цехе: главный инженер-технолог проверил каждый показатель перед публикацией. Изучите систему принятия инженерных решений компании Gloria. Что касается критериев отбора поставщиков, вы получаете выгоду от двух этапов проверки для каждого опубликованного допуска и стоимости.
Ограничение и фитнес-тренировки от ISO 286 в основе каждого заявления о толерантности, и Справочник ASM, том 2. Предоставляет механические и термические характеристики алюминиевого сплава 6061-T651. Координатно-измерительные машины Zeiss проверяют все размеры уплотнительной поверхности. Инженеры могут независимо сверить каждое опубликованное значение со стандартным источником.
Проверка включает в себя более 1500 испытаний различных процессов, в том числе 1000-часовое воздействие солевого тумана по стандарту ASTM B117 и циклы испытаний на усталость при вибрации по стандарту ISO 16750-3. Обработка на станках с ЧПУ и 3D-печать проверяются с использованием идентичных приспособлений; выбор типа корпуса зависит от результатов испытаний.
Уровень громкости становится первым фильтром: Обработка на станках с ЧПУ обеспечивает как снижение себестоимости единицы продукции, так и защиту от влаги и пыли по стандарту IP67. Компания LS Manufacturing осуществляет свою деятельность. 5-осевая обработка на станках с ЧПУ В нашем распоряжении собственные центры, системы промышленной 3D-печати металлом и инженерными полимерами, а также линии прецизионной обработки листового металла.
Краткий справочник: Сравнительная таблица характеристик полноприводных автомобилей 4×4
Обработка на станках с ЧПУ и 3D-печать Различия наблюдаются в 4 ключевых областях производства корпусов для аккумуляторных батарей электромобилей. Все приведенные ниже сравнения подтверждаются отраслевыми стандартами контроля качества и реальными условиями производства.
| Измерение | Вариант А: Обработка на станках с ЧПУ (6061-T651) | Вариант B: 3D-печать (PBF-LB/M, AlSi10Mg) | Пороговое значение / Рекомендуемый сценарий |
| Допуски на размеры и посадку | Точная подгонка ±0,008 ммСверхточная точность позиционирования отверстий ±0,003 мм | Точность посадки ±0,010 мм; сверхточная точность позиционирования отверстий ±0,005 мм. | Допуск на прилегание ≤±0,008 мм или степень защиты IP67 требует обработки на станке с ЧПУ. |
| Себестоимость единицы продукции и партии | Прототипирование 1280 долларов США/шт.; партия ≥100 шт.: 320 долларов США/шт. | Изготовление прототипов: 860 долларов США за штуку; партия ≥100 штук: 680 долларов США за штуку. | Точка безубыточности ≈ 10 единиц: ниже — преимущество 3D-печати, выше — преимущество обработки на станках с ЧПУ. |
| Шероховатость поверхности | Радиус шероховатости обработанной поверхности Ra 0,8 мкм; радиус шероховатости канала после чистовой фрезеровки Ra 0,4 мкм | Поверхность после спекания Ra 6,3 мкм; шлифованная поверхность Ra 1,6 мкм | Для обработки уплотнительных канавок или контактных поверхностей с шероховатостью Ra ≤0,8 мкм требуется обработка на станках с ЧПУ. |
| Сроки создания прототипа и поставки | Изготовление прототипов: 1–5 шт. – 6 дней; партия из 100 шт. – 14 дней. | Изготовление прототипов: 1–5 шт. – 3 дня; партия из 100 шт. – 26 дней. | 3D-печать оказалась наиболее эффективной для проверки прочности и компактности конструкции ремней безопасности в течение 72 часов. |
При заказе менее 10 единиц 3D-печать выигрывает по цене; при заказе менее 20 единиц она по-прежнему выигрывает по срокам выполнения. При заказе более 20 единиц обработка на станках с ЧПУ превосходит по точности, герметичности и стоимости за единицу.
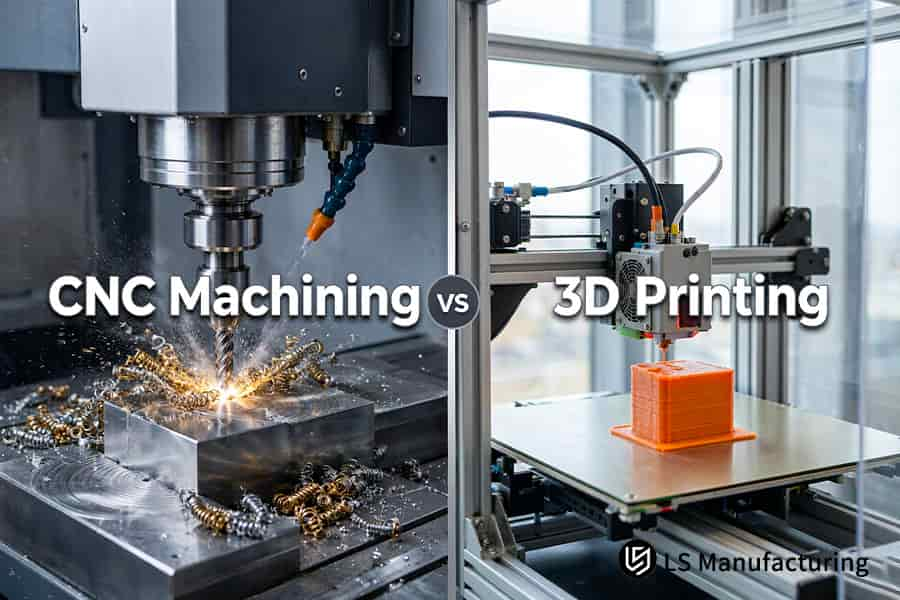
Рисунок 1: 3D-печатная конструкция корпуса облегчает создание решетчатых стенок, в то время как ЧПУ-резка удаляет заготовку из сплава 6061-T651 с шероховатостью Ra 0,8 мкм.
Какой технологический процесс обеспечивает более жесткие допуски для корпусов?
Обработка на станках с ЧПУ обеспечивает меньший диапазон допусков для корпусов электромобилей, поскольку допускает ±0,008 мм на сопрягаемых поверхностях и отверстиях для крепления элементов питания. Жесткая траектория движения инструмента и калибровка датчика на станке гарантируют достижение допустимого диапазона посадки в соответствии с классами посадки ISO 286-1:2010. Спекание в порошковом слое приводит к более высоким допускам, поскольку неравномерное распределение тепла исключает риск утечки через высоковольтные уплотнения.
Жесткая резка и калибровка щупов на сопрягаемых поверхностях.
Сочетание жесткой резки и зондирования на станке позволяет удерживать отверстия для клемм в пределах заданных параметров. ±0,003 мм Точность. Обратная связь от встроенного в станок датчика компенсирует износ инструмента между проходами, позволяя поддерживать все проходы в пределах сверхточной точности. 0,002–0,005 мм. Координатно-измерительная машина Zeiss (CMM) Проверяет каждый ствол перед отправкой.
- 5-осевая одновременная резка позволяет получить доступ к уплотнительным канавкам за одну установку.
- После каждой чистовой обработки с помощью встроенного в станок измерительного прибора производится повторная калибровка базовой точки отверстия.
Корпус электромобиля, изготовленный на станках с ЧПУ или на 3D-принтере. Все соображения зависят от базовой точки отверстия. Трехосевой фрезерный станок не может зафиксировать смещенную деталь относительно нее. 3D-печать из-за изменения данных после каждого прохода для снятия напряжения.
Источники дрейфа через рамы корпусов, покрытых порошковой краской.
Рамки, изготовленные по технологии PBF-LB/M (лазерное порошковое спекание металлов), имеют допуски. в диапазоне ±0,010–0,050 мм Из-за различных температур спекания размеры деталей значительно превышают диапазон 0,005-0,01 мм, поэтому длинные участки изгибаются. выбор корпуса для аккумуляторной батареи электромобиля Следует учитывать допуск на суммирование.
- Сохраняйте напечатанные детали для каналов конформного охлаждения.
- Когда следует выбирать станки с ЧПУ для изготовления деталей электромобилей?: Чистовая обработка выполняется после нанесения на поверхность герметика IP67.
Пункты плана действий
- Допуски на сопрягаемые поверхности в соответствии с Допуск составляет 8 микрон.Более жесткие допуски требуют дополнительного времени на механическую обработку.
- Перед предоставлением коммерческого предложения на печатные корпуса необходимо запросить информацию о направлении процесса спекания.
Источник данных и эталон: стандарт ISO 286-1:2010 по предельным параметрам и отчет о калибровке погрешности пространственного индикации координатно-измерительной машины Zeiss.
В чём заключаются различия в тепловых свойствах при использовании станков с ЧПУ и 3D-печати?
Кованый алюминий 6061-T651 имеет теплопроводность 167 Вт/(м·К), тогда как у печатного сплава AlSi10Mg она составляет всего 120 Вт/(м·К). Благодаря изотропному течению зерна в кованой заготовке, скорость загрузки ограничена возможностями системы охлаждения.
Изотропная проводимость в кованых поддонах из сплава 6061-T651
Кованые заготовки 6061-T651 имеет мощность 167 Вт/(м·К) Теплопроводность и предел текучести составляют 276 МПа во всех направлениях. Использование цельных заготовок обеспечивает непрерывность тепловых путей по всей поверхности лотка, предотвращая локальный перегрев пиков ячеек.
- Зернистая структура деформированного сплава обеспечивает отсутствие пористости, которая препятствует проводимости в поперечном направлении.
- Плоскостность фрезерованной поверхности лотка обеспечивает контакт контактной площадки в зазоре под давлением зажима модуля.
- Терморегулирование: Обработка на станках с ЧПУ против 3D-печати Рассмотрение вопроса начинается с ориентации проводимости.
Штрафные санкции за шероховатость внутри печатных микроканалов
Материал AlSi10Mg напечатан при мощности 120 Вт/(м·К) и имеет предел текучести 195 МПа. Конформные каналы, полученные методом лазерного спекания порошкового слоя, не поддаются обработке на 3-осевом станке с ЧПУ из-за невозможности создания прямолинейной траектории движения инструмента внутри кривых в деталях. Терморегулирование: ЧПУ против 3D-печати Они вступают в действие, когда каналы заделываются.
- Укажите шероховатость стенок, полученную в процессе печати, 6,3 микрона.
- Перед проведением испытания на падение давления необходимо выполнить финишную обработку.
выбор корпуса для аккумуляторной батареи электромобиля больше полагается на сопротивление потоку, чем на наличие подходящих форм. Обработка на станках с ЧПУ лотков для аккумуляторных батарей электромобилей Предлагаем теплоизоляционную поверхность с шероховатостью Ra 0,4 микрона. Проще говоря: напечатанные стенки придают форму, а фрезерованный пол — тепло.
Итог
- Запросите сертификаты теплопроводности в установившемся режиме для всех партий продукции. 6061-T651 по факту стоимости.
- Перед выбором материала лотка необходимо определить пиковые точки разряда в соответствии с моделью.
Источник данных и эталон: Справочник ASM, том 2, глава о механических свойствах кованых алюминиевых сплавов, и стандарт ASTM E1461, разработанный внутри компании, 2026 г.
Рисунок 2: При обработке на станке с ЧПУ лотков для аккумуляторных батарей электромобилей удаляется стружка из сплава 6061-T651 под охлаждением, в то время как головка наносит слои сплава AlSi10Mg.
Что влияет на стоимость корпуса аккумуляторной батареи электромобиля в зависимости от объёма производства?
Себестоимость единицы продукции определяется количеством, а не технологическими возможностями – превышение отметки в единицу продукции означает переход от печати к резке как к более дешевому методу. Программирование и настройка учтены в первых цитатах, но стоимость корпуса для аккумуляторной батареи электромобиля Снижение затрат происходит при увеличении объемов заказа. Расходы на резку падают на 75% при заказе от 5 до 100 штук (с 1280 до 320 долларов); расходы на печать падают всего на 21% (с 860 до 680 долларов), поскольку стоимость часа работы лазера соответствует его себестоимости.
Фиксированные затраты на программирование в рамках предварительных расчетов стоимости.
Программирование труда и доказательство первой статьи (доказательство первой программы в первой части) Установите первые параметры резки. Печать не требует использования инструментов и стоит 860 долларов за одну-пять деталей.
Стоимость программы при однократном запуске снижается в расчете на единицу продукции с увеличением объема производства.
- Проверенные методы нарезки программ позволяют им работать автономно в течение нескольких часов.
- Стоимость заготовки в килограмме ниже, чем у газа. Распыленный порошок (круглой формы).
Высокопроизводительная обработка на станках с ЧПУ это приводит к снижению постоянных издержек на единицу продукции. ISO 2768-1:1989 Общие допуски для некритических размеров исключают необходимость финишной обработки. Ваш заказ в 100 штук составит примерно четверть от первоначальной оценки.
Линейная стоимость лазерного времени и порошка при аддитивном производстве
Стоимость одного лазерного часа и одного счета за порошок остается линейной для каждой дополнительной единицы.
Когда следует выбирать станки с ЧПУ для изготовления деталей электромобилей?: выбор корпуса для аккумуляторной батареи электромобиля На этапе пилотного тестирования предпочтительнее печатать после достижения этого порога.
В каких случаях 3D-печать превосходит станки с ЧПУ по скорости прототипирования?
Быстрее проводится проверка концепции на одном-трех образцах: 72 часа против 6 дней при механической обработке. Как металлические, так и нейлоновые детали изготавливаются непосредственно из CAD-файла, проверка трассировки может начаться до завершения проектирования оснастки. Более 100 единиц продукции позволяют сократить время наплавки порошковой краской; 26-дневный цикл наплавки и удаления порошка занимает второе место после 14-дневной многоосевой резки.
прототипирование корпуса для аккумуляторной батареи электромобиля На этапе А-образца лучше использовать Корпус из нейлона или металла, напечатанный на 3D-принтере.Изготовление методом порошковой послойной печати осуществляется непосредственно из CAD-геометрии без процессов вырубки и переворачивания деталей, а также повторной фиксации. Для порошковой послойной печати не требуются приспособления, заготовки или наборы инструментов, а при поставке первой детали отсутствует вся необходимая подготовка оснастки.
- Прототипы трубопроводов системы охлаждения поставляются до окончательного утверждения архитектуры.
- Зазор между высоковольтным разъемом проверяется физически.
облегчение корпуса, изготовленного с помощью 3D-печати. Это позволяет оценить варианты истончения стенок до достижения целевых показателей срабатывания. Вам все равно потребуется запросить сроки поставки в 3 и 100 единиц. Контрольный список запроса предложений по обработке на станках с ЧПУ.
Изменение графика производства на этапе опытной партии.
Корпус электромобиля, изготовленный на станках с ЧПУ или на 3D-принтере. Сроки зависят от количества, а не от сложности детали. Время изготовления методом порошковой печати составляет 26 дней для 100 единиц, поскольку потребуется несколько рабочих платформ.
- Корпуса образцов A следует изготавливать из нейлона для обеспечения зазора при упаковке.
- После стабилизации базовых параметров перенесите детали образца B в зону резки.
Обработка поверхности на станках с ЧПУ Удаляет шероховатости после печати в рамках подготовки к проверке на герметичность. Проверка конструкции оснастки и траектории движения инструмента. Это не позволяет 3-осевым фрезерным станкам работать с той же скоростью, что и образцы, напечатанные на 3D-принтере. Согласно графику заказчика, печать нейлона производится на раннем этапе, а резка алюминия — на этапе изготовления образца B.
Правила пилотной партии
- Запросите расценки на корпуса на ранней стадии разработки концепции без учета фурнитуры.
- Оцените время удаления порошка с единицы продукции в зависимости от почасовой производительности до начала отбора проб B.
Рисунок 3: Прототипирование корпуса электромобиля с помощью ЧПУ и 3D-печати: металл формируется искрами, а нейлоновый корпус — порошком.
Какой процесс обеспечивает превосходную жесткость конструкции и безопасность при столкновениях?
Вырезание сплошных блоков выполняет функцию защиты при столкновении: Монолитный алюминиевый лоток из сплава 6061-T651 обеспечивает внутреннюю плотность, а напечатанный алюминий обладает послойными анизотропными свойствами. Кованая заготовка распределяет ударные нагрузки по всей непрерывной зернистой структуре.
Непрерывная зернистая структура в монолитных лотках
Монолитные заготовки из сплава 6061-T651 устраняют внутреннюю пористость до начала резки. Энергия удара в диапазоне десятков кДж проходит через неповрежденные зерна, предотвращая разрушение ячеек.
- Наличие непрерывных зерен устраняет пористость до начала образования трещин.
- Трение, воздействующее на днище кузова, затрагивает всю поверхность платформы.
- Обработка тонких стенок на станках с ЧПУ поддерживает 2-3 мм Ребра без вибрации.
Принудительный поток зерна обеспечивает стабильную прочность на разрыв во всех трех направлениях. Другими словами, металл обладает высокой прочностью конструкции, а печать позволяет повысить эффективность использования массы.
Риски, связанные с анизотропией и пористостью в печатных металлических изделиях.
Детали, изготовленные методом лазерной порошковой печати, демонстрируют различия в прочности в плоскости XY и по оси Z. Пористость в напечатанных металлических стенках приводит к образованию усталостных трещин из-за вибрации шасси. облегчение корпуса, изготовленного с помощью 3D-печати. остается пригодным для неконструкционных применений.
- выбор корпуса для аккумуляторной батареи электромобиля Печатный металл следует использовать только при резке на уровне крышки.
- Уровень пористости в клетках, определяемый методом компьютерной томографии, должен быть ограничен.
Связи в направлении Z В печатных металлических деталях разрушение происходит в первую очередь при циклических нагрузках на шасси; в фрезерованных заготовках слабых мест нет. Ошибки проектирования станков с ЧПУ Как правило, начинают с определения путей передачи нагрузки, назначенных для печатного металла.
Правила аварийной остановки
- Для каждой несущей платформы изготовлена кованая заготовка с сертификатами производителя.
- Показатель эффективности воздействия сертифицирован. ISO 16750-3:2012 Профили вибрации перед утверждением проекта фотоэлектрической системы.
Источник данных и эталон: база данных MatWeb, спецификация предела прочности при механическом растяжении для ковочных работ 6061-T651.
Дерево решений при производстве корпусов для электромобильных аккумуляторов
Любой корпус аккумуляторной батареи для электромобиля проходит через пять последовательных этапов производства, прежде чем попасть на один конкретный производственный маршрут: Геометрия, текстура уплотнительной поверхности, номер партии, класс посадки и сроки поставки. Разработчики программ и руководители отделов закупок получают понятное решение для производства, не полагаясь на догадки поставщиков. Сроки поставки менее 72 часов являются окончательными критериями для дифференциации. Гибридные решения предполагают сочетание печати сердцевины канала и фрезеровки уплотнительной поверхности.
Геометрия и затворы с уплотнительной поверхностью
Конформная геометрия (внутренние каналы, повторяющие форму ячеек) Программа отправляется на вход 2. Если поверхность должна быть текстурирована под канавки, требуется комбинация напечатанного сердечника канала и фрезеровки уплотнительной поверхности. Более грубые поверхности стенок могут быть полностью напечатаны.
- Перед запросом расценок выделите геометрию канала.
- Укажите текстуру канавок и проверьте ее с помощью измерителя шероховатости Mitutoyo Surftest SJ-210.
- Применение станков с ЧПУ охватывают гибридные и чисто режущие методы.
Трехосевые станки с ЧПУ не могут изготавливать внутренние каналы нужной формы, поскольку режущий инструмент может приближаться только в одном фиксированном направлении.
Объем, класс посадки и сроки доставки
- Перед тем как указывать цену в две единицы, проверьте размер партии.
- Мелкосерийная обработка на станках с ЧПУ до 35 штук.
- Посмотрите Литье под высоким давлением (быстрое впрыскивание расплавленного алюминия) оснастка для 500 изделий.
Действия по блокировке маршрута
- Учитывайте 1,5–2,0 мм Обработка заготовки на печатных сопрягаемых поверхностях.
- Проверка оснастки для литья под давлением производится при изготовлении 500 изделий, а не 100.
Рисунок 4: Обработка корпуса электромобиля на станках с ЧПУ и 3D-печати: резка сплава 6061-T651 под охлаждающей жидкостью, при этом сопло экструдирует полимерные слои.
Сравнение обработки на станках с ЧПУ и 3D-печати для корпусов автомобильных аккумуляторных батарей: оптимизация допусков и термогерметизации.
Высокоточная обработка на станках с ЧПУ Использование сплава 6061-T651 решает проблемы термической деформации и протечек в больших корпусах аккумуляторных батарей электромобилей. Изменение производственного процесса позволило снизить себестоимость одного лотка на 51% для партии из 40 единиц. Отчеты независимых лабораторий подтверждают соответствие требованиям герметизации IP67 и AS9100D. Сотрудники отдела закупок избежали превышения бюджета пилотной программы без дополнительных затрат на приобретение оборудования. Цели по снижению ударопрочности и веса выдержали изменения в технологическом процессе.
| Элемент | Маршрут 3D-печати (Проект № AUTO-2026-041B) | Фрезерование на станке с ЧПУ (Проект № AUTO-2026-041A) |
| Термическая деформация при пролете более 950 мм | 0,45 мм | Удаляется путем вторичного искусственного старения |
| Шероховатость уплотнительной канавки | Ra 6,3 мкм | Ra 0,8 мкм |
| Испытание давлением при 0,3 МПа | Сильная утечка | Прошедший |
| Стоимость одного лотка при заказе 40 комплектов. | 860 долларов | 420 долларов |
| Срок выполнения партии | 22 дня | 14 дней |
| Уровень брака | 12,5% | 1,8% |
Задача клиента
Цельный корпус с жидкостным охлаждением, измерительный 950 мм Это было необходимо для программы по выпуску легких коммерческих грузовиков. Лотки из сплава AlSi10Mg, напечатанные методом PBF-LB/M (лазерное спекание порошковых металлов), деформировались на 0,45 мм в общей сложности. Стенки уплотнительных канавок были 6,3 мкм; 0,3 МПа Испытания под давлением выявили сильную утечку. Бюджет пилотного проекта превысил 860 долларов США за лоток; сроки процесса аддитивного производства, составлявшие 22 дня, были сжатыми для целей валидации.
LS Manufacturing Solution
Экспертные комиссии перенаправили все корпуса на изготовление из заготовок из авиационного алюминия. Деформации, возникшие при пробной резке, составили... 0,12 мм В середине пролета, поскольку стенки толщиной 2,5 мм сняли остаточные напряжения. Вторичное искусственное старение обеспечило надежное крепление заготовок. Инженеры-технологи компании LS Manufacturing заменили жесткое зажимание многоточечным вакуумным отсосом. Снижен вылет инструмента. от 85 мм до 45 мм из-за малой глубины многопроходной резки.
Результаты и ценность
После изменения маршрута себестоимость одного лотка составила 420 долларов. Геометрические допуски на поверхности уплотнения соответствовали требованиям. Коэффициент брака снизился. с 12,5% до 1,8%Сроки поставки партий сократились до 14 дней, что на 36,3% быстрее, чем при использовании методов аддитивного производства. ISO 16750-3 Изделие выдержало испытания на усталость от вибрации и воздействие солевого тумана по стандарту ASTM B117 в течение 1000 часов. Обработка на станках с ЧПУ против 3D-печати Судебные решения одобряют резку.
«Безинструментальная печать стоила дешевле до тех пор, пока не были провалены испытания под давлением. Лотки, изготовленные из сплава 6061-T651, имели степень защиты IP67 в сборочном цехе». — Руководитель отдела механического проектирования, программа создания малотоннажных коммерческих грузовиков на новых источниках энергии, проект № AUTO-2026-041A
Источник данных и эталон: база данных измерений различных процессов LS Manufacturing, проекты № AUTO-2026-041A (процесс ЧПУ) и № AUTO-2026-041B (процесс 3D-печати), размер выборки > 1500.

Часто задаваемые вопросы
1. Какой процесс обеспечивает лучшую герметизацию по стандарту IP67 для корпусов батарей?
Канавки для уплотнений обрабатываются с помощью 0,8-микронная обработка поверхности, предотвращая любые пути утечки до сборки. 3D-печатные стенки улавливают межслойную пористость, которая расширяется при испытании под давлением. Благодаря четко определенной базовой линии канавки, поступающие материалы проходят испытание на класс защиты IP67 с первой попытки.
Источник данных: стандарт ASME Y14.5-2018 по геометрическим размерам и допускам (GD&T) и стандарты испытаний на герметичность под давлением в процессе работы станка.
2. Какова точка безубыточности затрат между обработкой на станках с ЧПУ и 3D-печатью?
При объеме производства около 10 единиц достигается паритет затрат. При объеме производства 5 единиц печать на 32,8% дешевле в расчете на деталь (860 долларов против 1280 долларов); при объеме производства 100 единиц механическая обработка становится на 52,9% дешевле (320 долларов против 680 долларов). Компания LS Manufacturing амортизирует часы наладки сверх точки безубыточности, достигая 52,9% более низкая себестоимость единицы продукции при 100 единицСпециалисты по закупкам устанавливают цену за единицу продукции до увеличения объёма производства, и ISO 9001:2015 В документации отслеживается каждая цитируемая строка.
Источник данных: Эмпирическая база данных LS Manufacturing 2025–2026 по различным процессам, охватывающая проекты #AUTO-2026-041A (технология ЧПУ) и #AUTO-2026-041B (технология 3D-печати).
3. Может ли 3D-печать заменить ЧПУ при изготовлении тонкостенных алюминиевых охлаждающих лотков?
Металлизированная печать не может заменить резку в подходящих по весу лотках. 2,5 мм Толщина стенки, поскольку остаточные термические напряжения вызывают изгиб тонких стенок. Микроконформные канальные сердечники Можно печатать, в то время как для термоповерхностей и нагрузочных рам требуется чистовая фрезеровка. 276 МПа Предел текучести. Сборщики получают прямые монтажные поверхности, а обозначения ASME Y14.5-2018 отделяют обработанные базовые элементы от геометрии, полученной методом 3D-печати.
4. Как различается повторяемость размеров при использовании обоих методов?
Обработанные партии повторяются внутри 3-микронная полосано напечатанные модели вырастают до 10 микрон на большие расстояния. Многослойное лазерное сканирование Накопление теплового дрейфа; обработка при постоянной температуре устраняет ошибки, вызванные накопленным тепловым дрейфом в каждой партии. Сборочная линия корпусов от OEM-производителя не требует использования прокладок, и к остальным изделиям применяются общие допуски ISO 2768-1:1989.
Источник: Протоколы приемки точности пространственных измерений координатно-измерительной машины Zeiss.
5. Как быстро определиться между ЧПУ-печатью и 3D-печатью для изготовления аккумуляторного блока?
Процесс отбора материалов контролируется двумя контрольными процедурами: на печать отправляются образцы из пяти деталей с допусками посадки менее 0,01 мм. Партии, превышающие примерно 10 деталей, поступают на раскрой. Сроки сокращаются, если в первую очередь рассматриваются варианты, не требующие использования инструментов, и услуги по прецизионной обработке на станках с ЧПУ используются для управления технологическим процессом по стандарту AS9100D.
6. Почему обработка на станках с ЧПУ сплава 6061-T651 предпочтительнее для изготовления структурных поддонов при столкновении?
Кованый сплав 6061-T651 обладает высокоточными линиями волокон, обеспечивающими 100% стабильность характеристик при растяжении и ударе во всех направлениях. Металлические решетчатые структуры разрушаются вдоль соединений в направлении Z при быстром ударе. Гарантия остается в силе во время столкновений, а данные по усталости кованого алюминия из второго тома справочника ASM подтверждают правильность выбора материала.
Источник данных: Справочник ASM, том 2, параметры усталости для деформируемых алюминиевых сплавов.
Краткое содержание
В рамках инициатив по созданию аккумуляторных батарей для электромобилей успех в разработке корпусов определяется соответствием технологическому процессу, а не его ранжированием. Аддитивные технологии обеспечивают свободу выбора топологии на протяжении всего процесса проектирования, но многоосевая обработка гарантирует сохранение эффективности герметизации после того, как нагрузки становятся несущими. Бюджет капитальных вложений остается стабильным, когда изменение маршрута происходит после завершения основных этапов разработки.
Отправьте файлы 3D/2D-проекта по адресу: info@lsrpf.comили свяжитесь со старшими инженерами компании LS Manufacturing по адресу: +86 185 6675 9667Бесплатное сравнение технологических маршрутов и анализ DFM в течение 2 часов.

