 Deutsch



TL;DR: Der Kernunterschied zwischen CNC-Bearbeitung und 3D-Druck Bei Gehäusen für Elektrofahrzeugbatterien geht es um Materialabtrag versus schichtweisen additiven Aufbau. Die Wahl zwischen CNC-Fräsen und 3D-Druck hängt von drei Kriterien ab: Einheitsvolumen über etwa 10, Passungstoleranz unter ±0,008 mm und Dichtungsnutrauheit bei oder unter Ra 0,8 µm.
Werkzeugkosten und Ausschussrisiko belasten die Budgets für Elektrofahrzeuggehäuse, noch bevor ein einziges Teil ausgeliefert wird. Anforderungen an die Steifigkeit und die IP67-Spezifikationen entscheiden darüber, ob ein Projekt für ein Elektrofahrzeuggehäuse die Validierungsphase besteht. Vier Dimensionen – Toleranz, Material, Wärmeleitfähigkeit und Stückkosten – speisen eine 4x4-Matrix sowie einen fünfminütigen Entscheidungsbaum. Die Beschaffungsteams treffen ihre Entscheidung im Voraus und vermeiden so Probleme mit Werkzeugen und unerwartete Verschwendung. Das Budgetteam erhält nur einen Vergleich und nicht die Angebote zweier Lieferanten.
Wichtigste Erkenntnisse
- 3D-Druck für F&E-Iterationen einsetzen von 1 bis 5 Einheiten mit konturnaher Kühlung. Die additive Fertigung produziert Teile innerhalb von 3 Tage und senkt die Kosten in der Frühphase um 32,8 %. Käufer sichern sich das Budget während der Design-Fixierungsphase.
- Umstellung auf CNC-Bearbeitung Wenn die Passflächen eine Toleranz von ±0,008 mm erfordern, senkt die Massenproduktion den Stückpreis. von 1.280 $ auf 320 $Die Einkaufsmanager stellen das Budget vor der Werkzeugbewertung sicher.
- Spezifizieren Sie die CNC-Bearbeitung von 6061-T651 für thermische Anwendungen und IP67-Dichtung. Die Aluminiumlegierung bietet eine Streckgrenze von 276 MPa und Rillenoberflächen. Das bedruckte Metall muss vor der Druckprüfung nachbearbeitet werden.
Warum diesem Fertigungsvergleich vertrauen? Praktische Einblicke von LS Manufacturing
Gloria, leitende Verfahrenstechnikerin bei LS Manufacturing mit mehr als 15 Jahren Erfahrung in der Herstellung von Präzisionsgehäusen, hat jeden Abschnitt verfasst. Die zweite Überprüfung erfolgte aus der Produktion: Der leitende Verfahrenstechniker überprüfte jede einzelne Zahl vor der Veröffentlichung. Untersuchen Sie Glorias Entscheidungsrahmen im Ingenieurwesen. für Beschaffungskriterien. Sie profitieren von zwei Prüfrunden für jede veröffentlichte Toleranz und jeden Kostenwert.
Limit- und Fit-Klassen von ISO 286 Grundlage jeder Toleranzaussage und ASM-Handbuch Band 2 Die technischen Daten liefern mechanische und thermische Kennwerte für die Aluminiumlegierung 6061-T651. Koordinatenmessgeräte von Zeiss überprüfen alle Dichtflächenabmessungen gemeinsam. Ingenieure können jeden veröffentlichten Wert unabhängig anhand einer Standardquelle überprüfen.
Die Validierung umfasst über 1.500 prozessübergreifende Tests, darunter ein 1.000-stündiger Salzsprühtest nach ASTM B117 und Vibrationsermüdungstests nach ISO 16750-3. CNC-Bearbeitung und 3D-Druck werden unter identischen Bedingungen validiert; die Wahl des Gehäusetyps basiert auf den Testergebnissen.
Die Lautstärkeregelung dient als erster Filter: CNC-Bearbeitung Gewährleistet sowohl die Stückkosten als auch die IP67-Zertifizierung. LS Manufacturing ist tätig 5-Achs-CNC-Bearbeitung Zentren, industrielle 3D-Drucksysteme für Metall und technische Polymere sowie hauseigene Präzisionsblechbearbeitungslinien.
Kurzübersicht: 4×4 Engineering-Vergleichsmatrix
CNC-Bearbeitung und 3D-Druck Die Fertigung von Gehäusen für Elektrofahrzeugbatterien weist Unterschiede in vier Schlüsselbereichen auf. Alle nachfolgenden Vergleiche basieren auf branchenüblichen Prüfstandards und realen Produktionsbedingungen.
| Dimension | Option A: CNC-Bearbeitung (6061-T651) | Option B: 3D-Druck (PBF-LB/M, AlSi10Mg) | Schwellenwert / Empfohlenes Szenario |
| Maß- und Passungstoleranz | Präzisionspassung ±0,008 mm; ultrapräzise Lochposition ±0,003 mm | Passgenauigkeit ±0,010 mm; ultrapräzise Lochposition ±0,005 mm | Passungstoleranz ≤±0,008 mm oder IP67-Dichtung erfordert CNC-Bearbeitung |
| Stück- und Chargenkosten | Prototyping 1.280 US-Dollar/Stück; Charge ≥100 Stück: 320 $/Stück | Prototypen: 860 $/Stück; Serienfertigung ab 100 Stück: 680 $/Stück | Gewinnschwelle ≈ 10 Einheiten: darunter spricht für 3D-Druck, darüber für CNC-Bearbeitung. |
| Oberflächenrauheit | Oberflächenrauheit Ra 0,8 μm (unbearbeitet); Feingefräster Kanal Ra 0,4 μm | Oberflächenrauheit im Sinterzustand: Ra 6,3 μm; geschliffene Oberfläche: Ra 1,6 μm | Dichtungsnuten oder Anschlussflächen mit einer Rauheit (Ra) ≤ 0,8 μm erfordern CNC-Bearbeitung. |
| Prototyping- und Lieferzeit | Prototypenfertigung (1–5 Stück): 6 Tage; Serienfertigung (100 Stück): 14 Tage | Prototypenfertigung (1–5 Stück): 3 Tage; Serienfertigung (100 Stück): 26 Tage | 3D-Druck überzeugt bei der Validierung von Kabelbäumen und Verpackungsräumen innerhalb von 72 Stunden |
Bei Stückzahlen unter etwa 10 ist der 3D-Druck preislich überlegen; bei Stückzahlen unter etwa 20 ist er immer noch termingerechter. Oberhalb beider Grenzen dominiert die CNC-Bearbeitung hinsichtlich Toleranzgenauigkeit, Dichtungsleistung und Stückkosten.
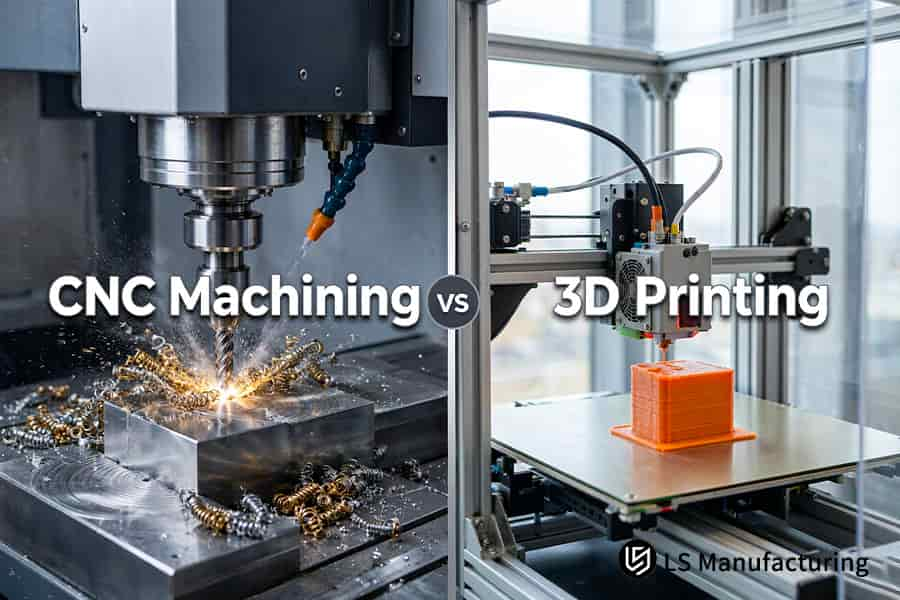
Abbildung 1: Durch 3D-Druck wird das Gehäuse leichter gestaltet, indem Gitterwände aufgebaut werden, während beim CNC-Schneiden 6061-T651-Rohmaterial mit einer Rauheit von Ra 0,8 μm abgetragen wird.
Welches Verfahren liefert engere Toleranzen für Gehäuse?
Die CNC-Bearbeitung bietet die engste Toleranzspanne für EV-Gehäuse, da sie mit einer Toleranz von ±0,008 mm an den Passflächen und den Zellenbefestigungslöchern einhergeht. Eine präzise Werkzeugbahnführung und die Kalibrierung des Messtasters an der Maschine gewährleisten, dass die Passungstoleranzen gemäß den Passungsklassen nach ISO 286-1:2010 eingehalten werden. Das Sinterverfahren mit Pulverbettrahmen führt zu höheren Toleranzen, da die Wärme nicht gleichmäßig verteilt wird, wodurch das Risiko von Leckagen an Ihren Hochspannungsdichtungen steigt.
Starres Schneiden und Tastkopfkalibrierung an Passflächen
Die Kombination aus starrem Schneiden und maschineninterner Abtastung hält die Bohrungen innerhalb ±0,003 mm Die Genauigkeit wird durch das Feedback der maschinenintegrierten Messtaster gewährleistet, die den Werkzeugverschleiß zwischen den Bohrungen ausgleichen und so sicherstellen, dass alle Bohrungen im Ultrapräzisionsbereich bleiben. 0,002–0,005 mmDie Zeiss CMM (Koordinatenmessmaschine) prüft jede Bohrung vor dem Versand.
- 5-Achs-Simultanbearbeitung ermöglicht den Zugriff auf Dichtungsnuten in einer einzigen Aufspannung.
- Die maschineninterne Messtasterkalibrierung kalibriert den Bohrungsbezugspunkt nach jedem Fertigschnitt neu.
CNC-Bearbeitung vs. 3D-Druck: Gehäuse für Elektrofahrzeuge Die Überlegungen hängen vom Bohrungsbezugspunkt ab. Eine 3-Achs-Fräsmaschine kann das verschobene Teil nicht korrigieren. 3D-Druck aufgrund der veränderten Bezugspunkte nach jedem Spannungsarmglühen.
Driftquellen an den Gehäuserahmen von Pulverbettanlagen
Rahmen aus der PBF-LB/M-Technologie (Laser-Pulverbettfusion von Metallen) weisen Toleranzen auf aus dem Bereich von ±0,010 bis 0,050 mm Weit über dem Bereich von 0,005-0,01 mm liegt die Abweichung aufgrund unterschiedlicher Sintertemperaturen; lange Abschnitte verbiegen sich. Auswahl des EV-Batteriegehäuses Die Stapeltoleranz sollte berücksichtigt werden.
- Bewahren Sie gedruckte Teile für konturnahe Kühlkanäle auf.
- Wann man CNC für EV-Teile wählen sollte: Den Feinschnitt nach dem Aufbringen der IP67-Versiegelung auf eine Oberfläche durchführen.
Maßnahmen
- Toleranzen an Passflächen gemäß 8-Mikron-ToleranzbandDie strengeren Toleranzen erfordern zusätzliche Bearbeitungszeit.
- Bitte fordern Sie die Ausrichtung des Sinterprozesses an, bevor Sie ein Angebot für bedruckte Gehäuserahmen abgeben.
Datenquelle und Vergleichsmaßstab: ISO 286-1:2010 Grenz- und Passungsnorm und Zeiss CMM-Koordinatenmessmaschinen-Kalibrierungsbericht zum räumlichen Anzeigefehler.
Wie unterscheiden sich die thermischen Eigenschaften von CNC- und 3D-Druckverfahren?
Geschmiedetes Aluminium aus 6061-T651 besitzt eine Wärmeleitfähigkeit von 167 W/(m·K), während gedrucktes AlSi10Mg nur 120 W/(m·K) aufweist. Bei isotropem Faserverlauf im Schmiedeblock. Ihre Ladegeschwindigkeit ist durch Ihre Kühlleistung begrenzt.
Isotropische Leitfähigkeit in geschmiedeten 6061-T651-Trays
Geschmiedete Rohlinge 6061-T651 haben 167 W/(m·K) Die Wärmeleitfähigkeit und die Streckgrenze betragen 276 MPa in alle Richtungen. Massive Rohlinge gewährleisten eine durchgängige Wärmeleitung über die gesamte Oberfläche des Trägers und verhindern so eine lokale Überhitzung der Zellenspitzen.
- Die Kornstruktur der gewalzten Legierung gewährleistet, dass keine Porosität vorliegt, welche die Leitfähigkeit quer zur Ebene behindert.
- Die Ebenheit der gefrästen Trägeroberfläche gewährleistet den Kontakt des Spaltpads unter dem Klemmdruck des Moduls.
- Wärmemanagement: CNC-Bearbeitung vs. 3D-Druck Die Überlegungen beginnen mit der Leitfähigkeitsorientierung.
Rauheitsstrafen innerhalb gedruckter Mikrokanäle
AlSi10Mg wird bei 120 W/(m·K) gedruckt und hat eine Streckgrenze von 195 MPa. Mit Laser-Pulverbettfusion hergestellte konforme Kanäle sind mit einer 3-Achs-CNC-Maschine nicht bearbeitbar, da es unmöglich ist, innerhalb der Kurven im Inneren der Teile einen geradlinigen Werkzeugweg zu erzeugen. Wärmemanagement: CNC vs. 3D-Druck kommen zum Tragen, wenn Kanäle abgedichtet sind.
- Die Wandrauheit im Druckzustand beträgt 6,3 Mikrometer.
- Die Endbearbeitung sollte vor dem Druckabfalltest erfolgen.
Auswahl des EV-Batteriegehäuses Setzt mehr auf den Strömungswiderstand als auf die Verfügbarkeit von Formen. CNC-Bearbeitung von EV-Batterieträgern Wir bieten eine thermische Oberfläche mit einer Oberflächenrauheit von Ra 0,4 Mikron. Vereinfacht gesagt: Bedruckte Wände geben die Form vor, der gefräste Boden sorgt für Wärme.
Fazit
- Fordern Sie für alle Wärmemengen Wärmeleitfähigkeitszertifikate im stationären Zustand an. 6061-T651 zum Kostenvoranschlagstermin.
- Entwickeln Sie Modelle für die Hotspots der Spitzenentladung, bevor Sie das Material für die Träger auswählen.
Datenquelle und Vergleichsmaßstab: ASM Handbook Vol.2 Kapitel über die mechanischen Eigenschaften von Aluminiumknetlegierungen und gemäß ASTM E1461, intern, 2026.
Abbildung 2: CNC-Bearbeitung von EV-Batterieträgern entfernt 6061-T651-Späne unter Kühlmittel, während ein Bearbeitungskopf AlSi10Mg-Schichten stapelt.
Was beeinflusst die Kosten von Batteriegehäusen für Elektrofahrzeuge in Abhängigkeit von der Baugröße?
Die Stückkosten werden durch die Menge und nicht durch die Prozessfähigkeit bestimmt – wird die Stückzahl überschritten, wechselt die kostengünstigere Methode vom Drucken zum Schneiden. Programmierung und Einrichtung sind in den ersten Angeboten berücksichtigt, aber Kosten für ein Gehäuse für eine EV-Batterie Die Kosten sinken mit zunehmender Stückzahl. Das Schneiden reduziert sich um 75 % von 5 auf 100 Stück (von 1.280 $ auf 320 $); das Drucken reduziert sich nur um 21 % (von 860 $ auf 680 $), da eine Laserstunde ihren Preis hat.
Feste Programmierkosten innerhalb der ersten Angebote
Programmierarbeit und Beweis des ersten Artikels (erster Programmbeweis im ersten Teil) Die ersten Angebote für den Zuschnitt werden erstellt. Der Druckvorgang kommt ohne Werkzeuge aus und kostet 860 US-Dollar pro ein bis fünf Teile.
Die Kosten des Programms für eine einmalige Durchführung sinken pro Einheit bei steigendem Volumen.
- Bewährte Methoden zum Schneiden von Programmen funktionieren mehrere Stunden lang selbstständig.
- Knüppelmaterial ist pro Kilogramm günstiger als Gas zerstäubtes Pulver (rund geformt)Die
CNC-Bearbeitung in großen Stückzahlen führt zu geringeren Fixkosten pro Einheit. ISO 2768-1:1989 Die üblichen Toleranzen für unkritische Maße machen eine Nachbearbeitung überflüssig. Ihre Bestellung von 100 Stück entspricht etwa einem Viertel der ursprünglichen Kostenschätzung.
Lineare Laserstunden- und Pulverkosten bei additiven Fertigungsverfahren
Die Kosten pro Laserstunde und pro Pulverrechnung bleiben für jede zusätzliche Einheit linear.
Wann man CNC für EV-Teile wählen sollte: Auswahl des EV-Batteriegehäuses Das Drucken während der Pilotphase ist dem Drucken nach Überschreiten dieser Schwelle vorzuziehen.
Wann ist der 3D-Druck der CNC-Technik in puncto Prototyping-Geschwindigkeit überlegen?
Schneller für ein bis drei Einheitenprüfungen des Konzepts: 72 Stunden gegenüber 6 Tagen bei der Fertigung. Sowohl direkt aus Metall als auch aus Nylon gefertigte Teile werden direkt aus der CAD-Datei übernommen; die Routenprüfung kann bereits vor Abschluss der Vorrichtungskonstruktion beginnen. Mehr als 100 Einheiten verlangsamen den Pulverbett-Aufbau; der 26-tägige Aufbau- und Entpulverungszyklus liegt nach dem 14-tägigen Mehrachsen-Auftrag an zweiter Stelle.
Prototyping von Gehäusen für Elektrofahrzeugbatterien Im A-Stadium ist es besser mit 3D-gedrucktes Gehäuse aus Nylon oder MetallPulverbett-Bauteile werden direkt aus der CAD-Geometrie gefertigt, ohne dass Stanz- und Wendeprozesse oder erneutes Spannen erforderlich sind. Für das Pulverbett-Schmelzverfahren werden weder Vorrichtungen noch Stanzteile oder Werkzeugbibliotheken benötigt; die Auslieferung des ersten Teils erfolgt ohne jegliche Werkzeugvorbereitung.
- Die Prototypen der Kühlmittelleitungen werden vor der Festlegung der Architektur geliefert.
- Der Abstand des HV-Anschlusses wird physisch überprüft.
3D-gedruckte Gehäuse-Gewichtsreduzierung Ermöglicht die Bewertung von Wandstärkenvarianten vor der Festlegung der Crash-Ziele. Sie müssen weiterhin Vorlaufzeiten für 3 Einheiten und 100 Einheiten anfragen. Checkliste für Angebotsanfragen zur CNC-BearbeitungDie
Planumkehr im Pilot-Chargenmaßstab
CNC-Bearbeitung vs. 3D-Druck für Elektrofahrzeuggehäuse Die Fertigungszeit hängt von der Stückzahl, nicht von der Komplexität des Bauteils ab. Die Pulverbettfertigung dauert 26 Tage für 100 Stück, da mehrere Bauplatten benötigt werden.
- Drucken Sie A-Mustergehäuse aus Nylon zur Freigabe der Verpackung.
- Sobald sich die Bezugspunkte stabilisiert haben, werden die Teile der B-Probe in den Schneidprozess überführt.
CNC-Bearbeitung Oberflächenveredelung Entfernt die Rauheit nach dem Druckprozess zur Vorbereitung der Dichtigkeitsprüfung. Vorrichtungsdesign und Werkzeugwegprüfung Um zu verhindern, dass 3-Achs-Fräsmaschinen so schnell wie die gedruckten Muster arbeiten, muss der Kundenterminplan vorsehen. Nylon soll frühzeitig gedruckt und Aluminium erst ab dem B-Muster zugeschnitten werden.
Pilot-Batch-Regeln
- Fordern Sie Kostenvoranschläge für frühe Konzeptgehäuse ohne Einbauten an.
- Schätzung der Entpulverungszeit pro Einheit im Vergleich zum Stundensatz vor der B-Proben-Zusage.
Abbildung 3: CNC vs. 3D-Druck: Prototyping von EV-Gehäusen – Metall wird mit Funken geformt, während Pulver ein Nylongehäuse bildet.
Welches Verfahren bietet überlegene strukturelle Steifigkeit und Crashsicherheit?
Das Schneiden von Vollblöcken übernimmt die Aufgabe des Aufprallschutzes: Die monolithische Aluminiumschale aus 6061-T651 sorgt für innere Dichte, während das gedruckte Aluminium schichtweise anisotrope Eigenschaften aufweist. Der geschmiedete Rohling verteilt die Aufprallkräfte gleichmäßig über die gesamte Kornstruktur.
Kontinuierliche Kornstruktur in monolithischen Schalen
Monolithische 6061-T651-Rohlinge eliminieren die innere Porosität vor dem Schneidvorgang. Die Aufprallenergie im Bereich von mehreren zehn kJ durchdringt die intakten Körner und verhindert so das Zusammenbrechen der Zellen.
- Ununterbrochene Körner verhindern Porosität, bevor Risse entstehen.
- Kratzkräfte am Unterboden beeinträchtigen den gesamten Ladeflächenboden.
- CNC-Dünnwandbearbeitung unterstützt 2-3 mm Rippen ohne Vibration.
Erzwungener Getreidefluss Gewährleistet eine gleichbleibende Streckgrenze in allen drei Richtungen. Anders ausgedrückt: Das Metall ist strukturell fest, während beim Drucken eine höhere Masseneffizienz erzielt wird.
Anisotropie- und Porositätsrisiken in gedrucktem Metall
Bei Bauteilen, die mittels Laser-Pulverbettung hergestellt wurden, treten Festigkeitsunterschiede in der XY-Ebene und der Z-Achse auf. Porosität in den gedruckten Metallwänden führt aufgrund von Gehäusevibrationen zu Ermüdungsrissen. 3D-gedruckte Gehäuse-Gewichtsreduzierung bleibt für nichtstrukturelle Anwendungen geeignet.
- Auswahl des EV-Batteriegehäuses Bedrucktes Metall sollte nur bei Zuschnitten auf Abdeckungsebene verwendet werden.
- Die CT-Porositätswerte in der Nähe der Zelle müssen begrenzt werden.
Bindungen in Z-Richtung Bei gedrucktem Metall versagen die Schwachstellen zuerst bei zyklischen Chassis-Belastungen; gefrästes Rohmaterial hat keine Schwachstelle. Konstruktionsfehler bei der CNC-Bearbeitung typischerweise beginnt man mit der Zuordnung von Lastpfaden zu gedrucktem Metall.
Crash-Duty-Regeln
- Geschmiedeter Rohling mit Werkszertifikaten für jede tragende Platte.
- Impact-Leistung zertifiziert nach ISO 16750-3:2012 Schwingungsprofile vor der PV-Abnahme.
Datenquelle und Vergleichswert: MatWeb-Datenbank 6061-T651 Spezifikation für die mechanische Zugbruchgrenze von Schmiedeteilen.
Entscheidungsbaum für die Herstellung von Gehäusen für Elektrofahrzeugbatterien
Jedes Gehäuse eines EV-Akkupacks durchläuft fünf aufeinanderfolgende Kontrollpunkte, bevor es auf einen bestimmten Fertigungsweg gelangt: Geometrie, Dichtflächenbeschaffenheit, Chargennummer, Passungsklasse und Lieferzeitraum. Programmplaner und Einkaufsverantwortliche erhalten einen nachvollziehbaren Fertigungslösungsweg, ohne auf Annahmen der Lieferanten angewiesen zu sein. Lieferzeiten weniger als 72 Stunden sind die letzten Differenzierungskriterien. Hybridlösungen beinhalten eine Kombination aus dem Drucken eines Kanalkerns und dem Fräsen einer Dichtfläche.
Geometrie und Dichtflächentore
Konforme Geometrie (interne Kanäle entlang der Zellform) Sendet ein Programm an Gate 2. Soll die Oberfläche eine Nutstruktur aufweisen, ist eine Kombination aus gedrucktem Kanalkern und gefräster Dichtfläche erforderlich. Gröbere Wandoberflächen können vollständig gedruckt werden.
- Die Kanalgeometrie sollte vor der Angebotsanfrage hervorgehoben werden.
- Die Rillenstruktur festlegen und mit einem Mitutoyo Surftest SJ-210 Rauheitsmessgerät überprüfen.
- Anwendungen der CNC-Bearbeitung Überbrückt Hybrid- und reine Schneidrouten.
3-Achs-CNC-Maschinen können keine konformen Innenkanäle herstellen, da sich das Schneidwerkzeug nur in einer festen Richtung nähern kann.
Volumen, Passformklasse und Auslieferungsorte
- Bitte prüfen Sie die Losgröße, bevor Sie ein Angebot für zwei Lose abgeben.
- Kleinserien-CNC-Bearbeitung ist bis zu 35 Stück.
- Schau dir das an Hochdruck-Druckguss (schnell eingespritztes, flüssiges Aluminium) Werkzeuge für 500 Stück.
Routensperraktionen
- Erlauben Sie 1,5 bis 2,0 mm Bearbeitungsmaterial auf gedruckten Gegenflächen.
- Die Werkzeugprüfung für den Druckguss erfolgt bei 500 Stück, nicht bei 100 Stück.
Abbildung 4: CNC-Bearbeitung vs. 3D-Druck: Die Bearbeitung eines EV-Gehäuses schneidet 6061-T651 unter Kühlmittel, während eine Düse Polymerschichten extrudiert.
LS Manufacturing: CNC-Bearbeitung vs. 3D-Druck für Gehäuse von Elektrofahrzeugbatterien: Optimierung von Toleranzen und Wärmedichtung.
Präzisions-CNC-Bearbeitung Die Verwendung des Werkstoffs 6061-T651 löst Probleme mit thermischer Verformung und Dichtungsleckagen in großen Gehäusen für Elektrofahrzeugbatterien. Durch die Umstellung des Fertigungsprozesses konnten die Kosten pro Tray bei einer Charge von 40 Einheiten um 51 % gesenkt werden. Prüfberichte von Drittanbietern bestätigten die IP67-Abdichtung und die Einhaltung der AS9100D-Norm. Durch die Beschaffung konnte das Budget des Pilotprojekts ohne Anschaffung neuer Werkzeuge eingehalten werden. Die Ziele zur Reduzierung von Crash- und Gewichtsrisiken wurden trotz Prozessänderungen erreicht.
| Artikel | 3D-Druckroute (Projekt #AUTO-2026-041B) | CNC-Fräse (Projekt #AUTO-2026-041A) |
| Thermische Verformung über eine Spannweite von 950 mm | 0,45 mm | Durch sekundäre künstliche Alterung entfernt |
| Rauheit der Dichtungsnut | Ra 6,3 μm | Ra 0,8 μm |
| Druckprüfung bei 0,3 MPa | Schwere Leckage | Bestanden |
| Kosten pro Tablett bei 40 Sets | 860 US-Dollar | 420 US-Dollar |
| Chargenvorlaufzeit | 22 Tage | 14 Tage |
| Defektrate | 12,5 % | 1,8 % |
Herausforderung für den Kunden
Einteiliges, flüssigkeitsgekühltes Gehäuse mit folgenden Maßen 950 mm wurde für das Programm für leichte Nutzfahrzeuge benötigt. PBF-LB/M (Laser-Pulverbettfusion von Metallen) gedruckte AlSi10Mg-Schalen verzogen sich um insgesamt 0,45 mm. Die Wände der Dichtungsnuten waren 6,3 μm; 0,3 MPa Die Druckprüfung ergab erhebliche Leckagen. Das Budget für das Pilotprojekt überstieg die geschätzten 860 US-Dollar pro Schale; der Zeitplan von 22 Tagen für den additiven Fertigungsprozess war für die Validierung zu knapp bemessen.
LS Fertigungslösung
Die Prüfgremien verlegten alle Gehäuse auf Rohlinge aus Luftfahrtaluminium. Die Verformungen bei den Probeschnitten beliefen sich auf 0,12 mm Durch die mittlere Spannweite und die 2,5 mm dicken Wände wurden Restspannungen abgebaut. Eine sekundäre künstliche Alterung sicherte die Rohlinge. Die Verfahrenstechniker von LS Manufacturing ersetzten die starre Klemmung durch eine Mehrpunkt-Vakuumabsaugung. Werkzeugüberhang reduziert von 85 mm auf 45 mm aufgrund des Mehrfachschnitts mit geringer Schnitttiefe.
Ergebnisse und Wert
Die Kosten pro Tray beliefen sich nach der Umleitung auf 420 US-Dollar. Die Dichtflächen wiesen geometrische Toleranzen auf. Die Fehlerquote wurde reduziert. von 12,5 % auf 1,8 %Die Lieferzeit für Chargen konnte auf 14 Tage verkürzt werden, was einer Geschwindigkeit von 36,3 % gegenüber den Plänen für additive Fertigung entspricht. ISO 16750-3 Die Vibrationsermüdungsprüfung und die 1000-stündige Salznebelprüfung nach ASTM B117 wurden bestanden. CNC-Bearbeitung vs. 3D-Druck Gerichtsurteile genehmigen Kürzungen.
„Werkzeugloses Drucken war kostengünstiger, bis die Druckprüfung fehlschlug. Die aus 6061-T651 gefrästen Trays waren in PV-Baugruppen nach IP67 dichtheitsgeschützt.“ – Leiter der mechanischen Konstruktion, Programm für leichte Nutzfahrzeuge mit neuer Energieversorgung, Projekt Nr. AUTO-2026-041A
Datenquelle und Benchmark: LS Manufacturing prozessübergreifende Messdatenbank, Projekt #AUTO-2026-041A (CNC-Route) und #AUTO-2026-041B (3D-Druck-Route), Stichprobengröße >1.500.

Häufig gestellte Fragen
1. Welches Verfahren erzielt eine bessere IP67-Abdichtung für Batteriegehäuse?
Die Dichtungsnuten werden mit einem 0,8-Mikron-OberflächenfinishVor der Montage werden alle Leckagewege abgedichtet. 3D-gedruckte Wände erfassen Zwischenschichtporositäten, die sich unter Druckbelastung ausdehnen. Dank der präzise definierten Nutführung bestehen die eingehenden Materialien die Prüfung der Schutzart IP67 bereits beim ersten Mal.
Datenquelle: ASME Y14.5-2018 Norm für geometrische Bemaßung und Tolerierung (GD&T) und Normen für die Druckprüfung der Luftdichtheit in Maschinen.
2. Wo liegt der Kosten-Break-Even-Punkt zwischen CNC-Bearbeitung und 3D-Druck?
Die Kostenparität liegt bei etwa 10 Einheiten. Bei 5 Einheiten ist der Druck pro Teil 32,8 % günstiger (860 $ gegenüber 1.280 $); bei 100 Einheiten ist die Bearbeitung 52,9 % günstiger (320 $ gegenüber 680 $). LS Manufacturing amortisiert die Rüstzeiten nach Erreichen der Gewinnschwelle. 52,9 % niedrigere Stückkosten bei 100 EinheitenEinkäufer legen den Stückpreis fest, bevor die Menge steigt, und ISO 9001:2015 Die Dokumentation erfasst jede zitierte Zeile.
Datenquelle: Empirische Datenbank von LS Manufacturing 2025–2026, die alle Prozesse abdeckt, einschließlich der Projekte #AUTO-2026-041A (CNC-Verfahren) und #AUTO-2026-041B (3D-Druckverfahren).
3. Kann der 3D-Druck die CNC-Bearbeitung für dünnwandige Aluminium-Kühlbleche ersetzen?
Metalldrucke können das Zuschneiden in gewichtstragenden Tabletts nicht ersetzen. 2,5 mm Wandstärke aufgrund von thermischen Eigenspannungen, die dünne Wände verbiegen. Mikrokonforme Kanalkerne können gedruckt werden, während thermische Flächen und Lastrahmen eine Endbearbeitung durch Fräsen erfordern, um die gewünschte Oberfläche zu erreichen. 276 MPa Streckgrenze. Die Monteure erhalten gerade Montageflächen, und die ASME Y14.5-2018-Kennzeichnungen trennen bearbeitete Bezugspunkte von der gedruckten Geometrie.
4. Wie verhält sich die Maßgenauigkeit beider Methoden?
Maschinell gefertigte Chargen wiederholen sich innerhalb eines 3-Mikron-BandAber gedruckte Modelle wachsen bis zu 10 Mikrometer über lange Strecken. Mehrschichtiges Laserscanning Es kommt zu thermischer Drift; die Bearbeitung bei konstanter Temperatur eliminiert akkumulierte Fehler durch thermische Drift in jeder Charge. Die Gehäusemontagelinie des OEM erfordert keine Unterlegscheiben, und für den Rest gelten die allgemeinen Toleranzen gemäß ISO 2768-1:1989.
Datenquelle: Zeiss CMM-Abnahmeprotokolle zur räumlichen Messgenauigkeit.
5. Wie kann man schnell zwischen CNC-Bearbeitung und 3D-Druck für den Akku entscheiden?
Zwei Kontrollmechanismen steuern die Materialbeschaffung: Stichproben von fünf Teilen mit Passtoleranzen von weniger als 0,01 mm werden zum Drucken freigegeben. Chargen von mehr als etwa 10 Stück werden zugeschnitten. Die Zeitpläne geraten unter Druck, wenn zunächst Alternativen zur Werkzeugentwicklung in Betracht gezogen werden, und Präzisions-CNC-Bearbeitungsdienste werden für die Prozesssteuerung nach AS9100D verwendet.
6. Warum wird die CNC-Bearbeitung von 6061-T651 für strukturelle Crash-Trays bevorzugt?
Das geschmiedete 6061-T651-Rohling weist hochgradig ausgerichtete Faserverlaufslinien auf, wodurch das Zug- und Schlagverhalten in alle Richtungen zu 100% konsistent ist. Metallgitterstrukturen brechen bei schneller Aufprallbelastung entlang der Z-Achsen-Verbindungen. Die Garantie bleibt bei Unfällen erhalten, und die Ermüdungsdaten für geschmiedetes Aluminium im ASM Handbook Volume 2 bestätigen die Materialwahl.
Datenquelle: ASM Handbook Vol.2, Ermüdungsparameter für Knetlegierungen aus Aluminium.
Zusammenfassung
Die Übereinstimmung mit dem Prozess, nicht die Rangfolge, entscheidet über den Erfolg von Gehäuseinitiativen im Bereich der EV-Batterien. Additive Fertigungsverfahren bieten topologische Freiheit während der flexiblen Designprozesse, während die mehrachsige Bearbeitung die Dichtwirkung auch bei struktureller Belastung gewährleistet. Das Investitionsbudget ist gesichert, wenn Routenwechsel erst nach den Volumen-Gates erfolgen.
Senden Sie 3D/2D-Konstruktionsdateien an info@lsrpf.comoder kontaktieren Sie die leitenden Ingenieure von LS Manufacturing unter +86 185 6675 9667Für einen kostenlosen Prozessablaufvergleich und eine DFM-Analyse innerhalb von 2 Stunden.

