 日本語



要約:自動車およびEV向けCNC(コンピュータ数値制御)加工は、特殊なハードツールへの依存という問題を解決する、切削加工による精密加工です。回転切削工具による多軸切削で材料を除去します。CNCフライス盤と旋盤は、構造プロトタイプの作成、薄肉コールドプレートの組み立て、少量生産のステータハウジングの製造に使用できます。ツールパスによる切削により、寸法公差は±0.005 mmに保証されます。
導入
自動車用CNC加工は、切削加工による精密製造プロセスであり、その中核となる動作原理は、CAMツールパスによって駆動される多軸回転切削であり、専用のハードツールを使用せずに厳しい公差を実現する。
クイックリファレンスガイド:CNC加工とその他の自動車成形プロセスの比較
以下の表は、主要な自動車製造方法4種類の基本的な成形メカニズム、基準精度限界、および幾何学的自由度を比較したものです。
| 評価指標 | CNC加工 | HPDC鋳造 | シートスタンピング | PBF/DMLS添加剤 |
| 形成メカニズム | せん断応力下での機械的チップ除去、体積除去 | 高圧下で空洞内で溶融金属を溶融・凝固させる | プレス荷重下で降伏点における塑性変形を超える | レーザーまたは電子ビームを用いたマイクロ溶融および層状積層 |
| 許容限界 | ±0.005 mm~±0.05 mm (ISO 2768-f) | ±0.1 mm~±0.2 mm(ISO 8062-3 CT4~6(ISO鋳造公差等級)) | ±0.2 mm~±0.5 mm (DIN 6930-2) | ±0.1 mm~±0.2 mm(ISO/ASTM 52941) |
| 材料収量 | 深い虫歯の除去量に応じて10%~40% | ゲート廃棄物の90~95%は現場でリサイクルされる | ネストの隙間や端材の廃棄量に応じて、70%~85% | 95%~98%は、ふるい分け後にリサイクルされた未焼結粉末である。 |
| 幾何学的自由度 | 壁厚制限なし。3Dの複雑な空洞や深い穴にも対応可能。 | 必要なのは、一定の1.5~5mmの壁厚と抜き勾配のみである。 | 一定の肉厚、最小曲げ半径制限 | 最大限の設計柔軟性。格子状およびコンフォーマルなチャネル |
| 表面仕上げ限界 | Ra(算術平均粗さ)0.4μm(高速正面フライス加工、精密研削) | Ra 1.6 μm~Ra 3.2 μm | Ra 1.6 μm (圧延状態、加工硬化表面) | Ra 6.3 μm~Ra 12.5 μm |
| 金型リードタイム | 必須ではありません。3D CAMプログラムは数時間以内に実行されます。 | 高い; 硬化鋼の金型には数週間かかる | 高い; マルチステーションプログレッシブダイ設計が必要 | 金型不要。層状焼結には硬質金型は不要。 |
したがって、CNC加工は、パワートレインの迅速なプロトタイプ製作と高精度な穴加工において最適なトレードオフを提供する一方、鋳造とプレス加工は、大量生産の構造部品に限っては依然として有利である。
主なポイント
- アジャイルな機械加工研究開発:CNCフライス盤と旋盤は、生産専用の工具を必要とせずに稼働します。バッテリーケース、インバータ取り付けブラケット、モーターの試作品は、修正された形状に基づいて数日で作成されます。
- 精度限界: 5軸同時加工により、両端軸受ハウジングの同軸度を維持します。同軸度と軸方向振れの制御は、高周波モータがNVH(騒音・振動・ハーシュネス)目標値を満たすかどうかを直接左右します。
- 軽量材料との適合性:自動車用途向けの6000系および7000系アルミニウム合金は、高い材料除去率を実現します。高アスペクト比の深層冷却通路を1回の工程で製造できます。構造剛性と熱伝導率のバランスを1つの部品で実現します。
- 品質トレーサビリティ:自動車プロトタイプの機械加工は、 IATF 16949およびISO 1101規格に従って実施されます。三次元測定機は、加工部品上に基準座標系を作成します。基準座標系により、嵌合面における公差の累積的な増加を防ぎます。
電気自動車のパワートレイン開発における精密自動車用CNC加工とは?
自動車用CNC加工は、多軸工具を用いてパワートレインのビレットから形状を削り出す切削加工であり、コンピュータ支援製造(CAM)を用いることで工具に関する課題を回避します。多軸工具経路は、インバータハウジングとモーターエンドプレート全体で5ミクロンの公差範囲を維持します。プロトタイププログラムは3Dモデルから開始されるため、金型への投資なしに部品設計の修正が可能です。
CAMツールパス計画と対称荒加工
自動車用CNC加工サービスは3Dモデルから始まり、修正に伴う工具費用は一切発生しません。
- スパイラルプランジツールパスは、表面輪郭を利用して側面加工時の半径方向の力を低く抑えます。
- 対称的な荒削り加工では、応力が解放される前にビレットの体積の80%以上が除去されます。
- バランスの取れた超硬工具またはダイヤモンド工具を使用して、スピゴットとシール溝を面一に加工します。
簡単に言うと、対称的な取り外しにより、クランプを解除したときに薄い壁が跳ね上がるのを防ぎます。ダイカストでは、抜き勾配と多孔性によってシール基準がずれるため、フラッシュシール溝を設けることができません。電気自動車製造におけるCNC加工によるフラッシュフェースの加工。
パワートレイン購入者向けプロセスベンチマーク
自動車用CNC加工プロセスでは、ISO 2768-1:1989の一般公差が、指定されていない線形寸法および角度寸法に適用されるため、図面の指示は簡潔に抑えられます。自動車プロトタイプ向けの5軸CNCフライス加工では、角柱面と輪郭面を1回の加工で仕上げます。一般部品におけるCpk ≥ 1.33の能力試験により、再現性の高い性能が実証されています。
精密CNC加工サービスには、CMM(三次元測定機)データと基準点が付属し、量産前の試作段階で組み立て適合性が確認されます。
権威ある技術規格:ISO 2768-1:1989(個別の公差指示のない線形寸法および角度寸法の公差に関する規格)。
電気自動車用モーターハウジングにおいて、5軸CNCフライス加工が重要な理由とは?
5軸CNCフライス加工は、EVモーターハウジング向けのシングルセットアップフライス加工であり、5軸座標回転を用いることで累積的な基準点転送誤差の問題を解決します。マルチポート冷却ジャケット、配線通路、対向ベアリング穴などを治具交換なしで加工できます。深いステータキャビティ部においても、ラジアル振れは0.010mm未満に抑えられ、モーターの騒音振動を最小限に抑えます。
一体型電動ドライブは、ステータハウジング、減速ギアハウジング、ウォータージャケットを単一の薄肉鋳造部品に統合しています。多軸CNC加工サービスにより、ビレットから鋳造部品を削り出し、試作EVモーターハウジングの加工規格では、単一の基準構造内で全ての機能に対応しています。
回転テーブル(スピンドルの下にあるA/C軸またはB/C軸のトラニオン傾斜ストック)は、アンダーカットされた側壁と傾斜したクーラント通路をカッターに提示します。自動車プロトタイプ用の5軸CNCフライス加工では、1回のクランプサイクルでアンダーカットと傾斜したチャネル形状にアクセスできます。3軸マシンでは、ワークピースを3~4回反転させると、基準転送とベアリング穴の偏心による累積誤差が発生するため、これは不可能です。簡単に言うと、1回のクランプでローターとステーターが同心状態を維持できるため、NVHチューニングを行う前に高回転時の異音は解消されます。
自動車用CNC軽量化設計では、断面寸法を縮小した状態での穴の安定性が重要となります。短い工具突出部により穴の安定性が確保され、5軸傾斜機構によって短い工具でも深い空洞壁に到達できます。この工具のシャンクは片持ち梁のように曲げに耐えます。ステータ嵌合穴は、穴の深さ全体にわたってミクロンレベルの円筒度(穴の真円度)を維持します。
権威ある技術規格:ASME Y14.5-2018(第7項:回転パワートレイン部品の振れおよび同軸度公差)。
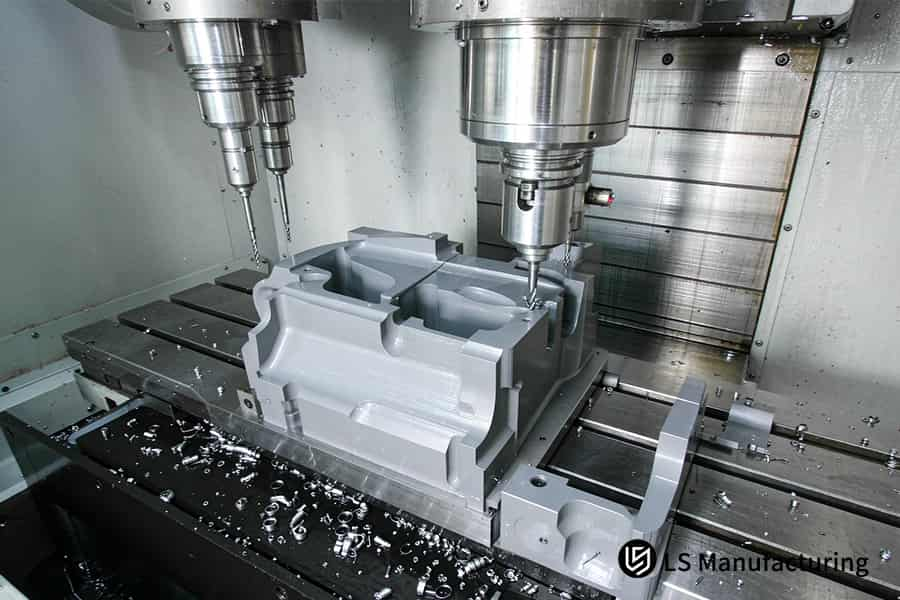
図1:電気自動車製造において、クーラントを流し込んだCNCセンターがEVバッテリートレイをCNC加工用に加工する様子。
自動車用CNCプロトタイプの検査において、どのGD&T公差が適用されるのでしょうか?
自動車CNC加工におけるGD&Tは、基準フレームを通して組立誤差を解決するために、真位置、平面度、および形状の範囲を定義する制御言語です。ISO 1101:2017では、これらの記号が規定されています。フィーチャー制御フレーム(図面記号ブロック)は、シーリングフランジやドライブトレインマウントのCMMプロービング操作をガイドし、デジタル自動車アセンブリ内で検証済み部品が適切に嵌合することを保証します。
関節機能による許容誤差配分
自動車のCNC加工におけるGD&T(幾何公差)は、部品のサイズではなく、接合部の機能に基づいて公差を設定します。
インバータケースの静的シールフランジ。全周にわたる平面度と表面形状がシールビードを制御します。0.015mm以内の平面度により、 Oリングの均一な圧縮が保証されます。
回転軸穴、ギアボックス。入力軸穴と出力軸穴の同軸度と基準面に対する垂直度が制御されます。Φ0.008 mmの同軸度により、ギアの中央への負荷が確保されます。
マルチポイントサスペンションブラケット。真位置(各ブッシュ軸の位置を示す円筒形の公差範囲)によって取り付け穴が制御されます。真位置が0.025mm以下であれば、サブフレームへのねじり予荷重を防ぎます。
ダイカストブランクは、収縮による気孔率の変化により鋳造軸が変化するため、Φ0.008 mmの穴間同軸性がありません。CNC加工のDFMガイドラインでは、加工前に図面上で公差を設定します。簡単に言うと、公差は部品が接触する箇所に適用されるため、シールと回転のみが締め付けられる機能となります。
CMM検証および監査記録
- CNC加工の公差規格では、図面の指示をプローブ経路データに変換します。3-2-1基準点(3点で平面、2点で直線、1点で原点)により、プローブを行う前に6つの自由度すべてが制約されます。
- IATF 16949自動車機械加工要求事項では、各指示事項が関連する測定計画と結び付けられています。初回製品検査報告書によって監査サイクルが完了します。
- 自動車の精密機械加工における公差は、 1つの図面で1つの基準方式が指定されている場合に信頼性を維持できる。
権威ある技術規格:ISO 1101:2017(幾何製品仕様(GPS)-幾何公差)。
電気自動車用バッテリートレイの機械加工において、軽量合金はどのように挙動するのか?
軽合金鍛造ビレットは、電気自動車用バッテリートレイに使用できる高い比強度を持ち、すべり面変形を利用して車両重量と放熱目標を達成します。6061 -T6および6082-T6鍛造アルミニウム合金は、いずれも115 kN·m/kgを超える比強度を持ち、170 W/(m·K)付近の熱伝導率を維持することで、バッテリートレイ内の放熱を促進します。予測可能なすべり面により、スプリングバックによって生じる残留押出応力の中でも、高送り速度での粗加工が可能になります。
バッテリートレイ用合金の特性比較
自動車のCNC加工プロセスでは、鍛造材を使用してバッテリートレイを切削するため、合金の選択によって熱分布とサイクルタイムが決まります。
| 材料グレード | 降伏強度 | 熱条件 | 被削性指数 | EVアプリケーション |
| アルミニウム6061-T6 | 276 MPa | 167 W/(m·K) | 90%、チップはきれいに割れる | 液体冷却プレート、コントロールアーム |
| アルミニウム7075-T6 | 503 MPa | 130 W/(m·K) | 70%、より高い切断抵抗 | ローターエンドプレート、ステアリングナックル |
| マグネシウムAZ31B | 220 MPa | 96 W/(m·K) | 100%、チップ火災防止対策が必要 | パネルブラケット、ギアボックスシェル |
| PEEK(ポリエーテルエーテルケトン) | 100 MPa | 0.25 W/(m·K) | 85%、熱の蓄積により切り口が柔らかくなる | バスバーブッシング、低騒音ギア |
PEEKは絶縁体として機能し、金属は導体として機能する一方、 プラスチックのCNC加工サービスは、構造用トレイ壁ではなく、ブッシングに最適です。ダイカスト製のトレイブランクにはガスが気孔として閉じ込められるため、鋳造壁は漏れ試験に合格できませんが、ビレットは合格できます。
スプリングバックとワープ制御
鍛造板の押出成形によって生じた残留応力は、材料除去時に解放され、トレイの底面が反ります。CNC薄肉加工では、交互に面削りを行うことで残留応力を均一に解放し、反りを抑制することができます。
切削による熱でアルミニウムが熱膨張し、寸法変化が生じます。自動車のCNC軽量化設計では、ボルト穴の位置が組み立て後も維持されるように、クランプなしで最終的な軽い仕上げ加工を行う必要があります。簡単に言うと、切削加工後には応力と熱によって金属が変形しますが、軽い仕上げ加工によって元の平坦な状態に戻すことができるのです。
電気自動車用モーターハウジングの機械加工規格では、接合面の平面度を一致させるという概念が用いられています。
権威ある技術規格:ASTM B221M-21(アルミニウムおよびアルミニウム合金押出棒、ロッド、ワイヤ、形材、およびチューブの標準仕様)。
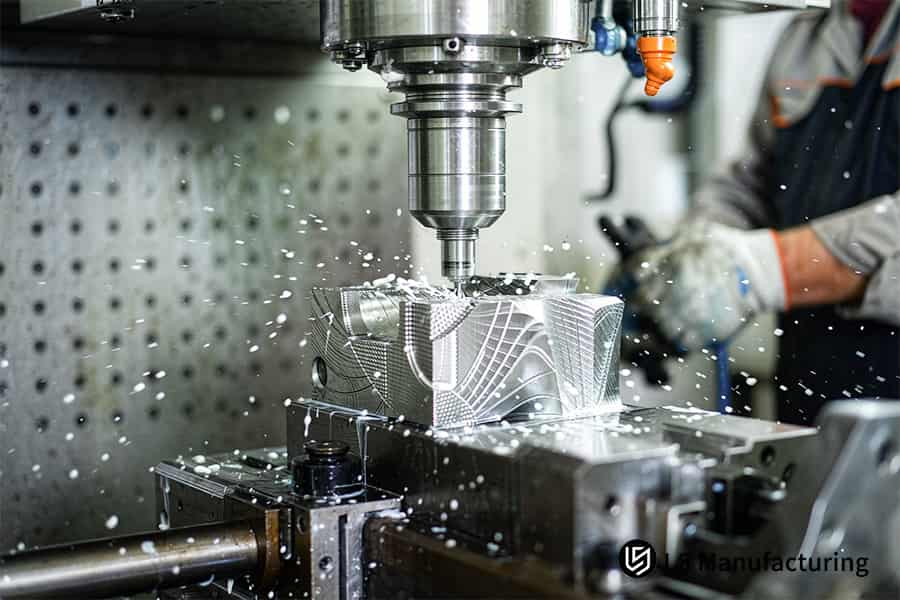
図2:高速CNCフライス加工により、自動車CNC軽量化エンジニアリング用の軽量ブラケットをR3.5フィレットで成形。
このガイドを作成したエンジニアをご紹介します
上記の各セクションは、高精度ラピッドプロトタイピングにおいて15年以上の経験を持つ、機械工学分野で著名なエンジニアであるグロリアによって執筆されました。グロリアの研究分野は、EVの3電気軽量化、薄肉5軸加工および変形、少量生産におけるDFM(製造性設計)など多岐にわたります。
ASME Y14.5-2018およびISO 1101:2017には、上記で引用したすべての幾何学的指示が記載されています。筐体壁厚が1.0 mm未満のチャタリング制御限界は、Machinery's Handbook (第 31 版)に規定されています。
IATF 16949:2016によると、安全上重要な寸法における工程能力指数は 1.67 以上です。試作部品の統計的検証が行われています。ゲージ R&R 研究により、許容範囲の 10 分の 1 以内で検査結果の正当性が確保されます。初期レビューでは、形状がまだ変更可能な段階でのクランプ変形の危険性について警告しています。LinkedInで Gloria とつながりましょう。
電気自動車の筐体において、切削加工のダイナミクスはどのようにして薄肉部の振動を引き起こすのか?
薄肉チャタリングは、切削刃の衝撃と1.0mm未満の薄肉筐体における共振の自己励起によって引き起こされます。これは、加工工程においてオーバーハングが短く、半径方向の係合が低く、キャビティの減衰が大きいことが原因です。再生振動によって表面粗さがRa 3.2μmを超え、微細な亀裂が発生します。
共振と剛性補償経路
自動車用CNC加工プロセスでは、壁面共振を3つの段階に分けて解決します。
- 工具の突き出し量をL/D(長さ対直径比) 3:1未満に短縮することで、片持ち梁の力学により先端のたわみを60%以上削減できます。
- 切削方向を上向きに調整し(切削開始時に厚い切りくずから薄い切りくずへと徐々に薄くしていく) 、半径方向の切削角Aeをカッター径の10%に維持する。
- 深層空洞床の裏側には、低融点水溶性ポリマーまたは柔軟な真空ダンピングベースモールドを使用する。
カスタムCNC加工サービスでは、最終加工工程の前にステップ3を実施し、深型筐体が振動のない最終寸法を実現することを保証します。簡単に言うと、短いカッター、小さな半径方向の係合、および制振床によって壁面の振動を抑制します。
振動のない壁面の検査基準
『機械ハンドブック』(第31版、第28章)では、工作機械のダイナミクスにおけるびびり振動抑制理論について解説しています。壁面の振動は、EVモーターハウジング加工規格で定められた平面度と振れの仕様に違反します。
鋳造ハウジングは薄肉部でガスの多孔性を閉じ込め、鋳造壁はビレット壁が密閉するリークテスト境界を破る。そのため、精密機械加工による自動車部品の公差がハウジング表面全体で維持される。
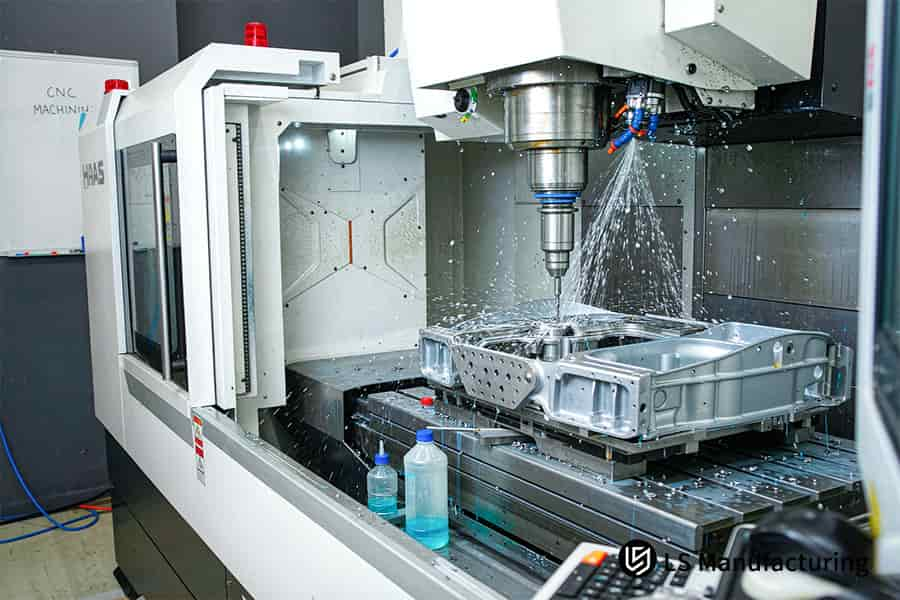
図3:ツインスピンドルCNCマシンが、EVモーターハウジング加工規格(±0.005 mm)に従ってモーターハウジングを加工している様子
なぜ内側コーナー半径が自動車の設計製造性(DFM)の実現可能性を左右するのか?
内径半径は、回転エンドミルがポケットの内角に切削するフィレットのサイズであり、カッタープロファイルの円弧補間によって90°の内角加工が不可能な問題を解決します。通常のフライス加工では、鋭利な垂直内角は得られません。必要以上に大きなフィレットを設けることで、カッターの詰まり、コーナービビリ、ワイヤ放電加工などの問題を解消できます。
自動車用CNC加工におけるGD&T(幾何公差)では、内側の角は制御可能な形状として扱われます。鋭角な角では、カッターの係合角度(部品に係合するカッター刃先の弧)が90°から180°に増加し、切削力が2~3倍になるため、工具の破損やオーバーカットが発生します。
6 mm R3エンドミルには、R3.5以上の内径フィレットが必要です。内径フィレットのサイズは、ポケットに届く最小のカッターによって決まります。一般的な標準規格表は存在しないため、図面に明記する必要があります。
大量生産のCNC加工では、すべてのポケットに対して同じコーナー形状を繰り返し加工するため、規模を拡大してもサイクルタイムを一定に保つことができます。
深型バッテリーモジュールシェルは、1回のフライス加工後も寸法を維持します。この場合、曲げ半径の制限によりより広い移行部が必要となるため、金属プレス加工では深いポケットコーナーを製作することはできません。
自動車用CNC加工プロセスでは、半径に余裕がある場合、一定送り速度の円弧を補間します。ワイヤ放電加工(ワイヤ放電加工)は、この加工方法には含まれません。
自動車用CNC軽量化技術は、標準カッター径に合わせたコーナー半径により、より薄いブラケットを実現しています。
鋭角な内角を指定した図面は、図面通りに見積もることはできません。フィレットのサイズを標準的なカッター材に合わせて決めることで、最初の切断前にその曖昧さを解消できます。
CNC加工では、一度のフライス加工で全ての角を処理できるようになるため、加工コストが削減されます。
電気自動車用バッテリー冷却板の熱放散を支配するメカニズムとは?
液冷式コールドプレートは、急速充電時の熱流束に対応するため、蛇行状の微細チャネルが加工されたアルミニウム板です。バッテリー内のセル熱を放散するために強制対流が用いられています。チャネル内の多層リボンはCNCルーター加工によって切り出され、接触抵抗を0.05 K/W未満に抑えています。チャネルの深さを制御することで、ホットスポットの発生を防ぎます。
チャネル形状の決定
自動車用CNC加工プロセスを用いて、アルミニウム板に2つのチャンネル形状が作られる。
決定事項 ― 断面形状。正方形の平底溝は、濡れる周長を最大化するために深さ対幅比が3:1となるが、マイクロエンドミルは低速回転時に正方形断面の溝を使用する。丸底の溝は、切りくず排出とスループットの向上に優れている。
決定事項 ― レイアウト。セルの最高温度によって制限されるパックには、正方形の断面形状を選択する。
銅のCNC加工サービスによりバスバー導体が製造され、アルミニウム板によりセル接触経路が提供される。
シール界面の決定
SAE J1455は、パワートレイン電子機器の環境試験を規定する規格である。
決定事項 – 接合面。熱伝導性界面材または隙間充填材は、セル間の空気絶縁を避けるため、 1000 mmあたり0.05 mm未満の平面度が必要です。
決定事項 – 溶接部。FSW(摩擦攪拌接合、固相溶接)では、バリのない段差のある肩部が必要です。板金プレス加工では、パンチで開けられるのは開いた溝だけなので、閉じた溝を作ることはできません。
EVモーターハウジングの加工基準は、ウォータージャケットのシールと同じ原理に基づいています。自動車のCNC軽量化技術により、より薄い板材が実現します。CNC加工による表面仕上げは腐食を防ぎます。つまり、平面度と段差を設けることで漏れを防ぐのです。
権威ある技術基準:SAE J1455(商用車パワートレイン用電子部品の熱設計および環境試験に関する推奨実施基準)。
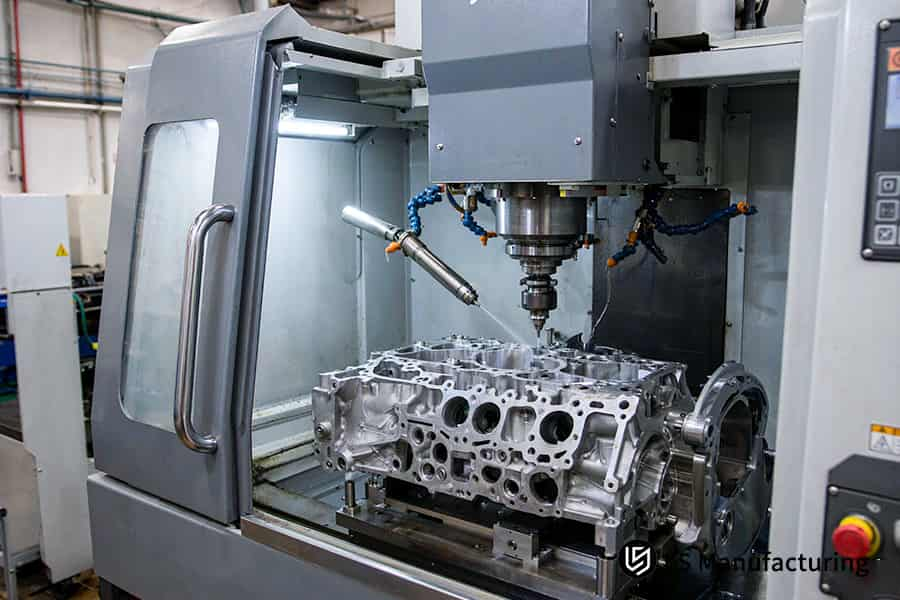
図4:IATF 16949規格に基づき、自動車プロトタイプの5軸CNCフライス加工用にホイールハブを旋削する多軸旋盤。
IATF 16949の要求事項は、CNC加工のワークフローをどのように変革するのか?
IATF 16949は自動車業界向けの品質規格であり、プロトタイプの再現性を統計ツールを用いた量産検証へと発展させ、4つのステップでバッチドリフトに対応して欠陥を防止します。重要な安全寸法については、各部品のリリースごとにCpk ≥ 1.67が求められます。PPAP (生産部品承認プロセス)のドシエには、OEMレビューにおける寸法解析が含まれます。
4段階品質エンジニアリングフレームワーク
IATF 16949の自動車機械加工要件は、試作製造を以下の手順を経る監査対象プロセスへと変えます。
- CAMプログラミングの前にDFMEA/PFMEA(設計およびプロセス故障モード影響解析)を実施し、クランプの歪みと工具の振れをRPN(リスク優先度番号)に基づいて優先順位付けします。
- プローブとCMMゲージのR&R(ゲージの繰り返し精度と再現性)が許容範囲の10%未満となるように、 MSA(測定システム分析)を実施する。
- 125個の部品について重要な適合性をテストし、ナックルやキャリパーでの性能を実証する。
- 寸法調査、冶金証明書、および固定CNCプログラムコードを含むPPAPポートフォリオを提出してください。
スピンドルドリフトに対する監査証跡
自動車CNC加工におけるGD&T(幾何公差)は、125個の部品能力試験に含めるべき公差を決定します。スピンドルの摩耗によるドリフトはバッチ間で公差を変動させますが、能力試験は不良品が発生する前にこのドリフトを検出します。能力に関する文書化を行っていない3軸加工工場では、同様の安定性を証明することはできません。
IATF 16949:2016は、自動車品質マネジメントシステムに関する条項を規定しています。重要な嵌め合いは、一般的な特徴に比べて高い能力指数を持ち、精密機械加工による自動車の公差は、量産化に伴う負荷増加にも耐え、OEMの審査にも容易に合格できます。
権威ある技術基準:IATF 16949:2016(自動車産業における品質マネジメントシステムの要求事項及び管理仕様)。

よくある質問
1. CNC加工された自動車用ブラケットにおいて、内部フィレットが必須となるのはなぜですか?
エンドミルで内角を切削すると、内側の半径は切削刃の半径と同じになり、完全な90°の角にはなりません。鋭角な内角では、係合角が90°から180°へと大きく変化するため、切削力が2~3倍に増加し、刃先が欠ける原因となります。カッター半径より10~20%大きいフィレットを追加することで、一定送りの円弧補間が可能になります。ワイヤ放電加工は、ルーティング加工には不要になります。
2. アルミニウム製EVバッテリー筐体を加工する際に、薄肉加工時に発生するビビリ音の原因は何ですか?
厚さ1.0mm以下の薄肉壁は、切削刃の衝撃によって生じる振動を減衰させるだけの剛性を持ち合わせていません。薄肉側壁の固有振動モード周波数は切削刃の衝撃周波数と一致し、自己励起再生振動が発生します。表面粗さはRa3.2μmを超えて劣化し、加工面に微細な亀裂が生じます。
データ出典:機械ハンドブック、第31版、2020年。
3. 5軸CNC加工は、モーターハウジングにおける基準点転送誤差をどのように解消するのですか?
5軸同時動作により、A/CまたはB/Cトラニオン上でストックを回転させ、ベアリングボアとフランジの両側を1回のセットアップで完成させます。3 ~4回の部品位置決め作業がすべて不要になり、累積的な基準転送誤差がなくなります。深いステータキャビティ内でも、ラジアル振れは0.010 mm以下に抑えられます。ローターとステータは同心円状です。NVHバランスは、ノイズのないベースから始まります。
データソース:ASME Y14.5-2018
4. 自動車部品において、CNC加工は高圧ダイカストと競争できるのか?
工業用金型のベンチマークによると、CNC加工は10,000個以下のロットサイズでは費用対効果が高く、一方、金型を用いたダイカストは、生産規模が50,000個を超えた後に初めて、高額な初期金型費用を相殺できる。ダイカストが費用対効果が高くなる50,000個までは、部品1個あたりのCNC加工コストは一定である。納品後に設計変更を行う場合も、硬化鋼製の金型は必要なく、プログラムを更新するだけで済む。
5. 自動車用CNCシャーシ部品において、現実的に達成可能な標準公差等級はどの程度ですか?
自動車部品の一般的な機械加工形状は、通常の工程管理によりISO 2768-m(中程度)の公差を満たします。パワートレインの重要なベアリング穴とシール溝は、ISO 2768-f(精密)の公差±0.005 mmを満たします。精密グレードは、締め付けが過度なため、機能基準面にのみ適用されます。鋳造ブランクのずれのため、精密グレードにはビレットが必要です。
データソース:ISO 2768-1:1989。
6. 電気自動車の液冷プレートには、なぜ鋼鉄よりもアルミニウム6061-T6が好まれるのですか?
アルミニウム6061-T6の熱伝導率は167W/(m·K)で、ステンレス鋼の約10倍です。急速充電されたバッテリーセルから熱が放散され、車両重量が軽減されます。被削性指数が90%であるため、深溝加工のサイクルタイムが短縮されます。ビレットは、鋳造板にありがちなガス気孔を回避します。
データソース:ASTM B221M-21。
7. 深溝加工において、工具の突き出し量が過剰であることの主な欠点は何ですか?
深さ対直径比が4:1を超える深溝加工において、工具の突き出し量が増加すると、カンチレバー機構によるたわみが増大します。切削力によって工具のシャンクがたわみ、垂直壁にテーパー誤差が生じ、表面仕上げが図面の仕様から逸脱します。突き出し量を減らすことで、追加の仕上げ加工なしに壁面の真直度を改善できます。
データ出典:機械ハンドブック、第31版、2020年。
8. IATF 16949は、自動車用精密CNC加工の一貫性をどのように検証するのですか?
IATF 16949:2016では、重要な安全機能に関する能力調査が義務付けられており、PPAPの実践では、125個のサンプルから抽出した能力指数を1.67以上に設定しています。CNC加工では能力調査が必要であり、MSAゲージ校正により測定の再現性が許容範囲の10分の1以内に維持されます。凍結されたCNCプログラムと改訂版により、出荷ごとに図面IPが維持されます。
データソース:IATF 16949:2016。
まとめ
電気自動車のパワートレイン図面では、公差等級、熱プロファイル、構造重量は互いに排他的な要素です。5軸加工、減衰機能付き薄肉加工、基準点参照検査により、これらの排他性は一貫性のある部品設計へと変換されます。設計チームは、材料選定、幾何公差(GD&T)の割り当て、量産前試験において、共通の用語体系を得ることができます。
より詳細な公差の選択と基準面適合解析については、次の比較レイヤー文書「ISO 2768 公差チャート:CNC加工不良を回避するためのDFMのヒント」を参照してください。旋削加工およびフライス加工の基準面システムは、この文書に記載されているDFM回避基準に準拠しています。CADシステムから出力される図面に一般的な公差等級が割り当てられている場合、誤読される可能性ははるかに低くなります。
📞電話番号:+86 185 6675 9667
📧メールアドレス: info@lsrpf.com
🌐ウェブサイト: https://lsrpf.com/

