 Español



TL;DR: La diferencia fundamental entre Mecanizado CNC e impresión 3D En el caso de las carcasas de baterías para vehículos eléctricos, se trata de la eliminación de material frente a la construcción aditiva capa por capa. La elección entre CNC e impresión 3D depende de tres factores clave: Volumen unitario superior a aproximadamente 10, tolerancia de ajuste superficial inferior a ±0,008 mm y rugosidad de la ranura de sellado igual o inferior a Ra 0,8 µm.
Los gastos en utillaje y el riesgo de desperdicio agotan los presupuestos para carcasas de vehículos eléctricos antes incluso de que se envíe una sola pieza. Los requisitos de rigidez y las especificaciones IP67 determinarán si un proyecto de carcasa para vehículos eléctricos supera la fase de validación. Cuatro dimensiones —tolerancia, material, conductividad térmica y coste unitario— alimentan una matriz de 4x4, además de un árbol de decisiones de cinco minutos. Los equipos de abastecimiento toman su decisión por adelantado y evitan problemas con las herramientas y sorpresas con el desperdicio. El equipo de presupuesto recibe una sola comparación, no las propuestas de dos proveedores.
Conclusiones clave
- Utilice la impresión 3D para las iteraciones de I+D. de 1 a 5 unidades con características de refrigeración conformada. La fabricación aditiva produce piezas dentro de 3 días y reduce los costos iniciales en un 32,8%. Los compradores aseguran su presupuesto durante el período de fijación del diseño.
- Transición al mecanizado CNC Si las superficies de ajuste requieren ±0,008 mm. La producción en masa reduce el precio unitario. de $1,280 a $320Los responsables de compras se aseguran de que el presupuesto esté definido antes de evaluar las herramientas.
- Especificar mecanizado CNC de 6061-T651 para servicio térmico y sellado IP67. La aleación de aluminio forjado ofrece una resistencia a la fluencia de 276 MPa y superficies ranuradas. El metal impreso requiere un acabado previo a la prueba de presión.
¿Por qué confiar en esta comparación de fabricación? Información práctica de LS Manufacturing.
Gloria, ingeniera sénior de procesos en LS Manufacturing con más de 15 años de experiencia en la fabricación de carcasas de precisión, fue la autora de cada sección. La segunda revisión provino del área de producción: el ingeniero jefe de procesos verificó cada cifra antes de su publicación. Examine el marco de decisiones de ingeniería de Gloria. para criterios de abastecimiento. Usted se beneficia de dos rondas de verificación para cada tolerancia y costo publicados.
Clases de Limit & Fit desde ISO 286 sustentar cada declaración de tolerancia y Manual ASM Vol. 2 Proporciona valores mecánicos y térmicos para la aleación de aluminio 6061-T651. Las máquinas de medición por coordenadas Zeiss verifican todas las dimensiones de la superficie de sellado. Los ingenieros pueden verificar de forma independiente cada valor publicado comparándolo con una fuente estándar.
La validación consta de más de 1500 pruebas de proceso cruzado, incluyendo 1000 horas de exposición a niebla salina según la norma ASTM B117 y ciclos de prueba de fatiga por vibración según la norma ISO 16750-3. El mecanizado CNC y la impresión 3D se validan con fijaciones idénticas; la elección del tipo de carcasa se basa en los datos de las pruebas.
El nivel de volumen se convierte en el primer filtro: Mecanizado CNC Garantiza tanto los costes unitarios como los sellos IP67. LS Manufacturing opera Mecanizado CNC de 5 ejes centros, sistemas de impresión 3D de metales industriales y polímeros de ingeniería, y líneas de producción de chapa metálica de precisión propias.
Referencia rápida: Matriz de comparación de ingeniería 4×4
Mecanizado CNC e impresión 3D Existen diferencias en cuatro áreas clave de la fabricación de carcasas para baterías de vehículos eléctricos. Todas las comparaciones que se presentan a continuación están respaldadas por los estándares de inspección de la industria y el entorno de producción real.
| Dimensión | Opción A: Mecanizado CNC (6061-T651) | Opción B: Impresión 3D (PBF-LB/M, AlSi10Mg) | Umbral / Escenario recomendado |
| Tolerancia dimensional y de ajuste | Ajuste de precisión ±0,008 mmPosicionamiento de orificios de ultraprecisión ±0,003 mm | Ajuste de precisión ±0,010 mm; posición del orificio de ultraprecisión ±0,005 mm | Tolerancia de ajuste de la superficie ≤±0,008 mm o sellado IP67 requiere mecanizado CNC. |
| Costo unitario y por lote | Prototipado $1280/unidad; lote ≥100 unidades: $320/unidad | Prototipado: 860 $/unidad; lote de ≥100 unidades: 680 $/unidad | Punto de equilibrio ≈ 10 unidades: por debajo favorece la impresión 3D, por encima favorece el mecanizado CNC. |
| Rugosidad superficial | Superficie mecanizada Ra 0,8 μm; canal fresado de acabado Ra 0,4 μm | Superficie sinterizada Ra 6,3 μm; acabado rectificado Ra 1,6 μm | Las ranuras de sellado o las caras terminales con Ra ≤0,8 μm requieren mecanizado CNC. |
| Prototipado y plazos de entrega | Prototipado de 1 a 5 unidades: 6 días; lote de 100 unidades: 14 días | Prototipado de 1 a 5 unidades: 3 días; lote de 100 unidades: 26 días | La impresión 3D se impone en la validación de arneses y espacios de embalaje de 72 horas. |
Por debajo de las 10 unidades, la impresión 3D resulta más económica; por debajo de las 20, sigue siendo más eficiente en cuanto a plazos de entrega. Por encima de ambos niveles, el mecanizado CNC destaca por su consistencia en las tolerancias, el rendimiento del sellado y el coste por pieza.
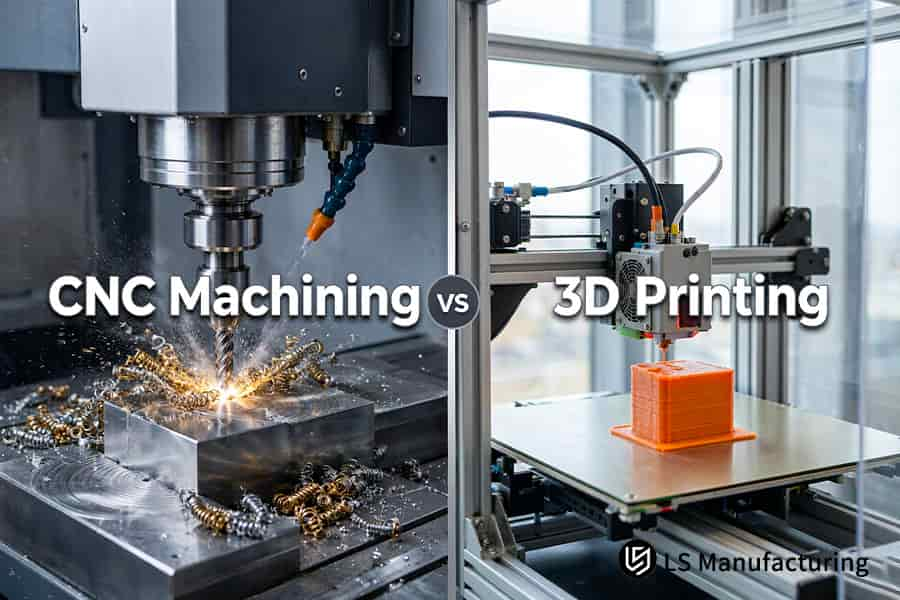
Figura 1: La aligeración de la carcasa mediante impresión 3D crea paredes reticulares mientras que el corte CNC elimina el material 6061-T651 con una rugosidad superficial Ra de 0,8 μm.
¿Qué proceso ofrece una tolerancia más estricta para las carcasas?
El mecanizado CNC ofrece un margen de tolerancia menor para las carcasas de vehículos eléctricos, ya que presenta una tolerancia de ±0,008 mm en las superficies de acoplamiento y los orificios de montaje de las celdas. La trayectoria de herramienta rígida y la calibración de la sonda en la máquina garantizan que se alcance el rango de tolerancia de ajuste según las clases de ajuste ISO 286-1:2010. La sinterización del marco en lecho de polvo da como resultado tolerancias más altas, ya que no distribuye el calor de manera uniforme, lo que aumenta el riesgo de fugas en los sellos de alta tensión.
Corte rígido y calibración de sonda en superficies de acoplamiento
La combinación de corte rígido y sondeo en la máquina mantiene los orificios terminales dentro de ±0,003 mm precisión. La retroalimentación del sondeo en la máquina compensa el desgaste de la herramienta entre perforaciones, lo que permite que todas las perforaciones se mantengan dentro del rango de ultraprecisión. 0,002–0,005 mm. Máquina de medición por coordenadas (CMM) Zeiss Inspecciona cada orificio antes del envío.
- corte simultáneo de 5 ejes Permite acceder a las ranuras de sellado en una sola configuración.
- El sondeo en la máquina recalibra el punto de referencia del orificio después de cada corte de acabado.
Carcasa para vehículos eléctricos impresa mediante CNC frente a impresión 3D Las consideraciones dependen del punto de referencia del orificio. La fresadora de 3 ejes no puede corregir la pieza desviada. Impresión 3D debido al cambio de datos después de cada pasada de alivio de estrés.
Fuentes de deriva en marcos de cerramientos de lecho de polvo
Los marcos fabricados con la tecnología PBF-LB/M (fusión láser de lecho de polvo de metales) tienen tolerancias del rango de ±0,010-0,050 mm Muy por encima del rango de 0,005-0,01 mm debido a las diferentes temperaturas de sinterización, las secciones largas se doblan. Selección de la carcasa de la batería del vehículo eléctrico Se debe considerar la tolerancia de acumulación.
- Conserva las piezas impresas para los canales de refrigeración conformados.
- ¿Cuándo elegir el mecanizado CNC para piezas de vehículos eléctricos?: Utilice el acabado de corte después de aplicar el sellado IP67 a una superficie.
Elementos de acción
- Tolerancias en superficies de acoplamiento según banda de tolerancia de 8 micrasLas tolerancias más estrictas requieren tiempo de mecanizado adicional.
- Solicite información sobre la orientación del proceso de sinterización antes de proporcionar un presupuesto para los marcos de las carcasas impresas.
Fuente de datos y punto de referencia: Norma ISO 286-1:2010 sobre límites y ajustes, e informe de calibración del error de indicación espacial de la máquina de medición por coordenadas Zeiss CMM.
¿En qué se diferencian las propiedades térmicas entre la impresión CNC y la impresión 3D?
El aluminio forjado 6061-T651 tiene una conductividad térmica de 167 W/(m·K), mientras que el AlSi10Mg impreso tiene solo 120 W/(m·K). Con flujo de grano isotrópico en el lingote forjado. La velocidad de carga está limitada por la capacidad de refrigeración.
Conductividad isotrópica en bandejas de acero forjado 6061-T651
Lingotes forjados de El 6061-T651 tiene 167 W/(m·K) Conductividad térmica y límite elástico de 276 MPa en todas las direcciones. Los lingotes sólidos garantizan la continuidad de las trayectorias de calor en toda la superficie de la bandeja, evitando el sobrecalentamiento localizado de los picos de las celdas.
- La estructura granular de la aleación forjada garantiza la ausencia de porosidad, lo que impide la conducción transversal.
- La planitud de la superficie fresada de la bandeja garantiza el contacto de la almohadilla de separación bajo la presión de sujeción del módulo.
- Gestión térmica: Mecanizado CNC frente a impresión 3D Las consideraciones comienzan con la orientación de la conductividad.
Penalizaciones por rugosidad dentro de microcanales impresos
La aleación AlSi10Mg se imprime a 120 W/(m·K) y tiene un límite elástico de 195 MPa. Los canales conformados producidos mediante fusión láser de lecho de polvo no se pueden mecanizar con una máquina CNC de 3 ejes debido a la imposibilidad de crear una trayectoria de herramienta en línea recta dentro de las curvas de las piezas. Gestión térmica: CNC frente a impresión 3D entran en juego cuando los canales están sellados.
- Se indica una rugosidad de pared de 6,3 micras en estado de impresión.
- Asigne el acabado antes de la prueba de caída de presión.
Selección de la carcasa de la batería del vehículo eléctrico Depende más de la resistencia al flujo que de la disponibilidad de formas. Mecanizado CNC de bandejas para baterías de vehículos eléctricos Ofrecemos una superficie térmica con un acabado Ra de 0,4 micras. En resumen: las paredes impresas dan forma y el suelo fresado proporciona calor.
En resumen
- Solicite certificados de conductividad térmica en estado estacionario para todos los lotes de 6061-T651 al precio de cotización en el momento oportuno.
- Desarrolle modelos de puntos críticos de descarga máxima antes de seleccionar el material de la bandeja.
Fuente de datos y punto de referencia: Manual ASM Vol. 2, capítulo sobre propiedades mecánicas de aleaciones de aluminio forjado y según ASTM E1461, datos internos, 2026.
Figura 2: El mecanizado CNC de las bandejas de baterías para vehículos eléctricos elimina las virutas de 6061-T651 bajo refrigeración mientras un cabezal apila capas de AlSi10Mg.
¿Qué factores influyen en el coste de las carcasas de las baterías de los vehículos eléctricos en función del volumen de producción?
El coste unitario se determina por la cantidad y no por la capacidad del proceso: al superar el umbral de la unidad, el método menos costoso pasa de la impresión al corte. La programación y la configuración están contempladas en las primeras citas, pero Costo de la carcasa de la batería del vehículo eléctrico Disminuye con cantidades mayores. El corte cae un 75% de 5 a 100 piezas (de $1280 a $320); la impresión cae solo un 21% (de $860 a $680), porque una hora de láser cuesta lo que cuesta.
Costo fijo de programación dentro de las cotizaciones de corte anticipado
Programación de mano de obra y Prueba del primer artículo (primera prueba del programa en la primera parte) Establezca los primeros presupuestos de corte. La impresión no requiere herramientas y cuesta $860 por entre una y cinco piezas.
El coste del programa para una ejecución única se reduce por unidad al aumentar el volumen.
- Los métodos de corte probados permiten que los programas funcionen de forma independiente durante varias horas.
- El material en bruto cuesta menos por kg que el gas. polvo atomizado (de forma redonda).
Mecanizado CNC de alto volumen conduce a una disminución del costo fijo por unidad. ISO 2768-1:1989 Las tolerancias generales para dimensiones no críticas eliminan la necesidad de un proceso de acabado. Su pedido de 100 piezas representa aproximadamente una cuarta parte de la estimación inicial.
Coste lineal por hora de láser y de polvo en la fabricación aditiva
El coste por hora de láser y por factura de polvo se mantiene lineal para cada unidad adicional.
¿Cuándo elegir el mecanizado CNC para piezas de vehículos eléctricos?: Selección de la carcasa de la batería del vehículo eléctrico Es preferible imprimir durante la fase piloto que después de alcanzar este umbral.
¿Cuándo supera la impresión 3D al CNC en velocidad de creación de prototipos?
Más rápido para la comprobación del concepto de una a tres unidades: 72 horas frente a 6 días en el mecanizado. Tanto las piezas metálicas directas como las de nailon se obtienen directamente del archivo CAD, y las comprobaciones de ruta pueden comenzar antes de que se complete el diseño del accesorio. Más de 100 unidades ralentizan la fabricación mediante lecho de polvo; el ciclo de fabricación y eliminación de polvo de 26 días ocupa el segundo lugar después de los cortes multieje de 14 días.
Prototipado de carcasas para baterías de vehículos eléctricos en la etapa de muestra A es mejor con Carcasa de nailon o metal impresa en 3DLas piezas fabricadas mediante la técnica de lecho de polvo se obtienen directamente de la geometría CAD, sin necesidad de troquelado ni reajuste de la fijación. La fusión por lecho de polvo no requiere fijaciones, piezas en bruto ni bibliotecas de herramientas; la entrega de la primera pieza omite toda la preparación de herramientas.
- Los prototipos de las líneas de refrigeración se entregan antes de la fase final de diseño arquitectónico.
- La holgura del conector de alta tensión se comprueba físicamente.
Reducción de peso en la carcasa mediante impresión 3D permite evaluar variantes de adelgazamiento de pared antes de objetivos de choque. Aún necesita solicitar plazos de entrega de 3 unidades y 100 unidades en Lista de verificación para solicitudes de cotización de mecanizado CNC.
Inversión del cronograma a escala de lote piloto
Carcasa para vehículos eléctricos impresa mediante CNC frente a impresión 3D El tiempo de producción depende de la cantidad, no de la complejidad de la pieza. El tiempo de fabricación mediante lecho de polvo es de 26 días para 100 unidades, ya que se utilizarán varias plataformas de construcción.
- Imprima las carcasas de muestra A en nailon para facilitar el embalaje.
- Trasladar las partes de la muestra B al área de corte una vez que los datos de referencia se estabilicen.
Acabado superficial mediante mecanizado CNC Elimina las irregularidades después de la impresión, como preparación para la prueba de fugas. Diseño de la fijación y prueba de la trayectoria de la herramienta evitar que las fresadoras de 3 ejes sean tan rápidas como las muestras impresas. La planificación del comprador exige la impresión temprana del nailon y los cortes de aluminio en la muestra B.
Reglas del lote piloto
- Solicite presupuestos para viviendas conceptuales en fase inicial, sin accesorios.
- Estimar el tiempo de despulpamiento por unidad frente a la tarifa por hora antes de comprometerse con la muestra B.
Figura 3: El prototipado de la carcasa del vehículo eléctrico mediante CNC frente a la impresión 3D da forma al metal con chispas, mientras que el polvo forma una carcasa de nailon.
¿Qué proceso proporciona una rigidez estructural y una seguridad en caso de colisión superiores?
El corte de bloques sólidos cumple la función de protección contra impactos: La bandeja monolítica de aluminio 6061-T651 proporciona densidad interna, mientras que el aluminio impreso presenta propiedades anisotrópicas capa por capa. El lingote forjado distribuye las fuerzas de impacto a lo largo de una estructura granular continua.
Estructura de grano continuo en bandejas monolíticas
Las piezas monolíticas de aleación 6061-T651 eliminan la porosidad interna antes del corte. La energía de impacto, del orden de decenas de kJ, atraviesa los granos intactos, evitando el colapso celular.
- Los granos ininterrumpidos eliminan la porosidad antes de que se inicie la fisura.
- Las cargas de raspado en la parte inferior de la carrocería afectan a toda la superficie de la plataforma.
- Mecanizado CNC de paredes delgadas apoya 2-3 mm costillas sin vibración.
Flujo forzado de grano Garantiza una resistencia a la fluencia uniforme en las tres direcciones. En otras palabras, el metal es estructuralmente resistente, mientras que la impresión gana en eficiencia de masa.
Riesgos de anisotropía y porosidad en metales impresos
Las piezas fabricadas mediante litografía láser de lecho de polvo presentan discrepancias de resistencia en el plano XY y en el eje Z. La porosidad en las paredes metálicas impresas provoca grietas por fatiga debido a la vibración del chasis. Reducción de peso en la carcasa mediante impresión 3D Sigue siendo adecuado para aplicaciones no estructurales.
- Selección de la carcasa de la batería del vehículo eléctrico El metal impreso solo debe utilizarse en cortes a nivel de la cubierta.
- Los niveles de porosidad de la tomografía computarizada cerca de la celda deben limitarse.
enlaces en la dirección Z En las piezas metálicas impresas, la falla se produce primero bajo cargas cíclicas en el chasis; el material mecanizado en lingotes no tiene planos débiles. Errores de diseño en el mecanizado CNC Normalmente, el proceso comienza con las rutas de carga asignadas al metal impreso.
Reglas de servicio de emergencia
- Palanquilla forjada con certificados de fábrica para cada bandeja portante.
- Rendimiento de impacto certificado por ISO 16750-3:2012 perfiles de vibración previos a la aprobación del sistema fotovoltaico.
Fuente de datos y punto de referencia: Especificación del límite de fractura por tracción mecánica para forja de la base de datos MatWeb 6061-T651.
Árbol de decisiones para la fabricación de carcasas de baterías para vehículos eléctricos
Cualquier carcasa de batería para vehículos eléctricos pasa por cinco puertas consecutivas para llegar a una ruta de fabricación específica: Geometría, textura de la superficie de sellado, número de lote, clase de ajuste y plazo de entrega. Los diseñadores de programas y los ejecutivos de compras tienen una ruta de solución de fabricación comprensible sin depender de conjeturas de los proveedores. Plazos de entrega menos de 72 horas son los criterios finales de diferenciación. Las soluciones híbridas implican una combinación de impresión de un núcleo de canal y fresado de una superficie de sellado.
Geometría y compuertas de sellado frontal
Geometría conforme (canales internos que siguen la forma de las células) Envía un programa a la puerta 2. Si la cara debe texturizarse como una ranura, se requiere una combinación de un núcleo de canal impreso y el fresado de una cara de sellado. Las superficies de pared más rugosas se pueden imprimir completamente.
- Resalte la geometría del canal antes de solicitar presupuestos.
- Especifique la textura de la ranura y verifíquela con un medidor de rugosidad Mitutoyo Surftest SJ-210.
- Aplicaciones de mecanizado CNC abarcan rutas de corte híbridas y puras.
Las máquinas CNC de 3 ejes no pueden producir canales internos uniformes, ya que la herramienta de corte solo puede aproximarse en una dirección fija.
Volumen, categoría de ajuste y puntos de entrega
- Verifique el tamaño del lote antes de cotizar dos.
- Mecanizado CNC de lotes pequeños hasta 35 piezas.
- Echa un vistazo al Fundición a alta presión (aluminio fundido inyectado rápidamente) Herramientas para 500 piezas.
Acciones de bloqueo de ruta
- Tener en cuenta 1,5 a 2,0 mm mecanizado de material en superficies de acoplamiento impresas.
- La verificación de las herramientas de fundición a presión se realiza a 500 piezas, no a 100 piezas.
Figura 4: El mecanizado de la carcasa del vehículo eléctrico mediante CNC frente a la impresión 3D corta el material 6061-T651 bajo refrigeración mientras una boquilla extruye capas de polímero.
Mecanizado CNC frente a impresión 3D de LS Manufacturing para carcasas de baterías de vehículos eléctricos: optimización de tolerancias y sellado térmico.
Mecanizado CNC de precisión El uso de material base 6061-T651 resuelve los problemas de deformación térmica y fugas en los sellos de las grandes carcasas de baterías para vehículos eléctricos. El cambio en el proceso de fabricación redujo el costo por bandeja en un 51 % para un lote de 40 unidades. Los informes de laboratorios independientes validaron el sellado IP67 y el cumplimiento de la norma AS9100D. El personal de compras evitó exceder el presupuesto del programa piloto sin incurrir en nuevos costos de herramientas. Los objetivos de reducción de costos y peso se mantuvieron sin cambios en el proceso.
| Artículo | Ruta de impresión 3D (Proyecto #AUTO-2026-041B) | Fresado CNC (Proyecto n.º AUTO-2026-041A) |
| Distorsión térmica en un tramo de 950 mm | 0,45 mm | Eliminado por envejecimiento artificial secundario |
| Rugosidad de la ranura de sellado | Ra 6,3 μm | Ra 0,8 μm |
| Prueba de presión a 0,3 MPa | Fuga grave | Aprobado |
| Costo por bandeja para 40 juegos | $860 | $420 |
| Plazo de entrega del lote | 22 días | 14 días |
| Tasa de defectos | 12,5% | 1,8% |
Desafío del cliente
Carcasa de una sola pieza refrigerada por líquido que mide 950 mm Era necesario para el programa de camiones comerciales ligeros. Las bandejas de AlSi10Mg impresas mediante PBF-LB/M (fusión láser de lecho de polvo de metales) se deformaron 0,45 mm en total. Las paredes de las ranuras de sellado eran 6,3 μm; 0,3 MPa Las pruebas de presión mostraron fugas importantes. El presupuesto del proyecto piloto superó los 860 dólares estimados por bandeja; los plazos de 22 días del proceso de fabricación aditiva resultaron ajustados para fines de validación.
Solución de fabricación LS
Las juntas de revisión redirigieron todos los gabinetes a piezas en bruto de aluminio aeronáutico. Las deformaciones de corte de prueba ascendieron a 0,12 mm En el punto medio, dado que las paredes de 2,5 mm liberaron la tensión residual, se realizó un envejecimiento artificial secundario para asegurar las piezas en bruto. Los ingenieros de procesos de LS Manufacturing sustituyeron la sujeción rígida por un sistema de succión al vacío multipunto. Se redujo el voladizo de la herramienta. de 85 mm a 45 mm debido a la poca profundidad de corte en múltiples pasadas.
Resultados y valor
El costo por bandeja aumentó a $420 después del rediseño. Las superficies de sellado eran tolerantes con tolerancias geométricas. La tasa de defectos se redujo. del 12,5% al 1,8%El plazo de entrega por lotes se redujo a 14 días, lo que supone una mejora del 36,3 % con respecto a los planes de fabricación aditiva. ISO 16750-3 Superó la prueba de fatiga por vibración y la prueba de exposición a niebla salina ASTM B117 de 1000 horas. Mecanizado CNC frente a impresión 3D Los jueces aprueban el recorte.
"La impresión sin herramientas tenía un precio más bajo hasta que falló la prueba de presión. Las bandejas mecanizadas en 6061-T651 tenían clasificación de sellado IP67 en el conjunto fotovoltaico." — Jefe de Diseño Mecánico, programa de camiones comerciales ligeros de nueva energía, Proyecto n.° AUTO-2026-041A
Fuente de datos y punto de referencia: base de datos de mediciones entre procesos de LS Manufacturing, proyecto n.° AUTO-2026-041A (ruta CNC) y n.° AUTO-2026-041B (ruta de impresión 3D), tamaño de la muestra >1500.

Preguntas frecuentes
1. ¿Qué proceso logra un mejor sellado IP67 para las carcasas de baterías?
Las ranuras de sellado se mecanizan con un Acabado de 0,8 micrasSellando cualquier vía de fuga antes del ensamblaje. Las paredes impresas en 3D capturan las porosidades entre capas que se expanden al someterse a presión. Gracias a la línea de referencia de ranura bien definida, los materiales entrantes superan la prueba de clase de protección IP67 en el primer envío para inspección.
Fuente de datos: Norma ASME Y14.5-2018 sobre dimensionamiento y tolerancias geométricas (GD&T) y normas de ensayo de presión para la estanqueidad al aire en máquinas.
2. ¿Cuál es el punto de equilibrio de costes entre el mecanizado CNC y la impresión 3D?
La paridad de costos se sitúa cerca de las 10 unidades. Con 5 unidades, la impresión es un 32,8% más barata por pieza (860 dólares frente a 1280 dólares); con 100 unidades, el mecanizado es un 52,9% más barato (320 dólares frente a 680 dólares). LS Manufacturing amortiza las horas de preparación más allá del punto de equilibrio, alcanzando 52,9% menor costo unitario en 100 unidades. Los profesionales de compras fijan el precio unitario antes de que aumente el volumen, y ISO 9001:2015 La documentación registra cada línea citada.
Fuente de datos: Base de datos empírica de procesos cruzados de LS Manufacturing 2025-2026, que abarca el proyecto n.° AUTO-2026-041A (ruta CNC) y el proyecto n.° AUTO-2026-041B (ruta de impresión 3D).
3. ¿Puede la impresión 3D sustituir al mecanizado CNC en la fabricación de bandejas de refrigeración de aluminio de paredes delgadas?
Las impresiones metálicas no pueden sustituir el corte en bandejas de soporte de peso que tengan 2,5 mm espesor de la pared debido a que las tensiones térmicas residuales doblan las paredes delgadas. Núcleos de canales microconformables se pueden imprimir mientras que las caras térmicas y los marcos de carga requieren fresado de acabado para alcanzar 276 MPa Límite elástico. Los ensambladores obtienen superficies de montaje rectas, y las indicaciones de la norma ASME Y14.5-2018 separan los puntos de referencia mecanizados de la geometría impresa.
4. ¿Cómo se compara la repetibilidad dimensional entre ambos métodos?
Los lotes mecanizados se repiten dentro de un banda de 3 micraspero las construcciones impresas crecen hasta 10 micras a largas distancias. Escaneo láser multicapa Se produce una deriva térmica; el mecanizado a temperatura constante elimina los errores de deriva térmica acumulados en cada lote. La línea de ensamblaje de carcasas del fabricante de equipos originales (OEM) no requiere calces, y las tolerancias generales de la norma ISO 2768-1:1989 se aplican al resto.
Fuente de datos: Registros de aceptación de precisión de medición espacial de Zeiss CMM.
5. ¿Cómo decidir rápidamente entre la fabricación mediante CNC y la impresión 3D para su paquete de baterías?
Dos controles supervisan el abastecimiento: se envían a imprenta lotes de muestra de cinco piezas con tolerancias de ajuste inferiores a 0,01 mm. Los lotes de más de 10 piezas pasan a la fase de corte. Los plazos se reducen si se consideran primero las opciones que no implican el uso de herramientas, y servicios de mecanizado CNC de precisión Se utilizan para el control de procesos AS9100D.
6. ¿Por qué se prefiere el mecanizado CNC de 6061-T651 para las bandejas de absorción de impactos estructurales?
El material forjado 6061-T651 contiene líneas de flujo de fibra altamente alineadas, lo que garantiza un comportamiento a la tracción y al impacto 100% uniforme en todas las direcciones. Las estructuras reticulares metálicas se romperán a lo largo de las uniones en la dirección Z durante cargas de impacto rápidas. La garantía se mantiene vigente durante los eventos de impacto, y los datos de fatiga del volumen 2 del Manual ASM para aluminio forjado confirman la elección del material.
Fuente de datos: Manual ASM, vol. 2, parámetros de fatiga para aleaciones de aluminio forjado.
Resumen
La adecuación al proceso, y no la clasificación, determina el éxito de las soluciones de carcasa en todas las iniciativas de baterías para vehículos eléctricos. El procesamiento aditivo ofrece libertad topológica durante la fluidez de los procesos de diseño, pero el procesamiento multieje garantiza que la eficacia del sellado se mantenga una vez que las cargas se vuelven estructurales. El presupuesto de capital se mantiene seguro cuando se produce un cambio de ruta tras alcanzar los límites de volumen.
Envíe archivos de diseño 3D/2D a info@lsrpf.como póngase en contacto con los ingenieros sénior de LS Manufacturing en +86 185 6675 9667Para obtener una comparación gratuita de rutas de proceso y un análisis DFM en un plazo de 2 horas.

