 日本語



TL;DR: 医療用 CNC 加工における ISO 13485 準拠とは、医療機器の認定品質管理システムを運用することを意味します。 認定された QMS の範囲には、患者の安全、段階的なリスク管理、DHR の完全なトレーサビリティが含まれます。プロセスウィンドウには、重要な寸法に関してミクロンレベルで検証された公差があります。材料、フライス加工パラメータ、工具オフセット設定には医学的証拠が文書化されています。
ISO 13485 医療用 CNC 加工は、±0.005 mm を超える証拠を通じてコンプライアンスの混乱を解決する QMS (品質管理システム)です。部品のあらゆるカット アンド メルトについて法的証拠が得られます。たくさん。購入者はバッチごとに 1 つの監査対応ファイルを受け取ります。データ ソース: ISO 13485:2016。
重要なポイント
エンドツーエンドのリスク管理: Enエンドツーエンドのリスク管理は ISO 13485 準拠の基礎です。 精度だけでは準拠の範囲を定義できません。 ISO 13485:2016 自体は、数値的な能力のしきい値を設定していません。ただし、ほとんどの医療機器 OEM は、1 桁ミクロンの適合公差として Cpk ≥ 1.67 をサプライヤー仕様に記載しています。製品ライフサイクル全体にわたる安定性は、合格/不合格検査の代わりに合格基準となります。
DHR トレーサビリティ: DHR (デバイス履歴記録) トレーサビリティは、医療コンポーネントのコンプライアンスの基盤です。ワークピースのシリアル番号は原料の溶融熱番号と 1 対 1 でマッピングされています。熱処理ログと 5 軸工具補正ログは 1 つのドキュメントの一部を構成します。
CAPA クロージャー: CAPA (是正措置および予防措置) により、品質ループを確実に閉じます。測定値が図面の範囲を超えた場合、販売店は不適合を報告し、CAPA 手順を通じて根本原因を調査します。エンジニアリングエラー防止の検証は、各調査の後に行われます。スクラップを単独で廃棄することは禁止されています。
表面の完全性の制御: 表面の完全性と生体適合性は引き続き制御されます。合わせ面はRa0.4~0.8μmに保たれています。加工硬化と切削液の汚染を抑制します。
この初心者ガイドが信頼できる理由
Gloria Wu の精密エンジニアリングとラピッド プロトタイピングに関する専門知識は、医療用 CNC 加工において 15 年以上にわたって蓄積されています。 LinkedIn で Gloria のエンジニアリングに関する洞察をフォローして、精密製造に関する実践的なフィールド ノートやDFM (製造可能性設計) コースをご覧ください。購買アシスタントや若手研究開発エンジニア向けに書かれた医療規格を機械工の立場から理解することができます。
ここに記載されているすべての公差は、サプライヤーのパンフレットからではなく、実際の精密機械加工データベースから取得したものです。 80 個の 17-4PH クランプ プロジェクト MED-2026-038 を含む単一のトライアルでは、スロット幅の公差が ±0.005 mm、表面仕上げが Ra 0.4 μm でした。 すべての測定値は、AS9100D および ISO 9001:2015 認定施設内の機器で、20 °C ±0.5 °C の室内制御下で取得されました。
ISO 13485:2016 条項 7.5.9 はトレーサビリティを規定しています。米国では、デバイス履歴記録義務は FDA 21 CFR 820.184 に基づいており、現在は QMSR に組み込まれており、2026 年 2 月 2 日発効となります。条項のテキストとサプライヤーの DHR (デバイス) を一致させます。各ピースをそのメルトロットにリンクする履歴記録)。次の医療デザインをリリースする前に、Cpk ≥1.67 のプロセス データをリクエストします。
ISO 13485 医療用 CNC 加工とは何ですか?
<ブロック引用>ISO 13485 医療用 CNC 機械加工は、医療品質管理システム (QMS)に基づいてインプラント、手術器具、診断用ハウジングをサブトラクティブ製造することです。通常、顧客は CTQ (Critical to Quality) 機能を Cpk ≥ 1.67 (ISO 13485 条項ではなく契約数値) で指定します。商品は、行末の並べ替えではなく、検証された範囲に従って出荷されます。いかなる決定においても、顧客満足度よりも安全が優先されます。
医療機械加工の品質管理システムでは、機械加工を開始する前に範囲を定義する必要があります。移植可能なチタン骨プレート、外科用ジョー ユニット、内視鏡マイクロ ハウジングはすべて医療 QMS の範囲内にあります。
設計履歴記録や汚染管理手順を必要としないハードウェアは、医療 QMS の対象外のままです。消費者向け部品は、寸法に関係なく、医療品質に基づく監査に合格しません。結論: 文書化の労力は、件数ではなくリスク クラスによって決まります。
ISO 13485:2016 条項 7.5.6 の OQ から PQ を経てフリーズ ウィンドウに至るプロセス フローの制御と変更制御:
[設計入力] → [OQ: 限界での速度、送り、ツールパス] → [PQ: フル実行全体で Cpk ≥1.67] → [凍結されたプロセス ウィンドウ] → [変更管理: 再検証]
条項 7.5.6 は、プロセス ウィンドウを再検証された凍結状態に変換します。
医療機器の CNC 機械加工プロセスでは、最終寸法だけでなく、すべての切断プロセスが検証されます。 ISO 13485:2016 条項 7.5.6 では、製造およびサービス提供のプロセスの検証が求められています。それを示すために一般的に使用される IQ / OQ / PQ ステージングは、条項テキストからではなく、GHTF/SG3/N99-10:2004 から来ています。 PQ (パフォーマンス適格性評価) は、サイクル全体にわたる安定性を実証します。
主軸速度、送り速度、および工具経路は、OQ が成功した後に固定されます。従来の 3 軸機械工場では、OQ 文書はありません。実行中のツールパス調整は監査証跡に入力されません。
CNC 加工公差標準プロセスでは、品質に対する重要度 (CTQ) フィーチャーの寸法要件を設定します。 ±0.01 mm ~ ±0.05 mm の工業用公差範囲により、途中での調整が可能です。
精密医療用 CNC 機械加工サービスは、各 CTQ 属性が実績のあるウィンドウに確実にマッピングされるようにします。規制当局は、能力記述の代わりに OQ および PQ データを審査します。
アクションアイテム
- OQ データと PQ データを 1 つのユニットとしてまとめて確認します。 OQ 自体が安定性を意味することはありません。
- 公差ステートメントを検証する前に、検証範囲が明確であることを確認してください。
データ ソース: ISO 13485:2016 品質マネジメント システム規格、第 7.5.6 項 (生産およびサービス提供のプロセスの検証)。
医療機械加工においてリスク管理が重要なのはなぜですか?
<ブロック引用>医療機械加工のリスク管理は、ISO 14971:2019 のリスク管理を CNC フライス加工および旋削プロセスに完全にマッピングしたものです。 PFMEA (プロセス故障モードと重大度、発生、検出に関する故障のランク付けによる影響分析) により、加工中の形状の変動を防ぎます。骨ネジのねじ山の公差は ±0.005 mm ~ ±0.01 mm 以内に保たれており、フィッティングはすべての監査における臨床データによって裏付けられています。
PFMEA から CNC スピンドルへのマッピング
PFMEA の各故障モードは、単一の測定可能な切削変数になります。 工具摩耗センサーと機械ベースのプローブは、切削中の力のスパイクと熱の増加を検出します。フォース スパイクは、ワークピースのクランプ中の側面の摩耗を示します。
Ra ≤0.2 μm の表面は、組織と接触する前に微細なバリを除去します。 CNC 加工 は、リスク管理を形状とツールパスの選択にマッピングします。簡単に言うと、リスク管理はスピンドルに行き、そこで部品を手頃な価格で製造できます。
「医療用 CNC 加工におけるリスク軽減は検査ステップではありません。これは、最初のチップが形成される前に部品の安全性を確保する固有のスピンドル制約です。」 — LS Manufacturing 上級品質監査人。
スピンドルで遮断された 4 つの故障モード
医療 PFMEA 分析では、4 つの故障モードが最も重大度が高く評価されます。監査では、すべての傍受を医療機械加工の品質管理システムと照合します。
<オル>多軸 CNC 加工は、1 回のセットアップで耐荷重要素を生成します。家電製品の筐体では、骨のひび割れよりも表面の傷の方が安いため、このようなスピンドルの警戒は必要ありません。
実践的なポイント
- 医療図面パッケージを承認する前に、PFMEA 重大度レベルをリクエストします。
- 各重要な寸法に 1 つのライブ センサーを割り当てます。最終的な並べ替えは行わないでください。
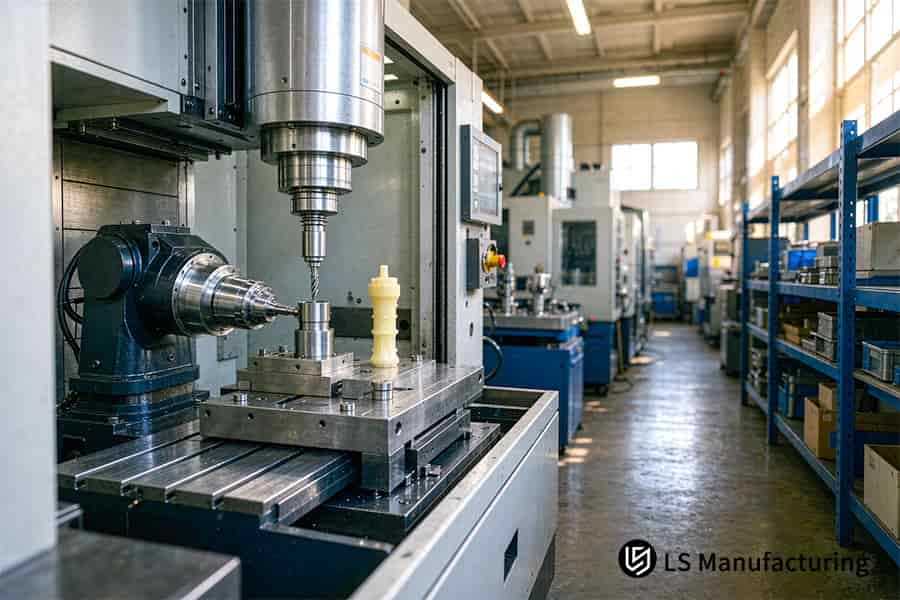
図 1: CNC ミルは、医療機械加工のリスク管理のために医療用骨モデルとコンポーネントを ±0.005 mm で加工します。
CNC 加工トレーサビリティはどのように患者を保護しますか?
<ブロック引用>CNC 加工トレーサビリティは、溶解ロットから最終検査までの閉鎖的なデジタル チェーンであり、 DHR (デバイス履歴記録、部品ごとに 1 つの証拠) として文書化されます。インプラントのリコール問題により、規制当局は検証可能なサプライチェーンを義務付けるようになった。各コンポーネントには、単一のチタン溶解ロットに関連付けられたUDI (Unique Device Identifier、固有の部品識別子) がレーザーマーキングされています。
4 つのレコードが 1 つの DHR にロックされている
CNC 加工トレーサビリティは、さまざまな製造現場のデータを 1 つの検索可能なファイルに変換します。 ISO 13485:2016 の条項 7.5.9 は医療機器の CNC 加工におけるトレーサビリティを規定しています。 4 つのリンクされたファイルは、侵入型ハードウェアのCNC 加工アプリケーションを提供します。
<オル>10 年間の保持とクラス III の範囲
クラス III およびクラス II の侵襲的ハードウェアには、DHR への完全な準拠が必要です。ファスナーなどの消費者向けハードウェアには、そのような記録は保持されていません。クラス III インプラントの 5 μm の偏差は、自動廃棄チケットではなく、廃棄記録に対する文書化された不適合になります。
10 年間の保持により、マシンの販売後も長期間にわたって G コード バージョンと CMM ログを取得できます。分かりやすく言うと、2 時間の追跡ウィンドウでは、リコールされるロットが 1 ロットか 1,000 ロットかの違いが生じます。
最終行
- 証明書の数ではなく、追跡までの2 時間のスピードでサプライヤーを評価します。 コストに関係なく、ヒートロット分光分析のない
- 工場は無視してください。
データ ソース: FDA 品質管理システム規則 (QMSR / 21 CFR Part 820) および ISO 13485:2016 条項 7.5.9 (トレーサビリティ)。
クイック リファレンス ガイド: ISO 13485 VS ISO 9001 VS AS9100D
1 つの製造施設では 4 つの規格が異なります。 ISO 9001:2015、ISO 13485:2016、AS9100Dおよび規格のない一般的な機械加工はすべて、エンジニアの異なる責任を負っています。
<本体>ISO 13485:2016 は、汚染管理、生物学的安全性、検証済みの製造プロセスを通じて医療バリアを構築します。通常付随する Cpk ≥ 1.67 という数値は、顧客の仕様です。
業界への応用シナリオ
整形外科用インプラントの製造 (Ti-6Al-4V ELI チタン合金骨プレート): インプラント グレードの表面はRa 0.2 μm 以上で仕上げられています。サブミクロンの表面仕上げでは、骨組織がより速く接着します。インプラント部品の加工には、鉱物を塩素化または硫化する冷却剤は使用しません。ミネラル冷却剤の残留物は、顕微鏡レベルで骨の結合を妨げます。
低侵襲手術器具 (17-4PH ステンレス鋼多軸内視鏡把持鉗子): ピボットのボア穴とジョーの歯は、±0.005 mm の公差内で管理されます。 5 軸同時フライス加工により、1 回のクランプ操作で両方の部品が製造されます。外科医は、どの部分でも顎の動きに同じ抵抗を感じます。
体外診断 (IVD) 機器 (アクリル/PMMA 光流体アナライザー): 流路の表面仕上げは最大Ra 0.4 μmです。反応液滴と気泡は、滑らかなチャネルに沿ってより速く移動します。外部シール面の公差は±0.01 mm ~ ±0.05 mmです。外部形状が公差から外れると、流体経路から漏れが始まります。
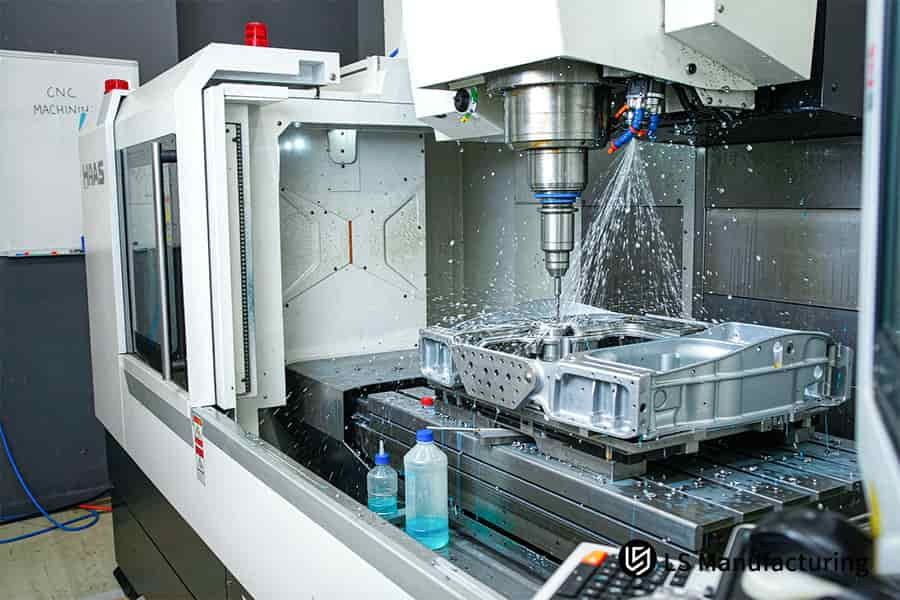
図 2: CNC 機械は、20 °C ±0.5 °C で ISO 13485 と ISO 9001 の医療プロトコルに基づいてアルミニウム ブロックを製造します。
ISO 13485 と ISO 9001 が医療に重要なのはなぜですか?
ISO 13485 と ISO 9001 医療は、規制ベースの医療 QMS と商業ベースの一般システムの違いです。 ISO 13485:2016 では顧客満足度調査が省略され、検証済みのプロセスのロックダウンが含まれています。 10 μm バンドに描画されたフィーチャは、その背後にあるプロセスが検証されていない限り、再現して作成することはできません。
顧客満足度と規制上の義務
ISO 9001:2015 では、継続的な改善と顧客満足度調査が推奨されています。 ISO 13485:2016 では、規制に代わってコンプライアンスに関する調査要件が廃止されています。 ISO 13485 コンプライアンス要件では、監査はスコアカードではなく文書レビューが行われます。
一般メーカーはアンケート回答を改善文書として提出します。医療メーカーは検証文書をコンプライアンス文書としてファイルします。 少量 CNC 加工 セルは反復速度に基づいているため、工業用プロトタイプは検証ロックダウンなしで実行されます。
柔軟性とプロセスの固定化
医療加工スコープは、CNC コード、工具ブランド、機械セルという 3 つの変数をロックダウンします。 医療機械加工の品質管理システムは、変更する前に 2 回の承認が必要です。
| 評価ディメンション | 一般加工 (システムなし) | ISO 9001:2015 | AS9100D 航空宇宙 | ISO 13485:2016 医療 |
| プライマリ ドライバー | パーツの配送と機能 | 顧客満足度と改善 | 非常に信頼性の高い航空機と FOD 保護 | 患者の安全、規制、リスク管理 |
| 一般的な寸法公差 | ±0.1 mm | ±0.01 mm~±0.05 mm | ±0.005 mm~±0.01 mm | ±0.005 mm~±0.01 mm |
| 一般的な表面仕上げ | Ra 1.6 μm ~ 3.2 μm | Ra 0.8 μm ~ 1.6 μm | Ra 0.4 μm ~ 0.8 μm | Ra 0.2 μm~0.8 μm (生体適合性、汚染なし) |
| コアトレーサビリティ記録 | 納品書と基本資材証明書 | 検査報告書と作業指示書 | AS9102 FAI (初回商品検査) および完全なプロセス文書 | DHR とメルトロットのトレーサビリティ |
| プロセス能力の要件 | 必須の指標なし | Cpk ≥1.33 が通常必要 | 主な特性の Cpk ≥1.33~1.67 | CTQ には Cpk ≥1.67 が必須 |
わかりやすく言うと、商業は時間を買い、薬は証拠を買います。上の 4 つの線は、図面がどこで分岐しているかを示しています。
ツールのブランドを変更する場合は、後からではなく、事前にエンジニアリング変更リクエストを 1 つだけ送信してください。 サイクルタイムの短縮は、医療バッチにおける未承認のツール変更の正当な理由にはなりません。 ステンレス鋼 CNC 加工 セルは、迅速な調整機能に基づいて工業用バッチを販売します。医療バッチにはパラメータの検証が必要です。
「標準的な製造慣行ではサイクル タイムを短縮するために継続的な調整が推奨されていますが、ISO 13485 ではプロセスのロックダウンが求められています。検証された機械のセットアップは、再検証されるまで変更すべきではありません。」 — LS Manufacturing 医療コンプライアンス責任者。
決定基準
- 検証後の編集の前に、承認の二重署名を確認してください。
- 調査ではなく変更管理文書に基づいて医療サプライヤーを評価します。
ショップはどのようにして精密医療用 CNC 公差を満たすことができますか?
高精度医療用 CNC 公差は、熱安定化、レニショーの機械プローブ、閉ループ超硬摩耗監視システムという 3 つの統合制御によって制御されます。制限は、工具のたわみではなく熱膨張に基づいて ±0.005 mm ~ ±0.01 mm に設定されます。
切削熱の影響を考慮したスピンドルオイルクーラントと熱安定化ホールマシンの機械基準。室内ドリフトにより、1 回のシフト中に鋼の位置が数ミクロン変化します。
CNC 加工公差表 では、切断前の寸法の広がりに従って各フィーチャーを分類しています。
熱と室内ドリフトの低減により、仕上げ加工を通じてデータムが移動します。最初のピースの 1 回限りの承認では、ミクロン クラスの許容範囲は維持されません。
医療機器の CNC 加工では、仕上げパスの前後にレニショーのタッチプローブ (サイクル中の機上測定、サイクル中のワークオフセットのリセット) を利用します。記録されたオフセットが仕上げ加工オフセットに入力されると、超硬摩耗によって寸法帯域から外れます。
熱制御システムとプローブ制御システムは単一のチェーンとして動作します。 CNC 加工トレーサビリティ は、最終検査プロセスを通じてプローブ データと関連付けられます。
ツァイス CMM マシンはMPEE (最大許容表示誤差) ≤ 1.2+L/350 μm 以内で動作します。これは、プローブ データと CMM 結果が同じデータムに関連付けられていることを意味します。
ハウジングには公差 ±0.05 mm の保護カバーがあり、剛性が低く完全な熱補償をスキップします。
CNC 薄肉加工により、最小肉厚が確立されます。薄いリブはチップ負荷が増加する前に降伏します。マイクロ流体バルブ コアは、パス間の再ゼロ調整を行った場合にのみ寸法精度を維持します。
実用的なチェック
- 各バッチ後ではなく、各仕上げカット後にプローブ オフセットのログをリセットします。
- 仕上げカットとプロービングは、同じ安定した温度範囲内で実行してください。
データ ソース: Zeiss CMM 工業用三次元測定機の公式校正仕様 (体積表示誤差 MPEE ≤ 1.2+L/350 μm)。
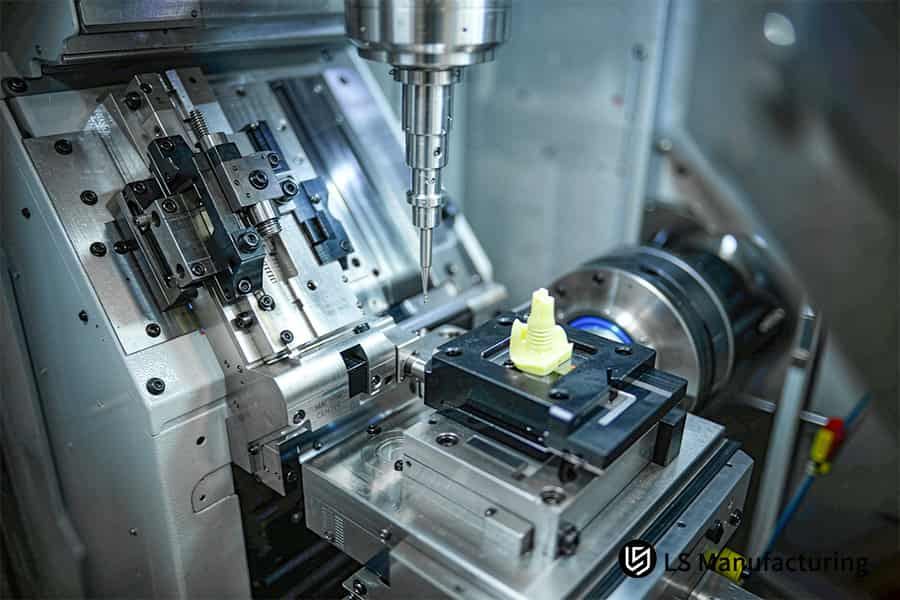
図 3: 多軸 CNC ヘッド形状の医療コンポーネントと Cpk 1.67 のトレーサビリティ ログ。
医療用 CNC 加工の実際の仕組み: LS Manufacturing の外科用ツールの例
医療グレードの 17-4PH ステープラー スライダー クランプは、機械の運に頼らずにプロセス パラメーターを固定することで、±0.005 mm のスロット公差を実現します。 ISO 13485:2016 セクション 7.5.6 統計制御に従って実際の公差に凍結されたプロセス パラメータ。 スロット公差、表面仕上げ、および熱ロット データは、切断が行われる前にそれぞれ 1 つの凍結値を取得します。 監査担当者は、散らばった製造現場のメモを検索するのではなく、管理された 1 つの情報をレビューできるようになります。
クライアント チャレンジ
マイクロ ステープラー スライダー クランプは、1 回の低侵襲外科手術のスタートアップのために 80 ユニット のパイロット ランで構成されました。 CNC 機械加工 ガイド スロットには、各部品の最高の公差がありました。初期寸法のばらつきにより、16% の不良品が発生しました。検証プロセス データの欠如により、設計のロックインが妨げられました。
LS 製造ソリューション
プロセス エンジニアは、検証されたプロセス ウィンドウを使用して制御された試験プロトコルを構築しました。 精密 5 軸 CNC 加工では、スピンドルを加熱しながら微小径の超硬切削工具を使用しました。切断速度は Vc = 55 m/min で一定に保ちました。 MQL (最小量潤滑、オイルミスト) はフラッディングクーラントの代わりとなり、洗浄残留物のリスクを排除します。タッチ プローブは、終了中にスロット幅を継続的に測定しました。
結果と値
フル寸法のCMM (座標測定機、あらゆる寸法をスキャン) スキャンにより、印刷仕様内のすべてのクランプが承認されました。仕上がりはRa0.35μmを達成。工程能力指数は 1.72 に増加しました。欠陥率は 4% まで低下しました。これは、医療試験の初期バッチでは一般的です。単価が 8% 引き下げられました。リードタイムは 14 日から 12 日 に短縮されました。
「寸法のばらつきと検証ファイルの欠如により、デザインの凍結が不可能になりました。プロセス パラメータと Cpk が修正され、両方の欠点が補われました。」 — プロジェクト #MED-2026-038、低侵襲手術装置スタートアップ チーム、R&D リード
転送可能なレッスン
データ ソース: LS Manufacturing の医療低侵襲プロジェクト ログ、プロジェクト #MED-2026-038、80 クランプのパイロット ラン。

よくある質問
1. ISO 13485 機械工場監査で要求される主な成果物は何ですか?
ISO 13485:2016 機械工場監査には、材料の熱番号、Zeiss CMM 寸法レポート、適合証明書 (CoC)、およびデバイス履歴記録 (DHR)の 4 つの文書が含まれています。 LS Manufacturing は、各製造バッチの 4 つの文書すべてを今後 10 年間保管します。
データ ソース: ISO 13485:2016 第 7.5.9 条
2. ISO 13485 のない機械工場は医療機器の部品を製造できますか?
非重要かつ非侵襲的なコンポーネントは、許容範囲が±50 μm より大きく、組織との相互作用が起こらない限り、ISO 13485:2016 認証なしで切断できます。クラス II およびクラス III の侵襲的器具は認定手順を通過する必要があり、LS Manufacturing ではすべての侵襲的器具に対して 1 つの管理された部屋があります。 購買部門は 1 つの部品表をサプライヤーの 2 つのグループに分け、そのコストは部品の数ではなくリスクに比例します。
3. ISO 13485 は CNC プログラミングとコード変更をどのように処理しますか?
ISO 13485:2016 では、G コードの編集は禁止されていません。検証されたプロセスに影響を与える変更はすべて制御され、プロセスウィンドウを変更する場合は 7.5.6 項に基づいて再検証され、±10 μm を超えるオフセット変更には、切断プロセスを続行する前にエンジニアリング変更の評価を伴う必要があります。それぞれのプログラムはプロジェクト #MED-2026-038 として凍結され、変更承認文書に署名して品質記録に提出した後に検証プロセスが開始されました。 OEM 組立ラインは、1 つの凍結されたプログラムから切断された部品を受け取ります。
データ ソース: FDA QMSR / 21 CFR 820
4.医療加工における IQ、OQ、PQ の違いは何ですか?
IQ は適切な設定を確認し、OQ は±5 μm の許容範囲を確認し、PQ は完全な生産実行全体で Cpk = 1.67 を確認します。 LS Manufacturing は、すべての 大量 CNC 加工 ワークセルに対して 3 つの ISO 13485:2016 テストをすべて実施し、PQ テストの文書化なしに医療用バッチをリリースすることはありません。監査人は、マシン ベンダーの意見ではなく、機能の証明に基づいて、各デバイス ファミリの 3 つの署名済みプロトコルをチェックアウトします。
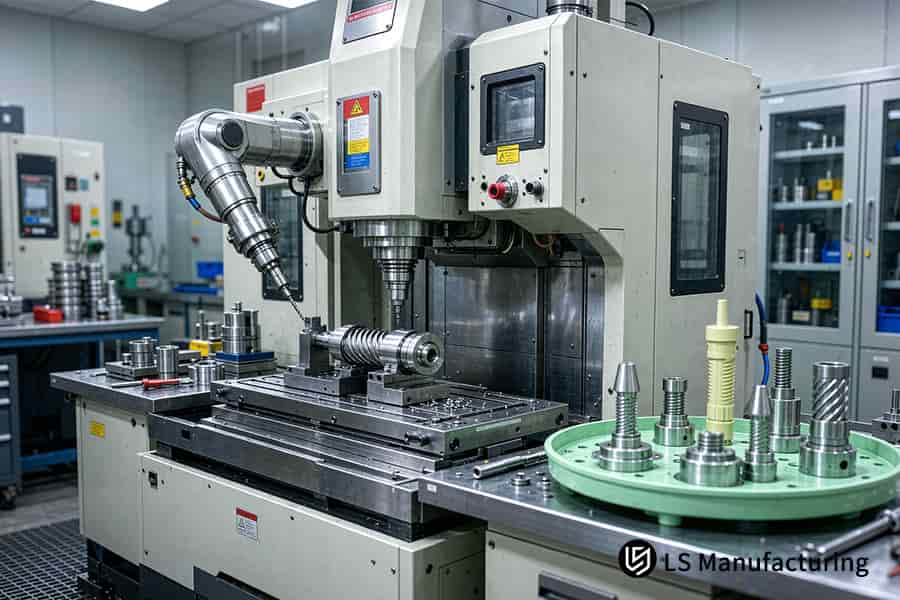
図 4: CNC 旋盤は、ISO 13485 に基づく医療加工の品質管理システムに基づいて工具を検査し、医療部品を製造します。
概要
ISO 13485:2016 では、患者の安全情報として、すべての医療バッチの形状制御と表面の完全性が求められています。 医療機械加工に携わるハードウェア エンジニアは、すべての CTQ 機能とその有効なプロセス ウィンドウを特定し、個々の材料ロットごとに適合証明書を添付できます。 CTQ 機能と単一ロット証明書により、監査は急いで行う作業ではなく、文書を取得する作業に変わります。
詳細情報: 「OEM 向け医療用 CNC スイス旋削加工: ±0.005 mm 公差、ISO 13485 準拠」
📞電話番号: +86 185 6675 9667
📧メール: info@lsrpf.com
🌐ウェブサイト: https://lsrpf.com/

| ドライバー | ISO 9001:2015 | ISO 13485:2016 |
| 主な目標 | 顧客満足度 | 患者の安全 |
| プロセスの変更 | 中間チューニング | 最初に再検証 |
| 調査義務 | 必須 | トリミング済み |
| 不適合部品 | 寸法失敗 | 検証がありません |
