 Português (Brasil)



Resumindo: a escolha entre usinagem CNC e impressão 3D para a carcaça de um veículo elétrico se resume ao método de remoção de material versus o processo de adição de camadas. Enquanto a usinagem CNC pode atingir uma tolerância de encaixe de ±0,008 mm , a impressão 3D consegue manter uma tolerância de ±0,010 mm com um tempo de desenvolvimento reduzido de 6 para 3 dias.
Os custos com ferramentas e o risco de desperdício consomem os orçamentos de gabinetes para veículos elétricos antes mesmo do envio de uma única peça. Os requisitos de rigidez e as especificações IP67 determinarão se um projeto de gabinete para veículos elétricos passará pela fase de validação. Quatro dimensões — tolerância, material, condutividade térmica e custo unitário — alimentam uma matriz 4x4, além de uma árvore de decisão de cinco minutos. As equipes de compras tomam suas decisões antecipadamente e evitam problemas com ferramentas e surpresas com desperdício. A equipe de orçamento obtém uma única comparação, em vez de duas propostas de fornecedores.
Principais conclusões
- Utilize a impressão 3D para iterações de P&D de 1 a 5 unidades com recursos de resfriamento conformal. A manufatura aditiva produz peças em até 3 dias e reduz os custos da fase inicial em 16%. Os compradores garantem o orçamento durante o período de definição do projeto.
- Transição para usinagem CNC se as superfícies de ajuste exigirem ±0,008 mm. A produção em massa reduz o preço unitário de US$ 1.280 para US$ 320. Os gerentes de compras garantem o orçamento antes da avaliação das ferramentas.
- Especificar usinagem CNC de alumínio 6061-T651 para serviço de vedação térmica e IP67. A liga de alumínio forjado oferece limite de escoamento de 276 MPa e rugosidade superficial de 0,8 µm. O metal impresso requer acabamento antes do teste de pressão.
Por que confiar nesta comparação de fabricação? Informações práticas da LS Manufacturing
Gloria, engenheira de processos sênior da LS Manufacturing com mais de 15 anos de experiência na fabricação de gabinetes de precisão, escreveu cada seção. A segunda revisão veio da linha de produção: o engenheiro-chefe de processos verificou cada número antes da publicação. Examine a estrutura de decisão de engenharia de Gloria para critérios de fornecimento. Você se beneficia de duas rodadas de verificação para cada tolerância e custo publicados.
As classes de limite e ajuste da norma ISO 286 fundamentam todas as declarações de tolerância, eo Manual ASM Vol. 2 fornece valores mecânicos e térmicos para a liga de alumínio 6061-T651. As máquinas de medição por coordenadas da Zeiss verificam cada dimensão da face de vedação com precisão de ±0,008 mm, juntamente com acabamentos de ranhura de Ra 0,8 µm. Os engenheiros podem verificar de forma independente cada valor publicado em comparação com uma fonte padrão.
A validação consiste em mais de 1.500 testes de processo cruzado, incluindo 1.000 horas de exposição à névoa salina ASTM B117 e ciclos de teste de fadiga por vibração ISO 16750-3. A usinagem CNC e a impressão 3D são validadas sob dispositivos de fixação idênticos; sua escolha do tipo de gabinete é baseada em dados de teste. Seu volume de produção torna-se o primeiro filtro: acima de 35 unidades, a usinagem CNC protege tanto os custos unitários quanto as vedações IP67. A LS Manufacturing opera centros de usinagem CNC de 5 eixos , sistemas industriais de impressão 3D em metal e polímeros de engenharia, e linhas de produção de chapas metálicas de precisão internamente; portanto, esta comparação se baseia nas características do processo, e não em uma rota preferencial.
Referência rápida: Matriz de comparação de engenharia 4x4
A usinagem CNC e a impressão 3D diferem em 4 áreas principais da fabricação de invólucros de baterias para veículos elétricos. Padrões de inspeção da indústria e o ambiente real de produção comprovam todas as comparações abaixo. Os compradores têm acesso a dados comparativos técnicos e econômicos para invólucros de baterias de veículos elétricos.
| Dimensão | Opção A: Usinagem CNC (6061-T651) | Opção B: Impressão 3D (SLS / PBF-LB/M) | Limiar / Cenário Recomendado |
| Tolerância dimensional e de ajuste | Ajuste de precisão ±0,008 mm ; posição do furo de ultraprecisão ±0,003 mm | Ajuste de precisão ±0,010 mm; posição do furo de ultraprecisão ±0,005 mm | Tolerância de encaixe ≤±0,008 mm ou vedação IP67 requerem usinagem CNC. |
| Custo unitário e por lote | Prototipagem: US$ 1.280/unidade ; lote ≥ 100 unidades: US$ 320/unidade | Prototipagem: US$ 860/unidade; lote ≥ 100 unidades: US$ 680/unidade | Ponto de equilíbrio de 35 unidades: abaixo disso, favorece a impressão 3D; acima disso, favorece a usinagem CNC. |
| Rugosidade da superfície | Superfície usinada Ra 0,8 μm; canal fresado com acabamento Ra 0,4 μm | Superfície sinterizada Ra 6,3 μm; acabamento retificado Ra 1,6 μm | Ranhuras de vedação ou faces terminais com Ra ≤ 0,8 μm requerem usinagem CNC. |
| Prazo de entrega e prototipagem | Prototipagem de 1 a 5 peças: 6 dias; lote de 100 peças: 14 dias | Prototipagem de 1 a 5 peças: 3 dias; lote de 100 peças: 26 dias | A impressão 3D se destaca na validação de espaço para embalagens e chicotes elétricos em 72 horas. |
Com menos de 35 peças, a impressão 3D se destaca em termos de tempo de ciclo e complexidade geométrica; com mais de 35 peças, a usinagem CNC domina em consistência de tolerância, desempenho de vedação e custo por peça.
Figura 1: A impressão 3D para redução de peso da estrutura constrói paredes em forma de treliça, enquanto o corte CNC remove material de alumínio 6061-T651 com rugosidade Ra de 0,8 μm.
Qual processo oferece tolerâncias mais rigorosas para invólucros?
A usinagem CNC oferece uma faixa de tolerância menor para gabinetes de veículos elétricos, pois apresenta uma tolerância de ±0,008 mm nas superfícies de contato e nos furos de montagem das células. O percurso rígido da ferramenta e a calibração da sonda na máquina garantem que a janela de tolerância de ajuste seja atingida de acordo com as classes de ajuste da norma ISO 286-1:2010. A sinterização da estrutura em leito de pó resulta em tolerâncias mais elevadas, uma vez que não distribui o calor uniformemente, garantindo que não haja vazamentos nas vedações de alta tensão.
Corte rígido e calibração da sonda nas faces de acoplamento
A combinação de corte rígido e apalpamento na máquina mantém os furos terminais com precisão de ±0,003 mm . O feedback do apalpamento na máquina compensa o desgaste da ferramenta entre os furos, permitindo que todos os furos permaneçam dentro da faixa de ultraprecisão de 0,002–0,005 mm . A máquina de medição por coordenadas (MMC) da Zeiss inspeciona cada furo antes do envio.
- O corte simultâneo em 5 eixos permite o acesso a ranhuras de vedação em uma única configuração.
- A sondagem na máquina recalibra o ponto de referência do furo após cada corte de acabamento.
Na escolha entre usinagem CNC e impressão 3D, as considerações sobre a caixa de um veículo elétrico giram em torno da referência do furo. Uma fresadora de 3 eixos não consegue corrigir o desvio da peça resultante da impressão 3D devido à alteração da referência após cada passe de alívio de tensões.
Fontes de deriva em estruturas de leito de pó
As estruturas fabricadas com a tecnologia PBF-LB/M (fusão a laser em leito de pó de metais) apresentam tolerâncias na faixa de ±0,010-0,050 mm, muito acima da faixa de 0,005-0,01 mm, devido às diferentes temperaturas de sinterização, o que causa deformações em seções longas. A seleção da caixa da bateria de um veículo elétrico deve levar em consideração a tolerância de empilhamento.
- Guarde as peças impressas para canais de resfriamento conformes.
- Quando escolher CNC para peças de veículos elétricos : utilize o corte de acabamento após aplicar a vedação IP67 à superfície.
Itens de ação
- Tolerâncias nas superfícies de acoplamento de acordo com a faixa de tolerância de 8 mícrons ; tolerâncias mais rigorosas exigem tempo de usinagem adicional.
- Solicite orientações sobre a sinterização antes de fornecer um orçamento para as estruturas impressas das caixas.
Fonte de dados e referência: norma de limites e ajustes ISO 286-1:2010 e relatório de calibração de erro de indicação espacial da máquina de medição por coordenadas (MMC) Zeiss.

Como as propriedades térmicas divergem entre a usinagem CNC e a impressão 3D?
O alumínio forjado 6061-T651 possui uma condutividade térmica de 167 W/(m·K), enquanto o AlSi10Mg impresso apresenta apenas 120 W/(m·K). Com o fluxo de grãos isotrópico no tarugo forjado, há espaço de sobra para qualquer fuga térmica das células em suas bandejas refrigeradas a líquido devido à condução lateral de calor. Sua velocidade de carregamento é limitada pela sua capacidade de refrigeração.
Condutividade isotrópica em bandejas de alumínio forjado 6061-T651
Os tarugos forjados de 6061-T651 possuem condutividade térmica de 167 W/(m·K) e limite de escoamento de 276 MPa em todas as direções. Os tarugos maciços garantem a continuidade dos caminhos de dissipação de calor em toda a superfície da bandeja, evitando o superaquecimento localizado dos picos das células.
- A estrutura granular da liga forjada garante a ausência de porosidade, que bloqueia a condução transversal.
- A planicidade da superfície fresada da bandeja garante o contato da almofada de folga sob a pressão de fixação do módulo.
- Gestão térmica: as considerações sobre usinagem CNC versus impressão 3D começam com a orientação da condutividade.
Os serviços de usinagem CNC de alumínio transformam a condutividade em temperatura de encapsulamento conhecida. O Manual ASM Vol. 2 (1990) descreve os valores para ligas forjadas.
Penalidades por rugosidade dentro de microcanais impressos
A liga AlSi10Mg é impressa a 120 W/(m·K) e possui limite de escoamento de 195 MPa. Canais conformes produzidos por fusão seletiva a laser em leito de pó não podem ser usinados em uma CNC de 3 eixos devido à impossibilidade de criar trajetórias de ferramenta retilíneas dentro das curvas das peças. Gerenciamento térmico: a comparação entre CNC e impressão 3D torna-se relevante quando os canais são selados.
- Rugosidade da parede impressa de 6,3 mícrons.
- Alocar o acabamento antes do teste de queda de pressão.
A escolha da caixa da bateria para veículos elétricos depende mais da resistência ao fluxo de ar do que da disponibilidade de formatos. As bandejas de bateria usinadas por CNC oferecem uma superfície térmica com acabamento de rugosidade Ra de 0,4 mícron. Em resumo: as paredes impressas conferem forma e a base fresada proporciona dissipação de calor.
Conclusão
- Solicite certificados de condutividade térmica em regime permanente para todas as ligas do aço 6061-T651 no momento da cotação.
- Desenvolva modelos dos pontos críticos de descarga máxima antes de selecionar o material da bandeja.
Fonte de dados e referência: Manual ASM Vol. 2, capítulo sobre propriedades mecânicas de ligas de alumínio forjado e testes de condutividade térmica em regime permanente.
Figura 2: A usinagem CNC de bandejas de baterias de veículos elétricos remove cavacos de alumínio 6061-T651 sob refrigeração, enquanto uma cabeça de usinagem empilha camadas de AlSi10Mg.
O que influencia o custo das caixas de baterias de veículos elétricos em diferentes volumes de produção?
O custo unitário é determinado pela quantidade e não pela capacidade do processo – ao ultrapassar a marca de 35 unidades, o método mais econômico passa da impressão para o corte. A programação e a configuração são consideradas nos orçamentos iniciais, mas o custo da caixa da bateria do veículo elétrico diminui com o aumento da quantidade. O cliente se beneficia com uma redução de 26,5% por unidade ao ultrapassar a quantidade de corte.
Custo fixo de programação incluído nas primeiras cotações.
A programação e a primeira prova de conceito (primeira comprovação do programa na primeira peça) definem os primeiros orçamentos de corte. A impressão não utiliza ferramentas e custa US$ 860 por uma a cinco peças.
O custo do programa para uma execução única é reduzido por unidade com o aumento do volume.
- Métodos comprovados de programas de corte funcionam de forma independente por várias horas.
- O material em tarugos custa menos por kg do que o pó atomizado a gás (em formato redondo) .
A usinagem CNC de alto volume resulta em custos fixos unitários reduzidos. As tolerâncias gerais da norma ISO 2768-1:1989 para dimensões não críticas eliminam a necessidade de acabamento. Seu pedido de 100 peças passa a custar cerca de um quarto do valor estimado inicialmente.
Custo por hora de laser linear e custo do pó em construções aditivas
O custo por hora de laser e por fatura de pó permanece linear para cada unidade adicional.
Quando optar pela usinagem CNC para peças de veículos elétricos : a partir de 35 unidades, os números se invertem. A seleção da carcaça da bateria do veículo elétrico durante a fase piloto é preferível à impressão após esse limite.
Quando a impressão 3D supera o CNC em velocidade de prototipagem?
Mais rápido para verificações de conceito de uma a três unidades: 72 horas contra 6 dias na usinagem. Tanto as peças de metal quanto as de nylon são produzidas diretamente a partir do arquivo CAD, e as verificações de rota podem começar antes mesmo da conclusão do projeto de fixação. Mais de 100 unidades tornam a fabricação em leito de pó mais lenta; o ciclo de fabricação e remoção do pó de 26 dias fica em segundo lugar, depois dos 14 dias para cortes multieixos.
A prototipagem de invólucros de baterias para veículos elétricos na fase de amostra A é mais eficiente com carcaças impressas em 3D em nylon ou metal . As construções por fusão em leito de pó são feitas diretamente a partir da geometria CAD, sem a necessidade de processos de corte e inversão para refixação. A fusão em leito de pó dispensa dispositivos de fixação, peças brutas ou bibliotecas de ferramentas, e a entrega da primeira peça elimina toda a preparação de ferramentas.
- Os protótipos das linhas de refrigeração são entregues antes do congelamento da arquitetura.
- A folga do conector de alta tensão é verificada fisicamente.
A impressão 3D para redução de peso da estrutura permite avaliar diferentes opções de afinamento das paredes antes dos testes de impacto. Ainda é necessário consultar os prazos de entrega para 3 e 100 unidades na lista de verificação de solicitação de cotação para usinagem CNC .
Inversão de Cronograma em Escala de Lote Piloto
O tempo de produção de gabinetes para veículos elétricos, seja por usinagem CNC ou impressão 3D, depende da quantidade, não da complexidade da peça. A fabricação por leito de pó leva 26 dias para 100 unidades, pois envolve múltiplas plataformas de impressão. Já as linhas de corte processam a mesma quantidade de material em 14 dias.
- Imprima as embalagens de amostra A em nylon para liberar espaço na embalagem.
- Assim que os pontos de referência se estabilizarem, transfira as peças da amostra B para a área de corte.
O acabamento superficial por usinagem CNC remove a rugosidade após a impressão, preparando o ambiente para o teste de vazamento. O projeto de fixação e a validação do percurso da ferramenta impedem que as fresadoras de 3 eixos sejam tão rápidas quanto as amostras impressas. O cronograma do comprador exige que as amostras de nylon sejam impressas antecipadamente e que os cortes em alumínio sejam feitos na amostra B.
Regras do lote piloto
- Solicite orçamentos para protótipos iniciais de estruturas sem acessórios de instalação.
- Estime o tempo de remoção do pó por unidade em relação à taxa horária antes do compromisso com a amostra B.
Figura 3: A usinagem CNC versus a impressão 3D para prototipagem de invólucros de veículos elétricos moldam o metal com faíscas, enquanto o pó forma uma carcaça de nylon.
Qual processo proporciona rigidez estrutural superior e maior segurança em caso de colisão?
O corte em bloco sólido resolve o problema da proteção contra impactos: a bandeja monolítica de alumínio 6061-T651 oferece 100% de densidade interna, enquanto o alumínio impresso possui propriedades anisotrópicas camada por camada. O tarugo forjado distribui as forças de impacto por toda a estrutura contínua dos grãos, protegendo sua bagagem em caso de raspagens laterais e na parte inferior da carroceria. Testes de tração no MatWeb especificam uma resistência mínima ao escoamento de 276 MPa com 0,2% de deformação.
Estrutura de grãos contínuos em bandejas monolíticas
Blocos monolíticos de alumínio 6061-T651 eliminam a porosidade interna antes do corte. A energia de impacto, na ordem de dezenas de kN, atravessa os grãos intactos, evitando o colapso das células. Bandejas de baterias para veículos elétricos usinadas por CNC são predominantes na estrutura inferior do chassi.
- Grãos contínuos eliminam a porosidade antes que a fissura se inicie.
- As cargas de raspagem na parte inferior da carroceria afetam toda a área do assoalho da caçamba.
- A usinagem CNC de paredes finas suporta nervuras de 2 a 3 mm sem vibração.
O fluxo forçado de grãos garante uma resistência consistente em todas as três direções. Em outras palavras, o metal mantém sua resistência estrutural enquanto a impressão ganha em eficiência de massa.
Riscos de anisotropia e porosidade em metal impresso
As peças impressas em leito de pó a laser apresentam discrepâncias de resistência nos planos XY e no eixo Z. A porosidade nas paredes metálicas impressas inicia trincas de fadiga devido à vibração do chassi. A redução de peso da estrutura impressa em 3D continua sendo adequada para aplicações não estruturais.
- As partes metálicas impressas devem ser removidas de todos os caminhos de carga primários.
- A seleção da caixa da bateria do veículo elétrico deve utilizar metal impresso apenas nos recortes ao nível da tampa.
- Os níveis de porosidade da tomografia computadorizada próximos às células devem ser limitados.
As ligações na direção Z em peças metálicas impressas falham primeiro sob cargas cíclicas no chassi; o tarugo usinado não possui um plano frágil. Os erros de projeto em usinagem CNC normalmente começam com os caminhos de carga atribuídos às peças metálicas impressas.
Regras de serviço de colisão
- Tarugo forjado com certificados de usina para cada bandeja de suporte de carga.
- Desempenho de impacto certificado de acordo com os perfis de vibração ISO 16750-3:2012 antes da aprovação do projeto fotovoltaico.
Fonte de dados e referência: Banco de dados MatWeb, especificação do limite de fratura por tração mecânica para forjamento do aço 6061-T651.
Árvore de decisão para a fabricação de invólucros de baterias de veículos elétricos
Qualquer invólucro de bateria de veículo elétrico passa por cinco etapas consecutivas para chegar a uma rota de fabricação específica: geometria, textura da face de vedação, número do lote, classe de encaixe e prazo de entrega. Os projetistas de programas e executivos de compras têm uma rota de solução de fabricação clara, sem depender de palpites dos fornecedores. Prazos de entrega inferiores a 72 horas são o critério final para diferenciação. Soluções híbridas envolvem uma combinação de impressão do núcleo do canal e fresagem da face de vedação.
Geometria e comportas de vedação
A geometria conforme (canais internos ao longo do formato das células) envia um programa para o gate 2. Se a superfície precisar ser texturizada com rugosidade semelhante à de um sulco (Ra 0,8 μm ou mais fina) , é necessária uma combinação de um núcleo de canal impresso e fresagem de uma superfície de vedação. Superfícies de parede mais ásperas podem ser impressas completamente.
- Destaque a geometria do canal antes de solicitar orçamentos.
- Especifique a textura do sulco e verifique-a com um medidor de rugosidade Mitutoyo Surftest SJ-210.
- As aplicações de usinagem CNC abrangem rotas de corte híbridas e puras.
As máquinas CNC de 3 eixos não conseguem produzir canais internos conformes, pois só podem se mover ao longo de um eixo.
Volume, Classe Adequada e Portões de Entrega
Lotes com 35 peças ou mais são direcionados para o corte em alta velocidade.
- Verifique o tamanho do lote antes de cotar duas unidades.
- A usinagem CNC em pequenos lotes tem capacidade para até 35 peças.
- Confira as ferramentas de fundição sob alta pressão (injeção rápida de alumínio fundido) para 500 peças.
Ações de bloqueio de rota
- Considere uma margem de usinagem de 1,5 a 2,0 mm nas superfícies de contato impressas.
- Verificação das ferramentas de fundição sob pressão a cada 500 peças, e não a cada 100 peças.
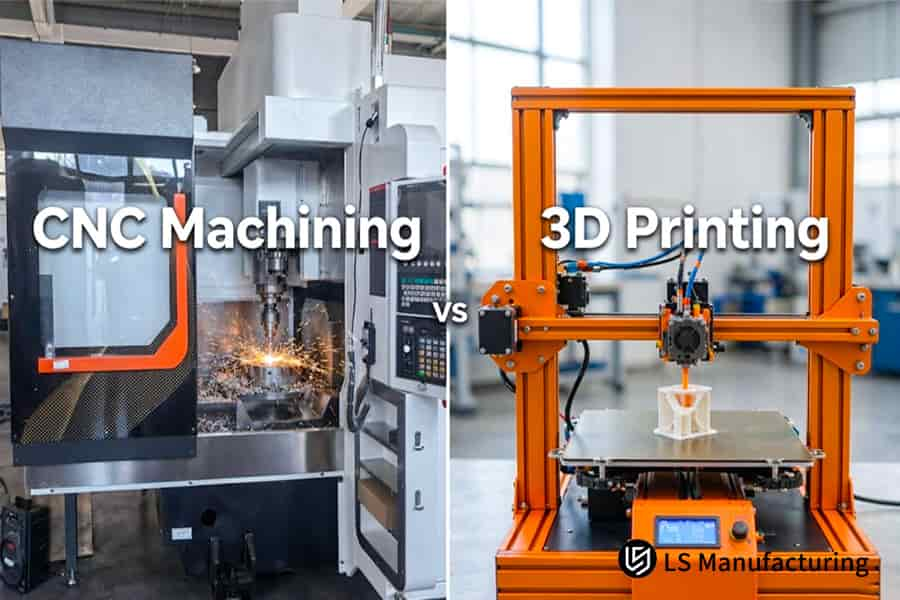
Figura 4: Usinagem CNC versus impressão 3D da carcaça de um veículo elétrico: o corte de alumínio 6061-T651 ocorre sob refrigeração, enquanto um bico extruda camadas de polímero.
Usinagem CNC versus Impressão 3D na LS Manufacturing para a Fabricação de Caixas de Baterias de Veículos Elétricos: Otimização de Tolerâncias e Vedação Térmica
A usinagem CNC de precisão do alumínio 6061-T651 resolve problemas de deformação térmica e vazamentos de vedação em grandes compartimentos de baterias de veículos elétricos. A mudança no processo de fabricação reduziu o custo por bandeja em 26,5% para um lote de 40 unidades. Relatórios de laboratórios terceirizados validaram a vedação IP67 e a conformidade com a norma AS9100D. A equipe de compras evitou ultrapassar o orçamento do programa piloto sem incorrer em custos de aquisição de novas ferramentas. As metas de redução de impacto e peso resistiram à mudança de processo.
Desafio do Cliente
Para um programa de caminhões comerciais leves, era necessário um compartimento monobloco refrigerado a líquido com 950 mm de diâmetro. As bandejas impressas por SLS (sinterização seletiva a laser) apresentaram uma deformação total de 0,45 mm. As paredes dos sulcos de vedação tinham 6,3 μm de espessura; o teste de pressão de 0,3 MPa revelou vazamentos severos. O orçamento do projeto piloto ultrapassou a estimativa de US$ 860 por bandeja; o prazo de 22 dias para o processo de fabricação aditiva era apertado para fins de validação.
Solução de Engenharia
As comissões de revisão redirecionaram todos os invólucros para blanks de alumínio aeronáutico. As deformações nos cortes de teste totalizaram 0,12 mm no meio do vão, uma vez que as paredes de 2,5 mm eliminaram a tensão residual. O envelhecimento artificial secundário garantiu a estabilidade dos blanks. Os engenheiros de processo da LS Manufacturing substituíram a fixação rígida por sucção a vácuo multiponto. A projeção da ferramenta foi reduzida de 85 mm para 45 mm devido ao corte multipasse com pouca profundidade.
Resultados e Valor
O custo por bandeja subiu para US$ 420 após o redirecionamento. As faces de vedação apresentaram tolerâncias geométricas de ±0,008 mm a Ra 0,8 µm . A taxa de defeitos foi reduzida de 12,5% para 1,8% . O tempo de entrega do lote foi reduzido para 14 dias, ou seja, 36,3% mais rápido do que nos planos de manufatura aditiva. Os testes de fadiga por vibração ISO 16750-3 e de exposição à névoa salina ASTM B117 por 1.000 horas foram aprovados. As análises comparativas entre usinagem CNC e impressão 3D aprovaram o corte de mais de 35 unidades.
"A impressão sem ferramentas tinha um preço mais baixo até que o teste de pressão falhou. As bandejas usinadas em alumínio 6061-T651 tinham classificação de vedação IP67 na montagem PV." — Líder de Projeto Mecânico, programa de caminhões comerciais leves de nova energia, Projeto nº AUTO-2026-041A
Fonte de dados e referência: Banco de dados de medições de processos cruzados da LS Manufacturing, Projeto nº AUTO-2026-041A (rota CNC) e nº AUTO-2026-041B (rota de impressão 3D), tamanho da amostra > 1.500.

Perguntas frequentes
1. Qual processo proporciona melhor vedação IP67 para caixas de baterias?
As ranhuras de vedação são usinadas com um acabamento de 0,8 mícron e tolerância de ±0,008 mm , eliminando quaisquer rotas de vazamento antes da montagem. As paredes impressas em 3D capturam as porosidades entre as camadas, que se expandem quando testadas sob pressão. As equipes de inspeção de entrada aprovam os testes de entrada IP67 na primeira submissão, uma vez que os pontos de referência das ranhuras são definidos sem ambiguidade.
Fonte de dados: Norma ASME Y14.5-2018 de dimensionamento e toleranciamento geométrico (GD&T) e normas de teste de pressão de estanqueidade ao ar em máquinas.
2. Qual é o ponto de equilíbrio de custos entre a usinagem CNC e a impressão 3D?
A paridade de custos é atingida em 35 unidades, onde os custos de desenvolvimento até a impressão são 16% menores por unidade. A LS Manufacturing amortiza as horas de preparação além do ponto de equilíbrio, alcançando um custo unitário 52,9% menor em 100 unidades . Os profissionais de compras definem o preço unitário antes dos aumentos de volume, e a documentação ISO 9001:2015 rastreia cada item cotado.
Fonte de dados: Banco de dados empírico transversal de processos da LS Manufacturing 2025–2026, abrangendo os projetos nº AUTO-2026-041A (rota CNC) e nº AUTO-2026-041B (rota de impressão 3D).
3. A impressão 3D pode substituir a usinagem CNC na fabricação de bandejas de resfriamento de alumínio de paredes finas?
Impressões metálicas não podem substituir o corte em bandejas de suporte de peso com espessura de parede de 2,5 mm , pois as tensões térmicas residuais deformam paredes finas. Núcleos de canais microconformados podem ser impressos, enquanto as faces térmicas e as estruturas de carga exigem fresagem de acabamento para atingir a resistência ao escoamento de 276 MPa . Os montadores obtêm faces de montagem retas e as especificações ASME Y14.5-2018 separam os pontos de referência usinados da geometria impressa.
4. Como se compara a repetibilidade dimensional entre os dois métodos?
Lotes usinados apresentam repetições dentro de uma faixa de 3 mícrons , mas as peças impressas podem crescer até 10 mícrons em longas distâncias. A digitalização a laser multicamadas gera deriva térmica; a usinagem com temperatura constante elimina os erros de deriva térmica acumulados em cada lote. A linha de montagem de gabinetes do fabricante original não requer calços, e as tolerâncias gerais da norma ISO 2768-1:1989 se aplicam ao restante.
Fonte de dados: Registros de aceitação da precisão de medição espacial da CMM Zeiss.
5. Como decidir rapidamente entre usinagem CNC e impressão 3D para sua bateria?
Dois controles são utilizados para o fornecimento: lotes de amostra de cinco peças com tolerâncias de ajuste inferiores a 0,01 mm são enviados para impressão. Lotes com mais de 35 peças passam para o corte e selam superfícies com tolerâncias de 8 mícrons. Os prazos são reduzidos se opções que não envolvam ferramental forem consideradas inicialmente, e serviços de usinagem CNC de precisão são utilizados para o controle do processo AS9100D.
6. Por que a usinagem CNC de alumínio 6061-T651 é preferida para bandejas de impacto estruturais?
O alumínio forjado 6061-T651 apresenta linhas de fluxo de fibra altamente alinhadas, com comportamento à tração e ao impacto 100% consistente em todas as direções. As estruturas de treliça metálica se rompem ao longo das ligações na direção Z durante impactos rápidos. A garantia permanece válida mesmo em colisões, e os dados de fadiga do Manual ASM Volume 2 para alumínio forjado confirmam a escolha do material.
Fonte de dados: Manual ASM Vol. 2, parâmetros de fadiga para ligas de alumínio forjado.
Resumo
A compatibilidade de processos, e não a classificação, é o que determina o sucesso do encapsulamento em todas as iniciativas de baterias para veículos elétricos. O processamento aditivo oferece liberdade topológica durante a fluidez dos processos de design, enquanto o processamento multieixos garante a preservação da eficácia da vedação quando as cargas se tornam estruturais. O orçamento de capital fica protegido quando a mudança de rota ocorre após a obtenção de volumes de produção adequados.
Envie arquivos de projeto 3D/2D para info@lsrpt.com ou entre em contato com os engenheiros seniores da LS Manufacturing pelo telefone +86 185 6675 9667 para uma comparação gratuita de rotas de processo e análise DFM em até 2 horas.

