 Italiano



In breve: La differenza fondamentale tra Lavorazione CNC e stampa 3D Per gli involucri delle batterie dei veicoli elettrici, la scelta è tra la rimozione di materiale e la costruzione additiva strato per strato. La scelta tra CNC e stampa 3D dipende da tre fattori: volume unitario superiore a circa 10, tolleranza della superficie di accoppiamento inferiore a ±0,008 mm e rugosità della scanalatura di tenuta pari o inferiore a Ra 0,8 µm.
I costi di attrezzaggio e il rischio di scarti prosciugano i budget per gli involucri dei veicoli elettrici prima ancora che venga spedito un singolo componente. I requisiti di rigidità e le specifiche IP67 determineranno se un progetto di involucro per veicoli elettrici supererà la fase di validazione. Quattro dimensioni — tolleranza, materiale, conduttività termica e costo unitario — alimentano una matrice 4x4 e un albero decisionale della durata di cinque minuti. I team addetti agli acquisti prendono la decisione in anticipo, evitando così problemi di attrezzaggio e sorprese in termini di sprechi. Il team addetto al budget ottiene un unico confronto, anziché le proposte di due fornitori.
Punti chiave
- Utilizzare la stampa 3D per le iterazioni di ricerca e sviluppo da 1 a 5 unità con caratteristiche di raffreddamento conformi. La produzione additiva produce parti entro 3 giorni e riduce i costi iniziali del 32,8%. Gli acquirenti si assicurano il budget durante il periodo di blocco del progetto.
- Passaggio alla lavorazione CNC se le superfici di accoppiamento richiedono ±0,008 mm. La produzione di massa riduce il prezzo unitario da 1.280 a 320 dollariI responsabili degli acquisti si assicurano che il budget sia disponibile prima della valutazione degli strumenti.
- Specificare la lavorazione CNC dell'acciaio 6061-T651 per applicazioni termiche e di tenuta IP67. La lega di alluminio lavorata offre una resistenza allo snervamento di 276 MPa e superfici scanalate. Il metallo per la stampa richiede una finitura prima del test di pressione.
Perché fidarsi di questo confronto tra produttori? Approfondimenti pratici da LS Manufacturing
Gloria, ingegnere di processo senior presso LS Manufacturing con oltre 15 anni di esperienza nella realizzazione di custodie di precisione, è l'autrice di ciascuna sezione. La seconda verifica è arrivata dal reparto produttivo: l'ingegnere capo di processo ha verificato ogni dato prima della pubblicazione. Esamina il quadro decisionale ingegneristico di Gloria per i criteri di approvvigionamento. Beneficiate di due cicli di verifica per ogni tolleranza e costo pubblicati.
Limita e adatta le classi da ISO 286 sostenere ogni dichiarazione di tolleranza e Manuale ASM Vol. 2 Fornisce i valori meccanici e termici per la lega di alluminio 6061-T651. Le macchine di misura a coordinate Zeiss verificano simultaneamente ogni dimensione della superficie di tenuta. Gli ingegneri possono verificare in modo indipendente ogni valore pubblicato confrontandolo con una fonte standard.
La validazione consiste in oltre 1.500 test interprocesso, tra cui 1.000 ore di esposizione alla nebbia salina ASTM B117 e cicli di prova di fatica da vibrazione ISO 16750-3. La lavorazione CNC e la stampa 3D vengono validate con attrezzature identiche; la scelta del tipo di custodia si basa sui dati dei test.
Il livello del volume diventa il primo filtro: Lavorazione CNC salvaguarda sia i costi unitari che la certificazione IP67. LS Manufacturing opera Lavorazione CNC a 5 assi centri, sistemi di stampa 3D per metalli industriali e polimeri tecnici e linee di lavorazione di precisione della lamiera interne.
Riferimento rapido: Matrice di confronto ingegneristico 4×4
Lavorazione CNC e stampa 3D Le differenze si riscontrano in 4 aree chiave della produzione degli involucri per batterie dei veicoli elettrici. Tutti i confronti riportati di seguito sono supportati da standard di ispezione del settore e da un ambiente di produzione reale.
| Dimensione | Opzione A: Lavorazione CNC (6061-T651) | Opzione B: Stampa 3D (PBF-LB/M, AlSi10Mg) | Soglia / Scenario consigliato |
| Tolleranza dimensionale e di accoppiamento | Vestibilità precisa ±0,008 mm; posizione del foro ultra-precisa ±0,003 mm | Precisione di accoppiamento ±0,010 mm; posizione del foro ultra-precisa ±0,005 mm | La tolleranza di accoppiamento ≤±0,008 mm o la tenuta IP67 richiedono la lavorazione CNC. |
| Costo unitario e per lotto | Prototipazione $1.280/pz; lotto ≥100 pezzi: $320/pezzo | Prototipazione: 860 $/pz; lotto ≥100 pezzi: 680 $/pz | Punto di pareggio ≈ 10 unità: al di sotto si favorisce la stampa 3D, al di sopra si favorisce la lavorazione CNC |
| Rugosità superficiale | Superficie lavorata Ra 0,8 μm; canale fresato di finitura Ra 0,4 μm | Superficie sinterizzata Ra 6,3 μm; finitura rettificata Ra 1,6 μm | Le scanalature di tenuta o le superfici terminali con Ra ≤0,8 μm richiedono lavorazione CNC |
| Tempi di prototipazione e consegna | Prototipazione 1-5 pezzi: 6 giorni; lotto da 100 pezzi: 14 giorni | Prototipazione 1-5 pezzi: 3 giorni; lotto da 100 pezzi: 26 giorni | La stampa 3D si aggiudica la validazione dello spazio di imballaggio e del cablaggio per 72 ore. |
Al di sotto di circa 10 unità, la stampa 3D risulta vincente in termini di prezzo; al di sotto di circa 20 unità, rimane comunque vincente in termini di tempi di consegna. Al di sopra di entrambe le soglie, la lavorazione CNC prevale in termini di uniformità delle tolleranze, prestazioni di tenuta e costo per pezzo.
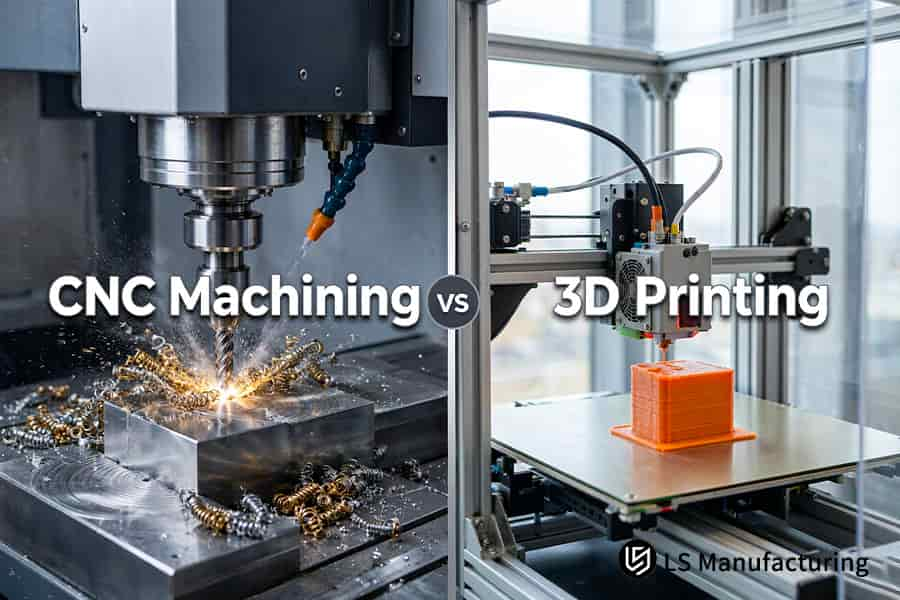
Figura 1: L'alleggerimento dell'involucro tramite stampa 3D crea pareti reticolari mentre il taglio CNC rimuove il materiale 6061-T651 a Ra 0,8 μm.
Quale processo garantisce tolleranze più strette per gli involucri?
La lavorazione CNC offre una banda di tolleranza più piccola per gli involucri dei veicoli elettrici, poiché presenta una tolleranza di ±0,008 mm sulle superfici di accoppiamento e sui fori di montaggio delle celle. Il percorso utensile rigido e la calibrazione della sonda in macchina garantiscono il raggiungimento della finestra di tolleranza di accoppiamento secondo le classi di accoppiamento ISO 286-1:2010. La sinterizzazione del telaio a letto di polvere comporta tolleranze più elevate poiché non distribuisce il calore in modo uniforme, aumentando il rischio di perdite dalle guarnizioni ad alta tensione.
Taglio rigido e calibrazione della sonda sulle superfici di accoppiamento
La combinazione di taglio rigido e sondaggio sulla macchina mantiene i fori terminali entro ±0,003 mm accuratezza. Il feedback della sonda integrata nella macchina compensa l'usura dell'utensile tra una foratura e l'altra, consentendo a tutte le forature di rimanere entro l'intervallo di ultra-precisione. 0,002–0,005 mm. Zeiss CMM (macchina di misura a coordinate) ispeziona ogni alesaggio prima della spedizione.
- Taglio simultaneo a 5 assi consente l'accesso alle scanalature di tenuta in un'unica configurazione.
- La sonda montata sulla macchina ricalibra il punto di riferimento del foro dopo ogni passata di finitura.
Cabina per veicoli elettrici realizzata con macchine CNC o stampa 3D le considerazioni dipendono dal riferimento del foro. La fresatrice a 3 assi non può riparare la parte derivata da Stampa 3D a causa del cambiamento del punto di riferimento dopo ogni passaggio di distensione.
Fonti di deriva attraverso i telai degli involucri per letti di polvere
I telai realizzati con tecnologia PBF-LB/M (fusione laser a letto di polvere di metalli) hanno tolleranze da ±0,010-0,050 mm ben al di sopra dell'intervallo 0,005-0,01 mm a causa delle diverse temperature di sinterizzazione, le sezioni lunghe si piegano. Selezione dell'involucro per batterie per veicoli elettrici È necessario considerare la tolleranza all'accumulo.
- Conservare le parti stampate per i canali di raffreddamento conformi.
- Quando scegliere la lavorazione CNC per i componenti dei veicoli elettrici: Eseguire un taglio di finitura dopo aver applicato la sigillatura IP67 a una superficie.
Elementi di azione
- Tolleranze sulle superfici di accoppiamento secondo banda di tolleranza di 8 micronLe tolleranze più rigorose richiedono tempi di lavorazione aggiuntivi.
- Richiedi informazioni sull'orientamento della sinterizzazione prima di fornire un preventivo per i telai degli involucri stampati.
Fonte dei dati e riferimento: norma ISO 286-1:2010 sui limiti e gli adattamenti e rapporto di calibrazione dell'errore di indicazione spaziale della macchina di misura a coordinate CMM Zeiss.
In che modo le proprietà termiche differiscono tra la stampa CNC e la stampa 3D?
L'alluminio forgiato 6061-T651 ha una conduttività termica di 167 W/(m·K), mentre l'AlSi10Mg stampato ne ha solo 120 W/(m·K). Grazie al flusso di grana isotropico nel lingotto forgiato, la velocità di ricarica è limitata dalla capacità di raffreddamento.
Conduttività isotropica nei vassoi in lega 6061-T651 lavorata
Billette forgiate di 6061-T651 hanno 167 W/(m·K) Conduttività termica e resistenza allo snervamento di 276 MPa in tutte le direzioni. I blocchi solidi assicurano la continuità dei percorsi termici su tutta la superficie del vassoio, evitando il surriscaldamento localizzato dei picchi delle celle.
- La struttura granulare della lega lavorata garantisce l'assenza di porosità, che blocca la conduzione trasversale.
- La planarità della superficie fresata del vassoio garantisce il contatto del pad di intercapedine sotto la pressione di serraggio del modulo.
- Gestione termica: Lavorazione CNC contro stampa 3D Le considerazioni iniziano con l'orientamento della conduttività.
Penalità di rugosità all'interno dei microcanali stampati
L'AlSi10Mg viene stampato a 120 W/(m·K) e ha una resistenza allo snervamento di 195 MPa. I canali conformi realizzati con la fusione laser a letto di polvere non sono lavorabili con una macchina CNC a 3 assi a causa dell'impossibilità di creare un percorso utensile rettilineo all'interno delle curve presenti nei pezzi. Gestione termica: CNC vs stampa 3D entrano in gioco quando i canali sono sigillati.
- La rugosità della parete stampata è di 6,3 micron.
- Assegnare la finitura prima del test di caduta di pressione.
Selezione dell'involucro per batterie per veicoli elettrici si basa più sulla resistenza al flusso che sulla disponibilità di forme. Lavorazione CNC dei vassoi per batterie di veicoli elettrici Offriamo una superficie termica con finitura Ra di 0,4 micron. In parole semplici: le pareti stampate danno forma e il pavimento fresato fornisce calore.
In conclusione
- Richiedi i certificati di conducibilità termica allo stato stazionario per tutti i calori di 6061-T651 al momento della quotazione dei costi.
- Sviluppare un modello dei punti critici di scarica di picco prima di selezionare il materiale del vassoio.
Fonte dei dati e riferimento: ASM Handbook Vol.2, capitolo sulle proprietà meccaniche delle leghe di alluminio forgiato e secondo ASTM E1461, interno, 2026.
Figura 2: La macchina CNC per la lavorazione dei vassoi delle batterie dei veicoli elettrici rimuove i chip 6061-T651 sotto liquido di raffreddamento mentre una testa impila strati di AlSi10Mg.
Quali fattori influenzano il costo degli involucri per batterie di veicoli elettrici a seconda dei volumi di produzione?
Il costo unitario è determinato dalla quantità e non dalla capacità di processo: superata la soglia dell'unità, il metodo meno costoso passa dalla stampa al taglio. La programmazione e la configurazione sono incluse nei primi preventivi, ma costo dell'involucro della batteria del veicolo elettrico Diminuisce con l'aumentare delle quantità. Il taglio si riduce del 75% passando da 5 a 100 pezzi (da 1.280 a 320 dollari); la stampa si riduce solo del 21% (da 860 a 680 dollari), perché un'ora di utilizzo del laser ha il costo che ha.
Costo fisso di programmazione incluso nei preventivi di taglio anticipato
Programmazione del lavoro e prima verifica dell'articolo (prima verifica del programma sulla prima parte) Imposta i primi preventivi di taglio. La stampa non richiede attrezzature e costa 860 dollari per un numero di pezzi compreso tra uno e cinque.
Il costo del programma per un'esecuzione singola si riduce per unità all'aumentare del volume.
- Metodi collaudati di programmi di taglio che funzionano in modo indipendente per diverse ore.
- Il costo del materiale in billetta è inferiore al chilogrammo rispetto al gas. polvere atomizzata (di forma rotonda).
Lavorazione CNC ad alto volume ciò comporta una riduzione dei costi fissi per unità. ISO 2768-1:1989 Le tolleranze generali per le dimensioni non critiche fanno sì che non sia necessario alcun processo di finitura. Il vostro ordine di 100 pezzi si riduce a circa un quarto della stima iniziale.
Costo orario del laser lineare e costo della polvere nelle costruzioni additive
Il costo per ora di utilizzo del laser e per fattura di polvere rimane lineare per ogni unità aggiuntiva.
Quando scegliere la lavorazione CNC per i componenti dei veicoli elettrici: Selezione dell'involucro per batterie per veicoli elettrici È preferibile stampare durante la fase pilota piuttosto che dopo aver raggiunto questa soglia.
In quali casi la stampa 3D supera le prestazioni delle macchine CNC in termini di velocità di prototipazione?
Più rapido per la verifica del concetto da una a tre unità: 72 ore contro 6 giorni nella lavorazione meccanica. Sia le parti in metallo che quelle in nylon vengono ricavate direttamente dal file CAD, consentendo di iniziare le verifiche del percorso prima ancora che la progettazione dell'attrezzatura sia completata. Oltre 100 unità rallentano le lavorazioni a letto di polvere; il ciclo di costruzione e rimozione della polvere di 26 giorni si posiziona al secondo posto dopo i tagli multiasse di 14 giorni.
Prototipazione dell'involucro della batteria del veicolo elettrico nella fase del campione A è meglio con Alloggiamento in nylon o metallo stampato in 3DLe assemblaggi a letto di polvere partono direttamente dalla geometria CAD senza necessità di preformatura, ribaltamento o riposizionamento degli utensili. La fusione a letto di polvere non richiede attrezzature, preformati o librerie di utensili; la consegna del primo pezzo elimina tutta la preparazione degli utensili.
- I prototipi delle linee di raffreddamento vengono consegnati prima della definizione definitiva dell'architettura.
- La distanza di sicurezza del connettore ad alta tensione viene verificata fisicamente.
Alleggerimento dell'involucro stampato in 3D consente di valutare le varianti di assottigliamento delle pareti prima degli obiettivi di crash. È ancora necessario richiedere tempi di consegna di 3 unità e 100 unità in Lista di controllo per la richiesta di offerta di lavorazione CNC.
Inversione della programmazione su scala di lotto pilota
Cabina per veicoli elettrici realizzata con macchine CNC o stampa 3D I tempi di produzione dipendono dalla quantità, non dalla complessità del pezzo. Il processo di fabbricazione a letto di polvere richiede 26 giorni per 100 unità, poiché saranno necessarie più piastre di costruzione.
- Stampare gli alloggiamenti del campione A in nylon per garantire il corretto spazio di imballaggio.
- Trasferire i campioni B nella fase di taglio una volta che i riferimenti si sono stabilizzati.
Lavorazione CNC per la finitura superficiale Elimina le asperità dopo la stampa in preparazione al test di tenuta. Progettazione del fissaggio e verifica del percorso utensile impedire che le fresatrici a 3 assi raggiungano la stessa velocità dei campioni stampati. La pianificazione dell'acquirente prevede la stampa anticipata del nylon e il taglio dell'alluminio al campione B.
Regole del lotto pilota
- Richiedete preventivi per prototipi di alloggiamenti senza elementi di fissaggio.
- Stima del tempo di depolverizzazione per unità rispetto alla tariffa oraria prima dell'impegno per il campione B.
Figura 3: Prototipazione di involucri per veicoli elettrici tramite CNC vs stampa 3D: la lavorazione CNC e la stampa 3D modellano il metallo con le scintille, mentre la polvere forma un involucro in nylon.
Quale processo garantisce una rigidità strutturale e una sicurezza in caso di impatto superiori?
Il taglio di blocchi solidi si occupa della protezione dagli impatti: Il vassoio monolitico in alluminio 6061-T651 offre densità interna, mentre l'alluminio stampato presenta proprietà anisotrope strato per strato. Il billetta forgiata distribuisce le forze d'impatto su tutta la struttura granulare continua.
Struttura granulare continua in vassoi monolitici
I semilavorati monolitici in lega 6061-T651 eliminano la porosità interna prima del taglio. L'energia d'impatto, nell'ordine delle decine di kJ, attraversa i grani intatti, prevenendo il collasso delle celle.
- La presenza di grani ininterrotti elimina la porosità prima che si verifichi l'innesco di crepe.
- Le sollecitazioni di raschiamento sul sottoscocca interessano l'intero pianale del cassone.
- Lavorazione CNC di pareti sottili supporta 2-3 mm costole senza vibrazioni.
Flusso forzato di grano Garantisce una resistenza allo snervamento costante in tutte e tre le direzioni. In altre parole, il metallo risulta strutturalmente resistente, mentre la stampa ottimizza l'efficienza di massa.
Rischi legati all'anisotropia e alla porosità nella stampa su metallo
I componenti realizzati con la tecnologia laser a letto di polvere presentano discrepanze di resistenza sul piano XY e sull'asse Z. La porosità nelle pareti metalliche stampate innesca cricche da fatica dovute alle vibrazioni del telaio. alleggerimento dell'involucro stampato in 3D rimane adatto per applicazioni non strutturali.
- Selezione dell'involucro per batterie per veicoli elettrici È opportuno utilizzare la stampa su metallo solo per i tagli a livello della copertina.
- I livelli di porosità CT in prossimità della cellula devono essere limitati.
legami in direzione Z Nei componenti metallici stampati, la rottura avviene per prima sotto carichi ciclici sul telaio; i componenti ricavati da billette fresate non presentano punti deboli. errori di progettazione della lavorazione CNC In genere si inizia con i percorsi di carico assegnati al metallo stampato.
Regole di intervento in caso di incidente
- Billette forgiate con certificati di produzione per ogni vassoio portante.
- Prestazioni di impatto certificate a ISO 16750-3:2012 profili di vibrazione prima dell'approvazione del sistema fotovoltaico.
Fonte dei dati e riferimento: database MatWeb, specifica del limite di frattura per trazione meccanica della forgiatura 6061-T651.
Albero decisionale per la produzione di involucri per batterie di veicoli elettrici
Ogni involucro del pacco batterie per veicoli elettrici attraversa cinque fasi consecutive per arrivare a uno specifico percorso di produzione: geometria, texture della superficie di tenuta, numero di lotto, classe di adattamento e tempi di consegna. I progettisti di programma e i responsabili degli acquisti dispongono di un percorso di soluzione produttiva comprensibile senza dover fare affidamento su supposizioni fatte dai fornitori. Tempi di consegna meno di 72 ore sono i criteri finali di differenziazione. Le soluzioni ibride prevedono una combinazione di stampa di un nucleo del canale e fresatura di una superficie di tenuta.
Geometria e cancelli a faccia di sigillo
Geometria conforme (canali interni che seguono la forma delle cellule) Invia un programma al gate 2. Se la superficie deve essere texturizzata come una scanalatura, è necessaria una combinazione di un nucleo del canale stampato e fresatura di una superficie di tenuta. Le superfici delle pareti più ruvide possono essere stampate interamente.
- Evidenzia la geometria del canale prima di richiedere preventivi.
- Specificare la texture delle scanalature e verificarla con un rugosimetro Mitutoyo Surftest SJ-210.
- Applicazioni di lavorazione CNC percorsi di taglio ibridi e puri.
Le macchine CNC a 3 assi non possono produrre canali interni conformi, poiché l'utensile di taglio può avvicinarsi solo lungo una direzione fissa.
Volume, classe di vestibilità e fasi di consegna
- Verificare la dimensione del lotto prima di effettuare un preventivo per due unità.
- Lavorazione CNC di piccoli lotti può contenere fino a 35 pezzi.
- Dai un'occhiata al pressofusione ad alta pressione (alluminio fuso iniettato rapidamente) attrezzatura per 500 pezzi.
Azioni di blocco del percorso
- Consentire da 1,5 a 2,0 mm lavorazione del materiale su superfici di accoppiamento stampate.
- Controllo degli stampi per pressofusione a 500 pezzi, non a 100.
Figura 4: CNC vs stampa 3D. La lavorazione dell'involucro del veicolo elettrico taglia l'alluminio 6061-T651 sotto liquido di raffreddamento mentre un ugello estrude strati di polimero.
LS Manufacturing: lavorazione CNC contro stampa 3D per l'involucro della batteria di veicoli elettrici: ottimizzazione delle tolleranze e della tenuta termica.
Lavorazioni CNC di precisione L'utilizzo di materiale di base 6061-T651 risolve i problemi di deformazione termica e perdite di tenuta nei grandi contenitori per batterie dei veicoli elettrici. La modifica del processo produttivo ha ridotto il costo per vassoio del 51% per un lotto di 40 unità. Le analisi di laboratori terzi hanno confermato la conformità allo standard di protezione IP67 e alla norma AS9100D. Il personale addetto agli acquisti ha evitato di superare il budget del programma pilota senza dover sostenere i costi di acquisto di nuove attrezzature. Gli obiettivi di riduzione delle collisioni e del peso sono stati raggiunti nonostante i cambiamenti di processo.
| Articolo | Percorso di stampa 3D (Progetto n. AUTO-2026-041B) | Percorso CNC (Progetto n. AUTO-2026-041A) |
| Distorsione termica su una campata di 950 mm | 0,45 mm | Rimosso mediante invecchiamento artificiale secondario |
| Rugosità della scanalatura di tenuta | Ra 6,3 μm | Ra 0,8 μm |
| Prova di pressione a 0,3 MPa | Grave perdita | Superato |
| Costo per vassoio per 40 set | 860 dollari | $420 |
| Tempi di consegna del lotto | 22 giorni | 14 giorni |
| Tasso di difettosità | 12,5% | 1,8% |
Sfida del cliente
Contenitore monoblocco raffreddato a liquido di misurazione 950 mm era necessario per il programma di autocarri commerciali leggeri. Vassoi in AlSi10Mg stampati con il metodo PBF-LB/M (fusione laser a letto di polvere di metalli) deformati di 0,45 mm su un'estensione totale. Le pareti delle scanalature di tenuta erano 6,3 μm; 0,3 MPa Le prove di pressione hanno evidenziato gravi perdite. Il budget del progetto pilota ha superato le stime di 860 dollari per vassoio; i tempi di 22 giorni del processo di produzione additiva erano ristretti ai fini della validazione.
Soluzione di produzione LS
I comitati di revisione hanno reindirizzato tutti gli involucri verso lamiere di alluminio aeronautico. Le deformazioni del taglio di prova ammontavano a 0,12 mm A metà campata, poiché le pareti da 2,5 mm hanno rilasciato le tensioni residue. L'invecchiamento artificiale secondario ha garantito la tenuta dei semilavorati. Gli ingegneri di processo di LS Manufacturing hanno sostituito il serraggio rigido con un sistema di aspirazione sottovuoto multipunto. Riduzione della sporgenza dell'utensile da 85 mm a 45 mm a causa del taglio multi-passaggio a bassa profondità.
Risultati e valore
Il costo per vassoio è salito a 420 dollari dopo la riprogettazione. Le superfici di tenuta erano tolleranti alle tolleranze geometriche. Il rapporto di difettosità è stato ridotto. dal 12,5% all'1,8%I tempi di consegna dei lotti sono stati ridotti a 14 giorni, ovvero il 36,3% più rapidi rispetto ai piani di produzione additiva. ISO 16750-3 I test di fatica da vibrazione e di esposizione a nebbia salina ASTM B117 per 1.000 ore sono stati superati. Lavorazione CNC contro stampa 3D le sentenze approvano il taglio.
"La stampa senza utensili aveva un prezzo inferiore fino a quando i test di pressione non hanno dato esito negativo. I vassoi lavorati in lega 6061-T651 avevano un grado di protezione IP67 nell'assemblaggio fotovoltaico." — Responsabile della progettazione meccanica, programma per autocarri commerciali leggeri a nuova energia, Progetto n. AUTO-2026-041A
Fonte dei dati e benchmark: database di misurazioni interprocesso di LS Manufacturing, progetto n. AUTO-2026-041A (percorso CNC) e n. AUTO-2026-041B (percorso di stampa 3D), dimensione del campione >1.500.

FAQ
1. Quale processo garantisce una migliore tenuta IP67 per gli involucri delle batterie?
Le scanalature di tenuta sono lavorate con un Finitura da 0,8 micronSigillando eventuali vie di infiltrazione prima dell'assemblaggio. Le pareti stampate in 3D catturano le porosità interstrato che si espandono quando vengono testate sotto pressione. Grazie al riferimento di scanalatura ben definito, i materiali in ingresso superano il test di grado di protezione IP67 al primo tentativo di ispezione.
Fonte dei dati: norma ASME Y14.5-2018 relativa al dimensionamento e alla tolleranza geometrica (GD&T) e norme per le prove di pressione di tenuta all'aria in macchina.
2. Qual è il punto di pareggio dei costi tra la lavorazione CNC e la stampa 3D?
La parità dei costi si attesta intorno alle 10 unità. A 5 unità la stampa è il 32,8% più economica per pezzo (860 dollari contro 1.280 dollari); a 100 unità la lavorazione è il 52,9% più economica (320 dollari contro 680 dollari). LS Manufacturing ammortizza le ore di setup oltre il punto di pareggio, raggiungendo 52,9% costo unitario inferiore a 100 unitàI professionisti degli acquisti stabiliscono il prezzo unitario prima che il volume aumenti e ISO 9001:2015 La documentazione tiene traccia di ogni riga citata.
Fonte dei dati: database empirico interprocesso LS Manufacturing 2025–2026, relativo ai progetti #AUTO-2026-041A (percorso CNC) e #AUTO-2026-041B (percorso di stampa 3D).
3. La stampa 3D può sostituire la lavorazione CNC nella produzione di vassoi di raffreddamento in alluminio a parete sottile?
Le stampe metalliche non possono sostituire il taglio in vassoi portanti che hanno 2,5 mm spessore della parete poiché le tensioni termiche residue piegano le pareti sottili. Nuclei di canali microconformi può essere stampato mentre le superfici termiche e i telai di carico richiedono una fresatura di finitura per raggiungere 276 MPa Resistenza allo snervamento. Gli assemblatori ottengono superfici di montaggio dritte e le diciture ASME Y14.5-2018 separano i riferimenti lavorati dalla geometria stampata.
4. Come si confronta la ripetibilità dimensionale tra i due metodi?
I lotti lavorati si ripetono all'interno di un banda da 3 micronma le costruzioni stampate crescono fino a 10 micron su lunghe distanze. scansione laser multistrato Si accumula deriva termica; la lavorazione a temperatura costante elimina gli errori di deriva termica accumulati in ogni lotto. La linea di assemblaggio degli involucri da parte dell'OEM non richiede spessori e per il resto si applicano le tolleranze generali della norma ISO 2768-1:1989.
Fonte dei dati: registri di accettazione dell'accuratezza delle misurazioni spaziali del CMM Zeiss.
5. Come scegliere rapidamente tra lavorazione CNC e stampa 3D per il proprio pacco batterie?
Due controlli regolano l'approvvigionamento: vengono inviati alla stampa campioni di cinque pezzi con tolleranze di accoppiamento inferiori a 0,01 mm. I lotti superiori a circa 10 pezzi passano al taglio. Le tempistiche si restringono se si prendono in considerazione prima le opzioni non legate agli utensili e servizi di lavorazione CNC di precisione vengono utilizzati per il controllo di processo AS9100D.
6. Perché la lavorazione CNC dell'acciaio 6061-T651 è preferibile per i pannelli di protezione strutturale in caso di urto?
La lega forgiata 6061-T651 contiene linee di flusso di fibre altamente allineate con un comportamento a trazione e all'impatto garantito uniforme al 100% in tutte le direzioni. Le strutture reticolari metalliche si rompono lungo i legami in direzione Z durante un rapido impatto. La garanzia rimane valida anche in caso di incidente e i dati sulla fatica dell'alluminio forgiato, riportati nel volume 2 dell'ASM Handbook, confermano la validità della scelta del materiale.
Fonte dei dati: Manuale ASM Vol. 2, parametri di fatica per leghe di alluminio lavorate.
Riepilogo
Nell'ambito delle iniziative relative alle batterie per veicoli elettrici, è la coerenza dei processi, non la classificazione, a determinare il successo degli involucri. La lavorazione additiva offre libertà topologica durante la fluidità dei processi di progettazione, mentre la lavorazione multiasse garantisce che l'efficacia della tenuta venga preservata una volta che i carichi diventano strutturali. Il budget di investimento è al sicuro anche quando si verifica un cambio di percorso dopo le fasi di produzione.
Invia i file di progettazione 3D/2D a info@lsrpf.comoppure contattare gli ingegneri senior di LS Manufacturing all'indirizzo +86 185 6675 9667, per un confronto gratuito del percorso di processo e un'analisi DFM entro 2 ore.

