 Français



En résumé : pour la fabrication d'un boîtier de véhicule électrique, le choix se résume à opter pour l'usinage CNC ou l'impression 3D, en termes de procédé d'enlèvement de matière ou de fabrication additive. L'usinage CNC permet d'atteindre une tolérance d'ajustement de ±0,008 mm , tandis que l'impression 3D garantit une tolérance de ±0,010 mm avec un temps de développement réduit à 3 jours contre 6.
Les dépenses d'outillage et les risques de rebuts grèvent les budgets des boîtiers de véhicules électriques avant même l'expédition d'une seule pièce. Les exigences de rigidité et les spécifications IP67 déterminent la validation d'un projet de boîtier de véhicule électrique. Quatre dimensions — tolérance, matériau, conductivité thermique et coût unitaire — alimentent une matrice 4x4 et un arbre de décision rapide. Les équipes d'approvisionnement prennent leur décision en amont, évitant ainsi les problèmes d'outillage et les mauvaises surprises liées au gaspillage. L'équipe budgétaire dispose d'une seule comparaison au lieu des propositions de deux fournisseurs.
Points clés à retenir
- Utilisez l'impression 3D pour les itérations de R&D de 1 à 5 unités avec refroidissement conforme. La fabrication additive produit des pièces en 3 jours et réduit les coûts des phases initiales de 16 %. Les acheteurs sécurisent leur budget pendant la période de verrouillage de la conception.
- Optez pour l'usinage CNC si la précision des surfaces d'ajustement est de ±0,008 mm. La production en série permet de réduire le prix unitaire de 1 280 $ à 320 $ . Les responsables des achats s'assurent du budget avant l'évaluation de l'outillage.
- Spécifiez l'usinage CNC de l'alliage 6061-T651 pour les applications thermiques et d'étanchéité IP67. Cet alliage d'aluminium corroyé offre une limite d'élasticité de 276 MPa et une rugosité de surface Ra de 0,8 µm. Les pièces métalliques imprimées nécessitent une finition avant l'essai de pression.
Pourquoi faire confiance à ce comparatif de fabrication ? Conseils pratiques de LS Manufacturing
Gloria, ingénieure de procédés senior chez LS Manufacturing, forte de plus de 15 ans d'expérience dans la fabrication de boîtiers de précision, a rédigé chaque section. Une seconde vérification a été effectuée en atelier : l'ingénieur de procédés en chef a validé chaque donnée avant publication. Consultez le cadre de décision technique de Gloria concernant les critères d'approvisionnement. Vous bénéficiez ainsi d'une double vérification pour chaque tolérance et coût publiés.
Les classes limites et d'ajustement de la norme ISO 286 sous-tendent chaque déclaration de tolérance, etle manuel ASM, volume 2, fournit les valeurs mécaniques et thermiques de l'alliage d'aluminium 6061-T651. Les machines de mesure tridimensionnelle Zeiss vérifient chaque dimension de la face d'étanchéité à ±0,008 mm près, ainsi que la rugosité des rainures (Ra 0,8 µm). Les ingénieurs peuvent vérifier indépendamment chaque valeur publiée par rapport à une source de référence.
La validation comprend plus de 1 500 tests transversaux, dont 1 000 heures d'exposition au brouillard salin (norme ASTM B117) et des cycles de tests de fatigue vibratoire (norme ISO 16750-3). L'usinage CNC et l'impression 3D sont validés avec des dispositifs de fixation identiques ; le choix du type de boîtier est basé sur les résultats des tests. Le volume de production constitue le premier critère de sélection : au-delà de 35 unités, l'usinage CNC garantit à la fois les coûts unitaires et l'étanchéité IP67. LS Manufacturing exploite en interne des centres d'usinage CNC 5 axes , des systèmes d'impression 3D pour métaux et polymères techniques, ainsi que des lignes de tôlerie de précision. Cette comparaison porte donc sur les caractéristiques des procédés et non sur une méthode privilégiée.
Guide de référence rapide : Matrice comparative d’ingénierie 4×4
L'usinage CNC et l'impression 3D diffèrent sur quatre points clés dans la fabrication des boîtiers de batteries pour véhicules électriques. Les comparaisons ci-dessous s'appuient sur des normes d'inspection industrielles et des données issues de la production réelle. Les acheteurs disposent ainsi de données comparatives techniques et économiques pour les boîtiers de batteries de véhicules électriques.
| Dimension | Option A : Usinage CNC (6061-T651) | Option B : Impression 3D (SLS / PBF-LB/M) | Seuil / Scénario recommandé |
| Tolérance dimensionnelle et d'ajustement | Ajustement précis ±0,008 mm ; positionnement ultra-précis des trous ±0,003 mm | Ajustement précis ±0,010 mm ; positionnement ultra-précis des trous ±0,005 mm | Tolérance de la surface d'ajustement ≤ ±0,008 mm ou étanchéité IP67 nécessitant un usinage CNC |
| Coût unitaire et par lot | Prototypage : 1 280 $/pièce ; lot de 100 pièces ou plus : 320 $/pièce | Prototypage : 860 $/pièce ; lot de 100 pièces ou plus : 680 $/pièce | Seuil de rentabilité : 35 unités – en dessous, l’impression 3D est plus avantageuse ; au-dessus, l’usinage CNC est plus avantageux. |
| Rugosité de surface | Rugosité de surface brute d'usinage Ra 0,8 μm ; rugosité de canal après fraisage Ra 0,4 μm | Rugosité de surface après frittage Ra 6,3 μm ; rugosité de finition après rectification Ra 1,6 μm | Les rainures d'étanchéité ou les faces de bornes présentant une rugosité Ra ≤ 0,8 μm nécessitent un usinage CNC |
| Délai de prototypage et de livraison | Prototypage de 1 à 5 pièces : 6 jours ; production en série de 100 pièces : 14 jours | Prototypage de 1 à 5 pièces : 3 jours ; production en série de 100 pièces : 26 jours | L'impression 3D s'impose pour la validation de l'espace d'emballage et du harnais sur 72 heures |
Avec moins de 35 pièces, l'impression 3D l'emporte en termes de temps de cycle et de complexité géométrique ; avec plus de 35 seuils de rentabilité, l'usinage CNC domine la constance des tolérances, les performances d'étanchéité et le coût par pièce.
Figure 1 : L'allègement du boîtier imprimé en 3D construit des parois en treillis tandis que la découpe CNC enlève la matière 6061-T651 à Ra 0,8 μm.
Quel procédé permet d'obtenir des tolérances plus strictes pour les boîtiers ?
L'usinage CNC offre la plus faible marge de tolérance pour les boîtiers de véhicules électriques grâce à une tolérance de ±0,008 mm sur les surfaces de contact et les trous de montage des cellules. La rigidité de la trajectoire d'outil et l'étalonnage par palpage intégré garantissent le respect des tolérances d'ajustement selon la norme ISO 286-1:2010. Le frittage du châssis sur lit de poudre permet d'obtenir des tolérances plus élevées grâce à une répartition non uniforme de la chaleur, assurant ainsi l'étanchéité des joints haute tension.
Découpe rigide et étalonnage de la sonde sur les faces d'accouplement
L'association d'une coupe rigide et d'un palpage en cours d'usinage garantit une précision de ±0,003 mm pour les alésages terminaux. Le retour d'information du palpage en cours d'usinage compense l'usure de l'outil entre les alésages, permettant ainsi à tous les alésages de rester dans la plage d'ultra-précision de 0,002 à 0,005 mm . Chaque alésage est contrôlé par une machine à mesurer tridimensionnelle (MMT) Zeiss avant expédition.
- La découpe simultanée sur 5 axes permet d'accéder aux rainures d'étanchéité en une seule opération.
- Le palpage sur machine recalibre le point de référence de l'alésage après chaque passe de finition.
Le choix entre l'usinage CNC et l'impression 3D pour la fabrication de boîtiers de véhicules électriques dépend de la référence d'alésage. Une fraiseuse 3 axes ne peut corriger les dérives des pièces imprimées en 3D dues au changement de référence après chaque passe de détente.
Sources de dérive à travers les cadres d'enceintes de lits de poudre
Les châssis fabriqués par la technologie PBF-LB/M (fusion laser sur lit de poudre métallique) présentent des tolérances de ±0,010 à 0,050 mm, bien supérieures à la plage de 0,005 à 0,01 mm, en raison des différentes températures de frittage et de la flexion des sections longues. Le choix du boîtier de batterie pour véhicule électrique doit tenir compte de la tolérance d'empilement.
- Conserver les pièces imprimées pour les canaux de refroidissement conformes.
- Quand choisir la commande numérique pour les pièces de véhicules électriques : utiliser la finition de coupe après application d’un joint IP67 sur la surface.
Éléments d'action
- Tolérances sur les surfaces d'accouplement selon une bande de tolérance de 8 microns ; les tolérances plus strictes nécessitent un temps d'usinage supplémentaire.
- Veuillez demander une orientation concernant le frittage avant de fournir un devis pour les cadres de boîtiers imprimés.
Source des données et référence : norme ISO 286-1:2010 limites et ajustements et rapport d'étalonnage des erreurs d'indication spatiale de la machine à mesurer tridimensionnelle Zeiss.

En quoi les propriétés thermiques diffèrent-elles entre l'usinage CNC et l'impression 3D ?
L'aluminium forgé 6061-T651 présente une conductivité thermique de 167 W/(m·K), tandis que l'AlSi10Mg imprimé n'atteint que 120 W/(m·K). Grâce à la structure isotrope du grain dans le lingot forgé, une marge de sécurité est prévue pour compenser tout emballement thermique des cellules dans les plateaux de refroidissement liquide, dû à la conduction latérale de la chaleur. La vitesse de charge est donc limitée par la capacité de refroidissement.
Conductivité isotrope des plateaux en acier 6061-T651
Les billettes forgées en aluminium 6061-T651 présentent une conductivité thermique de 167 W/(m·K) et une limite d'élasticité de 276 MPa dans toutes les directions. Leur conception massive garantit la continuité des flux thermiques sur toute la surface du plateau, évitant ainsi la surchauffe localisée des pics cellulaires.
- La structure granulaire de l'alliage corroyé garantit l'absence de porosité, ce qui bloque la conduction transversale.
- La planéité de la surface fraisée du plateau assure le contact du coussinet d'espacement sous la pression de serrage du module.
- Gestion thermique : les considérations relatives à l'usinage CNC et à l'impression 3D commencent par l'orientation de la conductivité.
Les services d'usinage CNC de l'aluminium permettent de déterminer la température de l'emballage à partir de la conductivité. Le manuel ASM, volume 2 (1990), décrit les valeurs pour les alliages corroyés.
Pénalités de rugosité à l'intérieur des microcanaux imprimés
L'AlSi10Mg est imprimé à 120 W/(m·K) et présente une limite d'élasticité de 195 MPa. Les canaux conformes produits par fusion laser sur lit de poudre ne sont pas usinables avec une CNC 3 axes, car il est impossible de réaliser une trajectoire d'outil rectiligne à l'intérieur des courbes des pièces. La gestion thermique, comparée à l'usinage CNC et à l'impression 3D, devient cruciale lorsque les canaux sont scellés.
- Rugosité de paroi à l'état brut d'impression : 6,3 microns.
- Prévoir la finition avant le test de perte de charge.
Le choix du boîtier de batterie pour véhicule électrique repose davantage sur la résistance à l'écoulement que sur la disponibilité des formes. Les plateaux de batterie usinés CNC offrent une surface thermique avec une finition Ra de 0,4 micron. En résumé : les parois imprimées définissent la forme et le fond fraisé assure la dissipation de la chaleur.
En résumé
- Demandez des certificats de conductivité thermique en régime permanent pour toutes les coulées de 6061-T651 au moment de l'établissement du devis.
- Identifier les points chauds de décharge maximale du modèle avant de sélectionner le matériau du plateau.
Source des données et référence : Manuel ASM Vol.2, chapitre sur les propriétés mécaniques des alliages d'aluminium corroyés et mesures de conductivité thermique en régime permanent.
Figure 2 : L'usinage CNC des plateaux de batterie EV enlève les puces 6061-T651 sous liquide de refroidissement tandis qu'une tête empile les couches AlSi10Mg.
Quels sont les facteurs qui influencent le coût des boîtiers de batteries pour véhicules électriques en fonction des volumes de production ?
Le coût unitaire est déterminé par la quantité et non par la capacité de production : à partir de 35 unités, la méthode la moins coûteuse passe de l’impression à la découpe. La programmation et la configuration sont incluses dans les premiers devis, mais le coût du boîtier de batterie pour véhicule électrique diminue avec l’augmentation des quantités. Le client bénéficie d’une économie de 26,5 % par unité dès que ce seuil est atteint.
Coût fixe de programmation inclus dans les devis de découpe préliminaires
Les coûts de programmation et de validation du premier article (première validation du programme sur la première pièce) déterminent les premiers devis de découpe. L'impression, qui ne nécessite pas d'outillage, coûte 860 $ par lot de une à cinq pièces.
Le coût du programme pour une exécution unique diminue par unité à mesure que le volume augmente.
- Des méthodes éprouvées permettent aux programmes de découpe de fonctionner indépendamment pendant plusieurs heures.
- Le matériau en billettes coûte moins cher au kg que la poudre atomisée au gaz (de forme ronde) .
L'usinage CNC en grande série permet de réduire les coûts fixes unitaires. Les tolérances générales de la norme ISO 2768-1:1989 pour les dimensions non critiques dispensent de tout traitement de finition. Votre commande de 100 pièces représente ainsi environ un quart du coût estimé initialement.
Coût linéaire des heures de laser et de la poudre dans les fabrications additives
Le coût par heure de laser et par facture de poudre reste linéaire pour chaque unité supplémentaire.
Quand opter pour l'usinage CNC pour les pièces de véhicules électriques : au-delà de 35 unités, les chiffres s'inversent. Le choix du boîtier de batterie lors de la phase pilote est préférable à l'impression 3D après ce seuil.
Dans quels cas l'impression 3D surpasse-t-elle la commande numérique par ordinateur (CNC) en termes de rapidité de prototypage ?
Pour les contrôles de concept de une à trois unités, le délai est plus court : 72 heures contre 6 jours pour l’usinage. Les pièces, qu’elles soient en métal ou en nylon, sont directement issues du fichier CAO ; les contrôles de routage peuvent commencer avant même la finalisation de la conception du montage. Au-delà de 100 unités, la fabrication par fusion sur lit de poudre devient plus lente ; le cycle de fabrication et de dépoussiérage de 26 jours arrive en deuxième position, après les usinages multiaxes de 14 jours.
Le prototypage de boîtiers de batteries pour véhicules électriques au stade de l'échantillon A est optimisé par l' utilisation de boîtiers en nylon ou en métal imprimés en 3D . La fabrication par fusion sur lit de poudre est réalisée directement à partir de la géométrie CAO, sans découpage ni retournement ni réoutillage. Ce procédé ne nécessite ni outillage, ni gabarits, ni ébauches, ni bibliothèques d'outillage ; la première pièce livrée s'affranchit de toute préparation d'outillage.
- Les prototypes de lignes de refroidissement sont livrés avant la finalisation de l'architecture.
- Le dégagement du connecteur haute tension est vérifié physiquement.
L'allègement du boîtier par impression 3D permet d'évaluer différentes options d'amincissement des parois avant les tests de résistance aux chocs. Il est toutefois nécessaire de demander les délais de livraison pour 3 et 100 unités dans la liste de contrôle des demandes de devis pour l'usinage CNC .
Inversion du calendrier à l'échelle du lot pilote
Le délai de fabrication des boîtiers pour véhicules électriques, par usinage CNC ou impression 3D, dépend de la quantité, et non de la complexité de la pièce. La fabrication sur lit de poudre prend 26 jours pour 100 unités, car elle nécessite plusieurs plateaux de construction. Les lignes de découpe traitent la même quantité de matériau en 14 jours.
- Imprimer les boîtiers des échantillons A en nylon pour le dégagement de l'emballage.
- Intégrez les pièces de l'échantillon B dans la découpe une fois que les données se stabilisent.
L'usinage CNC de finition de surface élimine les aspérités après impression en vue des tests d'étanchéité. La conception des dispositifs de fixation et la validation des trajectoires d'outils empêchent les fraiseuses 3 axes d'atteindre la vitesse des échantillons imprimés. Le planning de l'acheteur exige une impression rapide du nylon et la découpe de l'aluminium pour l'échantillon B.
Règles du lot pilote
- Demandez des devis pour des prototypes de logements sans outillage.
- Estimation du temps de dépoussiérage par unité par rapport au taux horaire avant engagement de l'échantillon B.
Figure 3 : CNC vs impression 3D Prototypage de boîtier EV façonne le métal avec des étincelles tandis que la poudre forme un boîtier en nylon.
Quel procédé offre une rigidité structurelle et une sécurité en cas de collision supérieures ?
La découpe de blocs massifs assure une protection optimale en cas de choc : le plateau monolithique en aluminium 6061-T651 offre une densité interne de 100 %, tandis que l’aluminium imprimé présente des propriétés anisotropes couche par couche. Le lingot forgé répartit les forces d’impact sur toute la structure à grains continus, protégeant ainsi vos bagages en cas de frottements latéraux ou sous le véhicule. Les tests de traction effectués sur MatWeb indiquent une limite d’élasticité minimale de 276 MPa à 0,2 % de déformation.
Structure à grains continus dans les plateaux monolithiques
Les ébauches monolithiques en aluminium 6061-T651 éliminent la porosité interne avant la découpe. L'énergie d'impact, de l'ordre de plusieurs dizaines de kN, traverse les grains intacts, empêchant ainsi l'effondrement des cellules. L'usinage CNC des plateaux de batteries pour véhicules électriques est la norme pour les châssis structurels sous caisse.
- Les grains continus éliminent la porosité avant même l'apparition des fissures.
- Les frottements sur le dessous de caisse affectent l'ensemble du plancher de la benne.
- L'usinage CNC à parois minces permet de réaliser des nervures de 2 à 3 mm sans vibrations.
Le flux de grains forcé garantit une limite d'élasticité constante dans les trois directions. Autrement dit, le métal est structurellement résistant tandis que l'impression permet un gain de masse.
Risques liés à l'anisotropie et à la porosité dans les métaux imprimés
Les pièces fabriquées par fusion laser sur lit de poudre présentent des variations de résistance dans le plan XY et selon l'axe Z. La porosité des parois métalliques imprimées provoque des fissures de fatigue dues aux vibrations du châssis. L'allègement des boîtiers par impression 3D reste adapté aux applications non structurelles.
- Les éléments métalliques imprimés doivent être retirés de tous les chemins de charge principaux.
- Pour le choix du boîtier de batterie d'un véhicule électrique, il convient d'utiliser du métal imprimé uniquement au niveau des découpes du couvercle.
- Les niveaux de porosité CT à proximité des cellules doivent être limités.
Les liaisons selon l'axe Z dans les pièces métalliques imprimées cèdent en premier sous l'effet des charges cycliques du châssis ; les billettes usinées ne présentent aucun plan de faiblesse. Les erreurs de conception en usinage CNC proviennent généralement des trajectoires de charge définies pour les pièces métalliques imprimées.
Règles de service en cas de collision
- Billet forgé avec certificats d'usine pour chaque plateau porteur.
- Performances d'impact certifiées selon les profils de vibration ISO 16750-3:2012 avant la validation PV.
Source de données et référence : Base de données MatWeb 6061-T651 spécification de limite de rupture mécanique en traction des pièces forgées.
Arbre de décision pour la fabrication des boîtiers de batteries pour véhicules électriques
Chaque boîtier de batterie pour véhicule électrique passe par cinq étapes successives pour aboutir à un processus de fabrication précis : géométrie, texture de la surface d’étanchéité, numéro de lot, classe d’ajustement et délai de livraison. Les concepteurs de programmes et les responsables des achats disposent ainsi d’une solution de fabrication claire et prévisible, sans avoir à se fier aux conjectures des fournisseurs. Un délai de livraison inférieur à 72 heures constitue le critère final de différenciation. Les solutions hybrides combinent l’impression d’un noyau profilé et le fraisage d’une surface d’étanchéité.
Géométrie et portes à face d'étanchéité
La géométrie conforme (canaux internes épousant la forme des cellules) envoie un programme à la porte 2. Si la surface doit être texturée (Ra ≤ 0,8 µm) , il est nécessaire de combiner l'impression d'un noyau de canal et l'usinage d'une surface d'étanchéité. Les surfaces à parois plus rugueuses peuvent être entièrement imprimées.
- Mettez en évidence la géométrie du canal avant de demander des devis.
- Spécifiez la texture des rainures et vérifiez-la avec un testeur de rugosité Mitutoyo Surftest SJ-210.
- Les applications d'usinage CNC couvrent les procédés de coupe hybrides et purs.
Les machines CNC à 3 axes ne peuvent pas produire de canaux internes conformes, car elles ne peuvent se déplacer que le long d'un seul axe.
Volume, classe de forme et portes de livraison
Les lots de 35 pièces ou plus sont dirigés vers la découpe à grande vitesse.
- Vérifiez la taille du lot avant de proposer un devis pour deux unités.
- L'usinage CNC en petites séries est limité à 35 pièces.
- Découvrez l'outillage de moulage sous pression (injection rapide d'aluminium fondu) pour 500 pièces.
Actions de verrouillage de route
- Prévoir une marge d'usinage de 1,5 à 2,0 mm sur les surfaces de contact imprimées.
- Contrôle de l'outillage de fonderie sous pression à 500 pièces, et non à 100 pièces.
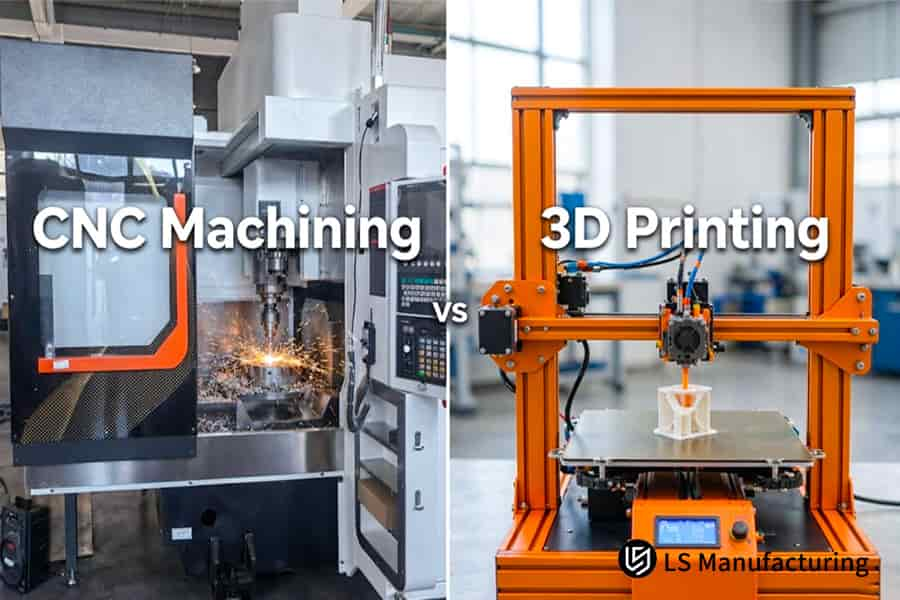
Figure 4 : Usinage CNC vs impression 3D d'un boîtier EV coupe du 6061-T651 sous liquide de refroidissement tandis qu'une buse extrude des couches de polymère.
Usinage CNC LS Manufacturing VS Impression 3D pour boîtier de batterie automobile EV : Optimisation des tolérances et de l’étanchéité thermique
L'usinage CNC de précision de l'aluminium 6061-T651 a permis de résoudre les problèmes de déformation thermique et d'étanchéité des grands boîtiers de batteries pour véhicules électriques. La modification du processus de fabrication a réduit le coût par plateau de 26,5 % pour un lot de 40 unités. Des rapports de laboratoire tiers ont validé l'étanchéité IP67 et la conformité à la norme AS9100D. Le service des achats a respecté le budget du programme pilote sans engendrer de coûts d'outillage supplémentaires. Les objectifs de résistance aux chocs et de réduction du poids ont été atteints malgré la modification du processus.
Défi du client
Un boîtier monobloc refroidi par liquide de 950 mm était nécessaire pour le programme destiné aux camions utilitaires légers. Les plateaux imprimés par frittage laser sélectif (SLS) présentaient une déformation totale de 0,45 mm. L'épaisseur des parois des rainures d'étanchéité était de 6,3 μm ; un test de pression à 0,3 MPa a révélé d'importantes fuites. Le budget du projet pilote dépassait les estimations de 860 $ par plateau ; le délai de 22 jours pour le processus de fabrication additive était trop court pour les besoins de la validation.
Solution d'ingénierie
Les comités d'examen ont réorienté tous les boîtiers vers l'utilisation d'ébauches en aluminium aéronautique. Les déformations lors des essais de coupe s'élevaient à 0,12 mm au milieu de la portée, les parois de 2,5 mm permettant de relâcher les contraintes résiduelles. Un vieillissement artificiel secondaire a permis de sécuriser les ébauches. Les ingénieurs procédés de LS Manufacturing ont remplacé le bridage rigide par un système d'aspiration sous vide multipoints. Le porte-à-faux de l'outil a été réduit de 85 mm à 45 mm grâce à une coupe multipasse à faible profondeur.
Résultats et valeur
Après modification du processus, le coût par plateau s'est élevé à 420 $. Les surfaces d'étanchéité présentaient des tolérances géométriques de ±0,008 mm à Ra 0,8 µm . Le taux de défauts a été réduit de 12,5 % à 1,8 % . Le délai de livraison par lot a été ramené à 14 jours, soit 36,3 % plus rapide que prévu par la fabrication additive. Les tests de fatigue vibratoire ISO 16750-3 et d'exposition au brouillard salin ASTM B117 (1 000 heures) ont été concluants. L'usinage CNC, comparé à l'impression 3D, permet de réaliser des pièces de plus de 35 unités.
« L’impression sans outillage était proposée à un prix inférieur jusqu’à ce que les tests de pression échouent. Les plateaux usinés en 6061-T651 étaient étanches IP67 dans l’assemblage PV. » — Responsable de la conception mécanique, programme de camions utilitaires légers à énergie nouvelle, projet n° AUTO-2026-041A
Source de données et référence : base de données de mesures inter-processus LS Manufacturing, projet n° AUTO-2026-041A (voie CNC) et n° AUTO-2026-041B (voie d'impression 3D), taille de l'échantillon > 1 500.

FAQ
1. Quel procédé permet d'obtenir une meilleure étanchéité IP67 pour les boîtiers de batteries ?
Les rainures d'étanchéité sont usinées avec une finition de 0,8 micron et une tolérance de ±0,008 mm , éliminant ainsi toute possibilité de fuite avant l'assemblage. Les parois imprimées en 3D absorbent les porosités intercouches qui se dilatent lors des tests de maintien sous pression. Les équipes d'inspection valident les tests d'étanchéité IP67 dès la première réception, car les références des rainures sont définies sans ambiguïté.
Source des données : Norme de dimensionnement et de tolérancement géométriques (GD&T) ASME Y14.5-2018 et normes d'essais de pression d'étanchéité à l'air en machine.
2. Quel est le seuil de rentabilité en termes de coûts entre l'usinage CNC et l'impression 3D ?
La parité des coûts est atteinte à partir de 35 unités, les coûts de développement et d'impression étant alors inférieurs de 16 % par unité. LS Manufacturing amortit les heures de préparation au-delà du seuil de rentabilité, ce qui permet d'obtenir un coût unitaire inférieur de 52,9 % à partir de 100 unités . Les professionnels des achats fixent le prix unitaire avant toute augmentation de volume, et la documentation ISO 9001:2015 assure le suivi de chaque ligne de devis.
Source des données : base de données empiriques interprocessus LS Manufacturing 2025–2026, couvrant le projet n° AUTO-2026-041A (voie CNC) et le projet n° AUTO-2026-041B (voie d'impression 3D).
3. L'impression 3D peut-elle remplacer l'usinage CNC pour les plateaux de refroidissement en aluminium à parois minces ?
L'impression métallique ne peut remplacer la découpe dans les plateaux porteurs de 2,5 mm d'épaisseur, car les contraintes thermiques résiduelles provoquent la déformation des parois fines. Les âmes de canaux micro-conformes peuvent être imprimées, tandis que les faces thermiques et les cadres de charge nécessitent un usinage de finition pour atteindre une limite d'élasticité de 276 MPa . Les assembleurs bénéficient de faces de montage rectilignes, et les repères de la norme ASME Y14.5-2018 permettent de distinguer les références usinées de la géométrie d'impression.
4. Comment la répétabilité dimensionnelle se compare-t-elle entre les deux méthodes ?
Les lots usinés présentent une précision de 3 microns , tandis que les impressions peuvent présenter une variation allant jusqu'à 10 microns sur de longues distances. Le balayage laser multicouche induit une dérive thermique ; l'usinage à température constante élimine les erreurs de dérive thermique cumulées dans chaque lot. La chaîne d'assemblage des boîtiers par le fabricant d'équipement d'origine (OEM) ne nécessite pas de calage, et les tolérances générales de la norme ISO 2768-1:1989 s'appliquent au reste.
Source des données : Registres d'acceptation de la précision des mesures spatiales des machines à mesurer tridimensionnelles Zeiss.
5. Comment choisir rapidement entre l'usinage CNC et l'impression 3D pour votre batterie ?
Deux contrôles encadrent l'approvisionnement : des échantillons de cinq pièces présentant des tolérances d'ajustement inférieures à 0,01 mm sont envoyés à l'impression. Les lots de plus de 35 pièces sont découpés et les surfaces d'étanchéité nécessitent un contrôle de 8 microns. Les délais sont raccourcis si l'on privilégie d'abord les solutions alternatives à l'outillage, et des services d'usinage CNC de précision sont utilisés pour le contrôle du processus AS9100D.
6. Pourquoi l'usinage CNC de l'aluminium 6061-T651 est-il préféré pour les plateaux de collision structurels ?
L'acier forgé 6061-T651 présente des lignes de fibres parfaitement alignées, garantissant un comportement en traction et en impact homogène dans toutes les directions. En cas de choc violent, la structure métallique se rompt le long des liaisons selon l'axe Z. La garantie reste valable même en cas de choc, et les données de fatigue du volume 2 du manuel ASM pour l'aluminium forgé confirment la pertinence du matériau.
Source des données : Manuel ASM Vol.2, paramètres de fatigue pour les alliages d'aluminium corroyés.
Résumé
La réussite des projets de fabrication de batteries pour véhicules électriques repose sur la compatibilité des procédés, et non sur leur classement. La fabrication additive offre une grande liberté de conception, tandis que le traitement multiaxes garantit l'étanchéité lorsque les contraintes deviennent structurelles. Le budget d'investissement est préservé grâce à un changement de filière après la validation des volumes.
Envoyez vos fichiers de conception 3D/2D à info@lsrpt.com ou contactez les ingénieurs seniors de LS Manufacturing au +86 185 6675 9667 pour une comparaison gratuite des itinéraires de processus et une analyse DFM en 2 heures.

