 Français




En résumé : le choix entre la tôlerie et l’usinage CNC pour les boîtiers électroniques se résume à deux limites. Le fraisage CNC garantit une tolérance de ±0,008 mm sur les surfaces de contact, tandis que la tôlerie de précision offre une tolérance de ±0,02 mm après correction du retour élastique. Au-delà de 85 unités, un outil de formage à 1 200 $ rend la tôlerie 32,1 % moins chère par unité (28,50 $ contre 42,00 $ pour 500 unités). Les rainures d’étanchéité et les parois étagées sont usinées par CNC ; les couvercles uniformes de 0,8 à 3,0 mm au-delà de 85 unités sont usinés en tôlerie.
Les ingénieurs R&D en électronique, confrontés à des contraintes budgétaires en outillage, subissent souvent des modifications de conception tardives, la géométrie des boîtiers excluant la fabrication de tôlerie ou l'usinage CNC . L'uniformité de l'épaisseur des parois et la surface d'étanchéité des joints déterminent le processus de fabrication du boîtier avant même l'établissement d'un devis. Une matrice 4x4 et un arbre de décision permettent de trouver une solution en cinq minutes. En résumé, adapter les volumes et l'ajustement des pièces à un processus unique garantit l'absence de coûts d'outillage imprévus.
Pourquoi faire confiance à ce comparatif de fabrication ? Conseils pratiques de LS Manufacturing
Par Gloria Wu, experte en prototypage et fabrication rapides chez LS Manufacturing, forte de plus de 15 ans d'expérience dans le prototypage multi-procédés. Toutes les comparaisons ci-dessous ont été rédigées par elle. Découvrez le cadre de décision technique de Gloria qui documente son approche transversale. LS Manufacturing réalise en interne l'usinage CNC multi-axes, l'impression 3D et le travail de la tôle.
La norme ASME Y14.5-2018 définit toutes les exigences GD&T (cotation géométrique et tolérancement) pour les deux procédés. Pour la tôlerie et l'usinage CNC , il n'existe qu'une seule version standard, une seule configuration et une seule interface.
La norme ISO 9001:2015 encadre les tests de rugosité effectués avec les machines de mesure tridimensionnelle Zeiss et Mitutoyo pour les deux procédés. Chaque audit établit une traçabilité complète de chaque rapport, en l'associant à l'équipement et à la norme correspondante. LS Manufacturing réalise en interne l'usinage CNC multiaxes, l'impression 3D et le travail de la tôle.
Source et référence des données : l'examen par un ingénieur de procédés senior chez LS Manufacturing a porté sur toutes les données, les deux procédés étant spécifiés par une version standard, une configuration et une fenêtre.
Tableau comparatif 4×4 de référence rapide
Quatre aspects d'ingénierie distincts différencient la tôlerie de précision du fraisage CNC de précision des boîtiers en aluminium destinés à contenir les circuits électroniques. Les boîtiers sont en aluminium 5052 et le châssis en aluminium 6061-T6. Sélectionnez une paire parmi un échantillon de plus de 1 500 références issues d'une base de données de procédés croisés. Prévoyez un budget pour un taux de rebut de formage de 14,5 %, car il engendre un risque de retard plus important que le taux de rebut de fraisage de 1,9 %.
| Dimension | Option A : Tôlerie de précision | Option B : Fraisage CNC de précision | Seuil / Scénario recommandé |
| Précision et tolérance d'ajustement | Précision ±0,02 mm ; angle de pliage ±0,5° | Précision ±0,008 mm ; contour ±0,003 mm | Usinage CNC pour surfaces d'accouplement ≤±0,01 mm ou rainures d'étanchéité |
| Utilisation des matériaux et forme du mur | Paroi uniforme, épaisseur nominale 0,8 mm–3,0 mm, AL 5052 | Paroi variable ; parois étagées, ailettes de refroidissement, AL 6061-T6 | Usinage CNC pour épaisseur de paroi > 1,5 mm ou ailettes de refroidissement |
| Coût unitaire et volumique | Coût de base de 500 unités : 28,50 $/unité ; outillage : 1 200 $ | La tôle est 32,1 % moins chère pour les commandes supérieures à 85 unités (28,50 $ contre 42,00 $). | Crossover 85 unités : usinage CNC en dessous, tôlerie 28 % moins chère au-dessus |
| Délai de livraison et vitesse d'itération | Prototypes en 7 jours ; mise en place des outillages de découpage et de pliage | Prototypes en 4 jours ; usinage par FAO, sans outillage | CNC pour la conception en continu ; tôlerie pour la production en série |
Le fraisage CNC permet d'obtenir des surfaces d'accouplement avec une tolérance de ±0,01 mm ; la tôlerie de précision permet des séries figées avec des économies de 13,50 $ /unité à partir de 500 unités.
Remarque pour mobile : la matrice défilera vers la gauche ou passera en mode carte pour un affichage étroit.
Points clés à retenir
- Seuil de rentabilité : L’absence d’outillage rend l’usinage plus rentable pour les petites séries . À mesure que la quantité augmente , l’amortissement de l’outillage inverse la tendance et le formage des boîtiers devient moins coûteux à l’unité.
- Limitations liées à l'épaisseur des parois et à la géométrie : Les épaisseurs de parois variables et les cavités profondes nécessitent l'usinage à partir d'une billette pleine. Il est possible de réaliser des enceintes à parois minces et uniformes, car une seule épaisseur de tôle peut être pliée pour former une enceinte.
- Flux de travail R&D et validation : La phase de conception itérative nécessite une découpe sans outillage. La géométrie figée requiert le formage des boîtiers par presse plieuse avec un temps de cycle plus court que les cycles d’usinage classiques .
Figure 1 : À gauche : Illustration du retour élastique en flexion + ±0,02 mm ; à droite : Surface fraisée Ra 0,4 µm
Quel procédé offre la plus grande précision pour les boîtiers ?
Les dimensions des boîtiers, avec des exigences d'ajustement de ±0,01 mm et des feuillures d'étanchéité, permettent de distinguer les tolérances de précision de la tôle par rapport à celles de l'usinage CNC, avant même de prendre en compte le coût unitaire. La tolérance de précision de l'usinage CNC est de ±0,008 mm ; celle de la tôle de précision est limitée à ±0,02 mm après correction du retour élastique (récupération élastique après pliage). Les boîtiers étanches sont privilégiés par l'usinage CNC ; les boîtiers non étanches sont privilégiés par la tôle de précision. L'usinage conventionnel offre une tolérance de ±0,05 mm sur les pièces formées et de ±0,03 mm sur les pièces fraisées ; le positionnement ultra-précis des cavités atteint ±0,003 mm en fraisage. Les surfaces fraisées présentent une rugosité moyenne arithmétique (Ra) de 0,4 µm, contre 0,8 µm pour la tôle laminée à froid. L'orientation du grain introduit une anisotropie lors du pliage ; l'usinage soustractif élimine cette limitation. Le choix des boîtiers électroniques (usinés ou en tôle) pour les cavités de blindage micro-ondes dépend du procédé de fraisage. Les deux techniques sont contrôlées par les normes ASME Y14.5-2018 et Zeiss CMM MPEE 0.7 + L/400 µm.
Niveaux de tolérance sur quatre niveaux de production
- Classe de tolérance conventionnelle : ±0,05 mm pour la tôlerie de précision contre ±0,03 mm pour l’usinage CNC.
- Niveau de tolérance d'ajustement de précision : ±0,02 mm pour la tôle de précision contre ±0,008 mm pour l'usinage CNC.
- Cavité ultra-précise : ±0,01 mm après finition secondaire contre ±0,003 mm pour l'usinage CNC.
- Finition de surface : Ra 0,8 µm pour la tôle laminée à froid contre Ra 0,4 µm pour les faces fraisées.
Les normes de tolérance d'usinage CNC définies par la norme ASME Y14.5-2018 rendent les deux technologies similaires.
Là où les enclos formés l'emportent encore
Tant les couvercles que les protections privilégient la tôle aux boîtiers électroniques usinés CNC, car une rugosité Ra de 0,8 µm est suffisante pour des surfaces esthétiques. Autrement dit, chaque devis nécessite ses propres tolérances et une machine calibrée spécifique.
Mots-clés associés : tolérances de tôlerie vs CNC / précision des feuillures d'étanchéité de boîtier / finition Ra usinée CNC
Source des données et référence : selon la spécification de dimensionnement et de tolérancement géométrique ASME Y14.5 et le rapport de vérification de mesure Zeiss CMM, erreur d'indication MPEE : 0,7+L/400 μm.

Quand le travail de la tôlerie est-il plus avantageux que l'usinage CNC en termes de coût total de production ?
Le formage de tôle est plus économique que l'usinage CNC à l'unité lorsque la production dépasse 85 unités et que les parois du boîtier sont uniformes. Le volume de production détermine l'écart de coût entre le formage de tôle et l'usinage CNC jusqu'à ce que les coûts d'outillage liés aux tolérances deviennent prépondérants. Le coût d'outillage pour le formage, initialement de 1 200 $ pour 500 unités, sera de 28,50 $ pour le boîtier formé, contre 42,00 $ pour le boîtier usiné. La fabrication en tôle est plus avantageuse pour les boîtiers à parois uniformes au-delà de 85 unités, tandis que l'usinage CNC est préférable pour les boîtiers à parois étagées en dessous de 85 unités. Ce sont les pertes par copeaux, et non le taux horaire machine, qui déterminent le coût du boîtier usiné pour les productions en grande série.
Rendement des matériaux et heures machine
L'usinage CNC facture les heures machine pour enlever la majeure partie du poids de la billette achetée ; le formage de tôle consiste à acheter de la surface brute. L'usinage CNC en petites séries n'engendre aucun frais d'outillage, car le logiciel FAO contrôle les outils directement à partir des dessins CAO. Le choix entre le formage de tôle et l'usinage CNC pour le prototypage est inversé, car les modifications privilégient le fraisage sans outil.
Examen de conversion en quatre étapes
- Calculez le volume total sur la durée de vie et assurez-vous que la demande dépasse 85 unités .
- Répartissez 1 200 $ entre les unités et assurez-vous que l'amortissement par unité ne dépasse pas 15 $ .
- Sélectionner les boîtiers pour lesquels la matière enlevée représente plus de 50 % de la masse initiale de la billette.
- Passez de la découpe au découpage et au pliage dès que toutes les conditions sont remplies.
Les parois étagées et les surfaces d'étanchéité permettent une découpe initiale économique. Les principes de conception pour la fabrication (DFM) de l'usinage CNC réduisent le temps de cycle jusqu'à l'atteinte des volumes de production. Le choix entre l'usinage sur tôle et l'usinage CNC dépend des volumes une fois la géométrie stabilisée. La prévision du volume total de production pour l'acheteur influe davantage sur le coût global que le prix unitaire.
Mots-clés associés : coût unitaire de la tôlerie vs usinage CNC / pertes de copeaux CNC vs rendement matière / bilan de conversion de 100 unités
Source des données et référence : basée sur la base de données de mesures inter-processus LS Manufacturing 2025–2026 (taille de l'échantillon > 1 500), calculée sous les numéros de projet #MED-2026-084A et #MED-2026-084B.
Figure 2 : Le poinçonnage de tôle forme des matrices de trous dans l'AL 5052 tandis que l'usinage CNC perce des bossages de montage en AL 6061-T6.
Comment la géométrie des parois et la complexité interne influencent-elles la faisabilité ?
La géométrie des parois et la topologie interne imposent des contraintes physiques strictes aux choix de fabrication des boîtiers en aluminium (tôle ou usinage CNC) , et non les préférences du fournisseur. Les tôles d'épaisseur uniforme (0,8 à 3,0 mm) en AL 5052-H32 doivent être cintrées, tandis que les parois étagées (fond de 6,0 mm, parois latérales de 1,5 mm) nécessitent un fraisage multiaxes de blocs massifs en AL 6061-T6. Le formage ne permet d'obtenir qu'un rayon de courbure interne supérieur ou égal à 1,0 fois l'épaisseur, ce qui rend impossible la réalisation de trous borgnes et de gorges d'étanchéité. La présence de bossages et un changement d'épaisseur imposent un usinage CNC ; même les couvercles et les orifices de ventilation peuvent être usinés CNC en raison de leur uniformité.
Continuité de la jauge et limites de courbure
Les tolérances de précision entre la tôlerie et l'usinage CNC dépendent de l'épaisseur des parois avant même la mise en marche de l'outil de coupe : les revêtements d'épaisseur constante de 1,0 à 3,0 mm utilisent un matériau formé, tandis que les parois à épaisseur variable de 6,0 à 1,5 mm utilisent un matériau usiné. Un traitement thermique H32 est nécessaire pour éviter la fissuration de l'aluminium 5052-H32.
Routage des fonctionnalités internes
- La géométrie interne détermine plus rapidement le choix entre boîtiers électroniques usinés et boîtiers en tôle que la longueur des parois.
- Fentes étagées et rainures pour joints toriques : les fonds fraisés protègent la profondeur d’étanchéité ; le formage ne crée ni l’un ni l’autre.
- Fraises à chanfreiner et bossages : un seul montage fraisé permet les deux ; le formage nécessite des fixations.
Lignes de séparation hybrides
L'usinage CNC de l'aluminium bénéficie de l'inertie thermique ; le formage, de la circulation de l'air. En clair, la continuité géométrique prime sur les considérations de coût.
Mots-clés associés : faisabilité géométrique des parois d’enceinte / bossages internes fraisés CNC / limites d’espacement des évents de tôle
Pourquoi les taux de défaillance sont-ils différents pour les boîtiers en tôle et ceux usinés CNC ?
Les taux de défaillance des boîtiers usinés CNC et en tôle diffèrent en raison de l'origine des défauts, et non des points de contrôle. Les pièces usinées CNC présentent des défaillances dues à la déformation résultant de la relaxation des contraintes de blocage après l'usinage. Le taux de rebut est de 11,2 % pour les boîtiers usinés. Les boîtiers en tôle présentent des défaillances dues à la dérive de l'angle de pliage et à une mauvaise installation des fixations auto-sertissantes, causées par un mauvais alignement des trous, d'où un taux de rebut de 14,5 % . L'usinage de pièces à parois minces et le pliage nécessaire à leur mise en forme requièrent des contrôles en amont pour réduire les rebuts. Le revenu de détente (second traitement thermique entre l'ébauche et la finition) et l'ébauche par phases réduisent les rebuts des pièces usinées à 1,9 % . La correction laser de l'angle de pliage et le contrôle du couple lors de l'installation réduisent les rebuts des pièces mises en forme à 2,8 % . Les tolérances de précision de la tôle par rapport à l'usinage CNC deviennent évidentes lors de l'analyse des limites d'élasticité, et les surfaces d'étanchéité justifient cet investissement.
L'enlèvement de matière dans les boîtiers usinés par usinage de poches rompt l'équilibre des contraintes qui assure la planéité des fonds minces. Les erreurs angulaires dans les boîtiers formés proviennent du sens du grain. L'usinage CNC 5 axes réduit le nombre de réglages à un seul, ce qui diminue les erreurs de resserrage. Les boîtiers formés présentent un taux de rebut initial plus élevé, malgré une géométrie plus simple.
Contrôles de processus permettant la convergence des deux taux
- Ébauche par étapes : conserver la marge de finition, puis effectuer le traitement après la coupe finale.
- Mesure d'angle laser en cours de processus : ajustez l'angle pour chaque pli puis passez au pli suivant.
- Presses à contrôle de couple : définir la limite de couple conformément aux spécifications de l’insert.
- Séquence de serrage : d’abord détensionner les faces, puis les finir.
L'usinage CNC multiaxes réduit les erreurs de resserrage, mais nécessite un retour d'information angulaire pour que le formage les réduise à 2,8 % . Le choix entre l'usinage de tôlerie et l'usinage CNC devient un enjeu de rendement lorsque le nombre de points d'appui pour les fixations et les joints augmente. Du point de vue des achats, un taux de rebut de 14,5 % présente davantage de risques pour la planification qu'un taux de 1,9 % .
Mots-clés associés : comparaison des taux de défauts des logements / relaxation des contraintes vs compensation angulaire / modes de défaillance par couple de serrage des fixations
Figure 3 : La fabrication de tôles découpe des panneaux AL 5052 tandis que le fraisage CNC enlève les puces AL 6061-T6 pour les boîtiers électroniques.
Comment se compare le délai de prototypage entre les deux méthodes ?
Pour les productions de 1 à 5 unités, l'usinage CNC permet de gagner jusqu'à 30 à 45 % de temps de livraison par rapport à la fabrication de tôlerie, car les programmes FAO usinent l'aluminium 6061-T6 sans outillage. Les prototypes formés sont découpés, ébavurés, préparés pour le pliage et fixés, ce qui représente 7 jours contre 4 pour les prototypes fraisés. L'usinage CNC garantit la maîtrise des délais de prototypage tant que les interfaces restent flexibles ; la fabrication de tôlerie, quant à elle, permet les réimpressions une fois l'outillage disponible. Le contrôle final est réalisé par machine à mesurer tridimensionnelle (MMT) et projection optique. Le choix entre tôlerie et CNC pour le prototypage repose avant tout sur l'analyse des risques liés au calendrier.
Pourquoi les designs dégelés favorisent la découpe
Le processus de R&D des start-ups ne fige pas les circuits tant que leur compatibilité n'est pas vérifiée ; par conséquent, le choix entre la tôlerie et l'usinage CNC pour les boîtiers électroniques penche en faveur de la découpe.
L'usinage CNC sans outil élimine chaque révision du cycle de 4 jours, permettant ainsi aux concepteurs de récupérer 42,8 % du temps d'attente à chaque itération.
La comparaison des coûts entre l'usinage de tôlerie et l'usinage CNC n'entre en jeu qu'une fois toutes les interfaces figées. En clair, le calendrier des modifications détermine le déroulement du prototypage.
Mots-clés associés : comparaison des délais de prototypage / délais de fabrication des prototypes CNC / temps de réglage pour le pliage de tôle
Quelles stratégies hybrides combinent les avantages du travail de la tôle et du CNC ?
La construction hybride combine des noyaux porteurs usinés CNC et des couvercles en tôle formée, rendant ainsi les boîtiers en aluminium (tôle ou CNC) compatibles pour les applications médicales et d'automatisation. L'usinage CNC garantit une planéité ≤ 0,01 mm pour les points de référence des capteurs, les rainures des joints toriques et les bossages de dissipation thermique, tandis que les panneaux en aluminium 5052 de 1,5 mm d'épaisseur forment la zone de circulation d'air. La construction hybride est privilégiée lorsque l'étanchéité et la rigidité sont essentielles dans une zone donnée ; la construction monobloc est préférable lorsque la géométrie est uniforme. Les programmes atteignent l'indice de protection IP65 (IEC 60529 : étanchéité à la poussière et protection contre les jets d'eau) et permettent de réduire les coûts structurels par rapport aux conceptions entièrement usinées. Le choix entre tôle et CNC dépend du nombre de pièces lorsque les zones d'étanchéité et de ventilation sont intégrées au même boîtier. La norme ASME B1.1-2019 couvre les filetages 1/4-20 UNC pour le verrouillage des couvercles.
Propriété des fonctionnalités répartie sur deux moitiés
Les noyaux usinés CNC comportent des repères pour les capteurs, des rainures pour joints toriques et des bossages thermiques ; les couvercles formés sont dotés d’ouïes d’aération, de plateaux inférieurs et de panneaux d’E/S. L’usinage CNC des supports de capteurs garantit une précision inférieure à 10 microns , tandis que les panneaux formés en aluminium 5052 de 1,5 mm assurent une précision de positionnement de ±0,05 mm. Les boîtiers électroniques usinés et ceux en tôle diffèrent par leur fonction, des goujons de centrage assurant l’alignement.
Interfaces de jonction qui absorbent la tolérance
Les goujons de centrage assurent la position du couvercle avant sa fermeture par les fixations, évitant ainsi que le déplacement n'affecte les surfaces d'étanchéité. Les fixations PEM présentent un léger jeu sous la charge de serrage et préviennent la déformation des bossages fraisés. Les équipes d'assemblage disposent désormais d'une seule étape d'assemblage répétable au lieu de deux étapes avec tolérances.
Là où les constructions hybrides sont rentables
Les constructions hybrides engendrent un surcroît de main-d'œuvre pour l'assemblage et des coûts supplémentaires en matière de fixations. Les petites séries nécessitent une seule étape de fabrication, car les étapes d'assemblage supplémentaires annulent toute économie de matériaux. Les constructions IP65 privilégient les noyaux usinés CNC dans des couvercles formés, car l'usinage CNC du filetage 1/4-20 élimine la contrainte de serrage au niveau des surfaces d'étanchéité.
Mots-clés associés : construction d’enceinte hybride / noyau fraisé formé couvercle fendu / tolérance d’absorption des fixations PEM
Cadre d'arbre de décision
L'évaluation des boîtiers électroniques en tôle par rapport à l'usinage CNC commence par l'analyse des tolérances d'ajustement, puis se poursuit avec l'étude de la géométrie des parois, du volume total et des exigences relatives aux structures hybrides. Les exigences physiques et géométriques priment sur les considérations économiques dans tous les domaines.
Quatre nœuds acheminent chaque enceinte :
- Nœud 0 – Moins de 20 unités avec une géométrie interne organique ou en treillis : privilégier l’impression 3D plutôt que l’un ou l’autre procédé, car les fabrications additives sans outillage évitent l’outil de formage à 1 200 $ et le seuil d’heures machine du fraisage CNC.
- Nœud 1 – Les surfaces de contact nécessitent-elles un ajustement ≤ ±0,01 mm ou comportent-elles une gorge d'étanchéité ? Oui → usinage CNC de précision. Non → Nœud 2.
- Nœud 2 – L’épaisseur de la paroi varie-t-elle brusquement ou présente-t-elle des cavités profondes avec des ailettes de dissipation thermique ? Oui → usinage CNC de précision. Non → Nœud 3.
- Nœud 3 – Volume total de production supérieur à 85 pièces ? Non, ≤ 85 pièces → prototypage rapide CNC. Oui, > 85 pièces → fabrication de tôlerie de précision.
- Nœud 4 – Le grand boîtier extérieur fonctionne-t-il de concert avec des données de capteurs internes de haute précision ? Oui → procédé hybride avec noyau usiné CNC et coque en tôle. Non → formage de tôle de précision classique.
Les applications d'usinage CNC incluent des tolérances ainsi que des volumes élevés, le routage hybride reste donc possible tant que les références et les zones de ventilation coïncident dans le même boîtier.
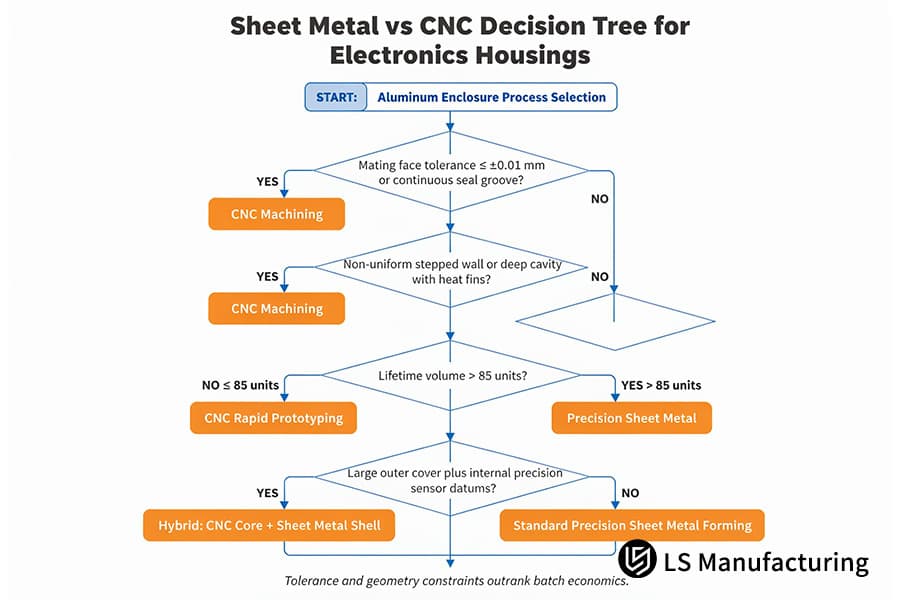
Figure 4 : Arbre de décision entre tôlerie et CNC pour les boîtiers électroniques.
Usinage CNC LS Manufacturing VS tôlerie pour les boîtiers de diagnostic médical : optimisation de la précision et des coûts
Pour la fabrication des boîtiers d'analyseurs de sang portables, le choix se porte soit sur l'usinage CNC, soit sur la tôlerie. La répartition des fonctionnalités sur les faces du boîtier détermine le procédé retenu. L'usinage CNC d'aluminium massif 6061-T6 permet la production de pads thermiques plats et de joints de blindage continus, mais nécessite l'évidement d'une grande partie du lingot, pour un coût de 165 $ par pièce lors d'une production de prototype de 300 unités. La tôlerie permet de créer des couvercles et des panneaux d'E/S en minimisant le coût des matériaux, avec un coût de 118,80 $ par pièce pour le formage des couvercles après enroulement autour d'une plaque de base fraisée. La construction hybride est préférable lorsque les fonctions thermiques et de référence sont localisées, tandis que la construction monobloc est privilégiée lorsque chaque face assure une fonction de référence ou d'étanchéité.
Parcours initial et points de douleur
Lors de la conception du boîtier d'un analyseur de 320 mm × 210 mm × 95 mm pour une entreprise de diagnostic in vitro, le procédé d'usinage CNC monolithique 5 axes a été choisi afin de garantir la continuité du blindage et l'alignement de l'assemblage, tous les composants étant fabriqués à partir d'un seul bloc. Les coûts des prototypes se sont avérés excessifs ; par ailleurs, les bases à parois fines se sont déformées lors de la relaxation des contraintes. Enfin, 14,5 % des boîtiers étaient incompatibles avec les cartes mères.
Comparaison des processus et prise de décision
Le découpage des formes a permis de séparer une billette en deux parties. L'usinage CNC médical a conservé la plaque de base du capteur, le tampon thermique et le point de référence de la goujon, tandis que le formage de la tôle a pris en charge les couvercles et les panneaux d'E/S.
Résultats mesurés
Le fraisage hybride a permis de réduire le coût des boîtiers de 28 % par rapport au fraisage monolithique ; le délai de livraison a été diminué de 38,6 % , passant de 14 à 8,6 jours ; le taux de rebut à l'assemblage a chuté de 14,5 % à 2,8 % . L'interférence des goujons a été éliminée grâce à la mise en place de compensations et de chanfreins dans le processus de fabrication. Les rebuts dus aux interférences à l'assemblage lors des contrôles à réception ont été supprimés, et les projets ont gagné des jours sur le planning, auparavant perdus dans les files d'attente de fraisage.
Validation et leçons
Des essais de 1 000 heures pour évaluer la stabilité du blindage des systèmes hybrides ont été menés à bien, et les audits ISO 13485 ont été validés pour les projets MED-2026-084A et MED-2026-084B. Les composants CNC de précision continuent de jouer leur rôle de composants thermiques et de référence dans tous les analyseurs ; l’hybridation permet ainsi de n’usiner que les zones fonctionnelles des pièces. La découpe en une seule passe reste précise lorsque la continuité du blindage est requise pour toutes les soudures. En résumé, c’est la redondance géométrique, et non la fidélité au processus, qui détermine le coût du boîtier.
« Le fractionnement d'une billette en un couvercle formé et une plaque de base usinée a permis d'économiser 28 % sur le coût du boîtier tout en préservant la continuité du blindage. » — Responsable de la conception mécanique, diagnostics in vitro, projet n° MED-2026-084A
Source de données et référence : base de données de mesures interprocessus LS Manufacturing, projet n° MED-2026-084A (couvercle en tôle) / projet n° MED-2026-084B (plaque de base thermique CNC), taille de l'échantillon > 1 500.

FAQ
1. Quel procédé offre un blindage RF et EMI supérieur pour les boîtiers électroniques ?
L'usinage CNC monolithique est privilégié pour assurer la continuité du blindage, tandis que la tôle formée est choisie pour son coût sur les couvercles ventilés. Les joints pliés se dilatent jusqu'à ±0,02 mm avant d'être colmatés par des joints conducteurs et un pas de boulon réduit. L'ajustement des joints est conforme à la norme ISO 286-1:2010 et les résultats du blindage RF usiné CNC sont audités par les contrôleurs qualité de LS Manufacturing dans le cadre du projet n° MED-2026-084A.
2. Quel est le seuil de rentabilité exact entre la tôlerie et l'usinage CNC pour les boîtes en aluminium ?
Le travail de la tôle est plus rentable au-delà de 85 unités, tandis que l'usinage CNC est plus avantageux en deçà de ce seuil. L'absence de coûts d'outillage réduit le coût unitaire d'usinage CNC tout au long du processus de validation ; l'imbrication ultérieure des flans diminue les coûts unitaires de plus d'un quart.
Source des données : Base de données de devis de LS Manufacturing.
3. La tôle peut-elle atteindre un indice d'étanchéité IP67 pour les appareils électroniques d'extérieur ?
L'indice de protection IP67 est atteint avec moins de retouches grâce à l'usinage CNC, tandis que la fabrication de tôles permet d'obtenir le même indice à moindre coût. Les gorges de joints fraisées présentent des surfaces d'étanchéité dont la tolérance est inférieure à 10 microns . La norme ISO 2768-1:1989 spécifie la tolérance de formage, et les chaînes de montage des équipementiers enregistrent moins de réclamations sous garantie concernant les surfaces d'étanchéité fraisées.
4. Comment puis-je choisir rapidement entre la tôlerie et l'usinage CNC pour un nouveau boîtier ?
Deux critères déterminent le routage des boîtiers : un ajustement serré à ±0,01 mm près et un volume de production relatif à 85 unités. Des ajustements précis et des parois étagées préconisent l’usinage CNC ; des parois minces et régulières pour des volumes supérieurs à 85 unités nécessitent l’utilisation de tôlerie. Les deux plans sont conformes à la norme ASME Y14.5-2018, et les données de planification du projet dans LS Manufacturing 2025-2026 (échantillon > 1 500) tiennent compte de ces deux seuils.
5. Les matériaux en aluminium sont-ils identiques entre l'emboutissage de tôle et le fraisage CNC ?
L'aluminium 5052-H32 est utilisé pour l'emboutissage de tôles en raison de sa formabilité, et l'aluminium 6061-T6 pour le fraisage CNC en raison de son écoulement optimal des copeaux et de sa rigidité. Les panneaux emboutis présentent des parois uniformes de 0,8 mm à 3,0 mm ; les billettes fraisées CNC ont des épaisseurs de base allant de 6,0 mm à 1,5 mm pour une même pièce.
Source des données : Manuel ASM Vol. 2.
6. Quel est le risque que des tolérances serrées entraînent une distorsion dimensionnelle dans les tôles minces ?
Le retour élastique de 1 à 2 % lors du formage des panneaux induit une variation du pas des trous de l'ordre de ±0,05 mm , tandis que l'alésage CNC secondaire réduit ce pas à moins de 10 microns . Les équipes d'assemblage planifient l'alésage après le formage, et non avant, ce qui réduit les temps de retouche. La norme ISO 2768-m: 1989 définit les tolérances des panneaux formés, tandis que la norme LS Manufacturing 2025-2026, avec un échantillon de plus de 1 500 unités, documente ces deux valeurs.
Source des données : ISO 2768-1:1989, tolérances générales — partie 1
Résumé
Les boîtiers à parois minces et uniformes, conçus pour les commandes récurrentes, sont adaptés à la fabrication de tôlerie de précision ; les boîtiers à parois étagées ou à joints d’étanchéité doivent être usinés par commande numérique (CNC) . Un procédé d’usinage hybride convient aux boîtiers dont les fonctions d’étanchéité et de ventilation sont dissociées.
Les décisions relatives aux tolérances et au budget sont prises dès la conception. Téléchargez vos dessins 3D/2D et les ingénieurs outillage de LS Manufacturing vous fourniront une évaluation de routage sous 48 heures : +86 185 6675 9667 ou info@lsrpf.com . Des documents de sélection des procédés sont disponibles sur https://lsrpf.com/ . En résumé, un processus de routage détermine le boîtier adapté et la liste de contrôle des demandes de devis (RFQ) pour les boîtiers en tôle ou usinés CNC guide la suite du processus d'achat.

