 Español




En resumen: la elección entre carcasas de electrónica fabricadas con chapa metálica y mecanizadas por CNC se reduce a dos limitaciones. El fresado CNC mantiene una tolerancia de ±0,008 mm en las superficies de contacto, mientras que la chapa metálica de precisión mantiene una tolerancia de ±0,02 mm tras la corrección de la recuperación elástica. Para más de 85 unidades de vida útil, una herramienta de conformado de 1200 $ reduce el coste de la chapa metálica en un 32,1 % por unidad (28,50 $ frente a 42,00 $ para 500 unidades). Las ranuras de sellado y las paredes escalonadas se realizan mediante CNC; las cubiertas uniformes de 0,8 a 3,0 mm para más de 85 unidades se realizan mediante chapa metálica.
Los ingenieros de I+D de electrónica con presupuestos limitados para herramientas suelen realizar cambios tardíos en los diseños debido a que la geometría de la carcasa impide la fabricación de chapa metálica o el mecanizado CNC . La uniformidad del espesor de la pared y la superficie de contacto para el sellado de la junta determinan el proceso de fabricación de la carcasa antes de poder ofrecer un presupuesto. Una matriz de 4x4, junto con un árbol de decisiones, permite determinar una solución en cinco minutos. En resumen, ajustar los volúmenes y el tamaño de las piezas a un único proceso garantiza la ausencia de costes inesperados en las herramientas.
¿Por qué confiar en esta comparación de fabricación? Información práctica de LS Manufacturing.
Gloria Wu, experta en prototipado y fabricación rápida en LS Manufacturing con más de 15 años de experiencia en prototipado multiproceso, ha redactado todas las comparaciones que aparecen a continuación. Examine el marco de decisiones de ingeniería de Gloria , que documenta su enfoque multiproceso. LS Manufacturing realiza internamente mecanizado CNC multieje, impresión 3D y procesamiento de chapa metálica.
La norma ASME Y14.5-2018 define todos los requisitos de GD&T (Dimensionamiento y Tolerancia Geométrica) para ambos procesos. Para el mecanizado de chapa metálica y el mecanizado CNC , solo existe una versión estándar, una configuración y una ventana.
La norma ISO 9001:2015 rige las pruebas de rugosidad de Zeiss CMM y Mitutoyo para ambos procesos. Cada auditoría registra el origen de cada informe hasta el equipo y la norma específica. LS Manufacturing realiza internamente mecanizado CNC multieje, impresión 3D y procesamiento de chapa metálica.
Fuente y referencia de los datos: la revisión realizada por un ingeniero de procesos sénior en LS Manufacturing incluyó todas las cifras, con ambos procesos especificados por una versión estándar, una configuración y una ventana.
Matriz de comparación 4×4 de referencia rápida
Cuatro aspectos de ingeniería distintos diferencian el mecanizado de precisión de chapa metálica del fresado CNC de precisión de las carcasas de aluminio que contienen los circuitos electrónicos. Las carcasas están hechas de AL 5052 y la carcasa de AL 6061-T6. Seleccione un par de una muestra de más de 1500 muestras de una base de datos de procesos cruzados. Debe presupuestar una tasa de rechazo del 14,5 % en el conformado, ya que conlleva un mayor riesgo de retraso que la tasa de rechazo del 1,9 % en el fresado.
| Dimensión | Opción A: Chapa metálica de precisión | Opción B: Fresado CNC de precisión | Umbral / Escenario recomendado |
| Precisión y tolerancia del ajuste | Grado de precisión ±0,02 mm; ángulo de curvatura ±0,5° | Grado de precisión ±0,008 mm; contorno ±0,003 mm | Mecanizado CNC para superficies de contacto ≤±0,01 mm o ranuras de sellado. |
| Uso de materiales y forma de la pared | Pared uniforme, nominal de 0,8 mm a 3,0 mm, AL 5052 | Pared variable; paredes escalonadas, aletas de disipación de calor, AL 6061-T6 | Mecanizado CNC para tramos de pared >1,5 mm o aletas de disipación de calor. |
| Costo unitario y volumétrico | Precio base de 500 unidades: 28,50 $/unidad; utillaje: 1200 $. | Las láminas metálicas son un 32,1% más baratas para pedidos superiores a 85 unidades (28,50 $ frente a 42,00 $). | Crossover de 85 unidades: CNC abajo, chapa metálica un 28 % más barata arriba |
| Tiempo de entrega y velocidad de iteración | Prototipos en 7 días; configuración de herramientas de troquelado y plegado. | Prototipos en 4 días; corte controlado por CAM, sin necesidad de utillaje. | CNC para diseño dinámico; chapa metálica para producción congelada. |
El fresado CNC proporciona superficies de acoplamiento con una tolerancia de ±0,01 mm ; la chapa metálica de precisión permite realizar series fijas con un ahorro de 13,50 $ /unidad a partir de 500 unidades.
Nota para dispositivos móviles: Matrix se desplazará hacia la izquierda o cambiará al modo de tarjeta para una visualización estrecha.
Conclusiones clave
- Umbral de eficiencia de costos: La ausencia de necesidad de herramientas hace que el mecanizado sea más rentable en producciones de pequeñas cantidades . A medida que aumenta la cantidad , la amortización de las herramientas inclina la balanza y la fabricación de carcasas se vuelve más económica por unidad.
- Limitaciones en el espesor y la geometría de la pared: Los espesores de pared escalonados y las cavidades ciegas profundas hacen necesario el corte a partir de un bloque sólido. Se pueden formar carcasas de pared delgada uniforme, ya que solo se puede doblar un calibre para crear una carcasa.
- Flujo de trabajo de I+D y validación: La fase de modificación del diseño requiere el corte sin la configuración de herramientas. La geometría congelada requiere la formación de carcasas mediante una prensa plegadora con un tiempo de ciclo más corto que los ciclos de mecanizado de una hora .
Figura 1: Izquierda: Ilustración de recuperación elástica por flexión + ±0,02 mm; Derecha: Superficie fresada Ra 0,4 µm
¿Qué proceso ofrece una mayor precisión en los cerramientos?
Las dimensiones de las carcasas con requisitos de ajuste de ±0,01 mm con ranuras de sellado distinguen los resultados de tolerancias de precisión de chapa metálica frente a CNC antes de tener en cuenta el factor de coste unitario. La tolerancia de precisión del mecanizado CNC es de ±0,008 mm; la tolerancia de precisión de chapa metálica está restringida a ±0,02 mm después de la corrección de la recuperación elástica (recuperación elástica después del doblado). Las carcasas selladas favorecen el mecanizado CNC; las tapas sin sellar favorecen la chapa metálica de precisión. El mecanizado convencional mantiene ±0,05 mm en piezas conformadas y ±0,03 mm en piezas fresadas; el posicionamiento de cavidad de ultraprecisión alcanza ±0,003 mm en fresado. Las superficies fresadas tienen Ra (rugosidad media aritmética) de 0,4 μm en comparación con 0,8 μm de chapa laminada en frío. La orientación del grano introduce anisotropía en cualquier curvatura; la técnica de mecanizado sustractivo elimina esta limitación. Las cavidades de blindaje de microondas eligen carcasas electrónicas mecanizadas frente a chapa metálica en función del proceso de fresado. ASME Y14.5-2018 y Zeiss CMM MPEE 0.7 + L/400 µm controlan ambas técnicas.
Grados de tolerancia en cuatro niveles de producción
- Grado de tolerancia convencional: ±0,05 mm para chapa metálica de precisión frente a ±0,03 mm para mecanizado CNC.
- Grado de tolerancia de ajuste de precisión: ±0,02 mm para chapa metálica de precisión frente a ±0,008 mm para mecanizado CNC.
- Cavidad de ultraprecisión: ±0,01 mm tras el acabado secundario frente a ±0,003 mm en el mecanizado CNC.
- Acabado superficial: Ra 0,8 µm para chapa laminada en frío frente a Ra 0,4 µm para caras fresadas.
Las normas de tolerancia para el mecanizado CNC según la norma ASME Y14.5-2018 hacen que ambas tecnologías sean similares.
Donde los recintos formados aún ganan
Tanto las cubiertas como las protecciones prefieren las carcasas de chapa metálica frente a las de componentes electrónicos mecanizados por CNC, ya que el valor Ra de 0,8 µm es suficiente para lograr superficies estéticas. En otras palabras, cada presupuesto requiere sus propias tolerancias y su propia máquina calibrada.
Palabras clave relacionadas: chapa metálica vs. grados de tolerancia CNC / precisión de ranura de sellado de carcasa / acabado Ra mecanizado CNC
Fuente de datos y punto de referencia: según la especificación de dimensionamiento y tolerancia geométrica ASME Y14.5 y el informe de verificación de medición de la CMM Zeiss, error de indicación MPEE: 0,7+L/400 μm.

¿Cuándo la chapa metálica supera al mecanizado CNC en coste total de producción?
El conformado de chapa metálica es un proceso más económico que el mecanizado CNC por unidad cuando la cantidad de producción supera las 85 unidades y las paredes de la carcasa no varían. El volumen determina la diferencia de costo entre el conformado de chapa metálica y el mecanizado CNC hasta que el costo de las herramientas, condicionado por la tolerancia, se convierte en el factor determinante. El costo de las herramientas para el conformado, que es de $1200 para más de 500 unidades, será de $28.50 para la carcasa conformada, mientras que la carcasa mecanizada costará $42.00. La fabricación de chapa metálica es mejor para carcasas de paredes uniformes para más de 85 unidades; mientras que el mecanizado CNC es preferible para carcasas de paredes escalonadas para menos de 85 unidades. La pérdida de viruta, y no la tarifa por hora de máquina, determina el costo fijo de la carcasa mecanizada a nivel de volumen.
Rendimiento del material y horas de máquina
El mecanizado CNC factura horas de máquina para eliminar la mayor parte del peso del lingote adquirido; el conformado de chapa metálica, en cambio, compra área en bruto. El mecanizado CNC de bajo volumen no genera gastos de utillaje, ya que el software CAM controla las herramientas directamente desde los planos CAD. La relación entre el mecanizado de chapa metálica y el CNC para la creación de prototipos es inversa, puesto que las modificaciones favorecen el fresado sin herramientas.
Revisión de la conversión en cuatro pasos
- Calcula el volumen de vida útil y asegúrate de que la demanda supere las 85 unidades .
- Distribuye $1,200 entre las unidades y asegúrate de que la amortización por unidad no supere los $15 .
- Seleccione las carcasas en las que el material eliminado sea superior al 50% de la masa inicial del lingote.
- En cuanto se cumplan todas las condiciones, pase del corte al troquelado y al doblado.
Las paredes escalonadas y las zonas de sellado permiten un corte inicial económico. Las directrices de DFM para el mecanizado CNC reducen el tiempo de ciclo hasta alcanzar los volúmenes necesarios, y la decisión entre utilizar chapa metálica o CNC depende del volumen de producción una vez estabilizada la geometría. La previsión del volumen total de producción para el comprador influye más en la curva de costes que el precio unitario.
Palabras clave relacionadas: costo unitario de chapa metálica vs. CNC / pérdida de virutas en CNC vs. rendimiento del material / revisión de la conversión de 100 unidades
Fuente de datos y punto de referencia: basado en la base de datos de mediciones entre procesos de LS Manufacturing 2025-2026 (tamaño de la muestra >1500), calculada bajo los números de proyecto #MED-2026-084A y #MED-2026-084B.
Figura 2: El punzonado de chapa metálica forma matrices de agujeros en AL 5052, mientras que el mecanizado CNC taladra los soportes de montaje de AL 6061-T6.
¿Cómo influyen la geometría de las paredes y la complejidad interna en la viabilidad?
La geometría de la pared y la topología de las características internas imponen una restricción física estricta a las decisiones sobre chapa metálica o mecanizado CNC de las carcasas de aluminio , no la preferencia del proveedor. Las chapas de espesor uniforme de 0,8 mm a 3,0 mm de AL 5052-H32 deben doblarse, mientras que las paredes escalonadas, desde paredes inferiores de 6,0 mm hasta paredes laterales de 1,5 mm de espesor, requieren el fresado multieje de bloques sólidos de AL 6061-T6. El conformado crea un radio de curvatura interior de solo ≥1,0 x calibre, y por eso es imposible formar ranuras ciegas y ranuras de sellado. La presencia de salientes y un cambio de calibre requieren mecanizado CNC; incluso las tapas y los orificios de ventilación pueden requerir CNC debido a la uniformidad.
Continuidad del calibre y límites de flexión
Las tolerancias de precisión para chapa metálica y mecanizado CNC dependen de la longitud de la pared incluso antes de que la fresa comience a girar: las cubiertas de espesor constante de 1,0 mm a 3,0 mm utilizan material conformado, mientras que las paredes escalonadas de 6,0 mm a 1,5 mm utilizan material fresado. Se requiere un temple H32 para evitar el agrietamiento del aluminio AL 5052-H32.
Enrutamiento de características internas
- La geometría interna determina si las carcasas electrónicas serán mecanizadas o de chapa metálica más rápidamente que la longitud de la pared.
- Ranuras escalonadas y ranuras para juntas tóricas: las raíces fresadas protegen la profundidad del sello; el conformado no crea ninguna de estas características.
- Avellanados y salientes: una única configuración fresada permite realizar ambas funciones; el conformado requiere elementos de fijación.
Líneas híbridas divididas
El mecanizado CNC de aluminio posee masa térmica; el conformado posee flujo de aire. En pocas palabras, la continuidad geométrica determina la ruta a seguir antes que las consideraciones de costo.
Palabras clave relacionadas: viabilidad de la geometría de la pared del cerramiento / salientes internos fresados por CNC / límites de paso de ventilación de chapa metálica
¿Por qué las tasas de fallos son diferentes en las carcasas de chapa metálica frente a las de mecanizado CNC?
Las tasas de fallos del mecanizado CNC frente a las carcasas de chapa metálica difieren debido al origen de los defectos, no a los puntos de inspección. Las piezas mecanizadas por CNC fallan debido a la distorsión que resulta de la liberación de la tensión de bloqueo después del proceso de mecanizado. La tasa de rechazo es del 11,2 % para las carcasas mecanizadas. Las carcasas de chapa metálica fallan debido a la desviación del ángulo de plegado y la mala instalación de los sujetadores autoblocantes causada por una alineación incorrecta de los orificios, por lo que la tasa de rechazo es del 14,5 % . El mecanizado de piezas de pared delgada y el plegado necesario para dar forma a las piezas requieren controles previos para tener menos rechazos. El revenido de alivio de tensiones (segundo proceso de calentamiento entre el desbaste y el acabado) y el desbaste por fases reducen los rechazos de piezas mecanizadas al 1,9 % . La corrección del ángulo de plegado por láser y la instalación de control de par reducen los rechazos de piezas conformadas al 2,8 % . Las tolerancias de precisión de la chapa metálica frente al CNC se hacen evidentes a través de la exposición del límite elástico, y las superficies de sellado justifican esta inversión.
La eliminación de material en las carcasas mecanizadas mediante el mecanizado de cavidades elimina el equilibrio de tensiones que mantiene planas las bases delgadas. Los errores angulares en las carcasas conformadas se deben a la dirección de la fibra. El mecanizado CNC de 5 ejes reduce las configuraciones a una sola, lo que resulta en menos errores de sujeción. Las carcasas conformadas parten de una base de rechazo más alta, a pesar de que su geometría es más simple.
Controles de proceso que hacen converger ambas velocidades
- Desbaste por etapas: mantenga el margen de acabado y luego temple después del corte final.
- Medición del ángulo láser durante el proceso: ajuste el ángulo para cada curva y luego proceda con la siguiente.
- Prensas con control de par: ajuste el límite de par según las especificaciones del inserto.
- Secuencia de sujeción: primero se alivian las tensiones en las caras y luego se terminan.
El mecanizado CNC multieje reduce los errores de reajuste, pero requiere retroalimentación angular para el conformado, lo que reduce la precisión al 2,8 % . La decisión entre utilizar chapa metálica y mecanizado CNC se convierte en un problema de rendimiento a medida que aumenta el número de puntos de fijación y sellado. Desde la perspectiva de las compras, una tasa de rechazo del 14,5 % presenta mayores riesgos de programación que una del 1,9 % .
Palabras clave relacionadas: comparación de tasas de defectos en la carcasa / alivio de tensiones frente a compensación angular / modos de fallo del par de apriete de los sujetadores
Figura 3: La fabricación de chapa metálica corta los paneles de AL 5052, mientras que el fresado CNC elimina las virutas de AL 6061-T6 para las carcasas de componentes electrónicos.
¿Cómo se comparan los plazos de entrega para la creación de prototipos entre los dos métodos?
En la fabricación de 1 a 5 unidades, el mecanizado CNC ahorra entre un 30 % y un 45 % en el tiempo de entrega en comparación con la fabricación de chapa metálica, ya que los programas CAM mecanizan el material AL 6061-T6 sin necesidad de utillaje. Los prototipos conformados se someten a procedimientos de troquelado, desbarbado, configuración de doblado y fijación de sujetadores, lo que significa que pasarán 7 días en comparación con los 4 días que se invierten en prototipos fresados. El mecanizado CNC controla los cronogramas de prototipos mientras las interfaces no estén congeladas; la fabricación de chapa metálica controla las series repetidas una vez que existe el utillaje. La inspección final se realiza con CMM y proyección de visión. Las decisiones sobre chapa metálica vs. CNC para prototipado comienzan con el riesgo del calendario.
Por qué Unfrozen Designs favorece el corte
El proceso de I+D de las empresas emergentes no congela los circuitos hasta que se verifica su ajuste; por lo tanto, la decisión de elegir entre carcasas electrónicas de chapa metálica o mecanizadas por CNC se inclina a favor del corte.
El mecanizado CNC sin herramientas elimina cada revisión del ciclo de 4 días, lo que permite a los diseñadores recuperar el 42,8 % del tiempo de espera con cada iteración.
La comparación de costes entre el mecanizado de chapa metálica y el mecanizado CNC solo entra en juego una vez que todas las interfaces están definidas. En pocas palabras, el riesgo del calendario determina el flujo del prototipo.
Palabras clave relacionadas: comparación de plazos de entrega de prototipos / días de respuesta de prototipos CNC / tiempo de configuración para el doblado de chapa metálica
¿Qué estrategias híbridas combinan las ventajas del mecanizado de chapa metálica y del mecanizado CNC?
La construcción híbrida combina núcleos portantes fresados por CNC y cubiertas de chapa metálica conformada, lo que hace que las carcasas de aluminio, ya sean de chapa metálica o mecanizadas por CNC, dejen de ser opciones mutuamente excluyentes para carcasas médicas y de automatización. El fresado CNC mantiene los puntos de referencia para sensores, ranuras para juntas tóricas y salientes para la disipación de calor con una planitud de ≤0,01 mm , mientras que los paneles de AL 5052 de 1,5 mm conformados forman el área de flujo de aire. La construcción híbrida es preferible cuando el sellado y la rigidez se combinan en un área determinada; la construcción de una sola vía es preferible cuando la geometría es uniforme. Los programas que alcanzan los objetivos IP65 (clasificación de protección contra polvo y chorro de agua IEC 60529) tienen costos estructurales más bajos que los diseños puramente fresados. La decisión entre usar chapa metálica o CNC se convierte en una compensación basada en el número de piezas cuando las áreas de sellado y ventilación son la misma carcasa. ASME B1.1-2019 cubre las roscas 1/4-20 UNC que bloquean las cubiertas.
Propiedad de las características en dos mitades
Los núcleos mecanizados por CNC tienen puntos de referencia para sensores, ranuras para juntas tóricas y soportes térmicos; las cubiertas conformadas tienen rejillas de ventilación, bandejas inferiores y paneles de E/S. Los soportes para sensores mecanizados por CNC garantizan que los puntos de referencia se mantengan dentro de un margen inferior a 10 micras , mientras que los paneles conformados de AL 5052 de 1,5 mm garantizan puntos de referencia posicionales de ±0,05 mm. Las carcasas electrónicas mecanizadas y las de chapa metálica difieren según su función, por lo que los pasadores de centrado proporcionan la alineación.
Interfaces de unión que absorben la tolerancia
Los pasadores de centrado establecen la posición de la tapa antes del cierre con los sujetadores, lo que garantiza que la deriva no afecte las superficies de sellado. Los sujetadores PEM flotan ligeramente bajo cargas de sujeción y evitan la deformación de los salientes fresados. Los equipos de montaje ahora disponen de una única configuración repetible en lugar de dos configuraciones de tolerancia.
Donde las construcciones híbridas dan sus frutos
Las construcciones híbridas implican mano de obra adicional para el ensamblaje y costos extra de fijación. Los lotes de producción pequeños requieren una única ruta de fabricación, ya que los pasos de ensamblaje adicionales anulan cualquier ahorro de material. Las construcciones con clasificación IP65 prefieren núcleos fresados por CNC dentro de cubiertas preformadas, debido a que el mecanizado CNC de rosca 1/4-20 reduce la presión de sujeción en las zonas de sellado.
Palabras clave relacionadas: construcción de carcasa híbrida / tapa formada con núcleo fresado / absorción de tolerancia de sujetadores PEM
Marco de árbol de decisiones
La evaluación comparativa entre carcasas electrónicas fabricadas mediante chapa metálica y mecanizadas por CNC comienza con la tolerancia de ajuste y continúa con la geometría de la pared, el volumen durante la vida útil y los requisitos de la estructura híbrida. Los requisitos físicos y geométricos preceden a las consideraciones económicas en todos los casos.
Cuatro nodos enrutan cada recinto:
- Nodo 0 : Menos de 20 unidades con geometría interna orgánica o reticular: opte por la impresión 3D en lugar de cualquiera de los otros procesos, ya que la fabricación aditiva sin herramientas evita el coste de 1200 dólares de la herramienta de conformado y el elevado coste por hora de la fresadora CNC.
- Nodo 1: ¿Las superficies de contacto requieren un ajuste de ≤±0,01 mm o tienen una ranura de sellado? Sí → mecanizado CNC de precisión. No → Nodo 2.
- Nodo 2: ¿El espesor de la pared cambia bruscamente o existen cavidades profundas con aletas disipadoras de calor? Sí → mecanizado CNC de precisión. No → Nodo 3.
- Nodo 3 – ¿ El volumen de producción total es superior a 85 piezas? No, ≤85 piezas → prototipado rápido CNC. Sí, >85 piezas → fabricación de chapa metálica de precisión.
- Nodo 4: ¿ La carcasa exterior de gran tamaño funciona junto con los datos internos precisos del sensor? Sí → proceso híbrido con núcleo CNC y carcasa de chapa metálica. No → conformado de chapa metálica de precisión convencional.
Las aplicaciones de mecanizado CNC incluyen tolerancias y altos volúmenes, por lo que el enrutamiento híbrido sigue estando disponible siempre que los puntos de referencia y las áreas de ventilación coincidan dentro del mismo recinto.
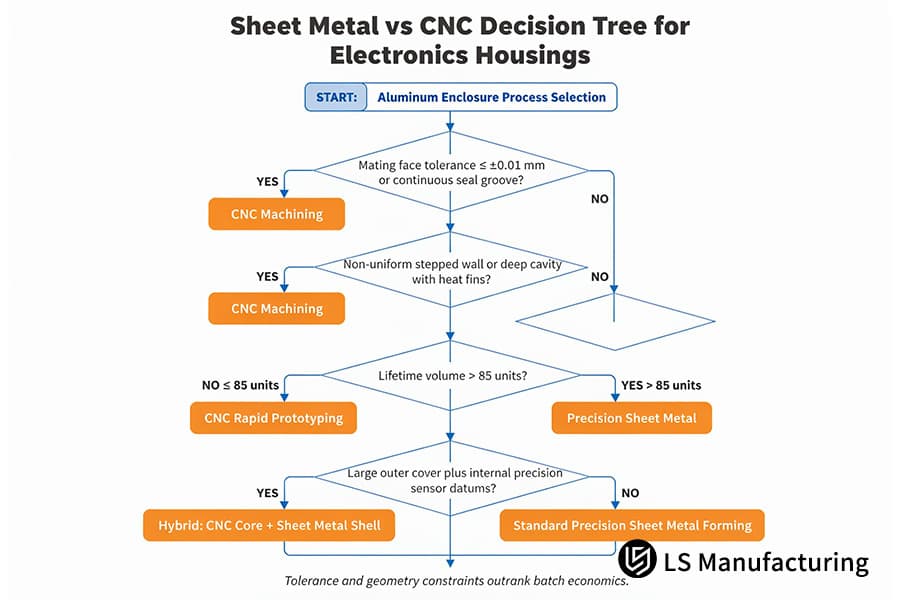
Figura 4: Árbol de decisiones entre chapa metálica y mecanizado CNC para carcasas electrónicas.
Mecanizado CNC de LS Manufacturing frente a chapa metálica para carcasas de diagnóstico médico: Optimización de precisión y costes.
Las carcasas para analizadores de sangre portátiles combinan el proceso de mecanizado CNC con el de fabricación de chapa metálica, y la distribución de la funcionalidad en las caras de la carcasa determina cuál se adopta. El proceso de mecanizado CNC de aluminio sólido AL 6061-T6 permite la producción de almohadillas térmicas planas y costuras de blindaje continuas, pero la mayor parte de un bloque debe ahuecarse a un costo de $165.00 por pieza en una serie de prototipos de 300 unidades. La fabricación de chapa metálica crea cubiertas y paneles de E/S utilizando un costo mínimo de material, con un costo de $118.80 por pieza para la formación de las cubiertas después de envolver una placa base fresada. La construcción híbrida es la mejor opción cuando las funciones térmicas y de referencia están localizadas, mientras que la construcción de ruta única es la opción preferida cuando cada cara tiene una función de referencia o de sellado.
Ruta inicial y puntos débiles
Al diseñar la carcasa de un analizador de 320 mm × 210 mm × 95 mm para una empresa de diagnóstico in vitro, optaron por el proceso de mecanizado CNC monolítico de 5 ejes con la esperanza de garantizar la continuidad del blindaje y la alineación del ensamblaje, ya que todos los componentes se fabricarían a partir de un bloque sólido de una sola pieza. Los costos de prueba no resultaron rentables; además, las bases de paredes delgadas se deformaron al liberar la tensión. El 14,5 % de las carcasas no pudieron albergar las placas base.
Comparación de procesos y toma de decisiones
El mapeo de características dividió un lingote en dos piezas. El mecanizado CNC médico conservó la placa base del sensor, la almohadilla térmica y el punto de referencia del pasador, mientras que el conformado de chapa metálica se encargó de las cubiertas y los paneles de E/S.
Resultados medidos
El fresado híbrido redujo el coste de la carcasa en un 28,0 % en comparación con el fresado monolítico; el plazo de entrega se redujo en un 38,6 % , pasando de 14 días a 8,6 días ; el porcentaje de rechazo de ensamblaje disminuyó del 14,5 % al 2,8 % . La interferencia de los pasadores desapareció tras la implementación de la compensación y los chaflanes en el proceso de fabricación. Los rechazos por interferencia de ensamblaje en las inspecciones de entrada se redujeron a cero, y los proyectos ganaron días en el cronograma, perdidos en las colas de corte.
Validación y lecciones aprendidas
Se han completado con éxito las pruebas de estabilidad de blindaje de 1000 horas en sistemas híbridos, y se han superado las auditorías ISO 13485 para los proyectos MED-2026-084A y MED-2026-084B. Los componentes CNC de precisión siguen cumpliendo sus funciones como componentes térmicos y de referencia en todos los analizadores; por lo tanto, la hibridación permite mecanizar únicamente las áreas funcionales de las piezas. El corte de una sola ruta mantiene la precisión cuando se requiere continuidad de blindaje en todas las uniones. En resumen, la redundancia geométrica, más que la fidelidad al proceso, determina el coste de la carcasa.
«Dividir un bloque de material en una tapa conformada y una placa base fresada permitió ahorrar un 28,0 % del coste de la carcasa, manteniendo la continuidad del blindaje.» — Jefe de Diseño Mecánico, diagnóstico in vitro, Proyecto n.º MED-2026-084A
Fuente de datos y punto de referencia: base de datos de medición entre procesos de LS Manufacturing, proyecto n.° MED-2026-084A (cubierta de chapa metálica) / proyecto n.° MED-2026-084B (placa base térmica CNC), tamaño de la muestra >1500.

Preguntas frecuentes
1. ¿Qué proceso proporciona un blindaje superior contra RF y EMI para las carcasas de componentes electrónicos?
Se opta por el mecanizado CNC monolítico para garantizar la continuidad del blindaje, mientras que en las cubiertas ventiladas se elige la chapa metálica conformada por su bajo coste de material. Las juntas dobladas se expanden hasta ±0,02 mm hasta que las juntas conductoras y el paso de perno reducido sellan las holguras. El ajuste de las juntas cumple con la norma ISO 286-1:2010, y los controladores de calidad auditan los resultados del blindaje de RF del mecanizado CNC en comparación con el proyecto n.º MED-2026-084A en LS Manufacturing.
2. ¿Cuál es el punto de equilibrio exacto en cuanto a costes entre el mecanizado en chapa metálica y el mecanizado CNC para cajas de aluminio?
El mecanizado de chapa metálica resulta más rentable por encima de las 85 unidades, mientras que el mecanizado CNC es más rentable por debajo de este umbral. La ausencia de costes de utillaje reduce el coste unitario del mecanizado CNC durante todo el proceso de validación ; posteriormente, el anidamiento de piezas en bruto disminuye los costes unitarios en más de una cuarta parte.
Fuente de datos: Base de datos de cotizaciones de LS Manufacturing.
3. ¿Puede la chapa metálica alcanzar una clasificación de impermeabilidad IP67 para dispositivos electrónicos de exterior?
El grado de protección IP67 se logra con menos retoques mediante mecanizado CNC, mientras que con la fabricación de chapa metálica se consigue con un menor coste de material. Las ranuras de las juntas fresadas contienen superficies de sellado dentro de una banda de <10 micras . La norma ISO 2768-1:1989 especifica la tolerancia de formación, y la línea de montaje del fabricante de equipos originales (OEM) presenta menos reclamaciones de garantía relacionadas con las superficies de sellado fresadas.
4. ¿Cómo puedo decidir rápidamente entre chapa metálica y mecanizado CNC para una nueva carcasa?
Dos criterios determinan el enrutamiento de la carcasa: ajustes de acoplamiento con una tolerancia igual o superior a ±0,01 mm y un volumen de vida útil relativo a 85 unidades. Los ajustes de tolerancia ajustada y los diseños de paredes escalonadas apuntan al mecanizado CNC ; las paredes delgadas y uniformes de más de 85 unidades requieren chapa metálica. Ambos planos se rigen por la norma ASME Y14.5-2018, y los datos de programación del proyecto en LS Manufacturing 2025-2026, con un tamaño de muestra superior a 1500, reflejan ambos límites.
5. ¿Son idénticos los materiales de aluminio entre el estampado de chapa metálica y el fresado CNC?
La aleación AL 5052-H32 se utiliza para el estampado de chapa metálica debido a su conformabilidad, y la AL 6061-T6 para el fresado CNC debido a su facilidad de evacuación de virutas y rigidez. Los paneles estampados presentan paredes uniformes de 0,8 mm a 3,0 mm de espesor; las piezas fresadas mediante CNC parten de placas base de 6,0 mm y tienen paredes laterales de 1,5 mm en un mismo componente.
Fuente de datos: Manual ASM, vol. 2.
6. ¿Cuál es el riesgo de que las tolerancias estrictas provoquen distorsión dimensional en láminas metálicas delgadas?
La recuperación elástica del 1 % al 2 % en el doblado del panel conformado reduce la variación del paso de los orificios a un rango de ±0,05 mm , mientras que el escariado CNC secundario reduce el paso de los orificios a menos de 10 micras . Los equipos de ensamblaje programan su proceso de escariado después del proceso de conformado, no antes, lo que reduce el tiempo de retrabajo. Las normas ISO 2768-m: 1989 establecen las tolerancias para el panel conformado, mientras que el informe de LS Manufacturing 2025-2026 (muestra >1500) documenta ambas cifras.
Fuente de datos: ISO 2768-1:1989, tolerancias generales — parte 1
Resumen
Las carcasas de paredes delgadas y uniformes, diseñadas para pedidos recurrentes, son aptas para la fabricación de chapa metálica de precisión; las carcasas con paredes escalonadas o selladas con juntas deben mecanizarse mediante CNC . El proceso de fresado híbrido permite fabricar carcasas que combinan la función de sellado con la de ventilación.
Las decisiones sobre tolerancias y presupuesto comienzan en la fase de diseño. Suba su dibujo 3D/2D y los ingenieros de utillaje de LS Manufacturing le enviarán una evaluación de enrutamiento en un plazo de 2 horas: +86 185 6675 9667 o info@lsrpf.com . Los documentos de selección de procesos están disponibles en https://lsrpf.com/ . En resumen, un proceso de enrutamiento determina qué carcasa es la adecuada y la lista de verificación de RFQ para carcasas de chapa metálica frente a carcasas CNC guía el proceso de compra posterior.

