 Русский




Вкратце: сравнение корпусов электроники, изготовленных из листового металла и обработанных на станках с ЧПУ, сводится к двум пределам. Фрезерование на станках с ЧПУ обеспечивает точность ±0,008 мм на сопрягаемых поверхностях, в то время как прецизионная обработка листового металла обеспечивает точность ±0,02 мм после коррекции упругого восстановления; при сроке службы более 85 единиц инструмент для формовки стоимостью 1200 долларов делает листовой металл на 32,1% дешевле за единицу (28,50 долларов против 42,00 долларов при 500 единицах). Уплотнительные канавки и ступенчатые стенки обрабатываются на станках с ЧПУ; равномерные покрытия толщиной 0,8–3,0 мм при сроке службы более 85 единиц обрабатываются листовым металлом.
Инженеры-разработчики электроники, работающие с ограниченным бюджетом на оснастку, вынуждены вносить изменения в конструкцию на поздних этапах, поскольку геометрия корпуса исключает возможность изготовления из листового металла или обработки на станках с ЧПУ . Равномерность толщины стенок и площадь поверхности для герметизации прокладкой определяют маршрут процесса изготовления корпуса до предоставления сметы. Матрица 4x4 вместе с деревом решений позволяет определить один из вариантов за пять минут. Вкратце, согласование объемов и размеров деталей с одним процессом гарантирует отсутствие непредвиденных затрат на оснастку.
Почему этому сравнению производственных показателей можно доверять? Практические выводы от LS Manufacturing.
Автор статьи — Глория Ву, эксперт по быстрому прототипированию и быстрому производству в компании LS Manufacturing с более чем 15-летним опытом работы в области многопроцессного прототипирования. Все приведенные ниже сравнения составлены автором. Ознакомьтесь с разработанной Глорией системой принятия инженерных решений , которая документирует ее межпроцессный подход. Компания LS Manufacturing выполняет многоосевую обработку на станках с ЧПУ, 3D-печать и обработку листового металла собственными силами.
Стандарт ASME Y14.5-2018 определяет все требования к геометрическим размерам и допускам (GD&T) для обоих процессов. Для обработки листового металла и станков с ЧПУ существует только одна стандартная версия, одна настройка и одно окно.
Стандарт ISO 9001:2015 регулирует использование координатно-измерительных машин Zeiss и оборудования Mitutoyo для измерения шероховатости в обоих процессах. Каждый аудит отслеживает каждый отчет до конкретного оборудования и стандарта. Компания LS Manufacturing выполняет многоосевую обработку на станках с ЧПУ, 3D-печать и обработку листового металла собственными силами.
Источник данных и ссылка: все данные были проверены старшим инженером-технологом в компании LS Manufacturing, при этом оба процесса были описаны в одной стандартной версии, с одной настройкой и одним окном.
Краткий справочник: Сравнительная таблица 4×4
Четыре различных инженерных аспекта отличают прецизионную обработку листового металла от прецизионной фрезеровки на станках с ЧПУ алюминиевых корпусов для размещения электронных схем. Корпуса изготовлены из сплава AL 5052, а корпуса — из сплава AL 6061-T6. Выберите пару из базы данных, содержащей более 1500 образцов, полученных в ходе различных технологических процессов. Следует учитывать базовый процент брака при формовке в 14,5% — он сопряжен с большим риском срыва сроков, чем процент брака при фрезеровке в 1,9%.
| Измерение | Вариант А: Прецизионная обработка листового металла | Вариант B: Высокоточное фрезерование на станках с ЧПУ | Пороговое значение / Рекомендуемый сценарий |
| Точность и допуск посадки | Точность измерения ±0,02 мм; угол изгиба ±0,5° | Точность ±0,008 мм; контур ±0,003 мм | ЧПУ для обработки сопрягаемых поверхностей ≤±0,01 мм или уплотнительных канавок. |
| Использование материалов и форма стен | Однородная стенка, номинальная толщина 0,8–3,0 мм, алюминий 5052 | Стенки с изменяемым профилем; ступенчатые стенки, теплоотводящие ребра, алюминий 6061-T6 | ЧПУ для толщины стенки >1,5 мм или теплоотводящих ребер |
| Себестоимость единицы продукции и объема | Базовая цена для 500 единиц: 28,50 долларов США за единицу; стоимость оснастки: 1200 долларов США. | Листовой металл на 32,1% дешевле при заказе более 85 единиц ($28,50 против $42,00). | 85-секционный кроссовер: обработка на станках с ЧПУ снизу, листовой металл на 28% дешевле сверху. |
| Время выполнения и скорость итераций | Прототипы за 7 дней; настройка штамповочного и гибочного оборудования. | Прототипы за 4 дня; резка с помощью САПР, без использования оснастки. | ЧПУ для оперативного проектирования; листовой металл для фиксированного производства. |
Фрезерование на станках с ЧПУ обеспечивает точность обработки сопрягаемых поверхностей ±0,01 мм ; прецизионная обработка листового металла позволяет получать серийные партии с экономией 13,50 долларов США за единицу при заказе 500 единиц.
Примечание для мобильных устройств: При использовании Matrix прокрутка будет осуществляться влево, или же можно переключиться в карточный режим для отображения узкого экрана.
Основные выводы
- Порог экономической эффективности: Отсутствие необходимости в оснастке делает механическую обработку более экономически выгодной при мелкосерийном производстве . По мере увеличения объёма производства амортизация оснастки меняет порядок заказа, и формовка корпусов становится дешевле в расчете на единицу продукции.
- Ограничения по толщине стенок и геометрии: Ступенчатая толщина стенок и глубокие глухие полости делают обязательной резку из цельной заготовки. Можно изготовить корпуса с равномерными тонкими стенками, поскольку для их изготовления можно использовать только один калибр.
- Процесс НИОКР и валидации: На этапе доработки конструкции требуется резка без настройки инструмента. Для получения фиксированной геометрии необходимо формовать корпуса на листогибочном прессе с более коротким циклом, чем количество часов, затрачиваемых на механическую обработку .
Рисунок 1: Слева: Иллюстрация упругого восстановления при изгибе + ±0,02 мм; Справа: Фрезерованная поверхность Ra 0,4 мкм
Какой процесс обеспечивает более высокую точность при изготовлении корпусов?
Размеры корпуса с требованиями к посадке ±0,01 мм и уплотнительными пазами определяют результаты точности обработки листового металла и ЧПУ до учета фактора себестоимости единицы продукции. Точность обработки на станках с ЧПУ составляет ±0,008 мм; точность обработки листового металла ограничена ±0,02 мм после коррекции упругого восстановления (упругого восстановления после изгиба). Герметичные корпуса предпочтительнее для обработки на станках с ЧПУ; негерметичные крышки предпочтительнее для обработки листового металла. Традиционная обработка обеспечивает точность ±0,05 мм для формованных деталей и ±0,03 мм для фрезерованных деталей; сверхточная фиксация полости достигает ±0,003 мм при фрезеровании. Фрезерованные поверхности имеют Ra (средняя арифметическая шероховатость) 0,4 мкм по сравнению с 0,8 мкм у холоднокатаного листа. Ориентация зерен вносит анизотропию в любой изгиб; технология обработки с вычитанием устраняет это ограничение. Выбор корпусов для экранирования микроволнового излучения зависит от способа фрезеровки: механически обработанные или изготовленные из листового металла . Стандарты ASME Y14.5-2018 и Zeiss CMM MPEE 0.7 + L/400 мкм контролируют оба метода.
Классы допусков на четырех производственных уровнях
- Стандартная степень допуска: ±0,05 мм для прецизионной обработки листового металла и ±0,03 мм для обработки на станках с ЧПУ.
- Класс точности подгонки: ±0,02 мм для прецизионной обработки листового металла по сравнению с ±0,008 мм для обработки на станках с ЧПУ.
- Сверхточная полость: ±0,01 мм после вторичной чистовой обработки по сравнению с ±0,003 мм при обработке на станке с ЧПУ.
- Чистота поверхности: Ra 0,8 мкм для холоднокатаного листового металла против Ra 0,4 мкм для фрезерованных поверхностей.
Стандарты допусков обработки на станках с ЧПУ в соответствии с ASME Y14.5-2018 делают обе технологии схожими.
Где формованные конструкции по-прежнему выигрывают
Как для крышек, так и для защитных кожухов предпочтительнее использовать листовой металл, а не корпусов электроники, изготовленных на станках с ЧПУ, поскольку значение Ra 0,8 мкм достаточно для эстетичных поверхностей. Другими словами, для каждого заказа требуются свои допуски и свой калиброванный станок.
Ключевые слова: листовой металл против допусков ЧПУ / точность паза для герметизации корпуса / обработка на станке с ЧПУ, шероховатость поверхности Ra
Источник данных и эталон: согласно спецификации ASME Y14.5 по геометрическим размерам и допускам и отчету о проверке измерений на координатно-измерительной машине Zeiss, погрешность индикации MPEE: 0,7+L/400 мкм.

В каких случаях обработка листового металла превосходит обработку на станках с ЧПУ по общей себестоимости производства?
Формовка листового металла является более экономичным процессом, чем обработка на станках с ЧПУ, в расчете на единицу продукции, если объем производства превышает 85 единиц и стенки корпуса не различаются. Разница в стоимости между формовкой листового металла и обработкой на станках с ЧПУ определяется объемом производства, пока не вступает в силу стоимость оснастки, зависящая от точности. Стоимость оснастки для формовки, составляющая 1200 долларов при производстве более 500 единиц, составит 28,50 долларов за отформованный корпус, в то время как стоимость обработанного корпуса составит 42,00 доллара. Изготовление из листового металла предпочтительнее для корпусов с однородными стенками при производстве более 85 единиц; в то время как обработка на станках с ЧПУ предпочтительнее для корпусов со ступенчатыми стенками при производстве менее 85 единиц. Потери стружки, а не почасовая ставка, определяют фиксированную стоимость обработанного корпуса на уровне объемов производства.
Выход материала и машино-часы
При обработке на станках с ЧПУ большая часть веса заготовки удаляется за счет затрат на машинное время; при формовке листового металла вместо этого используется заготовка. При мелкосерийной обработке на станках с ЧПУ затраты на оснастку отсутствуют, поскольку программное обеспечение CAM управляет инструментами непосредственно из чертежей CAD. Сравнение обработки листового металла и ЧПУ при прототипировании происходит в обратном порядке, поскольку модификации отдают предпочтение безинструментальному фрезерованию.
Четырехэтапный обзор преобразования
- Рассчитайте объем продаж за весь срок службы и убедитесь, что спрос превышает 85 единиц .
- Распределите 1200 долларов между единицами продукции, обеспечив при этом, чтобы амортизация на одну единицу не превышала 15 долларов .
- Выбирайте корпуса, у которых удаленный материал составляет более 50% от первоначальной массы заготовки.
- Переходите от раскроя к штамповке и гибке, как только будут выполнены все условия.
Ступенчатые стенки и герметизирующие выступы позволяют выполнить недорогую резку на начальном этапе. Рекомендации DFM для обработки на станках с ЧПУ сокращают время цикла до достижения объемов производства, а вопрос о том, когда использовать листовой металл, а когда ЧПУ, зависит от объемов после стабилизации геометрии. Прогнозирование объема производства на протяжении всего жизненного цикла изделия для покупателя сдвигает кривую затрат дальше, чем цена за единицу.
Ключевые слова по теме: листовой металл против себестоимости единицы продукции при ЧПУ / потери стружки при ЧПУ против выхода материала / обзор процесса переоборудования 100 единиц продукции
Источник данных и эталон: на основе базы данных межпроцессных измерений LS Manufacturing 2025–2026 (размер выборки >1500), рассчитанной в рамках проектов № MED-2026-084A и № MED-2026-084B.
Рисунок 2: Пробивка листового металла формирует массивы отверстий в сплаве AL 5052, в то время как обработка на станке с ЧПУ сверлит монтажные бобышки из сплава AL 6061-T6.
Как геометрия стен и внутренняя сложность влияют на осуществимость проекта?
Геометрия стенок и топология внутренних элементов создают жесткие физические ограничения при выборе алюминиевых корпусов: обработка листового металла или ЧПУ- обработка, а не предпочтения поставщика. Для гибки следует использовать листы алюминия AL 5052-H32 одинаковой толщины от 0,8 до 3,0 мм, в то время как для ступенчатых стенок толщиной от 6,0 мм до 1,5 мм (нижние стенки) требуется многоосевое фрезерование сплошных блоков алюминия AL 6061-T6. Формирование создает внутренний радиус изгиба ≥1,0 x толщины листа, поэтому невозможно формировать глухие пазы и уплотнительные канавки. Наличие выступов и изменение толщины листа требуют ЧПУ-обработки; даже крышки и вентиляционные отверстия могут быть обработаны на станках с ЧПУ из-за необходимости обеспечения однородности.
Непрерывность измерительного участка и пределы изгиба
Допуски на точность при обработке листового металла и на станках с ЧПУ зависят от длины стенки еще до начала вращения режущего инструмента: для крышек постоянной толщины 1,0–3,0 мм используется формованный материал, а для ступенчатых стенок толщиной 6,0–1,5 мм — фрезерованный. Для предотвращения растрескивания сплава AL 5052-H32 требуется термообработка в атмосфере H32.
Внутренняя маршрутизация функций
- Внутренняя геометрия определяет, будут ли электронные корпуса изготовлены из обработанного или листового металла, быстрее, чем длина стенок.
- Ступенчатые пазы и канавки для уплотнительных колец: фрезерованные основания защищают глубину уплотнения; при формовании ни того, ни другого не создается.
- Зенковки и выемки: одна фрезерованная деталь позволяет установить и то, и другое; для формовки требуются крепежные элементы.
Гибридные разделительные линии
Обработка алюминия на станках с ЧПУ обеспечивает тепловую инерцию; формовка – поток воздуха. Проще говоря, непрерывность геометрии выбирается в первую очередь, а не по соображениям стоимости.
Ключевые слова: осуществимость геометрии стенок корпуса / внутренние выступы, изготовленные на станке с ЧПУ / ограничения шага вентиляционных отверстий из листового металла
Почему частота отказов различается в корпусах из листового металла и корпусах, изготовленных на станках с ЧПУ?
Различия в частоте отказов при обработке на станках с ЧПУ и при изготовлении корпусов из листового металла обусловлены причинами дефектов, а не особенностями контрольно-измерительных камер. Детали, обработанные на станках с ЧПУ, выходят из строя из-за деформации, возникающей в результате снятия фиксирующего напряжения после обработки. Процент брака для обработанных корпусов составляет 11,2% . Корпуса из листового металла выходят из строя из-за смещения угла изгиба и неправильной установки самозажимных крепежных элементов, вызванной неправильным выравниванием отверстий, поэтому процент брака составляет 14,5% . Обработка тонкостенных деталей и изгиб, необходимый для их формовки, требуют предварительного контроля для снижения количества брака. Закалка для снятия напряжений (второй процесс нагрева между черновой и чистовой обработкой) и поэтапная черновая обработка снижают процент брака обработанных деталей до 1,9% . Лазерная коррекция угла изгиба и установка системы контроля крутящего момента снижают процент брака формованных деталей до 2,8% . Разница в точности обработки листового металла и станков с ЧПУ становится очевидной по степени текучести, и качество уплотнительных поверхностей оправдывает эти инвестиции.
Удаление лишнего материала в обработанных корпусах путем создания углублений нарушает равновесие напряжений, которое обеспечивает ровность тонких полостей. Угловые ошибки в формованных корпусах возникают из-за направления волокон. 5-осевая обработка на станках с ЧПУ сокращает количество переналадок до одной, что приводит к уменьшению ошибок при переустановке. Формованные корпуса изначально имеют более высокий процент брака, несмотря на более простую геометрию.
Управление технологическими процессами, обеспечивающее сходимость обеих скоростей.
- Черновая обработка: оставить припуск на чистовую обработку, затем закалку после окончательной резки.
- Измерение угла лазером в процессе работы: отрегулируйте угол для каждого изгиба, затем переходите к следующему изгибу.
- Прессы с регулировкой крутящего момента: установите предельный крутящий момент в соответствии со спецификацией вставки.
- Последовательность зажима: сначала снятие напряжений на поверхностях, затем их финишная обработка.
Многоосевая обработка на станках с ЧПУ снижает ошибки при переустановке, но требует обратной связи по углу для формовки, чтобы уменьшить их до 2,8% . Выбор между обработкой листового металла и ЧПУ становится вопросом выхода годной продукции по мере увеличения количества крепежных элементов и уплотнительных площадок. С точки зрения закупок, 14,5% брака представляют больший риск для планирования, чем 1,9% .
Ключевые слова по теме: сравнение частоты дефектов корпуса / снятие напряжений против угловой компенсации / режимы отказа крепежных элементов из-за крутящего момента
Рисунок 3: При изготовлении изделий из листового металла производится резка панелей из сплава AL 5052, а фрезерование на станке с ЧПУ удаляет стружку из сплава AL 6061-T6 для корпусов электронных компонентов.
Как соотносятся сроки выполнения прототипирования при использовании двух методов?
При сборке от 1 до 5 единиц продукции обработка на станках с ЧПУ позволяет сэкономить до 30-45% времени по сравнению с изготовлением изделий из листового металла, поскольку программы CAM обрабатывают заготовку из алюминиевого сплава AL 6061-T6 без необходимости использования оснастки. Изготовленные прототипы проходят процедуры вырубки, удаления заусенцев, гибки и крепления крепежных элементов, что означает, что на изготовление потребуется 7 дней по сравнению с 4 днями, затраченными на фрезерование прототипов. Обработка на станках с ЧПУ контролирует сроки изготовления прототипов, а интерфейсы остаются неизменными; изготовление изделий из листового металла позволяет выполнять повторные производственные циклы после получения оснастки. Окончательный контроль осуществляется с помощью КИМ и системы визуального контроля. Выбор между изготовлением прототипов из листового металла и ЧПУ начинается с оценки рисков, связанных с сроками выполнения .
Почему в незамороженных дизайнах предпочтительнее использовать нарезку
В процессе исследований и разработок на стартапе схемы не замораживаются до тех пор, пока не будет проверена их совместимость, поэтому решение о выборе между корпусами электроники из листового металла и корпусами, изготовленными на станках с ЧПУ, склоняется в пользу резки.
Безинструментальная обработка на станках с ЧПУ исключает необходимость внесения изменений в течение 4-дневного цикла, что позволяет дизайнерам сократить время ожидания на 42,8% с каждой итерацией.
Сравнение стоимости обработки листового металла и обработки на станках с ЧПУ становится актуальным только после того, как все аспекты согласованы. Проще говоря, календарный риск определяет процесс создания прототипа.
Ключевые слова по теме: сравнение сроков изготовления прототипов / сроки изготовления прототипов на станках с ЧПУ / время настройки гибки листового металла
Какие гибридные стратегии сочетают в себе преимущества обработки листового металла и станков с ЧПУ?
Гибридная конструкция сочетает в себе фрезерованные на станках с ЧПУ несущие элементы и формованные крышки из листового металла, благодаря чему алюминиевые корпуса, изготовленные из листового металла или с помощью ЧПУ, больше не являются взаимоисключающими вариантами для медицинских и автоматизированных систем. Фрезерование на станках с ЧПУ обеспечивает сохранение базовых точек для датчиков, канавок для уплотнительных колец и выступов для отвода тепла с точностью до ≤0,01 мм по плоскости, в то время как формованные панели из алюминия AL 5052 толщиной 1,5 мм формируют зону циркуляции воздуха. Гибридная конструкция предпочтительна, когда в определенной области сочетаются герметичность и жесткость; однопроходная конструкция предпочтительна, когда геометрия однородна. Программы, достигающие степени защиты IP65 (класс защиты от пыли и воздействия водоструйных струй IEC 60529), обеспечивают более низкие структурные затраты, чем конструкции, изготовленные исключительно методом фрезерования. Выбор между использованием листового металла и ЧПУ становится компромиссом, зависящим от количества деталей, когда уплотнения и вентиляционные зоны находятся в одном корпусе. Стандарт ASME B1.1-2019 охватывает резьбу 1/4-20 UNC, фиксирующую крышки.
Распределение ответственности за функции между двумя частями проекта.
Корпуса, изготовленные на станках с ЧПУ, имеют базовые точки для датчиков, канавки для уплотнительных колец и тепловые выступы; формованные крышки имеют вентиляционные решетки, нижние лотки и панели ввода/вывода. Крепления датчиков, изготовленные на станках с ЧПУ, обеспечивают точность позиционирования в пределах менее 10 микрон , в то время как формованные панели из алюминия 5052 толщиной 1,5 мм обеспечивают точность позиционирования ±0,05 мм. Корпуса электронных компонентов, изготовленные на станках, и корпуса из листового металла различаются по назначению, поэтому для обеспечения выравнивания используются штифты.
Интерфейсы соединения, которые поглощают толерантность
Штифты фиксируют положение крышки перед закрытием крепежными элементами, обеспечивая, чтобы смещение не влияло на уплотнительные площадки. Крепежные элементы PEM слегка смещаются под нагрузкой зажима и предотвращают деформацию фрезерованных выступов. Теперь сборочные бригады имеют одну повторяемую последовательность допусков вместо двух.
Где гибридные конструкции окупаются
Гибридные конструкции требуют дополнительных трудозатрат на соединение и дополнительных крепежных элементов. Для мелкосерийного производства используется единый метод сборки, поскольку дополнительные этапы сборки сводят на нет любую экономию материалов. В конструкциях IP65 предпочтительны сердечники, изготовленные на станках с ЧПУ, внутри формованных крышек, поскольку обработка на станках с ЧПУ с резьбой 1/4-20 снимает нагрузку на уплотнительные площадки.
Ключевые слова: гибридная конструкция корпуса / фрезерованный сердечник / формованная крышка / поглощение допусков крепежных элементов PEM
Структура дерева решений
Оценка корпусов электронных устройств, изготовленных из листового металла или на станках с ЧПУ, начинается с проверки допусков на посадку, а затем переходит к геометрии стенок, ресурсу, объему и требованиям к гибридной конструкции. Физические и геометрические требования имеют приоритет над экономическими соображениями во всех областях.
Для маршрутизации каждого корпуса используются четыре узла:
- Узел 0 – Менее 20 единиц с органической или решетчатой внутренней геометрией: переход к 3D-печати вместо любого из этих процессов, поскольку аддитивное производство без использования инструментов позволяет избежать дорогостоящего формовочного инструмента стоимостью 1200 долларов и затрат машинного времени на фрезерование с ЧПУ.
- Узел 1 – Требуется ли для сопрягаемых поверхностей посадка ≤±0,01 мм или они имеют уплотнительную канавку? Да → прецизионная обработка на станках с ЧПУ. Нет → Узел 2.
- Узел 2 – Толщина стенок резко меняется или имеются глубокие полости с ребрами нагрева? Да → прецизионная обработка на станках с ЧПУ. Нет → Узел 3.
- Узел 3 – Объем производства за весь срок службы превышает 85 единиц? Нет, ≤85 единиц → быстрое прототипирование на станках с ЧПУ. Да, >85 единиц → высокоточная обработка листового металла.
- Узел 4 – Большой внешний корпус работает совместно с внутренними прецизионными датчиками? Да → гибридный процесс с ЧПУ-основой и оболочкой из листового металла. Нет → обычная прецизионная формовка листового металла.
Области применения станков с ЧПУ включают в себя как обработку деталей с высокими допусками, так и большие объемы производства, поэтому гибридная фрезеровка остается доступной, если базовые элементы и зоны вентиляции совпадают в пределах одного корпуса.
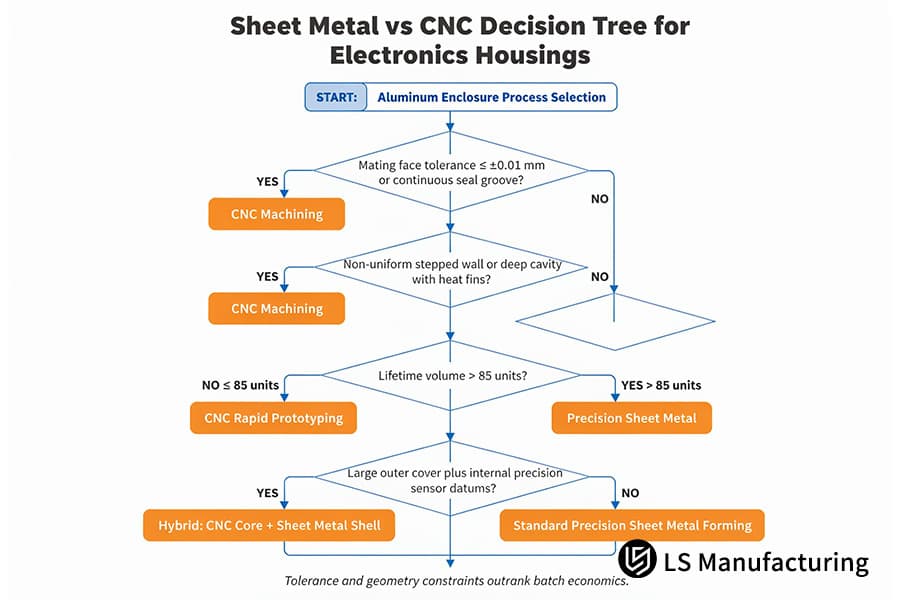
Рисунок 4: Дерево решений «Листовой металл против ЧПУ» для корпусов электронных устройств.
LS Manufacturing: ЧПУ-обработка против обработки листового металла для медицинских диагностических корпусов: точность и оптимизация затрат.
В производстве корпусов для портативных анализаторов крови процесс обработки на станках с ЧПУ противопоставляется процессу изготовления из листового металла, при этом распределение функциональных возможностей на поверхностях корпуса определяет, какой из методов будет использован. Обработка на станках с ЧПУ цельного алюминиевого сплава AL 6061-T6 позволяет изготавливать плоские тепловые прокладки и сплошные экранирующие швы, но при этом большая часть заготовки должна быть выдолблена, что обходится в 165 долларов за деталь при производстве 300 прототипов. Изготовление из листового металла позволяет создавать крышки и панели ввода/вывода с минимальными затратами на материал, стоимость которых составляет 118,80 долларов за деталь при формовке крышек после обертывания вокруг фрезерованной опорной пластины. Гибридная конструкция является лучшим вариантом, поскольку тепловые и опорные функции локализованы, в то время как однопроходная конструкция является предпочтительным вариантом, где каждая поверхность выполняет опорную или герметизирующую функцию.
Начальный маршрут и болевые точки
При проектировании корпуса анализатора размером 320 мм × 210 мм × 95 мм для компании, занимающейся диагностикой in vitro, был выбран монолитный 5-осевой процесс обработки на станках с ЧПУ в надежде обеспечить целостность экранирования и выравнивание сборки, поскольку все компоненты должны были быть изготовлены из цельной заготовки. Пилотные затраты оказались нерентабельными; при этом тонкостенные основания деформировались при снятии напряжения. В 14,5% корпусов не удалось установить материнские платы.
Сравнение процессов и принятие решений
Метод картирования элементов позволил разделить одну заготовку на две части. Обработка на станках с ЧПУ в медицинской промышленности позволила сохранить опорную пластину датчика, термопрокладку и базовый штифт, а формовка листового металла обеспечила изготовление крышек и панелей ввода/вывода.
Измеряемые результаты
Гибридная фрезеровка позволила снизить стоимость корпусов на 28,0% по сравнению с монолитной фрезеровкой; время поставки сократилось на 38,6% , с 14 до 8,6 дней ; процент брака при сборке снизился с 14,5% до 2,8% . После внедрения компенсации и фасок в производственный процесс проблемы с зазорами между штифтами полностью исчезли. Количество брака из-за зазоров при входном контроле сократилось до нуля, что позволило сэкономить дни в графике, которые раньше тратились на обработку деталей в очередях.
Проверка достоверности и извлеченные уроки
Успешно завершены 1000-часовые испытания на стабильность экранирования гибридных конструкций, а также пройдены аудиты ISO 13485 для проектов № MED-2026-084A и № MED-2026-084B. Прецизионные компоненты, изготовленные на станках с ЧПУ, продолжают выполнять свои функции в качестве тепловых и опорных элементов во всех анализаторах, поэтому гибридизация позволяет вырезать только функциональные области деталей. Однонаправленная резка сохраняет точность, когда требуется непрерывность экранирования для всех швов. Проще говоря, стоимость корпуса определяется избыточностью геометрии, а не приверженностью технологическому процессу.
«Разделение одной заготовки на формованную крышку и фрезерованную опорную плиту позволило сэкономить 28% стоимости корпуса, сохранив при этом целостность экранирования». — Руководитель отдела механического проектирования, диагностика in vitro, проект № MED-2026-084A
Источник данных и эталон: база данных межпроцессных измерений LS Manufacturing, проект № MED-2026-084A (крышка из листового металла) / проект № MED-2026-084B (термостойкая опорная плита для станков с ЧПУ), размер выборки > 1500.

Часто задаваемые вопросы
1. Какой процесс обеспечивает превосходную защиту корпусов электронных устройств от радиочастотных и электромагнитных помех?
Для обеспечения непрерывности экранирования выбрана монолитная обработка на станках с ЧПУ , тогда как для вентилируемых крышек используется формованный листовой металл из-за низкой стоимости материала. Изогнутые соединения расширяются до ±0,02 мм до тех пор, пока проводящие прокладки и уменьшенный шаг болтов не герметизируют зазоры. Посадка соединений соответствует стандарту ISO 286-1:2010, а контролеры качества проверяют результаты экранирования радиочастот на станках с ЧПУ в соответствии с проектом № MED-2026-084A на предприятии LS Manufacturing.
2. Какова точная точка безубыточности по стоимости изготовления алюминиевых коробок с использованием листового металла и станков с ЧПУ?
Обработка листового металла становится более экономически выгодной при достижении порогового значения в 85 единиц, тогда как обработка на станках с ЧПУ более выгодна при более низких значениях. Отсутствие затрат на оснастку делает себестоимость единицы продукции при обработке на станках с ЧПУ ниже на протяжении всего процесса проверки ; последующая раскройка заготовок снижает себестоимость единицы продукции более чем на четверть.
Источник данных: база данных коммерческих предложений компании LS Manufacturing.
3. Может ли листовой металл обеспечить водонепроницаемость по стандарту IP67 для наружной электроники?
Степень защиты IP67 достигается с меньшими доработками при обработке на станках с ЧПУ, а степень защиты IP67 достигается с меньшими затратами материала при изготовлении изделий из листового металла. Фрезерованные канавки для прокладок содержат уплотнительные площадки в полосе <10 микрон . ISO 2768-1:1989 определяет заданный допуск, и сборочная линия OEM-производителя подает меньше гарантийных претензий по поводу фрезерованных уплотнительных площадок.
4. Как быстро определиться с выбором между изготовлением нового корпуса из листового металла и ЧПУ-обработкой?
Два критерия определяют трассировку корпуса: точность подгонки не превышает ±0,01 мм, а также объем, необходимый для производства 85 единиц продукции за весь срок службы. Точная подгонка и конструкция со ступенчатыми стенками указывают на необходимость обработки на станках с ЧПУ ; для производства более 85 единиц продукции с тонкими стенками требуется использование листового металла. Оба чертежа соответствуют стандарту ASME Y14.5-2018, а данные по планированию проекта в LS Manufacturing 2025-2026 (выборка >1500) отражают оба пороговых значения.
5. Идентичны ли материалы, используемые при штамповке листового металла и фрезеровании на станках с ЧПУ?
Сплав AL 5052-H32 используется для штамповки листового металла благодаря своей формуемости, а AL 6061-T6 — для фрезерования на станках с ЧПУ благодаря способности к отводу стружки и жесткости. Штампованные панели имеют однородные стенки толщиной 0,8–3,0 мм; заготовки, изготовленные методом фрезерования на станках с ЧПУ, имеют толщину от 6,0 мм в основании до 1,5 мм в боковых стенках.
Источник данных: Справочник ASM, том 2.
6. Каков риск того, что жесткие допуски могут привести к деформации размеров тонколистового металла?
Упругость при изгибе формованной панели на 1-2% приводит к изменению шага отверстий в диапазоне ±0,05 мм , а вторичная обработка на станке с ЧПУ снижает шаг отверстий до 10 микрон . Сборочные бригады организуют процесс развертывания после формовки, а не до нее, что сокращает время, затрачиваемое на доработку. Стандарт ISO 2768-m: 1989 устанавливает допуски для формованной панели, а документ LS Manufacturing 2025-2026 с размером выборки >1500 содержит оба показателя.
Источник данных: ISO 2768-1:1989, общие допуски — часть 1
Краткое содержание
Тонкостенные корпуса стандартной формы, предназначенные для регулярных заказов, подлежат прецизионному изготовлению из листового металла ; корпуса со ступенчатыми стенками или герметизацией прокладками следует изготавливать с использованием станков с ЧПУ . Гибридный процесс фрезеровки позволяет создавать корпуса, в которых функции герметизации и вентиляции разделены.
Вопросы допусков и бюджета начинаются на этапе проектирования. Загрузите свой 3D/2D чертеж, и инженеры-технологи LS Manufacturing предоставят оценку маршрутизации в течение 2 часов: +86 185 6675 9667 или info@lsrpf.com , а справочные материалы по выбору между различными процессами доступны на сайте https://lsrpf.com/ . Вкратце, один процесс маршрутизации определяет, какой корпус подходит, а контрольный список для запроса предложений по корпусам из листового металла и корпусам, изготовленным на станках с ЧПУ, помогает в дальнейшем процессе закупки.

