 Deutsch




Kurz gesagt: Die Fertigung von Elektronikgehäusen aus Blech im Vergleich zur CNC-Bearbeitung ist an zwei Grenzen gescheitert . CNC-Fräsen ermöglicht eine Toleranz von ±0,008 mm an den Passflächen, während Präzisionsblech nach der Rückfederungskorrektur eine Toleranz von ±0,02 mm aufweist. Ab einer Produktionsmenge von 85 Einheiten ist Blechbearbeitung mit einem 1.200 US-Dollar teuren Formwerkzeug pro Einheit 32,1 % günstiger (28,50 US-Dollar gegenüber 42,00 US-Dollar bei 500 Einheiten). Dichtungsnuten und Stufenwände werden CNC-gefräst; gleichmäßige 0,8–3,0 mm dicke Abdeckungen ab 85 Einheiten werden aus Blech gefertigt.
Entwicklungsingenieure in der Elektronikbranche, die aufgrund begrenzter Werkzeugkosten oft mit späten Designänderungen konfrontiert sind, müssen häufig Blechbearbeitung oder CNC-Bearbeitung in Kauf nehmen. Die Wandstärkengleichmäßigkeit und die Dichtfläche bestimmen den Ablauf des Gehäusefertigungsprozesses, bevor ein Angebot erstellt werden kann. Eine 4x4-Matrix in Kombination mit einem Entscheidungsbaum ermöglicht die Ermittlung eines optimalen Verfahrens innerhalb von fünf Minuten. Kurz gesagt: Die Abstimmung von Stückzahlen und Passgenauigkeit der Teile auf einen einzigen Prozess gewährleistet, dass keine unerwarteten Werkzeugkosten entstehen.
Warum diesem Fertigungsvergleich vertrauen? Praktische Einblicke von LS Manufacturing
Von Gloria Wu, Expertin für Rapid Prototyping und Rapid Manufacturing bei LS Manufacturing mit über 15 Jahren Erfahrung in der Prototypenentwicklung mit mehreren Prozessschritten. Alle nachfolgenden Vergleiche stammen von ihr. Erfahren Sie mehr über Glorias Entscheidungsrahmen im Engineering , der ihren prozessübergreifenden Ansatz dokumentiert. LS Manufacturing führt mehrachsige CNC-Bearbeitung, 3D-Druck und Blechbearbeitung im eigenen Haus durch.
ASME Y14.5-2018 definiert alle GD&T-Anforderungen (Geometrische Bemaßung und Tolerierung) für beide Verfahren. Für Blechbearbeitung und CNC-Bearbeitung gibt es nur eine Standardversion, eine Konfiguration und ein Fenster.
Die Norm ISO 9001:2015 regelt die Rauheitsmessungen mit Zeiss-Koordinatenmessgeräten und Mitutoyo-Geräten für beide Prozesse. Jedes Audit dokumentiert die Rückverfolgung jedes Berichts zum jeweiligen Gerät und der entsprechenden Norm. LS Manufacturing führt die mehrachsige CNC-Bearbeitung, den 3D-Druck und die Blechbearbeitung im eigenen Haus durch.
Datenquelle und Referenz: Überprüfung durch einen leitenden Verfahrenstechniker bei LS Manufacturing, wobei alle Abbildungen einbezogen wurden und beide Prozesse durch eine Standardversion, ein Setup und ein Fenster spezifiziert wurden.
Kurzübersicht 4×4 Vergleichsmatrix
Vier wesentliche technische Aspekte unterscheiden die Präzisionsblechbearbeitung von der CNC-Präzisionsfräsung der Aluminiumgehäuse für die Elektronikschaltungen. Die Gehäuse bestehen aus AL 5052 und das Gehäusegehäuse aus AL 6061-T6. Wählen Sie ein Paar aus einer Datenbank mit über 1.500 Beispielen aus verschiedenen Bearbeitungsprozessen. Planen Sie eine Ausschussquote von 14,5 % beim Umformen ein – diese birgt ein höheres Terminrisiko als die Ausschussquote von 1,9 % beim Fräsen.
| Dimension | Option A: Präzisionsblechbearbeitung | Option B: Präzisions-CNC-Fräsen | Schwellenwert / Empfohlenes Szenario |
| Passgenauigkeit und Toleranz | Präzisionsgrad ±0,02 mm; Biegewinkel ±0,5° | Präzisionsgrad ±0,008 mm; Kontur ±0,003 mm | CNC-Bearbeitung für Passflächen ≤±0,01 mm oder Dichtungsnuten |
| Materialverwendung und Wandform | Gleichmäßige Wandstärke, nominal 0,8 mm–3,0 mm, AL 5052 | Variable Wandstärke; gestufte Wände, Kühlrippen, AL 6061-T6 | CNC-Bearbeitung für Wandstärken >1,5 mm oder Kühlrippen |
| Stück- und Volumenkosten | Basispreis für 500 Einheiten: 28,50 $/Einheit; Werkzeugkosten: 1.200 $ | Bleche sind ab 85 Stück 32,1 % günstiger (28,50 $ gegenüber 42,00 $). | 85-Einheiten-Crossover: CNC-Fertigung unten, Blechbearbeitung oben 28 % günstiger |
| Durchlaufzeit und Iterationsgeschwindigkeit | Prototypen in 7 Tagen; Einrichtung der Stanz- und Biegewerkzeuge | Prototypen in 4 Tagen; CAM-gesteuerte Fertigung, kein Werkzeugbau | CNC-Bearbeitung für Designprozesse; Blechbearbeitung für die Serienfertigung |
CNC-Fräsen ermöglicht Passflächen mit einer Toleranz von ±0,01 mm ; Präzisionsblechbearbeitung ermöglicht feste Serien mit einer Einsparung von 13,50 $ pro Einheit bei 500 Einheiten.
Hinweis für Mobilgeräte: Matrix scrollt bei schmaler Anzeige nach links oder wechselt in den Kartenmodus.
Wichtigste Erkenntnisse
- Kosteneffizienzschwelle: Da keine Werkzeuge benötigt werden, ist die Bearbeitung bei kleinen Stückzahlen kostengünstiger . Mit steigender Stückzahl amortisiert sich die Werkzeugkosten schneller, und die Gehäuseherstellung wird pro Stück günstiger.
- Einschränkungen hinsichtlich Wandstärke und Geometrie: Abgestufte Wandstärken und tiefe Sacklöcher erfordern das Schneiden aus einem massiven Block. Gleichmäßig dünnwandige Gehäuse lassen sich herstellen, da nur eine Materialstärke zu einem Gehäuse gebogen werden kann.
- Arbeitsablauf in Forschung, Entwicklung und Validierung: Die Phase der Designoptimierung erfordert das Schneiden ohne Werkzeugeinrichtung. Die fixierte Geometrie erfordert das Formen von Gehäusen mittels Abkantpresse mit kürzerer Zykluszeit als bei herkömmlichen Bearbeitungszyklen .
Abbildung 1: Links: Darstellung der Rückfederung nach Biegung + ±0,02 mm; Rechts: Gefräste Oberfläche Ra 0,4 µm
Welches Verfahren liefert die höchste Präzision bei Gehäusen?
Die Gehäuseabmessungen mit einer Passgenauigkeit von ±0,01 mm und Dichtungsnuten bestimmen die Ergebnisse hinsichtlich der Präzisionstoleranzen von Blechbearbeitung und CNC-Bearbeitung, noch bevor die Stückkosten berücksichtigt werden. Die Präzisionstoleranz bei der CNC-Bearbeitung beträgt ±0,008 mm; die Toleranz bei der Blechbearbeitung ist nach Rückfederungskorrektur (elastische Erholung nach dem Biegen) auf ±0,02 mm begrenzt. Abgedichtete Gehäuse eignen sich besser für die CNC-Bearbeitung; unversiegelte Gehäuse sind besser für die Blechbearbeitung geeignet. Konventionelle Bearbeitungsverfahren erreichen Toleranzen von ±0,05 mm bei Formteilen und ±0,03 mm bei gefrästen Teilen; die Positionierung von Hohlräumen mit höchster Präzision erreicht beim Fräsen ±0,003 mm. Gefräste Oberflächen weisen eine mittlere Rauheit (Ra) von 0,4 μm auf, im Vergleich zu 0,8 μm bei kaltgewalztem Blech. Die Faserorientierung führt zu einer Anisotropie bei Biegungen; subtraktive Bearbeitungstechniken beseitigen diese Einschränkung. Bei Mikrowellen-Abschirmhohlräumen wird die Wahl zwischen gefrästen und Blechgehäusen anhand des Fräsverfahrens getroffen. ASME Y14.5-2018 und Zeiss CMM MPEE 0.7 + L/400 µm kontrollieren beide Techniken.
Toleranzklassen über vier Produktionsstufen hinweg
- Konventionelle Toleranzklasse: ±0,05 mm für Präzisionsblechbearbeitung gegenüber ±0,03 mm für CNC-Bearbeitung.
- Präzisionspassungstoleranzklasse: ±0,02 mm für Präzisionsblechbearbeitung gegenüber ±0,008 mm für CNC-Bearbeitung.
- Ultrapräzise Kavität: ±0,01 mm nach der Nachbearbeitung gegenüber ±0,003 mm bei CNC-Bearbeitung.
- Oberflächengüte: Ra 0,8 µm für kaltgewalztes Blech gegenüber Ra 0,4 µm für gefräste Flächen.
Die Toleranznormen für die CNC-Bearbeitung gemäß ASME Y14.5-2018 führen dazu, dass beide Technologien vergleichbar sind.
Wo umzäunte Bereiche immer noch gewinnen
Sowohl Abdeckungen als auch Schutzvorrichtungen bevorzugen Blech gegenüber CNC-gefrästen Elektronikgehäusen, da ein Ra-Wert von 0,8 µm für ästhetische Oberflächen ausreichend ist. Anders ausgedrückt: Jedes Angebot erfordert individuelle Toleranzen und eine eigene, kalibrierte Maschine.
Verwandte Suchbegriffe: Blechbearbeitung vs. CNC-Toleranzklassen / Präzision der Gehäusedichtung / CNC-bearbeitete Oberflächenrauheit (Ra)
Datenquelle und Referenzwert: gemäß ASME Y14.5 Spezifikation für geometrische Bemaßung und Tolerierung und Zeiss CMM Messverifizierungsbericht, Anzeigefehler MPEE: 0,7+L/400 μm.

Wann ist die Blechbearbeitung hinsichtlich der Gesamtproduktionskosten der CNC-Bearbeitung überlegen?
Die Blechumformung ist pro Stück wirtschaftlicher als die CNC-Bearbeitung, wenn die Produktionsmenge 85 Einheiten übersteigt und die Gehäusewände keine Abweichungen aufweisen. Die Stückzahl bestimmt den Kostenunterschied zwischen Blechumformung und CNC-Bearbeitung, bis die toleranzbedingten Werkzeugkosten den Ausschlag geben. Die Werkzeugkosten für die Umformung betragen 1.200 US-Dollar und belaufen sich bei über 500 Einheiten auf 28,50 US-Dollar für das umgeformte Gehäuse, während die Kosten für das bearbeitete Gehäuse 42,00 US-Dollar betragen. Die Blechbearbeitung ist für Gehäuse mit einheitlichen Wänden ab 85 Einheiten vorteilhafter, während die CNC-Bearbeitung für Gehäuse mit gestuften Wänden unter 85 Einheiten die bessere Wahl ist. Der Spanverlust und nicht der Maschinenstundensatz bestimmt die fixen Kosten des bearbeiteten Gehäuses bei großen Stückzahlen.
Materialausbeute und Maschinenstunden
Die CNC-Bearbeitung berechnet Maschinenstunden, um den Großteil des Gewichts des gekauften Rohlings abzutragen; die Blechumformung hingegen erzeugt Rohmaterial. Bei der CNC-Bearbeitung kleiner Stückzahlen fallen keine Werkzeugkosten an, da die Werkzeuge direkt von der CAM-Software anhand der CAD-Zeichnungen gesteuert werden. Beim Prototypenbau ist das Verhältnis von Blechbearbeitung zu CNC umgekehrt, da Modifikationen das werkzeuglose Fräsen begünstigen.
Vier-Schritte-Konvertierungs-Übersicht
- Ermitteln Sie das Lebenszeitvolumen und stellen Sie sicher, dass die Nachfrage 85 Einheiten übersteigt.
- Verteilen Sie 1.200 $ auf die Einheiten und stellen Sie sicher, dass die Abschreibung pro Stück 15 $ nicht übersteigt.
- Wählen Sie Gehäuse aus, bei denen der Materialabtrag mehr als 50 % der ursprünglichen Rohlingsmasse beträgt.
- Sobald alle Bedingungen erfüllt sind, sollte vom Schneiden zum Stanzen und Biegen übergegangen werden.
Abgestufte Wände und Dichtungsflächen ermöglichen einen kostengünstigen Zuschnitt zu Beginn. Die DFM-Richtlinien (Design for Manufacturing) für die CNC-Bearbeitung verkürzen die Zykluszeit bis zum Erreichen der Stückzahlen. Die Entscheidung zwischen Blechbearbeitung und CNC- Bearbeitung hängt von den Stückzahlen ab, sobald die Geometrie stabil ist. Die Prognose der Gesamtstückzahl für den Käufer verschiebt die Kostenkurve stärker als der Stückpreis.
Verwandte Suchbegriffe: Blechbearbeitung vs. CNC-Einheitskosten / CNC-Spanverlust vs. Materialausbeute / Vergleich der Umrechnung von 100 Einheiten
Datenquelle und Benchmark: basierend auf der LS Manufacturing 2025–2026 prozessübergreifenden Messdatenbank (Stichprobengröße >1.500), berechnet unter den Projektnummern #MED-2026-084A und #MED-2026-084B.
Abbildung 2: Durch Stanzen von Blechen werden Lochreihen in AL 5052 erzeugt, während durch CNC-Bearbeitung Befestigungszapfen aus AL 6061-T6 gebohrt werden.
Wie beeinflussen Wandgeometrie und interne Komplexität die Machbarkeit?
Die Wandgeometrie und die Topologie der Innenstruktur setzen der Blechbearbeitung oder CNC-Bearbeitung von Aluminiumgehäusen eine harte physikalische Grenze – nicht die Präferenz des Lieferanten. Gleichmäßig dicke Bleche aus AL 5052-H32 (0,8 mm – 3,0 mm) müssen gebogen werden, während gestufte Wände (6,0 mm Bodenstärke, 1,5 mm Seitenwandstärke) die mehrachsige Bearbeitung von massiven AL 6061-T6-Blöcken erfordern. Durch das Umformen ist nur ein innerer Biegeradius von ≥ 1,0 x Blechdicke möglich, weshalb Sacklöcher und Dichtungsnuten nicht hergestellt werden können. Vorsprünge und Änderungen der Blechdicke erfordern CNC-Bearbeitung; selbst Abdeckungen und Lüftungsöffnungen können aufgrund der erforderlichen Gleichmäßigkeit CNC-gefräst werden.
Messbereichsprüfung und Biegegrenzen
Die Toleranzen bei Blechbearbeitung im Vergleich zu CNC-Bearbeitung hängen bereits vor dem Drehen des Fräsers von der Wandstärke ab: Für Deckplatten mit konstanter Dicke von 1,0 mm bis 3,0 mm wird Formmaterial verwendet, während für gestufte Wände von 6,0 mm auf 1,5 mm gefrästes Material zum Einsatz kommt. Um Risse im Aluminium 5052-H32 zu vermeiden, ist eine Vorspannung gemäß H32 erforderlich.
Interne Feature-Weiterleitung
- Die innere Geometrie bestimmt die Art der Elektronikgehäuse – ob gefräst oder aus Blech – schneller als die Wandlänge.
- Abgestufte Schlitze und O-Ring-Nuten: Gefräste Wurzeln schützen die Dichtungstiefe; durch Umformung wird keines von beidem erzeugt.
- Senkungen und Vorsprünge: Eine gefräste Vorrichtung ermöglicht beides; zum Umformen werden Befestigungselemente benötigt.
Hybrid-Split-Leitungen
Die CNC-Bearbeitung von Aluminium nutzt die thermische Masse; die Umformung die Luftzirkulation. Vereinfacht gesagt, wählt die geometrische Kontinuität den Bearbeitungsweg vor Kostenüberlegungen.
Verwandte Stichwörter: Machbarkeit der Gehäusewandgeometrie / CNC-gefräste Innenaufnahmen / Begrenzungen des Lüftungsschlitzabstands aus Blech
Warum unterscheiden sich die Ausfallraten bei Blechgehäusen im Vergleich zu CNC-Gehäusen?
Die Ausfallraten von CNC-bearbeiteten und Blechgehäusen unterscheiden sich aufgrund der Fehlerursachen, nicht aufgrund der Prüfverfahren. CNC-bearbeitete Teile versagen aufgrund von Verformungen, die durch das Nachlassen der Sperrspannung nach der Bearbeitung entstehen. Die Ausschussrate für bearbeitete Gehäuse beträgt 11,2 % . Blechgehäuse versagen aufgrund von Abweichungen des Biegewinkels und fehlerhafter Montage von selbstsichernden Befestigungselementen aufgrund falscher Lochausrichtung, was zu einer Ausschussrate von 14,5 % führt. Die Bearbeitung dünnwandiger Teile und das für die Formgebung erforderliche Biegen erfordern vorgelagerte Kontrollmaßnahmen, um die Ausschussrate zu reduzieren. Spannungsarmglühen (zweiter Heizprozess zwischen Schruppen und Schlichten) und phasenweises Schruppen reduzieren den Ausschuss bearbeiteter Teile auf 1,9 % . Laser-Biegewinkelkorrektur und Drehmomentkontrolle senken den Ausschuss geformter Teile auf 2,8 % . Die Unterschiede in den Präzisionstoleranzen zwischen Blechbearbeitung und CNC-Bearbeitung zeigen sich bei der Streckgrenze, und die Dichtflächen rechtfertigen diese Investition.
Durch das Ausfräsen von Taschen in bearbeiteten Gehäusen wird das Spannungsgleichgewicht aufgehoben, das die dünnen Böden plan hält. Winkelabweichungen in geformten Gehäusen entstehen durch die Faserrichtung. Die 5-Achs-CNC-Bearbeitung reduziert die Aufspannung auf eine und führt somit zu weniger Nachspannfehlern. Geformte Gehäuse weisen trotz ihrer einfacheren Geometrie eine höhere Ausschussquote auf.
Prozesssteuerungen, die beide Raten konvergieren
- Schruppen in mehreren Schritten: Nach dem endgültigen Zuschnitt die Fertigzugabe beibehalten, dann nach dem Feinzuschnitt anlassen.
- Laserwinkelmessung während des Prozesses: Stellen Sie den Winkel für jede Biegung ein und fahren Sie dann mit der nächsten Biegung fort.
- Pressen mit Drehmomentsteuerung: Drehmomentgrenze gemäß Einlegespezifikation einstellen.
- Reihenfolge der Klemmvorgänge: Zuerst die spannungsarmen Flächen bearbeiten, dann fertigstellen.
Die mehrachsige CNC-Bearbeitung reduziert Nachspannfehler, erfordert jedoch eine Winkelrückmeldung für die Umformung, um die Fehlerquote auf 2,8 % zu senken. Die Entscheidung zwischen Blechbearbeitung und CNC-Bearbeitung wird mit zunehmender Anzahl an Befestigungs- und Dichtungsflächen zu einer Frage der Ausbeute. Aus Einkaufssicht birgt eine Ausschussquote von 14,5 % größere Planungsrisiken als eine Quote von 1,9 % .
Verwandte Stichwörter: Vergleich der Gehäusefehlerraten / Spannungsarmglühen vs. Winkelkompensation / Versagensarten des Drehmoments von Befestigungselementen
Abbildung 3: Blechbearbeitung schneidet AL 5052-Platten, während CNC-Fräsen AL 6061-T6-Späne für Elektronikgehäuse entfernt.
Wie verhält sich die Vorlaufzeit für die Prototypentwicklung bei den beiden Methoden?
Bei Kleinserien von 1–5 Einheiten verkürzt die CNC-Bearbeitung die Lieferzeit im Vergleich zur Blechbearbeitung um bis zu 30–45 % , da CAM-Programme das Material AL 6061-T6 ohne Werkzeugaufwand bearbeiten. Die geformten Prototypen durchlaufen die Schritte Stanzen, Entgraten, Biegen und Anbringen von Befestigungselementen. Dadurch verkürzt sich die Bearbeitungszeit auf 7 Tage, im Vergleich zu 4 Tagen bei gefrästen Prototypen. Die CNC-Bearbeitung ermöglicht die präzise Planung der Prototypenfertigung, solange Schnittstellen flexibel bleiben; die Blechbearbeitung hingegen ist für Nachbearbeitungen zuständig, sobald die Werkzeuge vorhanden sind. Die Endkontrolle erfolgt mittels Koordinatenmessmaschine (KMM) und Bildverarbeitung. Die Entscheidung zwischen Blechbearbeitung und CNC- Bearbeitung für die Prototypenfertigung beginnt mit der Betrachtung des Terminrisikos.
Warum Unfrozen Designs das Schneiden bevorzugen
Im Rahmen des Startup-Forschungs- und Entwicklungsprozesses werden Schaltungen erst dann endgültig festgelegt, wenn die Passgenauigkeit überprüft wurde. Daher spricht die Entscheidung, ob man sich für die Herstellung von Elektronikgehäusen aus Blech oder CNC-gefräst entscheidet, für das Schneiden.
Die werkzeuglose CNC-Bearbeitung eliminiert jede Überarbeitung aus dem 4-Tage-Zyklus und gibt den Konstrukteuren somit mit jeder Iteration 42,8 % der Wartezeit zurück.
Der Kostenvergleich zwischen Blechbearbeitung und CNC-Bearbeitung wird erst relevant, wenn alle Schnittstellen festgelegt sind. Vereinfacht gesagt: Das Terminrisiko bestimmt den Prototypenablauf.
Verwandte Suchbegriffe: Vergleich der Prototypen-Vorlaufzeiten / CNC-Prototypen-Bearbeitungszeiten / Rüstzeit für Blechbiegearbeiten
Welche Hybridstrategien kombinieren die Vorteile von Blechbearbeitung und CNC-Bearbeitung?
Die Hybridbauweise kombiniert CNC-gefräste, tragende Kerne mit geformten Blechdeckeln. Dadurch schließen sich Aluminiumgehäuse aus Blech oder CNC-gefrästen Teilen nicht mehr gegenseitig aus – insbesondere nicht für Gehäuse in der Medizin- und Automatisierungstechnik. Die CNC-Fräsung ermöglicht die präzise Herstellung von Bezugspunkten für Sensoren, Nuten für O-Ringe und Vorsprüngen zur Wärmeableitung mit einer Ebenheit von ≤ 0,01 mm . Die 1,5 mm starken, geformten Platten aus AL 5052 bilden den Luftstrombereich. Die Hybridbauweise ist dann vorteilhaft, wenn Dichtheit und Steifigkeit in einem bestimmten Bereich zusammenkommen müssen; die einteilige Bauweise ist bei einheitlicher Geometrie die bessere Wahl. Die Systeme erreichen die Schutzart IP65 (IEC 60529: staubdicht und wasserstrahlgeschützt) und bieten geringere Strukturkosten als rein gefräste Konstruktionen. Die Entscheidung zwischen Blech und CNC- gefrästen Teilen hängt von der Anzahl der Bauteile ab, insbesondere wenn Dichtungen und Belüftungsbereiche im selben Gehäuse untergebracht sind. Die Abdeckungen sind gemäß ASME B1.1-2019 mit 1/4-20 UNC-Gewinden versehen.
Feature-Besitz in beiden Hälften
CNC-gefräste Kerne verfügen über Bezugspunkte für Sensoren, O-Ring-Nuten und thermische Anschlüsse; geformte Deckel besitzen Lüftungsschlitze, Bodenplatten und I/O-Panels. CNC-gefräste Sensorhalterungen gewährleisten eine Genauigkeit der Bezugspunkte von unter 10 Mikrometern , während geformte 1,5 mm starke Aluminiumplatten (AL 5052) eine Positionsgenauigkeit von ±0,05 mm sicherstellen. Gefräste und aus Blech gefertigte Elektronikgehäuse unterscheiden sich je nach Funktion, wobei Passstifte die Ausrichtung gewährleisten.
Verbindungsschnittstellen, die Toleranzen ausgleichen
Passstifte fixieren die Deckelposition vor dem Verschließen mit den Befestigungselementen und verhindern so, dass sich ein Verrutschen auf die Dichtflächen auswirkt. PEM-Befestigungselemente geben unter Klemmkräften leicht nach und vermeiden so Verformungen der gefrästen Ansätze. Die Montageteams verfügen nun über einen einzigen, wiederholgenauen Montagestapel anstelle von zwei Toleranzstapeln.
Wo sich Hybridbauten auszahlen
Hybridkonstruktionen erfordern zusätzlichen Arbeitsaufwand für die Verbindung und höhere Befestigungskosten. Bei kleinen Produktionsmengen ist ein einheitlicher Fertigungsweg notwendig, da zusätzliche Montageschritte jegliche Materialeinsparungen zunichtemachen. IP65-Konstruktionen bevorzugen CNC-gefräste Kerne in geformten Abdeckungen, da die CNC-Gewindebearbeitung mit 1/4-20-Gewinde die Klemmkraft von den Dichtungsflächen reduziert.
Verwandte Schlüsselwörter: Hybridgehäusekonstruktion / gefräster Kern, geformte Deckelteilung / Toleranzabsorption von PEM-Befestigungselementen
Entscheidungsbaum-Framework
Die Bewertung von Elektronikgehäusen aus Blech im Vergleich zur CNC-Bearbeitung beginnt mit der Passgenauigkeit und umfasst anschließend Wandgeometrie, Lebensdauervolumen und Anforderungen an Hybridstrukturen. Physikalische und geometrische Anforderungen haben in allen Bereichen Vorrang vor wirtschaftlichen Überlegungen.
Vier Knotenpunkte leiten die Signale zu jedem Gehäuse:
- Knoten 0 – Weniger als 20 Einheiten mit organischer oder gitterförmiger Innengeometrie: Weiterleitung zum 3D-Druck anstelle eines der beiden Verfahren, da werkzeuglose additive Fertigung das 1.200 Dollar teure Formwerkzeug und die Maschinenstundenbegrenzung des CNC-Fräsens vermeidet.
- Knoten 1 – Benötigen die Passflächen eine Passung von ≤±0,01 mm oder verfügen sie über eine Dichtungsnut? Ja → Präzisions-CNC-Bearbeitung. Nein → Knoten 2.
- Knoten 2 – Ändert sich die Wandstärke abrupt oder gibt es tiefe Hohlräume mit Kühlrippen? Ja → Präzisions-CNC-Bearbeitung. Nein → Knoten 3.
- Knoten 3 – Lebenszyklusvolumen größer als 85 Stück? Nein, ≤ 85 Stück → CNC-Rapid-Prototyping. Ja, > 85 Stück → Präzisionsblechbearbeitung.
- Knoten 4 – Großes Außengehäuse arbeitet mit internen, präzisen Sensordaten zusammen? Ja → Hybridverfahren mit CNC-Kern und Blechgehäuse. Nein → übliche Präzisionsblechumformung.
Bei CNC-Bearbeitungsanwendungen müssen sowohl Toleranzen als auch hohe Stückzahlen berücksichtigt werden, daher bleibt das Hybrid-Routing so lange möglich, wie Bezugspunkte und Belüftungsbereiche innerhalb desselben Gehäuses übereinstimmen.
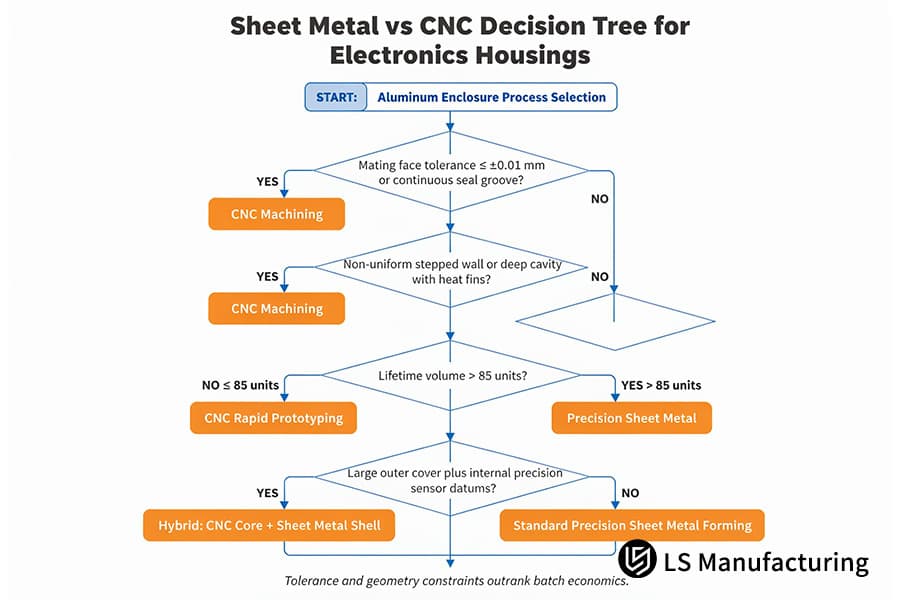
Abbildung 4: Entscheidungsbaum: Blechbearbeitung vs. CNC-Bearbeitung für Elektronikgehäuse.
CNC-Bearbeitung vs. Blechbearbeitung für Gehäuse für medizinische Diagnosegeräte: Präzision und Kostenoptimierung bei LS Manufacturing
Die Gehäuse für tragbare Blutanalysegeräte werden entweder mittels CNC-Bearbeitung oder Blechbearbeitung gefertigt. Die Verteilung der Funktionen auf den Gehäuseflächen bestimmt die Wahl des Verfahrens. Die CNC-Bearbeitung von massivem Aluminium 6061-T6 ermöglicht die Herstellung flacher Wärmeleitpads und durchgehender Abschirmungsnähte. Allerdings muss der Großteil des Rohlings ausgehöhlt werden, was bei einer Prototypenserie von 300 Stück 165,00 US-Dollar pro Teil kostet. Die Blechbearbeitung ermöglicht die Herstellung von Abdeckungen und I/O-Panels mit minimalem Materialaufwand. Die Kosten für das Formen der Abdeckungen nach dem Umwickeln einer gefrästen Grundplatte belaufen sich auf 118,80 US-Dollar pro Teil. Eine Hybridkonstruktion ist die bessere Option, wenn Wärmeleit- und Datenfunktionen lokalisiert sind. Eine einseitige Konstruktion ist die bevorzugte Option, wenn jede Seite Daten- oder Dichtungsfunktionen aufweist.
Ausgangspunkt und Schwachstellen
Bei der Konstruktion des Gehäuses eines 320 mm × 210 mm × 95 mm großen Analysegeräts für ein Unternehmen im Bereich der In-vitro-Diagnostik entschied man sich für die monolithische 5-Achs-CNC-Bearbeitung. Man erhoffte sich dadurch eine durchgängige Abschirmung und präzise Montage, da alle Komponenten aus einem einzigen Block gefertigt werden sollten. Die Kosten für die Pilotphase erwiesen sich jedoch als zu hoch; zudem verzogen sich die dünnwandigen Gehäuseböden beim Entlasten. Bei 14,5 % der Gehäuse passten die Motherboards nicht.
Prozessvergleich und Entscheidung
Durch Feature-Mapping wurde ein Rohling in zwei Teile geteilt. Die medizinische CNC-Bearbeitung behielt die Sensorgrundplatte, das Wärmeleitpad und die Passstifte bei, während die Blechumformung die Abdeckungen und I/O-Panels fertigte.
Gemessene Ergebnisse
Durch das Hybrid-Fräsen konnten die Gehäusekosten im Vergleich zum monolithischen Fräsen um 28,0 % gesenkt werden; die Lieferzeit verkürzte sich um 38,6 % von 14 auf 8,6 Tage ; die Ausschussquote sank von 14,5 % auf 2,8 % . Passerkonflikte traten nach der Implementierung von Kompensations- und Fasenverfahren im Fertigungsprozess nicht mehr auf. Ausschuss aufgrund von Passerkonflikten bei der Wareneingangskontrolle wurde auf null reduziert, und die Projekte gewannen Zeit im Zeitplan, die durch die Reduzierung von Wartezeiten verloren gegangen war.
Validierung und Lehren
Die 1000-Stunden -Testläufe zur Prüfung der Schirmstabilität der Hybridbauteile wurden erfolgreich abgeschlossen, und die ISO-13485- Audits für die Projekte MED-2026-084A und MED-2026-084B wurden bestanden. Präzisions-CNC-Komponenten erfüllen weiterhin ihre Funktion als thermische und Bezugselemente in allen Analysatoren. Durch die Hybridisierung können daher nur die funktionalen Bereiche der Bauteile bearbeitet werden. Die Bearbeitung in einem Arbeitsgang bleibt präzise, auch wenn für alle Nähte eine durchgängige Schirmung erforderlich ist. Kurz gesagt: Die Kosten des Gehäuses werden durch die redundante Geometrie und nicht durch die konsequente Prozessorientierung bestimmt.
„Durch die Aufteilung eines Rohlings in einen geformten Deckel und eine gefräste Grundplatte konnten 28,0 % der Gehäusekosten eingespart werden, während die Abschirmung erhalten blieb.“ – Leiter der mechanischen Konstruktion, In-vitro-Diagnostik, Projekt Nr. MED-2026-084A
Datenquelle und Benchmark: LS Manufacturing prozessübergreifende Messdatenbank, Projekt #MED-2026-084A (Blechabdeckung) / Projekt #MED-2026-084B (CNC-Thermogrundplatte), Stichprobengröße >1.500.

Häufig gestellte Fragen
1. Welches Verfahren bietet eine überlegene HF- und EMI-Abschirmung für Elektronikgehäuse?
Für eine durchgängige Abschirmung wird die monolithische CNC-Bearbeitung eingesetzt, während bei belüfteten Abdeckungen aus Kostengründen geformtes Blech verwendet wird. Gebogene Verbindungen dehnen sich bis zu ±0,02 mm aus, bis leitfähige Dichtungen und ein reduzierter Schraubenabstand die Spalten abdichten. Die Passung der Verbindungen entspricht ISO 286-1:2010, und die Qualitätskontrolleure prüfen die Ergebnisse der HF-Abschirmung nach CNC-Bearbeitung anhand des Projekts #MED-2026-084A bei LS Manufacturing.
2. Bei welchem Preis rechnen sich die Kosten für die Fertigung von Aluminiumboxen mit Blechbearbeitung und CNC-Bearbeitung amortisieren?
Die Blechbearbeitung ist ab einer Stückzahl von 85 kostengünstiger, während die CNC-Bearbeitung darunter wirtschaftlich ist. Da keine Werkzeugkosten anfallen, sind die Stückkosten der CNC-Bearbeitung während des gesamten Validierungsprozesses niedriger ; durch das spätere Verschachteln der Rohlinge lassen sich die Stückkosten um mehr als ein Viertel reduzieren.
Datenquelle: Angebotsdatenbank von LS Manufacturing.
3. Kann Blech für Elektronik im Außenbereich die Schutzart IP67 (wasserdicht) erreichen?
Die Schutzart IP67 wird durch CNC-Bearbeitung mit weniger Nachbearbeitung erreicht, während die Blechbearbeitung die Materialkosten senkt. Gefräste Dichtungsnuten weisen Dichtflächen innerhalb eines Bereichs von <10 Mikrometern auf. Die Norm ISO 2768-1:1989 legt die Formtoleranz fest, und die OEM-Montagelinie verzeichnet weniger Gewährleistungsansprüche bezüglich der gefrästen Dichtflächen.
4. Wie kann ich schnell entscheiden, ob ich ein neues Gehäuse aus Blech oder CNC-gefräst fertige?
Zwei Kriterien bestimmen die Gehäuseführung: Passgenauigkeit maximal ±0,01 mm und ein Volumen über die gesamte Lebensdauer von 85 Einheiten. Enge Passungen und Stufenwandkonstruktionen sprechen für CNC-Bearbeitung ; gleichmäßig dünne Wände über 85 Einheiten erfordern Blechbearbeitung. Beide Zeichnungen unterliegen ASME Y14.5-2018, und die Projektplanungsdaten in LS Manufacturing 2025–2026 (Stichprobengröße >1.500) berücksichtigen beide Grenzwerte.
5. Sind die Aluminiummaterialien beim Blechstanzen und CNC-Fräsen identisch?
AL 5052-H32 wird aufgrund seiner Umformbarkeit für das Stanzen von Blechen verwendet, AL 6061-T6 hingegen aufgrund seiner Spanabfuhr und Steifigkeit für das CNC-Fräsen. Stanzbleche weisen gleichmäßige Wandstärken von 0,8 mm bis 3,0 mm auf; CNC-gefräste Rohlinge beginnen bei 6,0 mm dicken Grundplatten und enden bei 1,5 mm dicken Seitenwänden innerhalb eines Bauteils.
Datenquelle: ASM Handbook Vol. 2.
6. Welches Risiko besteht bei engen Toleranzen, die zu Maßverzerrungen bei dünnen Blechen führen?
Die Rückfederung der Formteile durch Biegen um 1–2 % führt zu einer Lochabstandsabweichung von ±0,05 mm , die durch sekundäres CNC-Reiben auf unter 10 Mikrometer reduziert wird. Die Montageteams führen das Reiben erst nach dem Formprozess durch, wodurch der Nachbearbeitungsaufwand minimiert wird. Die Toleranzen für die Formteile sind in ISO 2768-m:1989 festgelegt, während die Stichprobengröße von über 1.500 Einheiten im LS Manufacturing 2025–2026 beide Werte dokumentiert.
Datenquelle: ISO 2768-1:1989, Allgemeine Toleranzen – Teil 1
Zusammenfassung
Dünnwandige, gleichmäßige Gehäuse für wiederkehrende Aufträge eignen sich für die präzise Blechbearbeitung ; gestufte oder mit Dichtung versehene Gehäuse sollten per CNC-Bearbeitung gefertigt werden. Ein hybrides Fräsverfahren ist für Gehäuse geeignet, bei denen die Dichtungs- und Belüftungsfunktion getrennt sind.
Toleranz- und Budgetfragen beginnen bereits in der Konstruktionsphase. Laden Sie Ihre 3D-/2D-Zeichnung hoch, und die Werkzeugbauingenieure von LS Manufacturing erstellen Ihnen innerhalb von 2 Stunden eine Fertigungsanalyse: +86 185 6675 9667 oder info@lsrpf.com . Informationen zur verfahrensübergreifenden Auswahl finden Sie unter https://lsrpf.com/ . Kurz gesagt: Ein Fertigungsverfahren bestimmt das passende Gehäuse, und die Checkliste für die Angebotsanfrage (RFQ) für Blech- vs. CNC-Gehäuse dient als Leitfaden für den weiteren Kaufprozess.

