 العربية




باختصار: تتلخص المقارنة بين تصنيع هياكل الإلكترونيات باستخدام الصفائح المعدنية والتشكيل باستخدام الحاسوب (CNC) في حدين رئيسيين. يُحقق التشكيل باستخدام الحاسوب دقة تصل إلى ±0.008 مم على الأسطح المتلامسة، بينما تُحقق الصفائح المعدنية الدقيقة دقة تصل إلى ±0.02 مم بعد تصحيح الارتداد. عند إنتاج أكثر من 85 وحدة، تُصبح تكلفة أداة التشكيل البالغة 1200 دولار أمريكي أقل بنسبة 32.1% للوحدة الواحدة (28.50 دولارًا أمريكيًا مقابل 42.00 دولارًا أمريكيًا عند إنتاج 500 وحدة). يتم توجيه أخاديد منع التسرب والجدران المتدرجة إلى التشكيل باستخدام الحاسوب، بينما يتم توجيه الأغطية الموحدة بسماكة 0.8-3.0 مم عند إنتاج أكثر من 85 وحدة إلى الصفائح المعدنية.
يواجه مهندسو البحث والتطوير في مجال الإلكترونيات، الذين يعانون من قيود في ميزانية الأدوات، تغييرات متأخرة في التصاميم نظرًا لأن هندسة الهيكل تستبعد تصنيع الصفائح المعدنية أو التشغيل باستخدام آلات CNC . يُحدد تجانس سُمك الجدار ومساحة سطح التلامس لإحكام إغلاق الحشية مسار عملية تصنيع الهيكل قبل تقديم عرض السعر. تُحدد مصفوفة 4x4، إلى جانب شجرة القرار، أحد هذه المسارات في غضون خمس دقائق. باختصار، يضمن ملاءمة أحجام وأجزاء عملية واحدة عدم وجود تكاليف أدوات غير متوقعة.
لماذا نثق بهذه المقارنة التصنيعية؟ رؤى عملية من شركة LS Manufacturing
بقلم غلوريا وو، خبيرة النماذج الأولية والتصنيع السريع في شركة LS Manufacturing، بخبرة تزيد عن 15 عامًا في مجال النماذج الأولية متعددة العمليات، جميع المقارنات الواردة أدناه مكتوبة. اطلع على إطار عمل غلوريا الهندسي لاتخاذ القرارات الذي يوثق نهجها الشامل للعمليات. تُجري شركة LS Manufacturing عمليات التصنيع باستخدام الحاسوب متعدد المحاور، والطباعة ثلاثية الأبعاد، وتشكيل الصفائح المعدنية داخليًا.
يُحدد معيار ASME Y14.5-2018 جميع متطلبات الأبعاد الهندسية والتفاوتات (GD&T) لكلا العمليتين. بالنسبة للصفائح المعدنية والتصنيع باستخدام الحاسوب (CNC) ، يوجد إصدار قياسي واحد فقط، وإعداد واحد، ونافذة واحدة.
تُشرف مواصفة ISO 9001: 2015 على اختبارات خشونة السطح باستخدام جهاز قياس الإحداثيات ثلاثي الأبعاد من زايس (Zeiss CMM) وجهاز ميتوتويو (Mitutoyo) لكلا العمليتين. وتُوثّق كل عملية تدقيق كل تقرير بالرجوع إلى المعدات والمواصفة المحددة. تُجري شركة LS Manufacturing عمليات التصنيع باستخدام الحاسوب متعدد المحاور، والطباعة ثلاثية الأبعاد، وتشكيل الصفائح المعدنية داخليًا.
مصدر البيانات والمرجع: شملت مراجعة كبير مهندسي العمليات في شركة LS Manufacturing جميع الأرقام، مع تحديد العمليتين بإصدار قياسي واحد وإعداد واحد ونافذة واحدة.
مصفوفة مقارنة مرجعية سريعة 4×4
تُفرّق أربعة جوانب هندسية متميزة بين تصنيع الصفائح المعدنية الدقيقة وتصنيع هياكل الألمنيوم باستخدام آلات CNC الدقيقة لاحتواء الدوائر الإلكترونية. تُصنع الهياكل من الألمنيوم 5052، بينما يُصنع الغلاف من الألمنيوم 6061-T6. اختر زوجًا من عينة قاعدة بيانات متعددة العمليات تضم أكثر من 1500 قطعة. يجب مراعاة نسبة رفض التشكيل البالغة 14.5%، حيث إنها تنطوي على مخاطر أكبر على الجدول الزمني مقارنةً بنسبة رفض التصنيع بالطحن البالغة 1.9%.
| الأبعاد | الخيار أ: صفائح معدنية دقيقة | الخيار ب: الطحن الدقيق باستخدام الحاسوب | الحد الأدنى / السيناريو الموصى به |
| دقة المقاس والتفاوت المسموح به | درجة الدقة ±0.02 مم؛ زاوية الانحناء ±0.5 درجة | درجة الدقة ±0.008 مم؛ محيط ±0.003 مم | ماكينات CNC لأسطح التزاوج بدقة ≤±0.01 مم أو أخاديد مانعة للتسرب |
| استخدام المواد وشكل الجدار | جدار موحد، بسماكة اسمية من 0.8 مم إلى 3.0 مم، AL 5052 | جدار متغير؛ جدران متدرجة، زعانف حرارية، AL 6061-T6 | CNC لجدران ذات امتداد يزيد عن 1.5 مم أو زعانف حرارية |
| تكلفة الوحدة والحجم | سعر الوحدة الأساسية لـ 500 وحدة هو 28.50 دولارًا؛ تكلفة الأدوات 1200 دولارًا | الصفائح المعدنية أرخص بنسبة 32.1% عند شراء أكثر من 85 وحدة (28.50 دولارًا مقابل 42.00 دولارًا) | وحدة تقاطع مكونة من 85 وحدة: تصنيع باستخدام الحاسوب (CNC) في الأسفل، وصفائح معدنية أرخص بنسبة 28% في الأعلى |
| وقت التسليم وسرعة التكرار | نماذج أولية في 7 أيام؛ إعداد أدوات التشكيل والثني | نماذج أولية في 4 أيام؛ قطع مدفوع بتقنية التصنيع بمساعدة الحاسوب، بدون أدوات | التحكم الرقمي بالحاسوب (CNC) لتصميم المنتجات؛ الصفائح المعدنية للإنتاج المجمد |
توفر عملية الطحن باستخدام الحاسوب (CNC) أسطحًا متطابقة بتفاوت ±0.01 مم ؛ وتوفر الصفائح المعدنية الدقيقة عمليات تشغيل ثابتة مع توفير 13.50 دولارًا لكل وحدة عند 500 وحدة.
ملاحظة خاصة بالهواتف المحمولة: سيتم تمرير المصفوفة إلى اليسار أو التبديل إلى وضع البطاقة لعرض ضيق.
أهم النقاط
- عتبة الكفاءة الاقتصادية: عدم الحاجة إلى أدوات يجعل عملية التصنيع أكثر فعالية من حيث التكلفة عند الإنتاج بكميات صغيرة . ومع زيادة الكمية ، يتغير استهلاك تكلفة الأدوات، ويصبح تشكيل الهياكل أرخص لكل وحدة.
- قيود سُمك الجدار والهندسة: تتطلب سماكات الجدران المتدرجة والتجاويف العميقة المغلقة قطعها من قطعة صلبة. يمكن تشكيل أغلفة ذات جدران رقيقة موحدة حيث لا يمكن ثني سوى مقياس واحد لتشكيل الغلاف.
- سير عمل البحث والتطوير والتحقق: تتطلب مرحلة تغيير التصميم القطع دون إعداد الأدوات. أما الشكل الهندسي الثابت فيتطلب تشكيل الهياكل باستخدام مكبس الثني بزمن دورة أقصر من دورات التشغيل الآلي بالساعة .
الشكل 1: اليسار: رسم توضيحي لارتداد الانحناء + ±0.02 مم؛ اليمين: سطح مطحون Ra 0.4 ميكرومتر
أي عملية توفر دقة أعلى للأغلفة؟
تُحدد أبعاد العلبة، بدقة ±0.01 مم، متطلبات التوافق مع تجاويف الإحكام، مما يُميز بين نتائج دقة تصنيع الصفائح المعدنية وتصنيعها باستخدام آلات CNC، قبل الأخذ في الاعتبار عامل تكلفة الوحدة. تبلغ دقة تصنيع CNC ±0.008 مم، بينما تقتصر دقة تصنيع الصفائح المعدنية على ±0.02 مم بعد تصحيح الارتداد (الاستعادة المرنة بعد الانحناء). تُفضل العلب المُحكمة الإغلاق التصنيع باستخدام CNC، بينما تُفضل الأغطية غير المُحكمة تصنيع الصفائح المعدنية بدقة. يُحقق التصنيع التقليدي دقة ±0.05 مم على الأجزاء المُشكلة و±0.03 مم على الأجزاء المُشكلة بالطحن، بينما تصل دقة تحديد موضع التجويف فائقة الدقة إلى ±0.003 مم في الطحن. تتميز الأسطح المُشكلة بالطحن بمتوسط خشونة حسابي (Ra) يبلغ 0.4 ميكرومتر، مقارنةً بـ 0.8 ميكرومتر للصفائح المدرفلة على البارد. يُضفي اتجاه الحبيبات تباينًا على أي انحناء، بينما تُزيل تقنية التصنيع الطرحي هذا القيد. تعتمد تجاويف الحماية من الموجات الميكروية على عملية التصنيع، حيث يتم اختيار هياكل إلكترونية مصنوعة من المعدن أو من الصفائح المعدنية . وتتحكم كل من معايير ASME Y14.5-2018 وجهاز قياس الإحداثيات ثلاثية الأبعاد Zeiss CMM MPEE 0.7 + L/400 µm في كلا التقنيتين.
درجات التسامح عبر أربعة مستويات إنتاج
- درجة التفاوت التقليدية: ±0.05 مم للصفائح المعدنية الدقيقة مقابل ±0.03 مم للتصنيع باستخدام الحاسب الآلي.
- درجة التفاوت في التركيب الدقيق: ±0.02 مم للصفائح المعدنية الدقيقة مقابل ±0.008 مم للتصنيع باستخدام الحاسوب (CNC).
- تجويف فائق الدقة: ±0.01 مم بعد التشطيب الثانوي مقابل ±0.003 مم للتصنيع باستخدام الحاسوب.
- تشطيب السطح: Ra 0.8 ميكرومتر للصفائح المعدنية المدرفلة على البارد مقابل Ra 0.4 ميكرومتر للأسطح المطحونة.
إن معايير التفاوت في التصنيع باستخدام الحاسوب (CNC) بموجب معيار ASME Y14.5-2018 تجعل كلا التقنيتين متشابهتين.
حيث لا تزال الحظائر المُشكّلة هي الفائزة
يُفضّل استخدام الصفائح المعدنية في تصنيع الأغطية والواقيات بدلاً من تصنيع هياكل الإلكترونيات باستخدام آلات CNC، وذلك لأن قيمة Ra البالغة 0.8 ميكرومتر كافية للأسطح الجمالية. بعبارة أخرى، يتطلب كل تصميم دقةً خاصة به وآلة معايرة خاصة به.
الكلمات المفتاحية ذات الصلة: الصفائح المعدنية مقابل درجات التفاوت في التصنيع باستخدام الحاسوب / دقة إحكام إغلاق العلبة / تشطيب Ra المصنّع باستخدام الحاسوب
مصدر البيانات والمعيار: وفقًا لمواصفات ASME Y14.5 للأبعاد الهندسية والتفاوتات وتقرير التحقق من قياسات Zeiss CMM، خطأ المؤشر MPEE: 0.7+L/400 ميكرومتر.
متى تتفوق تقنية تشكيل الصفائح المعدنية على تقنية CNC من حيث التكلفة الإجمالية للإنتاج؟
يُعدّ تشكيل الصفائح المعدنية عمليةً أكثر اقتصاديةً من التصنيع باستخدام الحاسوب (CNC) على أساس الوحدة الواحدة عندما يتجاوز حجم الإنتاج 85 وحدةً، وعندما تكون جدران العلبة ثابتة. ويُحدّد حجم الإنتاج الفرق في التكلفة بين تشكيل الصفائح المعدنية والتصنيع باستخدام الحاسوب (CNC) إلى أن تتجاوز تكلفة الأدوات المُحدّدة بناءً على دقة التصنيع الحدّ الأقصى. فتكلفة أدوات التشكيل، التي تبلغ 1200 دولار أمريكي لأكثر من 500 وحدة، ستكون 28.50 دولارًا أمريكيًا للعلبة المُشكّلة، بينما ستكون تكلفة أدوات التصنيع باستخدام الحاسوب (CNC) للعلبة المُشكّلة 42.00 دولارًا أمريكيًا. يُفضّل تصنيع الصفائح المعدنية للعلب ذات الجدران المتجانسة التي يزيد حجم إنتاجها عن 85 وحدةً، بينما يُفضّل التصنيع باستخدام الحاسوب (CNC) للعلب ذات الجدران المتدرجة التي يقل حجم إنتاجها عن 85 وحدةً. ويُحدّد فقدان الرقائق، وليس معدل ساعات تشغيل الآلة، التكلفة الثابتة للعلبة المُصنّعة عند مستوى الإنتاج بكميات كبيرة.
إنتاجية المواد وساعات تشغيل الآلة
تُحسب تكاليف تشغيل آلات CNC لإزالة معظم وزن المعدن الخام المشتَرى، بينما تُحسب تكاليف تشكيل الصفائح المعدنية على مساحة فارغة. لا تتطلب عمليات CNC ذات الكميات المنخفضة أي تكاليف أدوات لأن برامج CAM تتحكم في الأدوات مباشرةً من رسومات CAD. أما في مجال النماذج الأولية، فينعكس الوضع لأن التعديلات تُفضّل استخدام الطحن بدون أدوات.
مراجعة التحويل بأربع خطوات
- احسب حجم الإنتاج على مدار العمر وتأكد من أن الطلب يتجاوز 85 وحدة .
- قم بتوزيع مبلغ 1200 دولار بين الوحدات وتأكد من أن الاستهلاك لكل وحدة لا يتجاوز 15 دولارًا .
- اختر الهياكل التي تزيد فيها كمية المادة التي تمت إزالتها عن 50% من كتلة السبيكة الأولية.
- انتقل من مرحلة القطع إلى مرحلة التشكيل والثني بمجرد استيفاء جميع الشروط.
تتيح الجدران المتدرجة ومناطق العزل إمكانية القطع بتكلفة منخفضة في البداية. تقلل إرشادات التصنيع باستخدام الحاسوب (CNC) من وقت الدورة حتى الوصول إلى الكميات المطلوبة، ويصبح اختيار استخدام الصفائح المعدنية مقابل التصنيع باستخدام الحاسوب مسألة كمية بمجرد استقرار الشكل الهندسي. يؤثر توقع حجم الإنتاج على مدى عمر المنتج بالنسبة للمشتري على منحنى التكلفة بشكل أكبر من تأثير سعر الوحدة.
الكلمات المفتاحية ذات الصلة: تكلفة وحدة الصفائح المعدنية مقابل تكلفة وحدة CNC / فقدان رقائق CNC مقابل إنتاجية المواد / مراجعة تحويل 100 وحدة
مصدر البيانات والمعيار: استنادًا إلى قاعدة بيانات قياس العمليات المتقاطعة LS Manufacturing 2025-2026 (حجم العينة >1500)، تم حسابها بموجب أرقام المشروع #MED-2026-084A و #MED-2026-084B.
الشكل 2: تشكيل صفائف الثقوب في AL 5052 بواسطة عملية التثقيب بالصفائح المعدنية بينما تقوم آلة CNC بحفر نتوءات التثبيت AL 6061-T6.
كيف يؤثر شكل الجدار والتعقيد الداخلي على جدوى المشروع؟
تُفرض هندسة الجدران وبنية العناصر الداخلية قيودًا مادية صارمة على قرارات تصنيع علب الألمنيوم، سواءً باستخدام الصفائح المعدنية أو آلات CNC ، وليس على تفضيلات المورد. يجب ثني الصفائح ذات السماكة الموحدة من نوع AL 5052-H32 التي تتراوح سماكتها بين 0.8 مم و3.0 مم، بينما تتطلب الجدران المتدرجة، من 6.0 مم للجدران السفلية إلى 1.5 مم للجدران الجانبية، عملية طحن متعددة المحاور لكتل صلبة من AL 6061-T6. ينتج عن التشكيل نصف قطر انحناء داخلي لا يقل عن 1.0 ضعف السماكة، ولذلك يستحيل تشكيل فتحات مغلقة أو أخاديد مانعة للتسرب. يتطلب وجود النتوءات وتغيير السماكة استخدام آلات CNC؛ حتى الأغطية وفتحات التهوية يمكن تصنيعها باستخدام آلات CNC نظرًا لتجانسها.
استمرارية القياس وحدود الانحناء
تعتمد دقة تصنيع الصفائح المعدنية مقابل دقة التصنيع باستخدام الحاسوب (CNC) على طول الجدار حتى قبل بدء دوران أي قاطع: فالأغطية ذات السماكة الثابتة من 1.0 مم إلى 3.0 مم تستخدم مواد مُشكّلة، بينما تستخدم الجدران المتدرجة من 6.0 مم إلى 1.5 مم مواد مطحونة. ويُشترط استخدام معالجة حرارية H32 لمنع تشقق سبيكة الألومنيوم 5052-H32.
توجيه الميزات الداخلية
- تحدد الهندسة الداخلية ما إذا كانت علب الإلكترونيات مصنوعة من المعدن المشكل أم من الصفائح المعدنية بشكل أسرع من طول الجدار.
- فتحات متدرجة وأخاديد حلقات دائرية: تحمي الجذور المطحونة عمق الختم؛ لا يؤدي التشكيل إلى إنشاء أي منهما.
- الثقوب الغاطسة والنتوءات: مجموعة واحدة مصنعة بالطحن تستوعب كليهما؛ التشكيل يتطلب مثبتات.
خطوط تقسيم هجينة
تعتمد عملية تشكيل الألمنيوم باستخدام آلات CNC على الكتلة الحرارية، بينما تعتمد عملية التشكيل على تدفق الهواء. باختصار، تُعطى الأولوية لاستمرارية الشكل الهندسي على حساب اعتبارات التكلفة.
الكلمات المفتاحية ذات الصلة: جدوى هندسة جدار الحاوية / نتوءات داخلية مصنعة باستخدام آلة CNC / حدود ميل فتحات التهوية المعدنية
لماذا تختلف معدلات الفشل في الهياكل المعدنية الصفائحية مقابل الهياكل المصنعة باستخدام الحاسوب؟
تختلف معدلات فشل تصنيع الهياكل المعدنية باستخدام آلات CNC عن تلك المصنعة باستخدام الصفائح المعدنية، وذلك بسبب أسباب العيوب وليس بسبب نقاط الفحص. تفشل القطع المصنعة باستخدام آلات CNC نتيجةً للتشوه الناتج عن تحرر إجهاد التثبيت بعد عملية التصنيع، حيث تبلغ نسبة الرفض 11.2% . أما الهياكل المعدنية، فتفشل بسبب انحراف زاوية الانحناء وسوء تركيب مثبتات التثبيت الذاتي نتيجةً لعدم محاذاة الثقوب بشكل صحيح، وبالتالي تبلغ نسبة الرفض 14.5% . يتطلب تصنيع الأجزاء ذات الجدران الرقيقة وثنيها لتشكيلها ضوابط مسبقة لتقليل نسبة الرفض. تعمل عملية تخفيف الإجهاد (عملية تسخين ثانية بين التخشين والتشطيب) والتخشين المرحلي على تقليل نسبة رفض الأجزاء المصنعة إلى 1.9% . كما يقلل تصحيح زاوية الانحناء بالليزر والتحكم في عزم الدوران من نسبة رفض الأجزاء المشكلة إلى 2.8% . تتضح الفروقات الدقيقة بين الصفائح المعدنية وآلات CNC من خلال اختبار حد الخضوع، وتبرر أسطح منع التسرب هذا الاستثمار.
يؤدي إزالة الحجم الزائد في الهياكل المصنعة آليًا من خلال عملية التجويف إلى إزالة توازن الإجهاد الذي يحافظ على استواء الأسطح الرقيقة. وتنتج أخطاء الزاوية في الهياكل المشكلة عن اتجاه الألياف. يقلل التصنيع باستخدام الحاسوب خماسي المحاور عدد عمليات الإعداد إلى عملية واحدة، مما ينتج عنه أخطاء إعادة التثبيت. تبدأ الهياكل المشكلة من قاعدة رفض أعلى على الرغم من بساطة تصميمها الهندسي.
ضوابط العمليات التي تتقارب فيها المعدلات
- مرحلة التخشين: احتفظ بهامش التشطيب، ثم قم بالتسوية بعد القطع النهائي.
- قياس زاوية الليزر أثناء العملية: اضبط الزاوية لكل انحناء ثم انتقل إلى الانحناء التالي.
- مكابس مزودة بتحكم في عزم الدوران: اضبط حد عزم الدوران لكل مواصفات الإدخال.
- تسلسل التثبيت: تخفيف الضغط على الأسطح أولاً ثم إنهاء العمل عليها.
تُقلل عمليات التصنيع باستخدام الحاسوب متعددة المحاور من أخطاء إعادة التثبيت، ولكنها تتطلب تغذية راجعة للزاوية أثناء التشكيل لتقليلها إلى 2.8% . ويُصبح اختيار استخدام الصفائح المعدنية مقابل التصنيع باستخدام الحاسوب مسألة تتعلق بالإنتاجية مع ازدياد عدد نقاط التثبيت ونقاط منع التسرب. ومن منظور الشراء، فإن نسبة الرفض البالغة 14.5% تُشكل مخاطر أكبر على الجدولة مقارنةً بنسبة 1.9% .
الكلمات المفتاحية ذات الصلة: مقارنة معدل عيوب الهيكل / تخفيف الإجهاد مقابل تعويض الزاوية / أنماط فشل عزم دوران المثبتات
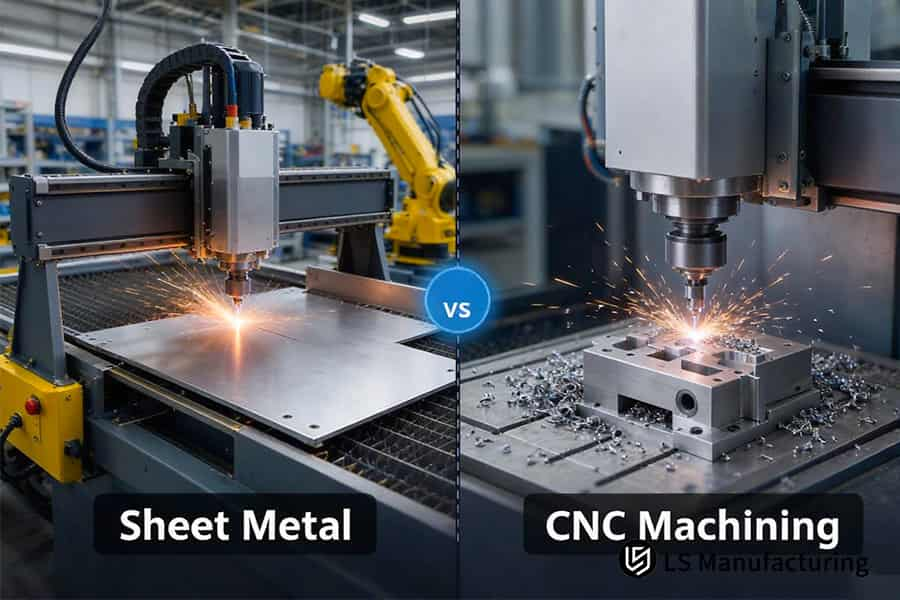
الشكل 3: تقوم عملية تصنيع الصفائح المعدنية بقطع ألواح AL 5052 بينما تقوم عملية الطحن باستخدام الحاسوب بإزالة رقائق AL 6061-T6 لأغلفة الإلكترونيات.
كيف تتم مقارنة وقت إعداد النماذج الأولية بين الطريقتين؟
في عمليات تصنيع الوحدات من 1 إلى 5، توفر عمليات التصنيع باستخدام الحاسوب (CNC) ما يصل إلى 30% إلى 45% من وقت التسليم مقارنةً بتصنيع الصفائح المعدنية، حيث تقوم برامج التصنيع بمساعدة الحاسوب (CAM) بتصنيع سبائك الألومنيوم 6061-T6 دون الحاجة إلى أي أدوات. تخضع النماذج الأولية المُشكّلة لعمليات التشكيل، وإزالة النتوءات، وإعداد الثني، وتركيب المثبتات، مما يعني أن العملية ستستغرق 7 أيام مقارنةً بـ 4 أيام فقط للنماذج الأولية المصنعة بالطحن. تتحكم عمليات التصنيع باستخدام الحاسوب (CNC) في جداول النماذج الأولية طالما أن واجهات الربط غير مُجمّدة؛ بينما تتحكم عمليات تصنيع الصفائح المعدنية في عمليات التشغيل المتكررة بمجرد توفر الأدوات. يتم إجراء الفحص النهائي باستخدام جهاز قياس الإحداثيات (CMM) وتقنية العرض المرئي. تبدأ قرارات اختيار تصنيع الصفائح المعدنية أو التصنيع باستخدام الحاسوب (CNC) للنماذج الأولية من عامل الوقت.
لماذا تُفضّل التصاميم غير المجمدة القص؟
لا تقوم عملية البحث والتطوير في الشركات الناشئة بتجميد الدوائر حتى يتم التحقق من ملاءمتها، وبالتالي فإن قرار الاختيار بين تصنيع هياكل الإلكترونيات باستخدام الصفائح المعدنية أو آلات CNC يصب في مصلحة القطع.
يؤدي التصنيع باستخدام الحاسوب بدون أدوات إلى إلغاء كل مراجعة من دورة الأيام الأربعة، مما يمنح المصممين 42.8٪ من وقت الانتظار مع كل تكرار.
لا تُطرح مقارنة تكلفة تصنيع الصفائح المعدنية مقابل التصنيع باستخدام الحاسوب (CNC) إلا بعد تجميد جميع الواجهات. ببساطة، يُحدد عامل الوقت مسار إنتاج النموذج الأولي.
الكلمات المفتاحية ذات الصلة: مقارنة وقت تسليم النموذج الأولي / أيام إنجاز النموذج الأولي باستخدام الحاسوب / وقت إعداد ثني الصفائح المعدنية
ما هي الاستراتيجيات الهجينة التي تجمع بين مزايا تشكيل الصفائح المعدنية وتقنية التحكم الرقمي بالحاسوب (CNC)؟
يجمع التصميم الهجين بين هياكل حاملة للأحمال مصنعة بتقنية CNC وأغطية من الصفائح المعدنية المشكلة، مما يجعل استخدام الصفائح المعدنية أو التصنيع باستخدام CNC خيارًا متاحًا في أغلفة الأجهزة الطبية والأتمتة. تحافظ عملية التصنيع باستخدام CNC على نقاط ارتكاز لأجهزة الاستشعار، وأخاديد للحلقات المطاطية، ونتوءات لتبديد الحرارة بدقة تصل إلى 0.01 مم ، بينما تشكل ألواح AL 5052 المشكلة بسماكة 1.5 مم منطقة تدفق الهواء. يُفضل التصميم الهجين عندما تجتمع خاصية منع التسرب والصلابة في منطقة معينة؛ بينما يُفضل التصميم أحادي المسار عندما يكون الشكل الهندسي منتظمًا. تحقق هذه البرامج تصنيف IP65 (IEC 60529) لمقاومة الغبار ورذاذ الماء، بتكاليف هيكلية أقل من التصاميم المصنعة بتقنية CNC فقط. يصبح اختيار استخدام الصفائح المعدنية أو التصنيع باستخدام CNC مسألة توازن تعتمد على عدد الأجزاء عندما تكون مناطق منع التسرب والتهوية في نفس الغلاف. يغطي معيار ASME B1.1-2019 استخدام خيوط 1/4-20 UNC لتثبيت الأغطية.
ملكية الميزات عبر النصفين
تحتوي النوى المصنعة باستخدام تقنية CNC على نقاط مرجعية لأجهزة الاستشعار، وأخاديد حلقات منع التسرب، ونقاط تثبيت حرارية؛ بينما تحتوي الأغطية المشكلة على فتحات تهوية، وألواح سفلية، ولوحات إدخال/إخراج. تضمن حوامل أجهزة الاستشعار المصنعة باستخدام تقنية CNC بقاء النقاط المرجعية ضمن نطاق أقل من 10 ميكرون ، في حين تضمن الألواح المشكلة المصنوعة من الألومنيوم 5052 بسماكة 1.5 مم دقة موضعية تبلغ ±0.05 مم. تختلف علب الإلكترونيات المصنعة آليًا عن تلك المصنوعة من الصفائح المعدنية من حيث الوظيفة، لذا توفر دبابيس التثبيت المحاذاة.
وصلات الربط التي تمتص التفاوت
تُثبّت دبابيس التثبيت موضع الغطاء قبل إغلاقه بالمثبتات، مما يضمن عدم تأثر حواف منع التسرب بالانحراف. تتحرك مثبتات PEM قليلاً تحت ضغط التثبيت، مما يمنع تشوه النتوءات المشغولة. وبذلك، أصبح لدى فرق التجميع الآن عملية تجميع واحدة قابلة للتكرار بدلاً من عمليتي تجميع للتفاوتات.
حيث تُؤتي المشاريع الهجينة ثمارها
تتطلب عمليات التجميع الهجينة عمالة إضافية للربط وتكاليف إضافية للمثبتات. تتطلب دفعات الإنتاج الصغيرة مسار تجميع واحد، حيث أن خطوات التجميع الإضافية تلغي أي توفير في المواد. تفضل عمليات التجميع وفقًا لمعيار IP65 استخدام لبّات مصنعة باستخدام آلات CNC داخل أغطية مُشكّلة، نظرًا لأن عملية التصنيع باستخدام آلات CNC ذات خيوط 1/4-20 تُزيل ضغط التثبيت من مناطق منع التسرب.
الكلمات المفتاحية ذات الصلة: بناء حاوية هجينة / غطاء ذو قلب مطحون / امتصاص تفاوتات مثبتات PEM
إطار عمل شجرة القرار
يبدأ تقييم مقارنة هياكل الإلكترونيات المصنعة من الصفائح المعدنية مقابل تلك المصنعة باستخدام آلات CNC بتفاوتات التركيب، ثم ينتقل إلى هندسة الجدران، وحجم العمر الافتراضي، ومتطلبات الهيكل الهجين. وتسبق المتطلبات الفيزيائية والهندسية الاعتبارات الاقتصادية في جميع الجوانب.
أربع عقد تقوم بتوجيه كل حاوية:
- العقدة 0 - أقل من 20 وحدة ذات هندسة داخلية عضوية أو شبكية: الطريق إلى الطباعة ثلاثية الأبعاد بدلاً من أي من العمليتين، لأن عمليات البناء الإضافية الخالية من الأدوات تتجنب أداة التشكيل التي تبلغ تكلفتها 1200 دولار أمريكي والحد الأدنى لساعات تشغيل الآلة في عملية الطحن باستخدام الحاسوب.
- العقدة 1 – هل تتطلب الأسطح المتزاوجة دقة ≤ ±0.01 مم أم أنها تحتوي على تجويف مانع للتسرب؟ نعم ← تصنيع دقيق باستخدام الحاسوب (CNC). لا ← العقدة 2.
- العقدة 2 – هل يتغير سمك الجدار بشكل حاد أم توجد تجاويف عميقة مزودة بزعانف حرارية؟ نعم ← تصنيع دقيق باستخدام الحاسوب (CNC). لا ← العقدة 3.
- العقدة 3 – هل حجم الإنتاج الإجمالي أكبر من 85 قطعة؟ لا، ≤85 قطعة ← النماذج الأولية السريعة باستخدام الحاسوب. نعم، >85 قطعة ← تصنيع الصفائح المعدنية الدقيقة.
- العقدة 4 - هل يعمل الغلاف الخارجي الكبير بالتزامن مع بيانات الاستشعار الداخلية الدقيقة؟ نعم ← عملية هجينة مع قلب CNC وغلاف معدني. لا ← تشكيل الصفائح المعدنية الدقيق المعتاد.
تشمل تطبيقات التصنيع باستخدام الحاسوب (CNC) التفاوتات بالإضافة إلى الأحجام الكبيرة، لذلك يظل التوجيه الهجين متاحًا طالما أن نقاط الإسناد ومناطق التهوية تتزامن داخل نفس الحاوية.
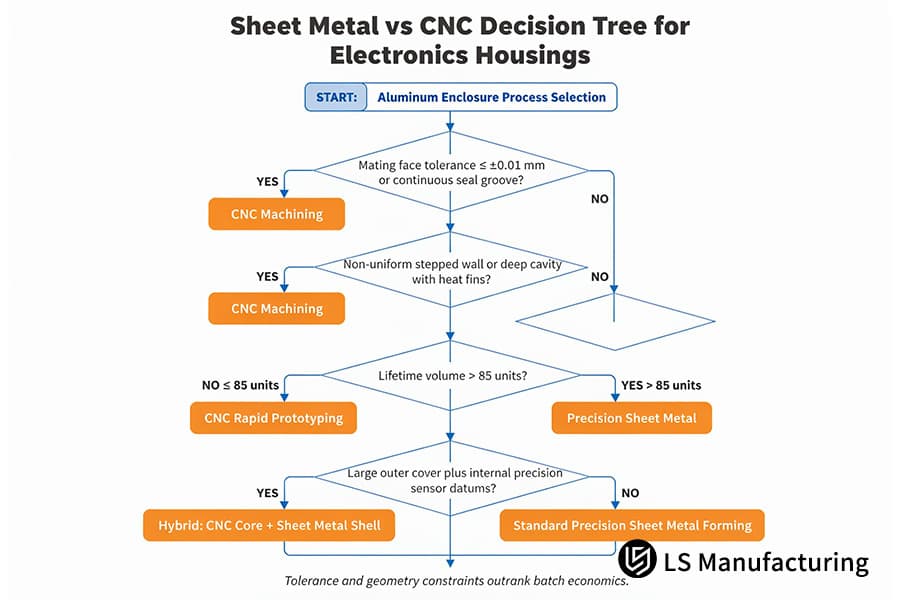
الشكل 4: شجرة القرار بين تصنيع الصفائح المعدنية وتصنيعها باستخدام الحاسوب (CNC) لأغلفة الإلكترونيات.
مقارنة بين التصنيع باستخدام الحاسوب (CNC) وتصنيع الصفائح المعدنية في هياكل التشخيص الطبي: تحسين الدقة والتكلفة
تُقارن عملية تصنيع علب أجهزة تحليل الدم المحمولة بين عملية التصنيع باستخدام الحاسوب (CNC) وعملية تصنيع الصفائح المعدنية، حيث يُحدد توزيع الوظائف على أسطح العلبة أيّهما يُعتمد. تسمح عملية التصنيع باستخدام الحاسوب (CNC) للألومنيوم الصلب 6061-T6 بإنتاج وسادات حرارية مسطحة ودرزات حماية متصلة، ولكن يجب تجويف معظم قطعة المعدن بتكلفة 165 دولارًا أمريكيًا للقطعة الواحدة في نموذج أولي مكون من 300 وحدة. أما تصنيع الصفائح المعدنية فيُتيح إنتاج أغطية ولوحات إدخال/إخراج بأقل تكلفة للمواد، بتكلفة 118.80 دولارًا أمريكيًا للقطعة الواحدة لتشكيل الأغطية بعد لفها حول قاعدة مُشكّلة. يُعدّ التصميم الهجين الخيار الأفضل عندما تكون وظائف الحرارة والبيانات مُركّزة في مكان واحد، بينما يُفضّل التصميم أحادي المسار عندما يحمل كل سطح وظيفة بيانات أو إحكام.
المسار الأولي ونقاط الضعف
عند تصميم هيكل جهاز تحليل بأبعاد 320 مم × 210 مم × 95 مم لشركة تشخيص مخبري، اختارت الشركة عملية التصنيع المتكاملة باستخدام آلة CNC خماسية المحاور، أملاً في ضمان استمرارية الحماية ومحاذاة التجميع، حيث سيتم تصنيع جميع المكونات من قطعة واحدة. لم تكن تكاليف التجربة مُجدية؛ إذ تشوهت القواعد ذات الجدران الرقيقة عند تخفيف الضغط. كما لم تتوافق 14.5% من الهياكل مع اللوحات الأم.
مقارنة العمليات واتخاذ القرار
قامت عملية رسم الخرائط بتقسيم قطعة واحدة إلى قطعتين. حافظت عملية التصنيع باستخدام الحاسوب الطبي على لوحة قاعدة المستشعر والوسادة الحرارية ونقطة مرجعية للدبابيس، بينما تولت عملية تشكيل الصفائح المعدنية تصنيع الأغطية ولوحات الإدخال/الإخراج.
النتائج المقاسة
أدى التوجيه الهجين إلى خفض تكلفة تصنيع العلب بنسبة 28% مقارنةً بالطحن المتجانس؛ وانخفض وقت التسليم بنسبة 38.6% ، من 14 يومًا إلى 8.6 أيام ؛ وانخفضت نسبة رفض التجميع من 14.5% إلى 2.8% . واختفى تداخل المسامير تمامًا بعد تطبيق التعويضات والشطبات في عملية التصنيع. وانخفضت حالات رفض التجميع بسبب التداخل في عمليات الفحص الواردة إلى الصفر، ووفرت المشاريع أيامًا من الجدول الزمني، كانت قد أُهدرت في قوائم انتظار القطع.
التحقق والدروس المستفادة
أُجريت بنجاح اختبارات استقرار الحماية على الأجهزة الهجينة لمدة 1000 ساعة ، واجتُزت عمليات تدقيق معيار ISO 13485 للمشروعين رقم MED-2026-084A ورقم MED-2026-084B. تستمر مكونات CNC الدقيقة في أداء وظائفها كمكونات حرارية ومرجعية في جميع أجهزة التحليل، وبالتالي، يسمح التهجين بقطع المناطق الوظيفية فقط من الأجزاء. يظل القطع أحادي المسار دقيقًا عند اشتراط استمرارية الحماية لجميع اللحامات. باختصار، يحدد تكرار التصميم الهندسي، وليس الالتزام بعملية التصنيع، تكلفة الغلاف.
"إن تقسيم قطعة واحدة إلى غطاء مُشكّل ولوحة قاعدة مُصنّعة بالطحن قد وفّر 28.0% من تكلفة الغلاف مع الحفاظ على استمرارية الحماية." - رئيس قسم التصميم الميكانيكي، التشخيص المختبري، المشروع رقم MED-2026-084A
مصدر البيانات والمعيار: قاعدة بيانات قياس العمليات المتقاطعة لشركة LS Manufacturing، المشروع رقم MED-2026-084A (غطاء معدني) / المشروع رقم MED-2026-084B (لوحة قاعدة حرارية CNC)، حجم العينة >1500.

الأسئلة الشائعة
1. ما هي العملية التي توفر حماية فائقة ضد التداخل الكهرومغناطيسي والترددات اللاسلكية لأغلفة الأجهزة الإلكترونية؟
تم اختيار التصنيع باستخدام الحاسوب (CNC) المتجانس لضمان استمرارية الحماية، بينما تم اختيار الصفائح المعدنية المشكلة لتقليل تكلفة المواد في الأغطية ذات الفتحات. تتمدد الوصلات المنحنية حتى ±0.02 مم حتى يتم سد الفجوات بواسطة الحشيات الموصلة وتقليل مسافة البراغي. يتوافق تركيب الوصلات مع معيار ISO 286-1:2010، ويقوم مراقبو الجودة بمراجعة نتائج الحماية من الترددات اللاسلكية المصنعة باستخدام الحاسوب (CNC) وفقًا للمشروع رقم MED-2026-084A في شركة LS Manufacturing.
2. ما هي نقطة التعادل في التكلفة بين تصنيع الصفائح المعدنية وتصنيع الصناديق المصنوعة باستخدام الحاسوب (CNC)؟
تُعدّ الصفائح المعدنية أكثر فعالية من حيث التكلفة عند تجاوز نقطة 85 وحدة، بينما تُعدّ تقنية CNC أكثر فعالية من حيث التكلفة عند تجاوز هذه النقطة. يُساهم غياب تكاليف الأدوات في خفض تكلفة وحدة التصنيع باستخدام CNC خلال عملية التحقق ؛ كما تُقلّل عمليات التداخل اللاحقة تكاليف الوحدة بأكثر من الربع.
مصدر البيانات: قاعدة بيانات عروض أسعار شركة LS Manufacturing.
3. هل يمكن للصفائح المعدنية أن تحقق تصنيف IP67 لمقاومة الماء للأجهزة الإلكترونية الخارجية؟
يُمكن تحقيق تصنيف IP67 مع تقليل الحاجة إلى إعادة العمل باستخدام التصنيع باستخدام الحاسوب (CNC)، كما يُمكن تحقيقه بتكلفة مواد أقل باستخدام تصنيع الصفائح المعدنية. تحتوي أخاديد الحشيات التي تم تشكيلها بالطحن على حواف مانعة للتسرب ضمن نطاق أقل من 10 ميكرون . يحدد معيار ISO 2768-1:1989 التفاوت المسموح به في التشكيل، ولذلك فإن خط تجميع الشركة المصنعة الأصلية (OEM) يُقدم عددًا أقل من مطالبات الضمان المتعلقة بحواف مانعة التسرب المشكلة بالطحن.
4. كيف يمكنني اتخاذ قرار سريع بين استخدام الصفائح المعدنية أو التصنيع باستخدام الحاسوب (CNC) لتصميم غلاف جديد؟
يُحدد مسار غلاف الجهاز بمعيارين: دقة التوصيلات (±0.01 مم) وحجم الجهاز (85 وحدة). تشير دقة التوصيلات العالية وتصميمات الجدران المتدرجة إلى استخدام آلات CNC ؛ بينما تتطلب الجدران الرقيقة المتناسقة التي يزيد حجمها عن 85 وحدة استخدام الصفائح المعدنية. تخضع كلتا الرسمتين لمعيار ASME Y14.5-2018، وتعكس بيانات جدولة المشروع في برنامج LS Manufacturing 2025-2026، بحجم عينة يزيد عن 1500، كلا المعيارين.
5. هل مواد الألومنيوم متطابقة بين عملية ختم الصفائح المعدنية وعملية الطحن باستخدام الحاسوب؟
يُستخدم سبيكة الألومنيوم AL 5052-H32 في تشكيل الصفائح المعدنية بالضغط نظرًا لسهولة تشكيلها، بينما تُستخدم سبيكة الألومنيوم AL 6061-T6 في عمليات التفريز باستخدام الحاسوب (CNC) نظرًا لتدفق الرايش وصلابتها. تتميز الألواح المشكلة بالضغط بجدران موحدة بسماكة تتراوح بين 0.8 مم و3.0 مم؛ أما القطع المشكلة باستخدام الحاسوب (CNC) فتبدأ بسماكة 6.0 مم للألواح الأساسية وتصل إلى 1.5 مم للجدران الجانبية في القطعة الواحدة.
مصدر البيانات: دليل الجمعية الأمريكية لعلم الأحياء الدقيقة، المجلد 2.
6. ما هو خطر التفاوتات الضيقة التي تسبب تشوهًا في الأبعاد في الصفائح المعدنية الرقيقة؟
يؤدي ارتداد الانحناء للوحة المشكلة بنسبة 1-2% إلى تقليل تباين المسافة بين الثقوب إلى نطاق ±0.05 مم ، بينما تعمل عملية التوسيع الثانوية باستخدام الحاسوب (CNC) على تقليل المسافة بين الثقوب إلى أقل من 10 ميكرون . تُجري فرق التجميع عملية التوسيع بعد عملية التشكيل وليس قبلها، مما يقلل من وقت إعادة العمل. تحدد معايير ISO 2768-m: 1989 التفاوتات المسموح بها للوحة المشكلة، بينما توثق LS Manufacturing 2025-2026، التي يزيد حجم عيّنتها عن 1500، كلا الرقمين.
مصدر البيانات: ISO 2768-1:1989، التفاوتات العامة - الجزء 1
ملخص
تُعدّ العلب الرقيقة الجدران ذات التصميم المتناسق، والمصممة للطلبات المتكررة، مناسبةً لتصنيع الصفائح المعدنية بدقة عالية؛ أما العلب ذات الجدران المتدرجة أو العلب المحكمة الإغلاق باستخدام الحشيات، فينبغي تصنيعها باستخدام آلات CNC . وتُتيح عملية التوجيه الهجينة إمكانية تصنيع علب تفصل بين وظيفتي الإغلاق والتهوية.
تبدأ عملية تحديد التفاوتات والميزانية من مرحلة التصميم. حمّل رسمك ثلاثي الأبعاد/ثنائي الأبعاد، وسيقوم مهندسو أدوات التصنيع في LS Manufacturing بإرسال تقييم للتوجيه خلال ساعتين: +86 185 6675 9667 أو info@lsrpf.com ، بينما تتوفر أوراق اختيار العمليات المتقاطعة على الرابط https://lsrpf.com/ . باختصار، تحدد عملية توجيه واحدة نوع الغلاف المناسب، وتساعد قائمة التحقق من طلب عرض أسعار لأغلفة الصفائح المعدنية مقابل أغلفة CNC في توجيه عملية الشراء اللاحقة.

