 Italiano




In breve: la scelta tra la lavorazione della lamiera e la lavorazione CNC per gli alloggiamenti dei componenti elettronici si riduce a due limiti. La fresatura CNC garantisce una tolleranza di ±0,008 mm sulle superfici di accoppiamento, mentre la lavorazione di precisione della lamiera garantisce una tolleranza di ±0,02 mm dopo la correzione del ritorno elastico; per oltre 85 unità, uno stampo da 1.200 dollari rende la lavorazione della lamiera il 32,1% più economica per unità (28,50 dollari contro 42,00 dollari per 500 unità). Le scanalature di tenuta e le pareti a gradini vengono lavorate con macchine CNC; le coperture uniformi da 0,8 a 3,0 mm per oltre 85 unità vengono lavorate con la lamiera.
Gli ingegneri di ricerca e sviluppo nel settore dell'elettronica, con vincoli di budget per gli stampi, si ritrovano spesso a dover apportare modifiche tardive ai progetti perché la geometria dell'involucro esclude la lavorazione della lamiera o la lavorazione CNC . L'uniformità dello spessore delle pareti e la superficie di appoggio per la tenuta della guarnizione determinano il percorso del processo di produzione dell'involucro prima che sia possibile fornire un preventivo. Una matrice 4x4, insieme all'albero decisionale, individua una possibile soluzione in cinque minuti. In breve, adattare i volumi e l'ingombro dei componenti a un unico processo garantirà l'assenza di costi di stampaggio imprevisti.
Perché fidarsi di questo confronto tra produttori? Approfondimenti pratici da LS Manufacturing
A cura di Gloria Wu, esperta di prototipazione rapida e produzione rapida presso LS Manufacturing, con oltre 15 anni di esperienza nella prototipazione multi-processo. Tutti i confronti riportati di seguito sono stati redatti da lei. Esaminate il framework decisionale ingegneristico di Gloria che documenta il suo approccio multi-processo. LS Manufacturing esegue internamente lavorazioni CNC multiasse, stampa 3D e lavorazione della lamiera.
La norma ASME Y14.5-2018 definisce tutti i requisiti GD&T (Dimensionamento e Tolleranza Geometrica) per entrambi i processi. Per la lavorazione della lamiera e la lavorazione CNC , esiste un'unica versione standard, un'unica configurazione e un'unica finestra.
La norma ISO 9001:2015 disciplina le prove di rugosità con CMM Zeiss e Mitutoyo per entrambi i processi. Ogni audit traccia ogni rapporto fino all'apparecchiatura e allo standard specifico. LS Manufacturing esegue internamente lavorazioni CNC multiasse, stampa 3D e lavorazione della lamiera.
Fonte e riferimento dei dati: revisione da parte di un ingegnere di processo senior presso LS Manufacturing, che ha coinvolto tutte le figure, con entrambi i processi specificati da un'unica versione standard, un'unica configurazione e un'unica finestra.
Matrice di confronto 4×4 per una consultazione rapida
Quattro aspetti ingegneristici distinti differenziano la lavorazione di precisione della lamiera dalla fresatura CNC di precisione degli involucri in alluminio per contenere i circuiti elettronici. Gli involucri sono realizzati in AL 5052 e l'alloggiamento in AL 6061-T6; selezionare una coppia da un campione di oltre 1.500 elementi di un database di processi incrociati. È necessario prevedere un budget per il 14,5% di scarti di formatura, che comporta un rischio di pianificazione maggiore rispetto al tasso di scarti di fresatura dell'1,9%.
| Dimensione | Opzione A: Lamiera di precisione | Opzione B: Fresatura CNC di precisione | Soglia / Scenario consigliato |
| Precisione e tolleranza dell'adattamento | Grado di precisione ±0,02 mm; angolo di piegatura ±0,5° | Grado di precisione ±0,008 mm; contorno ±0,003 mm | CNC per superfici di accoppiamento ≤±0,01 mm o scanalature di tenuta |
| Utilizzo dei materiali e forma della parete | Parete uniforme, spessore nominale 0,8 mm–3,0 mm, AL 5052 | Parete variabile; pareti a gradini, alette di riscaldamento, AL 6061-T6 | CNC per campata della parete >1,5 mm o alette di calore |
| Costo unitario e a volume | Linea base di 500 unità: 28,50 dollari/unità; attrezzatura: 1.200 dollari | Lamiere più economiche del 32,1% per ordini superiori a 85 unità (28,50 $ contro 42,00 $). | Crossover da 85 unità: lavorazione CNC in basso, lavorazione della lamiera con un risparmio del 28% in alto |
| Tempi di consegna e velocità di iterazione | Prototipi in 7 giorni; allestimento degli utensili per tranciatura e piegatura. | Prototipi in 4 giorni; taglio a controllo numerico (CAM), senza necessità di utensili. | Lavorazione CNC per la progettazione rapida; lavorazione della lamiera per la produzione a freddo |
La fresatura CNC garantisce superfici di accoppiamento con una tolleranza di ±0,01 mm ; la lavorazione di precisione della lamiera consente di ottenere lotti congelati con un risparmio di 13,50 dollari per unità su 500 pezzi.
Nota per dispositivi mobili: la matrice scorrerà verso sinistra o passerà alla modalità scheda per una visualizzazione più stretta.
Punti chiave
- Soglia di efficienza dei costi: l'assenza di necessità di attrezzature rende la lavorazione più conveniente per produzioni di piccole quantità . Con l'aumentare della quantità , l'ammortamento delle attrezzature fa pendere la bilancia a favore dell'ordine di produzione e la formatura degli involucri diventa più economica per unità.
- Limitazioni di spessore e geometria delle pareti: gli spessori delle pareti a gradini e le cavità cieche profonde rendono obbligatorio il taglio da un blocco pieno. È possibile formare involucri a parete sottile uniforme poiché è possibile piegare un solo spessore per realizzare l'involucro.
- Flusso di lavoro di ricerca e sviluppo e validazione: la fase di progettazione intensiva richiede il taglio senza impostazione degli utensili. La geometria congelata richiede la formatura degli involucri tramite pressa piegatrice con tempi di ciclo più brevi rispetto ai cicli orari di lavorazione .
Figura 1: A sinistra: illustrazione del ritorno elastico in flessione + ±0,02 mm; A destra: superficie fresata Ra 0,4 µm
Quale processo garantisce una maggiore precisione nella realizzazione degli involucri?
Le dimensioni dell'involucro con requisiti di adattamento di ±0,01 mm con scanalature di tenuta distinguono i risultati delle tolleranze di precisione della lamiera rispetto a quelle della lavorazione CNC prima di prendere in considerazione il fattore costo unitario. La tolleranza di precisione della lavorazione CNC è di ±0,008 mm; la tolleranza della lamiera di precisione è limitata a ±0,02 mm dopo la correzione del ritorno elastico (recupero elastico dopo la piegatura). Gli involucri sigillati sono più adatti alla lavorazione CNC; i coperchi non sigillati sono più adatti alla lamiera di precisione. La lavorazione convenzionale mantiene ±0,05 mm su parti formate e ±0,03 mm su parti fresate; il posizionamento ultra-preciso della cavità raggiunge ±0,003 mm nella fresatura. Le superfici fresate hanno una rugosità media aritmetica Ra di 0,4 μm rispetto a 0,8 μm della lamiera laminata a freddo. L'orientamento del grano introduce anisotropia in qualsiasi piegatura; la tecnica di lavorazione sottrattiva elimina questa limitazione. Le cavità di schermatura a microonde scelgono involucri elettronici lavorati o in lamiera in base al processo di fresatura. Le tecniche sono controllate sia dalla norma ASME Y14.5-2018 che dalla macchina di misura a coordinate Zeiss CMM MPEE 0.7 + L/400 µm.
Livelli di tolleranza su quattro livelli di produzione
- Grado di tolleranza convenzionale: ±0,05 mm per la lavorazione di precisione della lamiera rispetto a ±0,03 mm per la lavorazione CNC.
- Grado di tolleranza di precisione: ±0,02 mm per la lavorazione di precisione della lamiera rispetto a ±0,008 mm per la lavorazione CNC.
- Cavità di altissima precisione: ±0,01 mm dopo la finitura secondaria rispetto a ±0,003 mm per la lavorazione CNC.
- Finitura superficiale: Ra 0,8 µm per la lamiera laminata a freddo contro Ra 0,4 µm per le superfici fresate.
Gli standard di tolleranza per la lavorazione CNC secondo la norma ASME Y14.5-2018 rendono simili le due tecnologie.
Dove le recinzioni formate vincono ancora
Sia per le coperture che per le protezioni , la lamiera è preferibile alla lavorazione CNC per gli alloggiamenti dei componenti elettronici, poiché il valore Ra di 0,8 µm è sufficiente per superfici esteticamente gradevoli. In altre parole, ogni preventivo richiede tolleranze specifiche e una macchina calibrata dedicata.
Parole chiave correlate: gradi di tolleranza lamiera vs CNC / precisione della scanalatura di tenuta dell'involucro / finitura Ra lavorata a CNC
Fonte dei dati e riferimento: secondo la specifica ASME Y14.5 per la quotatura e la tolleranza geometrica e il rapporto di verifica della misurazione CMM Zeiss, errore di indicazione MPEE: 0,7+L/400 μm.

Quando la lavorazione della lamiera è più conveniente della lavorazione CNC in termini di costi totali di produzione?
La formatura della lamiera è un processo più economico della lavorazione CNC per unità quando la quantità di produzione supera le 85 unità e quando le pareti dell'involucro non presentano variazioni. Il volume determina la differenza di costo tra la formatura della lamiera e la lavorazione CNC, fino a quando non subentrano i costi degli utensili, che dipendono dalle tolleranze. Il costo degli utensili per la formatura, pari a 1.200 dollari per 500 unità, sarà di 28,50 dollari per l'involucro formato, mentre per l'involucro lavorato a macchina il costo sarà di 42,00 dollari. La lavorazione della lamiera è più indicata per involucri con pareti uniformi per quantitativi superiori a 85 unità, mentre la lavorazione CNC è preferibile per involucri con pareti a gradini per quantitativi inferiori a 85 unità. La perdita di trucioli, e non il costo orario della macchina, determina il costo fisso dell'involucro lavorato a livello di volume.
Resa del materiale e ore macchina
La lavorazione CNC addebita le ore macchina per rimuovere la maggior parte del peso del billetta acquistata; la formatura della lamiera, invece, acquista area vuota. La lavorazione CNC a basso volume non comporta spese per gli utensili perché il software CAM controlla gli utensili direttamente dai disegni CAD. Il confronto tra lavorazione della lamiera e CNC per la prototipazione è invertito perché le modifiche favoriscono la fresatura senza utensili.
Revisione della conversione in quattro fasi
- Calcola il volume totale di vendita e assicurati che la domanda superi le 85 unità .
- Distribuisci 1.200 dollari tra le unità e assicurati che l'ammortamento per unità non superi i 15 dollari .
- Selezionare gli alloggiamenti per i quali il materiale rimosso è superiore al 50% della massa iniziale del lingotto.
- Passare dal taglio alla tranciatura e alla piegatura non appena tutte le condizioni saranno soddisfatte.
Le pareti a gradini e le superfici di tenuta consentono un taglio iniziale a basso costo. Le linee guida DFM per la lavorazione CNC riducono i tempi di ciclo fino al raggiungimento dei volumi, e la scelta tra lamiera e CNC dipende dai volumi una volta stabilizzata la geometria. La previsione del volume di produzione per l'acquirente spinge la curva dei costi più in là rispetto al prezzo per unità.
Parole chiave correlate: costo unitario lamiera vs CNC / perdita di trucioli CNC vs resa del materiale / revisione della conversione di 100 unità
Fonte dei dati e benchmark: basato sul database di misurazione interprocesso LS Manufacturing 2025–2026 (dimensione del campione >1.500), calcolato nell'ambito dei progetti n. #MED-2026-084A e #MED-2026-084B.
Figura 2: La punzonatura della lamiera crea matrici di fori nell'alluminio AL 5052, mentre la lavorazione CNC fora i supporti di montaggio nell'alluminio AL 6061-T6.
In che modo la geometria delle pareti e la complessità interna influiscono sulla fattibilità?
La geometria delle pareti e la topologia delle caratteristiche interne impongono un vincolo fisico inderogabile alle decisioni relative alla lavorazione in lamiera o CNC dei contenitori in alluminio , non alle preferenze del fornitore. Le lamiere di spessore uniforme di AL 5052-H32 da 0,8 mm a 3,0 mm devono essere piegate, mentre le pareti a gradini, da 6,0 mm per la base a 1,5 mm per le pareti laterali, richiedono la fresatura multiasse di blocchi pieni di AL 6061-T6. La formatura crea un raggio di curvatura interno di soli ≥1,0 x spessore, ed è per questo che non è possibile realizzare scanalature cieche e gole di tenuta. La presenza di sporgenze e una variazione di spessore rendono necessaria la lavorazione CNC; anche i coperchi e i fori di ventilazione possono essere realizzati con macchine CNC per garantire l'uniformità.
Limiti di continuità e di piegatura del calibro
Le tolleranze di precisione tra lamiera e macchine CNC dipendono dalla lunghezza della parete ancor prima che la fresa inizi a girare: i rivestimenti con spessore costante da 1,0 mm a 3,0 mm utilizzano materiale formato, mentre le pareti a gradini da 6,0 mm a 1,5 mm utilizzano materiale fresato. È necessario uno stato di tempra H32 per prevenire la formazione di crepe nell'alluminio 5052-H32.
Instradamento delle funzionalità interne
- La geometria interna determina più rapidamente, rispetto alla lunghezza delle pareti, se un contenitore per componenti elettronici è realizzato in metallo lavorato o in lamiera .
- Scanalature a gradini e gole per O-ring: le radici fresate proteggono la profondità della tenuta; la formatura non crea nessuna di queste caratteristiche.
- Svasature e sporgenze: un'unica lavorazione fresata permette di realizzare entrambe le soluzioni; la formatura richiede l'utilizzo di elementi di fissaggio.
Linee split ibride
La lavorazione CNC dell'alluminio sfrutta la massa termica; la formatura sfrutta il flusso d'aria. In parole semplici, la continuità geometrica determina il percorso prima delle considerazioni di costo.
Parole chiave correlate: fattibilità della geometria della parete dell'involucro / sporgenze interne fresate a CNC / limiti di passo della ventilazione in lamiera
Perché i tassi di guasto sono diversi negli alloggiamenti in lamiera rispetto a quelli lavorati a CNC?
Le differenze nei tassi di guasto tra le custodie lavorate a CNC e quelle in lamiera variano a seconda dell'origine dei difetti, non dei punti di controllo qualità. I pezzi lavorati a CNC si guastano a causa della distorsione derivante dal rilascio delle tensioni di bloccaggio dopo la lavorazione. Il tasso di scarto è dell'11,2% per le custodie lavorate a CNC. Le custodie in lamiera si guastano a causa della deriva dell'angolo di piegatura e della scarsa installazione di elementi di fissaggio autofilettanti, causata da un errato allineamento dei fori, con un tasso di scarto del 14,5% . La lavorazione di parti a parete sottile e la piegatura necessaria per la loro formatura richiedono controlli a monte per ridurre gli scarti. Il trattamento di distensione termica (secondo processo di riscaldamento tra la sgrossatura e la finitura) e la sgrossatura a fasi riducono gli scarti delle parti lavorate all'1,9 % . La correzione laser dell'angolo di piegatura e l'installazione del controllo della coppia riducono gli scarti delle parti formate al 2,8% . Le tolleranze di precisione tra la lavorazione della lamiera e quella CNC diventano evidenti attraverso l'esposizione al carico di snervamento, e le superfici di tenuta giustificano questo investimento.
La rimozione di materiale di base negli alloggiamenti lavorati tramite svuotamento elimina l'equilibrio delle sollecitazioni che mantiene piatte le superfici piane sottili. Gli errori di angolazione negli alloggiamenti formati derivano dalla direzione delle fibre. La lavorazione CNC a 5 assi riduce le fasi di impostazione a una sola, con conseguente riduzione degli errori di serraggio. Gli involucri formati partono da una base di scarti più elevata, anche se la loro geometria è più semplice.
Controlli di processo che convergono entrambe le velocità
- Sgrossatura a fasi: mantenere il margine di finitura, quindi temperare dopo il taglio finale.
- Misurazione angolare laser in corso di lavorazione: regolare l'angolo per ogni curva, quindi procedere alla curva successiva.
- Presse con controllo della coppia: impostare il limite di coppia in base alle specifiche dell'inserto.
- Sequenza di serraggio: prima distendere le superfici, poi rifinirle.
La lavorazione CNC multiasse riduce gli errori di riposizionamento ma richiede un feedback angolare per la formatura, che si riduce al 2,8% . La scelta tra lamiera e CNC diventa una questione di resa all'aumentare del numero di superfici di fissaggio e di tenuta. Dal punto di vista degli acquisti, una base di scarti del 14,5% presenta maggiori rischi di pianificazione rispetto all'1,9% .
Parole chiave correlate: confronto del tasso di difetti degli alloggi / riduzione delle sollecitazioni vs compensazione dell'angolo / modalità di rottura della coppia di fissaggio
Figura 3: La lavorazione della lamiera taglia pannelli in lega di alluminio AL 5052, mentre la fresatura CNC rimuove i chip in lega di alluminio AL 6061-T6 destinati agli alloggiamenti per i componenti elettronici.
Come si confrontano i tempi di realizzazione del prototipaggio tra i due metodi?
Nelle produzioni da 1 a 5 unità, la lavorazione CNC consente un risparmio di tempo fino al 30%-45% rispetto alla lavorazione della lamiera, poiché i programmi CAM lavorano il materiale AL 6061-T6 senza bisogno di utensili. I prototipi formati vengono sottoposti a tranciatura, sbavatura, impostazione della piegatura e fissaggio, il che significa che saranno necessari 7 giorni rispetto ai 4 necessari per i prototipi fresati. La lavorazione CNC gestisce le tempistiche di prototipazione finché le interfacce non sono congelate; la lavorazione della lamiera richiede cicli ripetuti una volta che gli utensili sono disponibili. L'ispezione finale viene eseguita con CMM e sistema di visione artificiale. La scelta tra lamiera e CNC per la prototipazione parte dal rischio legato al calendario.
Perché i disegni non congelati favoriscono il taglio
Il processo di ricerca e sviluppo di una startup non prevede il congelamento dei circuiti fino a quando non viene verificato il corretto adattamento; pertanto, la decisione di scegliere tra la lavorazione della lamiera e la lavorazione CNC per gli alloggiamenti dei componenti elettronici è a favore del taglio.
La lavorazione CNC senza utensili elimina ogni revisione dal ciclo di 4 giorni, restituendo così ai progettisti il 42,8% del tempo di attesa a ogni iterazione.
Il confronto tra i costi della lavorazione della lamiera e della lavorazione CNC diventa rilevante solo dopo aver definito tutte le interfacce. In parole semplici, il rischio legato alle tempistiche determina il flusso di lavoro del prototipo.
Parole chiave correlate: confronto dei tempi di consegna dei prototipi / giorni di realizzazione dei prototipi CNC / tempo di impostazione per la piegatura della lamiera
Quali strategie ibride combinano i vantaggi della lavorazione della lamiera e delle macchine a controllo numerico (CNC)?
La costruzione ibrida combina nuclei portanti fresati a CNC e coperchi in lamiera sagomata, rendendo le custodie in alluminio, realizzate in lamiera o con lavorazione CNC, opzioni non più mutuamente esclusive per gli alloggiamenti medicali e di automazione. La fresatura CNC mantiene i riferimenti per i sensori, le scanalature per gli O-ring e le sporgenze per la dissipazione del calore con una planarità ≤0,01 mm , mentre i pannelli sagomati in AL 5052 da 1,5 mm formano l'area di flusso d'aria. La costruzione ibrida è preferibile quando tenuta e rigidità si combinano in una determinata area; la costruzione a percorso singolo è preferibile quando la geometria è uniforme. I programmi raggiungono gli obiettivi IP65 (grado di protezione da polvere e getto d'acqua secondo IEC 60529) con costi strutturali inferiori rispetto ai progetti puramente fresati. La scelta tra lamiera e lavorazione CNC diventa un compromesso basato sul numero di componenti quando le aree di tenuta e di ventilazione sono nello stesso involucro. I coperchi ASME B1.1-2019 hanno filettature 1/4-20 UNC che bloccano i coperchi.
Proprietà delle funzionalità nelle due metà
I nuclei fresati a CNC presentano riferimenti per sensori, scanalature per O-ring e supporti termici; i coperchi sagomati hanno griglie di ventilazione, vassoi inferiori e pannelli I/O. I supporti per sensori lavorati a CNC garantiscono che i riferimenti rimangano entro meno di 10 micron , mentre i pannelli sagomati in lega di alluminio 5052 da 1,5 mm assicurano riferimenti di posizionamento di ±0,05 mm. Gli involucri per l'elettronica lavorati a macchina e quelli in lamiera differiscono per funzione, pertanto i perni di centraggio garantiscono l'allineamento.
Unione di interfacce che assorbono la tolleranza
I perni di centraggio stabiliscono la posizione del coperchio prima della chiusura tramite elementi di fissaggio, garantendo che lo spostamento non influisca sulle superfici di tenuta. Gli elementi di fissaggio PEM fluttuano leggermente sotto i carichi di serraggio ed evitano la deformazione delle sporgenze fresate. Le squadre di assemblaggio ora dispongono di un unico assemblaggio ripetibile anziché di due assemblaggi con tolleranze diverse.
Dove le soluzioni ibride si rivelano vantaggiose
Le costruzioni ibride comportano manodopera aggiuntiva per l'assemblaggio e costi maggiori per i dispositivi di fissaggio. I piccoli lotti di produzione richiedono un unico percorso di costruzione, poiché le fasi di assemblaggio aggiuntive annullano qualsiasi risparmio di materiale. Le costruzioni IP65 prediligono nuclei fresati a CNC all'interno di coperchi sagomati, poiché la lavorazione CNC con filettatura da 1/4-20 elimina il carico di serraggio dalle superfici di tenuta.
Parole chiave correlate: costruzione di involucri ibridi / coperchio diviso formato con nucleo fresato / tolleranza di assorbimento dei dispositivi di fissaggio PEM
Struttura ad albero decisionale
La valutazione tra la lavorazione della lamiera e la lavorazione CNC per la realizzazione di alloggiamenti per componenti elettronici inizia con la tolleranza di accoppiamento, per poi passare alla geometria delle pareti, al volume di esercizio e ai requisiti della struttura ibrida. I requisiti fisici e geometrici precedono le considerazioni economiche in tutti i settori.
Ogni box è gestito da quattro nodi:
- Nodo 0 – Meno di 20 unità con geometria interna organica o reticolare: optare per la stampa 3D anziché per uno dei due processi, poiché le costruzioni additive senza utensili evitano lo stampo da 1.200 dollari e il costo minimo di ore macchina della fresatura CNC.
- Nodo 1 – Le superfici di accoppiamento richiedono una tolleranza di ≤±0,01 mm o presentano una scanalatura di tenuta? Sì → lavorazione CNC di precisione. No → Nodo 2.
- Nodo 2 – Lo spessore della parete cambia bruscamente o sono presenti cavità profonde con alette di dissipazione del calore? Sì → lavorazione CNC di precisione. No → Nodo 3.
- Nodo 3 – Il volume totale di produzione è superiore a 85 pezzi? No, ≤85 pezzi → prototipazione rapida CNC. Sì, >85 pezzi → lavorazione di precisione della lamiera.
- Nodo 4 – L'ampio involucro esterno funziona in combinazione con i precisi riferimenti interni del sensore? Sì → processo ibrido con nucleo CNC e guscio in lamiera. No → normale formatura di precisione della lamiera.
Le applicazioni di lavorazione CNC includono tolleranze ristrette e volumi elevati, pertanto la fresatura ibrida rimane una soluzione valida purché i riferimenti e le aree di ventilazione coincidano all'interno dello stesso involucro.
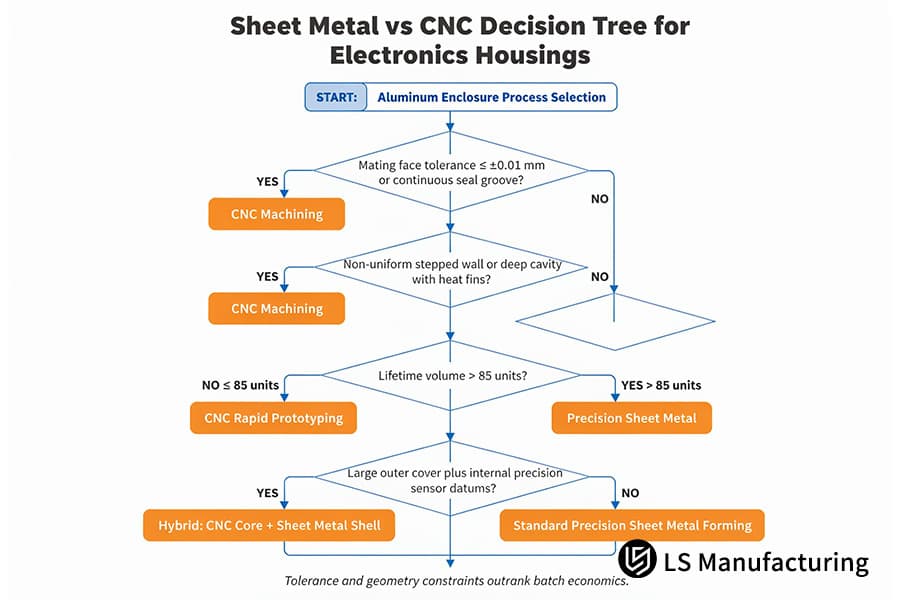
Figura 4: Albero decisionale Lamiera vs CNC per alloggiamenti per componenti elettronici.
Lavorazione CNC vs. Lamiera per involucri per dispositivi diagnostici medicali: precisione e ottimizzazione dei costi LS Manufacturing: confronto tra precisione e costi.
Gli involucri per analizzatori ematici portatili si differenziano per la lavorazione CNC e la fabbricazione di lamiere, con la distribuzione delle funzionalità sulle superfici dell'involucro che determina quale dei due venga adottato. La lavorazione CNC dell'alluminio massiccio AL 6061-T6 consente la produzione di pad termici piatti e giunzioni di schermatura continue, ma la maggior parte del blocco deve essere svuotata, con un costo di 165,00 dollari per pezzo per una serie di 300 prototipi. La fabbricazione di lamiere crea coperchi e pannelli I/O utilizzando il minimo costo del materiale, con un costo di 118,80 dollari per pezzo per la formatura dei coperchi dopo l'avvolgimento attorno a una piastra di base fresata. La costruzione ibrida è l'opzione migliore quando le funzioni termiche e di riferimento sono localizzate, mentre la costruzione a percorso singolo è l'opzione preferibile quando ogni superficie presenta una funzione di riferimento o di tenuta.
Percorso iniziale e punti critici
Nella progettazione del corpo di un analizzatore da 320 mm × 210 mm × 95 mm per un'azienda di diagnostica in vitro, si è optato per un processo di lavorazione CNC monolitico a 5 assi nella speranza di garantire la continuità della schermatura e l'allineamento dell'assemblaggio, poiché tutti i componenti sarebbero stati realizzati da un unico blocco. I costi del progetto pilota non sono tornati; inoltre, le basi a parete sottile si sono deformate quando le tensioni sono state rilasciate. Il 14,5% dei corpi non era compatibile con le schede madri.
Confronto dei processi e decisione
La mappatura delle caratteristiche ha suddiviso un singolo blocco in due parti. La lavorazione CNC medicale ha mantenuto la piastra di base del sensore, il pad termico e il riferimento del perno, mentre la formatura della lamiera si è occupata dei coperchi e dei pannelli I/O.
Risultati misurati
La fresatura ibrida ha ridotto i costi di produzione del 28,0% rispetto alla fresatura monolitica; i tempi di consegna sono stati ridotti del 38,6% , passando da 14 a 8,6 giorni ; la percentuale di scarti di assemblaggio è scesa dal 14,5% al 2,8% . L'interferenza dei perni è scomparsa dopo l'implementazione della compensazione e degli smussi nel processo produttivo. Gli scarti dovuti a interferenze di assemblaggio nei controlli in entrata si sono azzerati e i progetti hanno guadagnato giorni di tempo, persi nelle code di taglio.
Validazione e insegnamenti
Sono stati completati con successo i test di stabilità della schermatura su componenti ibridi della durata di 1.000 ore e sono stati superati gli audit ISO 13485 per i progetti #MED-2026-084A e #MED-2026-084B. I componenti CNC di precisione continuano a svolgere le loro funzioni di componenti termici e di riferimento in tutti gli analizzatori; pertanto, l'ibridazione consente di tagliare solo le aree funzionali dei pezzi. Il taglio a percorso singolo mantiene la precisione anche quando è richiesta la continuità della schermatura per tutte le giunzioni. In parole semplici, la ridondanza della geometria, piuttosto che la fedeltà al processo, determina il costo dell'involucro.
"La suddivisione di un unico blocco in un coperchio sagomato e una piastra di base fresata ha permesso di risparmiare il 28,0% sul costo dell'involucro, mantenendo al contempo la continuità della schermatura." — Responsabile della progettazione meccanica, diagnostica in vitro, Progetto n. MED-2026-084A
Fonte dei dati e benchmark: database di misurazione interprocesso di LS Manufacturing, progetto n. MED-2026-084A (copertura in lamiera) / progetto n. MED-2026-084B (piastra di base termica CNC), dimensione del campione >1.500.

FAQ
1. Quale processo offre una schermatura RF e EMI superiore per gli alloggiamenti dei componenti elettronici?
La lavorazione CNC monolitica è stata scelta per garantire la continuità della schermatura, mentre la lamiera sagomata è stata impiegata per contenere i costi dei materiali sui coperchi ventilati. I giunti piegati si espandono fino a ±0,02 mm fino a quando le guarnizioni conduttive e il passo ridotto dei bulloni non sigillano le fessure. L'accoppiamento dei giunti è conforme alla norma ISO 286-1:2010 e i controllori di qualità verificano i risultati della schermatura RF ottenuti con la lavorazione CNC rispetto al progetto n. MED-2026-084A presso LS Manufacturing.
2. Qual è il punto di pareggio dei costi esatto tra la lavorazione della lamiera e la lavorazione CNC per le scatole in alluminio?
La lavorazione della lamiera risulta più conveniente al di sopra della soglia di 85 unità, mentre la lavorazione CNC è più conveniente al di sotto di tale soglia. L'assenza di costi di attrezzaggio rende il costo unitario della lavorazione CNC inferiore durante l'intero processo di validazione ; le successive lavorazioni di nesting riducono i costi unitari di oltre un quarto.
Fonte dei dati: database dei preventivi di LS Manufacturing.
3. È possibile ottenere un grado di protezione IP67 dalla lamiera per i dispositivi elettronici destinati all'uso esterno?
Il grado di protezione IP67 si ottiene con meno rilavorazioni grazie alla lavorazione CNC, mentre la lavorazione della lamiera consente di raggiungere lo stesso grado con costi dei materiali inferiori. Le scanalature delle guarnizioni fresate contengono superfici di tenuta entro una banda <10 micron . La norma ISO 2768-1:1989 specifica la tolleranza di formatura e la linea di assemblaggio OEM presenta un minor numero di reclami in garanzia relativi alle superfici di tenuta fresate.
4. Come posso decidere rapidamente tra lamiera e lavorazione CNC per un nuovo contenitore?
Due criteri determinano il percorso di instradamento dell'involucro: accoppiamenti più stretti o uguali a ±0,01 mm e volume di vita utile relativo a 85 unità. Accoppiamenti con tolleranze ristrette e progetti con pareti a gradini indicano la lavorazione CNC ; pareti sottili e uniformi per più di 85 unità richiedono la lavorazione della lamiera. Entrambi i disegni sono controllati dalla norma ASME Y14.5-2018 e i dati di pianificazione del progetto in LS Manufacturing 2025-2026, dimensione del campione >1.500, riflettono entrambi i limiti.
5. I materiali in alluminio sono identici se lavorati mediante stampaggio della lamiera o fresatura CNC?
La lega AL 5052-H32 viene utilizzata per la stampatura di lamiere grazie alla sua formabilità, mentre la lega AL 6061-T6 è impiegata per la fresatura CNC per via del flusso dei trucioli e della rigidità. I pannelli stampati presentano pareti uniformi di spessore compreso tra 0,8 mm e 3,0 mm; i billette fresate CNC partono da piastre di base di 6,0 mm e arrivano a pareti laterali di 1,5 mm in un unico componente.
Fonte dei dati: Manuale ASM Vol. 2.
6. Qual è il rischio che tolleranze ristrette causino distorsioni dimensionali nelle lamiere sottili?
Il ritorno elastico di piegatura del pannello formato, pari all'1%-2%, porta la variazione del passo dei fori nell'intervallo di ±0,05 mm , mentre la successiva alesatura CNC riduce il passo dei fori entro 10 micron . I team di assemblaggio programmano il processo di alesatura dopo il processo di formatura e non prima, riducendo i tempi di rilavorazione. Le tolleranze per il pannello formato sono stabilite dalla norma ISO 2768-m: 1989 , mentre il campione di produzione LS Manufacturing 2025-2026 (>1.500 pezzi) documenta entrambi i valori.
Fonte dei dati: ISO 2768-1:1989, tolleranze generali - parte 1
Riepilogo
Gli involucri a parete sottile e uniformi, progettati per ordini ripetuti, si prestano alla lavorazione di precisione della lamiera ; gli involucri a parete a gradini o con guarnizione di tenuta devono essere lavorati con macchine a controllo numerico (CNC) . Il processo di fresatura ibrida consente di realizzare involucri che separano la funzione di tenuta da quella di ventilazione.
Le richieste di tolleranza e budget iniziano già in fase di progettazione. Carica il tuo disegno 3D/2D e gli ingegneri di LS Manufacturing ti forniranno una valutazione del processo entro 2 ore: +86 185 6675 9667 o info@lsrpf.com , mentre i documenti di selezione dei processi incrociati sono disponibili su https://lsrpf.com/ . In breve, un processo di lavorazione determina quale contenitore è più adatto e la checklist di richiesta di offerta per contenitori in lamiera o lavorati a CNC guida l'ulteriore processo di acquisto.

