 Português (Brasil)




Resumindo: a usinagem de chapas metálicas versus a usinagem CNC de carcaças eletrônicas se resume a duas limitações. A fresagem CNC mantém uma tolerância de ±0,008 mm nas faces de contato, enquanto a usinagem de chapas metálicas de precisão mantém ±0,02 mm após a correção do retorno elástico; acima de 85 unidades produzidas, uma ferramenta de conformação de US$ 1.200 torna a usinagem de chapas metálicas 32,1% mais barata por unidade (US$ 28,50 contra US$ 42,00 para 500 unidades). Ranhuras de vedação e paredes escalonadas são usinadas em CNC; revestimentos uniformes de 0,8 a 3,0 mm, acima de 85 unidades, são usinados em chapas metálicas.
Engenheiros de P&D em eletrônica com orçamentos limitados para ferramentas acabam tendo que fazer alterações de última hora nos projetos devido ao fato de a geometria da caixa inviabilizar a fabricação em chapa metálica ou a usinagem CNC . A uniformidade da espessura da parede e a área de contato para a vedação da junta determinam o roteiro do processo de fabricação da caixa antes mesmo de se poder fornecer um orçamento. Uma matriz 4x4, juntamente com a árvore de decisão, permite definir um caminho em cinco minutos. Em resumo, adequar os volumes e o encaixe das peças a um único processo garante que não haverá custos inesperados com ferramentas.
Por que confiar nesta comparação de fabricação? Informações práticas da LS Manufacturing
Por Gloria Wu, especialista em prototipagem rápida e manufatura rápida na LS Manufacturing, com mais de 15 anos de experiência em prototipagem multiprocesso. Todas as comparações abaixo foram escritas por ela. Examine a estrutura de decisão de engenharia de Gloria , que documenta sua abordagem transversal aos processos. A LS Manufacturing realiza usinagem CNC multieixos, impressão 3D e processamento de chapas metálicas internamente.
A norma ASME Y14.5-2018 define todos os requisitos de GD&T (Dimensionamento e Tolerância Geométrica) para ambos os processos. Para chapas metálicas e CNC , existe apenas uma versão padrão, uma configuração e uma janela.
A norma ISO 9001:2015 rege os testes de rugosidade realizados pela Zeiss CMM e pela Mitutoyo em ambos os processos. Cada auditoria rastreia cada relatório até o equipamento e a norma específica. A LS Manufacturing realiza usinagem CNC multieixos, impressão 3D e processamento de chapas metálicas internamente.
Fonte de dados e referência: a revisão feita por um engenheiro de processos sênior da LS Manufacturing envolveu todos os dados, com ambos os processos especificados por uma versão padrão, uma configuração e uma janela.
Matriz de comparação rápida 4x4
Quatro aspectos distintos de engenharia diferenciam a usinagem de precisão em chapa metálica da usinagem CNC de precisão das caixas de alumínio que abrigam os circuitos eletrônicos. As caixas são feitas de alumínio 5052 e a carcaça de alumínio 6061-T6. Selecione um par de uma amostra de banco de dados de processos cruzados com mais de 1.500 itens. Você deve considerar a taxa de rejeição de 14,5% na conformação — ela acarreta um risco maior no cronograma do que a taxa de rejeição de 1,9% na usinagem.
| Dimensão | Opção A: Chapa metálica de precisão | Opção B: Fresagem CNC de Precisão | Limiar / Cenário Recomendado |
| Precisão e tolerância de ajuste | Grau de precisão ±0,02 mm; ângulo de curvatura ±0,5° | Grau de precisão ±0,008 mm; contorno ±0,003 mm | Usinagem CNC para superfícies de contato ≤±0,01 mm ou ranhuras de vedação. |
| Uso de Materiais e Forma da Parede | Parede uniforme, nominal 0,8 mm–3,0 mm, AL 5052 | Parede variável; paredes escalonadas, aletas de aquecimento, AL 6061-T6 | Usinagem CNC para vãos de parede >1,5 mm ou aletas de dissipação de calor |
| Custo unitário e por volume | Custo base de 500 unidades: US$ 28,50/unidade; ferramentas: US$ 1.200 | Chapas metálicas 32,1% mais baratas acima de 85 unidades (US$ 28,50 contra US$ 42,00) | Crossover de 85 unidades: usinagem CNC na parte inferior, chapa metálica 28% mais barata na parte superior. |
| Prazo de entrega e velocidade de iteração | Protótipos em 7 dias; configuração de ferramentas de corte e dobra. | Protótipos em 4 dias; corte guiado por CAM, sem ferramentas. | CNC para projetos inovadores; chapa metálica para produção em massa. |
A fresagem CNC proporciona faces de encaixe com tolerância de ±0,01 mm ; a usinagem de chapas metálicas de precisão garante lotes fixos com economia de US$ 13,50 por unidade a partir de 500 unidades.
Nota para dispositivos móveis: A Matrix irá rolar para a esquerda ou alternar para o modo de cartão para uma visualização mais estreita.
Principais conclusões
- Limiar de custo-benefício: A dispensa de ferramentas torna a usinagem mais rentável em pequenas quantidades . À medida que a quantidade aumenta , a amortização das ferramentas torna-se mais vantajosa e a produção de invólucros torna-se mais barata por unidade.
- Limitações de espessura e geometria da parede: Espessuras de parede escalonadas e cavidades cegas profundas tornam obrigatório o corte a partir de um tarugo sólido. Invólucros de parede fina uniforme podem ser formados, pois apenas uma bitola pode ser dobrada em um invólucro.
- Fluxo de trabalho de P&D e Validação: A fase de desenvolvimento do projeto exige corte sem preparação de ferramentas. A geometria definida requer a conformação de invólucros por meio de prensa dobradeira com tempo de ciclo mais curto do que os ciclos de usinagem tradicionais .
Figura 1: Esquerda: Ilustração do retorno elástico à flexão + ±0,02 mm; Direita: Superfície fresada Ra 0,4 µm
Qual processo oferece maior precisão para invólucros?
As dimensões da caixa com requisitos de ajuste de ±0,01 mm com rebaixos de vedação diferenciam as tolerâncias de chapa metálica das tolerâncias de precisão CNC antes de se considerar o fator de custo unitário. A tolerância de precisão da usinagem CNC é de ±0,008 mm; a tolerância da chapa metálica de precisão é limitada a ±0,02 mm após a correção do retorno elástico (recuperação elástica após a dobra). Caixas seladas favorecem a usinagem CNC; tampas não seladas favorecem a chapa metálica de precisão. A usinagem convencional apresenta ±0,05 mm em peças conformadas e ±0,03 mm em peças fresadas; o posicionamento de cavidades de ultraprecisão atinge ±0,003 mm na fresagem. As superfícies fresadas têm Ra (rugosidade média aritmética) de 0,4 μm em comparação com 0,8 μm da chapa laminada a frio. A orientação dos grãos introduz anisotropia em qualquer dobra; a técnica de usinagem subtrativa elimina essa limitação. Cavidades de blindagem de micro-ondas escolhem caixas eletrônicas usinadas em vez de chapa metálica com base no processo de fresagem. ASME Y14.5-2018 e Zeiss CMM MPEE 0,7 + L/400 µm controlam ambas as técnicas.
Níveis de tolerância em quatro níveis de produção
- Grau de tolerância convencional: ±0,05 mm para chapas metálicas de precisão versus ±0,03 mm para usinagem CNC.
- Grau de tolerância de ajuste de precisão: ±0,02 mm para chapas metálicas de precisão versus ±0,008 mm para usinagem CNC.
- Cavidade de ultraprecisão: ±0,01 mm após acabamento secundário vs ±0,003 mm para usinagem CNC.
- Acabamento superficial: Ra 0,8 µm para chapa metálica laminada a frio versus Ra 0,4 µm para faces fresadas.
As normas de tolerância para usinagem CNC, segundo a ASME Y14.5-2018, tornam ambas as tecnologias semelhantes.
Onde os cercados formados ainda vencem
Tanto as tampas quanto as proteções preferem chapas metálicas em vez de usinagem CNC para as carcaças dos componentes eletrônicos, devido ao valor Ra de 0,8 µm ser suficiente para superfícies esteticamente agradáveis. Em outras palavras, cada orçamento requer suas próprias tolerâncias e sua própria máquina calibrada.
Palavras-chave relacionadas: chapa metálica vs. graus de tolerância CNC / precisão de rebaixo para vedação de gabinetes / acabamento Ra usinado em CNC
Fonte de dados e referência: de acordo com a especificação de dimensionamento e tolerância geométrica ASME Y14.5 e o relatório de verificação de medição da máquina de medição por coordenadas (CMM) Zeiss, erro de indicação MPEE: 0,7+L/400 μm.

Quando a produção em chapa metálica supera a produção CNC em termos de custo total de produção?
A conformação de chapas metálicas é um processo mais econômico por unidade do que a usinagem CNC quando a quantidade produzida ultrapassa 85 unidades e quando as paredes da caixa não apresentam variações. O volume determina a diferença de custo entre a conformação de chapas metálicas e a usinagem CNC até que o custo das ferramentas, influenciado pelas tolerâncias, se torne um fator determinante. O custo das ferramentas para conformação, que é de US$ 1.200 para mais de 500 unidades, será de US$ 28,50 para a caixa conformada, enquanto a caixa usinada custará US$ 42,00. A fabricação em chapa metálica é mais vantajosa para caixas com paredes uniformes acima de 85 unidades; enquanto a usinagem CNC é preferível para caixas com paredes escalonadas abaixo de 85 unidades. A perda por aparas, e não o custo por hora de máquina, determina o custo fixo da caixa usinada em grandes volumes.
Rendimento de material e horas de máquina
A usinagem CNC utiliza horas de máquina para remover a maior parte do peso do tarugo adquirido; a conformação de chapas metálicas, por sua vez, utiliza a área bruta para a usinagem. A usinagem CNC de baixo volume não acarreta custos com ferramentas, pois o software CAM controla as ferramentas diretamente a partir dos desenhos CAD. A comparação entre usinagem em chapa metálica e usinagem CNC para prototipagem se inverte, pois as modificações são favorecidas pela fresagem sem ferramentas.
Revisão de conversão em quatro etapas
- Calcule o volume total ao longo da vida útil e certifique-se de que a demanda exceda 85 unidades .
- Distribua US$ 1.200 entre as unidades e assegure-se de que a amortização por unidade não exceda US$ 15 .
- Selecione as carcaças em que o material removido representa mais de 50% da massa inicial do tarugo.
- Passe da etapa de corte para a de estampagem e dobra assim que todas as condições forem atendidas.
Paredes escalonadas e áreas de vedação permitem um corte inicial de baixo custo. As diretrizes de DFM (Design for Manufacturing) para usinagem CNC reduzem o tempo de ciclo até que os volumes sejam atingidos, e a decisão de usar chapa metálica ou CNC depende dos volumes, uma vez que a geometria esteja estabilizada. A previsão do volume total de produção para o comprador influencia o custo final mais do que o preço por unidade.
Palavras-chave relacionadas: custo unitário de chapa metálica versus CNC / perda de cavacos em CNC versus rendimento de material / revisão de conversão de 100 unidades
Fonte de dados e referência: com base no banco de dados de medição transversal de processos da LS Manufacturing 2025–2026 (tamanho da amostra >1.500), calculado sob os números de projeto #MED-2026-084A e #MED-2026-084B.
Figura 2: A estampagem de chapa metálica forma matrizes de furos em AL 5052, enquanto a usinagem CNC perfura os ressaltos de montagem em AL 6061-T6.
Como a geometria das paredes e a complexidade interna impactam a viabilidade?
A geometria das paredes e a topologia dos recursos internos impõem uma restrição física rígida às decisões de usinagem de chapas de alumínio ou CNC para gabinetes , e não a preferência do fornecedor. Chapas de alumínio 5052-H32 com espessura uniforme de 0,8 mm a 3,0 mm devem ser dobradas, enquanto paredes escalonadas, com espessura variando de 6,0 mm na base a 1,5 mm nas laterais, exigem fresagem multieixos de blocos sólidos de alumínio 6061-T6. A conformação cria um raio de curvatura interno de apenas ≥1,0 x a espessura da chapa, e é por isso que é impossível conformar ranhuras cegas e canais de vedação. A presença de ressaltos e mudanças de espessura exigem usinagem CNC; até mesmo tampas e orifícios de ventilação podem ser usinados em CNC devido à uniformidade.
Medição de continuidade e limites de curvatura
As tolerâncias de precisão em chapas metálicas versus usinagem CNC dependem do comprimento da parede mesmo antes de qualquer ferramenta de corte começar a girar: revestimentos com espessura constante de 1,0 mm a 3,0 mm utilizam material conformado, enquanto paredes com espessura variável de 6,0 mm a 1,5 mm utilizam material fresado. A têmpera H32 tensionada é necessária para evitar trincas no alumínio 5052-H32.
Roteamento de recursos internos
- A geometria interna determina a escolha entre gabinetes eletrônicos usinados e de chapa metálica mais rapidamente do que o comprimento da parede.
- Ranhuras escalonadas e sulcos para anéis de vedação: as raízes fresadas protegem a profundidade da vedação; a conformação não cria nenhuma dessas características.
- Escareadores e ressaltos: uma única configuração fresada acomoda ambos; a conformação requer fixadores.
Linhas de divisão híbridas
A usinagem CNC de alumínio possui massa térmica; a conformação possui fluxo de ar. Simplificando, a continuidade geométrica define o caminho a seguir antes das considerações de custo.
Palavras-chave relacionadas: viabilidade da geometria da parede do gabinete / saliências internas fresadas por CNC / limites de espaçamento de ventilação em chapa metálica
Por que as taxas de falha são diferentes em carcaças de chapa metálica em comparação com carcaças usinadas em CNC?
As taxas de falha em usinagem CNC e em gabinetes de chapa metálica diferem devido à origem dos defeitos, e não aos pontos de inspeção. Peças usinadas em CNC falham devido à distorção resultante da liberação da tensão de travamento após o processo de usinagem. A taxa de rejeição é de 11,2% para gabinetes usinados. Gabinetes de chapa metálica falham devido ao desvio do ângulo de dobra e à má instalação de fixadores autotravantes causados pelo desalinhamento dos furos, resultando em uma taxa de rejeição de 14,5% . A usinagem de peças de paredes finas e a dobra necessária para a conformação dessas peças exigem controles prévios para reduzir as rejeições. O alívio de tensões por têmpera (segundo processo de aquecimento entre o desbaste e o acabamento) e o desbaste em fases reduzem as rejeições de peças usinadas para 1,9% . A correção do ângulo de dobra a laser e a instalação de controle de torque reduzem as rejeições de peças conformadas para 2,8% . As tolerâncias de precisão em chapa metálica versus CNC tornam-se evidentes pela exposição ao limite de escoamento, e as superfícies de vedação justificam esse investimento.
A remoção de material em carcaças usinadas por meio de fresamento elimina o equilíbrio de tensões que mantém as superfícies finas planas. Os erros angulares em carcaças conformadas decorrem da direção da fibra da madeira. A usinagem CNC de 5 eixos reduz as configurações para uma única etapa, resultando em menos erros de reposicionamento. Carcaças conformadas partem de uma base de rejeição maior, mesmo que sua geometria seja mais simples.
Controles de processo que convergem ambas as taxas
- Desbaste em etapas: mantenha a margem de acabamento e, em seguida, faça o refinamento após o corte final.
- Medição do ângulo a laser durante o processo: ajuste o ângulo para cada dobra e, em seguida, prossiga para a próxima dobra.
- Prensas com controle de torque: defina o limite de torque de acordo com a especificação do inserto.
- Sequência de fixação: primeiro, aliviar as tensões nas faces e, em seguida, finalizá-las.
A usinagem CNC multieixos reduz os erros de reposicionamento, mas exige feedback angular para a conformação, reduzindo-os para 2,8% . A decisão de usar chapa metálica ou CNC torna-se uma questão de rendimento à medida que o número de pontos de fixação e vedação aumenta. Do ponto de vista de compras, uma taxa de rejeição de 14,5% apresenta mais riscos de cronograma do que uma de 1,9% .
Palavras-chave relacionadas: comparação da taxa de defeitos em carcaças / alívio de tensão versus compensação de ângulo / modos de falha por torque de fixação
Figura 3: A fabricação de chapas metálicas corta painéis de alumínio 5052 enquanto a fresagem CNC remove chips de alumínio 6061-T6 para invólucros eletrônicos.
Como se compara o tempo de prototipagem entre os dois métodos?
Em produções de 1 a 5 unidades, a usinagem CNC economiza de 30% a 45% no tempo de entrega em comparação com a fabricação em chapa metálica, já que os programas CAM usinam o alumínio 6061-T6 sem a necessidade de ferramentas. Os protótipos formados passam por processos de corte, rebarbação, preparação para dobra e fixação de parafusos, o que significa que serão necessários 7 dias em comparação com os 4 dias gastos em protótipos fresados. A usinagem CNC controla o cronograma de protótipos enquanto as interfaces permanecem ativas; a fabricação em chapa metálica controla as repetições assim que as ferramentas estiverem disponíveis. A inspeção final é feita com CMM e projeção visual. A decisão entre usinagem em chapa metálica e CNC para prototipagem começa com a avaliação do risco de atraso no cronograma.
Por que os designs descongelados favorecem o corte
O processo de P&D de uma startup não congela os circuitos até que o encaixe seja verificado; portanto, a decisão de escolher entre chapa metálica e usinagem CNC para as carcaças dos componentes eletrônicos recai sobre o corte.
A usinagem CNC sem ferramentas elimina cada revisão do ciclo de 4 dias, devolvendo aos projetistas 42,8% do tempo de espera a cada iteração.
A comparação de custos entre usinagem em chapa metálica e usinagem CNC só entra em jogo depois que todas as interfaces estiverem definidas. Em resumo, o risco do cronograma dita o fluxo de prototipagem.
Palavras-chave relacionadas: comparação de prazos de entrega de protótipos / dias de produção de protótipos CNC / tempo de preparação para dobra de chapas metálicas
Que estratégias híbridas combinam as vantagens da usinagem de chapas metálicas e da usinagem CNC?
A construção híbrida combina núcleos estruturais usinados por CNC e tampas de chapa metálica conformadas, tornando as opções de chapa metálica ou usinagem CNC, para invólucros de alumínio , alternativas viáveis para aplicações médicas e de automação. A usinagem CNC mantém as linhas de referência para sensores, ranhuras para anéis de vedação e saliências para dissipação de calor com planicidade de ≤0,01 mm , enquanto painéis conformados de alumínio 5052 de 1,5 mm formam a área de fluxo de ar. A construção híbrida é preferível quando a vedação e a rigidez convergem em uma determinada área; a construção de caminho único é preferível quando a geometria é uniforme. Os programas atingem a classificação IP65 (proteção contra poeira e jatos d'água, conforme a norma IEC 60529), reduzindo os custos estruturais em comparação com projetos totalmente usinados. A escolha entre chapa metálica e usinagem CNC depende do número de peças quando as áreas de vedação e ventilação estão no mesmo invólucro. A norma ASME B1.1-2019 abrange roscas UNC 1/4-20 para fixação das tampas.
Propriedade de recursos em duas metades
Os núcleos fresados por CNC possuem pontos de referência para sensores, ranhuras para anéis de vedação e saliências térmicas; as tampas moldadas possuem aberturas de ventilação, bandejas inferiores e painéis de E/S. A usinagem CNC dos suportes dos sensores garante que os pontos de referência permaneçam dentro de 10 mícrons , enquanto os painéis moldados em alumínio 5052 de 1,5 mm garantem pontos de referência posicionais de ±0,05 mm. As caixas eletrônicas usinadas e as de chapa metálica diferem em função, de modo que pinos guia proporcionam o alinhamento.
Interfaces de junção que absorvem tolerância
Pinos guia definem a posição da tampa antes do fechamento pelos fixadores, garantindo que a deriva não afete as áreas de vedação. Os fixadores PEM flutuam ligeiramente sob as cargas de aperto e evitam a distorção dos ressaltos fresados. As equipes de montagem agora têm uma única configuração repetível em vez de duas configurações com tolerâncias diferentes.
Onde as construções híbridas compensam
As montagens híbridas acarretam custos adicionais de mão de obra para a junção e de fixadores. Lotes de produção pequenos exigem uma única rota de montagem, visto que etapas adicionais de montagem anulam qualquer economia de material. As montagens IP65 priorizam núcleos fresados por CNC dentro de tampas moldadas, devido à usinagem CNC de rosca 1/4-20 eliminar a carga de aperto das áreas de vedação.
Palavras-chave relacionadas: construção de invólucro híbrido / núcleo fresado com tampa bipartida / absorção de tolerância de fixadores PEM
Estrutura de árvore de decisão
A avaliação da compatibilidade entre carcaças eletrônicas fabricadas em chapa metálica e usinadas por CNC começa com a tolerância de encaixe e, em seguida, aborda a geometria das paredes, o volume ao longo da vida útil e os requisitos de estrutura híbrida. Os requisitos físicos e geométricos precedem as considerações econômicas em todos os aspectos.
Quatro nós encaminham cada compartimento:
- Nó 0 – Menos de 20 unidades com geometria interna orgânica ou em forma de treliça: opte pela impressão 3D em vez de qualquer um dos processos, pois as construções aditivas sem ferramentas evitam a ferramenta de conformação de US$ 1.200 e o custo mínimo de horas de máquina da fresagem CNC.
- Nó 1 – As faces de acoplamento requerem um ajuste de ≤±0,01 mm ou possuem um sulco de vedação? Sim → usinagem CNC de precisão. Não → Nó 2.
- Nó 2 – A espessura da parede muda bruscamente ou existem cavidades profundas com aletas de dissipação de calor? Sim → usinagem CNC de precisão. Não → Nó 3.
- Nó 3 – O volume total de produção é superior a 85 peças? Não, ≤85 peças → prototipagem rápida CNC. Sim, >85 peças → fabricação de chapas metálicas de precisão.
- Nó 4 – A grande carcaça externa funciona em conjunto com os dados de referência dos sensores internos de alta precisão? Sim → processo híbrido com núcleo usinado por CNC e revestimento de chapa metálica. Não → conformação usual de chapa metálica de precisão.
As aplicações de usinagem CNC incluem tolerâncias rigorosas, bem como altos volumes de produção, portanto, o roteamento híbrido continua disponível desde que os pontos de referência e as áreas de ventilação coincidam dentro do mesmo recinto.
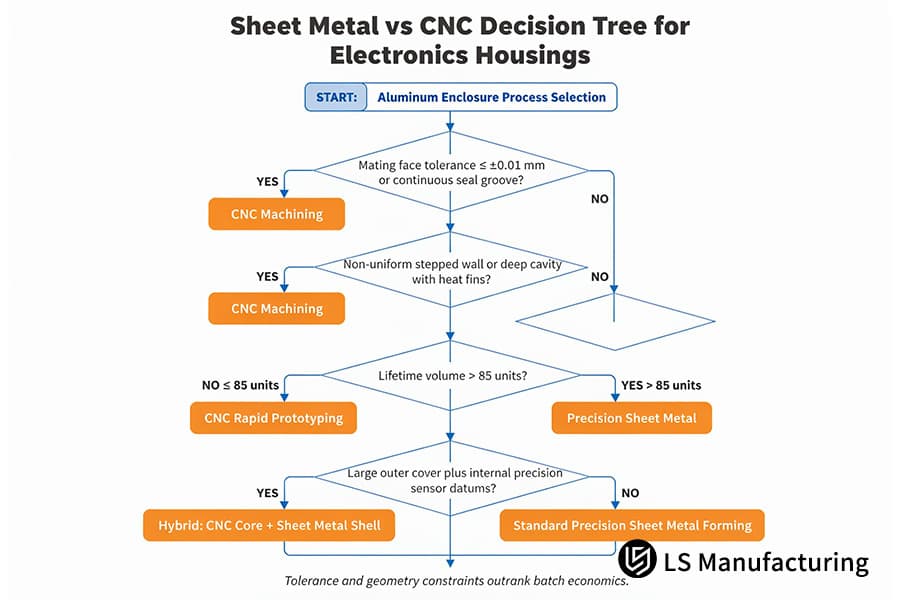
Figura 4: Árvore de decisão entre chapa metálica e usinagem CNC para invólucros eletrônicos.
Usinagem CNC da LS Manufacturing versus chapa metálica para gabinetes de diagnóstico médico: precisão e otimização de custos
A usinagem CNC de gabinetes para analisadores de sangue portáteis varia desde o processo de usinagem em CNC até a fabricação em chapa metálica, com a distribuição da funcionalidade nas faces do gabinete determinando qual método será adotado. A usinagem CNC de alumínio sólido 6061-T6 permite a produção de almofadas térmicas planas e juntas de blindagem contínuas, mas a maior parte do bloco precisa ser escavada, a um custo de US$ 165,00 por peça em um lote de protótipos de 300 unidades. A fabricação em chapa metálica cria tampas e painéis de E/S utilizando o menor custo de material, com um custo de US$ 118,80 por peça na conformação das tampas após a moldagem em torno de uma placa de base fresada. A construção híbrida é a melhor opção quando as funções térmicas e de referência são localizadas, enquanto a construção de caminho único é a opção preferida quando cada face possui função de referência ou vedação.
Rota inicial e pontos problemáticos
Ao projetar a carcaça de um analisador de 320 mm × 210 mm × 95 mm para uma empresa de diagnóstico in vitro, optaram pelo processo de usinagem CNC monolítica de 5 eixos na esperança de garantir a continuidade da blindagem e o alinhamento da montagem, visto que todos os componentes seriam fabricados a partir de um bloco único. Os custos do projeto piloto não se mostraram viáveis; além disso, as bases de paredes finas deformaram-se quando a tensão foi aliviada. 14,5% das carcaças não comportaram as placas-mãe.
Comparação e decisão de processos
O mapeamento de características dividiu um bloco metálico em duas partes. A usinagem CNC médica manteve a placa de base do sensor, a almofada térmica e o ponto de referência do pino, enquanto a conformação da chapa metálica cuidou das tampas e dos painéis de E/S.
Resultados Mensuráveis
A usinagem híbrida reduziu o custo da caixa em 28% em comparação com a fresagem monolítica; o prazo de entrega foi reduzido em 38,6% , passando de 14 para 8,6 dias ; a porcentagem de rejeições na montagem caiu de 14,5% para 2,8% . A interferência de pinos tornou-se inexistente após a implementação da compensação e dos chanfros no processo de fabricação. As rejeições por interferência na montagem nas inspeções de entrada foram zeradas, e os projetos ganharam dias no cronograma, dias esses que seriam perdidos em filas de corte.
Validação e Lições Aprendidas
Os testes de estabilidade de blindagem de 1.000 horas em híbridos foram concluídos com sucesso, e as auditorias ISO 13485 foram aprovadas para os Projetos nº MED-2026-084A e nº MED-2026-084B. Os componentes CNC de precisão continuam a desempenhar suas funções como componentes térmicos e de referência em todos os analisadores; portanto, a hibridização permite o corte apenas das áreas funcionais das peças. O corte em rota única permanece preciso quando a continuidade da blindagem é necessária em todas as juntas. Em resumo, a redundância geométrica, e não a fidelidade ao processo, determina o custo da estrutura.
"Dividir um único bloco de metal em uma tampa moldada e uma placa de base fresada gerou uma economia de 28% no custo da caixa, mantendo a continuidade da blindagem." — Líder de Projeto Mecânico, diagnóstico in vitro, Projeto nº MED-2026-084A
Fonte de dados e referência: Banco de dados de medição transversal de processos da LS Manufacturing, Projeto nº MED-2026-084A (cobertura de chapa metálica) / Projeto nº MED-2026-084B (placa de base térmica CNC), tamanho da amostra > 1.500.

Perguntas frequentes
1. Qual processo proporciona blindagem superior contra RF e EMI para gabinetes de componentes eletrônicos?
A usinagem CNC monolítica foi escolhida para garantir a continuidade da blindagem, enquanto a conformação de chapas metálicas foi selecionada para reduzir o custo do material nas tampas ventiladas. As juntas dobradas expandem até ±0,02 mm até que as juntas condutoras e o espaçamento reduzido dos parafusos vedem as folgas. O ajuste da junta está em conformidade com a norma ISO 286-1:2010, e os controladores de qualidade auditam os resultados da blindagem de RF usinada por CNC em comparação com o Projeto nº MED-2026-084A na LS Manufacturing.
2. Qual é o ponto de equilíbrio de custos exato entre a usinagem em chapa metálica e a usinagem CNC para caixas de alumínio?
A usinagem em chapa metálica é mais rentável acima do ponto de transição de 85 unidades, enquanto a usinagem CNC é mais rentável abaixo desse limite. A ausência de custos com ferramentas torna o custo unitário da usinagem CNC mais baixo durante todo o processo de validação ; o aninhamento posterior de blanks reduz os custos unitários em mais de um quarto.
Fonte de dados: Banco de dados de cotações da LS Manufacturing.
3. É possível que chapas metálicas atinjam a classificação de impermeabilidade IP67 para eletrônicos de uso externo?
A classificação IP67 é alcançada com menos retrabalho com usinagem CNC, enquanto a fabricação em chapa metálica também resulta em menor custo de material. Os sulcos da junta fresados contêm áreas de vedação com tolerância inferior a 10 mícrons . A norma ISO 2768-1:1989 especifica a tolerância de conformação, e a linha de montagem do fabricante original (OEM) registra menos reclamações de garantia relacionadas às áreas de vedação fresadas.
4. Como posso decidir rapidamente entre chapa metálica e usinagem CNC para uma nova caixa?
Dois critérios determinam o roteamento da carcaça: encaixes com tolerância igual ou inferior a ±0,01 mm e volume de vida útil em relação a 85 unidades. Encaixes com tolerâncias apertadas e projetos com paredes escalonadas indicam usinagem CNC ; paredes finas consistentes com tolerância superior a 85 unidades exigem chapa metálica. Ambos os desenhos são controlados pela norma ASME Y14.5-2018, e os dados de planejamento do projeto no LS Manufacturing 2025-2026, com tamanho de amostra >1.500, refletem ambos os limites.
5. Os materiais de alumínio são idênticos entre a estampagem de chapas metálicas e a fresagem CNC?
O alumínio AL 5052-H32 é utilizado para estampagem de chapas metálicas devido à sua conformabilidade, enquanto o alumínio AL 6061-T6 é utilizado para fresagem CNC devido ao fluxo de cavacos e à rigidez. Os painéis estampados apresentam paredes uniformes de 0,8 mm a 3,0 mm; os tarugos fresados por CNC partem de placas de base de 6,0 mm e chegam a paredes laterais de 1,5 mm em um único componente.
Fonte de dados: Manual da ASM, Vol. 2.
6. Qual é o risco de tolerâncias apertadas causarem distorção dimensional em chapas metálicas finas?
A curvatura do painel conformado, com retorno elástico de 1% a 2%, reduz a variação do espaçamento dos furos para a faixa de ±0,05 mm , enquanto o alargamento CNC secundário diminui o espaçamento dos furos para menos de 10 mícrons . As equipes de montagem realizam o processo de alargamento após a conformação, e não antes, reduzindo o tempo de retrabalho. As normas ISO 2768-m: 1989 estabelecem as tolerâncias para o painel conformado, enquanto a norma LS Manufacturing 2025-2026, com tamanho de amostra superior a 1.500, documenta ambos os valores.
Fonte de dados: ISO 2768-1:1989, tolerâncias gerais — parte 1
Resumo
Gabinetes de paredes finas e uniformes, projetados para pedidos recorrentes, são adequados para fabricação de chapas metálicas de precisão; gabinetes com paredes escalonadas ou vedação por junta devem ser usinados por CNC . O processo de roteamento híbrido atende a gabinetes que separam a função de vedação da função de ventilação.
As considerações de tolerância e orçamento começam na fase de projeto. Envie seu desenho 3D/2D e os engenheiros de ferramentas da LS Manufacturing retornarão uma avaliação de roteamento em até 2 horas: +86 185 6675 9667 ou info@lsrpf.com . Documentos sobre a seleção de processos estão disponíveis em https://lsrpf.com/ . Resumidamente, um processo de roteamento determina qual gabinete é o mais adequado, e a lista de verificação para solicitação de cotação (RFQ) de gabinetes em chapa metálica versus usinagem CNC orienta o processo de compra subsequente.

