 Español



En resumen: la elección entre un colector hidráulico de hierro fundido y uno de acero mecanizado por CNC implica optar por un proceso de fundición con flujo casi neto frente a un proceso de mecanizado a partir de material sólido. El acero mecanizado por CNC admite tolerancias de ±0,003 mm y resiste hasta 70 MPa, mientras que el hierro fundido admite una tolerancia de ±0,004 mm y cuesta un 39,3 % menos que el acero mecanizado por CNC por unidad, una vez alcanzado el punto de equilibrio. A partir de 45 unidades, el coste del molde se amortiza por completo, por lo que el hierro fundido se convierte en la opción más económica; por debajo de 45 unidades, el acero sigue siendo más barato por unidad, ya que no requiere utillaje.
Los equipos de ingeniería y adquisiciones de potencia fluida evalúan el costo del patrón antes de lanzar un diseño de colector, y una elección incorrecta obliga a un rediseño y a un retraso en el cronograma. La presión de servicio superior a 25 MPa y la geometría de la galería determinan si un bloque de hierro fundido o de acero CNC mantiene sus sellos sin fugas. Cuatro factores, una matriz de 4x4 y un árbol de decisión brindan la respuesta en minutos. El ciclo de alta presión superior a 25 MPa y la geometría del recorrido del flujo indicarán si el colector de hierro fundido o de acero CNC garantizará un sellado sin fugas. Cuatro factores, una matriz de 4x4 y un árbol de decisión le brindan la respuesta en minutos. En otras palabras, los límites de volumen y presión eligen hierro fundido o acero CNC antes de invertir en herramientas.
¿Por qué confiar en esta comparación de procesos de fabricación?
Gloria, ingeniera sénior de procesos en LS Manufacturing, con más de 15 años de experiencia en prototipado y mecanizado de precisión, diseñó el marco de decisiones de ingeniería de procesos cruzados de Gloria . Ambas rutas se cotizan en el mismo conjunto de planos. La revisión por parte del ingeniero sénior de herramientas de potencia fluida ya se ha completado. Todos los datos provienen de la misma base de datos.
Las tolerancias se basan en la norma ISO 2768-1:1989 , clase m (media), Tabla 1. Los datos de propiedades mecánicas se obtienen del Manual ASM Vol. 2 , Propiedades y selección: aleaciones no ferrosas y materiales de uso especial (ASM International, 10.ª ed., 1990), pág. 1455 (Biblioteca Digital ASM), donde solo hay un volumen tanto para hierro fundido como para acero. Los datos sobre hierro fundido y acero en palanquilla se miden con los mismos instrumentos, número de revisión y período de prueba. El personal de compras verifica cada número con una cláusula específica.
En todos los envíos de colectores se realizan pruebas de estanqueidad a presión según la norma ISO 9001:2015 y mediciones geométricas con máquinas de medición por coordenadas Zeiss. Las estaciones de prototipado rápido se ubican en una misma planta, junto con las estaciones de hierro fundido y acero forjado. El personal de inspección de entrada podrá consultar el informe de prueba de cada bloque. El tamaño de la muestra analizada supera las 1500 unidades.
Fuente de datos y punto de referencia: Base de datos interna de mediciones de mecanizado de LS Manufacturing, actualizada por última vez en septiembre de 2026.
Conclusiones clave
- Elija acero forjado mecanizado por CNC (Opción B) en los casos en que: la alta presión, la creación rápida de prototipos y el plazo de entrega justifiquen la Opción B. La eliminación de porosidad mediante el mecanizado de material sólido permite que el primer lote de productos se entregue en 7 días .
- Elija hierro dúctil (Opción A) en los casos en que: los pedidos regulares que superen el punto de equilibrio y los canales de flujo que se cruzan justifiquen la Opción A.
- Cuando se requiere una tolerancia ultrafina: el rectificado y mandrinado de alta precisión de bloques de acero (Opción B) tiene una tolerancia de orificio de un solo dígito en micras y un acabado Ra 0,4 μm en las cavidades de los cartuchos. El hierro fundido continuo (Opción A) tiene una tolerancia de orificio mayor y un acabado Ra 0,8 μm en las cavidades de los cartuchos.
- Amortiguación y protección contra fugas: el grafito de hierro fundido continuo es capaz de disipar la energía de las ondas de choque hidráulicas; las paredes delgadas están sujetas a ciertos requisitos para evitar el astillamiento de los bordes. El acero forjado es resistente a la fatiga; se requiere una eliminación significativa de material.
Referencia rápida: Matriz de comparación de ingeniería 4×4
El hierro fundido continuo y el acero mecanizado CNC en lingotes se distinguen por cuatro criterios de ingeniería. La tolerancia, la presión nominal, el coste unitario y el plazo de entrega se agrupan para cada tipo de colector. Estos grupos permiten a los responsables de compras identificar un umbral para cada criterio.
| Dimensión | Opción A: Fundición continua de hierro | Opción B: Acero mecanizado CNC en lingotes | Umbral / Escenario recomendado |
| Tolerancia y superficie | Precisión ±0,008 mm; límite ±0,004 mm; Ra 0,8 μm | Precisión ±0,006 mm; límite ±0,003 mm; Ra 0,4 μm | Los diámetros de los carretes de las servoválvulas de ±0,005 mm o inferiores prefieren la Opción B. |
| Clasificación de presión | Presión de trabajo ≤25 MPa | Presión de trabajo de 35 MPa a 70 MPa | Para cargas superiores a 25 MPa se requiere la Opción B. |
| Compromisos de costos | Prototipo: 420 dólares (incluye utillaje); producción en serie: 68 dólares/unidad. | Prototipo $260 sin utillaje; producción en serie $112/unidad | Punto de equilibrio en 45 unidades; luego, el volumen selecciona la Opción A. |
| Plazo de entrega | Período de muestreo de 24 días que incluye patrón; fundición; envejecimiento; estabilidad de la producción en volumen | Muestreo en 7 días; programación de producción rápida. | Para una I+D rápida y una iteración con un volumen inferior a 45 piezas, se debe utilizar la Opción B. |
El costo del patrón y la caja de núcleos para esta familia de colectores es de $1,980; frente a un diferencial unitario de $44/pieza, este se recupera a partir de 45 piezas. Los programas de colectores que requieren baja presión y alto volumen utilizan hierro fundido a $68/pieza , y los programas de colectores que requieren alta presión (superior a 25 MPa) utilizan acero mecanizado por CNC.
Nota para usuarios de dispositivos móviles: La tabla matricial se puede desplazar horizontalmente o cambiar al modo de vista de tarjetas en dispositivos móviles. ¿No está seguro de qué columna corresponde a su bloque? Suba su dibujo 2D y el equipo de ingeniería de LS Manufacturing le proporcionará una comparación de rutas gratuita para ambos materiales en un plazo de dos horas.
Fuente de datos y punto de referencia: Base de datos interna de mediciones de mecanizado de LS Manufacturing, actualizada por última vez en septiembre de 2026.
¿En qué se diferencian las presiones nominales de los colectores de hierro fundido y de acero mecanizado por CNC bajo tensión cíclica?
La diferencia en la clasificación de presión de los colectores de hierro fundido frente a los de acero depende de un factor: el hierro fundido funciona bajo operación cíclica, mientras que las piezas forjadas de acero CNC funcionan a 35 MPa a 70 MPa . El hierro fundido funciona bien bajo servicio cíclico hasta una presión de 25 MPa y las piezas forjadas de acero CNC funcionan a altas presiones. Los lingotes de acero CNC están libres de microporosidad después del forjado y tienen un límite elástico de 550 MPa según la norma ASTM A108. El hierro dúctil cumple con la norma ASTM A536, tiene una resistencia a la tracción de 500 MPa a 700 MPa, y este es otro valor probado, no el límite elástico. La clase de presión, no la clasificación de tracción, determina la elección del colector una vez que se verifican los estándares de tolerancia del mecanizado CNC .
La vida útil a la fatiga diferencia los colectores hidráulicos de hierro fundido de los de acero mecanizado por CNC en condiciones de funcionamiento cíclico.
Reglas de selección basadas en el deber
- Bajo ciclo de trabajo y alta presión: el hierro dúctil resiste las pulsaciones.
- Alta presión de ciclo de trabajo: el acero forjado elimina las vías de fuga por porosidad.
El mecanizado CNC de alto volumen, una vez alcanzado el punto de equilibrio, también se divide en clases de presión. Se requieren diferentes valores de resistencia a la fatiga por rotura para colectores hidráulicos de hierro dúctil y aluminio . Para el cliente, la presión de servicio determina el material del colector hidráulico antes que la tabla de resistencia a la tracción.
Fuente de datos y punto de referencia: datos de resistencia a la tracción y al límite elástico verificados con la base de datos de propiedades mecánicas del Manual ASM, vol. 2, y la base de datos de propiedades de materiales MatWeb, hierro dúctil grado 80-55-06, consultada en septiembre de 2026.
Palabras clave relacionadas: presión nominal del colector hidráulico / límite de fatiga del colector de hierro fundido / presión de rotura del colector de acero forjado

¿Cuándo resulta más rentable el hierro fundido que el acero mecanizado por CNC?
El costo de los colectores de hierro fundido frente a los de acero mecanizado CNC depende de la amortización de las herramientas más que del costo del material, ya que el costo del patrón se vuelve ventajoso después de muchos pedidos. El hierro fundido es un 39,3 % más barato por pieza en comparación con el acero mecanizado CNC en lingotes más allá de la cantidad de equilibrio ; las cantidades iniciales siguen siendo ventajosas para las piezas de acero sin herramientas. El prototipado requiere el costo del patrón y el costo de fundición para el hierro fundido; cada pieza fundida en la producción en volumen conlleva una parte del costo del patrón. La fundición con forma casi final que tiene piezas en bruto fundidas para ser mecanizadas solo para los orificios de las válvulas utiliza el 85 % del metal fundido, mientras que cortar orificios de lingotes sólidos desperdicia el 65 % del metal como chatarra. Curiosamente, el mayor costo del prototipo se convierte en el menor costo de producción en volumen porque los costos del patrón se pagan una sola vez. El prototipado de colectores hidráulicos frente al volumen de producción precede al cronograma de servicios de mecanizado CNC multieje .
Costo unitario por etapa de construcción
- Primeros prototipos: El coste del hierro fundido era de 420 dólares, mientras que el del acero era de 260 dólares, sin incluir los costes de utillaje.
- Repeticiones de pedidos después del punto de equilibrio: El costo del hierro fundido pasa a $68 mientras que el acero permanece sin cambios en $112, ya que la salida de existencias no disminuye.
Planificación de rutas híbridas
La elección de colectores hidráulicos de hierro fundido depende de la estabilidad del diseño, donde la repetición de pedidos justifica los costos de fabricación, mientras que la evolución del diseño no. La validación del acero, seguida de la fabricación del molde de hierro fundido, reduce los costos del ciclo de vida, ya que los cambios en la geometría son económicos antes de la fabricación del molde. Las versiones estables que se fabrican con programas de mecanizado CNC para la industria automotriz se benefician al máximo de la validación del acero sin necesidad de herramientas adicionales.
Palabras clave relacionadas: costo unitario de colector de hierro fundido / amortización de herramientas de colector de acero CNC / volumen de equilibrio de colector hidráulico
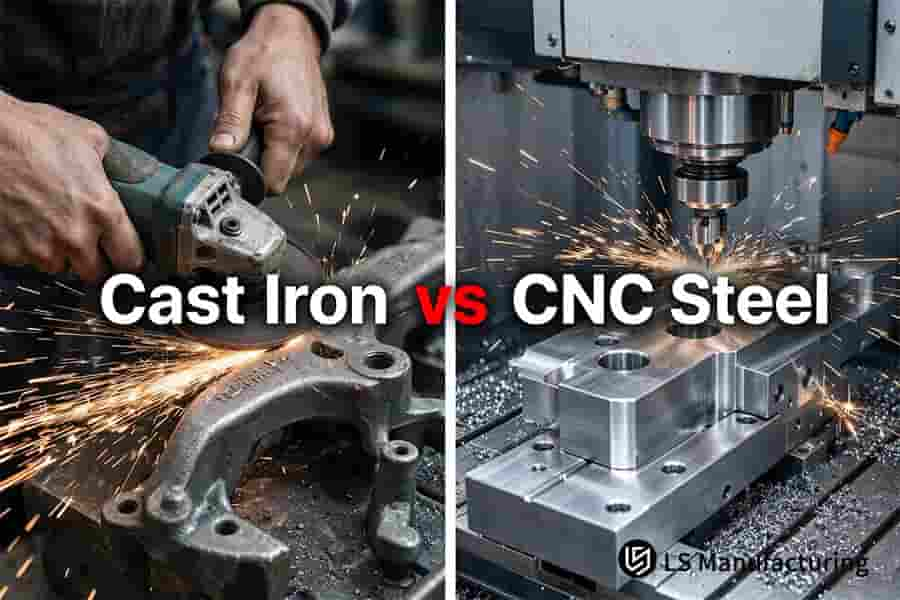
Figura 1: El rectificado manual elimina las superficies rugosas de hierro fundido mientras que el mecanizado CNC acaba un colector de acero con una rugosidad superficial Ra de 0,4 μm.
¿Cuándo utilizar colectores hidráulicos de acero mecanizados por CNC para la creación acelerada de prototipos?
El momento adecuado para usarcolectores hidráulicos de acero CNC depende del riesgo de plazos, no del precio unitario: los colectores de acero forjado están disponibles en 7 días, mientras que los de hierro fundido tardarán 24 días para la fabricación del modelo, la fundición y el recocido, lo que reduce el tiempo del ciclo de muestreo en un 70,8 %. La fundición en arena y la fundición a la cera perdida (modelo de espuma quemado durante la fundición) requieren la preparación del modelo, el moldeo, el recocido y el tratamiento superficial antes del envío de la muestra. El acero AISI 1045 en lingotes no requiere el desarrollo de herramientas, y el mecanizado en cinco ejes comienza una vez finalizado el diseño. En caso de cambio en el trazado del canal y adición de puertos para sensores, las muestras modificadas llegarán en 48 horas.
El hierro fundido ofrece un buen rendimiento para formas que no requieren modificaciones en grandes volúmenes; el acero, en cambio, permite mantener la flexibilidad de programación para cambios de forma. Las ventajas en el diseño de nuevos modelos provienen del prototipado de colectores hidráulicos frente al control del volumen de producción en el desarrollo de principios y las pruebas en carretera, debido al mayor coste de utillaje antes de la definición final del diseño.
Riesgo de programación en las iteraciones de diseño
El mecanizado CNC de precisión elimina la necesidad de plazos de entrega para las herramientas en cada ciclo. De esta forma, los cambios de ingeniería pueden procesarse e integrarse en el proceso de fabricación en un plazo de 48 horas , completando el ciclo de validación en un solo sprint.
Límite de costos y punto de entrega
El coste de los colectores de hierro fundido frente a los de acero mecanizado por CNC cambia una vez que el diseño está definido. El acero puede costar más por pieza, pero no conlleva los riesgos de los costes de utillaje. La fundición utiliza patrones para pedidos repetidos. El diseño para la fabricación (DFM) del mecanizado CNC antes del mecanizado elimina las piezas innecesarias, lo que reduce el tiempo de mecanizado.
- Diseño prefabricado: el acero permite la modificación del trazado de los canales y la adición de sensores sin necesidad de cambiar las herramientas.
- Tras la congelación de la geometría por encima del punto de equilibrio, el hierro fundido recupera el coste de los moldes gracias al bajo coste por pieza.
Palabras clave relacionadas: plazo de entrega de colectores de acero CNC / iteración de diseño de colectores hidráulicos / ciclo de utillaje de colectores de hierro fundido
¿Por qué la limpieza interna de los canales y el desbarbado son fundamentales en ambos procesos?
La limpieza interna influye en la vida útil del carrete, y los colectores hidráulicos de hierro fundido y acero CNC difieren en los modos de falla porque el acero dúctil crea rebabas que se adhieren después de la perforación transversal, mientras que las partículas finas de grafito generadas en el hierro fundido quedan atrapadas en los orificios ciegos. El acero CNC en lingotes mostró una tasa de retrabajo del 12,8 % en las galerías perforadas transversalmente, mientras que el hierro fundido continuo mantuvo el 9,6 %; ambos se midieron en la misma revisión de la base de datos. El cuerpo del colector contiene orificios inclinados, orificios profundos y galerías de aceite que se cruzan en ángulo recto; por lo tanto, la perforación causa rebabas inversas secundarias en las intersecciones de los puertos.
Las rebabas del acero forjado son dúctiles y se adhieren a la pared del orificio, por lo que no se pueden eliminar con agua a alta presión. Esto requiere el uso de TEM (desbarbado por energía térmica) o AFM (mecanizado por flujo abrasivo) . El alcance del acabado superficial del mecanizado CNC debe especificar un proceso de desbarbado para cada material.
Mecanismos de defectos dentro de los conductos perforados transversalmente
Las propiedades de las rebabas influyen en la selección del método de eliminación: las rebabas de acero se doblan y se adhieren, mientras que las de hierro fundido se desintegran en partículas y polvo. Las tolerancias de mecanizado de los colectores de hierro fundido y acero interactúan con el anclaje de las rebabas, ya que las bandas de orificio más ajustadas permiten menos espacio libre para el desprendimiento de los bordes. La forma de la viruta por sí sola no permite predecir la probabilidad de ensamblaje y, por lo tanto, requiere una estrategia de limpieza completamente diferente para cada metal.
Controles de inspección y limpieza
La inspección endoscópica de colectores, combinada con la limpieza ultrasónica multietapa, reduce el porcentaje de conjuntos defectuosos al 2,4 % para hierro fundido y al 1,2 % para acero forjado. Las piezas mecanizadas por CNC son muy susceptibles a la deformación durante el desbarbado; los ajustes del ciclo deben ser conservadores en las proximidades de las nervaduras delgadas. La medición de la rugosidad con Mitutoyo Surftest SJ-410 y las clases de limpieza NAS 1638 validan cada lote.
La elección de colectores hidráulicos de hierro fundido no solo depende de la presión y el caudal, sino también del nivel de limpieza, ya que el hierro fundido necesita filtración del refrigerante, mientras que el acero forjado requiere limpieza térmica o abrasiva del flujo.
Fuente de datos y punto de referencia: inspección de la limpieza de la pared interna y medición de la microrrugosidad realizadas según el procedimiento de verificación del instrumento de rugosidad Mitutoyo Surftest SJ-410 y la norma de limpieza de fluidos NAS 1638.
Palabras clave relacionadas: colector de hierro fundido frente a colector de acero CNC / limpieza del canal interno / prevención del agarrotamiento del carrete del colector
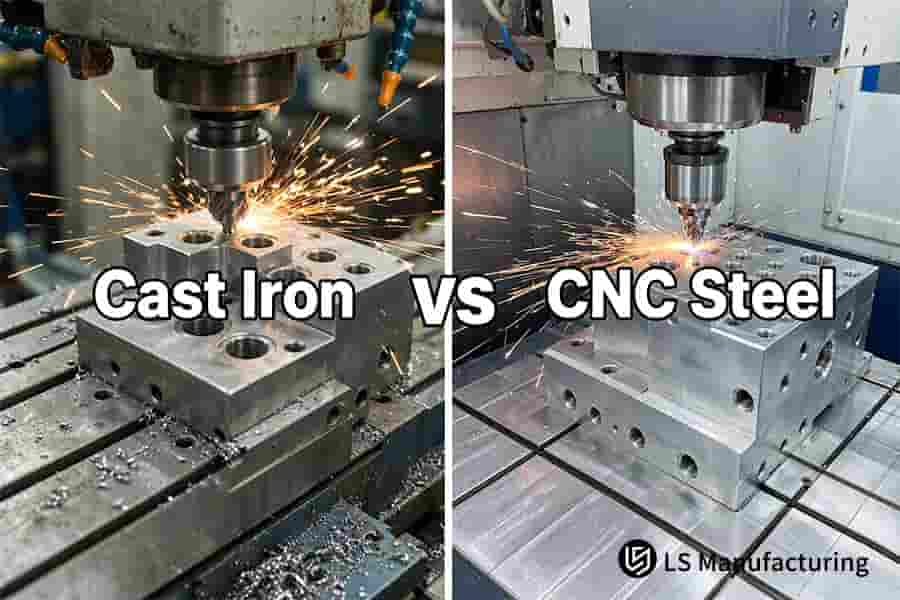
Figura 2: Un colector de hierro fundido expulsa virutas densas durante el taladrado, mientras que el mecanizado CNC deja orificios de acero más brillantes.
¿Cuáles son las ventajas y desventajas medioambientales y de peso entre los bloques de hierro y los de acero?
Las ventajas y desventajas en peso de los colectores hidráulicos de hierro fundido frente a acero CNC comienzan con la densidad: la densidad del hierro dúctil es de 7,1 g/cm³, y la del acero aleado al carbono, de 7,85 g/cm³ . Para aplicaciones que requieren reducción de vibraciones y de peso de la maquinaria, se utiliza hierro dúctil. La estructura de grafito ayuda a aumentar la capacidad de amortiguación de 2,5 a 4 veces y a reducir el peso del bloque en un 9,5 % . La ondulación de la bomba y el golpe de ariete (aumento de presión tras el cierre de la válvula) pierden energía al interactuar con el grafito. La chatarra de acero es totalmente reciclable y se devuelve a las acerías, mientras que el fresado de lingotes sólidos utiliza energía y refrigerante para el procesamiento de la chatarra que no tiene carga. La fundición con núcleo casi final requiere un fresado mínimo del material y reduce la generación de virutas en más del 60 % , mientras que el fresado de lingotes sólidos genera un 65 % de virutas.
Comportamiento de masas y ruido en el servicio
Las ondas de choque se transmiten a través de todos los conductos de aceite debido a la descarga ondulatoria de la bomba y al cierre abrupto de la válvula de carrete. El hierro dúctil disipa parte de la energía del efecto ondulatorio de la bomba en grafito. El acero forjado transmite vibraciones mayores, pero demuestra una mayor resistencia a la fatiga en comparación con el hierro dúctil de dimensiones iguales. Los programas de mecanizado CNC de aluminio orientados a la reducción de peso tendrán diferentes densidades debido a las variaciones en las restricciones de peso y presión para las aleaciones de aluminio. Las comparaciones entre colectores hidráulicos de hierro dúctil y aluminio requieren datos de pruebas diferentes, no solo los números obtenidos de las pruebas de hierro y acero.
Huella energética y descarga de chips
La diferencia en el reciclaje de virutas es mucho más importante que la densidad del material: las virutas de hierro fundido contienen partículas de grafito que requieren la filtración del refrigerante, mientras que las virutas de acero son totalmente reciclables en las acerías sin necesidad de filtración. La presión nominal del colector de hierro fundido frente a la del acero representa una barrera mucho más difícil de superar. Los compradores de servicios de mecanizado CNC robótico consideran ambas características, ya que los integradores de brazos robóticos las tienen en cuenta, dado que un robot incurre en gastos por la masa del colector en cada ciclo de aceleración, y también por la amortiguación cada vez que la onda de la bomba llega al brazo.
Palabras clave relacionadas: comparación de peso de colectores hidráulicos / colector de hierro fundido frente a colector de acero CNC / reducción de la descarga de virutas del colector
Árbol de decisión de selección: Determinación rápida de rutas de proceso para colectores hidráulicos (Marco de árbol de decisión)
El enrutamiento de los colectores hidráulicos se basa en la presión máxima del sistema, no en el costo unitario. La terminación de la rama de presión se realiza primero, luego las ramas de lote y, finalmente, las ramas de herramientas y de flujo. La decisión entre colectores hidráulicos de hierro fundido y acero mecanizado por CNC se toma considerando las restricciones de seguridad física antes que cualquier beneficio económico. Las cajas de terminales tienen una ruta fija para cada ramal.
- Presión máxima del sistema > 25 MPa, Optar por B , forjado CNC de acero con capacidad de corte de 35 MPa a 70 MPa, selección de proceso realizada.
- Presión máxima del sistema ≤ 25 MPa, pasar al tamaño del lote; lote ≤ 45 piezas, optar por B , prototipado rápido de acero forjado CNC en 7 días sin coste de utillaje.
- Para lotes de más de 45 piezas con flujos de producción normales: elija herramientas de hierro fundido, 68 dólares por pieza.
- Lote de menos de 45 piezas con conductos internos curvos en 3D que no se pueden lograr mediante perforación (perforación ciega), ya sea mediante impresión 3D de metal (fabricación aditiva) o con la opción de preforma fundida, pero sin perforación de agujeros profundos.
Ambas opciones presentan una desventaja: cuando un solo bloque contiene más de tres galerías que se cruzan y el pedido es inferior a 20 piezas, el acero perforado supone un desperdicio del 65 % del material y las herramientas de hierro fundido no se pueden amortizar. En ese caso, la fabricación aditiva del bloque en acero inoxidable 17-4PH resulta la opción más económica, aunque su acabado de cavidad Ra de 6,3 μm excluye los orificios para los carretes del servomotor.
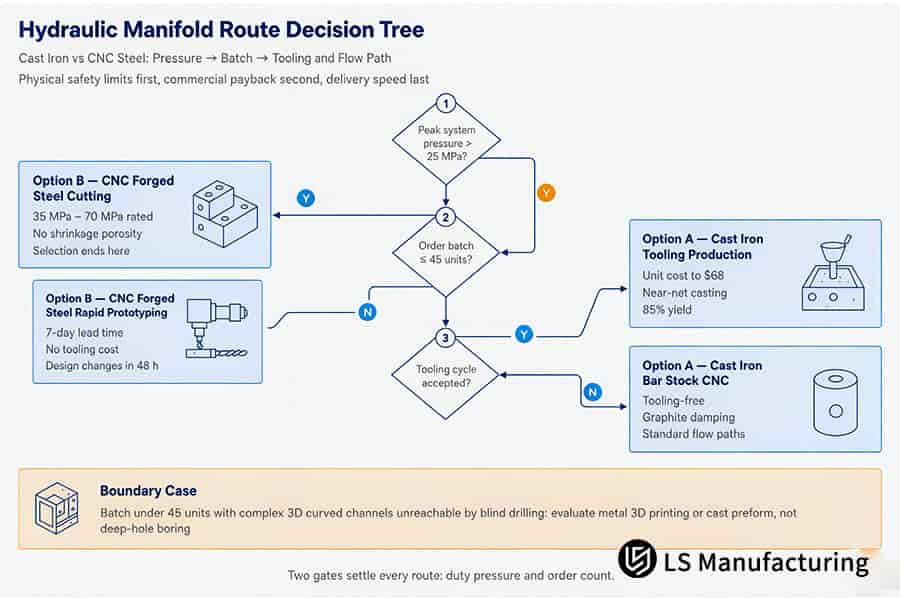
Figura 3: Árbol de decisión que compara las rutas de hierro fundido con las rutas de acero CNC en función de la presión del colector hidráulico, el número de lotes y el ciclo de herramientas.
- Servicio de alta presión: compare la presión máxima del sistema con 25 MPa antes de considerar cualquier aspecto económico; por encima de 25 MPa es posible considerar el acero forjado CNC independientemente del volumen.
- Consideración del arancel por volumen: comparar volúmenes del orden de 45 unidades antes de considerar cualquier aspecto económico; un volumen que no supere las 45 unidades permite considerar el acero CNC sin herramientas , mientras que un volumen superior a 45 unidades permite utilizar herramientas de hierro fundido a 68 dólares.
- Geometrías internas: confirmar el éxito de la perforación a ciegas de todos los canales 3D antes de considerar el mandrinado, ya que está sujeto a perforación.
Palabras clave relacionadas: árbol de decisiones del colector hidráulico / ruta de selección entre hierro fundido y acero CNC / umbral de lote de presión del colector
LS Manufacturing [Hierro fundido vs. Acero CNC] para colectores hidráulicos de robótica industrial: Alivio de tensiones en el mecanizado y reducción de fugas
La selección de colectores hidráulicos de hierro fundido frente a acero CNC se basa en el margen de seguridad de presión frente al valor de la inversión en utillaje: el hierro fundido continuo QT500-7 reduce costes y amortigua la ondulación de la bomba, pero su porosidad por contracción puede permanecer oculta hasta que la pasada de mecanizado final la exponga. El acero CNC en lingotes cubre presiones de trabajo de 35 MPa a 70 MPa. La producción en lotes pequeños y las aplicaciones de alta presión son para colectores de acero forjado; la producción en lotes maduros y las bajas presiones, para utillaje de hierro fundido. La reducción de desperdicio por fugas del 12,8 % al 1,2 % se logró cambiando el enfoque del utillaje. Se debe elegir la fundición casi final para presiones de hasta 25 MPa y un tamaño de lote suficiente para cubrir el coste del modelo. La evaluación del mecanizado de pared delgada CNC antes del mecanizado garantiza la integridad de la pared delgada por encima del nivel de presión de rotura.
Ruta inicial y puntos débiles
Una universidad dedicada a la investigación y el desarrollo de robots eligió la fundición continua QT500-7 para el bloque de válvulas de un servomotor multicircuito debido a su bajo costo y las características de amortiguación del grafito . Las presiones máximas de hasta 28 MPa superaron la capacidad de la fundición. Los defectos de porosidad asociados a la contracción pudieron soportar el mecanizado de 5 ejes y provocaron fugas de aceite a 30 MPa a través de la pared delgada desde el orificio del carrete hasta una galería de entrada.
Cambio de ruta y corrección de procesos
Los criterios para sustituir el hierro fundido por forjas del Proyecto #ROBOT-2026-042B incluyen: presión entre 35 MPa y 70 MPa frente a 25 MPa; tolerancia de precisión del orificio de ±0,003 mm a ±0,004 mm ; tiempo de ciclo de 1 semana frente a 24 días, incluyendo la fabricación del modelo y el recocido; tasa de viruta del 65 % en comparación con el 85 % del rendimiento de la fundición. El mecanizado en bruto eliminó la tensión, lo que resultó en una ovalidad de 0,008 mm en el orificio de una bobina. El recocido de alivio a 560 °C junto con la sujeción correcta devolvió la redondez a una tolerancia de ±0,003 mm.
Resultados medidos
Como resultado del cambio de ruta, se entregaron cinco bloques de prueba. El tiempo de muestreo se redujo de 24 a 7 días. El costo del prototipo disminuyó de $420 a $260 (un 38,1% menos, según la documentación del proyecto) . Para la producción de más de 200 bloques de prueba, se utilizó utillaje de hierro fundido para la fabricación, con un costo de $68 por unidad y una presión nominal menor.
Validación y lecciones aprendidas
Se realizaron pruebas de resistencia a la presión y de fugas según la norma ISO 9001:2015, así como pruebas geométricas 3D con la máquina de medición por coordenadas Zeiss (CMM) en los cinco bloques de prueba. Los bloques se ensamblan en líneas de producción de fabricantes de equipos originales (OEM) sin interrupciones para inspecciones. Se adquirirán componentes CNC de precisión con información sobre el diámetro interior disponible para facilitar la tramitación de las garantías.
“El forjado logró que los orificios de los carretes no presentaran fugas hasta 30 MPa, y se fabricaron cinco bloques de prueba en tan solo siete días.” — Ingeniero de Diseño Mecánico, Instituto de I+D de Robótica, Proyecto n.° ROBOT-2026-042B
Fuente de datos y punto de referencia: base de datos de mediciones entre procesos de LS Manufacturing, proyecto n.° ROBOT-2026-042A y proyecto n.° ROBOT-2026-042B, tamaño de la muestra >1500.

Preguntas frecuentes
1. ¿Qué material soporta presiones de funcionamiento más elevadas para colectores hidráulicos?
Para aplicaciones de alta capacidad de servicio, el acero forjado es preferible al hierro fundido continuo: el acero forjado puede operar bajo presiones de servicio de 35 MPa a 70 MPa , mientras que el hierro fundido puede operar hasta 25 MPa. Los informes de resistencia revelan que el acero tiene un límite elástico de 550 MPa, y el hierro fundido tiene una resistencia a la tracción de 500 a 700 MPa . La capacidad de servicio y la vida útil a la fatiga, más que la resistencia a la tracción, deben ser los factores determinantes para la selección de materiales.
Fuente de datos: Manual ASM Vol. 2.
2. ¿Cómo se comparan los costos entre los colectores de hierro fundido y los de acero mecanizados por CNC?
El costo de los prototipos favorece al acero forjado a $260 por bloque frente al hierro fundido ASTM A536 a $420 por bloque, ya que el proceso no requiere herramientas y, por lo tanto, elimina el costo de fabricar moldes. A partir de un volumen de 45 piezas, el hierro fundido resulta más económico a $68 por unidad frente a $112 por unidad para el acero, lo que representa un margen del 39,3 % . El utillaje solo se paga cuando los departamentos de compras confirman los pedidos, y el costo del colector de acero mecanizado por CNC siempre es menor por debajo del punto de equilibrio.
Fuente de datos: Base de datos de comparación de procesos cruzados de LS Manufacturing 2025-2026, tamaño de la muestra >1.500.
3. ¿Cuándo debo elegir hierro dúctil en lugar de aluminio para los bloques hidráulicos?
En cuanto a la comparación entre hierro dúctil y aluminio, el hierro dúctil es adecuado para bloques hidráulicos con una presión de sistema superior a 21 MPa; los bloques de aluminio pueden utilizarse para presiones que no superen los 21 MPa, a diferencia de la presión de 25 MPa utilizada al seleccionar hierro fundido y acero. El hierro tiene un módulo de elasticidad mayor, lo que significa que la expansión del orificio debido a la presión será menor y el agarrotamiento del carrete ocurrirá con menos frecuencia. La resistencia al desprendimiento de roscas aumenta debido al diseño compacto y al cumplimiento de las tolerancias de ajuste de la norma ISO 286-1:2010 bajo ciclos de presión. Los plazos del proyecto no se ven afectados por el posible desgaste de las roscas de los puertos.
Fuente de datos: ISO 286-1:2010, Tabla 1, grados de tolerancia del orificio (consultado en septiembre de 2026).
4. ¿Qué proceso ofrece una amortiguación superior de las vibraciones internas?
El hierro dúctil ASTM A536 ofrece una mejor amortiguación de vibraciones en comparación con los bloques de acero forjado, debido a su mayor contenido de grafito libre (más del doble que en los bloques de acero). La masa de los bloques es mayor en el hierro, con 7,1 g/cm³ frente a 7,85 g/cm³. En espacios reducidos, el acero soporta mayor carga por milímetro de espesor de pared, lo que lo hace ideal para diseños compactos; el hierro requiere paredes más gruesas para la misma carga.
Fuente de datos: Base de datos de propiedades físicas de MatWeb.
5. ¿Cuáles son las tolerancias de mecanizado típicas para colectores de hierro fundido en comparación con los de acero?
El acero forjado mantiene los orificios de los carretes a ±0,003 mm, Ra 0,4 μm; el hierro fundido mantiene los orificios de los carretes a ±0,004 mm, Ra 0,8 μm. Los orificios de montaje externos estándar alcanzan ±0,020 mm en ambas rutas según ASME Y14.5-2018, tolerancia de posición en MMC. Los auditores de calidad reciben informes de Zeiss CMM por lote, por lo que la verificación se realiza antes de la liberación del ensamblaje. Los ajustes de servo prefieren el acero; las galerías generales prefieren el hierro.
Fuente de datos: Informe de calibración de la máquina de medición por coordenadas Zeiss.
6. ¿Cómo puedo decidir rápidamente entre hierro fundido y acero mecanizado por CNC para mi proyecto?
Dos compuertas determinan la ruta del colector. La presión superior a 25 MPa o el pedido inferior a 45 unidades se realiza con acero forjado ASTM A108; la presión moderada superior a 45 unidades se realiza con herramientas de hierro fundido ASTM A536. Los datos de comparación entre procesos de LS Manufacturing 2025-2026, con un tamaño de muestra superior a 1500, determinan ambos umbrales. La decisión de utilizar acero CNC depende en primer lugar de la clase de servicio; los equipos de puesta en marcha de flotas consideran posteriormente los costes de las herramientas en relación con la vida útil a la fatiga.
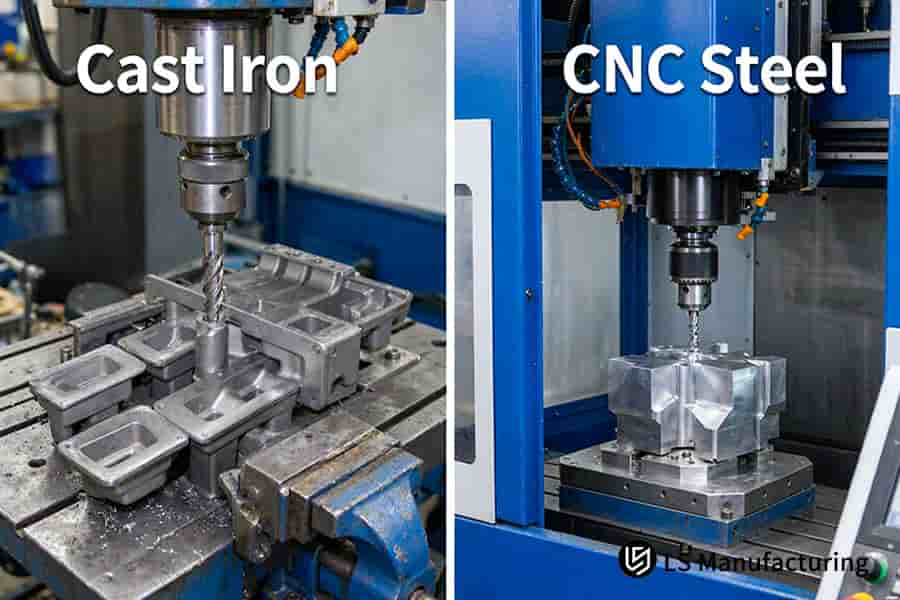
Figura 4: Las piezas en bruto de hierro fundido reciben múltiples orificios perforados mientras que una máquina CNC corta un bloque de acero a partir de una pieza maciza.
Resumen
Primero, seleccione por clase de presión y luego por volumen. Para presiones superiores a 25 MPa, utilice acero mecanizado CNC en lingotes, independientemente del tamaño del pedido. Para presiones de 25 MPa o inferiores y pedidos de menos de 45 piezas, utilice acero sin utillaje. Para presiones de 25 MPa o inferiores y pedidos de más de 45 piezas con un diseño fijo, el utillaje de hierro fundido es la opción más económica.
Discusión técnica y consulta de procesos: +86 185 6675 9667
Consultas sobre planos de ingeniería: info@lsrpf.com
Sitio web oficial de tecnología de fabricación: https://lsrpf.com/

