 Русский



Вкратце: выбор между чугунным и стальным гидравлическим коллектором, изготовленным на станках с ЧПУ, сводится к выбору между литьем с получением практически готового канала потока и механической обработкой из цельного материала: сталь, изготовленная на станках с ЧПУ, позволяет достигать допусков ±0,003 мм и выдерживает нагрузку до 70 МПа, тогда как чугун позволяет достигать допусков ±0,004 мм и стоит на 39,3% меньше, чем сталь, изготовленная на станках с ЧПУ, в расчете на одну деталь после достижения точки безубыточности. При заказе более 45 деталей стоимость изготовления модели полностью амортизируется, поэтому чугун становится более дешевым вариантом; при заказе менее 45 деталей сталь остается дешевле в расчете на единицу продукции, поскольку не требует оснастки.
Команды инженеров-гидравликов и специалистов по закупкам оценивают стоимость шаблона перед выпуском конструкции коллектора, и неправильный выбор пути приводит к перепроектированию и задержке сроков. Рабочее давление выше 25 МПа и геометрия каналов определяют, какой блок — чугунный или изготовленный на станке с ЧПУ из стали — обеспечит герметичность. Четыре фактора, матрица 4x4 и дерево решений дают ответ за считанные минуты. Циклические нагрузки высокого давления выше 25 МПа и геометрия канала потока покажут, какой коллектор — чугунный или изготовленный на станке с ЧПУ из стали — обеспечит герметичность без утечек. Четыре фактора, матрица 4x4 и дерево решений дают ответ за считанные минуты. Другими словами, ограничения по объему и давлению определяют выбор между чугунным и изготовленным на станке с ЧПУ из стали до инвестиций в оснастку.
Почему этому сравнению производственных процессов можно доверять?
Глория, старший инженер-технолог компании LS Manufacturing, имеющая более чем 15-летний опыт в области прототипирования и прецизионной обработки, разработала разработанную ею систему принятия решений в рамках межпроцессного проектирования . Оба варианта представлены на одном комплекте чертежей. Проверка старшим инженером по гидравлическому оборудованию завершена. Все данные получены из одной базы данных.
Допуски основаны на стандарте ISO 2768-1:1989 , класс m (средний), таблица 1. Данные о механических свойствах взяты из справочника ASM, том 2 , «Свойства и выбор: цветные сплавы и материалы специального назначения» (ASM International, 10-е изд., 1990 г.), стр. 1455 (цифровая библиотека ASM), где представлен только один том как для чугуна, так и для стали. Данные по чугуну и заготовочной стали измеряются с использованием одних и тех же приборов, с одним и тем же номером редакции и периодом испытаний. Сотрудники отдела закупок перепроверяют каждое значение по одному конкретному пункту.
Для всех отгружаемых коллекторов проводятся испытания на герметичность под давлением по стандарту ISO 9001:2015 и геометрические измерения с помощью координатно-измерительной машины Zeiss. На одном этаже, рядом с цехами по обработке чугуна и заготовок из стали, расположены станции быстрого прототипирования. Сотрудники входного контроля смогут найти протокол испытаний для каждого блока. Объем выборки составляет более 1500 протестированных единиц.
Источник данных и эталон: база данных внутренних измерений при механической обработке компании LS Manufacturing, последнее обновление — сентябрь 2026 г.
Основные выводы
- В случаях, когда высокое давление, быстрое прототипирование и сроки поставки оправдывают выбор варианта B, следует отдавать предпочтение кованой стали, обработанной на станках с ЧПУ (вариант B). Удаление пористости путем обработки цельного материала позволяет изготовить первую партию продукции в течение 7 дней .
- Выбирайте высокопрочный чугун (Вариант А) в случаях, когда: регулярные заказы за пределами точки безубыточности и пересекающиеся каналы потока оправдывают выбор Варианта А.
- Там, где требуется сверхточная обработка: высокоточная шлифовка и расточка стальных блоков (Вариант B) имеют допуск на диаметр отверстия в несколько микрон и чистоту поверхности гильз Ra 0,4 мкм . Непрерывный чугун (Вариант A) имеет больший допуск на диаметр отверстия и чистоту поверхности гильз Ra 0,8 мкм .
- Амортизация и защита от протечек: чугун непрерывного литья с графитовым покрытием способен рассеивать энергию гидравлических ударных волн; тонкие стенки подвергаются определенным требованиям во избежание сколов кромок. Кованая сталь обладает усталостной прочностью; требуется значительное удаление материала.
Краткий справочник: Сравнительная таблица характеристик полноприводных автомобилей 4×4
Непрерывный чугун и сталь, изготовленная на станках с ЧПУ, различаются по четырем инженерным параметрам. Допуск, номинальное давление, себестоимость единицы продукции и сроки выполнения заказа — для каждого типа коллекторов выделяются отдельные пары параметров. Эти пары позволяют менеджерам по закупкам определить единый пороговый уровень для каждого показателя.
| Измерение | Вариант А: Непрерывная чугунобойная линия | Вариант B: Сталь, обработанная на станке с ЧПУ | Пороговое значение / Рекомендуемый сценарий |
| Допуски и поверхность | Точность ±0,008 мм; предел ±0,004 мм; Ra 0,8 мкм | Точность ±0,006 мм; предел ±0,003 мм; Ra 0,4 мкм | Для отверстий под золотники сервоклапана с шагом ±0,005 мм предпочтительнее вариант B. |
| Номинальное давление | рабочее давление ≤25 МПа | Рабочее давление 35–70 МПа | Для нагрузок свыше 25 МПа требуется вариант B. |
| Компромиссы в отношении затрат | Прототип: 420 долларов США , включая оснастку; серийный образец: 68 долларов США за штуку. | Прототип: 260 долларов без оснастки; серийное производство: 112 долларов за штуку. | Точка безубыточности — 45 единиц; после достижения определенного объема продаж выбирается вариант А. |
| Срок выполнения заказа | 24-дневный период отбора проб, включающий в себя: моделирование; литье; старение; стабильность серийного производства. | 7 дней на отбор проб; быстрое планирование производства. | Для быстрых исследований и разработок и объемов производства менее 45 единиц следует использовать вариант B. |
Стоимость шаблона и корпуса для этого семейства коллекторов составляет 1980 долларов; разница в цене в 44 доллара за единицу компенсируется при заказе 45 штук. В программах для коллекторов, требующих низкого давления и большого объема, используется чугун по цене 68 долларов за штуку , а в программах для коллекторов, требующих высокого давления выше 25 МПа, используется сталь, обработанная на станках с ЧПУ.
Примечание для пользователей мобильных устройств: на мобильных устройствах таблица матрицы может прокручиваться влево-вправо или переключаться в режим просмотра карточек. Не уверены, какой столбец относится к вашему блоку? Загрузите свой 2D-чертеж, и команда инженеров LS Manufacturing в течение двух часов предоставит вам бесплатное сравнение вариантов для обоих материалов.
Источник данных и эталон: база данных внутренних измерений при механической обработке компании LS Manufacturing, последнее обновление — сентябрь 2026 г.
Чем отличаются показатели давления в коллекторах из чугуна и стали, обработанных на станках с ЧПУ, при циклических нагрузках?
Разница в допустимых давлениях для чугунных и стальных коллекторов зависит от одного показателя: чугун работает в циклическом режиме, тогда как стальные поковки, изготовленные на станках с ЧПУ, работают при давлении от 35 до 70 МПа . Чугун хорошо работает в циклическом режиме при давлении до 25 МПа , а стальные поковки, изготовленные на станках с ЧПУ, работают при высоких давлениях. Стальные заготовки, полученные на станках с ЧПУ , после ковки не содержат микропор и имеют предел текучести 550 МПа в соответствии со стандартом ASTM A108. Ковкий чугун соответствует стандарту ASTM A536, его предел прочности на растяжение составляет от 500 до 700 МПа, и это еще один параметр, который проверяется не так, как предел текучести. Класс давления, а не класс прочности на растяжение, определяет выбор коллектора после проверки соответствия стандартам допусков обработки на станках с ЧПУ .
Различия в ресурсе при усталости чугунных и стальных гидравлических коллекторов, изготовленных на станках с ЧПУ, при циклических режимах работы.
Правила отбора на основе должностных обязанностей
- Низкое рабочее давление: высокопрочный чугун выдерживает пульсационные удары.
- Высокое давление при интенсивной эксплуатации: кованая сталь устраняет пористость, препятствующую протечкам.
Высокообъемная обработка на станках с ЧПУ после достижения безубыточности также подразделяется по классам давления. Для гидравлических коллекторов из высокопрочного чугуна и алюминия требуются разные значения усталостной прочности на разрыв. Для заказчика рабочее давление определяет материал гидравлического коллектора до применения диаграммы прочности на растяжение.
Источник данных и эталон: данные о прочности на растяжение и пределе текучести проверены по базе данных механических свойств ASM Handbook Vol.2 и базе данных свойств материалов MatWeb, высокопрочный чугун марки 80-55-06, доступ получен в сентябре 2026 года.
Ключевые слова: номинальное давление гидравлического коллектора / предел усталости чугунного коллектора / давление разрыва кованого стального коллектора

В каких случаях чугун становится более экономически выгодным, чем сталь, обработанная на станках с ЧПУ?
Стоимость чугунного коллектора по сравнению со стальным коллектором, изготовленным на станках с ЧПУ, зависит от амортизации оснастки, а не от стоимости материала, поскольку стоимость шаблона становится выгоднее после множества заказов. Чугун на 39,3% дешевле в расчете на деталь по сравнению со стальным коллектором, изготовленным на станках с ЧПУ, после достижения точки безубыточности ; начальные объемы остаются выгодными для стальных деталей, не требующих оснастки. Прототипирование требует затрат на шаблон и литье чугуна; каждая отливка в серийном производстве несет в себе часть затрат на шаблон. При литье с получением формы, близкой к окончательной, когда заготовки подвергаются чистовой обработке только для отверстий под клапаны, используется 85% расплавленного металла, тогда как вырезание отверстий из цельных заготовок приводит к потере 65% металла в виде отходов. Интересно, что более высокая стоимость прототипа становится более низкой стоимостью серийного производства, поскольку затраты на шаблон оплачиваются один раз. Сравнение стоимости прототипирования гидравлического коллектора с объемом серийного производства предшествует графику услуг многоосевой обработки на станках с ЧПУ .
Стоимость единицы продукции по этапам строительства
- Ранние прототипы: Стоимость чугуна составляла 420 долларов, а стали — 260 долларов без учета затрат на оснастку.
- Повторение заказов после достижения точки безубыточности: стоимость чугуна возрастает до 68 долларов, в то время как стоимость стали остается неизменной на уровне 112 долларов, поскольку объем удаляемой продукции не уменьшается.
Гибридное планирование маршрута
Выбор чугунных гидравлических коллекторов зависит от стабильности конструкции: повторение заказов оправдывает затраты на изготовление шаблонов, тогда как эволюция конструкции — нет. Проверка стали с последующим изготовлением чугунной оснастки снижает затраты на протяжении всего жизненного цикла, поскольку изменения геометрии обходятся недорого еще до изготовления шаблона. Стабильные версии, обрабатываемые с помощью программ для станков с ЧПУ в автомобильной промышленности, получат наибольшую выгоду от проверки стали без использования оснастки.
Ключевые слова по теме: себестоимость чугунного коллектора / амортизация стальной оснастки для изготовления коллекторов на станках с ЧПУ / объем безубыточности гидравлического коллектора
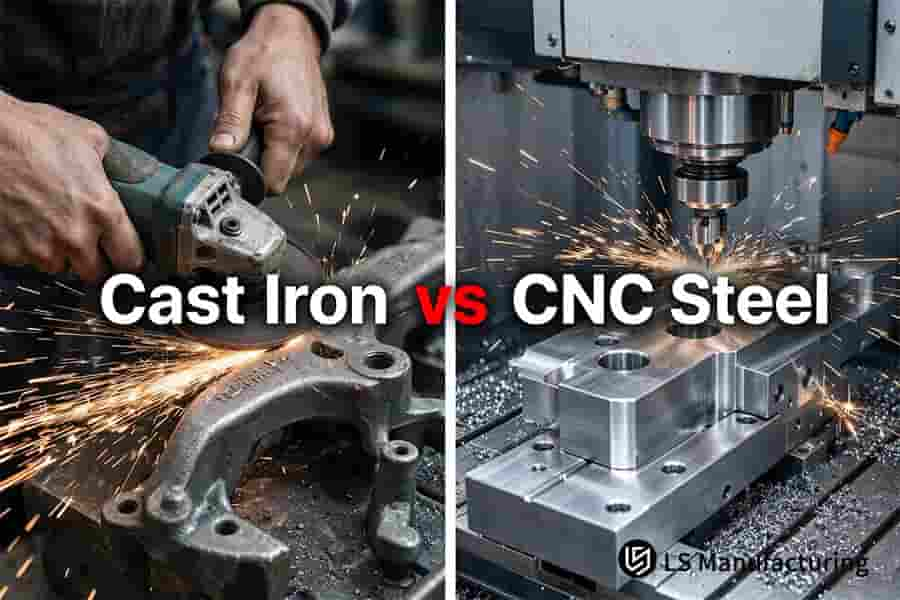
Рисунок 1: Ручная шлифовка очищает шероховатые поверхности чугуна, в то время как станок с ЧПУ обрабатывает стальной коллектор с шероховатостью Ra 0,4 мкм.
Когда следует использовать стальные гидравлические коллекторы, изготовленные на станках с ЧПУ, для ускоренного прототипирования?
Выборстальных гидравлических коллекторов, изготовленных на станках с ЧПУ, зависит от рисков, связанных с соблюдением сроков, а не от цены за единицу продукции: кованые стальные коллекторы изготавливаются за 7 дней, тогда как для чугунных коллекторов изготовление модели, литье и отжиг займут 24 дня, что сократит время цикла отбора проб на 70,8%. Литье в песчаные формы и литье по выплавляемым моделям (пенопластовая модель выжигается во время литья) требуют подготовки модели, формовки, отжига и обработки поверхности перед отправкой образцов. Сталь AISI 1045, полученная из заготовки, не требует разработки оснастки, а обработка по пяти осям начинается после завершения проектирования. В случае изменения трассировки каналов и добавления портов для датчиков, модифицированные образцы будут доставлены в течение 48 часов.
Чугун хорошо зарекомендовал себя для форм, которые больше не нужно изменять в больших объемах; сталь помогает сохранить гибкость планирования при изменении формы. Преимущества в проектировании новых моделей достигаются за счет прототипирования гидравлических коллекторов по сравнению с серийным производством на этапе принципиальной разработки и дорожных испытаний, поскольку до утверждения конструкции затраты на оснастку выше.
Риск срыва сроков на протяжении итераций проектирования
Высокоточная обработка на станках с ЧПУ устраняет необходимость в изготовлении оснастки на каждом этапе. Внесение инженерных изменений может быть обработано и интегрировано в производственный процесс в течение 48 часов, завершая цикл валидации за один спринт.
Границы затрат и точка передачи
Стоимость чугунных и стальных коллекторов, изготовленных на станках с ЧПУ, меняется после утверждения проекта. Сталь может стоить дороже за единицу, но при этом отсутствуют риски, связанные с затратами на оснастку. При литье используются модели для повторных заказов. При обработке на станках с ЧПУ перед механической обработкой удаляются ненужные детали, что увеличивает время обработки.
- Предварительно замороженная конструкция: сталь позволяет изменять трассировку каналов и добавлять датчики без необходимости замены оснастки.
- После достижения безубыточности по объему производства, при котором геометрические параметры изделия замораживаются, чугун компенсирует затраты на изготовление моделей за счет низкой себестоимости каждой детали.
Ключевые слова: сроки изготовления стальных коллекторов на станках с ЧПУ / итерации проектирования гидравлических коллекторов / цикл изготовления оснастки для чугунных коллекторов
Почему чистота внутренних каналов и удаление заусенцев имеют решающее значение в обоих процессах?
Внутренняя чистота влияет на срок службы золотника, а гидравлические коллекторы из чугуна и стали, обработанной на станках с ЧПУ, различаются по характерам отказов, поскольку в высокопрочной стали образуются заусенцы, которые прилипают после поперечного сверления, тогда как графитовая пыль, образующаяся в чугуне, задерживается в глухих отверстиях. В случае стальных заготовок, обработанных на станках с ЧПУ, частота доработок поперечно просверленных каналов составила 12,8%, тогда как в случае цельнолитого чугуна — 9,6%; оба показателя были измерены на одной и той же версии базы данных. Корпус коллектора содержит наклонные отверстия, глубокие отверстия и масляные каналы, которые пересекаются под прямым углом; следовательно, сверление вызывает образование вторичных обратных заусенцев в местах пересечения каналов.
Заусенцы кованой стали пластичны и прилипают к стенкам отверстия, поэтому их невозможно удалить промывкой водой под высоким давлением. В этом случае требуется либо термоэнергетическая зачистка, либо абразивная обработка . В спецификации услуг по чистовой обработке поверхностей на станках с ЧПУ необходимо указать один процесс зачистки для каждого материала.
Механизмы дефектов внутри поперечно просверленных каналов
Свойства заусенцев влияют на выбор метода удаления: стальные заусенцы гнутся и прилипают, тогда как чугунные заусенцы распадаются на частицы и пыль. Допуски при обработке чугунных и стальных коллекторов влияют на закрепление заусенцев, поскольку более узкие отверстия оставляют меньший зазор для отламывания кромок. Форма стружки сама по себе не может предсказать вероятность сборки и, следовательно, требует совершенно иной стратегии очистки для каждого металла.
Контроль за осмотром и очисткой
Эндоскопический контроль коллекторов в сочетании с многоступенчатой ультразвуковой очисткой снижает процент дефектных узлов до 2,4% для чугуна и 1,2% для кованой стали. Детали, изготовленные на станках с ЧПУ, очень подвержены деформации во время удаления заусенцев; настройки цикла должны быть консервативными вблизи тонких ребер. Измерение шероховатости с помощью Mitutoyo Surftest SJ-410 и классов очистки NAS 1638 подтверждает качество каждой партии.
Выбор чугунных гидравлических коллекторов зависит не только от давления и расхода, но и от уровня чистоты, поскольку чугун нуждается в фильтрации охлаждающей жидкости, в то время как кованая сталь – в термической или абразивной очистке потоком.
Источник данных и эталон: проверка чистоты внутренних стенок и измерение микрошероховатости, выполненные в соответствии с процедурой проверки прибора для измерения шероховатости Mitutoyo Surftest SJ-410 и стандартом чистоты жидкости NAS 1638.
Ключевые слова: чугунный коллектор против стального коллектора, изготовленного на станке с ЧПУ / чистота внутренних каналов / предотвращение заклинивания золотника коллектора
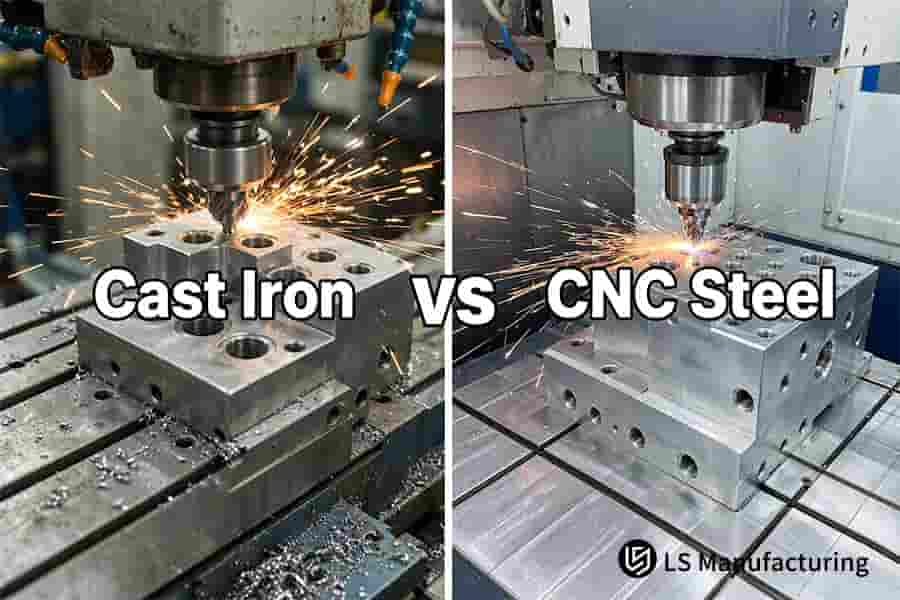
Рисунок 2: При сверлении чугунного коллектора образуется плотная стружка, тогда как при обработке на станке с ЧПУ получаются более светлые стальные отверстия.
В чём заключаются экологические и весовые компромиссы при выборе между железными и стальными блоками?
Сравнение веса чугунных и стальных гидравлических коллекторов, изготовленных на станках с ЧПУ, начинается с плотности: плотность высокопрочного чугуна составляет 7,1 г/см³, а углеродистой легированной стали — 7,85 г/см³ . Для применений, требующих снижения вибраций и уменьшения веса оборудования, используется высокопрочный чугун. Графитовая структура помогает увеличить демпфирующие свойства в 2,5-4 раза и уменьшить вес блока на 9,5% . Пульсации насоса и гидроудар (повышение давления после закрытия клапана) теряют энергию при взаимодействии с графитом. Стальной лом полностью перерабатывается и возвращается на металлургические заводы, в то время как фрезерование цельных заготовок требует энергии и охлаждающей жидкости для обработки лома, который не имеет примесей. Литье с стержнем, близким к окончательной форме, требует минимального фрезерования заготовки и снижает образование стружки более чем на 60% , в то время как фрезерование цельных заготовок генерирует 65% стружки.
Массовое и шумовое поведение в сфере обслуживания
Ударные волны передаются по всем каналам маслопроводов из-за пульсаций, возникающих при работе насоса, и резкого закрытия золотникового клапана. Ковкий чугун рассеивает часть энергии пульсаций насоса в графите. Кованая сталь передает более сильные вибрации, но демонстрирует лучшую усталостную прочность по сравнению с ковким чугуном тех же размеров. Программы обработки алюминия на станках с ЧПУ , ориентированные на снижение веса, будут иметь различную плотность из-за изменения ограничений по весу и давлению для алюминиевых сплавов. Для сравнения гидравлических коллекторов из ковкого чугуна и алюминия необходимы другие данные испытаний, а не цифры, полученные в результате испытаний железа и стали.
Энергопотребление и разряд чипа
Разница в переработке стружки гораздо важнее плотности материала: чугунная стружка содержит частицы графита, которые требуют фильтрации охлаждающей жидкости, в то время как стальная стружка полностью перерабатывается на мельницах без какой-либо фильтрации. Разница в допустимом давлении для чугунных и стальных коллекторов является гораздо более серьезным препятствием. Покупатели услуг роботизированной обработки на станках с ЧПУ учитывают обе характеристики, поскольку интеграторы роботизированных манипуляторов принимают во внимание обе эти характеристики, так как робот платит за массу коллектора на каждом цикле ускорения — и он платит за демпфирование каждый раз, когда пульсации насоса достигают манипулятора.
Ключевые слова по теме: сравнение веса гидравлических коллекторов / чугунные коллекторы против стальных коллекторов, изготовленных на станках с ЧПУ / снижение количества стружки, выбрасываемой из коллектора
Дерево решений по выбору: Быстрое определение технологических маршрутов гидравлического коллектора (структура дерева решений)
Расчет маршрута гидравлического коллектора начинается с определения максимального давления в системе, а не стоимости единицы продукции. Сначала выполняется завершение маршрута напорных ответвлений, затем пакетных, и, наконец, в последнюю очередь – оснастки и ответвления трубопроводов. Решение о выборе между чугунными и стальными гидравлическими коллекторами, изготовленными на станках с ЧПУ, принимается после учета ограничений физической безопасности, а не экономических преимуществ. Клеммные коробки имеют один фиксированный маршрут для каждого ответвления.
- Пиковое системное давление > 25 МПа, выберите вариант B , ковка стали на станках с ЧПУ, рассчитанная на давление от 35 до 70 МПа, выбор процесса завершен.
- Если пиковое давление в системе ≤ 25 МПа, переходите к увеличению размера партии; если партия ≤ 45 штук, выбирайте вариант B , быстрое прототипирование из кованой стали с ЧПУ за 7 дней без затрат на оснастку.
- При заказе партии более 45 изделий с обычными путями потока: выберите чугунную оснастку, 68 долларов за изделие.
- Партия < 45 деталей с трехмерными изогнутыми внутренними каналами, которые невозможно получить сверлением (глухое сверление), либо с помощью 3D-печати металлом (аддитивное производство), либо с помощью литья заготовок, но без возможности глубокого сверления отверстий.
Оба варианта проигрывают в одном случае: когда один блок содержит более трех пересекающихся каналов, а заказ составляет менее 20 штук, отходы сверления стали составляют 65% от общего объема заготовки, а чугунная оснастка не подлежит амортизации. В этом случае аддитивное производство блока из нержавеющей стали 17-4PH оказывается более дешевым вариантом, хотя его чистота полостей Ra 6,3 мкм исключает возможность использования в качестве отверстий для сервоприводов.
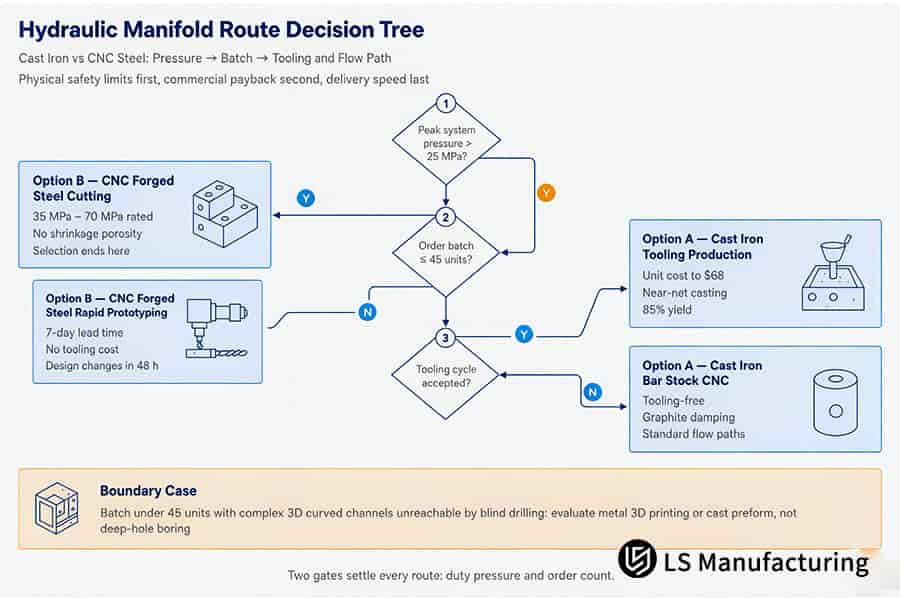
Рисунок 3: Дерево решений, сравнивающее маршруты обработки чугуна и стали, обработанной на станках с ЧПУ, в зависимости от давления в гидравлическом коллекторе, количества партий и цикла обработки инструмента.
- Работа при высоком давлении: сравнение максимального давления в системе с 25 МПа перед учетом экономических соображений; при давлении выше 25 МПа становится возможным использование стали, изготовленной методом ЧПУ-ковки, независимо от объема производства.
- Обоснование объемов производства: сравнение объемов производства в районе 45 единиц перед учетом экономических соображений; объемы, не превышающие 45 единиц, позволяют рассматривать сталь, обработанную на станках с ЧПУ без использования инструментов , тогда как объемы свыше 45 единиц позволяют использовать чугунные инструменты по цене 68 долларов.
- Внутренние геометрические параметры: подтверждение успешности глухого бурения всех 3D-каналов перед началом бурения, поскольку существует риск прорыва.
Ключевые слова по теме: дерево решений для гидравлических коллекторов / выбор между чугуном и сталью, изготовленными на станках с ЧПУ / пороговое значение давления в коллекторе для разных партий
LS Manufacturing [Чугун против стали, обработанной на станках с ЧПУ] для гидравлических коллекторов промышленной робототехники: механическая обработка для снятия напряжений и уменьшения утечек.
Выбор между чугунными и стальными гидравлическими коллекторами, изготовленными на станках с ЧПУ, основан на соотношении допустимого давления и стоимости инвестиций в оснастку: чугун непрерывного литья QT500-7 снижает затраты и гасит пульсации насоса, но его усадочная пористость может оставаться скрытой до тех пор, пока ее не выявит чистовая обработка. Сталь , изготовленная на станках с ЧПУ, выдерживает рабочее давление от 35 до 70 МПа. Для мелкосерийного производства и работы под высоким давлением подходят кованые стальные коллекторы; для серийного производства и низкого давления — чугунная оснастка. Снижение количества брака при утечках с 12,8% до 1,2% было достигнуто за счет изменения подхода к оснастке. Для давления до 25 МПа и размера партии, достаточного для покрытия стоимости модели, следует выбирать литье с минимальной последующей обработкой. Предварительная оценка тонкостенной обработки на станках с ЧПУ гарантирует целостность тонкостенных элементов выше уровня давления разрыва.
Начальный маршрут и болевые точки
Университет, занимающийся исследованиями и разработками роботов, выбрал чугун непрерывного литья QT500-7 для блока клапанов многоконтурного сервопривода из-за низкой стоимости и демпфирующих характеристик графита . Пиковое давление до 28 МПа превышало допустимую нагрузку чугуна. Пористость, связанная с усадкой, не выдерживала 5-осевой обработки и вызывала утечку масла при давлении 30 МПа через тонкую стенку из отверстия золотника во входной канал.
Переключение маршрута и исправление процесса
Критерии замены чугуна коваными заготовками проекта № ROBOT-2026-042B включают: давление в диапазоне от 35 до 70 МПа против 25 МПа; допуск точности отверстия от ±0,003 мм до ±0,004 мм ; время цикла 1 неделя против 24 дней, включая изготовление модели и отжиг; скорость образования стружки составляет 65% по сравнению с 85% от предела текучести при литье. Черновая обработка сняла напряжение, в результате чего в одном из отверстий катушки была достигнута овальность 0,008 мм. Отжиг при 560°C в сочетании с правильным зажимом восстановил округлость до допуска ±0,003 мм.
Измеряемые результаты
В результате изменения маршрута было поставлено пять тестовых блоков. Время отбора проб сократилось с 24 дней до 7 дней. Стоимость прототипа снизилась с 420 до 260 долларов (-38,1% согласно проектной документации) . При производстве более 200 тестовых блоков для изготовления использовалась чугунная оснастка по цене 68 долларов за единицу при меньшем номинальном давлении.
Проверка достоверности и извлеченные уроки
Для всех пяти тестовых блоков были проведены испытания на герметичность и удержание давления в соответствии со стандартом ISO 9001:2015, а также геометрические испытания на координатно-измерительной машине Zeiss CMM. Блоки собираются на производственных линиях OEM без остановок для проверок. Будут закуплены прецизионные компоненты с ЧПУ , а также предоставлена информация о диаметре отверстий для оказания помощи в оформлении гарантийных случаев.
«Благодаря ковке отверстия катушки стали герметичными при давлении до 30 МПа, и всего за семь дней было изготовлено пять испытательных блоков». — Инженер-конструктор, Институт исследований и разработок в области робототехники, проект № ROBOT-2026-042B
Источник данных и эталон: база данных измерений межпроцессного взаимодействия LS Manufacturing, проекты № ROBOT-2026-042A и № ROBOT-2026-042B, размер выборки > 1500.

Часто задаваемые вопросы
1. Какой материал выдерживает более высокое рабочее давление для гидравлических коллекторов?
Для обеспечения высокой грузоподъемности кованая сталь предпочтительнее непрерывнолитого чугуна: кованая сталь может работать при давлении от 35 до 70 МПа , тогда как чугун — до 25 МПа. Согласно данным испытаний на прочность, предел текучести стали составляет 550 МПа, а предел прочности чугуна — от 500 до 700 МПа . При выборе материала следует руководствоваться грузоподъемностью и усталостной долговечностью, а не пределом прочности.
Источник данных: Справочник ASM, том 2.
2. Как соотносятся затраты на чугунные и стальные коллекторы, изготовленные на станках с ЧПУ?
При изготовлении прототипов предпочтение отдается кованой стали ( 260 долларов за блок) по сравнению с чугуном ASTM A536 ( 420 долларов за блок), поскольку этот процесс не требует инструментов и, следовательно, исключает затраты на изготовление моделей. При объеме производства более 45 изделий чугун становится более экономичным — 68 долларов за единицу против 112 долларов за единицу для стали, что составляет разницу в 39,3% . Оплата за оснастку производится только при подтверждении заказов от отделов закупок, а стоимость стальных коллекторов, изготовленных на станках с ЧПУ, всегда ниже точки безубыточности.
Источник данных: база данных LS Manufacturing 2025–2026 по межпроцессному сравнению, размер выборки >1500.
3. В каких случаях следует отдавать предпочтение высокопрочному чугуну перед алюминием для гидравлических блоков?
Что касается сравнения высокопрочного чугуна и алюминия, то высокопрочный чугун подходит для гидравлических блоков с системным давлением выше 21 МПа; алюминиевые блоки могут использоваться для нагрузок, не превышающих 21 МПа, что отличается от давления 25 МПа, используемого при выборе между чугуном и сталью. Чугун обладает более высоким модулем упругости, что означает меньшее расширение отверстия под давлением и более редкое заклинивание золотника. Сопротивление вырыванию резьбы повышается благодаря компактной конструкции и соответствию допускам посадки по ISO 286-1:2010 при циклическом давлении. Сроки выполнения проекта не зависят от возможного срыва резьбы в портах.
Источник данных: ISO 286-1:2010, Таблица 1, Классы допусков (дата обращения: сентябрь 2026 г.).
4. Какой процесс обеспечивает лучшее гашение внутренних вибраций?
Высокопрочный чугун ASTM A536 обладает лучшими виброгасящими свойствами по сравнению с коваными стальными блоками благодаря содержанию свободного графита, более чем в 2,5 раза превышающему содержание графита в стальных блоках. Масса блоков выше у чугуна — 7,1 г/см³ против 7,85 г/см³. При компактных размерах сталь воспринимает большую нагрузку на миллиметр толщины стенки, поэтому она подходит для компактных конструкций; для чугуна требуются более толстые стенки при тех же условиях эксплуатации.
Источник данных: база данных физических свойств MatWeb.
5. Каковы типичные допуски при механической обработке чугунных и стальных коллекторов?
Кованая сталь обеспечивает точность отверстий под катушки ±0,003 мм, Ra 0,4 мкм; чугун обеспечивает точность отверстий под катушки ±0,004 мм, Ra 0,8 мкм. Стандартные наружные монтажные отверстия имеют точность ±0,020 мм по обоим направлениям в соответствии со стандартом ASME Y14.5-2018, допуск на положение установлен на уровне MMC. Аудиторы качества получают отчеты Zeiss CMM по каждой партии, поэтому проверка проводится до выпуска сборки. Для сервоприводов предпочтительнее сталь; для общих каналов предпочтительнее чугун.
Источник данных: Отчет о калибровке координатно-измерительной машины Zeiss.
6. Как быстро выбрать между чугуном и сталью, обработанной на станке с ЧПУ, для моего проекта?
Два параметра определяют маршрут коллектора. При давлении более 25 МПа или заказе менее 45 единиц используется кованая сталь ASTM A108; при умеренном давлении более 45 единиц используется чугунная оснастка ASTM A536. Данные сравнительного анализа процессов LS Manufacturing 2025-2026, размер выборки >1500, определяют оба пороговых значения. Выбор стали для станков с ЧПУ зависит в первую очередь от класса нагрузки; затем группы по вводу в эксплуатацию парка оборудования рассматривают затраты на оснастку в сравнении с ресурсом усталости.
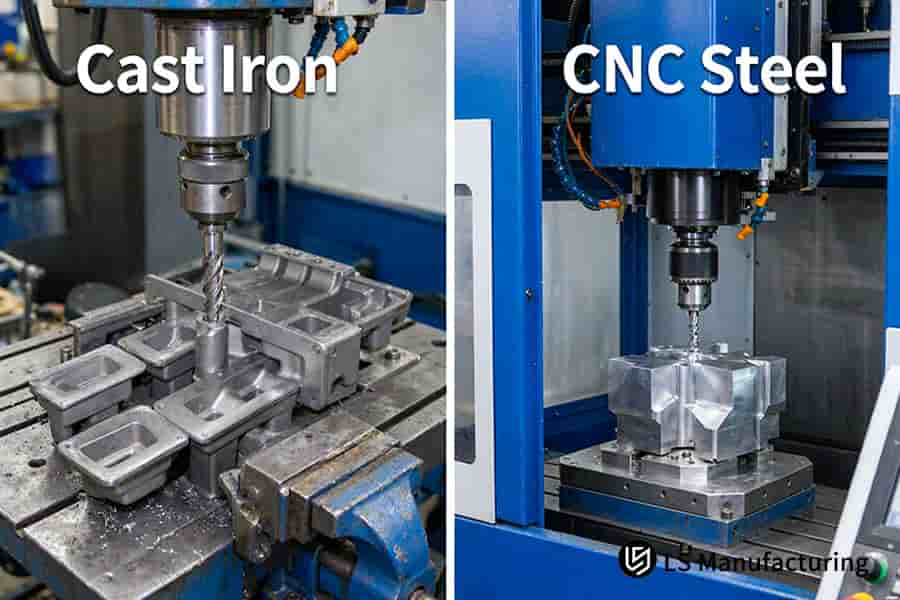
Рисунок 4: В чугунных заготовках просверливается несколько отверстий, в то время как станок с ЧПУ вырезает стальной блок из цельного куска материала.
Краткое содержание
Сначала выбирайте по классу давления, затем по объему. При давлении выше 25 МПа используйте стальные заготовки, изготовленные на станках с ЧПУ, независимо от размера заказа. При давлении 25 МПа или ниже и количестве деталей менее 45 штук, используйте сталь, не требующую оснастки. При давлении 25 МПа или ниже и количестве деталей более 45 в рамках фиксированной конструкции, чугунная оснастка является более дешевым вариантом.
Технические обсуждения и консультации по процессу: +86 185 6675 9667
По вопросам, касающимся инженерных чертежей: info@lsrpf.com
Официальный сайт, посвященный технологиям производства: https://lsrpf.com/

