 العربية



باختصار: عند مقارنة مشعبات الهيدروليك المصنوعة من الحديد الزهر والفولاذ المُشكّل باستخدام الحاسوب (CNC)، يكمن الاختيار بين صب مسار التدفق الصافي تقريبًا أو تشكيله من مادة صلبة. يتميز الفولاذ المُشكّل باستخدام الحاسوب (CNC) بقدرته على استيعاب دقة تصل إلى ±0.003 مم ومقاومة ضغط يصل إلى 70 ميجا باسكال، بينما يتميز الحديد الزهر بقدرته على استيعاب دقة تصل إلى ±0.004 مم ، وتكلفته أقل بنسبة 39.3% من الفولاذ المُشكّل باستخدام الحاسوب (CNC) للوحدة الواحدة بعد نقطة التعادل. عند طلب أكثر من 45 وحدة، يتم استهلاك تكلفة النموذج بالكامل، مما يجعل الحديد الزهر الخيار الأقل تكلفة. أما عند طلب أقل من 45 وحدة، فيبقى الفولاذ أرخص للوحدة الواحدة لعدم حاجته إلى أدوات تشكيل.
يُقيّم فريقا هندسة وتوريد أنظمة الطاقة الهيدروليكية تكلفة النموذج الأولي قبل اعتماد تصميم مشعب التوزيع، وقد يؤدي اختيار المسار الخاطئ إلى إعادة التصميم وتأخير الجدول الزمني. يُحدد ضغط التشغيل الذي يزيد عن 25 ميجا باسكال وهندسة مسار التدفق ما إذا كان مشعب التوزيع المصنوع من الحديد الزهر أو الفولاذ المُصنّع باستخدام الحاسوب (CNC) سيضمن منع التسرب. أربعة عوامل، ومصفوفة 4×4، وشجرة قرارات تُقدم الإجابة في دقائق. يُشير اختبار الضغط العالي الذي يزيد عن 25 ميجا باسكال وهندسة مسار التدفق إلى ما إذا كان مشعب التوزيع المصنوع من الحديد الزهر أو الفولاذ المُصنّع باستخدام الحاسوب (CNC) سيضمن منع التسرب. أربعة عوامل، ومصفوفة 4×4، وشجرة قرارات تُقدم الإجابة في دقائق. بعبارة أخرى، تُحدد حدود الحجم والضغط ما إذا كان مشعب التوزيع المصنوع من الحديد الزهر أو الفولاذ المُصنّع باستخدام الحاسوب (CNC) سيضمن منع التسرب.
لماذا نثق في هذه المقارنة بين عمليات التصنيع؟
صممت غلوريا، كبيرة مهندسي العمليات في شركة LS Manufacturing، والتي تتمتع بخبرة تزيد عن 15 عامًا في مجال النماذج الأولية والتصنيع الدقيق، إطار عمل غلوريا لاتخاذ القرارات الهندسية متعددة العمليات . تم تحديد كلا المسارين في نفس مجموعة الرسومات. وقد اكتملت مراجعة كبير مهندسي أدوات الطاقة الهيدروليكية. جميع الأرقام مرتبطة بقاعدة بيانات واحدة.
تستند التفاوتات إلى معيار ISO 2768-1:1989 ، الفئة m (متوسطة)، الجدول 1. جُمعت بيانات الخواص الميكانيكية من دليل ASM، المجلد 2 ، الخواص والاختيار: السبائك غير الحديدية والمواد ذات الأغراض الخاصة (ASM International، الطبعة العاشرة، 1990)، صفحة 1455 (مكتبة ASM الرقمية)، حيث يوجد مجلد واحد فقط لكل من الحديد الزهر والفولاذ. تُقاس بيانات الحديد الزهر والفولاذ المُشكّل باستخدام نفس الأدوات، ورقم المراجعة، وفترة الاختبار. يتحقق موظفو المشتريات من كل رقم بدقة وفقًا لبند محدد.
تُجرى اختبارات تسرب الضغط وفقًا لمعيار ISO 9001:2015، بالإضافة إلى القياسات الهندسية باستخدام جهاز قياس الإحداثيات ثلاثية الأبعاد (CMM) من شركة زايس، على جميع شحنات المشعبات. تقع محطات النماذج الأولية السريعة في طابق واحد، إلى جانب محطات الحديد الزهر والفولاذ الخام. سيتمكن موظفو فحص الاستلام من الاطلاع على تقرير اختبار لكل قطعة. وقد تم اختبار أكثر من 1500 وحدة.
مصدر البيانات والمعيار: قاعدة بيانات قياسات التشغيل الآلي الداخلية لشركة LS Manufacturing، تم تحديثها آخر مرة في سبتمبر 2026.
أهم النقاط
- اختر الفولاذ المطروق المشكل باستخدام الحاسوب (الخيار ب) في الحالات التي يكون فيها الضغط العالي، والنمذجة السريعة، وجدول التسليم الزمني مبرراً للخيار ب. إزالة المسامية من خلال تشكيل المخزون الصلب تؤدي إلى توفير الدفعة الأولى من المنتجات في غضون 7 أيام .
- اختر الحديد المطاوع (الخيار أ) في الحالات التي: الطلبات المنتظمة التي تتجاوز نقطة التعادل، وقنوات التدفق المتقاطعة تبرر الخيار أ.
- عند الحاجة إلى دقة فائقة: تتميز عمليات الطحن والتجويف عالية الدقة للكتل الفولاذية (الخيار ب) بتفاوت تجويف لا يتجاوز بضعة ميكرونات، ودقة تشطيب Ra تبلغ 0.4 ميكرومتر على تجاويف الخراطيش. أما الحديد الزهر المتواصل (الخيار أ) فيتميز بتفاوت تجويف أكبر، ودقة تشطيب Ra تبلغ 0.8 ميكرومتر على تجاويف الخراطيش.
- امتصاص الصدمات والحماية من التسرب: يتميز حديد الزهر المستمر بقدرته على تبديد طاقة موجات الصدمات الهيدروليكية؛ وتخضع الجدران الرقيقة لمتطلبات معينة لتجنب تشقق الحواف. أما الفولاذ المطروق فهو مقاوم للإجهاد؛ ويتطلب إزالة كمية كبيرة من المواد.
مرجع سريع: مصفوفة مقارنة هندسية 4×4
يمكن التمييز بين الحديد الزهر المستمر والفولاذ المُشكّل باستخدام تقنية CNC من خلال أربعة اعتبارات هندسية. يُخصص لكل نوع من أنواع المشعبات معايير محددة، وهي: التفاوت المسموح به، ومعدل الضغط، وتكلفة الوحدة، ومدة التسليم. تُمكّن هذه المعايير مديري المشتريات من تحديد عتبة واحدة لكل معيار.
| الأبعاد | الخيار أ: حديد الزهر المستمر | الخيار ب: فولاذ CNC المشكل | الحد الأدنى / السيناريو الموصى به |
| التفاوت والسطح | الدقة ±0.008 مم؛ الحد ±0.004 مم؛ Ra 0.8 ميكرومتر | الدقة ±0.006 مم؛ الحد ±0.003 مم؛ Ra 0.4 ميكرومتر | يفضل الخيار ب إذا كانت فتحات بكرات صمام المؤازرة ±0.005 مم أو أقل |
| تصنيف الضغط | ضغط التشغيل ≤25 ميجا باسكال | ضغط التشغيل من 35 ميجا باسكال إلى 70 ميجا باسكال | يتطلب الحمل الذي يزيد عن 25 ميجا باسكال الخيار ب |
| المفاضلات المتعلقة بالتكاليف | سعر النموذج الأولي 420 دولارًا شاملًا الأدوات؛ سعر الكمية 68 دولارًا للقطعة الواحدة | سعر النموذج الأولي 260 دولارًا بدون أدوات؛ سعر الكمية 112 دولارًا للقطعة | نقطة التعادل عند 45 وحدة؛ ثم يتم اختيار الخيار أ بناءً على حجم المبيعات |
| مدة التنفيذ | فترة أخذ العينات 24 يومًا تشمل النموذج؛ الصب؛ التقادم؛ استقرار الإنتاج الحجمي | أخذ العينات خلال 7 أيام؛ جدولة إنتاج سريعة | ينبغي استخدام الخيار ب في البحث والتطوير السريع وفي دورات الإنتاج التي لا تتجاوز 45 قطعة. |
تبلغ تكلفة النموذج والعلبة الأساسية لهذه المجموعة من المشعبات 1980 دولارًا أمريكيًا، مقابل فرق سعر قدره 44 دولارًا أمريكيًا للوحدة، والذي يُسترد عند شراء 45 وحدة. تستخدم برامج المشعبات التي تتطلب ضغطًا منخفضًا وحجمًا كبيرًا الحديد الزهر بسعر 68 دولارًا أمريكيًا للوحدة، بينما تستخدم برامج المشعبات التي تتطلب ضغطًا عاليًا يزيد عن 25 ميجا باسكال الفولاذ المُصنّع باستخدام الحاسوب (CNC).
ملاحظة لمستخدمي الأجهزة المحمولة: يمكن تمرير جدول المصفوفة يمينًا ويسارًا أو التبديل إلى وضع عرض البطاقات على الأجهزة المحمولة. هل أنت غير متأكد من العمود المناسب لمقطعك؟ حمّل رسمك ثنائي الأبعاد، وسيقوم فريق الهندسة في LS Manufacturing بمقارنة المسارات مجانًا لكلا المادتين خلال ساعتين.
مصدر البيانات والمعيار: قاعدة بيانات قياسات التشغيل الآلي الداخلية لشركة LS Manufacturing، تم تحديثها آخر مرة في سبتمبر 2026.
كيف تختلف تصنيفات ضغط مشعبات الحديد الزهر والفولاذ المصنّع باستخدام الحاسوب تحت تأثير الإجهاد الدوري؟
يعتمد الفرق في تصنيف ضغط مشعبات الحديد الزهر مقابل الفولاذ على عامل واحد: يعمل الحديد الزهر في ظروف التشغيل الدورية، بينما تعمل مشغولات الفولاذ المصنعة باستخدام الحاسوب (CNC) عند ضغوط تتراوح بين 35 و70 ميجا باسكال . يعمل الحديد الزهر بكفاءة في ظروف التشغيل الدورية حتى ضغط 25 ميجا باسكال ، بينما تعمل مشغولات الفولاذ المصنعة باستخدام الحاسوب (CNC) عند ضغوط عالية. تتميز سبائك الفولاذ المصنعة باستخدام الحاسوب (CNC) بخلوها من أي مسامية دقيقة بعد التشكيل، وتبلغ قوة خضوعها 550 ميجا باسكال وفقًا لمعيار ASTM A108. أما الحديد المطاوع، فيتوافق مع معيار ASTM A536، وتتراوح قوة شده بين 500 و700 ميجا باسكال، وهي قيمة أخرى يتم اختبارها وليست قوة الخضوع. يُحدد تصنيف الضغط، وليس تصنيف قوة الشد، اختيار المشعب بعد التحقق من معايير دقة التصنيع باستخدام الحاسوب (CNC) .
يختلف عمر الإجهاد بين مشعبات الهيدروليك المصنوعة من الحديد الزهر ومشعبات الهيدروليك المصنوعة من الفولاذ المشكل باستخدام الحاسوب (CNC) في ظل ظروف التشغيل الدورية.
قواعد الاختيار القائمة على الواجب
- ضغط دورة التشغيل المنخفض: يتحمل الحديد المطاوع الصدمات النبضية.
- ضغط دورة التشغيل العالية: الفولاذ المطروق يزيل مسارات التسرب المسامية.
تُصنّف عمليات التصنيع باستخدام الحاسوب (CNC) بكميات كبيرة، بعد الوصول إلى نقطة التعادل، إلى فئات ضغط. وتختلف قيم مقاومة الإجهاد الانفجاري المطلوبة لمشعبات الهيدروليك المصنوعة من الحديد المطاوع عن تلك المصنوعة من الألومنيوم . وبالنسبة للعميل، يُحدد ضغط التشغيل مادة مشعب الهيدروليك قبل الاعتماد على مخطط الشد.
مصدر البيانات والمعيار: تم التحقق من بيانات قوة الشد وقوة الخضوع مقابل قاعدة بيانات الخصائص الميكانيكية ASM Handbook Vol.2 وقاعدة بيانات خصائص المواد MatWeb، حديد الدكتايل من الدرجة 80-55-06، تم الوصول إليها في سبتمبر 2026.
الكلمات المفتاحية ذات الصلة: تصنيف ضغط مشعب هيدروليكي / حد إجهاد مشعب من الحديد الزهر / ضغط انفجار مشعب من الفولاذ المطروق

متى يصبح استخدام الحديد الزهر أكثر فعالية من حيث التكلفة من استخدام آلات CNC في تصنيع الفولاذ؟
تعتمد تكلفة مشعبات الحديد الزهر مقابل مشعبات الفولاذ المصنعة باستخدام الحاسوب على استهلاك تكلفة الأدوات وليس على تكلفة المواد، لأن تكلفة النموذج تصبح مجدية بعد عدة طلبات. يُعد الحديد الزهر أرخص بنسبة 39.3% للقطعة الواحدة مقارنةً بالفولاذ المصنّع باستخدام الحاسوب بعد تجاوز كمية نقطة التعادل ؛ وتبقى الكميات الأولية مجدية للقطع الفولاذية التي لا تتطلب أدوات. تتطلب عملية النمذجة تكلفة النموذج وتكلفة الصب للحديد الزهر؛ ويتحمل كل صب في الإنتاج بكميات كبيرة جزءًا من تكلفة النموذج. يستخدم الصب شبه النهائي، الذي يحتوي على قطع خام مصبوبة يتم تشكيلها نهائيًا فقط لثقوب الصمامات، 85% من المعدن المنصهر، بينما يؤدي قطع الثقوب من القوالب الصلبة إلى هدر 65% من المعدن كخردة. ومن المثير للاهتمام أن ارتفاع تكلفة النموذج يصبح انخفاضًا في تكلفة الإنتاج بكميات كبيرة لأن تكاليف النموذج تُدفع مرة واحدة. تسبق عملية نمذجة مشعبات الهيدروليك مقابل حجم الإنتاج جدول خدمات التصنيع باستخدام الحاسوب متعدد المحاور .
تكلفة الوحدة حسب مرحلة البناء
- النماذج الأولية المبكرة: كانت تكلفة الحديد الزهر 420 دولارًا بينما كانت تكلفة الفولاذ 260 دولارًا بدون تكاليف الأدوات.
- تكرار الطلبات بعد نقطة التعادل: ترتفع تكلفة الحديد الزهر إلى 68 دولارًا بينما يبقى سعر الفولاذ دون تغيير عند 112 دولارًا نظرًا لأن إزالة المخزون لا تتناقص.
تخطيط المسار الهجين
يعتمد اختيار مشعبات هيدروليكية من الحديد الزهر على استقرار التصميم، حيث تبرر تكرار الطلبات تكاليف النماذج الأولية بينما لا يستدعي تطوير التصميم ذلك. يقلل التحقق من صحة الفولاذ متبوعًا بتصنيع أدوات من الحديد الزهر من تكاليف دورة الحياة، حيث أن تغييرات الأشكال الهندسية غير مكلفة قبل تصنيع النموذج الأولي. ستستفيد الإصدارات المستقرة التي يتم تشغيلها باستخدام برامج خدمات التصنيع باستخدام الحاسب الآلي للسيارات بشكل كبير من التحقق من صحة الفولاذ دون الحاجة إلى أدوات.
الكلمات المفتاحية ذات الصلة: تكلفة وحدة مشعب من الحديد الزهر / استهلاك أدوات تصنيع مشعبات الصلب باستخدام الحاسوب / حجم التعادل لمشعبات الهيدروليك
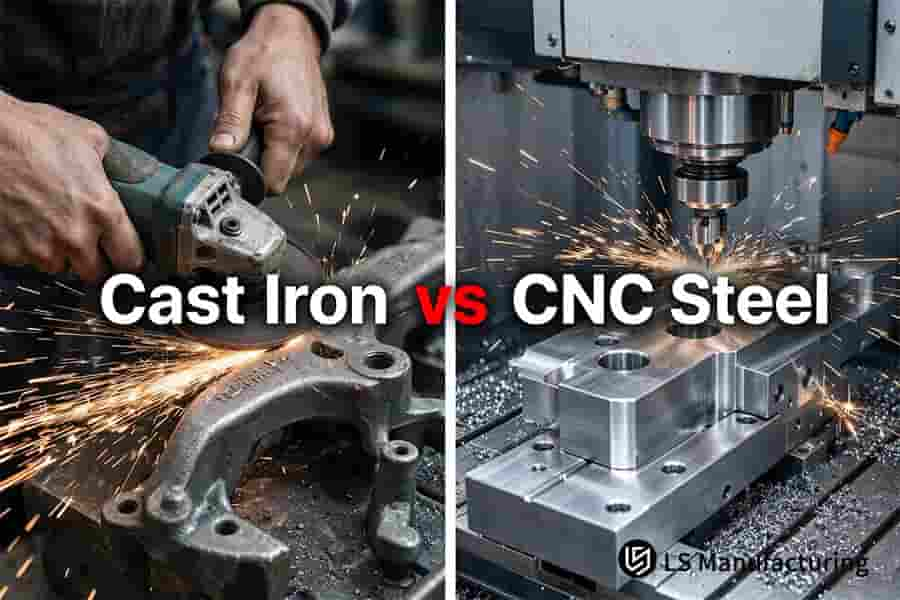
الشكل 1: عملية الطحن اليدوي تزيل الأسطح الخشنة للحديد الزهر بينما تقوم آلة CNC بإنهاء مشعب فولاذي عند Ra 0.4 ميكرومتر.
متى يتم استخدام مشعبات هيدروليكية فولاذية مصنعة باستخدام الحاسوب (CNC) في النماذج الأولية المعجلة؟
يعتمد استخداممشعبات هيدروليكية فولاذية مصنعة باستخدام الحاسوب على مخاطر الجدول الزمني، وليس على سعر الوحدة: تتوفر مشعبات الفولاذ المطروق خلال 7 أيام، بينما تستغرق مشعبات الحديد الزهر 24 يومًا لتصنيع النموذج الأولي والصب والتلدين، مما يقلل وقت دورة أخذ العينات بنسبة 70.8%. يتطلب الصب الرملي والصب بالرغوة المفقودة (حيث يحترق نموذج الرغوة أثناء الصب) تحضير النموذج الأولي والتشكيل والتلدين ومعالجة السطح قبل شحن العينة. لا يتطلب فولاذ AISI 1045 المُشكّل تطوير أدوات، وتبدأ عملية التشغيل الآلي على خمسة محاور فور اكتمال التصميم. في حالة تغيير مسار القناة وإضافة منافذ استشعار، ستصل العينات المُعدّلة خلال 48 ساعة.
يُعدّ الحديد الزهر خيارًا ممتازًا للأشكال التي لا تحتاج إلى تعديل عند الإنتاج بكميات كبيرة؛ بينما يُساعد الفولاذ في الحفاظ على مرونة الجدولة لتغيير الشكل. وتتحقق المكاسب في تصميم النماذج الجديدة من خلال استخدام نماذج أولية لمشعبات هيدروليكية بدلًا من التحكم في حجم الإنتاج خلال مراحل التطوير المبدئي والاختبارات العملية، وذلك نظرًا لارتفاع تكلفة الأدوات قبل اعتماد التصميم النهائي.
إدارة المخاطر عبر مراحل التصميم
تُغني عمليات التصنيع الدقيقة باستخدام الحاسوب (CNC) عن الحاجة إلى وقت تجهيز الأدوات في كل مرحلة. وبذلك، يمكن معالجة التغييرات الهندسية ودمجها في عملية التصنيع خلال 48 ساعة، مما يُكمل دورة التحقق في دورة واحدة.
حدود التكلفة ونقطة التسليم
تتغير تكلفة مشعبات الحديد الزهر مقابل مشعبات الفولاذ المصنعة باستخدام تقنية CNC بمجرد اعتماد التصميم. قد يكون الفولاذ أغلى ثمناً للقطعة الواحدة، ولكنه لا ينطوي على مخاطر تكاليف الأدوات. يستخدم الصب قوالب في الطلبات المتكررة. أما التصنيع باستخدام تقنية CNC، فيتم من خلال تصميم قابل للتصنيع قبل البدء بالتصنيع، مما يزيل القطع غير الضرورية التي تزيد من وقت التصنيع.
- تصميم مُجمد مسبقًا: يقبل الفولاذ إعادة توجيه القنوات وإضافة أجهزة الاستشعار دون الحاجة إلى تغيير الأدوات.
- بعد تجميد حجم الإنتاج الهندسي فوق مستوى التعادل: يسترد الحديد الزهر تكلفة النماذج من خلال انخفاض التكلفة لكل قطعة.
الكلمات المفتاحية ذات الصلة: مدة تصنيع مشعب فولاذي باستخدام الحاسوب / تكرار تصميم مشعب هيدروليكي / دورة أدوات تصنيع مشعب من الحديد الزهر
لماذا تعتبر نظافة القنوات الداخلية وإزالة النتوءات أمراً بالغ الأهمية في كلتا العمليتين؟
تؤثر النظافة الداخلية على عمر البكرة، وتختلف مشعبات الهيدروليك المصنوعة من الحديد الزهر عن تلك المصنوعة من الفولاذ المُشكّل باستخدام الحاسوب (CNC) في أنماط الأعطال، لأن الفولاذ المطاوع يُنتج نتوءات تلتصق بعد الحفر العرضي، بينما تُحصر جزيئات الجرافيت الدقيقة المتولدة في الحديد الزهر في الثقوب المغلقة. أظهر الفولاذ المُشكّل باستخدام الحاسوب (CNC) معدل إعادة تشكيل بنسبة 12.8% في الممرات المحفورة عرضيًا، بينما بلغت النسبة في الحديد الزهر المستمر 9.6%؛ وقد تم قياس كليهما في نفس مراجعة قاعدة البيانات. يحتوي جسم المشعب على ثقوب مائلة، وثقوب عميقة، وممرات زيت تتقاطع بزوايا قائمة؛ لذلك، يتسبب الحفر في ظهور نتوءات عكسية ثانوية عند تقاطعات المنافذ.
تتميز النتوءات الناتجة عن الفولاذ المطروق بمرونتها، وتلتصق بجدار التجويف، ولا يمكن إزالتها باستخدام الغسيل بالماء عالي الضغط، مما يستلزم استخدام إما تقنية إزالة النتوءات الحرارية (TEM) أو تقنية التشغيل بالتدفق الكاشط (AFM) . يجب أن يحدد نطاق تشطيب الأسطح في عمليات التشغيل باستخدام الحاسوب (CNC) عملية إزالة نتوءات واحدة لكل مادة.
آليات العيوب داخل الممرات المثقوبة بشكل متقاطع
تؤثر خصائص النتوءات على اختيار طريقة إزالتها: تنحني نتوءات الفولاذ وتلتصق، بينما تتفتت نتوءات الحديد الزهر إلى جزيئات وغبار. وتتداخل دقة تصنيع مشعبات الحديد الزهر مقابل الفولاذ مع تثبيت النتوءات، حيث تسمح نطاقات الثقوب الضيقة بمساحة أقل لتكسر الحواف. ولا يمكن لشكل الرايش وحده التنبؤ باحتمالية التجميع، وبالتالي يتطلب الأمر استراتيجية تنظيف مختلفة تمامًا لكل معدن.
ضوابط الفحص والتنظيف
يُقلل الفحص التنظيري للمشعبات، بالإضافة إلى التنظيف بالموجات فوق الصوتية متعدد المراحل، نسبة القطع المعيبة إلى 2.4% للحديد الزهر و 1.2% للفولاذ المطروق . تكون الأجزاء المصنعة باستخدام آلات CNC عرضةً للتشوه أثناء عملية إزالة النتوءات؛ لذا يجب ضبط إعدادات دورة التشغيل بشكل متحفظ بالقرب من الأضلاع الرقيقة. يُؤكد قياس خشونة السطح باستخدام جهاز Mitutoyo Surftest SJ-410 وفئات التنظيف NAS 1638 صحة كل دفعة.
يعتمد اختيار مشعبات هيدروليكية من الحديد الزهر ليس فقط على الضغط والتدفق ولكن أيضًا على مستوى النظافة، لأن الحديد الزهر يحتاج إلى ترشيح سائل التبريد، بينما الفولاذ المطروق يحتاج إلى تنظيف حراري أو تنظيف بالتدفق الكاشط.
مصدر البيانات والمعيار: فحص نظافة الجدار الداخلي وقياس الخشونة الدقيقة الذي تم تنفيذه وفقًا لإجراء التحقق من جهاز قياس الخشونة Mitutoyo Surftest SJ-410 ومعيار نظافة السوائل NAS 1638.
الكلمات المفتاحية ذات الصلة: مشعب حديد الزهر مقابل مشعب فولاذي مُصنّع باستخدام الحاسوب / نظافة القناة الداخلية / منع انحشار بكرة المشعب
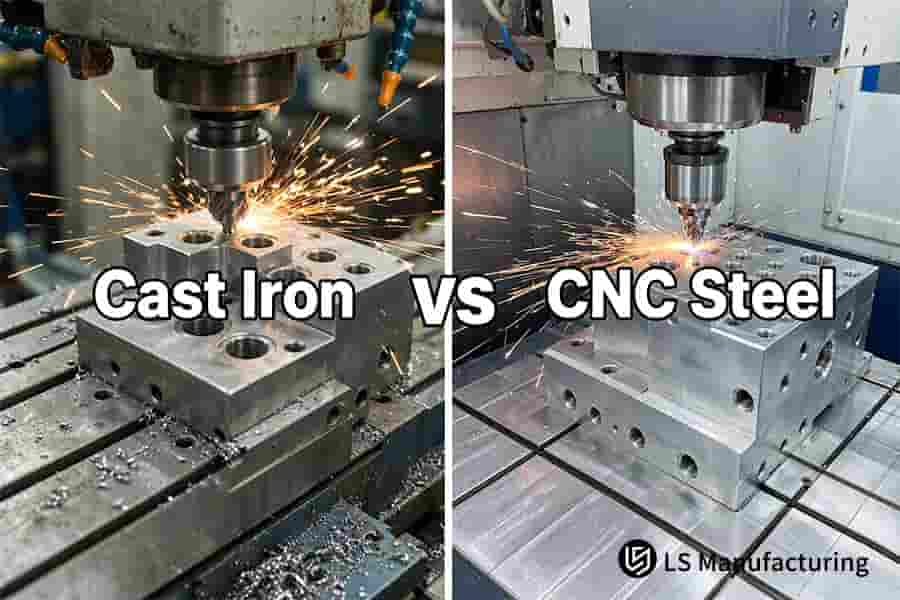
الشكل 2: مشعب من الحديد الزهر يقذف رقائق كثيفة أثناء الحفر بينما يترك نظام CNC منافذ فولاذية أكثر لمعاناً.
ما هي المفاضلات البيئية والوزنية بين كتل الحديد والصلب؟
تبدأ المفاضلات المتعلقة بوزن مشعبات الهيدروليك المصنوعة من الحديد الزهر والفولاذ المصنّع باستخدام الحاسوب (CNC) بالكثافة: تبلغ كثافة الحديد المطاوع 7.1 غ/سم³، بينما تبلغ كثافة فولاذ السبائك الكربونية 7.85 غ/سم³ . يُستخدم الحديد المطاوع في التطبيقات التي تتطلب تقليل الاهتزازات ووزن الآلات. يساعد تركيب الجرافيت على زيادة قدرة التخميد من 2.5 إلى 4 أضعاف وتقليل وزن الكتلة بنسبة 9.5% . يفقد تموج المضخة ومطرقة الماء (زيادة الضغط بعد إغلاق الصمام) الطاقة عند تفاعلهما مع الجرافيت. يمكن إعادة تدوير خردة الفولاذ بالكامل إلى مصانع الصلب، بينما تستهلك عملية طحن القوالب الصلبة الطاقة وسائل التبريد لمعالجة الخردة التي لا تحمل أي وزن. تتطلب عملية الصب ذات النواة شبه النهائية الحد الأدنى من طحن الخام، وتقلل من إنتاج الرايش بنسبة تزيد عن 60% ، بينما ينتج عن طحن القوالب الصلبة 65% من الرايش.
سلوك الكتلة والضوضاء في الخدمة
تنتقل موجات الصدمة عبر جميع قنوات الزيت نتيجةً لتدفق الزيت المتموج من المضخة والإغلاق المفاجئ لصمام التحكم. يُبدد الحديد المطاوع جزءًا من طاقة تأثير التموج في المضخة داخل الجرافيت. ينقل الفولاذ المطروق اهتزازات أكبر، ولكنه يُظهر مقاومةً أفضل للإجهاد مقارنةً بالحديد المطاوع ذي الأبعاد المتساوية. تختلف كثافات برامج خدمات التصنيع باستخدام الحاسوب (CNC) للألمنيوم، المُصممة لتوفير الوزن، نظرًا لاختلاف قيود الوزن والضغط لسبائك الألمنيوم. تتطلب مقارنة مشعبات الهيدروليك المصنوعة من الحديد المطاوع مع مشعبات الألمنيوم بيانات اختبار مختلفة، وليست مجرد أرقام مُستقاة من اختبارات الحديد والفولاذ.
البصمة الطاقية وتفريغ الرقائق
يُعدّ اختلاف إعادة تدوير الرقائق أهم بكثير من كثافة المادة: فرقائق الحديد الزهر تحتوي على جزيئات جرافيت تتطلب ترشيح سائل التبريد، بينما رقائق الفولاذ قابلة لإعادة التدوير بالكامل في المصانع دون أي ترشيح. ويُشكّل تصنيف ضغط مشعب الحديد الزهر مقابل الفولاذ عائقًا أكبر. يأخذ مشتري خدمات التصنيع الآلي باستخدام الحاسوب (CNC) كلا الخاصيتين في الاعتبار، لأن مُكاملِي أذرع الروبوت يُوازن بينهما، إذ يدفع الروبوت تكلفة كتلة المشعب في كل دورة تسارع، كما يدفع تكلفة التخميد في كل مرة تصل فيها تموجات المضخة إلى الذراع.
الكلمات المفتاحية ذات الصلة: مقارنة وزن مشعبات الهيدروليك / مشعبات من الحديد الزهر مقابل مشعبات من الفولاذ المصنّع باستخدام الحاسوب / تقليل انبعاث الرقائق من المشعب
شجرة قرارات الاختيار: التحديد السريع لمسارات عمليات مشعبات الضغط الهيدروليكية (إطار عمل شجرة القرارات)
يبدأ تخطيط مسارات مشعبات النظام الهيدروليكي بأعلى ضغط في النظام، وليس بتكلفة الوحدة. يتم إنهاء مسارات فروع الضغط أولاً، ثم فروع الدفعات، وأخيراً فروع الأدوات ومسارات التدفق. يُتخذ قرار اختيار مشعبات النظام الهيدروليكي المصنوعة من الحديد الزهر أو الفولاذ المُصنّع باستخدام الحاسوب (CNC) بعد مراعاة قيود السلامة الفيزيائية قبل أي اعتبارات اقتصادية. تحتوي صناديق التوصيل على مسار ثابت واحد لكل فرع.
- ضغط النظام الأقصى > 25 ميجا باسكال، اختر الخيار B ، تشكيل CNC لقطع الفولاذ من 35 ميجا باسكال إلى 70 ميجا باسكال، تم اختيار العملية.
- إذا كان ضغط النظام الأقصى ≤ 25 ميجا باسكال، فانتقل إلى حجم الدفعة؛ إذا كانت الدفعة ≤ 45 قطعة، فاختر الخيار B ، وهو نموذج أولي سريع من الفولاذ المطروق باستخدام الحاسوب في 7 أيام بدون تكلفة الأدوات.
- للدفعات التي تزيد عن 45 قطعة مع مسارات التدفق العادية: اختر أدوات من الحديد الزهر، 68 دولارًا للقطعة الواحدة.
- الدفعة < 45 قطعة مع ممرات داخلية منحنية ثلاثية الأبعاد لا يمكن تحقيقها عن طريق الحفر (الحفر الأعمى)، إما الطباعة ثلاثية الأبعاد المعدنية (التصنيع الإضافي) أو خيار التشكيل المسبق المصبوب، ولكن بدون حفر ثقوب عميقة.
كلا الخيارين يخسران في حالة واحدة: عندما تحتوي كتلة واحدة على أكثر من ثلاثة تجاويف متقاطعة، وكان الطلب أقل من 20 قطعة، فإن استخدام الفولاذ المثقوب يهدر 65% من المخزون، ولا يمكن استهلاك تكلفة أدوات الحديد الزهر. لذا، يُعدّ تصنيع الكتلة بتقنية الطباعة ثلاثية الأبعاد من الفولاذ المقاوم للصدأ 17-4PH الخيار الأرخص، على الرغم من أن تشطيب تجويفها بسمك Ra 6.3 ميكرومتر لا يسمح باستخدام ثقوب بكرات المؤازرة.
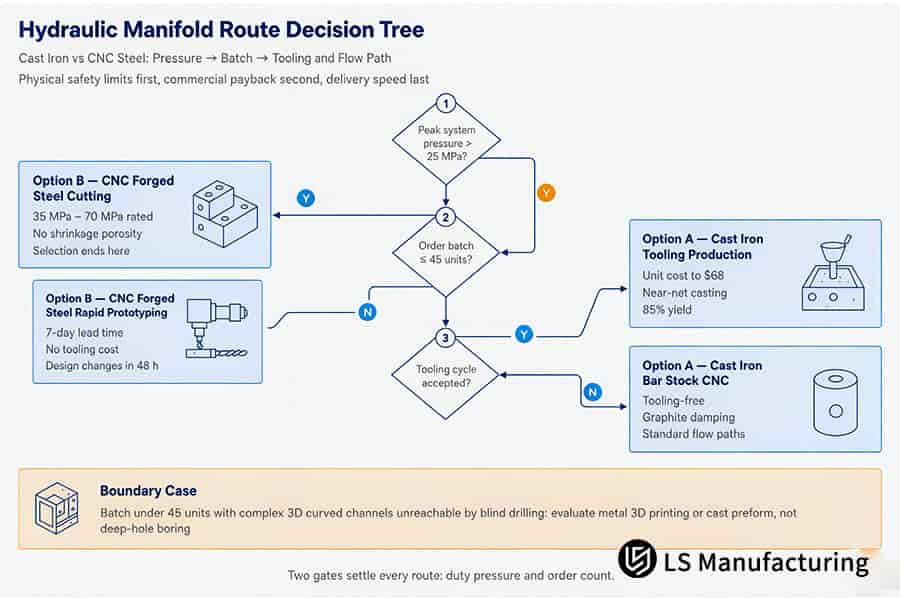
الشكل 3: شجرة القرار التي تقارن مسارات الحديد الزهر بمسارات الصلب CNC عبر ضغط مشعب هيدروليكي، وعدد الدفعات، ودورة الأدوات.
- العمل تحت ضغط عالٍ: مقارنة أقصى ضغط في النظام مقابل 25 ميجا باسكال قبل النظر في أي اعتبارات اقتصادية؛ فوق 25 ميجا باسكال يجعل من الممكن النظر في الفولاذ المطروق باستخدام الحاسوب بغض النظر عن الحجم.
- مراعاة حجم الطلب: مقارنة حجم الطلب في حدود 45 وحدة قبل النظر في أي اعتبارات اقتصادية؛ فالحجم الذي لا يتجاوز 45 وحدة يجعل من الممكن النظر في استخدام الفولاذ CNC بدون أدوات ، في حين أن الحجم الذي يزيد عن 45 وحدة يجعل من الممكن استخدام أدوات الحديد الزهر بسعر 68 دولارًا.
- الهندسة الداخلية: التأكد من نجاح الحفر الأعمى لجميع القنوات ثلاثية الأبعاد قبل التفكير في الحفر لأنها عرضة للاختراق.
الكلمات المفتاحية ذات الصلة: شجرة قرارات مشعب هيدروليكي / مسار اختيار الحديد الزهر مقابل الفولاذ المُصنّع باستخدام الحاسوب / عتبة ضغط دفعة المشعب
شركة LS للتصنيع [الحديد الزهر مقابل الفولاذ المُصنّع باستخدام الحاسوب] لمشعبات الهيدروليك في الروبوتات الصناعية: تخفيف إجهاد التشغيل وتقليل التسرب
يعتمد اختيار مشعبات الهيدروليك المصنوعة من الحديد الزهر أو الفولاذ المُصنّع باستخدام الحاسوب (CNC) على هامش الأمان المسموح به للضغط مقابل قيمة الاستثمار في الأدوات: يُقلل الحديد الزهر المستمر QT500-7 التكلفة ويُخفف من تموج المضخة، ولكن قد تبقى مساميته الناتجة عن الانكماش مخفية حتى مرحلة التشطيب النهائي. يُغطي الفولاذ المُصنّع باستخدام الحاسوب (CNC) ضغط تشغيل يتراوح بين 35 و70 ميجا باسكال. تُستخدم مشعبات الفولاذ المطروق في الإنتاج بكميات صغيرة والضغط العالي، بينما تُستخدم أدوات الحديد الزهر في الإنتاج بكميات كبيرة والضغط المنخفض. وقد تم تحقيق خفض في نسبة الخردة الناتجة عن التسرب من 12.8% إلى 1.2% من خلال تغيير أسلوب تصنيع الأدوات. يُنصح باختيار الصب شبه الصافي للضغط الذي يصل إلى 25 ميجا باسكال وحجم الدفعة الكافي لتغطية تكلفة النموذج. يضمن تقييم تشغيل الجدران الرقيقة باستخدام الحاسوب (CNC) قبل التشغيل سلامة الجدار الرقيق فوق مستوى ضغط الانفجار.
المسار الأولي ونقاط الضعف
اختارت إحدى الجامعات المتخصصة في البحث والتطوير في مجال الروبوتات حديد الزهر المتواصل QT500-7 لتصنيع كتلة صمام ذراع المؤازرة متعددة الدوائر، وذلك لانخفاض تكلفته وخصائص التخميد التي يتمتع بها الجرافيت . وقد تجاوزت ضغوط الذروة التي تصل إلى 28 ميجا باسكال قدرة حديد الزهر. كما أن عيوب المسامية المرتبطة بالانكماش، والتي يمكن أن تتحمل عمليات التشغيل الآلي خماسية المحاور، تسببت في تسرب الزيت عند ضغط 30 ميجا باسكال عبر الجدار الرقيق من تجويف البكرة إلى قناة المدخل.
تحويل المسار وإصلاح العملية
تشمل معايير استبدال الحديد الزهر بمطروقات المشروع رقم ROBOT-2026-042B ما يلي: ضغط يتراوح بين 35 و70 ميجا باسكال مقابل 25 ميجا باسكال؛ دقة تجويف تتراوح بين ±0.003 مم و±0.004 مم ؛ زمن دورة أسبوع واحد مقابل 24 يومًا يشمل صنع النموذج والتلدين؛ معدل رقائق بنسبة 65% مقارنةً بنسبة 85% من إنتاجية الصب. أدت عملية التشغيل الخشن إلى إزالة الإجهاد، مما نتج عنه استدارة بمقدار 0.008 مم في تجويف بكرة واحدة. أعاد التلدين التخفيفي عند 560 درجة مئوية مع التثبيت الصحيح استدارة التجويف إلى دقة ±0.003 مم.
النتائج المقاسة
تم تسليم خمس وحدات اختبارية نتيجةً لتغيير المسار. وانخفضت مدة أخذ العينات من 24 يومًا إلى 7 أيام. كما انخفضت تكلفة النموذج الأولي من 420 دولارًا إلى 260 دولارًا (-38.1% وفقًا لوثائق المشروع) . عند إنتاج أكثر من 200 وحدة اختبارية، استُخدمت أدوات من الحديد الزهر في التصنيع بتكلفة 68 دولارًا للوحدة الواحدة مع ضغط تشغيل أقل.
التحقق والدروس المستفادة
أُجريت اختبارات تحمل الضغط واختبارات التسريب وفقًا لمعيار ISO 9001:2015، بالإضافة إلى اختبارات هندسية ثلاثية الأبعاد باستخدام جهاز قياس الإحداثيات (CMM) من شركة زايس، على جميع كتل الاختبار الخمس. يتم تجميع الكتل على خطوط إنتاج الشركة المصنعة الأصلية دون توقف للفحص. سيتم شراء مكونات CNC دقيقة مع توفير معلومات عن قطر التجويف للمساعدة في تقديم طلبات الضمان.
"أدى التشكيل بالضغط إلى جعل تجاويف البكرات مانعة للتسرب حتى ضغط 30 ميجا باسكال، وتم تصنيع خمس قطع اختبارية في سبعة أيام فقط." - مهندس تصميم ميكانيكي، معهد أبحاث وتطوير الروبوتات، المشروع رقم ROBOT-2026-042B
مصدر البيانات والمعيار: قاعدة بيانات LS Manufacturing المقاسة عبر العمليات، المشروع رقم ROBOT-2026-042A والمشروع رقم ROBOT-2026-042B، حجم العينة >1500.

الأسئلة الشائعة
1. ما هي المادة التي تتحمل ضغوط التشغيل العالية للمشعبات الهيدروليكية؟
للحصول على قدرة تحمل عالية، يُفضل استخدام الفولاذ المطروق على الحديد الزهر المستمر: إذ يمكن للفولاذ المطروق العمل تحت ضغوط تشغيل تتراوح بين 35 و70 ميجا باسكال ، بينما يتحمل الحديد الزهر ضغوطًا تصل إلى 25 ميجا باسكال. وتشير تقارير القوة إلى أن الفولاذ يتمتع بمقاومة خضوع تبلغ 550 ميجا باسكال، بينما يتمتع الحديد الزهر بمقاومة شد تتراوح بين 500 و700 ميجا باسكال . لذا، ينبغي أن تُحدد قدرة التحمل وعمر الإجهاد، وليس مقاومة الشد، اختيار المواد.
مصدر البيانات: دليل الجمعية الأمريكية لعلم الأحياء الدقيقة، المجلد 2.
2. كيف تتم مقارنة التكاليف بين مشعبات الحديد الزهر ومشعبات الصلب المصنعة باستخدام الحاسوب؟
تُفضّل تكلفة النماذج الأولية استخدام الفولاذ المطروق بسعر 260 دولارًا للوحدة مقارنةً بالحديد الزهر ASTM A536 بسعر 420 دولارًا للوحدة، لأن عملية التصنيع لا تتطلب أدوات، مما يُلغي تكلفة صنع النماذج. عند تجاوز حجم الإنتاج 45 وحدة، يصبح الحديد الزهر أكثر اقتصادية بسعر 68 دولارًا للوحدة مقابل 112 دولارًا للوحدة للفولاذ، أي بفارق 39.3% . لا تُدفع تكلفة الأدوات إلا بعد تأكيد الطلبات من أقسام المشتريات، وتكون تكلفة مشعبات الفولاذ المصنعة باستخدام الحاسوب (CNC) دائمًا أقل من نقطة التعادل.
مصدر البيانات: قاعدة بيانات مقارنة العمليات المتقاطعة لشركة LS Manufacturing 2025-2026، حجم العينة >1500.
3. متى يجب عليّ اختيار الحديد المطاوع بدلاً من الألومنيوم للكتل الهيدروليكية؟
فيما يتعلق بالمقارنة بين الحديد المطاوع والألومنيوم، يُعدّ الحديد المطاوع مناسبًا للكتل الهيدروليكية ذات ضغط النظام الذي يزيد عن 21 ميجا باسكال؛ بينما يمكن استخدام كتل الألومنيوم لضغط لا يتجاوز 21 ميجا باسكال، وهو ما يختلف عن ضغط 25 ميجا باسكال المستخدم عند اختيار الحديد الزهر أو الفولاذ. يتميز الحديد بمعامل مرونة أعلى، مما يعني انخفاض تمدد التجويف الناتج عن الضغط، وبالتالي تقليل احتمالية انحشار البكرة. كما تزداد مقاومة سحب الخيوط بفضل التصميم المُدمج، ويتوافق مع معيار ISO 286-1:2010 الذي يضمن دقة القياسات في ظل دورات الضغط. ولا تتأثر جداول المشروع باحتمالية تلف خيوط المنافذ.
مصدر البيانات: ISO 286-1:2010، الجدول 1 درجات تحمل الثقوب (تم الوصول إليه في سبتمبر 2026).
4. أي عملية توفر تخميدًا أفضل للاهتزازات الداخلية؟
يتميز حديد الدكتايل ASTM A536 بقدرة أفضل على امتصاص الاهتزازات مقارنةً بكتل الفولاذ المطروق، وذلك لاحتوائه على نسبة جرافيت حر تزيد عن 2.5 ضعف نسبة الجرافيت في كتل الفولاذ. وتتفوق كتلة الحديد في هذه الكتل، حيث تبلغ 7.1 جم/سم³ مقابل 7.85 جم/سم³. وعندما يكون الغلاف ضيقًا، يتحمل الفولاذ حملاً أكبر لكل مليمتر من سماكة الجدار، مما يجعله مناسبًا للتصاميم المدمجة؛ بينما يحتاج الحديد إلى جدران أكثر سمكًا لنفس الغرض.
مصدر البيانات: قاعدة بيانات الخصائص الفيزيائية MatWeb.
5. ما هي التفاوتات النموذجية في عمليات التصنيع لمشعبات الحديد الزهر مقابل مشعبات الصلب؟
يحافظ الفولاذ المطروق على دقة ثقوب البكرات عند ±0.003 مم، وRa 0.4 ميكرومتر؛ بينما يحافظ الحديد الزهر على دقة ثقوب البكرات عند ±0.004 مم، وRa 0.8 ميكرومتر. تصل دقة فتحات التثبيت الخارجية القياسية إلى ±0.020 مم على كلا المسارين وفقًا لمعيار ASME Y14.5-2018، مع مراعاة التفاوت المسموح به في الموضع عند الحد الأقصى للمادة. يحصل مدققو الجودة على تقارير من جهاز قياس الإحداثيات (CMM) من شركة Zeiss لكل دفعة على حدة، لذا يتم التحقق قبل إصدار التجميع. يُفضل استخدام الفولاذ في تركيبات المؤازرة، بينما يُفضل استخدام الحديد في تركيبات الثقوب العامة.
مصدر البيانات: تقرير معايرة جهاز قياس الإحداثيات ثلاثية الأبعاد من شركة زايس.
6. كيف يمكنني أن أقرر بسرعة بين الحديد الزهر والفولاذ المشكل باستخدام الحاسوب لمشروعي؟
يُحدد مسار التوزيع ببوابتين. يُستخدم الفولاذ المطروق ASTM A108 للضغط الذي يزيد عن 25 ميجا باسكال أو الطلبات التي تقل عن 45 وحدة؛ بينما يُستخدم الحديد الزهر ASTM A536 للضغط المتوسط الذي يزيد عن 45 وحدة. وتُحدد بيانات المقارنة بين العمليات من LS Manufacturing للفترة 2025-2026، والتي يزيد حجم العينة فيها عن 1500، كلا الحدين. يعتمد استخدام الفولاذ المُستخدم في آلات CNC أولاً على فئة التشغيل؛ ثم تُراعي فرق تشغيل الأسطول تكاليف الأدوات مقابل عمر الإجهاد.
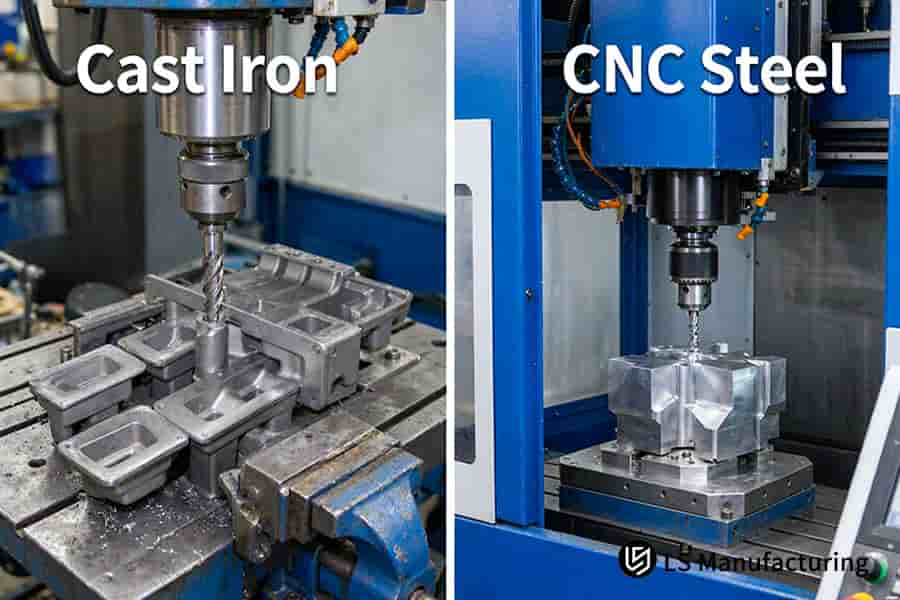
الشكل 4: تقوم قطع الحديد الزهر بحفر منافذ متعددة بينما تقوم آلة CNC بقطع كتلة فولاذية من مادة صلبة.
ملخص
اختر أولاً حسب فئة الضغط، ثم حسب الحجم. عند ضغط يزيد عن 25 ميجا باسكال، استخدم فولاذ CNC المشكّل آليًا بغض النظر عن حجم الطلب. عند ضغط 25 ميجا باسكال أو أقل، وبكمية أقل من 45 قطعة، استخدم الفولاذ غير المشكّل آليًا. عند ضغط 25 ميجا باسكال أو أقل، وبكمية تزيد عن 45 قطعة بتصميم ثابت، يُعد استخدام أدوات من الحديد الزهر الخيار الأقل تكلفة.
للمناقشة الفنية والاستشارات المتعلقة بالعمليات: +86 185 6675 9667
للاستفسار عن الرسومات الهندسية: info@lsrpf.com
الموقع الرسمي لتكنولوجيا التصنيع: https://lsrpf.com/

