 Português (Brasil)



Resumindo: a escolha entre um coletor hidráulico de ferro fundido e um de aço usinado em CNC se resume a optar entre um caminho de fluxo próximo ao final obtido por fundição ou por usinagem a partir de material sólido. O aço usinado em CNC permite tolerâncias de ±0,003 mm e resiste a até 70 MPa, enquanto o ferro fundido permite tolerâncias de ±0,004 mm e custa 39,3% menos por unidade após o ponto de equilíbrio. Acima de 45 peças, o custo do molde é totalmente amortizado, tornando o ferro fundido a opção mais econômica. Abaixo de 45 peças, o aço permanece mais barato por unidade, pois não requer ferramental.
As equipes de engenharia e compras de sistemas hidráulicos avaliam o custo do projeto antes de liberar o design de um manifold, e a escolha errada do caminho força uma reformulação do projeto e atrasos no cronograma. A pressão de operação acima de 25 MPa e a geometria da galeria determinam se um bloco de ferro fundido ou de aço usinado em CNC manterá suas vedações estanques. Quatro fatores, uma matriz 4x4 e uma árvore de decisão fornecem a resposta em minutos. A ciclagem de alta pressão acima de 25 MPa e a geometria do caminho do fluxo indicarão se o manifold de ferro fundido ou de aço usinado em CNC garantirá a vedação perfeita. Quatro fatores, uma matriz 4x4 e uma árvore de decisão fornecem a resposta em minutos. Em outras palavras, os limites de volume e pressão definem a escolha entre ferro fundido e aço usinado em CNC antes dos investimentos em ferramentas.
Por que confiar nessa comparação de processos de fabricação?
Gloria, engenheira de processos sênior da LS Manufacturing, com mais de 15 anos de experiência em prototipagem e usinagem de precisão, projetou a estrutura de decisão de engenharia de processos cruzados da Gloria . Ambas as rotas são cotadas no mesmo conjunto de desenhos. A revisão pelo engenheiro sênior de ferramentas hidráulicas foi concluída. Todos os números remontam ao mesmo banco de dados.
As tolerâncias são baseadas na norma ISO 2768-1:1989 , classe m (média), Tabela 1. Os dados de propriedades mecânicas foram obtidos do ASM Handbook Vol. 2 , Properties and Selection: Nonferrous Alloys and Special-Purpose Materials (ASM International, 10ª ed., 1990), p. 1455 (ASM Digital Library), onde há apenas um volume tanto para ferro fundido quanto para aço. Os dados de ferro fundido e aço em tarugo foram medidos com os mesmos instrumentos, número de revisão e período de teste. A equipe de compras verifica cada número em relação a uma cláusula específica.
Testes de estanqueidade sob pressão ISO 9001:2015 e medições geométricas com a máquina de medição por coordenadas Zeiss (CMM) são realizados em todos os lotes de manifolds. As estações de prototipagem rápida estão localizadas no mesmo andar, juntamente com as estações de ferro fundido e aço usinado. A equipe de inspeção de recebimento poderá encontrar o relatório de teste para cada bloco. O tamanho da amostra é de mais de 1.500 unidades testadas.
Fonte de dados e referência: Banco de dados interno de medição de usinagem da LS Manufacturing, última atualização em setembro de 2026.
Principais conclusões
- Escolha aço forjado usinado por CNC (Opção B) nos casos em que: alta pressão, prototipagem rápida e prazo de entrega justifiquem a Opção B. A remoção da porosidade por meio da usinagem do material sólido permite que o primeiro lote de produtos seja entregue em até 7 dias .
- Escolha ferro fundido nodular (Opção A) nos casos em que: pedidos regulares além do ponto de equilíbrio e canais de fluxo que se cruzam justifiquem a Opção A.
- Para aplicações que exigem tolerâncias ultrafinas: a retificação e o mandrilamento de alta precisão de blocos de aço (Opção B) apresentam tolerância de diâmetro interno na ordem de mícrons e acabamento Ra de 0,4 μm nas cavidades dos cartuchos. O ferro fundido contínuo (Opção A) apresenta tolerância de diâmetro interno maior e acabamento Ra de 0,8 μm nas cavidades dos cartuchos.
- Absorção de impactos e proteção contra vazamentos: o ferro fundido com grafite é capaz de dissipar a energia das ondas de choque hidráulicas; paredes finas estão sujeitas a certos requisitos para evitar lascas nas bordas. O aço forjado é resistente à fadiga; é necessária uma remoção significativa de material.
Referência rápida: Matriz de comparação de engenharia 4x4
O ferro fundido contínuo e o aço usinado por CNC em tarugos distinguem-se por quatro considerações de engenharia. Tolerância, classificação de pressão, custo unitário e prazo de entrega são parâmetros atribuídos a ambos os tipos de manifold. Esses parâmetros permitem que os gerentes de compras identifiquem um limite para cada métrica.
| Dimensão | Opção A: Ferro fundido contínuo | Opção B: Aço usinado em CNC | Limiar / Cenário Recomendado |
| Tolerância e Superfície | Precisão ±0,008 mm; limite ±0,004 mm; Ra 0,8 μm | Precisão ±0,006 mm; limite ±0,003 mm; Ra 0,4 μm | Diâmetros dos carretéis das servoválvulas de ±0,005 mm ou menos são preferíveis na Opção B. |
| Classificação de pressão | ≤25 MPa de pressão de trabalho | Pressão de trabalho de 35 MPa a 70 MPa | Para cargas acima de 25 MPa, é necessária a Opção B. |
| Compensações de custos | Protótipo: US$ 420 , incluindo ferramentas; volume: US$ 68/unidade | Protótipo: US$ 260 (sem ferramentas); volume: US$ 112/unidade | O ponto de equilíbrio é atingido com 45 unidades; o volume então seleciona a Opção A. |
| Prazo de entrega | Período de amostragem de 24 dias, incluindo padronagem, fundição, envelhecimento e estabilidade da produção em volume. | Amostragem em 7 dias; programação de produção rápida | Para P&D rápida e iterações com volume inferior a 45 peças, a Opção B deve ser utilizada. |
O custo do molde e da caixa de núcleo para esta família de manifolds é de US$ 1.980; contra um diferencial de US$ 44 por unidade, que é recuperado a partir de 45 peças. Os programas de manifolds que necessitam de baixa pressão e alto volume utilizam ferro fundido a US$ 68 por unidade , enquanto os programas que necessitam de alta pressão acima de 25 MPa utilizam aço usinado por CNC.
Nota para usuários de dispositivos móveis: a tabela matricial pode ser rolada para a esquerda e para a direita ou alternada para o modo de visualização em cartões em dispositivos móveis. Não tem certeza de qual coluna se aplica ao seu bloco? Envie seu desenho 2D e a equipe de engenharia da LS Manufacturing retornará uma comparação de rotas gratuita entre os dois materiais em até duas horas.
Fonte de dados e referência: Banco de dados interno de medição de usinagem da LS Manufacturing, última atualização em setembro de 2026.
Como as classificações de pressão dos coletores de ferro fundido e de aço usinado em CNC diferem sob estresse cíclico?
A diferença na classificação de pressão entre coletores de ferro fundido e aço reside em um fator crucial: o ferro fundido opera em regime cíclico, enquanto as peças forjadas em aço usinadas por CNC operam entre 35 MPa e 70 MPa . O ferro fundido apresenta bom desempenho em regime cíclico até 25 MPa de pressão, enquanto as peças forjadas em aço usinadas por CNC operam em altas pressões. Os lingotes de aço usinados por CNC são isentos de microporosidade após a forjagem e possuem limite de escoamento de 550 MPa, conforme a norma ASTM A108. O ferro fundido nodular atende à norma ASTM A536 e possui resistência à tração de 500 MPa a 700 MPa, um valor testado separadamente do limite de escoamento. A classe de pressão, e não a classificação de resistência à tração, é o fator determinante na escolha do coletor, após a verificação das tolerâncias de usinagem CNC .
A vida útil à fadiga diferencia os coletores hidráulicos de ferro fundido dos de aço usinado por CNC em condições de serviço cíclico.
Regras de seleção baseadas em funções
- Baixa pressão de ciclo de trabalho: o ferro fundido dúctil suporta choques de pulsação.
- Alta pressão de ciclo de trabalho: o aço forjado elimina os caminhos de vazamento por porosidade.
A usinagem CNC de alto volume, após o ponto de equilíbrio, também é dividida em classes de pressão. Valores diferentes de resistência à fadiga por ruptura são necessários para manifolds hidráulicos de ferro fundido dúctil em comparação com os de alumínio . Para um cliente, a pressão de operação determina o material do manifold hidráulico antes mesmo da análise do gráfico de tração.
Fonte de dados e referência: dados de resistência à tração e ao escoamento verificados em relação ao banco de dados de propriedades mecânicas do ASM Handbook Vol. 2 e ao banco de dados de propriedades de materiais do MatWeb, ferro fundido dúctil grau 80-55-06, acessado em setembro de 2026.
Palavras-chave relacionadas: classificação de pressão do coletor hidráulico / limite de fadiga do coletor de ferro fundido / pressão de ruptura do coletor de aço forjado

Quando a fundição de ferro se torna mais rentável do que a usinagem CNC de aço?
O custo de um coletor de ferro fundido versus um coletor de aço usinado em CNC depende mais da amortização das ferramentas do que do custo do material, pois o custo do molde torna-se vantajoso após muitos pedidos. O ferro fundido é 39,3% mais barato por peça em comparação com o aço usinado em CNC a partir do ponto de equilíbrio ; as quantidades iniciais continuam vantajosas para peças de aço que não necessitam de ferramentas. A prototipagem requer o custo do molde e o custo da fundição em ferro fundido; cada peça fundida na produção em volume acarreta uma parcela do custo do molde. A fundição quase final, que utiliza tarugos fundidos para serem usinados apenas para os furos das válvulas, aproveita 85% do metal fundido, enquanto a usinagem de furos a partir de tarugos sólidos desperdiça 65% do metal como sucata. Curiosamente, o maior custo do protótipo resulta em um menor custo por volume, pois os custos do molde são pagos apenas uma vez. A prototipagem do coletor hidráulico versus o volume de produção precede o cronograma de serviços de usinagem CNC multieixos .
Custo unitário por etapa de construção
- Primeiros protótipos: O custo do ferro fundido era de US$ 420, enquanto o do aço era de US$ 260, sem incluir os custos de ferramental.
- Repetições de pedidos após o ponto de equilíbrio: O custo do ferro fundido sobe para US$ 68, enquanto o do aço permanece inalterado em US$ 112, visto que a remoção de estoque não diminui.
Planejamento de rotas híbridas
A escolha de manifolds hidráulicos de ferro fundido baseia-se na estabilidade do projeto, onde a repetição de pedidos justifica os custos de molde, enquanto a evolução do projeto não. A validação do aço, seguida da fabricação de ferramentas de ferro fundido, reduz os custos do ciclo de vida, pois as alterações nas geometrias são baratas antes da fabricação do molde. Versões estáveis, produzidas com programas de usinagem CNC para o setor automotivo, se beneficiarão ao máximo da validação do aço sem a necessidade de ferramentas.
Palavras-chave relacionadas: custo unitário de coletor de ferro fundido / amortização de ferramentas para coletor de aço CNC / volume de equilíbrio de coletor hidráulico
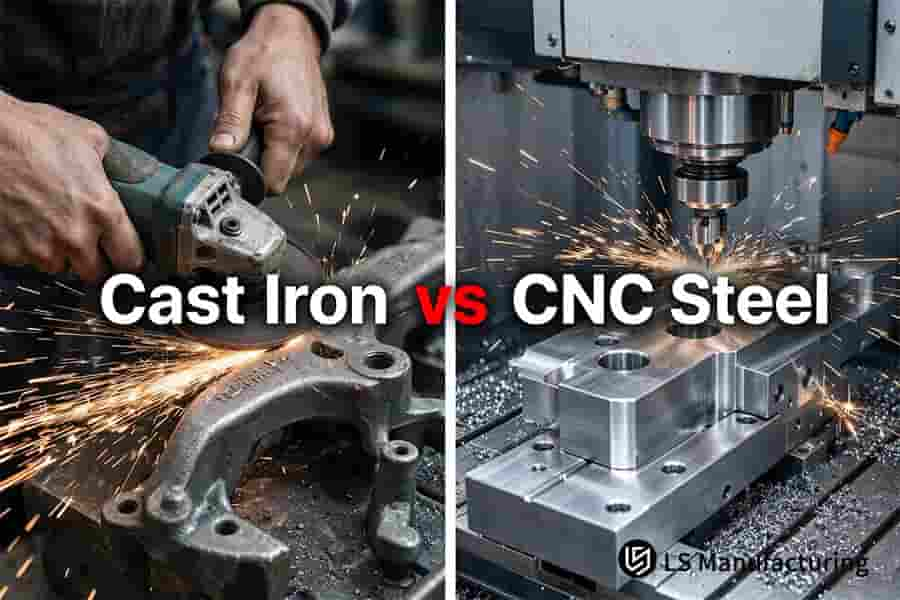
Figura 1: O desbaste manual remove as imperfeições das faces de ferro fundido, enquanto a usinagem CNC realiza o acabamento de um coletor de aço com rugosidade Ra de 0,4 μm.
Quando usar manifolds hidráulicos de aço CNC para prototipagem acelerada?
A decisão de quando usarmanifolds hidráulicos de aço usinados por CNC depende do risco de atraso, não do preço unitário: manifolds de aço forjado ficam disponíveis em 7 dias, enquanto manifolds de ferro fundido levam 24 dias para fabricação do modelo, fundição e recozimento, reduzindo o tempo do ciclo de amostragem em 70,8%. Fundição em areia e fundição por espuma perdida (modelo de espuma queimado durante a fundição) exigem preparação do modelo, moldagem, recozimento e tratamento de superfície antes do envio da amostra. O aço AISI 1045 em tarugos não requer desenvolvimento de ferramentas, e a usinagem em cinco eixos começa após a conclusão do projeto. Em caso de alteração no roteamento dos canais e adição de portas para sensores, as amostras modificadas chegarão em até 48 horas.
O ferro fundido apresenta bom desempenho para formatos que não precisam mais ser alterados em grandes volumes; o aço ajuda a manter a flexibilidade de planejamento para mudanças de formato. Os ganhos no projeto de novos modelos decorrem da prototipagem de coletores hidráulicos em vez do controle do volume de produção no desenvolvimento de princípios e testes de estrada, devido ao maior custo de ferramental antes da definição do projeto.
Cronograma de riscos ao longo das iterações de projeto
A usinagem CNC de precisão elimina a necessidade de prazos de entrega de ferramentas em cada etapa. As alterações de engenharia podem então ser processadas e integradas ao processo de fabricação em até 48 horas, concluindo o ciclo de validação em um único sprint.
Limite de custos e ponto de entrega
A diferença de custo entre coletores de ferro fundido e aço usinado por CNC muda após a definição do projeto. O aço pode ter um custo unitário maior, mas elimina os riscos de custos com ferramentas. A fundição utiliza modelos em pedidos repetidos. A usinagem CNC, com o planejamento de fabricação (DFM) prévio, elimina peças desnecessárias que aumentam o tempo de usinagem.
- Projeto pré-congelado: o aço permite o redirecionamento do canal e a adição de sensores sem a necessidade de alterar as ferramentas.
- Após o congelamento da geometria, o volume atinge o ponto de equilíbrio: o ferro fundido recupera o custo dos moldes devido ao baixo custo por peça.
Palavras-chave relacionadas: prazo de entrega de coletor de aço CNC / iteração de projeto de coletor hidráulico / ciclo de ferramentas para coletor de ferro fundido
Por que a limpeza e a remoção de rebarbas dos canais internos são cruciais em ambos os processos?
A limpeza interna influencia a vida útil do coletor, e os coletores hidráulicos de ferro fundido e aço usinado em CNC diferem nos modos de falha porque o aço dúctil cria rebarbas que ficam presas após a perfuração transversal, enquanto as partículas de grafite geradas no ferro fundido ficam retidas em furos cegos. O aço usinado em CNC apresentou uma taxa de retrabalho de 12,8% em galerias perfuradas transversalmente, enquanto o ferro fundido contínuo apresentou 9,6%; ambos foram medidos na mesma revisão do banco de dados. O corpo do coletor contém furos inclinados, furos profundos e galerias de óleo que se cruzam em ângulos retos; portanto, a perfuração causa rebarbas secundárias reversas nas interseções das portas.
As rebarbas do aço forjado são dúcteis e aderem à parede interna do furo, não podendo ser removidas com lavagem de água de alta pressão, o que exige o uso de TEM (desbarbamento por energia térmica) ou AFM (usinagem por fluxo abrasivo) . O escopo do acabamento superficial em usinagem CNC precisa especificar um processo de desbarbamento para cada material.
Mecanismos de defeito em passagens perfuradas transversalmente
As propriedades da rebarba influenciam a seleção do método de remoção: rebarbas de aço dobram e aderem, enquanto rebarbas de ferro fundido se desintegram em partículas e pó. As tolerâncias de usinagem do coletor de ferro fundido versus aço interagem com a fixação da rebarba, já que faixas de furo mais estreitas permitem menos folga para quebra da aresta. O formato do cavaco, por si só, não permite prever a probabilidade de montagem e, portanto, requer uma estratégia de limpeza completamente diferente para cada metal.
Controles de Inspeção e Limpeza
A inspeção endoscópica de manifolds, combinada com a limpeza ultrassônica em múltiplos estágios, reduz a porcentagem de conjuntos defeituosos para 2,4% em ferro fundido e 1,2% em aço forjado. Peças usinadas por CNC são altamente suscetíveis a deformações durante a rebarbação; as configurações do ciclo devem ser conservadoras nas proximidades de nervuras finas. A medição da rugosidade com o Mitutoyo Surftest SJ-410 e as classes de limpeza NAS 1638 validam cada lote.
A escolha de manifolds hidráulicos de ferro fundido não se baseia apenas na pressão e na vazão, mas também no nível de limpeza, já que o ferro fundido requer filtragem do fluido refrigerante, enquanto o aço forjado requer limpeza térmica ou abrasiva por fluxo.
Fonte de dados e parâmetro de referência: inspeção de limpeza de paredes internas e medição de microrrugosidade executadas de acordo com o procedimento de verificação do instrumento de rugosidade Mitutoyo Surftest SJ-410 e o padrão de limpeza de fluidos NAS 1638.
Palavras-chave relacionadas: coletor de ferro fundido versus coletor de aço CNC / limpeza do canal interno / prevenção de travamento do carretel do coletor
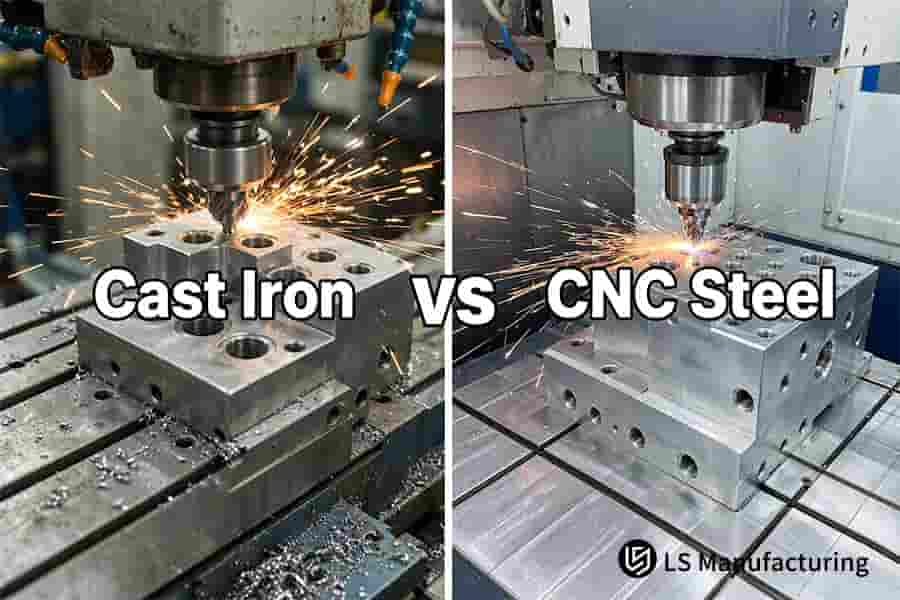
Figura 2: Um coletor de ferro fundido lança cavacos densos durante a perfuração, enquanto o usinagem CNC deixa orifícios de aço mais brilhantes.
Quais são as vantagens e desvantagens ambientais e de peso entre blocos de ferro e de aço?
A principal diferença entre o peso de um coletor hidráulico de ferro fundido e o de um coletor de aço usinado por CNC começa com a densidade: a densidade do ferro fundido nodular é de 7,1 g/cm³, enquanto a do aço carbono-liga é de 7,85 g/cm³ . Para aplicações que exigem redução de vibrações e de peso, utiliza-se ferro fundido nodular. A estrutura de grafite contribui para aumentar a capacidade de amortecimento de 2,5 a 4 vezes e reduzir o peso do bloco em 9,5% . A ondulação da bomba e o golpe de aríete (aumento de pressão após o fechamento da válvula) perdem energia ao interagirem com a grafite. A sucata de aço é totalmente reciclável para as siderúrgicas, enquanto a usinagem de tarugos maciços consome energia e fluido de corte para o processamento da sucata, que não possui carga. A fundição com núcleo próximo ao produto final requer usinagem mínima do material bruto e reduz a geração de cavacos em mais de 60% , enquanto a usinagem de tarugos maciços gera 65% mais cavacos.
Comportamento da massa e do ruído em serviço
As ondas de choque são transmitidas por todas as galerias das passagens de óleo devido à descarga ondulatória da bomba e ao fechamento abrupto da válvula de controle. O ferro fundido nodular dissipa parte da energia do efeito ondulatório da bomba em grafite. O aço forjado transmite vibrações maiores, mas demonstra melhor resistência à fadiga em comparação com o ferro fundido nodular de dimensões iguais. Os programas de usinagem CNC de alumínio voltados para a redução de peso apresentarão densidades diferentes devido às variações nas restrições de peso e pressão para ligas de alumínio. A comparação entre manifolds hidráulicos de ferro fundido nodular e de alumínio requer dados de testes específicos, e não apenas números obtidos em testes com ferro e aço.
Pegada energética e descarga de chips
A diferença na reciclagem de cavacos é muito mais importante do que a densidade do material: cavacos de ferro fundido contêm partículas de grafite que exigem a filtragem do fluido de corte, enquanto cavacos de aço são totalmente recicláveis em usinas sem qualquer filtragem. A classificação de pressão do coletor de ferro fundido versus aço é uma barreira muito mais difícil de superar. Os compradores de serviços de usinagem CNC robótica consideram ambas as características, já que os integradores de braços robóticos as avaliam, pois um robô compensa com a massa do coletor a cada ciclo de aceleração — e também com o amortecimento sempre que a ondulação da bomba atinge o braço.
Palavras-chave relacionadas: comparação de peso de coletores hidráulicos / coletor de ferro fundido vs. coletor de aço CNC / redução da descarga de cavacos do coletor
Árvore de Decisão para Seleção: Determinação Rápida de Rotas de Processo em Coletores Hidráulicos (Estrutura de Árvore de Decisão)
O roteamento do coletor hidráulico começa com a pressão mais alta do sistema, e não com o custo por unidade. A terminação do roteamento dos ramos de pressão é feita primeiro, seguida pelos ramos de lote e, por último, pelos ramos de ferramentas e fluxo. A decisão entre coletores hidráulicos de ferro fundido e aço usinado em CNC é tomada levando-se em consideração as restrições de segurança física antes de qualquer benefício econômico. As caixas de terminais possuem um roteamento fixo para cada ramo.
- Pressão máxima do sistema > 25 MPa, Opte por B , Forjamento CNC de aço com resistência nominal de 35 MPa a 70 MPa, seleção do processo concluída.
- Pressão máxima do sistema ≤ 25 MPa, passe para o tamanho do lote; lote ≤ 45 peças, opte por B , prototipagem rápida em aço forjado CNC em 7 dias sem custo de ferramental.
- Para lotes acima de 45 peças com fluxos normais: escolha ferramentas de ferro fundido, US$ 68 por peça.
- Lote com menos de 45 peças com passagens internas curvas em 3D que não podem ser obtidas por furação (furação cega), seja por impressão 3D em metal (manufatura aditiva) ou por pré-forma fundida, mas sem perfuração profunda.
Ambas as opções apresentam desvantagens em um ponto: quando um único bloco possui mais de três galerias que se cruzam e o pedido é inferior a 20 peças, a fabricação aditiva do bloco em aço perfurado desperdiça 65% do material e o ferramental de ferro fundido não pode ser amortizado. Nesse caso, a fabricação aditiva do bloco em aço inoxidável 17-4PH torna-se a opção mais econômica, embora seu acabamento de cavidade com rugosidade Ra de 6,3 μm exclua furos para servomotores.
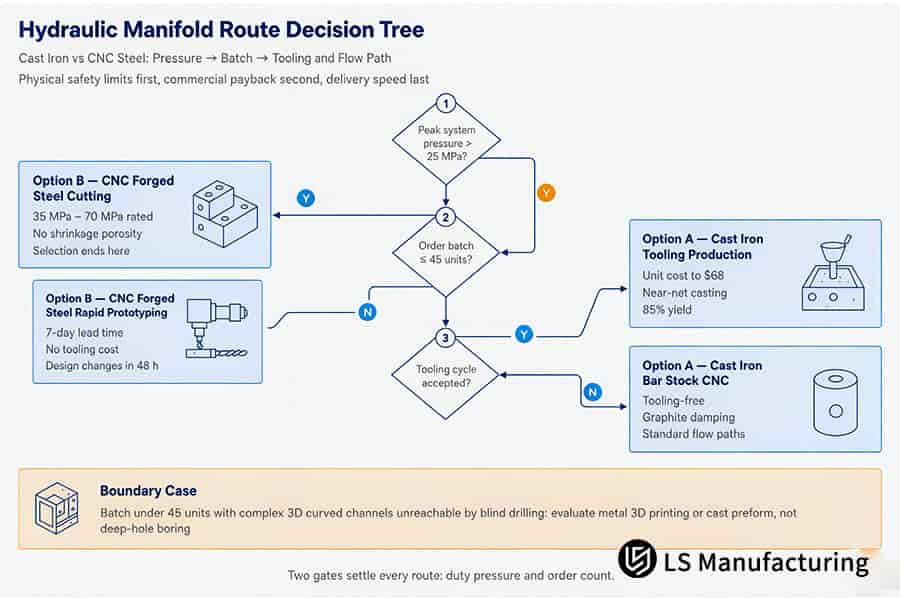
Figura 3: Árvore de decisão comparando rotas de produção em ferro fundido com rotas de produção em aço usinado por CNC em relação à pressão do coletor hidráulico, número de lotes e ciclo de ferramentas.
- Aplicação em alta pressão: comparando a pressão máxima no sistema com 25 MPa antes de considerar quaisquer aspectos econômicos; acima de 25 MPa, torna-se possível considerar o aço forjado por CNC, independentemente do volume.
- Considerações sobre volume de produção: comparando volumes na ordem de 45 unidades antes de considerar quaisquer aspectos econômicos; volumes que não excedam 45 unidades possibilitam o uso de ferramentas CNC de aço sem necessidade de ferramentas , enquanto volumes acima de 45 unidades possibilitam o uso de ferramentas de ferro fundido a US$ 68.
- Geometrias internas: confirmando o sucesso da perfuração cega de todos os canais 3D antes de considerar a perfuração por extrusão, visto que esta está sujeita a ruptura.
Palavras-chave relacionadas: árvore de decisão para manifold hidráulico / rota de seleção entre ferro fundido e aço CNC / limite de pressão em lote do manifold
LS Manufacturing [Ferro Fundido VS Aço CNC] Para Coletores Hidráulicos de Robótica Industrial: Alívio de Tensões na Usinagem e Redução de Vazamentos
A seleção de manifolds hidráulicos de ferro fundido versus aço usinado por CNC baseia-se na margem de segurança da pressão em relação ao valor do investimento em ferramentas: o ferro fundido contínuo QT500-7 reduz custos e atenua a oscilação da bomba, mas sua porosidade por contração pode permanecer oculta até que a usinagem de acabamento a revele. O aço usinado por CNC em tarugo abrange pressões de trabalho de 35 MPa a 70 MPa. Produção em lotes pequenos e aplicações de alta pressão são indicadas para manifolds de aço forjado; produção em lotes consolidados e baixas pressões são indicadas para ferramentas de ferro fundido. A redução do refugo por vazamento de 12,8% para 1,2% foi alcançada com a mudança na abordagem de fabricação das ferramentas. A fundição quase final deve ser escolhida para pressões de até 25 MPa e lotes de tamanho suficiente para cobrir o custo do modelo. A avaliação da usinagem de paredes finas por CNC antes da usinagem garante a integridade da parede fina acima do nível de pressão de ruptura.
Rota inicial e pontos problemáticos
Uma universidade dedicada à pesquisa e desenvolvimento de robôs escolheu o ferro fundido contínuo QT500-7 para o bloco de válvulas de um servoacionador multicircuito devido ao baixo custo e às características de amortecimento do grafite . Pressões de pico de até 28 MPa excederam a capacidade do ferro fundido. Defeitos de porosidade associados à contração resistiram à usinagem de 5 eixos e causaram vazamento de óleo a 30 MPa através da parede fina, do furo do carretel até a galeria de entrada.
Troca de Rota e Correção de Processo
Os critérios para a substituição do ferro fundido por peças forjadas do Projeto #ROBOT-2026-042B incluem: pressão variando entre 35 MPa e 70 MPa, em vez de 25 MPa; tolerância de precisão do furo de ±0,003 mm a ±0,004 mm ; tempo de ciclo de 1 semana, em vez de 24 dias, incluindo a confecção do modelo e o recozimento; taxa de cavacos de 65%, em comparação com os 85% de rendimento da fundição. O desbaste removeu a tensão, resultando em uma ovalização de 0,008 mm em um dos furos do carretel. O recozimento de alívio a 560 °C , juntamente com a fixação correta, restaurou a circularidade para a tolerância de ±0,003 mm.
Resultados Mensuráveis
Cinco blocos de teste foram entregues em decorrência da mudança de rota. O tempo de amostragem foi reduzido de 24 para 7 dias. O custo do protótipo diminuiu de US$ 420 para US$ 260 (redução de 38,1%, conforme a documentação do projeto) . Acima da produção de 200 blocos de teste, as ferramentas de ferro fundido foram utilizadas na fabricação, ao custo de US$ 68 por unidade, com menor pressão nominal.
Validação e Lições Aprendidas
Os testes de pressão e estanqueidade, de acordo com a norma ISO 9001:2015 , e os testes geométricos 3D com a máquina de medição por coordenadas Zeiss (CMM) foram realizados em todos os cinco blocos de teste. Os blocos são montados pelas linhas de produção do fabricante original (OEM) sem interrupção para inspeções. Os componentes de precisão usinados em CNC serão adquiridos com informações sobre os furos disponíveis para auxiliar no processo de garantia.
“O processo de forjamento tornou os furos dos carretéis estanques até 30 MPa, e cinco blocos de teste foram fabricados em apenas sete dias.” — Engenheiro de Projeto Mecânico, Instituto de Pesquisa e Desenvolvimento em Robótica, Projeto nº ROBOT-2026-042B
Fonte de dados e referência: Banco de dados de medições de processos cruzados da LS Manufacturing, Projeto nº ROBOT-2026-042A e Projeto nº ROBOT-2026-042B, tamanho da amostra > 1.500.

Perguntas frequentes
1. Qual material suporta pressões operacionais mais elevadas em manifolds hidráulicos?
Para aplicações de alta capacidade de serviço, o aço forjado é preferível ao ferro fundido contínuo: o aço forjado pode operar sob pressões de serviço de 35 MPa a 70 MPa , enquanto o ferro fundido suporta até 25 MPa. Os relatórios de resistência indicam que o aço possui um limite de escoamento de 550 MPa e o ferro fundido, uma resistência à tração de 500 a 700 MPa . A capacidade de serviço e a vida útil à fadiga, e não a resistência à tração, devem ser os fatores decisivos na escolha do material.
Fonte de dados: Manual da ASM, Vol. 2.
2. Como se comparam os custos entre coletores de ferro fundido e coletores de aço usinados por CNC?
O custo dos protótipos favorece o aço forjado a US$ 260 por bloco em relação ao ferro fundido ASTM A536 a US$ 420 por bloco, pois o processo não requer ferramentas e, portanto, elimina a despesa de fabricação de modelos. Acima de 45 peças, o ferro fundido torna-se mais econômico a US$ 68 por unidade, contra US$ 112 por unidade para o aço — uma margem de 39,3% . O custo das ferramentas só é pago quando os pedidos são confirmados pelos departamentos de compras, e o custo do coletor de aço usinado por CNC é sempre menor abaixo do ponto de equilíbrio.
Fonte de dados: Banco de dados de comparação entre processos da LS Manufacturing 2025–2026, tamanho da amostra >1.500.
3. Quando devo optar por ferro fundido dúctil em vez de alumínio para blocos hidráulicos?
Comparando ferro fundido nodular e alumínio, o ferro fundido nodular é adequado para blocos hidráulicos com pressão do sistema acima de 21 MPa; os blocos de alumínio podem ser usados para aplicações que não excedam 21 MPa, diferentemente da pressão de 25 MPa utilizada na seleção entre ferro fundido e aço. O ferro possui maior módulo de elasticidade, o que significa que a expansão do furo devido à pressão será menor e o travamento do carretel ocorrerá com menos frequência. A resistência ao arrancamento da rosca aumenta devido ao design compacto e à conformidade com as tolerâncias da norma ISO 286-1:2010 sob ciclos de pressão. Os cronogramas do projeto não são afetados pelo potencial desgaste das roscas das portas.
Fonte de dados: ISO 286-1:2010, Tabela 1, graus de tolerância do furo (acessado em setembro de 2026).
4. Qual processo oferece amortecimento superior de vibrações internas?
O ferro fundido nodular ASTM A536 apresenta melhor amortecimento de vibrações em comparação com blocos de aço forjado, devido à presença de grafite livre em quantidade mais de 2,5 vezes superior à dos blocos de aço. A massa dos blocos também favorece o ferro, com 7,1 g/cm³ contra 7,85 g/cm³. Quando o espaço é limitado, o aço suporta mais carga por milímetro de espessura de parede, sendo, portanto, adequado para projetos compactos; o ferro exige paredes mais espessas para a mesma aplicação de carga.
Fonte de dados: Banco de dados de propriedades físicas do MatWeb.
5. Quais são as tolerâncias típicas de usinagem para coletores de ferro fundido em comparação com coletores de aço?
O aço forjado mantém os furos do carretel em ±0,003 mm, Ra 0,4 μm; o ferro fundido mantém os furos do carretel em ±0,004 mm, Ra 0,8 μm. Os furos de montagem externos padrão atingem ±0,020 mm em ambas as direções, conforme ASME Y14.5-2018, com tolerância de posição em MMC. Os auditores de qualidade recebem relatórios da CMM Zeiss por lote, portanto, a verificação é feita antes da liberação da montagem. Os encaixes do servo são preferíveis em aço; as galerias em geral são preferíveis em ferro.
Fonte de dados: Relatório de calibração da máquina de medição por coordenadas (CMM) Zeiss.
6. Como posso decidir rapidamente entre ferro fundido e aço usinado por CNC para o meu projeto?
Dois canais determinam o percurso do coletor. Pressões superiores a 25 MPa ou ordens inferiores a 45 unidades resultam em aço forjado ASTM A108; pressões moderadas superiores a 45 unidades resultam em ferramentas de ferro fundido ASTM A536. Os dados de comparação entre processos da LS Manufacturing para 2025-2026, com tamanho de amostra superior a 1.500, determinam ambos os limites. A decisão de usar aço usinado em CNC depende primeiramente da classe de serviço; em seguida, as equipes de comissionamento da frota consideram os custos das ferramentas em relação à vida útil à fadiga.
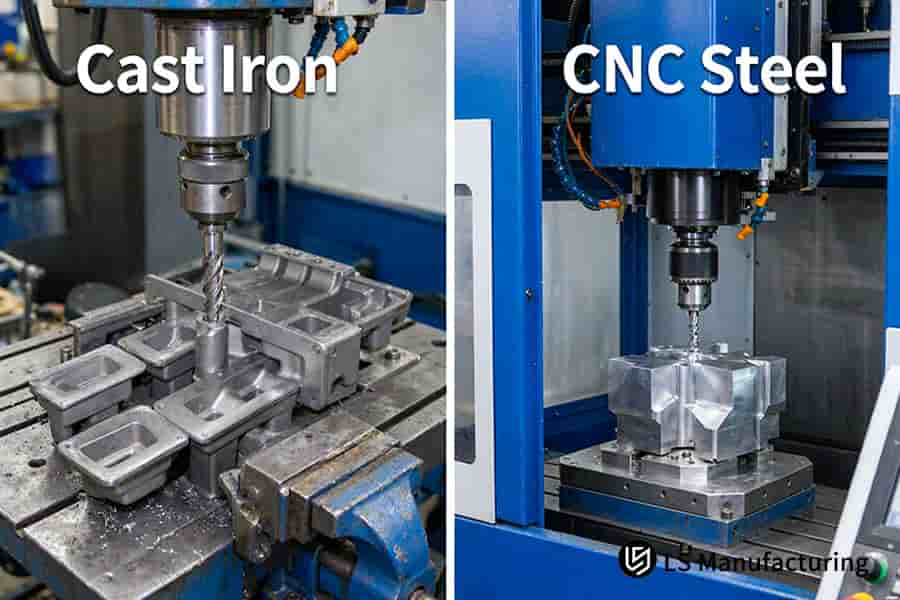
Figura 4: Peças brutas de ferro fundido recebem múltiplos furos enquanto uma máquina CNC corta um bloco de aço a partir de um bloco sólido.
Resumo
Selecione primeiro pela classe de pressão e depois pelo volume. Acima de 25 MPa, utilize aço usinado em CNC, independentemente do tamanho do pedido. Para pressões de 25 MPa ou menos, com menos de 45 peças, opte por aço usinado sem ferramental. Para pressões de 25 MPa ou menos, com mais de 45 peças em um projeto já definido, o ferramental de ferro fundido é a opção mais econômica.
Discussão técnica e consultoria de processos: +86 185 6675 9667
Consultas sobre desenhos de engenharia: info@lsrpf.com
Site oficial de tecnologia de fabricação: https://lsrpf.com/

