 Français



En résumé : le choix entre un collecteur hydraulique en fonte et un collecteur en acier usiné CNC revient à opter pour un moulage avec un circuit d'écoulement quasi-net ou pour un usinage à partir d'un matériau massif. L'acier usiné CNC permet une tolérance de ±0,003 mm et résiste à une pression jusqu'à 70 MPa, tandis que la fonte tolère une tolérance de ±0,004 mm et coûte 39,3 % moins cher par unité au-delà du seuil de rentabilité. Au-delà de 45 pièces, le coût du modèle est entièrement amorti, et la fonte devient alors la solution la plus économique. En dessous de 45 pièces, l'acier reste moins cher à l'unité car il ne nécessite aucun outillage.
Les équipes d'ingénierie et d'approvisionnement en hydraulique et pneumatique évaluent le coût des prototypes avant de valider la conception d'un collecteur. Un mauvais choix de conception entraîne une refonte et des retards. La pression de service supérieure à 25 MPa et la géométrie du circuit déterminent si un bloc en fonte ou en acier usiné CNC garantit l'étanchéité des joints. Quatre facteurs, une matrice 4x4 et un arbre de décision permettent d'obtenir la réponse en quelques minutes. Les cycles haute pression supérieurs à 25 MPa et la géométrie du circuit indiquent si un collecteur en fonte ou en acier usiné CNC garantit l'étanchéité. Quatre facteurs, une matrice 4x4 et un arbre de décision fournissent la réponse en quelques minutes. En d'autres termes, les limites de volume et de pression déterminent le choix entre la fonte et l'acier usiné CNC avant tout investissement dans l'outillage.
Pourquoi faire confiance à cette comparaison des processus de fabrication ?
Gloria, ingénieure de procédés senior chez LS Manufacturing, forte de plus de 15 ans d'expérience en prototypage et usinage de précision, a conçu le cadre de décision d'ingénierie inter-processus de Gloria . Les deux itinéraires sont indiqués sur le même jeu de plans. La validation par l'ingénieur senior en outillage hydraulique est terminée. Toutes les données sont issues d'une base de données unique.
Les tolérances sont conformes à la norme ISO 2768-1:1989 , classe m (moyenne), tableau 1. Les données relatives aux propriétés mécaniques proviennent du manuel ASM, volume 2 , « Properties and Selection: Nonferrous Alloys and Special-Purpose Materials » (ASM International, 10e édition, 1990), page 1455 (Bibliothèque numérique ASM). Ce manuel ne contient qu'un seul volume de données pour la fonte et l'acier. Les données relatives à la fonte et à l'acier billette ont été mesurées avec les mêmes instruments, selon la même révision et pendant la même période d'essai. Le service des achats vérifie systématiquement chaque valeur numérique par rapport à une clause spécifique.
Des tests d'étanchéité sous pression conformes à la norme ISO 9001:2015 et des mesures géométriques par machine à mesurer tridimensionnelle Zeiss sont effectués sur tous les collecteurs expédiés. Les stations de prototypage rapide sont situées au même étage que les stations de fonte et d'acier billette. Le personnel chargé du contrôle à réception pourra consulter le rapport de test correspondant à chaque bloc. L'échantillon testé comprend plus de 1 500 unités.
Source des données et référence : base de données interne de mesures d'usinage de LS Manufacturing, dernière mise à jour en septembre 2026.
Points clés à retenir
- Choisissez l'acier forgé usiné CNC (Option B) dans les cas où : la haute pression, le prototypage rapide et le délai de livraison justifient l'Option B. L'élimination de la porosité par usinage de la matière première permet de fournir le premier lot de produits sous 7 jours .
- Choisissez la fonte ductile (Option A) dans les cas où : les commandes régulières au-delà du seuil de rentabilité et les canaux d'écoulement intersectants justifient l'Option A.
- Lorsque des tolérances extrêmement fines sont requises : le meulage et l’alésage de haute précision des blocs d’acier (option B) offrent une tolérance d’alésage de l’ordre du micron et une rugosité Ra de 0,4 µm sur les cavités des cartouches. La fonte continue (option A) offre une tolérance d’alésage plus importante et une rugosité Ra de 0,8 µm sur les cavités des cartouches.
- Absorption des chocs et protection contre les fuites : la fonte graphite coulée en continu dissipe l’énergie des ondes de choc hydrauliques ; les parois minces doivent respecter certaines exigences pour éviter l’écaillage des arêtes. L’acier forgé résiste à la fatigue ; un enlèvement de matière important est nécessaire.
Guide de référence rapide : Matrice comparative d’ingénierie 4×4
La fonte continue et l'acier usiné CNC se distinguent par quatre critères d'ingénierie : la tolérance, la pression nominale, le coût unitaire et le délai de livraison. Ces critères sont associés à des valeurs limites pour chaque type de collecteur. Ces associations permettent aux responsables des achats de définir un seuil pour chaque critère.
| Dimension | Option A : Fonte continue | Option B : Acier usiné CNC | Seuil / Scénario recommandé |
| Tolérance et surface | Précision ±0,008 mm ; limite ±0,004 mm ; Ra 0,8 μm | Précision ±0,006 mm ; limite ±0,003 mm ; Ra 0,4 μm | Pour les alésages de tiroir de servovalve de ±0,005 mm et moins, privilégier l'option B. |
| Pression nominale | Pression de service ≤ 25 MPa | Pression de service : 35 à 70 MPa | Une pression supérieure à 25 MPa nécessite l'option B. |
| Compromis en matière de coûts | Prototype : 420 $ (outillage inclus) ; production en série : 68 $/pièce | Prototype : 260 $ (sans outillage) ; production en série : 112 $/pièce | Le seuil de rentabilité est de 45 unités ; le volume détermine alors l'option A. |
| Délai de traitement | Période d'échantillonnage de 24 jours incluant le modèle, le moulage, le vieillissement et la stabilité de la production en série | Échantillonnage en 7 jours ; planification de production rapide | Pour une R&D rapide et une itération en volume inférieure à 45 pièces, l'option B est recommandée. |
Le coût du modèle et du noyau pour cette gamme de collecteurs est de 1 980 $ ; avec un différentiel unitaire de 44 $, ce surcoût est amorti à partir de 45 pièces. Les programmes de collecteurs nécessitant un débit élevé à basse pression utilisent de la fonte à 68 $/pièce , tandis que ceux nécessitant une pression supérieure à 25 MPa utilisent de l’acier usiné CNC.
Note pour les utilisateurs mobiles : le tableau matriciel peut être défilé horizontalement ou affiché sous forme de cartes sur les appareils mobiles. Vous ne savez pas quelle colonne correspond à votre bloc ? Téléchargez votre dessin 2D et l’équipe d’ingénierie de LS Manufacturing vous fournira gratuitement une comparaison de gammes pour les deux matériaux sous deux heures.
Source des données et référence : base de données interne de mesures d'usinage de LS Manufacturing, dernière mise à jour en septembre 2026.
En quoi les pressions nominales des collecteurs en fonte et en acier usiné CNC diffèrent-elles sous contrainte cyclique ?
La différence de pression nominale entre les collecteurs en fonte et en acier repose sur un seul critère : la fonte fonctionne en régime cyclique, tandis que les pièces forgées en acier usinées CNC supportent des pressions de 35 à 70 MPa . La fonte est performante en service cyclique jusqu'à 25 MPa , tandis que les pièces forgées en acier usinées CNC supportent des pressions élevées. Les lingots d'acier usinés CNC sont exempts de microporosité après forgeage et présentent une limite d'élasticité de 550 MPa selon la norme ASTM A108. La fonte ductile, conforme à la norme ASTM A536, possède une résistance à la traction de 500 à 700 MPa, une valeur différente de la limite d'élasticité. C'est la classe de pression, et non la résistance à la traction, qui détermine le choix du collecteur une fois les tolérances d'usinage CNC vérifiées.
La durée de vie en fatigue différencie les collecteurs hydrauliques en fonte de ceux en acier usiné CNC dans des conditions de service cycliques.
Règles de sélection fondées sur le devoir
- Pression à faible cycle de service : la fonte ductile résiste aux chocs de pulsation.
- Pression à cycle de service élevé : l’acier forgé élimine les voies de fuite dues à la porosité.
L'usinage CNC en grande série, après le seuil de rentabilité, est également segmenté par classes de pression. Différentes valeurs de résistance à la fatigue par éclatement sont nécessaires pour les collecteurs hydrauliques en fonte ductile et en aluminium . Pour un client, la pression de service détermine le matériau du collecteur hydraulique avant même l'étude de la courbe de traction.
Source des données et référence : les données de résistance à la traction et à la limite d'élasticité ont été vérifiées par rapport à la base de données des propriétés mécaniques du manuel ASM Vol.2 et à la base de données des propriétés des matériaux MatWeb, fonte ductile de qualité 80-55-06, consultée en septembre 2026.
Mots-clés associés : pression nominale des collecteurs hydrauliques / limite de fatigue des collecteurs en fonte / pression d'éclatement des collecteurs en acier forgé

Quand la fonte devient-elle plus rentable que l'usinage CNC de l'acier ?
Le coût d'un collecteur en fonte par rapport à un collecteur en acier usiné CNC dépend davantage de l'amortissement de l'outillage que du coût des matériaux, car le coût du modèle devient avantageux après plusieurs commandes. La fonte est 39,3 % moins chère par pièce que l'acier usiné CNC au-delà du seuil de rentabilité ; les premières quantités restent avantageuses pour les pièces en acier ne nécessitant pas d'outillage. Le prototypage implique des coûts de modèle et de fonderie pour la fonte ; chaque pièce coulée en production de masse supporte une part du coût du modèle. La fonderie quasi-nette, qui utilise des ébauches coulées à usiner uniquement pour les alésages de soupapes, consomme 85 % du métal fondu, tandis que l'usinage de pièces dans des billettes massives génère un gaspillage de 65 % de métal sous forme de rebuts. Il est intéressant de noter que le coût plus élevé du prototype se traduit par un coût de production plus faible, car les coûts du modèle ne sont payés qu'une seule fois. Le prototypage des collecteurs hydrauliques par rapport au volume de production précède le planning des services d'usinage CNC multi-axes .
Coût unitaire par étape de construction
- Premiers prototypes : Le coût de la fonte était de 420 $ tandis que celui de l’acier était de 260 $ sans compter les coûts d’outillage.
- Répétitions de commandes après le seuil de rentabilité : le coût de la fonte passe à 68 $ tandis que celui de l’acier reste inchangé à 112 $ car l’enlèvement de stock ne diminue pas.
Planification d'itinéraire hybride
Le choix des collecteurs hydrauliques en fonte repose sur la stabilité de leur conception : les commandes répétées justifient les coûts liés aux modèles, contrairement aux évolutions de conception. La validation de l'acier, suivie de la fabrication de l'outillage pour la fonte, réduit les coûts du cycle de vie, car les modifications géométriques sont peu coûteuses avant la fabrication du modèle. Les versions stables, produites à l'aide de logiciels d'usinage CNC pour l'automobile, tireront le meilleur parti d'une validation de l'acier sans outillage.
Mots-clés associés : coût unitaire d’un collecteur en fonte / amortissement de l’outillage pour collecteurs en acier usinés CNC / seuil de rentabilité d’un collecteur hydraulique
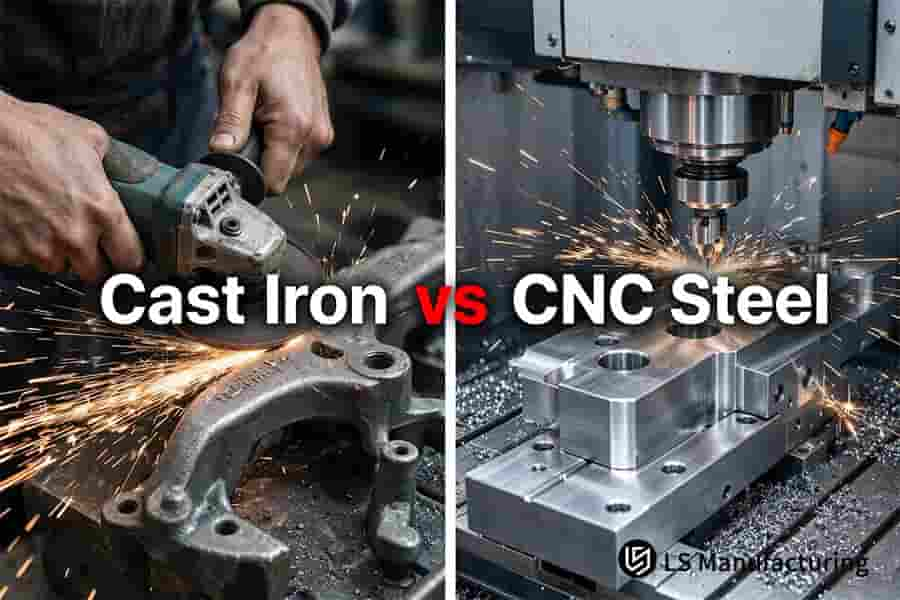
Figure 1 : Le meulage manuel élimine les faces rugueuses de la fonte tandis que la CNC finit un collecteur en acier à Ra 0,4 μm.
Quand utiliser des collecteurs hydrauliques en acier CNC pour un prototypage accéléré ?
Le choixdes collecteurs hydrauliques en acier usinés CNC dépend des contraintes de délais, et non du prix unitaire : les collecteurs en acier forgé sont disponibles sous 7 jours, tandis que les collecteurs en fonte nécessitent 24 jours pour la fabrication du modèle, la coulée et le recuit, réduisant ainsi le délai d’échantillonnage de 70,8 %. La coulée en sable et la coulée à modèle perdu (le modèle en mousse est brûlé lors de la coulée) requièrent la préparation du modèle, le moulage, le recuit et le traitement de surface avant l’expédition des échantillons. L’acier AISI 1045 en billettes ne nécessite pas de développement d’outillage, et l’usinage cinq axes débute dès la finalisation de la conception. En cas de modification du tracé des canaux ou d’ajout de ports pour capteurs, les échantillons modifiés sont livrés sous 48 heures.
La fonte est performante pour les formes qui n'ont plus besoin d'être modifiées en grande série ; l'acier permet de conserver une certaine flexibilité dans la planification des changements de forme. Les gains en matière de conception de nouveaux modèles proviennent du prototypage de collecteurs hydrauliques prototypes par rapport au contrôle des volumes de production lors du développement de principe et des essais routiers, en raison du coût plus élevé de l'outillage avant la validation de la conception.
Risque lié au calendrier des itérations de conception
L'usinage CNC de précision élimine les délais d'outillage à chaque étape. Les modifications techniques peuvent ainsi être traitées et intégrées au processus de fabrication en 48 heures, bouclant la boucle de validation en un seul cycle.
Limite des coûts et point de transfert
Le coût des collecteurs en fonte par rapport à ceux en acier usiné CNC s'inverse une fois la conception finalisée. L'acier peut coûter plus cher à l'unité, mais il n'y a pas de risques liés aux coûts d'outillage. La fonderie utilise des modèles pour les commandes répétées. L'usinage CNC (DFM) permet d'éliminer les pièces superflues avant l'usinage, ce qui réduit le temps d'usinage.
- Conception pré-figée : l'acier accepte le réacheminement des canaux et l'ajout de capteurs sans avoir à changer l'outillage.
- Après gel de la géométrie au-delà du volume de seuil de rentabilité : la fonte récupère le coût des modèles grâce à un faible coût par pièce.
Mots-clés associés : délai de livraison des collecteurs en acier usinés CNC / itération de conception des collecteurs hydrauliques / cycle d’outillage des collecteurs en fonte
Pourquoi la propreté et l'ébavurage des canaux internes sont-ils essentiels dans les deux processus ?
La propreté interne influe sur la durée de vie du tiroir, et les collecteurs hydrauliques en fonte et en acier usiné CNC diffèrent par leurs modes de défaillance. En effet, l'acier ductile génère des bavures qui s'accumulent après le perçage transversal, tandis que les fines particules de graphite produites dans la fonte restent piégées dans les trous borgnes. L'acier usiné CNC a présenté un taux de retouche de 12,8 % sur les galeries percées transversalement, contre 9,6 % pour la fonte continue ; ces mesures ont été effectuées sur la même base de données. Le corps du collecteur comporte des alésages obliques, des trous profonds et des galeries d'huile qui s'intersectent à angle droit ; par conséquent, le perçage provoque des bavures secondaires inverses aux intersections des orifices.
Les bavures sur l'acier forgé sont ductiles et adhèrent à la paroi de l'alésage. Elles ne peuvent être éliminées par simple lavage à l'eau sous haute pression, ce qui nécessite un ébavurage par énergie thermique (TEM) ou par usinage par jet d'abrasif (AFM) . Pour la finition de surface par usinage CNC, il est nécessaire de spécifier un procédé d'ébavurage adapté à chaque matériau.
Mécanismes de défaillance à l'intérieur des passages percés transversalement
Les propriétés des bavures influencent le choix de la méthode d'élimination : les bavures d'acier se courbent et adhèrent, tandis que celles de fonte se désagrègent en particules et en poussière. Les tolérances d'usinage des collecteurs, en fonte ou en acier, influent sur l'ancrage des bavures, car des alésages plus serrés offrent moins de jeu pour l'écaillage des bords. La forme des copeaux, à elle seule, ne permet pas de prédire la probabilité d'assemblage et requiert donc une stratégie de nettoyage entièrement différente pour chaque métal.
Contrôles d'inspection et de nettoyage
L'inspection endoscopique des collecteurs, combinée à un nettoyage ultrasonique multi-étapes, réduit le pourcentage d'assemblages défectueux à 2,4 % pour la fonte et à 1,2 % pour l'acier forgé. Les pièces usinées CNC sont très sensibles à la déformation lors de l'ébavurage ; les paramètres de cycle doivent être prudents à proximité des nervures fines. La mesure de la rugosité avec le Mitutoyo Surftest SJ-410 et la classification de nettoyage NAS 1638 valident chaque lot.
Le choix des collecteurs hydrauliques en fonte ne dépend pas seulement de la pression et du débit, mais aussi du niveau de propreté, car la fonte nécessite une filtration du liquide de refroidissement, tandis que l'acier forgé requiert un nettoyage thermique ou par écoulement abrasif.
Source de données et référence : inspection de la propreté des parois internes et mesure de la microrugosité effectuées selon la procédure de vérification de l'instrument de rugosité Mitutoyo Surftest SJ-410 et la norme de propreté des fluides NAS 1638.
Mots-clés associés : collecteur en fonte vs acier usiné CNC / propreté des canaux internes / prévention du grippage des bobines du collecteur
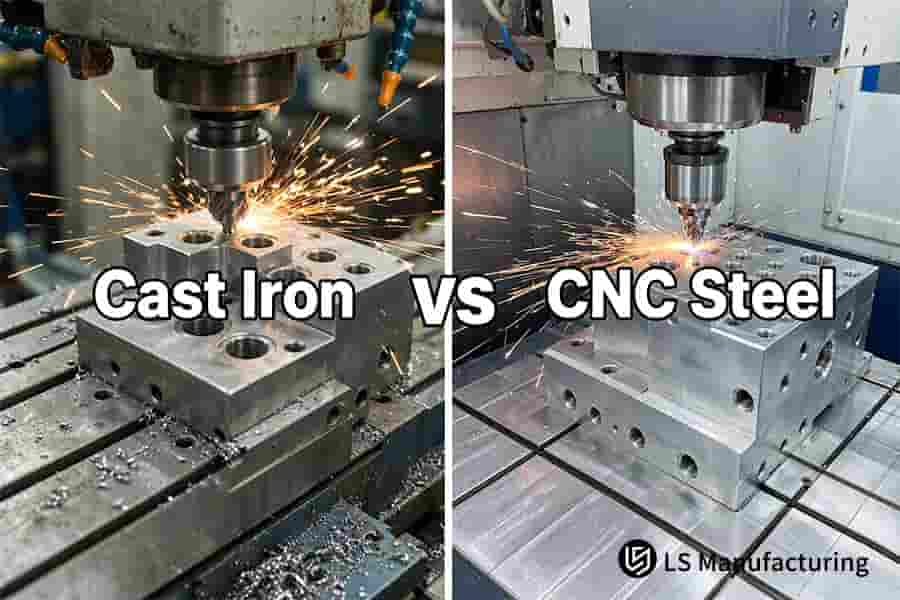
Figure 2 : Un collecteur en fonte projette des copeaux denses lors du perçage tandis que le CNC laisse des ports en acier plus brillants.
Quels sont les compromis environnementaux et de poids entre les blocs de fer et d'acier ?
Le compromis de poids entre les collecteurs hydrauliques en fonte et en acier usiné CNC commence par la densité : celle de la fonte ductile est de 7,1 g/cm³, contre 7,85 g/cm³ pour l’acier allié au carbone. La fonte ductile est privilégiée pour les applications exigeant une réduction des vibrations et du poids des machines. Sa structure en graphite contribue à multiplier par 2,5 à 4 la capacité d’amortissement et à réduire le poids du bloc de 9,5 % . Les ondulations de la pompe et les coups de bélier (augmentation de pression après la fermeture de la vanne) sont dissipés au contact du graphite. Les déchets d’acier sont entièrement recyclables et réinjectés dans les aciéries, tandis que le fraisage de billettes massives consomme de l’énergie et du liquide de refroidissement pour le traitement de déchets non chargés. Le moulage à noyau quasi-net nécessite un fraisage minimal de la matière brute et réduit la production de copeaux de plus de 60 % , contre 65 % pour le fraisage de billettes massives.
Comportement de la masse et du bruit en service
Les ondes de choc se propagent dans tous les conduits d'huile en raison des vibrations générées par la pompe et de la fermeture brutale du tiroir de distribution. La fonte ductile dissipe une partie de l'énergie de ces vibrations sous forme de graphite. L'acier forgé transmet des vibrations plus importantes, mais présente une meilleure résistance à la fatigue que la fonte ductile de dimensions équivalentes. Les programmes d'usinage CNC de l'aluminium, conçus pour réduire le poids, produisent des pièces de densités différentes en raison des variations de poids et des contraintes de pression propres aux alliages d'aluminium. La comparaison des collecteurs hydrauliques en fonte ductile et en aluminium nécessite des données d'essais différentes, et non les résultats d'essais réalisés sur la fonte et l'acier.
Empreinte énergétique et décharge des copeaux
La différence en matière de recyclage des copeaux est bien plus importante que la densité du matériau : les copeaux de fonte contiennent des particules de graphite qui nécessitent une filtration du liquide de refroidissement, tandis que les copeaux d'acier sont entièrement recyclables en usine sans filtration. La pression nominale des collecteurs, comparée à celle des collecteurs en acier, constitue un critère beaucoup plus contraignant. Les acheteurs de services d'usinage CNC robotisé prennent en compte ces deux caractéristiques, car les intégrateurs de bras robotisés les évaluent également : le robot supporte une masse de collecteur à chaque cycle d'accélération, et l'amortissement est également pris en compte à chaque fois que les oscillations de la pompe atteignent le bras.
Mots-clés associés : comparaison du poids des collecteurs hydrauliques / collecteurs en fonte vs en acier usiné CNC / réduction du débit des copeaux des collecteurs
Arbre de décision de sélection : Détermination rapide des itinéraires de traitement des collecteurs hydrauliques (Cadre d’arbre de décision)
Le routage des collecteurs hydrauliques est effectué en fonction de la pression la plus élevée du système, et non du coût unitaire. Le raccordement des branches de pression est réalisé en premier, suivi des branches de dosage, puis des branches d'outillage et de circuit hydraulique. Le choix entre collecteurs hydrauliques en fonte et en acier usiné CNC est effectué après avoir pris en compte les contraintes de sécurité physique, avant toute considération économique. Les boîtes de jonction ont un tracé fixe pour chaque branche.
- Pression maximale du système > 25 MPa, Opter pour B , forgeage CNC de l'acier de coupe de 35 MPa à 70 MPa, sélection du processus effectuée.
- Pression maximale du système ≤ 25 MPa, passez à la taille du lot ; lot ≤ 45 pièces, optez pour B , prototypage rapide en acier forgé CNC en 7 jours sans coût d'outillage.
- Lot de plus de 45 pièces avec des circuits de production normaux : choisissez l’outillage en fonte, 68 $ par pièce.
- Lot de moins de 45 pièces avec des passages internes incurvés en 3D qui ne peuvent pas être obtenus par perçage (perçage borgne), soit par impression 3D métal (fabrication additive), soit par option de préforme moulée, mais sans alésage de trou profond.
Les deux solutions présentent un inconvénient : lorsqu’un bloc unique comporte plus de trois galeries intersectantes et que la commande est inférieure à 20 pièces, le perçage de l’acier engendre 65 % de pertes de matière et l’outillage en fonte n’est pas amorti. La fabrication additive du bloc en acier inoxydable 17-4PH s’avère alors plus économique, bien que sa rugosité de surface de 6,3 µm (Ra) exclue la possibilité d’aléser les tiroirs de servomoteur.
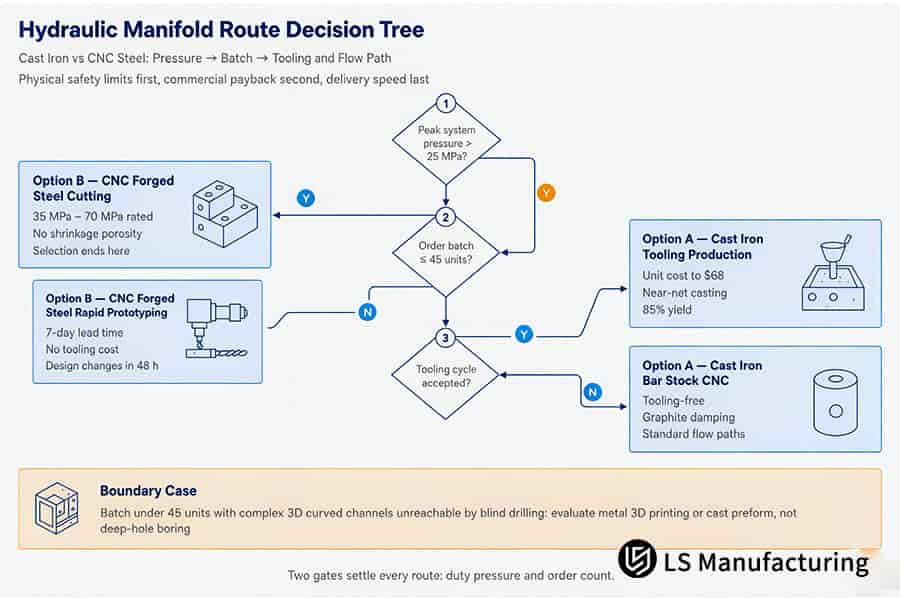
Figure 3 : Arbre de décision comparant les itinéraires de fonte avec les itinéraires d'acier CNC en fonction de la pression du collecteur hydraulique, du nombre de lots et du cycle d'outillage.
- Service haute pression : comparer la pression maximale du système à 25 MPa avant de prendre en compte toute considération économique ; au-delà de 25 MPa, il est possible d’envisager l’acier forgé CNC quel que soit le volume.
- Considérations relatives au volume de commande : comparaison des volumes de l’ordre de 45 unités avant toute considération économique ; un volume n’excédant pas 45 unités permet d’envisager l’acier CNC sans outil , tandis qu’un volume supérieur à 45 unités permet d’utiliser des outils en fonte à 68 $.
- Géométries internes : confirmer le succès du forage à l'aveugle de tous les canaux 3D avant d'envisager le perçage, car celui-ci est soumis à une percée.
Mots-clés associés : arbre de décision pour collecteurs hydrauliques / choix entre fonte et acier usiné CNC / seuil de pression par lot du collecteur
LS Manufacturing [Fonte vs Acier CNC] Collecteurs hydrauliques pour robotique industrielle : Usinage pour réduire les contraintes et les fuites
Le choix entre collecteurs hydrauliques en fonte et en acier usiné CNC repose sur la marge de sécurité liée à la pression et le rapport coût-investissement de l'outillage : la fonte continue QT500-7 réduit les coûts et atténue les ondulations de la pompe, mais sa porosité de retrait peut rester invisible jusqu'à la passe d'usinage de finition. L'acier usiné CNC à partir de billettes couvre une pression de service de 35 à 70 MPa. Les collecteurs en acier forgé sont recommandés pour les petites séries et les applications à haute pression ; les séries plus matures et les basses pressions, pour l'outillage en fonte. Une réduction des rebuts dus aux fuites, de 12,8 % à 1,2 %, a été obtenue grâce à une modification de l'outillage. Le moulage quasi-net est recommandé pour les pressions jusqu'à 25 MPa et les séries suffisamment grandes pour couvrir le coût du modèle. L'évaluation de l'intégrité des parois minces par usinage CNC avant usinage garantit leur résistance au-delà du seuil de pression d'éclatement.
Parcours initial et points de douleur
Une université spécialisée dans la recherche et le développement de robots a choisi la fonte continue QT500-7 pour la fabrication d'un bloc de vannes à servocommande multicircuits, en raison de son faible coût et des propriétés d'amortissement du graphite . Les pressions de pointe, atteignant 28 MPa, ont dépassé la capacité de la fonte. Malgré une résistance à l'usinage 5 axes, des défauts de porosité liés au retrait ont provoqué des fuites d'huile à 30 MPa à travers la paroi mince, entre l'alésage du tiroir et la galerie d'entrée.
Correction du changement d'itinéraire et du processus
Les critères de remplacement de la fonte par les pièces forgées du projet n° ROBOT-2026-042B sont les suivants : pression comprise entre 35 et 70 MPa contre 25 MPa ; tolérance de précision d’alésage de ±0,003 à ±0,004 mm ; temps de cycle d’une semaine contre 24 jours, incluant la fabrication du modèle et le recuit ; taux d’encaissement de 65 % contre 85 % pour le rendement de la fonderie. L’ébauche a permis d’éliminer les contraintes, entraînant une ovalisation de 0,008 mm dans l’alésage d’une bobine. Un recuit de détente à 560 °C , associé à un bridage correct, a permis de rétablir la circularité à une tolérance de ±0,003 mm.
Résultats mesurés
Suite à la modification du processus, cinq blocs d'essai ont été livrés. Le délai d'échantillonnage a été réduit de 24 à 7 jours. Le coût du prototype a diminué de 420 $ à 260 $ (soit une réduction de 38,1 % selon la documentation du projet) . Pour la production de plus de 200 blocs d'essai, l'outillage en fonte a été utilisé, pour un coût de 68 $ par unité et une pression nominale inférieure.
Validation et leçons
Les cinq blocs d'essai ont subi des tests de maintien de pression et d'étanchéité conformes à la norme ISO 9001:2015, ainsi que des contrôles géométriques 3D par machine à mesurer tridimensionnelle Zeiss. L'assemblage des blocs est réalisé par les lignes de production des équipementiers sans interruption pour les inspections. Les composants usinés CNC de précision seront achetés avec les informations d'alésage disponibles pour faciliter les demandes de garantie.
« Le forgeage a permis d'obtenir des alésages de bobine étanches jusqu'à 30 MPa, et cinq blocs d'essai ont été fabriqués en seulement sept jours. » — Ingénieur en conception mécanique, Institut de R&D en robotique, Projet n° ROBOT-2026-042B
Source de données et référence : base de données de mesures inter-processus LS Manufacturing, projet n° ROBOT-2026-042A et projet n° ROBOT-2026-042B, taille de l'échantillon > 1 500.

FAQ
1. Quel matériau résiste aux pressions de service les plus élevées pour les collecteurs hydrauliques ?
Pour des applications exigeant une capacité de charge élevée, l'acier forgé est préférable à la fonte continue : l'acier forgé supporte des pressions de service de 35 à 70 MPa , tandis que la fonte est limitée à 25 MPa. Les études de résistance indiquent que l'acier a une limite d'élasticité de 550 MPa et la fonte une résistance à la traction de 500 à 700 MPa . Le choix des matériaux doit donc être guidé par la capacité de charge et la durée de vie en fatigue, plutôt que par la résistance à la traction.
Source des données : Manuel ASM Vol.2.
2. Comment se comparent les coûts entre les collecteurs en fonte et ceux en acier usiné CNC ?
Pour la fabrication de prototypes, l'acier forgé (260 $ par bloc) est préférable à la fonte ASTM A536 ( 420 $ par bloc), car le procédé ne nécessite pas d'outillage et élimine ainsi les coûts de fabrication de modèles. Au-delà de 45 pièces, la fonte devient plus économique (68 $ l'unité) contre 112 $ l'unité pour l'acier, soit une marge de 39,3 % . L'outillage n'est payé que lorsque les commandes sont confirmées par les services d'approvisionnement, et le coût des collecteurs en acier usinés CNC est toujours inférieur au seuil de rentabilité.
Source des données : base de données de comparaison inter-processus LS Manufacturing 2025–2026, taille de l'échantillon > 1 500.
3. Quand dois-je choisir la fonte ductile plutôt que l'aluminium pour les blocs hydrauliques ?
En ce qui concerne la comparaison entre la fonte ductile et l'aluminium, la fonte ductile convient aux blocs hydrauliques dont la pression du système dépasse 21 MPa ; les blocs en aluminium peuvent être utilisés pour des applications ne dépassant pas 21 MPa, contrairement à la pression de 25 MPa requise pour la fonte et l'acier. La fonte possède un module d'élasticité plus élevé, ce qui signifie que la dilatation de l'alésage due à la pression sera moindre et que le grippage du tiroir sera moins fréquent. La résistance à l'arrachement du filetage est accrue grâce à une conception compacte et la conformité à la norme ISO 286-1:2010 garantit des tolérances optimales sous cycles de pression. Les délais de projet ne sont pas affectés par un éventuel endommagement des filetages des ports.
Source des données : ISO 286-1:2010, Tableau 1, classes de tolérance d'alésage (consulté en septembre 2026).
4. Quel procédé offre un amortissement des vibrations internes supérieur ?
La fonte ductile ASTM A536 présente un meilleur amortissement des vibrations que les blocs d'acier forgé grâce à sa teneur en graphite libre, plus de 2,5 fois supérieure à celle des blocs d'acier. La masse volumique des blocs est plus faible pour la fonte (7,1 g/cm³ contre 7,85 g/cm³). Dans des espaces restreints, l'acier supporte une charge plus importante par millimètre d'épaisseur, ce qui le rend adapté aux conceptions compactes ; la fonte, quant à elle, nécessite des parois plus épaisses pour une même charge.
Source des données : Base de données des propriétés physiques MatWeb.
5. Quelles sont les tolérances d'usinage typiques pour les collecteurs en fonte par rapport à ceux en acier ?
L'acier forgé garantit un alésage de bobine à ±0,003 mm et une rugosité Ra de 0,4 μm ; la fonte garantit un alésage de bobine à ±0,004 mm et une rugosité Ra de 0,8 μm. Les trous de fixation externes standard présentent une tolérance de ±0,020 mm sur les deux tracés, conformément à la norme ASME Y14.5-2018, la tolérance de position étant à la température minimale de fabrication (MMC). Les auditeurs qualité reçoivent les rapports de la machine à mesurer tridimensionnelle Zeiss pour chaque lot, la vérification étant effectuée avant la mise en service. Les logements de servomoteurs sont de préférence en acier ; les galeries générales sont de préférence en fonte.
Source des données : Rapport d'étalonnage de la machine à mesurer tridimensionnelle Zeiss.
6. Comment puis-je rapidement choisir entre la fonte et l'acier usiné CNC pour mon projet ?
Deux vannes déterminent le cheminement du collecteur. Une pression supérieure à 25 MPa ou une commande inférieure à 45 unités est dirigée vers l'acier forgé ASTM A108 ; une pression modérée supérieure à 45 unités est dirigée vers l'outillage en fonte ASTM A536. Les données comparatives inter-processus de LS Manufacturing 2025-2026, avec un échantillon de plus de 1 500 unités, déterminent ces deux seuils. Le choix de l'acier usiné CNC dépend en premier lieu de la classe de service ; les équipes de mise en service de la flotte évaluent ensuite le coût de l'outillage par rapport à sa durée de vie en fatigue.
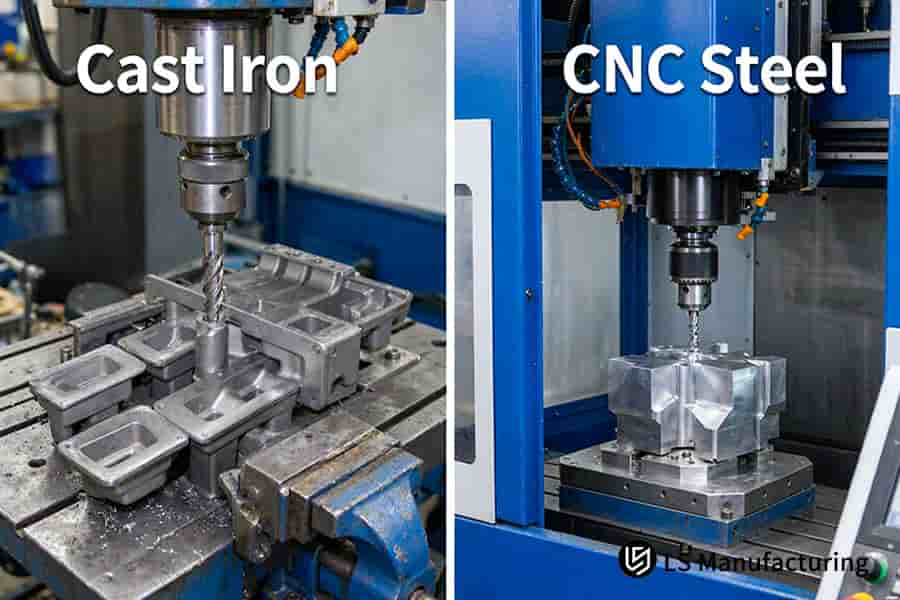
Figure 4 : Les ébauches en fonte reçoivent plusieurs ports percés tandis que la CNC découpe un bloc d'acier à partir d'une barre pleine.
Résumé
Choisissez d'abord en fonction de la classe de pression, puis du volume. Au-dessus de 25 MPa, utilisez de l'acier usiné CNC en billettes, quelle que soit la quantité commandée. À 25 MPa ou moins, pour moins de 45 pièces, privilégiez l'acier sans outillage. À 25 MPa ou moins, pour plus de 45 pièces et une conception figée, l'outillage en fonte est la solution la plus économique.
Discussion technique et consultation sur les processus : +86 185 6675 9667
Demandes de plans techniques : info@lsrpf.com
Site web officiel de Manufacturing Technology : https://lsrpf.com/

