 Deutsch



Kurz gesagt: Bei Hydraulikverteilern aus Gusseisen oder CNC-Stahl entscheidet man zwischen einem gegossenen, endkonturnahen Durchflussweg und der Bearbeitung aus dem Vollen: CNC-Stahl ermöglicht Toleranzen von ±0,003 mm und hält Spannungen bis zu 70 MPa stand, während Gusseisen Toleranzen von ±0,004 mm zulässt und ab der Gewinnschwelle pro Stück 39,3 % günstiger ist als CNC-Stahl. Ab 45 Stück amortisieren sich die Modellkosten vollständig, sodass Gusseisen die kostengünstigere Option ist; bei weniger als 45 Stück bleibt Stahl pro Einheit günstiger, da keine Werkzeuge benötigt werden.
Die Teams für Fluidtechnik und Beschaffung wägen die Kosten für die Mustererstellung sorgfältig ab, bevor sie ein Verteilerdesign freigeben. Eine falsche Wahl führt zu einer Neukonstruktion und Verzögerungen im Zeitplan. Der Betriebsdruck über 25 MPa und die Kanalgeometrie entscheiden darüber, ob ein Gusseisen- oder CNC-Stahlblock leckagefrei dichtet. Vier Faktoren, eine 4x4-Matrix und ein Entscheidungsbaum liefern die Antwort innerhalb weniger Minuten. Hochdruckzyklen über 25 MPa und die Strömungsweggeometrie zeigen an, ob ein Gusseisen- oder CNC-Stahlverteiler Leckagen zuverlässig abdichtet. Vier Faktoren, eine 4x4-Matrix und ein Entscheidungsbaum liefern Ihnen innerhalb weniger Minuten die Antwort. Anders ausgedrückt: Volumen- und Druckgrenzen entscheiden über die Wahl zwischen Gusseisen und CNC-Stahl, noch bevor in Werkzeuge investiert wird.
Warum sollte man diesem Vergleich der Herstellungsverfahren vertrauen?
Gloria, leitende Verfahrenstechnikerin bei LS Manufacturing mit über 15 Jahren Erfahrung in Prototypenbau und Präzisionsbearbeitung, entwickelte Glorias verfahrensübergreifendes Entscheidungsmodell . Beide Varianten werden auf Basis desselben Zeichnungssatzes dargestellt. Die Überprüfung durch den leitenden Ingenieur für Fluidtechnikwerkzeuge ist abgeschlossen. Alle Daten stammen aus derselben Datenbank.
Die Toleranzen basieren auf ISO 2768-1:1989 , Klasse m (mittel), Tabelle 1. Die Daten zu den mechanischen Eigenschaften stammen aus dem ASM Handbook Vol. 2 , Properties and Selection: Nonferrous Alloys and Special-Purpose Materials (ASM International, 10. Auflage, 1990), S. 1455 (ASM Digital Library). Es existiert nur ein Band für Gusseisen und Stahl. Die Daten für Gusseisen und Knüppelstahl wurden mit denselben Messgeräten, derselben Revisionsnummer und im selben Prüfzeitraum ermittelt. Die Mitarbeiter der Beschaffungsabteilung überprüfen jeden Wert anhand einer spezifischen Klausel.
Alle Verteilerlieferungen werden Druckdichtigkeitsprüfungen nach ISO 9001:2015 und geometrische Messungen mit einem Zeiss-Koordinatenmessgerät durchgeführt. Die Stationen für Rapid Prototyping befinden sich auf einer Etage, ebenso wie die Stationen für Gusseisen und Stahlblöcke. Das Wareneingangspersonal findet für jeden Block einen Prüfbericht. Die Stichprobe umfasst über 1.500 geprüfte Einheiten.
Datenquelle und Vergleichswert: Interne Bearbeitungsmessdatenbank von LS Manufacturing, zuletzt aktualisiert im September 2026.
Wichtigste Erkenntnisse
- Wählen Sie CNC-gefrästen Schmiedestahl (Option B), wenn: hoher Druck, schnelles Prototyping und ein enger Liefertermin Option B rechtfertigen. Die Beseitigung von Porosität durch die Bearbeitung des Vollmaterials führt dazu, dass die erste Produktcharge innerhalb von 7 Tagen geliefert werden kann.
- Wählen Sie duktiles Gusseisen (Option A) in Fällen, in denen: regelmäßige Aufträge jenseits der Gewinnschwelle und sich kreuzende Strömungskanäle Option A rechtfertigen.
- Wo höchste Toleranz erforderlich ist: Hochpräzisionsschleifen und -bohren von Stahlblöcken (Option B) ermöglichen Bohrungstoleranzen im einstelligen Mikrometerbereich und eine Oberflächenrauheit von Ra 0,4 μm an den Patronenhohlräumen. Strangguss (Option A) bietet größere Bohrungstoleranzen und eine Oberflächenrauheit von Ra 0,8 μm an den Patronenhohlräumen.
- Stoßdämpfung und Schutz vor Leckagen: Strangguss-Graphit kann die Energie hydraulischer Stoßwellen absorbieren; dünne Wände unterliegen bestimmten Anforderungen, um ein Absplittern der Kanten zu verhindern. Schmiedestahl ist ermüdungsbeständig; ein erheblicher Materialabtrag ist erforderlich.
Kurzübersicht: 4×4 Engineering-Vergleichsmatrix
Stranggegossenes Eisen und CNC-gefräster Stahl unterscheiden sich anhand von vier technischen Kriterien. Toleranz, Druckfestigkeit, Stückkosten und Lieferzeit sind jeweils zwei zugeordneten Parametern für beide Verteilerarten. Diese Zuordnungen ermöglichen es Einkaufsleitern, für jedes Kriterium einen Schwellenwert festzulegen.
| Dimension | Option A: Strangguss | Option B: CNC-gefräster Stahl | Schwellenwert / Empfohlenes Szenario |
| Toleranz & Oberfläche | Präzision ±0,008 mm; Messgrenze ±0,004 mm; Ra 0,8 μm | Präzision ±0,006 mm; Grenze ±0,003 mm; Ra 0,4 μm | Bei Servoventil-Spulenbohrungen mit einem Abstand von ±0,005 mm und darunter ist Option B vorzuziehen. |
| Druckbewertung | ≤25 MPa Betriebsdruck | 35 MPa–70 MPa Betriebsdruck | Bei einem Druck über 25 MPa ist Option B erforderlich. |
| Kostenabwägung | Prototyp 420 $ inklusive Werkzeugkosten; Serienproduktion 68 $/Stück | Prototyp 260 $ (ohne Werkzeugkosten); Serienproduktion 112 $/Stück | Gewinnschwelle bei 45 Einheiten; das Volumen wählt dann Option A |
| Bearbeitungszeit | 24-tägige Probenahmeperiode inklusive Mustererstellung, Guss, Alterung und Serienproduktionsstabilität | 7 Tage Probenahme; schnelle Produktionsplanung | Schnelle Forschung und Entwicklung sowie Iterationen mit einer Stückzahl von weniger als 45 sollten Option B verwenden. |
Die Kosten für Muster und Kernkasten dieser Verteilerfamilie belaufen sich auf 1.980 US-Dollar. Bei einer Stückdifferenz von 44 US-Dollar amortisiert sich diese bei einer Abnahmemenge von 45 Stück. Verteilerprogramme, die niedrige Drücke und hohe Volumen benötigen, verwenden Gusseisen zu 68 US-Dollar pro Stück , während Verteilerprogramme, die hohe Drücke über 25 MPa erfordern, CNC-gefertigten Stahl verwenden.
Hinweis für mobile Nutzer: Die Matrixtabelle lässt sich auf Mobilgeräten horizontal scrollen oder in die Kartenansicht umschalten. Sie sind sich nicht sicher, welche Spalte für Ihren Block relevant ist? Laden Sie Ihre 2D-Zeichnung hoch, und das Engineering-Team von LS Manufacturing erstellt Ihnen innerhalb von zwei Stunden einen kostenlosen Routenvergleich für beide Materialien.
Datenquelle und Vergleichswert: Interne Bearbeitungsmessdatenbank von LS Manufacturing, zuletzt aktualisiert im September 2026.
Wie unterscheiden sich die Druckwerte von Verteilerblöcken aus Gusseisen und CNC-gefrästem Stahl unter zyklischer Belastung?
Der Unterschied in der Druckfestigkeit von Verteilern aus Gusseisen und Stahl hängt von einem entscheidenden Faktor ab: Gusseisen ist für den zyklischen Betrieb ausgelegt, während CNC-geschmiedete Stahlteile mit Drücken von 35 MPa bis 70 MPa arbeiten. Gusseisen eignet sich gut für den zyklischen Betrieb bis zu einem Druck von 25 MPa , während CNC-geschmiedete Stahlteile für hohe Drücke ausgelegt sind. CNC-geschmiedete Stahlblöcke sind nach dem Schmieden frei von Mikroporosität und weisen eine Streckgrenze von 550 MPa gemäß ASTM A108 auf. Sphäroguss entspricht ASTM A536 und besitzt eine Zugfestigkeit von 500 MPa bis 700 MPa. Dieser Wert wird, anders als die Streckgrenze, separat geprüft. Die Druckklasse, nicht die Zugfestigkeit, bestimmt die Wahl des Verteilers, sobald die Toleranzen für die CNC-Bearbeitung berücksichtigt sind.
Die Dauerfestigkeit unterscheidet Hydraulikverteiler aus Gusseisen von solchen aus CNC-gefrästem Stahl unter zyklischer Belastung.
Pflichtbezogene Auswahlregeln
- Niedriger Einschaltdauerdruck: Sphäroguss widersteht Pulsationsstößen.
- Hoher Betriebsdruck: Geschmiedeter Stahl beseitigt Porositätsleckagen.
Die CNC-Fertigung in großen Stückzahlen nach Erreichen der Gewinnschwelle wird ebenfalls nach Druckklassen unterteilt. Für Hydraulikverteiler aus duktilem Gusseisen bzw. Aluminium sind unterschiedliche Berstfestigkeitswerte erforderlich. Für den Kunden bestimmt der Betriebsdruck das Material des Hydraulikverteilers noch vor Berücksichtigung der Zugfestigkeitskurve.
Datenquelle und Vergleichsgrundlage: Zugfestigkeits- und Streckgrenzendaten wurden anhand der Datenbank für mechanische Eigenschaften im ASM Handbook Vol. 2 und der Materialeigenschaftendatenbank MatWeb, Gusseisen mit Kugelgraphit, Güteklasse 80-55-06, überprüft (Zugriff: September 2026).
Verwandte Suchbegriffe: Druckbelastbarkeit von Hydraulikverteilern / Dauerfestigkeit von Gusseisenverteilern / Berstdruck von Schmiedestahlverteilern

Wann ist Gusseisen kostengünstiger als CNC-bearbeiteter Stahl?
Die Kosten für Verteiler aus Gusseisen im Vergleich zu CNC-gefrästem Stahl hängen eher von der Werkzeugamortisation als von den Materialkosten ab, da sich die Kosten für die Formen erst nach einer größeren Stückzahl amortisieren. Gusseisen ist pro Teil 39,3 % günstiger als CNC-gefräster Stahl ab einer bestimmten Stückzahl (Break-Even-Punkt) ; auch bei größeren Stückzahlen ist die Werkzeugkostenersparnis für Stahlteile weiterhin vorteilhaft. Die Prototypenfertigung von Gusseisen erfordert Kosten für Formen und Guss; jedes Gussteil in der Serienproduktion verursacht einen Anteil der Formenkosten. Bei endkonturnahen Gussteilen, deren Rohlinge nur noch für die Ventilbohrungen fertigbearbeitet werden, werden 85 % des geschmolzenen Metalls genutzt, während beim Ausschneiden von Löchern aus massiven Rohlingen 65 % des Metalls als Abfall anfallen. Interessanterweise führen die höheren Prototypenkosten zu niedrigeren Serienkosten, da die Formenkosten nur einmal anfallen. Die Planung der Prototypenfertigung im Vergleich zur Serienproduktion von Hydraulikverteilern geht der Planung der mehrachsigen CNC-Bearbeitung voraus.
Stückkosten nach Bauphase
- Frühe Prototypen: Die Kosten für Gusseisen betrugen 420 US-Dollar, die für Stahl 260 US-Dollar, ohne Werkzeugkosten.
- Auftragswiederholungen nach Erreichen der Gewinnschwelle: Die Kosten für Gusseisen steigen auf 68 $, während die Kosten für Stahl unverändert bei 112 $ bleiben, da der Materialabtrag nicht abnimmt.
Hybride Routenplanung
Die Wahl von Hydraulikverteilern aus Gusseisen hängt von der Stabilität der Konstruktion ab. Bei wiederholten Aufträgen rechtfertigen sich die Kosten für die Mustererstellung, während Designänderungen dies nicht tun. Die Stahlvalidierung mit anschließender Werkzeugherstellung aus Gusseisen reduziert die Lebenszykluskosten, da Geometrieänderungen vor der Mustererstellung kostengünstig sind. Stabile Ausführungen, die mit CNC-Bearbeitungsprogrammen für die Automobilindustrie gefertigt werden, profitieren am meisten von der Stahlvalidierung ohne Werkzeugerstellung.
Verwandte Suchbegriffe: Stückkosten für Gusseisenverteiler / Amortisation der CNC-Werkzeuge für Stahlverteiler / Break-Even-Volumen für Hydraulikverteiler
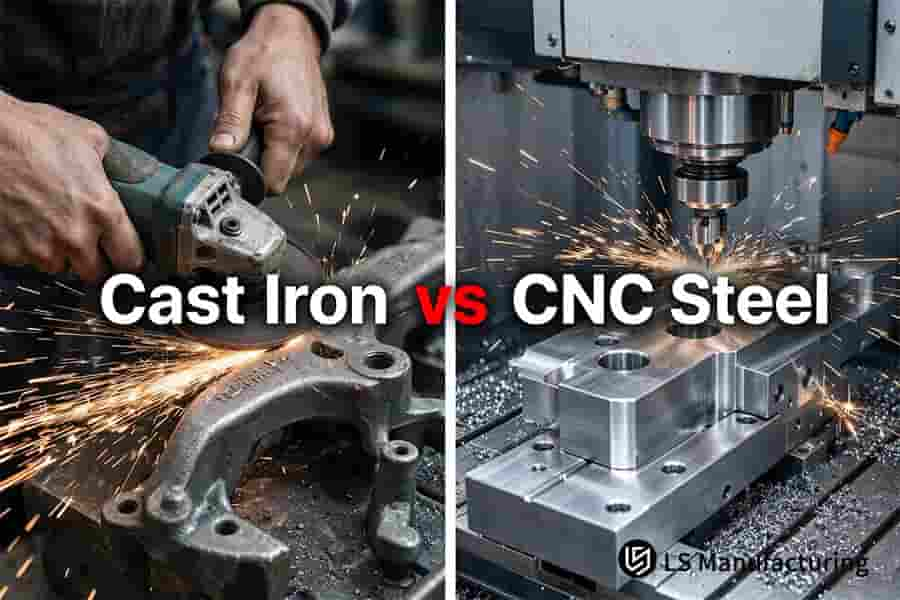
Abbildung 1: Durch manuelles Schleifen werden raue Gusseisenoberflächen entfernt, während ein Stahlverteiler mit einer CNC-Fräse bei einer Oberflächenrauheit von Ra 0,4 μm bearbeitet wird.
Wann verwendet man CNC-gefräste Hydraulikverteiler aus Stahl für die beschleunigte Prototypenfertigung?
Der Einsatzvon CNC-gefrästen Hydraulikverteilern aus Stahl hängt vom Terminrisiko und nicht vom Stückpreis ab: Geschmiedete Stahlverteiler sind innerhalb von 7 Tagen verfügbar, während Gusseisenverteiler 24 Tage für die Modellherstellung, den Guss und das Glühen benötigen. Dadurch verkürzt sich die Bearbeitungszeit um 70,8 %. Sandguss und Feinguss (bei dem das Schaummodell während des Gießvorgangs ausgebrannt wird) erfordern die Vorbereitung des Modells, das Formen, das Glühen und die Oberflächenbehandlung vor dem Versand der Muster. Rohlinge aus AISI 1045-Stahl benötigen keine Werkzeugentwicklung, und die Fünf-Achs-Bearbeitung beginnt nach Abschluss der Konstruktion. Bei Änderungen der Kanalführung und dem Hinzufügen von Sensoranschlüssen treffen die geänderten Muster innerhalb von 48 Stunden ein.
Gusseisen eignet sich gut für Formen, die bei hohen Stückzahlen nicht mehr verändert werden müssen; Stahl ermöglicht hingegen flexible Produktionsplanung bei Formänderungen. Vorteile bei der Entwicklung neuer Modelle ergeben sich aus der Prototypenfertigung von Hydraulikverteilern im Vergleich zur Serienfertigung mit Fokus auf die Entwicklung und Erprobung des Grundprinzips, da die Werkzeugkosten vor der endgültigen Festlegung des Designs höher sind.
Terminrisiko über Designiterationen hinweg
Die präzise CNC-Bearbeitung eliminiert die Werkzeugvorlaufzeit in jedem Fertigungsdurchlauf. Konstruktionsänderungen können so innerhalb von 48 Stunden verarbeitet und in den Fertigungsprozess integriert werden, wodurch der Validierungszyklus in einem Sprint abgeschlossen wird.
Kostengrenze und Übergabepunkt
Die Kosten für Krümmer aus Gusseisen im Vergleich zu CNC-gefertigtem Stahl steigen, sobald die Konstruktion feststeht. Stahl mag pro Stück teurer sein, birgt aber kein Risiko von Werkzeugkosten. Beim Guss werden bei Serienaufträgen Gussformen verwendet. Die CNC-Bearbeitung (Design for Manufacturing, DFM) vor der eigentlichen Fertigung entfernt unnötige Teile, die die Bearbeitungszeit verlängern.
- Vorgeformtes Design: Der Stahl ermöglicht die Umleitung von Kanälen und die Hinzufügung von Sensoren, ohne dass die Werkzeuge geändert werden müssen.
- Nach dem Einfrieren der Geometrie oberhalb der Gewinnschwelle: Gusseisen amortisiert die Kosten der Modelle durch niedrige Stückkosten.
Verwandte Schlüsselwörter: Lieferzeit für CNC-Stahlverteiler / Iteration der Konstruktion von Hydraulikverteilern / Werkzeugzyklus für Gusseisenverteiler
Warum sind die Sauberkeit der inneren Kanäle und das Entgraten in beiden Prozessen so wichtig?
Die innere Sauberkeit beeinflusst die Lebensdauer der Spule. Hydraulikverteiler aus Gusseisen und CNC-gefrästem Stahl unterscheiden sich hinsichtlich ihrer Ausfallarten, da duktiler Stahl nach dem Querbohren Grate bildet, die sich festsetzen, während Graphitpartikel, die in Gusseisen entstehen, in Sacklöchern eingeschlossen werden. CNC-gefräster Stahl aus Knüppeln wies eine Nacharbeitsrate von 12,8 % an quergebohrten Kanälen auf, während es bei Strangguss 9,6 % waren; beide Werte wurden anhand derselben Datenbankrevision gemessen. Der Verteilerkörper enthält schräge Bohrungen, tiefe Bohrungen und Ölkanäle, die sich rechtwinklig kreuzen; daher verursacht das Bohren sekundäre Rückgrate an den Schnittstellen der Anschlüsse.
Die Grate an Schmiedestahl sind duktil und haften an der Bohrungswand. Sie lassen sich nicht durch Hochdruckwasserreinigung entfernen, weshalb entweder TEM (thermische Entgratung) oder AFM (abrasives Fließbearbeiten) erforderlich ist. Für die Oberflächenbearbeitung mittels CNC-Bearbeitung muss für jedes Material ein separates Entgratungsverfahren festgelegt werden.
Defektmechanismen in quergebohrten Kanälen
Die Eigenschaften des Grates beeinflussen die Wahl des Entfernungsverfahrens: Stahlgrate verbiegen sich und haften fest, während Gusseisengrate in Partikel und Staub zerfallen. Die Bearbeitungstoleranzen von Gusseisen- bzw. Stahlkrümmern wirken sich auf die Gratverankerung aus, da engere Bohrungsbereiche weniger Spielraum für den Gratbruch lassen. Die Spanform allein erlaubt keine Vorhersage der Montagewahrscheinlichkeit und erfordert daher für jedes Metall eine völlig andere Reinigungsstrategie.
Inspektions- und Reinigungskontrollen
Die endoskopische Inspektion von Verteilern in Kombination mit mehrstufiger Ultraschallreinigung reduziert den Anteil fehlerhafter Baugruppen auf 2,4 % bei Gusseisen und 1,2 % bei Schmiedestahl. CNC- gefräste Teile neigen beim Entgraten stark zu Verformungen; die Zykluseinstellungen müssen daher in der Nähe dünner Rippen konservativ gewählt werden. Die Rauheitsmessung mit dem Mitutoyo Surftest SJ-410 und den Reinigungsklassen nach NAS 1638 dient der Validierung jeder Charge.
Bei der Wahl von Hydraulikverteilern aus Gusseisen kommt es nicht nur auf Druck und Durchfluss an, sondern auch auf den Reinheitsgrad, da Gusseisen eine Kühlmittelfiltration benötigt, während Schmiedestahl einer thermischen oder abrasiven Reinigung bedarf.
Datenquelle und Vergleichsmaßstab: Inspektion der Innenwandreinheit und Mikro-Rauheitsmessung gemäß dem Verifizierungsverfahren des Rauheitsmessgeräts Mitutoyo Surftest SJ-410 und dem Flüssigkeitsreinheitsstandard NAS 1638.
Verwandte Stichwörter: Gusseisen- vs. CNC-Stahl-Krümmer / Innenkanalreinigung / Vermeidung von Krümmer-Spulen-Festfressen
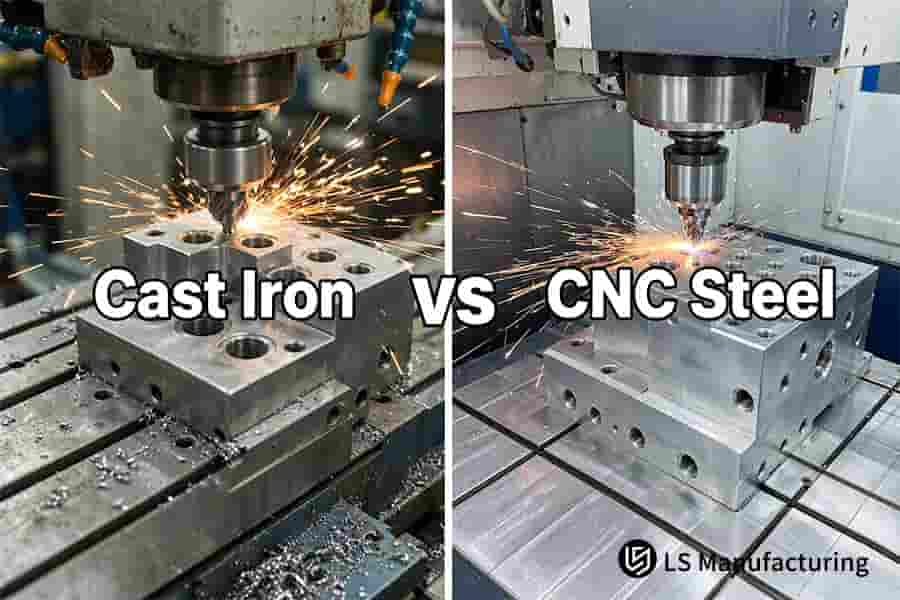
Abbildung 2: Ein Gusseisen-Krümmer wirft beim Bohren dichte Späne ab, während CNC-Bearbeitung hellere Stahlanschlüsse hinterlässt.
Welche Vor- und Nachteile hinsichtlich Umweltverträglichkeit und Gewicht ergeben sich beim Vergleich von Eisen- und Stahlblöcken?
Die Gewichtsunterschiede zwischen Hydraulikverteilern aus Gusseisen und CNC-Stahl beginnen mit der Dichte: Sphäroguss hat eine Dichte von 7,1 g/cm³, legierter Kohlenstoffstahl von 7,85 g/cm³ . Für Anwendungen, die Vibrations- und Gewichtsreduzierung erfordern, wird Sphäroguss eingesetzt. Die Graphitstruktur erhöht die Dämpfungseigenschaften um das 2,5- bis 4-Fache und reduziert das Blockgewicht um 9,5 % . Pumpenwellen und Druckstöße (Druckanstieg nach dem Schließen des Ventils) verlieren Energie durch die Interaktion mit Graphit. Stahlschrott ist vollständig recycelbar und kann an Stahlwerke zurückgeführt werden, während das Fräsen von massiven Knüppeln Energie und Kühlmittel für die Verarbeitung des Schrotts benötigt, der keine Beladungskapazität aufweist. Kernnahes Gießen erfordert minimales Fräsen des Rohmaterials und reduziert die Späneerzeugung um über 60 % , während beim Fräsen von massiven Knüppeln 65 % der Späne entstehen.
Massen- und Geräuschverhalten im Betrieb
Durch die wellenförmige Fördermenge der Pumpe und das abrupte Schließen des Schieberventils werden Stoßwellen in allen Ölkanälen übertragen. Sphäroguss dissipiert einen Teil der Energie dieser Wellenbewegung im Graphit. Schmiedestahl überträgt zwar stärkere Vibrationen, weist aber im Vergleich zu Sphäroguss gleicher Abmessungen eine höhere Dauerfestigkeit auf. CNC-Bearbeitungsprogramme für Aluminium, die auf Gewichtseinsparung abzielen, führen aufgrund der veränderten Gewichts- und Druckbeschränkungen für Aluminiumlegierungen zu unterschiedlichen Dichten. Vergleiche von Hydraulikverteilern aus Sphäroguss und Aluminium erfordern andere Testdaten und nicht die Ergebnisse von Tests mit Eisen und Stahl.
Energiefußabdruck und Chipentladung
Der Unterschied im Späne-Recycling ist wesentlich wichtiger als die Materialdichte: Gusseisenspäne enthalten Graphitpartikel, die aus dem Kühlmittel gefiltert werden müssen, während Stahlspäne in Walzwerken ohne Filterung vollständig recycelt werden können. Die Druckfestigkeit von Gusseisen- bzw. Stahlspänen stellt eine deutlich größere Herausforderung dar. Käufer von CNC-Roboterbearbeitungsdienstleistungen berücksichtigen beide Eigenschaften, da auch die Integratoren von Roboterarmen beide Faktoren gewichten. Ein Roboter muss nämlich bei jedem Beschleunigungszyklus die Masse des Verteilers und bei jeder Pumpenwelligkeit, die den Arm erreicht, die Dämpfungskosten tragen.
Verwandte Suchbegriffe: Gewichtsvergleich von Hydraulikverteilern / Gusseisen- vs. CNC-Stahlverteiler / Reduzierung des Späneausstoßes aus Verteilern
Auswahlentscheidungsbaum: Schnelle Bestimmung von Prozessrouten in hydraulischen Verteilern (Entscheidungsbaum-Framework)
Die Verlegung der Hydraulikverteiler beginnt mit dem höchsten Systemdruck, nicht mit den Kosten pro Einheit. Zuerst werden die Druckzweige, dann die Chargenzweige und zuletzt die Werkzeug- und Förderwege verlegt. Die Entscheidung für Hydraulikverteiler aus Gusseisen oder CNC-gefrästem Stahl erfolgt unter Berücksichtigung der physikalischen Sicherheitsanforderungen und nicht unter Berücksichtigung wirtschaftlicher Vorteile. In den Anschlusskästen ist für jeden Zweig eine feste Verlegung vorgesehen.
- Bei einem maximalen Systemdruck von > 25 MPa wird Option B gewählt , bei der CNC-Schmiedetechnik von Stahl mit Nenndrücken von 35 MPa bis 70 MPa durchgeführt wird. Die Prozessauswahl ist abgeschlossen.
- Bei einem maximalen Systemdruck von ≤ 25 MPa wird auf die Losgröße umgestellt; bei Losgrößen ≤ 45 Stück empfiehlt sich Option B, CNC-geschmiedeter Stahl, schnelles Prototyping in 7 Tagen ohne Werkzeugkosten.
- Bei Chargen über 45 Stück mit normalen Fließwegen: Gusseisenwerkzeuge wählen, 68 $ pro Stück.
- Charge < 45 Stück mit 3D gekrümmten Innenkanälen, die nicht durch Bohren (Sackbohren) erreicht werden können, weder durch Metall-3D-Druck (additive Fertigung) noch durch die Option des Gießens von Vorformen, jedoch ohne Tieflochbohrung.
Beide Verfahren haben in einem Fall Nachteile: Wenn ein einzelner Block mehr als drei sich kreuzende Galerien aufweist und die Bestellmenge unter 20 Stück liegt, führt das Bohren von Stahl zu einem Materialverlust von 65 %, und die Kosten für die Gusseisenwerkzeuge amortisieren sich nicht. Die additive Fertigung des Blocks aus Edelstahl 17-4PH ist dann die kostengünstigere Variante, obwohl die Oberflächenrauheit (Ra 6,3 μm) der Kavität die Bohrungen für Servospulen ausschließt.
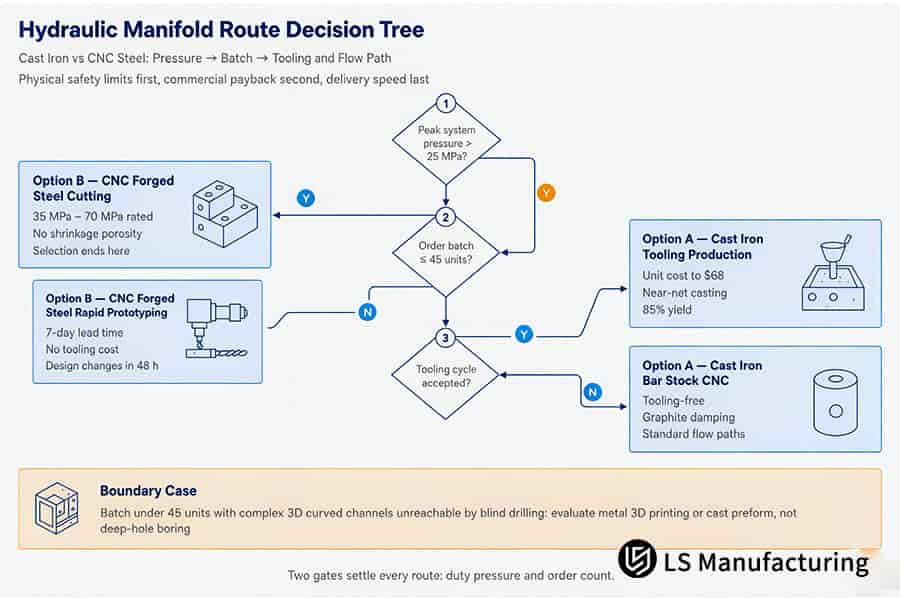
Abbildung 3: Entscheidungsbaum zum Vergleich von Gusseisen- und CNC-Stahlbearbeitungsrouten hinsichtlich Hydraulikverteilerdruck, Losgröße und Werkzeugzyklus.
- Hochdruckeinwirkung: Vergleich des maximalen Systemdrucks mit 25 MPa, bevor wirtschaftliche Erwägungen angestellt werden; oberhalb von 25 MPa ist der Einsatz von CNC-geschmiedetem Stahl unabhängig vom Volumen möglich.
- Bei der Betrachtung der Produktionsmenge wird die Produktionsmenge in der Größenordnung von 45 Einheiten verglichen, bevor wirtschaftliche Überlegungen angestellt werden. Bei einer Produktionsmenge von maximal 45 Einheiten kann werkzeugloses CNC-Stahl- Styling in Betracht gezogen werden, während bei einer Produktionsmenge von über 45 Einheiten der Einsatz von Gusseisenwerkzeugen zu einem Preis von 68 US-Dollar möglich ist.
- Innere Geometrien: Bestätigung des Erfolgs des Blindbohrens aller 3D-Kanäle, bevor ein Durchbruchbohren in Betracht gezogen wird.
Verwandte Schlüsselwörter: Entscheidungsbaum für Hydraulikverteiler / Auswahlverfahren für Gusseisen vs. CNC-Stahl / Chargendruckschwelle für Verteiler
LS Manufacturing [Gusseisen vs. CNC-Stahl] Hydraulikverteiler für Industrieroboter: Spannungsarmglühen und Leckagereduzierung durch Bearbeitung
Die Wahl zwischen Hydraulikverteilern aus Gusseisen und CNC-gefrästem Stahl basiert auf dem Verhältnis von zulässigem Sicherheitsdruck zu Werkzeugkosten: Strangguss aus QT500-7 senkt die Kosten und reduziert Pumpenwelligkeit, jedoch kann seine Schwindungsporosität bis zum Feinbearbeitungsgang verborgen bleiben. CNC-gefräster Stahl deckt einen Betriebsdruck von 35 MPa bis 70 MPa ab. Für Kleinserienfertigung und hohe Drücke eignen sich geschmiedete Stahlverteiler, für Serienfertigung und niedrige Drücke Gusseisenwerkzeuge. Durch die Umstellung des Werkzeugverfahrens konnte der Ausschussanteil von 12,8 % auf 1,2 % reduziert werden. Für Drücke bis 25 MPa und ausreichend große Losgrößen, um die Modellkosten zu decken, sollte endkonturnaher Guss gewählt werden. Die CNC-Dünnwandprüfung vor der Bearbeitung gewährleistet die Integrität der Dünnwand oberhalb des Berstdrucks.
Ausgangspunkt und Schwachstellen
Eine Universität, die im Bereich der Roboterforschung und -entwicklung tätig ist, wählte aufgrund der geringen Kosten und der dämpfenden Eigenschaften von Graphit das Stranggusseisen QT500-7 für einen Mehrkreis-Servoarmventilblock. Spitzendrücke von bis zu 28 MPa überschritten die Belastbarkeit des Gusseisens. Porositätsdefekte, die durch Schwindung verursacht wurden, hielten der 5-Achs-Bearbeitung stand und führten bei 30 MPa zu einem Ölaustritt durch die dünne Wand von der Spulenbohrung zu einem Einlasskanal.
Routenwechsel und Prozesskorrektur
Kriterien für den Ersatz von Gusseisen durch Schmiedeteile des Projekts #ROBOT-2026-042B sind: ein Druckbereich von 35 MPa bis 70 MPa gegenüber 25 MPa; eine Toleranz der Bohrungsgenauigkeit von ±0,003 mm bis ±0,004 mm ; eine Zykluszeit von einer Woche gegenüber 24 Tagen, einschließlich Modellherstellung und Glühen; eine Spanausbeute von 65 % gegenüber 85 % der Gussausbeute. Durch die Schruppbearbeitung wurden Spannungen abgebaut, was zu einer Ovalität von 0,008 mm in einer Spulenbohrung führte. Durch Entspannungsglühen bei 560 °C und korrekte Einspannung wurde die Rundheit wieder auf die Toleranz von ±0,003 mm gebracht.
Gemessene Ergebnisse
Durch die Routenänderung wurden fünf Testblöcke geliefert. Die Probenahmezeit verkürzte sich von 24 auf 7 Tage. Die Kosten des Prototyps sanken von 420 $ auf 260 $ (-38,1 % laut Projektdokumentation) . Ab der Produktion von 200 Testblöcken wurden die Gusseisenwerkzeuge mit reduziertem Nenndruck zu Stückkosten von 68 $ verwendet.
Validierung und Lehren
An allen fünf Testblöcken wurden Druck- und Dichtheitsprüfungen gemäß ISO 9001:2015 sowie 3D-Geometriemessungen mit einem Zeiss-Koordinatenmessgerät durchgeführt. Die Blöcke werden von den OEM-Linien ohne Unterbrechung für Inspektionen montiert. Präzisions-CNC-Komponenten werden mit Bohrungsinformationen beschafft, um die Abwicklung von Garantieansprüchen zu erleichtern.
„Durch das Schmiedeverfahren wurden die Spulenbohrungen bis zu einem Druck von 30 MPa dicht, und fünf Testblöcke wurden in nur sieben Tagen gefertigt.“ – Maschinenbauingenieur, Forschungs- und Entwicklungsinstitut für Robotik, Projekt Nr. ROBOT-2026-042B
Datenquelle und Benchmark: LS Manufacturing prozessübergreifende Messdatenbank, Projekt #ROBOT-2026-042A und Projekt #ROBOT-2026-042B, Stichprobengröße >1.500.

Häufig gestellte Fragen
1. Welches Material hält höheren Betriebsdrücken bei Hydraulikverteilern stand?
Für hohe Belastbarkeit ist Schmiedestahl gegenüber Stranggusseisen vorzuziehen: Schmiedestahl kann bei Betriebsdrücken von 35 MPa bis 70 MPa eingesetzt werden, während Gusseisen bis zu 25 MPa beständig ist. Festigkeitsprüfungen zeigen, dass Stahl eine Streckgrenze von 550 MPa und Gusseisen eine Zugfestigkeit von 500 bis 700 MPa aufweist. Die Materialauswahl sollte sich eher nach Belastbarkeit und Dauerfestigkeit als nach der Zugfestigkeit richten.
Datenquelle: ASM Handbook Vol.2.
2. Wie vergleichen sich die Kosten von Gusseisen- und CNC-Stahlkrümmern?
Die Kosten für Prototypen sind bei geschmiedetem Stahl mit 260 US-Dollar pro Block günstiger als bei Gusseisen nach ASTM A536 mit 420 US-Dollar pro Block, da für das Verfahren keine Werkzeuge benötigt werden und somit die Kosten für die Modellherstellung entfallen. Ab einer Stückzahl von 45 ist Gusseisen mit 68 US-Dollar pro Einheit wirtschaftlicher als Stahl mit 112 US-Dollar pro Einheit – eine Differenz von 39,3 % . Die Werkzeugkosten fallen erst bei sicheren Bestellungen durch die Einkaufsabteilungen an, und die Kosten für CNC-gefräste Stahlverteiler sind unterhalb der Gewinnschwelle stets niedriger.
Datenquelle: LS Manufacturing 2025–2026 prozessübergreifende Vergleichsdatenbank, Stichprobengröße >1.500.
3. Wann sollte ich für Hydraulikblöcke duktiles Gusseisen anstelle von Aluminium wählen?
Im Vergleich zu Aluminium eignet sich duktiles Gusseisen für Hydraulikblöcke mit einem Systemdruck über 21 MPa. Aluminiumblöcke sind für Drücke bis maximal 21 MPa geeignet, was sich von dem bei der Auswahl von Gusseisen und Stahl üblichen Druck von 25 MPa unterscheidet. Gusseisen besitzt einen höheren Elastizitätsmodul, wodurch die Bohrungsausdehnung unter Druck geringer und das Festfressen der Spule seltener auftritt. Die Widerstandsfähigkeit gegen Gewindeausreißen wird durch die kompakte Bauweise erhöht, und die Einhaltung der Toleranzen gemäß ISO 286-1:2010 unter Druckwechselbeanspruchung gewährleistet eine hohe Passgenauigkeit. Projektzeitpläne werden durch ein mögliches Überdrehen der Anschlussgewinde nicht beeinträchtigt.
Datenquelle: ISO 286-1:2010, Tabelle 1 Bohrungstoleranzklassen (abgerufen im September 2026).
4. Welches Verfahren bietet eine überlegene interne Schwingungsdämpfung?
Sphäroguss nach ASTM A536 bietet im Vergleich zu geschmiedeten Stahlblöcken eine bessere Schwingungsdämpfung, da er mehr als 2,5-mal so viel freien Graphit enthält wie Stahlblöcke. Die Masse der Blöcke ist mit 7,1 g/cm³ für Gusseisen gegenüber 7,85 g/cm³ für Stahlblöcke günstiger. Bei beengten Platzverhältnissen trägt Stahl pro Millimeter Wandstärke eine höhere Last und eignet sich daher für kompakte Bauweisen; Gusseisen benötigt für die gleiche Belastung dickere Wände.
Datenquelle: MatWeb-Datenbank für physikalische Eigenschaften.
5. Welche typischen Bearbeitungstoleranzen gelten für Gusseisen- bzw. Stahlkrümmer?
Geschmiedeter Stahl gewährleistet Spulenbohrungen mit Toleranzen von ±0,003 mm und Ra 0,4 μm; Gusseisen hingegen ±0,004 mm und Ra 0,8 μm. Standardmäßige externe Befestigungslöcher weisen gemäß ASME Y14.5-2018 eine Toleranz von ±0,020 mm auf beiden Ausführungen auf, die Positionstoleranz entspricht dem MMC. Die Qualitätsprüfer erhalten chargenweise Zeiss-Koordinatenmessgeräteberichte, sodass die Überprüfung vor der Freigabe der Baugruppe erfolgt. Servopassungen werden bevorzugt aus Stahl gefertigt; allgemeine Führungsschienen aus Gusseisen.
Datenquelle: Zeiss CMM-Kalibrierungsbericht.
6. Wie kann ich mich für mein Projekt schnell zwischen Gusseisen und CNC-gefrästem Stahl entscheiden?
Zwei Kennlinien bestimmen den Verteilerweg. Bei Drücken über 25 MPa oder einer Auftragsmenge unter 45 Einheiten wird geschmiedeter Stahl nach ASTM A108 verwendet; bei mittleren Drücken über 45 Einheiten Gusseisenwerkzeuge nach ASTM A536. Die prozessübergreifenden Vergleichsdaten von LS Manufacturing für 2025–2026 (Stichprobengröße >1.500) legen beide Schwellenwerte fest. Die Verwendung von CNC-Stahl hängt primär von der Belastungsklasse ab; die Teams für die Inbetriebnahme der Flotte wägen anschließend die Werkzeugkosten gegen die Dauerfestigkeit ab.
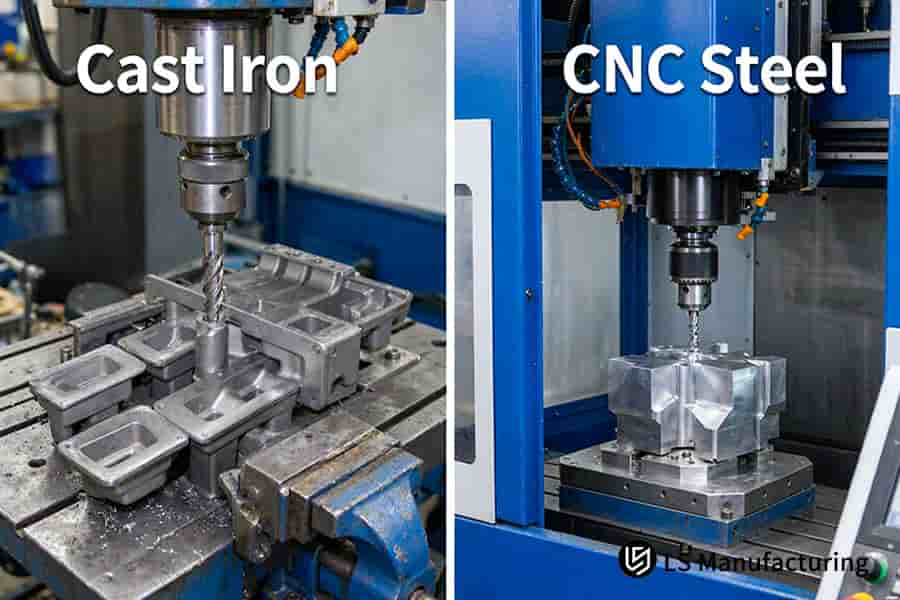
Abbildung 4: Gusseisenrohlinge werden mit mehreren Bohrungen versehen, während ein Stahlblock aus einem Vollmaterial per CNC-Fräse ausgeschnitten wird.
Zusammenfassung
Wählen Sie zuerst nach Druckklasse, dann nach Volumen. Bei über 25 MPa verwenden Sie CNC-gefrästen Stahlblock, unabhängig von der Bestellmenge. Bei 25 MPa oder darunter und weniger als 45 Stück ist werkzeugloser Stahl ausreichend. Bei 25 MPa oder darunter und mehr als 45 Stück mit einem festen Design ist die Verwendung von Gusseisenwerkzeugen die kostengünstigere Lösung.
Technische Beratung & Prozessberatung: +86 185 6675 9667
Anfragen zu technischen Zeichnungen: info@lsrpf.com
Offizielle Website für Fertigungstechnologie: https://lsrpf.com/

