 Italiano



In breve: il confronto tra collettore idraulico in ghisa e in acciaio CNC si riduce alla scelta tra la fusione di un percorso di flusso quasi definitivo e la lavorazione da materiale solido: l'acciaio CNC può tollerare tolleranze di ±0,003 mm e resistere fino a 70 MPa, mentre la ghisa può tollerare tolleranze di ±0,004 mm e costa il 39,3% in meno rispetto all'acciaio CNC per ogni pezzo, oltre il punto di pareggio. Oltre i 45 pezzi, il costo dello stampo viene completamente ammortizzato, quindi la ghisa diventa la soluzione più economica; al di sotto dei 45 pezzi, l'acciaio rimane più conveniente per unità perché non richiede attrezzature.
I team di ingegneria e approvvigionamento nel settore della fluidodinamica valutano attentamente i costi di produzione prima di rilasciare un progetto di collettore, e una scelta errata del percorso di produzione comporta una riprogettazione e un conseguente slittamento dei tempi di consegna. La pressione di esercizio superiore a 25 MPa e la geometria del canale di passaggio determinano se un blocco in ghisa o in acciaio CNC garantisce la tenuta stagna. Quattro fattori, una matrice 4x4 e un albero decisionale forniscono la risposta in pochi minuti. Il ciclo ad alta pressione superiore a 25 MPa e la geometria del percorso di flusso indicano se un collettore in ghisa o in acciaio CNC garantirà la tenuta stagna. Quattro fattori, una matrice 4x4 e un albero decisionale forniscono la risposta in pochi minuti. In altre parole, i limiti di volume e pressione consentono di scegliere tra ghisa e acciaio CNC prima di investire negli stampi.
Perché fidarsi di questo confronto tra processi produttivi?
Gloria, ingegnere di processo senior presso LS Manufacturing, con oltre 15 anni di esperienza nella prototipazione e nella lavorazione di precisione, ha progettato il framework decisionale di ingegneria interprocesso di Gloria . Entrambi i percorsi sono quotati sullo stesso set di disegni. La revisione da parte dell'ingegnere senior di utensili idraulici è stata completata. Tutti i numeri risalgono a un unico database.
Le tolleranze sono basate sulla norma ISO 2768-1:1989 , classe m (media), Tabella 1. I dati relativi alle proprietà meccaniche sono tratti dal Manuale ASM Vol. 2 , Proprietà e selezione: leghe non ferrose e materiali per usi speciali (ASM International, 10a ed., 1990), p. 1455 (Biblioteca digitale ASM), dove esiste un unico volume sia per la ghisa che per l'acciaio. I dati relativi alla ghisa e all'acciaio billettato sono misurati con gli stessi strumenti, numero di revisione e periodo di prova. Il personale addetto agli acquisti verifica attentamente ogni valore rispetto a una clausola specifica.
Su tutte le spedizioni di collettori vengono eseguiti test di tenuta a pressione secondo la norma ISO 9001:2015 e misurazioni geometriche con macchina di misura a coordinate Zeiss. Le postazioni per la prototipazione rapida si trovano sullo stesso piano, insieme alle postazioni per la ghisa e l'acciaio billet. Il personale addetto al controllo qualità in entrata può reperire la documentazione relativa ai test per ogni blocco. Il campione testato è composto da oltre 1.500 unità.
Fonte dei dati e riferimento: database interno di misurazione delle lavorazioni meccaniche di LS Manufacturing, ultimo aggiornamento settembre 2026.
Punti chiave
- Scegliete l'acciaio forgiato lavorato a CNC (Opzione B) nei casi in cui: alta pressione, prototipazione rapida e tempi di consegna vincolanti giustifichino l'Opzione B. La rimozione della porosità tramite lavorazione del materiale pieno consente di fornire il primo lotto di prodotti entro 7 giorni .
- Scegliere la ghisa sferoidale (Opzione A) nei casi in cui: ordini regolari oltre il punto di pareggio e canali di flusso intersecanti giustificano l'Opzione A.
- Laddove è richiesta una tolleranza ultra-fine: la rettifica e l'alesatura di alta precisione dei blocchi di acciaio (Opzione B) presentano una tolleranza del foro di pochi micron e una finitura Ra di 0,4 μm sulle cavità della cartuccia. La ghisa continua (Opzione A) presenta una tolleranza del foro maggiore e una finitura Ra di 0,8 μm sulle cavità della cartuccia.
- Assorbimento degli urti e protezione dalle perdite: la ghisa sferoidale in colata continua è in grado di dissipare l'energia delle onde d'urto idrauliche; le pareti sottili sono soggette a determinati requisiti per evitare scheggiature sui bordi. L'acciaio forgiato è resistente alla fatica; è necessaria una significativa asportazione di materiale.
Riferimento rapido: Matrice di confronto ingegneristico 4×4
La ghisa continua e l'acciaio lavorato a CNC da billette si distinguono per quattro considerazioni ingegneristiche. Tolleranza, pressione nominale, costo unitario e tempi di consegna sono parametri a cui vengono assegnati dei parametri per entrambe le tipologie di collettore. Questi parametri consentono ai responsabili degli acquisti di identificare una soglia per ciascuna misura.
| Dimensione | Opzione A: Ghisa continua | Opzione B: Acciaio lavorato a CNC | Soglia / Scenario consigliato |
| Tolleranza e superficie | Precisione ±0,008 mm; limite ±0,004 mm; Ra 0,8 μm | Precisione ±0,006 mm; limite ±0,003 mm; Ra 0,4 μm | Per i fori del cursore della servovalvola con tolleranza di ±0,005 mm e inferiore, si preferisce l'opzione B. |
| Pressione nominale | pressione di esercizio ≤25 MPa | pressione di esercizio 35 MPa–70 MPa | Carico utile superiore a 25 MPa richiede l'opzione B |
| Compromessi sui costi | Prototipo: 420 dollari, attrezzatura inclusa; produzione in serie: 68 dollari/pezzo | Prototipo: 260 dollari (senza attrezzature); produzione in serie: 112 dollari/pezzo | Punto di pareggio a 45 unità; il volume seleziona quindi l'opzione A |
| Tempi di consegna | Periodo di campionamento di 24 giorni, comprensivo di modello; fusione; invecchiamento; stabilità della produzione di volume | 7 giorni per il campionamento; programmazione rapida della produzione. | Per attività di ricerca e sviluppo rapide e produzioni inferiori a 45 pezzi, si consiglia l'opzione B. |
Il costo di stampaggio e della scatola di derivazione per questa famiglia di collettori è di 1.980 dollari, a fronte di un differenziale unitario di 44 dollari/pezzo, che viene recuperato su 45 pezzi. I programmi di collettori che richiedono bassa pressione e alto volume utilizzano ghisa a 68 dollari/pezzo , mentre i programmi di collettori che richiedono alta pressione superiore a 25 MPa utilizzano acciaio CNC.
Nota per gli utenti di dispositivi mobili: la tabella a matrice può scorrere orizzontalmente o passare alla visualizzazione a schede sui dispositivi mobili. Non sai quale colonna si applica al tuo blocco? Carica il tuo disegno 2D e il team di ingegneri di LS Manufacturing ti fornirà un confronto gratuito dei percorsi per entrambi i materiali entro due ore.
Fonte dei dati e riferimento: database interno di misurazione delle lavorazioni meccaniche di LS Manufacturing, ultimo aggiornamento settembre 2026.
In che modo le pressioni nominali dei collettori in ghisa e in acciaio CNC differiscono sotto stress ciclico?
La differenza tra la pressione nominale dei collettori in ghisa e in acciaio dipende da un unico parametro: la ghisa è soggetta a cicli di lavoro, mentre i pezzi forgiati in acciaio lavorati a CNC operano a pressioni comprese tra 35 MPa e 70 MPa . La ghisa funziona bene in condizioni di carico ciclico fino a 25 MPa di pressione, mentre i pezzi forgiati in acciaio lavorati a CNC operano ad alte pressioni. I lingotti di acciaio forgiati a CNC sono privi di microporosità dopo la forgiatura e hanno una resistenza allo snervamento di 550 MPa secondo lo standard ASTM A108. La ghisa sferoidale è conforme allo standard ASTM A536, ha una resistenza alla trazione compresa tra 500 MPa e 700 MPa, un valore testato separatamente dalla resistenza allo snervamento. La classe di pressione, e non la resistenza alla trazione, determina la scelta del collettore una volta verificate le tolleranze di lavorazione CNC .
La durata a fatica differenzia i collettori idraulici in ghisa da quelli in acciaio CNC in condizioni di lavoro ciclico.
Regole di selezione basate sul dovere
- Bassa pressione del ciclo di lavoro: la ghisa sferoidale resiste agli urti pulsanti.
- Pressione elevata durante il ciclo di lavoro: l'acciaio forgiato elimina i percorsi di perdita dovuti alla porosità.
Anche la lavorazione CNC ad alto volume, dopo il punto di pareggio, è suddivisa in classi di pressione. Per i collettori idraulici in ghisa sferoidale e in alluminio sono necessari valori di fatica a scoppio differenti. Per un cliente, la pressione di esercizio determina il materiale del collettore idraulico prima ancora del grafico di trazione.
Fonte dei dati e riferimento: dati di resistenza alla trazione e allo snervamento verificati rispetto al database delle proprietà meccaniche dell'ASM Handbook Vol. 2 e al database delle proprietà dei materiali MatWeb, ghisa sferoidale grado 80-55-06, consultati a settembre 2026.
Parole chiave correlate: pressione nominale del collettore idraulico / limite di fatica del collettore in ghisa / pressione di scoppio del collettore in acciaio forgiato

Quando la ghisa diventa più conveniente dell'acciaio lavorato con macchine a controllo numerico?
Il costo di un collettore in ghisa rispetto a un collettore in acciaio lavorato a CNC dipende dall'ammortamento degli utensili piuttosto che dal costo del materiale, poiché il costo dello stampo diventa vantaggioso dopo molti ordini. La ghisa è il 39,3% meno costosa per pezzo rispetto all'acciaio lavorato a CNC dopo la quantità di pareggio ; le quantità iniziali rimangono vantaggiose per i pezzi in acciaio senza necessità di stampi. La prototipazione richiede il costo dello stampo e il costo di fusione per la ghisa; ogni fusione nella produzione di massa comporta una quota del costo dello stampo. La fusione a forma quasi definitiva, che prevede la lavorazione di finitura dei semilavorati solo per i fori delle valvole, utilizza l'85% del metallo fuso, mentre il taglio dei fori da billette solide spreca il 65% del metallo come scarto. È interessante notare che il costo più elevato del prototipo si traduce in un costo di produzione inferiore perché i costi dello stampo vengono pagati una sola volta. La prototipazione del collettore idraulico rispetto al volume di produzione precede la pianificazione dei servizi di lavorazione CNC multiasse .
Costo unitario per fase di costruzione
- Primi prototipi: il costo della ghisa era di 420 dollari, mentre quello dell'acciaio era di 260 dollari, escluse le spese di attrezzaggio.
- Ripetizioni degli ordini dopo il punto di pareggio: il costo della ghisa sale a 68 dollari, mentre l'acciaio rimane invariato a 112 dollari, poiché il prelievo di scorte non diminuisce.
Pianificazione di percorsi ibridi
La scelta dei collettori idraulici in ghisa dipende dalla stabilità del progetto: le ripetizioni degli ordini giustificano i costi di realizzazione degli stampi, mentre l'evoluzione del progetto non li giustifica. La validazione dell'acciaio seguita dalla realizzazione degli stampi in ghisa riduce i costi del ciclo di vita, poiché le modifiche alla geometria sono poco costose prima della realizzazione dello stampo. Le versioni stabili, realizzate utilizzando programmi di lavorazione CNC per il settore automobilistico, trarranno il massimo vantaggio dalla validazione dell'acciaio senza necessità di stampi.
Parole chiave correlate: costo unitario del collettore in ghisa / ammortamento degli utensili per collettori in acciaio CNC / volume di pareggio del collettore idraulico
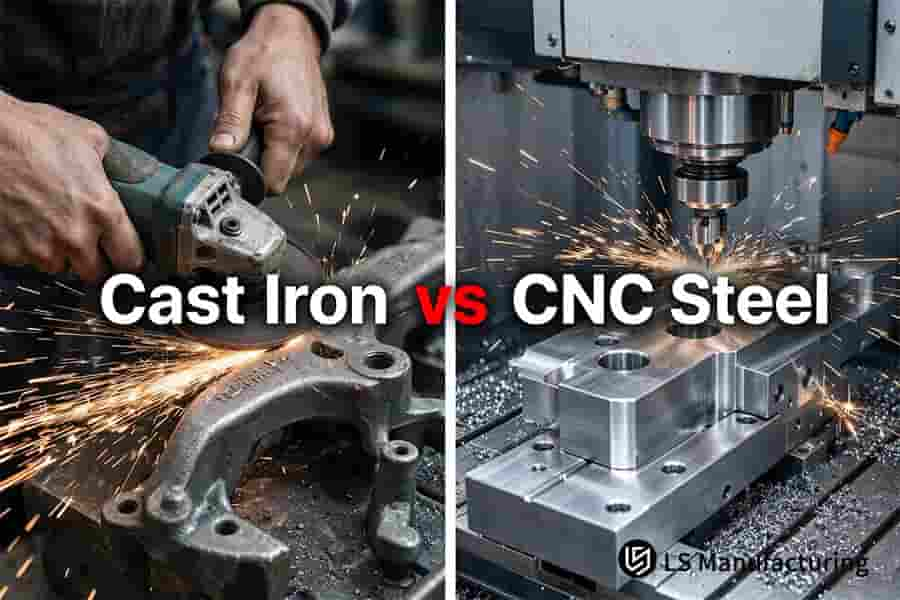
Figura 1: La rettifica manuale elimina le superfici ruvide della ghisa, mentre la lavorazione CNC rifinisce un collettore in acciaio a Ra 0,4 μm.
Quando utilizzare collettori idraulici in acciaio CNC per la prototipazione accelerata?
La scelta di utilizzarecollettori idraulici in acciaio lavorati a CNC dipende dal rischio legato alle tempistiche, non dal prezzo unitario: i collettori in acciaio forgiato sono disponibili in 7 giorni, mentre per i collettori in ghisa sono necessari 24 giorni per la fabbricazione del modello, la fusione e la ricottura, riducendo i tempi del ciclo di campionamento del 70,8%. La fusione in sabbia e la fusione a cera persa (il modello in schiuma viene bruciato durante la fusione) richiedono la preparazione del modello, lo stampaggio, la ricottura e il trattamento superficiale prima della spedizione del campione. L'acciaio billetta AISI 1045 non richiede lo sviluppo di attrezzature e la lavorazione a cinque assi inizia al completamento della progettazione. In caso di modifica del percorso dei canali e aggiunta di porte per sensori, i campioni modificati saranno disponibili entro 48 ore.
La ghisa offre buone prestazioni per le forme che non necessitano più di modifiche ad alti volumi; l'acciaio contribuisce a mantenere la flessibilità di programmazione per i cambiamenti di forma. I vantaggi nella progettazione di nuovi modelli derivano dalla prototipazione di collettori idraulici prototipo rispetto al controllo dei volumi di produzione nello sviluppo di principio e nei test su strada, a causa dei costi più elevati degli stampi prima della definizione del progetto.
Rischio di pianificazione nelle iterazioni di progettazione
La lavorazione CNC di precisione elimina la necessità di tempi di consegna per gli utensili in ogni ciclo. Le modifiche ingegneristiche possono quindi essere elaborate e integrate nel processo produttivo entro 48 ore, completando il ciclo di validazione in un unico sprint.
Limite di costo e punto di consegna
Il costo di un collettore in ghisa o in acciaio lavorato a CNC cambia una volta che il progetto è definitivo. L'acciaio può costare di più per pezzo, ma non presenta i rischi legati ai costi di attrezzaggio. La fusione, invece, utilizza modelli per ordini ripetuti. La lavorazione CNC, invece, esegue la progettazione per la producibilità (DFM) prima della lavorazione, eliminando i pezzi superflui che aumentano i tempi di lavorazione.
- Progettazione predefinita: l'acciaio consente la modifica del percorso dei canali e l'aggiunta di sensori senza dover cambiare gli utensili.
- Dopo il congelamento della geometria al di sopra del volume di pareggio: la ghisa recupera il costo dei modelli grazie al basso costo per pezzo.
Parole chiave correlate: tempi di consegna collettore in acciaio CNC / iterazione di progettazione collettore idraulico / ciclo di attrezzaggio collettore in ghisa
Perché la pulizia del canale interno e la sbavatura sono fondamentali in entrambi i processi?
La pulizia interna influisce sulla durata del raccordo e i collettori idraulici in ghisa e in acciaio CNC differiscono nelle modalità di guasto perché l'acciaio duttile crea bave che si attaccano dopo la foratura trasversale, mentre le particelle fini di grafite generate nella ghisa rimangono intrappolate nei fori ciechi. L'acciaio CNC ricavato da billette ha mostrato un tasso di rilavorazione del 12,8% sulle gallerie forate trasversalmente, mentre la ghisa continua ha mantenuto il 9,6%; entrambe le misurazioni sono state effettuate sulla stessa revisione del database. Il corpo del collettore contiene fori inclinati, fori profondi e gallerie dell'olio che si intersecano ad angolo retto; pertanto, la foratura provoca bave inverse secondarie in corrispondenza delle intersezioni delle porte.
Le bave dell'acciaio forgiato sono duttili e aderiscono alla parete del foro, non potendo essere rimosse con il lavaggio ad alta pressione, il che rende necessario l'utilizzo della sbavatura termica (TEM) o della lavorazione a flusso abrasivo (AFM) . La lavorazione CNC per la finitura superficiale deve specificare un processo di sbavatura per ciascun materiale.
Meccanismi di difetto all'interno di passaggi forati trasversalmente
Le proprietà delle bave influenzano la scelta del metodo di rimozione: le bave in acciaio si piegano e aderiscono, mentre quelle in ghisa si disintegrano in particelle e polvere. Le tolleranze di lavorazione dei collettori in ghisa e in acciaio interagiscono con l'ancoraggio delle bave, poiché le fasce di foro più strette consentono un minore spazio per la rottura dei bordi. La sola forma del truciolo non può prevedere la probabilità di assemblaggio e pertanto richiede una strategia di pulizia completamente diversa per ciascun metallo.
Controlli di ispezione e pulizia
L'ispezione endoscopica dei collettori, combinata con la pulizia a ultrasuoni multistadio, riduce la percentuale di assemblaggi difettosi al 2,4% per la ghisa e all'1,2% per l'acciaio forgiato. I pezzi lavorati a CNC sono altamente soggetti a deformazioni durante la sbavatura; le impostazioni del ciclo devono essere conservative in prossimità delle nervature sottili. La misurazione della rugosità con Mitutoyo Surftest SJ-410 e le classi di pulizia NAS 1638 convalidano ogni lotto.
La scelta di collettori idraulici in ghisa non si basa solo su pressione e portata, ma anche sul livello di pulizia, poiché la ghisa richiede la filtrazione del liquido di raffreddamento, mentre l'acciaio forgiato necessita di pulizia termica o abrasiva.
Fonte dei dati e parametri di riferimento: ispezione della pulizia delle pareti interne e misurazione della microrugosità eseguite secondo la procedura di verifica dello strumento di rugosità Mitutoyo Surftest SJ-410 e lo standard di pulizia dei fluidi NAS 1638.
Parole chiave correlate: collettore in ghisa vs acciaio CNC / pulizia del canale interno / prevenzione del grippaggio del raccordo del collettore
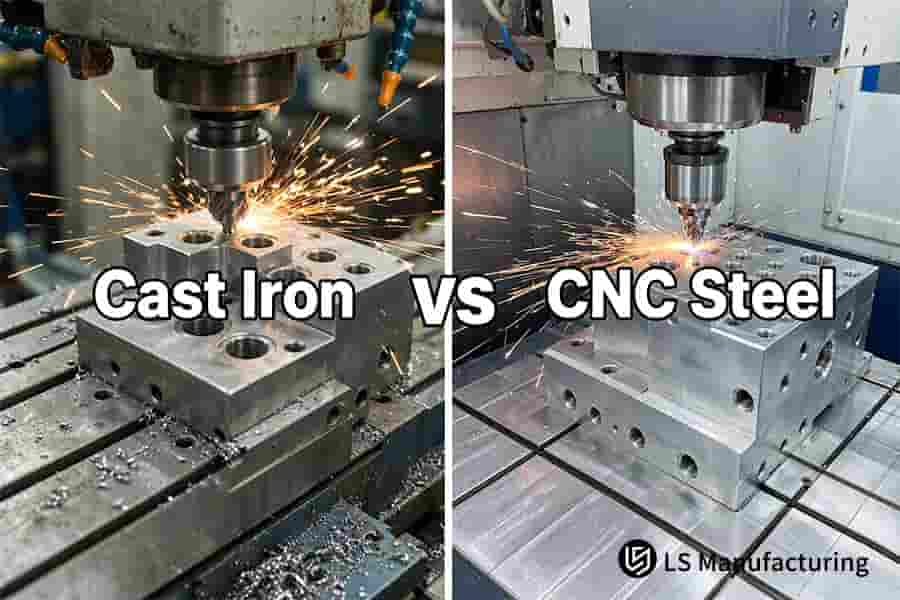
Figura 2: Un collettore in ghisa produce trucioli densi durante la foratura, mentre la lavorazione CNC lascia condotti in acciaio più lucidi.
Quali sono i compromessi in termini di impatto ambientale e peso tra i blocchi di ferro e quelli di acciaio?
Il compromesso tra il peso dei collettori idraulici in ghisa e quelli in acciaio CNC inizia con la densità: la densità della ghisa sferoidale è pari a 7,1 g/cm³, mentre quella dell'acciaio legato al carbonio è di 7,85 g/cm³ . Per le applicazioni che richiedono la riduzione delle vibrazioni e del peso dei macchinari, si utilizza la ghisa sferoidale. La struttura in grafite contribuisce ad aumentare la capacità di smorzamento di 2,5-4 volte e a ridurre il peso del blocco del 9,5% . Le oscillazioni della pompa e il colpo d'ariete (aumento di pressione dopo la chiusura della valvola) perdono energia interagendo con la grafite. Gli scarti di acciaio sono completamente riciclabili e possono essere restituiti alle acciaierie, mentre la fresatura di billette solide consuma energia e refrigerante per la lavorazione di scarti non sottoposti a carico. La fusione con anima quasi definitiva richiede una fresatura minima del materiale e riduce la produzione di trucioli di oltre il 60% , mentre la fresatura di billette solide genera il 65% di trucioli.
Massa e comportamento del rumore in servizio
Le onde d'urto si trasmettono attraverso tutte le gallerie dei condotti dell'olio a causa dello scarico ondulatorio della pompa e della chiusura brusca della valvola a spola. La ghisa sferoidale dissipa parte dell'energia dell'effetto ondulatorio della pompa nella grafite. L'acciaio forgiato trasmette vibrazioni maggiori ma dimostra una migliore resistenza alla fatica rispetto alla ghisa sferoidale di pari dimensioni. I programmi di lavorazione CNC dell'alluminio orientati al risparmio di peso avranno densità diverse a causa delle variazioni di peso e dei limiti di pressione per le leghe di alluminio. I confronti tra collettori idraulici in ghisa sferoidale e in alluminio richiedono dati di test diversi, non valori numerici ottenuti da test su ferro e acciaio.
Impronta energetica e scarica del chip
La differenza nel riciclo dei trucioli è molto più importante della densità del materiale: i trucioli di ghisa contengono particelle di grafite che necessitano di filtrazione del liquido di raffreddamento, mentre i trucioli di acciaio sono completamente riciclabili nei mulini senza alcuna filtrazione. La differenza tra la pressione nominale del collettore in ghisa e in acciaio rappresenta un ostacolo ben più significativo. Chi acquista servizi di lavorazione CNC robotizzata considera entrambe le caratteristiche, poiché gli integratori di bracci robotici le valutano entrambe, dato che un robot paga per la massa del collettore ad ogni ciclo di accelerazione e per lo smorzamento ogni volta che l'ondulazione della pompa raggiunge il braccio.
Parole chiave correlate: confronto di peso dei collettori idraulici / collettore in ghisa vs collettore in acciaio CNC / riduzione dello scarico di trucioli dal collettore
Albero decisionale di selezione: determinazione rapida dei percorsi di processo del collettore idraulico (schema ad albero decisionale)
La progettazione del percorso dei collettori idraulici inizia dalla pressione più elevata del sistema, non dal costo unitario. Si procede prima alla terminazione del percorso di diramazione in pressione, poi alle diramazioni di lotto e infine alle diramazioni per utensili e percorsi di flusso. La scelta tra collettori idraulici in ghisa e in acciaio lavorato a CNC viene fatta tenendo conto dei vincoli di sicurezza fisica, prima di qualsiasi vantaggio economico. Le scatole di derivazione hanno un percorso fisso per ogni diramazione.
- Pressione di picco del sistema > 25 MPa, optare per B , forgiatura CNC di acciaio con taglio da 35 MPa a 70 MPa, selezione del processo effettuata.
- Pressione di picco del sistema ≤ 25 MPa, passare alla dimensione del lotto; lotto ≤ 45 pezzi, optare per B , prototipazione rapida in acciaio forgiato CNC in 7 giorni senza costi di attrezzaggio.
- Per lotti superiori a 45 pezzi con percorsi di flusso standard: scegliere stampi in ghisa, 68 dollari a pezzo.
- Lotto < 45 pezzi con passaggi interni curvi 3D non realizzabili tramite foratura (foratura cieca), oppure tramite stampa 3D in metallo (produzione additiva) o preformatura fusa, ma senza alesatura profonda.
Entrambe le soluzioni risultano svantaggiose in un caso: quando un singolo blocco presenta più di tre gallerie intersecanti e l'ordine è inferiore a 20 pezzi, la foratura dell'acciaio comporta uno spreco del 65% del materiale e gli utensili in ghisa non sono ammortizzabili. La produzione additiva del blocco in acciaio inossidabile 17-4PH rappresenta quindi la soluzione più economica, sebbene la sua finitura superficiale Ra di 6,3 μm escluda la realizzazione di fori per le bobine del servomotore.
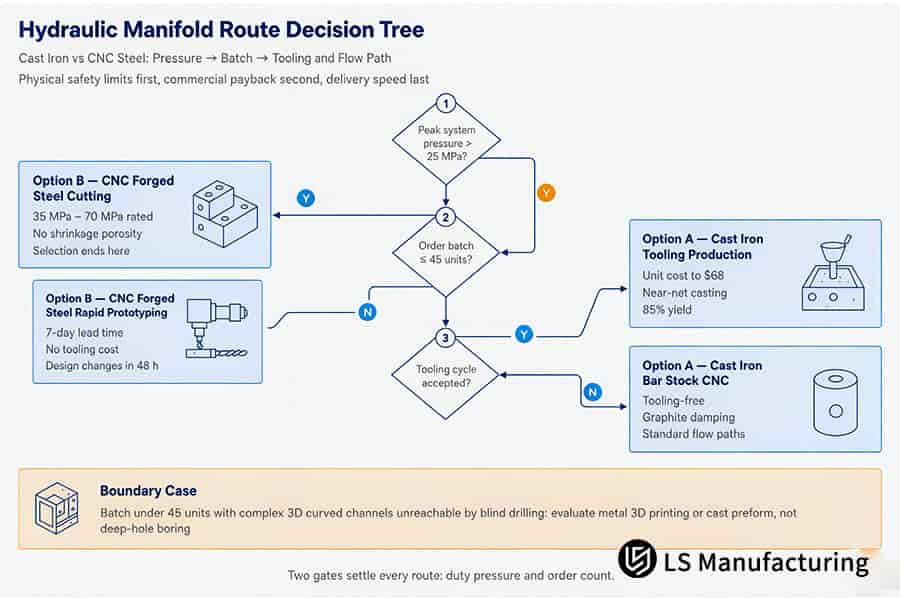
Figura 3: Albero decisionale che confronta i percorsi di lavorazione della ghisa con i percorsi di lavorazione dell'acciaio CNC in funzione della pressione del collettore idraulico, del numero di lotti e del ciclo di lavorazione.
- Applicazione ad alta pressione: confrontare la pressione massima nel sistema con 25 MPa prima di considerare qualsiasi aspetto economico; al di sopra di 25 MPa è possibile considerare l'acciaio forgiato CNC indipendentemente dal volume.
- Considerazioni sul volume: confrontando volumi dell'ordine di 45 unità prima di prendere in considerazione qualsiasi aspetto economico, volumi non superiori a 45 unità consentono di valutare l'utilizzo di utensili in acciaio CNC senza necessità di utensili , mentre volumi superiori a 45 unità permettono di utilizzare utensili in ghisa a 68 dollari.
- Geometrie interne: confermare il successo della foratura cieca di tutti i canali 3D prima di considerare l'alesatura vera e propria, poiché è soggetta a rottura.
Parole chiave correlate: albero decisionale del collettore idraulico / percorso di selezione tra ghisa e acciaio CNC / soglia di pressione del collettore
LS Manufacturing [Ghisa vs Acciaio CNC] per collettori idraulici per robotica industriale: riduzione delle tensioni di lavorazione e delle perdite
La scelta tra collettori idraulici in ghisa e in acciaio CNC si basa sul margine di sicurezza della pressione rispetto al valore dell'investimento negli utensili: la ghisa continua QT500-7 riduce i costi e smorza le oscillazioni della pompa, ma la sua porosità da ritiro può rimanere nascosta fino a quando la passata di lavorazione finale non la espone. L'acciaio ricavato da billette e lavorato a CNC copre pressioni di esercizio da 35 MPa a 70 MPa. La produzione di piccoli lotti e le applicazioni ad alta pressione sono adatte ai collettori in acciaio forgiato; la produzione di lotti consolidati e le basse pressioni sono adatte agli utensili in ghisa. La riduzione degli scarti dovuti a perdite dal 12,8% all'1,2% è stata ottenuta modificando l'approccio agli utensili. La fusione quasi definitiva dovrebbe essere scelta per pressioni fino a 25 MPa e dimensioni del lotto sufficienti a coprire il costo dello stampo. La valutazione della lavorazione a parete sottile CNC prima della lavorazione garantisce l'integrità della parete sottile al di sopra del livello di pressione di scoppio.
Percorso iniziale e punti critici
Un'università impegnata nella ricerca e sviluppo di robot ha scelto la ghisa continua QT500-7 per il blocco valvole di un servocomando multicircuito grazie al basso costo e alle caratteristiche di smorzamento della grafite . Le pressioni di picco fino a 28 MPa hanno superato la capacità della ghisa. I difetti di porosità associati al ritiro hanno resistito alla lavorazione a 5 assi e hanno causato perdite di olio a 30 MPa attraverso la parete sottile dal foro della bobina a una galleria di ingresso.
Cambio di percorso e correzione del processo
I criteri per la sostituzione della ghisa con forgiati del Progetto #ROBOT-2026-042B includono: pressione compresa tra 35 MPa e 70 MPa rispetto a 25 MPa; tolleranza di precisione del foro da ±0,003 mm a ±0,004 mm ; tempo di ciclo di 1 settimana rispetto a 24 giorni, inclusi la realizzazione del modello e la ricottura; tasso di truciolo pari al 65% rispetto all'85% della resa di fusione. La lavorazione di sgrossatura ha eliminato le tensioni, con conseguente ovalizzazione di 0,008 mm in un foro della bobina. La ricottura di distensione a 560 °C, insieme al corretto serraggio, ha riportato la rotondità alla tolleranza di ±0,003 mm.
Risultati misurati
A seguito della modifica del percorso produttivo, sono stati consegnati cinque blocchi di prova. Il tempo di campionamento è stato ridotto da 24 a 7 giorni. Il costo del prototipo è diminuito da 420 a 260 dollari (-38,1% secondo la documentazione di progetto) . Per la produzione di oltre 200 blocchi di prova, è stato utilizzato lo stampo in ghisa al costo di 68 dollari per unità, con una pressione nominale inferiore.
Validazione e insegnamenti
Su tutti e cinque i blocchi di prova sono stati eseguiti test di tenuta alla pressione e di tenuta secondo la norma ISO 9001:2015, nonché test geometrici 3D con macchina di misura a coordinate Zeiss (CMM). I blocchi vengono assemblati dalle linee OEM senza interruzioni per le ispezioni. I componenti di precisione CNC saranno acquistati con le informazioni relative al foro disponibili per agevolare la presentazione di richieste di garanzia.
“La forgiatura ha reso i fori delle bobine a tenuta stagna fino a 30 MPa, e cinque blocchi di prova sono stati realizzati in soli sette giorni.” — Ingegnere progettista meccanico, Istituto di ricerca e sviluppo sulla robotica, Progetto n. ROBOT-2026-042B
Fonte dei dati e benchmark: database di misurazioni interprocesso di LS Manufacturing, progetto n. ROBOT-2026-042A e progetto n. ROBOT-2026-042B, dimensione del campione >1.500.

FAQ
1. Quale materiale resiste a pressioni di esercizio più elevate per i collettori idraulici?
Per elevate capacità di carico, l'acciaio forgiato è preferibile alla ghisa continua: l'acciaio forgiato può operare a pressioni di esercizio da 35 MPa a 70 MPa , mentre la ghisa può operare fino a 25 MPa. I rapporti sulla resistenza rivelano che l'acciaio ha una resistenza allo snervamento di 550 MPa e la ghisa ha una resistenza alla trazione da 500 a 700 MPa . La capacità di carico e la durata a fatica, piuttosto che la resistenza alla trazione, dovrebbero essere i fattori determinanti nella scelta dei materiali.
Fonte dei dati: Manuale ASM Vol. 2.
2. Come si confrontano i costi tra i collettori in ghisa e quelli in acciaio lavorati a CNC?
Per la realizzazione dei prototipi, l'acciaio forgiato costa 260 dollari a blocco, mentre la ghisa ASTM A536 costa 420 dollari a blocco, perché il processo non richiede utensili e quindi elimina la spesa per la creazione di modelli. Oltre i 45 pezzi, la ghisa diventa più economica a 68 dollari per unità contro i 112 dollari per unità dell'acciaio, con un margine del 39,3% . Gli utensili vengono pagati solo quando gli ordini sono confermati dagli uffici acquisti e il costo dei collettori in acciaio lavorati a CNC è sempre inferiore al punto di pareggio.
Fonte dei dati: database di confronto tra processi LS Manufacturing 2025-2026, dimensione del campione >1.500.
3. Quando è preferibile utilizzare la ghisa sferoidale anziché l'alluminio per i blocchi idraulici?
Per quanto riguarda il confronto tra ghisa sferoidale e alluminio, la ghisa sferoidale è adatta per blocchi idraulici con pressione di sistema superiore a 21 MPa; i blocchi in alluminio possono essere utilizzati per pressioni non superiori a 21 MPa, a differenza dei 25 MPa richiesti per la ghisa e l'acciaio. La ghisa ha un modulo elastico maggiore, il che significa che l'espansione del foro dovuta alla pressione sarà inferiore e il grippaggio della valvola si verificherà meno frequentemente. La resistenza allo sfilamento della filettatura aumenta grazie al design compatto e alla conformità alle tolleranze di accoppiamento ISO 286-1:2010 in condizioni di cicli di pressione. Le tempistiche del progetto non sono influenzate da un potenziale danneggiamento delle filettature delle porte.
Fonte dei dati: ISO 286-1:2010, Tabella 1 Gradi di tolleranza del foro (consultato a settembre 2026).
4. Quale processo offre uno smorzamento delle vibrazioni interne superiore?
La ghisa sferoidale ASTM A536 presenta una migliore capacità di smorzamento delle vibrazioni rispetto ai blocchi di acciaio forgiato, grazie alla presenza di grafite libera in quantità superiore di oltre 2,5 volte rispetto ai blocchi di acciaio. La massa dei blocchi è a favore della ghisa, con 7,1 g/cm³ contro 7,85 g/cm³. Quando lo spazio a disposizione è limitato, l'acciaio sopporta un carico maggiore per millimetro di spessore della parete, risultando quindi più adatto a progetti compatti; la ghisa, invece, richiede pareti più spesse per lo stesso carico.
Fonte dei dati: database delle proprietà fisiche MatWeb.
5. Quali sono le tolleranze di lavorazione tipiche per i collettori in ghisa rispetto a quelli in acciaio?
L'acciaio forgiato mantiene i fori delle bobine a ±0,003 mm, Ra 0,4 μm; la ghisa mantiene i fori delle bobine a ±0,004 mm, Ra 0,8 μm. I fori di montaggio esterni standard arrivano a ±0,020 mm su entrambi i percorsi secondo ASME Y14.5-2018, tolleranza di posizione a MMC. I revisori della qualità ricevono i report CMM Zeiss per lotto, quindi la verifica viene effettuata prima del rilascio dell'assemblaggio. Gli accoppiamenti servo preferiscono l'acciaio; le gallerie generali preferiscono la ghisa.
Fonte dei dati: rapporto di calibrazione della macchina di misura a coordinate Zeiss.
6. Come posso decidere rapidamente tra ghisa e acciaio lavorato a CNC per il mio progetto?
Due parametri determinano il percorso del collettore. Una pressione superiore a 25 MPa o un ordine inferiore a 45 unità indicano acciaio forgiato ASTM A108; una pressione moderata superiore a 45 unità indica utensili in ghisa ASTM A536. I dati di confronto tra i processi di LS Manufacturing 2025-2026, con una dimensione del campione superiore a 1.500, determinano entrambe le soglie. La scelta dell'acciaio CNC dipende innanzitutto dalla classe di servizio; i team di messa in servizio della flotta valutano quindi i costi degli utensili rispetto alla durata a fatica.
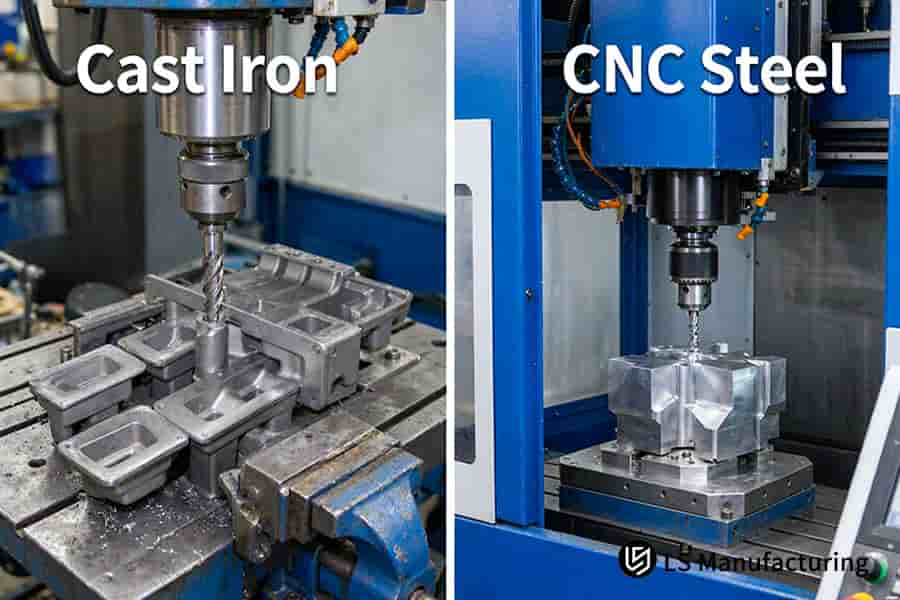
Figura 4: I blocchi di ghisa presentano molteplici fori, mentre una macchina a controllo numerico (CNC) taglia un blocco di acciaio da un pezzo pieno.
Riepilogo
Scegliete prima in base alla classe di pressione, poi in base al volume. Al di sopra di 25 MPa, utilizzate acciaio ricavato da billette lavorate a CNC, indipendentemente dalla quantità ordinata. A 25 MPa o meno, con meno di 45 pezzi, optate per l'acciaio senza utensili. A 25 MPa o meno, con più di 45 pezzi e design fisso, gli utensili in ghisa rappresentano la soluzione più economica.
Discussioni tecniche e consulenza sui processi: +86 185 6675 9667
Per richieste relative a disegni tecnici: info@lsrpf.com
Sito web ufficiale di Manufacturing Technology: https://lsrpf.com/

