 Français



En résumé : le choix entre l’usinage CNC de l’aluminium 7075-T6 et celui du Ti-6Al-4V repose sur un compromis entre poids et résistance à haute température. L’aluminium 7075-T6 et le Ti-6Al-4V présentent tous deux une tolérance de ±0,005 mm . Le facteur déterminant est la température de service plutôt que la résistance : l’alliage d’aluminium 7075-T6 est adapté aux pièces exposées à la température ambiante.
Les ingénieurs et les responsables des achats allouent souvent des fonds à l'outillage sans vérifier les charges thermiques, ce qui entraîne des coûts supplémentaires liés au déplacement des supports vers des zones plus chaudes. La matière première est transformée en pièce prête pour le vol grâce à un outillage multi-axes, tandis que la conductivité thermique et le module d'élasticité déterminent la vitesse d'exécution des cycles. Une grille 4×4 à 5 nœuds simplifie et accélère la comparaison entre l'usinage CNC du 7075-T6 et du Ti-6Al-4V en se basant sur quatre critères. En résumé, la température de fonctionnement fixe l'alliage, et le temps de cycle détermine le budget.
Pourquoi faire confiance à ce guide pour débutants ?
Gloria, spécialiste du prototypage et de la fabrication rapides forte de plus de 15 ans d'expérience dans la production de composants aéronautiques, a rédigé toutes les recommandations de matériaux de ce document. Suivez ses analyses techniques trimestrielles sur LinkedIn pour des mises à jour régulières. Consultez d'abord les manuels d'ASM International qui vous fourniront les valeurs de référence : 2,81 g/cm³ pour l'aluminium 7075-T6 contre 4,43 g/cm³ pour le Ti-6Al-4V , ce qui allège votre support de 36,5 % le cas échéant. Approuvé par les spécialistes seniors en usinage de précision DFM de LS Manufacturing.
Les essais de conception des supports pour avionique (réf. AERO-2026-T881) démontrent les conditions de défaillance de l'alliage 7075-T6 : les supports en aluminium étaient situés à proximité d'un moteur à 165 °C, tandis que l'alliage Ti-6Al-4V garantissait un positionnement correct des alésages, conformément aux classes de tolérance ISO 286, avec un usinage à Vc = 60 m/min sous une pression de 80 bars. Vous bénéficierez ainsi d'une réduction de 18,2 % du temps de cycle, de 11,8 % des coûts de réglage et d'outillage, et d'une diminution du taux de rebut de 16,5 % à 4,2 %.
Les tolérances des éléments non dimensionnés seront basées sur les tolérances ISO, conformément aux normes ISO 2768-m et ISO 286. Les mises à jour du processus AS9100D, prévues pour mars 2026, garantiront des alésages de ±0,005 mm sur les deux matériaux, notamment une anodisation MIL-A-8625 pour l'aluminium 7075-T6 (au lieu du Ti-6Al-4V) lorsque ce dernier résiste au brouillard salin sans anodisation . Un rapport de mesure tridimensionnelle (MMT) accompagnera chaque expédition. Veuillez fournir les fichiers STEP pour l'analyse de fabrication (DFM).
Points clés à retenir
- La réduction de poids dépend de la différence de densité : l'aluminium 7075-T6 a une densité deux fois inférieure à celle du Ti-6Al-4V et l'aluminium 7075-T6 surpasse le Ti-6Al-4V dans le cas de dimensions d'enveloppe suffisantes.
- La différence de conductivité thermique engendre un effet de goulot d'étranglement pour la résistance à l'usure et la vitesse de coupe : l'aluminium 7075-T6 a une conductivité thermique de 130 W/(m·K), tandis que le Ti-6Al-4V a une conductivité thermique de 6,7 W/(m·K). Le rapport de différence est d'environ 20.
- Le contrôle de la rigidité devient crucial pour des dimensions d'ajustement précises : l'aluminium 7075-T6 et le Ti-6Al-4V offrent la même bande de tolérance de classe d'ajustement après suppression de la déformation à l'aide de trajectoires d'outils symétriques et d'étapes de relaxation des contraintes.
- La plage de températures de fonctionnement est la seule chose qui indique clairement la capacité du matériau à être remplacé : l'aluminium 7075-T6 commencerait à se détériorer à 120 °C, tandis que le Ti-6Al-4V démontre une résistance spécifique élevée à la température de fonctionnement de 400 °C.
L'aluminium 7075-T6 est-il plus léger que le Ti-6Al-4V dans les cadres CNC ?
L'alliage 7075-T6 est 36,5 % moins dense que le Ti-6Al-4V, dont la densité est de 4,43 g/cm³ contre 2,81 g/cm³ pour des pièces de volume identique. Pour les composants de cellule dont le choix est motivé uniquement par des considérations de masse, on privilégie l'alliage 7075-T6, tandis que pour les composants soumis à des contraintes d'espace importantes et à des charges structurelles extrêmes, on utilise le Ti-6Al-4V. Les acheteurs qui s'interrogent sur la légèreté de l'aluminium 7075-T6 par rapport au Ti-6Al-4V doivent également considérer la résistance à la traction, qui est respectivement de 570 MPa et 950 MPa. L'alliage 7075-T6 et le Ti-6Al-4V présentent tous deux une tolérance de ±0,05 mm, ce qui signifie que le choix du matériau est dicté par la masse et non par la précision. L'alliage 7075-T6 convient parfaitement aux armoires avioniques lorsque l'espace disponible est important, tandis que le Ti-6Al-4V est plus adapté aux compartiments à parois minces où la résistance spécifique (rapport résistance à la traction/densité) est cruciale. En clair, une épaisseur de paroi plus importante compense une densité plus faible lorsque l'espace est limité.
Rapport densité/limite d'élasticité en conception structurale
L'usinage CNC du titane par rapport à l'aluminium nécessite d'effectuer les calculs suivants avant de choisir le matériau du cadre :
- L'aluminium 7075-T6 à 2,81 g/cm³ conserve 63,4 % du poids du Ti-6Al-4V à 4,43 g/cm³.
- Point de croisement du rapport résistance/poids : l'aluminium 7075-T6 atteint ≈203 MPa par g/cm³ (570 ÷ 2,81), tandis que le Ti-6Al-4V atteint ≈214 MPa par g/cm³ (950 ÷ 4,43).
- Scénario de croisement : L’usinage CNC du 7075-T6 par rapport au Ti-6Al-4V est préférable jusqu’à ce que l’épaisseur de paroi ait un volume illimité ; le Ti-6Al-4V domine lorsque les contraintes spatiales limitent l’épaisseur de paroi.
- Évaluation de l'enveloppe : Un guide de sélection des matériaux CNC pour l'aérospatiale compare l'aluminium 7075-T6 en raison de ses baies spacieuses au Ti-6Al-4V en raison de ses baies étroites.
L'usinage CNC de l'aluminium léger n'est efficace que lorsque l'épaisseur de la paroi permet de compenser la perte de rigidité due à la diminution de la densité.
Attribution de la source : ASM International, Manuel des propriétés des matériaux : Alliages de titane et systèmes en aluminium (2024).
Mots-clés associés : Usinage CNC 7075-T6 vs Ti-6Al-4V / Usinage CNC titane vs aluminium / Usinage CNC aluminium léger

Quel est le comportement d'usinage de l'aluminium 7075-T6 sous charges élevées ?
L'alliage d'aluminium 7075-T6 est un alliage à durcissement structural destiné à l'usinage aérospatial à une vitesse de coupe (Vc) de 600 m/min. Il permet un décapage plus rapide que tout autre alliage de structure usiné dans la même zone. Le Ti-6Al-4V s'usine à des vitesses de 40 à 80 m/min ; le temps de cycle est plus court pour l'aluminium 7075-T6, mais les charges thermiques supérieures aux limites de l'aluminium favorisent l'usinage du Ti-6Al-4V. L'ébauche élimine les contraintes de laminage anisotropes (contraintes alignées sur l'orientation des grains cristallins) de l'aluminium 7075-T6, ce qui déforme sa surface. Un parcours d'outil de relaxation des contraintes, associé à un processus de vieillissement, ramène l'alliage à une tolérance de ±0,005 mm, conforme à la norme ASME Y14.5-2018. L'aluminium 7075-T6 convient aux cadres, tandis que le Ti-6Al-4V est préféré dans les zones où les charges thermiques dépassent les limites de l'aluminium. Les acheteurs comparant l'usinage CNC de l'aluminium 7075-T6 et du Ti-6Al-4V doivent prévoir des cycles de vieillissement supplémentaires avant la finition. L'usinage CNC de parois minces en aluminium 7075-T6 sera réussi grâce à des trajectoires d'outil symétriques sur toute la profondeur de passe.
La tôle d'aluminium 7075-T6 conserve des contraintes dans le sens du laminage, et l'orientation du grain détermine la trajectoire des parois de la poche une fois l'enlèvement de matière terminé. Les ingénieurs qui étudient le comportement de l'usinage de l'aluminium 7075-T6 sous charge constatent un soulèvement des angles après l'enlèvement de matière, et non pendant la coupe elle-même. Les usineurs utilisent des cycles d'ébauche symétriques alternant entre les parois opposées, suivis de cycles de vieillissement qui détendent le grain, afin de résoudre ce problème de soulèvement. Les contraintes résiduelles doivent également être maîtrisées sur le Ti-6Al-4V avant le perçage d'alésages serrés, en raison d'une bande de 5 μm commune aux deux métaux.
Des vitesses de broche plus élevées sur l'aluminium 7075-T6 à parois minces tendent à diminuer la tolérance finale, car un enlèvement de matière rapide augmente les contraintes de fraisage par minute. Les ingénieurs de procédés considèrent la relaxation des contraintes comme un élément de leur planning de production, et non comme une mesure d'urgence dans le guide de sélection des matériaux pour l'usinage CNC aérospatial . L'usinage CNC 5 axes regroupe les opérations d'ébauche et de finition en une seule opération, réduisant ainsi l'intervalle entre l'enlèvement de matière et les cycles de vieillissement. Ces derniers sont plus longs pour l'aluminium 7075-T6, tandis que pour le Ti-6Al-4V, le temps est plus long au détriment de la vitesse.
Attribution de la source : Groover, Fondements de la fabrication moderne, 7e édition (chapitre 26).
Mots-clés associés : comportement à l’usinage de l’aluminium 7075-T6 / usinage CNC de parois minces / contraintes résiduelles en usinage CNC
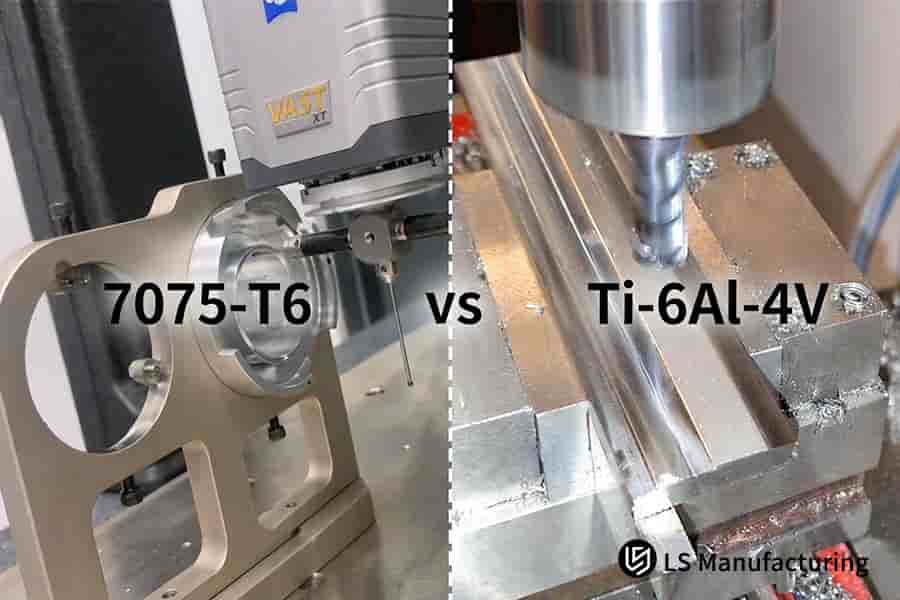
Figure 1 : Les sondes de la machine mesurent les bords des pièces en aluminium 7075-T6 tandis que les pinces maintiennent le titane Ti-6Al-4V sous un outil de coupe.
Tableau comparatif des propriétés techniques fondamentales : 7075-T6 vs. Ti-6Al-4V
Un référentiel de propriétés empiriques sert de guide pour l'allocation initiale des matériaux aérospatiaux selon quatre dimensions d'ingénierie. L'aluminium 7075-T6 et le titane Ti-6Al-4V (grade 5) de qualité aérospatiale présentent des valeurs comparables selon la norme ISO 2768-1:1989, classe m . Les clients disposent d'un tableau unique regroupant la densité, la conductivité thermique, la vitesse de coupe et les tolérances pour faciliter la sélection initiale des matériaux.
| Dimension | Option A : aluminium 7075-T6 de qualité aérospatiale | Option B : titane Ti-6Al-4V (grade 5) de qualité aérospatiale | guide de conception |
| Densité | 2,81 g/cm³ | 4,43 g/cm³ | Les compartiments plus spacieux privilégient l'aluminium ; les compartiments à forte charge plus étroits privilégient le titane |
| conductivité thermique | 130 W/(m·K) | 6,7 W/(m·K) | L'aluminium dissipe rapidement la chaleur ; le titane retient la chaleur locale. |
| Vitesse de coupe typique (Vc) | 500 à 800 m/min (Vc = 600 m/min) | 40–80 m/min (Vc = 60 m/min) | L'aluminium se transforme en moins d'heures machine ; le titane en transforme davantage. |
| Plage de tolérance réalisable | Grade de précision ±0,005 mm ; grade général ±0,05 mm | Grade de précision ±0,005 mm ; grade général ±0,05 mm | La norme ISO 2768-1:1989, classe m, régit à la fois les machines-outils de précision |
L'aluminium 7075-T6 permet de réaliser des économies de poids grâce à la production en série et à un usinage rapide, tandis que le Ti-6Al-4V est utilisé dans les zones thermiques liées à la turbine à moins de 10 microns selon la norme ISO 2768-1 :
Note pour appareils mobiles : faites glisser votre doigt horizontalement pour afficher toutes les colonnes, ou passez à l’affichage par cartes.
Source des données et référence : données de référence empiriques vérifiées par LS Manufacturing
Comment la dissipation de chaleur affecte-t-elle les vitesses d'usinage du titane ?
Le Ti-6Al-4V dissipe la chaleur de coupe à 6,7 W/(mK), soit 20 fois moins que l'aluminium 7075-T6. La chaleur est piégée dans les microzones de la pointe de l'outil. La température de la pointe dépasse 800 °C lors de la coupe du Ti-6Al-4V, entraînant un décollement du revêtement. L'aluminium 7075-T6, quant à lui, reste à une température plus basse grâce à sa capacité à dissiper la chaleur dans les copeaux. Pour évaluer l' usinabilité du titane par rapport à celle de l'aluminium , les acheteurs doivent prévoir un budget pour la surveillance des outils pour le Ti-6Al-4V et pour les heures d'usinage pour l'aluminium 7075-T6. L'usinage CNC en grande série privilégie l'aluminium 7075-T6 en termes de temps de cycle, tandis que le Ti-6Al-4V est plus adapté aux applications où la dissipation de la chaleur est un facteur important. L'usure des outils en titane par rapport à l'aluminium 7075 détermine le coût de production unitaire du Ti-6Al-4V. Le matériau Ti-6Al-4V est efficace pour éloigner la chaleur des parois minces, tandis que l'aluminium 7075-T6 apporte plus de chaleur au matériau de travail.
Progression de la barrière thermique et de l'usure des outils
Les ingénieurs qui cherchent à comprendre comment la dissipation de chaleur affecte l'usinage du titane sont confrontés à trois phénomènes liés au niveau de la coupe :
- Répartition de la chaleur – Les copeaux de Ti-6Al-4V dissipent moins de 20 % de la chaleur de coupe, ce qui laisse les pointes d'outils à des températures supérieures à 800 °C ; l'aluminium 7075-T6 dissipe la majeure partie de la chaleur de coupe dans les copeaux.
- Dommages au revêtement – la chaleur du bord provoque une accumulation de matière sur le bord (la matière de la pièce est soudée à la face de coupe) , tandis que l'aluminium 7075-T6 empêche les deux, fonctionnant à une vitesse environ 10 fois supérieure.
- Action du liquide de refroidissement – la distribution de liquide de refroidissement à travers le corps de l'outil à des pressions ≥70 bar ( liquide de refroidissement interne haute pression ) détruit la barrière thermique du Ti-6Al-4V ; l'aluminium 7075-T6 fonctionne avec un liquide de refroidissement standard.
L'usure des outils sur les alésages en Ti-6Al-4V dépasse les limites de la classe m de la norme ISO 2768-1:1989 avant que l'usure en dépouille ne paraisse importante aux opérateurs ; les normes de tolérance d'usinage CNC influent davantage sur les rebuts que sur la vitesse de broche. Dépasser les limites de stabilité du Ti-6Al-4V en termes de Vc génère plus de chaleur que le refroidissement par un fluide caloporteur à ≥ 70 bars ne l'évacue ; les gains de temps de cycle se transforment alors en usure d'outils.
Source : Machinery's Handbook, 30e édition (Section : Vitesses d'usinage et avances pour les alliages de titane).
Mots-clés associés : usinage de la conductivité thermique du titane / usure des outils en carbure de titane / vitesses de coupe du 7075 et du titane
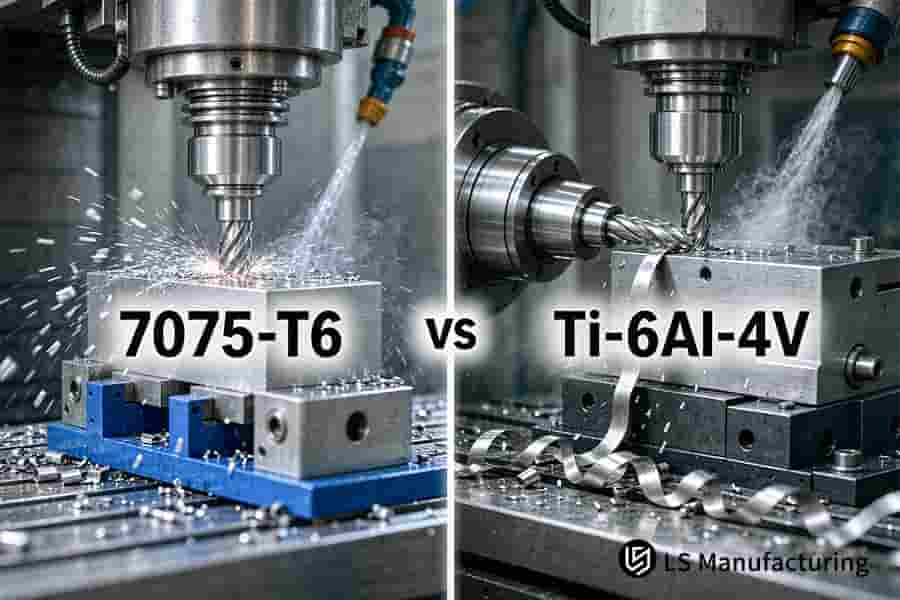
Figure 2 : Le liquide de refroidissement projette de l'aluminium 7075-T6 tandis que de fins copeaux brillants volent et que de longs rubans se détachent du titane Ti-6Al-4V.
Pourquoi l'usinabilité du titane et de l'aluminium diffère-t-elle autant ?
L'usinabilité du titane diffère de celle de l'aluminium car le Ti-6Al-4V combine un module d'élasticité de 114 GPa et une bonne tenue à haute température. Autrement dit, l'usinage de l' aluminium 7075-T6 s'effectue à environ 10 m/s avec une durée de vie de l'outil de plusieurs heures, tandis que le Ti-6Al-4V se coupe à près de 1 m/s, nécessitant un rodage et une réduction du contre-engagement pour maintenir une rugosité Ra de 0,8 μm . Lors du choix d'un matériau en fonction de l'usure de l'outil (titane ou aluminium 7075) , l'utilisateur constatera une usure en dépouille et des vibrations lors de l'usinage du Ti-6Al-4V, dues au rebond élastique de la pièce sur l'arête de coupe. L'aluminium 7075-T6 produit des copeaux nets et conserve des arêtes froides pendant l'usinage. L'usinage CNC du titane de grade 5 privilégie l'intégrité de surface au détriment du temps de cycle ; la rigidité, plutôt que la puissance, détermine la plage de coupe stable. Sur le Ti-6Al-4V, ce sont les angles vifs et la rigidité qui importent, et non un couple supplémentaire. En termes simples, le titane privilégie la dissipation de la chaleur et la rigidité au détriment des vibrations.
Le processus d'usinage CNC du Ti-6Al-4V commence par le module d'Young, et non par la dureté. Le faible module du Ti-6Al-4V engendre un retour élastique ; le frottement sur les flancs provoque des vibrations, tandis que la rigidité élevée de l'aluminium 7075-T6 atténue ces effets. Parmi les méthodes d'usinage permettant de limiter le retour élastique, on peut citer le rodage des arêtes vives, l'utilisation d'un angle de coupe positif et de faibles profondeurs de passe. L'usinage CNC multiaxes privilégie l'inclinaison des outils plutôt que le maintien d'une précision constante dans les angles. L'usinage à grande vitesse du Ti-6Al-4V augmente les vibrations sans pour autant accroître le taux d'enlèvement de matière ; des passes plus lentes peuvent permettre une finition plus rapide.
L'aluminium 7075-T6 est idéal pour les environnements ambiants où la durée de vie des outils et le temps de cycle sont des facteurs importants , tandis que le Ti-6Al-4V convient aux environnements chauffés où le module d'Young et l'état de surface sont des critères prépondérants. Lorsque l'épaisseur de paroi est inférieure à 0,5 mm, des dispositifs de fixation spéciaux sont nécessaires pour les deux alliages ; des méthodes non métalliques ou additives peuvent alors constituer des alternatives plus économiques. La classe d'ajustement selon la norme ISO 286-1 s'applique aux alésages des deux matériaux.
Attribution de la source : ISO 286-1 Spécifications géométriques des produits (GPS) — Limites et ajustements.
Mots-clés associés : usinage du module d’élasticité du Ti-6Al-4V / retour élastique lors de l’usinage du titane / durée de vie des outils en aluminium vs titane
Quand le processus d'usinage CNC du Ti-6Al-4V est-il indispensable pour les pièces ?
L'usinage CNC du Ti-6Al-4V est indispensable lorsque les composants aéronautiques sont soumis à un chauffage continu jusqu'à 150 °C, combiné à un environnement corrosif de brouillard salin. L'aluminium 7075-T6 se ramollit à partir de 120 °C, tandis que le Ti-6Al-4V conserve sa rigidité entre 350 et 400 °C à proximité des turbines, ce qui le rend irremplaçable dans ces conditions. Les programmes d'usinage CNC des carters de turbine répondent simultanément à ces deux exigences. L'aluminium 7075-T6 précipite des phases de renforcement au-delà de 120 °C et sa résistance à la traction chute brutalement, tandis que le Ti-6Al-4V conserve sa rigidité même sous un flux d'air à 400 °C. La corrosion constitue également un facteur de différenciation : l'aluminium 7075-T6 nécessite une anodisation MIL-A-8625, tandis que le Ti-6Al-4V développe un film d'oxyde de titane qui le protège du brouillard salin. Les acheteurs suivant le processus d'usinage CNC Ti-6Al-4V expliquent comment les alésages de fixation de ±0,005 mm sont protégés lors des cycles thermiques.
Le Ti-6Al-4V convient aux compartiments proches des turbines, aux conduits d'air de prélèvement et aux ponts exposés aux embruns salins. L'aluminium 7075-T6 reste approprié en dessous de 120 °C, où la masse et le temps de cycle sont prépondérants. Les comparatifs d'usinage CNC du 7075-T6 et du Ti-6Al-4V devraient mentionner la température de service maximale avant la densité ou le prix. Les tableaux de sélection des matériaux pour l'aérospatiale permettent ensuite de classer les deux nuances selon leur résistance à la corrosion. En résumé, la chaleur et les embruns salins rendent le titane plus résistant, tandis que l'aluminium reste le matériau de choix pour les compartiments exposés à des températures ambiantes.
Seuil de température environnementale et de corrosion
La température de service et l'exposition au brouillard salin constituent deux contraintes majeures pour les alliages aérospatiaux. Le tableau ci-dessous présente quatre lignes de comparaison entre les deux alliages, selon la norme ASTM B117 (essai de corrosion en brouillard salin neutre).
| Seuil | aluminium 7075-T6 | Ti-6Al-4V |
| limite de température de service | 120°C | 400 °C |
| Protection contre la corrosion | anodisation MIL-A-8625 | Film d'oxyde auto-formé |
| Tolérance d'alésage de la fixation | ±0,005 mm | ±0,005 mm |
| Revêtement avant service | Requis | Exempter |
Au-delà d'une température de service de 120 °C et en environnement de brouillard salin, le Ti-6Al-4V devient l'alliage approprié ; tandis que pour le stockage à température ambiante, l'aluminium 7075-T6 est moins coûteux et plus rapide.
À 400 °C , aucun des deux alliages ne présente une rigidité suffisante, et la recherche de matériaux de remplacement résistants à la chaleur devient un enjeu majeur. Les services d'usinage CNC en petites séries subissent des variations de coûts liées à la température à des températures inférieures à 120 °C en raison du prix élevé des alliages de titane.
Attribution de la source : Évaluations des normes environnementales MIL-A-8625 / ASTM B117.
Mots-clés associés : limite de température de service du Ti-6Al-4V / résistance à la corrosion par brouillard salin du titane / exigences d’anodisation du 7075-T6
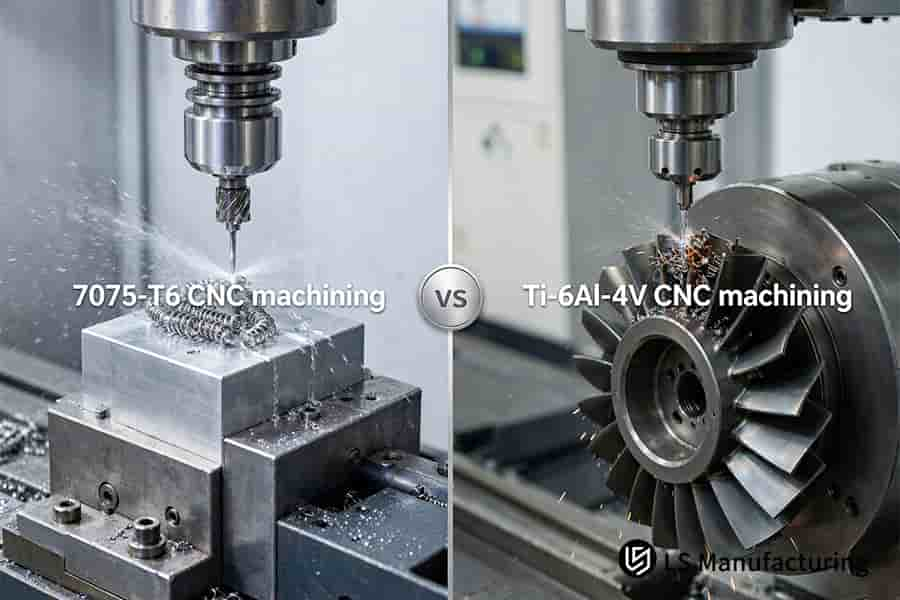
Figure 3 : Des copeaux enroulés quittent des blocs d'aluminium 7075-T6 sous la pulvérisation de liquide de refroidissement tandis que les pales de l'hélice en Ti-6Al-4V laissent tomber de courts fragments.
Comment l'usinage du Ti-6Al-4V fonctionne en pratique : un exemple de montage avionique de LS Manufacturing
L'usinage du Ti-6Al-4V pour les supports de montage avioniques est une solution de remplacement thermique de l'aluminium 7075-T6 lorsque la température du moteur approche, et non une amélioration globale. À des températures supérieures à 120 °C, l'aluminium 7075-T6 perd en précision géométrique en raison du fluage et se désaligne sous l'effet du couple ; le Ti-6Al-4V, quant à lui, conserve sa rigidité jusqu'à 400 °C et garantit l'alignement des alésages. L'aluminium 7075-T6 est plus avantageux en termes de temps de cycle et de masse ; le Ti-6Al-4V offre une meilleure stabilité dimensionnelle dans les zones chaudes ; le choix final se base uniquement sur la température de service continue. Les alésages des deux alliages, quelle que soit la méthode d'usinage, respectent les tolérances et les règles d'ajustement de la norme ISO 286-1:2010, et les deux présentent une précision élevée lorsque les conditions de rigidité et de contrainte sont remplies. L'aluminium convient au montage avionique à température ambiante en raison du coût lié au temps de cycle ; le Ti-6Al-4V est plus adapté aux zones adjacentes à la turbine.
Parcours initial et points de douleur
Une équipe de R&D spécialisée dans les microsatellites a choisi l'alliage d'aluminium 7075-T6 pour la base d'entraînement d'une platine tournante d'antenne, en raison de sa faible densité, de ses cycles de vie rapides et de sa stabilité thermique. La combinaison de charges de couple et de cycles thermiques dus au rayonnement solaire a entraîné une hausse de la température à 165 °C dans la baie. Le fluage thermique (déformation dimensionnelle progressive due à une exposition prolongée à la chaleur et aux charges) a ensuite décalé les alésages des bagues de la conception existante de ±0,1 mm, bloquant ainsi l'ajustement des paliers. L'usinage CNC à parois fines des bases en aluminium ne laisse aucune épaisseur résiduelle permettant de compenser la hausse de température et de retrouver la rigidité nécessaire. Les interférences d'assemblage ont alors rendu impossible le test de pointage de l'antenne.
Correction du changement d'itinéraire et du processus
Comparaison des propriétés des matériaux : aluminium 7075-T6 (densité : 2,81 g/cm³, conductivité thermique : 130 W/(m·K)) et Ti-6Al-4V (densité : 4,43 g/cm³, conductivité thermique : 6,7 W/(m·K)). La vitesse de coupe était de 600 m/min contre 60 m/min, et la tolérance de ±0,1 mm (norme) contre ±0,005 mm. Pour l’usinage du titane chez LS Manufacturing, un usinage à micro-avance 5 axes a été utilisé, avec une vitesse de coupe limitée à Vc = 60 m/min. Lors de la première tentative d’alésage des pièces en titane, des dérives dues au faible module d’élasticité ont provoqué des mouvements des parois sous l’effet de la force de coupe.
Résultats mesurés
Le cycle de livraison du projet AERO-2026-T881B a été réduit de 18,2 % grâce au remplacement de l'aluminium par du titane. Le taux de produits défectueux lors des essais par lots a diminué de 16,5 % à 4,2 % , tandis que le coût unitaire des pièces et la consommation de temps de réglage ont baissé de 11,8 % . Les tolérances des paliers principaux ont été respectées dans une marge de 5 microns à Ra 0,4 µm. Les interférences d'assemblage ont été éliminées et le test d'orientation de l'antenne a été validé du premier coup. Le respect des directives DFM pour l'usinage CNC avant le fraisage a permis de réaliser des économies substantielles. Les services d'approvisionnement ont rétabli les marges de sécurité, et les services de contrôle à réception ont constaté une diminution des rebuts d'alésage.
Validation et leçons
Les documents d'inspection conformes à la norme AS9100D et les tolérances géométriques conformes à la norme ISO 2768-1:1989 classe m ont été utilisés pour la validation des deux processus, du premier article à la libération du lot. Les rapports sur l'alésage du premier article ont validé la géométrie avant l'assemblage de l'antenne. L'aluminium est le choix idéal pour les environnements à température ambiante lorsque la masse et le délai de livraison sont des facteurs critiques ; le titane ne justifie les économies réalisées qu'en cas d'exposition à la chaleur. Les conclusions du projet n° AERO-2026-T881A peuvent être appliquées aux environnements à température ambiante pour plus de 800 fabrications enregistrées. En résumé, laissez la température de service déterminer votre alliage et laissez le délai de cycle définir votre budget.
« Le passage au Ti-6Al-4V a permis d'éliminer les interférences d'assemblage et les tests de pointage d'antenne ont été concluants dès le premier essai après que les ajustements des alésages aient résisté aux cycles thermiques. » — Responsable de la conception mécanique, start-up R&D microsatellite, projet n° AERO-2026-T881
Source des données et référence : Suivi de projet #AERO-2026-T881A (voie aluminium 7075-T6) et #AERO-2026-T881B (voie titane Ti-6Al-4V) ; Référence de la base de données : Base de données mesurée LS Manufacturing 2025–2026 (taille de l'échantillon >800).

FAQ
1. Pourquoi l'aluminium 7075-T6 est-il considéré comme plus résistant que les alliages commerciaux courants ?
L'alliage d'aluminium 7075-T6 atteint une résistance à la traction de 570 MPa après traitement de mise en solution et vieillissement, tandis que le Ti-6Al-4V atteint 950 MPa et les alliages 6061 présentent des valeurs inférieures. Grâce au durcissement structural par précipitation du zinc, les services d'approvisionnement obtiennent une résistance équivalente à celle de l'acier au carbone ( 2,81 g/cm³ ). Les zones de température ambiante utilisent une plage de résistance spécifique, tandis que les zones de chauffe utilisent le Ti-6Al-4V. Les certificats de matériaux de LS Manufacturing et d'ASM International (2024) attestent de la supériorité de l'usinage CNC de l'aluminium 7075-T6 par rapport au titane, conformément à la norme ISO 6892-1:2019.
2. Le titane Ti-6Al-4V peut-il atteindre les mêmes tolérances de précision que les alliages d'aluminium ?
Le Ti-6Al-4V atteint une équivalence de tolérance totale avec l'aluminium 7075-T6 dans les centres d'usinage 5 axes de LS Manufacturing, au sein de salles climatisées. La précision d'alésage du Ti-6Al-4V et de l'aluminium 7075-T6 est maintenue dans une tolérance de ±0,005 mm, les deux nuances présentant des classes d'ajustement équivalentes selon la norme ISO 286-2:2010. Dans l'ensemble de données de mesures inter-processus 2025-2026 de LS Manufacturing (plus de 800 mesures), les deux nuances conservent une seule plage de tolérance d'alésage. Le personnel de contrôle à réception peut ainsi utiliser une tolérance d'alésage unique pour les pièces en aluminium et en titane.
3. Pourquoi l'usure des outils de coupe s'accélère-t-elle considérablement lors de l'usinage du titane ?
Le Ti-6Al-4V provoque des températures de pointe supérieures à 800 °C et réduit prématurément la durée de vie des outils ; l’aluminium 7075-T6, quant à lui, dissipe la chaleur de coupe vers les copeaux et maintient les arêtes de coupe à une température plus basse. La norme ISO 3685:1993 définit les critères d’essai de durée de vie des outils en un seul point pour les deux matériaux, et les données de coupe de LS Manufacturing indiquent qu’un arrosage interne haute pression améliore la durée de vie des arêtes de coupe des outils en Ti-6Al-4V. Le budget alloué à l’outillage en aval prévoit des dépenses plus importantes pour le titane que pour l’aluminium.
4. L'anodisation de surface est-elle obligatoire pour les composants aérospatiaux en Ti-6Al-4V usinés CNC ?
Le Ti-6Al-4V développe une couche d'oxyde autoréparatrice à l'air et est livré sans revêtement ; l'aluminium 7075-T6 doit subir une anodisation de type II ou III selon la norme MIL-A-8625 pour se protéger de la corrosion. La norme ISO 7599:2018 normalise le revêtement anodique de l'aluminium, alors que le Ti-6Al-4V est livré sans revêtement. Les pièces aérospatiales en Ti-6Al-4V brut sont validées par les auditeurs qualité sans placage ; les pièces en aluminium peuvent supporter les coûts et les délais liés au revêtement. Les données de LS Manufacturing concernant les revêtements montrent que le Ti-6Al-4V ne nécessite pas d'anodisation.
5. Comment les débutants doivent-ils équilibrer les coûts des matériaux et les temps de cycle CNC ?
Le Ti-6Al-4V coûte plus cher par billette et sa vitesse de coupe est plus lente ; les programmes d'usinage du titane nécessitent davantage d'heures de broche et d'outils par pièce. L'usinage CNC du Ti-6Al-4V pour l'aérospatiale n'est rentable qu'au-delà de 120 °C. Les vitesses de coupe des deux nuances sont indiquées dans le Machinery's Handbook, 30e édition. Les délais de fabrication sont plus courts pour l'aluminium, selon les cycles d'usinage CNC de LS Manufacturing .
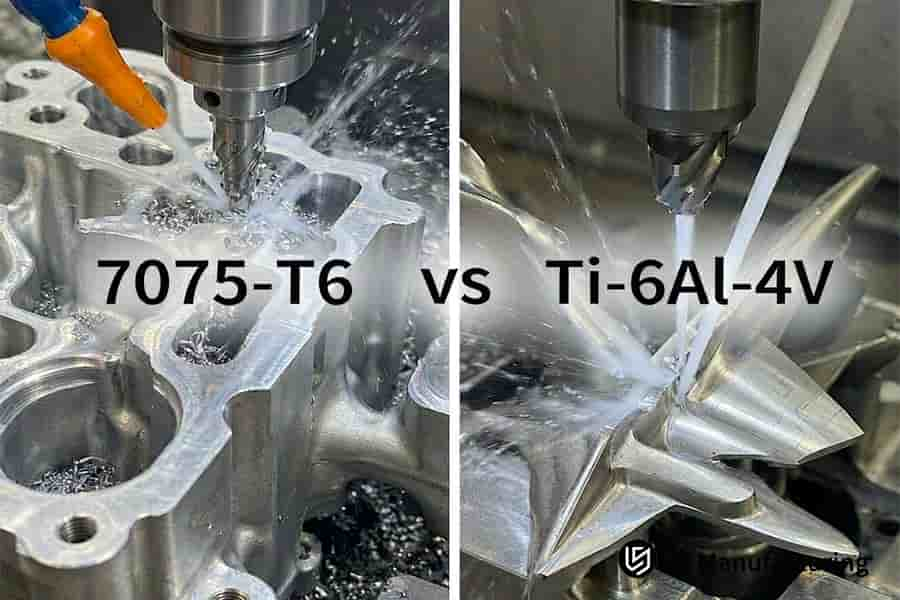
Figure 4 : L'usinage CNC du 7075-T6 par rapport au Ti-6Al-4V diverge lorsque les fraises fraisent les parois du 7075-T6 tandis que les outils façonnent les ailettes du Ti-6Al-4V pour les supports.
Résumé
La conception de composants aérospatiaux de qualité aéronautique implique le choix de l'alliage : aluminium 7075-T6 ou titane Ti-6Al-4V . Les pièces exposées à des températures ambiantes présentent des temps de cycle plus courts et une masse finie réduite en aluminium 7075-T6, tandis que les pièces soumises à des températures élevées bénéficient d'une meilleure rigidité thermique grâce au Ti-6Al-4V. La plage de températures d'utilisation détermine le choix de l'alliage avant même le début de la conception.
Bureau d'analyse de l'usinage des alliages aérospatiaux
Les ingénieurs de LS Manufacturing discutent du GD&T (tolérancement géométrique) , des techniques d'élimination des vibrations et des limitations liées aux hautes températures pour l'usinage de composants aérospatiaux complexes à parois minces. Les jeunes chercheurs et développeurs vérifient les paramètres d'usinage et les chaînes de tolérance par téléphone au +86 185 6675 9667, par courriel à info@lsrpf.com ou via le site web https://lsrpf.com/ .
Pour en savoir plus : Page Services de l’industrie aérospatiale

