 العربية



باختصار: مقارنة بين سبائك الألومنيوم 7075-T6 وسبائك التيتانيوم Ti -6Al-4V في عمليات التصنيع باستخدام الحاسوب (CNC) تعتمد على المفاضلة بين الكتلة وتحمل الحرارة - اختر بناءً على درجة حرارة التشغيل القصوى، وحدد الميزانية بناءً على زمن الدورة. يتميز كل من الألومنيوم 7075-T6 وسبائك التيتانيوم Ti-6Al-4V بتحمل ±0.005 مم . العامل الحاسم هو درجة حرارة التشغيل وليس المتانة: سبيكة الألومنيوم 7075-T6 مناسبة للأجزاء المعرضة لدرجات حرارة محيطة.
غالبًا ما يخصص المهندسون والمتخصصون في المشتريات ميزانيات للأدوات دون التحقق من الأحمال الحرارية، ثم يتكبدون لاحقًا تكاليف إصلاح الأقواس التي تقترب من المناطق الساخنة. تُعالَج المادة الخام لتصبح جاهزة للطيران باستخدام أدوات متعددة المحاور، بينما تحدد الموصلية الحرارية ومعامل المرونة سرعة إتمام الدورات. تُسهّل شبكة 4×4 ذات 5 عقد عملية اتخاذ القرار بشأن تشغيل 7075-T6 مقابل Ti-6Al-4V باستخدام آلات CNC، وذلك من خلال أربعة عوامل. باختصار، تحدد حرارة التشغيل نوع السبيكة، ويحدد وقت الدورة الميزانية.
لماذا تثق بهذا الدليل للمبتدئين؟
كتبت المؤلفة غلوريا، المتخصصة في النماذج الأولية السريعة والتصنيع السريع، والتي تتمتع بخبرة تزيد عن 15 عامًا في إنتاج مكونات عالية الجودة، جميع توصيات المواد الواردة في هذه الورقة. تابعوا رؤى غلوريا الهندسية على لينكدإن كل ثلاثة أشهر للاطلاع على آخر التحديثات. أولًا، ارجعوا إلى كتيبات ASM International التي ستزودكم بالقيم الأساسية: 2.81 غ/سم³ لألومنيوم 7075-T6 مقارنةً بـ 4.43 غ/سم³ لسبائك Ti-6Al-4V ، مما يجعل دعامة التثبيت أخف بنسبة 36.5% عند الاقتضاء. تمت الموافقة على هذه التوصيات من قبل كبار المتخصصين في التصنيع الدقيق للتصنيع في شركة LS Manufacturing. تقوم LS Manufacturing بتصنيع كلا السبيكتين يوميًا؛ وتعكس هذه المقارنة سلوك العملية، وليس تفضيلًا شخصيًا.
تُظهر اختبارات تصميم حوامل إلكترونيات الطيران #AERO-2026-T881 الظروف التي يفشل فيها سبيكة 7075-T6: كانت حوامل الألومنيوم قريبة من محرك درجة حرارته 165 درجة مئوية، بينما ضمنت سبيكة Ti-6Al-4V تحديد موضع التجويف بدقة وفقًا لفئات التفاوت المسموح بها في معيار ISO 286، مع سرعة تشغيل تبلغ 60 مترًا/دقيقة في سائل تبريد بضغط 80 بار. ستحصل على ميزة تقليل وقت الدورة بنسبة 18.2%، وتكاليف الإعداد والأدوات بنسبة 11.8%، وخفض معدل الخردة من 16.5% إلى 4.2%.
ستُحدد التفاوتات المسموح بها للعناصر غير المُقاسة وفقًا لمعايير ISO 2768-m وISO 286. وستضمن تحديثات عملية AS9100D، المُقرر إجراؤها في مارس 2026، دقة ±0.005 مم لأقطار الثقوب في كلا المادتين، بما في ذلك عملية الأنودة MIL-A-8625 لمادة 7075-T6 بدلاً من Ti-6Al-4V، حيثما يُمكن لـ Ti-6Al-4V تحمّل رذاذ الملح دون الحاجة إلى الأنودة . ستُرفق تقارير CMM مع كل شحنة. يُرجى تقديم ملفات STEP لتحليل DFM.
أهم النقاط
- يعتمد انخفاض الوزن على فرق الكثافة: يتميز الألومنيوم 7075-T6 بكثافة أقل بنسبة 36.5% تقريبًا (2.81 مقابل 4.43 جم/سم³) مقارنة بـ Ti-6Al-4V ويتفوق الألومنيوم 7075-T6 على Ti-6Al-4V في حالة وجود أبعاد غلاف كافية.
- يُؤدي اختلاف الموصلية الحرارية إلى تأثير مُعيق لمقاومة التآكل وسرعة القطع: يتميز الألومنيوم 7075-T6 بموصلية حرارية تبلغ 130 واط/(متر·كلفن)، بينما يتميز سبيكة التيتانيوم Ti-6Al-4V بموصلية حرارية تبلغ 6.7 واط/(متر·كلفن). نسبة الفرق ≈20 ضعفًا.
- يصبح التحكم في الصلابة أمرًا بالغ الأهمية للحصول على أبعاد دقيقة للتوافق: يوفر كل من الألومنيوم 7075-T6 و Ti-6Al-4V نفس نطاق التفاوت في فئة التوافق بعد إزالة التشوه باستخدام مسارات الأدوات المتناظرة ومراحل تخفيف الإجهاد.
- نطاق درجة حرارة التشغيل هو الشيء الوحيد الذي يشير بوضوح إلى قدرة المادة على الاستبدال: يبدأ الألومنيوم 7075-T6 في التدهور عند 120 درجة مئوية، بينما يُظهر Ti-6Al-4V قوة نوعية عالية عند درجة حرارة التشغيل 400 درجة مئوية.
هل الألومنيوم 7075-T6 أخف من Ti-6Al-4V في إطارات CNC؟
تتميز سبيكة 7075-T6 بكثافة أقل بنسبة 36.5% مقارنةً بسبيكة Ti-6Al-4V، حيث تبلغ كثافة Ti-6Al-4V 4.43 غ/سم³ مقابل 2.81 غ/سم³ عند نفس حجم الأجزاء. تُفضل مكونات هياكل الطائرات، التي تُصنع بناءً على اعتبارات الكتلة فقط، استخدام سبيكة 7075-T6، بينما تُستخدم سبيكة Ti-6Al-4V في المكونات ذات المساحة المحدودة والمعرضة لأحمال هيكلية قصوى. يجب على المشترين الذين يتساءلون عما إذا كان ألومنيوم 7075-T6 أخف وزنًا من Ti-6Al-4V أن يأخذوا في الاعتبار قوة الشد، والتي تبلغ 570 ميجا باسكال و950 ميجا باسكال على التوالي. تتمتع كلتا السبيكتين، 7075-T6 وTi-6Al-4V، بتفاوت ±0.05 مم، مما يعني أن الكتلة، وليس الدقة، هي العامل الحاسم في اختيار المادة. تُعدّ سبيكة 7075-T6 مناسبةً لهياكل إلكترونيات الطيران عندما تكون المساحة الخارجية واسعة، بينما تُفضّل سبيكة Ti-6Al-4V في الحجرات ذات الجدران الرقيقة حيث تُعدّ القوة النوعية (قوة الشد/الكثافة) عاملاً حاسماً في استمرارية العمل. باختصار، تُصبح زيادة سُمك الجدار أهم من انخفاض الكثافة عند نفاد المساحة.
نسبة الكثافة إلى مقاومة الخضوع في التصميم الإنشائي
تتطلب عملية التصنيع باستخدام الحاسوب (CNC) للتيتانيوم مقابل الألومنيوم إجراء الحسابات التالية قبل اختيار مادة الإطار:
- يحافظ الألومنيوم 7075-T6 عند 2.81 جم/سم³ على 63.4% من وزن Ti-6Al-4V عند 4.43 جم/سم³.
- تقاطع نسبة القوة إلى الوزن: يحقق الألومنيوم 7075-T6 ≈203 ميجا باسكال لكل جم/سم³ (570 ÷ 2.81)، بينما يحقق Ti-6Al-4V ≈214 ميجا باسكال لكل جم/سم³ (950 ÷ 4.43).
- سيناريو التقاطع: يفضل استخدام 7075-T6 مقابل Ti-6Al-4V في التصنيع باستخدام الحاسوب حتى يصبح سمك الجدار غير محدود؛ يهيمن Ti-6Al-4V عندما تحد القيود المكانية من سمك الجدار.
- تقييم الغلاف: يقارن دليل اختيار المواد في مجال الطيران والفضاء CNC بين الألومنيوم 7075-T6 بسبب مساحته الواسعة وبين Ti-6Al-4V بسبب مساحته الضيقة.
لا تكون عملية التصنيع باستخدام الحاسوب (CNC) للألمنيوم خفيف الوزن فعالة إلا عندما يسمح سمك الجدار بالتعويض عن فقدان الصلابة بسبب انخفاض الكثافة.
إسناد المصدر: ASM International، دليل خصائص المواد: سبائك التيتانيوم وأنظمة الألومنيوم (2024).
الكلمات المفتاحية ذات الصلة: مقارنة بين تصنيع 7075-T6 و Ti-6Al-4V باستخدام الحاسوب / مقارنة بين تصنيع التيتانيوم والألومنيوم باستخدام الحاسوب / تصنيع الألومنيوم خفيف الوزن باستخدام الحاسوب

ما هو سلوك تشغيل الألمنيوم 7075-T6 تحت الأحمال العالية؟
سبيكة الألومنيوم 7075-T6 هي سبيكة مُقسّاة بالترسيب تُستخدم في عمليات التصنيع في صناعة الطيران والفضاء بسرعة قطع تبلغ 600 متر/دقيقة، وتتميز بقدرتها على إزالة كميات كبيرة من المواد الخام بسرعة تفوق أي نوع آخر من السبائك الإنشائية. تُقطع سبيكة Ti-6Al-4V بسرعة تتراوح بين 40 و80 متر/دقيقة؛ ويُفضل زمن دورة التشغيل استخدام سبيكة الألومنيوم 7075-T6، ولكن الأحمال الحرارية التي تتجاوز حدود الألومنيوم تُفضل استخدام سبيكة Ti-6Al-4V. تُزيل عملية التشغيل الخشن إجهاد الدرفلة غير المتجانس (الإجهادات المتوافقة مع اتجاه الحبيبات البلورية) من سبيكة الألومنيوم 7075-T6، مما يُشوه جدارها.
تُعيد عملية تخفيف الإجهاد باستخدام مسار أداة القطع، بالإضافة إلى عملية التقادم، سبيكة الألومنيوم إلى دقة ±0.005 مم ضمن معيار ASME Y14.5-2018. يُعدّ ألومنيوم 7075-T6 مناسبًا للهياكل، بينما يُفضّل استخدام سبيكة Ti-6Al-4V في الأجزاء التي تتجاوز حدود الألومنيوم. يجب على المشترين الذين يقارنون بين عمليات التصنيع باستخدام الحاسوب (CNC) لألومنيوم 7075-T6 وTi-6Al-4V مراعاة دورات تقادم إضافية قبل التشطيب. ستكون عمليات التصنيع باستخدام الحاسوب (CNC) للجدران الرقيقة لألومنيوم 7075-T6 ناجحةً من خلال استخدام مسارات أدوات متناظرة عبر عمق القطع.
تحتفظ صفائح الألمنيوم 7075-T6 بالإجهاد في اتجاه الدرفلة، ويحدد اتجاه الحبيبات مسار جدران الثقوب بعد توقف إزالة الكتلة. يواجه المهندسون الذين يبحثون في سلوك تشغيل الألمنيوم 7075-T6 تحت الحمل مشكلة ارتفاع الزوايا بعد إزالة الكتلة، وليس أثناء القطع نفسه. يستخدم المشغلون دورات تشغيل خشنة متناظرة بالتبديل بين الجدران المتقابلة، ودورات تقادم لاحقة لإرخاء الحبيبات والتغلب على مشكلة ارتفاع الزوايا. يجب التحكم في الإجهاد المتبقي على سبيكة Ti-6Al-4V قبل إجراء الثقوب الضيقة أيضًا.
تؤدي سرعات دوران المغزل العالية في تصنيع الألمنيوم 7075-T6 ذي الجدران الرقيقة إلى تقليل التفاوتات النهائية، نظرًا لأن إزالة الكتلة بسرعة تزيد من إجهاد الطحن في الدقيقة. ويعتبر مهندسو العمليات تخفيف الإجهاد بندًا أساسيًا في جدول الإنتاج، وليس إجراءً طارئًا، وذلك وفقًا لدليل اختيار المواد في مجال التصنيع باستخدام الحاسوب (CNC) في صناعة الطيران . تجمع عمليات التصنيع باستخدام الحاسوب خماسية المحاور بين عمليات التشغيل الخشن والتشطيب في عملية واحدة، مما يقلل الفاصل الزمني بين إزالة الكتلة ودورات التقادم.
إسناد المصدر: جروفر، أساسيات التصنيع الحديث، الطبعة السابعة (الفصل 26).
الكلمات المفتاحية ذات الصلة: سلوك تشغيل الألمنيوم 7075-T6 / تشغيل CNC للجدران الرقيقة / الإجهاد المتبقي في تشغيل CNC
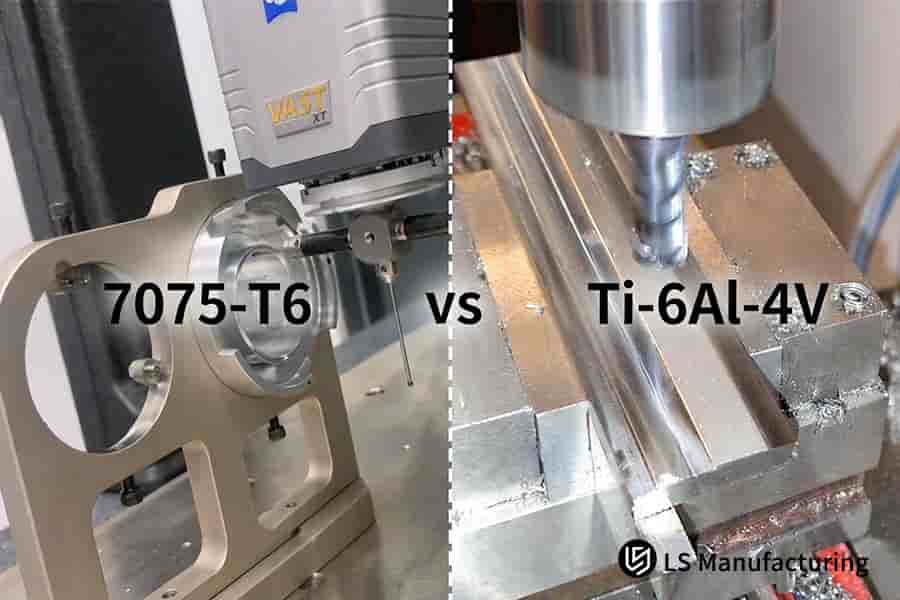
الشكل 1: مجسات الآلة تقيس حواف قطعة الألومنيوم 7075-T6 بينما تثبت المشابك التيتانيوم Ti-6Al-4V تحت قاطع.
جدول مقارنة الخصائص الهندسية الأساسية: 7075-T6 مقابل Ti-6Al-4V
توفر قاعدة بيانات الخصائص التجريبية إرشاداتٍ للتخصيص الأولي لمواد صناعة الطيران والفضاء في أربعة أبعاد هندسية. يوفر كلٌ من الألومنيوم 7075-T6 المستخدم في صناعة الطيران والفضاء والتيتانيوم Ti-6Al-4V (الدرجة 5) المستخدم في صناعة الطيران والفضاء قيمًا متقاربة وفقًا للمعيار ISO 2768-1:1989 الفئة m . يحصل العملاء على معلومات الكثافة، والتوصيل الحراري، وسرعة القطع، وحدود التفاوت في جدول واحد لاختيار المواد مبدئيًا.
| الأبعاد | الخيار أ: ألومنيوم 7075-T6 المستخدم في صناعة الطيران | الخيار ب: تيتانيوم من الدرجة الفضائية Ti-6Al-4V (الدرجة 5) | دليل التصميم |
| كثافة | 2.81 جم/سم³ | 4.43 جم/سم³ | يفضل استخدام الألومنيوم في الأغلفة الأكبر حجمًا؛ بينما يفضل استخدام التيتانيوم في الفتحات الضيقة ذات الأحمال العالية |
| الموصلية الحرارية | 130 واط/(م·ك) | 6.7 واط/(م·ك) | يُبدد الألومنيوم الحرارة بسرعة؛ بينما يمتص التيتانيوم الحرارة الموضعية |
| سرعة القطع النموذجية (Vc) | 500–800 م/دقيقة (Vc = 600 م/دقيقة) | 40-80 م/دقيقة (Vc = 60 م/دقيقة) | تتم معالجة الألومنيوم في ساعات تشغيل أقل؛ بينما تتم معالجة التيتانيوم في ساعات تشغيل أكثر. |
| نطاق التفاوت الممكن تحقيقه | دقة قياس ±0.005 مم؛ دقة عامة ±0.05 مم | دقة قياس ±0.005 مم؛ دقة عامة ±0.05 مم | يُحكم معيار ISO 2768-1:1989 من الفئة m كلا الأمرين في أدوات الآلات الدقيقة |
يوفر الألمنيوم 7075-T6 توفيرًا في الوزن من خلال الإنتاج بكميات كبيرة والتشغيل السريع، بينما يتم استخدام Ti-6Al-4V في المناطق الحرارية المتعلقة بالتوربينات في حدود أقل من 10 ميكرون وفقًا لمعيار ISO 2768-1 :
ملاحظة خاصة بالهواتف المحمولة: اسحب أفقيًا لعرض جميع الأعمدة، أو قم بالتبديل إلى تخطيط البطاقات.
مصدر البيانات والمعيار: خط الأساس التجريبي للخصائص الذي تم التحقق منه بواسطة شركة LS Manufacturing
7075-T6 مقابل مسار قرار سبائك الفضاء Ti-6Al-4V
ابدأ من العقدة العلوية وأجب عن كل سؤال بقيم مقاسة، لا مفترضة. اتبع فرعًا واحدًا لكل عقدة حتى تصل إلى بطاقة نقطة النهاية. أربعة مدخلات تحدد المسار: درجة حرارة التشغيل القصوى، والتعرض لرذاذ الملح، ومساحة الغلاف، والحد الأدنى لسمك الجدار.
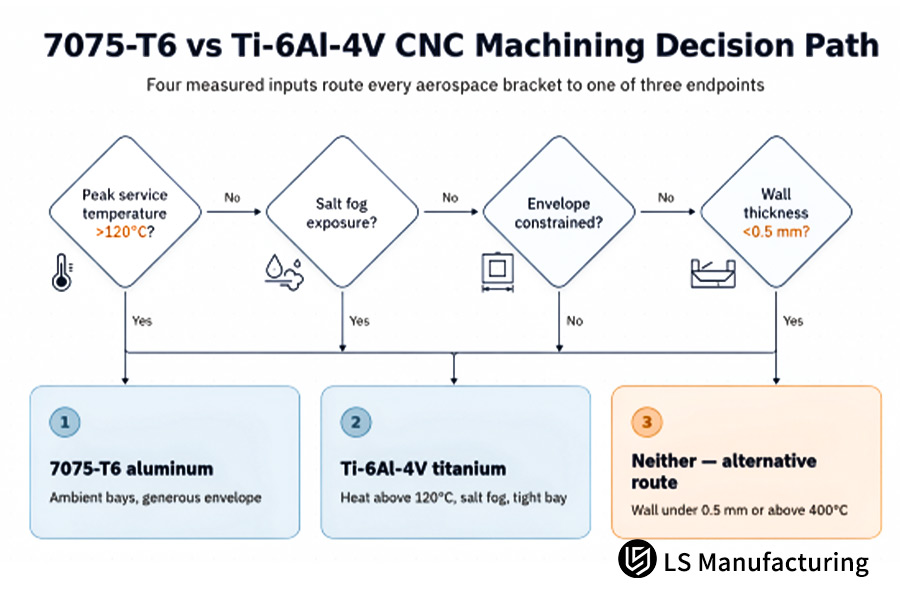
الشكل 2: مسار قرار التصنيع باستخدام الحاسوب 7075-T6 مقابل Ti-6Al-4V يمتد من درجة الحرارة القصوى مروراً بضباب الملح إلى ثلاث نقاط نهاية.
- استخدم درجة حرارة الخدمة القصوى المقاسة أو المحاكاة التي تم أخذها قبل تجميد التصميم؛ درجة حرارة الخليج المحيطة تقلل من تقدير أحمال منطقة الحرارة.
- عندما ينخفض سمك الجدار إلى أقل من 0.5 مم داخل غلاف مقيد، فإن كلا النوعين يحتاجان إلى تجهيزات مخصصة، لذا قارن بين الطرق غير المعدنية أو الإضافية.
- لا تحافظ أي من الدرجتين على صلابتها عند درجات حرارة أعلى من 400 درجة مئوية؛ لذا يُنصح باللجوء إلى بدائل مقاومة للحرارة خارج هذه الشجرة.
كيف يؤثر تبديد الحرارة على سرعات تشكيل التيتانيوم؟
تُزيل سبيكة التيتانيوم Ti-6Al-4V حرارة القطع بمعدل 6.7 واط/(متر.كلفن)، أي ما يعادل 1/20 من قيمة الألومنيوم 7075-T6؛ حيث تُحتبس الحرارة في المناطق الدقيقة لطرف الأداة. ترتفع درجة حرارة طرف الأداة إلى أكثر من 800 درجة مئوية عند قطع Ti-6Al-4V، مما يؤدي إلى تقشر الطلاء، بينما يبقى الألومنيوم 7075-T6 عند درجة حرارة أقل نظرًا لقدرته على تبديد الحرارة في الرايش. عند مقارنة قابلية تشغيل التيتانيوم بالألومنيوم ، يجب على المشترين مراعاة تكلفة مراقبة الأداة لـ Ti-6Al-4V وساعات التشغيل للألومنيوم 7075-T6. يُفضل استخدام الألومنيوم 7075-T6 في عمليات التشغيل الآلي CNC عالية الإنتاجية من حيث زمن الدورة، بينما يُفضل استخدام Ti-6Al-4V في الحالات التي تكون فيها حرارة التشغيل مهمة في التصميم. يُعد تآكل الأداة في التيتانيوم مقارنةً بالألومنيوم 7075 هو العامل المحدد لتكلفة إنتاج كل قطعة من Ti-6Al-4V. مادة Ti-6Al-4V جيدة في إبعاد الحرارة عن الجدران الرقيقة، بينما يجلب الألومنيوم 7075-T6 المزيد من الحرارة إلى مادة العمل.
الحاجز الحراري وتطور تآكل الأدوات
يواجه المهندسون الذين يستفسرون عن كيفية تأثير تبديد الحرارة على تشكيل التيتانيوم ثلاث ظواهر مترابطة على حافة القطع:
- تقسيم الحرارة - رقائق Ti-6Al-4V تبدد أقل من 20٪ من حرارة القطع، مما يترك أطراف الأدوات عند درجات حرارة أعلى من 800 درجة مئوية؛ أما الألومنيوم 7075-T6 فيبدد معظم حرارة القطع في الرقائق.
- تلف الطلاء - تتسبب حرارة الحافة في تراكم الحافة (يتم لحام المادة من قطعة العمل بسطح القطع) ، بينما يمنع الألومنيوم 7075-T6 كليهما، ويعمل بسرعة أعلى بمقدار 10 أضعاف تقريبًا.
- آلية التبريد - يؤدي توصيل سائل التبريد عبر جسم الأداة بضغوط ≥70 بار ( سائل تبريد داخلي عالي الضغط ) إلى تدمير الحاجز الحراري لـ Ti-6Al-4V؛ يعمل الألومنيوم 7075-T6 مع سائل التبريد القياسي.
يتجاوز تآكل الأدوات في تجاويف سبائك التيتانيوم Ti-6Al-4V نطاقات الفئة m وفقًا لمعيار ISO 2768-1:1989 قبل أن يصبح تآكل الجوانب شديدًا بالنسبة للمشغلين؛ وتتحكم معايير التفاوت في عمليات التصنيع باستخدام الحاسوب (CNC) في نسبة الهدر أكثر من سرعة دوران المغزل. يؤدي تجاوز سرعة دوران المغزل (Vc) لنطاقات Ti-6Al-4V المستقرة إلى تراكم الحرارة بشكل أسرع من قدرة سائل التبريد على إزالة الحرارة عند ضغط ≥70 بار؛ وبالتالي، فإن توفير وقت الدورة ينعكس على تكلفة الأدوات.
إسناد المصدر: دليل الآلات، الطبعة الثلاثون (القسم: سرعات التشغيل والتغذية لسبائك التيتانيوم).
الكلمات المفتاحية ذات الصلة: التوصيل الحراري للتيتانيوم / تآكل أدوات الكربيد في التيتانيوم / سرعات القطع في سبائك 7075 مقابل التيتانيوم
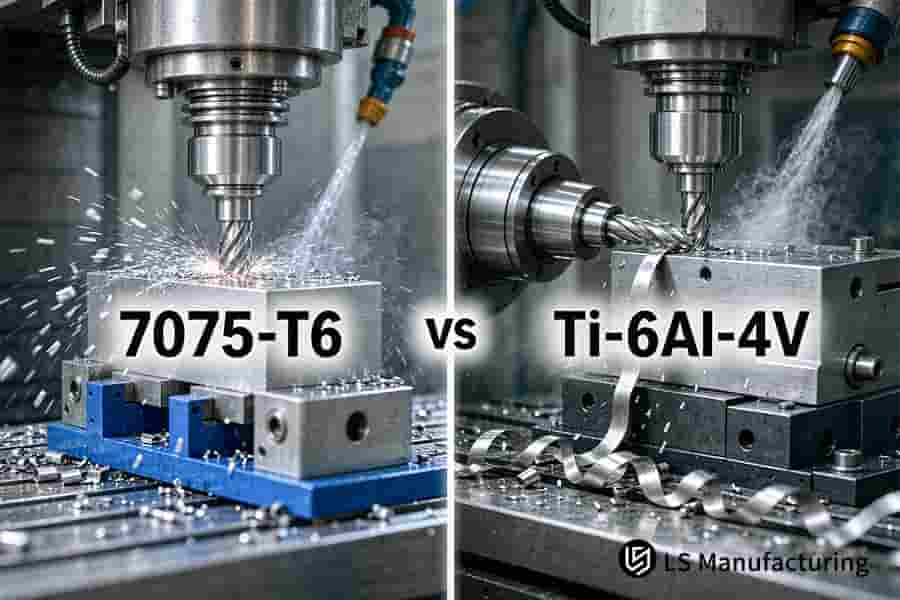
الشكل 3: يقوم سائل التبريد برش الألومنيوم 7075-T6 بينما تتطاير رقائق لامعة دقيقة في حين تتدلى شرائط طويلة من التيتانيوم Ti-6Al-4V.
لماذا تختلف قابلية تشكيل التيتانيوم عن الألومنيوم بشكل حاد؟
تختلف قابلية تشغيل التيتانيوم عن الألومنيوم نظرًا لأن سبيكة Ti-6Al-4V تجمع بين معامل مرونة يبلغ 114 جيجا باسكال وقابلية عالية للتشكيل عند درجات الحرارة المرتفعة. بعبارة أخرى، تتم عملية تشغيل الألومنيوم 7075-T6 بسرعة تقارب 10 م/ث مع عمر افتراضي للأداة يمتد لعدة ساعات، بينما تُقطع سبيكة Ti-6Al-4V بسرعة تقارب 1 م/ث مع الحاجة إلى الصقل وتقليل التلامس الخلفي للحفاظ على خشونة سطحية (Ra) تبلغ 0.8 ميكرومتر . عند اختيار المادة بناءً على تآكل الأداة في التيتانيوم مقابل الألومنيوم 7075 ، سيلاحظ المستخدم تآكلًا جانبيًا واهتزازًا عند العمل مع Ti-6Al-4V بسبب الارتداد المرن لقطعة العمل عن حافة القطع. ينتج الألومنيوم 7075-T6 رقائق حادة ويحافظ على حواف باردة أثناء التشغيل. في تشغيل التيتانيوم من الدرجة 5 باستخدام آلات CNC، يتم التضحية بوقت الدورة من أجل سلامة السطح، حيث تحدد الصلابة، وليس القدرة، نطاق القطع المستقر. تُعد الزوايا الحادة والصلابة مهمة، وليس عزم الدوران الإضافي في سبيكة Ti-6Al-4V.
شرح عملية التصنيع باستخدام الحاسوب (CNC) لسبائك التيتانيوم Ti-6Al-4V: تبدأ العملية بمعامل المرونة، وليس الصلابة. يؤدي انخفاض معامل المرونة في هذه السبائك إلى ارتدادها، بينما يؤدي احتكاك الجوانب إلى اهتزازها، في حين أن الصلابة العالية لألومنيوم 7075-T6 تقلل من تأثيرات الارتداد. تشمل طرق التصنيع للتحكم في الارتداد شحذ الحواف الحادة، والزاوية الموجبة، والتداخلات الخلفية المنخفضة. يتضمن التصنيع متعدد المحاور باستخدام الحاسوب إمالة الأدوات بدلاً من تثبيتها في الزوايا للحفاظ على ثبات قوى القطع. يؤدي التصنيع عالي السرعة لسبائك Ti-6Al-4V إلى زيادة الاهتزاز بدلاً من زيادة معدل إزالة المواد؛ وقد تؤدي عمليات القطع البطيئة إلى تشطيب أسرع.
يُعدّ الألمنيوم 7075-T6 الخيار الأمثل للاستخدام في الظروف المحيطة حيث يُصبح عمر الأداة وزمن الدورة عاملين مهمين ، بينما يُناسب التيتانيوم Ti-6Al-4V الحجرات المُسخّنة حيث يُصبح معامل المرونة وجودة السطح معيارين أكثر أهمية. في الحالات التي يقل فيها سُمك الجدار عن 0.5 مم، ستكون هناك حاجة إلى تجهيزات خاصة في كلا السبيكتين، في حين قد تكون الطرق غير المعدنية أو الإضافية بدائل أرخص. ينطبق تصنيف التوافق وفقًا للمعيار ISO 286-1 على ثقوب كلا المادتين.
إسناد المصدر: ISO 286-1 المواصفات الهندسية للمنتجات (GPS) - الحدود والملاءمات.
الكلمات المفتاحية ذات الصلة: معامل المرونة في تشكيل سبيكة التيتانيوم Ti-6Al-4V / الارتداد المرن في تشكيل التيتانيوم / عمر أدوات الألومنيوم مقابل التيتانيوم
متى تصبح عملية التصنيع باستخدام الحاسوب (CNC) لسبائك التيتانيوم Ti-6Al-4V ضرورية للأجزاء؟
تُعدّ عملية التصنيع باستخدام الحاسوب (CNC) لسبائك التيتانيوم Ti-6Al-4V ضرورية للغاية عندما تتعرض مكونات الطيران لتسخين مستمر يصل إلى 150 درجة مئوية، بالإضافة إلى وجود بيئة ضبابية ملحية مُسببة للتآكل. يلين الألومنيوم 7075-T6 عند بلوغ درجة حرارة التشغيل 120 درجة مئوية، بينما تبقى سبائك Ti-6Al-4V صلبة ضمن نطاق 350-400 درجة مئوية بالقرب من التوربينات، وبالتالي، تصبح غير قابلة للاستبدال في مثل هذه الحالات. تلبي برامج التصنيع باستخدام الحاسوب (CNC) لهياكل التوربينات كلا الشرطين معًا.
يؤدي التقادم المفرط لألومنيوم 7075-T6 إلى خشونة الرواسب المقوية عند درجات حرارة أعلى من 120 درجة مئوية، وانخفاض حاد في قوة الشد، بينما يحافظ سبيكة Ti-6Al-4V على صلابتها حتى عند درجات حرارة تصل إلى 400 درجة مئوية مع تدفق الهواء. كما يختلف تأثير التآكل بين الدرجات: يحتاج ألومنيوم 7075-T6 إلى عملية أنودة وفقًا لمعيار MIL-A-8625، بينما تتكون طبقة من أكسيد التيتانيوم على سبيكة Ti-6Al-4V مقاومة لرذاذ الملح حتى بدون معالجة. ويوضح المشترون الذين يتبعون إرشادات عملية التصنيع باستخدام الحاسوب (CNC) لسبيكة Ti-6Al-4V أن هذه الإرشادات تحمي ثقوب التثبيت بدقة ±0.005 مم عبر دورات التغير الحراري.
يُعدّ سبيكة Ti-6Al-4V مناسبةً للحجرات القريبة من التوربينات، وقنوات سحب الهواء، والأسطح المعرضة لرذاذ الملح. ويظلّ الألمنيوم 7075-T6 خيارًا مناسبًا عند درجات حرارة أقل من 120 درجة مئوية، حيث تُعدّ الكتلة وزمن دورة التشغيل العاملَين الأكثر أهمية. ينبغي أن تُسجّل مراجعات عمليات التصنيع باستخدام الحاسوب (CNC) التي تقارن بين 7075-T6 وTi-6Al-4V درجة حرارة التشغيل القصوى قبل الكثافة أو السعر. ويمكن بعد ذلك تصنيف كلا النوعين من الألمنيوم وفقًا لعوامل التعرّض للتآكل، وذلك باستخدام جداول دليل اختيار مواد التصنيع باستخدام الحاسوب (CNC) في مجال صناعة الطيران. باختصار، تُؤدّي الحرارة ورذاذ الملح إلى تآكل التيتانيوم، بينما تبقى الحجرات ذات الظروف المحيطة مناسبةً للألمنيوم.
درجة الحرارة البيئية وعتبات التآكل
تُشكّل درجة حرارة التشغيل والتعرض لرذاذ الملح حدّين أساسيين في سبائك صناعة الطيران. يوضح الجدول التالي أربعة صفوف من المقارنة بين السبيكتين استنادًا إلى معيار ASTM B117 (ممارسات مقاومة التآكل برذاذ الملح المحايد).
| عتبة | ألومنيوم 7075-T6 | Ti-6Al-4V |
| حد درجة حرارة التشغيل | 120 درجة مئوية | 400 درجة مئوية |
| الحماية من التآكل | عملية الأنودة وفقًا للمعيار MIL-A-8625 | طبقة أكسيد ذاتية التكوين |
| تفاوت قطر تجويف المثبت | ±0.005 مم | ±0.005 مم |
| الطلاء قبل الاستخدام | مطلوب | معفى |
في ظل درجات حرارة تشغيل تتجاوز 120 درجة مئوية وبيئة ضباب الملح، يصبح سبيكة Ti-6Al-4V هي السبيكة المناسبة للاستخدام؛ بينما بالنسبة للتخزين في درجة حرارة الغرفة، فإن الألومنيوم 7075-T6 أقل تكلفة وأسرع.
عند درجة حرارة 400 درجة مئوية ، تفقد كلتا السبيكتين صلابتهما، مما يجعل البحث عن بدائل مقاومة للحرارة محورًا للدراسة. وتواجه خدمات التصنيع باستخدام الحاسوب (CNC) ذات الكميات المنخفضة انخفاضًا في التكاليف المرتبطة بالحرارة عند درجات حرارة أقل من 120 درجة مئوية، وذلك بسبب ارتفاع سعر سبائك التيتانيوم.
إسناد المصدر: MIL-A-8625 / ASTM B117 تقييمات المعايير البيئية.
الكلمات المفتاحية ذات الصلة: حد درجة حرارة التشغيل لسبائك التيتانيوم Ti-6Al-4V / مقاومة التيتانيوم للتآكل الناتج عن رذاذ الملح / متطلبات أنودة سبائك الألومنيوم 7075-T6
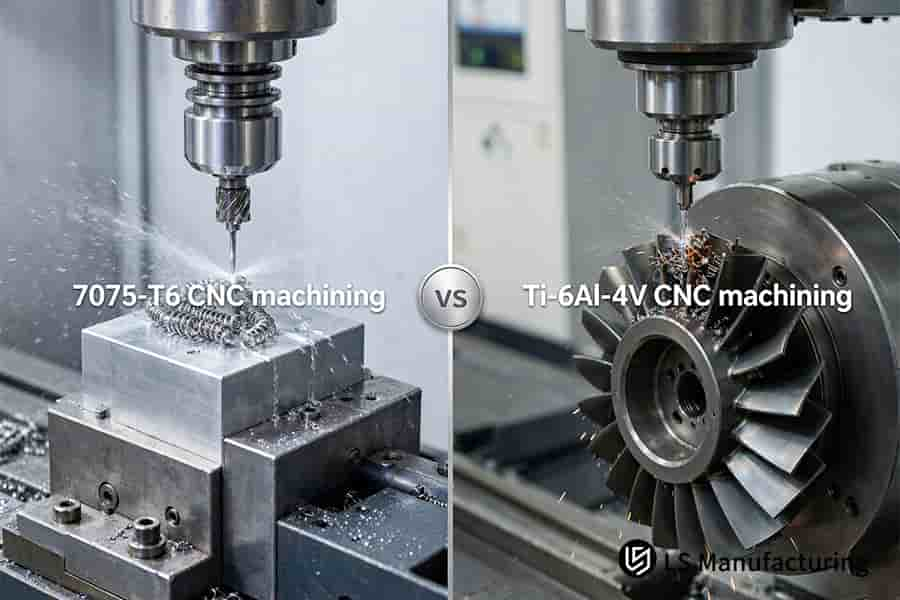
الشكل 4: تترك الرقائق المتعرجة كتل الألومنيوم 7075-T6 تحت رذاذ سائل التبريد بينما تتساقط شظايا قصيرة من شفرات المروحة Ti-6Al-4V.
كيف تتم عملية تشكيل سبيكة التيتانيوم Ti-6Al-4V عمليًا: مثال على تركيب إلكترونيات الطيران من شركة LS Manufacturing
في حوامل إلكترونيات الطيران الدقيقة، لا يُعدّ التحوّل إلى استخدام فولاذ Ti-6Al-4V المُصنّع باستخدام آلات CNC ترقيةً عشوائيةً مقارنةً بفولاذ 7075-T6، بل هو استجابةٌ حتميةٌ لارتفاع درجة حرارة المحرك الموضعية التي تتجاوز 120 درجة مئوية. عند درجات حرارة أعلى من 120 درجة مئوية، يفقد فولاذ 7075-T6 دقته الهندسية بسبب الزحف، ويفقد محاذاة التجويف تحت تأثير عزم الدوران؛ بينما يحافظ فولاذ Ti-6Al-4V على صلابته حتى 400 درجة مئوية، ويضمن محاذاة التجويف. يتفوق فولاذ 7075-T6 من حيث زمن الدورة والكتلة؛ بينما يتفوق فولاذ Ti-6Al-4V من حيث ثبات الأبعاد في المناطق الساخنة؛ ويتم الاختيار النهائي بناءً على درجة حرارة التشغيل المستدامة فقط. تتوافق تجاويف كلا السبيكتين، في كلا النهجين، مع قواعد التفاوت والملاءمة الخاصة بمعيار ISO 286-1:2010، وتتمتع كلتاهما بتجاويف من فئة الدقة العالية عند استيفاء شروط الصلابة والإجهاد.
المسار الأولي ونقاط الضعف
اختارت مجموعة بحث وتطوير ناشئة متخصصة في الأقمار الصناعية الصغيرة سبيكة الألومنيوم 7075-T6 لاستخدامها في قاعدة محرك قرص دوار للهوائي، وذلك لانخفاض كثافتها وسرعة دوراتها مقارنةً بثباتها الحراري. تسبب مزيج من عزم الدوران والتغيرات الحرارية الناتجة عن التعرض لأشعة الشمس في ارتفاع درجة الحرارة في الحجرة المحلية إلى 165 درجة مئوية. ثم أدى الزحف الحراري (التغير التدريجي في الأبعاد نتيجة التعرض طويل الأمد للحرارة والحمل) إلى تحريك ثقوب جلبة التصميم الحالي بمقدار ±0.1 مم، مما أدى إلى تثبيت المحمل بإحكام. لا تترك عملية التصنيع باستخدام الحاسوب (CNC) لقواعد الألومنيوم ذات الجدران الرقيقة أي سماكة متبقية للجدار لاستعادة الصلابة عند ارتفاع درجة الحرارة. ونتيجةً لذلك، جعل تداخل التجميع اختبار توجيه الهوائي مستحيلاً.
تحويل المسار وإصلاح العملية
تمت مقارنة خصائص المواد بين الألومنيوم 7075-T6 بكثافة 2.81 جم/سم³ وموصلية حرارية 130 واط/(م·ك) مقابل التيتانيوم Ti-6Al-4V بكثافة 4.43 جم/سم³ وموصلية حرارية 6.7 واط/(م·ك). قُسّمت سرعة القطع إلى 600 م/دقيقة مقابل 60 م/دقيقة، والتفاوت المسموح به إلى ±0.1 مم (القياسي) مقابل ±0.005 مم (المُعتمد). في عملية تصنيع التيتانيوم بتقنية LS Manufacturing، استُخدمت آلة تشكيل دقيقة التغذية خماسية المحاور، وحُدّدت سرعة القطع بـ Vc = 60 م/دقيقة. تسببت المحاولة الأولى لثقب أجزاء التيتانيوم في حدوث انحرافات نتيجة لانخفاض معامل المرونة، مما أدى إلى تحرك الجدران تحت تأثير قوة القطع.
النتائج المقاسة
كان قطع التيتانيوم أبطأ في كل تمريرة، لكن القضاء على إعادة العمل المتعلقة بالزحف والخردة قلل من إجمالي التسليم بنسبة 18.2٪.
انخفضت دورة التسليم بنسبة 18.2% في المشروع رقم AERO-2026-T881B نتيجة استبدال الألومنيوم بالتيتانيوم. وانخفضت نسبة المنتجات المعيبة في تجارب الدفعات من 16.5% إلى 4.2% ، بينما انخفضت تكلفة كل قطعة واستهلاك الإعداد بنسبة 11.8% . تم تصنيع تركيبات تحمل محامل القلب ضمن نطاق 5 ميكرون عند Ra 0.4 ميكرومتر. تم التخلص من تداخل التجميع، واجتاز اختبار توجيه الهوائي من المحاولة الأولى. أدى اتباع إرشادات التصنيع باستخدام الحاسوب (CNC) قبل عملية الطحن إلى تحقيق وفورات كبيرة قابلة للقياس. استعادت مجموعات التوريد هامش الأمان في الجدول الزمني، بينما سجلت مجموعات فحص الاستلام انخفاضًا في حالات رفض الثقوب.
التحقق والدروس المستفادة
استُخدمت وثائق الفحص وفقًا لمعيار AS9100D والتفاوتات الهندسية وفقًا لمعيار ISO 2768-1:1989 الفئة m للتحقق من صحة كلتا العمليتين، بدءًا من النموذج الأولي وحتى إصدار الدفعة. وقد أكدت تقارير تجويف النموذج الأولي صحة الهندسة قبل تجميع الهوائي. يُعدّ الألومنيوم الخيار الأمثل في حجرات التبريد المحيطي عندما يكون الوزن ووقت دورة التسليم عاملين مهمين؛ أما التيتانيوم، فيُبرر توفيره للتكاليف فقط في حالة التعرض للحرارة. يمكن تطبيق نتائج المشروع رقم AERO-2026-T881A على حجرات التبريد المحيطي في أكثر من 800 عملية بناء مسجلة. باختصار، دع درجة حرارة التشغيل تحدد سبيكة الألومنيوم، ودع وقت الدورة يحدد ميزانيتك.
"أدى التحول إلى استخدام سبيكة التيتانيوم Ti-6Al-4V إلى إزالة التداخل في عملية التجميع، ونجحت اختبارات توجيه الهوائي من أول تشغيل بعد أن صمدت تجاويفها خلال دورات التبريد والتسخين." - رئيس قسم التصميم الميكانيكي، شركة ناشئة لأبحاث وتطوير الأقمار الصناعية الصغيرة، المشروع رقم AERO-2026-T881
مصدر البيانات والمعيار: تتبع المشروع #AERO-2026-T881A (مسار الألومنيوم 7075-T6) و#AERO-2026-T881B (مسار التيتانيوم Ti-6Al-4V)؛ مرجع قاعدة البيانات: قاعدة بيانات LS Manufacturing 2025-2026 المقاسة (حجم العينة >800).

الأسئلة الشائعة
1. لماذا يعتبر الألمنيوم 7075-T6 أقوى من السبائك التجارية الشائعة؟
تصل قوة شد سبيكة الألومنيوم 7075-T6 إلى 570 ميجا باسكال بعد المعالجة الحرارية والتقادم، بينما تصل قوة شد سبيكة التيتانيوم Ti-6Al-4V إلى 950 ميجا باسكال، أما سبائك 6061 فتصل إلى قيم أقل. مع التصليد بالترسيب الزنكي، تحصل أقسام المشتريات على قوة فولاذ كربوني تبلغ 2.81 جم/سم³ . تستخدم نطاقات درجة الحرارة المحيطة نطاق قوة واحد، بينما تتحول مناطق التسخين إلى Ti-6Al-4V. تدعم شهادات المواد من LS Manufacturing وASM International (2024) استخدام الألومنيوم 7075-T6 بدلاً من التيتانيوم في عمليات التصنيع باستخدام الحاسوب (CNC) وفقًا لمعيار ISO 6892-1:2019.
2. هل يمكن أن يحقق التيتانيوم Ti-6Al-4V نفس دقة التفاوتات التي تحققها سبائك الألومنيوم؟
يحقق سبيكة Ti-6Al-4V تطابقًا تامًا في التفاوتات مع سبيكة الألومنيوم 7075-T6 في مراكز التصنيع خماسية المحاور التابعة لشركة LS Manufacturing داخل غرف مُكيّفة. تحافظ مواقع الثقوب في كل من Ti-6Al-4V والألومنيوم 7075-T6 على تفاوت لا يتجاوز ±0.005 مم، حيث تتمتع كلتا السبيكتين بفئات ملاءمة متكافئة وفقًا لمعيار ISO 286-2:2010. ضمن مجموعة بيانات القياسات المتقاطعة للعمليات 2025-2026 لشركة LS Manufacturing (عدد القياسات > 800)، تحتفظ كلتا السبيكتين بنطاق تفاوت واحد للثقوب. يمكن لفريق فحص الاستلام استخدام نطاق تفاوت واحد للثقوب لكل من الألومنيوم والتيتانيوم.
3. لماذا يتسارع تآكل أداة القطع بشكل كبير عند تشكيل التيتانيوم؟
يؤدي استخدام سبيكة التيتانيوم Ti-6Al-4V إلى ارتفاع درجة حرارة رؤوس الأدوات إلى ما يزيد عن 800 درجة مئوية ، مما يُقصر عمرها الافتراضي. أما سبيكة الألومنيوم 7075-T6، فتُحوّل حرارة القطع إلى الرايش، مما يُبقي حواف الأدوات أكثر برودة . يحدد معيار ISO 3685:1993 معايير اختبار عمر الأدوات بنقطة واحدة لكلا نوعي المواد، وتشير بيانات القطع من شركة LS Manufacturing إلى أن استخدام سائل تبريد داخلي عالي الضغط يُطيل عمر حواف أدوات Ti-6Al-4V. وتُخصص ميزانية أكبر لتصنيع أدوات المراحل اللاحقة، حيث تُنفق مبالغ أكبر على التيتانيوم مقارنةً بعمليات تصنيع الألومنيوم.
4. هل عملية الأنودة السطحية إلزامية لمكونات الفضاء الجوي المصنوعة باستخدام آلات CNC من سبيكة Ti-6Al-4V؟
يُكوّن سبيكة التيتانيوم Ti-6Al-4V طبقة أكسيد ذاتية الإصلاح في الهواء، ويتم شحنها بدون طلاء. أما ألومنيوم 7075-T6، فيخضع لعملية أنودة من النوع الثاني أو الثالث وفقًا لمعيار MIL-A-8625 لحمايته من التآكل. يُوحّد معيار ISO 7599:2018 عملية طلاء الألومنيوم بالأنودة، بينما تُشحن سبيكة Ti-6Al-4V بدون طلاء. تخضع قطع غيار الطائرات المصنوعة من سبيكة Ti-6Al-4V غير المطلية لفحص الجودة دون الحاجة إلى طلاء، بينما يمكن طلاء قطع الألومنيوم بتكلفة وجدول زمني محددين.
5. كيف ينبغي للمبتدئين الموازنة بين تكاليف المواد وأوقات دورة التصنيع باستخدام الحاسوب (CNC)؟
تُعدّ سبيكة التيتانيوم Ti-6Al-4V أغلى ثمناً لكل قطعة، كما أنها أبطأ في القطع؛ وتتطلب برامج تصنيع التيتانيوم ساعات تشغيل أطول للمغزل وحواف أدوات أكثر لكل قطعة. ولا تُجدي تكلفة تصنيع Ti-6Al-4V باستخدام آلات CNC في صناعة الطيران إلا عند درجات حرارة تتجاوز 120 درجة مئوية. وتُبيّن الطبعة الثلاثون من دليل الآلات سرعات القطع لكلا النوعين. أما بالنسبة للألمنيوم، فإن جداول التصنيع أقصر، وفقاً لدورات وقت التصنيع باستخدام آلات CNC من شركة LS Manufacturing .
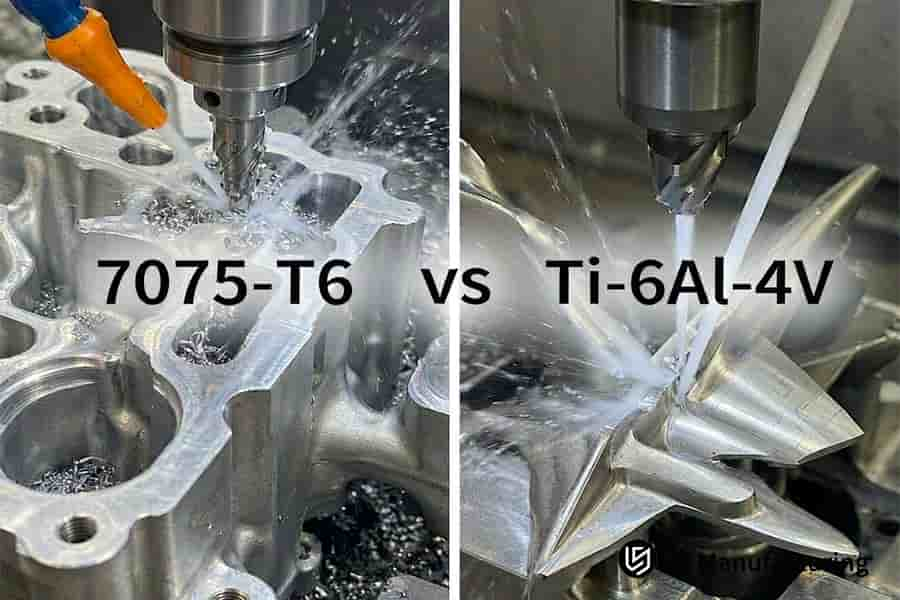
الشكل 5: 7075-T6 مقابل Ti-6Al-4V تختلف عملية التصنيع باستخدام الحاسوب (CNC) حيث تقوم القواطع بطحن جدران 7075-T6 بينما تقوم الأدوات بتشكيل زعانف Ti-6Al-4V للأقواس.
ملخص
تتضمن عملية تصميم مكونات الطيران والفضاء اختيار نوع السبيكة - إما الألومنيوم 7075-T6 أو التيتانيوم Ti-6Al-4V . تتميز الأجزاء المصممة للاستخدام في درجات الحرارة المحيطة بدورة إنتاج أسرع ووزن نهائي أقل عند استخدام الألومنيوم 7075-T6، بينما تكتسب الأجزاء المعرضة للحرارة صلابة حرارية عند استخدام التيتانيوم Ti-6Al-4V. ويُحدد نطاق درجة حرارة الاستخدام نوع السبيكة قبل بدء عملية التصميم.
مكتب رؤى تشغيل سبائك الفضاء
يناقش المهندسون في شركة LS Manufacturing تقنيات تحديد الأبعاد الهندسية والتفاوتات (GD&T) ، وتقنيات التخلص من الاهتزازات، وحدود درجات الحرارة العالية لتصنيع مكونات الطيران المعقدة ذات الجدران الرقيقة. ويتحقق موظفو البحث والتطوير المبتدئون من معايير التصنيع وسلاسل التفاوتات عبر الهاتف: +86 185 6675 9667، البريد الإلكتروني: info@lsrpf.com، الموقع الإلكتروني: https://lsrpf.com/ .
للمزيد من المعلومات: صفحة خدمات صناعة الطيران والفضاء

