 Español



En resumen: la elección entre 7075-T6 y Ti-6Al-4V para el mecanizado CNC se reduce a sopesar el peso y la resistencia a altas temperaturas. El aluminio 7075-T6 admite una tolerancia de ± 0,005 mm , al igual que el Ti-6Al-4V. El factor determinante es la temperatura de operación, más que la resistencia: la aleación de aluminio 7075-T6 es adecuada para secciones expuestas a temperaturas ambiente.
Los ingenieros y especialistas en compras suelen asignar fondos para herramientas sin verificar las cargas térmicas y, posteriormente, incurren en costos para corregir soportes que se acercan a zonas calientes. La materia prima se procesa hasta obtener su forma lista para el vuelo mediante herramientas multieje, mientras que la conductividad térmica y el módulo elástico determinan la velocidad de finalización de los ciclos. Una cuadrícula de 4×4 con 5 nodos hace que la toma de decisiones sobre el mecanizado CNC de 7075-T6 frente a Ti-6Al-4V sea rápida y sencilla en cuatro factores. En resumen, el calor de operación define la aleación y el tiempo de ciclo define el presupuesto.
¿Por qué confiar en esta guía para principiantes?
La autora Gloria, especialista en prototipado y fabricación rápida con más de 15 años de experiencia en la producción de componentes de grado aeroespacial, redactó todas las recomendaciones de materiales de este documento. Siga las perspectivas de ingeniería de Gloria en LinkedIn trimestralmente para obtener actualizaciones de datos. En primer lugar, consulte los manuales de ASM International , que le proporcionarán valores de referencia: 2,81 g/cm³ para el aluminio 7075-T6 en comparación con 4,43 g/cm³ para el Ti-6Al-4V , lo que hace que su soporte sea un 36,5 % más ligero donde corresponda. Aprobado por especialistas sénior en mecanizado de precisión DFM de LS Manufacturing.
Las pruebas de diseño para soportes de aviónica #AERO-2026-T881 muestran bajo qué condiciones falla el 7075-T6: los soportes de aluminio estaban cerca del motor a 165 °C, mientras que el Ti-6Al-4V garantizaba el posicionamiento correcto del orificio de acuerdo con las clases de tolerancia ISO 286 con mecanizado a Vc = 60 m/min en refrigerante a 80 bar. Obtendrá la ventaja de un 18,2 % menos de tiempo de ciclo, un 11,8 % menos de costos de configuración y herramientas, y una reducción de la tasa de desperdicio del 16,5 % al 4,2 %.
Las tolerancias para elementos no dimensionados se basarán en las tolerancias ISO según las normas ISO 2768-m e ISO 286. Las actualizaciones del proceso AS9100D que se implementarán en marzo de 2026 garantizarán diámetros de orificio de ±0,005 mm en ambos materiales, incluyendo el anodizado MIL-A-8625 para el material 7075-T6 en lugar de Ti-6Al-4V donde este último pueda soportar la niebla salina sin anodizado . Los informes de CMM acompañarán cada envío. Proporcione archivos STEP para el análisis DFM.
Conclusiones clave
- La reducción de peso depende de la diferencia de densidad: el aluminio 7075-T6 tiene una densidad dos veces menor que el Ti-6Al-4V, y el aluminio 7075-T6 supera al Ti-6Al-4V en el caso de dimensiones de envoltura suficientes.
- La diferencia en la conductividad térmica genera un efecto de cuello de botella en la resistencia al desgaste y la velocidad de corte: el aluminio 7075-T6 tiene una conductividad térmica de 130 W/(m·K), mientras que el Ti-6Al-4V tiene una conductividad térmica de 6,7 W/(m·K). La relación de diferencia es de aproximadamente 20x.
- El control de la rigidez resulta crucial para lograr dimensiones de ajuste precisas: el aluminio 7075-T6 y el Ti-6Al-4V ofrecen la misma banda de tolerancia de clase de ajuste tras la eliminación de la deformación mediante trayectorias de herramienta simétricas y etapas de alivio de tensiones.
- El rango de temperatura de funcionamiento es el factor que indica claramente la capacidad de sustitución del material: el aluminio 7075-T6 comenzaría a deteriorarse a 120 °C, mientras que el Ti-6Al-4V demuestra una alta resistencia específica a una temperatura de funcionamiento de 400 °C.
¿Es el aluminio 7075-T6 más ligero que el Ti-6Al-4V en marcos CNC?
La aleación 7075-T6 es un 36,5 % menos densa que la Ti-6Al-4V, que tiene una densidad de 4,43 g/cm³ frente a 2,81 g/cm³ para volúmenes de piezas idénticos. Los componentes de la estructura del avión que se rigen únicamente por consideraciones de masa prefieren la aleación 7075-T6, mientras que los componentes con limitaciones de espacio, sometidos a cargas estructurales extremas, utilizan Ti-6Al-4V. Los compradores que preguntan si el aluminio 7075-T6 es más ligero que el Ti-6Al-4V deben considerar a continuación la resistencia a la tracción, que es de 570 MPa y 950 MPa, respectivamente. Tanto la aleación 7075-T6 como la Ti-6Al-4V tienen una tolerancia de ±0,05 mm, lo que significa que la masa, no la precisión, es lo que determina la elección del material. La aleación 7075-T6 es adecuada para carcasas de aviónica cuando el espacio disponible es abundante, mientras que la Ti-6Al-4V es mejor en compartimentos de paredes delgadas donde la resistencia específica (resistencia a la tracción/densidad) es crucial para la durabilidad. En resumen, un mayor grosor de pared compensa una menor densidad cuando el espacio es limitado.
Relación entre densidad y límite elástico en el diseño estructural
El mecanizado CNC de titanio frente al de aluminio requiere realizar los siguientes cálculos antes de elegir un material para un cuadro:
- El aluminio 7075-T6, con una densidad de 2,81 g/cm³, mantiene el 63,4% del peso del Ti-6Al-4V, que es de 4,43 g/cm³.
- Cambio en la relación resistencia-peso: el aluminio 7075-T6 alcanza ≈203 MPa por g/cm³ (570 ÷ 2,81), mientras que el Ti-6Al-4V alcanza ≈214 MPa por g/cm³ (950 ÷ 4,43).
- Escenario de transición: 7075-T6 frente a Ti-6Al-4V. El mecanizado CNC es preferible hasta que el espesor de pared tenga un volumen ilimitado; el Ti-6Al-4V predomina cuando las limitaciones espaciales restringen el espesor de pared.
- Evaluación de envolventes: Una guía de selección de materiales para CNC aeroespacial compara el aluminio 7075-T6, debido a sus amplias bahías, con el Ti-6Al-4V, debido a sus bahías estrechas.
El mecanizado CNC de aluminio ligero solo es eficaz cuando el espesor de la pared permite compensar la pérdida de rigidez debida a la disminución de la densidad.
Atribución de la fuente: ASM International, Manual de propiedades de los materiales: Aleaciones de titanio y sistemas de aluminio (2024).
Palabras clave relacionadas: mecanizado CNC de 7075-T6 vs Ti-6Al-4V / mecanizado CNC de titanio vs aluminio / mecanizado CNC de aluminio ligero

¿Cómo se comporta el mecanizado del aluminio 7075-T6 bajo cargas elevadas?
La aleación de aluminio 7075-T6 es una aleación endurecida por precipitación para mecanizado aeroespacial a Vc = 600 m/min y desmoldeo de material a granel más rápido que cualquier otro grado de aleaciones estructurales en la misma bahía. El Ti-6Al-4V corta a 40–80 m/min; el tiempo de ciclo favorece el mecanizado de aluminio 7075-T6, pero las cargas térmicas que superan los límites del aluminio prefieren el mecanizado de Ti-6Al-4V. El desbaste elimina la tensión de laminación anisotrópica (tensiones alineadas con la orientación del grano cristalino) del aluminio 7075-T6, deformando la pared del aluminio 7075-T6. La trayectoria de la herramienta de alivio de tensiones, junto con el envejecimiento, devuelve la aleación a ±0,005 mm dentro de ASME Y14.5-2018. El aluminio 7075-T6 es adecuado para marcos, mientras que el Ti-6Al-4V es preferible en bahías que superan los límites del aluminio. Los compradores que comparen el mecanizado CNC de 7075-T6 con el de Ti-6Al-4V deben considerar ciclos de envejecimiento adicionales antes del acabado. El mecanizado CNC de paredes delgadas de aluminio 7075-T6 se realizará con éxito mediante trayectorias de herramienta simétricas a lo largo de la profundidad de corte.
La lámina de aluminio 7075-T6 retiene tensiones en la dirección de laminación, y la alineación del grano determina la trayectoria de las paredes de los huecos una vez que cesa la eliminación de material. Los ingenieros que investigan el comportamiento del mecanizado del aluminio 7075-T6 bajo carga se encuentran con el levantamiento de esquinas tras la eliminación de material, no durante el corte en sí. Los operarios utilizan ciclos de desbaste simétricos alternando entre paredes opuestas y ciclos de envejecimiento posteriores que relajan los granos para superar el problema del levantamiento de esquinas. También es necesario controlar las tensiones residuales en el Ti-6Al-4V antes de realizar orificios de gran tamaño, debido a una banda de 5 μm común a ambos metales.
Las velocidades de husillo más rápidas en aluminio 7075-T6 de pared delgada tienden a disminuir la tolerancia final ya que la rápida remoción de material aumenta la cantidad de tensión de fresado por minuto. Los ingenieros de procesos consideran el alivio de tensiones como un elemento en su programa de producción, no como una medida de emergencia en la guía de selección de materiales CNC aeroespaciales . El mecanizado CNC de 5 ejes combina las operaciones de desbaste y acabado en una sola operación, reduciendo el intervalo entre la remoción de material y los ciclos de envejecimiento. Los ciclos de envejecimiento requieren más tiempo en las operaciones con aluminio 7075-T6, mientras que las operaciones con Ti-6Al-4V dan tiempo a expensas de la velocidad.
Atribución de la fuente: Groover, Fundamentos de la manufactura moderna, 7.ª edición (capítulo 26).
Palabras clave relacionadas: comportamiento de mecanizado del aluminio 7075-T6 / mecanizado CNC de paredes delgadas / tensiones residuales en el mecanizado CNC
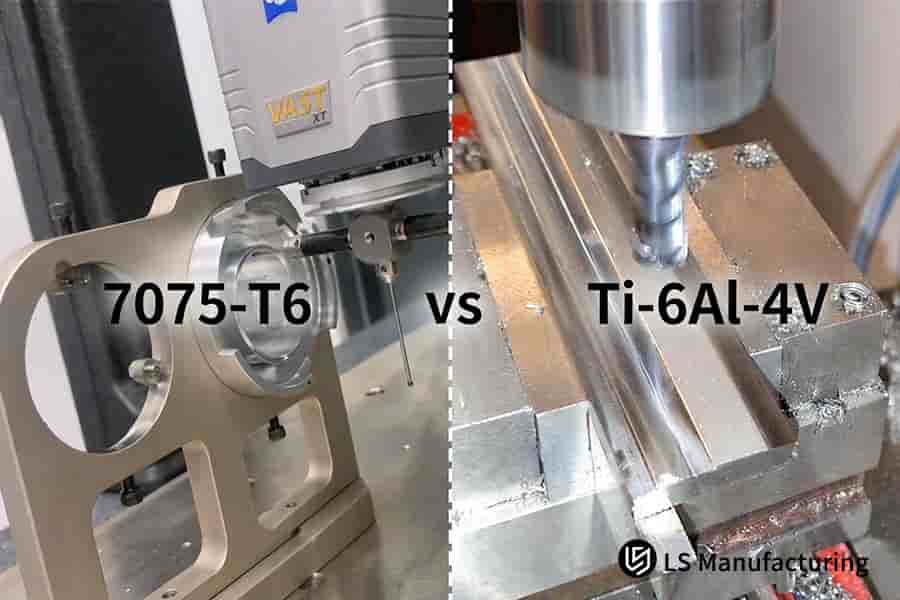
Figura 1: Las sondas de la máquina miden los bordes de las piezas de aluminio 7075-T6 mientras que unas abrazaderas sujetan el titanio Ti-6Al-4V bajo una herramienta de corte.
Tabla comparativa de propiedades básicas de ingeniería: 7075-T6 frente a Ti-6Al-4V
Una base de datos empírica de propiedades proporciona orientación para la asignación inicial de materiales aeroespaciales en cuatro dimensiones de ingeniería. El aluminio 7075-T6 de grado aeroespacial y el titanio Ti-6Al-4V (grado 5) de grado aeroespacial ofrecen valores comparables según la norma ISO 2768-1:1989 clase m . Los clientes obtienen la densidad, la conductividad térmica, la velocidad de corte y los límites de tolerancia en una sola tabla para la selección inicial del material.
| Dimensión | Opción A: aluminio 7075-T6 de calidad aeroespacial | Opción B: titanio Ti-6Al-4V (grado 5) de grado aeroespacial | Guía de diseño |
| Densidad | 2,81 g/cm³ | 4,43 g/cm³ | Los sobres más amplios prefieren el aluminio; los compartimentos de carga alta más ajustados prefieren el titanio. |
| Conductividad térmica | 130 W/(m·K) | 6,7 W/(m·K) | El aluminio disipa el calor rápidamente; el titanio captura el calor localizado. |
| Velocidad de corte típica (Vc) | 500–800 m/min (Vc = 600 m/min) | 40–80 m/min (Vc = 60 m/min) | El aluminio se procesa en menos horas de máquina; el titanio se procesa en más horas. |
| Rango de tolerancia alcanzable | Grado de precisión ±0,005 mm; grado general ±0,05 mm | Grado de precisión ±0,005 mm; grado general ±0,05 mm | La norma ISO 2768-1:1989 clase m rige tanto para máquinas herramienta de precisión como para otras. |
El aluminio 7075-T6 proporciona ahorros de peso gracias a la producción en volumen y al mecanizado rápido, mientras que el Ti-6Al-4V se utiliza en zonas de calor relacionadas con turbinas con una tolerancia inferior a 10 micras según la norma ISO 2768-1 :
Nota para dispositivos móviles: deslice el dedo horizontalmente para ver todas las columnas o cambie al diseño de tarjetas.
Fuente de datos y punto de referencia: línea base de propiedades empíricas verificada por LS Manufacturing.
¿Cómo afecta la disipación del calor a las velocidades de mecanizado del titanio?
El Ti-6Al-4V elimina el calor de corte a 6,7 W/(mK), 1/20 del valor del aluminio 7075-T6; el calor queda atrapado en las microzonas de la punta de la herramienta. La temperatura de la punta de la herramienta supera los 800 °C al cortar Ti-6Al-4V, lo que provoca el desprendimiento del recubrimiento, mientras que el aluminio 7075-T6 se mantiene a una temperatura más baja debido a su capacidad para disipar el calor en las virutas. Al considerar la maquinabilidad del titanio frente al aluminio , los compradores deben presupuestar el monitoreo de la herramienta para el Ti-6Al-4V y las horas de mecanizado para el aluminio 7075-T6. El mecanizado CNC de alto volumen favorece al aluminio 7075-T6 en términos de tiempo de ciclo, mientras que el Ti-6Al-4V funciona mejor cuando el calor de servicio es importante en el diseño. El desgaste de la herramienta en titanio frente al aluminio 7075 es lo que determina el costo de producción de cada pieza en Ti-6Al-4V. El material Ti-6Al-4V es bueno para mantener el calor alejado de las paredes delgadas, mientras que el aluminio 7075-T6 transfiere más calor al material de trabajo.
Barrera térmica y progresión del desgaste de la herramienta
Los ingenieros que investigan cómo afecta la disipación de calor al mecanizado de titanio se enfrentan a tres fenómenos interrelacionados en el filo de corte:
- Distribución del calor : las virutas de Ti-6Al-4V disipan menos del 20 % del calor de corte, lo que deja las puntas de las herramientas a temperaturas superiores a 800 °C; el aluminio 7075-T6 disipa la mayor parte del calor de corte en forma de virutas.
- Daños en el recubrimiento : el calor en los bordes provoca acumulación de material (el material de la pieza de trabajo se suelda a la cara de ataque) , mientras que el aluminio 7075-T6 evita ambos problemas, operando a una velocidad aproximadamente 10 veces mayor.
- Acción del refrigerante : el suministro de refrigerante a través del cuerpo de la herramienta a presiones de ≥70 bar ( refrigerante interno de alta presión ) destruye la barrera térmica del Ti-6Al-4V; el aluminio 7075-T6 funciona con refrigerante de inundación estándar.
El desgaste de la herramienta en los orificios de Ti-6Al-4V supera las bandas de clase m de la norma ISO 2768-1:1989 antes de que el desgaste del flanco parezca grave para los operarios; las normas de tolerancia del mecanizado CNC influyen más en el desperdicio que la velocidad del husillo. Si se supera la velocidad de corte (Vc) estable de Ti-6Al-4V, se genera calor más rápidamente que la disipación de calor por parte del refrigerante a ≥70 bar; el ahorro en el tiempo de ciclo se traduce en un mayor gasto en herramientas.
Fuente: Manual de Maquinaria, 30.ª edición (Sección: Velocidades y avances de mecanizado para aleaciones de titanio).
Palabras clave relacionadas: conductividad térmica del titanio, mecanizado, desgaste de herramientas de carburo de titanio, velocidades de corte de 7075 frente a titanio
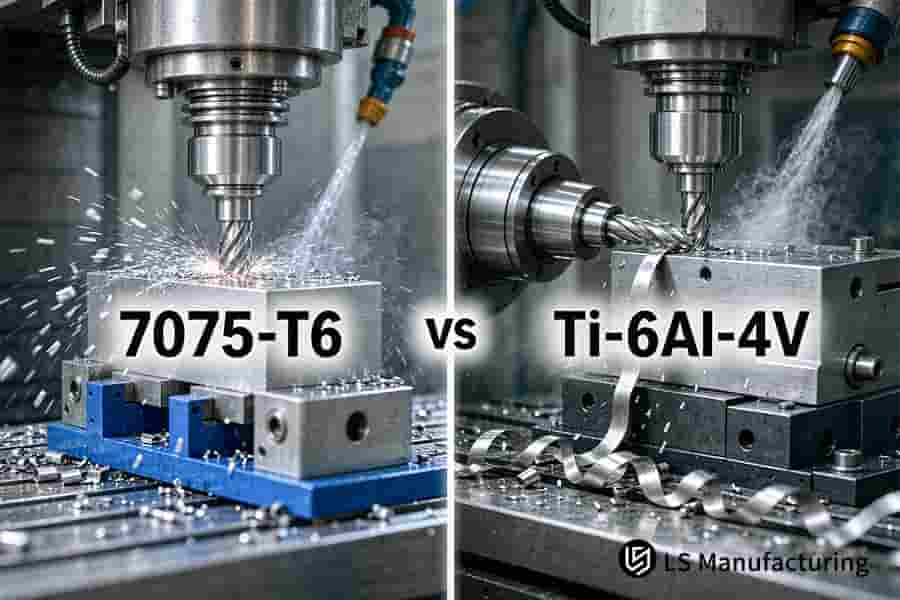
Figura 2: El refrigerante rocía el aluminio 7075-T6 mientras salen volando finas virutas brillantes y largas cintas se desprenden del titanio Ti-6Al-4V.
¿Por qué la maquinabilidad del titanio difiere tanto de la del aluminio?
La maquinabilidad del titanio y el aluminio difiere porque el Ti-6Al-4V combina un módulo de elasticidad de 114 GPa con una afinidad de alta temperatura de la aleación. En otras palabras, el mecanizado del aluminio 7075-T6 se realiza a unos 10 m/s con una vida útil de la herramienta de varias horas, mientras que el Ti-6Al-4V se corta a cerca de 1 m/s con la necesidad de bruñido y un menor contacto posterior para mantener Ra 0,8 μm . Al seleccionar un material en función del desgaste de la herramienta en titanio frente al aluminio 7075 , el usuario experimentará desgaste del flanco y vibraciones al trabajar con Ti-6Al-4V debido al rebote elástico de la pieza de trabajo fuera del filo de corte. El aluminio 7075-T6 produce virutas afiladas y mantiene los bordes fríos durante el mecanizado. El mecanizado CNC de titanio de grado 5 sacrifica el tiempo de ciclo por la integridad de la superficie, donde la rigidez, en lugar de la potencia, determina el rango de corte estable. En el Ti-6Al-4V, lo importante son las esquinas afiladas y la rigidez, no el par motor adicional. En pocas palabras, el titanio sacrifica la vibración a cambio de calor y rigidez.
El proceso de mecanizado CNC de Ti-6Al-4V explicado comienza con el módulo, no con la dureza. El bajo módulo en Ti-6Al-4V crea recuperación elástica; el roce de los flancos produce vibraciones, mientras que la alta rigidez del aluminio 7075-T6 reduce los efectos de recuperación elástica. Los métodos de mecanizado para controlar la recuperación elástica incluyen el afilado de los bordes afilados, el ataque positivo y los acoplamientos de baja resistencia. El mecanizado CNC multieje implica la inclinación de las herramientas en lugar de mantenerlas en las esquinas para mantener las fuerzas de corte constantes. El mecanizado de alta velocidad de Ti-6Al-4V aumenta las vibraciones en lugar de aumentar la tasa de remoción de material; las pasadas más lentas podrían resultar en un acabado más rápido.
El aluminio 7075-T6 es ideal para su uso en condiciones ambientales donde la vida útil de la herramienta y el tiempo de ciclo son factores importantes , mientras que el Ti-6Al-4V es adecuado para bahías calefactadas donde el módulo de elasticidad y el acabado superficial son criterios más relevantes. En situaciones donde el espesor de pared es inferior a 0,5 mm, se requerirán fijaciones especiales en ambas aleaciones, mientras que los métodos no metálicos o aditivos pueden ser alternativas más económicas. La clasificación de ajuste según la norma ISO 286-1 se aplica a los orificios de ambos materiales.
Atribución de la fuente: ISO 286-1 Especificaciones geométricas de productos (GPS) — Límites y ajustes.
Palabras clave relacionadas: Mecanizado del módulo elástico de Ti-6Al-4V / Recuperación elástica en el mecanizado de titanio / Vida útil de las herramientas de aluminio frente a titanio
¿Cuándo es indispensable el proceso de mecanizado CNC de Ti-6Al-4V para las piezas?
El mecanizado CNC de Ti-6Al-4V es absolutamente necesario cuando el hardware de vuelo está sujeto a calentamiento continuo a un nivel de 150 °C combinado con la presencia de un ambiente corrosivo de niebla salina. El aluminio 7075-T6 se ablanda cuando la temperatura de operación alcanza los 120 °C, mientras que el Ti-6Al-4V es rígido entre 350 y 400 °C cerca de las turbinas, por lo que se vuelve insustituible en tales casos. Los programas de mecanizado CNC de la carcasa de la turbina cumplen ambos umbrales a la vez. El aluminio 7075-T6 precipita fases de endurecimiento por encima de los 120 °C y cae drásticamente la resistencia a la tracción, mientras que el Ti-6Al-4V mantiene la rigidez hasta un flujo de aire de 400 °C. La corrosión también divide los grados: el aluminio 7075-T6 necesita anodizado MIL-A-8625, mientras que el Ti-6Al-4V desarrolla una película de óxido de titanio que resiste la niebla salina sin recubrimiento. Los compradores que siguen las pautas del proceso de mecanizado CNC de Ti-6Al-4V explicadas protegen los orificios de los sujetadores de ±0,005 mm durante los ciclos térmicos.
El Ti-6Al-4V es adecuado para bahías cercanas a turbinas, conductos de aire de purga y cubiertas expuestas a la niebla salina. El aluminio 7075-T6 se mantiene adecuado por debajo de 120 °C, donde la masa y el tiempo de ciclo son factores determinantes. Las comparaciones entre el mecanizado CNC del 7075-T6 y el Ti-6Al-4V deben registrar la temperatura máxima de servicio antes que la densidad o el precio. Las tablas de la guía de selección de materiales CNC aeroespaciales pueden clasificar ambos grados según su exposición a la corrosión. En resumen, el calor y la niebla salina favorecen el uso de titanio, mientras que las bahías expuestas a condiciones ambientales siguen siendo de aluminio.
Temperatura ambiental y umbrales de corrosión
La temperatura de servicio y la exposición a la niebla salina imponen dos límites exigentes para las aleaciones aeroespaciales. La siguiente tabla muestra cuatro filas comparativas entre ambas aleaciones según la norma ASTM B117 (prueba de corrosión por niebla salina neutra).
| Límite | aluminio 7075-T6 | Ti-6Al-4V |
| Límite de temperatura de servicio | 120°C | 400°C |
| Protección contra la corrosión | Anodizado MIL-A-8625 | Película de óxido autoformada |
| Tolerancia del orificio del sujetador | ±0,005 mm | ±0,005 mm |
| Recubrimiento antes del servicio | Requerido | Eximir |
Para temperaturas de servicio superiores a 120 °C y entornos con niebla salina, la aleación Ti-6Al-4V es la más adecuada; mientras que para el almacenamiento a temperatura ambiente, el aluminio 7075-T6 es menos costoso y más rápido.
A 400 °C , ninguna de las aleaciones presenta rigidez, por lo que los materiales resistentes al calor se convierten en el foco de estudio. Los servicios de mecanizado CNC de bajo volumen experimentan costos adicionales debido al elevado precio de las aleaciones de titanio a temperaturas inferiores a 120 °C.
Atribución de la fuente: MIL-A-8625 / ASTM B117 Evaluaciones de estándares ambientales.
Palabras clave relacionadas: límite de temperatura de servicio del Ti-6Al-4V / resistencia a la corrosión por niebla salina del titanio / requisito de anodizado del 7075-T6
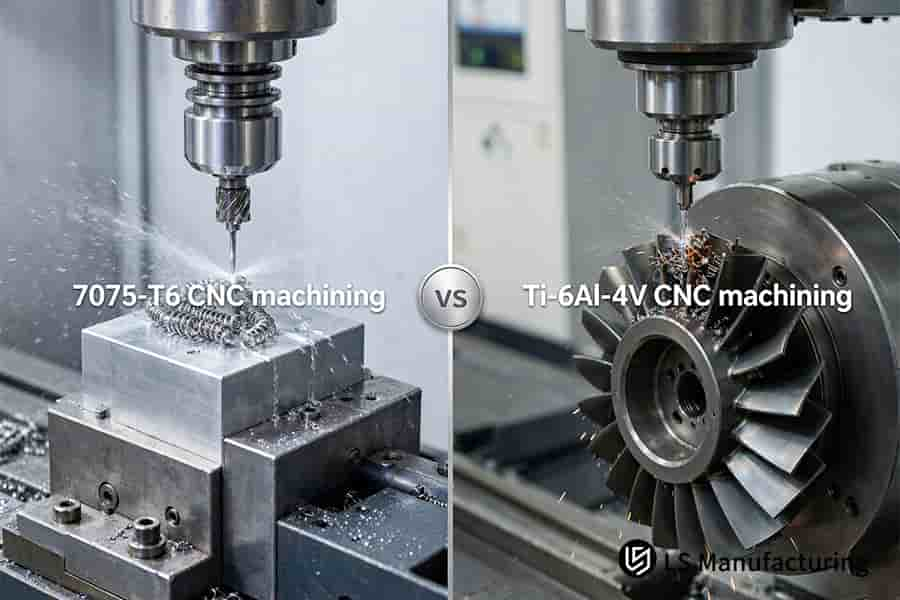
Figura 3: Las virutas curvadas salen de los bloques de aluminio 7075-T6 bajo el chorro de refrigerante, mientras que las palas del impulsor Ti-6Al-4V desprenden pequeños fragmentos.
Cómo funciona en la práctica el mecanizado de Ti-6Al-4V: un ejemplo de montaje de aviónica de LS Manufacturing.
El mecanizado de Ti-6Al-4V en soportes de montaje de aviónica es un reemplazo basado en calor del aluminio 7075-T6 en caso de que se acerque la temperatura del motor, no una mejora general. A temperaturas superiores a 120 °C, el aluminio 7075-T6 pierde precisión geométrica debido a la fluencia y pierde la alineación del orificio bajo torsión; por su parte, el Ti-6Al-4V mantiene la rigidez hasta 400 °C y garantiza la alineación del orificio. El aluminio 7075-T6 prevalece en tiempo de ciclo y masa; el Ti-6Al-4V prevalece en estabilidad dimensional en zonas calentadas; la elección posterior se hace en función únicamente de la temperatura de servicio sostenida. Los orificios de ambas aleaciones en ambos enfoques cumplen con las reglas de tolerancia y ajuste ISO 286-1:2010, y ambos poseen orificios de clase de precisión cuando se cumplen las condiciones de rigidez y tensión. El aluminio es adecuado para el montaje de aviónica a temperatura ambiente en caso de costo relacionado con el tiempo de ciclo; el Ti-6Al-4V es adecuado para zonas adyacentes a la turbina en
Ruta inicial y puntos débiles
Un grupo de I+D de microsatélites emergente eligió la aleación de aluminio 7075-T6 para la base de accionamiento de una plataforma giratoria de antena, debido a su baja densidad y rápidos tiempos de ciclo en comparación con su estabilidad térmica. La combinación de carga de torsión y ciclos solares térmicos provocó que la temperatura en la bahía local aumentara a 165 °C. La fluencia térmica (desplazamiento dimensional gradual debido a la exposición prolongada al calor y a la carga) movió entonces ±0,1 mm los orificios de los casquillos del diseño existente y bloqueó el ajuste del rodamiento. El mecanizado CNC de paredes delgadas de las bases de aluminio no deja espesor residual de pared para recuperar la rigidez cuando aumenta la temperatura. La interferencia en el montaje imposibilitó la prueba de apuntamiento de la antena.
Cambio de ruta y corrección de procesos
Comparación de propiedades de materiales considerando aluminio 7075-T6 de 2,81 g/cm³ de densidad y 130 W/(m·K) de conductividad térmica vs. Ti-6Al-4V de 4,43 g/cm³ de densidad y 6,7 W/(m·K) de conductividad térmica. La velocidad de corte se dividió en 600 m/min vs. 60 m/min y tolerancia ±0,1 mm heredado vs. ±0,005 mm. En la ruta de titanio de LS Manufacturing, se utilizó mecanizado de microavance de 5 ejes y la velocidad de corte se limitó a Vc = 60 m/min. El primer intento de taladrar piezas de titanio causó derivas debido al bajo módulo que hizo que las paredes se movieran bajo la fuerza de corte.
Resultados medidos
El ciclo de entrega se redujo en un 18,2 % en el proyecto #AERO-2026-T881B debido a la sustitución del aluminio por titanio. El producto defectuoso de prueba de lote disminuyó del 16,5 % al 4,2 % , mientras que el costo de las piezas individuales y el consumo de configuración se redujeron en un 11,8 % . Los ajustes de tolerancia de los cojinetes centrales se fabricaron dentro de una banda de ajuste de 5 micras a Ra 0,4 µm. Se eliminó la interferencia de ensamblaje y la prueba de orientación de la antena se superó al primer intento. Las directrices DFM de mecanizado CNC seguidas antes del fresado dieron como resultado los mayores ahorros cuantificables. Los grupos de abastecimiento restablecieron el margen de tiempo del cronograma, mientras que los grupos de inspección de entrada informaron de menos rechazos de orificios.
Validación y lecciones aprendidas
Se utilizaron documentos de inspección según AS9100D y tolerancias geométricas según ISO 2768-1:1989 clase m para la validación de ambos procesos, desde la primera pieza hasta la liberación del lote. Los informes sobre el orificio de la primera pieza validaron la geometría antes del ensamblaje de la antena. El aluminio es la opción correcta en bahías de temperatura ambiente cuando la masa y el tiempo del ciclo de entrega son importantes; el titanio solo justifica el ahorro de costos en caso de exposición al calor. Los hallazgos del proyecto #AERO-2026-T881A se pueden aplicar a bahías de temperatura ambiente en más de 800 ensamblajes registrados. En resumen, deje que la temperatura de servicio determine su aleación y que el tiempo del ciclo establezca su presupuesto.
«El cambio a Ti-6Al-4V eliminó las interferencias de ensamblaje y las pruebas de orientación de la antena se superaron en la primera ejecución después de que los ajustes de los orificios se mantuvieran durante los ciclos térmicos.» — Jefe de Diseño Mecánico, empresa emergente de I+D de microsatélites, Proyecto n.° AERO-2026-T881
Fuente de datos y punto de referencia: Seguimiento del proyecto n.° AERO-2026-T881A (ruta de aluminio 7075-T6) y n.° AERO-2026-T881B (ruta de titanio Ti-6Al-4V); Referencia de la base de datos: Base de datos de mediciones de LS Manufacturing 2025-2026 (tamaño de la muestra >800).

Preguntas frecuentes
1. ¿Por qué se considera que el aluminio 7075-T6 es más resistente que las aleaciones comerciales comunes?
La aleación de aluminio 7075-T6 alcanza una resistencia a la tracción de 570 MPa tras el tratamiento térmico y el envejecimiento, mientras que la aleación Ti-6Al-4V alcanza una resistencia a la tracción de 950 MPa y las aleaciones 6061 aún alcanzan valores inferiores. Con el endurecimiento por precipitación de zinc, los departamentos de compras obtienen una resistencia similar a la del acero al carbono de 2,81 g/cm³ . Los rangos de temperatura ambiente emplean un único rango de resistencia, mientras que las zonas de calor cambian a Ti-6Al-4V. Los certificados de materiales de LS Manufacturing y ASM International (2024) respaldan el mecanizado CNC de aluminio 7075-T6 frente al titanio según la norma ISO 6892-1:2019.
2. ¿Puede el titanio Ti-6Al-4V alcanzar las mismas tolerancias de precisión que las aleaciones de aluminio?
El Ti-6Al-4V alcanza una equivalencia de tolerancia total con el aluminio 7075-T6 en los centros de mecanizado de 5 ejes de LS Manufacturing, ubicados en salas con temperatura controlada. Las ubicaciones de los orificios del Ti-6Al-4V y del aluminio 7075-T6 mantienen una tolerancia de ±0,005 mm, y ambos grados presentan clases de ajuste equivalentes según la norma ISO 286-2:2010. Dentro del conjunto de datos de medición de procesos cruzados de LS Manufacturing 2025-2026 (número de mediciones >800), ambos grados conservan una única banda de tolerancia de orificio. El personal de inspección de entrada puede utilizar una única tolerancia de orificio tanto para piezas de aluminio como de titanio.
3. ¿Por qué se acelera significativamente el desgaste de la herramienta de corte al mecanizar titanio?
El Ti-6Al-4V eleva las puntas de las herramientas por encima de los 800 °C y reduce prematuramente su vida útil; el aluminio 7075-T6 desvía el calor de corte hacia la viruta y mantiene los filos de las herramientas más fríos . La norma ISO 3685:1993 establece los estándares para las pruebas de vida útil de herramientas de un solo punto para ambos tipos de materiales, y los datos de corte de LS Manufacturing indican que el refrigerante interno a alta presión aumenta la vida útil del filo de las herramientas de Ti-6Al-4V. El presupuesto para las herramientas posteriores tiene un mayor gasto en titanio en comparación con las operaciones de aluminio.
4. ¿Es obligatorio el anodizado superficial para los componentes aeroespaciales de Ti-6Al-4V mecanizados por CNC?
El Ti-6Al-4V desarrolla una capa de óxido autorreparadora en el aire y se envía sin recubrimiento; el aluminio 7075-T6 debe someterse a un anodizado MIL-A-8625 Tipo II o III para protegerlo contra la corrosión. La norma ISO 7599:2018 estandariza el recubrimiento anódico del aluminio, mientras que el Ti-6Al-4V se envía sin recubrimiento. Las piezas aeroespaciales de Ti-6Al-4V sin recubrimiento son aprobadas por los auditores de calidad sin someterse a un recubrimiento; las piezas de aluminio pueden asumir el costo y el cronograma del recubrimiento. Los datos de recubrimiento de LS Manufacturing muestran que el Ti-6Al-4V no necesita anodizado, mientras que
5. ¿Cómo deben los principiantes equilibrar los costos de los materiales con los tiempos de ciclo de las máquinas CNC?
El Ti-6Al-4V cuesta más por pieza y se mecaniza más lentamente; los programas de titanio requieren más horas de husillo y más filo de herramienta por pieza. El coste del mecanizado CNC aeroespacial del Ti-6Al-4V solo se amortiza por encima de los 120 grados Celsius. Las velocidades de corte de ambos grados se especifican en el Manual de Maquinaria, 30.ª edición. Los plazos de entrega son más cortos para el aluminio, según los ciclos de mecanizado CNC de LS Manufacturing .
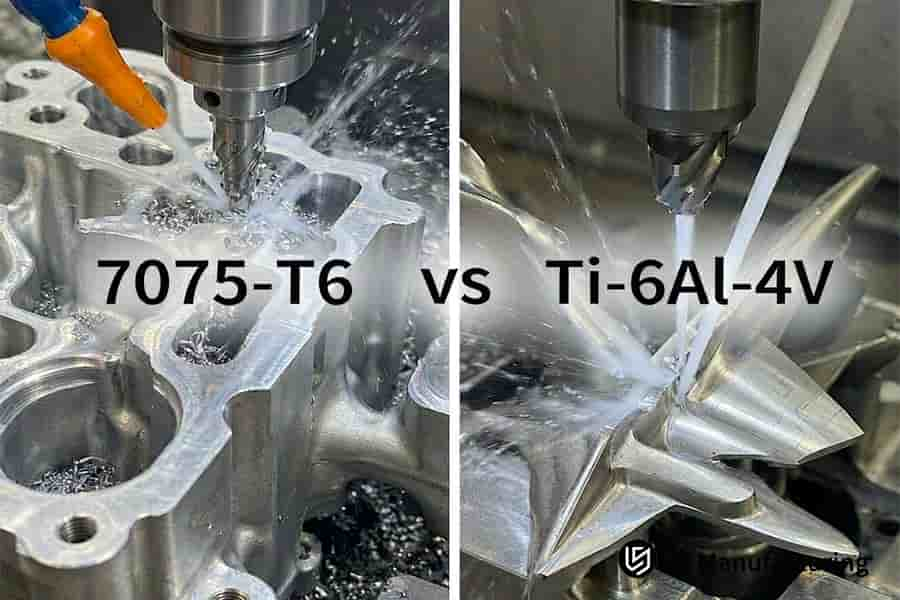
Figura 4: El mecanizado CNC de 7075-T6 frente a Ti-6Al-4V difiere a medida que las fresas fresan las paredes de 7075-T6, mientras que las herramientas dan forma a las aletas de Ti-6Al-4V para los soportes.
Resumen
El proceso de diseño de componentes para aplicaciones aeroespaciales de grado de vuelo implica la elección de la aleación: aluminio 7075-T6 o titanio Ti-6Al-4V . Las piezas que operan a temperatura ambiente presentan tiempos de ciclo más rápidos y menor masa final en aluminio 7075-T6, mientras que las piezas que se encuentran en zonas de alta temperatura obtienen mayor rigidez térmica en Ti-6Al-4V. El rango de temperatura de uso determina la aleación antes de que comience el proceso de diseño.
Mesa de análisis sobre el mecanizado de aleaciones aeroespaciales
Los ingenieros de LS Manufacturing analizan GD&T (acotación y tolerancia geométrica) , técnicas de eliminación de vibraciones y limitaciones de altas temperaturas para el mecanizado de componentes aeroespaciales complejos de paredes delgadas. El personal junior de I+D verifica los parámetros de mecanizado y las cadenas de tolerancias a través del teléfono: +86 185 6675 9667, correo electrónico: info@lsrpf.com, sitio web: https://lsrpf.com/ .
Para más información: Página de servicios de la industria aeroespacial

