 Italiano



In breve: la lavorazione CNC di 7075-T6 e Ti-6Al-4V si basa sul compromesso tra massa e tolleranza termica: la scelta dipende dalla temperatura di esercizio massima e il budget dal tempo di ciclo. L'alluminio 7075-T6 può mantenere una tolleranza di ±0,005 mm, così come il Ti-6Al-4V. Il fattore determinante è la temperatura di esercizio, non la resistenza: la lega di alluminio 7075-T6 è adatta per sezioni esposte a temperature ambiente.
Spesso ingegneri e addetti agli acquisti stanziano fondi per gli utensili senza verificare i carichi termici, finendo poi per sostenere costi per la riparazione di staffe che si avvicinano ad aree riscaldate. La materia prima viene lavorata fino a raggiungere la sua forma definitiva per il volo tramite utensili multiasse, mentre la conduttività termica e il modulo elastico determinano la velocità di completamento dei cicli. Una griglia 4×4 con 5 nodi semplifica e velocizza il processo decisionale relativo alla lavorazione CNC di leghe come 7075-T6 e Ti-6Al-4V, basandosi su quattro fattori. In poche parole, il calore di esercizio determina la lega, mentre il tempo di ciclo definisce il budget.
Perché fidarsi di questa guida per principianti?
L'autrice Gloria, specialista in prototipazione rapida e produzione rapida con oltre 15 anni di esperienza nella produzione di componenti aeronautici, ha redatto tutte le raccomandazioni sui materiali contenute in questo documento. Seguite gli approfondimenti ingegneristici di Gloria su LinkedIn ogni trimestre per aggiornamenti sui dati. Innanzitutto, consultate i manuali ASM International che vi forniranno i valori di riferimento: 2,81 g/cm³ per l'alluminio 7075-T6 rispetto a 4,43 g/cm³ per la lega Ti-6Al-4V , rendendo la vostra staffa il 36,5% più leggera, ove applicabile. Approvato dagli specialisti senior di lavorazione di precisione DFM presso LS Manufacturing. LS Manufacturing lavora entrambe le leghe quotidianamente; questo confronto riflette il comportamento del processo, non una preferenza.
I test di progettazione per le staffe per avionica #AERO-2026-T881 mostrano in quali condizioni la lega 7075-T6 cede: le staffe in alluminio erano vicine al motore a 165 °C, mentre la lega Ti-6Al-4V ha garantito il corretto posizionamento del foro in conformità con le classi di tolleranza ISO 286 con lavorazione a Vc = 60 m/min in refrigerante a 80 bar. Otterrete il vantaggio di un tempo di ciclo inferiore del 18,2%, costi di setup e attrezzaggio inferiori dell'11,8% e una riduzione del tasso di scarto dal 16,5% al 4,2%.
Le tolleranze per gli elementi non dimensionati saranno basate sulle tolleranze ISO secondo gli standard ISO 2768-m e ISO 286. Gli aggiornamenti del processo AS9100D che avverranno a marzo 2026 garantiranno dimensioni del foro di ±0,005 mm su entrambi i materiali, inclusa l'anodizzazione MIL-A-8625 per il materiale 7075-T6 al posto del Ti-6Al-4V laddove il Ti-6Al-4V possa resistere alla nebbia salina senza anodizzazione . I report CMM accompagneranno ogni spedizione. Si prega di fornire i file STEP per l'analisi DFM.
Punti chiave
- La riduzione di peso dipende dalla differenza di densità: l'alluminio 7075-T6 ha una densità inferiore di circa il 36,5% (2,81 contro 4,43 g/cm³) rispetto al Ti-6Al-4V e l'alluminio 7075-T6 supera il Ti-6Al-4V in caso di dimensioni dell'involucro sufficienti.
- La differenza di conducibilità termica genera un effetto collo di bottiglia per la resistenza all'usura e la velocità di taglio: l'alluminio 7075-T6 ha una conducibilità termica di 130 W/(m·K), mentre il Ti-6Al-4V ha una conducibilità termica di 6,7 W/(m·K). Il rapporto di differenza è di circa 20 volte.
- Il controllo della rigidità diventa cruciale per ottenere dimensioni di accoppiamento precise: l'alluminio 7075-T6 e la lega Ti-6Al-4V offrono la stessa banda di tolleranza di classe di accoppiamento dopo l'eliminazione della deformazione mediante percorsi utensile simmetrici e fasi di distensione delle tensioni.
- L'intervallo di temperatura di esercizio è l'elemento che indica chiaramente la sostituibilità di un materiale: l'alluminio 7075-T6 inizierebbe a deteriorarsi a 120 °C, mentre la lega Ti-6Al-4V dimostra un'elevata resistenza specifica alla temperatura di esercizio di 400 °C.
L'alluminio 7075-T6 è più leggero del Ti-6Al-4V nei telai CNC?
La lega 7075-T6 ha una densità inferiore del 36,5% rispetto alla Ti-6Al-4V, che presenta una densità di 4,43 g/cm³ contro 2,81 g/cm³ a parità di volume dei componenti. I componenti della cellula, per i quali la massa è un fattore determinante, prediligono la lega 7075-T6, mentre i componenti soggetti a vincoli di spazio e a sollecitazioni strutturali estreme utilizzano la Ti-6Al-4V. Chi si chiede se l'alluminio 7075-T6 sia più leggero della Ti-6Al-4V deve considerare anche la resistenza alla trazione, che è rispettivamente di 570 MPa e 950 MPa. Sia la lega 7075-T6 che la Ti-6Al-4V hanno una tolleranza di ±0,05 mm, il che significa che la massa, e non la precisione, è il fattore determinante nella scelta del materiale. La lega 7075-T6 è adatta per gli alloggiamenti avionici quando lo spazio disponibile è abbondante, mentre la lega Ti-6Al-4V è più indicata per i vani a parete sottile dove la resistenza specifica (resistenza alla trazione/densità) è fondamentale per la sopravvivenza. In parole semplici, uno spessore maggiore della parete è preferibile a una densità inferiore quando lo spazio è limitato.
Rapporto tra densità e resistenza allo snervamento nella progettazione strutturale
La lavorazione CNC del titanio rispetto a quella dell'alluminio richiede l'esecuzione dei seguenti calcoli prima di scegliere il materiale per il telaio:
- L'alluminio 7075-T6, con una densità di 2,81 g/cm³, mantiene il 63,4% del peso della lega Ti-6Al-4V, che ha una densità di 4,43 g/cm³.
- Punto di svolta nel rapporto resistenza/peso: l'alluminio 7075-T6 raggiunge circa 203 MPa per g/cm³ (570 ÷ 2,81), mentre il Ti-6Al-4V raggiunge circa 214 MPa per g/cm³ (950 ÷ 4,43).
- Scenario di crossover: 7075-T6 vs Ti-6Al-4V. La lavorazione CNC è preferibile finché lo spessore della parete non ha volume illimitato; il Ti-6Al-4V prevale quando i vincoli spaziali limitano lo spessore della parete.
- Valutazione dell'ingombro: una guida alla selezione dei materiali per macchine CNC aerospaziali confronta l'alluminio 7075-T6, per via dei suoi ampi spazi vuoti, con la lega Ti-6Al-4V, per via dei suoi spazi vuoti più stretti.
La lavorazione CNC dell'alluminio leggero è efficace solo laddove lo spessore della parete consente di compensare la perdita di rigidità dovuta alla minore densità.
Fonte: ASM International, Materials Properties Handbook: Titanium Alloys and Aluminum Systems (2024).
Parole chiave correlate: lavorazione CNC di 7075-T6 vs Ti-6Al-4V / lavorazione CNC di titanio vs alluminio / lavorazione CNC di alluminio leggero
Qual è il comportamento dell'alluminio 7075-T6 durante la lavorazione sotto carichi elevati?
La lega di alluminio 7075-T6 è una lega indurita per precipitazione, utilizzata nella lavorazione aerospaziale a Vc = 600 m/min e in grado di asportare materiale sfuso più velocemente di qualsiasi altra lega strutturale. La lega Ti-6Al-4V taglia a 40-80 m/min; il tempo di ciclo favorisce la lavorazione dell'alluminio 7075-T6, ma carichi termici superiori ai limiti dell'alluminio rendono preferibile la lavorazione con la lega Ti-6Al-4V. La sgrossatura elimina le tensioni di laminazione anisotrope (tensioni allineate con l'orientamento dei grani cristallini) dall'alluminio 7075-T6, deformandone la parete.
Il percorso utensile di distensione, insieme all'invecchiamento, riporta la lega entro ±0,005 mm entro i limiti della norma ASME Y14.5-2018. L'alluminio 7075-T6 è adatto per i telai, mentre il Ti-6Al-4V è preferibile per le campate che superano i limiti dell'alluminio. Gli acquirenti che confrontano la lavorazione CNC del 7075-T6 con quella del Ti-6Al-4V devono prevedere ulteriori cicli di invecchiamento prima della finitura. La lavorazione CNC a parete sottile dell'alluminio 7075-T6 avrà successo grazie a percorsi utensile speculari lungo la profondità di taglio.
La lamiera di alluminio 7075-T6 trattiene le tensioni nella direzione di laminazione e l'allineamento delle fibre determina il percorso delle pareti della tasca una volta terminata la rimozione del materiale. Gli ingegneri che studiano il comportamento di lavorazione dell'alluminio 7075-T6 sotto carico riscontrano il sollevamento degli angoli dopo la rimozione del materiale, non durante il taglio stesso. I macchinisti utilizzano cicli di sgrossatura simmetrici alternando le pareti opposte e successivi cicli di invecchiamento che rilassano le fibre per superare il problema del sollevamento degli angoli. Anche sulla lega Ti-6Al-4V è necessario controllare le tensioni residue prima di eseguire forature strette.
Velocità del mandrino più elevate sull'alluminio 7075-T6 a parete sottile tendono a diminuire la tolleranza finale poiché la rapida rimozione del materiale aumenta la quantità di stress di fresatura al minuto. Gli ingegneri di processo considerano la riduzione dello stress come un elemento del loro programma di produzione, non come una misura di emergenza nella guida alla selezione dei materiali CNC aerospaziali . La lavorazione CNC a 5 assi unisce le operazioni di sgrossatura e finitura in un'unica operazione, riducendo l'intervallo tra la rimozione del materiale e i cicli di invecchiamento.
Fonte: Groover, Fondamenti della produzione moderna, 7a edizione (Capitolo 26).
Parole chiave correlate: comportamento di lavorazione dell'alluminio 7075-T6 / lavorazione CNC a parete sottile / tensioni residue nella lavorazione CNC
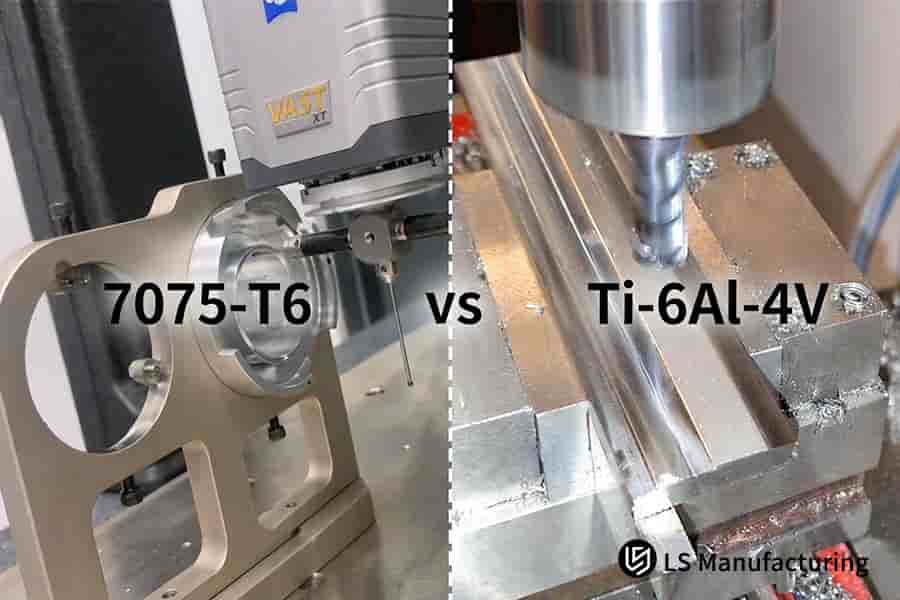
Figura 1: Le sonde della macchina misurano i bordi di un componente in alluminio 7075-T6 mentre i morsetti tengono fermo il titanio Ti-6Al-4V sotto la fresa.
Tabella comparativa delle proprietà ingegneristiche di base: 7075-T6 vs. Ti-6Al-4V
Una base di riferimento empirica sulle proprietà fornisce indicazioni per l'assegnazione iniziale dei materiali aerospaziali nelle quattro dimensioni ingegneristiche. L'alluminio 7075-T6 di grado aerospaziale e il titanio Ti-6Al-4V (Grado 5) di grado aerospaziale offrono tutti i valori comparabili secondo la norma ISO 2768-1:1989 classe m . I clienti ottengono densità, conducibilità termica, velocità di taglio e limiti di tolleranza in un'unica tabella per la selezione iniziale del materiale.
| Dimensione | Opzione A: alluminio 7075-T6 di grado aerospaziale | Opzione B: titanio Ti-6Al-4V (Grado 5) di grado aerospaziale | Linee guida di progettazione |
| Densità | 2,81 g/cm³ | 4,43 g/cm³ | Per volumi più ampi si preferisce l'alluminio; per vani più ristretti e ad alto carico si preferisce il titanio. |
| conducibilità termica | 130 W/(m·K) | 6,7 W/(m·K) | L'alluminio dissipa rapidamente il calore; il titanio cattura il calore localizzato. |
| Velocità di taglio tipica (Vc) | 500–800 m/min (Vc = 600 m/min) | 40–80 m/min (Vc = 60 m/min) | L'alluminio si lavora in meno ore macchina; il titanio in più ore. |
| Intervallo di tolleranza raggiungibile | Grado di precisione ±0,005 mm; grado generale ±0,05 mm | Grado di precisione ±0,005 mm; grado generale ±0,05 mm | La norma ISO 2768-1:1989 classe m disciplina entrambe le macchine utensili di precisione |
L'alluminio 7075-T6 offre un risparmio di peso grazie alla produzione in serie e alla rapidità di lavorazione, mentre la lega Ti-6Al-4V è impiegata nelle zone ad alta temperatura delle turbine con spessori inferiori a 10 micron secondo la norma ISO 2768-1 .
Nota per dispositivi mobili: scorri orizzontalmente per visualizzare tutte le colonne oppure passa al layout a schede.
Fonte dei dati e benchmark: baseline di proprietà empirica verificata da LS Manufacturing
Percorso decisionale tra lega aerospaziale 7075-T6 e Ti-6Al-4V
Parti dal nodo superiore e rispondi a ciascuna domanda con valori misurati, non ipotizzati. Segui un ramo per ogni nodo fino a raggiungere una scheda finale. Quattro input determinano il percorso: temperatura di esercizio massima, esposizione alla nebbia salina, spazio dell'involucro e spessore minimo della parete.
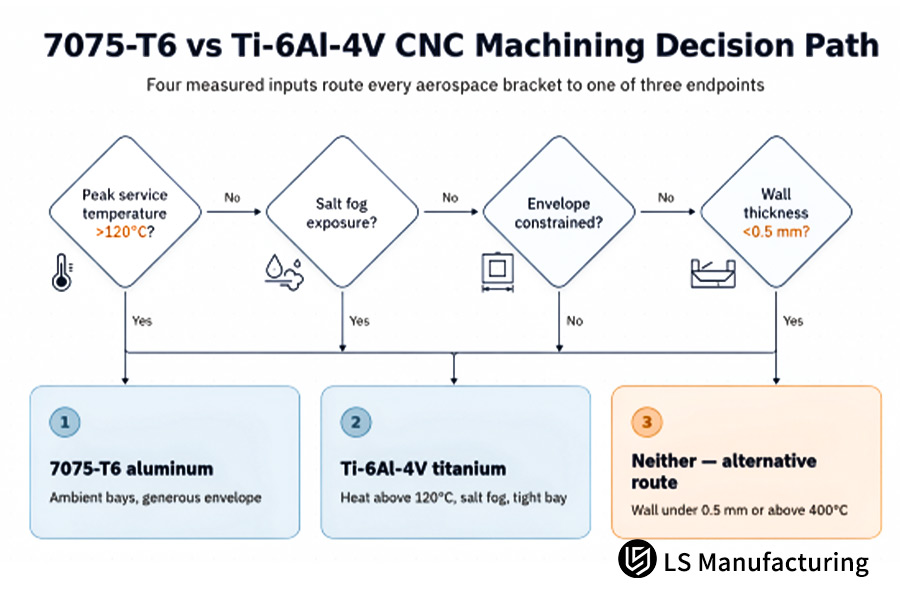
Figura 2: Il percorso decisionale di lavorazione CNC tra 7075-T6 e Ti-6Al-4V si snoda dalla temperatura di picco attraverso la nebbia salina fino a tre punti finali.
- Utilizzare la temperatura di esercizio massima misurata o simulata, rilevata prima del congelamento di progetto; la temperatura ambiente del vano sottostima i carichi termici della zona.
- Quando lo spessore della parete scende al di sotto di 0,5 mm all'interno di un involucro ristretto, entrambe le tipologie richiedono dispositivi di fissaggio dedicati, quindi è opportuno confrontare le soluzioni non metalliche o additive.
- Al di sopra dei 400 °C, nessuna delle due leghe mantiene la rigidità; in tal caso, è necessario optare per alternative resistenti al calore al di fuori di questo albero.
In che modo la dissipazione del calore influisce sulla velocità di lavorazione del titanio?
La lega Ti-6Al-4V dissipa il calore di taglio a 6,7 W/(mK), 1/20 del valore dell'alluminio 7075-T6; il calore viene intrappolato nelle microzone della punta dell'utensile. La temperatura della punta dell'utensile supera gli 800 °C durante la lavorazione del Ti-6Al-4V, causando il distacco del rivestimento, mentre l'alluminio 7075-T6 rimane a una temperatura inferiore grazie alla sua capacità di dissipare il calore nei trucioli. Quando si valuta la lavorabilità del titanio rispetto all'alluminio , gli acquirenti devono considerare il monitoraggio dell'utensile per il Ti-6Al-4V e le ore di lavorazione per l'alluminio 7075-T6. La lavorazione CNC ad alto volume favorisce l'alluminio 7075-T6 in termini di tempo di ciclo, mentre il Ti-6Al-4V è più adatto laddove il calore di esercizio è un fattore importante nella progettazione. L'usura dell'utensile nel titanio rispetto all'alluminio 7075 è ciò che determina il costo di produzione di ogni singolo pezzo in Ti-6Al-4V. Il materiale Ti-6Al-4V è efficace nel mantenere il calore lontano dalle pareti sottili, mentre l'alluminio 7075-T6 convoglia più calore nel materiale in lavorazione.
Barriera termica e progressione dell'usura degli utensili
Gli ingegneri che studiano come la dissipazione del calore influisce sulla lavorazione del titanio si trovano di fronte a tre fenomeni interconnessi all'avanguardia:
- Distribuzione del calore : i trucioli in Ti-6Al-4V dissipano meno del 20% del calore di taglio, lasciando le punte degli utensili a temperature superiori a 800 °C; l'alluminio 7075-T6 dissipa la maggior parte del calore di taglio in trucioli.
- Danni al rivestimento : il calore del bordo provoca un accumulo di materiale (il materiale del pezzo in lavorazione si salda alla superficie di spoglia) , mentre l'alluminio 7075-T6 previene entrambi i problemi, operando a una velocità circa 10 volte superiore.
- Azione del refrigerante : l'erogazione del refrigerante attraverso il corpo dell'utensile a pressioni ≥70 bar ( refrigerante interno ad alta pressione ) distrugge la barriera termica del Ti-6Al-4V; l'alluminio 7075-T6 funziona con il refrigerante standard a flusso continuo.
L'usura degli utensili sui fori in Ti-6Al-4V supera le bande di classe m della norma ISO 2768-1:1989 prima che l'usura del fianco appaia grave agli operatori; gli standard di tolleranza della lavorazione CNC influenzano gli scarti più della velocità del mandrino. Spingere la velocità Vc oltre le bande stabili del Ti-6Al-4V genera calore più rapidamente di quanto il refrigerante a ≥70 bar lo rimuova; il risparmio di tempo di ciclo si traduce quindi in un aumento dei costi degli utensili.
Fonte: Machinery's Handbook, 30ª edizione (Sezione: Velocità di lavorazione e avanzamenti per leghe di titanio).
Parole chiave correlate: conducibilità termica del titanio, lavorazione / usura degli utensili in carburo del titanio / velocità di taglio del titanio 7075 vs titanio
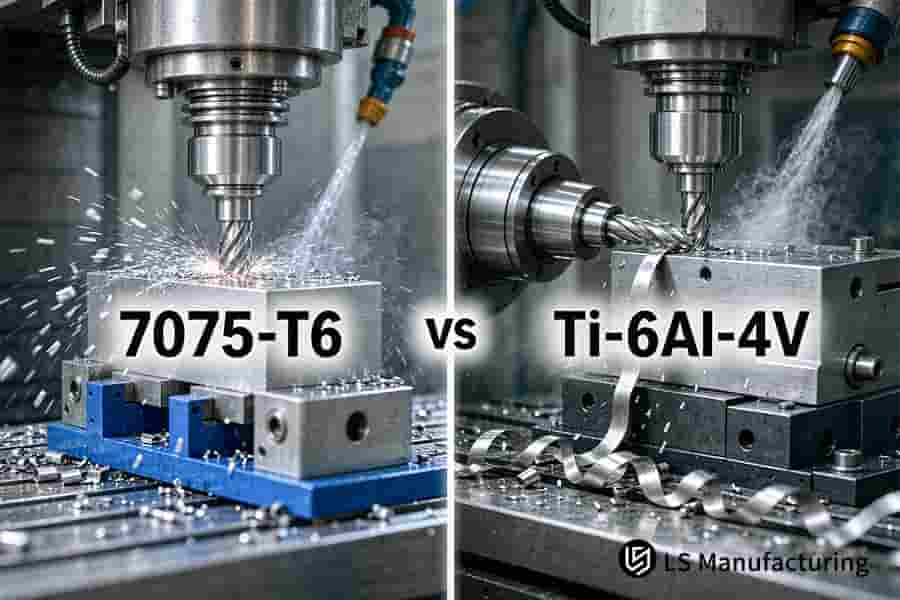
Figura 3: Il liquido di raffreddamento spruzza sull'alluminio 7075-T6 mentre sottili schegge brillanti volano via e lunghi nastri si arricciano dal titanio Ti-6Al-4V.
Perché la lavorabilità del titanio e dell'alluminio differiscono così nettamente?
La lavorabilità del titanio e dell'alluminio differisce perché la lega Ti-6Al-4V combina un modulo di elasticità di 114 GPa con un'elevata affinità termica. In altre parole, la lavorazione dell'alluminio 7075-T6 avviene a circa 10 m/s con una durata dell'utensile di diverse ore, mentre il Ti-6Al-4V viene tagliato a circa 1 m/s, con la necessità di affilatura e di un ridotto impegno posteriore per mantenere una rugosità superficiale Ra di 0,8 μm . Quando si sceglie un materiale in base all'usura dell'utensile nel caso del titanio o dell'alluminio 7075 , l'operatore riscontrerà usura del fianco e vibrazioni durante la lavorazione con il Ti-6Al-4V a causa del rimbalzo elastico del pezzo dal tagliente. L'alluminio 7075-T6 produce trucioli netti e mantiene i taglienti freddi durante la lavorazione. La lavorazione CNC del titanio di grado 5 sacrifica il tempo di ciclo per l'integrità della superficie, con la rigidità, piuttosto che la potenza, che determina l'intervallo di taglio stabile. Angoli netti e rigidità sono importanti, non la coppia aggiuntiva sul Ti-6Al-4V.
Il processo di lavorazione CNC del Ti-6Al-4V inizia dal modulo elastico, non dalla durezza. Il basso modulo elastico del Ti-6Al-4V crea un ritorno elastico; lo sfregamento dei fianchi provoca vibrazioni, mentre l'elevata rigidità dell'alluminio 7075-T6 riduce gli effetti del ritorno elastico. I metodi di lavorazione per gestire il ritorno elastico includono l'affilatura dei bordi taglienti, l'angolo di spoglia positivo e gli impegni posteriori bassi. La lavorazione CNC multiasse prevede l'inclinazione degli utensili anziché la loro permanenza negli angoli, in modo da mantenere costanti le forze di taglio. La lavorazione ad alta velocità del Ti-6Al-4V aumenta le vibrazioni anziché aumentare la velocità di asportazione del materiale; passaggi più lenti potrebbero portare a una finitura più rapida.
L'alluminio 7075-T6 è ideale per l'impiego in condizioni ambientali dove la durata dell'utensile e il tempo di ciclo diventano fattori importanti , mentre la lega Ti-6Al-4V è più adatta per ambienti riscaldati dove il modulo elastico e la finitura superficiale assumono maggiore importanza. In situazioni in cui lo spessore della parete scende al di sotto di 0,5 mm, saranno necessari dispositivi di fissaggio speciali per entrambe le leghe, mentre metodi non metallici o additivi possono rappresentare alternative più economiche. La classe di accoppiamento secondo ISO 286-1 si applica ai fori di entrambi i materiali.
Attribuzione della fonte: ISO 286-1 Specifiche geometriche dei prodotti (GPS) — Limiti e accoppiamenti.
Parole chiave correlate: lavorazione del modulo elastico del Ti-6Al-4V / ritorno elastico nella lavorazione del titanio / durata degli utensili in alluminio rispetto al titanio
Quando è indispensabile la lavorazione CNC della lega Ti-6Al-4V per la produzione di componenti?
La lavorazione CNC della lega Ti-6Al-4V è assolutamente necessaria quando i componenti aeronautici sono soggetti a riscaldamento continuo fino a 150 °C, in combinazione con la presenza di un ambiente corrosivo di nebbia salina. L'alluminio 7075-T6 si ammorbidisce quando la temperatura di esercizio raggiunge i 120 °C, mentre la lega Ti-6Al-4V rimane rigida tra i 350 e i 400 °C in prossimità delle turbine, diventando quindi insostituibile in tali casi. I programmi di lavorazione CNC per i carter delle turbine soddisfano entrambe le soglie contemporaneamente.
L'alluminio 7075-T6, con l'invecchiamento eccessivo, presenta precipitati di rinforzo più grossolani al di sopra dei 120 °C e una resistenza alla trazione drasticamente ridotta, mentre il Ti-6Al-4V mantiene la rigidità fino a 400 °C in flusso d'aria. Anche la corrosione differenzia i materiali: l'alluminio 7075-T6 richiede l'anodizzazione MIL-A-8625, mentre il Ti-6Al-4V sviluppa una pellicola di ossido di titanio resistente alla nebbia salina. Gli acquirenti che seguono le linee guida del processo di lavorazione CNC del Ti-6Al-4V spiegano che proteggono i fori dei bulloni con una tolleranza di ±0,005 mm attraverso i cicli termici.
La lega Ti-6Al-4V è adatta per vani in prossimità di turbine, condotti di prelievo aria e ponti esposti alla nebbia salina. L'alluminio 7075-T6 mantiene le sue caratteristiche al di sotto dei 120 °C, dove massa e tempo di ciclo sono fattori determinanti. Le recensioni sulla lavorazione CNC del 7075-T6 rispetto al Ti-6Al-4V dovrebbero considerare la temperatura di esercizio massima prima della densità o del prezzo. Le tabelle guida alla selezione dei materiali per la lavorazione CNC in ambito aerospaziale possono quindi classificare entrambe le leghe in base all'esposizione alla corrosione. In parole semplici, calore e nebbia salina rendono il titanio più adatto, mentre i vani esposti a condizioni ambientali normali rimangono in alluminio.
Soglie di temperatura ambientale e di corrosione
La temperatura di esercizio e l'esposizione alla nebbia salina rappresentano due limiti stringenti per le leghe aerospaziali. La tabella seguente mostra quattro righe di confronto tra le due leghe, basate sulla norma ASTM B117 (prova di corrosione in nebbia salina neutra).
| Soglia | Alluminio 7075-T6 | Ti-6Al-4V |
| Limite di temperatura di servizio | 120 °C | 400 °C |
| Protezione dalla corrosione | anodizzazione MIL-A-8625 | Pellicola di ossido autoformante |
| Tolleranza del foro del dispositivo di fissaggio | ±0,005 mm | ±0,005 mm |
| Rivestimento prima dell'uso | Necessario | Esonerare |
Oltre una temperatura di esercizio di 120 °C e in un ambiente con nebbia salina, la lega Ti-6Al-4V si rivela la scelta ideale; mentre per lo stoccaggio a temperatura ambiente, l'alluminio 7075-T6 è meno costoso e più veloce.
A 400 °C , nessuna delle due leghe possiede rigidità e la ricerca di materiali resistenti al calore diventa centrale. I servizi di lavorazione CNC a basso volume si scontrano con divisioni di costo basate sul calore a temperature inferiori a 120 °C a causa dell'aumento del prezzo delle leghe di titanio.
Fonte: Valutazioni degli standard ambientali MIL-A-8625 / ASTM B117.
Parole chiave correlate: limite di temperatura di esercizio Ti-6Al-4V / resistenza alla corrosione da nebbia salina del titanio / requisiti di anodizzazione 7075-T6
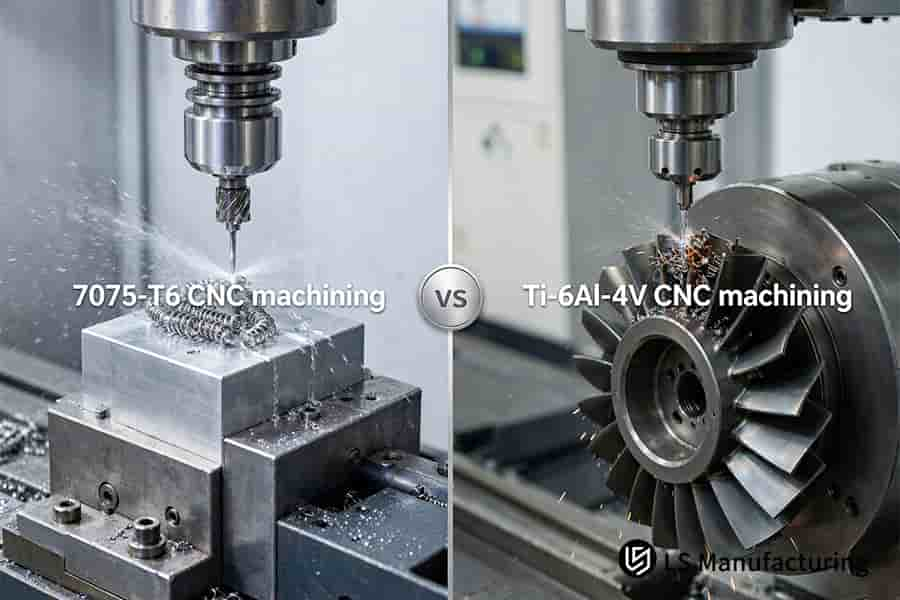
Figura 4: Trucioli arricciati si staccano dai blocchi di alluminio 7075-T6 sotto lo spruzzo del liquido di raffreddamento, mentre le pale della girante in Ti-6Al-4V rilasciano frammenti corti.
Come funziona la lavorazione del Ti-6Al-4V nella pratica: un esempio di montaggio avionico da LS Manufacturing
Nelle staffe avioniche di precisione, il passaggio alla lavorazione CNC della lega Ti-6Al-4V non è un semplice aggiornamento rispetto all'alluminio 7075-T6, bensì una risposta obbligatoria al calore localizzato del motore che supera i 120 °C. A temperature superiori a 120 °C, l'alluminio 7075-T6 perde precisione geometrica a causa del creep e disallinea i fori sotto l'azione della coppia; la lega Ti-6Al-4V mantiene la rigidità fino a 400 °C e garantisce l'allineamento dei fori. L'alluminio 7075-T6 risulta più vantaggioso in termini di tempo di ciclo e peso; la lega Ti-6Al-4V prevale in termini di stabilità dimensionale nelle zone riscaldate; la scelta finale si basa esclusivamente sulla temperatura di esercizio prolungata. I fori di entrambe le leghe, in entrambi i casi, rientrano nelle tolleranze e nei parametri di accoppiamento della norma ISO 286-1:2010 ed entrambe possiedono fori di classe di precisione quando vengono soddisfatte le condizioni di rigidità e sollecitazione.
Percorso iniziale e punti critici
Un gruppo di ricerca e sviluppo di microsatelliti, una startup, ha scelto la lega di alluminio 7075-T6 per la base di azionamento di una piattaforma girevole per antenne, privilegiando la bassa densità e i tempi di ciclo rapidi rispetto alla stabilità termica. La combinazione di carico di coppia e cicli termici solari ha causato un aumento della temperatura nella camera di prova fino a 165 °C. Il creep termico (deformazione dimensionale graduale dovuta all'esposizione prolungata al calore e al carico) ha quindi spostato di ±0,1 mm i fori delle boccole del progetto esistente, bloccando l'accoppiamento dei cuscinetti. La lavorazione CNC a parete sottile delle basi in alluminio non lascia uno spessore residuo sufficiente a ripristinare la rigidità quando la temperatura aumenta. L'interferenza durante l'assemblaggio ha quindi reso impossibile il test di puntamento dell'antenna.
Cambio di percorso e correzione del processo
Confronto delle proprietà dei materiali considerati: alluminio 7075-T6 con densità di 2,81 g/cm³ e conduttività termica di 130 W/(m·K) rispetto a Ti-6Al-4V con densità di 4,43 g/cm³ e conduttività termica di 6,7 W/(m·K). La velocità di taglio è stata divisa in 600 m/min vs. 60 m/min e la tolleranza ±0,1 mm legacy vs. ±0,005 mm. Nel processo di lavorazione del titanio di LS Manufacturing, è stata utilizzata la lavorazione a micro-avanzamento a 5 assi e la velocità di taglio è stata limitata a Vc = 60 m/min. Il primo tentativo di alesare parti in titanio ha causato derive dovute al basso modulo che hanno provocato lo spostamento delle pareti sotto la forza di taglio.
Risultati misurati
Il taglio del titanio risultava più lento per ogni passata, ma l'eliminazione delle rilavorazioni e degli scarti dovuti allo scorrimento ha ridotto i tempi di consegna complessivi del 18,2%.
Il ciclo di consegna del progetto #AERO-2026-T881B si è ridotto del 18,2% grazie alla sostituzione dell'alluminio con il titanio. La percentuale di prodotti difettosi nei test di lotto è diminuita dal 16,5% al 4,2% , mentre il costo dei singoli componenti e i costi di setup si sono ridotti dell'11,8 % . Le tolleranze di accoppiamento dei cuscinetti del nucleo sono state realizzate entro una banda di 5 micron a Ra 0,4 µm. Le interferenze di assemblaggio sono state eliminate e il test di orientamento dell'antenna è stato superato al primo tentativo. L'applicazione delle linee guida DFM per la lavorazione CNC prima della fresatura ha portato ai maggiori risparmi misurabili. I gruppi di approvvigionamento hanno ripristinato il margine di pianificazione, mentre i gruppi di ispezione in entrata hanno segnalato un minor numero di scarti di fori.
Validazione e insegnamenti
I documenti di ispezione secondo AS9100D e le tolleranze geometriche secondo ISO 2768-1:1989 classe m sono stati utilizzati per la validazione di entrambi i processi, dal primo articolo al rilascio del lotto. I report sul foro del primo articolo hanno convalidato la geometria prima dell'assemblaggio dell'antenna. L'alluminio è la scelta giusta per i vani a temperatura ambiente quando massa e tempi di consegna sono importanti; il titanio giustifica il risparmio sui costi solo in caso di esposizione al calore. I risultati del progetto #AERO-2026-T881A possono essere applicati ai vani a temperatura ambiente in oltre 800 costruzioni registrate. In parole semplici, lasciate che la temperatura di esercizio selezioni la lega e che i tempi di ciclo stabiliscano il vostro budget.
"Il passaggio alla lega Ti-6Al-4V ha eliminato le interferenze di assemblaggio e i test di puntamento dell'antenna sono stati superati al primo tentativo, dopo che gli accoppiamenti dei fori hanno resistito ai cicli termici." — Responsabile della progettazione meccanica, startup di ricerca e sviluppo di microsatelliti, Progetto n. AERO-2026-T881
Fonte dei dati e benchmark: tracciamento del progetto #AERO-2026-T881A (percorso alluminio 7075-T6) e #AERO-2026-T881B (percorso titanio Ti-6Al-4V); riferimento al database: database misurato LS Manufacturing 2025–2026 (dimensione del campione >800).

FAQ
1. Perché l'alluminio 7075-T6 è considerato più resistente delle comuni leghe commerciali?
La lega di alluminio 7075-T6 raggiunge una resistenza alla trazione di 570 MPa dopo trattamento di solubilizzazione e invecchiamento, mentre la lega Ti-6Al-4V raggiunge una resistenza alla trazione di 950 MPa e le leghe 6061 raggiungono ancora valori inferiori. Con l'indurimento per precipitazione di zinco, i reparti acquisti ottengono una resistenza dell'acciaio al carbonio di 2,81 g/cm³ . Le fasce di temperatura ambiente utilizzano un intervallo di resistenza, mentre le zone ad alta temperatura passano alla lega Ti-6Al-4V. I certificati dei materiali di LS Manufacturing e ASM International (2024) supportano la lavorazione CNC dell'alluminio 7075-T6 rispetto al titanio secondo la norma ISO 6892-1:2019.
2. Il titanio Ti-6Al-4V può raggiungere le stesse tolleranze di precisione delle leghe di alluminio?
La lega Ti-6Al-4V raggiunge una completa equivalenza di tolleranza con l'alluminio 7075-T6 nei centri di lavoro a 5 assi di LS Manufacturing, all'interno di ambienti a temperatura controllata. Le posizioni dei fori sia per la lega Ti-6Al-4V che per l'alluminio 7075-T6 mantengono una tolleranza di ±0,005 mm, con entrambe le leghe che presentano classi di accoppiamento equivalenti secondo lo standard ISO 286-2:2010. Nel set di dati di misurazione interprocesso LS Manufacturing 2025-2026 (numero di misurazioni >800), entrambe le leghe mantengono un'unica banda di tolleranza del foro. Il personale addetto al controllo qualità in entrata può utilizzare un'unica tolleranza del foro sia per i componenti in alluminio che per quelli in titanio.
3. Perché l'usura degli utensili da taglio accelera significativamente durante la lavorazione del titanio?
La lega Ti-6Al-4V porta le punte degli utensili oltre gli 800 °C , riducendone prematuramente la durata; l'alluminio 7075-T6 devia il calore di taglio verso il truciolo, mantenendo i taglienti più freddi . La norma ISO 3685:1993 definisce gli standard per i test di durata degli utensili a punto singolo per entrambi i tipi di materiale, e i dati di taglio di LS Manufacturing indicano che il refrigerante interno ad alta pressione aumenta la durata dei taglienti in Ti-6Al-4V. Il budget per gli utensili a valle prevede una spesa maggiore per il titanio rispetto alle operazioni in alluminio.
4. L'anodizzazione superficiale è obbligatoria per i componenti aerospaziali in Ti-6Al-4V lavorati con macchine CNC?
La lega Ti-6Al-4V sviluppa uno strato di ossido autoriparante a contatto con l'aria e viene spedita senza rivestimento; l'alluminio 7075-T6, invece, deve essere sottoposto ad anodizzazione di tipo II o III secondo la norma MIL-A-8625 per proteggerlo dalla corrosione. La norma ISO 7599:2018 standardizza il rivestimento anodico dell'alluminio, mentre la lega Ti-6Al-4V viene spedita senza rivestimento. I componenti aerospaziali in Ti-6Al-4V non rivestito vengono approvati dai revisori della qualità senza necessità di placcatura; i componenti in alluminio, invece, possono essere sottoposti a un processo di rivestimento, tenendo conto dei relativi costi e tempi.
5. Come dovrebbero i principianti bilanciare i costi dei materiali con i tempi di ciclo delle macchine CNC?
La lega Ti-6Al-4V ha un costo unitario maggiore e tempi di lavorazione più lunghi; i programmi di lavorazione del titanio richiedono più ore di utilizzo del mandrino e un maggior numero di utensili per pezzo. Il costo della lavorazione CNC aerospaziale della Ti-6Al-4V si ammortizza solo al di sopra dei 120 gradi Celsius. Le velocità di taglio di entrambe le leghe sono riportate nel Machinery's Handbook, 30a edizione. I tempi di lavorazione sono più brevi per il materiale in alluminio, secondo i cicli di lavorazione CNC di LS Manufacturing .
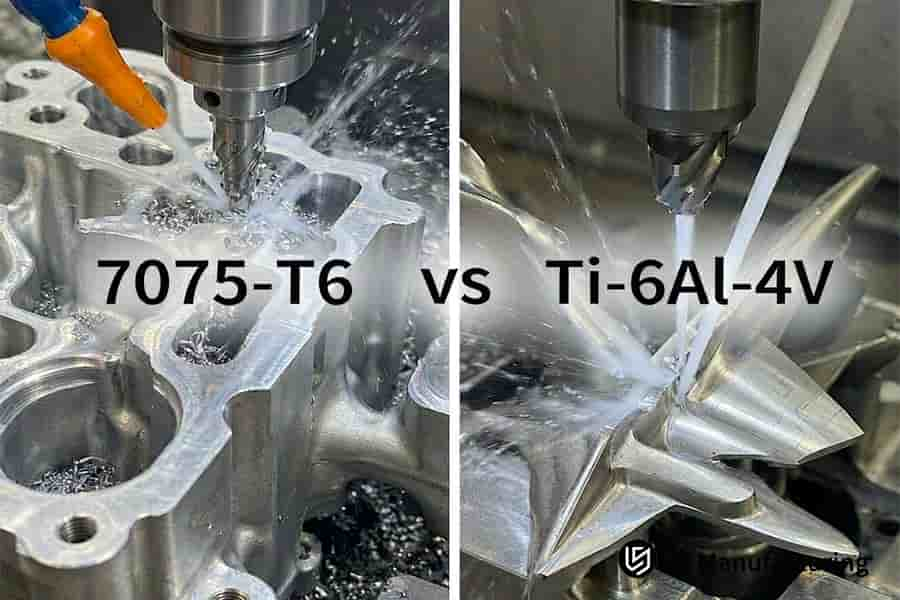
Figura 5: La lavorazione CNC del 7075-T6 rispetto al Ti-6Al-4V presenta delle divergenze: le frese lavorano le pareti del 7075-T6, mentre gli utensili modellano le alette del Ti-6Al-4V per le staffe.
Riepilogo
Il processo di progettazione di componenti aerospaziali di grado aeronautico prevede la scelta del tipo di lega: alluminio 7075-T6 o titanio Ti-6Al-4V . I componenti per ambienti esterni presentano tempi di ciclo più rapidi e una massa finale inferiore se realizzati in alluminio 7075-T6, mentre i componenti per zone ad alta temperatura beneficiano della maggiore rigidità termica del titanio Ti-6Al-4V. L'intervallo di temperatura di utilizzo determina la lega da utilizzare prima dell'inizio del processo di progettazione.
Analisi della lavorazione delle leghe aerospaziali
Gli ingegneri di LS Manufacturing discutono di GD&T (dimensionamento e tolleranza geometrica) , tecniche di eliminazione delle vibrazioni e limiti delle alte temperature per la lavorazione di componenti aerospaziali complessi a parete sottile. Il personale junior di R&D verifica i parametri di lavorazione e le catene di tolleranza tramite telefono: +86 185 6675 9667, e-mail: info@lsrpf.com, sito web: https://lsrpf.com/ .
Per approfondire: Pagina sui servizi per l'industria aerospaziale

