 Português (Brasil)



Resumindo: a usinagem CNC de 7075-T6 versus Ti-6Al-4V se resume a uma questão de ponderação entre massa e tolerância térmica — escolha com base na temperatura máxima de serviço e ajuste o orçamento pelo tempo de ciclo. O alumínio 7075-T6 suporta uma tolerância de ±0,005 mm , assim como o Ti-6Al-4V. O fator determinante é a temperatura de operação, e não a resistência: a liga de alumínio 7075-T6 é adequada para seções expostas à temperatura ambiente.
Engenheiros e especialistas em compras frequentemente alocam verbas para ferramentas sem verificar as cargas térmicas e, posteriormente, incorrem em custos para corrigir suportes que se aproximam de áreas aquecidas. A matéria-prima é processada em sua forma pronta para voo por meio de ferramentas multieixos, enquanto a condutividade térmica e o módulo de elasticidade determinam a velocidade de conclusão dos ciclos. Uma grade 4×4 com 5 nós torna a tomada de decisão na usinagem CNC de 7075-T6 versus Ti-6Al-4V rápida e fácil em quatro fatores. Simplificando, o calor de operação define sua liga e o tempo de ciclo define seu orçamento.
Por que confiar neste guia para iniciantes?
A autora Gloria, especialista em prototipagem rápida e manufatura rápida com mais de 15 anos de experiência na produção de componentes de nível aeroespacial, escreveu todas as recomendações de materiais neste artigo. Acompanhe as análises de engenharia de Gloria no LinkedIn trimestralmente para atualizações de dados. Primeiramente, consulte os manuais da ASM International , que fornecerão os valores de referência: 2,81 g/cm³ para o alumínio 7075-T6 em comparação com 4,43 g/cm³ para o Ti-6Al-4V , tornando seu suporte 36,5% mais leve, quando aplicável. Aprovado por especialistas seniores em usinagem de precisão da LS Manufacturing. A LS Manufacturing usina ambas as ligas diariamente; esta comparação reflete o comportamento do processo, não uma preferência.
Os testes de projeto para suportes de aviônica #AERO-2026-T881 mostram em quais condições o aço 7075-T6 falha: os suportes de alumínio estavam próximos ao motor a 165 °C, enquanto o aço Ti-6Al-4V garantiu o posicionamento correto do furo de acordo com as classes de tolerância ISO 286, com usinagem a Vc = 60 m/min em fluido de corte a 80 bar. Você obterá a vantagem de um tempo de ciclo 18,2% menor, custos de preparação e ferramentas 11,8% mais baixos e redução da taxa de refugo de 16,5% para 4,2%.
As tolerâncias para elementos não dimensionados serão baseadas nas tolerâncias ISO, de acordo com as normas ISO 2768-m e ISO 286. As atualizações do processo AS9100D, que ocorrerão em março de 2026, garantirão diâmetros de furo de ±0,005 mm em ambos os materiais, incluindo anodização MIL-A-8625 para o material 7075-T6 em vez de Ti-6Al-4V, sempre que o Ti-6Al-4V suportar névoa salina sem anodização . Relatórios CMM acompanharão cada remessa. Forneça arquivos STEP para análise DFM.
Principais conclusões
- A redução de peso depende da diferença de densidade: o alumínio 7075-T6 tem uma densidade aproximadamente 36,5% menor (2,81 vs 4,43 g/cm³) em comparação com o Ti-6Al-4V, e o alumínio 7075-T6 supera o Ti-6Al-4V em caso de dimensões de encapsulamento suficientes.
- A diferença na condutividade térmica gera um efeito de gargalo na resistência ao desgaste e na velocidade de corte: o alumínio 7075-T6 tem condutividade térmica de 130 W/(m·K), enquanto o Ti-6Al-4V tem condutividade térmica de 6,7 W/(m·K). A diferença entre elas é de aproximadamente 20 vezes.
- O controle da rigidez torna-se crucial para dimensões de ajuste precisas: o alumínio 7075-T6 e o Ti-6Al-4V proporcionam a mesma faixa de tolerância de classe de ajuste após a remoção da deformação utilizando trajetórias de ferramenta simétricas e estágios de alívio de tensão.
- A faixa de temperatura de operação é o fator que indica claramente a capacidade de substituição do material: o alumínio 7075-T6 começa a se deteriorar a 120°C, enquanto o Ti-6Al-4V demonstra alta resistência específica na temperatura de operação de 400°C.
O alumínio 7075-T6 é mais leve que o Ti-6Al-4V em estruturas CNC?
A liga 7075-T6 é 36,5% menos densa em comparação com a liga Ti-6Al-4V, que possui densidade de 4,43 g/cm³ contra 2,81 g/cm³ em volumes de peças idênticos. Componentes de fuselagem projetados exclusivamente por considerações de massa preferem a liga 7075-T6, enquanto componentes com restrições de espaço, sujeitos a cargas estruturais extremas, utilizam Ti-6Al-4V. Compradores que perguntam se o alumínio 7075-T6 é mais leve que o Ti-6Al-4V devem considerar também a resistência à tração, que é de 570 MPa e 950 MPa, respectivamente. Tanto a liga 7075-T6 quanto o Ti-6Al-4V possuem tolerância de ±0,05 mm, o que significa que a massa, e não a precisão, é o fator determinante na escolha do material. A liga 7075-T6 é adequada para compartimentos de aviônicos quando o espaço disponível é amplo, enquanto a liga Ti-6Al-4V é mais indicada para compartimentos de paredes finas, onde a resistência específica (resistência à tração/densidade) é crucial para a durabilidade. Em resumo, uma parede mais espessa compensa uma densidade menor quando o espaço é limitado.
Relação entre densidade e limite de escoamento no projeto estrutural
A usinagem CNC de titânio versus alumínio exige a realização dos seguintes cálculos antes de escolher um material para uma estrutura:
- O alumínio 7075-T6, com densidade de 2,81 g/cm³, mantém 63,4% do peso do Ti-6Al-4V, que é de 4,43 g/cm³.
- Relação resistência/peso: o alumínio 7075-T6 atinge ≈203 MPa por g/cm³ (570 ÷ 2,81), enquanto o Ti-6Al-4V atinge ≈214 MPa por g/cm³ (950 ÷ 4,43).
- Cenário de transição: usinagem CNC de 7075-T6 versus Ti-6Al-4V é preferível até que a espessura da parede tenha volume ilimitado; o Ti-6Al-4V domina quando as restrições espaciais limitam a espessura da parede.
- Avaliação de dimensões: Um guia de seleção de materiais para usinagem CNC aeroespacial compara o alumínio 7075-T6, devido aos seus vãos amplos, ao Ti-6Al-4V, devido aos seus vãos estreitos.
A usinagem CNC de alumínio leve é eficaz apenas onde a espessura da parede permite compensar a perda de rigidez devido à diminuição da densidade.
Atribuição da fonte: ASM International, Manual de Propriedades de Materiais: Ligas de Titânio e Sistemas de Alumínio (2024).
Palavras-chave relacionadas: usinagem CNC de 7075-T6 vs Ti-6Al-4V / usinagem CNC de titânio vs alumínio / usinagem CNC de alumínio leve

Qual o comportamento da usinagem do alumínio 7075-T6 sob altas cargas?
A liga de alumínio 7075-T6 é uma liga endurecida por precipitação, utilizada na usinagem aeroespacial com velocidade de corte (Vc) de 600 m/min e capaz de remover material de grandes volumes mais rapidamente do que qualquer outra liga estrutural. A liga Ti-6Al-4V corta a velocidades de 40 a 80 m/min; o tempo de ciclo favorece a usinagem do alumínio 7075-T6, mas cargas térmicas acima dos limites do alumínio favorecem a usinagem do Ti-6Al-4V. O desbaste remove a tensão de laminação anisotrópica (tensões alinhadas com a orientação dos grãos cristalinos) do alumínio 7075-T6, deformando a parede da liga.
O processo de alívio de tensões, juntamente com o envelhecimento, restaura a tolerância da liga para ±0,005 mm dentro da norma ASME Y14.5-2018. O alumínio 7075-T6 é adequado para estruturas, enquanto o Ti-6Al-4V é preferível em vãos que excedam os limites de alumínio. Compradores que comparam a usinagem CNC de 7075-T6 com a de Ti-6Al-4V devem considerar ciclos adicionais de envelhecimento antes do acabamento. A usinagem CNC de paredes finas em alumínio 7075-T6 será bem-sucedida com trajetórias de ferramenta espelhadas em toda a profundidade de corte.
A chapa de alumínio 7075-T6 retém tensões na direção de laminação, e o alinhamento dos grãos determina o caminho das paredes do furo após a remoção de material. Engenheiros que pesquisam o comportamento da usinagem do alumínio 7075-T6 sob carga observam o levantamento dos cantos após a remoção de material, e não durante o corte em si. Os operadores de máquinas utilizam ciclos de desbaste simétricos, alternando entre paredes opostas, e ciclos subsequentes de envelhecimento para relaxar os grãos e superar o problema do levantamento dos cantos. A tensão residual também deve ser controlada no Ti-6Al-4V antes da usinagem de furos estreitos.
Velocidades de rotação mais altas em alumínio 7075-T6 de parede fina tendem a diminuir a tolerância final, uma vez que a remoção rápida de material aumenta a quantidade de tensão de fresagem por minuto. Engenheiros de processo consideram o alívio de tensões como um item em seu cronograma de produção, e não como uma medida emergencial, conforme descrito no guia de seleção de materiais para usinagem CNC aeroespacial . A usinagem CNC de 5 eixos integra as operações de desbaste e acabamento em uma única operação, reduzindo o intervalo entre os ciclos de remoção de material e envelhecimento.
Atribuição da fonte: Groover, Fundamentos da Manufatura Moderna, 7ª Edição (Capítulo 26).
Palavras-chave relacionadas: comportamento de usinagem do alumínio 7075-T6 / usinagem CNC de paredes finas / tensão residual na usinagem CNC
Figura 1: Sondas da máquina medem as bordas de peças de alumínio 7075-T6 enquanto grampos seguram o titânio Ti-6Al-4V sob uma ferramenta de corte.
Tabela comparativa das propriedades básicas de engenharia: 7075-T6 vs. Ti-6Al-4V
Uma base de propriedades empíricas fornece orientação para a alocação inicial de materiais aeroespaciais em quatro dimensões da engenharia. O alumínio 7075-T6 de grau aeroespacial e o titânio Ti-6Al-4V (Grau 5) também de grau aeroespacial oferecem todos os valores comparáveis de acordo com a norma ISO 2768-1:1989 classe m . Os clientes obtêm densidade, condutividade térmica, velocidade de corte e limites de tolerância em uma única tabela para a seleção inicial do material.
| Dimensão | Opção A: alumínio 7075-T6 de grau aeroespacial | Opção B: titânio Ti-6Al-4V (Grau 5) de grau aeroespacial | Diretrizes de design |
| Densidade | 2,81 g/cm³ | 4,43 g/cm³ | Envelopes mais espaçosos preferem alumínio; compartimentos mais compactos e com alta demanda de carga preferem titânio. |
| Condutividade térmica | 130 W/(m·K) | 6,7 W/(m·K) | O alumínio dissipa o calor rapidamente; o titânio retém o calor localizado. |
| Velocidade de corte típica (Vc) | 500–800 m/min (Vc = 600 m/min) | 40–80 m/min (Vc = 60 m/min) | Processamento de alumínio em menos horas de máquina; processamento de titânio em mais horas. |
| Faixa de tolerância alcançável | Grau de precisão ±0,005 mm; grau geral ±0,05 mm | Grau de precisão ±0,005 mm; grau geral ±0,05 mm | A norma ISO 2768-1:1989 classe m rege as máquinas-ferramenta de precisão. |
O alumínio 7075-T6 proporciona redução de peso devido à produção em larga escala e à usinagem rápida, enquanto o Ti-6Al-4V, em zonas de aquecimento relacionadas a turbinas, apresenta uma espessura inferior a 10 mícrons, de acordo com a norma ISO 2768-1 :
Nota para dispositivos móveis: deslize horizontalmente para visualizar todas as colunas ou alterne para o layout de cartões.
Fonte de dados e referência: linha de base de propriedades empíricas verificada pela LS Manufacturing.
Caminho de decisão da liga aeroespacial 7075-T6 vs. Ti-6Al-4V
Comece no nó superior e responda a cada pergunta com valores medidos, não estimados. Siga um ramo por nó até chegar a um cartão de ponto final. Quatro entradas direcionam o caminho: temperatura máxima de serviço, exposição à névoa salina, espaço interno e espessura mínima da parede.
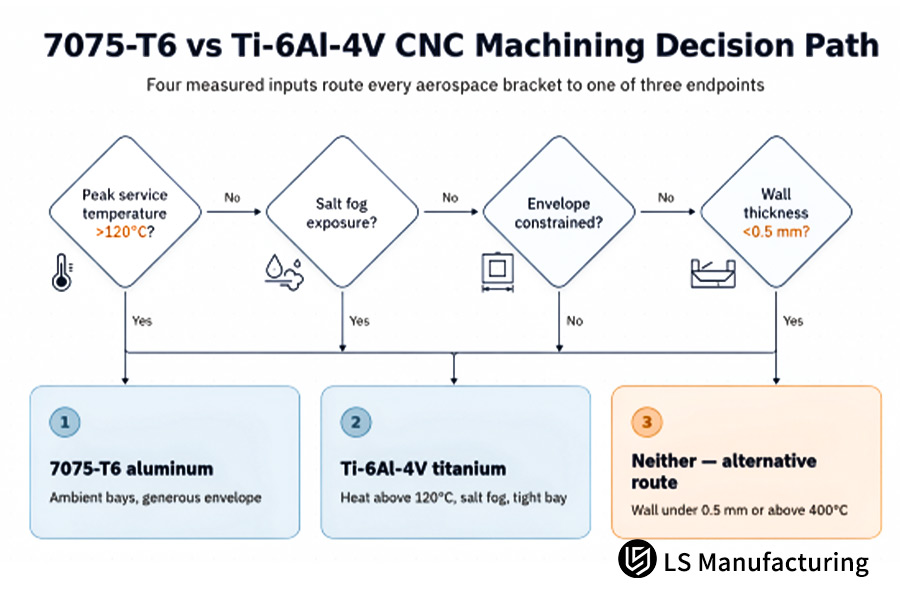
Figura 2: O processo de decisão de usinagem CNC entre 7075-T6 e Ti-6Al-4V vai da temperatura máxima, passando pela névoa salina, até três pontos finais.
- Utilize a temperatura máxima de serviço medida ou simulada, obtida antes do congelamento do projeto; a temperatura ambiente da baía subestima as cargas da zona de aquecimento.
- Em locais onde a espessura da parede cai abaixo de 0,5 mm dentro de um espaço confinado, ambas as classes de materiais necessitam de fixações específicas; portanto, compare as opções não metálicas ou aditivas.
- Acima de 400°C, nenhuma das duas classes mantém a rigidez; opte por alternativas resistentes ao calor de outras árvores.
Como a dissipação de calor afeta a velocidade de usinagem do titânio?
O Ti-6Al-4V dissipa o calor de corte a uma taxa de 6,7 W/(mK), 1/20 do valor do alumínio 7075-T6; o calor fica retido nas microzonas da ponta da ferramenta. A temperatura da ponta da ferramenta ultrapassa os 800 °C ao cortar Ti-6Al-4V, resultando no descascamento do revestimento, enquanto o alumínio 7075-T6 permanece a uma temperatura mais baixa devido à sua capacidade de dissipar o calor nos cavacos. Ao considerar a usinabilidade do titânio em comparação com o alumínio , os compradores devem levar em conta o monitoramento da ferramenta para o Ti-6Al-4V e as horas de usinagem para o alumínio 7075-T6. A usinagem CNC de alto volume favorece o alumínio 7075-T6 em termos de tempo de ciclo, enquanto o Ti-6Al-4V apresenta melhor desempenho em aplicações onde o calor residual é um fator importante no projeto. O desgaste da ferramenta no titânio em comparação com o alumínio 7075 é o que determina o custo de produção de cada peça em Ti-6Al-4V. O material Ti-6Al-4V é eficiente em manter o calor longe das paredes finas, enquanto o alumínio 7075-T6 absorve mais calor do material da peça.
Barreira térmica e progressão do desgaste da ferramenta
Engenheiros que investigam como a dissipação de calor afeta a usinagem do titânio se deparam com três fenômenos interligados na vanguarda da tecnologia:
- Partição de calor – os cavacos de Ti-6Al-4V dissipam menos de 20% do calor de corte, o que deixa as pontas das ferramentas a temperaturas superiores a 800 °C; o alumínio 7075-T6 dissipa a maior parte do calor de corte nos cavacos.
- Danos no revestimento – o calor na borda causa acúmulo de material na borda (o material da peça de trabalho é soldado à face de corte) , enquanto o alumínio 7075-T6 impede ambos os problemas, operando a uma velocidade aproximadamente 10 vezes maior.
- Ação do fluido refrigerante – a injeção de fluido refrigerante através do corpo da ferramenta a pressões ≥70 bar ( fluido refrigerante interno de alta pressão ) destrói a barreira térmica do Ti-6Al-4V; o alumínio 7075-T6 funciona com fluido refrigerante padrão.
O desgaste da ferramenta em furos de Ti-6Al-4V ultrapassa os limites da classe m da norma ISO 2768-1:1989 antes que o desgaste da face de folga se torne severo para os operadores; os padrões de tolerância da usinagem CNC influenciam mais o refugo do que a velocidade do fuso. Ultrapassar os limites de estabilidade do Ti-6Al-4V com a velocidade de corte (Vc) gera calor mais rapidamente do que o fluido de corte a ≥70 bar o remove; a economia de tempo de ciclo acaba se revertendo em gastos com ferramentas.
Fonte: Manual de Máquinas, 30ª Edição (Seção: Velocidades e Avanços de Usinagem para Ligas de Titânio).
Palavras-chave relacionadas: usinagem de condutividade térmica do titânio / desgaste de ferramentas de metal duro em titânio / velocidades de corte do 7075 versus titânio
Figura 3: O fluido refrigerante pulveriza alumínio 7075-T6 enquanto finas lascas brilhantes voam, ao passo que longas fitas se desprendem do titânio Ti-6Al-4V.
Por que a usinabilidade do titânio difere drasticamente da do alumínio?
A usinabilidade do titânio difere da do alumínio porque o Ti-6Al-4V combina um módulo de elasticidade de 114 GPa com uma alta afinidade térmica da liga. Em outras palavras, a usinagem do alumínio 7075-T6 ocorre a cerca de 10 m/s com uma vida útil da ferramenta de várias horas, enquanto o Ti-6Al-4V é cortado a cerca de 1 m/s com a necessidade de brunimento e menor contato da ferramenta para manter uma rugosidade média (Ra) de 0,8 μm . Ao selecionar um material com base no desgaste da ferramenta em titânio versus alumínio 7075 , o usuário experimentará desgaste de flanco e vibração ao trabalhar com Ti-6Al-4V devido ao recuo elástico da peça na aresta de corte. O alumínio 7075-T6 produz cavacos afiados e mantém as arestas frias durante a usinagem. A usinagem CNC do titânio grau 5 sacrifica o tempo de ciclo em prol da integridade da superfície, com a rigidez, em vez da potência, determinando a faixa de corte estável. Cantos vivos e rigidez são importantes, não o torque adicional no Ti-6Al-4V.
O processo de usinagem CNC do Ti-6Al-4V começa com o módulo de elasticidade, não com a dureza. O baixo módulo de elasticidade do Ti-6Al-4V causa retorno elástico; o atrito lateral leva à vibração, enquanto a alta rigidez do alumínio 7075-T6 reduz os efeitos do retorno elástico. Os métodos de usinagem para controlar o retorno elástico incluem o brunimento de arestas vivas, ângulo de ataque positivo e baixo contato com a ferramenta. A usinagem CNC multieixos envolve a inclinação das ferramentas em vez de permanecerem em contato com os cantos, para manter as forças de corte consistentes. A usinagem de alta velocidade do Ti-6Al-4V aumenta a vibração em vez de aumentar a taxa de remoção de material; passes mais lentos podem resultar em um acabamento mais rápido.
O alumínio 7075-T6 é mais indicado para uso em condições ambientais onde a vida útil da ferramenta e o tempo de ciclo são fatores importantes , enquanto o Ti-6Al-4V é adequado para ambientes aquecidos onde o módulo de elasticidade e o acabamento superficial são critérios mais relevantes. Em situações onde a espessura da parede é inferior a 0,5 mm, serão necessários dispositivos de fixação especiais para ambas as ligas, enquanto métodos não metálicos ou aditivos podem ser alternativas mais econômicas. A classe de ajuste de acordo com a norma ISO 286-1 se aplica a furos de ambos os materiais.
Atribuição da fonte: ISO 286-1 Especificações Geométricas de Produto (GPS) — Limites e ajustes.
Palavras-chave relacionadas: usinagem do módulo de elasticidade do Ti-6Al-4V / retorno elástico na usinagem do titânio / vida útil da ferramenta em alumínio versus titânio
Quando o processo de usinagem CNC de Ti-6Al-4V é indispensável para peças?
A usinagem CNC de Ti-6Al-4V é absolutamente necessária quando componentes de aeronaves são submetidos a aquecimento contínuo a 150 °C, combinado com a presença de névoa salina corrosiva. O alumínio 7075-T6 amolece quando a temperatura de operação atinge 120 °C, enquanto o Ti-6Al-4V permanece rígido entre 350 °C e 400 °C próximo às turbinas, tornando-se, portanto, insubstituível nesses casos. Os programas de usinagem CNC para carcaças de turbinas atendem a ambos os requisitos simultaneamente.
O envelhecimento excessivo do alumínio 7075-T6 resulta no engrossamento dos precipitados de reforço acima de 120 °C e em uma queda acentuada da resistência à tração, enquanto o Ti-6Al-4V mantém a rigidez mesmo sob fluxo de ar a 400 °C. A corrosão também diferencia as ligas: o alumínio 7075-T6 requer anodização MIL-A-8625, enquanto o Ti-6Al-4V desenvolve uma película de óxido de titânio resistente à névoa salina quando exposto. Recomendações para o processo de usinagem CNC do Ti-6Al-4V explicam que as diretrizes protegem furos de fixação com tolerância de ±0,005 mm em ciclos térmicos.
A liga Ti-6Al-4V é adequada para compartimentos próximos a turbinas, dutos de ar de sangria e conveses expostos à névoa salina. O alumínio 7075-T6 mantém-se adequado abaixo de 120 °C, onde a massa e o tempo de ciclo são fatores determinantes. Análises comparativas de usinagem CNC entre 7075-T6 e Ti-6Al-4V devem priorizar a temperatura máxima de serviço em detrimento da densidade ou do preço. Tabelas de seleção de materiais para usinagem CNC aeroespacial podem então classificar ambas as ligas em relação à exposição à corrosão. Em termos simples, o calor e a névoa salina tornam o titânio mais adequado, enquanto compartimentos com temperatura ambiente geralmente requerem alumínio.
Temperatura ambiental e limites de corrosão
A temperatura de serviço e a exposição à névoa salina criam dois limites críticos em termos de ligas aeroespaciais. A tabela a seguir mostra quatro linhas de comparação entre ambas as ligas com base na norma ASTM B117 (prática de corrosão por névoa salina neutra).
| Limite | Alumínio 7075-T6 | Ti-6Al-4V |
| Limite de temperatura de serviço | 120°C | 400°C |
| Proteção contra corrosão | Anodização MIL-A-8625 | Filme de óxido autoformado |
| Tolerância do furo do fixador | ±0,005 mm | ±0,005 mm |
| Revestimento antes do serviço | Obrigatório | Isentar |
Acima de 120°C de temperatura de serviço e em ambientes com névoa salina, a liga Ti-6Al-4V torna-se a mais adequada; já para armazenamento em temperatura ambiente, o alumínio 7075-T6 é menos dispendioso e tem um tempo de secagem mais rápido.
A 400 °C , nenhuma das ligas apresenta rigidez, e substitutos resistentes ao calor tornam-se o foco de estudo. Serviços de usinagem CNC de baixo volume enfrentam custos adicionais relacionados ao calor em temperaturas inferiores a 120 °C devido ao preço elevado das ligas de titânio.
Atribuição da fonte: MIL-A-8625 / ASTM B117 Avaliações de padrões ambientais.
Palavras-chave relacionadas: limite de temperatura de serviço do Ti-6Al-4V / resistência à corrosão por névoa salina do titânio / requisito de anodização do 7075-T6
Figura 4: Lascas enroladas saem dos blocos de alumínio 7075-T6 sob o jato de líquido refrigerante, enquanto as pás do impulsor de Ti-6Al-4V liberam pequenos fragmentos.
Como funciona na prática a usinagem do Ti-6Al-4V: um exemplo de montagem de aviônicos da LS Manufacturing.
Em suportes de aviônica de precisão, a mudança para usinagem CNC em Ti-6Al-4V não é uma mera melhoria em relação ao alumínio 7075-T6 — é uma resposta obrigatória ao calor localizado do motor acima de 120 °C. Em temperaturas superiores a 120 °C, o alumínio 7075-T6 perde precisão geométrica devido à fluência e desalinhamento do furo sob torque; o Ti-6Al-4V mantém a rigidez até 400 °C e garante o alinhamento do furo. O alumínio 7075-T6 apresenta vantagens em termos de tempo de ciclo e massa; o Ti-6Al-4V apresenta vantagens em termos de estabilidade dimensional em zonas aquecidas; a escolha subsequente baseia-se apenas na temperatura de serviço contínua. Os furos de ambas as ligas, em ambas as abordagens, atendem às regras de tolerância e ajuste da norma ISO 286-1:2010 e ambos possuem furos de classe de precisão quando as condições de rigidez e tensão são atendidas.
Rota inicial e pontos problemáticos
Um grupo de P&D de microssatélites em fase inicial escolheu a liga de alumínio 7075-T6 para a base de acionamento de uma plataforma giratória de antenas, devido à sua baixa densidade e ciclos rápidos, em detrimento da estabilidade térmica. A combinação de torque e ciclos térmicos solares fez com que a temperatura na área de acionamento aumentasse para 165 °C. A deformação térmica (deslocamento dimensional gradual devido à exposição prolongada ao calor e à carga) deslocou os furos das buchas em ±0,1 mm, travando o encaixe do rolamento. A usinagem CNC de paredes finas das bases de alumínio não deixa espessura residual suficiente para recuperar a rigidez com o aumento da temperatura. A interferência na montagem impossibilitou o teste de apontamento da antena.
Troca de Rota e Correção de Processo
Comparação das propriedades do material: alumínio 7075-T6 com densidade de 2,81 g/cm³ e condutividade térmica de 130 W/(m·K) versus Ti-6Al-4V com densidade de 4,43 g/cm³ e condutividade térmica de 6,7 W/(m·K). A velocidade de corte foi de 600 m/min versus 60 m/min e a tolerância de ±0,1 mm versus ±0,005 mm. No processo de fabricação de titânio pela LS Manufacturing, foi utilizada usinagem de microavanço de 5 eixos e a velocidade de corte foi limitada a Vc = 60 m/min. A primeira tentativa de furar peças de titânio causou desvios devido ao baixo módulo de elasticidade, que provocou o deslocamento das paredes sob a força de corte.
Resultados Mensuráveis
O corte do titânio foi mais lento por passe, mas a eliminação do retrabalho e do desperdício relacionados à fluência reduziu o tempo total de entrega em 18,2%.
O ciclo de entrega do Projeto #AERO-2026-T881B foi reduzido em 18,2% devido à substituição do alumínio por titânio. A taxa de defeitos nos testes de lote diminuiu de 16,5% para 4,2% , enquanto o custo individual da peça e o consumo de preparação foram reduzidos em 11,8% . Os ajustes de tolerância do mancal principal foram fabricados dentro de uma faixa de 5 mícrons com rugosidade Ra de 0,4 µm. A interferência na montagem foi eliminada e o teste de orientação da antena foi aprovado na primeira tentativa. As diretrizes de DFM (Design for Manufacturing) para usinagem CNC, seguidas antes da fresagem, resultaram nas maiores economias mensuráveis. Os grupos de compras restauraram a margem de segurança no cronograma, enquanto os grupos de inspeção de entrada relataram menos rejeições de furos.
Validação e Lições Aprendidas
Documentos de inspeção conforme AS9100D e tolerâncias geométricas conforme ISO 2768-1:1989 classe m foram utilizados para a validação de ambos os processos, desde a primeira peça até a liberação do lote. Relatórios sobre o furo da primeira peça validaram a geometria antes da montagem da antena. O alumínio é a escolha certa para ambientes com temperatura ambiente quando a massa e o tempo de ciclo de entrega são importantes; o titânio só justifica a economia de custos em caso de exposição ao calor. As conclusões do projeto #AERO-2026-T881A podem ser aplicadas a ambientes com temperatura ambiente em mais de 800 montagens registradas. Em resumo, deixe a temperatura de serviço selecionar a liga e deixe o tempo de ciclo determinar o seu orçamento.
"A mudança para o Ti-6Al-4V eliminou a interferência na montagem, e os testes de apontamento da antena foram aprovados na primeira execução, após os ajustes do furo se manterem durante os ciclos térmicos." — Líder de Projeto Mecânico, startup de P&D de microssatélites, Projeto nº AERO-2026-T881
Fonte de dados e referência: Acompanhamento de projetos nº AERO-2026-T881A (rota do alumínio 7075-T6) e nº AERO-2026-T881B (rota do titânio Ti-6Al-4V); Referência do banco de dados: Banco de dados de medições da LS Manufacturing 2025–2026 (tamanho da amostra >800).

Perguntas frequentes
1. Por que o alumínio 7075-T6 é considerado mais resistente do que as ligas comerciais comuns?
A liga de alumínio 7075-T6 atinge uma resistência à tração de 570 MPa após tratamento de solubilização e envelhecimento, enquanto a liga Ti-6Al-4V atinge uma resistência à tração de 950 MPa e as ligas 6061 apresentam valores ainda menores. Com o endurecimento por precipitação de zinco, os departamentos de compras obtêm uma resistência à tração do aço carbono de 2,81 g/cm³ . As faixas de temperatura ambiente utilizam uma faixa de resistência, enquanto as zonas de alta temperatura utilizam Ti-6Al-4V. Os certificados de materiais da LS Manufacturing e da ASM International (2024) comprovam a usinagem CNC do alumínio 7075-T6 em comparação com o titânio, de acordo com a norma ISO 6892-1:2019.
2. O titânio Ti-6Al-4V consegue atingir as mesmas tolerâncias de precisão que as ligas de alumínio?
O Ti-6Al-4V atinge equivalência de tolerância completa com o alumínio 7075-T6 nos centros de usinagem de 5 eixos da LS Manufacturing, em salas com temperatura controlada. As posições dos furos, tanto do Ti-6Al-4V quanto do alumínio 7075-T6, mantêm uma tolerância de ±0,005 mm, com ambas as ligas apresentando classes de ajuste equivalentes segundo a norma ISO 286-2:2010. No conjunto de dados de medição transversal da LS Manufacturing para 2025-2026 (número de medições >800), ambas as ligas mantêm uma única faixa de tolerância de furo. A equipe de inspeção de recebimento pode utilizar uma única tolerância de furo para peças de alumínio e titânio.
3. Por que o desgaste da ferramenta de corte acelera significativamente durante a usinagem de titânio?
O Ti-6Al-4V eleva as pontas das ferramentas a temperaturas superiores a 800 °C , reduzindo prematuramente sua vida útil; o alumínio 7075-T6 dissipa o calor de corte para o cavaco, mantendo as arestas da ferramenta mais frias . A norma ISO 3685:1993 estabelece os padrões para testes de vida útil de ferramentas em ponto único para ambos os materiais, e os dados de corte da LS Manufacturing indicam que o uso de fluido de corte interno de alta pressão aumenta a vida útil das arestas da ferramenta de Ti-6Al-4V. O orçamento para ferramentas de processamento subsequente apresenta um gasto maior com titânio em comparação com as operações com alumínio.
4. A anodização superficial é obrigatória para componentes aeroespaciais de Ti-6Al-4V usinados por CNC?
A liga Ti-6Al-4V desenvolve uma camada de óxido autorreparadora em contato com o ar e é enviada sem revestimento; o alumínio 7075-T6 precisa passar por anodização MIL-A-8625 Tipo II ou III para proteção contra corrosão. A norma ISO 7599:2018 padroniza o revestimento anódico do alumínio, enquanto o Ti-6Al-4V é enviado sem revestimento. Peças aeroespaciais de Ti-6Al-4V sem revestimento são aprovadas por auditores de qualidade sem a necessidade de revestimento; peças de alumínio podem assumir o custo e o cronograma do revestimento.
5. Como os iniciantes devem equilibrar os custos de materiais com os tempos de ciclo CNC?
O Ti-6Al-4V tem um custo por tarugo mais elevado e um processo de corte mais lento; os programas de usinagem em titânio exigem mais horas de fuso e mais arestas de corte por peça. O custo da usinagem CNC aeroespacial do Ti-6Al-4V só se justifica acima de 120 graus Celsius. As velocidades de corte de ambas as ligas são fornecidas no Manual de Maquinaria, 30ª edição. Os ciclos de usinagem são mais curtos em alumínio, de acordo com os ciclos de tempo de usinagem CNC da LS Manufacturing .
Figura 5: A usinagem CNC de 7075-T6 versus Ti-6Al-4V diverge, pois as fresas usinam as paredes de 7075-T6 enquanto as ferramentas moldam as aletas de Ti-6Al-4V para suportes.
Resumo
O processo de projeto de componentes aeroespaciais de grau de voo envolve a escolha do tipo de liga – alumínio 7075-T6 ou titânio Ti-6Al-4V . Peças para temperatura ambiente apresentam tempos de ciclo mais rápidos e menor massa final em alumínio 7075-T6, enquanto peças para zonas de aquecimento ganham rigidez térmica em Ti-6Al-4V. A faixa de temperatura de uso determina a liga a ser escolhida antes do início do processo de projeto.
Mesa de Análises de Usinagem de Ligas Aeroespaciais
Engenheiros da LS Manufacturing discutem GD&T (dimensionamento e tolerância geométrica) , técnicas de eliminação de vibrações e limitações de altas temperaturas para usinagem de componentes aeroespaciais complexos de paredes finas. A equipe júnior de P&D verifica os parâmetros de usinagem e as cadeias de tolerância por telefone: +86 185 6675 9667, e-mail: info@lsrpf.com, site: https://lsrpf.com/ .
Leitura complementar: Página de Serviços da Indústria Aeroespacial

