 Deutsch



Kurz gesagt: Bei der CNC-Bearbeitung von 7075-T6 und Ti-6Al-4V kommt es auf die richtige Balance zwischen Masse und Hitzebeständigkeit an – die Wahl sollte anhand der maximalen Betriebstemperatur und die Budgetierung anhand der Zykluszeit erfolgen. 7075-T6-Aluminium weist eine Toleranz von ±0,005 mm auf, ebenso wie Ti-6Al-4V. Entscheidend ist die Betriebstemperatur, nicht die Festigkeit: Die Aluminiumlegierung 7075-T6 eignet sich für Bereiche, die Umgebungstemperaturen ausgesetzt sind.
Ingenieure und Einkäufer planen häufig Werkzeugkosten ein, ohne die thermischen Belastungen zu berücksichtigen, und tragen später die Kosten für die Korrektur von Halterungen, die sich zu nahe an die erhitzten Bereiche bewegen. Das Rohmaterial wird mittels Mehrachsenbearbeitung in seine flugfertige Form gebracht, wobei Wärmeleitfähigkeit und Elastizitätsmodul die Bearbeitungsgeschwindigkeit bestimmen. Ein 4×4-Raster mit 5 Knotenpunkten ermöglicht eine schnelle und einfache Entscheidungsfindung bei der CNC-Bearbeitung von 7075-T6 im Vergleich zu Ti-6Al-4V anhand von vier Faktoren. Kurz gesagt: Die Betriebstemperatur bestimmt die Legierung, die Zykluszeit das Budget.
Warum Sie diesem Anfängerleitfaden vertrauen sollten?
Die Autorin Gloria, Spezialistin für Rapid Prototyping und Rapid Manufacturing mit über 15 Jahren Erfahrung in der Herstellung von Flugzeugkomponenten, hat alle Materialempfehlungen in diesem Dokument verfasst. Folgen Sie Glorias technischen Einblicken vierteljährlich auf LinkedIn, um Datenaktualisierungen zu erhalten. Konsultieren Sie zunächst die Handbücher von ASM International , die Ihnen Basiswerte liefern: 2,81 g/cm³ für 7075-T6 Aluminium im Vergleich zu 4,43 g/cm³ für Ti-6Al-4V . Dadurch wird Ihre Halterung, wo anwendbar, 36,5 % leichter. Genehmigt von den erfahrenen DFM-Spezialisten für Präzisionsbearbeitung bei LS Manufacturing. LS Manufacturing bearbeitet beide Legierungen täglich; dieser Vergleich spiegelt das Prozessverhalten wider, nicht eine Präferenz.
Konstruktionstests für Avionikhalterungen (#AERO-2026-T881) zeigen, unter welchen Bedingungen 7075-T6 versagt: Aluminiumhalterungen befanden sich in der Nähe des 165 °C heißen Motors, während Ti-6Al-4V die korrekte Bohrungspositionierung gemäß ISO 286-Toleranzklassen bei einer Bearbeitungsgeschwindigkeit von Vc = 60 m/min und 80 bar Kühlmitteldruck gewährleistete. Sie profitieren von einer um 18,2 % kürzeren Zykluszeit, 11,8 % geringeren Rüst- und Werkzeugkosten sowie einer Reduzierung der Ausschussrate von 16,5 % auf 4,2 %.
Die Toleranzen für nicht dimensionierte Elemente basieren auf den ISO- Toleranzen gemäß ISO 2768-m und ISO 286. Die Aktualisierungen des AS9100D-Prozesses im März 2026 gewährleisten Bohrungsmaße von ±0,005 mm für beide Werkstoffe. Dies schließt die Anodisierung nach MIL-A-8625 für 7075-T6 anstelle von Ti-6Al-4V ein, sofern Ti-6Al-4V salzsprühbeständig ist und keine Anodisierung benötigt . Jeder Lieferung liegen CMM-Berichte bei. Bitte stellen Sie STEP-Dateien für die DFM-Analyse bereit.
Wichtigste Erkenntnisse
- Die Gewichtsreduzierung hängt vom Dichteunterschied ab: 7075-T6 Aluminium hat eine um ca. 36,5 % geringere Dichte (2,81 gegenüber 4,43 g/cm³) als Ti-6Al-4V und 7075-T6 Aluminium ist Ti-6Al-4V bei ausreichend großen Gehäuseabmessungen überlegen.
- Der Unterschied in der Wärmeleitfähigkeit führt zu einem Engpasseffekt bei Verschleißfestigkeit und Schnittgeschwindigkeit: Aluminium 7075-T6 weist eine Wärmeleitfähigkeit von 130 W/(m·K) auf, während Ti-6Al-4V eine Wärmeleitfähigkeit von 6,7 W/(m·K) besitzt. Das Differenzverhältnis beträgt etwa 20.
- Die Kontrolle der Steifigkeit ist entscheidend für die Genauigkeit der Passung: 7075-T6 Aluminium und Ti-6Al-4V bieten nach dem Entfernen der Verformung mittels symmetrischer Werkzeugwege und Spannungsarmglühphasen die gleiche Passungstoleranzklasse.
- Der Betriebstemperaturbereich ist der entscheidende Faktor, der die Austauschbarkeit des Materials deutlich anzeigt: Aluminium 7075-T6 beginnt sich bei 120°C zu zersetzen, während Ti-6Al-4V bei einer Betriebstemperatur von 400°C eine hohe spezifische Festigkeit aufweist.
Ist 7075-T6-Aluminium in CNC-Rahmen leichter als Ti-6Al-4V?
Die Legierung 7075-T6 ist um 36,5 % weniger dicht als Ti-6Al-4V (4,43 g/cm³ gegenüber 2,81 g/cm³ bei gleichem Bauteilvolumen). Flugzeugbauteile, bei denen es ausschließlich auf das Gewicht ankommt, werden bevorzugt aus der Legierung 7075-T6 gefertigt, während für Bauteile mit begrenztem Platzangebot und extremen Belastungen Ti-6Al-4V zum Einsatz kommt. Käufer, die sich fragen , ob 7075-T6-Aluminium leichter als Ti-6Al-4V ist, sollten als Nächstes die Zugfestigkeit berücksichtigen, die 570 MPa bzw. 950 MPa beträgt. Sowohl die Legierung 7075-T6 als auch Ti-6Al-4V weisen eine Toleranz von ±0,05 mm auf, was bedeutet, dass die Materialwahl vom Gewicht und nicht von der Genauigkeit abhängt. Die Legierung 7075-T6 eignet sich gut für Avionikgehäuse, wenn ausreichend Platz vorhanden ist, während Ti-6Al-4V in dünnwandigen Bereichen, in denen die spezifische Festigkeit (Zugfestigkeit/Dichte) entscheidend ist, besser geeignet ist. Kurz gesagt: Bei beengten Platzverhältnissen ist eine größere Wandstärke einer geringeren Dichte vorzuziehen.
Verhältnis von Dichte zu Streckgrenze im Tragwerksentwurf
Bei der CNC-Bearbeitung von Titan im Vergleich zu Aluminium müssen vor der Materialwahl für einen Rahmen folgende Berechnungen durchgeführt werden:
- Das Aluminium 7075-T6 mit einer Dichte von 2,81 g/cm³ weist 63,4 % des Gewichts von Ti-6Al-4V mit 4,43 g/cm³ auf.
- Schnittpunkt des Festigkeits-Gewichts-Verhältnisses: Aluminium 7075-T6 erreicht ≈203 MPa pro g/cm³ (570 ÷ 2,81), während Ti-6Al-4V ≈214 MPa pro g/cm³ (950 ÷ 4,43) erreicht.
- Crossover-Szenario: 7075-T6 vs. Ti-6Al-4V: CNC-Bearbeitung ist vorzuziehen, solange die Wandstärke kein unbegrenztes Volumen aufweist; Ti-6Al-4V dominiert, wenn räumliche Beschränkungen die Wandstärke begrenzen.
- Bewertung der Gehäusegröße: Ein Leitfaden zur Materialauswahl für CNC-Bearbeitung in der Luft- und Raumfahrt vergleicht 7075-T6 Aluminium aufgrund seiner geräumigen Felder mit Ti-6Al-4V aufgrund seiner schmalen Felder.
Die CNC-Bearbeitung von Leichtbaualuminium ist nur dann effektiv, wenn die Wandstärke den durch die verringerte Dichte bedingten Steifigkeitsverlust kompensiert.
Quellenangabe: ASM International, Materials Properties Handbook: Titanium Alloys and Aluminum Systems (2024).
Verwandte Suchbegriffe: CNC-Bearbeitung von 7075-T6 vs. Ti-6Al-4V / CNC-Bearbeitung von Titan vs. Aluminium / CNC-Bearbeitung von leichtem Aluminium

Wie verhält sich die Bearbeitung von 7075-T6 Aluminium unter hohen Belastungen?
Die Aluminiumlegierung 7075-T6 ist eine ausscheidungshärtende Legierung für die Luft- und Raumfahrtindustrie. Sie ermöglicht die Bearbeitung mit einer Schnittgeschwindigkeit von Vc = 600 m/min und den schnelleren Abtrag von Rohmaterial als jede andere Legierung aus dem Bereich der Strukturlegierungen. Ti-6Al-4V wird mit 40–80 m/min bearbeitet; die Zykluszeit ist für die Bearbeitung von 7075-T6 günstiger, jedoch ist die Bearbeitung von Ti-6Al-4V aufgrund der höheren Wärmebelastung, die über den Grenzwerten für Aluminium liegt, vorteilhafter. Durch das Schruppen werden anisotrope Walzspannungen (Spannungen entlang der Kristallkornorientierung) aus 7075-T6 entfernt, wodurch die Wandstärke des Materials verformt wird.
Durch spannungsarmglühen und anschließende Auslagerung wird die Legierung wieder auf ±0,005 mm innerhalb der Norm ASME Y14.5-2018 gebracht. 7075-T6-Aluminium eignet sich für Rahmen, während Ti-6Al-4V in Bereichen, die die Aluminiumgrenzen überschreiten, bevorzugt wird. Käufer, die die CNC-Bearbeitung von 7075-T6 und Ti-6Al-4V vergleichen, müssen zusätzliche Auslagerungszyklen vor der Endbearbeitung einplanen. Die Dünnwand-CNC-Bearbeitung von 7075-T6-Aluminium gelingt durch spiegelbildliche Werkzeugwege über die Schnitttiefe.
7075-T6-Aluminiumblech behält Spannungen in Walzrichtung, und die Faserausrichtung bestimmt den Verlauf der Taschenwände nach dem Abtragen des Materials. Ingenieure, die das Bearbeitungsverhalten von 7075-T6-Aluminium unter Last untersuchen, beobachten Kantenhebung erst nach dem Abtragen des Materials, nicht während des eigentlichen Bearbeitungsprozesses. Zerspanungsmechaniker verwenden symmetrische Schruppzyklen, bei denen sie zwischen gegenüberliegenden Wänden wechseln, und anschließende Auslagerungszyklen zur Entspannung der Faserkornstruktur, um das Problem der Kantenhebung zu beheben. Auch bei Ti-6Al-4V muss die Eigenspannung vor dem Bearbeiten enger Bohrungen kontrolliert werden.
Höhere Spindeldrehzahlen bei dünnwandigem 7075-T6-Aluminium verringern tendenziell die Endtoleranz, da der schnelle Materialabtrag die Frässpannung pro Minute erhöht. Verfahrenstechniker betrachten Spannungsarmglühen als festen Bestandteil ihrer Produktionsplanung und nicht als Notfallmaßnahme (siehe Leitfaden zur Materialauswahl für CNC-Bearbeitung in der Luft- und Raumfahrt) . Die 5-Achs-CNC-Bearbeitung vereint Schrupp- und Schlichtbearbeitung in einem Arbeitsgang und verkürzt so die Zeitspanne zwischen Materialabtrag und Aushärtungszyklen.
Quellenangabe: Groover, Grundlagen der modernen Fertigung, 7. Auflage (Kapitel 26).
Verwandte Stichwörter: Bearbeitungsverhalten von 7075-T6 Aluminium / CNC-Bearbeitung dünnwandiger Bauteile / Eigenspannungen bei der CNC-Bearbeitung
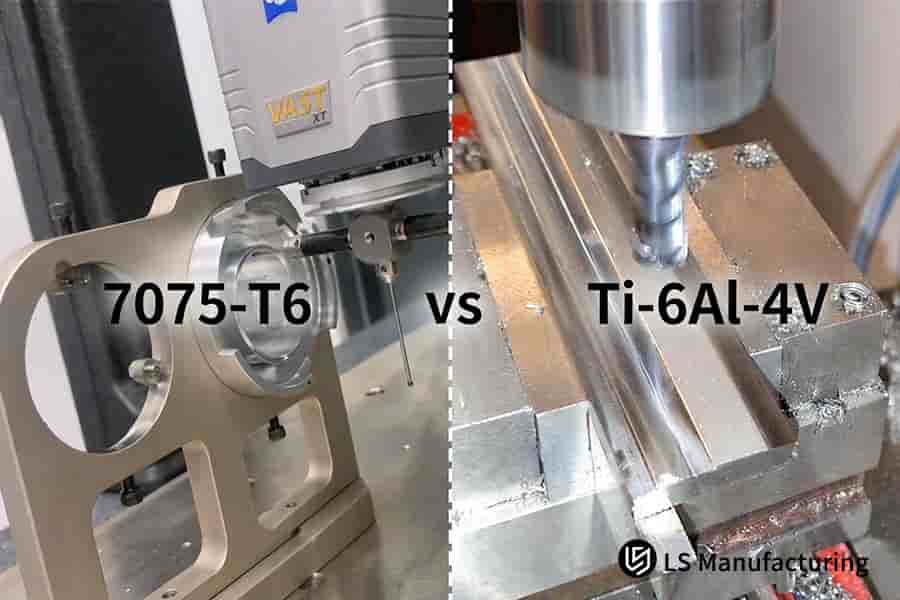
Abbildung 1: Maschinentaster messen die Kanten eines Bauteils aus 7075-T6 Aluminium, während Klemmen ein Bauteil aus Ti-6Al-4V Titan unter einem Schneidwerkzeug halten.
Vergleichstabelle der grundlegenden technischen Eigenschaften: 7075-T6 vs. Ti-6Al-4V
Eine empirische Eigenschaftsgrundlage dient als Richtlinie für die erste Zuordnung von Werkstoffen für die Luft- und Raumfahrt in vier technischen Dimensionen. Aluminium 7075-T6 und Titan Ti-6Al-4V (Grad 5) in Luft- und Raumfahrtqualität liefern alle vergleichbaren Werte gemäß ISO 2768-1:1989 Klasse m . Kunden erhalten Dichte, Wärmeleitfähigkeit, Schnittgeschwindigkeit und Toleranzgrenzen in einer Tabelle für die erste Werkstoffauswahl.
| Dimension | Option A: Aluminium 7075-T6 in Luft- und Raumfahrtqualität | Option B: Titan Ti-6Al-4V (Grad 5) in Luft- und Raumfahrtqualität | Gestaltungsrichtlinie |
| Dichte | 2,81 g/cm³ | 4,43 g/cm³ | Großzügigere Gehäuse bevorzugen Aluminium; engere, hochbelastbare Bereiche Titan. |
| Wärmeleitfähigkeit | 130 W/(m·K) | 6,7 W/(m·K) | Aluminium leitet Wärme schnell ab; Titan speichert lokale Wärme |
| Typische Schnittgeschwindigkeit (Vc) | 500–800 m/min (Vc = 600 m/min) | 40–80 m/min (Vc = 60 m/min) | Aluminiumbearbeitung benötigt weniger Maschinenstunden; Titanbearbeitung benötigt mehr Stunden |
| Erreichbarer Toleranzbereich | Präzisionsgüte ±0,005 mm; allgemeine Güte ±0,05 mm | Präzisionsgüte ±0,005 mm; allgemeine Güte ±0,05 mm | ISO 2768-1:1989 Klasse m regelt sowohl für Präzisionswerkzeugmaschinen als auch für Präzisionswerkzeugmaschinen. |
7075-T6 Aluminium ermöglicht Gewichtseinsparungen durch Serienfertigung und schnelle Bearbeitung, während Ti-6Al-4V gemäß ISO 2768-1 in turbinenbezogenen Wärmezonen innerhalb von weniger als 10 Mikrometern eingesetzt wird:
Hinweis für Mobilgeräte: Wischen Sie horizontal, um alle Spalten anzuzeigen, oder wechseln Sie zur Kartenansicht.
Datenquelle und Vergleichsmaßstab: Empirische Eigenschaftsgrundlage, verifiziert durch LS Manufacturing
Entscheidungspfad für Luft- und Raumfahrtlegierungen 7075-T6 vs. Ti-6Al-4V
Beginnen Sie am obersten Knoten und beantworten Sie jede Frage mit gemessenen, nicht angenommenen Werten. Folgen Sie pro Knoten einem Zweig, bis Sie eine Endpunktkarte erreichen. Vier Eingangsgrößen bestimmen den Pfad: maximale Betriebstemperatur, Salznebelbelastung, Gebäudehüllengröße und minimale Wandstärke.
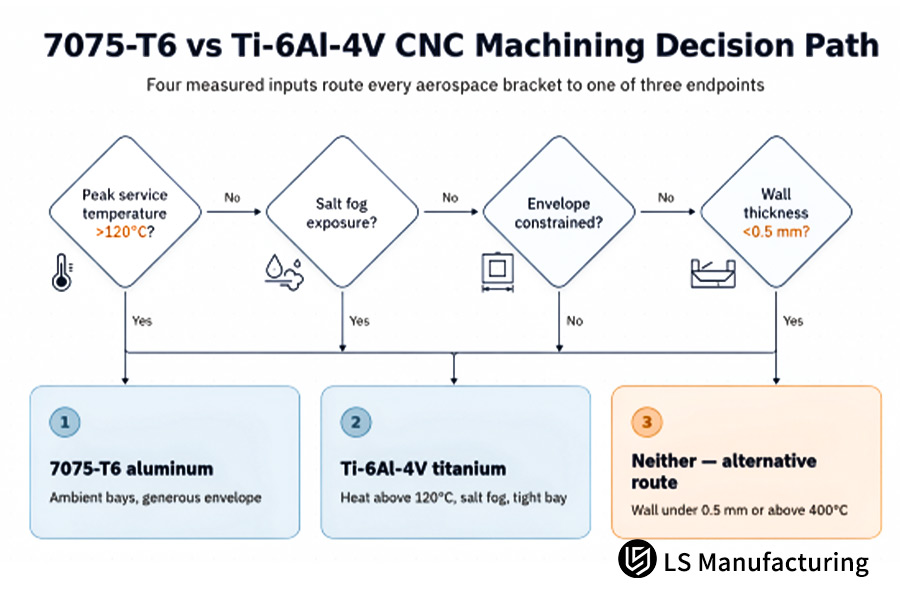
Abbildung 2: Der Entscheidungsprozess für die CNC-Bearbeitung von 7075-T6 im Vergleich zu Ti-6Al-4V verläuft von der Spitzentemperatur über den Salzsprühnebeltest bis zu drei Endpunkten.
- Verwenden Sie die gemessene oder simulierte maximale Betriebstemperatur vor dem Auslegungsfrost; die Umgebungstemperatur im Kühlraum unterschätzt die Wärmelasten der Heizzone.
- Wenn die Wandstärke innerhalb eines begrenzten Raumes unter 0,5 mm sinkt, benötigen beide Werkstoffarten spezielle Vorrichtungen. Daher sollten nichtmetallische oder additive Verfahren verglichen werden.
- Oberhalb von 400°C verliert keine der beiden Sorten ihre Steifigkeit; weichen Sie auf hitzebeständige Alternativen außerhalb dieser Baumgruppe aus.
Wie beeinflusst die Wärmeableitung die Bearbeitungsgeschwindigkeit von Titan?
Ti-6Al-4V leitet die Schnittwärme mit 6,7 W/(mK) ab, nur 1/20 des Wertes von 7075-T6-Aluminium. Die Wärme staut sich in den Mikrozonen der Werkzeugspitze. Beim Schneiden von Ti-6Al-4V steigt die Temperatur der Werkzeugspitze auf über 800 °C, was zum Ablösen der Beschichtung führt. 7075-T6-Aluminium hingegen bleibt aufgrund seiner Fähigkeit, die Wärme an die Späne abzugeben, auf einer niedrigeren Temperatur. Beim Vergleich der Zerspanbarkeit von Titan und Aluminium müssen Käufer die Werkzeugüberwachung für Ti-6Al-4V und die Bearbeitungszeiten für 7075-T6-Aluminium einplanen. Bei der CNC-Fertigung großer Stückzahlen ist 7075-T6-Aluminium hinsichtlich der Zykluszeit vorteilhafter, während Ti-6Al-4V dort besser geeignet ist, wo die Betriebswärme im Design eine wichtige Rolle spielt. Der Werkzeugverschleiß bei Titan im Vergleich zu 7075-T6-Aluminium bestimmt die Produktionskosten jedes einzelnen Teils aus Ti-6Al-4V. Das Material Ti-6Al-4V hält die Wärme gut von den dünnen Wänden fern, wohingegen das Aluminium 7075-T6 mehr Wärme in das Werkstückmaterial einbringt.
Thermische Barriere und Werkzeugverschleißverlauf
Ingenieure, die untersuchen , wie sich die Wärmeableitung auf die Titanbearbeitung auswirkt, sehen sich an der Schneide mit drei miteinander verbundenen Phänomenen konfrontiert:
- Wärmeverteilung – Ti-6Al-4V-Späne geben weniger als 20 % der Schnittwärme ab, wodurch die Werkzeugspitzen Temperaturen von über 800 °C erreichen; 7075-T6-Aluminium gibt den größten Teil der Schnittwärme in Späne ab.
- Beschädigung der Beschichtung – durch die Hitze an der Schneidkante entsteht eine Aufbauschneide (Material vom Werkstück wird mit der Spanfläche verschmolzen) , während 7075-T6 Aluminium beides verhindert und bei einer etwa 10-fach höheren Drehzahl arbeitet.
- Kühlmittelwirkung – die Zufuhr von Kühlmittel durch den Werkzeugkörper bei Drücken von ≥70 bar ( Hochdruck-Innenkühlung ) zerstört die Wärmebarriere von Ti-6Al-4V; 7075-T6 Aluminium funktioniert mit Standard-Flutkühlmittel.
Der Werkzeugverschleiß an Ti-6Al-4V -Bohrungen überschreitet die Grenzwerte der ISO 2768-1:1989 Klasse m, bevor der Flankenverschleiß für den Bediener als gravierend wahrgenommen wird. Die Toleranznormen der CNC-Bearbeitung bestimmen den Ausschuss stärker als die Spindeldrehzahl. Wird die Spindeldrehzahl über die stabilen Grenzwerte von Ti-6Al-4V hinaus erhöht, entsteht schneller Wärme, als das Kühlmittel mit einem Druck von ≥70 bar diese abführt. Die dadurch erzielten Zykluszeiteinsparungen führen somit zu einem erhöhten Werkzeugverschleiß.
Quellenangabe: Machinery's Handbook, 30. Auflage (Abschnitt: Bearbeitungsgeschwindigkeiten und Vorschübe für Titanlegierungen).
Verwandte Stichwörter: Wärmeleitfähigkeit von Titan, Bearbeitung / Verschleiß von Hartmetallwerkzeugen an Titan / Schnittgeschwindigkeiten von 7075 vs. Titan
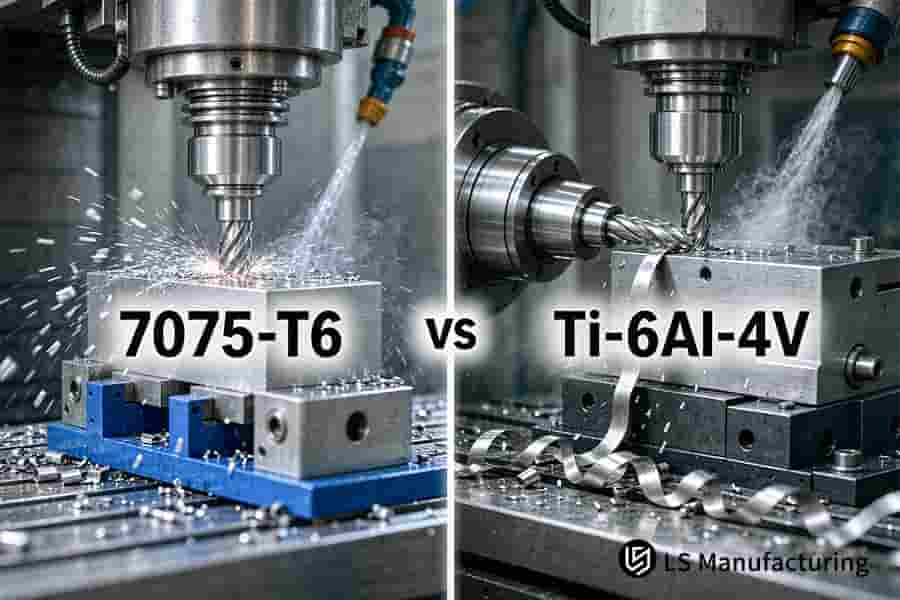
Abbildung 3: Kühlmittel besprüht 7075-T6 Aluminium, wobei feine, helle Späne umherfliegen, während sich lange Bänder von Ti-6Al-4V Titan ablösen.
Warum unterscheidet sich die Bearbeitbarkeit von Titan und Aluminium so stark?
Die Bearbeitbarkeit von Titan und Aluminium unterscheidet sich, da Ti-6Al-4V einen Elastizitätsmodul von 114 GPa mit einer hohen Temperaturbeständigkeit der Legierung kombiniert. Anders ausgedrückt: Die Bearbeitung von 7075-T6-Aluminium erfolgt mit etwa 10 m/s und einer Werkzeugstandzeit von mehreren Stunden, während Ti-6Al-4V mit etwa 1 m/s geschnitten wird. Hierbei sind Honen und eine reduzierte Gegenbearbeitung erforderlich, um eine Oberflächenrauheit (Ra) von 0,8 μm zu erreichen. Bei der Materialauswahl anhand des Werkzeugverschleißes im Vergleich von Titan und 7075-T6-Aluminium kommt es bei der Bearbeitung von Ti-6Al-4V aufgrund des elastischen Rückpralls des Werkstücks von der Schneidkante zu Flankenverschleiß und Rattern. 7075-T6-Aluminium erzeugt scharfe Späne und hält die Schneidkanten während der Bearbeitung kühl. Bei der CNC-Bearbeitung von Titan der Güteklasse 5 wird die Zykluszeit zugunsten der Oberflächengüte geopfert. Die Steifigkeit, nicht die Leistung, bestimmt den stabilen Schnittbereich. Scharfe Kanten und Steifigkeit sind wichtig, nicht das zusätzliche Drehmoment bei Ti-6Al-4V.
Der CNC-Bearbeitungsprozess von Ti-6Al-4V beginnt mit dem Elastizitätsmodul, nicht mit der Härte. Der niedrige Elastizitätsmodul von Ti-6Al-4V führt zu Rückfederung; Flankenreibung verursacht Rattern, während die hohe Steifigkeit von 7075-T6-Aluminium die Rückfederungseffekte reduziert. Bearbeitungsmethoden zur Reduzierung der Rückfederung umfassen das Honen scharfer Kanten, einen positiven Spanwinkel und geringe Eingriffsrücken. Bei der mehrachsigen CNC-Bearbeitung werden die Werkzeuge geneigt, anstatt in Ecken zu verweilen, um die Schnittkräfte konstant zu halten. Die Hochgeschwindigkeitsbearbeitung von Ti-6Al-4V erhöht das Rattern, anstatt die Abtragsrate zu steigern; langsamere Bearbeitungsgänge können zu einer schnelleren Endbearbeitung führen.
Aluminium 7075-T6 eignet sich am besten für Umgebungsbedingungen, bei denen Werkzeugstandzeit und Zykluszeit wichtige Faktoren sind , während Ti-6Al-4V in beheizten Bereichen eingesetzt werden sollte, wo Elastizitätsmodul und Oberflächengüte wichtigere Kriterien darstellen. Bei Wandstärken unter 0,5 mm sind für beide Legierungen spezielle Vorrichtungen erforderlich; kostengünstigere Alternativen können nichtmetallische oder additive Fertigungsverfahren sein. Die Passungsklasse nach ISO 286-1 gilt für Bohrungen beider Werkstoffe.
Quellenangabe: ISO 286-1 Geometrische Produktspezifikationen (GPS) — Grenzen und Passungen.
Verwandte Stichwörter: Bearbeitung des Elastizitätsmoduls von Ti-6Al-4V / Rückfederung bei der Titanbearbeitung / Standzeit von Werkzeugen aus Aluminium und Titan
Wann ist die CNC-Bearbeitung von Ti-6Al-4V für die Teilefertigung unerlässlich?
Die CNC-Bearbeitung von Ti-6Al-4V ist unerlässlich, wenn Flugzeugkomponenten einer kontinuierlichen Erhitzung auf 150 °C und gleichzeitig korrosivem Salznebel ausgesetzt sind. Aluminium 7075-T6 erweicht bei einer Betriebstemperatur von 120 °C, während Ti-6Al-4V in der Nähe von Turbinen bis zu 350–400 °C steif bleibt und daher in solchen Fällen unersetzlich ist. CNC-Bearbeitungsprogramme für Turbinengehäuse erfüllen beide Anforderungen.
Bei der Überalterung von 7075-T6-Aluminium kommt es oberhalb von 120 °C zu einer Vergröberung der aushärtenden Ausscheidungen und einem starken Abfall der Zugfestigkeit, während Ti-6Al-4V seine Steifigkeit auch bei 400 °C Luftstrom beibehält. Auch die Korrosionsbeständigkeit unterscheidet die beiden Werkstoffe: 7075-T6-Aluminium benötigt eine Anodisierung nach MIL-A-8625, während Ti-6Al-4V eine Titanoxidschicht bildet, die salzsprühnebelbeständig ist. Käufer, die den CNC-Bearbeitungsprozess von Ti-6Al-4V anwenden, haben Richtlinien für den Schutz von Befestigungsbohrungen mit einem Durchmesser von ±0,005 mm über alle Temperaturzyklen hinweg erläutert .
Ti-6Al-4V eignet sich für Bereiche in der Nähe von Turbinen, Zapfluftkanälen und Decks, die Salznebel ausgesetzt sind. Aluminium 7075-T6 ist bis 120 °C die richtige Wahl, da hier Masse und Zykluszeit dominieren. Bei Vergleichen der CNC-Bearbeitung von 7075-T6 und Ti-6Al-4V sollte die maximale Betriebstemperatur vor Dichte und Preis berücksichtigt werden. Tabellen in Materialauswahlleitfäden für die Luft- und Raumfahrt ermöglichen es, beide Werkstoffe hinsichtlich ihrer Korrosionsbeständigkeit zu bewerten. Vereinfacht gesagt: Hitze und Salznebel sprechen für Titan, während Bereiche mit Umgebungstemperatur Aluminium bevorzugen.
Umgebungstemperatur- und Korrosionsschwellenwerte
Betriebstemperatur und Salzsprühnebelbelastung stellen zwei schwierige Anforderungen an Legierungen für die Luft- und Raumfahrt. Die folgende Tabelle zeigt vier Vergleichszeilen beider Legierungen auf Basis von ASTM B117 (Korrosionsprüfung unter neutralen Salzsprühnebelbedingungen).
| Schwelle | 7075-T6 Aluminium | Ti-6Al-4V |
| Betriebstemperaturgrenze | 120 °C | 400 °C |
| Korrosionsschutz | MIL-A-8625 Anodisierung | selbstbildender Oxidfilm |
| Toleranz der Befestigungsbohrung | ±0,005 mm | ±0,005 mm |
| Beschichtung vor dem Einsatz | Erforderlich | Befreit |
Bei Betriebstemperaturen über 120°C und in Salznebelumgebungen ist Ti-6Al-4V die richtige Legierung; für die Lagerung bei Umgebungstemperatur ist hingegen 7075-T6 Aluminium kostengünstiger und schneller.
Bei 400 °C verlieren beide Legierungen ihre Steifigkeit, und hitzebeständige Alternativen rücken in den Fokus der Forschung. CNC-Bearbeitungsdienstleister mit geringen Stückzahlen sehen sich aufgrund des höheren Preises von Titanlegierungen bereits bei Temperaturen unter 120 °C mit wärmebedingten Kostenunterschieden konfrontiert.
Quellenangabe: MIL-A-8625 / ASTM B117 Umweltstandardbewertungen.
Verwandte Stichwörter: Einsatztemperaturgrenze von Ti-6Al-4V / Korrosionsbeständigkeit von Titan im Salzsprühnebelverfahren / Anodisierungsanforderungen für 7075-T6
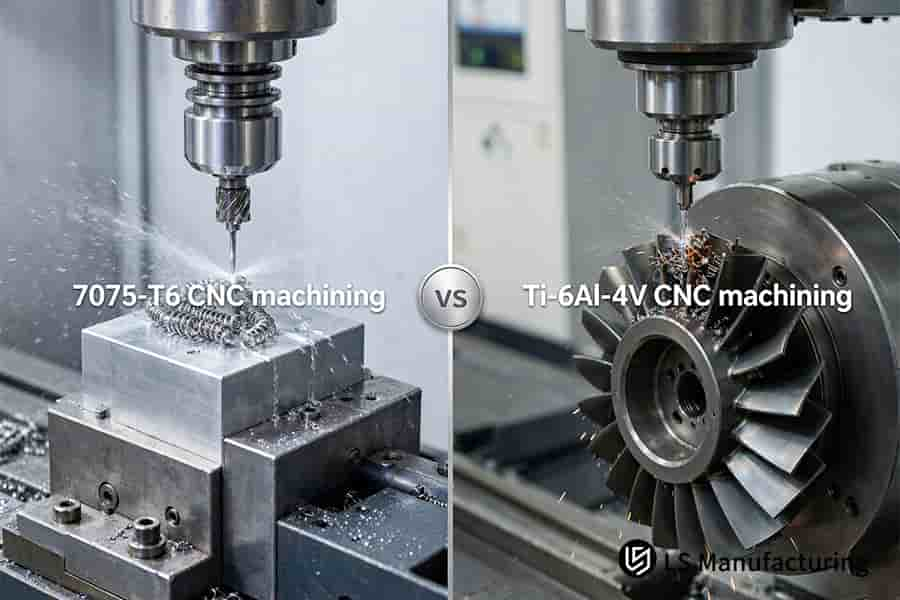
Abbildung 4: Aufgebogene Späne lösen sich von 7075-T6 Aluminiumblöcken unter Kühlmittelsprühung, während Ti-6Al-4V Laufradschaufeln kurze Fragmente abwerfen.
Wie die Bearbeitung von Ti-6Al-4V in der Praxis funktioniert: Ein Beispiel aus der Avionikmontage von LS Manufacturing
Bei Präzisions-Avionikhalterungen ist der Wechsel zur CNC-Bearbeitung von Ti-6Al-4V keine willkürliche Verbesserung gegenüber 7075-T6-Aluminium – er ist eine zwingende Reaktion auf lokale Motorwärme von über 120 °C. Bei Temperaturen über 120 °C verliert 7075-T6-Aluminium aufgrund von Kriechen an geometrischer Genauigkeit und die Bohrungsausrichtung unter Drehmoment. Ti-6Al-4V hingegen behält seine Steifigkeit bis 400 °C bei und gewährleistet die Bohrungsausrichtung. 7075-T6-Aluminium ist hinsichtlich Zykluszeit und Gewicht überlegen; Ti-6Al-4V bietet die beste Dimensionsstabilität in erhitzten Bereichen. Die endgültige Entscheidung basiert ausschließlich auf der dauerhaften Betriebstemperatur. Die Bohrungen beider Legierungen erfüllen in beiden Bearbeitungsverfahren die Toleranz- und Passungsregeln der ISO 286-1:2010 und weisen bei Erfüllung der Steifigkeits- und Belastungsbedingungen Präzisionsbohrungen auf.
Ausgangspunkt und Schwachstellen
Eine Forschungsgruppe für Mikrosatellitenentwicklung wählte die Aluminiumlegierung 7075-T6 für den Antriebssockel eines Antennendrehtisches aufgrund ihrer geringen Dichte und schnellen Zykluszeiten im Vergleich zur thermischen Stabilität. Die Kombination aus Drehmomentbelastung und thermischer Belastung durch Sonneneinstrahlung führte zu einem Temperaturanstieg von 165 °C im betroffenen Bereich. Thermisches Kriechen (allmähliche Dimensionsänderung durch langfristige Einwirkung von Hitze und Belastung) verschob die Buchsenbohrungen der bestehenden Konstruktion um ±0,1 mm und blockierte den Lagersitz. Die CNC-Dünnwandbearbeitung der Aluminiumsockel lässt keine Restwandstärke zu, um die Steifigkeit bei steigender Temperatur wiederherzustellen. Die daraus resultierenden Montageprobleme machten einen Antennenausrichtungstest unmöglich.
Routenwechsel und Prozesskorrektur
Vergleich der Materialeigenschaften von 7075-T6-Aluminium (Dichte: 2,81 g/cm³, Wärmeleitfähigkeit: 130 W/(m·K)) und Ti-6Al-4V (Dichte: 4,43 g/cm³, Wärmeleitfähigkeit: 6,7 W/(m·K)). Die Schnittgeschwindigkeit betrug 600 m/min bzw. 60 m/min, die Toleranz ±0,1 mm (herkömmlich) bzw. ±0,005 mm. Beim LS-Manufacturing-Verfahren zur Titanbearbeitung wurde eine 5-Achs-Mikrovorschubbearbeitung mit einer auf Vc = 60 m/min begrenzten Schnittgeschwindigkeit eingesetzt. Der erste Versuch, Titanbauteile zu bohren, führte aufgrund des niedrigen Elastizitätsmoduls zu Wandverschiebungen unter der Schnittkraft.
Gemessene Ergebnisse
Titan wurde pro Durchgang langsamer geschnitten, aber durch die Vermeidung von Nacharbeiten aufgrund von Kriechen und Ausschuss konnte die Gesamtlieferzeit um 18,2 % verkürzt werden.
Durch den Ersatz von Aluminium durch Titan konnte der Lieferzyklus beim Projekt #AERO-2026-T881B um 18,2 % verkürzt werden. Der Anteil fehlerhafter Produkte in der Testcharge sank von 16,5 % auf 4,2 % , während die Kosten für Einzelteile und der Rüstaufwand um 11,8 % reduziert wurden. Die Lagertoleranzen der Kernlager lagen innerhalb eines Toleranzbereichs von 5 µm bei einer Oberflächenrauheit von Ra 0,4 µm. Montageinterferenzen wurden beseitigt und der Antennenausrichtungstest wurde auf Anhieb bestanden. Die Einhaltung der DFM-Richtlinien (Design for Manufacturing) vor dem Fräsen der CNC-Bearbeitung führte zu den größten messbaren Einsparungen. Die Beschaffungsteams konnten ihre Produktionspuffer wiederherstellen, und die Wareneingangskontrolle meldete weniger Ausschuss bei Bohrungen.
Validierung und Lehren
Prüfdokumente gemäß AS9100D und geometrische Toleranzen gemäß ISO 2768-1:1989 Klasse m dienten der Validierung beider Prozesse vom Erstmuster bis zur Serienfreigabe. Berichte über die Bohrung des Erstmusters bestätigten die Geometrie vor der Antennenmontage. Aluminium ist die richtige Wahl für Umgebungsbereiche, wenn Masse und Lieferzeit eine Rolle spielen; Titan ist die Kostenersparnis nur bei Hitzeeinwirkung wert. Die Ergebnisse des Projekts #AERO-2026-T881A lassen sich auf Umgebungsbereiche in über 800 dokumentierten Fertigungen anwenden. Kurz gesagt: Die Betriebstemperatur bestimmt die Legierung, die Lieferzeit das Budget.
„Durch den Wechsel zu Ti-6Al-4V wurden Montageprobleme beseitigt, und die Antennenausrichtungstests verliefen im ersten Durchlauf erfolgreich, nachdem die Bohrungspassungen den Temperaturzyklen standhielten.“ – Leiter der mechanischen Konstruktion, Start-up-Unternehmen für Mikrosatelliten-F&E, Projekt Nr. AERO-2026-T881
Datenquelle und Benchmark: Projektverfolgung #AERO-2026-T881A (7075-T6 Aluminiumroute) und #AERO-2026-T881B (Ti-6Al-4V Titanroute); Datenbankreferenz: LS Manufacturing 2025–2026 Messdatenbank (Stichprobengröße >800).

Häufig gestellte Fragen
1. Warum gilt 7075-T6-Aluminium als fester als gängige handelsübliche Legierungen?
Die Aluminiumlegierung 7075-T6 erreicht nach Lösungsglühen und Auslagern eine Zugfestigkeit von 570 MPa, während Ti-6Al-4V eine Zugfestigkeit von 950 MPa erreicht und die Legierungen des Typs 6061 noch niedrigere Werte aufweisen. Durch Zinkausscheidungshärtung erzielen die Beschaffungsabteilungen eine Kohlenstoffstahlfestigkeit von 2,81 g/cm³ . Bei Umgebungstemperaturbereichen wird ein Festigkeitsbereich verwendet, während in den Wärmebehandlungszonen auf Ti-6Al-4V umgeschaltet wird. Materialzertifikate von LS Manufacturing und ASM International (2024) bestätigen die Eignung von 7075-T6-Aluminium gegenüber Titan für die CNC-Bearbeitung gemäß ISO 6892-1:2019.
2. Kann Titan der Legierung Ti-6Al-4V die gleichen Präzisionstoleranzen wie Aluminiumlegierungen erreichen?
Ti-6Al-4V erreicht in den klimatisierten 5-Achs-Bearbeitungszentren von LS Manufacturing vollständige Toleranzgleichheit mit 7075-T6-Aluminium. Die Bohrungspositionen von Ti-6Al-4V und 7075-T6-Aluminium liegen innerhalb einer Toleranz von ±0,005 mm, und beide Werkstoffe weisen gemäß ISO 286-2:2010 äquivalente Passungsklassen auf. Im prozessübergreifenden Messdatensatz von LS Manufacturing für 2025–2026 (Anzahl der Messungen >800) behalten beide Werkstoffe ein einheitliches Bohrungstoleranzband bei. Die Wareneingangsprüfung kann somit für Aluminium- und Titanbauteile eine einheitliche Bohrungstoleranz verwenden.
3. Warum beschleunigt sich der Verschleiß von Schneidwerkzeugen bei der Bearbeitung von Titan so stark?
Ti-6Al-4V erhitzt die Werkzeugspitzen auf über 800 °C und verkürzt so die Werkzeugstandzeit vorzeitig. 7075-T6-Aluminium leitet die Schnittwärme an die Späne ab und sorgt für kühlere Schneidkanten . ISO 3685:1993 legt die Normen für die Standzeitprüfung beider Werkstoffe fest. Daten von LS Manufacturing zeigen, dass Hochdruck-Kühlmittel die Standzeit von Ti-6Al-4V-Werkzeugen erhöht. Die Kosten für nachgelagerte Werkzeuge sind im Vergleich zu Aluminiumbearbeitungen höher.
4. Ist eine Oberflächenanodisierung für CNC-gefräste Ti-6Al-4V-Bauteile für die Luft- und Raumfahrt zwingend erforderlich?
Ti-6Al-4V bildet an der Luft eine selbstheilende Oxidschicht und wird unbeschichtet geliefert. 7075-T6-Aluminium muss hingegen gemäß MIL-A-8625 Typ II oder III anodisiert werden, um Korrosion zu verhindern. ISO 7599:2018 standardisiert die anodische Beschichtung von Aluminium, während Ti-6Al-4V unbeschichtet geliefert wird. Unbeschichtete Ti-6Al-4V-Bauteile für die Luft- und Raumfahrt werden von den Qualitätsprüfern ohne weitere Beschichtung freigegeben; Aluminiumbauteile können hingegen beschichtet werden, was Kosten und Zeitaufwand spart.
5. Wie sollten Anfänger die Materialkosten gegen die CNC-Zykluszeiten abwägen?
Ti-6Al-4V ist pro Rohling teurer und lässt sich langsamer bearbeiten; Titanbearbeitungsprogramme benötigen mehr Spindelstunden und Werkzeugschneiden pro Werkstück. Die Kosten für die CNC-Bearbeitung von Ti-6Al-4V in der Luft- und Raumfahrtindustrie amortisieren sich erst ab einer Temperatur von 120 °C. Die Schnittgeschwindigkeiten beider Werkstoffe sind im „Machinery’s Handbook“, 30. Auflage, angegeben. Laut den CNC-Bearbeitungszyklen von LS Manufacturing sind die Bearbeitungszeiten für Aluminium kürzer.
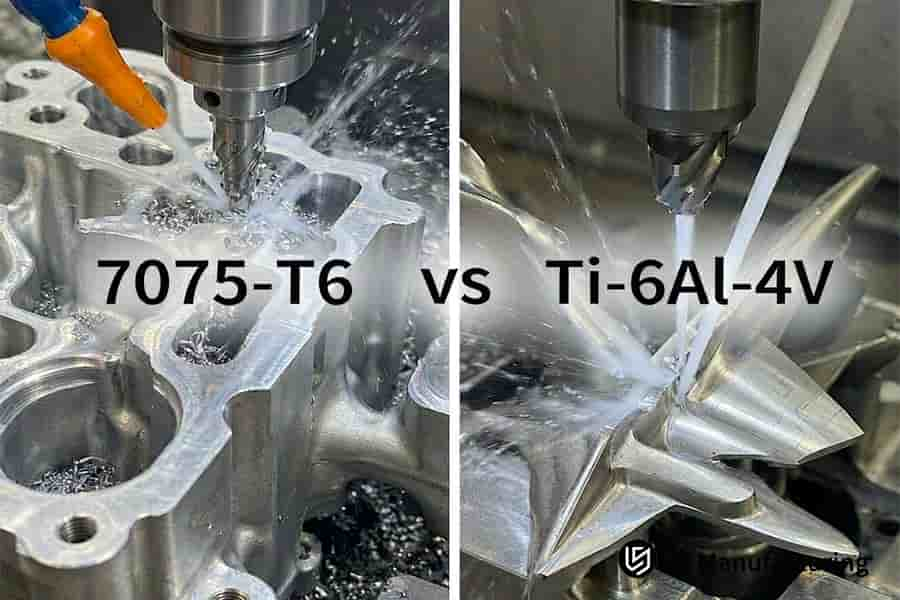
Abbildung 5: Unterschiedliche Ergebnisse bei der CNC-Bearbeitung von 7075-T6 und Ti-6Al-4V: Die Fräser bearbeiten die Wände von 7075-T6, während die Werkzeuge die Rippen für die Halterungen aus Ti-6Al-4V formen.
Zusammenfassung
Der Konstruktionsprozess für Bauteile in der Luft- und Raumfahrt erfordert die Wahl der Legierung – entweder 7075-T6 Aluminium oder Ti-6Al-4V Titan . Bauteile, die bei Umgebungstemperatur eingesetzt werden, weisen mit 7075-T6 Aluminium kürzere Zykluszeiten und ein geringeres Endgewicht auf, während Bauteile in Wärmezonen mit Ti-6Al-4V eine höhere thermische Steifigkeit erzielen. Der Einsatztemperaturbereich bestimmt die Legierung bereits vor Beginn des Konstruktionsprozesses.
Einblicke in die Bearbeitung von Legierungen für die Luft- und Raumfahrt
Die Ingenieure von LS Manufacturing diskutieren GD&T (Geometrische Produktspezifikation und Tolerierung) , Verfahren zur Vermeidung von Rattern und die Grenzen der Bearbeitung komplexer dünnwandiger Bauteile für die Luft- und Raumfahrt bei hohen Temperaturen. Nachwuchskräfte aus der Forschung und Entwicklung können Bearbeitungsparameter und Toleranzketten telefonisch unter +86 185 6675 9667, per E-Mail unter info@lsrpf.com oder über die Website https://lsrpf.com/ überprüfen.
Weiterführende Informationen: Seite „Dienstleistungen für die Luft- und Raumfahrtindustrie“

